Akustisen emission ymmärtäminen
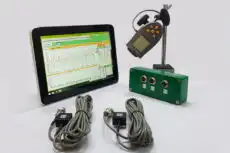
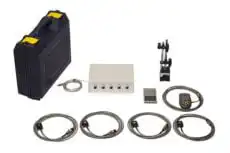
Akustinen emissio (AE) tarkoittaa ohimenevien elastisten jännitysaaltojen syntymistä materiaalin sisällä, kun materiaaliin kohdistuu muodonmuutoksia, halkeaman etenemistä, kitkaa tai muita peruuttamattomia mikrorakenteellisia muutoksia. Koneiden kunnonvalvonnassa AE-testauksessa käytetään herkkiä ultraääniantureita, jotka toimivat taajuusalueella 100–1000 kHz näiden korkeataajuisten jännitysaaltojen havaitsemiseksi. Näin saadaan varhainen varoitus aktiivisista vaurioitumismekanismeista – halkeaman etenemisestä, laakerin lohkeilusta, jännityskorroosiohalkeilusta ja kitkaprosesseista – joita ei havaittaisi tavanomaisella tärinäanalyysillä.
1. Määritelmä: Mikä on akustinen emissio?
Keskeinen ajatus on, että materiaali itsessään on signaalin lähde. Kun rasitettu komponentti myötää, halkeilee tai hankaa, äkillinen paikallinen energian vapautuminen leviää pieninä jännitysaaltoina kiinteän aineen läpi, aivan kuten siirroslinja vapauttaa energiaa seismisenä aaltona. Siksi akustinen emissio täydentää tärinäanalyysiä: tärinäanalyysillä havaitaan mekaanista liikettä koko koneen tasolla, kun taas AE tunnistaa materiaalin vaurioita mikroskooppisella tasolla, jolloin se antaa usein varhaisemman varoituksen kehittymässä olevasta viasta. Se on erityisen hyödyllinen hitaasti liikkuville laitteille, paineastioille ja rakenteille, joissa tärinäanalyysi on vaikeaa tai ei yksinkertaisesti tunnista kriittisiä vauriomuotoja.
2. Akustisen emission lähteet
AE syntyy aina, kun varastoitunut elastinen energia vapautuu äkillisesti. Koneissa tärkeimmät lähteet ovat:
- Säröihin liittyvää: jokainen halkeaman pidentyminen vapauttaa jännitysaallon; “hengittävät” halkeamat lähettävät signaaleja avautuessaan ja sulkeutuessaan; ja mikrohalkeilusta syntyy signaaleja jo ennen näkyvien vaurioiden ilmaantumista. AE pystyy havaitsemaan halkeamien aktiivisuutta kuukausia ennen tärinän muutoksia — mikä on keskeinen etu, kun seurataan akselin halkeamaa tai progressiivista väsymisvauriota.
- Laakeriviat: lohkeilu (materiaalin lohkeilu vierintäradalta), pintahalkeamien eteneminen ja epätasaisuuksien välinen kosketus aiheuttavat kaikki ääniä, joskus jo ennen kuin verhokäyräanalyysi voi merkitä saman laakerivian.
- Kitka ja kuluminen: liukukosketus, adhesiiviset kulumistapahtumat ja voitelun pettäminen tuottavat enemmän tai vähemmän jatkuvan emission, jonka taso seuraa kulumisnopeutta.
- Materiaalin muodonmuutos: ylikuormituksesta johtuva plastinen muodonmuutos, komposiitin delaminaatio ja kuitujen katkeaminen aiheuttavat kukin ominaisia emissioita.
3. Mittausjärjestelmä
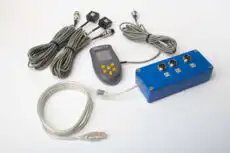
Satojen kilohertsien taajuuksilla tapahtuva signaalien tallennus edellyttää erityistä mittausketjua, joka eroaa huomattavasti tavanomaisesta kiihtyvyysanturijärjestelmästä.
AE-anturit
Resonanssipietsosähköiset anturit (100–1000 kHz) on kytketty rakenteeseen akustisen kytkentäaineen avulla. Ne ovat erittäin herkkiä ultraäänisille jännitysaalloille, mutta tarkoituksellisesti epäherkkiä kuultaville tärinöille, jotka suodatetaan pois – toisin kuin laajakaistainen pietsosähköinen kiihtyvyysanturi, jota käytetään tavalliseen tärinätyöhön.
Signaalinkäsittely
- Esivahvistimet: Anturiin kohdistetaan 40–60 dB:n vahvistus, jotta heikko signaali nousee kaapelihäiriön yläpuolelle.
- Suodattimet: 100–1000 kHz:n kaistanpäästösuodatin, joka suodattaa pois matalataajuiset tärinät ja mekaanisen taustakohinan.
- Havaitseminen: kynnysarvon ylitys, osumien laskeminen ja energian mittaus perinteisen spektrin sijaan.
- Analyysi: kunkin tapahtuman karakterisointi amplitudin, keston, energian ja lukeman perusteella.
Keskeiset parametrit
Diagnoosituloksena saadaan joukko tilastotietoja — osumien määrä (emissiotapahtumien lukumäärä), tapahtuman energia (integroitu signaalienergia), RMS-taso (jatkuvan emissioaktiivisuuden mittari) sekä amplitudijakauma (tapahtumien vakavuusasteiden jakauma) — eikä tavanomaisia tärinäanalyysin taajuuskaavioita.
4. Sovellukset koneissa
AE osoittaa arvonsa tilanteissa, joissa vauriot ovat mikroskooppisen pieniä, kehittyvät hitaasti tai jäävät tärinäantureiden havaitsematta:
- Laakerien valvonta: tärinäoireiden ilmaantumista edeltävä varhainen hilseilyn havaitseminen, voitelutilanteen arviointi sekä kitkan ja kulumisen seuranta — tehokas täydennys tärinämittauksiin, joka antaa kattavan kuvan laakerin kunnosta.
- Halkeamien havaitseminen: aktiivisen halkeaman kasvun seuranta, paineastian eheyden tarkastus, hitsaussaumojen tarkastus sekä rakenteiden kunnon laajempi seuranta.
- Vaihteiston ja kytkimen kunto: hampaiden kosketuksen laadun ja voitelun riittävyyden arviointi, kulumisen etenemisen seuranta sekä kytkinelementtien kunnon heikkenemisen tarkkailu — mikä tuo lisäulottuvuutta perinteiseen hammaspyörävikojen ja kytkinvikojen diagnostiikkaan.
- Hidasliikkeiset laitteet: alle 100 kierrosta minuutissa perinteinen tärinäanalyysi on heikko, koska vian aiheuttama energia jakautuu laajalle alueelle; AE ei ole nopeudesta riippuvainen ja toimii kaikilla nopeuksilla, myös nollanopeudella.
5. Edut ja rajoitukset
AE tarjoaa ominaisuuksia, joihin mikään muu kunnonvalvontatekniikka ei aivan yllä, mutta sen käyttö on vaativaa.
Edut
- Korkea herkkyys: Se havaitsee vauriot mikroskooppisella tasolla, antaa varoituksen aikaisemmin kuin tärinä ja reagoi aktiivisiin vaurioitumisprosesseihin niiden tapahtuessa.
- Lähteen paikannus: Useat anturit voivat paikantaa AE-lähteen sijainnin kolmiomittauksen avulla ja tunnistaa, mikä komponentti on heikkenemässä – mikä on korvaamatonta monimutkaisissa kokoonpanoissa.
- Nopeudesta riippumattomuus: Se toimii kaikilla nopeuksilla, myös paikallaan, mikä sopii paineastioiden testaukseen (ei pyörimistä) ja erittäin hitaasti pyöriviin laakereihin.
Rajoitukset
- Monimutkaisuus: se vaatii erikoislaitteita ja asiantuntemusta; signaalien tulkinta on monimutkaista, eikä kyse ole pelkästä kynnysarvojen vertailusta, kuten tavallisessa tärinänvalvonnassa.
- Rajoitettu kantomatka: korkeataajuiset aallot vaimenevat nopeasti, joten anturit on sijoitettava suhteellisen lähelle lähdettä, ja suurissa rakenteissa niitä saatetaan tarvita useita.
- Ympäristöherkkyys: Sähköinen häiriö ja satunnaiset mekaaniset iskut aiheuttavat vääriä signaaleja, joten hiljainen mittausympäristö on tärkeä.
Tämän monimutkaisuuden vuoksi AE:tä käytetään yleensä muiden menetelmien rinnalla sen sijaan, että se korvaisi ne. Se kuuluu samaan edistyneiden korkeataajuusmenetelmien ryhmään kuin ultraäänitutkimus ja iskupulssimenetelmä, ja se on tunnustettu rikkomattoman testauksen muoto.
6. Integrointi tärinäanalyysiin
AE ja tärinä ovat yhdessä tehokkaimmillaan, sillä kumpikin kattaa toisen sokean pisteen. AE on erinomainen mikroskooppisten vaurioiden varhaisessa havaitsemisessa; tärinä puolestaan soveltuu erinomaisesti makroskooppisen mekaanisen tilan, kuten epätasapainon ja epäkohdistuksen, määrittämiseen. Yleisessä toimintamallissa käytetään AE:tä hälytyslankana – se ilmaisee aktiivisen vaurion olemassaolon – ja sen jälkeen siirrytään tärinän mittaukseen vaurion vakavuuden vahvistamiseksi ja kyseisen vian tarkkaan paikantamiseksi. Näiden menetelmien yhdistelmä tarjoaa huomattavasti luotettavammat tulokset kuin kumpikaan menetelmä yksinään, minkä vuoksi rutiininomainen värähtelyanalyysiohjelma on edelleen useimpien laitosten selkäranka, kun taas AE varataan halkeamille herkille komponenteille ja hitaasti pyöriville laitteille. Käytännössä tavallinen pyörivä kone arvioidaan ensin kannettavalla analysaattorilla, kuten Balanset-1A:lla, epätasapainon, väärän suuntauksen ja laakereihin liittyvien trendien havaitsemiseksi, ja vaikeammissa, hitaammissa tai turvallisuuden kannalta kriittisissä tapauksissa käytetään akustista emissiota (AE).
Lyhyesti sanottuna akustinen emissio tarjoaa ainutlaatuisen varhaisvaroituskyvyn kuuntelemalla materiaalin vaurioitumisesta ja muodonmuutoksista aiheutuvia ultraäänisiä jännitysaaltoja. Menetelmä vaatii erikoislaitteita ja ammattitaitoa, mutta koska se havaitsee aktiiviset vauriot mikroskooppisella tasolla jo ennen makroskooppisten tärinänmuutosten ilmaantumista, se mahdollistaa mahdollisimman varhaisen puuttumisen halkeamille herkkiin komponentteihin ja hitaasti käyvään laitteistoon.

