Equilibragem de exaustores industriais: guia completo da teoria à prática
Seção 1: Princípios Fundamentais do Desequilíbrio - Compreendendo o "Porquê"
A equilibragem de massas rotativas é uma das operações-chave na manutenção e reparação de equipamentos industriais, particularmente crucial para a equilibragem de exaustores e respetivas aplicações. Para a eliminação eficaz e informada de problemas relacionados com a vibração excessiva, é necessária uma compreensão profunda dos processos físicos subjacentes ao desequilíbrio, das suas variedades, causas e consequências destrutivas.
1.1. Física do Desequilíbrio: A Ciência da Vibração
Em um mundo ideal, um corpo rotativo, como o rotor de um exaustor, estaria perfeitamente equilibrado. Do ponto de vista mecânico, isso significa que seu eixo central principal de inércia coincide completamente com o eixo geométrico de rotação. No entanto, na realidade, devido a imperfeições de fabricação e fatores operacionais, ocorre uma condição chamada desequilíbrio, em que o centro de massa do rotor fica desequilibrado em relação ao seu eixo de rotação.
Quando um rotor desequilibrado começa a girar, esse deslocamento de massa gera força centrífuga. Essa força muda continuamente de direção, atuando perpendicularmente ao eixo de rotação e sendo transmitida através do eixo para as chumaceiras de apoio e, em seguida, para toda a estrutura. Essa força cíclica é a causa raiz da vibração.
Onde F é a força centrífuga, m é a magnitude da massa desequilibrada, ω é a velocidade angular e r é a distância do eixo de rotação até a massa desequilibrada (excentricidade).
O aspeto fundamental desta relação é que a força de inércia cresce proporcionalmente ao quadrado da velocidade de rotação (ω²). Isto tem enorme significado prático para a equilibragem de exaustores e respetivos procedimentos. Por exemplo, duplicar a velocidade do exaustor aumentará a força vibratória em quatro vezes. Este crescimento não linear explica por que razão um exaustor que funciona de forma aceitável a baixas velocidades pode apresentar níveis de vibração catastróficos ao atingir a velocidade nominal ou aumentada, como quando é controlado por conversores de frequência.
1.2. Classificação de Desequilíbrio: Três Tipos de Problemas
O desequilíbrio do rotor, dependendo do arranjo mútuo do eixo de inércia e do eixo de rotação, é dividido em três tipos principais:
Desequilíbrio Estático (Força/Desequilíbrio Estático)
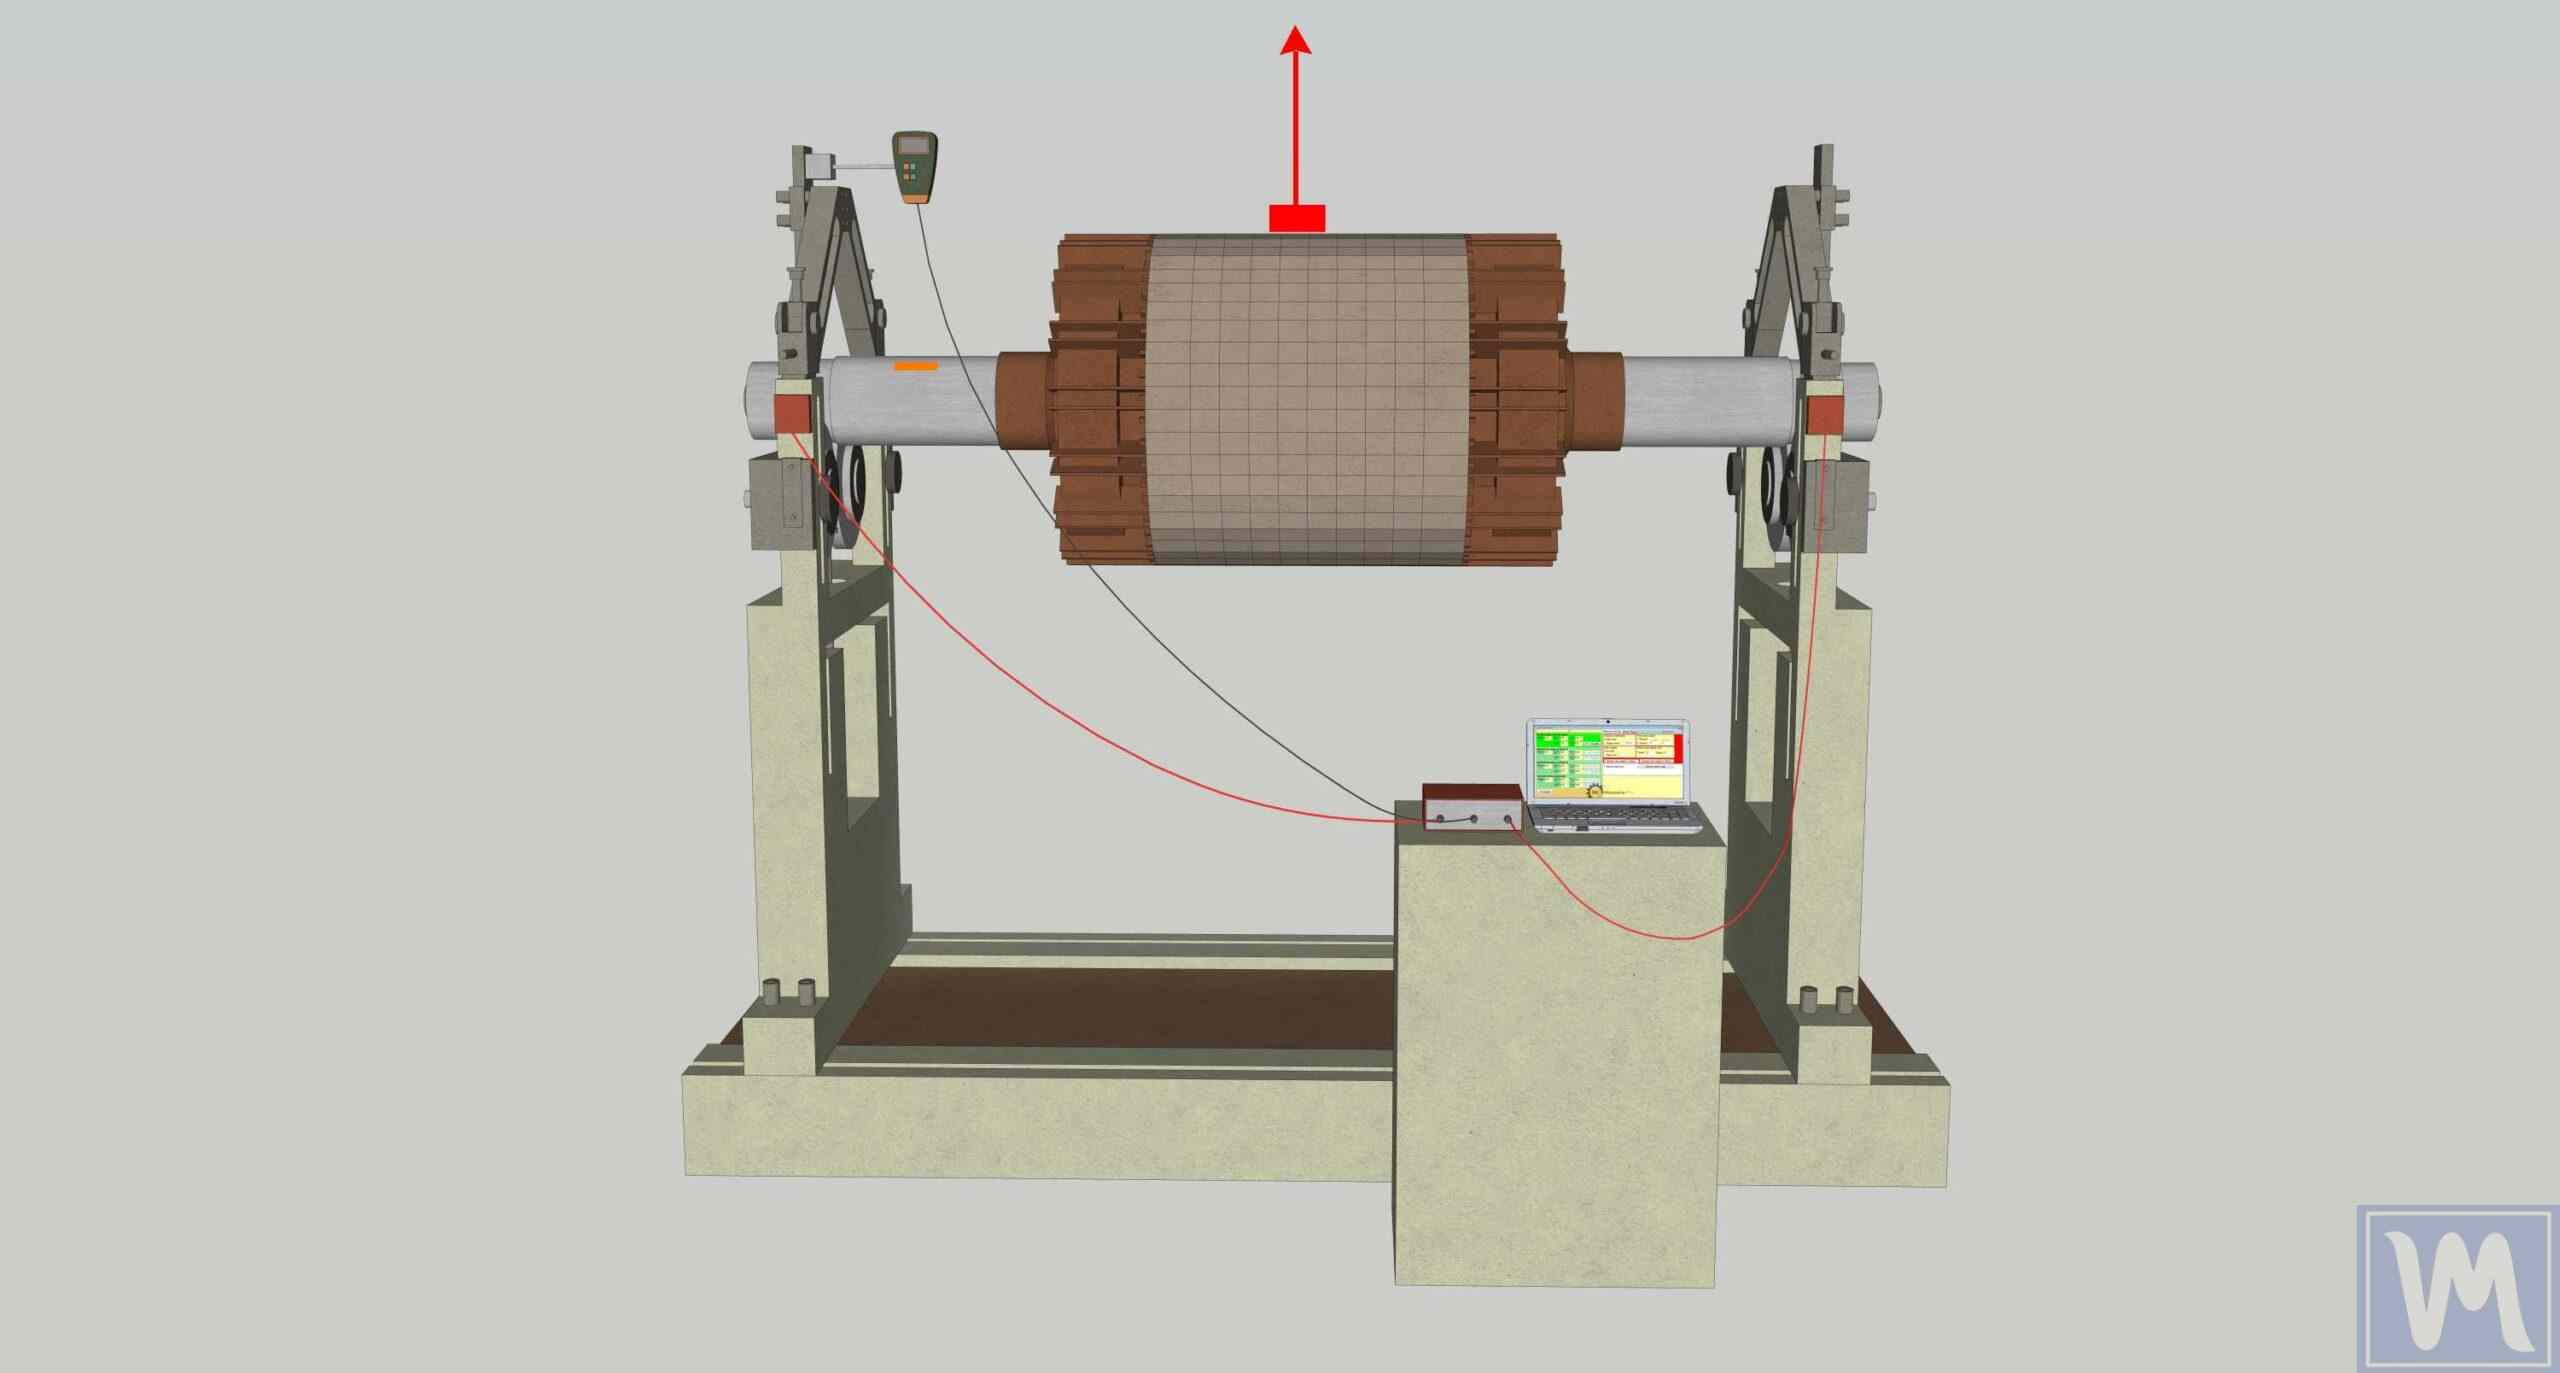
Configuração de máquina de equilibragem de rotor com sistema de monitorização controlado por computador para medir forças estáticas e dinâmicas para detetar desequilíbrios em componentes rotativos de motores elétricos.
Definição: Ocorre quando o eixo de inércia é deslocado paralelamente ao eixo de rotação. Isso pode ser visualizado como a presença de um "ponto pesado" no rotor.
Diagnóstico: Esse tipo de desequilíbrio é único, pois se manifesta mesmo em repouso. Se tal rotor for colocado em suportes horizontais com baixo atrito (chamados de "lâminas de faca"), ele sempre girará sob a ação da gravidade e parará com a ponta pesada voltada para baixo.
Correção: Eliminado de forma relativamente simples pela adição (ou remoção) de massa corretiva em um plano, 180 graus oposto ao ponto pesado identificado. O desequilíbrio estático é característico de rotores estreitos em forma de disco com baixas relações comprimento-diâmetro (C/D) (por exemplo, menores que 0,5).
Desequilíbrio de binário
Definição: Ocorre quando o eixo de inércia intercepta o eixo de rotação no centro de massa do rotor. Fisicamente, isso equivale a ter duas massas desequilibradas, localizadas em dois planos diferentes ao longo do rotor e posicionadas a 180 graus uma da outra.
Diagnóstico: Em posição estática, esse rotor está equilibrado e não tenderá a ocupar nenhuma posição específica. No entanto, durante a rotação, esse par de massas cria um momento de "balanço" ou "oscilação" que tende a girar o rotor perpendicularmente ao eixo de rotação, causando fortes vibrações nos suportes.
Correção: Requer correção em pelo menos dois planos para compensar esse momento.
Desequilíbrio dinâmico
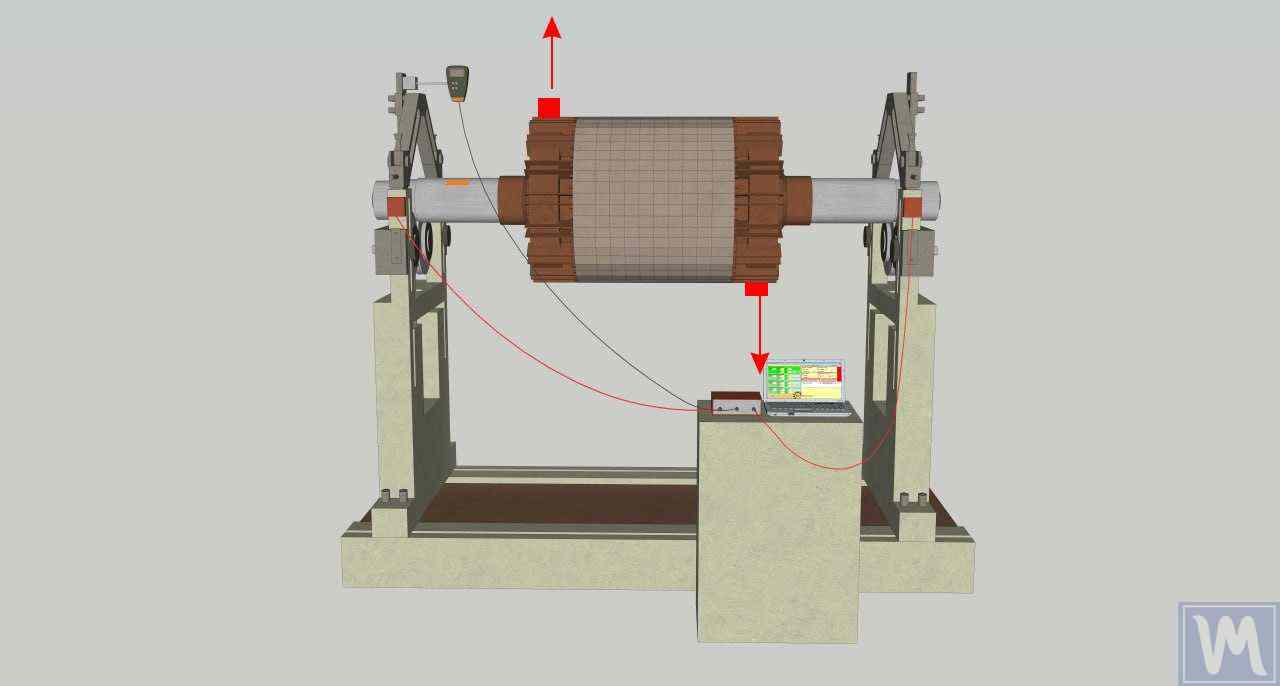
Diagrama técnico de um aparelho de teste de rotor de motor elétrico com enrolamentos de cobre montados em rolamentos de precisão, conectado a um equipamento de monitoramento eletrônico para medição da dinâmica rotacional.
Definição: Este é o caso mais geral e frequentemente encontrado na prática, em que o eixo de inércia não é paralelo nem intercepta o eixo de rotação, mas sim oblíquo com ele no espaço. O desequilíbrio dinâmico é sempre uma combinação de desequilíbrios estáticos e de binário.
Diagnóstico: Manifesta-se apenas durante a rotação do rotor.
Correção: Sempre requer equilibragem em pelo menos dois planos de correção para compensar simultaneamente os componentes de força e momento.
1.3. Causas-raízes dos problemas: de onde vem o desequilíbrio?
As causas do desequilíbrio podem ser divididas em dois grandes grupos, particularmente relevantes para equilibragem de exaustores aplicações:
Fatores operacionais (mais comuns):
- Acumulação de material: Causa mais comum para exaustores operando em ambientes contaminados. O acúmulo irregular de poeira, sujeira, tinta, produtos de processo ou umidade nas pás do rotor altera a distribuição de massa.
- Desgaste e corrosão: Desgaste abrasivo irregular das pás, erosão por gotículas devido à entrada de líquidos ou corrosão química levam à perda de massa em algumas áreas e consequente desequilíbrio.
- Deformação térmica: O aquecimento ou arrefecimento irregular do rotor, especialmente durante paragens prolongadas de equipamentos quentes, pode levar ao empeno temporário ou permanente do veio ou do impulsor.
- Perda de pesos de equilíbrio: Pesos corretivos instalados anteriormente podem se soltar devido à vibração, corrosão ou impacto mecânico.
Defeitos de fabricação e montagem:
- Defeitos de fabricação: Não uniformidade do material (por exemplo, porosidade da fundição), imprecisões na usinagem ou montagem de lâminas de baixa qualidade no impulsor.
- Erros de montagem e instalação: Encaixe inadequado do impulsor no eixo, desalinhamento, afrouxamento da fixação do cubo, desalinhamento dos eixos do motor e do ventilador.
- Problemas de componentes relacionados: Uso de correias de transmissão desgastadas ou fora do padrão, defeitos nos rolamentos, afrouxamento da montagem da unidade na fundação (condição conhecida como "pé manco").
1.4. Consequências do Desequilíbrio: Reação em Cadeia de Destruição
Ignorar problemas de desequilíbrio leva a uma reação em cadeia de consequências destrutivas que afetam tanto os componentes mecânicos do equipamento quanto o desempenho econômico, particularmente crítico em sistemas de exaustão:
Consequências mecânicas:
- Vibração e ruído: O aumento acentuado da vibração e do ruído é a consequência mais óbvia, levando à deterioração das condições de trabalho e servindo como o primeiro sinal de mau funcionamento.
- Desgaste acelerado do rolamento: A consequência mais frequente, cara e perigosa. Cargas cíclicas da força centrífuga causam fadiga acelerada e destruição dos elementos rolantes e das pistas, reduzindo a vida útil do rolamento em dezenas de vezes.
- Falha por fadiga: A exposição prolongada à vibração leva ao acúmulo de fadiga no metal, podendo causar destruição de eixos, estruturas de suporte, soldas e até mesmo quebra de chumbadores que prendem a unidade à fundação.
- Danos aos componentes adjacentes: A vibração também destrói conexões de acoplamento, acionamentos por correia e vedações de eixo.
Consequências econômicas e operacionais:
- Aumento do consumo de energia: Uma parcela significativa da energia do motor não é gasta na movimentação do ar, mas na criação de vibração, o que leva a perdas financeiras diretas.
- Desempenho reduzido: A vibração pode prejudicar as características aerodinâmicas do impulsor, levando à redução do fluxo de ar e da pressão criada pelo exaustor.
- Tempo de inatividade de emergência: Em última análise, o desequilíbrio leva ao desligamento emergencial do equipamento, resultando em reparos caros e perdas por tempo de inatividade da linha de produção.
- Ameaças à segurança: Em casos críticos, é possível a destruição do impulsor em altas velocidades, representando ameaças diretas à vida e à saúde do pessoal.
Seção 2: Diagnóstico de vibração - A arte do diagnóstico preciso
O diagnóstico adequado é a base para uma equilibragem bem-sucedida. Antes de prosseguir com a correção da massa, é necessário estabelecer com alta segurança que o desequilíbrio é de fato a causa primária da vibração excessiva. Esta seção é dedicada a métodos instrumentais que permitem não apenas a detecção de problemas, mas também a identificação precisa de sua natureza.
2.1. Por que a vibração nem sempre é um desequilíbrio: Diagnóstico diferencial
Um princípio fundamental que todo especialista em manutenção deve entender: vibração excessiva é um sintoma, não um diagnóstico. Embora o desequilíbrio seja uma das causas mais comuns de vibração do exaustor, vários outros defeitos podem criar padrões semelhantes que devem ser descartados antes de iniciar o trabalho. equilibragem de exaustores trabalhar.
Principais defeitos "mascarados" de desequilíbrio:
- Desalinhamento: Desalinhamento do eixo entre o motor e o ventilador. No espectro de vibração, caracterizado por pico significativo no dobro da frequência de operação (2x), especialmente na direção axial.
- Folga mecânica: Afrouxamento dos parafusos de suporte da chumaceira, rachaduras na estrutura da fundação. Manifestam-se como uma série de harmônicos de frequência de operação (1x, 2x, 3x, etc.) e, em casos graves, subharmônicos (0,5x, 1,5x).
- Defeitos em rolamentos: Lascamento, rachaduras em pistas ou elementos rolantes. Geram vibração em componentes característicos de alta frequência, não síncronos (não múltiplos da frequência de rotação), calculados a partir da geometria do rolamento.
- Eixo Curvo: Cria vibração tanto na frequência de rotação (1x) como no dobro dessa frequência (2x), complicando muito o diagnóstico e exigindo a aplicação obrigatória de análise de fase para distinguir do desequilíbrio e do desalinhamento.
- Ressonância: Amplificação brusca e múltipla da vibração quando a frequência de rotação operacional coincide com uma das frequências naturais da estrutura. Essa condição extremamente perigosa não é eliminada pela equilibragem.
2.2. Kit de ferramentas do especialista: olhos e ouvidos do engenheiro
Diagnóstico preciso de vibração e subsequente equilibragem de exaustores requerem equipamento especializado:
- Sensores de vibração (acelerómetros): Meios primários de coleta de dados. Para obter uma imagem tridimensional completa da vibração da máquina, sensores são instalados em mancais de rolamento em três direções perpendiculares entre si: horizontal, vertical e axial.
- Analisadores/balanceadores de vibração portáteis: Instrumentos modernos como o Balanset-1A combinam funções de vibrómetro (medição do nível global de vibração), analisador de espetro por Transformada Rápida de Fourier (FFT), medidor de fase e calculadora de equilibragem. Permitem diagnósticos e equilibragens completos diretamente no local de funcionamento do equipamento.
- Tacómetro (Óptico ou Laser): Parte integrante de qualquer kit de equilibragem. Necessário para medição precisa da velocidade de rotação e sincronização da medição de fase. Para a operação, um pequeno pedaço de fita refletiva é aplicado no eixo ou em outra parte rotativa.
- Software: Softwares especializados permitem manter bancos de dados de equipamentos, analisar tendências de vibração ao longo do tempo, realizar diagnósticos de espectro aprofundados e gerar relatórios de trabalho automaticamente.
2.3. Leitura de Espectros de Vibração (Análise FFT): Decifrando Sinais de Máquinas
O sinal de vibração medido pelo acelerómetro representa uma complexa dependência amplitude-tempo. Para diagnósticos, esse sinal é pouco informativo. O principal método de análise é a Transformada Rápida de Fourier (FFT), que decompõe matematicamente o sinal complexo de tempo em seu espectro de frequência. O espectro mostra exatamente quais frequências contêm energia de vibração, permitindo a identificação dessas fontes de vibração.
O principal indicador de desequilíbrio no espectro de vibração é a presença de um pico dominante com frequência exatamente igual à frequência de rotação do rotor. Essa frequência é designada como 1x. A amplitude (altura) desse pico é diretamente proporcional à magnitude do desequilíbrio.
| Defeito | Frequências características no espectro | Recursos de medição de fase | Ações recomendadas |
|---|---|---|---|
| Desequilíbrio estático | Pico dominante 1x em direções radiais (horizontal, vertical) | Fase estável. Diferença de fase entre suportes na mesma direção ~0° (±30°) | Limpe o impulsor. Execute a equilibragem de plano único. |
| Desequilíbrio de binário/dinâmico | Pico 1x dominante nas direções radial e frequentemente axial | Fase estável. Diferença de fase entre suportes na mesma direção ~180° (±30°) | Verifique a deformação ("figura oito"). Execute a equilibragem em dois planos. |
| Desalinhamento | Pico alto de 2x, frequentemente acompanhado de 1x e 3x. Especialmente perceptível na direção axial. | Diferença de fase ~180° na direção axial através do acoplamento | Realizar alinhamento a laser de eixos de motores e ventiladores |
| Folga mecânica | Série de harmônicos 1x, 2x, 3x... Frequentemente subharmônicos presentes (0,5x, 1,5x) | Fase instável, "saltitante" | Aperte todas as conexões dos parafusos (suportes, fundação). Verifique se há rachaduras. |
| Defeito no rolamento | Picos não síncronos de alta frequência em frequências de defeitos características | - | Verifique a lubrificação. Substitua o rolamento. |
| Ressonância | Pico extremamente alto na frequência operacional coincidindo com a frequência natural | A fase muda bruscamente 180° ao passar pela frequência de ressonância | Alteração da velocidade de operação ou rigidez estrutural. Equilibragem ineficaz |
2.4. Papel fundamental da análise de fases: confirmação do diagnóstico
A análise de fase é uma ferramenta poderosa que permite a confirmação definitiva do diagnóstico de "desequilíbrio" e o distingue de outros defeitos que também se manifestam na frequência de rotação 1x.
Fase é essencialmente a relação temporal entre dois sinais de vibração de frequência idêntica, medida em graus. Ela mostra como diferentes pontos da máquina se movem em relação uns aos outros e em relação à marca reflexiva no eixo.
Determinando o tipo de desequilíbrio por fase:
- Desequilíbrio estático: Ambos os suportes de rolamento se movem sincronizadamente, "em fase". Portanto, a diferença de ângulo de fase medida em dois suportes na mesma direção radial será próxima de 0° (±30°).
- Desequilíbrio de binário ou dinâmico: Os suportes realizam movimento oscilatório "em antifase". Consequentemente, a diferença de fase entre eles será próxima a 180° (±30°).







Seção 3: Guia Prático de Equilibragem - Métodos Passo a Passo e Dicas Profissionais
Esta seção apresenta orientações detalhadas, passo a passo, para a execução equilibragem de exaustores trabalho, desde operações preparatórias até técnicas especializadas para diferentes tipos de exaustores.
3.1. Etapa Preparatória - 50% de Sucesso
A preparação de qualidade é a chave para o êxito e a segurança da equilibragem de exaustores. Negligenciar esta etapa muitas vezes leva a resultados incorretos e perda de tempo.
Segurança em primeiro lugar:
Antes de iniciar qualquer trabalho, o equipamento deve ser completamente desenergizado. Procedimentos padrão de bloqueio/etiquetagem (LOTO) são aplicados para evitar partidas acidentais. A ausência de tensão nos terminais do motor deve ser verificada.
Limpeza e Inspeção Visual:
Esta não é uma operação preliminar, mas sim primária. O impulsor deve ser completamente limpo de qualquer acúmulo – sujeira, poeira, produto. Em muitos casos, uma limpeza de qualidade por si só elimina completamente ou reduz significativamente o desequilíbrio, tornando desnecessária uma equilibragem adicional. Após a limpeza, é realizada uma inspeção visual cuidadosa das pás, discos e soldas em busca de rachaduras, amassados, deformações e sinais de desgaste.
Verificação Mecânica ("Hierarquia de Intervenção"):
Antes de corrigir a distribuição de massa, a solidez mecânica de todo o conjunto deve ser verificada:
- Aperto da conexão do parafuso: Verifique e, se necessário, aperte os parafusos que prendem o impulsor ao cubo, o cubo ao eixo, as caixas de chumaceira à estrutura e os parafusos de ancoragem da estrutura à fundação.
- Verificação de geometria: Utilizando relógios comparadores, verifique o batimento radial e axial do veio e do impulsor. Também visualmente ou utilizando gabaritos e ferramentas de medição, verifique o alinhamento das pás e a uniformidade do ângulo de ataque.
3.2. Equilibragem Estática: Métodos Simples para Casos Simples
A equilibragem estática é aplicada a rotores estreitos em forma de disco (por exemplo, impulsores com pequena relação L/D) quando a equilibragem dinâmica é tecnicamente impossível ou economicamente impraticável.
Método da lâmina da faca:
Método clássico e muito preciso. O rotor (removido da unidade) é colocado sobre dois prismas perfeitamente horizontais, paralelos e lisos ou sobre dois suportes de baixo atrito. Sob a ação da gravidade, o "ponto mais pesado" do rotor sempre tenderá a ocupar a posição inferior. O peso corretivo é instalado estritamente oposto (a 180°) a esse ponto. O processo se repete até que o rotor permaneça em equilíbrio neutro em qualquer posição.
Método de Rotação Livre ("Linha de Prumo"):
Método simplificado aplicável a ventiladores com pás diretamente no lugar. Após a remoção das correias de transmissão (se presentes), o rotor é girado lentamente e liberado. A pá mais pesada cairá. A correção é feita adicionando pequenos pesos (por exemplo, usando fita adesiva ou ímãs) às pás mais leves até que o rotor pare de buscar qualquer posição específica.
3.3. Equilibragem Dinâmica de Campo: Abordagem Profissional
Este é o método principal para a indústria equilibragem de exaustores, realizado com instrumentos especializados como Balanset-1A sem desmontagem do equipamento. O processo consiste em várias etapas obrigatórias.
Etapa 1: Medição inicial (execução inicial)
- Os sensores de vibração são instalados nas caixas das chumaceiras e a fita refletora é aplicada no veio, para o tacómetro.
- O exaustor é ligado e levado à velocidade nominal de operação.
- Utilizando um analisador de vibração, os dados iniciais são registrados: amplitude (geralmente em mm/s) e ângulo de fase (em graus) da vibração na frequência de operação 1x. Esses dados representam o vetor de desequilíbrio inicial.
Etapa 2: Teste de Peso
Lógica: Para que o instrumento calcule exatamente como corrigir o desequilíbrio, é necessário introduzir uma mudança conhecida no sistema e observar sua reação. Este é o objetivo da instalação do peso de teste.
- Seleção de massa e localização: O peso de teste é escolhido de forma a causar uma alteração perceptível, porém segura, no vetor de vibração (por exemplo, alteração de amplitude de 20-30% e/ou deslocamento de fase de 20-30°). O peso é fixado temporariamente no plano de correção selecionado em uma posição angular conhecida.
- Medição: Repita a inicialização e a medição realizada, registrando novos valores de amplitude e fase.
Etapa 3: Cálculo do peso de correção e instalação
Instrumentos de equilibragem modernos como o Balanset-1A realizam automaticamente a subtração vetorial do vetor de vibração inicial ao vetor obtido com o peso de teste. Com base nesta diferença (vetor de influência), o instrumento calcula a massa e o ângulo precisos onde o peso corretivo permanente deve ser instalado para compensar o desequilíbrio inicial.
A correção pode ser feita adicionando massa (soldando chapas metálicas, instalando parafusos com porcas) ou removendo massa (perfurando furos, retificando). Adicionar massa é preferível, pois é um processo reversível e mais controlado.
Etapa 4: Execução de verificação e equilibragem de ajuste
- Após instalar o peso corretivo permanente (e remover o peso de teste), é realizada uma execução de verificação para avaliar o resultado.
- Se o nível de vibração diminuir, mas ainda exceder as normas aceitáveis, é realizada a equilibragem de ajuste. O procedimento é repetido, mas os resultados da verificação são agora usados como dados iniciais. Isto permite uma abordagem iterativa e passo a passo até à qualidade de equilibragem necessária.
3.4. Equilibragem de um ou dois planos? Critérios práticos de seleção
A escolha entre equilibragem de plano único e de dois planos é uma decisão fundamental que afeta o sucesso de todo o procedimento, particularmente importante para equilibragem de exaustores aplicações.
Critério principal: Relação entre o comprimento (L) e o diâmetro (D) do rotor.
- Se L/D < 0,5 e velocidade de rotação menor que 1000 RPM, o desequilíbrio estático geralmente domina, e a equilibragem de plano único é suficiente.
- Se L/D > 0,5 ou a velocidade de rotação for alta (>1000 RPM), o desequilíbrio de binário começa a desempenhar um papel significativo, exigindo equilibragem em dois planos para a sua eliminação.
3.5. Peculiaridades da equilibragem do ventilador em balanço
Ventiladores de exaustão do tipo em consola, em que a roda de trabalho (impulsor) está localizada além dos apoios das chumaceiras, apresentam uma complexidade especial para a equilibragem.
Problema: Tais sistemas são inerentemente instáveis dinamicamente e extremamente sensíveis a desequilíbrios, especialmente do tipo de acoplamento. Isso frequentemente se manifesta como vibração axial anormalmente alta.
Complicações: A aplicação de métodos padrão de dois planos a rotores em balanço frequentemente leva a resultados insatisfatórios ou exige a instalação de pesos corretivos inadequadamente grandes. A reação do sistema ao peso de teste pode não ser intuitiva: por exemplo, a instalação de um peso no impulsor pode causar maior variação de vibração no apoio mais distante (no motor) do que no apoio mais próximo.
Recomendações: A equilibragem de exaustores em balanço exige maior experiência especializada e conhecimento de dinâmica. Frequentemente, é necessário o uso de módulos de software especializados em analisadores de vibração que aplicam o método de separação de forças estáticas/de acoplamento para um cálculo mais preciso da massa corretiva.
Seção 4: Casos Complexos e Técnicas Profissionais
Mesmo com a adesão rigorosa aos procedimentos, os especialistas podem se deparar com situações em que as abordagens padrão não produzem resultados. Esses casos exigem uma análise mais aprofundada e a aplicação de técnicas não padronizadas.
4.1. Erros típicos e como evitá-los
Erro 1: Diagnóstico incorreto
Erro mais frequente e custoso: tentar equilibrar a vibração causada por desalinhamento, folga mecânica ou ressonância.
Solução: Comece sempre com uma análise completa da vibração (análise de espectro e fase). Se o espectro não apresentar dominância clara de pico 1x, mas houver picos significativos em outras frequências, a equilibragem não poderá ser iniciada até que a causa principal seja eliminada.
Erro 2: Ignorar a fase preparatória
Pular etapas de limpeza do impulsor ou verificação do aperto das conexões dos parafusos.
Solução: Siga rigorosamente a "hierarquia de intervenção" descrita na seção 3.1. Limpeza e aperto não são opções, mas sim primeiros passos obrigatórios.
Erro 3: Remover todos os pesos de equilíbrio antigos
Essa ação destrói resultados de equilibragem anteriores (possivelmente de fábrica) e muitas vezes complica significativamente o trabalho, pois o desequilíbrio inicial pode se tornar muito grande.
Solução: Nunca remova todos os pesos sem um bom motivo. Se o impulsor tiver acumulado muitos pesos pequenos de equilibragens anteriores, eles podem ser removidos, mas depois combine a soma vetorial em um peso equivalente e instale-o no lugar.
Erro 4: Não verificar a repetibilidade dos dados
Início da equilibragem com leituras iniciais instáveis de amplitude e fase.
Solução: Antes da instalação do peso de teste, realize 2 a 3 partidas de controle. Se a amplitude ou a fase "flutuarem" de uma partida para a outra, isso indica a presença de um problema mais complexo (ressonância, arco térmico, instabilidade aerodinâmica). A equilibragem nessas condições não proporcionará resultados estáveis.
4.2. Equilibragem perto da ressonância: quando a fase engana
Problema: Quando a velocidade de operação do exaustor está muito próxima de uma das frequências de vibração naturais do sistema (ressonância), o ângulo de fase torna-se extremamente instável e muito sensível às menores flutuações de velocidade. Isso torna os cálculos vetoriais padrão baseados na medição de fase imprecisos ou totalmente impossíveis.
Solução: Método de quatro execuções
Essência: Este método exclusivo de equilibragem não utiliza medições de fase. O cálculo do peso corretivo é realizado exclusivamente com base nas mudanças na amplitude da vibração.
Processo: O método requer quatro execuções sequenciais:
- Medir a amplitude de vibração inicial
- Medir a amplitude com o peso de teste instalado na posição condicional 0°
- Medir amplitude com o mesmo peso movido para 120°
- Medir amplitude com o mesmo peso movido para 240°
Com base nos quatro valores de amplitude obtidos, é construída uma solução gráfica (método de intersecção do círculo) ou realizado um cálculo matemático, permitindo a determinação da massa necessária e do ângulo de instalação do peso corretivo.
4.3. Quando o Problema Não É o Equilíbrio: Forças Estruturais e Aerodinâmicas
Problemas Estruturais:
Fundação fraca ou rachada e suportes soltos podem ressoar com a frequência de operação do exaustor, multiplicando a vibração muitas vezes.
Diagnóstico: Para determinar as frequências naturais estruturais no estado desligado, aplica-se um teste de impacto (bump test). Ele é realizado com um martelo modal especial e um acelerómetro. Se uma das frequências naturais encontradas estiver próxima da frequência de rotação operacional, o problema é de fato a ressonância.
Forças aerodinâmicas:
A turbulência do fluxo de ar na entrada (devido a obstáculos ou a um registo excessivamente fechado, a chamada "falta de ventilação") ou na saída pode causar vibração de baixa frequência, muitas vezes instável, não relacionada com o desequilíbrio de massa.
Diagnóstico: É realizado um teste com variação de carga aerodinâmica a uma velocidade de rotação constante (por exemplo, abrindo/fechando gradualmente o amortecedor). Se o nível de vibração mudar significativamente, sua natureza é provavelmente aerodinâmica.
4.4. Análise de Exemplos Reais (Estudos de Caso)
Exemplo 1 (Ressonância):
Num caso documentado, a equilibragem do ventilador de insuflação com o método padrão não produziu resultados devido a leituras de fase extremamente instáveis. A análise mostrou que a velocidade de funcionamento (29 Hz) estava muito próxima da frequência natural do impulsor (28 Hz). A aplicação do método das quatro passagens, independente da fase, permitiu a redução bem-sucedida da vibração para um nível aceitável, fornecendo uma solução temporária até à substituição do ventilador por um mais fiável.
Exemplo 2 (Defeitos Múltiplos):
A análise de vibração de exaustores de uma usina de açúcar revelou problemas complexos. Um espectro de ventiladores indicou desalinhamento angular (picos altos de 1x e 2x na direção axial), enquanto outro mostrou folga mecânica (harmônicos uniformes de 1x, 2x e 3x). Isso demonstra a importância da eliminação sequencial de defeitos: primeiro, foram realizados o alinhamento e o aperto das fixações e, somente então, se necessário, a equilibragem.
Seção 5: Padrões, Tolerâncias e Manutenção Preventiva
A etapa final de qualquer trabalho técnico é avaliar sua qualidade de acordo com os requisitos regulatórios e desenvolver estratégias para manter o equipamento em condições adequadas a longo prazo.
5.1. Visão geral dos principais padrões (ISO)
Vários padrões internacionais são usados para avaliar a qualidade da equilibragem e a condição de vibração dos exaustores.
ISO 14694:2003:
Norma principal para ventiladores industriais. Estabelece requisitos para a qualidade de equilibragem e níveis máximos de vibração permitidos, dependendo da categoria de aplicação do ventilador (BV-1, BV-2, BV-3, etc.), da potência e do tipo de instalação.
ISO 1940-1:2003:
Esta norma define graus de qualidade de equilibragem (G) para rotores rígidos. O grau de qualidade caracteriza o desequilíbrio residual admissível. Para a maioria dos exaustores industriais, aplicam-se os seguintes graus:
- G6.3: Qualidade industrial padrão, adequada para a maioria das aplicações industriais gerais.
- G2.5: Qualidade aprimorada, necessária para ventiladores de exaustão de alta velocidade ou particularmente críticos, onde os requisitos de vibração são mais rigorosos.
ISO 10816-3:2009:
Regulamenta a avaliação das condições de vibração de máquinas industriais com base em medições em peças não rotativas (por exemplo, mancais de rolamento). A norma introduz quatro zonas de condição:
- Zona A: "Bom" (equipamento novo)
- Zona B: "Satisfatório" (operação ilimitada permitida)
- Zona C: "Aceitável por tempo limitado" (identificação e eliminação da causa necessárias)
- Zona D: "Inaceitável" (a vibração pode causar danos)
ISO 14695:2003:
Esta norma estabelece métodos e condições unificados para medições de vibração de ventiladores industriais, necessários para garantir a comparabilidade e a reprodutibilidade dos resultados obtidos em diferentes momentos e em diferentes equipamentos.
5.2. Estratégia de Longo Prazo: Integração ao Programa de Manutenção Preditiva
A equilibragem de exaustores não deve ser considerada uma operação de reparação única. É parte integrante da estratégia moderna de manutenção preditiva.
A implementação regular do monitoramento de vibração (por exemplo, por meio da coleta de dados de rota usando analisadores portáteis) permite o acompanhamento das condições do equipamento ao longo do tempo. A análise de tendências, particularmente o crescimento gradual da amplitude de vibração na frequência de operação 1x, é um indicador confiável do desenvolvimento de desequilíbrio.
Esta abordagem permite:
- Planeje a equilibragem com antecedência, antes que o nível de vibração atinja os valores críticos estabelecidos pela norma ISO 10816-3.
- Evitando danos secundários a rolamentos, acoplamentos e estruturas de suporte que inevitavelmente ocorrem durante operação prolongada com vibração excessiva.
- Eliminar o tempo de inatividade emergencial não planejado convertendo o trabalho de reparo em categoria preventiva planejada.
A criação de um banco de dados eletrônico das principais condições de vibração dos equipamentos e análises regulares de tendências constitui a base para a tomada de decisões de manutenção tecnicamente sólidas e economicamente eficazes, aumentando, em última análise, a confiabilidade e a eficiência geral da produção.

Nikolai Shelkovenko
Nikolai Shelkovenko é engenheiro de análise de vibrações e fundador e diretor executivo da Vibromera. Há mais de 15 anos que equilibra equipamentos rotativos no terreno e não numa bancada de ensaio: destroçadores, ventiladores industriais, britadeiras, centrifugadoras, veios e fusos. Foi desse trabalho que nasceram os instrumentos Balanset — foram concebidos como uma ferramenta que o técnico pode levar até à máquina e utilizar sozinho, no local, e não como equipamento de laboratório. A Vibromera foi fundada em 2017 e, desde 2023, está sediada no Porto, em Portugal. É aqui que decorrem o desenvolvimento, a montagem e o apoio à linha Balanset. O instrumento de referência é o Balanset-1A, um analisador portátil para equilibragem em um e dois planos e para diagnóstico de vibrações. Nikolai participa pessoalmente no apoio ao cliente, na resolução de casos de equilibragem difíceis e no desenvolvimento do software. Trabalha com clientes em todo o mundo, em qualquer idioma.

