Balansiranje hidrauličke spojke na postrojenju za asfalt: Potpuni tehnički vodič
Pregled problema neuravnoteženosti hidrauličke spojke
Zamislite postrojenje za asfalt koje se zaustavilo u sredini proizvodnje jer je kritična spojka vibracijski izvan kontrole. Ovaj scenarij nije samo smetnja – znači skupo vrijeme gašenja, hitnu održavanja i gubitak produktivnosti. Takva prekomjerna vibracija je siguran znak neuravnoteženosti hidrauličke spojke koja stvara naprezanje cijelom sustavu. Brzo rješavanje ovog problema ključno je za uštedu vremena i novca u industrijskim operacijama.
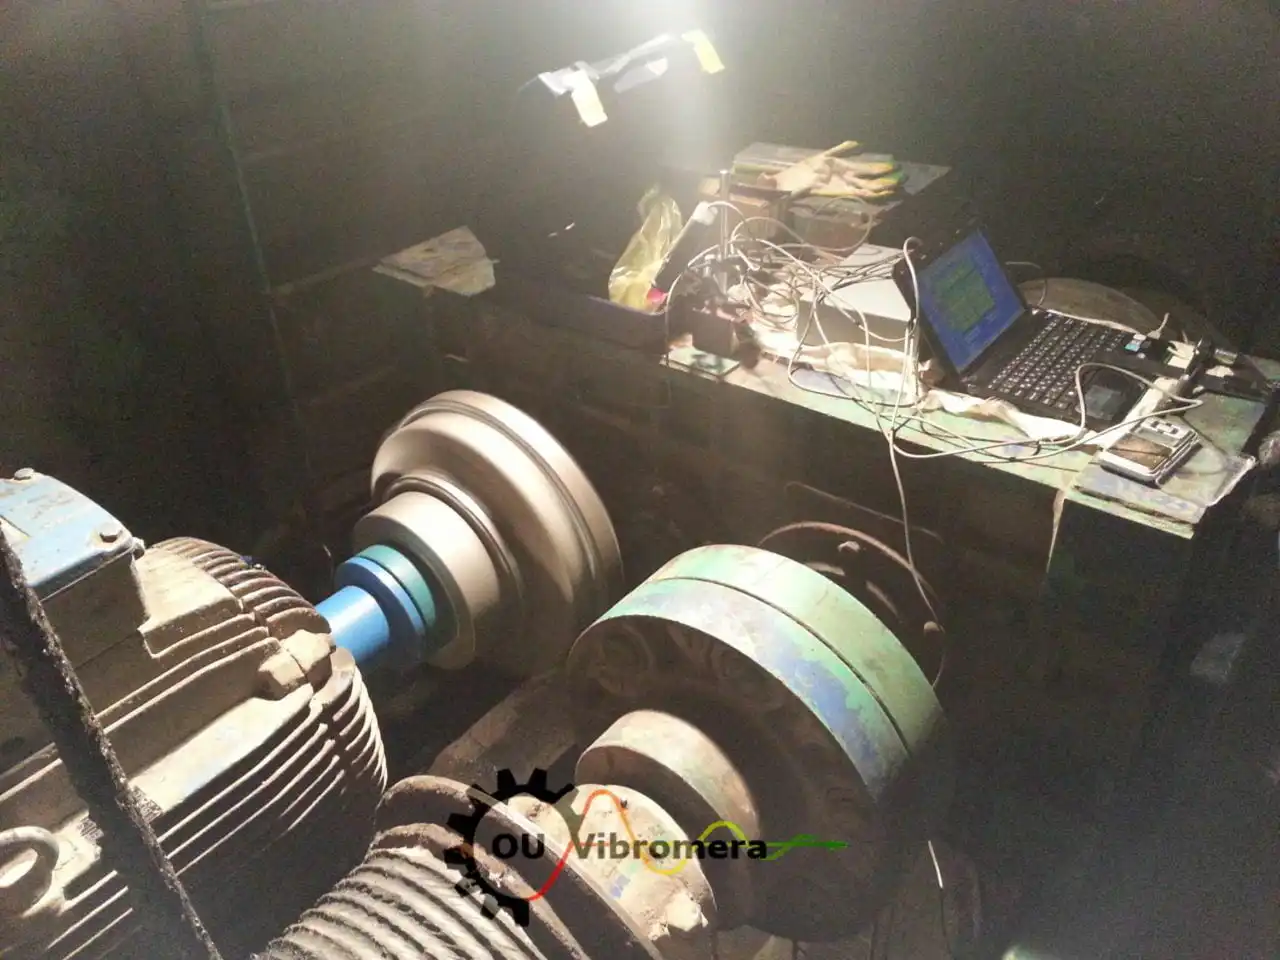
Hidraulički sustavi spojki u postrojenjima za asfalt zahtijevaju precizno balansiranje kako bi se održala optimalna performansa i pouzdanost. Neuravnoteženost neuravnoteženosti hidrauličke spojke stvara prekomjerne vibracije koje narušavaju učinkovitost opreme, ubrzavaju trošenje dijelova i povećavaju rizik od neočekivanog kvara. Ako se ne spriječe, te vibracije vode do viših troškova održavanja i sigurnosnih problema za operatera. U studiji slučaja dolje, postupak balansiranja na mjestu rada izvršen je pomoću Balanset-1A prenosivog dinamičkog balansirala kako bi se ispravila neuravnoteženost spojke i obnovila glatka operacija.
Ključne tehničke specifikacije:
- Oprema: Sistem hidrauličnog spojke (pogon miksera za asfalt)
- Lokacija: Postrojenje za proizvodnju asfalta (industrijska fabrika)
- Problem: Prekomerna vibracija usled neuravnoteženosti spojke
- Alat za uravnotežavanje: Balanset-1A prenosivi dinamički uravnoteživač sa dve ravni
- Standard uravnotežavanja: Procedura usklađena sa smernicama ISO 21940
- Tip mjerenja: In-situ dinamičko uravnotežavanje sa dve ravni (polisko uravnotežavanje)
Tehnička dijagnoza neuravnoteženosti hidrauličnog spojke
Pre primene rešenja, tim održavanja je izvršio detaljnu dijagnozu vibracija na hidrauličnoj spojci. Neuravnoteženost u spojci se manifestuje kroz više operativnih pokazatelja koji mogu biti mereni i sistematski analizirani:
Primarni simptomi neuravnoteženosti
| Simptom | Nivo uticaja | Posljedice |
|---|---|---|
| Prekomjerna vibracija | Visok | Ubrzano habanje ležaja; potencijalna strukturna oštećenja |
| Povećani nivoi buke | Srednji | Problemi sa bezbednošću na radnom mestu (buka, zamor) |
| Gubitak snage pri prenosu | Visok | Smanjena efikasnost proizvodnje i propusnost |
| Preuranjena istrošenost komponenti | Kritično | Neplanirani zastoji; povećani troškovi popravke |
Ovi simptomi su bili jasni indikatori da je distribucija mase veznog elementa bila neujednačena, što je uzrokovalo dinamičke sile tokom rotacije. Kako bi se problem kvantificirao, tim je proveo analizu vibracija sa fokusom na ključne parametre:
Parametri Analize Vibracija
- Ukupna amplituda vibracija: Merena u mm/s (RMS) kako bi se procenila ozbiljnost nebalansirane mase.
- Spektar frekvencija: Analiziran preko opsega radnih RPM-a kako bi se identifikovana frekvencija nebalansirane mase (1× brzina vrtenja) i bilo koji harmonici.
- Fazni ugao: Određena korišćenjem referentne marke i laserskog tahometra kako bi se locirala ugaona pozicija nebalansirane mase.
- Sadržaj harmonika: Evaluirana za dodatne greške (npr. neusklađenost ili labavost) koje bi mogle pojačati vibracijski potpis.
Metodologija Dinamičkog Balansiranja Balanset-1A
Na osnovu dijagnostike, korektivna mera je bila dinamički balansirati vezni element na mestu. Prenosivi Balanset-1A uređaj za balansiranje je korišćen za izvođenje sveobuhvatnog postupka balansiranja u dve ravni. Ovaj postupak je sledeo međunarodne standarde balansiranja (ISO 21940) kako bi se osigurala preciznost. Metodologija balansiranja može se podeliti na različite faze:
Postavljanje i Konfiguracija Opreme
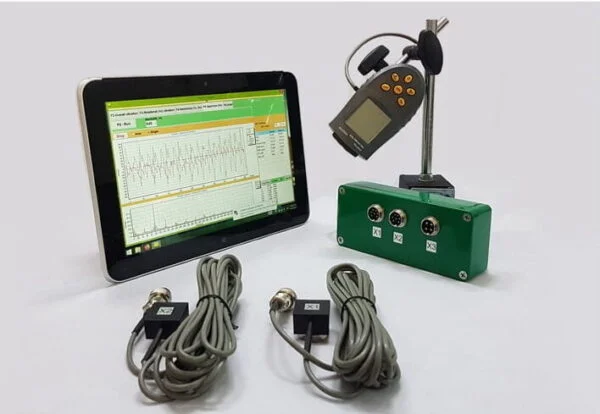 Da bi se započeo proces poljskog balansiranja, tim održavanja je postavio opremu Balanset-1A na licu mesta. Prenosivi komplet uključuje dva vibracijska senzora (pričvršćena blizu ležajeva sa strane pogona i bez pogona veznog elementa), laserski tahometar za faznu referencu, i modul interfejsa sa softverom za analizu (obično pokrenut na laptopu ili prenosnom uređaju). Ova postavka je omogućila praćenje vibracija u realnom vremenu i analizu podataka. Sledeće komponente su konfiguriran pre balansiranja:
Komponente Postave za Balansiranje:
- Dva vibracijska senzora pozicionirana na ležajima oslonca veznog elementa (strana pogona i bez pogona).
- Laserski tahometar (optički senzor) poravnat sa reflektivnom markom na veznom elementu kako bi se obezbedila fazna referenca.
- Jedinica za prikupljanje podataka (Balanset-1A modul interfejsa) povezana sa senzorima i tahometrom.
- Softver za analizu koji se pokreće na povezanom uređaju za prikaz i obradu vibracijskih podataka u realnom vremenu.
Proces Balansiranja Korak po Korak
Faza 1: Inicijalna Procena Vibracija
U prvoj fazi, bazna mjerenja su izvršena kako bi se razumjelo početno stanje neuravnoteženosti:
- Bazne razine vibracija: Stroj je pokrenut pri normalnoj brzini rada, a početne amplitude vibracija su zabilježene na mjernim ravninama pogonskog i nepogonskog kraja. Na primjer, vršna čitanja od 12,5 mm/s (RMS) na pogonskom kraju i 9,8 mm/s na nepogonskom kraju su pokazala tešku neuravnoteženost.
- Fazni uglovi: Koristeći stroboskopski tahometar i referentnu oznaku na spojnici, mjeren je kutni kut maksimalne vibracije. To je odredilo kutnu orijentaciju neuravnoteženosti za svaku ravninu.
- Provjera operativne stabilnosti: Brzina rotacije je provjerena da bude stabilna (kako se izbjegnu prijelazne vibracije), a buka pozadine vibracija je zabilježena kako bi se osigurali točni rezultati mjerenja.
- Provjera sigurnosti: Svi montažni elementi i pričvršćenja senzora su provjerena da budu sigurna prije nego što se nastavi sa sljedećim korakom.
Faza 2: Instalacija pokusne mase
Zatim, probni uteg je korištena za kvantificiranje učinka dodavanja mase na poznatoj lokaciji na čitanja vibracija:
- Preporuka za optimalnu pokusnu masu: Balanset-1A softver je izračunao preporučenu masu pokusne mase na osnovu veličine početne neuravnoteženosti. (Na primjer, mala masa od nekoliko grama je predložena.)
- Izračunata pozicija: Softver je dao kutnu poziciju (u odnosu na referentnu oznaku) i radijus na spojnici gdje ova pokusna masa trebala biti instalirana za svaku ravninu.
- Instalacija: Pokusna masa je sigurno pričvršćena na spojnicu na navedenoj lokaciji. Njena pozicija je dvostruko provjerena na točnost i sigurnost (koristeći ljepilo ili stezač kada je potrebno).
- Mjerenje nakon instalacije: Sa pokusnom masom na mjestu, stroj je ponovno pokrenut i nova mjerenja vibracija su izvršena. To je omogućilo timu da vidi kako je dodana masa promijenila amplitudu vibracija i fazu u svakoj ravnini.
Faza 3: Izračunavanje korekturne mase
Koristeći podatke iz pokusnog rada, finalne korekturne mase su određene kroz metoda koeficijenata utjecaja (standard u dinamičkom uravnoteživanju):
- Analiza odgovora: Promjena vibracija (amplituda i fazni pomak) uzrokovana pokusnom težinom je analizirana. Sustav Balanset-1A koristi ovaj odziv da izračuna koeficijente utjecaja za rotor – u biti kvantificirajući koliko efekta ima težina u određenoj korekcijskoj ravnini i kutu na nebalansernost.
- Izračunavanje korekcijskih masa: Na osnovi koeficijenata utjecaja, softver je izračunao točnu masu korekcijske težine potrebne u svakoj korekcijskoj ravnini. Također je dao točne kutne pozicije gdje bi te težine trebale biti dodane kako bi se suprotstavile otkrivenom nebalansiranju.
- Optimalno postavljanje: Preporučene korekcijske težine su zatim instalirane na spojki na navedenim kutovima i radijusima. U ovom slučaju, male korekcijske težine su dodate na obje strane spojke – kraj pogona i kraj bez pogona.
- Verifikacijsko mjerenje: Nakon ugradnje korekcionih utega, mašina je ponovo puštena u rad. Vrijednosti vibracija ponovo su izmjerene kako bi se potvrdilo da je preostala neuravnoteženost unutar prihvatljivih granica. Kriterij uspjeha bio je smanjiti vibracije na nizak nivo prihvatljiv za ovu instalaciju, uz konačnu procjenu prihvatljivosti u odnosu na primjenjivi ISO 10816/20816 grupu mašine, klasu oslonca i ograničenja proizvođača.
Tehnički rezultati i pokazatelji performansi
Analiza smanjenja vibracija
Nakon postupka balansiranja, razine vibracija hidraulične spojke su dramatično pale. Tablica ispod sumira izmjerena poboljšanja na dva ključna mjesta (ležajevi na kraju pogona i kraju bez pogona):
| Mjerna tačka | Prije balansiranja (mm/s RMS) | Nakon balansiranja (mm/s RMS) | Poboljšanje (%) |
|---|---|---|---|
| Ležaj na kraju pogona | 12.5 | 2.1 | 83.2% |
| Ležaj na kraju bez pogona | 9.8 | 1.8 | 81.6% |
Postignuće performansi: Nivoi vibracija nakon balansiranja svedeni su na nizak nivo za ovu instalaciju; konačna procjena prihvatljivosti treba biti izvršena u odnosu na primjenjivi ISO 10816/20816 grupu mašine, klasu oslonca i ograničenja proizvođača. U praktičnom smislu, ozbiljnost vibracija spojnice svedena je na nivo pogodan za pouzdan dugotrajan rad, čime se podržava vijek trajanja opreme. Drastično smanjenje vibracija (poboljšanje od preko 80% na oba ležaja) rezultira glatkijim radom, manjim mehaničkim naprezanjem i znatno nižim rizikom od zastoja usljed kvarova povezanih s vibracijama.
Tehnička prednosti Balanset-1A
Tokom rada balansiranja, alat Balanset-1A pružio je nekoliko prednosti koje su doprinijele uspješnom ishodu. Značajne tehničke prednosti korištenja sistema Balanset-1A uključuju:
Točnost i preciznost mjerenja
- Visoka točnost mjerenja: Mjerenja brzine vibracija su tačna u opsegu frekvencija od 5 Hz do 1000 Hz (greška amplitude ≤10% od 5 do 550 Hz; do 20% od 550 do 1000 Hz), čime se osigurava pouzdanost prikupljenih podataka.
- Precizna detekcija faze: Mjerenja faznog ugla su precizna na oko ±1°, što je ključno za precizno određivanje tačne lokacije neuravnoteženosti tokom analize.
- Široki raspon rada: Uređaj pouzdano funkcioniše pri temperaturama okoline od –20 °C do +60 °C, što ga čini pogodnim za upotrebu kako u zatvorenim objektima tako i na otvorenim industrijskim lokacijama.
- Usklađenost sa standardima: Razine kvalitete balansiranja od G40 do G0,4 (prema ISO 1940/21940) mogu se postići, pokrivajući široki spektar od opće industrijske mašinerije do rotora visoke preciznosti.
Značajke operativne učinkovitosti
- Analiza u realnom vremenu: Balanset-1A pruža obradu podataka uživo, tako da se ispravke neuravnoteženosti mogu izračunati trenutno bez dugotrajne analise van lokacije.
- Automatizirani proračuni: Softver uređaja automatski izračunava optimalne pokusne i korekcijske težine, smanjujući mogućnost ljudske greške u složenim proračunima.
- Mogućnost balansiranja na više razina: Podrška za balansiranje na jednoj razini i na dvije razine omogućava mu rukovanje jednostavnom neuravnoteženošću i složenijim situacijama dinamičke neuravnoteženosti (kao što je spojnica u ovom slučaju).
- Detaljno izvještavanje: Nakon balansiranja, sustav može generirati sveobuhvatne izvještaje koji dokumentiraju početne uvjete, primijenjene korekcije i konačne razine vibracija – korisno za zapise održavanja i revizijske svrhe.
Protokol preventivnog održavanja
Postizanje ravnoteže u spojnici je samo dio dugoročnog rješenja. Kako bi se osiguralo da oprema ostaje u dobrom stanju, plan preventivnog održavanja i nadzora je uspostavljen. Redoviti monitoring vibracija može uhvatiti rane znakove nebalansiranosti ili drugih problema prije nego što se eskaliraju. Sljedeći raspored se preporučuje za kritične rotirajuće komponente poput hidrauličnih spojnica:
Zakazani Monitoring Vibracija
| Učestalost Monitoringa | Fokus Mjerenja | Prag Djelovanja |
|---|---|---|
| Mjesečno | Provjera ukupne razine vibracija (brzi pregled stanja) | > 4,5 mm/s RMS (upozorenje na nebalansiranost) |
| Kvartalno | Detaljne spektralne analize (identification specifične frekvencije nebalansiranosti i ostalih otkaza) | 1× RPM vrh > 3,0 mm/s (označava nastajući problem nebalansiranosti) |
| Godišnje | Potpuna provjera balansiranja (ponovno balansiranje ako je potrebno) | Osigurajte usklađenost sa ISO 21940/1940 razredom kvalitete balansiranja (npr. G2.5 ili bolje za ovu opremu) |
Pridržavanjem ovog proaktivnog plana praćenja, postrojenje može rano uočiti svaku ponovnu pojavu neuravnoteženosti. Osim toga, rutinski zadaci održavanja — poput provjere poravnanja spojnice, pregleda istrošenosti ili naslaga, te osiguravanja pravilnog podmazivanja — dopunjuju praćenje vibracija kako bi sistem nesmetano funkcionisao. Rano otkrivanje i ispravljanje problema značajno će produžiti vijek trajanja spojnice i pripadajuće mašinerije.
Analiza Troška-Koristi
Pravilno balansiranje hidraulične spojnice donosi ne samo tehničke prednosti već i znatne ekonomske prednošti. Evo ključnih rezultata balansiranja, na osnovu kako rezultata slučaja tako i industrijskih standarda:
Ekonomski Utjecaj Pravilnog Balansiranja
- Produženje vijeka trajanja ležaja: 200–300% povećanje vijeka trajanja ležaja (dramatičko smanjenje vibracija znači daleko manju umor i trošenje ležaja).
- Uštede u energiji: 5–15% smanjenje potrošnje energije, jer sustav više ne troši energiju boreći se sa pretjeranim vibracijama i neusklađenošću.
- Sprječavanje neplanirane zastoja: 80–95% smanjenje neočekivanih kvarova vezanih uz vibracije. Uređaj u ravnoteži mnogo je manje vjerojatan da će se naglašeno pokvariti.
- Uštede na troškovima održavanja: 40–60% niži godišnji troškovi održavanja i popravke, zahvaljujući manjem broju hitnih popravki i većim intervalima između glavnih remonta.
Ukratko, ulaganje u temeljito balansiranje se isplati. Studije iz industrije pokazale su da je precizno balansiranje ključno za produženje vijeka trajanja ležajeva i smanjenje zastoja, što zauzvrat poboljšava opštu pouzdanost opreme i smanjuje troškove održavanja. U slučaju asfaltne baze iz našeg primjera, smanjenje vibracija nije samo riješilo neposredan problem, već je donijelo i dugoročne uštede sprečavanjem budućih oštećenja i neefikasnosti.
Često postavljana pitanja
P: Šta uzrokuje neravnotežu hidrauličnog spojnog elementa?
A: Neravnoteža hidrauličnog spojnog elementa može nastati iz nekoliko razloga. Česti uzroci uključuju nejednakom istrošenost internih komponenti, proizvodne tolerancije koje rezultiraju sitnom asimetrijom, toplinsku deformaciju dijelova tijekom rada, te nakupljanje prljavštine ili materijala unutar spojnog elementa. Bilo koji faktor koji narušava ravnomjernu raspodjelu mase u spojnom elementu će uzrokovati neravnotežu.
P: Koliko često treba balansirati hidraulični spojni element?
A: Frekvencija balansiranja ovisi o načinu korištenja i uvjetima rada. Za kritične uređaje koji rade kontinuirano (primjerice spojni element asfaltne baze), preporučljivo je provjeravati ravnotežu najmanje jednom godišnje. Ako stroj radi u težim uvjetima (s puno prašine, topline ili fluktuacija opterećenja) ili ako nadzor vibracija pokazuje opadajuću ravnotežu, može biti potrebno češće balansiranje (npr. pola godine ili tromjesečno). Redovna analiza vibracija kao dio preventivnog održavanja pomoći će odrediti kada je ponovno balansiranje potrebno.
P: Može li Balanset-1A balansirati druge rotirajuće uređaje?
A: Da. Balanset-1A je svestrani alat za dinamičko balansiranje koji se može koristiti na različitim vrstama rotirajućih strojeva. Osim hidrauličnih spojnih elemenata, podržava balansiranje ventilatora, puhala, pumpi, elektromotora, industrijskih drobilica, turbinskih rotora, i mnogih drugih uređaja. Njegova mogućnost balansiranja u dvije ravnine i prenosivi dizajn čine ga pogodnim za balansiranje in-situ zadatke u različitim industrijama (proizvodnja, energetika, procesne baze, itd.).
P: Koja razina vibracija ukazuje na potrebu za balansiranjem?
A: Općenito, razine vibracija koje prelaze prihvaćene proizvodačke ili industrijsku standardne granice ukazuju na potrebu za balansiranjem. Prema ISO 10816/20816 smjernice, prihvatljiva brzina vibracija na nerotirajućim dijelovima (tj. kućištima ležajeva) zavisi od grupe mašine i klase oslonca — na primjer, ISO 10816-3 postavlja granicu zone A/B na 1,4 mm/s RMS za mašine srednje veličine (Grupa 2) na krutim osloncima i na 3,5 mm/s RMS za velike mašine (Grupa 1) na fleksibilnim osloncima. Od novopuštenih mašina se obično očekuje rad u zoni A, dok se zona B smatra prihvatljivom za neograničen dugotrajan rad. Ako se vibracije približe ili premaše granicu zone za vašu grupu opreme i klasu oslonca, vrijeme je da se planira intervencija balansiranja radi sprečavanja oštećenja.
Sažetak tehničkih specifikacija
Balanset-1A Ključne specifikacije:
- Kanali mjerenja: 2× kanala za vibracije + 1× kanal za faznu referencu (mogućnost dvoravanskog balansiranja).
- Opseg broja obrtaja: approximately 300 to 60,000 RPM for balancing; tachometer range 100–100,000 RPM.
- Raspon mjerenja vibracija: 0,02–80 mm/s (RMS brzina).
- Tačnost merenja faze: ±1° (jedan stepen) za precizno otkrivanje ugla neuravnoteženosti.
- Tačnost balansiranja: Postiže rezidualnu neuravnoteženost od ±5% dozvoljene tolerance (visoka tačnost korekcije).
- Radna temperatura: –20 °C do +60 °C (pogodno za vanjsku i unutrašnju upotrebu u različitim klimama).
- Napajanje: USB 5 V DC sa povezanog laptopa — mrežni adapter nije potreban.
Zaključak
U ovoj studiji slučaja, sistematsko terenske balansiranje hidrauličke spojnice pomoću Balanset-1A uređaj je rezultirao mjerljivim poboljšanjima u radu opreme i značajnim smanjenjem problema povezanih s vibracijama. Nivoi vibracija smanjeni su za preko 80% na oba mjesta ležajeva, do niskog preostalog nivoa za ovu instalaciju (konačna procjena prihvatljivosti vrši se u odnosu na primjenjivu grupu mašine i klasu oslonca prema ISO 10816/20816). Kao rezultat toga, asfaltna baza je imala koristi od glatkijeg rada, veće pouzdanosti i smanjenog opterećenja komponenti.
Sa praktične tačke gledišta, ovo demonstrira kako profesionalne procedure balansiranja—kada se izvode prema međunarodnim standardima i olakšane naprednim alatima—mogu rešiti kritične probleme mašinerije. Rešavanjem glavnog uzroka vibracija (neuravnoteženosti), fabrika je minimizirala rizik od naglog kvarenja i produžila vek trajanja svoje opreme. U budućnosti, pridržavanje redovnih protokola praćenja i održavanja će osigurati da spojnica i povezana mašinerija nastave da funkcionišu optimalno. Ukratko, ulaganje truda u precizno balansiranje ne samo što rešava trenutni problem već i donosi dugoročne koristi u smislu vremenske dostupnosti, bezbednosti i uštede troškova, što je krajnji cilj inženjera i tehnički specijalista u bilo kom industrijskom okruženju.

Nikolai Shelkovenko
Nikolai Shelkovenko je inženjer analize vibracija te osnivač i izvršni direktor kompanije Vibromera. Više od 15 godina balansira rotacionu opremu na terenu, a ne na ispitnom stolu: malčere, industrijske ventilatore, drobilice, centrifuge, vratila i vretena. Upravo je iz tog rada nastala serija instrumenata Balanset — osmišljeni su kao alat koji stručnjak može ponijeti do mašine i njime raditi sam, na licu mjesta, a ne kao laboratorijska oprema. Vibromera je osnovana 2017. godine, a od 2023. sjedište joj je u Portu u Portugalu. Ovdje se odvijaju razvoj, sklapanje i podrška za liniju Balanset. Vodeći instrument je Balanset-1A, prijenosni analizator za balansiranje u jednoj i dvije ravni te za vibracijsku dijagnostiku. Nikolai lično učestvuje u podršci korisnicima, u rješavanju složenih slučajeva balansiranja i u razvoju softvera. Radi s korisnicima širom svijeta, na bilo kojem jeziku.

