Dvije napomene o razumnosti zahtjeva kupaca za proizvođače mašina za balansiranje
Uvod
Tokom prošle godine i pol, naša kompanija primila je više od 30 upita vezanih za nabavu različitih vrsta mašina za balansiranje. Analiza tehničkih specifikacija priloženih uz ove upite pokazuje da većina uključuje broj karakteristika koje značajno utječu na vremenske rokove proizvodnje i troškove mašina, kao i smanjuju popis potencijalnih dobavljača. Između ostalog, dva zahtjeva se ističu:
- Zahtjev da se osigura specifična rezidualnu neuravnoteženost, koja ne smije prelaziti 0,1 g*mm/kg (µm).
- Zahtjev za uključivanje balansne mašine u Registar mjernih instrumenata.
Analizirajmo razumnost i izvodljivost ispunjavanja ovih zahtjeva sa stanovišta stvarnog potrošača.
1. Analiza zahtjeva za tačnost mašine
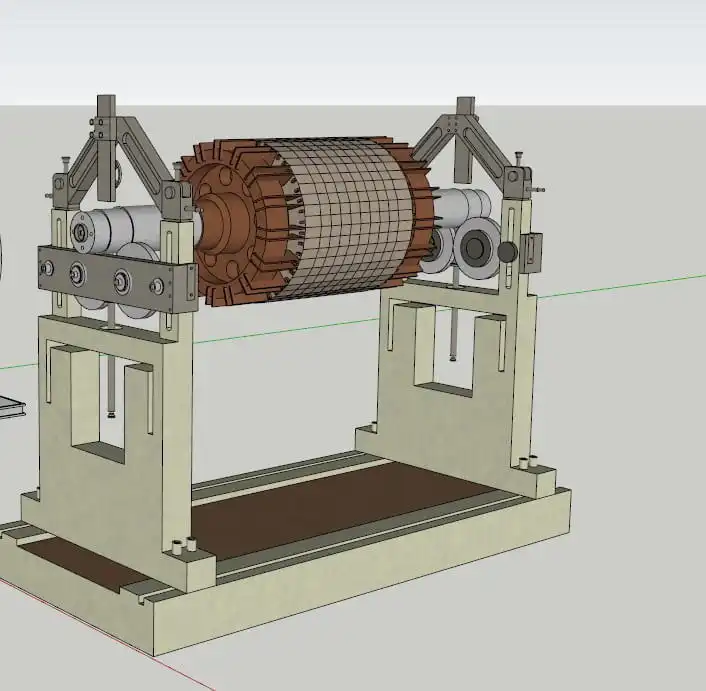
Valjanost zahtjeva kupca u pogledu tačnosti provjerit ćemo na primjeru tehničke specifikacije za balansnu mašinu namijenjenu balansiranju rotora elektromotora, turboagregata i kompresora mase između 10 i 1500 kg. Specifikacija postavlja toleranciju specifične preostale neuravnoteženosti koja, prema riječima kupca, ne smije prelaziti 0,1 g*mm/kg.
Da biste verificirali ovaj zahtjev, pozivamo se na Tabelu 1 ISO 1940-1 "Mehaničke oscilacije – Zahtjevi za kvalitetu balansiranja rotora." Na osnovu preporuka iz ove tabele, pretpostavljamo da preciznost balansiranja rotori elektromotora, turbinskih jedinica i kompresora, koju naručena mašina mora osigurati, mora zadovoljiti kvalitetu G2.5 stepen. Pretpostavljajući da je očekivana radna frekvencija obrtanja izbalansiranog rotora, na primjer, 200 Hz (što sa velikom rezervom pokriva frekvencije obrtanja većine poznatih mašina), možemo lako izračunati dopuštenu preostalu specifičnu neuravnoteženost za statičko (jednoravansko) balansiranje pomoću formule 5 iz standarda: eper = 2500 / (6,28 * 200) = 1,99 g*mm/kg.
Uzimajući u obzir preporuke istog standarda ISO 1940-1 (danas zamijenjenog ISO 21940-11), date u sekciji 7, dozvoljiva vrijednost postavljena za asimetrični rotor na dvije oslonce tokom dinamičkog balansiranja trebala bi biti najmanje 0,3 * eper, što bi u našem slučaju bilo 0,6 g*mm/kg, a ne 0,1 g*mm/kg kako je zahtjevano u inicijalnoj tehničkoj specifikaciji. Ova podjela dozvoljene tolerancija uravnotežavanja između dvije ravni korekcije može se provjeriti sa našim Kalkulator rezidualne nebalanciranosti (ISO 21940-11).
Drugim riječima, kako pokazuje naša analiza, zahtjevi za tačnost balansne mašine u ovoj Tehničkoj specifikaciji (i mnogim drugim sličnim dokumentima) su očito prekomjerni. Praktična implementacija ovih prekomjernih zahtjeva uključuje proizvođača u rješavanju ozbiljnih konstrukcijskih i tehnoloških zadataka, koji se tipično javljaju u proizvodnji mašina izuzetno visoke tačnosti, što nesumnjivo utiče na trošak i vrijeme proizvodnje mašina. Štaviše, ovi zahtjevi nisu uvijek tehnički izvodljivi.
Također je važno napomenuti da efikasan rad ovako visokopreciznih mašina može zahtijevati od potencijalnog kupca ispunjenje nekoliko dodatnih uslova, kao što su potreba za termokonstantnim i čistim prostorijama, temeljima za izolaciju od vibracija itd., čiji troškovi izrade mogu čak premašiti troškove nabavke same mašine. Kao odgovor na mogući prigovor predstavnika kupca (autora prethodno pomenute Tehničke specifikacije) da ispunjavanje ovog zahtjeva omogućava postizanje znatno niže preostale neuravnoteženosti na mašini, koja zapravo odgovara stepenu G0.4, može im se preporučiti da se upoznaju sa preporukama standarda GOST 22061-76 „Mašine i tehnološka oprema. Sistem stepena kvaliteta balansiranja. Osnovne odredbe“ (nacionalni standard čiji je savremeni međunarodni ekvivalent ISO 21940-11, ranije ISO 1940-1), koji je bio na snazi prije uvođenja standarda ISO 1940-1.
Odjeljak 3 ovog standarda, pripremljen od strane najboljih specijalista u oblasti balansiranja iz Sovjetskog Saveza, razumno navodi sljedeće:
- Rotori proizvoda klasifikovanih u 1. stepen kvaliteta balansiranja (stepen G0.4 prema ISO 1940-1) treba da budu balansirani u sopstvenim ležajevima unutar sopstvenog kućišta u svim radnim uslovima, koristeći sopstveni pogon.
- Rotori proizvoda klasificiranih u 2. razred balansne kvalitete (razred G1.0) trebaju biti balansirani u vlastitim ležajevima ili unutar vlastitog kućišta, sa specijalnim pogonom ako vlastiti pogon nije dostupan.
- Rotori proizvoda klasificiranih u 3. do 11. razred balansne kvalitete (razredi G2.5 do G4000) smiju se balansirati kao dijelovi ili sklopne jedinice.
Suština ovih preporuka je da je težnja za postizanjem razreda kvalitete balansiranja G0.4 i G1.0 na balansnoj mašini često tehnički i ekonomski besmislena. Nakon ugradnje rotora u mašinu, postignuta tačnost se gubi, a za njeno vraćanje potrebno je dodatno ponovno balansiranje rotorskog sklopa (u vlastitim ležajevima i sa vlastitim pogonom), koje se izvodi pomoću prijenosne opreme za vibracijsko balansiranje.
Kao ilustrativan primjer ove teze, možemo razmotriti balansiranje brusne ploče namijenjene za upotrebu na visokopreciznoj cilindričnoj brusilici (klasa tačnosti „C“). Prema zahtjevima ranije pomenute Tabele 1 standarda ISO 1940-1, kvalitet balansiranja brusne ploče treba da zadovolji najmanje stepen G0.4. S obzirom na to da će očekivana frekvencija obrtanja brusne ploče tokom rada biti 6000 o/min (100 Hz), koristeći poznatu formulu 7 standarda ISO 1940-1, određujemo dopuštenu preostalu specifičnu neuravnoteženost eper, koja će iznositi 0,64 g*mm/kg.
Drugim riječima, nakon balansiranja na balansirnoj mašini, uz obezbjeđenje ove tolerancije, pomak centra mase brusne ploče u odnosu na tehnološku osu (osu vretena balansirne mašine) ne bi trebalo da prelazi 0,64 µm. Budući da je dopušteno radijalno bacanje vretena brusilice klase „C“ prema nacionalnom standardu GOST 11654-90 2 µm, nakon montaže naše brusne ploče na njega (premještanje referentne ose ploče sa tehnološke ose na radnu osu), preostala specifična neuravnoteženost može značajno porasti i premašiti toleranciju preporučenu standardom ISO 1940-1 najmanje tri puta. U ovakvim i sličnim slučajevima, kao što je ranije napomenuto, potrebno je dodatno balansiranje kako bi se kompenzovale greške nastale u fazi montaže.
Gore navedeno nam omogućava da tvrdimo da u velikoj većini slučajeva zahtjev za preciznošću srednjih i teških balansnih mašina može biti ograničen na nivo preostale specifične neuravnoteženosti od 0.5 g*mm/kg ili čak 1.0 g*mm/kg. Implementacija ove preporuke u praksi omogućava proizvođaču da značajno smanji složenost i troškove izrade mašine, dok kupac (pod uslovom da je implementiran racionalan tehnološki proces) može postići potrebnu preciznost balansiranja. Glavni izuzetak od ovog pravila mogu biti male specijalizovane balansne mašine koje se koriste, na primjer, za balansiranje rotora žiroskopa, automobilskih turbopunjača, itd. Konstrukcijske karakteristike ovih mašina omogućavaju postizanje nivoa preostale specifične neuravnoteženosti od 0.1 g*mm/kg ili niže, što je tehnički opravdano i ekonomski izvodljivo.
2. O potrebi uključivanja balansnih mašina u registar mjernih instrumenata
Posljednjih godina u našoj zemlji je napravljeno zapanjujuće otkriće koje bi moglo zbuniti “u miru preminule” stručnjake iz ENIMS**, koji su razvili klasifikator mašina za obradu metala rezanjem. Nečijom “lakom rukom” na tržištu mašina pojavila se potpuno nova vrsta opreme – “Vibracijsko-mjerne balansne mašine”, koje moraju imati certifikat Ruskog državnog standarda i odgovarajuću oznaku.*)
I sve bi bilo u redu, ali se iznenada pokazalo da „napredni“ kupci počinju u svoje tehničke specifikacije uvrštavati obavezan zahtjev za upisom balansnih mašina u Registar mjernih instrumenata. Pokušajmo shvatiti koliko je taj zahtjev pravno i tehnički opravdan, kao i ekonomski izvodljiv.
Za početak je korisno razumjeti kako se ovaj zahtjev odnosi na preporuke postojećih regulatornih dokumenata. Počnimo s ISO 8-82 “Mašine za obradu metala rezanjem. Opći zahtjevi za ispitivanje tačnosti.” Ovaj standard utvrđuje osnovne pojmove i principe klasifikacije mašina prema tačnosti, opće zahtjeve za ispitivanje tačnosti i opće zahtjeve za metode provjere tačnosti. Važno je napomenuti da se u ovom standardu pri upućivanju na postupke ocjenjivanja kvalitativnih karakteristika mašina koristi samo pojam “provjera” (verifikacija), a nema spomena potrebe za uvrštavanjem mašina u Registar mjernih instrumenata i, shodno tome, potrebe za njihovom “kalibracijom.”
Sljedeći dokument na koji treba obratiti pažnju je ISO 21940-21 (ranije ISO 2953) „Mehaničke vibracije – Balansiranje rotora – Dio 21: Opis i ocjenjivanje balansirnih mašina.“ Ovaj standard, koji postavlja specifične zahtjeve za tehničke karakteristike balansirnih mašina i metode njihove „provjere“, takođe ne sadrži zahtjeve koji predviđaju neophodnost kalibracije mašina i njihovog uvrštavanja u Registar mjernih instrumenata. U vezi s tim, treba napomenuti da zahtjevi vezani za kalibraciju izostaju u standardima za druge vrste alatnih mašina, kao što su ISO standardi za brusilice i CNC mašine, koje takođe mogu uključivati razne mjerne sisteme.
Štaviše, slični zahtjevi se ne nalaze u tehničkoj dokumentaciji za sve poznate modele stranih balansnih mašina, što je, po našem mišljenju, također važan presedan. Na osnovu gore navedenih argumenata mogu se izvući sljedeći zaključci:
- Postojeći regulatorni i tehnički dokumenti razvijeni za alatne mašine, a posebno za mašine za balansiranje, ne sadrže zahtjeve za njihovo uvrštavanje u Registar mjernih instrumenata i, shodno tome, potrebu za njihovom kalibracijom. Kao rezultat, uvrštavanje takvih zahtjeva u tehničke specifikacije tokom takmičarskih postupaka nabavke “de facto” značajno povećava troškove proizvodnje mašina i troškove njihove naknadne eksploatacije, a, kako nam se čini, “de jure” krši prava savjesnih proizvođača mašina koji slijede slovo i duh postojećih regulatornih dokumenata.
- Rutinska testiranja mjernog sistema mogu i treba da se sprovode kao dio balansirne mašine, u skladu sa zahtjevima i preporukama standarda ISO 21940-21 (ranije ISO 2953), koji predviđaju upotrebu referentnog rotora, seta ispitnih tegova i kalibrisanih vaga tokom provjera. Ova testiranja moraju obavezno uključivati sljedeće vrste provjera:
- Provjeravanje minimalno postignute preostale neuravnoteženosti (Umar);
- Provjeravanje koeficijenta smanjenja neuravnoteženosti (URR);
- Provjeravanje rada uslovne balansne šeme (sa procedurom rotacije rotora za 180°).
Važno je napomenuti da se ove provjere vrše bez rastavljanja mjernog sistema sa mašine i ne zahtijevaju korištenje kalibracionog vibracionog postolja, što eliminiše potrebu za uključivanjem stručnjaka iz vanjskih organizacija i značajno smanjuje radnu zahtjevnost i troškove rada. Pored gore navedenih glavnih provjera, po potrebi se mogu provjeriti i drugi važni parametri mjernog sistema direktno na mašini (koristeći gore navedeni referentni rotor, set probnih tegova i kalibrisane vage), uključujući:
- Ponovljivost očitanja amplitude i faze vibracionog signala od mjerenja do mjerenja;
- Linearnost očitanja mjernog sistema po amplitudi vibracionog signala;
- Rezolucija (razlučivost) mjernog sistema (minimalni nivo neuravnoteženosti koji se stabilno registruje mjernim sistemom), itd.
Zaključak
Autor se nada da će i kupci i proizvođači balansnih mašina razumjeti argumente i preporuke iznesene u ovom radu, čiji je glavni cilj minimizirati troškove proizvodnje za obje strane uz osiguranje odgovarajućeg kvaliteta balansnih operacija.
*Napomena: Ako se ovaj trend nastavi razvijati, nije isključeno da ćemo uskoro čuti za stvaranje brusilica sa mjerenjem vibracija, presa sa mjerenjem vibracija i čak valjaonica sa mjerenjem vibracija. Uostalom, one dijele sa balansnim mašinama moguću upotrebu specijalizovane opreme za mjerenje vibracija.
ENIMS označava „Eksperimentalno-istraživački institut za metalorezne mašine“ (Экспериментально-исследовательский институт металлорежущих станков). Bio je to istraživački institut u Sovjetskom Savezu posvećen razvoju i unapređenju različitih vrsta mašina i opreme za rezanje metala. Institut je imao značajnu ulogu u razvoju mašinogradnje i standardizaciji opreme za obradu metala izradom regulatornih dokumenata i standarda, kao što su klasifikatori alatnih mašina i metode ispitivanja njihove tačnosti.
V.D. Feldman, glavni specijalista LLC “Kinematics”, 2024

Nikolai Shelkovenko
Nikolai Shelkovenko je inženjer analize vibracija te osnivač i izvršni direktor kompanije Vibromera. Više od 15 godina balansira rotacionu opremu na terenu, a ne na ispitnom stolu: malčere, industrijske ventilatore, drobilice, centrifuge, vratila i vretena. Upravo je iz tog rada nastala serija instrumenata Balanset — osmišljeni su kao alat koji stručnjak može ponijeti do mašine i njime raditi sam, na licu mjesta, a ne kao laboratorijska oprema. Vibromera je osnovana 2017. godine, a od 2023. sjedište joj je u Portu u Portugalu. Ovdje se odvijaju razvoj, sklapanje i podrška za liniju Balanset. Vodeći instrument je Balanset-1A, prijenosni analizator za balansiranje u jednoj i dvije ravni te za vibracijsku dijagnostiku. Nikolai lično učestvuje u podršci korisnicima, u rješavanju složenih slučajeva balansiranja i u razvoju softvera. Radi s korisnicima širom svijeta, na bilo kojem jeziku.


0 Comments