బ్యాలెన్సింగ్ యంత్రాల తయారీదారులకు కస్టమర్ల అవసరాల సముచితతపై రెండు వ్యాఖ్యలు
పరిచయం
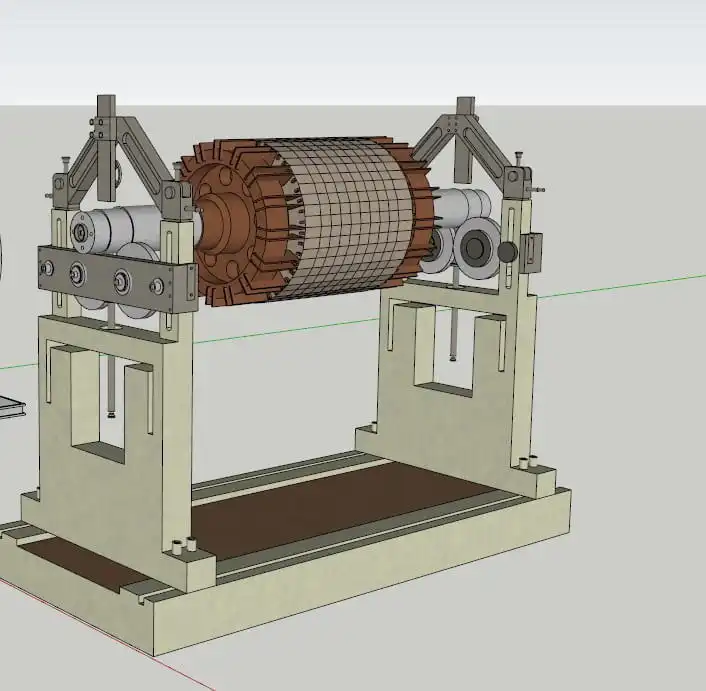
గత ఒక్కటిన్నర సంవత్సరాలలో, మా కంపెనీ వివిధ రకాల కొనుగోలుకు సంబంధించి 30కి పైగా విచారణలు అందుకుంది బ్యాలెన్సింగ్ మెషీన్లు. ఈ విచారణలకు జతచేయబడిన సాంకేతిక వివరణల విశ్లేషణ వెల్లడిస్తుంది, చాలా వాటిలో యంత్రాల ఉత్పత్తి సమయాలు మరియు ఖర్చులను గణనీయంగా ప్రభావితం చేసే మరియు సంభావ్య సరఫరాదారుల జాబితాను తగ్గించే అనేక లక్షణాలు ఉంటాయి. వాటిలో రెండు అవసరాలు విశేషంగా నిలుస్తాయి:
- నిర్దిష్ట అవశేష అసమతుల్యతను నిర్ధారించాల్సిన అవసరం అవశేష అసమతుల్యత, ఇది 0.1 g*mm/kg (µm) మించకూడదు.
- బ్యాలెన్సింగ్ యంత్రాన్ని కొలత పరికరాల రిజిస్టర్లో చేర్చాలనే అవసరం.
నిజమైన వినియోగదారుడి దృక్కోణం నుంచి ఈ అవసరాలను అమలు చేయడంలోని సమంజసతను, సాధ్యాసాధ్యాలను విశ్లేషిద్దాం.
1. యంత్రం కోసం ఖచ్చితత్వ అవసరాల విశ్లేషణ
ఎలక్ట్రిక్ మోటార్లు, టర్బో యూనిట్లు మరియు కంప్రెసర్లకు చెందిన, 10 నుంచి 1500 kg బరువున్న రోటర్లను బ్యాలెన్స్ చేయడానికి రూపొందించిన బ్యాలెన్సింగ్ యంత్రం యొక్క సాంకేతిక నిర్దేశాన్ని ఉపయోగించి కస్టమర్ కోరిన ఖచ్చితత్వ అవసరాల సమంజసతను పరిశీలిస్తాము. ఈ నిర్దేశం విశిష్ట అవశేష అసమతుల్యతకు ఒక సహన పరిమితిని నిర్దేశిస్తుంది; కస్టమర్ ప్రకారం, అది 0.1 g*mm/kg మించకూడదు.
ఈ అవసరాన్ని ధృవీకరించడానికి, మేము పట్టిక 1ని సూచిస్తాం ISO 1940-1 “మెకానికల్ వైబ్రేషన్ – రోటర్ల కోసం బ్యాలెన్స్ నాణ్యత అవసరాలు.” ఈ పట్టిక యొక్క సిఫార్సుల ఆధారంగా, ఆర్డర్ చేయబడిన యంత్రం నిర్ధారించాల్సిన రోటర్లు విద్యుత్ మోటర్లు, టర్బో యూనిట్లు మరియు కంప్రెసర్ల బ్యాలెన్స్ నిర్దుష్టత G2.5 నాణ్యత ప్రమాణాన్ని తీర్చాలని మేము భావిస్తున్నాము గ్రేడ్. సమతుల్యం చేయబడిన రోటర్ యొక్క అంచనా నిర్వాహక భ్రమణ పౌనఃపున్యం, ఉదాహరణకు, 200 Hz (ఇది చాలా తెలిసిన యంత్రాల భ్రమణ పౌనఃపున్యాలను పెద్ద మార్జిన్తో కవర్ చేస్తుంది) అని భావిస్తే, స్టాటిక్ (సింగిల్-ప్లేన్) బ్యాలెన్సింగ్ కోసం అనుమతించదగిన అవశేష నిర్దిష్ట అసమతుల్యతను ప్రమాణంలోని సూత్రం 5 ఉపయోగించి సులభంగా లెక్కించవచ్చు: eper = 2500 / (6.28 * 200) = 1.99 g*mm/kg.
అదే ISO 1940-1 ప్రమాణం యొక్క సిఫారసులను పరిగణనలోకి తీసుకుంటే (నేడు దీని స్థానంలో ISO 21940-11), సెక్షన్ 7లో అందించబడినవి, డైనమిక్ బ్యాలెన్సింగ్ సమయంలో రెండు-ఆధార అసమమితీయ రోటర్ కోసం నిర్ణయించిన అనుమతించదగిన విలువ కనీసం 0.3 * eper అయి ఉండాలి, ఇది మన విషయంలో 0.6 g*mm/kg అవుతుంది, తొలి సాంకేతిక వివరణలో అవసరమైన 0.1 g*mm/kg కాదు. రెండు దిద్దుబాటు తలాల మధ్య ఈ అనుమతించదగిన బ్యాలెన్సింగ్ సహన పరిమితి రెండు దిద్దుబాటు తలాల మధ్య విభజనను మన అవశేష అసమతుల్యత కాలిక్యులేటర్ (ISO 21940-11).
మరో మాటలో చెప్పాలంటే, మా విశ్లేషణ చూపినట్లు, ఈ సాంకేతిక నిర్దేశంలో (మరియు అనేక ఇతర ఇలాంటి పత్రాలలో) బ్యాలెన్సింగ్ యంత్రం ఖచ్చితత్వ అవసరాలు స్పష్టంగా అతిశయంగా ఉన్నాయి. ఈ అతి అవసరాల ఆచరణాత్మక అమలు తయారీదారును అత్యంత ఖచ్చితమైన యంత్రాల ఉత్పత్తిలో సాధారణంగా ఎదురయ్యే తీవ్రమైన డిజైన్ మరియు సాంకేతిక పనులను పరిష్కరించేలా చేస్తుంది, ఇది నిస్సందేహంగా యంత్రాల ఖర్చు మరియు ఉత్పత్తి సమయాన్ని ప్రభావితం చేస్తుంది. పైగా, ఈ అవసరాలు ఎల్లప్పుడూ సాంకేతికంగా సాధ్యం కావు.
ఇటువంటి అత్యంత-ఖచ్చితమైన యంత్రాల సమర్థవంతమైన నిర్వహణకు, థర్మో-కాన్స్టెంట్ మరియు క్లీన్ రూమ్లు, వైబ్రేషన్-ఐసోలేటింగ్ ఫౌండేషన్లు మొదలైన అనేక అదనపు షరతులను సంభావ్య కస్టమర్ నెరవేర్చాల్సి రావచ్చని గమనించడం కూడా ముఖ్యం, వీటిని సృష్టించే ఖర్చులు యంత్రాన్ని కొనుగోలు చేయడానికి సంబంధించిన ఖర్చులను కూడా మించిపోవచ్చు. ఈ అవసరాన్ని నెరవేర్చడం వల్ల యంత్రంపై గణనీయంగా తక్కువ అవశేష అసమతుల్యతను సాధించవచ్చని, వాస్తవానికి G0.4 గ్రేడ్కు అనుగుణంగా ఉంటుందని కస్టమర్ యొక్క ప్రతినిధి (పైన పేర్కొన్న సాంకేతిక వివరణ రచయిత) నుండి వచ్చే సాధ్యమైన అభ్యంతరానికి ప్రతిస్పందనగా, GOST 22061-76 “యంత్రాలు మరియు సాంకేతిక పరికరాలు. బ్యాలెన్సింగ్ నాణ్యత గ్రేడ్ల వ్యవస్థ. ప్రాథమిక నిబంధనలు” (దీని ఆధునిక అంతర్జాతీయ సమానమైనది ISO 21940-11, గతంలో ISO 1940-1) యొక్క సిఫారసులను తెలుసుకోవాలని వారికి సిఫారసు చేయవచ్చు, ఇది ISO 1940-1 ప్రవేశపెట్టడానికి ముందు అమలులో ఉంది.
సోవియట్ యూనియన్లోని బ్యాలెన్సింగ్ రంగంలోని ఉత్తమ నిపుణులు తయారుచేసిన ఈ ప్రమాణంలోని 3వ విభాగం ఈ క్రింది విధంగా సహేతుకంగా పేర్కొంటుంది:
- 1వ బ్యాలెన్సింగ్ నాణ్యత గ్రేడ్ (ISO 1940-1 ప్రకారం గ్రేడ్ G0.4) కింద వర్గీకరించబడిన ఉత్పత్తుల రోటర్లను అన్ని ఆపరేటింగ్ పరిస్థితులలో వాటి స్వంత బేరింగ్లలో, వాటి స్వంత హౌసింగ్ లోపల, వాటి స్వంత డ్రైవ్ను ఉపయోగించి బ్యాలెన్స్ చేయాలి.
- 2వ బ్యాలెన్సింగ్ నాణ్యత గ్రేడ్ (గ్రేడ్ G1.0)కు చెందిన ఉత్పత్తుల రోటర్లను వాటి స్వంత బేరింగ్లలో లేదా స్వంత హౌసింగ్లో, స్వంత డ్రైవ్ లేకపోతే ప్రత్యేక డ్రైవ్తో బ్యాలెన్స్ చేయాలి.
- 3వ నుండి 11వ బ్యాలెన్సింగ్ నాణ్యత గ్రేడ్ల (G2.5 నుండి G4000 గ్రేడ్లు) ఉత్పత్తుల రోటర్లను భాగాలుగా లేదా అసెంబ్లీ యూనిట్లుగా బ్యాలెన్స్ చేయడానికి అనుమతి ఉంది.
ఈ సిఫార్సుల సారాంశం ఏమిటంటే, బ్యాలెన్సింగ్ యంత్రంపై G0.4 మరియు G1.0 బ్యాలెన్సింగ్ నాణ్యత గ్రేడ్లను సాధించడానికి ప్రయత్నించడం తరచుగా సాంకేతికంగా మరియు ఆర్థికంగా అర్థరహితం. రోటర్లను యంత్రంలో అమర్చిన తర్వాత సాధించిన ఖచ్చితత్వం కోల్పోతుంది, దాన్ని పునరుద్ధరించడానికి పోర్టబుల్ వైబ్రేషన్ బ్యాలెన్సింగ్ పరికరాలతో రోటర్ అసెంబ్లీని (దాని స్వంత బేరింగ్లలో మరియు స్వంత డ్రైవ్తో) అదనంగా తిరిగి బ్యాలెన్స్ చేయాల్సి ఉంటుంది.
ఈ వాదనకు ఉదాహరణగా, అత్యంత-ఖచ్చితమైన సిలిండ్రికల్ గ్రైండింగ్ మెషీన్పై (ఖచ్చితత్వ తరగతి “C”) ఉపయోగించడానికి ఉద్దేశించిన గ్రైండింగ్ వీల్ను బ్యాలెన్స్ చేయడాన్ని పరిగణించవచ్చు. ఇంతకుముందు పేర్కొన్న ISO 1940-1 యొక్క టేబుల్ 1 అవసరాల ప్రకారం, గ్రైండింగ్ వీల్ యొక్క బ్యాలెన్స్ నాణ్యత కనీసం G0.4 గ్రేడ్ను చేరుకోవాలి. ఆపరేషన్ సమయంలో గ్రైండింగ్ వీల్ యొక్క ఆశించిన భ్రమణ ఫ్రీక్వెన్సీ 6000 rpm (100 Hz) గా ఉంటుందని, ISO 1940-1 యొక్క సుప్రసిద్ధ ఫార్ములా 7ను ఉపయోగించి, అనుమతించదగిన అవశేష నిర్దిష్ట అసమతుల్యత eper ను నిర్ధారిస్తాము, ఇది 0.64 g*mm/kg గా ఉంటుంది.
మరో మాటలో చెప్పాలంటే, బ్యాలెన్సింగ్ మెషీన్పై బ్యాలెన్స్ చేసిన తర్వాత, ఈ టాలరెన్స్ను నిర్ధారిస్తూ, గ్రైండింగ్ వీల్ యొక్క ద్రవ్యరాశి కేంద్రం యొక్క స్థానభ్రంశం సాంకేతిక అక్షానికి (బ్యాలెన్సింగ్ మెషీన్ మాండ్రెల్ అక్షం) సంబంధించి 0.64 µm మించకూడదు. జాతీయ ప్రమాణం GOST 11654-90 ప్రకారం “C” తరగతి గ్రైండింగ్ మెషీన్ యొక్క స్పిండిల్ యొక్క అనుమతించదగిన రేడియల్ రనౌట్ 2 µm కావడంతో, మన గ్రైండింగ్ వీల్ను దానిపై అమర్చిన తర్వాత (వీల్ను సాంకేతిక అక్షం నుండి పని అక్షానికి తిరిగి-బేస్లైనింగ్ చేయడం), అవశేష నిర్దిష్ట అసమతుల్యత గణనీయంగా పెరిగి ISO 1940-1 సిఫారసు చేసిన టాలరెన్స్ను కనీసం మూడు రెట్లు మించిపోవచ్చు. ఇలాంటి మరియు ఇతర సారూప్య సందర్భాలలో, ముందు పేర్కొన్నట్లుగా, అసెంబ్లీ దశలో ఏర్పడే లోపాలను భర్తీ చేయడానికి అదనపు బ్యాలెన్సింగ్ అవసరం.
పైన పేర్కొన్నది, అత్యధిక సందర్భాలలో మధ్యస్థ మరియు భారీ బ్యాలెన్సింగ్ యంత్రాల ఖచ్చితత్వ అవసరాన్ని 0.5 g*mm/kg లేదా 1.0 g*mm/kg అవశేష నిర్దిష్ట అసమతుల్యత స్థాయికి పరిమితం చేయవచ్చని నొక్కి చెప్పడానికి అనుమతిస్తుంది. ఈ సిఫార్సును ఆచరణలో అమలు చేయడం వల్ల తయారీదారు యంత్ర తయారీ సంక్లిష్టతను మరియు ఖర్చును గణనీయంగా తగ్గించుకోగలడు, కస్టమర్ (హేతుబద్ధమైన సాంకేతిక ప్రక్రియను అమలు చేస్తే) అవసరమైన బ్యాలెన్సింగ్ ఖచ్చితత్వాన్ని సాధించవచ్చు. ఈ నియమానికి ప్రధాన మినహాయింపు, ఉదాహరణకు గైరోస్కోప్ రోటర్లు, ఆటోమోటివ్ టర్బోచార్జర్లు మొదలైన వాటి బ్యాలెన్సింగ్కు ఉపయోగించే చిన్న ప్రత్యేక బ్యాలెన్సింగ్ యంత్రాలు కావచ్చు. ఈ యంత్రాల డిజైన్ లక్షణాలు 0.1 g*mm/kg లేదా అంతకంటే తక్కువ అవశేష నిర్దిష్ట అసమతుల్యత స్థాయిని సాధించడానికి అనుమతిస్తాయి, ఇది సాంకేతికంగా సమర్థనీయం మరియు ఆర్థికంగా సాధ్యం.
2. బ్యాలెన్సింగ్ యంత్రాలను కొలత పరికరాల రిజిస్టర్లో చేర్చాల్సిన అవసరంపై
ఇటీవలి సంవత్సరాల్లో మన దేశంలో ఒక ఆశ్చర్యకరమైన ఆవిష్కరణ జరిగింది. లోహాన్ని కత్తిరించే యంత్రాల వర్గీకరణ వ్యవస్థను అభివృద్ధి చేసిన ENIMS** సంస్థలోని “శాంతిగా కన్నుమూసిన” నిపుణులను కూడా అది అయోమయానికి గురిచేయవచ్చు. ఎవరో ఒకరి “చలవతో” యంత్రాల మార్కెట్లో పూర్తిగా కొత్త రకం పరికరాలు కనిపించాయి — “కంపన కొలత బ్యాలెన్సింగ్ యంత్రాలు”. వీటికి రష్యా స్టేట్ స్టాండర్డ్ నుంచి ధ్రువపత్రం మరియు సంబంధిత మార్కింగ్ తప్పనిసరిగా ఉండాలి.*)
అంతా బాగానే ఉండేది, కానీ “అధునాతన” కస్టమర్లు తమ సాంకేతిక నిర్దేశాల్లో బ్యాలెన్సింగ్ యంత్రాలను కొలత పరికరాల రిజిస్టర్లో చేర్చాలనే తప్పనిసరి అవసరాన్ని పొందుపరచడం ప్రారంభించినట్లు హఠాత్తుగా తేలింది. ఈ అవసరం చట్టపరంగా, సాంకేతికంగా ఎంతవరకు సమర్థనీయమో, అలాగే ఆర్థికంగా ఎంతవరకు సాధ్యమో అర్థం చేసుకోవడానికి ప్రయత్నిద్దాం.
ముందుగా, ఈ అవసరం ప్రస్తుతం ఉన్న నియంత్రణ పత్రాల్లోని సిఫార్సులతో ఎలా సంబంధం కలిగి ఉందో అర్థం చేసుకోవడం ఉపయోగకరం. GOST 8-82 “లోహాన్ని కత్తిరించే యంత్రాలు. ఖచ్చితత్వ పరీక్షలకు సాధారణ అవసరాలు” అనే ప్రమాణంతో ప్రారంభిద్దాం. ఈ ప్రమాణం ఖచ్చితత్వం ఆధారంగా యంత్రాలను వర్గీకరించడానికి ప్రాథమిక భావనలు, సూత్రాలు, ఖచ్చితత్వ పరీక్షలకు సాధారణ అవసరాలు, అలాగే ఖచ్చితత్వ ధృవీకరణ పద్ధతులకు సాధారణ అవసరాలను నిర్దేశిస్తుంది. ఈ ప్రమాణంలో యంత్రాల గుణాత్మక లక్షణాలను మూల్యాంకనం చేసే విధానాలకు సంబంధించిన ప్రస్తావనల్లో “ధృవీకరణ” అనే పదాన్ని మాత్రమే ఉపయోగిస్తున్నారని, యంత్రాలను కొలత పరికరాల రిజిస్టర్లో చేర్చాల్సిన అవసరం గురించి, తదనుగుణంగా వాటికి “క్రమాంకనం” చేయాల్సిన అవసరం గురించి ఎలాంటి ప్రస్తావన లేదని గమనించడం ముఖ్యం.
శ్రద్ధ వహించాల్సిన తదుపరి పత్రం ISO 21940-21 (గతంలో ISO 2953) “మెకానికల్ వైబ్రేషన్ – రోటర్ బ్యాలెన్సింగ్ – భాగం 21: బ్యాలెన్సింగ్ మెషీన్ల వివరణ మరియు మూల్యాంకనం.” బ్యాలెన్సింగ్ మెషీన్ల సాంకేతిక లక్షణాలకు మరియు వాటి “వెరిఫికేషన్” పద్ధతులకు నిర్దిష్ట అవసరాలను నిర్దేశించే ఈ ప్రమాణంలో, యంత్రాలను కాలిబ్రేట్ చేయడం మరియు వాటిని కొలిచే పరికరాల రిజిస్టర్లో చేర్చడం అవసరమని పేర్కొనే నిబంధనలు కూడా లేవు. ఈ విషయంలో, గ్రైండింగ్ మెషీన్లు మరియు CNC యంత్రాల కోసం ISO వంటి ఇతర రకాల మెషీన్ టూల్స్ ప్రమాణాలలో కూడా కాలిబ్రేషన్కు సంబంధించిన అవసరాలు లేవని గమనించాలి, వీటిలో కూడా వివిధ కొలత వ్యవస్థలు ఉండవచ్చు.
పైగా, తెలిసిన అన్ని విదేశీ బ్యాలెన్సింగ్ యంత్ర నమూనాల సాంకేతిక పత్రాలలో ఇలాంటి అవసరాలు కనిపించవు, ఇది మా అభిప్రాయంలో కూడా ఒక ముఖ్యమైన పూర్వోదాహరణ. పైన ఇచ్చిన వాదనల ఆధారంగా ఈ క్రింది నిర్ధారణలు చేయవచ్చు:
- మెషిన్ టూల్స్ కోసం, ప్రత్యేకించి బ్యాలెన్సింగ్ యంత్రాల కోసం రూపొందించిన ప్రస్తుత నియమావళి మరియు సాంకేతిక పత్రాల్లో వాటిని కొలత పరికరాల రిజిస్టర్లో చేర్చాలనే అవసరాలు లేవు; తదనుగుణంగా, వాటికి కేలిబ్రేషన్ చేయాలనే అవసరం కూడా లేదు. ఫలితంగా, పోటీ కొనుగోలు ప్రక్రియల్లో ఇటువంటి అవసరాలను సాంకేతిక నిర్దేశాల్లో చేర్చడం “de facto” యంత్రాల ఉత్పత్తి ఖర్చులను, వాటి తదుపరి నిర్వహణ ఖర్చులను గణనీయంగా పెంచుతుంది. అలాగే, మా అభిప్రాయం ప్రకారం, ప్రస్తుత నియమావళి పత్రాల అక్షరాన్ని, స్ఫూర్తిని అనుసరించే సదుద్దేశంతో వ్యవహరించే యంత్ర తయారీదారుల హక్కులను “de jure” ఉల్లంఘిస్తుంది.
- బ్యాలెన్సింగ్ మెషీన్లో భాగంగా, ISO 21940-21 (గతంలో ISO 2953) యొక్క అవసరాలు మరియు సిఫారసుల ప్రకారం కొలత వ్యవస్థ యొక్క రొటీన్ పరీక్షలు నిర్వహించవచ్చు మరియు నిర్వహించాలి, ఇవి తనిఖీల సమయంలో రిఫరెన్స్ రోటర్, టెస్ట్ వెయిట్ల సెట్ మరియు కాలిబ్రేట్ చేసిన స్కేల్లను ఉపయోగించడాన్ని అందిస్తాయి. ఈ పరీక్షలు తప్పనిసరిగా ఈ క్రింది రకాల తనిఖీలను కలిగి ఉండాలి:
- కనిష్టంగా సాధించగల అవశేష అసమతుల్యత (Umar) తనిఖీ;
- అసమతుల్యత తగ్గింపు గుణకం (URR) తనిఖీ;
- షరతులతో కూడిన బ్యాలెన్సింగ్ సర్క్యూట్ పనితీరు తనిఖీ (రోటర్ను 180° తిప్పే ప్రక్రియతో).
ఈ తనిఖీలు కొలత వ్యవస్థను యంత్రం నుండి విడదీయకుండానే నిర్వహించబడతాయని మరియు క్యాలిబ్రేషన్ వైబ్రేషన్ స్టాండ్ ఉపయోగించాల్సిన అవసరం లేదని గమనించడం ముఖ్యం, దీనివల్ల బయటి సంస్థల నిపుణులను ఆహ్వానించాల్సిన అవసరం ఉండదు మరియు పని శ్రమ తీవ్రత, ఖర్చు గణనీయంగా తగ్గుతాయి. పైన పేర్కొన్న ప్రధాన తనిఖీలతో పాటు, అవసరమైతే కొలత వ్యవస్థ యొక్క ఇతర ముఖ్యమైన పరామితులను నేరుగా యంత్రంపైనే తనిఖీ చేయవచ్చు (పైన పేర్కొన్న రిఫరెన్స్ రోటర్, పరీక్ష బరువుల సెట్ మరియు క్యాలిబ్రేట్ చేసిన తూనిక యంత్రాలను ఉపయోగించి), వాటిలో:
- కొలత నుండి కొలతకు వ్యాప్తి మరియు దశ కంపన సిగ్నల్ రీడింగ్ల పునరావృతత;
- కంపన సిగ్నల్ వ్యాప్తి ప్రకారం కొలత వ్యవస్థ రీడింగ్ల రేఖీయత;
- కొలత వ్యవస్థ యొక్క విభేదన సామర్థ్యం (కొలత వ్యవస్థ స్థిరంగా నమోదు చేసే కనిష్ట అసమతుల్యత స్థాయి), మొదలైనవి.
ముగింపు
ఈ రచనలో పేర్కొన్న వాదనలు మరియు సిఫార్సులను కస్టమర్లు మరియు బ్యాలెన్సింగ్ యంత్రాల తయారీదారులు ఇద్దరూ అర్థం చేసుకుంటారని రచయిత ఆశిస్తున్నారు; దీని ప్రధాన లక్ష్యం బ్యాలెన్సింగ్ కార్యకలాపాల సరైన నాణ్యతను నిర్ధారిస్తూ ఇరు పక్షాలకు ఉత్పత్తి ఖర్చులను తగ్గించడం.
*గమనిక: ఈ ధోరణి అభివృద్ధి చెందుతూనే ఉంటే, త్వరలోనే వైబ్రేషన్ మెజరింగ్ గ్రైండింగ్ యంత్రాలు, వైబ్రేషన్ మెజరింగ్ ప్రెస్లు, చివరకు వైబ్రేషన్ మెజరింగ్ రోలింగ్ మిల్లుల సృష్టి గురించి కూడా వినడం అసాధ్యం కాదు. ఎందుకంటే అవి బ్యాలెన్సింగ్ యంత్రాలతో ప్రత్యేక వైబ్రేషన్ కొలత పరికరాల సంభావ్య వినియోగాన్ని పంచుకుంటాయి.
ENIMS అంటే “లోహాన్ని కత్తిరించే మెషిన్ టూల్స్ ప్రయోగాత్మక పరిశోధనా సంస్థ” (Экспериментально-исследовательский институт металлорежущих станков). ఇది సోవియట్ యూనియన్లోని ఒక పరిశోధనా సంస్థ. వివిధ రకాల లోహాన్ని కత్తిరించే యంత్రాలు మరియు పరికరాల అభివృద్ధి, మెరుగుదలకు ఇది అంకితమైంది. మెషిన్ టూల్స్ వర్గీకరణ వ్యవస్థలు, వాటి ఖచ్చితత్వ పరీక్ష పద్ధతులు వంటి నియమావళి పత్రాలు మరియు ప్రమాణాలను అభివృద్ధి చేయడం ద్వారా యంత్ర నిర్మాణ పరిశ్రమ అభివృద్ధిలో, లోహపు పని పరికరాల ప్రామాణీకరణలో ఈ సంస్థ ముఖ్యమైన పాత్ర పోషించింది.
V.D. Feldman, Chief Specialist of LLC “Kinematics,” 2024

Nikolai Shelkovenko
Nikolai Shelkovenko వైబ్రేషన్ విశ్లేషణ ఇంజనీర్, అలాగే Vibromera స్థాపకుడు మరియు ముఖ్య కార్యనిర్వహణాధికారి. 15 ఏళ్లకు పైగా ఆయన తిరిగే యంత్రాలను టెస్ట్ బెంచ్ మీద కాకుండా, పని జరిగే చోటే బ్యాలెన్స్ చేస్తూ వచ్చారు: మల్చర్లు, పారిశ్రామిక ఫ్యాన్లు, క్రషర్లు, సెంట్రిఫ్యూజ్లు, షాఫ్ట్లు మరియు స్పిండిల్స్. ఈ పని నుంచే Balanset పరికరాలు పుట్టుకొచ్చాయి — నిపుణుడు యంత్రం దగ్గరికి తీసుకెళ్లి అక్కడే ఒక్కడే ఉపయోగించగలిగే సాధనంగా వీటిని రూపొందించారు, ప్రయోగశాల పరికరంగా కాదు. Vibromera 2017లో స్థాపించబడింది, 2023 నుంచి పోర్చుగల్లోని పోర్తో నగరంలో ఉంది. Balanset శ్రేణి అభివృద్ధి, అసెంబ్లీ, మద్దతు అన్నీ ఇక్కడే జరుగుతాయి. ప్రధాన పరికరం Balanset-1A — ఒకటి మరియు రెండు తలాలలో బ్యాలెన్సింగ్కు, వైబ్రేషన్ డయాగ్నస్టిక్స్కు ఉపయోగపడే పోర్టబుల్ ఎనలైజర్. Nikolai స్వయంగా కస్టమర్ మద్దతులో, కష్టమైన బ్యాలెన్సింగ్ కేసులను పరిష్కరించడంలో మరియు సాఫ్ట్వేర్ అభివృద్ధిలో పాల్గొంటారు. ఆయన ప్రపంచవ్యాప్తంగా ఉన్న కస్టమర్లతో, ఏ భాషలోనైనా పని చేస్తారు.


0 వ్యాఖ్యలు