Metode analize vibracija i smanjenja vibracija za industrijsku opremu
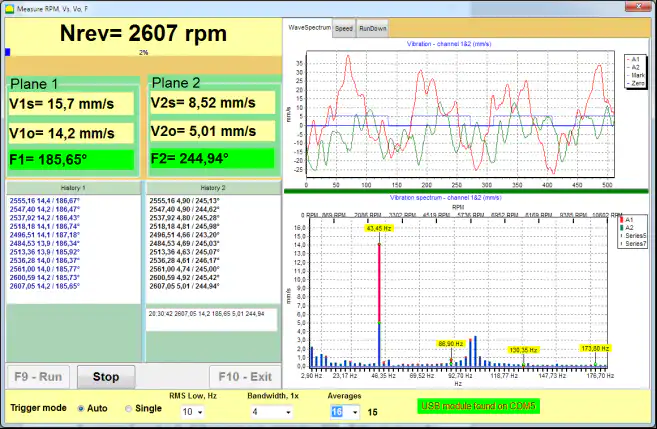







Potpuni vodič za razumijevanje i smanjenje vibracija u industrijskoj opremi
Osnovna znanja za osiguranje pouzdanosti, efikasnosti i sigurnosti industrijskih operacija
1.1 Uvod: Zašto se vibracije opreme ne smiju zanemariti
U svijetu industrijske proizvodnje, vibracije su neizbježan pratilac rada opreme. Međutim, postoji kritična granica između normalnih vibracija tokom rada i problematičnih vibracija koje je važno razumjeti i kontrolirati. Vibracije mašina i mehanizama predstavljaju kompleksan fizički fenomen koji može služiti kao pokazatelj normalnog rada i kao predznak ozbiljnih tehničkih problema.
Kritična važnost nadzora vibracija
Iskustvo iz industrije pokazuje da veliku većinu kvarova rotacione opreme prate promjene u karakteristikama vibracija dugo prije stvarnog kvara. To znači da pravilno praćenje vibracija može pomoći u sprečavanju velikog dijela neplaniranih zastoja u proizvodnji.
Vibracije su često prvi čujni ili opipljivi znak da nešto nije u redu s opremom. Ljudsko uho je sposobno razlikovati promjene akustičnih karakteristika radeće mašine, što je historijski poslužilo kao primarni dijagnostički metod iskusnih mehaničara i operatera. Međutim, moderni zahtjevi za točnost i pouzdanost dijagnostike daleko prevazilaze mogućnosti ljudskih čula.
Dok je određena razina vibracija svojstvena radu mnogih uređaja i predstavlja prirodnu posljedicu dinamičkih procesa u mehanizmima, pretjerane vibracije su jasan simptom osnovnih problema koji mogu dovesti do ozbiljnih posljedica. Važno je razumjeti da granica između normalnih i problematičnih vibracija nije apsolutna vrijednost, već ovisi o mnogim faktorima, uključujući tip opreme, radne uvjete, godine starosti mašine i točnost zahtjeva za izvršavane operacije.
Princip preventivnog balansiranja
Kako je pravilno navedeno u tehničkoj literaturi: "Balansiranje je prevencija." Ovaj princip naglašava fundamentalnu istinu industrijske održavanja: spriječavanje problema je uvijek efikasnije i ekonomičnije nego後-nje uklanjanje.
Ako dio nije pravilno balansiran, sile koje uzrokuju vibracije, buku i ubrzanu dotrajalost komponenti neizbježno će se pojaviti. Ovaj proces se razvija prema eksponencijalnom zakonu: mala početna neuravnoteženost tokom vremena dovodi do povećanih zazora u ležajima, što pak pogoršava vibracije i ubrzava dalju dotrajalost. Stoga se formira portozan krug degradacije opreme.
Navedene brojke su indikativne vrijednosti preuzete iz objavljenog industrijskog iskustva; stvarni rezultati variraju u zavisnosti od postrojenja, tipa opreme i uslova rada.
Razumijevanje i upravljanje vibracijama je, dakle, fundamentalna osnova za osiguranje pouzdanosti, efikasnosti i sigurnosti industrijskih operacija. Moderni proizvodnih procesi karakterizirani su visokim stupnjem automatizacije i integracije, što znači da otkaz jednog elementa može paralizirati cijeli tehnološki lanac. U takvim uvjetima, trošak zanemarivanja problema vibracija može biti katastrofalan.
Potrebno je razlikovati između normalnih operativnih vibracija i onih koje su problematične i simptomatske. Normalne vibracije karakteriziraju stabilni parametri tokom vremena, predvidive frekvencijske karakteristike povezane s frekvencijama rada opreme, i amplitude koje ne prelaze uspostavljene standarde. Problematične vibracije, s druge strane, očituju se kroz nestabilnost parametara, pojavu novih frekvencijskih komponenti, oštre poraste amplitude ili promjene u faznim odnosima.
Povezivanje problematičnih vibracija sa negativnim posljedicama kao što su habanje, kvarovi i troškovi stvara osjećaj hitnosti i relevantnosti kod tehničkog osoblja. Iskustvo iz industrije pokazuje da neplanirani zastoji u proizvodnji obično koštaju mnogo puta više od planiranog održavanja. Štaviše, većina takvih zastoja se može spriječiti pravovremenom dijagnostikom vibracija.
Moderne tehnologije omogućavaju ne samo otkrivanje problema u ranoj fazi već i predviđanje razvoja defekta, planiranje optimalnog vremena intervencije i minimiziranje utjecaja na proizvodni proces. Ovo je posebno važno u uvjetima žestoke konkurencije, gdje svaki sat vremenske neaktivnosti može značiti gubitak tržišne pozicije.
Ekonomska opravdanost nadzora vibracija
Istraživanja pokazuju da svaki dolar uložen u sistem nadzora vibracija donosi od 5 do 20 dolara uštede kroz spriječavanje hitnih situacija, optimizaciju planiranja popravki i produženje intervala održavanja.
Također je važno razmotriti ljudski faktor u pitanjima sigurnosti. Pretjerana vibracija može stvoriti neugodu za operatere, smanjiti njihovu produktivnost i pažnju, što pak povećava rizik od nesreća. Dodatno, dugotrajna izloženost vibracijama može dovesti do profesionalnih bolesti, što stvara dodatne pravne i financijske rizike za preduzeće.
U kontekstu modernih zahtjeva za korporativnu odgovornost prema okolišu, kontrola vibracija također igra važnu ulogu u smanjenju utjecaja na okoliš. Optimalno funkcionirajuća oprema troši manje energije, proizvodi manje buke i emisija, što odgovara principima održivog razvoja i može biti važan faktor pri dobivanju ekoloških certifikata i dozvola.
1.2 Znanost mehaničke vibracije: Ključni koncepti
Mehanička vibracija predstavlja složen fizički fenomen koji se može definirati kao oscilacija mehaničkog tijela ili sistema oko ravnotežnog položaja. Ova definicija, iako se čini jednostavnom, krije mnoge nijanse i kompleksnosti čije razumijevanje je od kritične važnosti za učinkovitu dijagnostiku i upravljanje vibracijama u industrijskoj opremi.
gdje: x(t) - pomak u vremenu, A - amplituda, ω - ugaona frekvencija, φ - faza
Nekoliko fundamentalnih parametara koristi se za opis i kvantitativnu procjenu vibracije, od kojih svaki nosi važne dijagnostičke informacije. Razumijevanje ovih parametara i njihovih međusobnih odnosa osnova je za kompetentnu analizu stanja opreme.
Amplituda vibracije: Indikator ozbiljnosti problema
Amplituda pokazuje veličinu vibracije, odnosno koliko se komponenta kreće u odnosu na svoj ravnotežni položaj. Ovaj parametar može se mjeriti u različitim jedinicama, od kojih je svaka pogodna za određene vrste analize i dijagnostike.
Pomak (obično mjereno u milimetrima ili mikrometrima) pokazuje maksimalno odstupanje od ravnotežnog položaja. Ovaj parametar je posebno važan za niskofrekventne vibracije i pri analizi oscilacija temeljnog sloja. Velike vrijednosti pomaka mogu ukazati na probleme sa krutošću sistema ili fenomene rezonancije.
Brzina vibracije (mjereno u mm/s ili inč/s) je najuniverzalniji parametar za dijagnostiku većine mehaničkih problema u frekventnom rasponu od 10 Hz do 1000 Hz. Međunarodni standardi poput ISO 20816 temelje se upravo na mjerenjima brzine vibracije. Ovaj parametar dobro korelira sa energijom vibracije i posljedično sa potencijalnom oštećenjem opreme.
| Parametar | Jedinice | Primjena | Frekvencijski raspon |
|---|---|---|---|
| Radna zapremina | mm, μm | Niskofrekventne oscilacije, nebalansa | 2-200 Hz |
| Brzina | mm/s | Opća dijagnostika, ISO standardi | 10-1000 Hz |
| Ubrzanje | m/s², g | Visokofrektivni defekti, ležajevi | 1000-20000+ Hz |
Vibraciono ubrzanje (mjereno u m/s² ili u jedinicama g, gdje je g = 9,81 m/s²) najosjetljivije je na visokofrekventne komponente vibracija i koristi se za dijagnostiku defekata ležajeva, zupčastih prenosnika i drugih izvora visokofrekventnih vibracija. Ubrzanje je proporcionalno sili koja djeluje na konstrukciju, što ga čini važnim za procjenu opterećenja konstrukcije.
Velika amplituda obično ukazuje na ozbiljniji problem, ali je važno razumjeti da se apsolutne vrijednosti amplitude moraju interpretirati u kontekstu vrste opreme, uvjeta rada i karakteristika mjernog sistema. Na primjer, amplituda vibracije od 5 mm/s može biti normalna za veliki sporohodni motor, ali kritična za brzohodnu CNC masinsku glavu.
Frekvencija vibracije: Ključ za identificiranje izvora
Frekvencija se odnosi na učestalost pojave vibracija i obično se izražava u hercima (Hz), što odgovara broju ciklusa u sekundi, ili u ciklusima po minuti (CPM), što je posebno pogodno pri analizi rotacione opreme jer se direktno odnosi na broj obrtaja u minuti (RPM).
10 Hz - 10 kHz
Analiza frekvencije je jedan od najmoćnijih dijagnostičkih alata jer se različite vrste defekta manifestuju na karakterističnim frekvencijama. Na primjer, nebalansa rotora manifestuje se na frekvenciji rotacije (1X RPM), pogrešan raspored osovine stvara vibraciju na dvostrukoj frekvenciji rotacije (2X RPM), a defekti ležajeva generiraju vibraciju na specifičnim frekvencijama ovisno o geometriji ležaja i brzini rotacije.
Matematički odnos između broja obrtaja u minuti i frekvencije u hercima izražen je jednostavnom formulom: f(Hz) = RPM/60. Ovaj odnos omogućava jednostavnu konverziju brzine rotacije u osnovnu harmonijsku frekvenciju i analizu više frekvencija (harmonika), koje često sadrže važne dijagnostičke informacije.
Harmonijska analiza u dijagnostici
Pojava značajnih harmonika (2X, 3X, 4X frekvencije rotacije) često ukazuje na nelinearne procese u opremi, kao što su zazor, udarci ili aerodinamičke pulsacije. Analiza harmonijskog sastava omogućava dijagnostiku problema koji mogu nisu očiti pri analizi samo osnovne frekvencije.
Faza vibracije: Prostorna informacija o kretanju
Faza opisuje vibracijske pokrete jednog dijela mašine u odnosu na drugi ili na fiksnu referentnu točku. Ovaj parametar je posebno važan pri dijagnostici određenih vrsta nebalanse, pogrešnog rasporeda i drugih defekta koji se manifestuju u karakterističnim faznim vezama između različitih mjernih točaka.
Analiza faze zahtjeva istovremeno mjerenje vibracije na nekoliko točaka koristeći referentni signal, obično iz tahometarskog ili stroboskopskog izvora. Fazna razlika između različitih mjernih točaka može ukazati na vrstu i lokaciju problema. Na primjer, nebalansa se obično karakterizira fazno usklađenim kretanjem oslonaca ležaja, dok se pogrešan raspored osovine manifestuje kao fazno razmaknuto kretanje.
Kretanje u fazi
Karakteristika neuravnoteženosti mase kada se sve točke kreću u istom smjeru istovremeno
Kretanje van faze
Tipično za pogrešan položaj osovine, kada se točke kreću u suprotnim smjerovima
Kretanje u kvadraturi
Može ukazati na eliptičko kretanje rotora ili kombinaciju grešaka
Značaj frekvencijskih karakteristika u dijagnostici
Važno je napomenuti da različiti mehanički problemi pokazuju karakteristične vibracijskog svojstva, posebno na određenim frekvencijama. Ovaj obrazac je temelj za razvoj ekspertnih dijagnostičkih sistema i algoritama za automatsko prepoznavanje grešaka.
Subharmonici (frekvencije niže od osnovne frekvencije rotacije, kao što su 0,5X, 0,33X) mogu ukazati na nestabilnost rotacije, probleme sa kuglastim ležajevima ili probleme sa uljnim klinom u kliznim ležajevima. Pojava subharmonika često je znak razvoja ozbiljnih problema.
Razumijevanje ovih osnovnih koncepata je neophodno, posebno za čitatelje koji nisu stručnjaci za vibracije, ali trebaju razumjeti prirodu problema kako bi donijeli informisane odluke o održavanju i popravci. Ovo znanje predstavlja temelj za naredne rasprave o složenijim metodama analize kao što su spektralna analiza, analiza omotača i kepstralna analiza.
Faza 1: Mjerenje osnovnih parametara
Određivanje amplitude, frekvencije i faze vibracija na ključnim točkama opreme
Faza 2: Spektralna analiza
Rastavljanje složenog signala na frekvencijske komponente kako bi se otkrile karakteristične signature grešaka
Faza 3: Analiza trenda
Praćenje promjena parametara tokom vremena kako bi se predvidjelo razvoj greške
Faza 4: Integrirana dijagnostika
Sveobuhvatna analiza svih dostupnih podataka za tačno određivanje tipa i težine problema
Moderni sistemi za analizu vibracija sposobni su obraditi ogromne količine podataka u realnom vremenu, detektuući čak i slabe znakove razvoja grešaka. Mašinsko učenje i vještačka inteligencija sve se više primjenjuju za automatsko prepoznavanje obrazaca u vibracijskim signalima, što značajno poboljšava točnost i brzinu dijagnostike.
1.3 Česti uzroci: Identifikacija uzroka prekomjerne vibracije
Pretjerana vibracija u industrijskoj opremi rijetko je izolovani problem. Po pravilu, to je simptom jednog ili više defekata koji se mogu razvijati nezavisno ili u međusobnoj interakciji. Razumijevanje tih uzroka je kritično važno za učinkovitu dijagnostiku i sprječavanje ozbiljnih kvarova opreme.
Neuravnoteženost: Najčešći uzrok vibracija
Neuravnoteženost nastaje zbog neravnomjerne raspodjele mase u rotirajućim dijelovima, što stvara "teško mjesto" koje uzrokuje centrifugalne sile i, slijedom toga, vibracije. To je jedan od najčešćih uzroka vibracija u motorima, rotorama, ventilatorima, pumpama i drugoj rotirajućoj opremi.
Statička neuravnoteženost
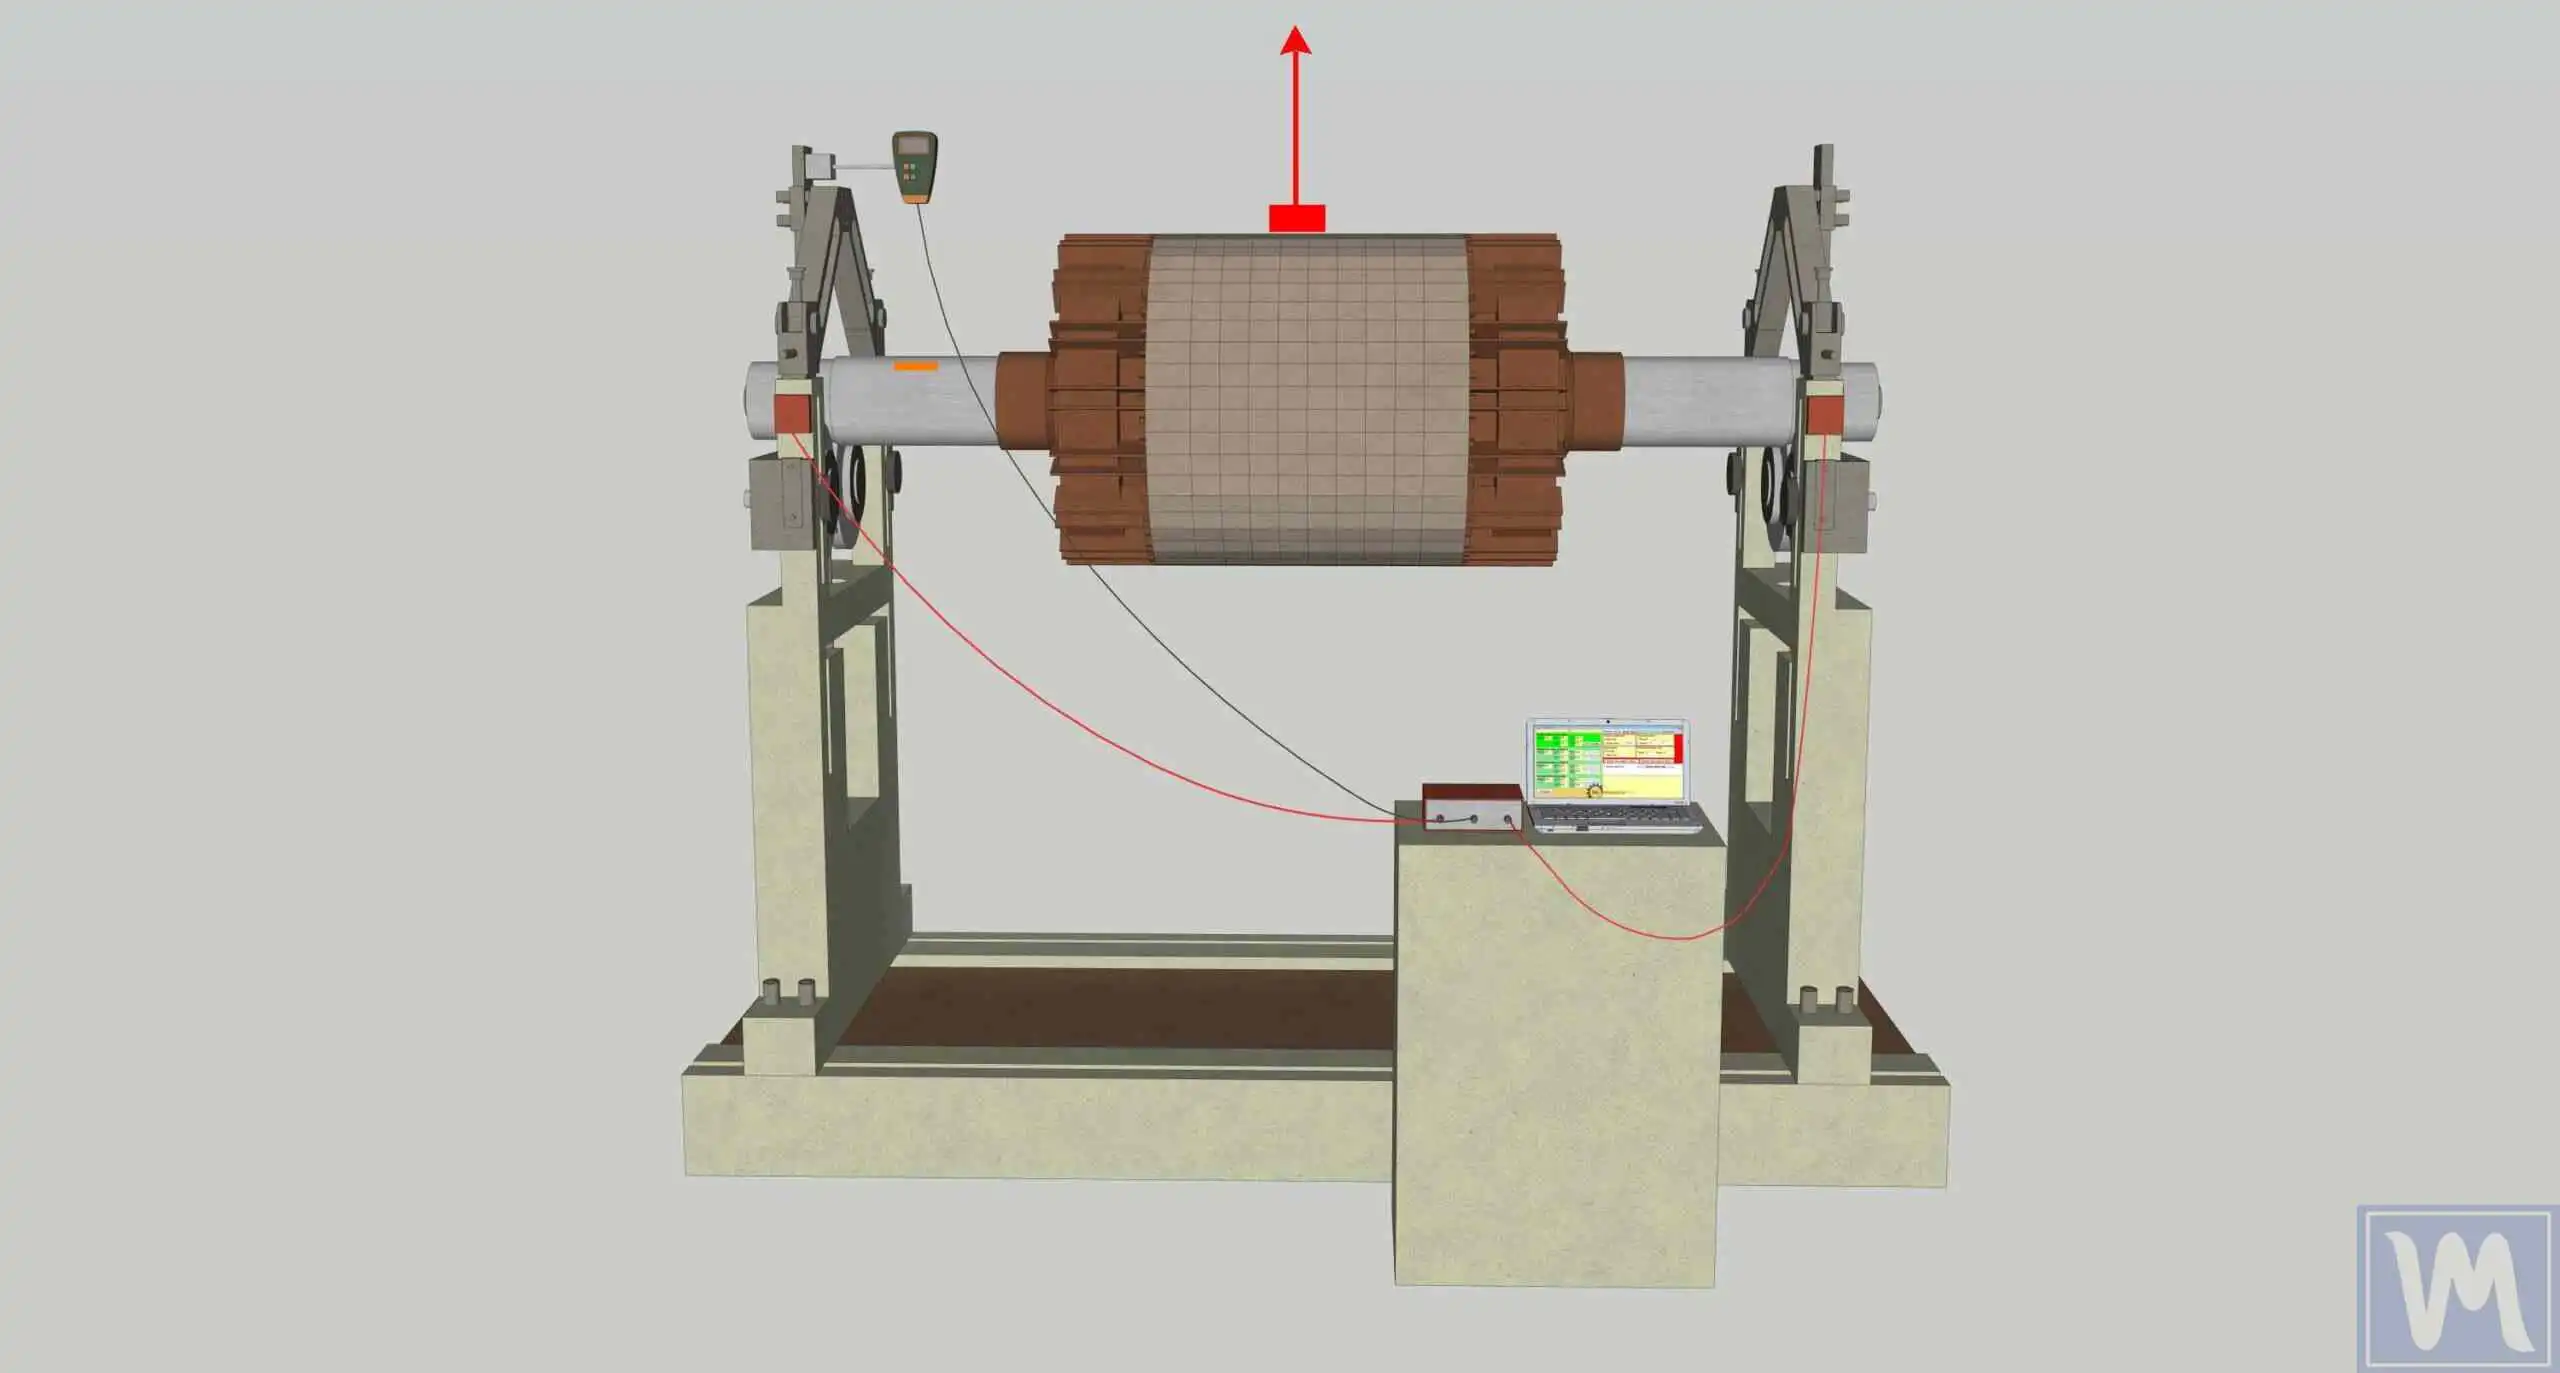
Težište ne podudara se sa osom rotacije. Manifestira se u jednoj ravnini i uzrokuje radijalnu vibraciju na frekvenciji rotacije.
Dinamička neuravnoteženost
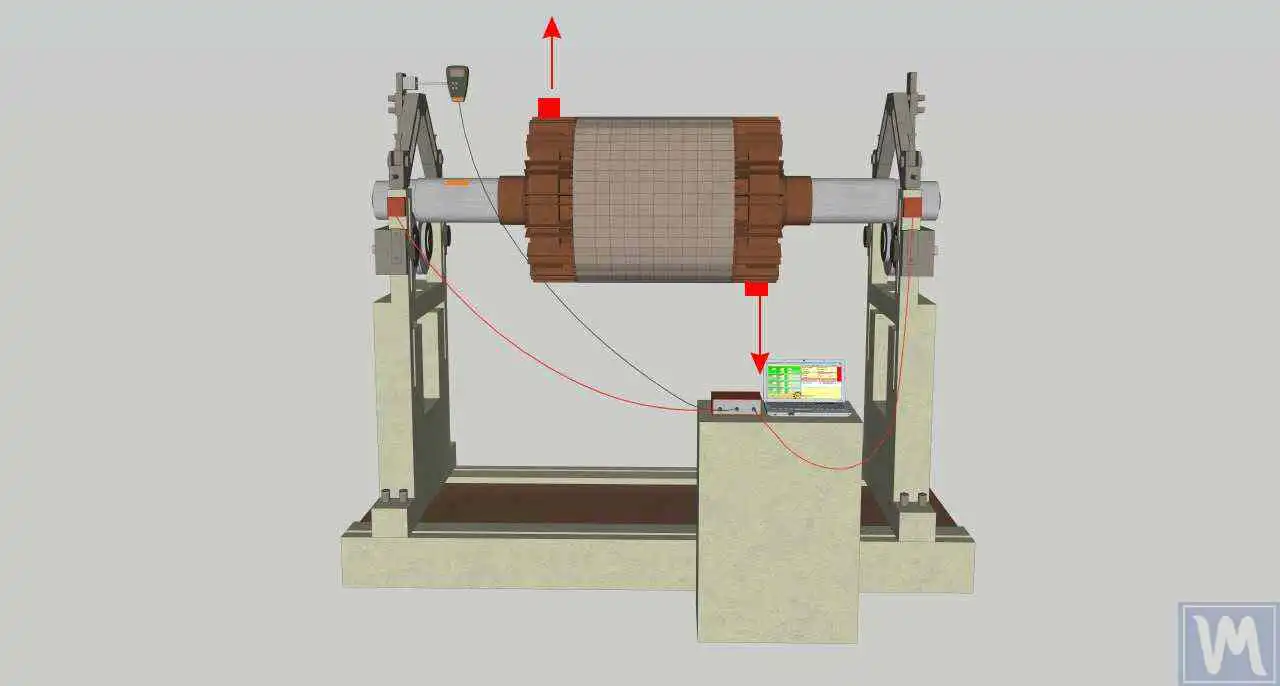
Os inercije ne podudara se sa osom rotacije. Zahtijeva korekciju u dvije ravnine i stvara momente koji uzrokuju ljuljanje rotora.
Matematički, centrifugalna sila od neuravnoteženosti izražava se formulom:
gdje: m - neuravnotežena masa, r - radijus neuravnoteženosti, ω - kutna brzina
Iz ove formule je očigledno da je sila neuravnoteženosti proporcionalna kvadratu brzine rotacije, što objašnjava zašto neuravnoteženost postaje posebno kritična pri visokim brzinama. Dupliranje brzine rotacije dovodi do četirikratnog povećanja sile neuravnoteženosti.
Uzroci neuravnoteženosti su raznoliki i uključuju proizvodne greške, neravnomjerno trošenje, nakupljanje zagađenja, gubitak balansnih utega, deformacije od temperaturnih efekata i koroziju. Tijekom rada, neuravnoteženost se može postepeno povećavati, što zahtijeva periodičko ponovno uravnotežavanje opreme.
Progresivna priroda neuravnoteženosti
Neuravnoteženost ima tendenciju samozachranskog pogoršanja: početna neuravnoteženost uzrokuje povećane opterećenja na ležajima, što vodi njihovom ubrzanom trošenju i povećanim razmakom, što pak pogoršava neuravnoteženost i stvara začarani krug degradacije.
Neporavnanje: Skrivena prijetnja pouzdanosti
Neporavnanje nastaje kada se osi povezanih strojeva (npr. motora i pumpe) nisu ispravno poravnane. Postoje dva glavna tipa neporavnanja: paralelno (pomjeranje osi) i kutno (osi se sijeku pod kutom). U praksi je kombinovano neporavnanje najčešće, uključujući oba tipa.
Neporavnanje stvara ciklička opterećenja na spojnicama, ležajima i vratilima, koja se manifestiraju kao vibracije, prvenstveno na dvostruko frekvenciji rotacije (2X okretaja/min). Međutim, mogu biti prisutni i drugi harmonici, ovisno o vrsti i stupnju neporavnanja, kao i karakteristikama spojnice.
| Vrsta neporavnanja | Glavne frekvencije | Smjer vibracije | Karakteristični znakovi |
|---|---|---|---|
| Paralelno | 2X RPM | Radijalno | Visoka vibracija u radijalnom smjeru |
| Ugaono | 1X, 2X RPM | Aksijalno | Značajna aksijalna vibracija |
| Kombinovano | 1X, 2X, 3X RPM | Radijalno + aksijalno | Kompleksan spektar sa više harmonika |
Dozvoljene granice neporavnanja zavise od brzine rotacije i tipa opreme. Za preciznu opremu sa visokim brzinama, dozvoljena odstupanja mogu biti samo nekoliko stotinki milimetra, dok za spore mašine tolerancije mogu biti veće. Međutim, u svakom slučaju, precizno poravnanje je kritično važno za pouzdan rad i dugotrajnost opreme.
Mehanička labavost: Izvor nestabilnosti
Mehanička labavost podrazumeva preterano razmicanje između komponenti i može se manifestovati u različitim oblicima: labavi temeljni ili montažni vijci, istrošeni ležajevi sa previše unutrašnjeg razmicanja, loš prilegaj dijelova na osovini, istrošenost ključnih veza, deformacija dijelova kućišta.
Labavost može pojačati druge izvore vibracija, delujući kao pojačivač sila neuravnoteženosti ili neporavnanja. Dodatno, labavost može stvoriti nelinearne efekte kao što su udari i udarci, koji generiraju širokopojasnu vibraciju i komponente visokih frekvencija.
Dijagnostički znakovi labavosti
Labavost se često manifestuje kroz nestabilnost očitavanja vibracija, pojavu subharmonika i kompleksan spektar sa više vrhova. Karakterističan znak je i zavisnost nivoa vibracije od opterećenja opreme.
Oštećenja ležajeva: Indikatori visokih frekvencija
Istrošenost, pitting ili oštećenja prstenova ili valjućih elemenata ležajeva su glavni uzrok vibracija visokih frekvencija. Ležajevi generiraju karakteristične frekvencije povezane sa njihovom geometrijom i kinematikom:
BPFI = (n/2) × (1 + d/D × cos α) × RPM/60
BSF = (D/2d) × (1 - (d/D × cos α)²) × RPM/60
FTF = (1/2) × (1 - d/D × cos α) × RPM/60
gdje je: n - broj valjućih elemenata, d - prečnik valjućeg elementa, D - pitch prečnik, α - ugao kontakta
Ove formule omogućavaju proračun karakterističnih frekvencija oštećenja ležajeva: BPFO (Ball Pass Frequency Outer race), BPFI (Ball Pass Frequency Inner race), BSF (Ball Spin Frequency) i FTF (Fundamental Train Frequency).
Rezonancija: Pojačivač svih problema
Rezonancija nastaje kada frekvencija pobude (npr. brzina rotacije ili njenih višekratnika) podudara se sa prirodnom frekvencijom mašine ili njene strukture. To dovodi do oštre pojačane vibracije, koja može biti katastrofalna po svojim posledicama.
Fenomen rezonancije
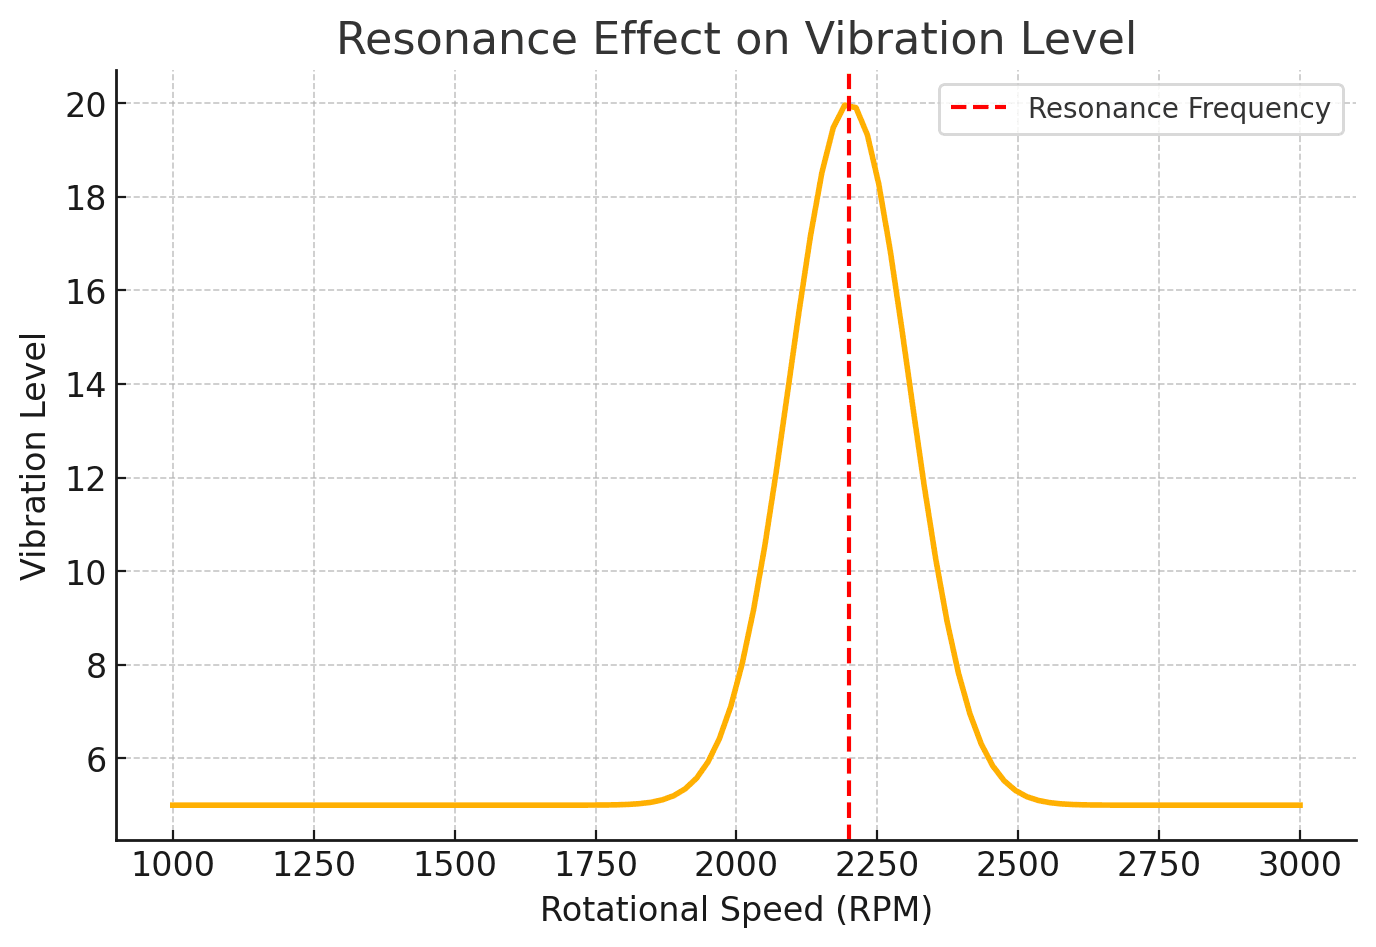
Rezonancija pojačava vibraciju kada frekvencija pobude odgovara prirodnoj frekvenciji
Fenomeni rezonancije su posebno opasni tokom pokretanja i zaustavljanja opreme kada frekvencija rotacije prolazi kroz kritične vrijednosti. Moderni sistemi upravljanja često uključuju algoritme za brzo prolaženje kroz zone rezonancije kako bi se minimalizovalo vrijeme izlaganja pojačanoj vibraciji.
Dodatni uzroci vibracija
Pored glavnih uzroka, postoji mnogo drugih faktora koji mogu izazvati prekomjernu vibraciju:
Savijena vratila kreiraju vibraciju na frekvenciji rotacije i njenim harmonicima, pri čemu karakter vibracije zavisi od stepena i tipa savijanja. Termička savijanja mogu nastati zbog neujednačenog zagrijavanja ili hlađenja osovina.
Problemi prenosnika uključuju trošenje zuba, slomljene ili oštećene zube, netačnosti pri proizvodnji, nepravilne zazore. Zupčanični prijenos generiše vibracije na frekvenciji zahvata (broj zuba × RPM) i harmonicima te frekvencije.
Električni problemi u motorima mogu uključiti neujednačene vazdušne zazore, slomljene rotorske šipke, probleme komutacije u DC motorima, neubalansirane faze u trofaznim motorima. Ovi problemi se često manifestuju na frekvencijama povezanim sa mrežnom frekvencijom.
Sveobuhvatni pristup dijagnostici
Važno je razumeti da u realnim uslovima rada nekoliko izvora vibracija često deluje istovremeno. Efikasna dijagnostika zahteva sveobuhvatnu analizu svih mogućih uzroka i njihove međusobne interakcije.
Moderni dijagnostički sistemi koriste baze podataka o potpisima defekta i ekspertne sisteme za automatsko prepoznavanje različitih kombinacija problema. To omogućava ne samo otkrivanje prisustva defekta već i procenu njegovog stepena ozbiljnosti, brzine razvoja i prioriteta otklanjanja.
1.4 Domino efekat: posledice nekontrolisane vibracije na efikasnost, vek trajanja i bezbednost
Ignoran pristup prema prekomerno vibracijama pokreće proces kaskadne degradacije koji se može porediti sa domino efektom - jedna karta koja pada neizbežno vodi do pada svih ostalih. U kontekstu industrijske opreme, to znači da mali početni problem, ako se ne obrati pažnja, može dovesti do katastrofalnih posledica za ceo proizvodni sistem.
Ubrzano trošenje komponenti: prva karika u lancu uništavanja
Ubrzano trošenje komponenti je jedna od najdirektnih i najočiglednijih posledica prekomerne vibracije. Ovaj proces utiče na praktično sve elemente mašine, ali najugroženiji su ležajevi, zaptivači, vratila, spojnice, pa čak i temelji mašina.
Ležajevi su posebno osetljivi na vibracije jer one stvaraju dodatna dinamička opterećenja koja ubrzavaju zamor metala. Istraživanja pokazuju da povećanje nivoa vibracije od samo 20% može smanjiti vek trajanja ležaja za 40-50%. Ovo se dešava jer je trajnost zamora ležaja obrnuto proporcionalna kub primenjenoj opterećenju prema Lundberg-Palmgren-ovoj jednačini.
Navedene brojke su indikativne vrijednosti preuzete iz objavljenog industrijskog iskustva; stvarni rezultati variraju u zavisnosti od postrojenja, tipa opreme i uslova rada.
Zaptivke takođe trpe od vibracija jer one narušavaju stabilnost kontakta između zaptivnih površina. To dovodi do curenja maziva, prodora kontaminacije i daljeg pogoršanja radnih uslova ležaja. Terensko iskustvo pokazuje da se radni vijek zaptivki može smanjiti i nekoliko puta u prisustvu značajnih vibracija.
Vratila su izložena ciklušnim naprezanjima od vibracija, što može dovesti do zamora pukotina, posebno u zonama koncentracije naprezanja kao što su sedišta ležaja, zarezni oslabljeni preseci ili prelaski prečnika. Razvoj zamora pukotina u vratilima je posebno opasan jer može dovesti do naglog katastrofalnog kvara.
Progresivna priroda trošenja
Trošenje komponenti od vibracija ima progresivni karakter: kako se zazori u ležajima povećavaju, amplituda vibracije se povećava, što dalje ubrzava trošenje. Ovaj proces može se razvijati eksponencijalno, posebno nakon prekoračenja određenog praga.
Gubitak operativne efikasnosti: skriveni gubici energije
Vibracije neizbežno dovode do gubitka operativne efikasnosti jer se energija rasipa kao mehaničke oscilacije umesto da obavlja koristan rad. To vodi do povećane potrošnje energije, što može biti od 5% do 25% u zavisnosti od stepena problema i tipa opreme.
Dodatna potrošnja energije nastaje iz nekoliko izvora:
- Gubici trenja: Povećane vibracije povećavaju trenje u ležajima i drugim kontaktnim površinama
- Aerodinamički gubici: Oscilacije lopatica ventiladora i rotora smanjuju njihovu efikasnost
- Gubici pogona: Neusklađenost i drugi defekti povećavaju gubitke u spojnicama i zupčanicima
- Gubici zbog deformacije: Energija se troši na elastične deformacije struktura
U procesima proizvodnje koji zahtijevaju visoku preciznost, vibracije mogu ugroziti kvalitetu finalnog proizvoda. Ovo je posebno kritično u industrijama kao što su proizvodnja poluvodiča, precizna obrada, farmaceutska industrija, gdje čak i minimalne vibracije mogu dovesti do defekta proizvoda.
Ekonomske posljedice: Skriveni i očigledni troškovi
Troškovi održavanja rastu zbog češćih popravki i, što je ključno, zbog neplaniranih zastoja. Objavljeno industrijsko iskustvo ukazuje na sljedeću indikativnu strukturu troškova povezanih sa problemima vibracija:
| Vrsta troška | Udio u ukupnim gubicima | Prosječan trošak | Mogućnost prevencije |
|---|---|---|---|
| Neplanirani zastoj | 60-70% | $50.000-500.000/sat | 90-95% |
| Hitna popravka | 15-20% | 3-5x planiranog troška | 80-90% |
| Gubici kvalitete proizvoda | 10-15% | Zavisi od industrije | 95-99% |
| Povećana potrošnja energije | 5-10% | 5-25% proračuna energije | 85-95% |
Posebno bolni su neplanirani zastoji, čiji troškovi mogu dosegnuti stotine hiljada dolara na sat za velike proizvodne linije. Na primjer, u petrohemijskoj industriji, zaustavljanje jedinice za krekovanje može koštati 500.000-1.000.000 dolara dnevno, ne računajući gubitke od povrede ugovornih obaveza.
Rizici za sigurnost: Prijetnja osoblju i okruženju
Postoje ozbiljni rizici od zaštite zdravlja na radu jer nekontrolisane vibracije mogu dovesti do strukturnog sloma ili katastrofalnog kvarenja opreme s mogućnošću ozljeđivanja osoba. Industrijska istorija poznaje brojne slučajeve gdje je zanemarivanje problema vibracija dovelo do tragičnih posljedica.
Primjeri katastrofalnih kvarenja
Prema zvaničnoj istrazi Rostehnadzora, kvaru hidroenergetskog agregata iz 2009. godine u hidroelektrani Sajano-Šušenskaja prethodili su mjeseci neuobičajeno povišenih vibracija ležaja turbine koje nisu bile riješene. Nesreća je rezultirala sa 75 smrtnih slučajeva i milijardama rubalja štete. Ovakvi slučajevi naglašavaju kritičnu važnost praćenja vibracija za sigurnost.
Glavni rizici za sigurnost uključuju:
- Mehaničke ozljede: Od letećih dijelova uništene opreme
- Požari i eksplozije: Od curenja zapaljivih tekućina ili plinova zbog kvarenja brtvila
- Hemijsko trovanje: Kada se sistemi s toksičnim supstancama depresioniziraju
- Kolapsi struktura: Kada temeljni dio ili potporne strukture popuste
Pretjeran buk nastao vibracijama također uzrokuje ozbiljne zabrinutosti. Utječe na ugodu operatora, smanjuje koncentraciju i može dovesti do profesionalnih bolesti sluha. Dugotrajnom izlaganju buci veći od 85 dB može uzrokovati nepovratnu gubitak sluha, stvarajući pravne rizike za poslodavce.
Posljedice na okruženje: Skriveni utjecaj na okoliš
Neučinkovitost energije uzrokovana vibracijama doprinosi negativnom utjecaju na okruženje kroz povećane emisije CO₂ i ostalih stakleničkih plinova. S godišnjom potrošnjom energije velikih industrijskih poduzeća u stotinama gigavat-sati, čak i 5% neučinkovitosti može značiti dodatne tisuće tona emisija CO₂.
Osim toga, problemi vibracija mogu dovesti do:
- Curenja procesnih tekućina u okruženje
- Povećane proizvodnje otpada od ubrzanog trošenja
- Buka kao zagađenje okolnog područja
- Poremećaj stabilnosti tehnološkog procesa sa pojavama zagađenja okoline
Trošak nedjelovanja
Analiza stvarnih slučajeva pokazuje da trošak ignoriovanja problema vibracijskih može premašiti trošak njihove eliminacije 10-100 puta. Štoviše, većina problema može se spriječiti redovitim praćenjem i pravovremenom intervencijom.
Sveobuhvatan utjecaj na poslovne procese
Detaljan opis svih ovih negativnih posljedica naglašava potrebu za proaktivnim upravljanjem vibracijama i stvara jasno razumijevanje "potrebe" koju su savremena dijagnostička rješenja dizajnirana da zadovolje. Važno je razumjeti da posljedice problema s vibracijama daleko nadilaze tehničke aspekte i utiču na sve nivoe poslovanja:
- Operativna razina: Smanjena produktivnost, povećani troškovi održavanja
- Taktička razina: Poremećaj planova proizvodnje, problemi sa dobavama
- Strateška razina: Gubitak konkurentnih prednosti, oštećenje ugleda
Savremene ekonomske realnosti zahtijevaju od preduzeća da postignu maksimalnu efikasnost i minimiziraju rizike. U tom kontekstu, proaktivno upravljanje vibracijama postaje ne samo tehnička nužnost, već i strateška prednost koja može odrediti uspjeh ili neuspjeh u konkurentskoj borbi.
1.5 Putanje dijagnostike: pregled alata i metoda vibracijskog analiziranja
vibracijski dijagnostički proces predstavlja sveobuhvatnu metodologiju koja kombinuje napredne tehnologije mjerenja, složene analitičke algoritme i stručno znanje kako bi se transformirali "sirovi" vibracijski podaci u vrijedne dijagnostičke informacije. Ovaj proces tipično uključuje tri glavne faze: mjerenje, analizu i interpretaciju, od kojih je svaka kritički važna za dobivanje točnih i korisnih rezultata.
Mjerenje
Analiza
Interpretacija
Faza mjerenja: senzori kao prozor u svijet vibracija
Senzori su kritički važna prva karika u lancu vibracijske dijagnostike. Uglavnom se koriste akcelerometri - uređaji postavljeni na opremom kako bi uhvatili mehaničke vibracije i pretvorili ih u električne signale. Kvaliteta i karakteristike senzora direktno utječu na točnost i pouzdanost cijelog dijagnostičkog procesa.
Moderni akcelerometri su podijeljeni u nekoliko glavnih tipova:
Piezoelektrični
Najčešći tip. Imaju širok frekventni raspon (do 50 kHz), veliku osjetljivost i stabilnost. Idealni za većinu industrijskih primjena.
IEPE (ICP)
Piezoelektricni senzori sa ugrađenom elektronikom. Pružaju nisku razinu buke i jednostavnu konekciju. Zahtijevaju napajanje od mjernog instrumenta.
MEMS
Mikro elektro-mehanički senzori. Kompaktni, jeftini, otporni na šokove. Pogodni za kontinuirano praćenje i bežične sisteme.
Kritički važne karakteristike senzora su:
- Osjetljivost: Obično se mjeri u mV/g ili pC/g. Visoka osjetljivost omogućava detekciju slabih signala ali može dovesti do preopterećenja kod jačih vibracija.
- Frekventni raspon: Određuje spektar frekvencija koje senzor može točno izmjeriti. Za dijagnostiku ležajeva, može biti potreban raspon do 20-50 kHz.
- Dinamički opseg: Omjer između maksimalne i minimalne mjerljive razine. Širok dinamički raspon omogućava mjerenje i slabih i jakih vibracija.
- Temperaturna stabilnost: Važna je za industrijske primjene sa širim rasponima radne temperature.
Postavljanje senzora: Umijeće i Znanost
Pravilno postavljanje senzora je kritično važno za dobivanje reprezentativnih podataka. Senzori bi trebali biti instalirani što bliže ležajima, u smjerovima maksimalne krutosti konstrukcije, s pouzdanom mehaničkom vezom kako bi se osigurala točna transmisija vibracija.
Vibrometri: Brza Procjena Općeg Stanja
Vibrometri su prijenosni instrumenti koji pružaju opću mjerenje razine vibracija i korisni su za brze provjere stanja opreme ili praćenje dugoročnih trendova općeg stanja stroja. Ti instrumenti obično prikazuju jedan ili nekoliko integralnih parametara vibracija, poput RMS brzine ili vršnog ubrzanja.
Moderni vibrometri često uključuju funkcije:
- Mjerenja u nekoliko frekvencijskih pojasa za grubu lokalizaciju problema
- Pohranu podataka za analizu trendova
- Usporedbu sa unaprijed postavljenim normama (ISO 20816, ISO 10816)
- Jednostavnu spektralnu vizualizaciju
- Bežičnu transmisiju podataka
| Parametar | Primjena | Tipične Vrijednosti Alarma | Frekvencijski opseg |
|---|---|---|---|
| Brzina RMS | Procjena općeg stanja | 2,8-11,2 mm/s | 10-1000 Hz |
| Ubrzanje vršne vrijednosti | Udarni defekti | 25-100 g | 1000-15000 Hz |
| Vršna Vrijednost Pomaka | Problemi na niskim frekvencijama | 25-100 μm | 2-200 Hz |
Analizatori Vibracija: Dubinska Dijagnostika
Za dublju dijagnostiku i određivanje korijena problema vibracija koriste se analizatori vibracija ili analizatori frekvencije. Ti složeni instrumenti su specijalizirani računalni sustavi optimizirani za obradu signala vibracija u realnom vremenu.
Osnova rada modernih analizatora je Brza Fourierova transformacija (FFT), matematički algoritam koji razlaže složeni vremenski signal na njegove pojedinačne frekventne komponente. Ovaj proces generiše spektar vibrations - grafikon koji prikazuje amplitudu vibracija kao funkciju frekvencije.
Fourierova transformacija konvertuje vremenski signal x(t) u frekventni spektar X(f)
Moderni analizatori vibracija nude mnoge napredne funkcije:
- Analiza više kanala: Simultano mjerenje vibracija na nekoliko mjesta za analizu faze
- Visokrezolucijski FFT: Do 25.600 linija za detaljnu spektralnu analizu
- Vremenska analiza: Hvatanje i analiza prelaznih procesa
- Analiza omotača: Ekstrakcija moduliranih signala za dijagnostiku ležaja
- Cepstralna analiza: Detekcija periodičnih struktura u spektru
- Orbitalna analiza: Vizuelizacija kretanja vratila u prostoru
Kriteriji izbora analizatora
Pri izboru analizatora vibracija važno je razmotriti ne samo tehnička svojstva već i lakoću korištenja, kvalitetu softvera, mogućnosti automatske interpretacije rezultata i integraciju sa sistemima upravljanja poslovanjem.
Analiza vremenskog signala: Traženje prelaznih procesa
Analiza vremenskog signala je još jedna vrijedna metoda, posebno korisna za detekciju udara, prelaznih pojava i nestacionarnih fenomena koji nisu vidljivi u frekventnom spektru. Ova metoda omogućava promatranje signala vibracija u njegovom "prirodnom" obliku - kao funkcije vremena.
Ključni parametri vremenske analize uključuju:
- Faktor vrha: Omjer vršne vrijednosti prema RMS vrijednosti. Visoke vrijednosti ukazuju na prisutnost udara.
- Kurtosis: Statistička mjera "oštrine" distribucije. Povećana kurtozis je često rani znak razvoja defekta ležaja.
- Asimetrija (skewness): Mjera asimetrije distribucije amplitude.
Integracija Različitih Metoda Analize
Najefikasnija dijagnostika se postiže kombinovanjem različitih metoda analize. Vremenska analiza može otkriti prisustvo problema, spektralna analiza može identificirati njegovu vrstu, a fazna analiza može precizno locirati izvor.
Suvremeni Trendovi u Dijagnostičkoj Opremi
Razvoj tehnologije dovodi do novih mogućnosti u dijagnostici vibracija:
- Bežični sistemi praćenja: Mreže senzora sa autonomnom snagom i bežičnom prenosom podataka
- Vještačka inteligencija: Automatsko prepoznavanje obrazaca grešaka i predviđanje otkaza
- Cloud platforme: Centralizovana obrada podataka sa više objekata koristeći velike računske resurse
- Mobilne aplikacije: Pretvaranje pametnih telefona u prenosive analizatore vibracija
- Integracija IIoT: Uključivanje monitoringa vibracija u sisteme Industrijskog Interneta Stvari
Primjena ovih alata i metoda, posebno FFT analize, priprema tlo za razmatranje prednosti posjedovanja sofisticirane analitičke sposobnosti, idealno prenosive, za efikasnu dijagnostiku na mjestu. Moderni prenosivi analizatori kombinuju moć stacionarnih sistema sa praktičnosti upotrebe na terenu, omogućavajući sveobuhvatnu dijagnostiku direktno na opremi.
Osnovno Mjerenje
Korišćenje jednostavnih vibrometara za procjenu općeg nivoa vibracija i određivanje potrebe za dodatnom analizom
Spektralna analiza
Primjena FFT analizatora za identificiranje frekvencijskih komponenti i određivanje vrste greške
Detaljna Dijagnostika
Korišćenje specijalizovanih metoda (analiza omotača, kepstrum, orbite) za preciznu dijagnozu kompleksnih defekta
Integrirani Monitoring
Kontinuirani monitoring sa automatskom dijagnostikom i AI prognozom
Budućnost dijagnostike vibracija leži u kreiranju inteligentnih sistema sposobnih ne samo detektovati i klasificirati defekte, već i predvideti njihov razvoj, optimizirati planiranje održavanja i integrisati se sa opštim sistemima upravljanja preduzećem kako bi se maksimizovana operativna efikasnost.
1.6 Snaga proaktivnog upravljanja vibracijama: prednosti ranog otkrivanja i korekcije
Usvajanje proaktivnog pristupa upravljanju vibracijama umjesto tradicionalnog reaktivnog pristupa "popravka nakon kvara" predstavlja fundamentalnu promjenu filozofije održavanja. Ovaj pristup ne samo da sprječava katastrofalne otkaze, već i optimizira cijeli životni ciklus opreme, transformišući održavanje iz troška u izvor konkurentske prednosti.
Produženi Vek Trajanja Opreme: Matematika Trajnosti
Proaktivno upravljanje vibracijama nudi mnoge značajne koristi, među kojima se ističe produženi radni vijek komponenti opreme. Praktično terensko iskustvo pokazuje da pravilno upravljanje vibracijama može znatno produžiti radni vijek ležajeva, zaptivki i mašine u cjelini.
Navedene brojke su indikativne vrijednosti preuzete iz objavljenog industrijskog iskustva; stvarni rezultati variraju u zavisnosti od postrojenja, tipa opreme i uslova rada.
Ova poboljšanja su zasnovana na fundamentalnim principima otkaza usled zamora materijala. Prema Völerovoj jednačini, trajnost zbog zamora je obrnuto proporcionalna amplitudi naprezanja na stepen koji za većinu metala kreće od 3 do 10. To znači da čak i malo smanjenje nivoa vibracija može dovesti do značajnog povećanja veka trajanja.
gde: N - broj ciklusa do otkaza, Δσ - amplituda naprezanja, A i m - konstante materijala
Poboljšanje Ukupne Efikasnosti Opreme (OEE)
Ukupna efikasnost opreme (OEE) je ključni pokazatelj proizvodne efikasnosti koji uzima u obzir dostupnost, performanse i kvalitet. Proaktivno upravljanje vibracijama pozitivno utiče na sve tri komponente OEE:
- Dostupnost: Smanjenje neplanirane zastoja kroz sprečavanje havarijskog otkaza
- Performanse: Održavanje optimalnih radnih parametara i brzina
- Kvalitet: Smanjenje defekta kroz stabilnost tehnoloških procesa
Iskustvo iz industrije pokazuje da preduzeća koja primjenjuju sveobuhvatne programe upravljanja vibracijama obično postižu poboljšanja OEE od približno 5-15%, što za veliko proizvodno preduzeće može značiti dodatni profit od miliona dolara godišnje.
Izračunavanje Ekonomskog Efekta iz Poboljšanja OEE-a
Za proizvodni red vredan 10 miliona dolara sa godišnjom produktivnošću od 50 miliona dolara, 10% poboljšanje OEE-a daje dodatnu dobit od 5 miliona dolara godišnje, što vraća investicije u sistem monitoringa vibracija za nekoliko meseci.
Sprečavanje Ozbiljnih i Skupih Otkaza
Jedna od najznačajnijih prednosti proaktivnog pristupa jeste sprječavanje ozbiljnih i skupih otkaza. Kaskadni otkazi, kada kvar jedne komponente dovodi do oštećenja drugih dijelova sistema, mogu biti posebno razorni, kako finansijski tako i operativno.
Klasičan primer je otkaz ležaja u brzohodnoj turbomašineriji: uništenje ležaja može dovesti do kontakta rotora i statora, što izaziva oštećenja na lopaticama, kućištu, vratilima i može čak uticati i na temelj. Troškovi takvog kaskadnog otkaza mogu biti 50-100 puta veći od troška blagovremene zamene ležaja.
| Tip Intervencije | Trošak | Zastoj u radu | Vjerovatnoća uspjeha |
|---|---|---|---|
| Preventivno održavanje | $1,000 | 2-4 sata | 95-98% |
| Planirana popravka | $5,000 | 8-16 sati | 90-95% |
| Hitna popravka | $25,000 | 24-72 sata | 70-85% |
| Kaskadni kvar | $100,000+ | 1-4 sedmice | 50-70% |
Smanjenje buke i vibracija pri radu
Vidljivo smanjenje buke pri radu predstavlja dodatnu prednost efikasnog upravljanja vibracijama. Buka u industrijskom okruženju ne stvara samo neugodu za osoblje već može ukazati i na tehnčke probleme, utjecati na točnost rada operatora i stvoriti pravne rizike povezane s zahtjevima zaštite i zdravlja na radu.
Smanjenje buke od 10 dB ljudsko uho percipira kao dvokratno smanjenje glasnoće. Za proizvodne pogone gdje razina buke može premašiti 90 dB, čak i malo smanjenje može imati značajan utjecaj na udobnost rada i produktivnost osoblja.
Analiza vibracija kao temelj preventivnog održavanja
Analiza vibracija je temelj prediktivnog održavanja (PdM) - strategije usmjerene na predviđanje kvarova putem kontinuiranog ili periodičnog praćenja stanja opreme. PdM predstavlja evoluciju od reaktivnog i preventivnog održavanja ka inteligentnom pristupu zasnovanom na podacima.
Ključni principi preventivnog održavanja uključuju:
- Monitoring stanja: Kontinuirano ili redovito mjerenje ključnih parametara
- Analiza trenda: Praćenje promjena tokom vremena za identifikaciju razvojnih problema
- Prognoziranje: Korištenje statističkih modela i strojnog učenja za predviđanje kvarova
- Optimizacija: Planiranje intervencija u optimalnom vremenu uzimajući u obzir operativne zahtjeve
Ekonomski model preventivnog održavanja
Istraživanja pokazuju da preventivno održavanje može smanjiti troškove održavanja za 25-30%, povećati vrijeme rada za 70-75% i produžiti vijek trajanja opreme za 20-40%.
Rana detekcija i planiranje intervencija
Primjena programa analize vibracija omogućava otkrivanje problema u ranim fazama kada oni još ne utječu na rad, ali se već mogu detektovati korištenjem osjetljivih dijagnostičkih metoda. To smanjuje rizik od neočekivanih zaustavaljanja i optimizira planiranje održavanja.
Krivulja P-F (potencijalni-funkcionalni kvart) ilustrira razvoj greške tokom vremena:
Točka P - Potencijalni kvart
Greška postaje detektabilna korištenjem dijagnostičkih metoda ali još ne utječe na rad
Razvoj defekta
Postupno pogoršanje stanja s mogućnošću planiranja intervencije
Prag funkcionalnosti
Defekt počinje uticati na performanse opreme
Točka F - Funkcionalni otkaz
Oprema ne može obavljati svoje funkcije, potreban je hitni popravak
P-F interval za različite vrste defekta može se kretati od nekoliko dana do nekoliko meseci, pružajući dovoljno vremena za planiranje optimalne intervencije.
Direktne ekonomske koristi
Ovo direktno dovodi do smanjenja zastoja i značajnih ušteda troškova. Objavljene industrijske procjene pokazuju da svaki dolar uložen u sistem za praćenje vibracija može donijeti od 3 do 15 dolara uštede, u zavisnosti od tipa proizvodnje i kritičnosti opreme.
Navedene brojke su indikativne vrijednosti preuzete iz objavljenog industrijskog iskustva; stvarni rezultati variraju u zavisnosti od postrojenja, tipa opreme i uslova rada.
Tehnološki zahtevi za uspešnu primenu
Da bi se u potpunosti iskoristile ove prednosti, izuzetno je važno imati pravovremenu, tačnu i često dijagnostiku na licu mjesta. Sposobnost redovnog i efikasnog provođenja ovih provjera ključna je za uspjeh svake strategije proaktivnog održavanja.
Moderni zahtevi za dijagnostičkom opremom uključuju:
- Prenosivost: Mogućnost sprovođenja merenja direktno na opremi
- Tačnost: Mogućnost detektovanja čak i slabih znakova razvijajućih se defekta
- Brzina analize: Brzo procesiranje podataka za hitnu donošenje odluka
- Jednostavnost upotrebe: Intuitivan interfejs za osoblje različitih kvalifikacija
- Integracija: Kompatibilnost sa postojećim sistemima upravljanja
Kritični činioci uspeha
Uspjeh programa proaktivnog upravljanja vibracijama ne zavisi samo od kvaliteta opreme, već i od organizacionih faktora: obuke osoblja, uspostavljanja odgovarajućih procedura, integracije s planiranjem proizvodnje i podrške menadžmenta.
Napredne prenosive alate omogućavaju brzo dobijanje korisnih informacija, olakšavajući informisanu donošenje odluka i ranu intervenciju. Ovi alati kombinuju sofisticrane analitičke mogućnosti sa praktičnošću korišćenja na terenu, čineći naprednu dijagnostiku dostupnom širokom spektru tehničkih stručnjaka.
Budućnost proaktivnog upravljanja vibracijama leži u stvaranju inteligentnih, samoučećih sistema koji ne samo da prate trenutno stanje opreme, već i optimiziraju njen rad u realnom vremenu, prilagođavajući se promjenjivim radnim uslovima i zahtjevima proizvodnje. Ovo otvara put ka istinski autonomnim proizvodnim sistemima sposobnim da samostalno održavaju svoje optimalne performanse.
Zaključak: Put ka pouzdanoj i efikasnoj proizvodnji
Razumijevanje i upravljanje vibracijom u industrijskoj opremi nije samo tehnička neophodnost već i strateška osnova za postizanje operacijske izvrsnosti u današnjem konkurentskom svijetu. Pravilna dijagnostika vibracija utječe ne samo na tehničku pouzdanost opreme, već i na gospodarsku efikasnost, sigurnost osoblja i ekološku odgovornost poduzeća.
Ulaganja u moderne sisteme za praćenje i analizu vibracija vraćaju se višestruko kroz sprječavanje skupih nezgoda, optimizaciju planiranja održavanja i povećanje ukupne efikasnosti opreme. Budućnost industrijske proizvodnje pripada poduzećima koja mogu transformirati podatke o stanju svoje opreme u konkurentske prednosti.

Nikolai Shelkovenko
Nikolai Shelkovenko je inženjer analize vibracija te osnivač i izvršni direktor kompanije Vibromera. Više od 15 godina balansira rotacionu opremu na terenu, a ne na ispitnom stolu: malčere, industrijske ventilatore, drobilice, centrifuge, vratila i vretena. Upravo je iz tog rada nastala serija instrumenata Balanset — osmišljeni su kao alat koji stručnjak može ponijeti do mašine i njime raditi sam, na licu mjesta, a ne kao laboratorijska oprema. Vibromera je osnovana 2017. godine, a od 2023. sjedište joj je u Portu u Portugalu. Ovdje se odvijaju razvoj, sklapanje i podrška za liniju Balanset. Vodeći instrument je Balanset-1A, prijenosni analizator za balansiranje u jednoj i dvije ravni te za vibracijsku dijagnostiku. Nikolai lično učestvuje u podršci korisnicima, u rješavanju složenih slučajeva balansiranja i u razvoju softvera. Radi s korisnicima širom svijeta, na bilo kojem jeziku.


0 Comments