పారిశ్రామిక పరికరాలకు వైబ్రేషన్ విశ్లేషణ మరియు తగ్గింపు పద్ధతులు
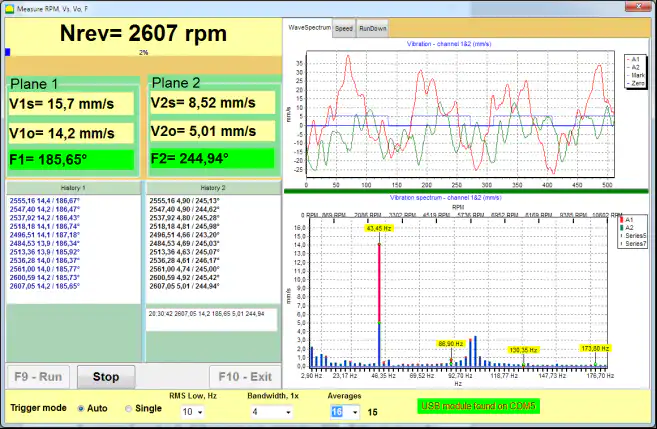







పారిశ్రామిక పరికరాల్లో కంపనాన్ని అర్థం చేసుకోవడానికి మరియు తగ్గించడానికి సమగ్ర మార్గదర్శి
పారిశ్రామిక కార్యకలాపాల విశ్వసనీయత, సామర్థ్యం మరియు భద్రతను నిర్ధారించడానికి ప్రాథమిక జ్ఞానం
1.1 పరిచయం: పరికర కంపనాన్ని విస్మరించలేని కారణం
పారిశ్రామిక ఉత్పత్తి రంగంలో, కంపన అనేది పనిచేసే పరికరాల అనివార్య సహచరుడు. అయినప్పటికీ, సాధారణ కార్యాచరణ కంపన మరియు సమస్యాత్మక కంపన మధ్య ఒక క్రిటికల్ సరిహద్దు ఉంది, దానిని అర్థం చేసుకోవడం మరియు నియంత్రించడం ముఖ్యమైనది. యంత్రాలు మరియు మెకానిజమ్ల కంపన అనేది సంక్లిష్టమైన భౌతిక దృగ్విషయాన్ని సూచిస్తుంది, ఇది సాధారణ పనితీరు యొక్క సూచికగా మరియు తీవ్రమైన సాంకేతిక సమస్యల పూర్వసూచనగా రెండూ పనిచేయగలదు.
కంపన పర్యవేక్షణ యొక్క క్రిటికల్ ప్రాముఖ్యత
పరిశ్రమ క్షేత్ర అనుభవం ప్రకారం, తిరిగే పరికరాల వైఫల్యాలలో అత్యధిక భాగం వాస్తవ బ్రేక్డౌన్ జరగడానికి చాలా ముందుగానే వైబ్రేషన్ లక్షణాలలో మార్పులతో కూడి ఉంటాయి. దీని అర్థం సరైన వైబ్రేషన్ మానిటరింగ్ ద్వారా ప్రణాళిక లేని ఉత్పత్తి నిలిపివేతలలో గణనీయమైన భాగాన్ని నివారించవచ్చు.
పరికరంలో ఏదైనా తప్పు జరిగినప్పుడు vibration తరచుగా మొదటి వినగలిగే లేదా అనుభవించగలిగే సంకేతం. మానవ చెవి నడుస్తున్న యంత్రాల శ్రవణ లక్షణాలలో మార్పులను గుర్తించగలదు, ఇది చారిత్రికంగా అనుభవజ్ఞులైన మెకానిక్లు మరియు ఆపరేటర్ల ప్రాథమిక నిర్ధారణ పద్ధతిగా పనిచేసింది. అయితే, నిర్ధారణ కచ్చితత్వం మరియు విశ్వసనీయత కోసం ఆధునిక అవసరాలు మానవ ఇంద్రియాల సామర్థ్యాలను చాలా మించిపోతాయి.
చాలా పరికరాల పనికి నిర్దిష్ట స్థాయి vibration అంతర్గతంగా ఉంటుంది మరియు యంత్రాంగాలలో గతిక ప్రక్రియల సహజ పరిణామంగా ఉంటుంది, అయితే అధిక vibration అనేది తీవ్రమైన పరిణామాలకు దారితీయగల అంతర్లీన సమస్యల స్పష్టమైన లక్షణం. సాధారణ మరియు సమస్యాత్మక vibration మధ్య హద్దు సంపూర్ణ విలువ కాదు, కానీ పరికర రకం, పని పరిస్థితులు, యంత్రం వయసు మరియు నిర్వహించే కార్యకలాపాల కచ్చితత్వ అవసరాలతో సహా అనేక అంశాలపై ఆధారపడి ఉంటుందని అర్థం చేసుకోవడం ముఖ్యం.
నివారణాత్మక బ్యాలెన్సింగ్ సూత్రం
సాంకేతిక సాహిత్యంలో సరిగ్గా పేర్కొన్నట్లు: "Balancing అనేది నివారణ." ఈ సూత్రం పారిశ్రామిక నిర్వహణలో ఒక ప్రాథమిక సత్యాన్ని నొక్కి చెప్తుంది: సమస్యలను నివారించడం తదుపరి నిర్మూలన కంటే ఎల్లప్పుడూ మరింత ప్రభావవంతంగా మరియు ఆర్థికంగా ఉంటుంది.
ఒక భాగాన్ని సరిగ్గా balance చేయకపోతే, vibration, శబ్దం మరియు త్వరణ భాగాల అరుగుదలను కలిగించే శక్తులు తప్పనిసరిగా ఉత్పన్నమవుతాయి. ఈ ప్రక్రియ ఘాతాంక నియమం ప్రకారం అభివృద్ధి చెందుతుంది: చిన్న ప్రారంభ imbalance కాలక్రమేణా bearings లో clearances పెరగడానికి దారితీస్తుంది, ఇది vibration ను మరింత తీవ్రతరం చేస్తుంది మరియు తదుపరి అరుగుదలను వేగవంతం చేస్తుంది. ఆ విధంగా, పరికర క్షీణత యొక్క దుష్టచక్రం ఏర్పడుతుంది.
పైన ఇచ్చిన అంకెలు ప్రచురితమైన పరిశ్రమ అనుభవం నుండి తీసుకున్న సూచనాత్మక విలువలు; వాస్తవ ఫలితాలు ప్లాంట్, పరికరాల రకం మరియు నిర్వహణ పరిస్థితులను బట్టి మారుతూ ఉంటాయి.
vibration ను అర్థం చేసుకోవడం మరియు నిర్వహించడం, అందువల్ల, పారిశ్రామిక కార్యకలాపాల విశ్వసనీయత, సామర్థ్యం మరియు భద్రతను నిర్ధారించడానికి ఒక ప్రాథమిక పునాది. ఆధునిక ఉత్పత్తి ప్రక్రియలు అధిక స్థాయి ఆటోమేషన్ మరియు ఏకీకరణతో వర్గీకరించబడతాయి, అంటే ఒక అంశం వైఫల్యం మొత్తం సాంకేతిక శృంఖలాన్ని స్తబ్ధుగా చేయగలదు. అటువంటి పరిస్థితులలో, vibration సమస్యలను విస్మరించే ఖర్చు వినాశకరంగా ఉండవచ్చు.
సాధారణ పనిచేసే vibration మరియు సమస్యాత్మకమైన మరియు లక్షణమైన vibration మధ్య తేడా గుర్తించడం అవసరం. సాధారణ vibration కాలక్రమేణా స్థిరమైన పారామీటర్లు, పరికర పని తరంగదైర్ఘ్యాలకు సంబంధించిన అంచనా వేయగలిగే frequency లక్షణాలు మరియు స్థాపించబడిన ప్రమాణాలను మించని amplitudes ద్వారా వర్గీకరించబడుతుంది. సమస్యాత్మక vibration, దానికి విరుద్ధంగా, పారామీటర్ అస్థిరత, కొత్త frequency భాగాల ఆవిర్భావం, తీక్షణమైన amplitude పెరుగుదల లేదా phase సంబంధాలలో మార్పుల ద్వారా వ్యక్తమవుతుంది.
సమస్యాత్మక వైబ్రేషన్ను అరుగుదల, వైఫల్యాలు మరియు ఖర్చుల వంటి ప్రతికూల ఫలితాలతో అనుసంధానించడం సాంకేతిక సిబ్బందికి ఒక తక్షణావసర భావననూ, ప్రాముఖ్యతనూ కలిగిస్తుంది. ప్రణాళిక లేని ఉత్పత్తి నిలిపివేతలు సాధారణంగా ప్రణాళికాబద్ధమైన నిర్వహణ కంటే అనేక రెట్లు ఎక్కువ ఖర్చు అవుతాయని పరిశ్రమ అనుభవం చూపిస్తుంది. అంతేకాక, సకాలంలో వైబ్రేషన్ డయాగ్నస్టిక్స్ ద్వారా ఇలాంటి నిలిపివేతలలో చాలా వరకు నివారించవచ్చు.
ఆధునిక సాంకేతికతలు సమస్యలను ప్రారంభ దశలోనే గుర్తించడమే కాకుండా లోపాల అభివృద్ధిని అంచనా వేయడం, సరైన జోక్యం సమయాన్ని ప్రణాళిక చేయడం మరియు ఉత్పత్తి ప్రక్రియపై ప్రభావాన్ని తగ్గించడానికి కూడా అనుమతిస్తాయి. తీవ్రమైన పోటీ పరిస్థితుల్లో ఇది చాలా ముఖ్యమైనది, ఇక్కడ ప్రతి గంట నిలిపివేత మార్కెట్ స్థానాన్ని కోల్పోవడాన్ని అర్థం చేసుకోవచ్చు.
Vibration పర్యవేక్షణకు ఆర్థిక సమర్థన
Vibration పర్యవేక్షణ వ్యవస్థలో పెట్టుబడి పెట్టిన ప్రతి డాలరు అత్యవసర పరిస్థితులను నివారించడం, మరమ్మతు ప్రణాళికను అనుకూలీకరించడం మరియు నిర్వహణ వ్యవధులను పెంచడం ద్వారా 5 నుండి 20 డాలర్ల ఆదాను తెస్తుందని పరిశోధన చూపిస్తుంది.
భద్రత విషయాలలో మానవ కారకాన్ని కూడా పరిగణించడం ముఖ్యం. అత్యధిక కంపనం ఆపరేటర్లకు అసౌకర్యాన్ని కలిగించవచ్చు, వారి ఉత్పాదకత మరియు శ్రద్ధను తగ్గించవచ్చు, ఇది ప్రమాదాల ప్రమాదాన్ని పెంచుతుంది. అదనంగా, మానవులపై దీర్ఘకాలిక కంపన ప్రభావం వృత్తిపరమైన వ్యాధులకు దారితీయవచ్చు, ఇది సంస్థకు అదనపు చట్టపరమైన మరియు ఆర్థిక నష్టాలను సృష్టిస్తుంది.
సంస్థ పర్యావరణ బాధ్యతకు సంబంధించిన ఆధునిక అవసరాల సందర్భంలో, vibration నియంత్రణ కూడా పర్యావరణ ప్రభావాన్ని తగ్గించడంలో ముఖ్యమైన పాత్ర పోషిస్తుంది. సరైన తీరులో పనిచేసే పరికరాలు తక్కువ శక్తిని వినియోగిస్తాయి, తక్కువ శబ్దం మరియు ఉద్గారాలు ఉత్పత్తి చేస్తాయి, ఇది స్థిరమైన అభివృద్ధి సూత్రాలకు అనుగుణంగా ఉంటుంది మరియు పర్యావరణ సర్టిఫికెట్లు మరియు అనుమతులు పొందేటప్పుడు ముఖ్యమైన కారకంగా ఉండవచ్చు.
1.2 మెకానికల్ కంపన శాస్త్రం: కీలక భావనలు
మెకానికల్ కంపనం సమతౌల్య స్థానం చుట్టూ మెకానికల్ శరీరం లేదా వ్యవస్థ డోలనం అని నిర్వచించగల సంక్లిష్టమైన భౌతిక దృగ్విషయాన్ని సూచిస్తుంది. ఈ నిర్వచనం సరళంగా అనిపించినప్పటికీ, పారిశ్రామిక పరికరాల్లో సమర్థవంతమైన diagnostics మరియు vibration నిర్వహణకు అర్థం చేసుకోవడం అత్యంత ముఖ్యమైన అనేక సూక్ష్మాంశాలు మరియు సంక్లిష్టతలను దాచిపెడుతుంది.
ఇక్కడ: x(t) - సమయంలో స్థానభ్రంశం, A - amplitude, ω - కోణీయ పౌనఃపున్యం, φ - phase
కంపనాన్ని వివరించడానికి మరియు పరిమాణాత్మకంగా అంచనా వేయడానికి అనేక ప్రాథమిక పారామీటర్లు ఉపయోగించబడతాయి, వీటిలో ప్రతి ఒక్కటి ముఖ్యమైన diagnostic సమాచారాన్ని కలిగి ఉంటుంది. ఈ పారామీటర్లు మరియు వాటి పరస్పర సంబంధాలను అర్థం చేసుకోవడం పరికర స్థితి యొక్క సమర్థ విశ్లేషణకు ఆధారం.
Vibration Amplitude: సమస్య తీవ్రత సూచిక
Amplitude అనేది కంపన పరిమాణాన్ని సూచిస్తుంది, అంటే ఒక భాగం తన సమతౌల్య స్థానానికి సంబంధించి ఎంత కదులుతుందో అని. ఈ పారామీటర్ను వివిధ యూనిట్లలో కొలవడం వీలవుతుంది, వీటిలో ప్రతి ఒక్కటి నిర్దిష్ట రకాల విశ్లేషణ మరియు diagnostics కు అనుకూలంగా ఉంటుంది.
డిస్ప్లేస్మెంట్ (సాధారణంగా మిల్లీమీటర్లు లేదా మైక్రోమీటర్లలో కొలవబడుతుంది) సమతుల్య స్థితి నుండి గరిష్ఠ విచలనాన్ని చూపిస్తుంది. ఈ పారామీటర్ తక్కువ-పౌనఃపున్య కంపనాలకు మరియు పునాది డోలనాలను విశ్లేషించేటప్పుడు ముఖ్యంగా ముఖ్యమైనది. పెద్ద డిస్ప్లేస్మెంట్ విలువలు వ్యవస్థ స్టిఫ్నెస్ లేదా రెసొనెన్స్ దృగ్విషయాలతో సమస్యలను సూచించవచ్చు.
కంపన వేగం (mm/s లేదా inch/s లో కొలవబడుతుంది) 10 Hz నుండి 1000 Hz పౌనఃపున్య పరిధిలో చాలా యాంత్రిక సమస్యలను నిర్ధారించడానికి అత్యంత సార్వత్రిక పారామీటర్. ISO 20816 వంటి అంతర్జాతీయ ప్రమాణాలు కంపన వేగ కొలతలపై ఖచ్చితంగా ఆధారపడి ఉంటాయి. ఈ పారామీటర్ కంపన శక్తితో మరియు తద్వారా సంభావ్య పరికర నష్టంతో చక్కగా సంసర్గం కలిగి ఉంటుంది.
| పరామితి | యూనిట్లు | అనువర్తనం | పౌనఃపున్య పరిధి |
|---|---|---|---|
| స్థానచలనం | mm, μm | తక్కువ పౌనఃపున్య డోలనాలు, అసమతుల్యత | 2-200 Hz |
| వేగం | mm/s | సాధారణ డయాగ్నొస్టిక్స్, ISO ప్రమాణాలు | 10-1000 Hz |
| త్వరణం | m/s², g | అధిక పౌనఃపున్య లోపాలు, బేరింగ్లు | 1000-20000+ Hz |
కంపన త్వరణం (m/s² లేదా g యూనిట్లలో కొలవబడుతుంది, ఇక్కడ g = 9.81 m/s²) అధిక-పౌనఃపున్య కంపన భాగాలకు అత్యంత సున్నితంగా ఉంటుంది మరియు బేరింగ్ లోపాలు, గేర్ ట్రాన్స్మిషన్లు మరియు ఇతర అధిక-పౌనఃపున్య కంపన వనరులను నిర్ధారించడానికి ఉపయోగించబడుతుంది. త్వరణం నిర్మాణంపై పనిచేసే శక్తికి అనులోమానుపాతంలో ఉంటుంది, ఇది నిర్మాణ భారాలను అంచనా వేయడంలో ముఖ్యమైనదిగా చేస్తుంది.
పెద్ద యాంప్లిట్యూడ్ సాధారణంగా మరింత తీవ్రమైన సమస్యను సూచిస్తుంది, అయితే, సంపూర్ణ యాంప్లిట్యూడ్ విలువలను పరికర రకం, ఆపరేటింగ్ పరిస్థితులు మరియు కొలత వ్యవస్థ లక్షణాల సందర్భంలో అర్థం చేసుకోవాలని అర్థం చేసుకోవడం ముఖ్యం. ఉదాహరణకు, 5 mm/s కంపన యాంప్లిట్యూడ్ పెద్ద తక్కువ-వేగం మోటార్కు సాధారణంగా ఉండవచ్చు, కానీ అధిక-వేగం CNC మిషన్ స్పిండిల్కు క్లిష్టంగా ఉండవచ్చు.
కంపన పౌనఃపున్యం: వనరు గుర్తింపుకు కీలకం
పౌనఃపున్యం కంపన సంభవించే రేటును సూచిస్తుంది మరియు సాధారణంగా హెర్ట్జ్ (Hz) లో వ్యక్తీకరించబడుతుంది, ఇది సెకనుకు చక్రాల సంఖ్యకు అనుగుణంగా ఉంటుంది, లేదా సైకిళ్లు ప్రతి నిమిషానికి (CPM) లో, ఇది తిరిగే పరికరాలను విశ్లేషించేటప్పుడు ప్రత్యేకంగా అనుకూలంగా ఉంటుంది ఎందుకంటే ఇది నేరుగా రివల్యూషన్లు ప్రతి నిమిషానికి (RPM) కు సంబంధించి ఉంటుంది.
10 Hz - 10 kHz
పౌనఃపున్య విశ్లేషణ అత్యంత శక్తివంతమైన నిర్ధారణ సాధనాలలో ఒకటి ఎందుకంటే వివిధ రకాల లోపాలు లక్షణ పౌనఃపున్యాల వద్ద వ్యక్తమవుతాయి. ఉదాహరణకు, రోటర్ అన్బాలెన్స్ రొటేషన్ పౌనఃపున్యం (1X RPM) వద్ద వ్యక్తమవుతుంది, షాఫ్ట్ మిస్అలైన్మెంట్ రెట్టింపు రొటేషన్ పౌనఃపున్యం (2X RPM) వద్ద కంపనాన్ని సృష్టిస్తుంది, మరియు బేరింగ్ లోపాలు బేరింగ్ జ్యామితి మరియు రొటేషన్ వేగంపై ఆధారపడిన నిర్దిష్ట పౌనఃపున్యాల వద్ద కంపనాన్ని ఉత్పత్తి చేస్తాయి.
రివల్యూషన్లు ప్రతి నిమిషానికి మరియు హెర్ట్జ్లో పౌనఃపున్యం మధ్య గణిత సంబంధం ఒక సరళమైన సూత్రంతో వ్యక్తీకరించబడుతుంది: f(Hz) = RPM/60. ఈ సంబంధం రొటేషన్ వేగాన్ని ప్రాథమిక హార్మోనిక్ పౌనఃపున్యానికి సులభంగా మార్చడానికి మరియు బహుళ పౌనఃపున్యాల (హార్మోనిక్స్) విశ్లేషణకు అనుమతిస్తుంది, ఇవి తరచుగా ముఖ్యమైన నిర్ధారణ సమాచారాన్ని కలిగి ఉంటాయి.
డయాగ్నొస్టిక్స్లో హార్మోనిక్ విశ్లేషణ
గణనీయమైన హార్మోనిక్స్ (రొటేషన్ పౌనఃపున్యానికి 2X, 3X, 4X) కనిపించడం తరచుగా బ్యాక్లాష్, ప్రభావాలు, లేదా వాయుగతిక స్పందనలు వంటి పరికరాలలో అరేఖీయ ప్రక్రియలను సూచిస్తుంది. హార్మోనిక్ కూర్పు విశ్లేషణ కేవలం ప్రాథమిక పౌనఃపున్యాన్ని మాత్రమే విశ్లేషించేటప్పుడు స్పష్టంగా కనిపించని సమస్యలను నిర్ధారించడానికి అనుమతిస్తుంది.
కంపన దశ: కదలికకు సంబంధించిన స్థానిక సమాచారం
Phase అనేది ఒక యంత్రంలోని ఒక భాగం యొక్క కంపన చలనాన్ని మరొక భాగంతో లేదా ఒక స్థిర సూచన బిందువుతో వర్ణిస్తుంది. నిర్దిష్ట రకాల unbalance, misalignment మరియు వివిధ కొలత బిందువుల మధ్య లక్షణమైన phase సంబంధాలలో వ్యక్తమయ్యే ఇతర లోపాలను నిర్ధారించేటప్పుడు ఈ పరామితి ముఖ్యంగా ప్రాముఖ్యమైనది.
Phase విశ్లేషణకు సాధారణంగా tachometer లేదా strobe నుండి వచ్చే సూచన సంకేతాన్ని ఉపయోగించి అనేక బిందువులలో ఏకకాలంలో కంపన కొలత అవసరం. వివిధ కొలత బిందువుల మధ్య phase తేడా సమస్య రకాన్ని మరియు స్థానాన్ని సూచించగలదు. ఉదాహరణకు, unbalance సాధారణంగా bearing మద్దతుల in-phase చలనం ద్వారా వర్గీకరించబడుతుంది, అయితే misalignment out-of-phase చలనంగా వ్యక్తమవుతుంది.
సమాన-దశ చలనం
mass unbalance యొక్క లక్షణం, అన్ని బిందువులు ఒకే సమయంలో ఒకే దిశలో కదిలినప్పుడు
విరుద్ధ-దశ చలనం
shaft misalignment కు విలక్షణమైనది, బిందువులు వ్యతిరేక దిశలలో కదిలినప్పుడు
చతురంశ చలనం
rotor యొక్క దీర్ఘవృత్తాకార చలనాన్ని లేదా లోపాల సమ్మేళనాన్ని సూచించవచ్చు
నిర్ధారణలో పౌన్పున్య లక్షణాల ప్రాముఖ్యత
వివిధ యాంత్రిక సమస్యలు నిర్దిష్ట పౌన్పున్యాల వద్ద ముఖ్యంగా విలక్షణమైన కంపన లక్షణాలతో వ్యక్తమయ్యే ధోరణి ఉందని గమనించడం ముఖ్యం. ఈ నమూనా నిపుణ నిర్ధారణ వ్యవస్థలు మరియు స్వయంచాలక లోప గుర్తింపు అల్గోరిథమ్లను అభివృద్ధి చేయడానికి ఆధారం.
Sub-harmonics (0.5X, 0.33X వంటి మూల భ్రమణ పౌన్పున్యానికి దిగువ పౌన్పున్యాలు) భ్రమణ అస్థిరత, rolling bearing సమస్యలు లేదా sliding bearings లో oil wedge సమస్యలను సూచించవచ్చు. sub-harmonics కనిపించడం తరచూ తీవ్రమైన సమస్యలు అభివృద్ధి చెందుతున్నాయని సంకేతం.
ఈ ప్రాథమిక భావనలను అర్థం చేసుకోవడం ముఖ్యంగా కంపన నిపుణులు కాని పాఠకులకు అవసరం, అయితే నిర్వహణ మరియు మరమ్మత్తు గురించి సమాచారంతో నిర్ణయాలు తీసుకోవడానికి సమస్య స్వభావాన్ని అర్థం చేసుకోవాలి. ఈ జ్ఞానం spectral analysis, envelope analysis మరియు cepstral analysis వంటి మరింత సంక్లిష్టమైన విశ్లేషణ పద్ధతుల తదుపరి చర్చలకు పునాది వేస్తుంది.
దశ 1: మూల పారామీటర్ కొలత
కీలక పరికర బిందువులలో కంపన యొక్క amplitude, frequency మరియు phase నిర్ధారించడం
దశ 2: స్పెక్ట్రల్ విశ్లేషణ
లక్షణమైన లోప signatures వెల్లడించడానికి సంక్లిష్ట సంకేతాన్ని పౌన్పున్య భాగాలుగా విభజించడం
దశ 3: ట్రెండ్ విశ్లేషణ
లోప అభివృద్ధిని అంచనా వేయడానికి కాలక్రమేణా పరామితి మార్పులను ట్రాక్ చేయడం
దశ 4: సమగ్ర డయాగ్నొస్టిక్స్
సమస్య రకం మరియు తీవ్రత యొక్క ఖచ్చితమైన నిర్ధారణకు అందుబాటులో ఉన్న అన్ని డేటా యొక్క సమగ్ర విశ్లేషణ
ఆధునిక కంపన విశ్లేషణ వ్యవస్థలు నిజ సమయంలో భారీ మొత్తంలో డేటాను ప్రాసెస్ చేయగలవు, అభివృద్ధి చెందుతున్న లోపాల బలహీనమైన సంకేతాలను కూడా గుర్తించగలవు. కంపన సంకేతాలలో స్వయంచాలక pattern గుర్తింపు కోసం machine learning మరియు కృత్రిమ మేధస్సు ఎక్కువగా వినియోగించబడుతున్నాయి, ఇవి నిర్ధారణ ఖచ్చితత్వాన్ని మరియు వేగాన్ని గణనీయంగా మెరుగుపరుస్తున్నాయి.
1.3 సాధారణ కారణాలు: అధిక కంపనానికి మూల కారణాలను గుర్తించడం
పారిశ్రామిక పరికరాలలో అధిక కంపనం అరుదుగా ఒంటరి సమస్య. సాధారణంగా, ఇది స్వతంత్రంగా లేదా ఒకదానితో ఒకటి పరస్పర చర్యలో అభివృద్ధి చెందగల ఒక లేదా అనేక లోపభూయిష్ట పరిస్థితుల లక్షణం. ఈ మూల కారణాలను అర్థం చేసుకోవడం సమర్థవంతమైన నిర్ధారణ మరియు తీవ్రమైన పరికర వైఫల్యాల నివారణకు కీలకంగా ముఖ్యమైనది.
అసమతుల్యత: కంపనానికి అత్యంత సాధారణ కారణం
తిరిగే భాగాలలో అసమాన ద్రవ్యరాశి పంపిణీ కారణంగా అసమతుల్యత సంభవిస్తుంది, ఇది కేంద్రాపసారక శక్తులను మరియు తద్వారా కంపనాన్ని కలిగించే "భారీ స్థానం" (heavy spot)ను సృష్టిస్తుంది. మోటర్లు, రోటర్లు, ఫ్యాన్లు, పంపులు మరియు ఇతర తిరిగే పరికరాలలో కంపనానికి ఇది అత్యంత సాధారణ కారణాలలో ఒకటి.
స్థిర అసమతుల్యత
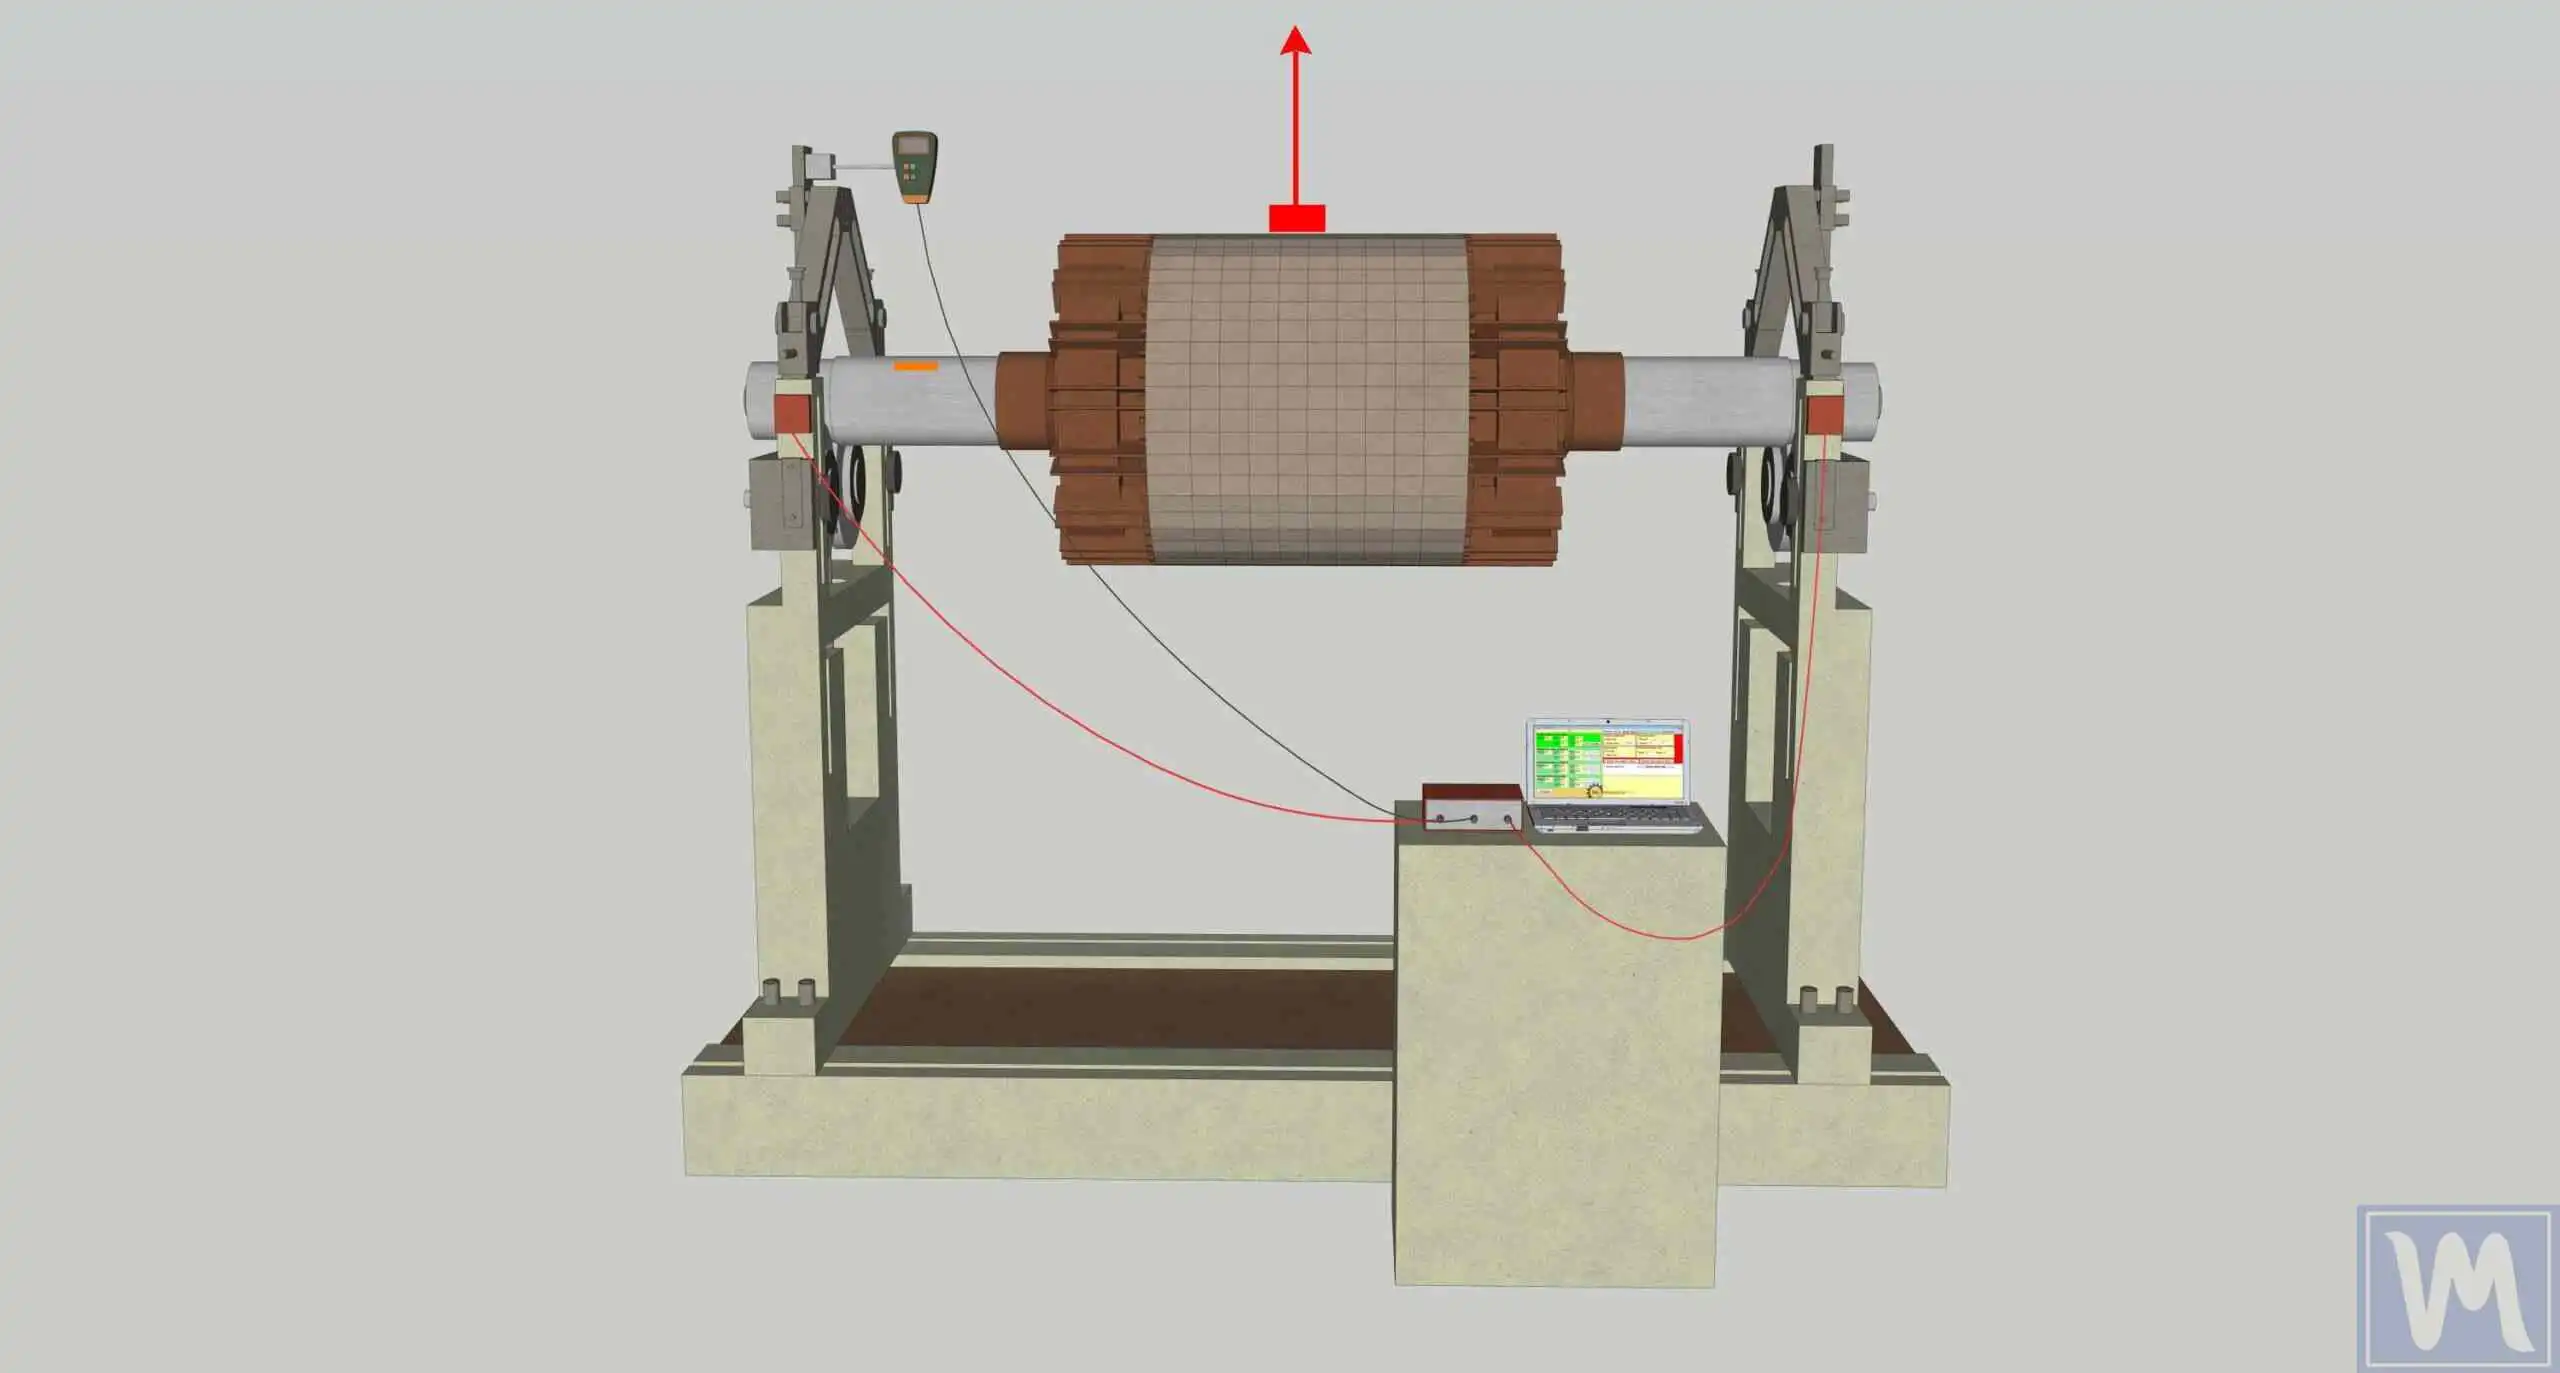
గురుత్వ కేంద్రం భ్రమణ అక్షంతో సమానంగా ఉండదు. ఒక తలంలో వ్యక్తమై భ్రమణ పౌనఃపున్యం వద్ద రేడియల్ కంపనాన్ని కలిగిస్తుంది.
డైనమిక్ అసమతుల్యత
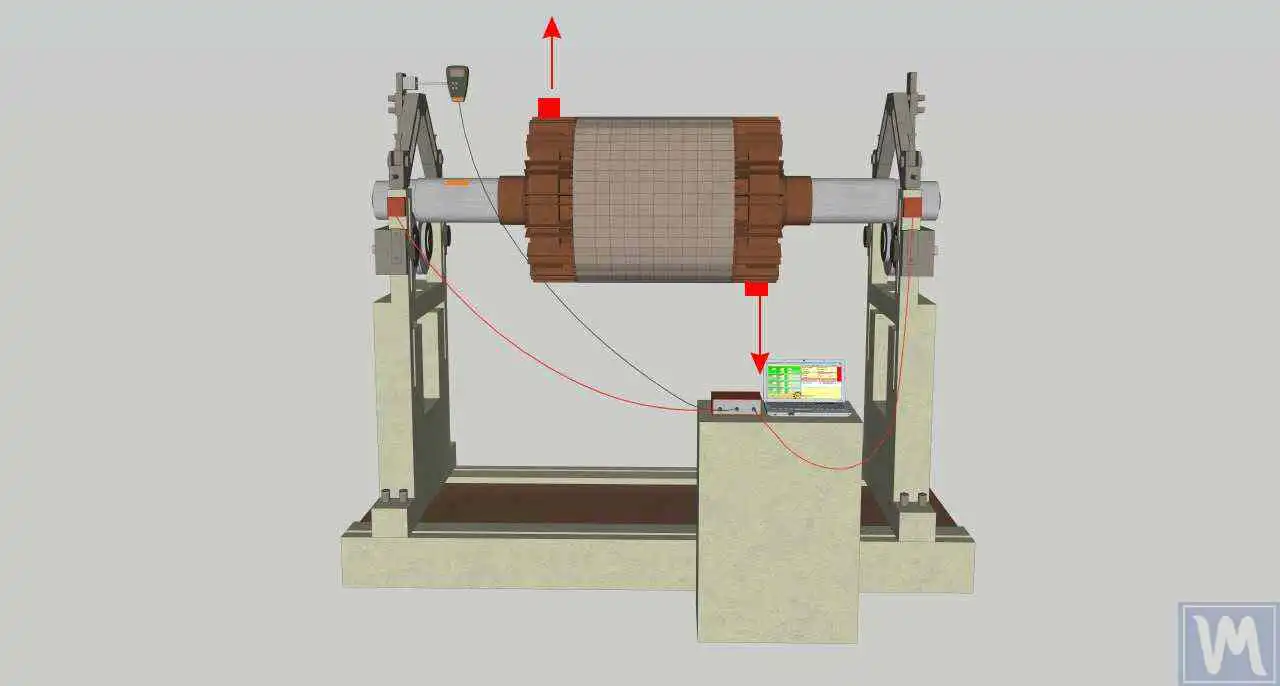
జడత్వ అక్షం భ్రమణ అక్షంతో సమానంగా ఉండదు. రెండు తలాలలో సవరణ అవసరమై, రోటర్ మూలకలాన్ని (rocking) కలిగించే మూమెంట్లను సృష్టిస్తుంది.
గణితపరంగా, అసమతుల్యత వల్ల కలిగే కేంద్రాపసారక బలాన్ని ఈ సూత్రం ద్వారా వ్యక్తం చేస్తారు:
ఇక్కడ: m - అసమతుల్య ద్రవ్యరాశి, r - అసమతుల్యత వ్యాసార్థం, ω - కోణీయ వేగం
ఈ సూత్రం నుండి, అసమతుల్యత బలం భ్రమణ వేగపు వర్గానికి అనుపాతంలో ఉంటుందని స్పష్టమవుతుంది, ఇది అధిక వేగాల వద్ద అసమతుల్యత సమస్యలు ప్రత్యేకంగా విమర్శాత్మకంగా ఎందుకు మారతాయో వివరిస్తుంది. భ్రమణ వేగాన్ని రెట్టింపు చేయడం వల్ల అసమతుల్యత బలం నాలుగు రెట్లు పెరుగుతుంది.
అసమతుల్యతకు కారణాలు వైవిధ్యంగా ఉంటాయి మరియు తయారీ లోపాలు, అసమాన అరుగుదల, కాలుష్యం చేరడం, బ్యాలెన్సింగ్ వెయిట్ల నష్టం, ఉష్ణోగ్రత ప్రభావాల వల్ల వైకల్యాలు మరియు తుప్పు పట్టడం వీటిలో ఉంటాయి. పనిలో అసమతుల్యత క్రమంగా పెరగవచ్చు, పరికరాలను క్రమానుగతంగా పునఃబ్యాలెన్సింగ్ అవసరమవుతుంది.
అసమతుల్యత యొక్క ప్రగతిశీల స్వభావం
అసమతుల్యత స్వయంగా బలపడే ధోరణి కలిగి ఉంటుంది: ప్రాథమిక అసమతుల్యత బేరింగ్లపై పెరిగిన లోడ్లను కలిగిస్తుంది, వాటి త్వరిత అరుగుదల మరియు పెరిగిన క్లియరెన్స్లకు దారితీస్తుంది, ఇది మళ్ళీ అసమతుల్యతను తీవ్రతరం చేస్తుంది మరియు క్షీణత యొక్క వ్యర్థ చక్రాన్ని సృష్టిస్తుంది.
అమరికలోపం: విశ్వసనీయతకు దాగిన ముప్పు
అనుసంధానిత యంత్రాల అక్షాలు (ఉదా., మోటర్ మరియు పంప్) సరిగ్గా అమర్చబడనప్పుడు అమరికలోపం సంభవిస్తుంది. అమరికలోపానికి రెండు ప్రధాన రకాలు ఉన్నాయి: సమాంతర (అక్షం ఆఫ్సెట్) మరియు కోణీయ (కోణంలో అక్షాల ఖండన). ఆచరణలో, రెండు రకాలను కలిగి ఉన్న సమ్మేళన అమరికలోపం అత్యంత సాధారణం.
అమరికలోపం కప్లింగ్లు, బేరింగ్లు మరియు షాఫ్ట్లపై చక్రీయ లోడ్లను సృష్టిస్తుంది, ఇవి ప్రధానంగా రెండు రెట్ల భ్రమణ పౌనఃపున్యం (2X RPM) వద్ద కంపనంగా వ్యక్తమవుతాయి. అయినప్పటికీ, అమరికలోపం రకం మరియు మోతాదు, అలాగే కప్లింగ్ లక్షణాలను బట్టి ఇతర హార్మోనిక్లు కూడా ఉండవచ్చు.
| మిస్అలైన్మెంట్ రకం | ప్రధాన పౌనఃపున్యాలు | కంపన దిశ | లక్షణ సంకేతాలు |
|---|---|---|---|
| సమాంతర | 2X RPM | రేడియల్ | రేడియల్ దిశలో అధిక కంపనం |
| కోణీయ | 1X, 2X RPM | అక్షీయ | గణనీయమైన అక్షసంబంధ కంపనం |
| మిశ్రమ | 1X, 2X, 3X RPM | రేడియల్ + అక్షసంబంధ | బహుళ హార్మోనిక్లతో కూడిన సంక్లిష్ట స్పెక్ట్రమ్ |
ఆమోదయోగ్యమైన అమరికలోపం పరిమితులు భ్రమణ వేగం మరియు పరికరాల రకంపై ఆధారపడతాయి. ఖచ్చితత్వమైన అధిక-వేగ పరికరాలకు, ఆమోదయోగ్యమైన విచలనాలు కేవలం కొన్ని వందవ మిల్లీమీటర్లు మాత్రమే ఉండవచ్చు, అయితే తక్కువ-వేగ యంత్రాలకు సహనాలు మరింత ఉదారంగా ఉండవచ్చు. అయినప్పటికీ, ఏ సందర్భంలోనైనా, విశ్వసనీయమైన పనితీరు మరియు సుదీర్ఘ పరికర సేవా జీవితానికి ఖచ్చితమైన అమరిక అత్యంత ముఖ్యమైనది.
యాంత్రిక వదులుతనం: అస్థిరతకు మూలం
యాంత్రిక వదులుతనం భాగాల మధ్య అతిరిక్త క్లియరెన్స్ను సూచిస్తుంది మరియు వివిధ రూపాల్లో వ్యక్తమవుతుంది: వదులైన పునాది లేదా మౌంటింగ్ బోల్ట్లు, అతిరిక్త అంతర్గత క్లియరెన్స్తో అరిగిన బేరింగ్లు, షాఫ్ట్పై భాగాల పేలవమైన అమరిక, కీ కనెక్షన్ల అరుగుదల, హౌసింగ్ భాగాల వైకల్యం.
వదులుదన (Looseness) ఇతర కంపన వనరులను విస్తరించగలదు, అసమతుల్యత లేదా తప్పుదిద్దుకోలేని శక్తులకు విస్తారకంగా పని చేస్తుంది. అదనంగా, వదులుదన అనేది అదుపు లేని ప్రభావాలను సృష్టించగలదు, అంటే ఘర్షణలు మరియు దెబ్బలు, ఇవి విశాల-పరిధి కంపన మరియు అధిక-పౌనఃపున్య భాగాలను ఉత్పత్తి చేస్తాయి.
లూజ్నెస్ యొక్క డయాగ్నొస్టిక్ సంకేతాలు
వదులుదన తరచుగా కంపన రీడింగ్లలో అస్థిరత, ఉప-హార్మోనిక్ల ఆవిర్భావం, మరియు బహు శిఖరాలతో కూడిన సంక్లిష్ట స్పెక్ట్రమ్ ద్వారా వ్యక్తమవుతుంది. పరికరాల భారంపై కంపన స్థాయి ఆధారపడటం కూడా ఒక లక్షణ సంకేతం.
బేరింగ్ లోపాలు: అధిక పౌనఃపున్య సమస్య సూచికలు
బేరింగ్ల రేస్వేలు లేదా రోలింగ్ ఎలిమెంట్లలో అరిగిపోవడం, పిట్టింగ్ లేదా నష్టం అధిక-పౌనఃపున్య కంపనానికి ప్రధాన కారణం. బేరింగ్లు వాటి జ్యామితి మరియు చలన శాస్త్రానికి సంబంధించిన లక్షణ పౌనఃపున్యాలను ఉత్పత్తి చేస్తాయి:
BPFI = (n/2) × (1 + d/D × cos α) × RPM/60
BSF = (D/2d) × (1 - (d/D × cos α)²) × RPM/60
FTF = (1/2) × (1 - d/D × cos α) × RPM/60
ఇక్కడ: n - రోలింగ్ ఎలిమెంట్ల సంఖ్య, d - రోలింగ్ ఎలిమెంట్ వ్యాసం, D - పిచ్ వ్యాసం, α - సంపర్క కోణం
ఈ సూత్రాలు లక్షణ బేరింగ్ లోప పౌనఃపున్యాలను లెక్కించడానికి అనుమతిస్తాయి: BPFO (Ball Pass Frequency Outer race), BPFI (Ball Pass Frequency Inner race), BSF (Ball Spin Frequency), మరియు FTF (Fundamental Train Frequency).
అనుగుణన: అన్ని సమస్యల విస్తారకం
ఉత్తేజన పౌనఃపున్యం (ఉదా., భ్రమణ వేగం లేదా దాని గుణకాలు) యంత్రం లేదా దాని నిర్మాణం యొక్క స్వాభావిక పౌనఃపున్యంతో సమానంగా ఉన్నప్పుడు అనుగుణన సంభవిస్తుంది. ఇది తీవ్రమైన కంపన విస్తరణకు దారితీస్తుంది, ఇది తన పరిణామాలలో వినాశకరంగా ఉండవచ్చు.
అనునాద దృగ్విషయం
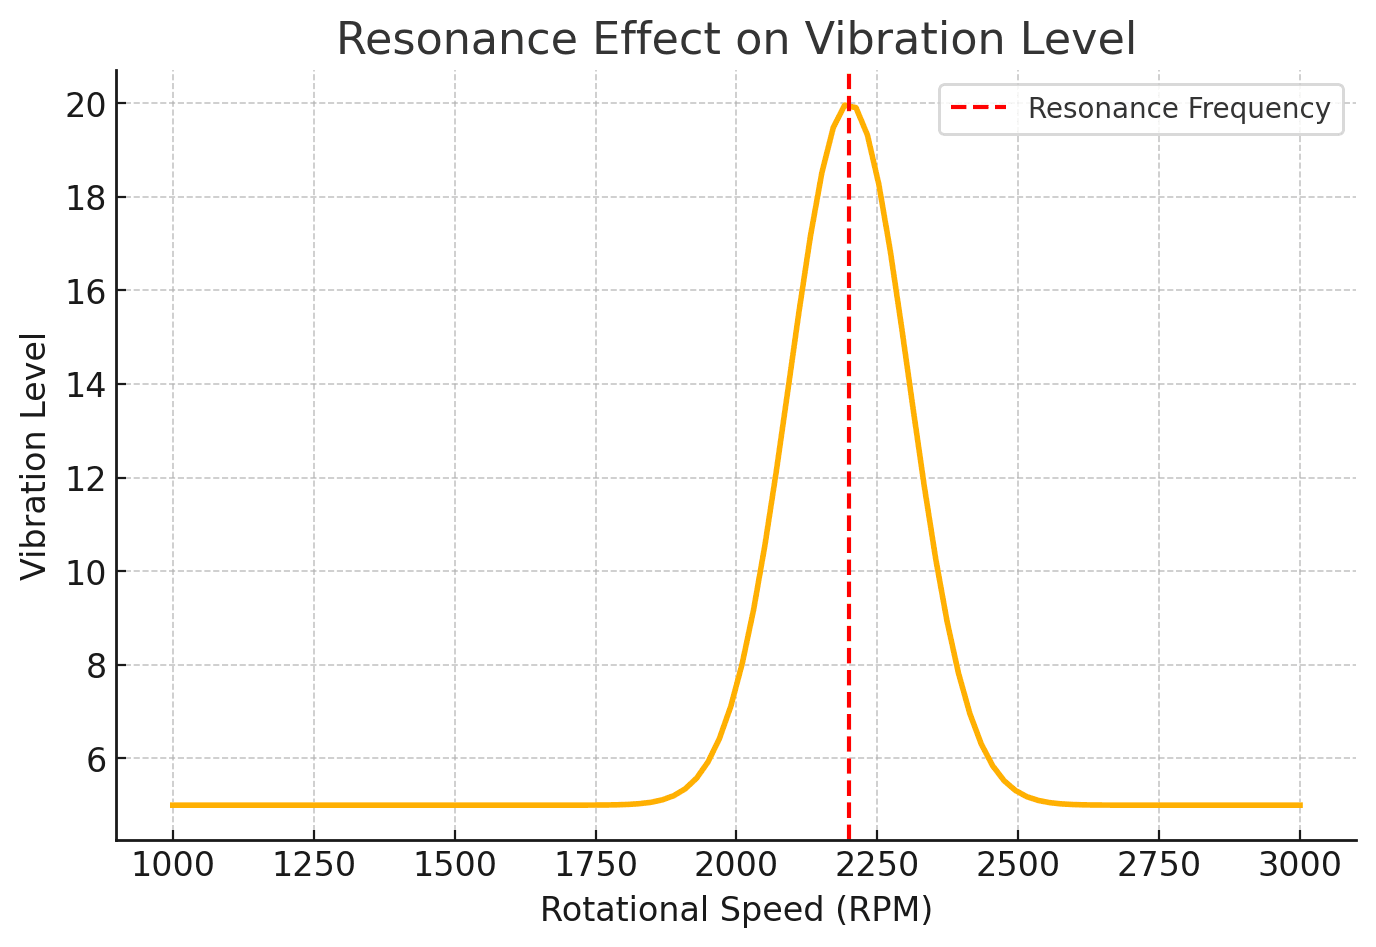
ఉత్తేజన పౌనఃపున్యం స్వాభావిక పౌనఃపున్యంతో సరిపోలినప్పుడు అనుగుణన కంపనాన్ని విస్తరిస్తుంది
పరికర ప్రారంభం మరియు ఆపివేత సమయంలో భ్రమణ పౌనఃపున్యం క్లిష్టమైన విలువల గుండా వెళ్ళేటప్పుడు అనుగుణన దృగ్విషయాలు ముఖ్యంగా ప్రమాదకరంగా ఉంటాయి. ఆధునిక నియంత్రణ వ్యవస్థలు తరచుగా విస్తరించిన కంపన ఎక్స్పోజర్ సమయాన్ని తగ్గించడానికి అనుగుణన మండలాల గుండా వేగంగా ప్రయాణించడానికి అల్గారిదమ్లను కలిగి ఉంటాయి.
కంపనానికి అదనపు కారణాలు
ప్రధాన కారణాలకు అదనంగా, అధిక కంపనాన్ని కలిగించగల అనేక ఇతర కారకాలు ఉన్నాయి:
వంగిన షాఫ్ట్లు భ్రమణ పౌనఃపున్యం మరియు దాని హార్మోనిక్ల వద్ద కంపనాన్ని సృష్టిస్తాయి, కంపన స్వభావం వంగుట యొక్క స్థాయి మరియు రకంపై ఆధారపడి ఉంటుంది. శాఫ్ట్ల అసమాన వేడెక్కడం లేదా చల్లబడటం వల్ల థర్మల్ వంగడాలు సంభవించవచ్చు.
గేర్ ట్రాన్స్మిషన్ సమస్యలు దంత అరుగుదల, విరిగిన లేదా చీలిన దంతాలు, తయారీ అనేకతలు, తప్పుడు క్లియరెన్సులను కలిగి ఉంటాయి. గేర్ ట్రాన్స్మిషన్లు మెష్ పౌనఃపున్యం (దంతాల సంఖ్య × RPM) మరియు దాని హార్మోనిక్ల వద్ద కంపనాన్ని ఉత్పత్తి చేస్తాయి.
మోటార్లలో విద్యుత్ సమస్యలు అసమాన ఎయిర్ గ్యాప్లు, విరిగిన రోటర్ బార్లు, DC మోటార్లలో కమ్యుటేషన్ సమస్యలు, త్రిఫేజ్ మోటార్లలో ఫేజ్ అసమతుల్యత కలిగి ఉండవచ్చు. ఈ సమస్యలు తరచుగా మెయిన్స్ పౌనఃపున్యానికి సంబంధించిన పౌనఃపున్యాల వద్ద వ్యక్తమవుతాయి.
డయాగ్నోస్టిక్స్కు సమగ్ర విధానం
నిజమైన ఆపరేటింగ్ పరిస్థితులలో, తరచుగా అనేక కంపన వనరులు ఏకకాలంలో ఉంటాయని అర్థం చేసుకోవడం ముఖ్యం. సమర్థవంతమైన నిర్ధారణకు అన్ని సాధ్యమైన కారణాల మరియు వాటి పరస్పర చర్య యొక్క సమగ్ర విశ్లేషణ అవసరం.
ఆధునిక నిర్ధారణ వ్యవస్థలు వివిధ సమస్య కలయికలను స్వయంచాలకంగా గుర్తించడానికి లోప సంతకం డేటాబేస్లు మరియు నిపుణ వ్యవస్థలను ఉపయోగిస్తాయి. ఇది లోపం యొక్క ఉనికిని గుర్తించడమే కాకుండా దాని తీవ్రతను, అభివృద్ధి వేగాన్ని మరియు తొలగింపు ప్రాధాన్యతను అంచనా వేయడానికి అనుమతిస్తుంది.
1.4 డోమినో ప్రభావం: సమర్థత, సేవా జీవితం మరియు భద్రతపై అనియంత్రిత కంపన యొక్క పరిణామాలు
అతిరిక్త కంపనాన్ని విస్మరించడం వల్ల ఒక క్రమంగా క్షీణించే ప్రక్రియ మొదలవుతుంది, దీన్ని డొమినో ప్రభావంతో పోల్చవచ్చు — ఒక టైలు పడిపోవడం తప్పనిసరిగా మిగతా అన్నింటి పతనానికి దారి తీస్తుంది. పారిశ్రామిక పరికరాల సందర్భంలో, ఇది అంటే చిన్న ప్రారంభ సమస్య, శ్రద్ధ తీసుకోకుండా వదిలేస్తే, మొత్తం ఉత్పత్తి వ్యవస్థకు విపత్కర పరిణామాలకు దారి తీయవచ్చు.
వేగంగా భాగాల అరుగుదల: విధ్వంసపు గొలుసులో మొదటి లంకె
వేగంగా భాగాల అరుగుదల అనేది అతిరిక్త కంపనం వల్ల వచ్చే అత్యంత ప్రత్యక్షమైన మరియు స్పష్టమైన పరిణామాలలో ఒకటి. ఈ ప్రక్రియ దాదాపు అన్ని యంత్ర భాగాలను ప్రభావితం చేస్తుంది, అయితే అత్యంత దుర్బలంగా ఉండేవి బేరింగులు, సీళ్ళు, షాఫ్ట్లు, కప్లింగులు మరియు యంత్రాల పునాదులు కూడా.
బేరింగులు కంపనానికి ప్రత్యేకంగా సున్నితంగా ఉంటాయి, ఎందుకంటే అది లోహం యొక్క ఫెటీగ్ వైఫల్యాన్ని వేగవంతం చేసే అదనపు డైనమిక్ లోడులను సృష్టిస్తుంది. కంపన స్థాయిని కేవలం 20% పెంచడం వల్ల బేరింగ్ సర్వీస్ జీవితాన్ని 40-50% తగ్గించవచ్చని పరిశోధనలు చూపిస్తున్నాయి. Lundberg-Palmgren సమీకరణం ప్రకారం బేరింగుల ఫెటీగ్ నిరంతరత వర్తించే లోడ్ యొక్క ఘనానికి విలోమానుపాతంలో ఉంటుంది కావున ఇది సంభవిస్తుంది.
పైన ఇచ్చిన అంకెలు ప్రచురితమైన పరిశ్రమ అనుభవం నుండి తీసుకున్న సూచనాత్మక విలువలు; వాస్తవ ఫలితాలు ప్లాంట్, పరికరాల రకం మరియు నిర్వహణ పరిస్థితులను బట్టి మారుతూ ఉంటాయి.
సీళ్లు కూడా వైబ్రేషన్ వల్ల నష్టపోతాయి, ఎందుకంటే ఇది సీలింగ్ ఉపరితలాల మధ్య సంపర్క స్థిరత్వాన్ని దెబ్బతీస్తుంది. దీనివల్ల లూబ్రికెంట్ లీకేజీ, కలుషితాల ప్రవేశం మరియు బేరింగ్ నిర్వహణ పరిస్థితుల మరింత క్షీణత ఏర్పడతాయి. గణనీయమైన వైబ్రేషన్ ఉన్నప్పుడు సీళ్ల సేవా జీవితం అనేక రెట్లు తగ్గవచ్చని క్షేత్ర అనుభవం చూపిస్తుంది.
షాఫ్ట్లు కంపనం వల్ల చక్రీయ ఒత్తిడులకు గురవుతాయి, ఇది ఫెటీగ్ పగుళ్ళకు దారి తీయవచ్చు, ముఖ్యంగా బేరింగ్ సీట్ ప్రాంతాలు, కీవేలు లేదా వ్యాసం మార్పుల వంటి ఒత్తిడి సాంద్రత జోన్లలో. షాఫ్ట్లలో ఫెటీగ్ పగుళ్ళ అభివృద్ధి ప్రత్యేకంగా ప్రమాదకరం, ఎందుకంటే అది అకస్మాత్తు విపత్కర వైఫల్యానికి దారి తీయవచ్చు.
అరుగుదల యొక్క ప్రగతిశీల స్వభావం
కంపనం వల్ల భాగాల అరుగుదల ప్రగతిశీల స్వభావం కలిగి ఉంటుంది: బేరింగులలో క్లియరెన్సులు పెరిగే కొద్దీ, కంపన amplitude పెరుగుతుంది, ఇది అరుగుదలను మరింత వేగవంతం చేస్తుంది. ఈ ప్రక్రియ ఘాతాంక రీతిలో అభివృద్ధి చెందవచ్చు, ముఖ్యంగా ఒక నిర్దిష్ట థ్రెషోల్డ్ స్థాయిని మించిన తర్వాత.
కార్యాచరణ సామర్థ్య నష్టం: దాచిన శక్తి నష్టాలు
కంపనం తప్పనిసరిగా కార్యాచరణ సామర్థ్య నష్టానికి దారి తీస్తుంది, ఎందుకంటే శక్తి ఉపయోగకరమైన పని చేయడానికి బదులు యాంత్రిక డోలనాల రూపంలో వెదజల్లబడుతుంది. ఇది శక్తి వినియోగం పెరుగుదలకు దారి తీస్తుంది, సమస్య తీవ్రత మరియు పరికర రకాన్ని బట్టి ఇది 5% నుండి 25% వరకు ఉండవచ్చు.
అదనపు శక్తి వినియోగం అనేక మూలాల నుండి తలెత్తుతుంది:
- ఘర్షణ నష్టాలు: పెరిగిన కంపనం బేరింగులు మరియు ఇతర సంపర్క ఉపరితలాలలో ఘర్షణను పెంచుతుంది
- వాయుగతిక నష్టాలు: ఫ్యాన్ బ్లేడ్ మరియు రోటర్ డోలనాలు వాటి సామర్థ్యాన్ని తగ్గిస్తాయి
- డ్రైవ్ నష్టాలు: తప్పు అమరిక మరియు ఇతర లోపాలు కప్లింగులు మరియు గియర్బాక్స్లలో నష్టాలను పెంచుతాయి
- వైకల్య నష్టాలు: నిర్మాణాల స్థితిస్థాపక వికృతులపై శక్తి వ్యయం అవుతుంది
అధిక ఖచ్చితత్వం అవసరమయ్యే ఉత్పత్తి ప్రక్రియలలో, కంపనం తుది ఉత్పత్తి నాణ్యతను ప్రమాదంలో పెట్టవచ్చు. సెమీకండక్టర్ తయారీ, ఖచ్చితత్వ మెషినింగ్, ఫార్మాస్యూటికల్ పరిశ్రమ వంటి పరిశ్రమలలో ఇది ప్రత్యేకంగా క్లిష్టమైనది, అక్కడ చాలా తక్కువ కంపనాలు కూడా ఉత్పత్తి లోపాలకు దారి తీయవచ్చు.
ఆర్థిక పరిణామాలు: దాచిన మరియు స్పష్టమైన వ్యయాలు
తరచుగా మరమ్మతులు జరగడం వల్ల, మరియు ముఖ్యంగా ప్రణాళిక లేని డౌన్టైమ్ వల్ల నిర్వహణ ఖర్చులు పెరుగుతాయి. ప్రచురితమైన పరిశ్రమ అనుభవం వైబ్రేషన్ సమస్యలకు సంబంధించిన కింది సూచనాత్మక ఖర్చుల నిర్మాణాన్ని సూచిస్తుంది:
| ఖర్చు రకం | మొత్తం నష్టాలలో వాటా | సగటు ఖర్చు | నివారణ సాధ్యత |
|---|---|---|---|
| అనుకోని డౌన్టైమ్ | 60-70% | $50,000-500,000/గంట | 90-95% |
| అత్యవసర మరమ్మత్తు | 15-20% | ప్రణాళిక వ్యయానికి 3-5 రెట్లు | 80-90% |
| ఉత్పత్తి నాణ్యత నష్టాలు | 10-15% | పరిశ్రమపై ఆధారపడి | 95-99% |
| పెరిగిన శక్తి వినియోగం | 5-10% | శక్తి బడ్జెట్లో 5-25% | 85-95% |
ముఖ్యంగా అత్యంత నొప్పిదాయకమైనవి అనూహ్య డౌన్టైమ్లు, వీటి వ్యయం పెద్ద ఉత్పత్తి లైన్లకు గంటకు లక్షల డాలర్లకు చేరవచ్చు. ఉదాహరణకు, పెట్రోకెమికల్ పరిశ్రమలో ఒక క్రాకింగ్ యూనిట్ను నిలిపివేయడం రోజుకు $500,000-1,000,000 వ్యయం కావచ్చు, ఒప్పందపు బాధ్యతల ఉల్లంఘన వల్ల కలిగే నష్టాలు లెక్కలోకి తీసుకోకుండా.
భద్రతా నష్టాలు: సిబ్బంది మరియు పర్యావరణానికి ముప్పు
తీవ్రమైన వృత్తిపర భద్రతా నష్టాలు ఉన్నాయి, ఎందుకంటే నియంత్రణలేని కంపనం నిర్మాణాత్మక లేదా విపత్తుకరమైన పరికరాల వైఫల్యాలకు దారితీయవచ్చు, సిబ్బందికి హాని కలిగించే అవకాశం ఉంది. పారిశ్రామిక చరిత్రలో కంపన సమస్యలను విస్మరించడం విషాద పరిణామాలకు దారితీసిన అనేక సందర్భాలు తెలిసినవే.
విపత్తు వైఫల్యాల ఉదాహరణలు
అధికారిక Rostechnadzor దర్యాప్తు ప్రకారం, 2009లో Sayano-Shushenskaya జలవిద్యుత్ కేంద్రంలో సంభవించిన హైడ్రోపవర్ యూనిట్ వైఫల్యానికి ముందు, పరిష్కరించని అసాధారణంగా పెరిగిన టర్బైన్-బేరింగ్ వైబ్రేషన్ నెలల తరబడి కొనసాగింది. ఈ ప్రమాదంలో 75 మంది మరణించారు మరియు బిలియన్ల రూబుళ్ల నష్టం జరిగింది. ఇలాంటి కేసులు భద్రత కోసం వైబ్రేషన్ మానిటరింగ్ యొక్క కీలక ప్రాముఖ్యతను నొక్కి చెబుతాయి.
ప్రధాన భద్రతా ప్రమాదాలు:
- యాంత్రిక గాయాలు: ధ్వంసమైన పరికరాల యొక్క ఎగురుతున్న భాగాల వల్ల
- అగ్నిప్రమాదాలు మరియు పేలుళ్ళు: సీల్ వైఫల్యం వల్ల మండే ద్రవాలు లేదా వాయువులు లీకవడం వల్ల
- రసాయన విషప్రయోగం: విషపూరిత పదార్థాలు కలిగిన వ్యవస్థలు పీడనాన్ని కోల్పోయినప్పుడు
- నిర్మాణాత్మక పతనాలు: పునాదులు లేదా మద్దతు నిర్మాణాలు వైఫల్యం చెందినప్పుడు
కంపనాల వల్ల సృష్టించబడిన అధిక శబ్దం కూడా తీవ్రమైన ఆందోళనలు కలిగిస్తుంది. ఇది ఆపరేటర్ సౌకర్యాన్ని ప్రభావితం చేస్తుంది, ఏకాగ్రతను తగ్గిస్తుంది మరియు వృత్తిపర వినికిడి వ్యాధులకు దారితీయవచ్చు. 85 dB కంటే ఎక్కువ శబ్దానికి దీర్ఘకాలం గురికావడం తిరుగులేని వినికిడి నష్టాన్ని కలిగించవచ్చు, యజమానులకు న్యాయపరమైన నష్టాలు సృష్టిస్తుంది.
పర్యావరణ పరిణామాలు: పర్యావరణంపై దాచిన ప్రభావం
కంపనం వల్ల కలిగే శక్తి అసమర్థత పెరిగిన CO₂ మరియు ఇతర గ్రీన్హౌస్ వాయు ఉద్గారాల ద్వారా ప్రతికూల పర్యావరణ ప్రభావానికి దోహదపడుతుంది. పెద్ద పారిశ్రామిక సంస్థల వార్షిక శక్తి వినియోగం వందల గిగావాట్-గంటలుగా ఉన్నప్పుడు, 5% అసమర్థత కూడా అదనంగా వేలల టన్నుల CO₂ ఉద్గారాలను అర్థం చేసుకోవచ్చు.
అదనంగా, కంపన సమస్యలు వీటికి దారితీయవచ్చు:
- ప్రక్రియ ద్రవాలు పర్యావరణంలోకి లీకవడం
- వేగవంతమైన అరిగిపోవడం వల్ల వ్యర్థ పదార్థాల ఉత్పత్తి పెరగడం
- చుట్టుపక్కల భూభాగంలో శబ్ద కాలుష్యం
- పర్యావరణ పరిణామాలతో సాంకేతిక ప్రక్రియ స్థిరత్వానికి అంతరాయం
నిష్క్రియతా వ్యయం
వాస్తవిక సందర్భాల విశ్లేషణ చూపిస్తుంది కంపన సమస్యలను విస్మరించడం వల్ల కలిగే వ్యయం వాటిని పరిష్కరించే వ్యయం కంటే 10-100 రెట్లు అధికంగా ఉండవచ్చు. అంతేకాకుండా, చాలా సమస్యలను నిరంతర పర్యవేక్షణ మరియు సమయానుకూల జోక్యం ద్వారా నివారించవచ్చు.
వ్యాపార ప్రక్రియలపై సమగ్ర ప్రభావం
ఈ అన్ని ప్రతికూల పరిణామాల వివరణాత్మక వివరణ క్రియాశీల కంపన నిర్వహణ అవసరాన్ని బలపరుస్తుంది మరియు ఆధునిక డయాగ్నోస్టిక్ పరిష్కారాలు సంతృప్తిపరచడానికి రూపొందించబడిన "అవసరం" యొక్క స్పష్టమైన అవగాహనను సృష్టిస్తుంది. కంపన సమస్యల పరిణామాలు సాంకేతిక అంశాలకు మించి విస్తరించి, అన్ని వ్యాపార స్థాయిలను ప్రభావితం చేస్తాయని అర్థం చేసుకోవడం ముఖ్యం:
- కార్యాచరణ స్థాయి: తగ్గిన ఉత్పాదకత, పెరిగిన నిర్వహణ వ్యయాలు
- టాక్టికల్ స్థాయి: ఉత్పత్తి ప్రణాళికలకు అంతరాయం, సరఫరా సమస్యలు
- వ్యూహాత్మక స్థాయి: పోటీ ప్రయోజనాల నష్టం, పేరు ప్రతిష్టకు నష్టం
ఆధునిక ఆర్థిక వాస్తవాలు సంస్థలు గరిష్ఠ సామర్థ్యాన్ని సాధించాలని మరియు నష్టాలను తగ్గించుకోవాలని కోరుతున్నాయి. ఈ నేపథ్యంలో, క్రియాశీల కంపన నిర్వహణ కేవలం ఒక సాంకేతిక అవసరంగా మాత్రమే కాకుండా, పోటీ పోరాటంలో విజయం లేదా వైఫల్యాన్ని నిర్ణయించగల వ్యూహాత్మక ప్రయోజనంగా మారుతుంది.
1.5 డయాగ్నొస్టిక్ మార్గాలు: కంపన విశ్లేషణ సాధనాలు మరియు పద్ధతుల అవలోకనం
కంపన డయాగ్నొస్టిక్ ప్రక్రియ అనేది ఒక సమగ్ర విధానాన్ని సూచిస్తుంది, ఇది అధునాతన కొలత సాంకేతికతలు, సంక్లిష్ట విశ్లేషణ అల్గోరిథమ్లు మరియు నిపుణుల జ్ఞానాన్ని కలిపి "ముడి" కంపన డేటాను విలువైన డయాగ్నొస్టిక్ సమాచారంగా మారుస్తుంది. ఈ ప్రక్రియ సాధారణంగా మూడు ప్రధాన దశలను కలిగి ఉంటుంది: కొలత, విశ్లేషణ మరియు వ్యాఖ్యానం, వీటిలో ప్రతిటి ఖచ్చితమైన మరియు ఉపయోగకరమైన ఫలితాలు పొందడానికి కీలకంగా ఉంటుంది.
కొలత
విశ్లేషణ
వివరణ
కొలత దశ: కంపన జగత్తులోకి సెన్సార్లు — ఒక జాలకం
సెన్సార్లు కంపన డయాగ్నొస్టిక్ గొలుసులో మొదటి కీలకమైన లింక్. ప్రధానంగా యాక్సెలెరోమీటర్లు ఉపయోగించబడతాయి — పరికరాలు యంత్రాలపై అమర్చబడి యాంత్రిక కంపనాలను నమోదు చేసి వాటిని విద్యుత్ సంకేతాలుగా మారుస్తాయి. సెన్సార్ల నాణ్యత మరియు లక్షణాలు మొత్తం డయాగ్నొస్టిక్ ప్రక్రియ యొక్క ఖచ్చితత్వం మరియు విశ్వసనీయతను నేరుగా ప్రభావితం చేస్తాయి.
ఆధునిక యాక్సెలెరోమీటర్లు అనేక ప్రధాన రకాలుగా విభజించబడ్డాయి:
పీజోయిలెక్ట్రిక్
అత్యంత సాధారణ రకం. విస్తృత పౌన్పున్య పరిధి (50 kHz వరకు), అధిక సున్నితత్వం మరియు స్థిరత్వం కలిగి ఉంటాయి. చాలా పారిశ్రామిక అనువర్తనాలకు అనువైనవి.
IEPE (ICP)
అంతర్నిర్మిత ఎలక్ట్రానిక్స్తో కూడిన పైజోఎలెక్ట్రిక్ సెన్సార్లు. తక్కువ శబ్ద స్థాయి మరియు సులభమైన అనుసంధానం కలిగిస్తాయి. కొలత పరికరం నుండి శక్తి అవసరం.
MEMS
మైక్రోఎలెక్ట్రోమెకానికల్ సెన్సార్లు. కాంపాక్ట్, తక్కువ ఖర్చు, షాక్ నిరోధకత కలిగి ఉంటాయి. నిరంతర పర్యవేక్షణ మరియు వైర్లెస్ వ్యవస్థలకు అనువైనవి.
కీలకమైన సెన్సార్ లక్షణాలు:
- సున్నితత్వం: సాధారణంగా mV/g లేదా pC/g లో కొలుస్తారు. అధిక సున్నితత్వం బలహీన సంకేతాలను గుర్తించడానికి సహాయపడుతుంది కానీ తీవ్రమైన కంపనం విషయంలో ఓవర్లోడ్కు దారితీయవచ్చు.
- పౌనఃపున్య పరిధి: సెన్సార్ ఖచ్చితంగా కొలవగల పౌన్పున్యాల స్పెక్ట్రమ్ను నిర్ణయిస్తుంది. బేరింగ్ డయాగ్నొస్టిక్స్కు 20-50 kHz వరకు పరిధి అవసరమవుతుంది.
- డైనమిక్ పరిధి: గరిష్ఠ మరియు కనిష్ఠ కొలవగల స్థాయి మధ్య నిష్పత్తి. విస్తృత డైనమిక్ పరిధి బలహీన మరియు తీవ్రమైన కంపనాలు రెండింటినీ కొలవడానికి అనుమతిస్తుంది.
- ఉష్ణోగ్రత స్థిరత్వం: విస్తృత పరిచాలన ఉష్ణోగ్రత పరిధులతో పారిశ్రామిక అనువర్తనాలకు ముఖ్యమైనది.
సెన్సార్ స్థానం: కళ మరియు శాస్త్రం
ప్రాతినిధ్య డేటా పొందడానికి సరైన సెన్సార్ స్థానం కీలకంగా ఉంటుంది. సెన్సార్లను బేరింగ్లకు వీలైనంత దగ్గరగా, గరిష్ఠ నిర్మాణాత్మక దృఢత్వం దిశలో మరియు ఖచ్చితమైన కంపన ప్రసారాన్ని నిర్ధారించడానికి విశ్వసనీయ యాంత్రిక అనుసంధానంతో అమర్చాలి.
వైబ్రోమీటర్లు: సాధారణ స్థితి యొక్క శీఘ్ర మూల్యాంకనం
వైబ్రోమీటర్లు సాధారణ కంపన స్థాయి కొలతను అందించే పోర్టబుల్ పరికరాలు మరియు పరికరాల స్థితిని శీఘ్రంగా తనిఖీ చేయడానికి లేదా దీర్ఘకాలిక సాధారణ యంత్ర స్థితి ధోరణులను ట్రాక్ చేయడానికి ఉపయోగకరంగా ఉంటాయి. ఈ పరికరాలు సాధారణంగా RMS వేగం లేదా శిఖర త్వరణం వంటి ఒకటి లేదా అనేక సమగ్ర కంపన పారామితులను ప్రదర్శిస్తాయి.
ఆధునిక వైబ్రోమీటర్లు తరచూ ఈ విధులను కలిగి ఉంటాయి:
- సమస్య స్థానీకరణకు అనేక పౌన్పున్య బ్యాండ్లలో కొలత
- ట్రెండ్ విశ్లేషణ కోసం డేటా నిల్వ
- ముందే నిర్ణయించిన ప్రమాణాలతో పోలిక (ISO 20816, ISO 10816)
- సరళమైన స్పెక్ట్రల్ దృశ్యమానీకరణ
- వైర్లెస్ డేటా ప్రసారం
| పరామితి | అనువర్తనం | సాధారణ హెచ్చరిక విలువలు | ఫ్రీక్వెన్సీ బ్యాండ్ |
|---|---|---|---|
| వేగం RMS | సాధారణ స్థితి అంచనా | 2.8-11.2 mm/s | 10-1000 Hz |
| త్వరణం శిఖర విలువ (Peak) | ఇంపాక్ట్ లోపాలు | 25-100 g | 1000-15000 Hz |
| డిస్ప్లేస్మెంట్ పీక్ | తక్కువ పౌనఃపున్య సమస్యలు | 25-100 μm | 2-200 Hz |
వైబ్రేషన్ అనలైజర్లు: లోతైన నిదానపరిశోధన
లోతైన నిర్ధారణ మరియు వైబ్రేషన్ యొక్క మూల కారణ గుర్తింపు కోసం, వైబ్రేషన్ అనలైజర్లు లేదా ఫ్రీక్వెన్సీ అనలైజర్లు ఉపయోగించబడతాయి. ఈ సంక్లిష్ట పరికరాలు రియల్-టైమ్ వైబ్రేషన్ సిగ్నల్ ప్రాసెసింగ్ కోసం అనుకూలీకరించబడిన ప్రత్యేక కంప్యూటర్లు.
ఆధునిక అనలైజర్ పనితీరు యొక్క ఆధారం Fast Fourier Transform (FFT), ఇది ఒక సంక్లిష్ట టైమ్ సిగ్నల్ను దాని వ్యక్తిగత ఫ్రీక్వెన్సీ భాగాలుగా విభజించే గణిత అల్గారిథమ్. ఈ ప్రక్రియ ఒక వైబ్రేషన్ స్పెక్ట్రమ్ను రూపొందిస్తుంది — ఫ్రీక్వెన్సీ యొక్క ఫంక్షన్గా వైబ్రేషన్ amplitude ను చూపించే గ్రాఫ్.
ఫోరియర్ రూపాంతరం కాల సంకేతం x(t) ను పౌనఃపున్య స్పెక్ట్రం X(f) గా మారుస్తుంది
ఆధునిక వైబ్రేషన్ అనలైజర్లు అనేక అధునాతన విధులను అందిస్తాయి:
- బహుళ-ఛానల్ విశ్లేషణ: ఫేజ్ విశ్లేషణ కోసం అనేక స్థానాలలో ఏకకాల వైబ్రేషన్ కొలత
- అధిక-రిజల్యూషన్ FFT: వివరణాత్మక స్పెక్ట్రల్ విశ్లేషణ కోసం 25,600 లైన్ల వరకు
- సమయ విశ్లేషణ: అస్థిర ప్రక్రియల సేకరణ మరియు విశ్లేషణ
- ఎన్వలప్ విశ్లేషణ: బేరింగ్ నిర్ధారణ కోసం మాడ్యులేటింగ్ సిగ్నల్ల వెలికితీత
- సెప్స్ట్రల్ విశ్లేషణ: స్పెక్ట్రమ్లో ఆవర్తన నిర్మాణాల గుర్తింపు
- ఆర్బిటల్ విశ్లేషణ: అంతరిక్షంలో షాఫ్ట్ కదలిక దృశ్యమానీకరణ
విశ్లేషకం ఎంపిక ప్రమాణాలు
వైబ్రేషన్ అనలైజర్ను ఎంచుకునేటప్పుడు, సాంకేతిక లక్షణాలే కాకుండా వినియోగ సౌలభ్యం, సాఫ్ట్వేర్ నాణ్యత, స్వయంచాలక ఫలితాల వ్యాఖ్యాన సామర్థ్యాలు మరియు ఎంటర్ప్రైజ్ నిర్వహణ వ్యవస్థలతో ఏకీకరణను కూడా పరిగణించడం ముఖ్యం.
టైమ్ వేవ్ఫారమ్ విశ్లేషణ: అస్థిర ప్రక్రియల అన్వేషణ
టైమ్ వేవ్ఫారమ్ విశ్లేషణ మరో విలువైన పద్ధతి, ఇది ప్రత్యేకంగా ఇంపాక్ట్లు, అస్థిర పరిస్థితులు మరియు ఫ్రీక్వెన్సీ స్పెక్ట్రమ్లో కనిపించకపోవచ్చే స్థిర-రహిత దృగ్విషయాలను గుర్తించడానికి ఉపయోగపడుతుంది. ఈ పద్ధతి వైబ్రేషన్ సిగ్నల్ను దాని "సహజ" రూపంలో — సమయం యొక్క ఫంక్షన్గా — పరిశీలించడానికి అనుమతిస్తుంది.
కాల విశ్లేషణలో కీలకమైన పారామీటర్లు:
- క్రెస్ట్ ఫ్యాక్టర్: పీక్ విలువ మరియు RMS నిష్పత్తి. అధిక విలువలు ఇంపాక్ట్ల ఉనికిని సూచిస్తాయి.
- కర్టోసిస్: పంపిణీ "తీక్షణత" యొక్క గణాంక కొలత. పెరిగిన kurtosis తరచుగా బేరింగ్ లోపాల అభివృద్ధి యొక్క ప్రారంభ సంకేతం.
- స్క్యూనెస్: amplitude పంపిణీ అసమానత కొలత.
వివిధ విశ్లేషణ పద్ధతుల ఏకీకరణ
వేర్వేరు విశ్లేషణ పద్ధతులను కలపడం ద్వారా అత్యంత ప్రభావవంతమైన నిర్ధారణ సాధించబడుతుంది. టైమ్ విశ్లేషణ సమస్య ఉనికిని వెల్లడిస్తుంది, స్పెక్ట్రల్ విశ్లేషణ దాని రకాన్ని గుర్తిస్తుంది, మరియు ఫేజ్ విశ్లేషణ మూలాన్ని ఖచ్చితంగా స్థానికీకరించగలదు.
నిర్ధారణ పరికరాలలో ఆధునిక ధోరణులు
సాంకేతిక అభివృద్ధి వైబ్రేషన్ నిర్ధారణలో కొత్త సామర్థ్యాలకు దారితీస్తుంది:
- వైర్లెస్ పర్యవేక్షణ వ్యవస్థలు: స్వయంప్రేరిత విద్యుత్ సరఫరా మరియు వైర్లెస్ డేటా ప్రసారంతో సెన్సర్ నెట్వర్క్లు
- కృత్రిమ మేధస్సు: స్వయంచాలక లోప నమూనా గుర్తింపు మరియు వైఫల్య అంచనా
- క్లౌడ్ ప్లాట్ఫారమ్లు: పెద్ద గణన వనరులను ఉపయోగించి అనేక వస్తువుల నుండి కేంద్రీకృత డేటా ప్రాసెసింగ్
- మొబైల్ అప్లికేషన్లు: స్మార్ట్ఫోన్లను పోర్టబుల్ వైబ్రేషన్ విశ్లేషకాలుగా మార్చడం
- IIoT ఏకీకరణ: పారిశ్రామిక ఇంటర్నెట్ ఆఫ్ థింగ్స్ వ్యవస్థలలో వైబ్రేషన్ పర్యవేక్షణ చేర్చడం
ఈ సాధనాలు మరియు పద్ధతులను, ముఖ్యంగా FFT విశ్లేషణను, అమలు చేయడం సమర్థవంతమైన క్షేత్ర నిర్ధారణ కోసం అధునాతన విశ్లేషణ సామర్థ్యాలను, ఆదర్శంగా పోర్టబుల్ రూపంలో, కలిగి ఉండటం యొక్క ప్రయోజనాలను చర్చించడానికి నేపథ్యాన్ని సిద్ధం చేస్తుంది. ఆధునిక పోర్టబుల్ అనలైజర్లు స్థిర వ్యవస్థల శక్తిని క్షేత్ర వినియోగ సౌలభ్యంతో కలుపుతాయి, పరికరాల వద్ద నేరుగా సమగ్ర నిర్ధారణను అనుమతిస్తాయి.
ప్రాథమిక కొలత
సాధారణ వైబ్రేషన్ స్థాయిని అంచనా వేయడానికి మరియు తదుపరి విశ్లేషణ అవసరాన్ని నిర్ణయించడానికి సాధారణ vibrometers ఉపయోగించడం
స్పెక్ట్రల్ విశ్లేషణ
ఫ్రీక్వెన్సీ భాగాలను గుర్తించడానికి మరియు లోప రకాన్ని నిర్ణయించడానికి FFT అనలైజర్లు అమలు చేయడం
లోతైన డయాగ్నస్టిక్స్
సంక్లిష్ట లోపాల ఖచ్చితమైన నిర్ధారణ కోసం ప్రత్యేక పద్ధతులు (envelope విశ్లేషణ, cepstrum, orbits) ఉపయోగించడం
సమీకృత పర్యవేక్షణ
స్వయంచాలక నిర్ధారణ మరియు AI-ఆధారిత అంచనాతో నిరంతర పర్యవేక్షణ
vibration నిర్ధారణ యొక్క భవిష్యత్తు అనేది తెలివైన వ్యవస్థలను రూపొందించడంలో ఉంది — ఇవి లోపాలను గుర్తించి వర్గీకరించడమే కాకుండా, వాటి పురోగతిని అంచనా వేయగలిగేవి, నిర్వహణ ప్రణాళికను సరిచేయగలిగేవి మరియు గరిష్ట కార్యాచరణ సామర్థ్యం కోసం సాధారణ సంస్థ నిర్వహణ వ్యవస్థలతో అనుసంధానం చేయగలిగేవి.
1.6 క్రియాశీల Vibration నిర్వహణ యొక్క శక్తి: ముందస్తు గుర్తింపు మరియు దిద్దుబాటు యొక్క ప్రయోజనాలు
సాంప్రదాయ నిష్క్రియ "వైఫల్యం తర్వాత మరమ్మతు" విధానానికి బదులుగా vibration నిర్వహణలో క్రియాశీల విధానాన్ని అవలంబించడం అనేది నిర్వహణ తత్వంలో ఒక మూలభూత మార్పును సూచిస్తుంది. ఈ విధానం వినాశకర వైఫల్యాలను నివారించడమే కాకుండా, మొత్తం పరికరాల జీవిత చక్రాన్ని సరిచేస్తుంది మరియు నిర్వహణను ఒక వ్యయ కేంద్రం నుండి పోటీ ప్రయోజనాల మూలంగా మారుస్తుంది.
పరికరాల సేవా జీవితకాలంలో పెరుగుదల: మన్నిక గణితం
ముందస్తు వైబ్రేషన్ మేనేజ్మెంట్ అనేక ముఖ్యమైన ప్రయోజనాలను అందిస్తుంది, వాటిలో పరికర భాగాల సేవా జీవితం పెరగడం ప్రత్యేకంగా నిలుస్తుంది. సరైన వైబ్రేషన్ మేనేజ్మెంట్ ద్వారా బేరింగ్లు, సీళ్లు మరియు మొత్తం యంత్రం సేవా జీవితాన్ని గణనీయంగా పొడిగించవచ్చని ఆచరణాత్మక క్షేత్ర అనుభవం సూచిస్తుంది.
పైన ఇచ్చిన అంకెలు ప్రచురితమైన పరిశ్రమ అనుభవం నుండి తీసుకున్న సూచనాత్మక విలువలు; వాస్తవ ఫలితాలు ప్లాంట్, పరికరాల రకం మరియు నిర్వహణ పరిస్థితులను బట్టి మారుతూ ఉంటాయి.
ఈ మెరుగుదలలు పదార్థ అలసట వైఫల్యం యొక్క మూలభూత సూత్రాలపై ఆధారపడి ఉంటాయి. Wöhler సమీకరణం ప్రకారం, అలసట మన్నిక అనేది చాలా లోహాలకు 3 నుండి 10 వరకు ఉండే ఒక శక్తికి పీడన వ్యాప్తికి విలోమంగా అనులోమానుపాతంలో ఉంటుంది. ఇది అంటే vibration స్థాయిలో చిన్న తగ్గుదల కూడా సేవా జీవితకాలంలో గణనీయమైన పెరుగుదలకు దారితీయగలదు.
ఇక్కడ: N - వైఫల్యానికి చక్రాల సంఖ్య, Δσ - పీడన వ్యాప్తి, A మరియు m - పదార్థ స్థిరాంకాలు
మొత్తం పరికర సమర్థత (OEE) మెరుగుదల
మొత్తం పరికర సమర్థత (OEE) అనేది లభ్యత, పనితీరు మరియు నాణ్యతను పరిగణనలోకి తీసుకునే ఒక కీలక ఉత్పత్తి సామర్థ్య సూచిక. క్రియాశీల vibration నిర్వహణ OEE యొక్క మూడు అంశాలపై సానుకూలంగా ప్రభావం చూపుతుంది:
- లభ్యత: అత్యవసర వైఫల్యాల నివారణ ద్వారా అనియోజిత నిలువుల తగ్గింపు
- పనితీరు: సరైన కార్యాచరణ పారామీటర్లు మరియు వేగాల నిర్వహణ
- నాణ్యత: సాంకేతిక ప్రక్రియల స్థిరత్వం ద్వారా లోపాల తగ్గింపు
సమగ్ర వైబ్రేషన్ మేనేజ్మెంట్ కార్యక్రమాలను అమలు చేసే సంస్థలు సాధారణంగా దాదాపు 5-15% OEE మెరుగుదలలను సాధిస్తాయని పరిశ్రమ అనుభవం సూచిస్తుంది, ఇది పెద్ద తయారీ సంస్థకు సంవత్సరానికి మిలియన్ల డాలర్ల అదనపు లాభాన్ని సూచించగలదు.
OEE మెరుగుదల నుండి ఆర్థిక ప్రభావ లెక్కింపు
$50 మిలియన్ల వార్షిక ఉత్పాదకత కలిగిన $10 మిలియన్ విలువైన ఉత్పత్తి లైన్కు, 10% OEE మెరుగుదల ప్రతి సంవత్సరం $5 మిలియన్ అదనపు లాభాన్ని ఇస్తుంది, ఇది vibration పర్యవేక్షణ వ్యవస్థలోని పెట్టుబడులను కొన్ని నెలల్లోనే తిరిగి పొందేలా చేస్తుంది.
తీవ్రమైన మరియు ఖరీదైన వైఫల్యాల నివారణ
క్రియాశీల విధానం యొక్క అత్యంత ముఖ్యమైన ప్రయోజనాలలో ఒకటి తీవ్రమైన మరియు ఖరీదైన వైఫల్యాల నివారణ. క్యాస్కేడ్ వైఫల్యాలు, ఒక భాగం విచ్ఛిన్నం ఇతర వ్యవస్థ భాగాలకు హాని కలిగించినప్పుడు, ఆర్థికంగా మరియు కార్యాచరణపరంగా రెండింటిలోనూ అత్యంత వినాశకరంగా ఉండగలవు.
ఒక క్లాసిక్ ఉదాహరణ అధిక-వేగ టర్బోమెషినరీలో bearing వైఫల్యం: bearing విధ్వంసం rotor-stator సంపర్కానికి దారితీయవచ్చు, ఇది బ్లేడ్లు, హౌసింగ్, షాఫ్ట్లకు నష్టం కలిగిస్తుంది మరియు పునాదిని కూడా ప్రభావితం చేయవచ్చు. అటువంటి క్యాస్కేడ్ వైఫల్యం యొక్క వ్యయం సకాలంలో bearing మార్పిడి వ్యయానికి 50-100 రెట్లు అధికంగా ఉండవచ్చు.
| జోక్యం రకం | ఖర్చు | డౌన్టైమ్ | విజయ సంభావ్యత |
|---|---|---|---|
| నివారణ నిర్వహణ | $1,000 | 2-4 గంటలు | 95-98% |
| ప్రణాళికాబద్ధమైన మరమ్మత్తు | $5,000 | 8-16 గంటలు | 90-95% |
| అత్యవసర మరమ్మత్తు | $25,000 | 24-72 గంటలు | 70-85% |
| క్యాస్కేడ్ వైఫల్యం | $100,000+ | 1-4 వారాలు | 50-70% |
నిర్వహణ శబ్దం మరియు కంపనం తగ్గింపు
నిర్వహణ శబ్దంలో గణనీయమైన తగ్గింపు అనేది సమర్థవంతమైన కంపన నిర్వహణ యొక్క అదనపు ప్రయోజనం. పారిశ్రామిక వాతావరణంలో శబ్దం సిబ్బందికి అసౌకర్యాన్ని కలిగించడమే కాకుండా సాంకేతిక సమస్యలను సూచించవచ్చు, ఆపరేటర్ పని ఖచ్చితత్వాన్ని ప్రభావితం చేయవచ్చు మరియు వృత్తిపరమైన భద్రతా అవసరాలకు సంబంధించిన చట్టపరమైన నష్టాలను సృష్టించవచ్చు.
శబ్ద స్థాయిలో 10 dB తగ్గింపు మానవ చెవికి శబ్దత రెండు రెట్లు తగ్గినట్లు అనుభవమవుతుంది. శబ్ద స్థాయి 90 dB మించగల ఉత్పత్తి సౌకర్యాలలో, చిన్న తగ్గింపు కూడా పని సౌకర్యం మరియు సిబ్బంది ఉత్పాదకతపై గణనీయమైన ప్రభావాన్ని కలిగించవచ్చు.
అంచనా ఆధారిత నిర్వహణకు పునాదిగా కంపన విశ్లేషణ
కంపన విశ్లేషణ అనేది Predictive Maintenance (PdM) యొక్క మూలస్తంభం — నిరంతర లేదా ఆవర్తన పరికర స్థితి పర్యవేక్షణ ద్వారా వైఫల్యాలను ముందే గుర్తించే వ్యూహం. PdM అనేది రియాక్టివ్ మరియు నివారణ నిర్వహణ నుండి తెలివైన, డేటా-ఆధారిత విధానానికి పరిణామాన్ని సూచిస్తుంది.
అంచనా ఆధారిత నిర్వహణ యొక్క కీలక సూత్రాలు:
- స్థితి పర్యవేక్షణ: కీలక పారామీటర్ల నిరంతర లేదా క్రమబద్ధమైన కొలత
- ట్రెండ్ విశ్లేషణ: అభివృద్ధి చెందుతున్న సమస్యలను గుర్తించడానికి కాలక్రమేణా మార్పులను ట్రాక్ చేయడం
- అంచనా: వైఫల్యాలను అంచనా వేయడానికి గణాంక నమూనాలు మరియు మెషిన్ లెర్నింగ్ ఉపయోగించడం
- ఆప్టిమైజేషన్: కార్యాచరణ అవసరాలను పరిగణనలోకి తీసుకుని అనుకూల సమయంలో జోక్యాలను ప్రణాళిక చేయడం
అంచనా ఆధారిత నిర్వహణ యొక్క ఆర్థిక నమూనా
పరిశోధన చూపిస్తుందేమిటంటే అంచనా ఆధారిత నిర్వహణ నిర్వహణ వ్యయాలను 25-30% తగ్గించగలదు, అప్టైమ్ను 70-75% పెంచగలదు మరియు పరికర సేవా జీవితాన్ని 20-40% పొడిగించగలదు.
ముందస్తు గుర్తింపు మరియు జోక్య ప్రణాళిక
కంపన విశ్లేషణ కార్యక్రమాన్ని అమలు చేయడం వల్ల సమస్యలు పనితీరును ఇంకా ప్రభావితం చేయని కానీ సున్నితమైన రోగనిర్ధారణ పద్ధతులతో ఇప్పటికే గుర్తించగలిగే ప్రారంభ దశల్లోనే వాటిని గుర్తించడానికి వీలు కలుగుతుంది. ఇది అనూహ్య నిలుపుదల ప్రమాదాన్ని తగ్గిస్తుంది మరియు నిర్వహణ ప్రణాళికను అనుకూలీకరిస్తుంది.
P-F (సంభావ్య-క్రియాత్మక వైఫల్యం) వక్రరేఖ కాలక్రమేణా లోపం అభివృద్ధిని వివరిస్తుంది:
బిందువు P - సంభావ్య వైఫల్యం
లోపం డయాగ్నస్టిక్ పద్ధతుల ద్వారా గుర్తించదగినదిగా మారుతుంది, కానీ ఇంకా పనితీరుపై ప్రభావం చూపదు
లోపం అభివృద్ధి
జోక్యాన్ని ప్రణాళిక చేసుకునే అవకాశంతో క్రమంగా స్థితి క్షీణత
క్రియాత్మక థ్రెషోల్డ్
లోపం పరికర పనితీరును ప్రభావితం చేయడం ప్రారంభిస్తుంది
బిందువు F - క్రియాత్మక వైఫల్యం
పరికరం తన విధులను నిర్వహించలేకపోతోంది, అత్యవసర మరమ్మత్తు అవసరం
వివిధ లోప రకాలకు P-F వ్యవధి అనేక రోజుల నుండి అనేక నెలల వరకు ఉండవచ్చు, ఇది సరైన జోక్యాన్ని ప్రణాళిక చేసుకోవడానికి తగినంత సమయాన్ని అందిస్తుంది.
ప్రత్యక్ష ఆర్థిక ప్రయోజనాలు
ఇది నేరుగా డౌన్టైమ్ తగ్గింపుకు మరియు గణనీయమైన ఖర్చుల ఆదాకు దారితీస్తుంది. వైబ్రేషన్ మానిటరింగ్ సిస్టమ్లో పెట్టుబడి పెట్టిన ప్రతి డాలర్కు ఉత్పత్తి రకం మరియు పరికరాల కీలకతను బట్టి 3 నుండి 15 డాలర్ల వరకు ఆదా లభించవచ్చని ప్రచురితమైన పరిశ్రమ అంచనాలు సూచిస్తున్నాయి.
పైన ఇచ్చిన అంకెలు ప్రచురితమైన పరిశ్రమ అనుభవం నుండి తీసుకున్న సూచనాత్మక విలువలు; వాస్తవ ఫలితాలు ప్లాంట్, పరికరాల రకం మరియు నిర్వహణ పరిస్థితులను బట్టి మారుతూ ఉంటాయి.
విజయవంతమైన అమలుకు సాంకేతిక అవసరాలు
ఈ ప్రయోజనాలను పూర్తిగా వినియోగించుకోవడానికి, సకాలంలో, ఖచ్చితమైన మరియు తరచుగా క్షేత్రస్థాయి రోగనిర్ధారణ చేయడం అత్యంత ముఖ్యమైనది. ఈ తనిఖీలను క్రమంగా మరియు సమర్థవంతంగా నిర్వహించగలిగే సామర్థ్యం ఏదైనా చురుకైన నిర్వహణ వ్యూహం విజయానికి కీలకం.
డయాగ్నొస్టిక్ పరికరాలకు ఆధునిక అవసరాలు ఇవి:
- పోర్టబిలిటీ: పరికరాల వద్ద నేరుగా కొలతలు నిర్వహించే సామర్థ్యం
- ఖచ్చితత్వం: అభివృద్ధి చెందుతున్న లోపాల యొక్క బలహీనమైన సంకేతాలను కూడా గుర్తించే సామర్థ్యం
- విశ్లేషణ వేగం: తక్షణ నిర్ణయాలు తీసుకోవడానికి వేగవంతమైన డేటా ప్రాసెసింగ్
- వినియోగ సౌలభ్యం: వివిధ అర్హతలు కలిగిన సిబ్బందికి అనుకూలమైన ఇంటర్ఫేస్
- సమాకలనం: ప్రస్తుత నిర్వహణ వ్యవస్థలతో అనుకూలత
కీలక విజయ కారకాలు
చురుకైన vibration నిర్వహణ కార్యక్రమం యొక్క విజయం పరికర నాణ్యతపై మాత్రమే కాకుండా సంస్థాగత కారకాలపై కూడా ఆధారపడి ఉంటుంది: సిబ్బంది శిక్షణ, తగిన విధానాల రూపకల్పన, ఉత్పాదన ప్రణాళికతో సమీకరణ మరియు నిర్వహణ మద్దతు.
అధునాతన పోర్టబుల్ పరికరాలు తక్షణమే ఉపయోగకరమైన సమాచారాన్ని పొందడానికి, సమాచారంపై ఆధారపడిన నిర్ణయాలు తీసుకోవడాన్ని మరియు తొలి జోక్యాన్ని సులభతరం చేయడానికి వీలు కల్పిస్తాయి. ఈ పరికరాలు అధునాతన విశ్లేషణ సామర్థ్యాలను ఫీల్డ్ వినియోగపు ఆచరణాత్మకతలో కలపడం ద్వారా విస్తృత శ్రేణి సాంకేతిక నిపుణులకు అధునాతన డయాగ్నొస్టిక్స్ను అందుబాటులో ఉంచుతాయి.
చురుకైన vibration నిర్వహణ యొక్క భవిష్యత్తు తెలివైన, స్వయం-అభ్యాస వ్యవస్థలను రూపొందించడంలో ఉంది, అవి ప్రస్తుత పరికర స్థితిని పర్యవేక్షించడమే కాకుండా మారుతున్న పని పరిస్థితులకు మరియు ఉత్పాదన అవసరాలకు అనుగుణంగా రియల్ టైమ్లో దాని నిర్వహణను కూడా అభివృద్ధి చేస్తాయి. ఇది నిజంగా స్వయంప్రతిపత్తి కలిగిన ఉత్పాదన వ్యవస్థల వైపు మార్గాన్ని తెరుస్తుంది, అవి తమ సరైన పనితీరును స్వతంత్రంగా నిర్వహించగల సామర్థ్యం కలిగి ఉంటాయి.
ముగింపు: విశ్వసనీయమైన మరియు సమర్థవంతమైన ఉత్పాదన వైపు మార్గం
పారిశ్రామిక పరికరాలలో vibrationను అర్థం చేసుకోవడం మరియు నిర్వహించడం కేవలం సాంకేతిక అవసరం మాత్రమే కాదు, ఈ పోటీ ప్రపంచంలో కార్యాచరణ శ్రేష్ఠతను సాధించడానికి ఒక వ్యూహాత్మక పునాది. సరైన vibration డయాగ్నొస్టిక్స్ పరికరాల సాంకేతిక విశ్వసనీయతను మాత్రమే కాకుండా ఆర్థిక సామర్థ్యాన్ని, సిబ్బంది భద్రతను మరియు సంస్థ యొక్క పర్యావరణ బాధ్యతను కూడా ప్రభావితం చేస్తుంది.
ఆధునిక vibration మానిటరింగ్ మరియు విశ్లేషణ వ్యవస్థలలో పెట్టుబడులు ఖరీదైన ప్రమాదాల నివారణ, నిర్వహణ ప్రణాళిక అభివృద్ధి మరియు మొత్తం పరికర సమర్థత పెరుగుదల ద్వారా పలు రెట్లు వాపసు వస్తాయి. పారిశ్రామిక ఉత్పాదన యొక్క భవిష్యత్తు తమ పరికర స్థితి గురించిన డేటాను పోటీ ప్రయోజనాలుగా మార్చగల సంస్థలకు చెందినది.

Nikolai Shelkovenko
Nikolai Shelkovenko వైబ్రేషన్ విశ్లేషణ ఇంజనీర్, అలాగే Vibromera స్థాపకుడు మరియు ముఖ్య కార్యనిర్వహణాధికారి. 15 ఏళ్లకు పైగా ఆయన తిరిగే యంత్రాలను టెస్ట్ బెంచ్ మీద కాకుండా, పని జరిగే చోటే బ్యాలెన్స్ చేస్తూ వచ్చారు: మల్చర్లు, పారిశ్రామిక ఫ్యాన్లు, క్రషర్లు, సెంట్రిఫ్యూజ్లు, షాఫ్ట్లు మరియు స్పిండిల్స్. ఈ పని నుంచే Balanset పరికరాలు పుట్టుకొచ్చాయి — నిపుణుడు యంత్రం దగ్గరికి తీసుకెళ్లి అక్కడే ఒక్కడే ఉపయోగించగలిగే సాధనంగా వీటిని రూపొందించారు, ప్రయోగశాల పరికరంగా కాదు. Vibromera 2017లో స్థాపించబడింది, 2023 నుంచి పోర్చుగల్లోని పోర్తో నగరంలో ఉంది. Balanset శ్రేణి అభివృద్ధి, అసెంబ్లీ, మద్దతు అన్నీ ఇక్కడే జరుగుతాయి. ప్రధాన పరికరం Balanset-1A — ఒకటి మరియు రెండు తలాలలో బ్యాలెన్సింగ్కు, వైబ్రేషన్ డయాగ్నస్టిక్స్కు ఉపయోగపడే పోర్టబుల్ ఎనలైజర్. Nikolai స్వయంగా కస్టమర్ మద్దతులో, కష్టమైన బ్యాలెన్సింగ్ కేసులను పరిష్కరించడంలో మరియు సాఫ్ట్వేర్ అభివృద్ధిలో పాల్గొంటారు. ఆయన ప్రపంచవ్యాప్తంగా ఉన్న కస్టమర్లతో, ఏ భాషలోనైనా పని చేస్తారు.


0 Comments