O que a vibração realmente destrói: rolamentos, vedações, eixos, fundações e orçamentos.
A vibração não é apenas um sintoma em um gráfico. É um mecanismo de destruição — transferindo forças cíclicas para cada componente entre o rotor e o solo. Veja exatamente o que quebra, em que ordem e qual o custo quando ninguém mede esse problema.
A Cadeia da Destruição: Como uma Falha Causa Cascata
A vibração não é um problema isolado. Ela é um multiplicador. Uma única causa raiz — desequilíbrio, desalinhamento, folga — gera forças cíclicas que se propagam por toda a máquina. Cada componente absorve parte da energia, e cada componente danificado altera a dinâmica de maneiras que agravam o problema como um todo.
A cascata típica tem a seguinte aparência:
Cada estágio aumenta ainda mais a vibração, alimentando o estágio seguinte. Um rolamento que começa a apresentar lascas produz impactos em suas frequências de defeito. Esses impactos aumentam a carga dinâmica nas vedações e acoplamentos adjacentes. A vedação vaza, a contaminação entra, o rolamento se degrada mais rapidamente e a vibração aumenta. Quando o operador ouve o ruído, a cascata já está em seu 3º ou 4º estágio.
Os danos por vibração são um processo autoacelerado. Um rolamento danificado aumenta a vibração, o que acelera o dano ao rolamento, aumentando ainda mais a vibração. A vida útil dos rolamentos segue uma lei cúbica. Dobrar a carga dinâmica reduz a vida útil L10 para aproximadamente 1/8. Uma máquina operando a 7 mm/s pode consumir rolamentos de 5 a 8 vezes mais rápido do que a mesma máquina operando a 2 mm/s.
Rolamentos: A primeira coisa a morrer
Os rolamentos situam-se diretamente entre as partes rotativas e as estacionárias. Absorvem toda a carga dinâmica proveniente de qualquer desequilíbrio, desalinhamento ou folga. É por isso que os rolamentos são quase sempre as primeiras vítimas.
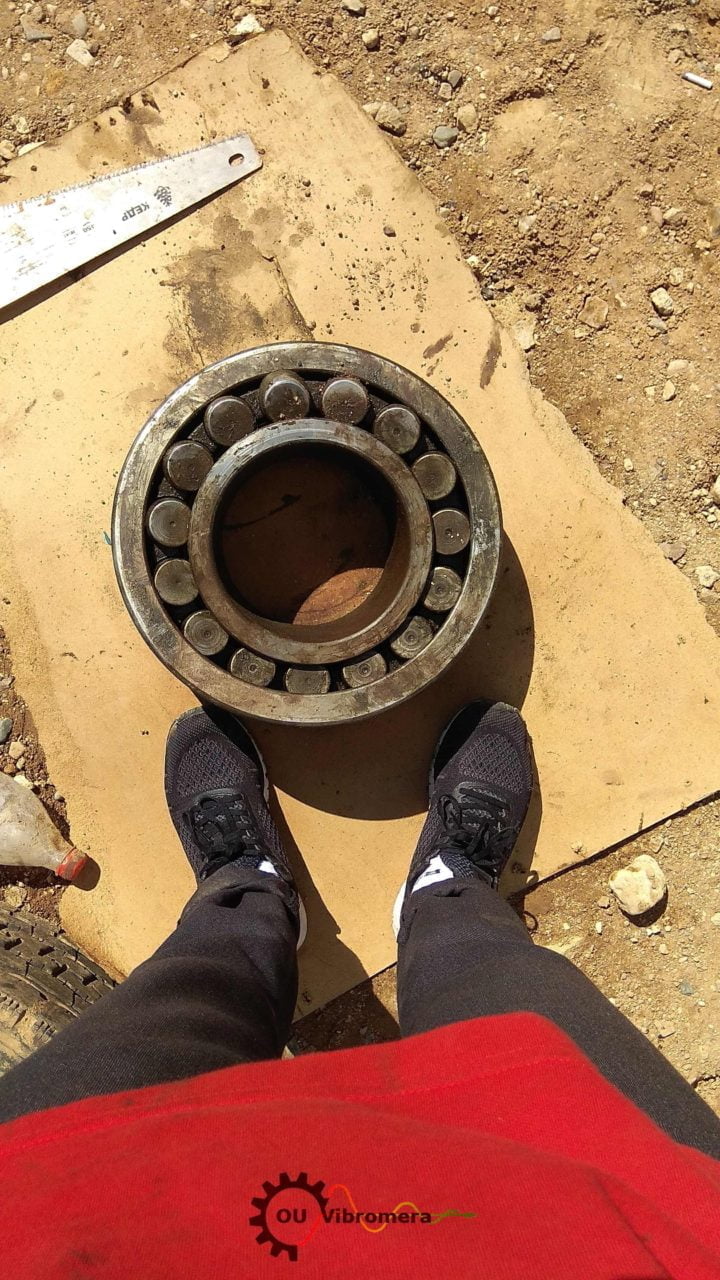
Como a vibração danifica um rolamento de esferas
Descascamento por fadiga. A tensão cíclica da vibração cria fissuras de fadiga subsuperficiais no material da pista. As fissuras propagam-se em direção à superfície e eventualmente se desprendem, criando uma lasca (uma cavidade na pista). Cada vez que um elemento rolante cruza a lasca, produz um impacto — e esses impactos aumentam ainda mais a vibração, acelerando o dano. Esse ciclo de retroalimentação significa que, uma vez iniciado o lascamento, a falha se acelera rapidamente.
Brinelling. Vibrações de alta amplitude podem marcar permanentemente as pistas do rolamento. Ainda mais insidioso: as vibrações numa máquina parada (transmitidas por equipamentos próximos) causam um desgaste por micromovimentos (fretting) que elimina a película lubrificante. Este "falso brinelling" cria indentações uniformemente espaçadas para as quais o rolamento nunca foi concebido.
Ruptura da película lubrificante. A vibração aumenta a faixa de carga dinâmica em cada revolução. Em cargas máximas, a película lubrificante torna-se mais fina do que a espessura mínima projetada, permitindo o contato metal-metal. Mesmo um breve contato metal-metal gera partículas de desgaste microscópicas que contaminam o lubrificante e atuam como abrasivos dentro do rolamento.
Mancais de película fluida: um modo de falha diferente
As chumaceiras hidrodinâmicas (de deslizamento) em turbomáquinas de grande porte falham de forma diferente. A película de óleo que suporta o munhão tem uma capacidade limitada de deslocamento dinâmico. Quando a vibração leva a órbita do eixo para além do limite de estabilidade da película, podem desenvolver-se duas condições perigosas: turbilhonamento do óleo (oil whirl, uma vibração autoexcitada a aproximadamente 0,4× RPM) e chicoteamento do óleo (oil whip, movimento violento do eixo bloqueado a uma frequência natural). Se a órbita do eixo exceder a folga da chumaceira, o contacto metálico desgasta a superfície da chumaceira e risca o munhão — uma falha que custa dezenas de milhares só em peças.
Vedações, Acoplamentos e Eixos
Vedações: a porta de entrada para a contaminação
As vedações dependem de folgas estáveis — normalmente medidas em centésimos de milímetro. A vibração radial faz o eixo orbitar, abrindo folgas de um lado e provocando atrito do outro. O movimento orbital desgasta as vedações labiais e erode os dentes do labirinto. Quando a vedação vaza, duas coisas acontecem simultaneamente: o lubrificante escapa e os contaminantes entram. O ciclo de contaminação acelera o desgaste em todas as superfícies internas.
Existe também uma dimensão térmica. O atrito das vedações gera calor. Em uma máquina de alta velocidade, o aquecimento localizado causado pelo atrito das vedações pode empenar o eixo, criando um desequilíbrio adicional que aumenta ainda mais a vibração. Este é um dos modos de falha mais difíceis de diagnosticar — o sintoma parece ser de desequilíbrio, mas a causa principal é uma vedação danificada.
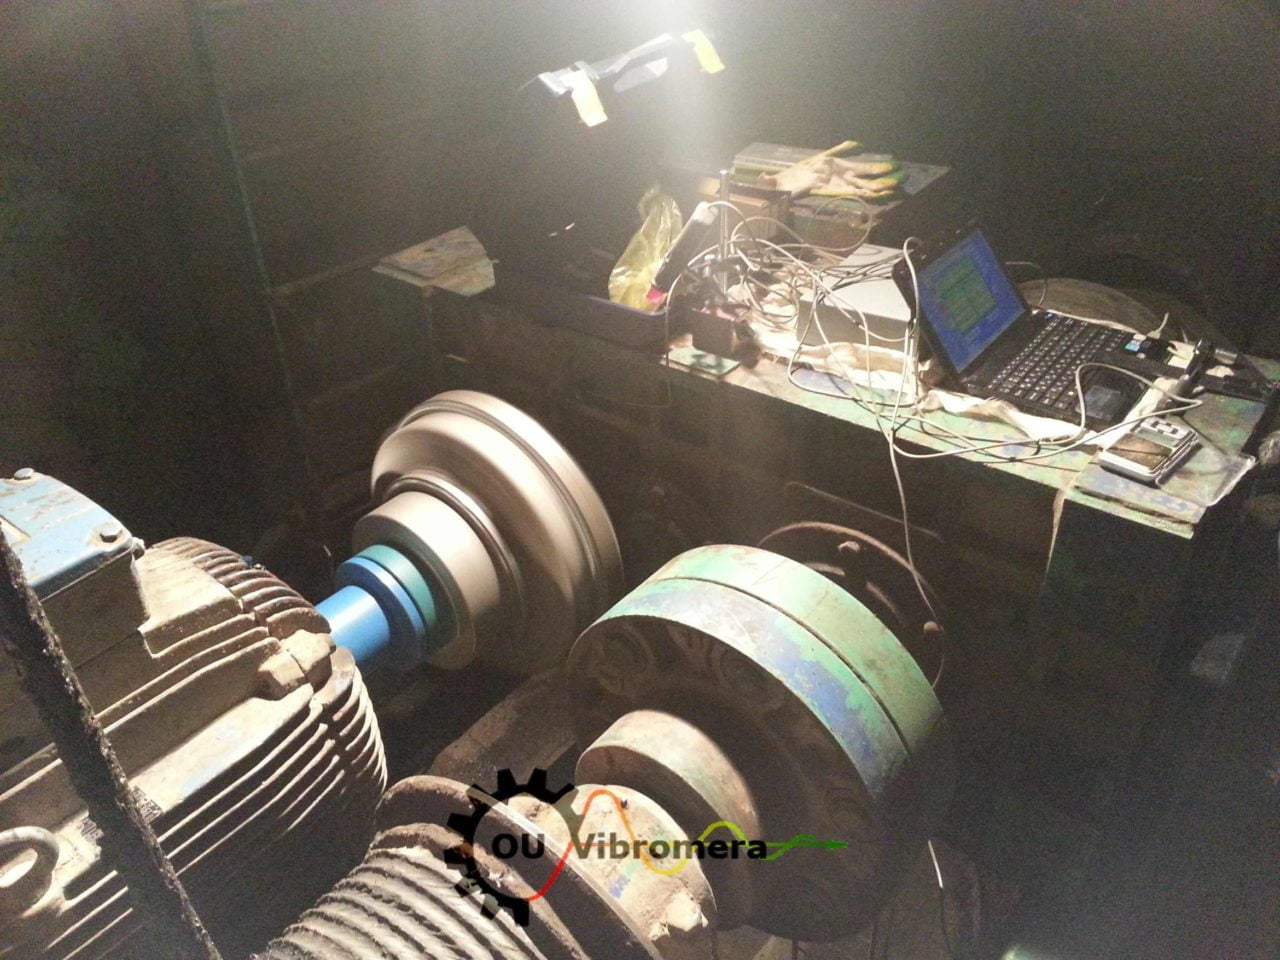
Acoplamentos: projetados para pequenos desalinhamentos, não para sobrecarga cíclica.
Os acoplamentos flexíveis (pacotes de discos, elementos elastoméricos, grelhas) são concebidos para acomodar pequenos desalinhamentos. A vibração solicita-os ciclicamente a 1× e 2× RPM, provocando fadiga nos elementos flexíveis. Os pacotes de discos fissuram, os elastómeros aquecem e degradam-se, e as molas das grelhas desgastam sulcos nos cubos. A falha de um acoplamento numa máquina em funcionamento pode libertar detritos de alta energia.
Os acoplamentos de engrenagem apresentam um modo de falha adicional: a vibração pode impedir o movimento de deslizamento que acomoda o deslocamento axial. Quando o acoplamento "trava", ele transfere as cargas axiais diretamente para o rolamento axial, criando danos secundários no rolamento em um local que a análise de vibração original pode nem estar monitorando.
Eixos: a falha catastrófica
O eixo suporta toda a força dinâmica da máquina. Altas tensões cíclicas de flexão se repetem a cada revolução. Trincas de fadiga se iniciam em concentradores de tensão — chavetas, degraus de diâmetro, corrosão por pite, marcas de usinagem — e crescem invisivelmente até a fratura do eixo. A falha do eixo é repentina, violenta e quase sempre causa danos colaterais à carcaça, à fundação e aos equipamentos adjacentes.
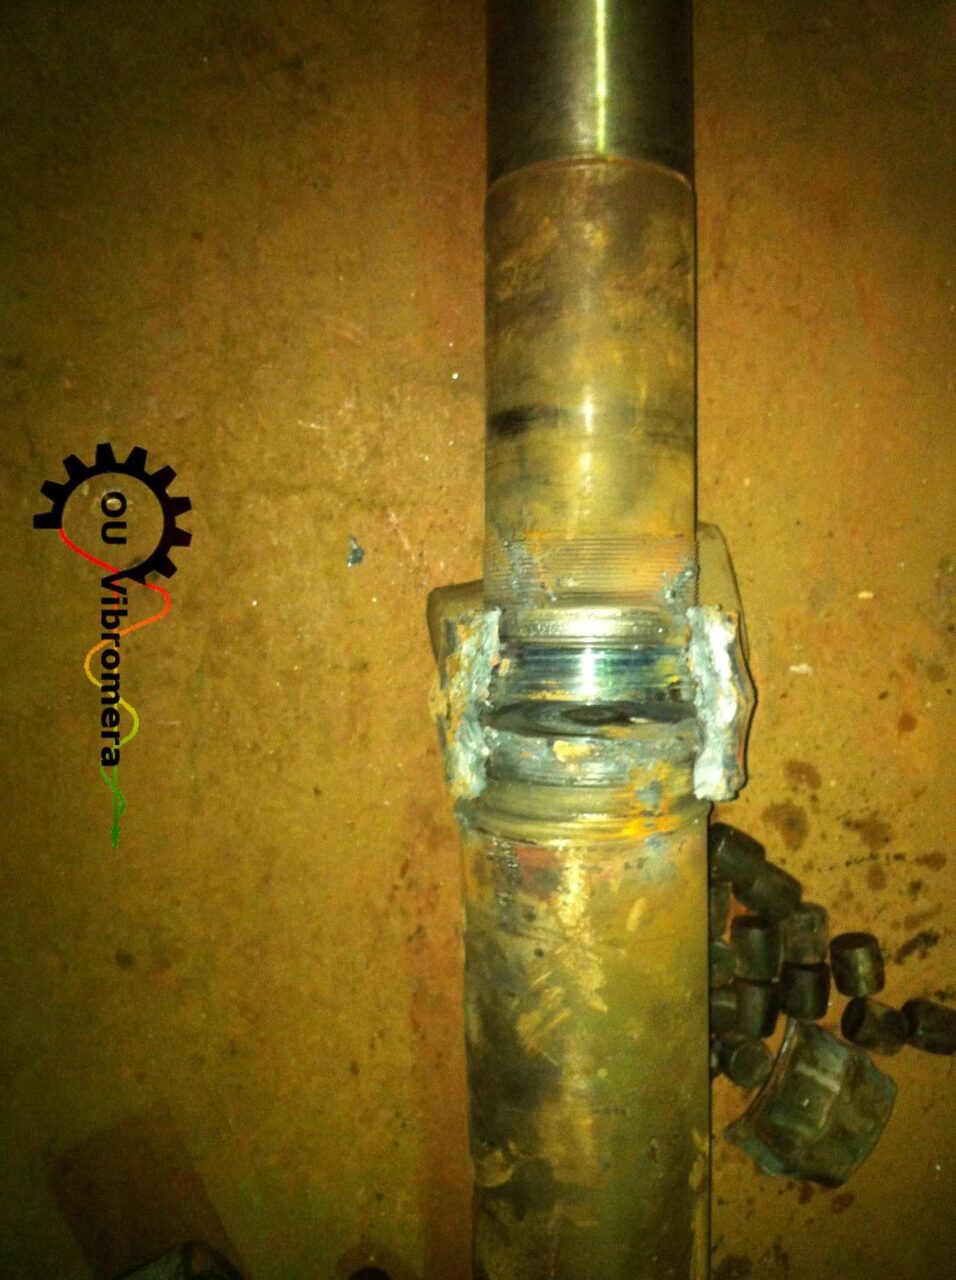
Uma sequência comum de problemas no mundo real: o rolamento colapsa primeiro. O atrito aumenta drasticamente. A temperatura sobe repentinamente no munhão. O material do eixo perde resistência localmente e uma trinca se inicia. A operação contínua — mesmo por minutos — faz com que a trinca se propague por toda a seção do eixo. O resultado é uma fratura que paralisa toda a máquina e, frequentemente, danifica também a carcaça e a base.
Apanhe antes que a cascata comece.
Balanset-1A: medição de vibração + espectro FFT + equilibragem no local. Detete a causa raiz, corrija-a no local e verifique o resultado. Um único equipamento. Sem segunda visita.
Fundações e danos estruturais
A vibração não para no rolamento. Ela se propaga através da caixa do rolamento, para o pedestal, através da placa de base e para a fundação. Cada parafuso, junta de argamassa e superfície de concreto nesse percurso absorve a tensão cíclica.
Os parafusos de ancoragem soltam-se. A carga cíclica atua contra a pré-carga dos parafusos. Ao longo dos meses, os parafusos de ancoragem perdem tensão. A máquina começa a oscilar sobre a base. Esta folga torna a resposta vibratória não linear — agora, a mesma força de desequilíbrio produz um movimento imprevisível, com harmónicas e sub-harmónicas. O software de equilibragem não consegue calcular uma correção porque o sistema não se comporta de forma linear.
A argamassa de assentamento degrada-se. A compressão/tração cíclica na interface entre a argamassa e o betão provoca fissuração e delaminação. Quando a argamassa falha, a placa de base perde o apoio uniforme. A tensão concentra-se nos restantes pontos de contacto, acelerando a fadiga nas soldaduras da placa de base.
A ressonância amplifica tudo. Se a frequência de excitação coincidir com a frequência natural de uma plataforma, tubulação ou estrutura de suporte, a resposta é amplificada pelo fator de amplificação dinâmica — potencialmente de 5 a 20 vezes para estruturas de aço com baixo amortecimento. As soldas das tubulações trincam. Os tubos de instrumentos se rompem. Os eletrodutos sofrem fadiga.
A vibração converte energia útil em oscilação. As carcaças e as estruturas irradiam essa energia como som aéreo e transmitem ruído estrutural através do edifício. Uma máquina a 10 mm/s pode produzir 85 a 95 dB(A) a 1 metro — excedendo os limites de exposição no local de trabalho. Para além dos danos nos componentes, a vibração cria responsabilidade em matéria de saúde ocupacional. Para instalações sensíveis ao ruído, consulte o nosso guia de isolamento de vibração.
O verdadeiro custo: números que chamam a atenção
Os danos físicos se traduzem diretamente em prejuízos financeiros. Os custos se dividem em três categorias, sendo a terceira quase sempre a maior.
Substituição de componentes
Vibrações mais intensas resultam em menor vida útil dos componentes. Uma máquina na Zona C da norma ISO pode consumir rolamentos de 3 a 5 vezes mais rápido do que a mesma máquina na Zona A. Multiplique isso por 4 a 8 rolamentos por máquina, considerando várias máquinas por fábrica.
Mão de obra de emergência
Custos com horas extras, frete expresso para peças, mobilização de guindastes, chamadas de empreiteiros. Um reparo emergencial custa de 3 a 5 vezes mais do que o mesmo trabalho realizado como manutenção planejada durante uma parada programada.
Perda de produção
Este é o número que ofusca todos os outros. Em indústrias de processo contínuo (química, alimentícia, de papel, de cimento), um dia de parada não planejada custa mais do que um ano de monitoramento de vibração. Uma falha em um eixo pode significar de 2 a 4 semanas de inatividade.
O desequilíbrio e o desalinhamento representam, em conjunto, mais de 70% dos problemas de vibração em máquinas rotativas. Um equilibrador portátil (1.975 €) e uma ferramenta de alinhamento a laser resolvem ambos. Se evitar apenas uma substituição imprevista de rolamentos poupar 5.000–15.000 €, o equipamento paga-se após 2–3 intervenções. A partir daí, cada avaria evitada é poupança líquida.
Relatório de Campo: Um Rolamento Que Custou €47.000
Uma fábrica de processamento de cereais no norte da Europa tinha um ventilador de exaustão de 75 kW acionado por correia, a funcionar a 1.480 RPM. As verificações mensais de vibração mostraram níveis globais a subir: 3,2 → 4,8 → 6,5 mm/s ao longo de três meses. A equipa de manutenção registou-o no diário, mas não atuou — a máquina continuava a funcionar e a próxima paragem programada era só daí a 6 semanas.
Duas semanas depois, o rolamento da extremidade de acionamento travou. O calor gerado pelo atrito elevou a temperatura do munhão para mais de 300 °C. O eixo empenou devido à distorção térmica. A aranha do acoplamento quebrou com o impacto repentino. A carcaça do rolamento trincou. O ventilador ficou parado por 11 dias aguardando um novo eixo.
Ventilador de exaustão de 75 kW, 1.480 RPM — processamento de grãos, norte da Europa
Aumento da vibração durante 3 meses (3,2 → 6,5 mm/s). Nenhuma ação foi tomada. O travamento do rolamento desencadeou uma série de eventos: empenamento do eixo, destruição do acoplamento, trinca na carcaça. Tempo total de inatividade: 11 dias.
A substituição planeada do rolamento — que a equipa vinha a adiar — custaria 900 € em peças e 4 horas de mão de obra durante uma paragem programada. O custo real da falha foi de 12.400 € em peças (novo eixo, rolamentos, acoplamento, reparação da carcaça), 4.600 € em mão de obra de emergência e aproximadamente 30.000 € em perda de produção. Total: 47.000 €. Isto representa 52 vezes o custo da reparação planeada.
Após a reconstrução, equilibrámos o ventilador com o Balanset-1A. A vibração caiu de 2,4 mm/s (após a reconstrução) para 0,9 mm/s. A fábrica definiu um limite de ação de 4,5 mm/s e se comprometeu a agir de acordo com ele.
ISO 10816 — Onde o dano começa
A norma ISO 10816-3 define zonas de severidade para máquinas industriais entre 15 kW e 300 kW. Essas zonas delimitam as áreas onde a deterioração dos componentes se acelera.
| Zona | Vibração (mm/s RMS) | Estado | O que está acontecendo com a máquina? |
|---|---|---|---|
| A | 0 – 2,8 | Bom | Suportando cargas dentro dos limites de projeto. Vedações intactas. Vida útil dos componentes igual ou superior aos valores nominais. |
| B | 2,8 – 7,1 | Aceitável | Ligeiro aumento na carga do rolamento. Taxas de desgaste normais. Operação a longo prazo sem problemas. |
| C | 7,1 – 11,2 | Restrito | Vida útil dos rolamentos diminuindo visivelmente. Desgaste da vedação acelerando. Parafusos de fundação afrouxando. Planeje ações corretivas. |
| D | > 11.2 | Danos iminentes | Rolamento com fadiga próxima da falha. Risco de reação em cascata: vazamento na vedação → contaminação → fadiga do eixo. Aja imediatamente. |
Para vibrações em eixos de máquinas maiores, a norma ISO 7919 estabelece limites para sensores de proximidade. Para graus de vibração específicos de rolamentos, a norma ISO 15242-1 abrange os critérios de aceitação de rolamentos novos. A principal conclusão é que a severidade da vibração não é subjetiva. Existem limites estabelecidos, e eles existem porque décadas de dados industriais mostram onde o dano começa.
Perguntas frequentes
Interrompa a reação em cadeia na sua origem.
Balanset-1A: mede a vibração, identifica a falha e balanceia o rotor — tudo em uma única visita técnica. 2 anos de garantia. Envio para todo o mundo via UPS. Sem assinaturas, sem taxas recorrentes.
Os procedimentos descritos nesta página foram desenvolvidos e testados em campo pela equipa da Vibromera com o Balanset-1A, um equilibrador de dois canais e analisador de vibrações portátil para equilibragem de rotores no local.

Nikolai Shelkovenko
Nikolai Shelkovenko é engenheiro de análise de vibrações e fundador e diretor executivo da Vibromera. Há mais de 15 anos que equilibra equipamentos rotativos no terreno e não numa bancada de ensaio: destroçadores, ventiladores industriais, britadeiras, centrifugadoras, veios e fusos. Foi desse trabalho que nasceram os instrumentos Balanset — foram concebidos como uma ferramenta que o técnico pode levar até à máquina e utilizar sozinho, no local, e não como equipamento de laboratório. A Vibromera foi fundada em 2017 e, desde 2023, está sediada no Porto, em Portugal. É aqui que decorrem o desenvolvimento, a montagem e o apoio à linha Balanset. O instrumento de referência é o Balanset-1A, um analisador portátil para equilibragem em um e dois planos e para diagnóstico de vibrações. Nikolai participa pessoalmente no apoio ao cliente, na resolução de casos de equilibragem difíceis e no desenvolvimento do software. Trabalha com clientes em todo o mundo, em qualquer idioma.


0 Comentários