Balansiranje drobilica: profesionalni vodič za dinamičku kontrolu vibracija
Precizno dinamičko balansiranje je najefikasniji način da se spriječi katastrofalni kvar ležaja i smanje troškovi industrijskog održavanja. Eliminacijom parazitskih centrifugalnih sila, balansiranje drobilica produžava vijek trajanja opreme 3–5 puta i smanjuje troškove popravke i do 80%. Ovaj vodič detaljno opisuje inženjerske principe i terenske postupke za balansiranje drobilica, mlinova i teretne rotacijske opreme pomoću vibracionog analizatora Balanset-1A.







Tehnički pregled i ključni zaključci
Ukratko
- Obuhvat: Industrijske drobilice balansiranje drobilica (čeljusne, konusne, udarne, čekićaste), balansiranje mlinova (kuglični, valjkasti, mlinovi za mljevenje), drobilice za sječenje i brzohodne mješalice.
- Osnovni problem: Statičke provjere na "noževima" ne otkrivaju spregnuti disbalans. Rotori u pokretu generišu periodične sile pri 1× obrtne frekvencije koje ubrzavaju zamor materijala i olabavljuju konstrukcijske spojeve.
- Tehničko rješenje: Dvoravansko in-situ dinamičko balansiranje (balansiranje u originalnim ležajima) korištenjem proračuna koeficijenta uticaja.
- Ciljevi performansi: Postizanje klase kvaliteta balansiranja ISO 1940 G6.3 i smanjenje vibracija ispod 4,5 mm/s (ISO 10816).
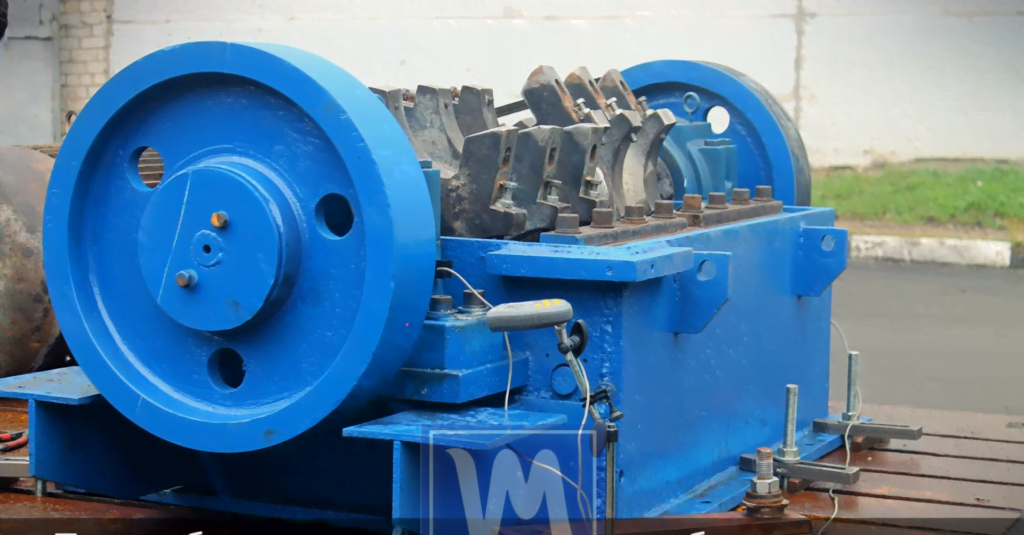
Balansiranje drobilica: inženjerski uticaj na pouzdanost i troškove
Ključna činjenica
Disbalans od samo 100 g na rotoru drobilice koji se okreće brzinom od 1500 o/min stvara centrifugalnu silu ekvivalentnu otprilike 50 udaraca čekićem u sekundi na ležajevima. Ova konstantna udarna sila brzo degradira integritet ležaja i može dovesti do katastrofalnog kvara.
Značaj pravilnog balansiranja
Čak i mali disbalans može imati dramatične efekte na teškim mašinama. Naprimjer, samo 100 grama disbalansa na rotoru drobilice može generisati udarnu silu ekvivalentnu 50 udaraca čekićem u sekundi na ležajevima. Ove konstantne udarne sile dovode do prekomjernog trošenja. Zapravo, zanemarivanje balansiranja znači da ležajevi mogu trajati samo 5–10 hiljada sati, a troškovi održavanja mogu naglo porasti (npr. 50.000–100.000 USD godišnje za popravke). Nasuprot tome, dobro izbalansirana mašina može produžiti vijek trajanja ležajeva na 30–50 hiljada sati i smanjiti troškove popravke i do 50–80%. Smanjena vibracija također poboljšava energetsku efikasnost (5–15% manje potrošene energije) i smanjuje neplanirane zastoje. Jednostavno rečeno, održavanje balansiranih rotora produžava vijek trajanja opreme, štedi novac i pomaže u sprječavanju nesreća.
Balansiranje drobilica i mlinova su obavezni postupci održavanja teške rotacijske opreme. Dinamičko opterećenje uzrokovano disbalansom ne zavisi od ukupne mase rotora, već od neuravnoteženost (ekvivalentne mase i radijusa disbalansa). Koristan procjenjeni izraz je F ≈ mu · r · ω², gdje je ω = 2πn/60. Pri 1000 o/min (ω ≈ 105 rad/s), disbalans od 1 kg na radijusu od 1 m proizvodi oko 11 kN (~1,1 metrička tona sile). "Nekoliko tona" periodične sile zahtijevalo bi nekoliko kg·m disbalansa (npr. 10 kg na 0,3 m ≈ 3 kg·m daje ~33 kN ≈ 3,3 metričke tone sile). Opterećenje je periodično pri obrtnoj frekvenciji (1000 o/min ≈ 16,7 Hz), tako da posljedice mogu progresivno eskalirati:
- Početna faza: Povećani nivo buke i vibracija
- Srednja faza: Vijek trajanja ležaja opada sa 30.000–50.000 sati na 5.000–10.000 sati
- Napredna faza: Olabavljeni pričvrsni elementi, pukotine zamora u zavarenim spojevima, strukturna oštećenja
- Završna faza: Katastrofalni kvar sa sigurnosnim rizicima i produženim zastojem
Ekonomski gubici od rada neuravnotežene opreme dosežu 50.000–100.000 € godišnje samo na popravke i rezervne dijelove, uz dodatnih 10–15 dana neplaniranog zastoja i 5–15% viška potrošnje energije.
Statičko naspram dinamičkog balansiranja: ključne razlike
Razumijevanje razlike između statičkog i dinamičkog balansiranja neophodno je za odabir ispravne metode.
Statičko uravnotežavanje
Statičko uravnotežavanje ispravlja pomak centra mase od ose rotacije. Može se razmotriti za uske, diskolike rotore kod kojih je odnos dužine i prečnika manji od otprilike 0,5 (L/D < 0,5), pod uslovom da radna brzina, odziv ležaja i rezultati mjerenja podržavaju korekciju u jednoj ravni. Statička neuravnoteženost može se otkriti bez rotacije — teža strana se spušta na oslonce s noževima.
Dinamičko balansiranje
Dinamičko balansiranje ispravlja i statičku neuravnoteženost i momentnu (spregnutu) neuravnoteženost. Neophodna je za izdužene rotore (L/D veći od otprilike 0,5) i za svaki rotor sa značajnim momentnim odzivom. Ključna stvar: statički uravnotežen rotor može imati značajnu dinamičku neuravnoteženost. Dva neuravnotežena čekića na suprotnim krajevima rotora, razmaknuta 180°, stvaraju moment savijanja tokom rotacije, iako je statička ravnoteža zadovoljena.
Zašto statičko balansiranje „na noževima“ nije dovoljno
Tradicionalni način provjere balansa je statička metoda „na noževima“ – postavljanje rotora na tračnice s malim trenjem ili prizmatične oslonce kako bi se vidjelo da li teža tačka izaziva njegovo kotrljanje. Statičko balansiranje može ispraviti jednostavnu tešku tačku (statičku neuravnoteženost) dodavanjem ili uklanjanjem mase kako bi se centar mase rotora poklopio s njegovom osom. Međutim, ova metoda ne može otkriti niti ispraviti „momentnu“ (dinamičku) neuravnoteženost.
Kod momentne (spregnute) neuravnoteženosti postoje jednake teške tačke na suprotnim krajevima rotora, razmaknute 180°. U mirovanju ta dva suprotna opterećenja se međusobno poništavaju, pa se rotor možda neće kotrljati na osloncu s noževima. Djeluje uravnoteženo u statičkim uslovima. Ali kada se rotor okreće, te dvije mase stvaraju sile (centrifugalne sile) u suprotnim smjerovima na svakom kraju, formirajući uvrtni moment koji uzrokuje snažno njihanje rotora.
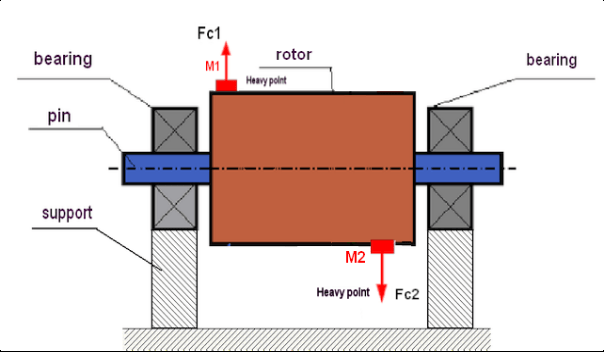
To je kao da imate uravnoteženu klackalicu koja se odjednom počne uvijati tokom kretanja. Nikakvo podešavanje na statičkom postolju neće riješiti ovaj problem, jer se neuravnoteženost pojavljuje samo pri radnoj brzini.
Jednostavno rečeno, balansiranje „na noževima“ ispravlja samo teške tačke u jednoj ravni i propušta skrivene neuravnoteženosti u dvije ravni. Zato rotor može biti „statički uravnotežen“, a ipak vibrirati tokom rada. Da bi se ispravila dinamička neuravnoteženost, potrebno je balansirati u najmanje dvije ravni (npr. dodavanjem dva korekciona utega na različitim pozicijama duž rotora) kako bi se poništile uvrtne sile.
Ovo zahtijeva metode dinamičkog balansiranja dok se rotor okreće (ili podatke dobijene tokom okretanja), što statička postolja ne mogu pružiti.
Rješenja za dinamičko balansiranje
Dinamičko balansiranje podrazumijeva mjerenje vibracija rotora tokom rotacije i dodavanje utega kako bi se poništile i statička i spregnuta neuravnoteženost. Tradicionalno, ovo se moglo postići uklanjanjem rotora i postavljanjem na specijalizovanu balansirnu mašinu. U balansirnoj mašini rotor se okreće, a instrumentacija određuje gdje treba postaviti utege. Ovo omogućava precizno balansiranje, ali ima nedostatke: rastavljanje mašine, transport rotora do radionice i višednevni zastoj.
Nasuprot tome, moderno terensko balansiranje koristi prenosivu opremu za balansiranje rotora u vlastitim ležajima (in-situ). Tehničar postavlja senzore vibracija na kućište mašine i tahometar za mjerenje brzine rotacije i faze. Mašina radi normalnom brzinom, a oprema (poput Balanset-1A) mjeri koliko i u kom pravcu rotor vibrira. Izvođenjem testa sa probnim utegom, softver može izračunati tačan protivuteg koji je potreban i ugao na kojem ga treba postaviti. Ova metoda koeficijenta uticaja (obično proces sa 3 pokretanja i probnim utezima) automatski izračunava rješenje za postizanje balansa.
Na kraju, na rotor se dodaju utezi (ili se uklanja materijal) kako bi se poništile sile neuravnoteženosti.
Dinamički pristup rješava i statičku i dinamičku (spregnutu) neuravnoteženost jer uzima u obzir fazu vibracije na različitim tačkama. Za razliku od statičke metode „na noževima“, dinamičko balansiranje u dvije ravni može ispraviti njihanje koje se pojavljuje samo tokom okretanja.
Terensko dinamičko balansiranje posebno je korisno za veliku opremu (npr. velike rotore drobilica, ventilatore ili bubnjeve mlinova) koju je nepraktično prevoziti u radionicu. Smanjuje zastoj jer se mašina ne rastavlja u potpunosti – balansiranje se često može izvesti na licu mjesta za nekoliko sati umjesto višednevnog zastoja.
Vrste opreme: pregled
Balansiranje drobilica, balansiranje mlinova i srodni postupci primjenjuju se na širok raspon industrijske opreme. Svaka kategorija ima specifične zahtjeve:
Uobičajene mašine koje zahtijevaju balansiranje
Mnoge vrste industrijske opreme zahtijevaju redovno balansiranje. Neki značajni primjeri uključuju:
Drobilice: Mašine poput balansiranja čeljusnih drobilica, konusnih drobilica, udarnih drobilica i čekićastih drobilica su kritične jer njihovi teški rotori ili pokretni dijelovi mogu stvoriti velike vibracije čak i uz malu neuravnoteženost. Na primjer, udarne drobilice često zahtijevaju redovno ponovno balansiranje zbog habanja udarnih šipki i udarnih ploča.
Čekićaste drobilice i druge drobilice kamena mogu zahtijevati balansiranje kad god se zamijene čekići ili čeljusne ploče, kako bi se osiguralo da novi dijelovi ne izazivaju vibracije. Čak i veliki zamajci na čeljusnim drobilicama moraju ostati uravnoteženi kako bi se izbjeglo rezonantno tresenje.
Mlinovi i drobilice za mljevenje: Balansiranje čekićastih mlinova, kuglastih mlinova, valjkastih mlinova i mlinova za mljevenje od vitalnog je značaja za opremu za mljevenje. Rotori velike brzine u čekićastim mlinovima i masivni rotirajući bubnjevi u kuglastim mlinovima moraju biti uravnoteženi kako bi mljevenje bilo glatko, a ležajevi ne bi bili preopterećeni.
Velika rotirajuća masa kuglastog mlina, na primjer, zahtijeva pažljivo balansiranje kako bi se spriječilo prekomjerno naprezanje njegovih oslonaca.
Valjkasti mlinovi i drugi mlinovi za mljevenje slično zahtijevaju balansiranje kako bi se izbjeglo neravnomjerno habanje i vibracije.
Mašine za usitnjavanje: Oprema poput usitnjivača, drobilica za otpad (šrederi), sjeckalica, granulatora i peletara ima rotirajuće noževe, oštrice ili valjke. Ispravno balansiranje usitnjivača, drobilica za otpad, sjeckalica, granulatora i peletara osigurava da ovi rezači rade bez prekomjernog tresenja. Ovo je posebno važno jer komadi materijala ili noževi mogu pući ili se istrošiti tokom rada, iznenada izbacujući rotor iz ravnoteže.
Redovno balansiranje omogućava ovim mašinama siguran rad čak i u zahtjevnim uslovima.
Mikseri i miješalice: Čak i oprema za miješanje ima koristi od balansiranja. Balansiranje miksera, miješalica i mješača primjenjuje se na rotirajuće impelere ili lopatice u industrijskim mikserima. Ako je vratilo ili impeler miksera makar malo neuravnotežen (npr. zbog zalijepljenih sastojaka ili habanja), to može uzrokovati njihanje cijelog miksera. Balansiranje ovih rotirajućih dijelova sprječava vibracije koje mogu uticati na kvalitet proizvoda i integritet mašine.
U svim ovim slučajevima cilj je isti: uravnoteženi rotor okreće se glatko bez prenošenja štetnih sila na svoje ležajeve ili strukturu. Balansiranje drobilica i mlinova posebno je važno u teškoj industriji, ali princip se odnosi na svu rotirajuću opremu – od velikih industrijskih drobilica za otpad do malih laboratorijskih miksera.
| Tip opreme | Tipična brzina (o/min) | Klasa balansa (ISO 1940) | Primarni izazov |
|---|---|---|---|
| Čeljusne drobilice | 250–350 | G6.3 | Ekscentrično vratilo, balans zamajca |
| Konusne drobilice | 300–500 | G6.3 | Ekscentrični sklop, habanje obloge |
| Udarne drobilice | 700–1500 | G6.3 | Habanje udarnih letvica, nakupljanje materijala |
| Čekićni mlinovi | 600–3600 | G2.5–G6.3 | Slobodno viseći čekići |
| Kuglični mlinovi | 15–25 | G6.3 | Promjenjiva raspodjela punjenja |
| Pulverizatori | 500–750 | G2.5 | Rotor klasifikatora, vertikalno vreteno |
Rječnik
- Statička neuravnoteženost: centar mase je pomjeren od ose rotacije (problem u jednoj ravni).
- Spregnuti (momentni) disbalans: jednake teške tačke na suprotnim krajevima rotora stvaraju moment ljuljanja; često zahtijeva balansiranje u dvije ravni.
- Vibracija na 1×: komponenta vibracije na brzini rotacije (RPM/60), obično dominantna kod disbalansa.
- Koeficijenti uticaja: parametri odziva sistema koji se koriste za izračunavanje korekcionih tegova na osnovu probnih pokretanja.
- In-situ balansiranje: balansiranje rotora u vlastitim ležajevima na instaliranoj mašini.
Tehničke tolerancije i specifikacije performansi
Postizanje optimalnog balansa zahtijeva pridržavanje strogih tolerancija specifičnih za svaki tip opreme. Ove specifikacije su ključne za planiranje održavanja i verifikaciju kvaliteta.
Uticaj nakupljanja materijala: dokumentovan slučaj
Primjer iz prakse
Udarna drobilica koja obrađuje mokru glinu: 15 kg zalijepljenog materijala povećalo je vibraciju sa 4,0 mm/s na 12,0 mm/s — 3× amplifikacija. Čišćenje rotora vratilo je vibraciju na 4,2 mm/s prije korekcije balansiranjem. Ovo pokazuje ključnu važnost temeljnog čišćenja prije bilo kojeg postupka balansiranja.
Razmatranja kritične brzine za opremu za miješanje
Radna brzina u odnosu na kritičnu brzinu određuje zahtjeve balansiranja i sigurne zone rada:
- Mješalice za teške uslove rada: Rade na 65% kritične brzine
- Standardne industrijske mješalice: Rade na 70% kritične brzine
- Lopatasti/turbinski mješači: 50–65% kritične brzine
- Brzohodni mješači (propelerski, diskasti): Iznad kritične brzine
- Zona rezonancije (otprilike 70–130% kritične brzine): izbjegavajte kontinuirani rad u ovom opsegu osim ako sistem rotor/oslonac nije posebno analiziran i validiran — balansiranje je neophodno, ali samo po sebi nije dovoljno
Funkcija "RunDown" uređaja Balanset-1A identifikuje rezonantne frekvencije tokom usporavanja (coast-down), omogućavajući operaterima da provjere sigurne zone rada i izbjegnu katastrofalnu rezonancu.
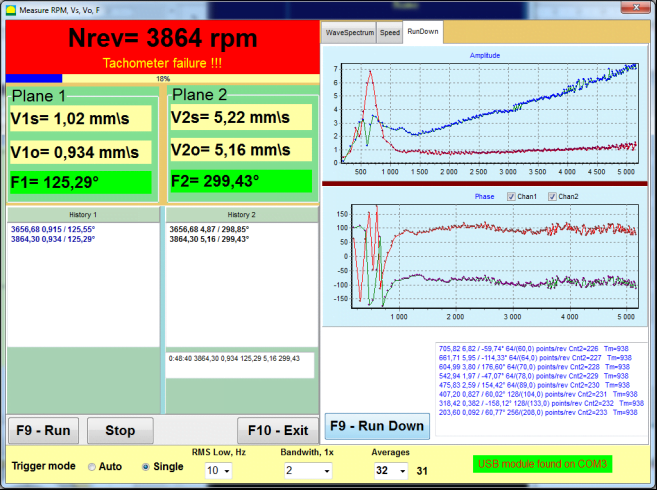
Prošireni tehnički podaci uređaja Balanset-1A
| Parametar | Specifikacija |
|---|---|
| Raspon mjerenja vibracije | 0,02–80 mm/s RMS |
| Raspon frekvencije | 5–1000 Hz |
| Opseg brzine | 100–100.000 o/min |
| Točnost mjerenja faze | ±1° |
| Tačnost mjerenja amplitude | ±5% |
| Osjetljivost akcelerometra | 100 mV/g |
| Radno rastojanje laserskog tahometra | 50–500 mm |
| Sila magnetnog pričvršćivanja | 60 kgf |
| Ukupna težina kompleta | 4 kg u zaštitnom koferu |
ISO zone vibracija (ISO 10816-3 / ISO 20816-3)
| Grupa mašina (ISO 10816-3) | Vrsta oslonca | Granica zone A/B (mm/s RMS) | Granica zone B/C (mm/s RMS) | Granica zone C/D (mm/s RMS) |
|---|---|---|---|---|
| Grupa 1 (velike mašine, >300 kW) | Krut | 2.3 | 4.5 | 7.1 |
| Grupa 1 (velike mašine, >300 kW) | Fleksibilan | 3.5 | 7.1 | 11.0 |
| Grupa 2 (srednje mašine, 15–300 kW) | Krut | 1.4 | 2.8 | 4.5 |
| Grupa 2 (srednje mašine, 15–300 kW) | Fleksibilan | 2.3 | 4.5 | 7.1 |
Zona A je tipična za novoinstalirane mašine; zona B je prihvatljiva za neograničen dugotrajan rad; zona C dozvoljava samo ograničen rad do korekcije; vibracije u zoni D su dovoljno ozbiljne da izazovu oštećenja.
Cilj nakon balansiranja: zona A ili B za odgovarajuću grupu mašina i vrstu oslonca — npr. ispod 2,8 mm/s za srednji (15–300 kW) pogon drobilice na krutim osloncima, ili ispod 4,5 mm/s za veliku mašinu na krutim osloncima. Ispravno dvoravansko dinamičko balansiranje uređajem Balanset-1A obično postiže ovaj rezultat.
Balansiranje drobilica: detaljni postupci
Balansiranje čeljusnih drobilica
Balansiranje čeljusnih drobilica odnosi se na sklop ekscentrične osovine i zamajca. Ove mašine rade poput jednocilindričnog motora s klipnim kretanjem, generišući normalne vibracije na frekvenciji obrtanja i njenom drugom harmoniku. Međutim, habanje zamajca, olabavljeno pričvršćenje protuutege i oštećenje ekscentrične osovine dovode do izraženog neuravnoteženja.
Karakterističan simptom: uzdužna vibracija znatno premašuje vertikalnu vibraciju. Cilj: smanjiti vibraciju sa 50 mm/s na ispod 7,6 mm/s nakon ispravnog balansiranja. Tolerancija horizontalne vibracije: ±2 mm; vertikalne: ±1 mm.
Balansiranje konusnih drobilica
Balansiranje konusnih drobilica usmjereno je na ekscentrični sklop i drobilni konus. Glavni problemi uključuju neravnomjerno habanje obloga, nesaosnost konusa (tolerancija ≤0,1 mm) i habanje ekscentrične čahure. Praćenje vibracija pokazuje prihvatljive performanse kada je horizontalni pomak ≤2 mm, a vertikalni ≤1 mm. Amplituda kućišta veća od 0,5 mm ukazuje na ozbiljan kvar koji zahtijeva hitnu intervenciju.
Balansiranje udarnih drobilica
Balansiranje udarnih drobilica je najčešće izvođen postupak u kamenolomima. I horizontalni udarni drobilici (HSI) i vertikalni udarni drobilici (VSI) koriste kinetičku udarnu energiju udarnih letvica koje udaraju materijal velikom brzinom.
Problem neravnomjernog habanja
Udarne letvice se troše intenzivno i neravnomjerno. Zamjena jedne udarne letvice bez usklađivanja mase katastrofalno narušava balans. Dvoravansko balansiranje je neophodno za HSI rotore zbog njihove dužine; jednoravansko statičko balansiranje ostavlja rezidualno spregnuto neuravnoteženje koje uzrokuje neravnomjerno opterećenje ležajeva.
Sigurnosna razmatranja
Rotori posjeduju ogromnu inerciju; ciklusi pokretanja i zaustavljanja radi postavljanja probnog utega troše značajno vrijeme. Sposobnost uređaja Balanset-1A da pohrani koeficijente uticaja znači da naknadno balansiranje (nakon zamjene udarne letvice) zahtijeva samo jedno mjerenje bez probnih utega.
Specifičnosti VSI drobilica
Centrifugalne udarne drobilice zahtijevaju još veću preciznost zbog brzina obrtanja koje dostižu 1500–2000 o/min. Neuravnoteženje često potiče od nakupljanja materijala unutar komora rotora. VSI balansiranje često zahtijeva zavarivanje utega na gornji i donji poklopac rotora. Balanset-1A efikasno izračunava uglove postavljanja utega u polarnim koordinatama.
Balansiranje čekićastih drobilica
Balansiranje čekićastih drobilica je otežano slobodno viseće postavljenim čekićima. Ako se jedan čekić zaglavi na svom osovinici zbog korozije ili prašine, ne uspijeva se potpuno izvući pod dejstvom centrifugalne sile, čime se pomjera težište rotora i stvara ogromno, promjenljivo neuravnoteženje.
Metodologija
Prije upotrebe uređaja Balanset-1A, operateri moraju provjeriti slobodno kretanje svih čekića i njihovu usklađenost po masi. Balansiranje se vrši na diskovima rotora, a ne na samim čekićima. Funkcija "Split Weight" omogućava raspoređivanje izračunate mase između dvije dostupne tačke (npr. između otvora za osovinice čekića) kada tačno ugaono postavljanje nije moguće, čime se čuva korekcioni vektor.
Balansiranje mlinova: zahtjevi za preciznost
Mlinovi zahtijevaju najvišu preciznost balansiranja zbog kontinuiranih ciklusa rada; svaka vibracija dovodi do zamornog loma skupih pogona i obloga.
Balansiranje čekićastih mlinova
Za razliku od drobilica, balansiranje čekićastih mlinova odnosi se na uređaje velike brzine (do 3600 o/min) koji se koriste za fino mljevenje žitarica, biomase ili hemikalija. Pri takvim brzinama, dozvoljeno rezidualno neuravnoteženje je izuzetno malo (ISO 1940 G2,5 ili G6,3). Rotori čekićastih mlinova često funkcionišu kao ventilatori; otvaranje kućišta radi postavljanja utega može promijeniti aerodinamički otpor. Balansiranje uređajem Balanset-1A mora se izvoditi s potpuno sastavljenim kućištem, koristeći pristupne otvore, ili uz uvažavanje promijenjenih uslova.
Balansiranje kuglastih mlinova
Balansiranje kuglastih mlinova predstavlja jedinstvene izazove. Sam bubanj, sa svojim haotičnim kretanjem mljevnih tijela, obično se ne može balansirati u uobičajenom smislu. Fokus je na pogonskom sklopu velike brzine.
Balansiranje osovine pinjona
Pogonska osovina sa sklopovima ležajeva i spojnicom predstavlja kritični element. Vibracije na osovini pinjona često nisu uzrokovane neuravnoteženjem, već habanjem zubaca ili nesaosnošću. Spektralna analiza uređaja Balanset-1A identifikuje frekvenciju zahvata zupčanika (GMF). Ako dominira 1×RPM, vrši se dinamičko balansiranje spojnice ili utega montiranih na prirubnicu.
Poteškoće pri mjerenju
Udari kugli unutar bubnja stvaraju nasumičan niskofrekventni šum. Postavke uređaja Balanset-1A moraju povećati vrijeme usrednjavanja signala (npr. 10–20 sekundi) kako bi se dobila stabilna očitavanja amplitude i faze.
Balansiranje valjkastih mlinova
Balansiranje valjkastih mlinova primjenjuje se u mlinovima za brašno, kao i u polimernoj i čeličnoj industriji. Valjci su dugi, teški cilindri skloni savijanju (whip). Dvoravansko balansiranje na krajevima je obavezno. Balanset-1A mjeri faznu razliku između lijevog i desnog oslonca; fazna razlika od 180° ukazuje na izraženo spregnuto neuravnoteženje. Balansiranje valjaka in-situ uzima u obzir pogonske remenice i zupčanike montirane na rukavcima valjaka, koji doprinose vlastitom neuravnoteženju.
Balansiranje mlinova za mljevenje
Balansiranje mlinova za mljevenje obuhvata širok spektar: atritore, kuglaste mlinove sa perlama i precizne mašine za mljevenje. Za vretena finog mljevenja, uređaj podržava metodologiju sa tri pokretna protuutega, postižući idealnu glatkoću bez zavarivanja ili kita.
Balansiranje pulverizatora
Balansiranje pulverizatora, posebno za mlinove za ugalj u termoelektranama, od presudnog je značaja. Mnogi pulverizatori imaju vertikalnu konfiguraciju; senzori vibracija (X i Y osa) montirani su na gornji sklop ležaja motora ili reduktora. Gornji dio sadrži rotirajući separator (dinamički klasifikator); njegovo neuravnoteženje uzrokuje ozbiljne vibracije gornje konstrukcije. Balanset-1A balansira ovaj sklop kroz servisne otvore, sprečavajući uništenje pogona i poboljšavajući finoću mljevenja.
Balansiranje opreme za usitnjavanje
Balansiranje šredera
Balansiranje šredera se odnosi na masivne sporookretne rotore (300–500 o/min) koji obrađuju otpadni metal ili gume. Akcelerometri Balanset-1A imaju izuzetnu osjetljivost na niskim frekvencijama (od 5 Hz), pa pouzdano rade i s takvim mašinama. Zbog izuzetno visokih udarnih opterećenja, probni i korekcijski utezi moraju biti čvrsto zavareni; magneti ili ljepljiva traka nisu prihvatljivi ni za probno testiranje.
Balansiranje sječkalica
Balansiranje sječkalica u šumarstvu razlikuje dva tipa mašina. Diskovne sječkalice predstavljaju izazov jer disk djeluje kao žiroskop, pri čemu je glavni problem aksijalna vibracija (klaćenje u obliku „osmice“). Senzori se postavljaju radijalno i aksijalno (duž ose vratila) radi praćenja bočnog bacanja diska (runout). Utezi se postavljaju na zadnju površinu diska ili u posebne džepove za balansiranje.
Bubanjske sječkalice zahtijevaju klasično dvoravansko balansiranje zbog dužine rotora. Svi noževi moraju se održavati kao komplet — oštrenje ili zamjena samo jednog noža narušava balans. Tolerancija debljine noža: 0,13–0,25 mm. Tupi noževi izazivaju sjeckajuće umjesto rezno djelovanje, što stvara prekomjernu vibraciju i zamorne pukotine u zavarenim spojevima. Preporučeni interval oštrenja: svakih 6–8 radnih sati.
Balansiranje granulatora
Balansiranje granulatora za reciklažu plastike obuhvata noževe montirane na rotoru (razmak 1–3 mm od nepokretnih noževa). Kod pojave vibracije, prvo provjerite stanje i montažu noževa. Ako vibracija i dalje postoji, potrebno je profesionalno balansiranje rotora. Postavljanje mašine na antivibracione podloške smanjuje prenos vibracija na temelj.
Balansiranje peletirki
Balansiranje peletirki obuhvata prstenastu matricu (die) i valjke za presovanje. Bočno bacanje čela matrice ne smije prelaziti 0,3 mm (provjera mjernim satom). Zazor između valjka i matrice: minimalno 0,2–0,3 mm. Oštećeni stezni prstenovi su glavni uzrok pucanja matrice i jake vibracije.
Balansiranje opreme za miješanje i mešanje
Balansiranje miksera
Balansiranje miksera za industrijske pumpe prati standard API 610, koji zahtijeva tačnost G2.5 prema ISO 1940. Optimalni odnos prečnika rotora i rezervoara (D/T): 1/3. Teški mikseri rade pri 65% kritične brzine; standardni industrijski mikseri pri 70%. Izbjegavajte kontinuirani rad u opsegu 70–130% kritične brzine, osim ako sistem rotor/oslonac nije posebno analiziran i validiran; balansiranje smanjuje pobudu, ali samo po sebi ne čini rad u blizini rezonancije sigurnim.
Balansiranje mješalica
Balansiranje mješalica u hemijskoj preradi odnosi se na duga vratila u dubokim posudama. Lopatičaste i turbinske mešalice rade pri 50–65% kritične brzine; brzohodni tipovi (propelerski, diskasti) rade iznad kritične brzine. Dinamičko balansiranje smanjuje pobudu neuravnoteženosti pri ovim brzinama, ali rad u blizini kritične brzine siguran je samo ako je sistem rotor/oslonac posebno analiziran i validiran. Duga vratila koriste međuoslonce (stabilizacijske ležajeve).
Balansiranje mješača
Balansiranje mješača odnosi se na brzohodne disperzore (dizolvere). Neuravnoteženost izaziva kontakt lopatice sa zidom posude. Precizno balansiranje vratila i lopatica pomoću Balanset-1A produžava vijek trajanja mehaničke zaptivke, sprečavajući curenje proizvoda.
Terensko balansiranje pomoću Balanset-1A
Balanset-1A prenosivi sistem za balansiranje omogućava korekciju na licu mjesta bez rastavljanja mašine, eliminišući vrijeme transporta, smanjujući zastoje i omogućavajući provjeru rezultata u stvarnim radnim uslovima.
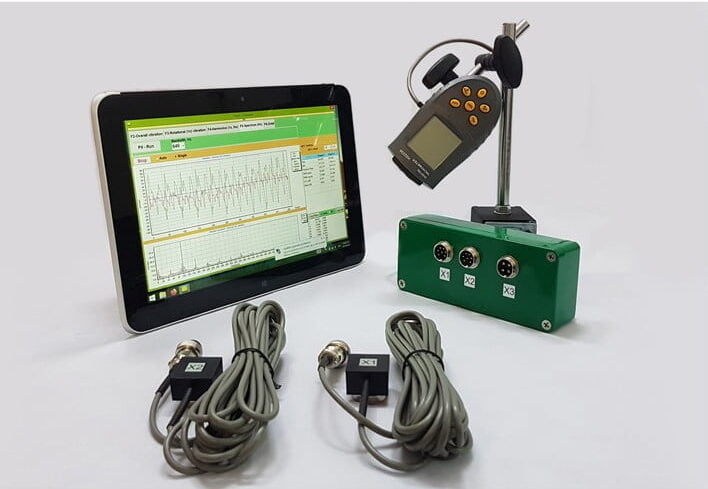
Kako Balanset-1A balansira drobilice i drugu opremu
Balanset-1A je prenosivi dvokanalni uređaj za dinamičko balansiranje i analizu vibracija namijenjen upravo ovoj svrsi. Omogućava inžinjerima i održavaocima da izvode precizno balansiranje na terenu za širok spektar opreme. Balanset-1A dolazi sa dva senzora vibracija (akcelerometra) i laserskim tahometrom, kao i softverom koji se pokreće na računaru. Evo kako funkcioniše i zašto je efikasan:
Dvoravansko balansiranje u originalnim ležajevima (in-situ)
Balanset-1A može izvesti jednoravansko ili dvoravansko balansiranje direktno na mašini, u njenim originalnim ležajevima. To znači da rotor drobilice možete balansirati bez skidanja, čime se štedi ogromno vrijeme. Korištenjem dvije ravni, uređaj korigira i statičku i dinamičku neuravnoteženost rotora. Na primjer, ako ekscentrična masa konusne drobilice izaziva vibraciju, dvoravanska funkcija Balanset-1A odrediće kako postaviti protivtegove na ispravne pozicije — što jednoravanske metode ne mogu.
Širok spektar opreme
Ovaj uređaj je univerzalan – namijenjen je terenskom balansiranju rotacione opreme uključujući drobilice, ventilatore, malčere, pužne transportere, vratila, centrifuge, turbine i drugo. U praksi, jedan Balanset-1A može opsluživati širok park opreme (drobilice, mlinove, uništivače, miksere itd.), smanjujući zastoje i zavisnost od vanjskih servisa za balansiranje.
Jednostavan za korištenje softver
Ne morate biti stručnjak za vibracije da biste koristili Balanset-1A. Njegov softver vodi korisnika kroz proceduru korak po korak i automatski izračunava potrebne korekcijske utege i uglove. Nakon testiranja probnog utega, jasno prikazuje rješenje za balansiranje, tako da tehničari mogu brzo steći potrebno znanje uz minimalnu obuku.
Pouzdani rezultati
Uprkos svojoj prenosivosti, Balanset-1A pruža profesionalni kvalitet balansiranja. Precizno mjeri vibraciju i fazu te izračunava korekcije kako bi ispunio standardne klase kvaliteta balansiranja (ISO 1940). U praksi može davati rezultate uporedive s mnogo skupljim analizatorima, kada su uslovi mjerenja stabilni i procedura pravilno provedena.
Funkcije analize vibracija
Osim balansiranja, Balanset-1A takođe funkcioniše kao analizator vibracija i može prikazati talasne oblike i FFT spektre. To pomaže da se utvrdi da li je vibracija uzrokovana neuravnoteženošću ili drugim problemima (nesaosnost, labavost, rezonancija), čime se podržavaju tačnije odluke o održavanju. U režimu balansiranja, fokus je na komponenti 1× obrtne frekvencije radi izolacije neuravnoteženosti.
Prednosti Balanset-1A u odnosu na tradicionalne metode
Korištenje Balanset-1A za dinamičko balansiranje nudi nekoliko ključnih prednosti u poređenju sa starijim metodama ili oslanjanjem na vanjske servise:
Bez rastavljanja i minimalni zastoji: Tradicionalno balansiranje često je podrazumijevalo rastavljanje rotora i njegovo slanje u radionicu, što je trajalo danima. Sa Balanset-1A, balansiranje se obavlja na licu mjesta u roku od nekoliko sati
Nema potrebe za skidanjem rotora drobilice ili vratila mlina; jednostavno postavite senzore i provedete proceduru balansiranja na terenu. Ovaj in-situ pristup može skratiti posao od 3–7 dana na 2–4 sata, što znači da se proizvodnja može nastaviti istog dana.
Ušteda troškova: Obavljanjem posla internim resursima, kompanije izbjegavaju velike naknade specijalizovanim izvođačima i gubitke zbog produženih zastoja. Sam uređaj Balanset-1A relativno je pristupačan – otprilike nekoliko hiljada eura – a ipak pruža otprilike „80% mogućnosti skupih analizatora za samo ~20% cijene“
Korisnici mogu sami vršiti balansiranje bez angažovanja vanjskih stručnjaka, a uređaj se može isplatiti već nakon nekoliko poslova balansiranja. Štaviše, sprečavanje samo jednog većeg kvara može opravdati investiciju.
Rješava sve tipove neuravnoteženosti: Za razliku od statičkog balansiranja na noževima (knife-edge), dvoravanska dinamička funkcija Balanset-1A ispravlja i statička teška mjesta i dinamičku spregnutu neuravnoteženost (couple imbalance) u jednom procesu
To znači da čak i ako rotor ima onaj problematični efekat klaćenja (momentna neuravnoteženost), Balanset-1A može ga otkriti i usmjeriti postavljanje dva korekcijska utega kako bi se poništio spreg sila. To je sveobuhvatno rješenje za uobičajene scenarije neuravnoteženosti.
Svestranost za razne mašine: Jedan Balanset-1A uređaj se može koristiti na gotovo bilo kojem rotirajućem dijelu u bilo kojoj industriji. Zaista je univerzalan – isti komplet može uravnotežiti ventilator danas, drobilicu kamena sutra, i usitnjivač prekosutra
U ovom kontekstu, to je idealno za pogone koji imaju više vrsta opreme (drobljenje, mljevenje, miješanje itd.), jer vam nisu potrebni zasebni alati za balansiranje za svaku od njih. Od drobilica i mlinova do usitnjivača, mješalica, vratila i turbina, uređaj se prilagođava širokom rasponu rotora.
Jednostavnost korištenja i sigurnost: Vođeni softver i jednostavno hardversko podešavanje Balanset-1A uređaja znače da vam nije potreban doktorat iz vibracija da biste izvršili balansiranje. Proces je siguran i ponovljiv – vibracije postepeno smanjujete uz pomoć proračunatih korekcija mase, umjesto nasumičnog pokušavanja. To smanjuje mogućnost ljudske greške. Eliminacijom prekomjernih vibracija, također povećavate sigurnost u pogonu (manje slučajeva kada se mašine same rastresu ili stvaraju leteće krhotine)
Eliminacijom prekomjernih vibracija, također povećavate sigurnost u pogonu (manje slučajeva kada se mašine same rastresu ili stvaraju leteće krhotine).
Brza dijagnostika: U režimu analizatora vibracija, Balanset-1A se također može koristiti za brzu dijagnozu da li je neuravnoteženost glavni problem ili doprinose i drugi faktori (poput savijenog vratila ili rezonancije). Ova sveobuhvatna dijagnostička i korekcijska mogućnost u jednom uređaju znači da se problemi identificiraju i rješavaju brže nego čekanjem na vanjski tim. Ciklus dijagnostike i korekcije na licu mjesta može se završiti za manje od 1 sat u mnogim slučajevima
U mnogim slučajevima, ciklus dijagnostike i korekcije može se završiti u okviru istog vremenskog prozora za održavanje.
Tehničke specifikacije
| Parametar | Vrijednost |
|---|---|
| Raspon mjerenja vibracije | 0,02–80 mm/s RMS |
| Raspon frekvencije | 5–1000 Hz |
| Opseg brzine | 100–100.000 o/min |
| Preciznost faze | ±1° |
| Tačnost amplitude | ±5% |
| Kanali | 2 (istovremeno mjerenje) |
| Težina | 4 kg (kompletan komplet u koferu) |
Prednosti u odnosu na tradicionalne metode
| Parametar | Tradicionalna (radionička) metoda | Balansiranje u pogonu (Balanset-1A) |
|---|---|---|
| Ukupno vrijeme | 3–7 dana | 2–4 sata |
| Potrebna demontaža | Da | Ne |
| Tipična cijena po poslu | €5.000–15.000 | €500–1.500 |
| Uzima u obzir stvarnu montažu | Ne | Da |
| Ostvariva tačnost | G2.5–G6.3 | G2.5–G6.3 |
Postupak balansiranja korak po korak
Uspjeh u balansiranju je 80% priprema. Slijedite ovaj provjereni algoritam:
Priprema
- Očistite rotor od prljavštine, hrđe, zaostalog materijala — kontaminacija narušava rezultate
- Pregledajte ležajeve (zazor, buka, toplota) — balansiranje ne može ispraviti kvarove ležajeva
- Provjerite sigurnost oslanjanja na temelj i provjerite zaštitne štitnike
- Za čekić-drobilice: provjerite slobodno kretanje čekića i podudaranje težine
Instalacija senzora
- Montirajte senzore vibracija na kućišta ležajeva okomito na osu rotacije (unutar 25 cm od ležaja)
- Povežite na ulaze X1 i X2
- Montirajte laserski tahometar tako da snop pogađa reflektujuću traku na rotoru
- Povežite na ulaz X3 i provjerite stabilno očitanje broja obrtaja (RPM)

Početno mjerenje
- Pokrenite softver: F7 — Balansiranje → F3 — Dvoravansko balansiranje
- Unesite parametre rotora
- Pritisnite F9 za mjerenje početne vibracije
- Zabilježite amplitudu i fazu na obje mjerne tačke
Probna pokretanja
- Zaustavite mašinu i postavite probnu masu u Ravan 1 (masa treba promijeniti amplitudu ili fazu za 20–30%)
- Pokrenite i izmjerite
- Premjestite masu u Ravan 2 i ponovite mjerenje
- Softver izračunava koeficijente uticaja

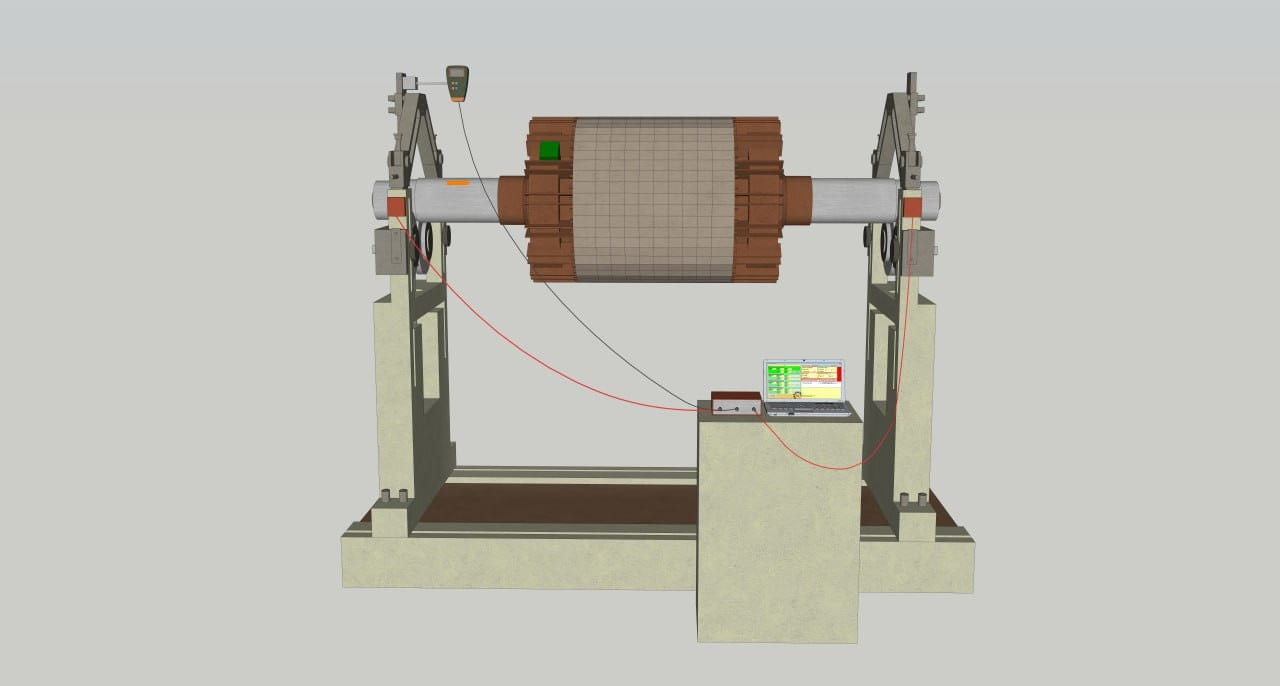
Instalacija masa za korekciju
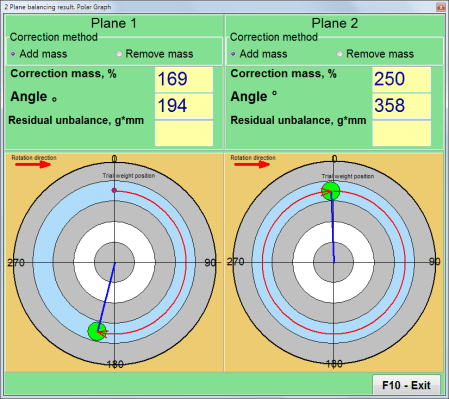
- Softver prikazuje korekcionu masu i ugao za obje ravni na polarnom dijagramu
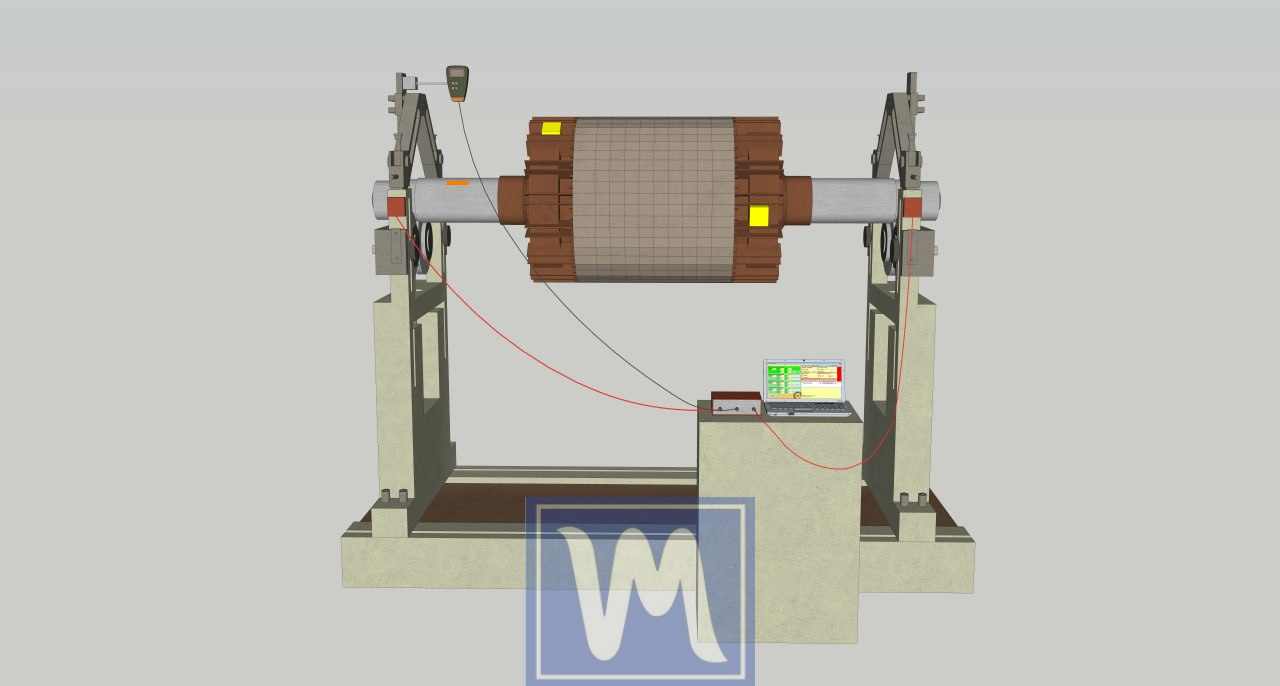
- Postavite trajne utege (zavarivanje, vijčano spajanje, stezanje)
- Koristite funkciju "Podjela utega" ako je montaža pod tačnim uglom nemoguća
Verifikacija
- Izmjerite preostalu vibraciju
- Cilj: Zona A ili B prema ISO 10816-3 (npr. <2,8 mm/s za srednju mašinu na krutim oslonicima)
- Sačuvajte koeficijente uticaja (F8) za buduće balansiranje bez probnih pokretanja
- Generišite izvještaj (F9)
Ekonomsko opravdanje i povrat investicije
Investicija u prijenosnu opremu za balansiranje isplati se u roku od 3–4 mjeseca intenzivne upotrebe.
| Stavka | Vrijednost |
|---|---|
| Trošak opreme Balanset-1A | €1.735–1.975 |
| Usluga balansiranja jednog izvođača | €1,500 |
| Tipična godišnja učestalost balansiranja | 4 puta godišnje |
| Godišnja ušteda na ugovoru o servisiranju | €6,000 |
| Ušteda zbog produženog vijeka trajanja ležajeva | €10.000–30.000/godišnje |
| Ušteda zbog smanjenog zastoja | €50.000–150.000/godišnje |
| Ukupna godišnja ušteda | €66.000–186.000 |
| Period povrata investicije | 3–4 mjeseca |
Fizika vijeka trajanja ležaja
Vijek trajanja ležaja L₁₀ je obrnuto proporcionalan kubu opterećenja (P): L₁₀ = (C/P)³. Smanjenje vibracijskog opterećenja za 50% povećava izračunati vijek trajanja ležaja osam puta. Za teško opterećene sklopove poput vratila čekićnih drobilica ili rukavaca valjkastih mlinova, to se pretvara u godine umjesto mjeseci.
Rješavanje uobičajenih problema
Problem: Nestabilna ili "plutajuća" očitanja
Mogući uzroci: mehanička labavost, istrošeni ležajevi, rad u blizini rezonancije, nestabilna brzina, nakupljanje materijala.
Rješenje: Zategnite temeljne vijke, provjerite zazor na ležajevima, provjerite kruto pričvršćenje, osigurajte konstantan broj obrtaja tokom mjerenja, temeljito očistite rotor.
Problem: Nije moguće postići traženu toleranciju
Mogući uzroci: prisutni drugi nedostaci (nesaosnost, savijeno vratilo, oštećenje ležaja), nelinearno ponašanje sistema, rezonancija.
Rješenje: Izvršite test slobodnog zaustavljanja (coast-down) radi identifikacije rezonancija, provedite sveobuhvatnu dijagnostiku, otklonite povezane nedostatke prije ponovnog pokušaja balansiranja.
Problem: Čekićna drobilica — čekići se zaglavljuju na osovinicama
Uzrok: korozija ili prašina koje sprječavaju slobodno njihanje čekića.
Rješenje: Očistite i podmažite sve osovinice čekića prije balansiranja. Provjerite slobodno kretanje svakog čekića. Zamijenite zaglavljene osovinice.
Problem: Udarna drobilica — nakupljanje materijala
Uzrok: mokri ili ljepljivi materijal koji se lijepi unutar komora rotora (dokumentovan slučaj: 15 kg gline povećalo je vibracije sa 4 na 12 mm/s).
Rješenje: Temeljito očistite unutrašnjost rotora prije balansiranja. Razmotrite premaze protiv lijepljenja za komore rotora.
Često postavljana pitanja
Koliko često treba vršiti balansiranje drobilice?
Za udarne i čekićne drobilice: svakih 500–1000 radnih sati ili nakon zamjene potrošnih dijelova. Za čeljusne i konusne drobilice: svakih 3–6 mjeseci ili kada se vibracije povećaju. Kontinuirano praćenje vibracija omogućava planiranje zasnovano na stanju opreme.
Mogu li interno osoblje izvršiti balansiranje?
Da. Uz Balanset-1A i kratku obuku (obično jedan dan), tehničari održavanja bez prethodnog iskustva u balansiranju postižu profesionalne rezultate. Softver korisnike vodi korak po korak kroz proceduru.
Koji stepen kvaliteta balansiranja je potreban?
Za većinu drobilica i mlinova: G6.3 prema ISO 1940-1. Za brzu opremu (čekićni mlinovi iznad 1500 o/min, pulverizatori): G2.5. Za precizna brusna vretena: G1.0 ili bolje.
Da li balansiranje eliminiše sve vibracije?
Ne. Balansiranje uklanja samo vibracije uzrokovane asimetrijom mase. Vibracije uzrokovane nesaosnošću, oštećenjima ležajeva, labavošću, rezonancijom, problemima sa zupčastim prenosom ili aerodinamičkim silama zahtijevaju zasebne korektivne mjere. Sveobuhvatna analiza vibracija utvrđuje osnovne uzroke.
Zašto je dvoravansko balansiranje neophodno?
Izduženi rotori (L/D iznad približno 0,5) i rotori sa značajnim momentnim odzivom razvijaju i statičku i momentnu (spregnutu) neuravnoteženost. Jednoravansko balansiranje ne može ispraviti momentnu neuravnoteženost, koja stvara ljuljajuće kretanje koje oštećuje ležajeve. Dvoravansko dinamičko balansiranje je jedino potpuno rješenje.
Mogu li se sačuvani koeficijenti uticaja ponovo koristiti?
Da, za identične konfiguracije rotora. Nakon početne karakterizacije, naknadno balansiranje (npr. nakon zamjene udarne šipke ili čekića) zahtijeva samo jedno mjerenje. Ova funkcija znatno skraćuje vrijeme balansiranja za rutinsko održavanje.
Koji je ciljni nivo vibracija nakon balansiranja?
ISO 10816-3 (sada ISO 20816-3) definiše zone A–D sa granicama koje zavise od grupe mašine i tipa oslonca. Na primjer, granica zone B/C je 2,8 mm/s za srednje mašine (15–300 kW) na krutim oslonicma i 4,5 mm/s za velike mašine (>300 kW) na krutim oslonicma. Cilj: zona A ili B za kontinuirani rad.
Počnite štedjeti na popravkama već danas
Nabavite Balanset-1A, obučite svoj tim i implementirajte održavanje zasnovano na stanju opreme. Profesionalna tehnička podrška dostupna je putem WhatsApp-a.
Praktični rezultati: dokumentovane studije slučaja
- Vlakner za šećernu trsku (24 tone, 747 o/min): Vibracije smanjene sa 3,2 na 0,47 mm/s — poboljšanje 6,8×
- Drobilica u Španiji: Početna vibracija >100 mm/s (nivo hitnosti), nakon balansiranja 16–18 mm/s — mašina radi „kao nova“
- Industrijska drobilica: Vibracija sa 21,5 na 1,51 mm/s — poboljšanje 14×
- Ventilator montiran na krovu (okolna temperatura -6°C): Sa 6,8 na <1,8 mm/s
- Ventilacija trgovačkog centra: Smanjenje buke 5–7 dB, ušteda energije, produžen radni vijek
Zaključak
Ukratko, bilo da se radi o čeljusnim drobilicama, konusnim drobilicama, udarnim drobilicama, čekićastim drobilicama ili drugim rotacionim mašinama poput mlinova, uređaja za usitnjavanje, miješalica i drobilica, održavanje balansiranosti opreme je od suštinske važnosti. To dovodi do glatkijeg rada, dugotrajnijih komponenti, uštede energije i sigurnijih uslova rada. Tradicionalne statičke metode poput balansiranja „na noževima“ imaju svoja ograničenja – ne mogu otkriti određene vrste neuravnoteženosti koje se ispolje tek kada mašina radi. Srećom, savremeni alati za dinamičko balansiranje nude rješenje.
Prenosivi balanser Balanset-1A predstavlja napredak u ovoj oblasti. On donosi profesionalno dvoravansko balansiranje direktno na radilište, omogućavajući ekipama za održavanje da brzo isprave neuravnoteženost rotora drobilica i mnoge druge primjene. Zahvaljujući pametnom softveru i senzorima, uklanja nagađanje iz procesa balansiranja i osigurava da se čak i složene neuravnoteženosti riješe. Rezultat je mašina koja radi onoliko glatko koliko je predviđeno, bez destruktivnih sila koje izaziva vibracija.
Za širok spektar industrija – od rudarstva i kamenoloma (drobilice i mlinovi) do proizvodnje i poljoprivrede (ventilatori, sjeckalice, miješalice) – ulaganje u odgovarajuću opremu za balansiranje poput Balanset-1A može biti prekretnica. Ona štiti vašu mašinu „iznutra“, sprečavajući oštećenja prije nego što se dogode. U praktičnom smislu, to znači manje kvarova, niže troškove održavanja i pouzdaniju proizvodnju.
Sa praktičnog aspekta održavanja, Balanset-1A popunjava korisnu nišu između skupe laboratorijske opreme i usluga vanjskih izvođača: omogućava balansiranje in situ u vlastitim ležajevima mašine, pri stvarnoj radnoj brzini i opterećenju. Ovo je važno jer laboratorijsko balansiranje na idealnim osloncima ne može u potpunosti odražavati uslove specifične za instalaciju na lokaciji. Osim toga, sačuvani koeficijenti uticaja omogućavaju ponovljeno balansiranje nakon zamjene udarnih letvica ili čekića u jednom prolazu — bez probnih tegova.
Za većinu drobilica i mlinova, tipičan cilj je klasa kvalitete balansiranja G6.3 prema ISO 1940, što odgovara vibraciji ispod 4,5 mm/s prema ISO 10816. Postizanje ovog nivoa sa Balanset-1A je realan, ponovljiv zadatak za kvalifikovano osoblje nakon minimalne obuke, pod uslovom da je mašina mehanički ispravna i da su mjerenja stabilna.

Nikolai Shelkovenko
Nikolai Shelkovenko je inženjer analize vibracija te osnivač i izvršni direktor kompanije Vibromera. Više od 15 godina balansira rotacionu opremu na terenu, a ne na ispitnom stolu: malčere, industrijske ventilatore, drobilice, centrifuge, vratila i vretena. Upravo je iz tog rada nastala serija instrumenata Balanset — osmišljeni su kao alat koji stručnjak može ponijeti do mašine i njime raditi sam, na licu mjesta, a ne kao laboratorijska oprema. Vibromera je osnovana 2017. godine, a od 2023. sjedište joj je u Portu u Portugalu. Ovdje se odvijaju razvoj, sklapanje i podrška za liniju Balanset. Vodeći instrument je Balanset-1A, prijenosni analizator za balansiranje u jednoj i dvije ravni te za vibracijsku dijagnostiku. Nikolai lično učestvuje u podršci korisnicima, u rješavanju složenih slučajeva balansiranja i u razvoju softvera. Radi s korisnicima širom svijeta, na bilo kojem jeziku.


0 Comments