Balanset-1A · Vibromera · రోటర్ల ఫీల్డ్ బ్యాలెన్సింగ్
Balanset-1Aతో ఫీల్డ్ బ్యాలెన్సింగ్, దశలవారీగా: పూర్తి గైడ్
క్విక్ గైడ్ యొక్క విస్తరించిన వెర్షన్. సంక్షిప్త సూచనలు వదిలేసిన విషయాలను ఇది జోడిస్తుంది: నికోలాయ్ తన చాట్లలో (≈650 సపోర్ట్ సంభాషణలు) కస్టమర్లకు మళ్లీ మళ్లీ వివరించే టెక్నిక్లు మరియు నియమాలు, అలాగే దీని నుండి తీసుకున్న ఖచ్చితమైన ప్రొసీజర్లు అధికారిక సాఫ్ట్వేర్ మాన్యువల్ (రెండు ఎడిషన్లు — 2.2.x మరియు 2.3.x). వీలైనంత సమగ్రంగా మరియు సూటిగా రాయబడింది: మీరు ఈ గైడ్ను ఒక టెక్స్ట్బుక్లా వరుసగా చదవవచ్చు, లేదా రిఫరెన్స్లా సెక్షన్ల వారీగా చూడవచ్చు.
హాఫ్ రూల్
తప్పులు లేని కోణ సూచన
పరిష్కారాలతో సహా ~40 సమస్యలు
సాధారణ యంత్రాలు
ప్రమాణాలు: ISO 1940 · ISO 10816/20816
అత్యవసరాలు — అన్నింటినీ నిర్ణయించే ఎనిమిది నియమాలు
మీరు వీటిని మాత్రమే గుర్తుంచుకుంటే, చాలా బ్యాలెన్సింగ్ పనులు విజయవంతమవుతాయి
నికోలాయ్ అనుభవం ప్రకారం, “బ్యాలెన్స్ కావట్లేదు” కేసుల్లో 50–90% బేరింగ్లు, పగుళ్లు, లేదా రెసొనెన్స్ వల్ల వస్తాయి — అన్బ్యాలెన్స్ వల్ల కాదు. బెల్ట్లను తీసివేయండి, ప్రై బార్తో షాఫ్ట్ను రెండు దిశల్లో ఊపండి, వెల్డ్లను పరిశీలించండి, బోల్ట్లను బిగించండి. ఏ కొద్దిపాటి బేరింగ్ ప్లే అయినా బ్యాలెన్సింగ్ను పూర్తిగా తోసిపుచ్చుతుంది.
పరికరం లెక్కించిన పూర్తి మాస్ను ఒకేసారి ఎప్పుడూ అమర్చవద్దు. సగం అమర్చండి (దాదాపు బ్యాలెన్స్ అయిన రోటర్పై మూడోవంతు), ఒక ట్రిమ్ రన్ చేయండి, మరియు స్పందనను గమనించండి. నిజమైన మెషిన్ నాన్లీనియర్గా ఉంటుంది — పూర్తి మాస్ తరచుగా అధిక పరిహారం ఇచ్చి యాంగిల్ను 180° తిప్పుతుంది.
దిద్దుబాటు బరువు కోణాన్ని, ఆ తలం యొక్క ట్రయల్ వెయిట్ అమర్చిన చోటు నుండి, రోటర్ భ్రమణ దిశలో కొలవాలి. రిఫ్లెక్టివ్ మార్క్ నుండి కాదు! ఇది కొత్తవారు చేసే నంబర్ వన్ పొరపాటు. ప్రతి తలానికి దాని స్వంత సున్నా ఉంటుంది.
సరైన ట్రయల్ రన్ 1× యాంప్లిట్యూడ్ను 20–30% లేదా ఫేజ్ను 20–30° మారుస్తుంది. అంతకంటే తక్కువ మార్పు ఉంటే, పరికరానికి లెక్కించడానికి తగిన డేటా ఉండదు — గణన తప్పుగా వస్తుంది: వెయిట్ను పెంచి మళ్లీ చేయండి. రెండింతలకు మించిన మార్పు కూడా మంచిది కాదు.
బ్యాలెన్సింగ్కు ముందు, వైబ్రేషన్ మీటర్ (F5) తెరిచి గమనించండి: యాంప్లిట్యూడ్ మరియు ఫేజ్ పునరావృతం కావాలి (చెదరిక 10–15% వరకు, ఫేజ్ 10° వరకు). “సంచరించే” రీడింగ్లు రెసొనెన్స్ లేదా యాంత్రిక సమస్యకు సంకేతం: బ్యాలెన్స్ చేయవద్దు.
వేగం 100–200 rpm మారినప్పుడు వైబ్రేషన్లో తీవ్రమైన హెచ్చుతగ్గు, ~180° ఫేజ్ ఫ్లిప్, కరెక్షన్ వెయిట్లు “వృత్తాకారంలో తిరగడం” — ఇది రెసొనెన్స్. దీన్ని రన్-డౌన్ ప్లాట్ లేదా బంప్ టెస్ట్తో కనుగొనండి, మరియు 20–30% వేగం మార్జిన్తో కర్వ్ యొక్క ఫ్లాట్ “ప్లాటో”పై బ్యాలెన్స్ చేయండి.
వేగం, సెన్సార్ల స్థానాలు, టాకోమీటర్, మార్క్, బెల్ట్ టెన్షన్ — ప్రతి రన్లోనూ అన్నీ ఒకేలా ఉండాలి. ఏదైనా మారితే (వెల్డింగ్ తర్వాత దృఢత్వం కూడా), విధానాన్ని దీని నుండి మళ్లీ మొదలుపెట్టండి రన్ 0 మరియు ట్రయల్ వెయిట్లు.
ట్రిమ్ ఇటరేషన్లు ఎప్పుడూ ముగియవు — పరికరం ఎల్లప్పుడూ మరో చిన్న వెయిట్ను సూచిస్తూనే ఉంటుంది. బెంచ్మార్క్లు: సుమారు 5 mm/s కంటే తక్కువ ఫీల్డ్లో మంచి ఫలితం; 2 mm/s కంటే తక్కువ ఉంటే, నాణెం దాని అంచుపై నిలబడుతుంది. ఆరోగ్యకరమైన మెషిన్ 4–5 రన్లలో బ్యాలెన్స్ అవుతుంది; మీరు చాలా రన్లు చేసి ఫలితం రాకపోతే, మెకానికల్ కారణం కోసం వెతకండి.
ఈ గైడ్ను ఎలా వాడాలి. ఇది మీ మొదటి బ్యాలెన్సింగ్ జాబ్ అయితే, సెక్షన్లను వరుసగా చదవండి — దీనికి సుమారు ఒక గంట పడుతుంది, కానీ ఫీల్డ్లో ఒక రోజు ఆదా అవుతుంది. మీరు ఇప్పటికే ఈ పరికరంతో పనిచేస్తుంటే, దీన్ని “ట్రబుల్షూటింగ్” మరియు “యంత్రాలు” సెక్షన్లు మరియు చెక్లిస్ట్లు అందుబాటులో ఉంటాయి. మీరు ఫైల్ను మూసివేసి మళ్లీ తెరిచినా చెక్లిస్ట్ టిక్లు అలాగే ఉంటాయి.
ఇది ఎలా పనిచేస్తుంది — సాధారణ మాటల్లో థియరీ
విధానంలోని ప్రతి “వింత”ను వివరించే ఐదు నిమిషాల సిద్ధాంతం
అసమతుల్యత అంటే ఏమిటి
ఒక ఆదర్శ రోటర్లో మాస్ సమానంగా పంపిణీ చేయబడి ఉంటుంది, మరియు దాని గురుత్వ కేంద్రం భ్రమణ అక్షంపైనే ఖచ్చితంగా ఉంటుంది. నిజమైన రోటర్కు ఎల్లప్పుడూ ఒక “హెవీ స్పాట్” ఉంటుంది: వెల్డ్ బిల్డ్-అప్, అరుగుదల, పేరుకుపోయిన మురికి, తయారీలో అసమతుల్యత. రోటర్ తిరుగుతున్నప్పుడు, ఈ అదనపు మాస్ దాన్ని దాని స్వంత వైపుకు లాగుతుంది — ప్రతి భ్రమణానికి ఒకసారి. ఫలితం భ్రమణ ఫ్రీక్వెన్సీ వద్దనే వైబ్రేషన్: దీన్ని అంటారు 1× భాగంపై (“వన్-ఎక్స్”), లేదా ఒక్కో భ్రమణానికి ఒకసారి వచ్చే వైబ్రేషన్. బ్యాలెన్సింగ్ యొక్క పని ఏమిటంటే భారీ స్పాట్ను భర్తీ చేసేలా ఒక వెయిట్ను జోడించడం (లేదా తొలగించడం).
n — వేగం, rpm. ఉదాహరణ: 1,500 rpm → 1× = 25 Hz. అన్బ్యాలెన్స్ నుండి వచ్చే బలం దీనితో పెరుగుతుంది చతురస్రం వేగం యొక్క: 3,000 rpm వద్ద అదే భారీ స్పాట్ 1,500 వద్ద కంటే నాలుగు రెట్లు ఎక్కువగా అదురుస్తుంది.
స్క్రీన్ మీద మూడు సంఖ్యలు: V1s, V1o, మరియు F1
| రీడింగ్ | ఇది ఏమిటి | ఇది దేని కోసం |
|---|---|---|
| V1s / V2s — మొత్తం వైబ్రేషన్ | మొత్తం ఫ్రీక్వెన్సీ బ్యాండ్లో మొత్తం వైబ్రేషన్ స్థాయి (RMS), mm/s. ఇందులో అన్నీ కలిసి ఉంటాయి: అసమతుల్యత, బేరింగ్లు, మిస్అలైన్మెంట్, బెల్ట్లు, ఇంటర్ఫియరెన్స్. | యంత్రం యొక్క మొత్తం స్థితిని అంచనా వేసి దాన్ని ISO 10816/20816 పరిమితులతో పోల్చండి. |
| V1o / V2o — 1× కాంపోనెంట్ | రోటర్ యొక్క భ్రమణ ఫ్రీక్వెన్సీ వద్ద మాత్రమే ఖచ్చితంగా వచ్చే వైబ్రేషన్, mm/s. ఇది సరిగ్గా అసమతుల్యత ఉత్పత్తి చేసేదే. | కీలకమైన బ్యాలెన్సింగ్ పారామితి: పరికరం 1× యాంప్లిట్యూడ్ మరియు ఫేజ్ నుండి వెయిట్లను లెక్కిస్తుంది. |
| F1 / F2 — 1× ఫేజ్ | టాకోమీటర్కు కనిపించే రిఫ్లెక్టివ్ మార్క్కు సంబంధించి వైబ్రేషన్ వెక్టర్ యొక్క కోణం. | మీకు చెబుతుంది ఇందులో భారీ స్పాట్ లాగుతోంది, కేవలం ఎంత గట్టిగా. |
కీలకమైన త్వరిత పరీక్ష: Vo మరియు Vsలను పోల్చండి. 1× భాగం భౌతికంగా మొత్తం వైబ్రేషన్ కంటే పెద్దదిగా ఉండజాలదు. Vo ≈ Vs అయితే, దాదాపు మొత్తం వైబ్రేషన్ అన్బ్యాలెన్స్ నుండి వస్తుంది, మరియు బ్యాలెన్సింగ్ సహాయపడుతుంది. Vo, Vs కంటే గణనీయంగా తక్కువగా ఉంటే (ఉదాహరణకు, V1s = 12 mm/s కానీ V1o = 1 mm/s), వణుకుతున్నది రోటర్ కాదు: శక్తి హార్మోనిక్స్ మరియు నాయిస్లో (బేరింగ్లు, మిస్అలైన్మెంట్, ప్లే) ఉంది, మరియు నిజమైన కారణం కనుగొనే వరకు బ్యాలెన్సింగ్ నిష్ప్రయోజనం. తనిఖీ చేయండి స్పెక్ట్రమ్.
ఇన్ఫ్లుయెన్స్ కోఎఫిషియంట్ మెథడ్ — ట్రయల్ వెయిట్ ఎందుకు అవసరం
పరికరానికి మీ మెషిన్ గురించి ఏమీ తెలియదు: రోటర్ మాస్ కాదు, బేరింగ్ సపోర్ట్ల స్టిఫ్నెస్ కాదు, బెల్ట్లు మరియు ఫ్రేమ్ ప్రభావం కాదు. కాబట్టి కేవలం ప్రారంభ వైబ్రేషన్ నుండి వెయిట్ను లెక్కించడం అసాధ్యం. ఈ ప్రక్రియ “మెషిన్కు ఒక ప్రశ్న”గా రూపొందించబడింది:
- రన్ 0 — ఎలాంటి వెయిట్లు లేకుండా తొలి వైబ్రేషన్ వెక్టర్ను (వ్యాప్తి మరియు దశ) కొలవండి.
- రన్ 1 — అమర్చండి ఒక ట్రయల్ వెయిట్ తెలిసిన మాస్ను తెలిసిన స్థానంలో అమర్చి కొలవండి వెక్టర్ ఎలా మారింది. ఇది “ప్రశ్న”: వెయిట్కు తాను ఎంత సున్నితంగా ఉందో, ఫేజ్ ఏ దిశలో మారుతుందో వ్యవస్థ సమాధానం ఇస్తుంది. ఆ సమాధానాన్ని అంటారు ప్రభావ గుణకం.
- మిగతాదంతా అంకగణితమే: తెలిసిన వెయిట్కు వచ్చే ప్రతిస్పందన తెలిస్తే, ఏ వెయిట్ను, ఏ కోణంలో అమర్చితే తొలి వెక్టర్ను పూర్తిగా భర్తీ చేయవచ్చో పరికరం లెక్కిస్తుంది.
“ఒకే ప్రయత్నంలో” ఎందుకు పనిచేయదు — నాన్లీనియారిటీ
పరికరం యొక్క గణన సిస్టమ్ లీనియర్ అని భావిస్తుంది: మాస్ను రెండింతలు చేస్తే, వైబ్రేషన్ కూడా రెండింతలు మారుతుంది. నిజమైన మెషిన్ నాన్లీనియర్గా ఉంటుంది: ప్లే, సపోర్ట్ కంప్లయన్స్, ఘర్షణ, ఏరోడైనమిక్స్. నికోలాయ్ మాటల్లో చెప్పాలంటే: మీరు 100 g జోడిస్తే వైబ్రేషన్ 10 mm/s పెరుగుతుంది; మీరు మరో 100 g జోడిస్తే గణన ప్రకారం అది +20 అవ్వాలి, కానీ అది +34 లేదా +14 గా వస్తుంది. పరికరం ఒక సరళరేఖను గీస్తుంది, కానీ వాస్తవికత ఒక వక్రరేఖ.
రెండు ఆచరణాత్మక పరిణామాలు వస్తాయి:
- “హాఫ్ రూల్”: లెక్కించిన మాస్లో 1/2ను అమర్చి ట్రిమ్ రన్తో తనిఖీ చేయండి. అది సరిగ్గా సగం తగ్గితే, వ్యవస్థ లీనియర్గా ఉంది — మిగిలింది జోడించండి. అది “డ్రిఫ్ట్” అయితే, భిన్న దశల్లో కదలండి (వివరాలు దీనిలో “బ్యాలెన్సింగ్” సెక్షన్).
- బ్యాలెన్సింగ్ అనేది ఒక పునరావృత (ఇటరేటివ్) ప్రక్రియ, ఒకే ఖచ్చితమైన ప్రయత్నం కాదు. రెండు లేదా మూడు ట్రిమ్ రన్లు సాధారణమే, ఏదో తప్పు జరిగిందనే సంకేతం కాదు.
రెండు ప్రమాణాలు — కారణం మరియు ప్రభావం
బ్యాలెన్సింగ్లో రెండు వేర్వేరు రాశుల సమూహాలు ఉంటాయి, వాటిని ఎప్పుడూ గందరగోళపరుస్తారు:
- g·mm మరియు G గ్రేడ్లు (ISO 1940 / ISO 21940-11) — ఆ కారణం: రోటర్లోనే ఎంత అదనపు మాస్ ఉంది, ఏ రేడియస్ వద్ద ఉంది. ఇది రోటర్ యొక్క లక్షణం, అది ఎక్కడ అమర్చబడిందనే దానితో సంబంధం లేకుండా ఉంటుంది.
- mm/s (ISO 10816 / ISO 20816) — ఆ ప్రభావం: యంత్రం ఎంత గట్టిగా కంపిస్తుంది. ఇది సపోర్ట్లు, ఫౌండేషన్ మరియు రెసొనెన్స్ల మీద ఆధారపడి ఉంటుంది.
ఫీల్డ్లో మీరు mm/s లో పని చేస్తారు; g·mm అనేది బ్యాలెన్సింగ్ మెషిన్లపై మరియు ఒక ప్రమాణం G గ్రేడ్తో రిపోర్ట్ కావాలని అడిగినప్పుడు అవసరం. సాఫ్ట్వేర్లో ఒక ISO 1940 టాలరెన్స్ కాలిక్యులేటర్ — చూడండి “ట్రిమ్ రన్లు మరియు ఫలితాన్ని మూల్యాంకనం చేయడం” విభాగం.
సన్నాహం: సేఫ్టీ మరియు మెకానిక్స్
అరగంట తనిఖీ ఒక రోజు బ్యాలెన్సింగ్ను ఆదా చేస్తుంది
భద్రత
సెన్సార్లు లేదా వెయిట్లను అమర్చడానికి ముందు, యంత్రాన్ని ఆపి, అది అనుకోకుండా స్టార్ట్ కాకుండా చూసుకోండి. చేతితో చేసే ఏ పనైనా యంత్రం కదలనప్పుడు మాత్రమే చేయాలి.
- రోటర్ తిరిగే ప్లేన్లో నిలబడవద్దు రన్ల సమయంలో — వదులైన వెయిట్ సరిగ్గా అక్కడికే ఎగిరిపోతుంది. 2,000 rpm పైన, ల్యాప్టాప్ ఉన్న టేబుల్ను కూడా పక్కకు తరలించండి.
- వెయిట్లను ఆపరేటింగ్ వేగంలో ఖచ్చితంగా ఊడిపోకుండా అమర్చండి: “ఎగిరిపోయే వెయిట్ నిజమైన ప్రొజెక్టైల్.” వెయిట్లుగా వాడే మాగ్నెట్లు ఆపరేటింగ్ వేగంలో ఎప్పుడూ ఎగిరిపోతాయి.
- రోటర్ మరియు బెల్ట్ డ్రైవ్లపై స్టాండర్డ్ గార్డులు యథాతథంగా ఉండాలి; పరికరాలను తిరిగే భాగాలకు దూరంగా ఉంచండి.
- పగుళ్లు, దెబ్బతిన్న బ్లేడ్లు లేదా కంటికి కనిపించే రనౌట్ ఉన్న రోటర్ను బ్యాలెన్స్ చేయవద్దు — ముందుగా రిపేర్ చేయండి.
- యంత్రం అస్థిరంగా ప్రవర్తించే లేదా రెసొనెన్స్లోకి వెళ్లే వేగంలో రన్ చేయవద్దు.
- టాకోమీటర్ను ఫ్యాన్ యొక్క ఇన్టేక్ ఎయిర్ఫ్లో దగ్గర ఉంచవద్దు — అది ఇంపెల్లర్లోకి పీల్చుకుపోయిన సందర్భాలు ఉన్నాయి.
యంత్రం తనిఖీ: డయాగ్నొస్టిక్ క్రమం
బ్యాలెన్సింగ్ కేవలం అన్బ్యాలెన్స్ను మాత్రమే తొలగిస్తుంది. మిగతావన్నీ — పగుళ్లు, బేరింగ్ ప్లే, వదులైన ఫాస్టెనర్లు, మిస్అలైన్మెంట్, రెసొనెన్స్ — దీన్ని ఇది సరిచేయదు — తరచుగా వాటిని కప్పిపుచ్చుతుంది కూడా. నిరూపితమైన శోధన క్రమం: 1) బేరింగ్లు → 2) పగుళ్లు → 3) బోల్ట్లు → 4) రెసొనెన్స్.
ఆగిపోయిన యంత్రం కోసం తనిఖీ చెక్లిస్ట్
0 / 10
“చెవి మరియు చేతితో” నిర్ధారణ — నేర్చుకోవడం విలువైనది
- యంత్రాన్ని వినండి. రన్-అప్ మరియు రన్-డౌన్ సమయంలో భాగాల వెంట నడవండి: గణగణ శబ్దం, తట్టడం లేదా రస్టలింగ్ శబ్దం ఏ పరికరం కంటే ఖచ్చితంగా సమస్యాత్మక భాగాన్ని చూపిస్తుంది. రన్-డౌన్లో, శబ్దం అదృశ్యమయ్యే క్షణాన్ని పట్టుకోండి.
- చేతితో, ప్రతి ఫాస్టెనింగ్ మరియు కవర్ను తనిఖీ చేయండి — గలగలమనేదే వదులుగా ఉన్నది.
- ఎలక్ట్రికల్ లేదా మెకానికల్? నడుస్తున్నప్పుడు కరెంట్ను ఆపండి: విద్యుదయస్కాంత వైబ్రేషన్ తక్షణమే అదృశ్యమవుతుంది, యాంత్రిక వైబ్రేషన్ వేగంతో పాటు క్రమంగా తగ్గుతుంది. 50/100 Hz వద్ద పీక్లు (లేదా VFDతో 300 Hz) విద్యుత్ సంబంధమైనవి, అన్బ్యాలెన్స్ కాదు.
- ఒకే ఫ్రేమ్పై రెండు రోటర్లు ఒకే వేగంలో నడిచేవాటిని ఒకేసారి బ్యాలెన్స్ చేయలేరు — పరికరం వాటి సహకారాలను వేరు చేయలేదు. బెల్ట్లను తీసివేసి ఒక్కొక్కటిగా పని చేయండి.
- రోటర్ నుండి దూరంగా వెళ్తున్న కొద్దీ వైబ్రేషన్ పెరుగుతుంది (బేరింగ్ సపోర్ట్లు ప్రశాంతంగా ఉన్నప్పుడు ఒక నిచ్చెన, క్యాబిన్ లేదా అద్దం కంపిస్తుంది) — ఇది వదులైన నిర్మాణ మూలకం యొక్క రెసొనెన్స్, అన్బ్యాలెన్స్ కాదు: సెన్సార్ను కంపించే మూలకం మీదే పెట్టి దాని ఫ్రీక్వెన్సీని కనుక్కోండి.
పరికరం, కనెక్షన్, మరియు సాఫ్ట్వేర్
ఛానెల్లు, టాకోమీటర్, ఫర్మ్వేర్, సెట్టింగ్లు — మొదటి కొలత చేయడానికి ముందు మీకు అవసరమైనవన్నీ
కిట్ లోని వస్తువులు మరియు ఛానెల్లు
- Balanset-1A: USB యూనిట్, రెండు కంపన సెన్సార్లు (యాక్సిలరోమీటర్లు), లేజర్ టాకోమీటర్, రిఫ్లెక్టివ్ టేప్, మాగ్నెటిక్ స్టాండ్, స్కేల్, క్యారీయింగ్ కేస్. మొత్తం కిట్ ల్యాప్టాప్ యొక్క USB పోర్ట్ నుండి పవర్ పొందుతుంది — బ్యాటరీలు అస్సలు లేవు.
- సెన్సార్ 1 → కనెక్టర్ Ch-1 (పాత హౌసింగ్లలో X1) → ప్లేన్ 1; సెన్సార్ 2 → Ch-2 (X2) → ప్లేన్ 2. సింగిల్-ప్లేన్ బ్యాలెన్సింగ్లో ఛానెల్ 1 ఉపయోగిస్తారు. టాకోమీటర్ను Tacho కనెక్టర్ (X3) లోకి పెడతారు. ప్రతి ఛానెల్ విడిగా క్యాలిబ్రేట్ చేయబడుతుంది — వాటిని కలగాపులగం చేయవద్దు.
- ఛానల్ రంగులు సాఫ్ట్వేర్ అంతటా ఒకేలా ఉంటాయి: Ch-1 — ముదురు ఎరుపు, Ch-2 — నీలం, టాకోమీటర్ — ఊదా.
టాకోమీటర్ను ఆన్ చేయడానికి మూడు సార్లు నొక్కాలి
వరుస: ON → AUTO → LASER. LASER నొక్కకపోతే, బీమ్ మసకగా ఉంటుంది మరియు మార్క్ డ్రాప్అవుట్లతో చదవబడుతుంది. టాకోమీటర్లో బ్యాటరీలు ఉండవు — ఇది కేబుల్ ద్వారా శక్తిని పొందుతుంది; బ్యాటరీ కంపార్ట్మెంట్ కవర్ను తెరవవద్దు మరియు హౌసింగ్ను తెరవవద్దు. రోటర్ తిరుగుతున్నప్పుడు, టాకోమీటర్ డిస్ప్లే rpm లో వేగాన్ని చూపించాలి.
కంప్యూటర్కు కనెక్ట్ చేయడం
- సెన్సర్లను మరియు టాకోమీటర్ను యూనిట్కు, యూనిట్ను కంప్యూటర్ యొక్క USB పోర్ట్కు కనెక్ట్ చేయండి. క్రమం కచ్చితంగా ఉండనవసరం లేదు: సాఫ్ట్వేర్ ఎప్పుడైనా పరికరాన్ని దానంతట అదే కనుగొంటుంది.
- సాఫ్ట్వేర్ను ప్రారంభించి దీని కోసం వేచి ఉండండి ఆకుపచ్చ స్టేటస్ లైన్ మెయిన్ విండో దిగువన: USB మాడ్యూల్ COMx వద్ద కనుగొనబడింది. పరికరం సిస్టమ్లో “Arduino Due” COM పోర్ట్గా కనిపిస్తుంది.
- మెరుస్తున్న పసుపు రంగు లైన్ అంటే పరికరం కనుగొనబడలేదు (ఇంకా వెతుకుతోంది); నారింజ రంగు అంటే కేబుల్ అన్ప్లగ్ చేయబడింది లేదా పోర్ట్ను వేరే ప్రోగ్రామ్ ఆక్రమించింది. స్టేటస్ లైన్పై క్లిక్ చేయడం వెంటనే మళ్లీ కనెక్ట్ చేసే ప్రయత్నాన్ని ప్రేరేపిస్తుంది.
- సెషన్ సమయంలో కేబుల్ ఊడిపోతే, దాన్ని తిరిగి పెట్టండి: కనెక్షన్ మరియు లైవ్ డేటా స్ట్రీమ్ స్వయంగా కోలుకుంటాయి, కానీ అంతరాయం కలిగిన కొలతను మళ్లీ చేయాలి.
సాఫ్ట్వేర్: వెర్షన్లు మరియు ఇంటర్ఫేస్ యొక్క రెండు “యుగాలు”
- 1.71/1.72 లైన్ — పాత క్లాసిక్ వెర్షన్. ఈ రోజు నాటికి, 2.x కు అప్డేట్ చేయమని మేము సిఫారసు చేస్తున్నాము: ఇప్పటికే ఒక స్టేబుల్ రిలీజ్ వచ్చింది, మరియు దానిలో రన్-డౌన్ ప్లాట్లు ఉన్నాయి.
- 2.x శ్రేణి — మళ్లీ రాసిన కోర్: నిరంతర డేటా స్ట్రీమ్, రన్-డౌన్ (కోస్ట్డౌన్) ప్లాట్, బంప్ టెస్ట్, ఆర్బిట్లు, అడాప్టివ్ కొలత, ఆటో-అప్డేట్లు, సెషన్ రికవరీ. ప్రస్తుత 2.3.x వెర్షన్లకు పరికర ఫర్మ్వేర్ 5.5.0+ — పాత ఫర్మ్వేర్తో, కొలతలు నిరోధించబడతాయి మరియు సాఫ్ట్వేర్ స్వయంగా దాన్ని అప్డేట్ చేయమని అడుగుతుంది (15–30 సెకన్లు, కేబుల్ను డిస్కనెక్ట్ చేయవద్దు).
- జాగ్రత్త: జనరేషన్ల మధ్య హాట్కీలు వేర్వేరుగా ఉంటాయి! కొత్త ఎడిషన్లో: F6 — Balancing, F7 — Charts, F8 — Reports. పాత దానిలో: F6 — Reports, F7 — Balancing, F8 — Charts. బటన్ లేబుల్లను చూసి నిర్ణయించండి — కీ ఎప్పుడూ బటన్ మీదే ముద్రించి ఉంటుంది.
- బ్యాలెన్సింగ్ ఫారమ్లు రెండు ఉన్నాయి — క్లాసిక్ (1 మరియు 2 ప్లేన్లకు వేర్వేరు విండోలు) మరియు ఆధునిక (రన్ కార్డ్లు మరియు లైవ్ సిగ్నల్తో ఒకే విండో). దీన్ని దీని కింద ఎంచుకోండి F4 – Settings → బ్యాలెన్సింగ్ ఫారమ్. గణితం ఒకటే — మీకు ఏది సౌకర్యంగా ఉంటే అది వాడండి.
క్యాలిబ్రేషన్ కోఎఫిషియంట్లు — వాటిని పోగొట్టుకోకండి!
ప్రతి పరికరానికి దాని స్వంత వ్యక్తిగత ఛానల్ కాలిబ్రేషన్ గుణకాలు ఉంటాయి (సాధారణంగా 16–25 పరిధిలోని సంఖ్యలు). వాటి నకలు దీనిపై కూడా ఉంటుంది పరికరం అడుగుభాగంలో మరియు బాక్స్పై ఉన్న లేబుల్, మరియు కిట్లోని USB ఫ్లాష్ డ్రైవ్లో ఒక ఫైల్లో. పాత సాఫ్ట్వేర్ వెర్షన్లను తిరిగి ఇన్స్టాల్ చేసేటప్పుడు లేదా అప్డేట్ చేసేటప్పుడు, వాటిని తప్పనిసరిగా బదిలీ చేయాలి ( F4 – Settings → వైబ్రేషన్ సెన్సిటివిటీ ట్యాబ్); కొత్త 5.x ఫర్మ్వేర్లో అవి పరికరంలోనే నిల్వ చేయబడతాయి మరియు అప్డేట్లను తట్టుకుంటాయి. కోఎఫిషియంట్లు కేవలం సంపూర్ణ mm/s రీడింగ్లను మాత్రమే ప్రభావితం చేస్తాయి — తప్పుడు కోఎఫిషియంట్లతో కూడా బ్యాలెన్సింగ్ కన్వర్జ్ అవుతుంది, కానీ వైబ్రేషన్ పరిమితులతో పోల్చిన మదింపు తప్పుగా ఉంటుంది.
ఫీల్డ్లో రోజును కాపాడే చిన్న చిన్న విషయాలు
- సెషన్ రికవరీ. సాఫ్ట్వేర్ ప్రతి బ్యాలెన్సింగ్ స్టెప్ను ఆటో-సేవ్ చేస్తుంది. క్రాష్ అయినా లేదా ప్రమాదవశాత్తు మూసేసినా, రికవరీ ప్రాంప్ట్కు “Yes” అని జవాబిస్తే అన్ని రన్లు తిరిగి వస్తాయి. మెనూ → Restore Session బటన్ మాన్యువల్గా కూడా పనిచేస్తుంది. జాగ్రత్త: కొత్త రోటర్ సేవ్ చేసిన సెషన్ను శాశ్వతంగా తొలగిస్తుంది.
- COM పోర్ట్ ఎర్రర్ / PurgeComm Error 22 Windows 11 అప్డేట్ల తర్వాత ఇది తెలిసిన విస్తృత సమస్య: సాఫ్ట్వేర్ను వెర్షన్ 2.xకి అప్డేట్ చేయండి (బగ్ అక్కడ మాత్రమే సరిచేయబడింది), కేబుల్ను తీసి మళ్లీ పెట్టండి, అవసరమైతే సెషన్ను పునరుద్ధరించండి.
- ఇన్స్టాలేషన్: డేటాబేస్ కాంపొనెంట్లు మరియు డ్రైవర్లను డీసెలెక్ట్ చేయకుండా సెటప్ విజార్డ్ను ఉపయోగించండి; Windows రీస్టార్ట్ కోసం అడుగుతుంది — ఇన్స్టాలేషన్ పూర్తయ్యే వరకు అంగీకరించవద్దు; ప్రోగ్రామ్ ఫోల్డర్ను OneDrive లో పెట్టవద్దు; “More info → Run anyway” ద్వారా SmartScreen బ్లాక్ను దాటండి.
- VFD (వేరియబుల్ ఫ్రీక్వెన్సీ డ్రైవ్) నుండి జోక్యం: కేబుల్స్పై ఫెర్రైట్ రింగులు (మొదటగా మోటార్కు వెళ్ళే అవుట్పుట్ కేబుల్స్పై), సెన్సార్ కనెక్టర్లపై బిగించిన కప్లింగ్ నట్లు (షీల్డ్ వాటి గుండా వెళుతుంది — వదులైన నట్ 50 Hz పికప్ను ఇస్తుంది), మరియు ల్యాప్టాప్ను బ్యాటరీ పవర్పై నడపండి. అయితే VFD నిజంగా ఉపయోగకరమైనది: rpm ను సాఫీగా మార్చడానికి మరియు రెసొనెన్స్ నుండి దూరంగా వెళ్ళడానికి ఇది ఒక సౌకర్యవంతమైన మార్గం.
- కీ F12 ఏ విండోలోనైనా Documents\Bs1A\Screenshots ఫోల్డర్కు స్క్రీన్షాట్ను సేవ్ చేస్తుంది: రిపోర్ట్ కోసం మరియు సపోర్ట్కు ప్రశ్నల కోసం ఉపయోగపడుతుంది. సపోర్ట్కు రిపోర్ట్ పంపడానికి, దీన్ని వాడండి F1 – About → ఒక సమస్యను నివేదించండి… (స్క్రీన్షాట్లు మరియు పూర్తి లాగ్ను జత చేయండి).
- స్పేర్లు: టాకోమీటర్ అత్యంత సున్నితమైన భాగం, కాబట్టి ఒక స్పేర్ను తీసుకెళ్లండి; సెన్సర్లు దాదాపు విరగనివి; బలహీన పాయింట్ కేబుల్లు మరియు కనెక్టర్లు.
పరికర విశిష్టతలు (సంక్షిప్తంగా)
| వైబ్రేషన్ వేగం (RMS) | 0.02–80 mm/s |
| పని పౌనఃపున్య బ్యాండ్ | 5–550 Hz (FFT స్పెక్ట్రం 1,000 Hz వరకు; 550 Hz పైన రీడింగ్లు వాస్తవం కంటే తక్కువగా చూపబడతాయి) |
| వేగం | 100–100,000 rpm (ఆచరణలో, ~100–300 నుండి 30,000–45,000 rpm వరకు బ్యాలెన్సింగ్) |
| ఫేజ్ ఖచ్చితత్వం | ±1° |
| సెన్సర్లు | MEMS యాక్సిలరోమీటర్లు ±3g, కాంపౌండ్లో పాటెడ్; కేబుల్లు 4–5 m (అభ్యర్థనపై 10–15 m వరకు) |
| టాకోమీటర్ | లేజర్, పని దూరం 10–500 mm |
| శక్తి | ల్యాప్టాప్ యొక్క USB పోర్ట్ నుండి, మొత్తం కిట్ |
| OS (ఆపరేటింగ్ సిస్టమ్) | Windows 7–11 (macOS/Android లేదు); సాఫ్ట్వేర్కు లైసెన్స్లు లేదా సబ్స్క్రిప్షన్లు లేవు, అప్డేట్లు ఉచితం |
నిజాయితీగా చెప్పాలంటే ఒక పరిమితి: ప్రారంభ దశ బేరింగ్ నిర్ధారణ (ఎన్వలప్ విశ్లేషణ, 10–50 kHz) ఈ పరికరానికి సాధ్యం కాదు — దాని ఫ్రీక్వెన్సీ బ్యాండ్ దానికి చాలా ఇరుకైనది. అభివృద్ధి చెందిన బేరింగ్ లోపాలు స్పెక్ట్రమ్లో కనిపిస్తాయి.
వైబ్రేషన్ సెన్సర్లను అమర్చడం
“బ్యాలెన్స్ కాని” యంత్రాల్లో సగం సెన్సార్లను సరిగ్గా అమర్చడం ద్వారానే సరిదిద్దబడతాయి
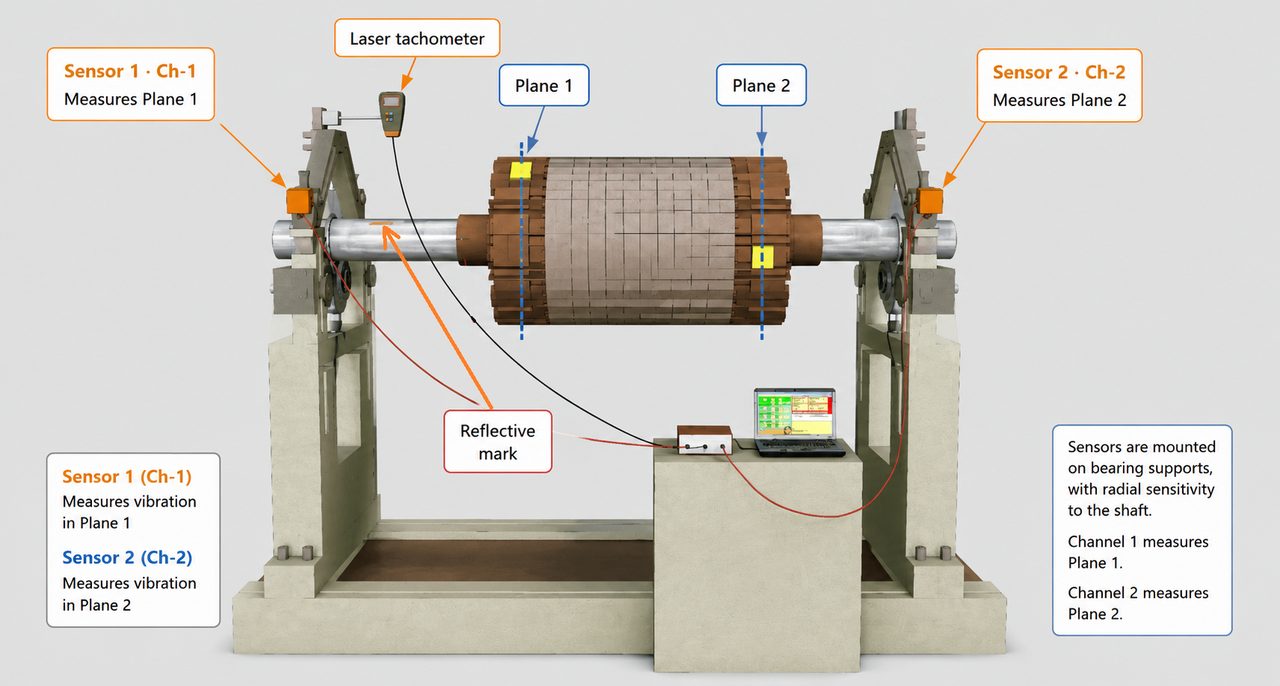
ఎక్కడ మరియు ఎలా అమర్చాలి
- ఖచ్చితంగా రేడియల్ — తిరిగే అక్షానికి లంబంగా; కొలిచే అక్షం మాగ్నెట్ గుండా వెళుతుంది. యంత్రం చివరి ముఖంపై ఎప్పుడూ కాదు: అది యాక్సియల్ వైబ్రేషన్, మరియు బ్యాలెన్సింగ్ “పనిచేయదు.” నిజమైన కేసు: సెన్సార్లు ఎండ్ ఫేస్పై ఉన్నప్పుడు ఒక మల్చర్ రెండుసార్లు “బ్యాలెన్స్ కాలేదు”; వాటిని పైకి తరలించారు — వెంటనే 5 మరియు 7 mm/s మరియు నిశ్శబ్దం. “కొన్నిసార్లు అంతా ప్రాథమికాంశాలకే వస్తుంది.”
- బేరింగ్కు వీలైనంత దగ్గరగా ఉండే, దృఢమైన, గట్టి భాగంపై మాత్రమే — బేరింగ్ సపోర్ట్, ఫ్రేమ్, స్టిఫనింగ్ రిబ్ల పక్కన. వదులుగా ఉన్న కవర్లపై కాదు, షీట్-మెటల్ గార్డ్లపై కాదు, గాస్కెట్ లేదా రబ్బరుతో వేరు చేయబడిన భాగాలపై కాదు. సిగ్నల్ “గరుకుగా” ఉంటే, సైన్ వేవ్లా కనిపించకపోతే, లేదా మొత్తం వైబ్రేషన్ 1× భాగం కంటే చాలా ఎక్కువగా ఉంటే, సెన్సార్ స్వతంత్రంగా కదులుతున్న భాగంపై కూర్చుని ఉంది — దాన్ని మార్చండి.
- దృఢంగా అమర్చిన యంత్రాలపై (బెడ్ప్లేట్, ఫౌండేషన్) నిలువు దృఢత్వం తరచుగా చాలా ఎక్కువగా ఉండటం వల్ల సిగ్నల్ “మునిగిపోతుంది” — సెన్సార్ను అమర్చండి అడ్డంగా: ఆ దిశలో యంత్రం ఎక్కువగా వంగిపోతుంది. మృదువైన/స్ప్రింగ్ సపోర్ట్ల మీద, దానిని పైభాగంలో అమర్చండి. సెన్సార్ ఓరియంటేషన్ను మార్చడం రెసొనెన్స్ నుండి తప్పించుకోవడానికి సరైన మార్గం, కానీ దాని తర్వాత మొత్తం విధానం మళ్లీ మొదటి నుండి మొదలవుతుంది.
- మాగ్నెట్ ద్వారా మాత్రమే కాంటాక్ట్, దాని పూర్తి ముఖంపై: సెన్సార్ వైపులు హౌసింగ్ను తాకకూడదు. స్థూపాకార ఉపరితలంపై ఫ్లాట్ మాగ్నెట్ పెట్టవద్దు — సంపర్కం ఒకే ఒక పాయింట్ వద్ద మాత్రమే ఉంటుంది, మరియు సెన్సార్ ఊగుతుంది. మాగ్నెట్ కింద M4 థ్రెడ్ ఉంది: ఇరుకైన ప్రదేశాల్లో, స్టడ్ లేదా అడాప్టర్తో మౌంట్ చేయండి; అల్యూమినియం హౌసింగ్లపై (మాగ్నెట్ పట్టుకోదు) చుట్టిన పొడవైన కేబుల్ టై లేదా M4 బోల్ట్ ఉపయోగించండి.
- స్ప్రింగ్ ఎలిమెంట్పై కాదు బ్యాలెన్సింగ్ స్టాండ్లో: స్ప్రింగ్ వంగి సిగ్నల్ను వక్రీకరిస్తుంది. సెన్సార్ను సపోర్ట్ యొక్క కదిలే భాగంపై, బేరింగ్కు వీలైనంత దగ్గరగా అమర్చాలి.
- కేబుల్లు: సెన్సార్ను దాని కేబుల్ ద్వారా ఎప్పుడూ లాగవద్దు, మరియు కేబుల్లు రోటర్పై చుట్టుకోకుండా వాటిని రూట్ చేయండి (ఇది కిట్ పాడవడానికి అత్యంత సాధారణ మార్గం). కనెక్టర్లపై “బెల్” కప్లింగ్ నట్లను బిగించండి: షీల్డ్ వాటి గుండా వెళుతుంది, మరియు వదులైన నట్ 50 Hz మెయిన్స్ జోక్యాన్ని తీసుకుంటుంది.
- సెన్సర్లు అమర్చిన స్థితిలో వెల్డింగ్ అనుమతించబడింది — సెన్సార్లను అలాగే వదిలేయండి, కానీ వెల్డింగ్ కరెంట్ ఎలక్ట్రానిక్స్ ద్వారా ప్రవహించకుండా యంత్రం/ట్రాక్టర్ గ్రౌండ్ను డిస్కనెక్ట్ చేయండి.
సెన్సర్లు మరియు ఛానెల్ల త్వరిత తనిఖీ
- వైబ్రేషన్ మీటర్ను తెరిచి సెన్సర్ను చేతితో ఊపండి: చార్ట్లో సుమారు 30–100 mm/s యాంప్లిట్యూడ్ ఉన్న సైన్ వేవ్ కనిపించాలి. స్థిరమైన 0.0X mm/s అనేది నాయిస్ ఫ్లోర్: సెన్సార్, కేబుల్ లేదా కనెక్టర్ పనిచేయడం లేదు.
- మార్చడం ద్వారా లోపాన్ని గుర్తించండి: పరికర కనెక్టర్ల వద్ద సెన్సార్లను మార్చండి, తర్వాత యంత్రం వద్ద. “జీరో” సెన్సార్ను అనుసరిస్తే, సెన్సార్/కేబుల్లో లోపం ఉంది; అది ఛానల్ మీదే ఉంటే, కనెక్టర్ లేదా పరికర ఛానల్లో లోపం.
టాకోమీటర్ మరియు రిఫ్లెక్టివ్ మార్క్
మార్క్ అనేది ఫేజ్ రిఫరెన్స్: దాన్ని దెబ్బతీసేది ఏదైనా గణనను దెబ్బతీస్తుంది
మొత్తం ప్రొసీజర్ అంతటా టాకోమీటర్ను గానీ మార్క్ను గానీ తాకవద్దు. మార్క్ అనేది ఫేజ్ జీరో. టేప్ను తరలిస్తే లేదా రన్ల మధ్య టాకోమీటర్ను మార్చితే, పరికరం ఆ మార్పును ట్రయల్ వెయిట్ ప్రభావంగా భావించి వెయిట్లను తప్పుగా లెక్కిస్తుంది. ఇది నిజమైన కేసు: ఒక కస్టమర్ ప్రక్రియ మధ్యలో మార్క్ను మార్చి గణనను “పాడు చేశారు”.
మార్క్
- ఒకటి వృత్తపరిధి మీద మార్క్, 10–20 mm వెడల్పు (అధిక వేగంలో వెడల్పుగా: 14,000+ rpm వద్ద టాకోమీటర్ ఇరుకైన మార్క్ను గుర్తించదు). కిట్లోని తెల్లని రిఫ్లెక్టివ్ టేప్ ఉత్తమంగా పనిచేస్తుంది.
- మార్క్ చుట్టూ ఉన్న బ్యాక్గ్రౌండ్ మాట్గా మరియు చీకటిగా ఉండాలి. మెరిసే షాఫ్ట్ను నల్ల మార్కర్తో నల్లగా చేయండి లేదా మ్యాట్ టేప్తో కప్పండి, లేకపోతే టాకోమీటర్ మెరుపును మార్క్లుగా లెక్కిస్తుంది.
- దాన్ని ఎక్కడ అతికించాలి: హబ్ లేదా షాఫ్ట్ మీద — రోటర్ వేగంతోనే ఖచ్చితంగా తిరిగే భాగం మీద ఉంచాలి. బ్లేడ్ మీద కాదు (లేకపోతే పరికరం నాలుగు బ్లేడ్లను చూస్తుంది). రోటర్ గేర్బాక్స్ వెనుక ఉంటే, మార్క్ ఇన్పుట్ షాఫ్ట్ మీద కాకుండా రోటర్ మీదే ఉండాలి.
టాకోమీటర్
- ఆన్ చేయడం: ON → AUTO → LASER; మార్క్కు దూరం 10–500 mm (సాధారణంగా 20–50 cm); మెరుపు ఉంటే, బీమ్ను ఉపరితలానికి సుమారు 45° వంచండి.
- వాస్తవం కంటే 2–3 రెట్లు ఎక్కువగా వేగం రీడింగ్? లేజర్ “అదనపు మార్క్లు” చూస్తుంది: మెరిసే మచ్చలు, బోల్ట్లు, రంధ్రాలు, వెల్డ్లు, నూనె మరకలు. నిర్ధారణ సులభం: 8695 / 2856 ≈ 3, కాబట్టి మూడు “మార్క్లు” ఉన్నాయి. మెరిసే మచ్చలను ఇసుకతో రుద్దండి లేదా కప్పండి, కోణం మరియు దూరాన్ని మార్చండి.
- సూర్యుడు మరియు ప్రకాశవంతమైన పగటి వెలుతురు ఫోటోసెల్ను గుడ్డిదిగా చేస్తాయి — ప్రత్యక్ష సూర్యకాంతి లేకపోయినా కూడా. లక్షణం: మీరు టాకోమీటర్ దగ్గరకు వెళ్తే (వెలుతురును అడ్డుకుంటే) అది పనిచేస్తుంది; మీరు దూరంగా వెళ్తే అది ఆగిపోతుంది. పరిష్కారం: మీకు వీలైన ఏ విధంగానైనా దానికి నీడ కల్పించండి — ఒక కార్డ్బోర్డ్ ముక్క, ఒక చేయి, ఒక గుడ్డ, ఒక గొడుగు. “ఒక సాధారణ కార్డ్బోర్డ్ ముక్క కంటే మెరుగైనది ఏదీ లేదు.”
- “12 లేదా 6 గంటల” ట్రిక్: ట్రాక్టర్ హైడ్రాలిక్స్ మీద ఉన్న ఇంప్లిమెంట్ నెమ్మదిగా కిందికి జారుతుంటే, బీమ్ను వృత్తపరిధి పైభాగం లేదా కింది భాగంపై గురిపెట్టండి — అది జారినప్పుడు, లేజర్ ఫేజ్ను గమనించకుండా మార్చే బదులు, మార్క్ను చూడటం ఆపేస్తుంది (ఇది స్పష్టంగా కనిపిస్తుంది).
- వేగం రీడింగ్ సరిగ్గానే ఉన్నా “టాకోమీటర్ ఫెయిల్యూర్” — “తేలియాడే” వేగం ఉన్న యంత్రానికి (బెల్ట్ డ్రైవ్, వ్యవసాయ యంత్రాలు) టాకోమీటర్ ఫిల్టర్ చాలా కఠినంగా ఉంది. ప్రామాణిక పరిష్కారం: సెట్ చేయండి టాకో అసమానత = 200 (పాత వెర్షన్లు) లేదా వదులు చేయండి టాకో ఫిల్టర్ లో F4 – Settings (కొత్త వెర్షన్లు: Auto / Fine 1% … Rough 20%). కానీ వీలైతే, ఫిల్టర్ను వదులు చేసే బదులు ముందుగా అస్థిరతకు కారణాన్ని తొలగించండి.
- ~45,000–60,000 rpm పైన టేప్ ఊడిపోవడం మొదలవుతుంది మరియు అది స్వయంగా అన్బ్యాలెన్స్ను తీసుకువస్తుంది — Hall సెన్సార్కు మారండి (ఇది పరికరానికి కనెక్ట్ అవుతుంది).
- యంత్రం లేకుండా టాకోమీటర్ను చెక్ చేయడం: దాన్ని వెలుగుతున్న మెయిన్స్-పవర్డ్ ఇన్కాండిసెంట్ లాంప్ వైపు చూపండి: పనిచేస్తున్న యూనిట్ 50 Hz మెయిన్స్పై సుమారు 6,000 rpm లేదా 60 Hz మెయిన్స్పై సుమారు 7,200 rpm చూపిస్తుంది (ఫిలమెంట్ మెయిన్స్ ఫ్రీక్వెన్సీకి రెట్టింపు వేగంతో మెరుస్తుంది).
బ్యాలెన్సింగ్కు ముందు: వైబ్రేషన్ మీటర్, స్పెక్ట్రమ్, రెసొనెన్స్
బ్యాలెన్సింగ్ అసలు సాధ్యమేనా అని నిర్ణయించే మూడు చెక్లు
తనిఖీ 1. వైబ్రేషన్ మీటర్లో ఒక నిమిషం: స్థిరత్వం
- Vibration Meter తెరవండి: F5 – వైబ్రేషన్ మీటర్. యంత్రాన్ని ఆపరేటింగ్ వేగానికి తీసుకురండి.
- ఒక నిమిషం గమనించండి. రీడింగ్లు తప్పనిసరిగా పునరావృతం: యాంప్లిట్యూడ్ వ్యాప్తి 10–15% లోపు, ఫేజ్ 10° లోపు. కొత్త వెర్షన్లలో విలువల కింద రంగు బార్ సహాయపడుతుంది: ఆకుపచ్చ స్థిరం మీరు కొలవవచ్చు అని అర్థం, నారింజ రంగు అస్థిరం మీరు చేయలేరని అర్థం.
- రీడింగ్లు అంతకంటే ఎక్కువగా “తేలుతూ” ఉంటే, బ్యాలెన్స్ చేయడానికి ఇది చాలా త్వరగా: కారణం రెసొనెన్స్, అస్థిర వేగం లేదా మెకానికల్ సమస్య. పరికరం యాదృచ్ఛిక హెచ్చుతగ్గులను ట్రయల్ వెయిట్ ప్రభావంగా తప్పుగా భావిస్తుంది, మరియు గణన పనికిరానిదిగా మారుతుంది.
- రీడింగ్లు అస్థిరంగా ఉంటే, మీరు యావరేజింగ్ను పెంచవచ్చు (సగటులు: డిఫాల్ట్గా 32, అస్థిరంగా ఉన్నప్పుడు 64–128), కానీ గుర్తుంచుకోండి: యావరేజింగ్ కారణాన్ని నయం చేయదు, లక్షణాన్ని మాత్రమే దాచిపెడుతుంది.
తనిఖీ 2. Vo vs Vs మరియు స్పెక్ట్రమ్
V1o ను V1s తో పోల్చండి (చూడండి సిద్ధాంతం). 1× కాంపోనెంట్ మొత్తం వైబ్రేషన్లో ఒక చిన్న భాగం మాత్రమే అయితే, Analyzer తెరవండి (F7 – చార్ట్లు, పాత వెర్షన్లో F8) మరియు స్పెక్ట్రంను చూడండి:
| స్పెక్ట్రమ్ ఏమి చూపిస్తుంది | దీని అర్థం ఏమిటి |
|---|---|
| 1× వద్దే ఖచ్చితంగా ఒక ఆధిపత్య పీక్ | అసమతుల్యత అవకాశం ఉంది — మెకానిక్స్ను చెక్ చేసిన తర్వాత, మీరు బ్యాలెన్స్ చేయవచ్చు. |
| 2× వద్ద స్పష్టమైన పీక్ | మిస్అలైన్మెంట్, కప్లింగ్, వంగిన షాఫ్ట్, జ్యామితి. బ్యాలెన్సింగ్ దీన్ని సరిచేయదు. |
| హార్మోనిక్ల “అడవి”: 2×, 3×, 4×… | వదులైన ఫాస్టెనర్లు, ఆట, తాకుతున్న భాగాలు. అన్నింటినీ బిగించి వీటిని ముందుగా సరిచేయండి. |
| 50/100 Hz వద్ద పీక్లు (లేదా VFDతో 300 Hz), రన్నింగ్ వేగం యొక్క గుణిజాలు కాదు | ఎలక్ట్రికల్/ఇంటర్ఫియరెన్స్, మెకానికల్ కాదు. టెస్ట్: పవర్ను కట్ చేయండి — ఎలక్ట్రికల్ వైబ్రేషన్ వెంటనే మాయమవుతుంది. |
| వెడల్పైన, “పరుచుకున్న” బేస్ ఉన్న పీక్ | అస్థిర వేగం లేదా దగ్గర్లో ఒక రెసొనెన్స్. |
| వేగం మారినప్పుడు పీక్ అలాగే ఉంటుంది | స్ట్రక్చరల్ రెసొనెన్స్. పీక్ వేగంతో పాటు కదిలితే, అది తిరిగే భాగం (పుల్లీ, బెల్ట్, అంతర్గత షాఫ్ట్): అనుమానిత భాగంపై లేజర్ టాకోమీటర్ను చూపి ఫ్రీక్వెన్సీలను పోల్చండి. |
తనిఖీ 3. రెసొనెన్స్
రెసొనెన్స్ అంటే రన్నింగ్ వేగం స్ట్రక్చర్ యొక్క నేచురల్ ఫ్రీక్వెన్సీతో సమానమవడం. రెసొనెన్స్ వద్ద మరియు దాని దగ్గర (వేగంలో ±20–30%) బ్యాలెన్సింగ్ అసాధ్యం: రీడింగ్లు హెచ్చుతగ్గులకు గురవుతాయి, ఫేజ్ మారిపోతుంది, మరియు పరికరం రోటర్ చుట్టూ “అన్ని వైపులా” వెయిట్లను అడుగుతూనే ఉంటుంది.
- సంకేతాలు: కేవలం 100–200 rpm వేగం మార్పుతో వైబ్రేషన్ చాలా రెట్లు మారుతుంది (5 mm/s అనేది 15 mm/s అవుతుంది); పీక్ గుండా వెళ్తున్నప్పుడు దశ ~180° తిరగబడుతుంది; చిన్న చిన్న విషయాలకు (ఒక గుడ్డ ముక్క, ఒక ప్రాప్) నిర్మాణం తీవ్రంగా స్పందిస్తుంది.
- రన్-డౌన్ (కోస్ట్-డౌన్) ప్లాట్ దాన్ని కనుగొనడానికి ప్రధాన సాధనం: Vibration Meter → రన్-డౌన్ ట్యాబ్ → రోటర్ను వేగానికి తీసుకురండి → F9 → డ్రైవ్ను ఆపి స్వేచ్ఛగా కోస్ట్-డౌన్ కానివ్వండి. ప్రోగ్రామ్ యాంప్లిట్యూడ్ మరియు ఫేజ్ను వేగానికి వ్యతిరేకంగా ప్లాట్ చేస్తుంది: రెసొనెన్స్ = పీక్ + ఫేజ్ ఫ్లిప్. పీక్ల నుండి బాగా దూరంగా ఉన్న “పీఠభూమి”లో బ్యాలెన్స్ చేయండి.
- బంప్ టెస్ట్ రెసొనెన్స్ గుండా నడపలేని యంత్రాల కోసం ఇది: యంత్రం ఆగి ఉన్నప్పుడు, దీన్ని ఎనేబుల్ చేయండి బంప్ టెస్ట్ ట్యాబ్ (చెక్బాక్స్ F4 – Settings → ప్రయోగాత్మక), Start నొక్కి రబ్బర్ మేలెట్తో కొట్టండి (లేదా చెక్క బ్లాక్ ద్వారా సుత్తితో — ఎప్పుడూ నేరుగా ఉక్కుతో కాదు) దీని పక్కన సెన్సర్ దగ్గర, దానిపై కాదు. స్పెక్ట్రం పీక్లు సహజ ఫ్రీక్వెన్సీలు; ఉపయోగకరమైన మార్పిడి: 1 Hz = 60 rpm.
- దశలవారీ స్వీప్: కనీస వేగం నుండి ప్రారంభించి 50–100 rpm స్టెప్లలో పెంచుకుంటూ వెళ్లండి, ప్రతి స్టెప్ను అర నిమిషం పాటు ఉంచి 3–4 కొలతలు తీసుకోండి — వ్యాప్తి మరియు దశ పట్టిక ప్రమాదకరమైన జోన్లను మరియు బ్యాలెన్సింగ్ సురక్షితమైన “లోయ” (వ్యాలీ) ప్రాంతాలను చూపిస్తుంది.
- రెసొనెన్స్ నుండి ఎలా తప్పించుకోవాలి: ఆపరేటింగ్ వేగాన్ని మార్చండి (కొన్నిసార్లు 200–300 rpm మార్పు సరిపోతుంది); స్టిఫ్నెస్ను మార్చండి — స్టిఫనింగ్ రిబ్లు, యాంగిల్ బ్రాకెట్లు, ఒక ప్రాప్ (ఒక క్లాసిక్ కేసు: ఒక ఫ్యాన్ 9 రోజులు బ్యాలెన్స్ కాలేదు; ఫ్యాన్ హౌసింగ్ను జాక్తో ప్రాప్ చేయగానే వెంటనే బ్యాలెన్స్ అయింది); సెన్సార్ల కొలత దిశను మార్చండి. ఏదైనా మార్పు తర్వాత, ప్రక్రియను మళ్లీ ప్రారంభించండి.
ఏ వేగంలో బ్యాలెన్స్ చేయాలి
- ఆపరేటింగ్ వేగంలో — యంత్రం వాస్తవానికి పనిచేసే వేగం. “సిద్ధాంతపరంగా దృఢమైన రోటర్ను తక్కువ వేగంతో బ్యాలెన్స్ చేయవచ్చు, కానీ సిద్ధాంతంలో సిద్ధాంతానికి, ఆచరణకు తేడా ఉండదు, ఆచరణలో మాత్రం ఉంటుంది”: ఫలితాన్ని ఎల్లప్పుడూ ఆపరేటింగ్ వేగంలో ధృవీకరించండి.
- అది “ఎక్కడ ఎక్కువగా అదురుతుందో” ఆ వేగాన్ని ఎంచుకోవద్దు — రెసొనెన్స్ వద్దే ఇది అత్యధికంగా కంపిస్తుంది, మరియు సరిగ్గా అక్కడే మీరు బ్యాలెన్స్ చేయలేరు.
- 30–50 mm/s పైన వైబ్రేషన్? రెండు దశల్లో బ్యాలెన్స్ చేయండి: మొదట కనీస వేగంలో (500–900 rpm) ఒక స్థూల పాస్, తర్వాత ఆపరేటింగ్ వేగంలో మొత్తం విధానాన్ని మళ్లీ చేయండి. చాలా తీవ్రమైన వైబ్రేషన్తో కేసింగ్ “జెల్లీలా వంగిపోతుంది” మరియు ప్రభావ గుణకాలు మారిపోతాయి.
- యంత్రానికి మూడు వేగం సెట్టింగ్లు ఉంటే, అత్యల్ప దానితో ప్రారంభించండి — అత్యధిక దానిలో సెన్సర్లు ఓవర్లోడ్ కావచ్చు.
బ్యాలెన్సింగ్: ప్లేన్లు, ట్రయల్ వెయిట్, రన్లు
పూర్తి ప్రొసీజర్ — మోడ్ను ఎంచుకోవడం నుండి కరెక్షన్ వెయిట్లను అమర్చడం వరకు
ఒక ప్లేన్ లేదా రెండు
- L/D < 0.5 — ఒక తలం (నికోలాయ్ జాగ్రత్తగా ఉండటానికి పరిమితిగా 1/3ను వాడతారు). ఒక డిస్క్, పుల్లీ లేదా ఇరుకైన ఇంపెల్లర్ ఒక “పాన్కేక్”లా ప్రవర్తిస్తుంది: ఒకే మాస్ సరిపోతుంది.
- L/D ≥ 0.5 — రెండు ప్లేన్లు. పొడవైన రోటర్పై చివరలు వ్యతిరేక దిశల్లో లాగవచ్చు (కపుల్ అసమతుల్యత) — దాన్ని ఒకే మాస్తో సరిచేయలేరు.
- ఇరుకైన రోటర్ అయినా 2,800–3,000+ rpm వద్ద నడిస్తే లేదా G 2.5 లేదా అంతకంటే మెరుగైన గ్రేడ్ అవసరమైతే రెండు ప్లేన్లను వాడండి.
- సైట్లో గమనించాల్సిన సంకేతం: మీరు ఒక ప్లేన్లో బ్యాలెన్స్ చేశారు, కానీ రెండో బేరింగ్ సపోర్ట్ వద్ద వైబ్రేషన్ ఎక్కువగానే ఉండిపోయింది — రెండు ప్లేన్లకు మారండి.
- ధర: ఒక ప్లేన్కు 3 రన్లు పడతాయి (రన్ 0 → రన్ 1 → ట్రిమ్ రన్), రెండు ప్లేన్లు 4 తీసుకుంటాయి (రన్ Run 2 జోడించబడింది).
- బ్యాలెన్సింగ్ తర్వాత ఒక సూచన: రెండు ప్లేన్లలో వెయిట్ కోణాలు సరిపోతే, అన్బ్యాలెన్స్ స్టాటిక్గా ఉంది; వేర్వేరు ప్లేన్లలో వెయిట్లు 0° మరియు 180° వద్ద ఉంటే, కప్ల్ అన్బ్యాలెన్స్ ఆధిపత్యం చెలాయించింది.
ట్రయల్ వెయిట్: మాస్ మరియు స్థానం
- స్థూల మాస్ అంచనా — రోటర్ మాస్లో 0.5–2%. ఆమోదానికి ఒకే ఒక్క ప్రమాణం ఉంది: ట్రయల్ రన్ తర్వాత 1× వ్యాప్తి తప్పనిసరిగా ఇంతమేర మారాలి 20–30% లేదా ఫేజ్ను దీని ద్వారా 20–30° (“వాండరింగ్” రీడింగ్లతో — 50% లేదా అంతకంటే ఎక్కువ, కానీ రెండింతలకు మించకూడదు). మార్పు అంతకంటే తక్కువగా ఉంటే, వెయిట్ను 1.5–2 రెట్లు పెంచి రన్ను మళ్లీ చేయండి. చాలా బలహీనమైన ప్రతిస్పందనను ప్రోగ్రామ్ స్వయంగా తిరస్కరిస్తుంది: పరీక్షా బరువు చాలా చిన్నది.
- చాలా బరువైన వెయిట్ కూడా హానికరమే — ఇది సిస్టమ్ను నాన్లీనియారిటీలోకి నెట్టివేస్తుంది మరియు ప్రమాదకరం. ఉదాహరణ: 1 mm/s కంటే తక్కువ వైబ్రేషన్ ఉన్న క్రషర్పై కస్టమర్ 3–4 kg వెల్డ్ చేశారు — వైబ్రేషన్ తీవ్రంగా పెరిగింది; 1 kg అనువైనదిగా తేలింది. రోటర్ బ్యాలెన్స్కు దగ్గరగా ఉన్న కొద్దీ, ప్రతి గ్రాముకు అది మరింత సున్నితంగా ఉంటుంది.
- దాన్ని ఎక్కడ పెట్టాలి: మీకు సౌకర్యంగా ఉన్న చోట. ఆ పాయింట్ ఆ ప్లేన్కు కోణీయ సున్నా (జీరో) అవుతుంది. రెండు ప్లేన్లలో వెయిట్లు ఒకే లైన్లో ఉండాల్సిన అవసరం లేదు. ఆ స్థానాన్ని సుద్దతో లేదా మార్కర్తో గుర్తు పెట్టండి — వరుస రన్ల తర్వాత దాన్ని మర్చిపోవడం సులభం.
- ట్రయల్ వెయిట్ను జరుపుతారు, జోడించరు: తర్వాత రన్ 1 దాన్ని తీసివేసి ప్లేన్ 2కు దీని కోసం జరుపుతారు రన్ Run 2. రెండు ట్రయల్ వెయిట్లనూ ఒకేసారి అమర్చవద్దు — పరికరం ప్లేన్లను వేరు చేయలేకపోతుంది. మరియు సవరణ వెయిట్లను అమర్చడానికి ముందు ట్రయల్ వెయిట్ను తప్పనిసరిగా తీసివేయండి — దీన్ని ప్రజలు ఎప్పుడూ మర్చిపోతారు. దాన్ని తీసివేయలేకపోతే (వెల్డ్ చేయబడితే) — టిక్ చేయండి రోటర్పై ఉంచండి మరియు గణన దాన్ని పరిగణనలోకి తీసుకుంటుంది.
- ట్రయల్ వెయిట్ను తూకం వేసి దాని మాస్ను ఖచ్చితంగా నమోదు చేయండి — ఖచ్చితంగా ఉండవలసిన కొన్ని సంఖ్యల్లో ఇది ఒకటి. ఇన్స్టాలేషన్ రేడియస్ను సుమారుగా నమోదు చేయవచ్చు (కింద చూడండి).
యంత్రాన్ని బట్టి సాధారణ ట్రయల్ వెయిట్ మాస్లు (ఫీల్డ్ అనుభవం)
| యంత్రం | సాధారణ ట్రయల్ వెయిట్ |
|---|---|
| చిన్న ఫ్యాన్ | గ్రాములు: ~10 g |
| ఫ్యాన్, 900–1,500 rpm | గ్రాములు: 40–80 g |
| పెద్ద ఫ్యాన్ | ~100 g |
| స్ట్రా చాపర్ / కంబైన్ హార్వెస్టర్ యాక్సిలరేటర్ | 50–100 g |
| మౌవర్ | 200–400 g |
| మల్చర్ | గ్రాములు: 400–500 g |
| ఫారెస్ట్రీ మల్చర్, పెద్ద క్రషర్ | గ్రాములు: 500–700 g |
| ~1.7-టన్ను రోటర్ ఉన్న క్రషర్ | ~1 kg |
| భారీ డ్రమ్ | 800–1,000 g |
| చిన్న టర్బైన్, స్పిండిల్ | 3–50 g |
ఇవి ఆచరణ నుండి వచ్చిన మార్గదర్శక విలువలు, నియమాలు కాదు: 20–30% ప్రమాణమే నిర్ణయిస్తుంది. ప్రోగ్రామ్లో ఒక మొదటి ట్రయల్ వెయిట్ అంచనా విండో — Run 0 డేటా నుండి మాస్ మరియు “తేలికైన” వైపు అంచనా (దీనికి సెన్సార్లు టాకోమీటర్తో లైన్లో ఉండాలి).
వ్యాసార్థం గురించి: ఇది వెయిట్ లెక్కింపును ప్రభావితం చేయదు. కరెక్షన్ మాస్ మరియు యాంగిల్ దాని లేకుండానే లెక్కించబడతాయి; రేడియస్ కేవలం అవశేష అన్బ్యాలెన్స్ను g·mm లో మరియు ఫలితాన్ని గ్రాముల్లో చూపించడానికి మాత్రమే అవసరం. మీకు ఖచ్చితంగా తెలియకపోతే — ఒక అంచనా విలువను నమోదు చేయండి, కానీ తప్పకుండా నమోదు చేయండి: రేడియస్ ఖాళీగా ఉంటే (లేదా ట్రయల్ వెయిట్ మాస్ ఎప్పుడూ నమోదు చేయకపోతే) ఫలితం ట్రయల్ మాస్ యొక్క శాతంగా వస్తుంది, ఇది తరచుగా ప్రారంభకులను భయపెడుతుంది. 100 g ట్రయల్ వెయిట్లో 150% = 150 g. ఒకే ఒక్క నియమం: ట్రయల్ వెయిట్ ఉన్న అదే వ్యాసార్థంలో కరెక్షన్ వెయిట్ను అమర్చండి; రేడియస్ వేరుగా ఉంటే — దాన్ని మీరే మళ్లీ లెక్కించండి: మాస్ × (ట్రయల్ రేడియస్ / కొత్త రేడియస్). రోటర్ యాక్సిస్ వెంట వెయిట్ను జరపడం పర్వాలేదు — ఇది కోణాన్ని ప్రభావితం చేయదు.
ప్రోగ్రామ్లో ప్రొసీజర్ (Modern ఫారమ్; Classic లో కూడా స్టెప్లు అలాగే ఉంటాయి)
- సన్నాహం. ట్యాబ్ F2 – సింగిల్-ప్లేన్ లేదా F3 – టూ-ప్లేన్ → F6 – బ్యాలెన్సింగ్ (పాత వెర్షన్లో F7). మొదటి రన్కు ముందు ప్లేన్ల సంఖ్యను ఎంచుకోండి, ట్రయల్ వెయిట్ మాస్ను నమోదు చేయండి (ద్రవ్యరాశి, g) మరియు రేడియస్ (వ్యాసార్థం, mm) ప్రతి ప్లేన్కు; యూనిట్ల ఇండికేటర్ను తనిఖీ చేయండి: అది “g” చూపించాలి, నారింజ రంగు “%” కాదు.
- రన్ 0 — తొలి కొలత. రోటర్ను ఆపరేటింగ్ వేగానికి తీసుకురండి, స్థిరమైన టాకో సిగ్నల్ కోసం వేచి ఉండి నొక్కండి F7 రన్. కార్డ్ యాంప్లిట్యూడ్, ఫేజ్ మరియు వేగాన్ని రికార్డ్ చేస్తుంది. యంత్రాన్ని ఆపండి.
- రన్ 1 — ప్లేన్ 1 లో ట్రయల్ వెయిట్. తూకం వేసిన ట్రయల్ వెయిట్ను అమర్చండి (దాని స్థానం = ప్లేన్ 1 యొక్క 0°), అదే వేగంతో యంత్రాన్ని నడపండి, నొక్కండి F7 రన్. ప్రతిస్పందనను చెక్ చేయండి (20–30%). ఆగండి, వెయిట్ను తీసివేయండి (తప్ప రోటర్పై ఉంచండి టిక్ చేయబడింది).
- రన్ Run 2 — ప్లేన్ 2 లో ట్రయల్ వెయిట్ (రెండు-ప్లేన్ మాత్రమే). ముందులాగే: ప్లేన్ 2లో వెయిట్, రన్, కొలత, తీసివేత.
- లెక్కింపు ఆటోమేటిక్గా జరుగుతుంది చివరి ట్రయల్ రన్ తర్వాత: ప్లేన్ కాలమ్లు మాస్ (g) మరియు కోణం (°)ను చూపిస్తాయి, పైగా చర్య — మాస్ జోడించడం లేదా తీసివేయడం. తెరవండి ధ్రువ ప్లాట్ చూపించు — పోలార్ ప్లాట్ వెయిట్ స్థానాన్ని మరియు తిరిగే దిశ కోసం ఒక బాణాన్ని చూపిస్తుంది.
- కరెక్షన్ వెయిట్లను అమర్చండి — “హాఫ్ రూల్” (కింద) ప్రకారం, ఆ ప్లేన్ యొక్క ట్రయల్ వెయిట్ స్థానం నుండి తిరిగే దిశలో, అదే రేడియస్ వద్ద కోణాన్ని కొలవడం.
- Run T — ట్రిమ్ రన్. యంత్రాన్ని స్టార్ట్ చేసి నొక్కండి F7 రన్. ప్రోగ్రామ్ మిగిలిన వైబ్రేషన్ మరియు అన్బ్యాలెన్స్ను చూపిస్తుంది మరియు వాటిని టాలరెన్స్తో పోలుస్తుంది (ఆకుపచ్చ — టాలరెన్స్ పరిధిలో, ఎరుపు — లేదు). తర్వాత ట్రిమ్ ఇటరేషన్లు వస్తాయి (సెక్షన్ “ట్రిమ్ రన్లు మరియు ఫలితాన్ని మూల్యాంకనం చేయడం”).
F5 వెనక్కి బటన్ చివరి దశను రద్దు చేస్తుంది; మెనూ → New Rotor పూర్తి రీసెట్ (ఇది ఆటోసేవ్ చేసిన సెషన్ను కూడా తొలగిస్తుంది!). ప్రోగ్రామ్ స్వయంగా గుర్తించే లోపాలు: ట్రయల్ వెయిట్ చాలా చిన్నది, రీడింగ్లు మారలేదు (“మీరు నిజంగా వెయిట్ అమర్చారా?”), సెన్సార్ ఓవర్లోడ్ (క్లిప్పింగ్), రన్ల మధ్య అస్థిర వేగం.
“హాఫ్ రూల్” — ప్రధాన ఫీల్డ్ టెక్నిక్. పరికరం 240 g ను 135° వద్ద లెక్కించిందనుకుందాం. దాన్నంతా ఒకేసారి వేలాడదీయవద్దు:
1) అమర్చండి సగం (120 g) లెక్కించిన కోణంలో అమర్చి ట్రిమ్ రన్ చేయండి.
2) వైబ్రేషన్ సుమారు సగానికి తగ్గింది మరియు కోణం “డ్రిఫ్ట్” కాలేదు — సిస్టమ్ లీనియర్గా ఉంది: మిగిలినది జోడించి ముగించండి.
3) అది అంతకంటే ఎక్కువ లేదా తక్కువగా తగ్గింది, లేదా కోణం మారింది — భిన్న దశల్లో (ప్రతి కొత్త గణనలో 1/3, 1/4) కొనసాగించండి, ప్రతి రన్ తర్వాత పరికరం మళ్లీ లెక్కించనివ్వండి.
4) వైబ్రేషన్ ఇప్పటికే సున్నాకు దగ్గరగా ఉంది — మూడో వంతు స్టెప్లలో వెళ్లండి: సున్నాకు దగ్గరగా సిస్టమ్ ప్రత్యేకంగా సున్నితంగా ఉంటుంది.
కారణం: నాన్లీనియర్ మెషిన్పై పూర్తి మాస్ అధిక పరిహారం ఇస్తుంది — వైబ్రేషన్ అలాగే ఉంటుంది, కానీ యాంగిల్ ~180° తిరిగిపోతుంది, మరియు ప్రారంభకుడు “తన తోకనే తాను వెంబడించడం” మొదలుపెడతాడు. వెయిట్ అమర్చిన తర్వాత యాంగిల్ 180° తిరిగిపోవడం మీరు చూస్తే — మీరు అధిక పరిహారం ఇచ్చారు: సగం తీసివేయండి.
కోణాన్ని కొలవడం — ఇక్కడే ఎక్కువగా పొరపాట్లు జరుగుతాయి
- 0° అంటే ఈ ప్లేన్ యొక్క ట్రయల్ వెయిట్ ఉన్న స్థానం. రిఫ్లెక్టివ్ మార్క్ కాదు, చివరిగా అమర్చిన వెయిట్ కాదు, దగ్గర్లోని స్క్రైబ్ లైన్ కాదు. ప్రతి ప్లేన్కు దాని స్వంత సున్నా ఉంటుంది.
- కోణం రోటర్ తిరిగే దిశలోనే కొలవబడుతుంది.
- కోణాన్ని ఎలా కొలవాలి: అత్యంత ఖచ్చితమైన మార్గం ఆర్క్ పొడవు ద్వారా: పొడవు = π × D × (కోణం/360), భ్రమణ దిశలో జీరో నుండి టేప్ మెజర్తో కొలవాలి. లేదా మీ ఫోన్లో ప్రొట్రాక్టర్ యాప్ ఉపయోగించండి, లేదా పై ముక్కల్లా 45–90° సెక్టార్లలో “కంటితో” అంచనా వేయండి. ±5° లోపం క్లిష్టమైనది కాదు; వ్యవసాయ యంత్రాల కోసం రన్ల మధ్య ±15–30° కూడా సాధారణమే.
- “remove mass” చర్య అదే సవరణ, కానీ పాయింట్ 180° జరుగుతుంది (భారీ వైపును డ్రిల్ చేయండి లేదా గ్రైండ్ చేయండి). పద్ధతి రెండు ప్లేన్లలోనూ ఒకేలా ఉండాలి. డ్రిల్ చేయడానికి ముందు, వ్యతిరేక వైపున తాత్కాలిక వెయిట్తో గణనను ధృవీకరించడం మంచిది.
- ట్రిమ్ రన్లన్నింటికీ కూడా అదే సున్నా ఉపయోగించబడుతుంది — కాబట్టి ట్రయల్ వెయిట్ స్థానాన్ని శాశ్వతంగా గుర్తు పెట్టండి.
సవరణ వెయిట్లు: వేటిని వాడాలి మరియు వాటిని ఎలా అమర్చాలి
వెల్డింగ్, బోల్ట్లు, క్లాంప్లు — మరియు వెల్డ్ ఎంత బరువుంటుంది
వెల్డింగ్ — ప్రధాన పద్ధతి
- మొదట టాక్ వెల్డ్లు, చివర్లో పూర్తి వెల్డ్. వెయిట్ను కనీసం 3–4 చోట్ల 1 సెం.మీ. లేదా అంతకంటే పొడవైన వెల్డ్లతో టాక్ చేయండి — ఇది ట్రిమ్ రన్లకు సరిపోతుంది. ఫలితం నిర్ధారించబడిన తర్వాతే పూర్తిగా వెల్డ్ చేయండి, తర్వాత మరో ట్రిమ్ రన్ చేయండి: వెల్డింగ్ మాస్ను జోడిస్తుంది.
- ఒక వెల్డ్ బరువు 30–100 g, మరియు ఎక్కువ వెల్డింగ్తో 300–400 g వరకు. ఒక ఉపయోగకరమైన ట్రిక్: చివరి దశలో, “వెల్డ్ కోసం అనుమతి”గా లెక్కించిన దానికంటే 50–100 g తక్కువ అమర్చండి, మరియు పూర్తి వెల్డింగ్ తర్వాత అవసరమైతే యాంగిల్ గ్రైండర్తో కొంచెం తీసివేయండి, లేదా వ్యతిరేక వైపు చిన్న కౌంటర్వెయిట్ను జోడించండి.
- పదార్థం: మృదువైన తక్కువ-కార్బన్ ఉక్కు (అధిక-కార్బన్ ఉక్కు ఇంపాక్ట్ల కింద పగుళ్లు వస్తుంది) మరియు ఇంపాక్ట్ లోడ్ల కోసం రేట్ చేయబడిన ఎలక్ట్రోడ్లు. వెంట తీసుకెళ్లదగినవి: 20×20 mm స్క్వేర్ బార్, వెడల్పైన బాడీ (ఫెండర్) వాషర్లు (సుమారు 100 g వరకు), పెద్ద నట్లు. 2 kg రేటింగ్ ఉన్న స్కేల్ను తీసుకెళ్లండి — మల్చర్ కోసం వెయిట్లు ఒక కిలోగ్రామ్ కంటే ఎక్కువ ఉండవచ్చు.
- బెల్ట్ లేదా రోలర్ వంటిది దాని మీదుగా నడుస్తుంటే, వెయిట్లు బయటి వ్యాసానికి మించి పొడుచుకురాకూడదు.
వెల్డింగ్ లేకుండా
- నైఫ్ మౌంటింగ్ బోల్ట్ల మీద వాషర్లు (కంబైన్ హార్వెస్టర్లు) — వెల్డింగ్ అస్సలు అవసరం లేదు; ఫ్యాన్ ఇంపెల్లర్ వెనుక ప్లేట్ మీద అల్యూమినియం రివెట్ల మీద వాషర్లు.
- డ్రైవ్షాఫ్ట్పై పైప్ క్లాంప్లు + థ్రెడ్ లాకర్; బ్లేడ్లపై క్లిప్లు — సెరేషన్లతో కూడిన స్ప్రింగ్ స్టీల్ మాత్రమే (సాధారణ క్లిప్లు ఎగిరిపోతాయి).
- అంటించే ఆటోమోటివ్ వీల్ వెయిట్లు — దీని మీద మాత్రమే లోపలి రిమ్ ఉపరితలం మీద (సెంట్రిఫ్యూగల్ ఫోర్స్ వాటిని లాగేయకుండా ఒత్తిపెడుతుంది), మరియు వాటిపై టేప్ చుట్టండి. చిన్న భాగాలపై, హీట్-ష్రింక్ ట్యూబింగ్ మరియు రీన్ఫోర్స్డ్ (ఫిలమెంట్) టేప్ సహాయపడతాయి.
- మాగ్నెట్లను వెయిట్లుగా ఉపయోగించవద్దు — ఆపరేటింగ్ వేగంలో అవి ఖచ్చితంగా ఎగిరిపోతాయి.
పరిమాణం గురించి కామన్ సెన్స్
- పాత మరియు ఫ్యాక్టరీ వెయిట్లను తీసివేయవద్దు — పరికరం వాటిని ఆటోమేటిక్గా లెక్కలోకి తీసుకుంటుంది (అవి ఇప్పటికే తొలి వెక్టర్లో “అంతర్భాగం”గా ఉన్నాయి). కొత్తవాటికి భౌతికంగా స్థలం లేనప్పుడు మాత్రమే వాటిని తీసివేయండి.
- రోటర్ చివరికి “ముళ్ల పంది లాగా” మారినా పర్వాలేదు — వైబ్రేషన్ పోవడమే ముఖ్యం. పాత వెయిట్ను జరపడం కంటే కొత్త వెయిట్ను జోడించడం సులభం.
- పెద్ద యంత్రంపై చిన్న లెక్కించిన మాస్ను నిర్లక్ష్యం చేయవచ్చు: “అంటుకున్న ఒక కొమ్మ 10 g బరువుంటుంది.” బరువైన రోటర్లపై, ~50 g కంటే తక్కువ వెయిట్లు నిరుపయోగం.
ప్రోగ్రామ్లోని ప్రత్యేక ఇన్స్టాలేషన్ పద్ధతులు: Fixed positions, Circular groove, Drill
- స్థిర స్థానాలు — స్థిర స్థానాలు (బ్లేడ్లు, బోల్ట్లు) ఉన్న ఇంపెల్లర్లు మరియు రోటర్ల కోసం: స్థానాల సంఖ్యను నమోదు చేయండి, మరియు ప్రోగ్రామ్ కరెక్షన్ను రెండు దగ్గరి స్థానాల మధ్య విభజిస్తుంది (స్థాన సంఖ్యలు మరియు మాస్లతో Z1/Z2 అడ్డు వరుసలు). పోలార్ డయాగ్రామ్పై విభజనను తనిఖీ చేయండి.
- వృత్తాకార గాడి — వలయాకార గాడిలో సమాన మాస్ ఉన్న మూడు వెయిట్లు (గ్రైండింగ్ వీల్ల T-స్లాట్): ఫలిత వెక్టార్ సవరణకు సమానంగా ఉండేలా ప్రోగ్రామ్ వాటిని కోణాల్లో ఉంచుతుంది.
- డ్రిల్ / మాస్ తీసివేయడం — డ్రిల్లింగ్ ద్వారా బ్యాలెన్సింగ్: మీరు డ్రిల్ వ్యాసం, గరిష్ట లోతు మరియు మెటీరియల్ సాంద్రతను నమోదు చేస్తారు — ప్రోగ్రామ్ లోతు, కోణం (భారీ వైపు = వెయిట్ ఇన్స్టాలేషన్ కోణం నుండి 180°) మరియు రంధ్రాల సంఖ్యను గణిస్తుంది.
- కరెక్షన్ మెథడ్ (జోడించడం/తొలగించడం) అన్ని ప్లేన్లలో ఒకేలా ఉండాలి.
ట్రిమ్ రన్లు మరియు ఫలితాన్ని మూల్యాంకనం చేయడం
ట్రిమ్ రన్లు, ఎప్పుడు ఆపాలి, మరియు “మంచిది”గా దేన్ని పరిగణించాలి
ఫైన్-ట్యూనింగ్ (ట్రిమ్ ఇటరేషన్లు)
- ట్రిమ్ రన్ తర్వాత, కొత్త ట్రయల్ రన్లు అవసరం లేదు — ఇన్ఫ్లుయెన్స్ కోఎఫిషియంట్లు అప్పటికే తెలుసు. ప్రోగ్రామ్ ఒక అదనపు వెయిట్ను లెక్కిస్తుంది; దాన్ని అమర్చండి (“హాఫ్ రూల్” ప్రకారం) ఇప్పటికే అమర్చిన వెయిట్లను తీసివేయకుండా, మరియు ట్రిమ్ రన్ను మళ్లీ చేయండి. సాధారణంగా 2–3 ఇటరేషన్లు సరిపోతాయి.
- ధోరణిని గమనించండి. వైబ్రేషన్ కొంచెమైనా తగ్గుతూనే ఉంటే — కొనసాగించండి. అది పెరిగితే — ఆగండి: వెయిట్లను వేసుకుంటూ పోకండి, కారణాన్ని వెతకండి (కోణమా? మెకానిక్సా? రెసొనెన్సా?). ప్రతి రన్ను దీనితో పోల్చడం సహాయపడుతుంది రన్ 0 లాగ్లో: కొన్నిసార్లు ఉత్తమ ఫలితం మధ్యంతర దశలో వచ్చి ఉండవచ్చు — మీరు ఆ వెయిట్ కాన్ఫిగరేషన్కు తిరిగి వెళ్లవచ్చు.
- ట్రిమ్ దశ సహజంగానే అంతం లేనిది — పరికరం ఎల్లప్పుడూ మరో చిన్న వెయిట్ను సూచిస్తూనే ఉంటుంది. టాలరెన్స్ ఆధారంగా ఎప్పుడు ఆపాలో మీరే నిర్ణయిస్తారు. మీరు జీరోకు దగ్గరవుతున్న కొద్దీ, లెక్కించిన మాస్ మరియు యాంగిల్ ఎక్కువగా “తేలుతూ” ఉంటాయి — జీరో దగ్గర కేవలం నాయిస్ మాత్రమే మిగులుతుంది; తక్కువ వైబ్రేషన్ వద్ద కొలత చెదరడం గురించి హెచ్చరిక సాధారణమే, లోపం కాదు.
- ఆరోగ్యకరమైన యంత్రం 4–5 రన్లలో బ్యాలెన్స్ అవుతుంది. మొదటి ప్రయత్నంలోనే “జీరో” సాధించడం ల్యాబొరేటరీ స్టాండ్లలో మాత్రమే జరుగుతుంది. కానీ మీరు ఇప్పటికే చాలా రన్లు చేసినా ఫలితం రాకపోతే — అది ఒక నిర్ధారణ: యాంత్రిక కారణం కోసం వెతకండి.
- రిపీటబిలిటీ చెక్: వెయిట్లను తీసివేయండి — వైబ్రేషన్ తిరిగి తొలి స్థాయికి రావాలి. అలా జరగకపోతే — యంత్రం లోపల ఏదో కదులుతోంది (లోపల ఇసుక, వదులైన సుత్తులు, సీట్లో తిరుగుతున్న బేరింగ్); రిపీటబిలిటీ లేదు.
మూడు వేర్వేరు “టాలరెన్స్లు” — వాటిని కలగలపవద్దు
| దేన్ని మూల్యాంకనం చేస్తారు | పరామితి | ప్రమాణం |
|---|---|---|
| ప్రోగ్రామ్లో బ్యాలెన్సింగ్ ఫలితం | అవశేష 1× వైబ్రేషన్ మరియు అవశేష అసమతుల్యత | మీరు లక్ష్య విలువను సెట్ చేస్తారు (ప్రోగ్రామ్లోని ISO 1940 కాలిక్యులేటర్) |
| మొత్తంగా యంత్రం యొక్క స్థితి | మొత్తం వైబ్రేషన్ VΣ, mm/s RMS | ISO 10816 / 20816 — బేరింగ్ హౌసింగ్ల మీద కొలతలు |
| రోటర్ బ్యాలెన్స్ క్వాలిటీ | మిగిలిన అన్బ్యాలెన్స్, g·mm/kg, బ్యాలెన్స్ క్వాలిటీ గ్రేడ్లు G | ISO 1940-1 / ISO 21940-11 |
ప్రోగ్రామ్ యొక్క “టాలరెన్స్లో ఉంది” సందేశం అవశేష 1× కు మాత్రమే సంబంధించినది. ఇది ISO ప్రకారం మొత్తం వైబ్రేషన్ మదింపును భర్తీ చేయదు మరియు బ్యాలెన్స్ క్వాలిటీ గ్రేడ్ G హామీ ఇవ్వదు. కాంట్రాక్ట్ రిపోర్ట్ కోసం, ప్రమాణం, దాని ఎడిషన్, కొలత పాయింట్లు, ఫ్రీక్వెన్సీ బ్యాండ్ మరియు ఆపరేటింగ్ మోడ్ను నమోదు చేయండి.
సుమారు మొత్తం వైబ్రేషన్ జోన్లు
బేరింగ్ హౌసింగ్లపై బ్రాడ్బ్యాండ్ వైబ్రేషన్, mm/s RMS (చారిత్రక ISO 10816-3 వర్గీకరణ; ఇది ఒక మార్గదర్శకం మాత్రమే, తీర్పు కాదు — సపోర్ట్ రకాన్ని బట్టి పరిమితి మారుతుంది):
B — దీర్ఘకాలిక ఆపరేషన్కు ఆమోదయోగ్యం
C — పరిమితం, కారణాన్ని సరిచేయండి
D — ఆమోదయోగ్యం కాదు
| యంత్ర సమూహం | జోన్ A | జోన్ B | జోన్ C | జోన్ D |
|---|---|---|---|---|
| క్లాస్ I — 15 kW వరకు చిన్న యంత్రాలు | ≤ 0.71 | mm/s: 0.71–1.80 | 1.80–4.50 | > 4.50 |
| క్లాస్ II — మధ్యస్థ యంత్రాలు 15–75 kW | ≤ 1.12 | 1.12–2.80 | mm/s: 2.80–7.10 | mm/s: > 7.10 |
| క్లాస్ III — పెద్ద యంత్రాలు, దృఢమైన పునాది | mm/s: ≤ 1.80 | 1.80–4.50 | 4.50–11.20 | > 11.20 |
| క్లాస్ IV — పెద్ద యంత్రాలు, సౌకర్యవంతమైన ఫౌండేషన్ | ≤ 2.80 | mm/s: 2.80–7.10 | mm/s: 7.10–18.00 | mm/s: > 18.00 |
నికోలాయ్ యొక్క ఫీల్డ్ నియమాలు: సుమారు 5 mm/s కంటే తక్కువ ఏదైనా మంచి ఫలితం; మెత్తని సపోర్ట్లపై వ్యవసాయ యంత్రాల కోసం, 7 mm/s వరకు ఆమోదయోగ్యం; 2 mm/s కంటే తక్కువ — “ఒక నాణెం దాని అంచుపై నిలబడుతుంది” (అన్నట్టు, ఫలితాన్ని కస్టమర్కు చూపించడానికి ఇదే ఉత్తమ మార్గం — మరియు ఉత్తమ కంటెంట్: “వణుకు → వెయిట్లు → నిశ్శబ్దం → నాణెం”). తేలికపాటి ఫ్రేమ్పై బరువైన రోటర్ కోసం, దాన్ని 1 mm/s కంటే తక్కువకు తీసుకురండి. ఫ్యాన్లకు వాటి స్వంత ప్రత్యేక ప్రమాణం ఉంది, ISO 14694.
ప్రోగ్రామ్లో ISO 1940 టాలరెన్స్
- బ్యాలెన్సింగ్ విండోలో, నొక్కండి ISO 1940… (పాత వెర్షన్లలో — గణించండి).
- రోటర్ మాస్ (kg) మరియు ఆపరేటింగ్ వేగాన్ని నమోదు చేయండి; గ్రేడ్ను ఎంచుకోండి: G 6.3 — ఫ్యాన్లు, ఇంపెల్లర్లు, డ్రైవ్షాఫ్ట్లు, వ్యవసాయ రోటర్లు (సాధారణ పరిశ్రమ ఎంపిక); G 2.5 — అధిక వేగం మరియు ప్రెసిషన్ యంత్రాలు; G 16 — స్థూలమైన వ్యవసాయ యూనిట్లు మరియు క్రషర్లు. స్కేల్ అవగాహన కోసం: 3,000 rpm వద్ద 80 kg రోటర్ — G 6.3 ≈ 800 g·mm, G 16 ≈ 2,000 g·mm ఒక్కో ప్లేన్కు.
- “OK” క్లిక్ చేయండి — టాలరెన్స్ దీనిలోకి నమోదవుతుంది టాలరెన్స్ ఫీల్డ్; రెండు ప్లేన్లతో, ప్రతి ప్లేన్కు సగం వస్తుంది. ట్రిమ్ రన్ తర్వాత ప్రోగ్రామ్ PASS/FAIL చూపిస్తుంది.
ఈ కింది అన్నీ నిజమైతే బ్యాలెన్సింగ్ పూర్తయినట్టే:
0 / 6
రీబ్యాలెన్సింగ్, ఆర్కైవ్ మరియు రిపోర్ట్లు
రెండోసారి, అదే రోటర్ ఒకే ఒక్క కొలతతో బ్యాలెన్స్ చేయబడుతుంది
సేవ్ చేసిన ప్రభావ గుణకాలు
ఇన్ఫ్లుయెన్స్ కోఎఫిషియంట్లు — ఒక నిర్దిష్ట యంత్రం యొక్క “క్యారెక్టర్” — ఆర్కైవ్కు ఆటోమేటిక్గా సేవ్ చేయబడతాయి, దీని ద్వారా Balanset సాఫ్ట్వేర్ ప్రతి బ్యాలెన్సింగ్ జాబ్తో పాటు. అదే రోటర్ను (లేదా అదే రకమైన దాన్ని) తిరిగి బ్యాలెన్స్ చేయడానికి ట్రయల్ రన్లు అవసరం లేదు:
- ఆర్కైవ్ను తెరవండి: F8 – రిపోర్ట్లు (పాత వెర్షన్లో F6), దీనిలో చెక్ మార్క్ ఉన్న రికార్డ్ను ఎంచుకోండి కోఎఫ్. కాలమ్ మరియు నొక్కండి F5 – గుణకాలను వర్తింపజేయండి (ఇది తప్పనిసరిగా F5 అయ్యుండాలి — “OK” బటన్ గుణకాలను లోడ్ చేయదు!). లేదా బ్యాలెన్సింగ్ ఫారమ్ నుండి: మెనూ → Load Coefficients.
- మాత్రమే చేయండి రన్ 0 — కరెక్షన్ వెంటనే లెక్కించబడుతుంది.
- వెయిట్లను అమర్చి ట్రిమ్ రన్ చేయండి. కోణం అనేది అసలు బ్యాలెన్సింగ్ యొక్క ట్రయల్ వెయిట్ స్థానం నుండి కొలవబడుతుంది — అందుకే మీరు దాన్ని రోటర్ మీద శాశ్వతంగా గుర్తు పెట్టాలి.
కోఎఫిషియంట్లు ఏమీ మారనంత వరకు మాత్రమే చెల్లుబాటు అవుతాయి: అదే మెషిన్, అదే సెన్సార్ స్థానాలు మరియు దిశ, అదే వేగం, అదే స్టిఫ్నెస్. బేరింగ్లను మార్చినా, ఫ్రేమ్ను మళ్లీ వెల్డింగ్ చేసినా, సెన్సార్ను తరలించినా — కోఎఫిషియంట్లు పాతబడతాయి మరియు పూర్తి ప్రక్రియ అవసరం. ఒకే రకమైన రోటర్ల బ్యాచ్ బ్యాలెన్సింగ్ కోసం, ట్రయల్ వెయిట్లను రిఫ్లెక్టివ్ మార్క్తో అనుసంధానంగా ఉంచండి — ఆ విధంగా ప్రతి యూనిట్ యొక్క జీరో రిఫరెన్స్ సమానంగా ఉంటుంది.
ఆర్కైవ్ మరియు రిపోర్ట్లు
- ప్రతి బ్యాలెన్సింగ్ జాబ్ ఆటోమేటిక్గా ఆర్కైవ్కు రాయబడుతుంది (విండోను మూసేటప్పుడు రోటర్ పేరు అడుగుతారు). ఆర్కైవ్ ఇక్కడ ఉంటుంది ఫోల్డర్: Documents\BalSoft\Bs1A మరియు అప్డేట్ల తర్వాత కూడా ఉంటుంది; దీన్ని వేరే PC కి తరలించడానికి, ఈ ఫోల్డర్ను కాపీ చేయండి చాలు.
- రిపోర్ట్: రిపోర్ట్ బ్యాలెన్సింగ్ విండోలో లేదా ఆర్కైవ్ నుండి బటన్ (F9 – రిపోర్ట్). ఎగుమతి — PDF, HTML, RTF; ReportTpl ఫోల్డర్లోని టెంప్లేట్లను మీ కంపెనీ కోసం బ్రాండ్ చేయవచ్చు.
- Vibration Meter మరియు రన్-డౌన్ ప్లాట్ రిపోర్ట్లు — దీని ద్వారా రిపోర్ట్ బటన్ సంబంధిత వైబ్రేషన్ మీటర్ ట్యాబ్లలో: “before/after” డిఫెక్ట్ రిపోర్ట్కు జోడించడానికి అనుకూలం.
ట్రబుల్షూటింగ్: సమస్యలు మరియు పరిష్కారాలు
లక్షణం → ఏమి తనిఖీ చేయాలి. శోధన ఈ సెక్షన్లోని అన్ని పట్టికలను ఫిల్టర్ చేస్తుంది
బ్యాలెన్సింగ్ కన్వర్జ్ కావడం లేదు
| లక్షణం | కారణం మరియు ఏమి చేయాలి |
|---|---|
| పరికరం “సర్కిల్ చుట్టూ” వెయిట్లను అడుగుతూనే ఉంటుంది, పెద్దవి పెద్దవి | రెసొనెన్స్ లేదా బేరింగ్ ప్లే (నాన్లీనియారిటీ). వేగం లేదా దృఢత్వాన్ని మార్చండి, యాంత్రిక భాగాలను తనిఖీ చేయండి. లేకపోతే “రోటర్ పూర్తిగా వెయిట్లతోనే నిండిపోతుంది.” |
| వెయిట్లు వైబ్రేషన్ను అస్సలు మార్చడం లేదు | అధిక వైబ్రేషన్ — బహుశా రెసొనెన్స్ వల్ల కావచ్చు: వేగాన్ని తగ్గించండి, రెండు దశల్లో బ్యాలెన్స్ చేయండి (మొదట తక్కువ వేగంలో స్థూల బ్యాలెన్సింగ్, తర్వాత ఆపరేటింగ్ వేగంలో). లేకపోతే, పాడైన బేరింగ్లు లేదా పగులు. |
| వెయిట్ను అమర్చిన తర్వాత కోణం ~180° తిరగబడింది | అధిక సవరణ: మాస్ ఆప్టిమల్ కంటే ఎక్కువగా ఉంది. సగం తీసివేసి ట్రిమ్ రన్ను మళ్లీ చేయండి. |
| లెక్కించిన మాస్లు అసమానంగా దూకుతున్నాయి (500 g → 200 g → 1.5 kg) | బేరింగ్ ప్లే. ఆపి బేరింగ్ ఫిట్లను తనిఖీ చేయండి. |
| భారీ లెక్కించిన మాస్ (మధ్యస్థ సైజు రోటర్పై కిలోగ్రాములు) | విధాన లోపం (కోణాలు? ట్రయల్ వెయిట్ తీసివేయబడిందా?) లేదా ఫలితం గ్రాముల్లో కాకుండా ట్రయల్ వెయిట్ మాస్ శాతంగా చూపబడింది. |
| అధిక వైబ్రేషన్తో అసాధారణంగా చిన్న మాస్ | 1× కాంపోనెంట్, మొత్తం వైబ్రేషన్ మరియు స్పెక్ట్రమ్ను తనిఖీ చేయండి — సమస్య అన్బ్యాలెన్స్ కాకపోవచ్చు. లేదా సెన్సార్లు తప్పు స్థానంలో ఉన్నాయి (ఎండ్ ఫేస్, “ఊగే” భాగం): సెన్సార్లను జరిపి మళ్లీ మొదలుపెట్టండి. |
| గ్రాములకు బదులు శాతంలో ఫలితం | ట్రయల్ వెయిట్ మాస్ (లేదా రేడియస్) నమోదు చేయలేదు. దాన్ని నమోదు చేయండి — ఫలితం గ్రాముల్లోకి మళ్లీ లెక్కించబడుతుంది; 100 g ట్రయల్ వెయిట్లో 150% = 150 g. |
| వెయిట్లను తీసివేశారు — వైబ్రేషన్ తొలి విలువకు తిరిగి రాలేదు | లోపల ఏదో కదులుతోంది: రోటర్లో ఇసుక/నీరు, వదులైన హామర్లు, సీట్లో తిరుగుతున్న బేరింగ్. పునరావృతత లేదు — బ్యాలెన్సింగ్ అసాధ్యం. |
| ఆపరేషన్ సమయంలో వైబ్రేషన్ నెమ్మదిగా పెరుగుతుంది | స్థిరమైన పెరుగుదల — ఏదో కదులుతోంది (సీట్లో బేరింగ్, షాఫ్ట్ మీద వీల్); తరంగాలుగా ఉంటే — రెండు మూలాల మధ్య బీటింగ్. బేరింగ్లు వేడెక్కుతున్నాయో లేదో తనిఖీ చేయండి. |
| దశ దానంతట అదే డ్రిఫ్ట్ అవుతుంది (ఒకే కొలతలో ±10° లేదా అంతకంటే ఎక్కువ) | బేరింగ్ ప్లే. తక్కువ తరచుగా — థర్మల్ డ్రిఫ్ట్: యంత్రాన్ని చల్లగా మరియు వేడెక్కిన స్థితిలో పోల్చండి. |
| ఒక ప్లేన్ కన్వర్జ్ అవుతుంది, మరొకటి కాదు | రెండవ బేరింగ్ సపోర్ట్ వైపు స్థానిక సమస్య: బేరింగ్, రెసొనెన్స్, వదులుదనం. ఆ సపోర్ట్ను ప్రత్యేకంగా తనిఖీ చేయండి. |
| పరిపూర్ణంగా బ్యాలెన్స్ చేసినా, యంత్రం ఇంకా అదురుతోంది | స్పెక్ట్రమ్ను చూడండి: మూలం రోటర్ కాదు (PTO, బెల్ట్, పక్క యూనిట్, విద్యుత్ సంబంధమైనది). V1o చిన్నది, V1s పెద్దది — ఏమైనా బ్యాలెన్సింగ్ సహాయపడేది కాదు. |
| అసెంబ్లీని మళ్లీ అమర్చిన తర్వాత అసమతుల్యత భారీగా తిరిగి వచ్చింది | ఈ భాగాన్ని రెండు స్థానాల్లో (180° తిప్పి) అమర్చవచ్చు, మరియు విడదీసిన తర్వాత అది వ్యతిరేక దిశలో అమర్చబడింది — హెవీ స్పాట్ వ్యతిరేక వైపుకు చేరుకుంది. విడదీయడానికి ముందు, భాగాల సాపేక్ష స్థానాన్ని సెంటర్ పంచ్ లేదా మార్కర్తో గుర్తు పెట్టండి. |
| సున్నాకు దగ్గరగా ఉన్న వైబ్రేషన్ వద్ద “measurement deviation >30%” ఎర్రర్ | ఇది సాధారణమే: జీరోకు దగ్గరగా వెళ్లే కొద్దీ, యాంప్లిట్యూడ్ మరియు ఫేజ్ రీడింగ్లు అంత తక్కువ స్థిరంగా ఉంటాయి. ఇది ఆపే సమయం వచ్చిందనే సంకేతం, లోపం కాదు. |
టాకోమీటర్ మరియు RPM
| లక్షణం | కారణం మరియు ఏమి చేయాలి |
|---|---|
| RPM వాస్తవం కంటే 2–3 రెట్లు ఎక్కువగా చూపిస్తుంది | లేజర్కు “అదనపు మార్క్లు” కనిపిస్తాయి: మెరిసే మచ్చలు, బోల్ట్లు, రంధ్రాలు, వెల్డ్లు. రీడింగ్ను వాస్తవ rpm తో భాగించండి — ఎన్ని “మార్క్లు” ఉన్నాయో తెలుస్తుంది. వాటిని సాండ్ చేయండి / టేప్తో కప్పండి, బీమ్ కోణాన్ని మార్చండి. |
| RPM చూపిస్తుంది, కానీ ప్రోగ్రామ్ “Tachometer failure” అని చెబుతుంది | అసమాన భ్రమణం (బెల్ట్లు, వ్యవసాయ యంత్రాలు): ఫిల్టర్ను వదులు చేయండి — Tacho unevenness = 200 (పాత వెర్షన్లు) లేదా F4 – Settings లో Tacho filter (కొత్త వెర్షన్లు). అధిక వేగంలో — మార్క్ను వెడల్పుగా చేయండి. |
| డాష్లు “— RPM”, rpm రీడింగ్ లేదు | ఆన్ చేసే క్రమం ON → AUTO → LASER (LASER లేకుండా బీమ్ మసకగా ఉంటుంది); మార్క్ అతికించారా? దూరం 10–500 mm లోపేనా? టాకోమీటర్ డిస్ప్లేలో rpm కనిపించాలి. |
| బయట / ప్రకాశవంతమైన పగటిపూట rpm రీడింగ్ రాదు (షాప్లో పనిచేస్తుంది) | ప్రకాశవంతమైన పగటి వెలుతురు టాకోమీటర్ను ముంచెత్తుతుంది. కొంచెం నీడ చేయండి: ఒక కార్డ్బోర్డ్ ముక్క, మీ చేయి, ఒక గొడుగు. గుర్తించే సంకేతం: మీ శరీరంతో వెలుతురును అడ్డుకుంటే అది పనిచేయడం మొదలుపెడుతుంది. |
| RPM “స్తంభించి” మారడం లేదు | పరికరంతో కమ్యూనికేషన్ తెగిపోయింది, లేదా మార్క్ అతికించలేదు. USB స్టేటస్ లైన్ను మరియు మార్క్ను చెక్ చేయండి. |
| టాకోమీటర్ “ఆన్ కావడం లేదు”, మీరు బ్యాటరీల కోసం వెతుకుతున్నారు | బ్యాటరీలు ఏవీ లేవు — ఇది కేబుల్ ద్వారానే పవర్ పొందుతుంది. దీన్ని తెరవకండి. టెస్ట్: మెయిన్స్-పవర్డ్ ఇన్కాండిసెంట్ లాంప్ → సుమారు 6,000 rpm (50 Hz మెయిన్స్) లేదా 7,200 rpm (60 Hz). |
సెన్సార్లు మరియు ఛానల్లు
| లక్షణం | కారణం మరియు ఏమి చేయాలి |
|---|---|
| అదురుతున్న యంత్రంపై ఒక ఛానెల్ 0.0X mm/s చూపిస్తుంది | విరిగిన వైర్/కనెక్టర్: సెన్సార్ను ఊపండి (మీకు 30–100 mm/s సైన్ వేవ్ కనిపించాలి), కనెక్టర్ల వద్ద మరియు యంత్రం వద్ద సెన్సార్లను మార్చండి — “జీరో” సెన్సార్ను అనుసరిస్తుంది లేదా ఛానల్ మీదే ఉంటుంది. |
| స్పెక్ట్రంలో సరిగ్గా 50 Hz వద్ద ఒక పీక్ | జోక్యం: వదులైన కనెక్టర్ కప్లింగ్ నట్ (షీల్డ్ దాని గుండా వెళుతుంది), దగ్గరలో VFD. నట్లను బిగించండి, కేబుల్స్ మీద ఫెరైట్లు పెట్టండి, ల్యాప్టాప్ను బ్యాటరీ మీద నడపండి. |
| “రాగెడ్” సిగ్నల్, సైన్ వేవ్ కాదు; Vs, Vo కంటే చాలా పెద్దది | సెన్సార్ “ఊగే” భాగం మీద ఉంది (గార్డ్, కవర్) లేదా ఎండ్ ఫేస్ మీద ఉంది — దాన్ని దృఢమైన సపోర్ట్కు, రేడియల్గా మార్చండి. లేదా సమస్య అన్బ్యాలెన్స్ కాదు — స్పెక్ట్రమ్ను చూడండి. |
| కాంక్రీట్ నేలపై నిలబడిన యంత్రంపై రీడింగ్లు “తేలుతూ” ఉంటాయి | నేలకు వ్యతిరేకంగా మైక్రో-ఇంపాక్ట్లు: యంత్రాన్ని వైబ్రేషన్ మౌంట్ల మీద ఉంచండి లేదా కాంక్రీట్కు యాంకర్ చేయండి; సెన్సార్లు హారిజాంటల్గా ఉంచి, ట్రయల్ మాస్ను పెంచండి. |
సాఫ్ట్వేర్ మరియు కమ్యూనికేషన్
| లక్షణం | కారణం మరియు ఏమి చేయాలి |
|---|---|
| COM పోర్ట్ లోపం, PurgeComm Error 22 | Windows 11 అప్డేట్ల తర్వాత తెలిసిన సమస్య: ప్రోగ్రామ్ను 2.x కు అప్డేట్ చేయండి (బగ్ అక్కడ మాత్రమే సరిచేయబడింది), కేబుల్ను తీసి మళ్లీ పెట్టండి, సెషన్ను రీస్టోర్ చేయండి (Restore Session). |
| “USB module not connected” (పసుపు గీత) | కేబుల్, వేరే USB పోర్ట్, డ్రైవర్ (Device Manager లో “Arduino Due” COM పోర్ట్ కనిపించాలి). స్టేటస్ లైన్పై క్లిక్ చేయండి — వెంటనే మళ్లీ ప్రయత్నిస్తుంది. |
| “స్పందించడం లేదు” / పోర్ట్ ఉంది, కానీ కమ్యూనికేషన్ లేదు | పోర్ట్ను వేరే ప్రోగ్రామ్ ఆక్రమించింది (రెండో కాపీ, ఒక టెర్మినల్) — దాన్ని మూసివేయండి; లేదా కేబుల్ను తీసి మళ్లీ పెట్టండి. |
| “Firmware not supported” — కొలతలు నిరోధించబడతాయి | ప్రోగ్రామ్ 2.3.x కు ఫర్మ్వేర్ 5.5.0+ అవసరం: అప్డేట్ ప్రాంప్ట్ను అంగీకరించండి (15–30 సెకన్లు, కేబుల్ను తాకవద్దు). |
| PC పరికరాన్ని అడపాదడపా చూస్తుంది; ఒక దెబ్బ తర్వాత పరికరం “చనిపోయింది” | లోపలి బోర్డులు ఒకదాని నుండి ఒకటి డిస్కనెక్ట్ అయి ఉండవచ్చు: 4 కవర్ స్క్రూలను తీసి, లోపలి కనెక్టర్లను మళ్లీ సరిగ్గా అమర్చండి. కొన్నిసార్లు USB కేబుల్ కూడా కారణం కావచ్చు. |
| పని మధ్యలో ప్రోగ్రామ్ క్రాష్ అయింది / ల్యాప్టాప్ రీబూట్ అయింది | బ్యాలెన్సింగ్ ఫారమ్ను మళ్లీ తెరిచి, సెషన్ను రీస్టోర్ చేయమని అడిగే ప్రాంప్ట్కు “Yes” అని జవాబివ్వండి — అన్ని రన్లు తిరిగి వస్తాయి (7 రోజుల వరకు). |
| రీస్టార్ట్ తర్వాత సెట్టింగ్లు సేవ్ కాలేదు | Save నొక్కినప్పుడు లేదా సాధారణంగా ప్రోగ్రామ్ను మూసేసినప్పుడు F4 సెట్టింగ్లు సేవ్ అవుతాయి; అసాధారణంగా షట్డౌన్ అయితే అవి సేవ్ కావు. ఇంకా సేవ్ కాకపోతే — ప్రోగ్రామ్ను అడ్మినిస్ట్రేటర్గా రన్ చేయండి. |
| ఆర్కైవ్ పనిచేయడం లేదు (పోర్టబుల్ ఇన్స్టాలేషన్) | డేటాబేస్ కాంపోనెంట్ లేదు: ఇన్స్టాలర్ను ఒకసారి రన్ చేయండి, “DB setup” మరియు డ్రైవర్ను ఎనేబుల్గా ఉంచండి. ప్రోగ్రామ్ను OneDrive ఫోల్డర్లో ఇన్స్టాల్ చేయవద్దు. |
| భిన్న భాగంతో మాస్ను నమోదు చేయలేకపోతున్నారు | దశాంశ విభాజకం (పాయింట్/కామా) Windows ప్రాంతీయ సెట్టింగుల నుండి వస్తుంది: పూర్తి గ్రాములను నమోదు చేయండి లేదా లొకేల్ను మార్చండి. వెర్షన్ 2.x లో ఇది సరిచేయబడింది. |
| “పరికరం తప్పుగా చేస్తోంది” అనే అనుమానం | సానిటీ చెక్: తెలిసిన వెయిట్ను అమర్చి ప్రతిస్పందనను గమనించండి — మార్పు అనుపాతంగా మరియు పునరావృతంగా ఉండాలి. మీరు ఒకే యంత్రంపై ఒకేసారి రెండు పరికరాలను పోల్చవచ్చు. |
ప్రోగ్రామ్ సందేశాలు
| సందేశం | దీని అర్థం ఏమిటి మరియు ఏమి చేయాలి |
|---|---|
| పరీక్షా బరువు చాలా చిన్నది | యాంప్లిట్యూడ్లో ~10% కంటే తక్కువ, ఫేజ్లో ~5–10° కంటే తక్కువ ప్రతిస్పందన: ట్రయల్ వెయిట్ను 1.5–2 రెట్లు పెంచండి లేదా దాన్ని జరపండి (అది ఒక “నోడ్” వద్ద పడి ఉండవచ్చు), తర్వాత రన్ను మళ్లీ చేయండి. |
| కొలత మునుపటి రన్ నుండి మారలేదు | రీడింగ్లు మారలేదు: మీరు నిజంగా ట్రయల్ వెయిట్ను అమర్చారా/జరిపారా? తనిఖీ చేసి మళ్లీ చేయండి. |
| సిగ్నల్ క్లిప్పింగ్ (ADC సాచురేషన్) గుర్తించబడింది | సెన్సార్ ఓవర్లోడ్ అయింది: వేగం/ట్రయల్ మాస్ను తగ్గించండి; లేదా ప్రయోగాత్మక “Recover clipped 1x” రికవరీని ఎనేబుల్ చేయండి (ఫలితం సుమారుగా ఉంటుంది). |
| ఇన్ఫ్లుయెన్స్ కోఎఫిషియంట్లను లెక్కించడంలో విఫలమైంది | ప్లేన్ ప్రతిస్పందనలు లీనియర్గా ఆధారపడి ఉన్నట్లు వచ్చాయి: ట్రయల్ వెయిట్ మాస్ లేదా కోణాన్ని మార్చి ట్రయల్ రన్లను మళ్లీ చేయండి. |
| అదనపు యావరేజింగ్ ఖచ్చితత్వాన్ని మెరుగుపరచదు | ఖచ్చితత్వం ఒక “పీఠభూమి”కి చేరుకుంది — ఇది యాంత్రిక సమస్య (ప్లే, అస్థిర వేగం) సంకేతం. మీరు ఫలితాన్ని అంగీకరించవచ్చు, కానీ కారణాన్ని కనుక్కోవడం మంచిది. |
| RPM గణనీయంగా మారింది | రన్ల మధ్య వేగం మారింది (లేదా టాకోమీటర్ రెండుసార్లు ట్రిగ్గర్ అయింది). అన్ని రన్లు ఒకే వేగంలో ఉండాలి. |
| 3-వెయిట్ గ్రూవ్ మెథడ్కు మరీ బరువు! | సవరణను ట్రయల్ మాస్లో 1/3 చొప్పున మూడు వెయిట్లతో చేయలేరు: Free positions వాడండి లేదా ముందుగా అన్బ్యాలెన్స్ను తగ్గించండి. |
| టాకో లేదు – RMS మాత్రమే | టాకో సిగ్నల్ లేకుండా మొత్తం వైబ్రేషన్ మాత్రమే అందుబాటులో ఉంటుంది: రిఫ్లెక్టివ్ మార్క్ లేకుండా 1× యాంప్లిట్యూడ్ మరియు ఫేజ్ను లెక్కించలేరు. |
సాధారణ యంత్రాలు: ప్రత్యేకతలు మరియు ఇబ్బందులు
~1000 యంత్రాలతో ప్రత్యక్ష అనుభవం నుండి: ప్రతి రకంలో ఏమి తనిఖీ చేయాలి మరియు ఏమి ఆశించాలి
- వాటిని బ్యాలెన్స్ చేయండి నేలపై నుండి పైకి లేపబడింది (ఇంప్లిమెంట్ స్వేచ్ఛగా వేలాడుతూ ఉంటుంది) మరియు నైఫ్లు/సుత్తులు అమర్చిన స్థితిలో: వాటిని లేకుండా, అవి అమర్చిన వెంటనే అన్బ్యాలెన్స్ తిరిగి వస్తుంది.
- సుత్తులను ఒకదానికొకటి ఎదురుగా జతలుగా మార్చండి (ఒక కొత్త మరియు ఒక అరిగిన సుత్తి 100 g వరకు తేడా ఉండవచ్చు) లేదా పూర్తి సెట్గా మార్చండి; అసంపూర్ణ సెట్తో, మిగిలిన సుత్తులను సౌష్టవంగా అమర్చండి.
- గలగలమనే ఫ్రంట్ కర్టెన్ మరియు పుష్ ఫ్రేమ్ను హౌసింగ్కు తాత్కాలికంగా టాక్-వెల్డ్ చేయండి లేదా బిగించండి — ప్లే ఉన్న హింజ్లు రెసొనేట్ అయ్యి కొలతలను చెడగొడతాయి.
- ఫారెస్ట్రీ మల్చర్లపై ప్రధాన సమస్యా ప్రాంతం బేరింగ్లు; రోటరీ మోవర్లపై ఇది వంగిన పొడవైన షాఫ్ట్లు. స్వేచ్ఛగా ఊగే సుత్తులు తిరిగేటప్పుడు సెంట్రిఫ్యూగల్ ఫోర్స్ ద్వారా బయటికి లాగబడతాయి మరియు అడ్డుపడవు.
- గేర్-డ్రైవెన్ రోటర్ మీద, మార్క్ను రోటర్ షాఫ్ట్ మీదే అతికించండి (సైడ్ కవర్ను తీసివేయండి).
- మల్చర్ల మధ్య ఇన్ఫ్లుయెన్స్ కోఎఫిషియంట్లను బదిలీ చేయవద్దు — ప్రతిసారీ పూర్తి ప్రొసీజర్ను రన్ చేయండి.
- వేర్వేరు వేగాలతో తిరిగే అనేక డ్రమ్లను ఒకదాని తర్వాత ఒకటి బ్యాలెన్స్ చేస్తారు; క్రమాన్ని స్పెక్ట్రంలోని అత్యధిక పీక్ నిర్ణయిస్తుంది.
- ఒకే ఫ్రేమ్ మీద ఒకే వేగంతో ఉన్న రెండు రోటర్లు — బెల్ట్లను తీసివేసి, వాటిని ఒక్కొక్కటిగా బ్యాలెన్స్ చేయండి.
- స్ట్రా చాపర్లు అత్యంత సమస్యాత్మకమైనవి; డిశ్చార్జ్ యాక్సిలరేటర్పై, నైఫ్ బోల్ట్లపై 50–100 g వాషర్లను వాడండి మరియు అత్యల్ప వేగం స్టెప్ నుండి ప్రారంభించండి.
- రోటర్లు ప్రశాంతంగా ఉన్నప్పుడు క్యాబిన్/నిచ్చెన/అద్దం కంపిస్తే — ఇది వదులైన మూలకం యొక్క రెసొనెన్స్: సెన్సార్ను దాని మీదే పెట్టండి, పీక్ ఫ్రీక్వెన్సీ మూలాన్ని చూపిస్తుంది (సాధారణంగా బోల్ట్లు).
- డ్రమ్లను బ్యాలెన్సింగ్ మెషిన్పై G 6.3 కు బ్యాలెన్స్ చేసిన తర్వాత కూడా, హార్వెస్టర్ తరచుగా ఇంకా అదురుతూనే ఉంటుంది — దాని స్వంత బేరింగ్లలో అక్కడికక్కడే టచ్-అప్ బ్యాలెన్సింగ్ చేయడం రొటీన్ పని.
- ఎప్పటికీ ఉండే సమస్య — ఫ్యాన్ హౌసింగ్ (స్క్రోల్) మరియు ఫ్రేమ్ యొక్క రెసొనెన్స్లు: జాక్ ప్రాప్ లేదా స్టిఫెనింగ్ రిబ్లు “బ్యాలెన్స్ చేయలేని” కేసులను పరిష్కరిస్తాయి.
- సపోర్ట్లు: కాంక్రీట్లోకి యాంకర్లు లేదా స్ప్రింగ్ వైబ్రేషన్ ఐసొలేటర్లు — “నేల మీద ఉంచడం” మాత్రమే కాదు.
- మూసుకుపోయిన ఫిల్టర్లు = ఏరోడైనమిక్ వైబ్రేషన్ (వాక్యూమ్ హౌసింగ్ను “లాగేస్తుంది”): శుభ్రం చేయడం వల్ల బ్యాలెన్సింగ్ తీసివేయలేని అవశేషం తొలగిపోతుంది.
- బెల్ట్ డ్రైవ్: మొదట మోటార్ను ఒంటరిగా, బెల్ట్లు లేకుండా నడపండి.
- బలమైన గాలి ప్రవాహం లేని చోట వెయిట్ను ఉంచండి (సాధారణంగా ఇంపెల్లర్ యొక్క వెనుక ప్లేట్), లేకపోతే అది విజిల్ శబ్దం చేస్తుంది.
- 1× చిన్నదిగా ఉండి మొత్తం వైబ్రేషన్ ఎక్కువగా ఉంటే — చాలావరకు కారణం బేరింగ్లే, అన్బ్యాలెన్స్ కాదు.
- హామర్లు అమర్చిన స్థితిలోనే మాత్రమే. ఊగే హామర్లు (బ్లో బార్లు) రన్ల మధ్య కొత్త స్థానంలో స్థిరపడతాయి — “స్టాప్/స్టార్ట్” టెస్ట్తో తనిఖీ చేయండి.
- చిన్న 1×తో కూడిన హార్మోనిక్ల “అడవి” — దాన్ని డ్రైవ్ చైన్ వెంబడి వెతకండి: బెల్ట్ను తీసివేసి వినండి; ఒక నిజమైన కేసులో కారణం “చేతితో పసిగట్టలేని” విరిగిన కప్లింగ్.
- నిర్మించిన రోటర్లు (డిస్క్లు) — దశలవారీగా: మొదట ప్రతి డిస్క్, తర్వాత మొత్తం అసెంబ్లీ.
- వైబ్రేషన్కు చాలా తరచుగా కారణం అరిగిపోయిన U-జాయింట్ క్రాస్: ముందుగా రిపేర్ చేయండి, తర్వాత బ్యాలెన్స్ చేయండి. యాక్సియల్ ప్లే ఆమోదయోగ్యం, రేడియల్ ప్లే కాదు.
- వెయిట్లు — వెల్డింగ్ ఇష్టపడకపోతే, థ్రెడ్ లాకర్తో పైప్ క్లాంప్లు.
- స్టాండ్ మీద సెంటర్ సపోర్ట్ బేరింగ్లు ఉన్న డ్రైవ్షాఫ్ట్ ఇప్పటికే మూడు-ప్లేన్ పని (Balanset-4 అవసరం); 1A మీద రెండు-సెక్షన్ షాఫ్ట్ — సెన్సార్లను జరిపి మూడు-ప్లేన్ కాలిక్యులేటర్ను వాడటం ద్వారా.
- చక్ ఉన్న స్పిండిల్ — సాధారణంగా ఒక ప్లేన్ (చక్ అన్బ్యాలెన్స్ను తీసుకువస్తుంది); సెన్సార్ పక్కన, హారిజాంటల్గా.
- దృఢమైన యంత్రం బెడ్ సిగ్నల్ను “తినేస్తుంది”: వేగాన్ని పెంచండి (ఫోర్స్ వేగం వర్గంతో పెరుగుతుంది), క్షితిజసమాంతరంగా కొలవండి, యావరేజింగ్ను 64కు సెట్ చేయండి, తెలిసిన అదనపు వెయిట్తో సెన్సిటివిటీ టెస్ట్ చేయండి.
- ఆర్బర్ రనౌట్ను 180° పద్ధతి ద్వారా తొలగించవచ్చు: ఎసెంట్రిసిటీ / Run E మోడ్ — కొలవండి, రోటర్ను ఆర్బర్ మీద 180° తిప్పండి, మళ్లీ కొలవండి; ప్రోగ్రామ్ ఆర్బర్ యొక్క సహకారాన్ని తీసివేస్తుంది.
- CNC స్పిండిల్లను యంత్రంలోనే 18,000–24,000 rpm వరకు బ్యాలెన్స్ చేస్తారు; G 1 వరకు గ్రేడ్ సాధించవచ్చు.
ఇంట్లో తయారుచేసిన బ్యాలెన్సింగ్ స్టాండ్లు (సంక్షిప్తంగా)
- సాఫ్ట్-బేరింగ్ (రెసొనెన్స్ పైన) — స్ప్రింగ్ల మీద సపోర్ట్లు: సహజ పౌనఃపున్యం ఆపరేటింగ్ వేగం కంటే 2–3 రెట్లు తక్కువగా ఉంటుంది, మరియు స్టాండ్ను చేతితో ఊపవచ్చు. ప్రామాణిక Balanset-1A సెన్సార్లు అనుకూలంగా ఉంటాయి. బ్యాలెన్సింగ్ వేగం రోటర్ యొక్క ఆపరేటింగ్ వేగానికి దగ్గరగా ఉండాలి.
- హార్డ్-బేరింగ్ (రెసొనెన్స్ కింద) — నేచురల్ ఫ్రీక్వెన్సీ ఆపరేటింగ్ వేగం కంటే 2–3 రెట్లు ఎక్కువగా ఉంటుంది; ఫోర్స్ సెన్సార్లు అవసరం (అది ఇప్పటికే Balanset-1 కాన్ఫిగరేషన్). స్ప్రింగ్లపై తిప్పడం ప్రమాదకరమైన బరువైన షాఫ్ట్లకు ఇది అవసరం. హార్డ్-బేరింగ్ స్టాండ్పై మీరు తక్కువ వేగంతో బ్యాలెన్స్ చేయవచ్చు.
- ఒక సాధారణ పొరపాటు — “ఎంత దృఢంగా ఉంటే అంత మంచిది”: వారు స్టాండ్ను ఒక భారీ టేబుల్కు బిగించి, అది ఎందుకు బ్యాలెన్స్ కావడం లేదని ఆశ్చర్యపోతారు. సాఫ్ట్-బేరింగ్ స్టాండ్కు కదిలే స్వేచ్ఛ అవసరం.
- పాడైన ఎలక్ట్రానిక్స్ ఉన్న పాత బ్యాలెన్సింగ్ మెషీన్ను పునరుద్ధరించడం: Balanset‑ను కొత్త కొలత వ్యవస్థగా వాడటం — సాధారణ ఆచరణ.
సూచిక
హాట్కీలు, మినీ గ్లాసరీ, ఉపయోగకరమైన ప్రోగ్రామ్ ఫంక్షన్లు
మెయిన్ విండో హాట్కీలు
F6–F8 అసైన్మెంట్లు ప్రోగ్రామ్ జనరేషన్ల మధ్య వేర్వేరుగా ఉంటాయి! నమ్మదగిన రిఫరెన్స్ బటన్ క్యాప్షన్: కీ దానిపైనే ముద్రించబడి ఉంటుంది. బూడిద రంగు బటన్ = ఆ కీ ఏమీ చేయదు.
| కీ | కొత్త వెర్షన్ (2.3.x) | పాత వెర్షన్ (2.2.x మరియు 1.7x) |
|---|---|---|
| F1 | గురించి (వెర్షన్లు, అప్డేట్లు, మద్దతు) | గురించి |
| కీలు: F2 / F3 | ట్యాబ్లు: సింగిల్-ప్లేన్ / టూ-ప్లేన్ | అదే |
| F4 | Settings — ప్రోగ్రామ్ సెట్టింగ్లు | అదే |
| F5 | Vibration Meter — వైబ్రేషన్ మీటర్ విండో | అదే |
| F6 | Balancing — బ్యాలెన్సింగ్ విండో | రిపోర్ట్లు — ఆర్కైవ్ |
| కీ F7 | చార్ట్లు — అనలైజర్ | Balancing — బ్యాలెన్సింగ్ విండో |
| F8 | రిపోర్ట్లు — ఆర్కైవ్ | చార్ట్లు — అనలైజర్ |
| F9 | రూట్ ఇన్స్పెక్షన్ (ఎనేబుల్ చేసి ఉంటే) | అదే |
| F10 | నిష్క్రమణ | అదే |
| కీ F12 | యాక్టివ్ విండో యొక్క స్క్రీన్షాట్ (ఏ ప్రోగ్రామ్ విండోలోనైనా) | |
బ్యాలెన్సింగ్ విండోలలో: F7 — ప్రస్తుత స్టెప్ను రన్ చేస్తుంది, F5 — ఒక స్టెప్ వెనక్కి, F10/Esc — మూసివేస్తుంది. Vibration Meter మరియు Analyzer లో: F9 — Measure/Stop/Live.
ప్రజలు తరచుగా విస్మరించే ప్రోగ్రామ్ ఫంక్షన్లు
- రన్-డౌన్ (కోస్ట్డౌన్ ప్లాట్) మరియు బంప్ టెస్ట్ — రెసొనెన్స్లను కనుగొనడం (సెక్షన్ 6).
- మొదటి ట్రయల్ వెయిట్ అంచనా — Run 0 నుండి మొదటి ట్రయల్ వెయిట్ యొక్క మాస్ మరియు వైపు అంచనా.
- స్థిర స్థానాలు / వృత్తాకార గాడి / డ్రిల్లింగ్ (Fixed positions / Circular groove / Drill) — బ్లేడ్లపై వెయిట్లు పెట్టడం, ఒక గ్రూవ్లో మూడు వెయిట్లు, డ్రిల్లింగ్ ద్వారా బ్యాలెన్సింగ్ (సెక్షన్ 8).
- మాన్యువల్ ఇన్పుట్ — వ్యాప్తి మరియు దశను మాన్యువల్గా ఎంటర్ చేయడం (వేరే పరికరం నుండి లేదా పాత సెషన్ నుండి డేటాను బదిలీ చేయడం).
- సవరణ ప్లేన్లను మార్చండి — లెక్కించిన ప్లేన్లలో వెయిట్లను అమర్చలేకపోతే, వాటిని వేరే ప్లేన్లలోకి తిరిగి లెక్కించడం.
- మిర్రర్ పోలార్ ప్లాట్పై — “యంత్రం యొక్క రెండో వైపు నుండి” కనిపించే వీక్షణ.
- కాలిక్యులేటర్లు: ISO 1940 టాలరెన్స్, ట్రయల్ మాస్; బ్రాండ్ చేయగల టెంప్లేట్లతో రిపోర్ట్లు; అపరిమిత ఆర్కైవ్; ప్రోగ్రామ్ను మీకు కావలసినన్ని కంప్యూటర్లలో ఇన్స్టాల్ చేయవచ్చు — లైసెన్స్లు లేవు, సబ్స్క్రిప్షన్లు లేవు.
మినీ గ్లాసరీ
| 1× కాంపోనెంట్ (ఒక్కో భ్రమణానికి ఒకసారి వచ్చే వైబ్రేషన్) | రోటర్ యొక్క భ్రమణ ఫ్రీక్వెన్సీ వద్ద వైబ్రేషన్. ఇది సరిగ్గా అసమతుల్యత ఉత్పత్తి చేసేదే, మరియు బ్యాలెన్సింగ్ లెక్కింపు ఆధారపడేది దీనిపైనే. |
| దశ | టాకోమీటర్ మార్క్కు సాపేక్షంగా వైబ్రేషన్ వెక్టార్ కోణం. ఇది స్వయంగా “భారీ స్పాట్ స్థానం”కు సమానం కాదు — దీన్ని ట్రయల్ రన్ ద్వారానే అన్వయించాలి. |
| ప్రభావ గుణకం | ఒక నిర్దిష్ట యంత్రం తెలిసిన వెయిట్కు చూపే ప్రతిస్పందన: 1 g ఎంత mm/s మేర మరియు ఏ దశ దిశలో రీడింగ్ను మారుస్తుందో. ఇది ట్రయల్ రన్ ద్వారా నిర్ధారించబడుతుంది మరియు పరిస్థితులు మారనంత వరకే చెల్లుబాటు అవుతుంది. |
| రన్ Run 0 / Run 1 / Run 2 / Run T | తొలి రన్ → ప్లేన్ 1 లో ట్రయల్ రన్ → ప్లేన్ 2 లో ట్రయల్ రన్ → ట్రిమ్ (చెక్) రన్. |
| స్టాటిక్ / కప్ల్ అన్బ్యాలెన్స్ | భారీ స్పాట్ మొత్తం రోటర్ను జరుపుతుంది / రోటర్ చివరలు వ్యతిరేక దిశల్లో లాగుతాయి. మొదటిదాన్ని ఒకే ప్లేన్లో సరిచేయవచ్చు, రెండోదాన్ని రెండు ప్లేన్లలో మాత్రమే సరిచేయగలం. |
| ప్రతిధ్వని | ఆపరేటింగ్ వేగం నిర్మాణం యొక్క సహజ పౌనఃపున్యంతో సరిపోలడం: యాంప్లిట్యూడ్ పీక్ + ~180° ఫేజ్ రివర్సల్. రెసొనెన్స్లో బ్యాలెన్సింగ్ సాధ్యం కాదు. |
| బ్యాలెన్స్ క్వాలిటీ గ్రేడ్ G (ISO 1940) | రోటర్ యొక్క మిగిలిన అన్బ్యాలెన్స్కు పరిమితి: G 6.3 — సాధారణ పారిశ్రామిక, G 2.5 — ఖచ్చితమైన, G 16 — స్థూలమైన వ్యవసాయ యంత్రాలు. |
| జోన్లు A–D (ISO 10816) | యంత్రం యొక్క మొత్తం వైబ్రేషన్ రేటింగ్: A — అద్భుతం, B — ఆమోదయోగ్యం, C — పరిమితం, D — ఆమోదయోగ్యం కాదు. |
| సాఫ్ట్ ఫుట్ | బేస్పై చదునుగా అమరని సపోర్ట్: యంత్రం “శ్వాస తీసుకుంటుంది”, స్టిఫ్నెస్ అస్థిరంగా ఉంటుంది, రీడింగ్లు మారిపోతూ ఉంటాయి. |
బ్యాలెన్సింగ్ రికార్డ్ షీట్
దీన్ని సైట్లోనే నింపండి లేదా ప్రింట్ చేసుకోండి (మెనూలోని “Print” బటన్). ప్రోగ్రామ్ Report బటన్ ద్వారా తన సొంత రిపోర్ట్ను తయారు చేస్తుంది — ఈ ఫారమ్ ఫీల్డ్ వర్క్షీట్గా ఉపయోగపడుతుంది
వస్తువు
బ్యాలెన్సింగ్కు ముందు తనిఖీ
కొలత మోడ్
ప్రారంభ రన్ (Run 0)
ట్రయల్ వెయిట్లు
కరెక్షన్ వెయిట్లు (వాస్తవంగా అమర్చినవి)
ట్రిమ్ రన్ (Run T)
తర్వాత ఎక్కడికి వెళ్లాలి
మిగిలిన Balanset-1A డాక్యుమెంటేషన్ మరియు సాధనాలు
- Balanset-1A కిట్ — కేసులో ఏముంది, ధర మరియు డెలివరీ.
- ఆపరేషన్ మాన్యువల్ — ఈ గైడ్ ఆధారపడిన అధికారిక సాఫ్ట్వేర్ మాన్యువల్.
- Windows కోసం బ్యాలెన్సింగ్ సాఫ్ట్వేర్ — వైబ్రేషన్ మీటర్, ఒకటి- మరియు రెండు-ప్లేన్ బ్యాలెన్సింగ్, స్పెక్ట్రాలు, రిపోర్ట్లు.
- బ్యాలెన్సింగ్ సిద్ధాంతం — స్టాటిక్ మరియు కపుల్ అసమతుల్యత, G గ్రేడ్లు, సంఖ్యల వెనుక ఉన్న ఫార్ములాలు.
- మిగిలిన అన్బ్యాలెన్స్ కాలిక్యులేటర్ మరియు వైబ్రేషన్ వేగ పరిమితులు — ISO 1940-1 మరియు ISO 10816/20816 ఒకే స్క్రీన్లో.
- త్వరిత సమాధానాలు మరియు పూర్తి నాలెడ్జ్ బేస్ — సపోర్ట్కు అత్యధికంగా వచ్చే ప్రశ్నలు.
- బ్యాలెన్సింగ్ వైబ్రేషన్ను తగ్గించనప్పుడు — మిస్అలైన్మెంట్, వదులుదనం, రెసొనెన్స్ మరియు బేరింగ్ లోపాలు.
- సాంకేతిక ఫోరమ్ మరియు డైరెక్ట్ సపోర్ట్ — మీ స్పెక్ట్రా మరియు ఫోటోలను పంపి సమాధానం పొందండి.

