工業設備的振動分析與降低方法
全面了解與降低工業設備振動的完整指南
確保工業運轉可靠性、效率與安全性的基礎知識
1.1 簡介:為何設備振動不可忽視
在工業生產領域中,振動是運轉設備不可避免的伴隨現象。然而,正常運轉振動與問題振動之間存在著關鍵的界線,理解並控制此界線至關重要。機械與機構的振動代表著一種複雜的物理現象,它既可作為正常運轉的指標,也可能預示著嚴重的技術問題。
振動監測的關鍵重要性
業界現場經驗顯示,絕大多數旋轉設備故障在實際停機前,早已伴隨振動特性的變化。這意味著適當的振動監測有助於預防大量非計畫性生產停機。
振動通常是設備出現異常的第一個可聽或可觸的跡象。人耳能夠區分運轉機器聲學特性的變化,這在歷史上曾是經驗豐富的技師和操作員的主要診斷方法。然而,現代對診斷準確性和可靠性的要求遠遠超過了人類感官的能力。
雖然一定程度的振動是許多設備運轉的固有特性,也是機械中動態過程的自然結果,但過度的振動是潛在問題的明顯症狀,可能導致嚴重的後果。重要的是要理解,正常振動與問題振動之間的界限並非絕對值,而是取決於許多因素,包括設備類型、運轉條件、機器使用年限以及所執行操作的精度要求。
預防性動平衡校正的原理
正如技術文獻中正確指出的那樣:「動平衡校正即預防。」這一原則強調了工業維護的基本真理:預防問題總是比事後消除更有效且經濟。
如果零件未正確進行動平衡校正,將不可避免地產生導致振動、噪音和組件磨損加速的力。此過程遵循指數定律發展:微小的初始不平衡隨時間推移會導致軸承游隙增大,進而加劇振動並加速進一步磨損。因此,形成了設備劣化的惡性循環。
上述數值為引用自公開業界經驗的參考值;實際結果會因廠區、設備類型與運轉條件而異。
因此,理解並管理振動是確保工業運轉可靠性、效率和安全的根本基礎。現代生產過程具有高自動化與整合度的特點,這意味著單一元件的故障可能癱瘓整個技術鏈。在這種情況下,忽視振動問題的代價可能是災難性的。
有必要區分正常的運轉振動與具有問題性和症狀性的振動。正常振動的特徵是參數隨時間穩定、與設備運轉頻率相關的預測性頻率特性,以及振幅不超過既定標準。相反,問題振動則表現為參數不穩定、出現新的頻率成分、振幅急劇增加或相位關係的變化。
將問題振動與磨損、故障及成本等負面結果連結,能為技術人員建立緊迫感與相關性。業界經驗顯示,非計畫性生產停機的成本通常遠高於計畫性維護。此外,透過及時的振動診斷,多數此類停機皆可預防。
現代技術不僅允許在早期階段檢測問題,還能預測缺陷發展、規劃最佳干預時間,並最大限度地減少對生產過程的影響。在競爭激烈的環境中,這尤為重要,因為每一個小時的停機時間都可能意味著市場地位的喪失。
振動監測的經濟合理性
研究顯示,投資於振動監測系統的每一美元,通過預防緊急情況、優化維修規劃和延長維護間隔,可帶來 5 至 20 美元的節省。
在安全事項中考慮人為因素也很重要。過度振動會給操作員帶來不適,降低其生產力和注意力,進而增加事故風險。此外,人類長期暴露於振動環境中可能導致職業病,為企業帶來額外的法律和財務風險。
在現代企業環境責任要求的背景下,振動控制在減少環境影響方面也發揮著重要作用。最佳運轉的設備能耗更低,產生的噪音和排放更少,這符合可持續發展原則,並在獲取環境認證和許可時可能成為一個重要因素。
1.2 機械振動科學:關鍵概念
機械振動代表一種複雜的物理現象,可定義為機械物體或系統圍繞平衡位置的振盪。這一定義雖然看似簡單,卻隱藏著許多細微差別和複雜性,理解這些對於工業設備的有效診斷和振動管理至關重要。
其中:x(t) - 時間位移,A - 振幅,ω - 角頻率,φ - 相位
使用幾個基本參數來描述和定量評估振動,每個參數都承載著重要的診斷資訊。理解這些參數及其相互關係是進行設備狀態專業分析的基礎。
振動振幅:問題嚴重程度的指標
振幅指示振動的大小,即組件相對於其平衡位置的移動量。此參數可以不同的單位進行測量,每個單位都適合特定類型的分析和診斷。
位移(通常以毫米或微米測量)顯示相對於平衡位置的最大偏差。此參數對於低頻振動和分析基礎振盪尤為重要。較大的位移值可能表明系統剛性問題或共振現象。
振動速度(以 mm/s 或 inch/s 測量)是在 10 Hz 至 1000 Hz 頻率範圍內診斷大多數機械問題最通用的參數。ISO 20816 等國際標準正是基於振動速度測量。此參數與振動能量以及潛在的設備損壞具有良好的相關性。
| 參數 | 單位 | 應用 | 頻率範圍 |
|---|---|---|---|
| 位移 | mm, μm | 低頻振盪,不平衡 | 2-200 Hz |
| 速度 | mm/s | 一般診斷,ISO 標準 | 10-1000 Hz |
| 加速度 | m/s², g | 高頻缺陷,軸承 | 1000-20000+ Hz |
振動加速度(以 m/s² 或 g 單位測量,其中 g = 9.81 m/s²)對高頻振動成分最敏感,用於診斷軸承缺陷、齒輪傳動和其他高頻振動源。加速度與作用於結構的力成正比,使其在評估結構負載方面具有重要意義。
較大的振幅通常表明問題更嚴重,然而,重要的是要理解絕對振幅值必須在設備類型、運轉條件和測量系統特性的背景下進行解讀。例如,5 mm/s 的振動振幅對於大型低速馬達可能是正常的,但對於高速 CNC 機器主軸則可能是臨界的。
振動頻率:識別源頭的关键
頻率指振動發生的速率,通常以赫茲 (Hz) 表示,對應每秒週期數,或以每分鐘週期數 (CPM) 表示,在分析旋轉設備時特別方便,因為它直接與每分鐘轉速 (RPM) 相關。
10 Hz - 10 kHz
頻譜分析是最強大的診斷工具之一,因為不同類型的缺陷會在特徵頻率處顯現。例如,轉子不平衡會在轉速頻率(1X RPM)處顯現,軸不對心會在兩倍轉速頻率(2X RPM)處產生振動,而軸承缺陷則會根據軸承幾何形狀和轉速在特定頻率處產生振動。
每分鐘轉數與赫茲頻率之間的數學關係由一個簡單公式表示:f(Hz) = RPM/60。此關係允許將轉速輕鬆轉換為基頻,並分析多重頻率(諧波),這些頻率通常包含重要的診斷資訊。
診斷中的諧波分析
顯著諧波(轉速頻率的 2X、3X、4X)的出現通常表示設備中存在非線性過程,例如背隙、衝擊或氣動力脈動。分析諧波成分有助於診斷僅分析基頻時可能不顯而易見的問題。
振動相位:關於運動的空間資訊
相位描述了機器某一部分相對於另一部分或固定參考點的振動運動。此參數在診斷某些類型的不平衡、不對心及其他在測量點之間呈現特徵相位關係的缺陷時尤為重要。
相位分析需要使用參考信號(通常來自轉速計或頻閃儀)在多個點同時進行振動測量。不同測量點之間的相位差可以指示問題的類型和位置。例如,不平衡通常表現為軸承支撐的同相運動,而不對心則表現為反相運動。
同相運動
質量不平衡的特徵,所有點同時向同一方向運動
反相運動
軸不對心的典型特徵,各點向相反方向運動
正交運動
可能表示轉子橢圓運動或缺陷組合
頻率特性在診斷中的重要性
值得注意的是,不同的機械問題傾向於以獨特的振動特徵顯現,特別是在特定頻率處。此模式是開發專家診斷系統和自動缺陷識別演算法的基礎。
次諧波(低於基頻轉速的頻率,例如 0.5X、0.33X)可能表示旋轉不穩定、滾動軸承問題或滑動軸承中的油楔問題。次諧波的出現通常是嚴重問題發展的信號。
理解這些基本概念是必要的,特別是對於非振動專家但必須理解問題性質以做出明智維護和維修決策的讀者而言。此知識為後續討論更複雜的分析方法(如頻譜分析、包絡分析和倒頻譜分析)奠定了基礎。
階段 1:基本參數測量
確定關鍵設備點的振動振幅、頻率和相位
階段 2:頻譜分析
將複雜信號分解為頻率成分,以揭示特徵缺陷特徵
階段 3:趨勢分析
追蹤參數隨時間的變化以預測缺陷發展
階段 4:綜合診斷
綜合分析所有可用資料,以準確確定問題類型和嚴重度
現代振動分析系統能夠即時處理海量資料,檢測甚至微弱的缺陷發展跡象。機器學習和人工智慧日益應用於振動信號中的自動模式識別,顯著提高了診斷準確性和速度。
1.3 常見元凶:識別過大振動的根本原因
工業設備中的過大振動很少是孤立問題。通常,它是一個或多個缺陷狀態的症狀,這些狀態可以獨立發展或相互影響。理解這些根本原因對於有效診斷和預防嚴重設備故障至關重要。
不平衡:振動最常見的原因
不平衡是由於旋轉部件中質量分佈不均造成的,產生「重點」,進而產生離心力和振動。這是馬達、轉子、風機、泵和其他旋轉設備中最常見的振動原因之一。
靜態不平衡
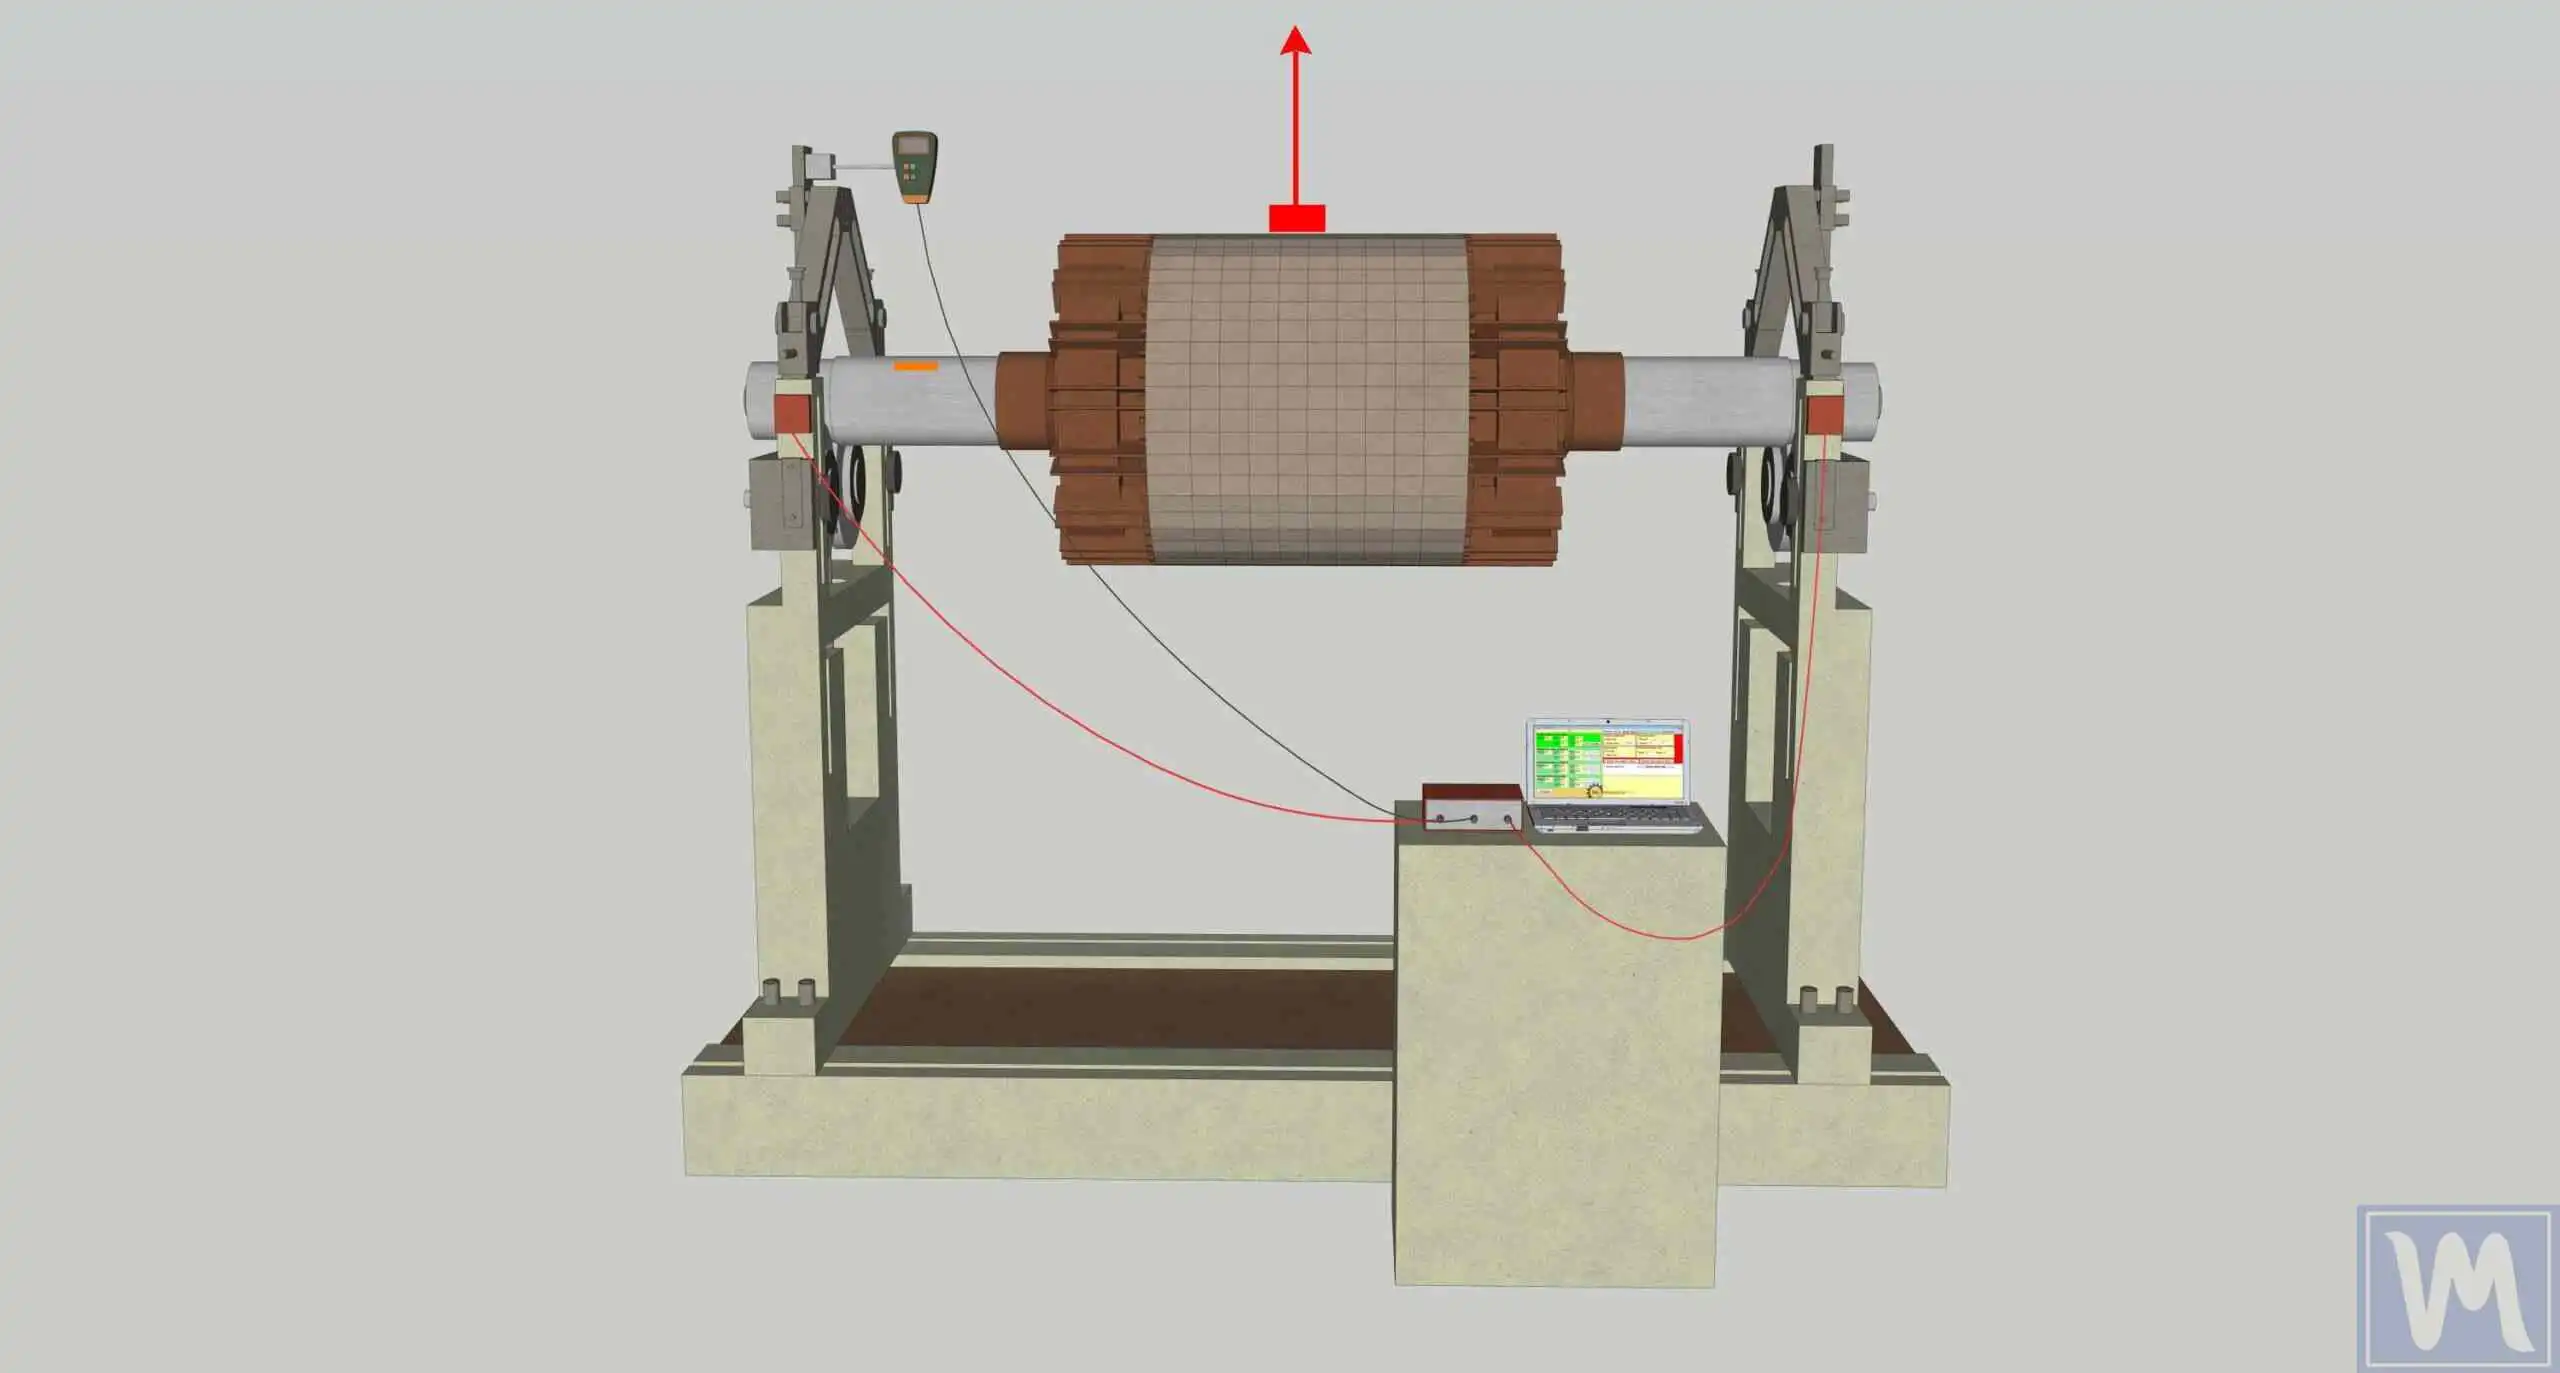
重心與旋轉軸不重合。在單一平面內顯現,並在轉速頻率處產生徑向振動。
動態不平衡
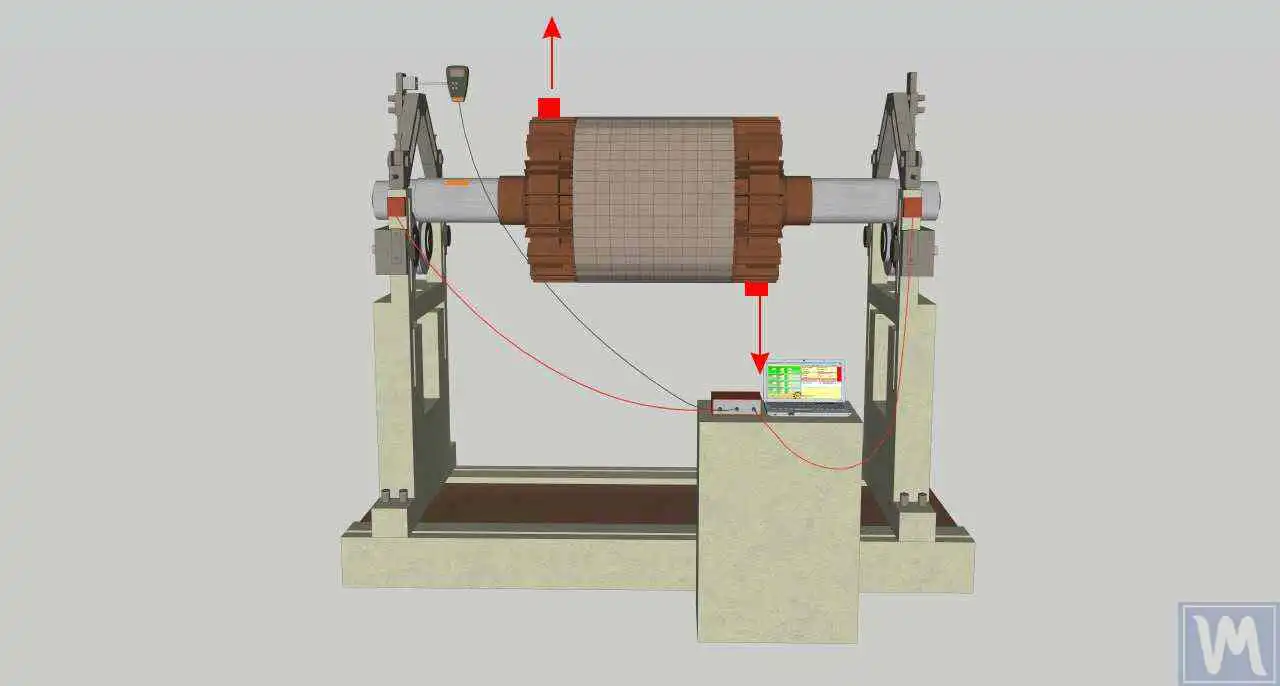
慣性軸與旋轉軸不重合。需要在兩個平面內進行校正,並產生導致轉子搖擺的力矩。
數學上,不平衡產生的離心力由以下公式表示:
其中:m - 不平衡質量,r - 不平衡半徑,ω - 角速度
由此公式可知,不平衡力與轉速的平方成正比,這解釋了為什麼不平衡問題在高轉速下變得特別關鍵。轉速加倍會導致不平衡力增加四倍。
不平衡的原因多種多樣,包括製造誤差、磨損不均、污染物積累、平衡配重丟失、溫度效應引起的變形以及腐蝕。在運行過程中,不平衡可能逐漸增加,需要定期對設備進行重新動平衡校正。
不平衡的漸進性質
不平衡傾向於自我強化:初始不平衡會導致軸承負載增加,進而導致其加速磨損和游隙增大,這又會加劇不平衡,形成惡性循環的退化過程。
不對心:對可靠性的隱蔽威脅
當連接機器(例如馬達和泵)的軸未正確對中時,就會發生不對心。不對心有兩種主要類型:平行(軸偏移)和角度(軸以一定角度相交)。在實際操作中,同時包含這兩種類型的組合不對心最為常見。
不對心會在聯軸器、軸承和軸上產生循環負荷,表現為振動,主要出現在轉速的兩倍頻率(2X RPM)。然而,根據不對心的類型和程度,以及聯軸器的特性,也可能存在其他諧波。
| 不對心類型 | 主要頻率 | 振動方向 | 特徵徵兆 |
|---|---|---|---|
| 並聯 | 2X RPM | 徑向 | 徑向振動高 |
| 角度 | 1X, 2X RPM | 軸向 | 顯著的軸向振動 |
| 綜合 | 1X, 2X, 3X RPM | 徑向 + 軸向 | 具有多個諧波的複雜頻譜 |
可接受的不對心極限取決於轉速和設備類型。對於精密高速設備,可接受的偏差可能僅為幾百分之一毫米,而對於低速機器,公差可能較為寬鬆。然而,在任何情況下,精確對中對於可靠運行和設備長壽命都至關重要。
機械鬆動:不穩定的來源
機械鬆動意味著部件之間過大的間隙,並可能以各種形式表現:鬆動的基礎或安裝螺栓、內部間隙過大的磨損軸承、零件在軸上的配合不良、鍵連接磨損、殼體部件變形。
鬆動會放大其他振動源,作為不平衡或不對心力量的放大器。此外,鬆動會產生非線性效應,如衝擊和敲擊,從而產生寬頻振動和高頻成分。
鬆動的診斷徵兆
鬆動通常表現為振動讀數的不穩定、次諧波的出現以及具有多個峰值的複雜頻譜。另一個特徵徵兆是振動水平對設備負載的依賴性。
軸承缺陷:高頻問題指標
軸承滾道或滾動元件的磨損、點蝕或損壞是高頻振動的主要原因。軸承會產生與其幾何形狀和運動學相關的特徵頻率:
BPFI = (n/2) × (1 + d/D × cos α) × RPM/60
BSF = (D/2d) × (1 - (d/D × cos α)²) × RPM/60
FTF = (1/2) × (1 - d/D × cos α) × RPM/60
其中:n - 滾動元件數量,d - 滾動元件直徑,D - 節圓直徑,α - 接觸角
這些公式允許計算特徵軸承缺陷頻率:BPFO(外圈通過頻率)、BPFI(內圈通過頻率)、BSF(滾子自轉頻率)和 FTF(保持架轉頻)。
共振:所有問題的放大器
當激振頻率(例如轉速或其倍數)與機器或其結構的自然頻率重合時,就會發生共振。這會導致振動急劇放大,其後果可能是災難性的。
共振現象
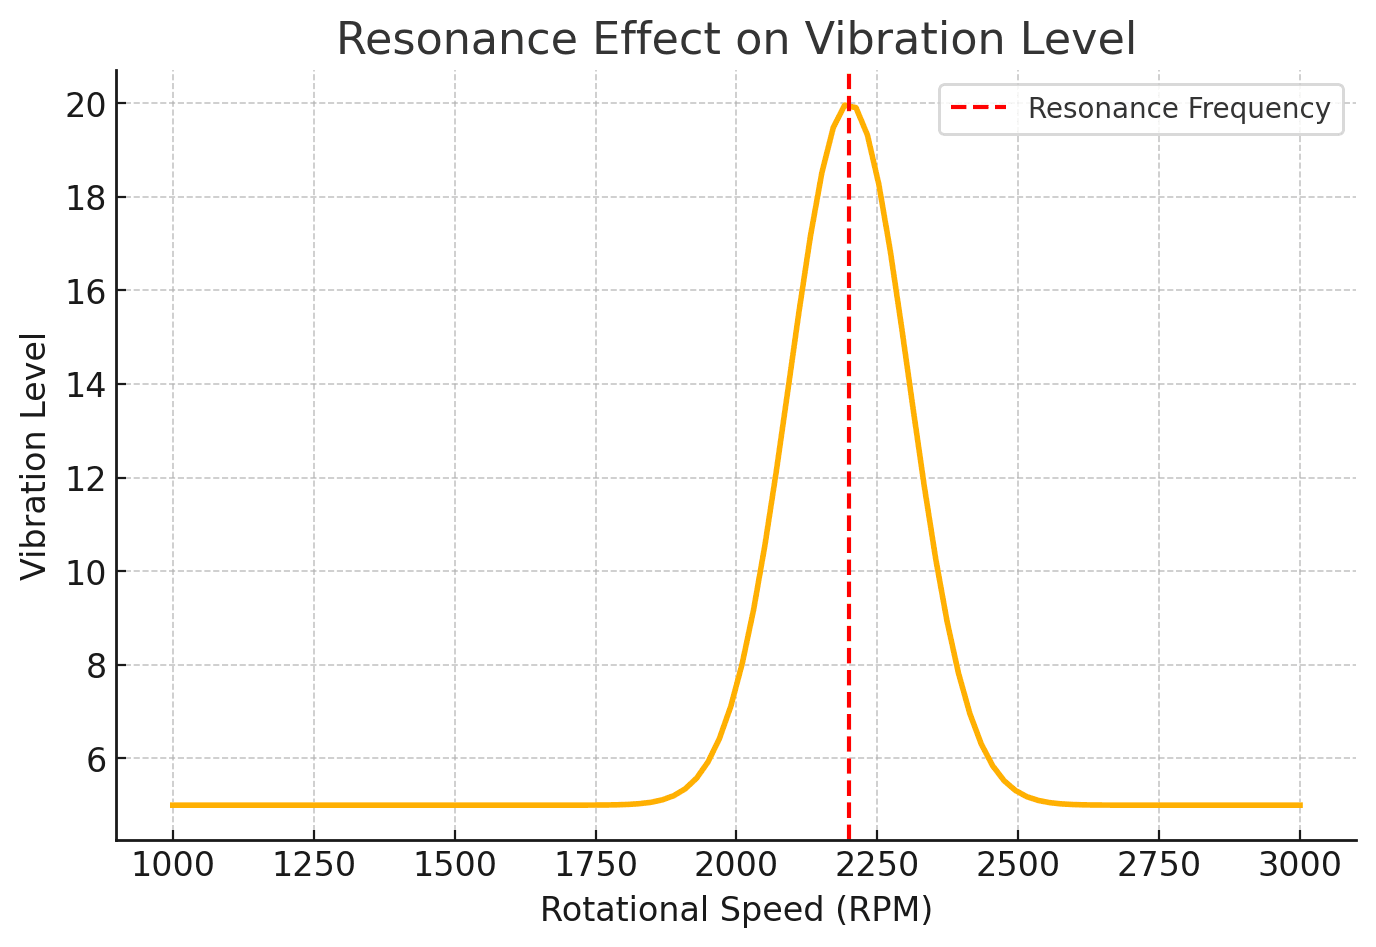
當激振頻率與自然頻率匹配時,共振會放大振動
共振現象在設備啟動和關閉期間特別危險,此時轉速頻率會經過臨界值。現代控制系統通常包含快速通過共振區的演算法,以最大限度地減少放大振動的暴露時間。
振動的其他原因
除了主要原因外,還有許多其他因素可能導致過度的振動:
彎曲的軸 在轉速及其諧波處產生振動,振動特性取決於彎曲的程度和類型。由於軸的不均勻加熱或冷卻,可能會發生熱彎曲。
齒輪傳動問題 包括齒磨損、斷齒或崩齒、製造不精確、間隙不正確。齒輪傳動會在嚙合頻率(齒數 × RPM)及其諧波處產生振動。
馬達的電氣問題 可能包括氣隙不均勻、轉子斷條、直流馬達的換向問題、三相馬達的相位不平衡。這些問題通常表現為與電源頻率相關的頻率。
綜合診斷方法
必須了解的是,在實際運作條件下,通常會同時存在多個振動來源。有效的診斷需要全面分析所有可能的原因及其相互作用。
現代診斷系統使用缺陷特徵資料庫與專家系統,自動辨識各種問題組合。這不僅能偵測缺陷的存在,還能評估其嚴重程度、發展速度及消除優先順序。
1.4 骨牌效應:失控振動對效率、使用壽命與安全的後果
忽視過度振動會引發連鎖劣化過程,可比擬為骨牌效應——一張骨牌倒下必然導致其他骨牌接連倒下。就工業設備而言,這意味著一個初始的小問題若不加以處理,可能對整個生產系統造成災難性後果。
元件磨損加速:破壞連鎖反應的第一環
加速零件磨損是過度振動最直接、最明顯的後果之一。此過程幾乎影響所有機械元件,但最易受損的是軸承、密封件、軸、聯軸器,甚至機器基礎。
軸承對振動特別敏感,因為振動會產生額外的動態負載,加速金屬的疲勞破壞。研究顯示,振動水準僅增加20%,就可能使軸承使用壽命降低40-50%。這是因為根據Lundberg-Palmgren方程式,軸承的疲勞壽命與所施加負載的立方成反比。
上述數值為引用自公開業界經驗的參考值;實際結果會因廠區、設備類型與運轉條件而異。
密封件同樣會因振動受損,因為振動會破壞密封面接觸的穩定性。這將導致潤滑劑洩漏、污染物侵入,並進一步惡化軸承的運轉條件。現場經驗顯示,在顯著振動存在的情況下,密封件的使用壽命可能縮短數倍。
軸承受振動所產生的循環應力,可能導致疲勞裂紋,尤其是在軸承座、鍵槽或直徑過渡等應力集中區域。軸上疲勞裂紋的發展特別危險,因為它可能導致突發的災難性故障。
磨損的漸進特性
由振動導致的零件磨損具有漸進性:隨著軸承間隙增加,振動振幅隨之提高,進而加速磨損。此過程可能呈指數式發展,尤其在超過某一臨界水準之後。
運轉效率損失:隱性能源損耗
振動不可避免地會導致運作效率降低,因為能量以機械振盪的形式耗散,而非用於有用功。這會導致能源消耗增加,依問題嚴重程度與設備類型不同,增幅可能從5%到25%不等。
額外的能源消耗源自多種因素:
- 摩擦損失: 振動增加會提高軸承及其他接觸面的摩擦
- 空氣動力損失: 風扇葉片與轉子振盪會降低其效率
- 傳動損失: 對中不良及其他缺陷會增加聯軸器與齒輪箱的損耗
- 變形損失: 能量消耗於結構的彈性變形
在需要高精度的生產流程中,振動可能危及最終產品品質。這在半導體製造、精密加工、製藥業等產業中尤為關鍵,即使是極微小的振動也可能導致產品缺陷。
經濟後果:隱性與顯性成本
維護成本因更頻繁的維修而增加,關鍵在於非計畫性停機時間。公開的業界經驗建議,與振動問題相關的參考成本結構如下:
| 成本類型 | 總損失佔比 | 平均成本 | 預防可能性 |
|---|---|---|---|
| 非計劃停機 | 60-70% | $50,000-500,000/hour | 90-95% |
| 緊急維修 | 15-20% | 計劃成本的3-5倍 | 80-90% |
| 產品品質損失 | 10-15% | 視產業而定 | 95-99% |
| 能耗增加 | 5-10% | 能源預算的5-25% | 85-95% |
尤其令人頭痛的是非計畫性停機,對大型生產線而言,其成本每小時可高達數十萬美元。例如在石化產業,停止一套裂解裝置每天可能損失50萬至100萬美元,還不包括違反合約義務所造成的損失。
安全風險:對人員與環境的威脅
存在嚴重的職業安全風險,因為不受控制的振動可能導致設備結構性或災難性故障,進而危害人員安全。工業史上不乏因忽視振動問題而導致悲劇性後果的案例。
災難性故障案例
根據俄羅斯聯邦工業安全監督局(Rostechnadzor)的官方調查,2009 年薩揚-舒申斯克水電站(Sayano-Shushenskaya HPP)水輪機組故障前,曾出現數月渦輪機軸承振動異常升高卻未獲處理的情況。該事故造成 75 人死亡及數十億盧布的損失。此類案例強調了振動監測對安全性的關鍵重要性。
主要安全風險包括:
- 機械傷害: 來自設備毀損後飛濺的零件
- 火災與爆炸: 因密封失效導致可燃液體或氣體洩漏
- 化學中毒: 含有毒性物質的系統洩壓時
- 結構倒塌: 基礎或支撐結構失效時
振動產生的過大噪音也引發嚴重擔憂。它影響操作員舒適度,降低專注力,並可能導致職業性聽力疾病。長期暴露於 85 dB 以上的噪音可能造成不可逆的聽力損失,為雇主帶來法律風險。
環境後果:對環境的隱性影響
振動導致的能源效率低下會透過增加 CO₂ 及其他溫室氣體排放,對環境產生負面影響。大型工業企業年能耗達數百億瓦時,即使僅 5% 的效率損失,也可能意味著額外數千噸的 CO₂ 排放。
此外,振動問題可能導致:
- 工藝流體洩漏至環境中
- 因磨損加速而增加廢棄物產生
- 周邊區域的噪音污染
- 工藝過程穩定性受擾,進而產生環境後果
不作為的代價
真實案例分析顯示,忽視振動問題的代價可能比解決問題的代價高出 10 至 100 倍。此外,大多數問題可透過定期監測與及時介入來預防。
對商業流程的全面影響
詳細說明所有這些負面後果,強化了主動振動管理的必要性,並清楚界定現代診斷解決方案旨在滿足的「需求」。必須理解,振動問題的後果遠超技術層面,影響所有商業層級:
- 營運層級: 生產力下降,維護成本增加
- 戰術層級: 生產計畫中斷,供應鏈問題
- 戰略層級: 競爭優勢喪失,聲譽受損
現代經濟現實要求企業實現最大效率並最小化風險。在此背景下,主動振動管理不僅是技術需求,更是決定競爭成敗的戰略優勢。
1.5 診斷路徑:振動分析工具與方法概覽
振動診斷流程是一套綜合方法論,結合先進測量技術、複雜分析演算法與專家知識,將「原始」振動資料轉化為具價值的診斷資訊。此流程通常包含三個主要階段:測量、分析與解讀,每一階段對取得準確且有用的結果都至關重要。
量測
分析
解讀
測量階段:感測器作為進入振動世界的視窗
感測器是振動診斷鏈中至關重要的第一環。主要使用加速規——安裝於設備上以捕捉機械振動並將其轉換為電信號的裝置。感測器的品質與特性直接影響整個診斷流程的準確性與可靠性。
現代加速規可分為數種主要類型:
壓電式
最常見的類型。具有寬頻寬(高達 50 kHz)、高靈敏度與穩定性。適用於大多數工業應用。
IEPE (ICP)
內建電子元件的壓電感測器。提供低雜訊水平與簡易連接。需由測量儀器供電。
MEMS
微機電系統感測器。體積小巧、價格低廉、耐衝擊。適合連續監測與無線系統。
感測器的關鍵特性包括:
- 靈敏度: 通常以 mV/g 或 pC/g 為單位。高靈敏度可偵測微弱訊號,但在強振動下可能導致過載。
- 頻率範圍: 決定感測器能精確測量的頻率範圍。對於軸承診斷,可能需要高達 20-50 kHz 的範圍。
- 動態範圍: 可測量的最大與最小電平之比。寬動態範圍允許同時測量微弱與強烈的振動。
- 溫度穩定性: 對於工作溫度範圍寬廣的工業應用至關重要。
感測器安裝位置:藝術與科學
正確的感測器安裝位置對於取得代表性資料至關重要。感測器應盡可能靠近軸承安裝,並朝向結構剛性最大的方向,且需具備可靠的機械固定,以確保振動傳遞的精確性。
振動計:整體狀況的快速評估
振動計是便攜式儀器,提供整體振動水平測量,適用於快速設備狀況檢查或追蹤長期整體機器狀況趨勢。這些儀器通常顯示一個或多個整體振動參數,例如 RMS 速度或峰值加速度。
現代振動計通常包含以下功能:
- 在多個頻帶進行測量,以粗略定位問題
- 資料儲存,用於趨勢分析
- 與預設標準(ISO 20816, ISO 10816)進行比較
- 簡單的頻譜視覺化
- 無線資料傳輸
| 參數 | 應用 | 典型警報值 | 頻帶 |
|---|---|---|---|
| 速度 RMS | 整體狀況評估 | 2.8-11.2 mm/s | 10-1000 Hz |
| 加速度峰值 | 衝擊性缺陷 | 25-100 g | 1000-15000 Hz |
| 位移峰值 | 低頻問題 | 25-100 μm | 2-200 Hz |
振動分析儀:深度診斷
為了進行更深入的診斷並找出振動的根源,會使用振動分析儀或頻率分析儀。這些複雜的儀器是專為即時振動訊號處理而最佳化的專用電腦。
現代分析儀運作的基礎是快速傅立葉變換 (FFT),這是一種將複雜時間訊號分解為個別頻率成分的數學演算法。此過程會產生振動頻譜——一種顯示振動振幅隨頻率變化的圖表。
傅立葉變換將時間訊號 x(t) 轉換為頻率頻譜 X(f)
現代振動分析儀提供許多進階功能:
- 多通道分析: 在多個點同時測量振動,用於相位分析
- 高解析度 FFT: 高達 25,600 條線,用於詳細頻譜分析
- 時間分析: 瞬態過程的擷取與分析
- 包絡分析: 擷取調變訊號以進行軸承診斷
- 倒頻譜分析: 偵測頻譜中的週期性結構
- 軌跡分析: 軸在空間中移動的視覺化
分析儀選擇標準
選擇振動分析儀時,除了技術規格外,還必須考量易用性、軟體品質、自動結果解讀能力,以及與企業管理系統的整合性。
時域波形分析:搜尋瞬態過程
時域波形分析是另一種極具價值的分析方法,特別適用於偵測衝擊、瞬態現象以及頻譜中可能無法看見的非穩態現象。此方法允許觀察振動訊號的「自然」形態——即作為時間的函數。
關鍵時域分析參數包括:
- 峰值因數: 峰值與 RMS 的比值。高數值表示存在衝擊。
- 峭度: 分佈「尖峭度」的統計量。峰度增加通常是軸承缺陷發展初期的徵兆。
- 偏度: 振幅分佈不對稱性的量度。
多種分析方法的整合
最有效的診斷是透過結合不同的分析方法來達成。時域分析可揭示問題的存在,頻譜分析可識別其類型,而相位分析則能精確定位來源。
診斷設備的現代趨勢
技術發展為振動診斷帶來了新的能力:
- 無線監測系統: 具備自主供電與無線資料傳輸的感測器網路
- 人工智慧: 自動缺陷模式識別與故障預測
- 雲端平台: 運用大量運算資源,對多個對象進行集中式資料處理
- 行動應用程式: 將智慧型手機轉化為便攜式振動分析儀
- IIoT 整合: 將振動監測納入工業物聯網系統
實施這些工具與方法(尤其是 FFT 分析),為探討擁有進階分析能力(理想上應為便攜式)以進行有效現場診斷的優勢奠定了基礎。現代便攜式分析儀結合了固定式系統的強大功能與現場使用的便利性,允許直接在設備處進行全面診斷。
基本測量
使用簡易振動計評估整體振動水平,並決定是否需要進一步分析
頻譜分析
應用 FFT 分析儀以識別頻率成分並確定缺陷類型
深入診斷
使用專門方法(包絡分析、倒頻譜、軌跡)對複雜缺陷進行精確診斷
整合式監測
具備自動診斷與基於 AI 預測的連續監測
振動診斷的未來在於建立智慧系統,不僅能偵測與分類缺陷,還能預測其發展、優化維護計畫,並與企業整體管理系統整合,以最大化營運效率。
1.6 主動式振動管理的威力:早期偵測與校正的效益
採取主動式的振動管理方法,取代傳統的「故障後修復」被動方式,代表了維護哲學的根本轉變。此方法不僅能防止災難性故障,還能優化設備的整個生命週期,將維護從成本中心轉化為競爭優勢的來源。
設備使用壽命延長:耐用性的數學
主動的振動管理帶來許多顯著效益,其中最突出的是設備組件使用壽命的延長。實務現場經驗顯示,適當的振動管理可大幅延長軸承、密封件及整體機器的使用壽命。
上述數值為引用自公開業界經驗的參考值;實際結果會因廠區、設備類型與運轉條件而異。
這些改善基於材料疲勞失效的基本原理。根據 Wöhler 方程式,疲勞耐久性與應力振幅的冪次成反比,該冪次對於大多數金屬介於 3 到 10 之間。這意味著即使振動水平小幅降低,也能顯著延長使用壽命。
其中:N - 失效循環次數,Δσ - 應力振幅,A 和 m - 材料常數
提升整體設備效率 (OEE)
整體設備效率 (OEE) 是考量可用性、性能與品質的關鍵生產效率指標。主動式振動管理對 OEE 的三個組成部分均有正面影響:
- 可用性: 透過預防緊急故障來減少非預期停機時間
- 性能: 維持最佳運轉參數與轉速
- 品質: 透過工藝過程的穩定性來減少缺陷
業界經驗顯示,實施全面振動管理計畫的企業,通常能實現約 5-15% 的整體設備效率(OEE)提升,對大型製造企業而言,這意味著每年可增加數百萬美元的利潤。
OEE 改善的經濟效益計算
對於一條價值 1,000 萬美元、年產值 5,000 萬美元的生產線,OEE 提升 10% 可帶來每年 500 萬美元的額外利潤,這能在數個月內收回振動監測系統的投資成本。
預防嚴重且昂貴的故障
主動式方法最顯著的效益之一是預防嚴重且昂貴的故障。連鎖故障(即單一元件損壞導致系統其他部分受損)在財務與營運上可能特別具破壞性。
一個經典案例是高速渦輪機械中的軸承故障:軸承毀壞可能導致轉子與靜子接觸,進而損壞葉片、機殼、軸,甚至影響基礎結構。此類連鎖故障的成本可能是及時更換軸承成本的 50-100 倍。
| 干預類型 | 成本 | 停機時間 | 成功機率 |
|---|---|---|---|
| 預防性維護 | $1,000 | 2-4 小時 | 95-98% |
| 計畫性維修 | $5,000 | 8-16 小時 | 90-95% |
| 緊急維修 | $25,000 | 24-72 小時 | 70-85% |
| 連鎖故障 | $100,000+ | 1-4 週 | 50-70% |
降低運轉噪音與振動
運轉噪音的顯著降低是有效振動管理的額外效益。工業環境中的噪音不僅造成人員不適,也可能顯示技術問題,影響操作人員的工作準確性,並產生與職業安全要求相關的法律風險。
噪音水平降低 10 dB,人耳感知為響度減半。對於噪音水平可能超過 90 dB 的生產設施,即使小幅降低也能對工作舒適度與人員生產力產生顯著影響。
振動分析作為預測性維護的基礎
振動分析是預測性維護 (PdM) 的基石——一種透過持續或定期監測設備狀態來預先發現故障的策略。PdM 代表了從被動式與預防性維護向基於資料的智慧型方法的演進。
預測性維護的關鍵原則包括:
- 狀態監測: 持續或定期測量關鍵參數
- 趨勢分析: 追蹤隨時間的變化以識別正在發展的問題
- 預測: 使用統計模型與機器學習來預測故障
- 最佳化: 考量運轉需求,於最佳時機規劃介入措施
預測性維護的經濟模型
研究顯示,預測性維護可降低 25-30% 的維護成本、提升 70-75% 的運轉時間,並延長 20-40% 的設備使用壽命。
早期偵測與介入規劃
實施振動分析計畫,可於問題初期階段(尚未影響效能,但已能透過靈敏的診斷方法偵測到)發現問題。這能降低意外停機風險,並優化維護規劃。
P-F(潛在-功能故障)曲線說明缺陷隨時間的發展:
P 點 - 潛在故障
缺陷已能透過診斷方法偵測到,但尚未影響運作
缺陷發展
狀況逐漸惡化,可規劃介入措施
功能閾值
缺陷開始影響設備效能
F 點 - 功能故障
設備無法執行其功能,需緊急維修
不同缺陷類型的 P-F 區間可從數天到數個月不等,提供充足的時間來規劃最佳介入措施。
直接經濟效益
這直接導致停機時間減少與顯著的成本節省。公開的業界估算顯示,投資於振動監測系統的每一美元,可帶來 3 至 15 美元的節省,具體取決於生產類型與設備關鍵性。
上述數值為引用自公開業界經驗的參考值;實際結果會因廠區、設備類型與運轉條件而異。
成功實施的技術需求
要充分利用這些效益,具備及時、準確且經常在現場的診斷能力極其重要。能夠定期且有效地執行這些檢查,是任何主動式維護策略成功的關鍵。
現代診斷設備的需求包括:
- 便攜性: 能直接在設備上進行測量
- 準確度: 能偵測到發展中缺陷的微弱跡象
- 分析速度: 快速資料處理以即時決策
- 易用性: 直覺式介面,適合各級資歷人員使用
- 積分: 與現有管理系統相容
關鍵成功因素
主動式振動管理計畫的成功,不僅取決於設備品質,也取決於組織因素:人員培訓、建立適當程序、與生產規劃整合,以及管理層支持。
先進的便攜式工具能快速取得有用資訊,促進明智決策與早期介入。這些工具結合了複雜的分析能力與現場使用的實用性,使廣泛的技術專員都能進行先進診斷。
主動式振動管理的未來在於建立智慧、自學習系統,不僅監控設備當前狀況,還能即時優化其運作,適應變化的運轉條件與生產需求。這開啟了通往真正自主生產系統的道路,使其能獨立維持最佳效能。
結論:通往可靠且高效生產之路
理解並管理工業設備的振動,不僅是技術需求,更是今日競爭世界中達成卓越運作的戰略基礎。適當的振動診斷不僅影響設備的技術可靠性,也影響經濟效率、人員安全與企業的環境責任。
投資於現代振動監控與分析系統,透過預防昂貴事故、優化維護規劃與提升整體設備效能,可獲得數倍回報。工業生產的未來屬於能將設備狀況資料轉化為競爭優勢的企業。
Nikolai Shelkovenko
Nikolai Shelkovenko是一名振動分析工程師,也是Vibromera的創辦人兼執行長。 15年多來,他一直在現場——而非在試驗台上——為旋轉設備進行動平衡校正:粉碎機、工業風機、破碎機、離心機、軸與主軸。正是這些實際工作催生了Balanset系列儀器——它們被設計為一種專業人員可以隨身攜帶到機器旁、在現場獨立使用的工具,而非實驗室設備。 Vibromera成立於2017年,自2023年起總部設於葡萄牙波爾圖。Balanset系列產品的研發、組裝與支援均在此完成。旗艦產品是Balanset-1A,一款用於單平面及雙平面動平衡校正與振動診斷的可攜式分析儀。 Nikolai親自參與客戶支援工作,處理各種棘手的動平衡校正案例,並參與軟體開發。他以任何語言為全球客戶提供服務。


0 則迴響