CNC स्पिंडल बैलेंसिंग & टूल होल्डर बैलेंसिंग
इन-सीटू स्पिंडल बैलेंसिंग आ टूल होल्डर करेक्शन खातिर मशीनिस्ट के संदर्भ — ई जाँचे से शुरू होला कि असंतुलन सचमुच समस्या बा कि ना, आ ई सत्यापित करे तक जाला कि नतीजा ISO लक्ष्य पूरा करत बा कि ना। मिलिंग, लेथ, आ ग्राइंडिंग स्पिंडल के कवर करेला।
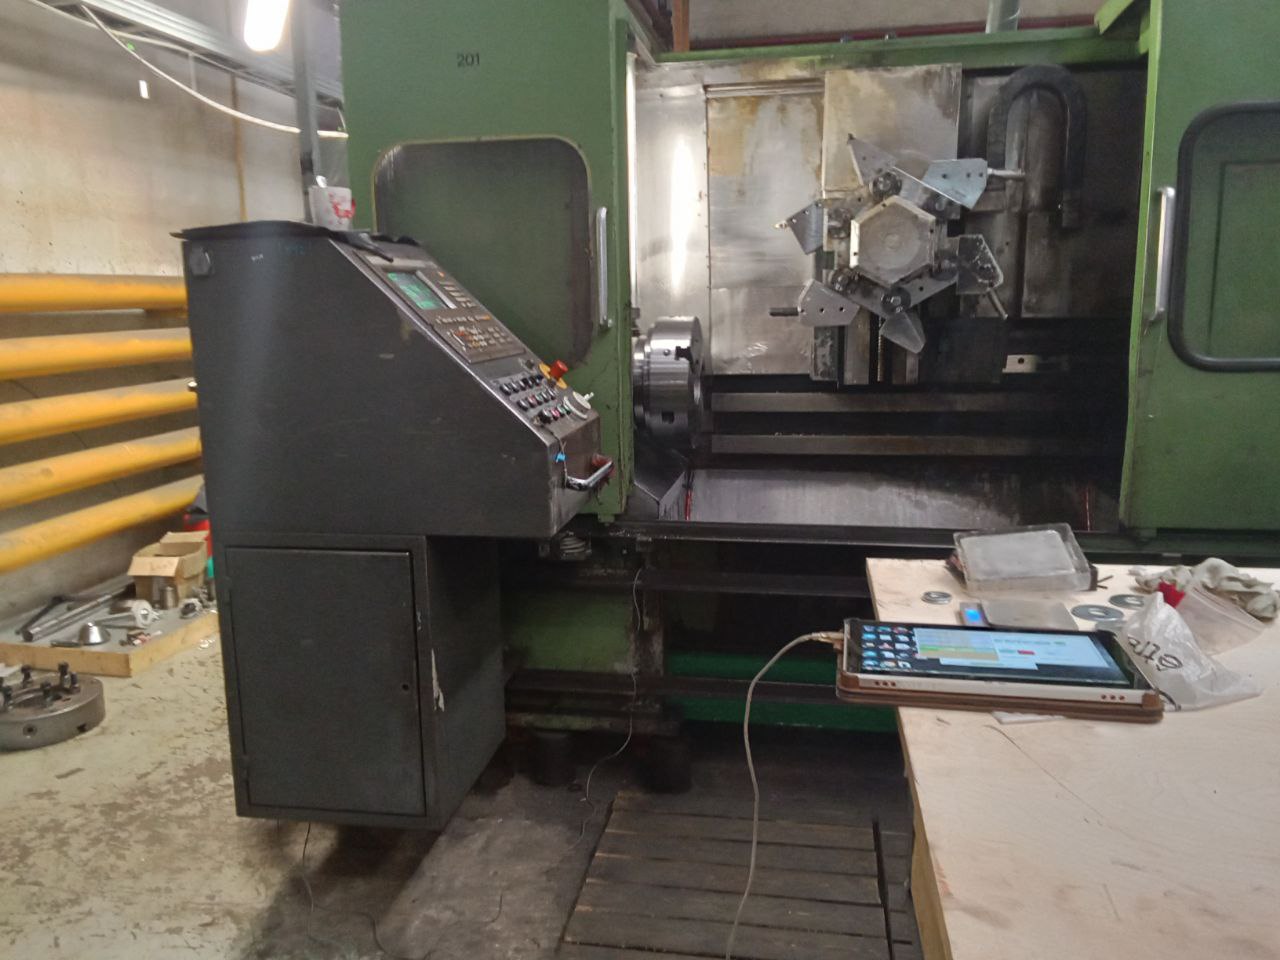
असंतुलित स्पिंडल के असली कीमत
12,000 RPM पर घूमत स्पिंडल हर सेकंड 200 चक्कर लगावेला। अगर मास के केंद्र रोटेशन एक्सिस से बस 5 माइक्रोन से हट गइल बा, त परिणामी सेंट्रीफ्यूगल फोर्स बेयरिंग सभ पर हर सेकंड 200 बेर टकरावेला — आ ई फोर्स स्पीड के वर्ग के साथ बढ़ेला। RPM दुगुना करीं, फोर्स चार गुना हो जाला। ई कवनो रूपक नइखे; ई ओह भौतिकी ह जे हर CNC मशीन के हर स्पिंडल के नियंत्रित करेला।
प्रभाव तेजी से आ मापे लायक तरीका से देखाला:
वेवीनेस, चैटर मार्क, फेसेटिंग। जे पुर्जा सभ Ra 0.4 µm होखे के चाहीं, ऊ Ra 0.6 µm या ओहू से खराब नाप देला।
कंपन कार्बाइड एज सभ पर माइक्रो-चिपिंग पैदा करेला। जे टूल सभ 60 मिनट चले के चाहीं, ऊ 20–30 मिनट में ही चल पावेला।
प्रिसिजन एंगुलर कॉन्टैक्ट सेट (P4/P2 क्लास) + मजदूरी + 1–4 हफ्ता के मशीन डाउनटाइम।
स्पिंडल बेयरिंग सबसे महंगा नुकसान होला। 12,000+ RPM वाला स्पिंडल खातिर एगो सामान्य प्रिसिजन डुप्लेक्स या ट्रिपलेक्स बेयरिंग सेट के दाम अकेले पार्ट्स खातिर €2,000–6,000 होला। मजदूरी, अलाइनमेंट, रन-इन, आ मशीन डाउनटाइम जोड़ीं — कुल लागत अक्सर €8,000–25,000 तक पहुँच जाला। आ बेयरिंग सभ ओवरलोड से नइखे फेल होत, बलुक ओह साइक्लिकल इम्पैक्ट लोडिंग से जे असंतुलन बनावेला। हर चक्कर, हर टक्कर, मशीन चलत हर घंटा।
सबसे महंगा परिणाम बेयरिंग नइखे — ई स्क्रैप ह। स्वीकार्य कंपन से 0.5 mm/s ऊपर चलत स्पिंडल अइसन पुर्जा बना सकेला जे देखे में ठीक लागे बाकिर डायमेंशनल जाँच में फेल हो जाला। अगर ई 20 पुर्जा के बजाय 200 पुर्जा के बाद पकड़ल जाला, त 10× जादा सामग्री आ मशीन टाइम बरबाद हो चुकल होई।
ISO बैलेंस ग्रेड: कवन लक्ष्य रखल जाय
बैलेंसर उठावे से पहिले, तय करीं कि रउआ स्पिंडल खातिर "बैलेंस्ड" के मतलब का ह। ई जवाब स्पीड, बेयरिंग क्लास, आ रउआ का मशीनिंग कर रहल बानी, एह पर निर्भर करेला।
बैलेंस ग्रेड (ISO 1940-1 / ISO 21940-11)
बैलेंस क्वालिटी के ग्रेड G (mm/s) में व्यक्त कइल जाला — ऑपरेटिंग स्पीड पर रेजिड्यूअल सेंटर-ऑफ-मास डिस्प्लेसमेंट के अनुमेय वेलोसिटी। कम G = टाइट टॉलरेंस = कम कंपन।
| ग्रेड | अनुप्रयोग | टिपिकल CNC इस्तेमाल |
|---|---|---|
| G 6.3 | सामान्य औद्योगिक शाफ्ट, पुली, पंप | स्पिंडल खातिर शायदे पर्याप्त होला — खाली कम RPM पर मार्जिनल |
| G 2.5 | इलेक्ट्रिक मोटर, स्टैंडर्ड मशीन स्पिंडल | 12,000 RPM से नीचे के अधिकतर CNC मिलिंग आ टर्निंग सेंटर |
| G 1.0 | प्रेसिजन रोटर, हाई-स्पीड मशीनरी | 12,000 RPM से ऊपर के HSC मिलिंग स्पिंडल, प्रेसिजन लेथ |
| G 0.4 | अल्ट्रा-प्रेसिजन रोटर | ग्राइंडिंग स्पिंडल, जिग बोरर, अल्ट्रा-हाई-स्पीड मशीनिंग |
टॉलरेंस कैलकुलेशन
अनुमेय रेजिड्यूअल असंतुलन (U_{mathrm{per}}) (g·mm में) के गणना रोटर मास आ ऑपरेटिंग स्पीड से कइल जाला:
उदाहरण: 10,000 RPM पर 20 kg के स्पिंडल, ग्रेड G 2.5:
(U_{mathrm{per}}) = 9549 × 2.5 × 20 / 10,000 = 47.7 g·mm
ई 100 mm रेडियस पर 0.48 g के बराबर बा — आधा ग्राम से भी कम।
G 1.0 पर, ओहि स्पिंडल घटके पहुँच जाला 19.1 g·mm — 100 mm पर लगभग 0.2 g। 24,000 RPM पर, टॉलरेंस अउरी 4× सख्त हो जाला।
15,000 RPM से ऊपर के स्पिंडल खातिर, संख्या बहुत छोट हो जाला। 20,000 RPM आ G 2.5 पर 5 kg के टूल होल्डर के टॉलरेंस खाली 5.97 g·mm — धातु के एगो कण जइसन। एही से हाई-स्पीड मशीनिंग में स्पिंडल आ आ टूल होल्डर बैलेंसिंग अलग-अलग स्टेप के रूप में जरूरी बा।
इन-सीटू स्पिंडल बैलेंसिंग — कदम-दर-कदम
इन-सीटू के मतलब बा "अपना जगह पर" — स्पिंडल मशीन में लागल रहेला, अपना बेयरिंग में चलत रहेला। ई CNC स्पिंडल खातिर स्टैंडर्ड तरीका बा काहे कि ई कंपन के प्रभावित करे वाला हर चीज के पकड़ेला: ड्राइव, बेयरिंग, क्लैंपिंग, थर्मल स्टेट, आ असली ऑपरेटिंग स्पीड। बैलेंसिंग मशीन के बेयरिंग पर मापल शॉप-बैलेंस्ड स्पिंडल फेर से लगावे पर अक्सर कंपन करे लागेला, काहे कि कंडीशन अलग होला।
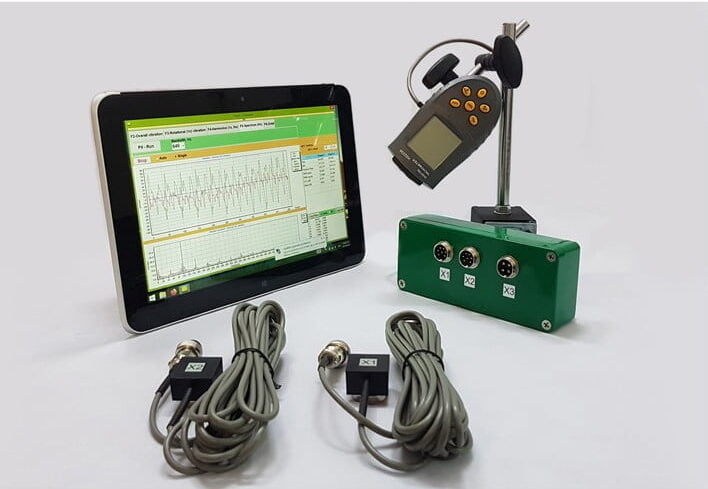
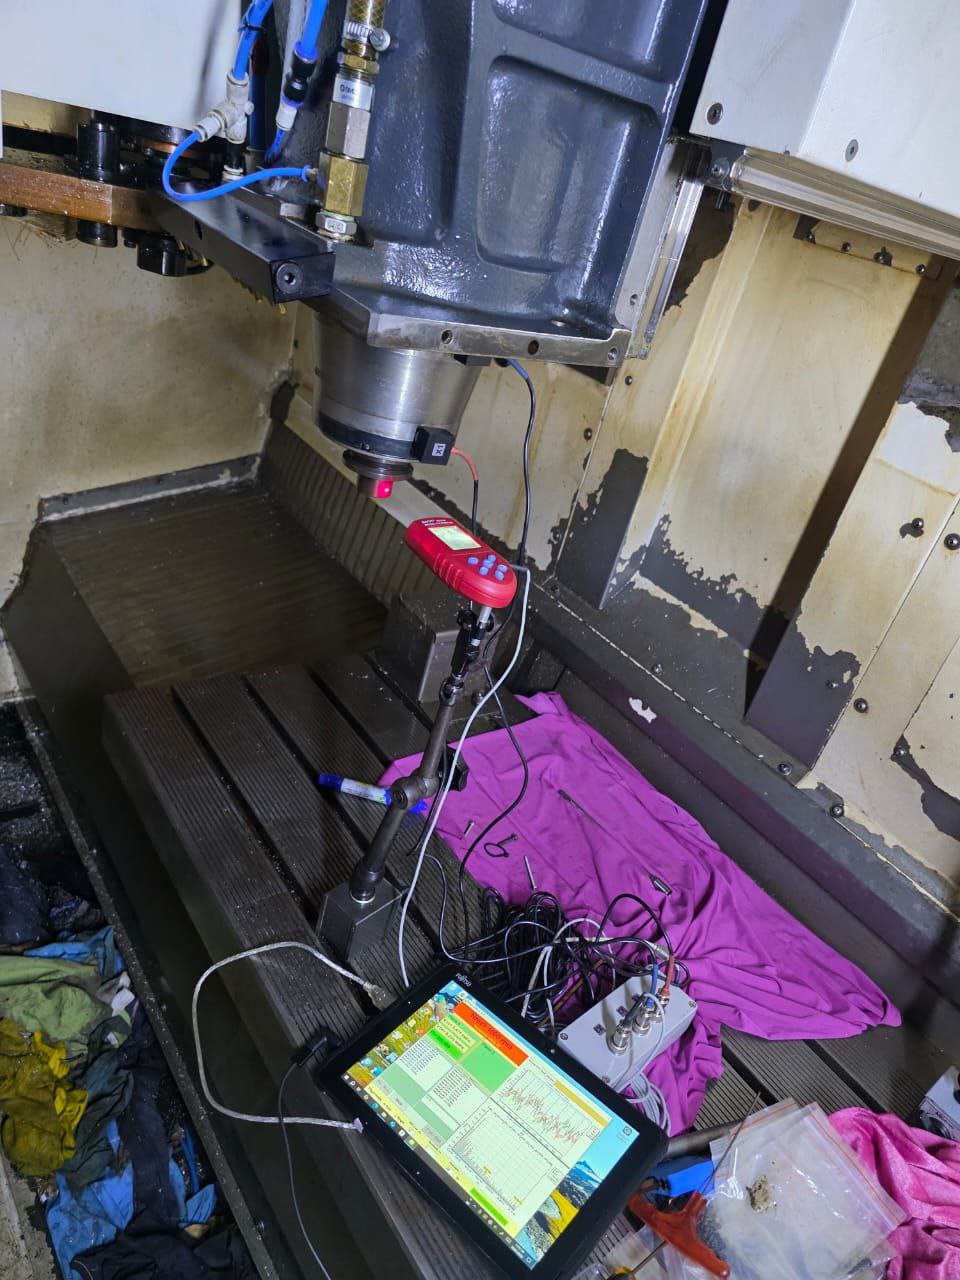
उपकरण: Balanset-1A पोर्टेबल बैलेंसर, लैपटॉप, एक्सेलेरोमीटर, लेजर टैकोमीटर, ट्रायल वेट, करेक्शन वेट भा सेट स्क्रू, डायल इंडिकेटर (रनआउट चेक खातिर)।
प्री-चेक: का ई वाकई असंतुलन बा?
बैलेंसिंग से पहिले, कन्फर्म करीं कि असंतुलन ही कंपन के मुख्य स्रोत बा। दू गो झट चेक:
रनआउट चेक। स्पिंडल टेपर के खिलाफ डायल इंडिकेटर लगाईं आ हाथ से घुमाईं। टेपर रनआउट मशीन बनावे वाला के स्पेक के भीतर होखे के चाहीं — आमतौर पर HSK खातिर < 0.002 mm, BT/CAT खातिर < 0.005 mm। जदि रनआउट स्पेक से बाहर बा, त टेपर क्षतिग्रस्त भा दूषित बा। पहिले ओकरा साफ करीं।
FFT स्पेक्ट्रम। स्पिंडल के ऑपरेटिंग स्पीड पर चलाईं आ Balanset-1A से वाइब्रेशन स्पेक्ट्रम कैप्चर करीं। 1× RPM पर प्रमुख पीक = अनबैलेंस। 2× RPM पर मजबूत ऊर्जा = मिसअलाइनमेंट। बेयरिंग डिफेक्ट फ्रीक्वेंसी (BPFO, BPFI) पर पीक = बेयरिंग डैमेज। बैलेंसिंग खाली 1× कंपोनेंट के ठीक करेला। जदि रउआ अउरी प्रमुख फ्रीक्वेंसी देखत बानी, त पहिले ओकरा ठीक करीं।
सेंसर आ टैकोमीटर इंस्टॉल करीं
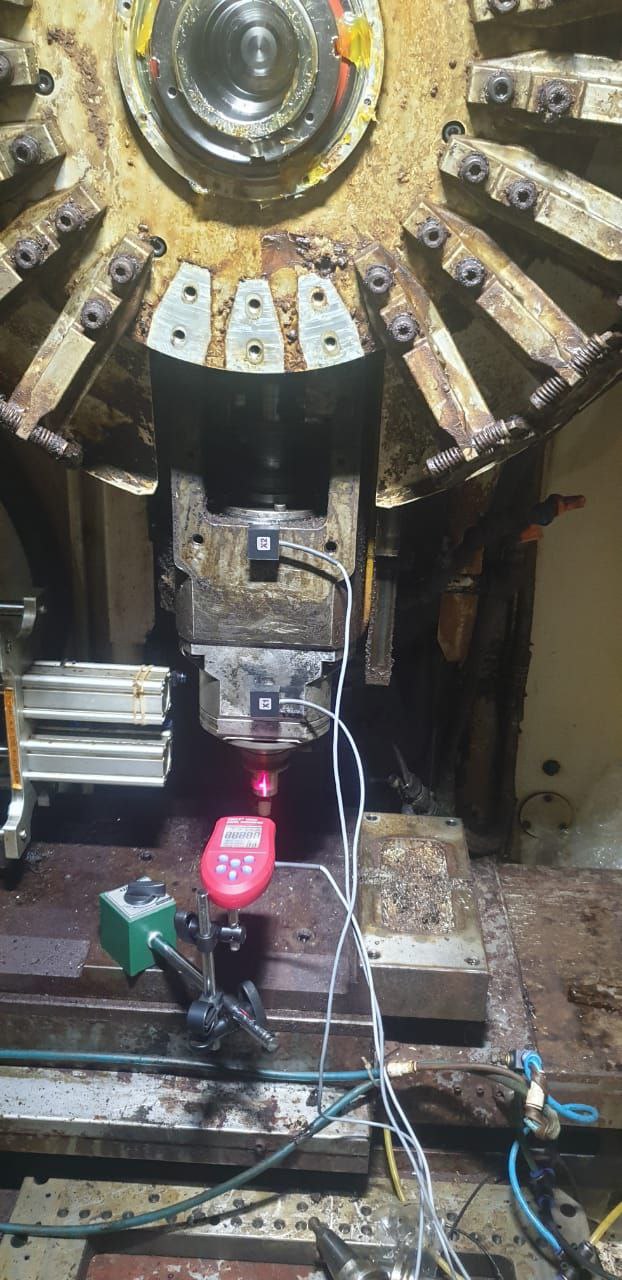
एक्सेलेरोमीटर के स्पिंडल हाउसिंग पर, फ्रंट बेयरिंग के जतना करीब हो सके ओतना करीब लगाईं। मैग्नेटिक माउंट (बेहतर) भा नॉन-मैग्नेटिक हाउसिंग खातिर स्टड माउंट इस्तेमाल करीं। सेंसर के मजबूती से जोड़ल जरूरी बा — कवनो ढिलाई से माप में गलती आ जाला।
रिफ्लेक्टिव टेप के लेजर टैकोमीटर के देखाई देवे वाला घूमत सतह पर लगाईं। CNC स्पिंडल पर, अक्सर टूल होल्डर फ्लैंज भा ड्रॉबार के छोर काम करेला। टैकोमीटर के अपना मैग्नेटिक स्टैंड पर साफ लाइन ऑफ साइट के साथ रखीं। आगे बढ़े से पहिले स्थिर RPM रीडआउट वेरिफाई करीं।
दुनो के Balanset-1A यूनिट से जोड़ीं, USB के लैपटॉप से, सॉफ्टवेयर लॉन्च करीं।
थ्री-रन बैलेंसिंग: इनिशियल → ट्रायल → करेक्शन
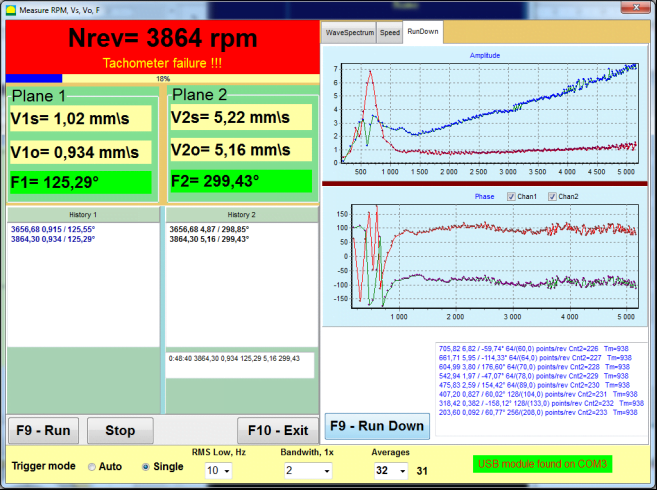
रन 1 — बेसलाइन। स्पिंडल के ऑपरेटिंग स्पीड पर चलाईं (भा जवना स्पीड पर वाइब्रेशन सबसे जादा होखे)। वाइब्रेशन एम्प्लीट्यूड आ फेज रिकॉर्ड करीं। ई रउआ के "पहिले वाला" नंबर बा।
रन 2 — ट्रायल वेट। स्पिंडल के रोकीं। एगो जानल-मानल ट्रायल वेट के आसानी से पहुँचे लायक जगह पर लगाईं — स्पिंडल फ्लैंज पर एगो थ्रेडेड बैलेंसिंग होल, भा बैलेंसिंग आर्बर पर मैग्नेटिक वेट। स्पिंडल चालू करीं, नया वाइब्रेशन वेक्टर रिकॉर्ड करीं। एम्प्लीट्यूड भा फेज बेसलाइन से कम से कम 20–30% बदले के चाहीं। जदि नइखे बदलत, त ट्रायल वेट बढ़ाईं भा ओकरा बड़ रेडियस पर लेईं।
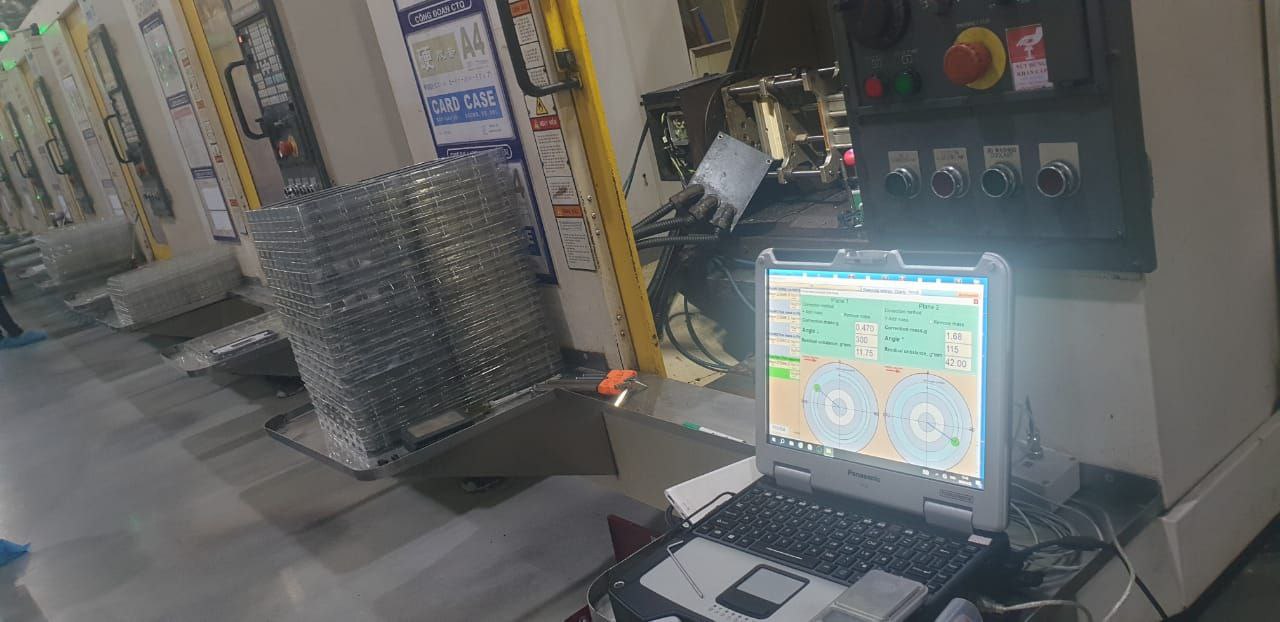
गणना। Balanset-1A सॉफ्टवेयर दुनो डेटा पॉइंट से करेक्शन मास आ एंगल के गणना करेला। परिणाम के उदाहरण: "237° पर 14.2 g" — माने रउआके ट्रायल वेट के पोजीशन से 237° पर, रोटेशन के दिशा में, 14.2 ग्राम करेक्शन के जरूरत बा।
करेक्शन लगाईं आ जाँचीं
ट्रायल वेट के हटाईं। इनहन में से कवनो एगो तरीका से गणना कइल गइल करेक्शन इंस्टॉल करीं:
सेट स्क्रू — फ्लेंज या नोज रिंग में समर्पित बैलेंसिंग होल वाला CNC स्पिंडल खातिर सबसे आम। गणना कईल गइल कोण पर कैलिब्रेटेड मास के स्क्रू से लगावल जाला।
बैलेंसिंग रिंग — दू गो एक्सेंट्रिक रिंग जे एक दूसरा के खिलाफ सरकेला। इनके एक दूसरा के सापेक्ष घुमावे से एगो नेट करेक्शन वेक्टर बनेला। ग्राइंडिंग स्पिंडल आ बैलेंसिंग आर्बर पर आम रूप से इस्तेमाल होला।
मैटेरियल रिमूवल — भारी स्पॉट पर धातु के ड्रिल कईल। अपरिवर्तनीय बाकिर सटीक। एकर इस्तेमाल तब होला जब स्पिंडल में बैलेंसिंग के कवनो सुविधा ना होखे।
रन 3 — वेरिफिकेशन। स्पिंडल चालू करीं, अवशिष्ट वाइब्रेशन नापीं। 12,000 RPM पर एगो स्टैंडर्ड CNC मिलिंग स्पिंडल खातिर, लक्ष्य एकरा से नीचे होला 0.5 mm/s। सटीक ग्राइंडिंग खातिर, एकरा से नीचे 0.1 mm/s। जदी परिणाम लक्ष्य से ऊपर होखे, त सॉफ्टवेयर एगो ट्रिम करेक्शन के सुझाव देला — फाइन-ट्यून करे खातिर एगो छोट अतिरिक्त वेट।

मिलिंग, लेथ, आ ग्राइंडिंग: स्पिंडल-विशिष्ट नोट
ट्रायल वेट तरीका सब स्पिंडल टाइप में एके तरह के होला। जवन बदलेला ऊ बा एक्सेस, करेक्शन तरीका, आ जवन बैलेंस ग्रेड के रउआ लक्ष्य बनावत बानी।
मिलिंग स्पिंडल
ऊँच RPM, बदलत कटिंग लोड। बहुत सारा स्पिंडल में नोज फ्लेंज में बिल्ट-इन बैलेंसिंग होल होला। 15,000 RPM से ऊपर, सेंट्रीफ्यूगल लोड के तहत टेपर एक्सपेंशन टूल सीटिंग के प्रभावित करेला — HSK इंटरफेस डुअल-कॉन्टैक्ट (टेपर + फेस) के कारण BT/CAT से बेहतर प्रदर्शन करेला। टूलिंग अक्सर असंतुलन के प्रमुख स्रोत होला।
लेथ स्पिंडल
जटिलता: चक। चलत जॉ वाला भारी चक जॉ के स्थिति आ पार्ट क्लैंपिंग फोर्स के अनुसार बदलत असंतुलन पैदा करेला। स्पिंडल के चक इंस्टॉल कइल स्थिति में बैलेंस करीं। बहुत सारा चक में बैलेंसिंग होल होला — इनके इस्तेमाल करीं। मल्टी-एक्सिस लेथ पर सब-स्पिंडल खातिर, एक्सेस अउरी तंग होला; सेंसर प्लेसमेंट पहिले से योजना बनाईं।
ग्राइंडिंग स्पिंडल
सबसे कड़ा टॉलरेंस। ग्राइंडिंग व्हील घिसाई के साथ बैलेंस बदलेला। बहुत सारा ग्राइंडिंग मशीन ऑटोमेटिक बैलेंसिंग हेड इस्तेमाल करेला — स्पिंडल के भीतर एक्सेंट्रिक मास जे लगातार मुआवजा देला। जदी मशीन में ऑटो-बैलेंसर ना होखे, त एनुलर ग्रूव में स्लाइडिंग वेट वाला व्हील फ्लेंज के इस्तेमाल करीं, या Balanset-1A आ फिक्स्ड वेट से करेक्शन करीं।
टूल होल्डर बैलेंसिंग
8,000 RPM से ऊपर, टूल होल्डर प्रमुख असंतुलन स्रोत बन जाला। स्पिंडल पूरा तरीका से बैलेंस्ड हो सकेला, बाकिर जदी टूल असेंबली स्पेक से बाहर होखे त कंपन तबो अस्वीकार्य रही। 20,000+ RPM पर, ई कवनो सुझाव नइखे — ई स्थिति के भौतिकी बा।
टूल होल्डर असंतुलन कहाँ से आवेला?
असममित डिजाइन। वेल्डन फ्लैट, साइड-लॉक स्क्रू, कीवे, आ चिप-ब्रेकर ज्यामिति सब मिलके अंतर्निहित मास असममिति पैदा करेला। साइड स्क्रू वाला वेल्डन होल्डर डिजाइन से नापल जाए वाला इंबैलेंस्ड होला — ई कबो 5,000 RPM से ऊपर के स्पीड खातिर बनल ना रहल।
निर्माण संबंधी एक्सेंट्रिसिटी। टेपर एक्सिस आ बोर एक्सिस कबो पूरा तरीका से संकेंद्रित ना होला। ना बोर एक्सिस टूल शैंक से पूरा तरीका से संकेंद्रित होला। हर इंटरफेस रनआउट आ मास ऑफसेट जोड़ेला।
कॉलेट आ नट। ER कॉलेट नट अक्सर थ्रेड से एक्सेंट्रिसिटी ले जाला। ऊँच स्पीड पर, नट खुद एगो वाइब्रेशन स्रोत बन जाला। HSC काम खातिर प्रिसिजन-ग्राउंड बैलेंस्ड नट इस्तेमाल करीं।
कटिंग टूल। सिंगल-फ्लूट एंड मिल, असममित इंसर्ट टूलिंग, आ एक्सेंट्रिक-ज्यामिति वाला टूल अइसन इंबैलेंस जोड़ेला जेकरा के कवनो होल्डर करेक्शन खतम ना कर सके। इनहन टूल के अपना मास डिस्ट्रीब्यूशन के कारण एगो व्यावहारिक RPM सीमा होला।
बैलेंसिंग तरीका
बैलेंसिंग स्क्रू
होल्डर बॉडी में समर्पित होल में लगावल गइल अलग-अलग मास के कैलिब्रेटेड स्क्रू। सबसे आम तरीका। लचीला — रउआ एके होल्डर में अलग-अलग टूल खातिर फेर से बैलेंस कर सकत बानी। बहुत सारा HSC होल्डर पहिले से ड्रिल कइल बैलेंसिंग होल के साथ आवेला।
एक्सेंट्रिक बैलेंसिंग रिंग
ऑफ-सेंटर मास वाला दू गो रिंग। इनके एक दूसरा के सापेक्ष घुमावे से कवनो दिशा में एगो नेट करेक्शन वेक्टर बनेला। तेज एडजस्टमेंट, कवनो धातु हटावे के जरूरत नइखे। कॉलेट चक आ मॉड्यूलर टूलिंग सिस्टम पर आम रूप से इस्तेमाल होला।
मैटेरियल रिमूवल (ड्रिलिंग)
अपरिवर्तनीय — भारी बिंदु पर मास के ड्रिल कइल जाला। सटीक आ स्थायी। खाली उहे होल्डर खातिर व्यावहारिक बा जे एगो टूल खातिर समर्पित होखे। जदी रउआ अक्सर टूल बदलत बानी त उपयुक्त नइखे।
श्रिंक-फिट होल्डर
स्वाभाविक रूप से सममित — होल्डर कवनो क्लैंपिंग मैकेनिज्म के बिना एगो ठोस सिलेंडर होला। आमतौर पर न्यूनतम करेक्शन के जरूरत होला। बैलेंस्ड टूल के साथ मिलाके, 20,000+ RPM से ऊपर के HSC खातिर सबसे बढ़िया विकल्प।
चरण 1: बेयर स्पिंडल के इन-सीटू बैलेंस करहीं (Balanset-1A)। चरण 2: हर टूल होल्डर + टूल असेंबली के एगो वर्टिकल बैलेंसिंग मशीन पर बैलेंस करहीं। चरण 3: बैलेंस्ड असेंबली के स्पिंडल में डाले के बाद, अंतिम वाइब्रेशन के इन-सीटू सत्यापन करहीं। जदी दुनों अलग-अलग स्पेक के भीतर होखे, त संयुक्त परिणाम लगभग हमेशा स्पेक के भीतर रहेला।
फील्ड रिपोर्ट: 24,000 RPM पर HSC मिलिंग स्पिंडल
पश्चिमी यूरोप के एगो एयरोस्पेस सबकॉन्ट्रैक्टर 5-एक्सिस HSC सेंटर पर एल्युमिनियम स्ट्रक्चरल कंपोनेंट मशीन कर रहल रहे — एगो मशीन जेकरा में 24,000 RPM डायरेक्ट-ड्राइव स्पिंडल रहे। शेड्यूल्ड बेयरिंग रिप्लेसमेंट के बाद, स्पिंडल मशीन बिल्डर के एक्सेप्टेंस टेस्ट पास कर देलस, बाकिर दुकान के दू गो चीज देखाई देलस: क्रिटिकल फेस पर सरफेस फिनिश Ra 0.4 से Ra 0.7 µm तक खराब हो गइल रहे, आ कार्बाइड एंड मिल सामान्य 55 मिनट के बजाय खाली 25 मिनट चलत रहे।
मशीन बिल्डर के सर्विस टीम एलाइनमेंट आ बेयरिंग प्रीलोड के जांच कइलस — दुनों स्पेक के भीतर रहे। समस्या बेयरिंग बदलाव से आवल अवशिष्ट असंतुलन रहे। नया बेयरिंग के मास डिस्ट्रीब्यूशन पुरान सेट से थोड़ा अलग होला, आ फेर से जोड़ल गइल स्पिंडल अब अपना मूल स्थिति में बैलेंस्ड ना रहे।
हमनी के Balanset-1A के स्पिंडल हाउसिंग पर सेट कइनी, 24,000 RPM पर FFT चलवनी, आ एगो साफ 1× RPM पीक के पुष्टि कइनी — पाठ्यपुस्तक जइसन असंतुलन। प्रारंभिक कंपन: आगे के बेयरिंग पर 4.2 mm/s। एह स्पीड पर स्पिंडल खातिर, लक्ष्य 0.5 mm/s (G 1.0) से नीचे होला।
एगो ट्रायल रन, एगो करेक्शन — स्पिंडल नोज बैलेंसिंग होल में 194° पर लगावल गइल 3.8 g के सेट स्क्रू। कुल प्रक्रिया समय: सेटअप समेत 55 मिनट।
5-अक्ष HSC सेंटर — 24,000 RPM डायरेक्ट-ड्राइव स्पिंडल
एयरोस्पेस एल्युमिनियम मशीनिंग। शेड्यूल्ड बेयरिंग बदलला के बाद कंपन में उछाल। मशीन बिल्डर के एक्सेप्टेंस टेस्ट पास हो गइल, बाकी सरफेस फिनिश आ टूल लाइफ खराब हो गइल।
करेक्शन के बाद, सरफेस फिनिश फेर से Ra 0.38 µm पर आ गइल। टूल लाइफ 50+ मिनट पर वापस आ गइल। दुकान अब हर बेयरिंग सर्विस के बाद स्पिंडल कंपन नापेला — एगो 55-मिनट के जांच जे हफ्तन के खराब उत्पादन के बचावेला।
जब बैलेंसिंग से कंपन ठीक ना होखे
रउआ प्रक्रिया के पालन कइनी, करेक्शन इंस्टॉल कइनी, आ कंपन अबहूं ऊँच बा। इंस्ट्रूमेंट के गलत मानला से पहिले, ई चार आम रुकावट के जांच करीं:
1. स्ट्रक्चरल रेजोनेंस। अगर स्पिंडल के ऑपरेटिंग स्पीड मशीन स्ट्रक्चर के नेचुरल फ्रीक्वेंसी से मेल खा जाला, त बैलेंस क्वालिटी चाहे जेतना भी होखे, वाइब्रेशन बढ़ जाला। टेस्ट: कम RPM से ऑपरेटिंग स्पीड तक धीरे-धीरे रन-अप करीं आ वाइब्रेशन रिकॉर्ड करीं। अगर रउआ केहू खास RPM पर तेज उछाल देखीं जे ऊपर आ नीचे दुनु ओर घट जाला, त ई रेजोनेंस बा। एकर उपाय बैलेंसिंग ना ह — बलुक ऑपरेटिंग स्पीड के 5–10% बदलल, स्ट्रक्चर के मजबूत बनावल, चाहे डैम्पिंग जोड़ल।
2. ड्रॉबार / बेल्विल स्प्रिंग के समस्या। अगर टूल होल्डर के जकड़े वाला बेल्विल स्प्रिंग थक गइल बा चाहे टूट गइल बा, त टूल टेपर में मजबूती से ना बइठे। एहसे "फ्लोटिंग" अनबैलेंस बन जाला — जब भी रउआ अनक्लैंप आ रीक्लैंप करब, ई बदल जाई। हर रन में वाइब्रेशन बे-तरतीब बदलेला। कवनो बैलेंसिंग ओह मैकेनिकल फिट के भरपाई ना क सकेला जे बार-बार एके नइखे होखत।
3. टेपर में गंदगी। चिप्स, कूलेंट के अवशेष, चाहे स्पिंडल टेपर में माइक्रो-बर टूल होल्डर के पूरा तरीका से बइठे से रोकेला। नतीजा: ऊँच रनआउट आ वाइब्रेशन जे हर टूल चेंज के साथ बदलेला। टेपर के टेपर वाइपर से साफ करीं आ प्रशियन ब्लू से जांच करीं (कॉन्टैक्ट पैटर्न सर्कमफेरेंस के चारों ओर >80% होखे के चाहीं)।
4. कीवे कन्वेंशन के गलती। जब कवनो स्पिंडल के बैलेंस कइल जाला जे की के जरिए ड्राइव होला (पुरान मशीन, बेल्ट-ड्राइव स्पिंडल), त हाफ-की कन्वेंशन के पालन करे के पड़ेला: रोटर के ई मानके बैलेंस कइल जाला कि ऊ आधा कीवे ले जात बा, आ मेटिंग पार्ट (पुली, कपलिंग) आधा ले जात बा। अगर एक ओर पूरा की आ दूसर ओर की ना होखे के मान लिहल जाला, त पूरा असेंबली असंतुलन हो जाई।
चलाईं कोस्ट-डाउन टेस्ट: स्पिंडल के ऑपरेटिंग स्पीड से स्वाभाविक रूप से धीरे होखे दीं जबकि RPM के मुताबिक कंपन रिकॉर्ड होखे। अगर कंपन स्पीड के साथ चिकना घटे → असंतुलन (बैलेंसिंग खातिर बढ़िया उम्मीदवार)। अगर डिसेलेरेशन के दौरान केहू खास RPM पर कंपन में उछाल आवे → रेजोनेंस। अगर कंपन बे-तरतीब आ बार-बार ना होखे वाला बा → मैकेनिकल ढीलापन चाहे क्लैंपिंग के समस्या। Balanset-1A कोस्ट-डाउन डेटा अपने रउआ रिकॉर्ड करेला।
उपकरण: Balanset-1A स्पेसिफिकेशन
ऊपर देल गइल प्रक्रिया Balanset-1A पोर्टेबल बैलेंसिंग सिस्टम इस्तेमाल करेला। स्पिंडल के काम खातिर जरूरी स्पेसिफिकेशन:
किट में दू एक्सेलेरोमीटर, लेजर टैकोमीटर, रिफ्लेक्टिव टेप, मैग्नेटिक माउंट, USB पर सॉफ्टवेयर, आ कैरींग केस शामिल बा। कवनो सब्सक्रिप्शन नइखे। कवनो बार-बार लागे वाला लाइसेंस फीस नइखे।
स्पिंडल कंपन के चलते सरफेस फिनिश आ टूल लाइफ के नुकसान हो रहल बा?
Balanset-1A 100 से 100,000 RPM तक के हर CNC स्पिंडल के कवर करेला। एगो डिवाइस। कवनो बार-बार फीस नइखे। 2 साल के वारंटी।
अक्सर पूछल जाए वाला सवाल
अंदाजा लगावल बंद — मापे खातिर तैयार बानी?
Balanset-1A। हर स्पिंडल खातिर एगो डिवाइस — CNC मिल से लेके प्रिसिजन ग्राइंडर तक। DHL / UPS से पूरा दुनिया में शिपिंग। कवनो सब्सक्रिप्शन नइखे।
एह पन्ना पर बताइल गइल प्रक्रिया सभ के Vibromera टीम द्वारा Balanset-1A—एगो पोर्टेबल ड्युअल-चैनल बैलेंसर आ कंपन विश्लेषक—के इस्तेमाल से, साइट पर रोटर बैलेंसिंग खातिर विकसित कइल गइल आ फील्ड में टेस्ट कइल गइल।
Nikolai Shelkovenko
Nikolai Shelkovenko कंपन विश्लेषण के इंजीनियर हईं आ Vibromera के संस्थापक आ मुख्य कार्यकारी अधिकारी हईं। 15 साल से भी ढेर समय से ऊ घूमे वाला उपकरण के टेस्ट बेंच पर ना, बलुक मौका पर ही संतुलित करत आ रहल बानी: मल्चर, औद्योगिक पंखा, क्रशर, सेंट्रीफ्यूज, शाफ्ट आ स्पिंडल। एही काम से Balanset उपकरण निकलल — इनका के अइसन औजार के रूप में बनावल गइल जेके विशेषज्ञ मशीन तक ले जाके मौका पर अकेले इस्तेमाल कर सके, ना कि प्रयोगशाला के उपकरण के रूप में। Vibromera के स्थापना 2017 में भइल आ 2023 से ई पुर्तगाल के पोर्तो शहर में बा। Balanset श्रृंखला के विकास, असेंबली आ सहायता सब इहँवें होला। प्रमुख उपकरण Balanset-1A ह — एक आ दू तल में संतुलन आ कंपन डायग्नोस्टिक्स खातिर एगो पोर्टेबल एनालाइज़र। Nikolai खुद ग्राहक सहायता में, कठिन संतुलन के मामिला सुलझावे में आ सॉफ्टवेयर के विकास में शामिल रहेलन। ऊ दुनिया भर के ग्राहकन के साथ, कवनो भाषा में काम करेलन।


0 टिप्पणी