పారిశ్రామిక ఫ్యాన్ బ్యాలెన్సింగ్: ఫ్యాన్ రకం వారీగా ఫీల్డ్ విధానం
సెంట్రిఫ్యుగల్, యాక్సియల్, రేడియల్ మరియు ఎగ్జాస్ట్ ఫ్యాన్లను బ్యాలెన్స్ చేయడానికి ఫీల్డ్ టెక్నీషియన్ సూచిక — వైబ్రేషన్ నిజంగా అన్బ్యాలెన్స్ వల్లనే అని నిర్ధారించడం నుండి ISO 14694 పరిమితులకు వ్యతిరేకంగా సవరణలు ధృవీకరించడం వరకు.
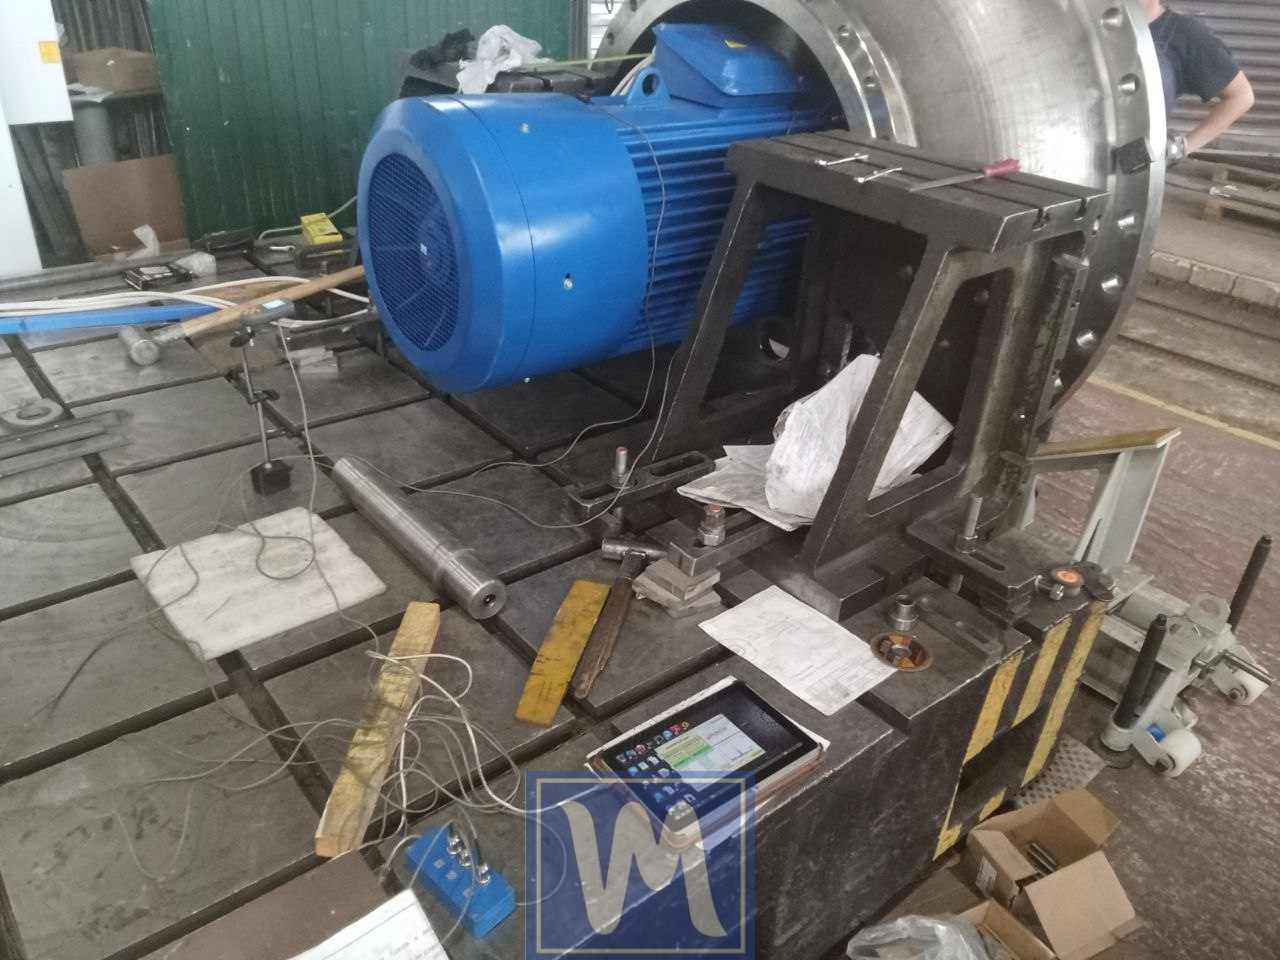
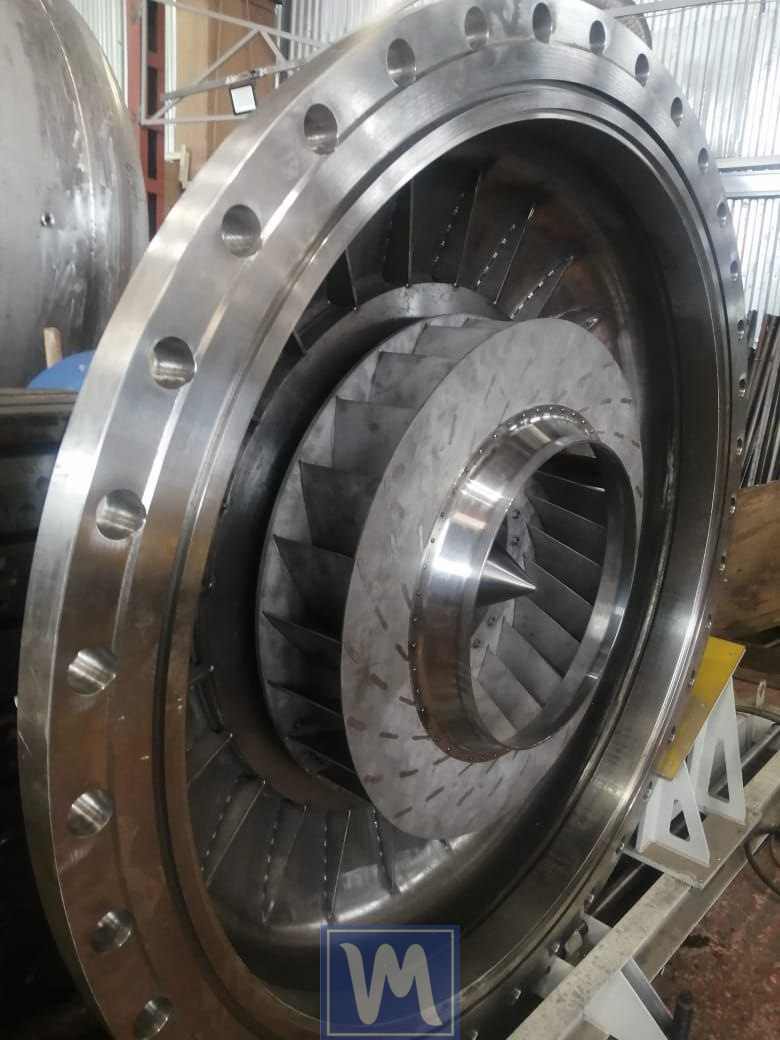
ఫ్యాన్ ఎందుకు వణుకుతుంది? ముందుగా రోగనిర్ధారణ
ఫ్యాన్ బ్యాలెన్సింగ్లో అత్యంత సాధారణ తప్పు ఏమిటంటే, మీరు ఏమి సరిదిద్దాలో తెలుసుకోవడానికి ముందే పని మొదలుపెట్టడం. ప్రతి vibration అనేది imbalance కాదు. నిజమైన సమస్య misalignment, looseness లేదా resonance అయినప్పుడు correction weights బిగించడం వల్ల ఏమీ పరిష్కారం కాదు — పైగా పరిస్థితి మరింత దిగజారవచ్చు.
vibration కొలత తో ప్రారంభించండి. ఫ్యాన్ను పని వేగంలో నడిపి FFT spectrum నమోదు చేయండి. spectrum లో మీరు చూసే దాన్ని బట్టి తదుపరి ఏమి చేయాలో అర్థమవుతుంది.
పని వేగం వద్ద ప్రధాన శిఖరం కనిపిస్తోంది. phase స్థిరంగా ఉంది. బ్యాలెన్సింగ్ దీన్ని సరిదిద్దుతుంది.
బలమైన రెండవ హార్మోనిక్, పెరిగిన యాక్షియల్ వైబ్రేషన్. ముందుగా అలైన్మెంట్ సరిచేయండి.
అనేక హార్మోనిక్స్ (3×, 4×, 5×…). పగిలిన ఫ్రేమ్, వదులైన బోల్టులు, ఫౌండేషన్ దెబ్బతినడం.
ఒక నిర్దిష్ట RPM వద్ద వైబ్రేషన్ హఠాత్తుగా పెరుగుతుంది. వేగం లేదా దృఢత్వం మార్చండి — బ్యాలెన్సింగ్ కాదు.
ఫ్యాన్ imbalance కు నిజంగా ఏమి కారణమవుతుంది? పారిశ్రామిక వాతావరణాల్లో, ఇవి ప్రధాన కారణాలు — మరియు అవి పర్యావరణం ప్రకారం మారుతాయి:
పదార్థ నిక్షేపణ. exhaust fans, induced draft fans మరియు కణాలను నిర్వహించే ప్రతి ఫ్యాన్కు ఇది మొదటి కారణం. ధూళి, బూడిద, కాల్షియం నిక్షేపాలు, చక్కెర, సిమెంట్ పొడి — అవి బ్లేడులపై అసమానంగా పేరుకుపోతాయి. శుభ్రం చేయడం ద్వారా మాత్రమే vibration 30–50% తగ్గుతుంది. మురికిగా ఉన్న ఫ్యాన్ను బ్యాలెన్స్ చేస్తే, correction నిక్షేపాన్ని భర్తీ చేస్తుంది — తదుపరి సారి ఒక పెద్ద ముక్క రాలిపడినప్పుడు, మళ్ళీ మొదటికే వస్తారు.
అరుగుదల మరియు తుప్పు. అబ్రేసివ్ ప్రాసెస్ ప్రవాహాలు బ్లేడ్ leading edges ను అసమానంగా అరిగిస్తాయి. రసాయన ఆవిరులు airflow నమూనాల ఆధారంగా వివిధ రేట్లలో బ్లేడులను తుప్పుపట్టిస్తాయి. నెలల తరబడి, mass distribution మారుతుంది.
వైకల్యం. హాట్-గ్యాస్ ఫ్యాన్లపై thermal cycling క్రమంగా వంపుతిరగడానికి కారణమవుతుంది. లోపలికి ప్రవేశించిన వస్తువుల వల్ల కలిగే impact damage బ్లేడులను వంచుతుంది. 1,500 RPM వేగంతో ఒక్క వంగిన బ్లేడు కూడా కొలవగలిగే imbalance ను ఉత్పత్తి చేస్తుంది.
శుభ్రమైన ఫ్యాన్ అర్ధంగా బ్యాలెన్స్ అయినట్లే. ఒక్క sensor అమర్చడానికి ముందే, impeller ను లోహం కనిపించేవరకు శుభ్రం చేయండి. పగుళ్లు, వైకల్యాలు మరియు వదులైన రివెట్ల కోసం ప్రతి బ్లేడును పరిశీలించండి. hub bolts బిగించండి. అప్పుడు కొలవండి. సగం సమయం, vibration తగినంతగా తగ్గుతుంది కాబట్టి ఏ correction అవసరం ఉండదు.
ISO 14694 మరియు ISO 21940: ఏ పరిమితులు వర్తిస్తాయి
పారిశ్రామిక ఫ్యాన్ vibration ను రెండు ప్రమాణాలు నియంత్రిస్తాయి. ఒకటి ఫ్యాన్-నిర్దిష్టమైనది (ISO 14694), మరొకటి సాధారణ rotor బ్యాలెన్సింగ్ నాణ్యత (ISO 21940, పూర్వం ISO 1940). మీరు రెండూ ఉపయోగిస్తారు — ఒకటి అమర్చిన యంత్రంపై vibration పరిమితిని నిర్ణయించడానికి, మరొకటి అసెంబ్లీ లేదా shop balancing సమయంలో rotor balance నాణ్యతను నిర్వచించడానికి.
ISO 14694 — ఫ్యాన్ BV కేటగిరీలు
ISO 14694 పారిశ్రామిక ఫ్యాన్లకు నిర్దిష్టంగా Balance మరియు Vibration వర్గాలను నిర్వచిస్తుంది. commissioning vibration పరిమితి (వేగం, mm/s RMS, bearing housings పై కొలవబడుతుంది) అప్లికేషన్ పై ఆధారపడి ఉంటుంది:
| వర్గం | అనువర్తనం | కమీషనింగ్ పరిమితి | అలారం స్థాయి |
|---|---|---|---|
| BV-3 | ప్రామాణిక పారిశ్రామిక వినియోగం — ventilation, సాధారణ exhaust, 300 kW వరకు boiler fans | 4.5 mm/s | 9.0 mm/s |
| BV-4 | ప్రక్రియ-క్రిటికల్ ఫ్యాన్లు — పెట్రోకెమికల్, పవర్ ప్లాంట్ ID/FD ఫ్యాన్లు | 2.8 mm/s | 5.6 mm/s |
| BV-5 | ప్రెసిషన్ ఫ్యాన్లు — సెమీకండక్టర్ క్లీన్రూమ్లు, లాబొరేటరీ HVAC | 1.8 mm/s | 3.5 mm/s |
ISO 21940-11 — బ్యాలెన్స్ నాణ్యతా గ్రేడ్లు (G)
rotor కోసమే (impeller + shaft assembly), balance నాణ్యత గ్రేడ్ G (mm/s) గా వ్యక్తీకరించబడుతుంది:
| గ్రేడ్ | అనువర్తనం | గమనికలు |
|---|---|---|
| G 16 | వ్యవసాయ ఫ్యాన్లు, పెద్ద తక్కువ వేగపు యూనిట్లు | ~600 RPM కంటే తక్కువ వేగానికి ఆమోదయోగ్యం |
| G 6.3 | అత్యధిక సాధారణ పారిశ్రామిక ఫ్యాన్లు | BV-3 వర్గానికి ప్రామాణిక లక్ష్యం |
| G 2.5 | టర్బైన్-చాలిత ఫ్యాన్లు, అధిక వేగపు యూనిట్లు, BV-4/BV-5 తరగతి | ~3,000 RPM కంటే ఎక్కువ లేదా process-critical ఫ్యాన్లకు అవసరం |
ఉపయోగించండి ISO 14694 BV అమర్చిన ఫ్యాన్ vibration ఆమోదయోగ్యమో కాదో నిర్ణయించడానికి — ఇది క్షేత్రంలో మీ pass/fail ప్రమాణం. ఉపయోగించండి ISO 21940 G impeller ను balancing shop కు పంపేటప్పుడు లేదా ఫ్యాన్ తయారీదారుకు balance నాణ్యతను నిర్దేశించేటప్పుడు. చాలా సాధారణ పారిశ్రామిక ఫ్యాన్లకు: BV-3 + G 6.3. process-critical కు: BV-4 + G 2.5.
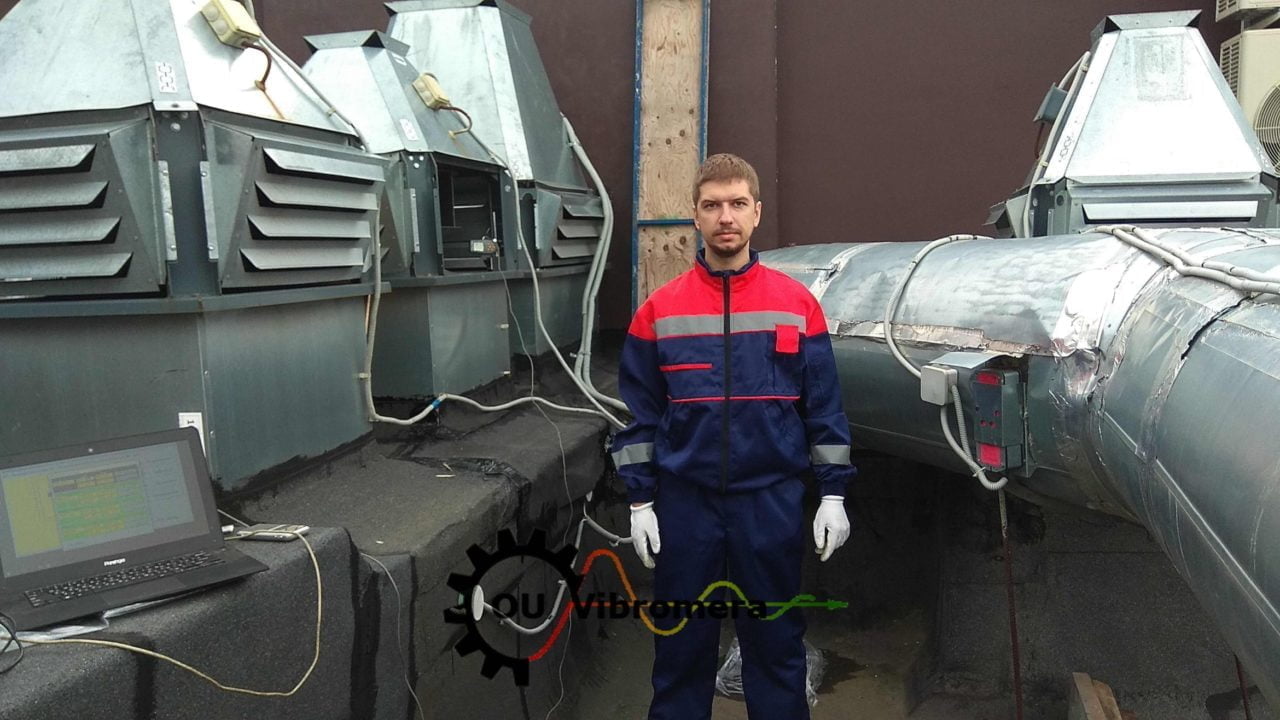
ఫ్యాన్ రకం ఆధారంగా బ్యాలెన్సింగ్
ట్రయల్ వెయిట్ పద్ధతి ప్రతి ఫ్యాన్కూ పనిచేస్తుంది. కానీ ఆచరణాత్మక వివరాలు — ఎన్ని కరెక్షన్ ప్లేన్లు, వెయిట్లు ఎక్కడ అమర్చాలి, దేనిపై దృష్టి పెట్టాలి — ఇవి ఇంపెల్లర్ జ్యామితి మరియు నిర్వహణ వాతావరణంపై ఆధారపడతాయి.
సెంట్రిఫ్యుగల్ ఫ్యాన్లు (బ్యాక్వర్డ్-కర్వ్డ్, ఫార్వర్డ్-కర్వ్డ్)
పారిశ్రామిక HVAC మరియు ప్రాసెస్ వెంటిలేషన్లో అత్యంత విస్తృతంగా ఉపయోగించే పరికరం. సన్నని వీల్స్ (వెడల్పు < ½ వ్యాసం) → సింగిల్-ప్లేన్ బ్యాలెన్సింగ్. వెడల్పైన వీల్స్ మరియు డబుల్-ఇన్లెట్ డిజైన్లు → టూ-ప్లేన్, రెండు బేరింగ్లపైనా సెన్సర్లు. పొల్లో బ్లేడ్ కావిటీలలో మరియు బ్యాక్ప్లేట్పై పదార్థం పేరుకుపోవడం సాధారణం. కరెక్షన్ వెయిట్లు హబ్ డిస్క్ లేదా బ్యాక్ప్లేట్పై వెళ్తాయి — శాశ్వత నిమిత్తం వెల్డ్ చేయబడతాయి.
యాక్షియల్ ఫ్యాన్లు (ప్రొపెల్లర్ రకం)
డిస్క్ ఆకారపు రోటర్లు — దాదాపు ఎల్లప్పుడూ సింగిల్-ప్లేన్. వెయిట్లు హబ్ లేదా బ్లేడ్ రూట్పై అమర్చబడతాయి. బ్లేడ్ చివర్లకు మాస్ జోడించడం మానుకోండి — ఇది వాయుగతిక ప్రవర్తనను మారుస్తుంది. బ్లేడ్ పిచ్ యాంగిల్ వైవిధ్యాన్ని పరిశీలించండి: అసమాన పిచ్ బ్లేడ్-పాస్ ఫ్రీక్వెన్సీ వద్ద వాయుగతిక వైబ్రేషన్కు దారితీస్తుంది, దానిని బ్యాలెన్సింగ్ ద్వారా సరిచేయలేరు. బ్యాలెన్సింగ్ చేయడానికి ముందు ప్రొట్రాక్టర్తో పిచ్ను ధృవీకరించండి.
ఎగ్జాస్ట్ & ఇండ్యూస్డ్ డ్రాఫ్ట్ ఫ్యాన్లు
అధిక వేడి, మురికి, తినివేసే వాతావరణం — బ్యాలెన్సింగ్కు అత్యంత కఠినమైన పరిస్థితులు. వేడిగా ఉన్నప్పుడు బ్యాలెన్స్ చేయండి, చల్లగా ఉన్నప్పుడు కాదు. థర్మల్ డిస్టార్షన్ బ్యాలెన్స్ స్థితిని మారుస్తుంది; సాధారణ ఉష్ణోగ్రత వద్ద చేసిన కరెక్షన్ 200°C ప్రాసెస్ ఉష్ణోగ్రత వద్ద తప్పు కావచ్చు. వెల్డెడ్ స్టీల్ వెయిట్లు ఉపయోగించండి — అడెసివ్ మరియు టేప్ వేడికి తట్టుకోలేవు. యాక్సెస్ తరచుగా పరిమితంగా ఉంటుంది; బ్యాలెన్సింగ్ సందర్శనకు ముందే ఇన్స్పెక్షన్ తలుపులు అడగండి లేదా అమర్చండి.
రేడియల్-బ్లేడ్ (పాడిల్) ఫ్యాన్లు
చదునైన రేడియల్ బ్లేడ్లు, తరచుగా మెటీరియల్ హ్యాండ్లింగ్ (వుడ్ చిప్స్, గ్రెయిన్, వ్యర్థాలు) కోసం ఉపయోగించబడతాయి. అబ్రేసివ్ కణాల వల్ల లీడింగ్ ఎడ్జ్లపై భారీ అరుగుదల. బ్యాలెన్స్ చేయడానికి అత్యంత సులభమైన జ్యామితి — వెయిట్లు హబ్ డిస్క్కు నేరుగా వెల్డ్ చేయబడతాయి. కానీ బ్లేడ్ మందాన్ని తనిఖీ చేయండి: బ్లేడ్లు కనీస మందం కంటే తక్కువగా అరిగిపోతే, బ్యాలెన్సింగ్ చేయడానికి ముందు వాటిని భర్తీ చేయండి.
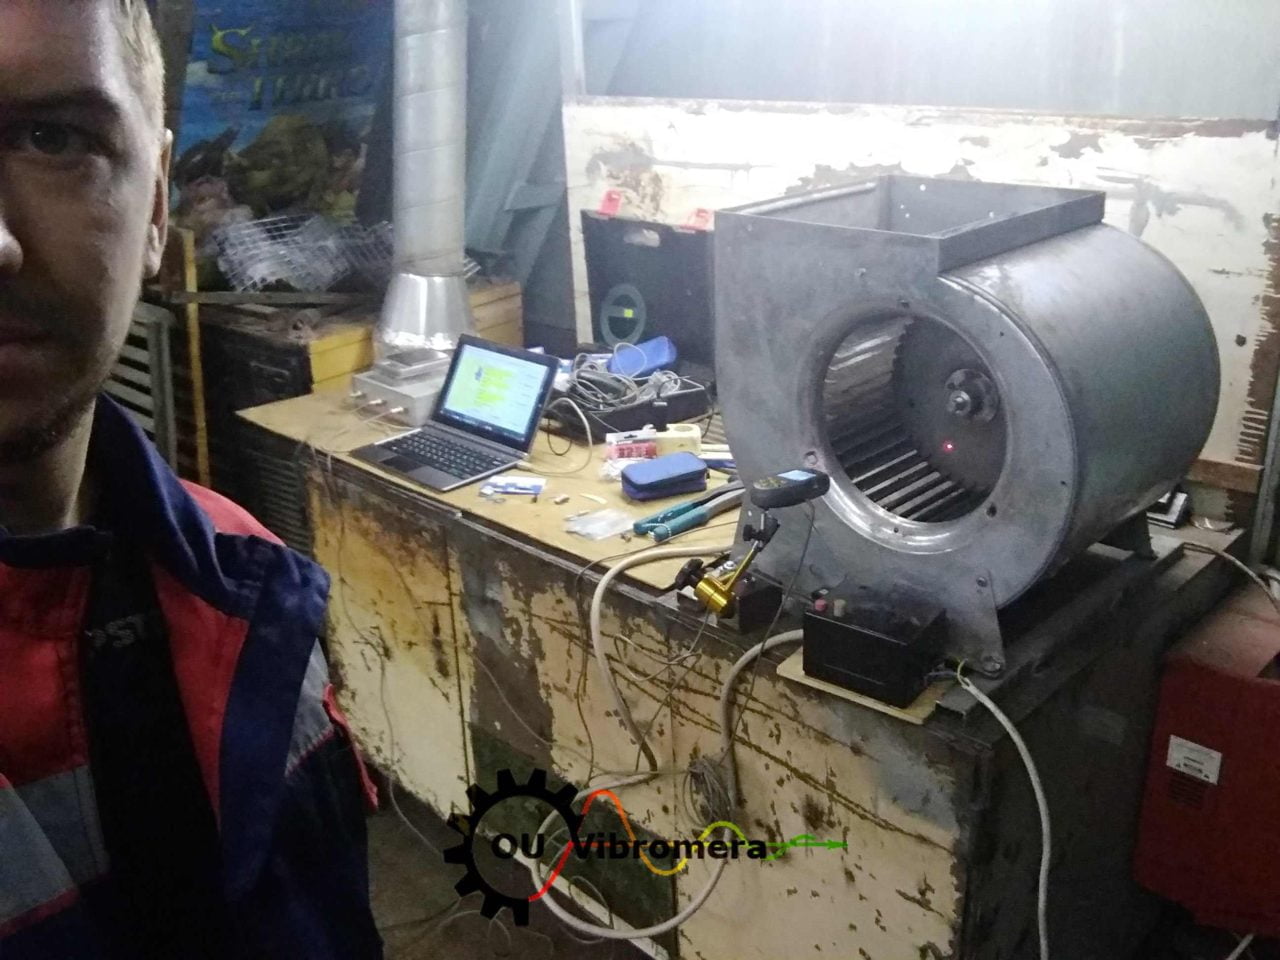
సింగిల్-ప్లేన్ vs. టూ-ప్లేన్: త్వరిత నియమం
డిస్క్-ఆకార రోటర్ (వెడల్పు వ్యాసం కంటే చాలా తక్కువగా ఉంటుంది) → సింగిల్-ప్లేన్. వర్తింపు: యాక్సియల్ ఫ్యాన్లు, సన్నటి సెంట్రిఫ్యూగల్ వీల్స్, సన్నటి రేడియల్ వీల్స్.
డ్రమ్-ఆకార రోటర్ (వ్యాసంతో సమానమైన వెడల్పు) → టూ-ప్లేన్. ఇందులో ఉంటాయి: వెడల్పైన సెంట్రిఫ్యూగల్ వీల్స్, డబుల్-ఇన్లెట్ ఫ్యాన్లు, లాంగ్ స్క్విరెల్-కేజ్ బ్లోయర్లు.
సందేహం ఉంటే, సింగిల్-ప్లేన్తో ప్రారంభించండి. వైబ్రేషన్ ISO పరిమితి కంటే తగ్గకపోతే, టూ-ప్లేన్కు మారండి — అన్బ్యాలెన్స్లో కపుల్ (రాకింగ్) కాంపొనెంట్ ఉంది, దానిని సింగిల్-ప్లేన్ సరిచేయలేదు.
బ్యాలెన్సింగ్ విధానం — దశల వారీగా
పరికరం: Balanset-1A పోర్టబుల్ బ్యాలెన్సర్, లాప్టాప్, యాక్సెలెరోమీటర్(లు), లేజర్ టాకోమీటర్, ట్రయల్ వెయిట్ సెట్, కరెక్షన్ వెయిట్లు (స్టీల్), శాశ్వత అమరిక కోసం వెల్డింగ్ పరికరాలు.

శుభ్రం చేయండి, తనిఖీ చేయండి మరియు ముందస్తు పరీక్ష నిర్వహించండి
ఇంపెల్లర్ను పూర్తిగా శుభ్రం చేయండి — ప్రతి బ్లేడ్, ప్రతి కావిటీ, బ్యాక్ప్లేట్, హబ్. పగుళ్లు, వంగిన బ్లేడ్లు, పడిపోయిన రివెట్లు మరియు అరిగిన లీడింగ్ ఎడ్జ్ల కోసం తనిఖీ చేయండి. హబ్ బోల్ట్లు, సెట్ స్క్రూలు మరియు కీవే స్థితిని పరిశీలించండి. బేరింగ్ హౌజింగ్లు ఫౌండేషన్పై గట్టిగా ఉన్నాయో, సాఫ్ట్ ఫుట్ లేదో ధృవీకరించండి.
ఫ్యాన్ నడిపించి FFT స్పెక్ట్రమ్ రికార్డ్ చేయండి. ప్రధానమైన వైబ్రేషన్ 1× RPM (అన్బ్యాలెన్స్) వద్ద ఉందో నిర్ధారించుకోండి. 2× లేదా అంతకంటే ఎక్కువ హార్మోనిక్లు ఆధిపత్యం చెలాయిస్తే, బ్యాలెన్సింగ్ చేయడానికి ముందు మెకానికల్ కారణాన్ని పరిష్కరించండి.
సెన్సార్లు మరియు టాకోమీటర్ అమర్చండి
ఇంపెల్లర్ వైపు బేరింగ్ హౌసింగ్పై (ఫ్యాన్ వీల్కు దగ్గరగా ఉన్న బేరింగ్) యాక్సిలెరోమీటర్ను రేడియల్గా అమర్చండి. కాస్ట్ ఐరన్ హౌసింగ్లపై మాగ్నెటిక్ మౌంట్ ఉపయోగించండి; స్టెయిన్లెస్ స్టీల్ లేదా అల్యూమినియంపై బోల్ట్-ఆన్ ప్యాడ్లు వాడండి. టూ-ప్లేన్ పనులకు, వ్యతిరేక బేరింగ్పై రెండవ సెన్సార్ అమర్చండి.
షాఫ్ట్పై లేదా కనిపించే తిరిగే ఉపరితలంపై రిఫ్లెక్టివ్ టేప్ అంటించండి. లేజర్ టాకోమీటర్ను స్పష్టమైన దృష్టి రేఖతో అమర్చండి. Balanset-1Aకు కనెక్ట్ చేసి, సాఫ్ట్వేర్ ప్రారంభించి, RPM రీడింగ్ సరిగ్గా చూపుతుందో ధృవీకరించండి.
ప్రారంభ వైబ్రేషన్ రికార్డు చేయండి (రన్ 0)
ఫ్యాన్ను ఆపరేటింగ్ స్పీడ్లో నడపండి. రీడింగ్లు స్థిరపడే వరకు వేచి ఉండండి — చాలా ఫ్యాన్లకు 15–30 సెకన్లు, పెద్ద థర్మల్-లోడ్ యూనిట్లకు ఎక్కువ సమయం. Balanset-1A వైబ్రేషన్ వేగం (mm/s) మరియు ఫేజ్ కోణం (°) ప్రదర్శిస్తుంది.
ఇది మీ బేస్లైన్. ఉదాహరణ: 72°వద్ద 18.6 mm/s — ISO 14694 BV-3 జోన్ C లోపల ("స్వల్పకాలికంగా మాత్రమే సహించదగినది").
ట్రయల్ వెయిట్ రన్ (రన్ 1)
ఫ్యాన్ను ఆపండి. తెలిసిన కోణ స్థానంలో బ్లేడ్ లేదా హబ్కు ట్రయల్ వెయిట్ జతచేయండి. వైబ్రేషన్ను కనీసం 20–30% మార్చగల మేరకు బరువు సరిపడా ఉండాలి, కానీ నష్టం కలిగించే స్థాయిలో మాత్రం ఉండకూడదు. 200 kg ఇంపెల్లర్కు 20–40 g తో ప్రారంభించండి.
ఫ్యాన్ను నడిపి, కొత్త వైబ్రేషన్ వెక్టార్ రికార్డు చేయండి. ఇప్పుడు సాఫ్ట్వేర్కు రెండు డేటా పాయింట్లు ఉన్నాయి మరియు ఇన్ఫ్లుయెన్స్ కోఎఫీషియంట్ గణిస్తుంది — నిర్దిష్ట స్థానంలో మాస్ ఉన్నప్పుడు రోటర్ ఎలా స్పందిస్తుందో.
సరిచేత బరువు అమర్చండి
సాఫ్ట్వేర్ చూపించేది: "195°లో 65 గ్రా అమర్చండి". ట్రయల్ వెయిట్ తీసివేయండి. కరెక్షన్ మాస్ సిద్ధం చేయండి — ఎలక్ట్రానిక్ స్కేల్స్పై తూకం వేయండి. గణించిన కోణంలో వెల్డ్ చేయండి.
వేడి ఎగ్జాస్ట్ ఫ్యాన్లకు: మైల్డ్ స్టీల్ లేదా స్టెయిన్లెస్ స్టీల్ వెయిట్లు వాడండి, పూర్తి పెనిట్రేషన్తో టాక్-వెల్డ్ చేయండి. ATEX/పేలుడు-నిరోధక వాతావరణాలకు: బోల్ట్-ఆన్ వెయిట్లు మాత్రమే (వెల్డింగ్ చేయకూడదు). క్లీన్-ఎయిర్ HVAC కు: వైబ్రేషన్ స్థాయిలు మితంగా ఉంటే క్లాంప్-ఆన్ వెయిట్లు లేదా బ్యాలెన్సింగ్ పుట్టీ అంగీకరించవచ్చు.
ధృవీకరణ మరియు ట్రిమ్మింగ్ (రన్ 2)
ఫ్యాన్ను మళ్ళీ నడపండి. రెసిడ్యువల్ అన్బ్యాలెన్స్ వల్ల వైబ్రేషన్ ISO 14694 కమిషనింగ్ పరిమితి కంటే తక్కువగా ఉండాలి: BV-3 కు 4.5 mm/s, BV-4 కు 2.8 mm/s. లక్ష్యానికి మించి ఉంటే, సాఫ్ట్వేర్ ఒక ట్రిమ్ సూచిస్తుంది — ఫైన్-ట్యూన్ చేయడానికి చిన్న అదనపు వెయిట్. ఆచరణలో, 80% ఫ్యాన్ పనులు ఒక కరెక్షన్ పాస్ తర్వాత పూర్తవుతాయి.
భద్రపరచి డాక్యుమెంట్ చేయండి
కరెక్షన్ వెయిట్ను శాశ్వతంగా వెల్డ్ చేయండి (పూర్తి బీడ్, టాక్ మాత్రమే కాదు). Balanset-1A నివేదిక సేవ్ చేయండి — ఇది వైబ్రేషన్ స్పెక్ట్రా, కరెక్షన్ మాస్/కోణం, మరియు ముందు/తర్వాత పోలికను ఆర్కైవ్ చేస్తుంది. ఈ డేటా మీ మెయింటెనెన్స్ మేనేజ్మెంట్ సిస్టమ్లో ఇన్పుట్ అవుతుంది మరియు భవిష్యత్తు ట్రెండింగ్కు బేస్లైన్గా ఉపయోగపడుతుంది.
ఫీల్డ్ నివేదిక: 132 kW ఇండ్యూస్డ్ డ్రాఫ్ట్ ఫ్యాన్
దక్షిణ యూరప్లోని ఒక సిమెంట్ ప్లాంట్లో 280°C వద్ద కిల్న్ ఎగ్జాస్ట్ గ్యాస్ లాగే 132 kW ఇండ్యూస్డ్ డ్రాఫ్ట్ ఫ్యాన్ ఉంది. ఫ్యాన్ సింగిల్-ఇన్లెట్ సెంట్రిఫ్యూగల్ డిజైన్, 1,800 mm వీల్ డయామీటర్, 1,470 RPM వద్ద నడుస్తుంది. 14 నెలల్లో రెండుసార్లు బేరింగ్లు మార్చారు — ఒంటరిగా ఈ ఫ్యాన్ వల్ల ప్లాంట్ ప్రతి త్రైమాసికంలో సగటున ఒక అనియంత్రిత స్టాప్ అనుభవిస్తుంది.
కంపన పర్యవేక్షణ ప్రతి బేరింగ్ మార్పు తర్వాత కొన్ని వారాల్లోనే రీడింగులు 15 mm/s పైకి పెరిగినట్లు చూపింది. నిర్వహణ బృందం బేరింగ్ నాణ్యత సమస్య అని భావించి సప్లయర్లను మార్చింది. సమస్య బేరింగులలో లేదు — అది ఇంపెల్లర్లో ఉంది. కాల్షియం డిపాజిట్లు బ్యాక్ప్లేట్పై మరియు బ్లేడ్ కావిటీలలో అసమానంగా పేరుకుపోయి, క్రమంగా అసమతుల్యతను సృష్టించాయి.
మేము నిర్ణీత కిల్న్ ఆపు సమయంలో వచ్చాము. మొదటి దశ: శుభ్రం చేయడం. సిబ్బంది ఇంపెల్లర్ను ప్రెషర్ వాష్ చేశారు — కంపన తీవ్రత 22 mm/s నుండి 11.4 mm/s కి తగ్గింది. అయినా BV-3 పరిమితి కంటే ఎక్కువగానే ఉంది. మేము Balanset-1A సెటప్ చేసి, ట్రయల్ వెయిట్ నడిపించి, సవరణ వర్తింపజేశాము — 218° వద్ద బ్యాక్ప్లేట్కు 85 g వెల్డ్ చేశాము.
ఇండ్యూస్డ్ డ్రాఫ్ట్ ఫ్యాన్ — సిమెంట్ కిల్న్ ఎగ్జాస్ట్, 280°C
132 kW సెంట్రిఫ్యూగల్ ఫ్యాన్, 1,800 mm వీల్, 1,470 RPM. ఇంపెల్లర్పై కాల్షియం డిపాజిట్లు క్రమంగా అసమతుల్యతను కలిగించాయి. జోక్యానికి ముందు 14 నెలల్లో రెండు బేరింగ్ వైఫల్యాలు సంభవించాయి.
ఆ పని తర్వాత కీలక నిర్ణయం: ప్లాంట్ త్రైమాసిక కంపన తనిఖీలను తమ నిర్వహణ ప్రణాళికకు జోడించింది మరియు సెన్సార్ అమర్చడం వేగంగా జరిగేందుకు ఫ్యాన్ కేసింగ్పై శాశ్వత యాక్సెస్ డోర్ అమర్చింది. మొదటి సంవత్సరంలో నివారించిన బేరింగ్ రీప్లేస్మెంట్ ఖర్చు: సుమారు €4,500. Balanset-1A మొదటి పనిలోనే తన ఖర్చును రాబట్టుకుంది.
బ్యాలెన్సింగ్ సమస్యను పరిష్కరించనప్పుడు
మీరు శుభ్రం చేసి, కొలిచి, సవరించారు, అయినా కంపన తీవ్రత పరిమితి కంటే ఎక్కువగా ఉంది. బ్యాలెన్సింగ్ చక్రాన్ని పునరావృతం చేయడానికి ముందు, ఇవి తనిఖీ చేయండి:
1. నిర్మాణ అనునాదం. ఫ్యాన్ యొక్క ఆపరేటింగ్ RPM సపోర్ట్ ఫ్రేమ్, పెడెస్టల్ లేదా డక్ట్వర్క్ యొక్క ప్రకృతి పౌనఃపున్యంతో సరిపోయినప్పుడు, బ్యాలెన్స్ నాణ్యతతో సంబంధం లేకుండా కంపన తీవ్రత పెరుగుతుంది. పరీక్ష: వేగాన్ని 5–10% పైకీ కిందకీ మార్చండి. చిన్న RPM మార్పుతో కంపన తీవ్రత గణనీయంగా తగ్గితే, అది అనునాదం. పరిష్కారం అనేది నిర్మాణాన్ని దృఢంగా చేయడం లేదా ఆపరేటింగ్ వేగాన్ని మార్చడం — మరిన్ని సవరణ వెయిట్లు జోడించడం కాదు.
2. సాఫ్ట్ ఫుట్. మోటార్ లేదా బేరింగ్ పెడెస్టల్ పాదాల వద్ద అసమాన సంపర్కం. ఒక బోల్ట్ బిగించినప్పుడు, ఫ్రేమ్ వంగి ఒత్తిడి పెరుగుతుంది. ప్రతి పాద బోల్ట్ను ఒక్కొక్కటిగా వదులుగా చేసి, డయల్ ఇండికేటర్తో కదలికను తనిఖీ చేయండి. ఏదైనా పాదం 0.05 mm కంటే ఎక్కువ లేస్తే, అక్కడ షిమ్ అమర్చండి. సాఫ్ట్ ఫుట్ 2–4 mm/s కంపనను జోడించవచ్చు, దాన్ని ఎంత బ్యాలెన్సింగ్ చేసినా తొలగించలేరు.
3. తప్పుదారి అమరిక (మిస్అలైన్మెంట్). ఫ్యాన్ బెల్ట్-డ్రైవ్ అయి ఉంటే, బెల్ట్ టెన్షన్ మరియు పుల్లీ అలైన్మెంట్ తనిఖీ చేయండి. డైరెక్ట్-డ్రైవ్ అయి ఉంటే, కపింగ్ అలైన్మెంట్ (కోణీయ + అఫ్సెట్) తనిఖీ చేయండి. మిసలైన్మెంట్ FFT స్పెక్ట్రమ్లో 2× RPM గా మరియు అక్షసంబంధ కంపన పెరుగుదలగా కనిపిస్తుంది. బ్యాలెన్సింగ్ చేయడానికి ముందు అలైన్మెంట్ సరిచేయండి.
4. థర్మల్ వక్రత (ఎగ్జాస్ట్ ఫ్యాన్లు). ఇంపెల్లర్ వేడెక్కినప్పుడు ఆకారం మారుతుంది. చల్లగా ఉన్నప్పుడు వర్తింపజేసిన బ్యాలెన్స్ సవరణ ఆపరేటింగ్ ఉష్ణోగ్రత వద్ద తప్పుగా ఉండవచ్చు. పరిష్కారం: ఫ్యాన్ను ప్రాసెస్ ఉష్ణోగ్రత వద్ద 30+ నిమిషాలు నడిపించి, ఆపై వేడి పరిస్థితుల్లో కొలిచి బ్యాలెన్స్ చేయండి. ఇది కష్టతరమైనది కానీ 150°C పైన ఉన్న ఫ్యాన్లకు అవసరం.
దశ 1: FFT స్పెక్ట్రమ్ — ఏ పౌనఃపున్యం ఆధిపత్యం చెలాయిస్తోంది? దశ 2: కోస్ట్-డౌన్ పరీక్ష — వేగం తగ్గుతున్నప్పుడు కంపనం వేగానికి అనుగుణంగా సమానంగా తగ్గుతుందా (అసమతుల్యత) లేదా ఒక నిర్దిష్ట RPM వద్ద పెరుగుతుందా (అనునాదం)? దశ 3: దశ స్థిరత్వం — ప్రతి రన్లో దశ కోణం పునరావృతమవుతోందా (అసమతుల్యత) లేదా అటూఇటూ మారుతోందా (వదులుదనం/క్లాంపింగ్)? Balanset-1A మూడింటినీ క్యాప్చర్ చేస్తుంది. సమాధానం అసమతుల్యత కాకపోతే, బ్యాలెన్సింగ్ ఆపి మూల కారణాన్ని సరిచేయండి.
ఇంపెల్లర్ మార్పు తర్వాత: తప్పనిసరిగా పునర్బ్యాలెన్సింగ్ చేయాలి
ఫ్యాక్టరీ నుండి వచ్చే కొత్త ఇంపెల్లర్ షాప్ బ్యాలెన్స్ చేయబడి ఉంటుంది — సాధారణంగా G6.3 లేదా అంతకంటే మెరుగ్గా. కానీ షాప్ బ్యాలెన్సింగ్ తయారీదారు యొక్క బ్యాలెన్సింగ్ మెషీన్పై చేయబడుతుంది — మీ షాఫ్ట్పై కాదు, మీ బేరింగులలో కాదు, మీ కపింగ్తో కాదు.
కొత్త ఇంపెల్లర్ అమర్చినప్పుడు, ప్రతి అనుసంధాన బిందువు దోషాన్ని తీసుకువస్తుంది: కీ ఫిట్, టేపర్ సీట్, కప్లింగ్ అలైన్మెంట్, సెట్ స్క్రూ స్థానం. హబ్ వద్ద కేవలం 20 మైక్రాన్ల అక్సెంట్రిసిటీ — కంటికి కనిపించనిది — 1,470 RPM వద్ద కొలవగల అసంతులనాన్ని సృష్టిస్తుంది.
అమరిక తర్వాత ఎల్లప్పుడూ తుది ఇన్-సిటు ట్రిమ్ బ్యాలెన్సింగ్ను ప్రణాళిక చేయండి. దిద్దుబాటు సాధారణంగా చిన్నది (10–30 g), కానీ బేరింగ్ జీవితంలో తేడా పెద్దది. ఈ దశను దాటవేయడం వల్ల కొత్త ఇంపెల్లర్లు "మొదటి రోజు నుండే కంపనం" అనుభవించడం అత్యంత సాధారణ కారణం.
పరికరం: Balanset-1A స్పెసిఫికేషన్లు
పై విధానం ఉపయోగిస్తుంది Balanset-1A పోర్టబుల్ బ్యాలెన్సింగ్ సిస్టమ్. ఫ్యాన్ పని కోసం ముఖ్య స్పెసిఫికేషన్లు:
కిట్లో రెండు యాక్సిలెరోమీటర్లు, లేజర్ టాకోమీటర్, రిఫ్లెక్టివ్ టేప్, మాగ్నెటిక్ మౌంట్లు, USB లో సాఫ్ట్వేర్, మరియు క్యారీయింగ్ కేస్ ఉన్నాయి. సబ్స్క్రిప్షన్లు లేవు. పునరావర్తన లైసెన్స్ ఫీజులు లేవు.
ఫ్యాన్లు ISO పరిమితులకు మించి కంపిస్తున్నాయా?
Balanset-1A 300 mm డక్ట్ ఫ్యాన్ నుండి 3-మీటర్ ID ఫ్యాన్ వరకు అన్నింటినీ నిర్వహిస్తుంది. ఒకే పరికరం, పునరావర్తన ఫీజులు లేవు, 2-సంవత్సరాల వారంటీ, DHL / UPS ద్వారా ప్రపంచవ్యాప్తంగా డెలివరీ.
తరచుగా అడిగే ప్రశ్నలు
బేరింగ్లు మార్చడం ఆపి, మూల కారణాన్ని సరిదిద్దడం ప్రారంభించడానికి సిద్ధంగా ఉన్నారా?
Balanset-1A. పైకప్పు ఎగ్జాస్ట్ నుండి 3-మీటర్ ID ఫ్యాన్ వరకు — ప్రతి ఫ్యాన్కు ఒకే పరికరం. DHL / UPS ద్వారా ప్రపంచవ్యాప్తంగా షిప్ చేయబడుతుంది. సబ్స్క్రిప్షన్లు అవసరం లేదు.
ఈ పేజీలో వివరించిన విధానాలను Vibromera బృందం Balanset-1A అనే పోర్టబుల్ డ్యూయల్-ఛానల్ బ్యాలెన్సర్ మరియు వైబ్రేషన్ అనలైజర్ను ఉపయోగించి, ఆన్-సైట్ రోటర్ బ్యాలెన్సింగ్ కోసం అభివృద్ధి చేసి, క్షేత్రస్థాయిలో పరీక్షించారు.

Nikolai Shelkovenko
Nikolai Shelkovenko వైబ్రేషన్ విశ్లేషణ ఇంజనీర్, అలాగే Vibromera స్థాపకుడు మరియు ముఖ్య కార్యనిర్వహణాధికారి. 15 ఏళ్లకు పైగా ఆయన తిరిగే యంత్రాలను టెస్ట్ బెంచ్ మీద కాకుండా, పని జరిగే చోటే బ్యాలెన్స్ చేస్తూ వచ్చారు: మల్చర్లు, పారిశ్రామిక ఫ్యాన్లు, క్రషర్లు, సెంట్రిఫ్యూజ్లు, షాఫ్ట్లు మరియు స్పిండిల్స్. ఈ పని నుంచే Balanset పరికరాలు పుట్టుకొచ్చాయి — నిపుణుడు యంత్రం దగ్గరికి తీసుకెళ్లి అక్కడే ఒక్కడే ఉపయోగించగలిగే సాధనంగా వీటిని రూపొందించారు, ప్రయోగశాల పరికరంగా కాదు. Vibromera 2017లో స్థాపించబడింది, 2023 నుంచి పోర్చుగల్లోని పోర్తో నగరంలో ఉంది. Balanset శ్రేణి అభివృద్ధి, అసెంబ్లీ, మద్దతు అన్నీ ఇక్కడే జరుగుతాయి. ప్రధాన పరికరం Balanset-1A — ఒకటి మరియు రెండు తలాలలో బ్యాలెన్సింగ్కు, వైబ్రేషన్ డయాగ్నస్టిక్స్కు ఉపయోగపడే పోర్టబుల్ ఎనలైజర్. Nikolai స్వయంగా కస్టమర్ మద్దతులో, కష్టమైన బ్యాలెన్సింగ్ కేసులను పరిష్కరించడంలో మరియు సాఫ్ట్వేర్ అభివృద్ధిలో పాల్గొంటారు. ఆయన ప్రపంచవ్యాప్తంగా ఉన్న కస్టమర్లతో, ఏ భాషలోనైనా పని చేస్తారు.


0 Comments