€1,975.00–€2,025.00Price range: €1,975.00 through €2,025.00 + VAT (వర్తించినట్లయితే)
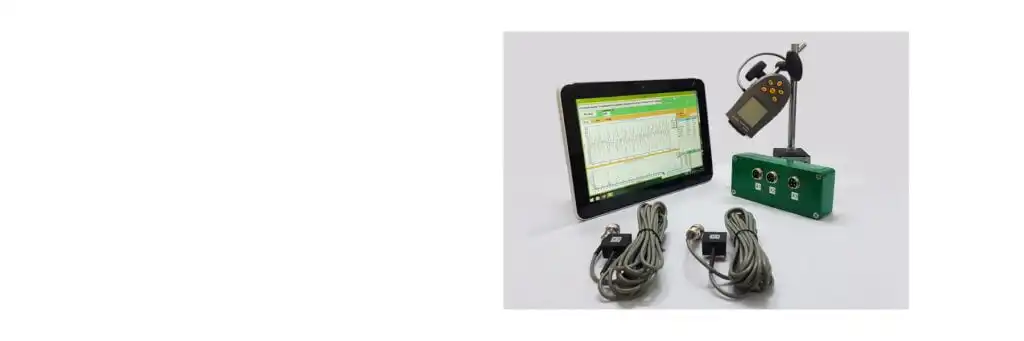
Balanset-1A అనేది తమ సొంత బేరింగ్లలోని రోటర్ల వన్-ప్లేన్ మరియు టూ-ప్లేన్ బ్యాలెన్సింగ్ కోసం USB-పవర్డ్ పోర్టబుల్ వైబ్రేషన్ అనలైజర్ మరియు బ్యాలెన్సర్. Full Kitలో ఇంటర్ఫేస్ యూనిట్, రెండు వైబ్రేషన్ సెన్సార్లు, ఆప్టికల్ లేజర్ టాకోమీటర్, రిఫ్లెక్టివ్ టేప్, USB డ్రైవ్లో Windows బ్యాలెన్సింగ్ సాఫ్ట్వేర్, మాగ్నెటిక్ స్టాండ్, డిజిటల్ స్కేల్ మరియు ట్రాన్స్పోర్ట్ కేస్ ఉంటాయి. అనుకూలమైన Windows కంప్యూటర్ ఖాళీ USB పోర్ట్తో అవసరం; కంప్యూటర్ చేర్చబడలేదు. సెన్సార్లు మరియు సాఫ్ట్వేర్ వైబ్రేషన్ను కొలిచి ట్రయల్-వెయిట్ రన్ల నుండి కరెక్షన్ మాస్ మరియు యాంగిల్ను గణిస్తాయి.
(GOST 31350-2007 “వైబ్రేషన్. ఇండస్ట్రియల్ ఫ్యాన్స్. ఉత్పత్తి చేయబడిన వైబ్రేషన్ మరియు బ్యాలెన్సింగ్ నాణ్యత కోసం అవసరాలు” నుండి తీసుకున్న సమాచారం — ఇది ISO 14694:2003 “ఇండస్ట్రియల్ ఫ్యాన్స్ — బ్యాలెన్స్ నాణ్యత మరియు వైబ్రేషన్ స్థాయిల కోసం స్పెసిఫికేషన్లు” నుండి రూపొందించబడిన ఒక ఇంటర్స్టేట్ ప్రమాణం)
మూల గమనిక: ఈ పేజీ ISO 14694:2003కి సమానమైన ఫ్యాన్ వైబ్రేషన్ మరియు బ్యాలెన్స్ నాణ్యతా అవసరాలు మరియు దానికి సంబంధించిన ISO ప్రమాణాల ఇంటర్స్టేట్ (GOST) అనుసరణలపై ఆధారపడి ఉంది, వీటి హోదాలు అసలు ISO ప్రచురణ సంఖ్యల నుండి భిన్నంగా ఉంటాయి. పాత ISO 1940-1 పరిభాష కనిపించిన చోట, ప్రస్తుత బ్యాలెన్స్ నాణ్యతా ప్రమాణం ISO 21940-11 (గతంలో ISO 1940-1) గా ఉంది.
వైబ్రేషన్ అభిమాని ఉత్పత్తి చేసే కంపనం దాని అత్యంత ముఖ్యమైన సాంకేతిక లక్షణాలలో ఒకటి. ఇది ఉత్పత్తి యొక్క రూపకల్పన మరియు తయారీ నాణ్యతను సూచిస్తుంది. పెరిగిన కంపనం ఫ్యాన్ యొక్క సరికాని ఇన్స్టాలేషన్, దాని సాంకేతిక పరిస్థితి క్షీణించడం మొదలైనవాటిని సూచిస్తుంది. ఈ కారణంగా, ఫ్యాన్ వైబ్రేషన్ సాధారణంగా అంగీకార పరీక్షల సమయంలో, కమీషన్ చేయడానికి ముందు ఇన్స్టాలేషన్ సమయంలో, అలాగే మెషీన్ కండిషన్ మానిటరింగ్ ప్రోగ్రామ్ను నిర్వహిస్తున్నప్పుడు కొలుస్తారు. ఫ్యాన్ వైబ్రేషన్ డేటా దాని మద్దతు మరియు కనెక్ట్ చేయబడిన సిస్టమ్స్ (నాళాలు) రూపకల్పనలో కూడా ఉపయోగించబడుతుంది. వైబ్రేషన్ కొలతలు సాధారణంగా ఓపెన్ చూషణ మరియు ఉత్సర్గ పోర్ట్లతో నిర్వహిస్తారు, అయితే గాలి ప్రవాహ ఏరోడైనమిక్స్, భ్రమణ వేగం మరియు ఇతర లక్షణాలలో మార్పులతో ఫ్యాన్ వైబ్రేషన్ గణనీయంగా మారుతుందని గమనించాలి.
GOST ISO 10816-1-97 (ISO 10816-1:1995), GOST ISO 10816-3-2002 (ISO 10816-3:1998), మరియు GOST 31351-2007 (ISO 14695:2003) కొలత పద్ధతులను నిర్దేశిస్తాయి మరియు వైబ్రేషన్ సెన్సార్ స్థానాలను నిర్వచిస్తాయి. డక్ట్ లేదా ఫ్యాన్ బేస్పై వాటి ప్రభావాన్ని అంచనా వేయడానికి వైబ్రేషన్ కొలతలు నిర్వహిస్తే, కొలత పాయింట్లు తదనుగుణంగా ఎంపిక చేయబడతాయి.
ఫ్యాన్ వైబ్రేషన్ కొలతలు ఖరీదైనవి మరియు కొన్నిసార్లు వాటి ధర గణనీయంగా ఉత్పత్తిని తయారు చేయడానికి అయ్యే ఖర్చును మించిపోతుంది. అందువల్ల, వ్యక్తిగత వివిక్త వైబ్రేషన్ భాగాలు లేదా ఫ్రీక్వెన్సీ బ్యాండ్లలోని వైబ్రేషన్ పారామితుల విలువలపై ఏదైనా పరిమితులు ఈ విలువలను మించి ఉన్నప్పుడు మాత్రమే ప్రవేశపెట్టబడాలి. కొలత ఫలితాల యొక్క ఉద్దేశిత ఉపయోగం ఆధారంగా వైబ్రేషన్ కొలత పాయింట్ల సంఖ్య కూడా పరిమితం చేయబడాలి. సాధారణంగా, ఫ్యాన్ వైబ్రేషనల్ స్థితిని అంచనా వేయడానికి ఫ్యాన్ సపోర్ట్ల వద్ద వైబ్రేషన్ని కొలవడం సరిపోతుంది.
బేస్ అంటే ఫ్యాన్ను అమర్చే మరియు ఫ్యాన్కు అవసరమైన సపోర్ట్ను అందించే నిర్మాణం. దాని ద్వారా ప్రసారమయ్యే కంపనం పెరిగిపోకుండా నిరోధించడానికి బేస్ యొక్క ద్రవ్యరాశి మరియు దృఢత్వం ఎంపిక చేయబడతాయి.
మద్దతు రెండు రకాలు:
కంప్లైంట్ సపోర్ట్: సపోర్ట్ యొక్క మొదటి సహజ పౌనఃపున్యం ఫ్యాన్ యొక్క ఆపరేటింగ్ భ్రమణ ఫ్రీక్వెన్సీ కంటే గణనీయంగా తక్కువగా ఉండేలా రూపొందించబడిన ఫ్యాన్ సపోర్ట్ సిస్టమ్. సపోర్ట్ యొక్క కంప్లైయన్స్ (సాగే గుణం) స్థాయిని నిర్ణయించేటప్పుడు, ఫ్యాన్ మరియు సపోర్ట్ నిర్మాణం మధ్య ఉన్న సాగే ఇన్సర్ట్లను పరిగణనలోకి తీసుకోవాలి. ఫ్యాన్ను స్ప్రింగ్లపై సస్పెండ్ చేయడం ద్వారా లేదా సపోర్ట్ను సాగే మూలకాలపై (స్ప్రింగ్లు, రబ్బర్ ఐసోలేటర్లు మొదలైనవి) ఉంచడం ద్వారా సపోర్ట్ యొక్క కంప్లైయన్స్ నిర్ధారించబడుతుంది. సస్పెన్షన్ సిస్టమ్ – ఫ్యాన్ యొక్క సహజ పౌనఃపున్యం సాధారణంగా పరీక్షించే ఫ్యాన్ యొక్క కనీస భ్రమణ వేగానికి అనుగుణంగా ఉండే ఫ్రీక్వెన్సీలో 25% కంటే తక్కువగా ఉంటుంది.
దృఢమైన సపోర్ట్: సపోర్ట్ యొక్క మొదటి సహజ పౌనఃపున్యం ఆపరేటింగ్ భ్రమణ ఫ్రీక్వెన్సీ కంటే గణనీయంగా ఎక్కువగా ఉండేలా రూపొందించబడిన ఫ్యాన్ సపోర్ట్ సిస్టమ్. ఫ్యాన్ బేస్ యొక్క దృఢత్వం సాపేక్షమైనది. దీనిని మెషిన్ బేరింగ్ల దృఢత్వంతో పోల్చి పరిగణించాలి. బేరింగ్ హౌసింగ్ కంపనానికి మరియు బేస్ కంపనానికి మధ్య నిష్పత్తి బేస్ కంప్లైయన్స్ (సాగే గుణం) ప్రభావాన్ని వర్ణిస్తుంది. మెషిన్ పాదాల వద్ద లేదా సపోర్ట్ ఫ్రేమ్ సమీపంలో బేస్ కంపన వ్యాప్తి (ఏ దిశలోనైనా) సమీపంలోని బేరింగ్ సపోర్ట్ వద్ద పొందిన గరిష్ట కంపన కొలత ఫలితంలో (ఏ దిశలోనైనా) 25% కంటే తక్కువగా ఉంటే, బేస్ను దృఢంగా మరియు తగినంత ద్రవ్యరాశి కలిగినదిగా పరిగణించవచ్చు.
ఫ్యాక్టరీ పరీక్ష సమయంలో ఫ్యాన్ను అమర్చే తాత్కాలిక బేస్ యొక్క ద్రవ్యరాశి మరియు దృఢత్వం ఆపరేటింగ్ సైట్లోని ఇన్స్టాలేషన్ పరిస్థితుల నుండి గణనీయంగా భిన్నంగా ఉండవచ్చు కాబట్టి, ఫ్యాక్టరీ పరిస్థితుల పరిమితి విలువలు భ్రమణ ఫ్రీక్వెన్సీ పరిధిలోని నారో-బ్యాండ్ కంపనానికి వర్తిస్తాయి, ఆన్-సైట్ ఫ్యాన్ పరీక్షకు – యంత్రం యొక్క మొత్తం కంపన స్థితిని నిర్ణయించే బ్రాడ్బ్యాండ్ కంపనానికి వర్తిస్తాయి. ఆపరేటింగ్ సైట్ అంటే ఫ్యాన్ యొక్క తుది ఇన్స్టాలేషన్ స్థానం, దాని కోసం ఆపరేటింగ్ పరిస్థితులు నిర్వచించబడతాయి.
ఫ్యాన్ కేటగిరీలు (BV-కేటగిరీలు)
ఫ్యాన్లు వాటి ఉద్దేశిత వినియోగం యొక్క లక్షణాల ఆధారంగా వర్గీకరించబడతాయి, బ్యాలెన్సింగ్ ఖచ్చితత్వ తరగతులు, మరియు సిఫార్సు చేయబడిన vibration పారామీటర్ పరిమిత విలువలు. ఫ్యాన్ యొక్క రూపకల్పన మరియు ప్రయోజనం అనేవి అనేక రకాల ఫ్యాన్లను ఆమోదయోగ్యమైన అసమతుల్యత విలువలు మరియు vibration స్థాయిల (BV-వర్గాలు) ప్రకారం వర్గీకరించడానికి అనుమతించే ప్రమాణాలు.
అనుమతించదగిన అసమతుల్యత విలువలు మరియు కంపన స్థాయిలను పరిగణనలోకి తీసుకుని, వినియోగ పరిస్థితుల ఆధారంగా ఫ్యాన్లను వర్గీకరించే కేటగిరీలను టేబుల్ 1 అందిస్తుంది. ఫ్యాన్ కేటగిరీని తయారీదారు నిర్ణయిస్తారు.
టేబుల్ 1 - ఫ్యాన్ కేటగిరీలు
అప్లికేషన్ షరతులు
ఉదాహరణలు
విద్యుత్ వినియోగం, kW
BV-వర్గం
నివాస మరియు కార్యాలయ స్థలాలు
సీలింగ్ మరియు అట్టిక్ ఫ్యాన్లు, విండో ఎయిర్ కండీషనర్లు
≤ 0.15
BV-1
> 0.15
BV-2
భవనాలు మరియు వ్యవసాయ ప్రాంగణాలు
వెంటిలేషన్ మరియు ఎయిర్ కండిషనింగ్ సిస్టమ్ల కోసం ఫ్యాన్లు; సీరియల్ పరికరాలలో ఫ్యాన్లు
సబ్వేలు, సొరంగాలు, గ్యారేజీల వెంటిలేషన్ కోసం ఫ్యాన్లు
≤ 75
BV-3
> 75
BV-4
ఏదైనా
BV-4
పెట్రోకెమికల్ ఉత్పత్తి
ప్రమాదకర వాయువులను తొలగించడానికి మరియు ఇతర సాంకేతిక ప్రక్రియలలో ఉపయోగించే ఫ్యాన్లు
≤ 37
BV-3
> 37
BV-4
కంప్యూటర్ చిప్ ఉత్పత్తి
క్లీన్ రూమ్లను ఏర్పాటు చేయడానికి ఫ్యాన్లు
ఏదైనా
BV-5
గమనికలు
1 ఈ ప్రమాణం 300 kW కంటే తక్కువ శక్తి గల ఫ్యాన్లను మాత్రమే పరిగణిస్తుంది. అంతకంటే ఎక్కువ శక్తి గల ఫ్యాన్ల కంపన అంచనా ISO 10816-3 ప్రకారం ఉంటుంది. అయితే, ప్రామాణిక శ్రేణి ఎలక్ట్రిక్ మోటార్ల రేటెడ్ శక్తి 355 kW వరకు ఉండవచ్చు. అలాంటి ఎలక్ట్రిక్ మోటార్లు గల ఫ్యాన్లను ఈ ప్రమాణం ప్రకారం ఆమోదించాలి.
2 ఉష్ణ వినిమాయకాలు, శీతలీకరణ టవర్లు మొదలైన వాటిలో ఉపయోగించే పెద్ద వ్యాసం గల (సాధారణంగా 2800 నుంచి 12500 mm), తక్కువ వేగంతో పనిచేసే తేలికపాటి అక్షీయ ఫ్యాన్లకు పట్టిక 1 వర్తించదు. ఇటువంటి ఫ్యాన్ల బ్యాలెన్సింగ్ ఖచ్చితత్వ తరగతి G16, ఫ్యాన్ వర్గం — BV-3 అయి ఉండాలి
ఫ్యాన్పై తరువాత అమర్చడానికి వ్యక్తిగత రోటర్ భాగాలను (చక్రాలు లేదా ఇంపెల్లర్లు) కొనుగోలు చేసేటప్పుడు, ఆ భాగాల బ్యాలెన్సింగ్ ఖచ్చితత్వ తరగతిని (పట్టిక 2 చూడండి) అనుసరించాలి; ఫ్యాన్ను మొత్తంగా కొనుగోలు చేసేటప్పుడు, ఫ్యాక్టరీ కంపన పరీక్షల ఫలితాలను (పట్టిక 4) మరియు ఆన్-సైట్ కంపనాన్ని (పట్టిక 5) కూడా పరిగణనలోకి తీసుకోవాలి. సాధారణంగా ఈ లక్షణాలపై ముందే అంగీకారం ఉంటుంది, కాబట్టి ఫ్యాన్ ఎంపికను దాని BV-వర్గం ఆధారంగా చేయవచ్చు.
పట్టిక 1లో నిర్దేశించిన వర్గం ఫ్యాన్ల సాధారణ వినియోగానికి అనుగుణంగా ఉంటుంది. అయితే, సమర్థనీయమైన సందర్భాల్లో కస్టమర్ వేరే BV-వర్గానికి చెందిన ఫ్యాన్ను కోరవచ్చు. పరికరాల సరఫరా ఒప్పందంలో ఫ్యాన్ యొక్క BV-వర్గం, బ్యాలెన్సింగ్ ఖచ్చితత్వ తరగతి మరియు ఆమోదయోగ్యమైన కంపన స్థాయులను పేర్కొనాలని సిఫార్సు చేయబడుతుంది.
ఫ్యాన్ ఇన్స్టాలేషన్ పరిస్థితుల గురించి కస్టమర్ మరియు తయారీదారు మధ్య ప్రత్యేక ఒప్పందం కుదుర్చుకోవచ్చు, తద్వారా అసెంబుల్ చేసిన ఫ్యాన్ యొక్క ఫ్యాక్టరీ పరీక్షలో ఆపరేటింగ్ సైట్లో ప్రణాళిక చేసిన ఇన్స్టాలేషన్ పరిస్థితులు పరిగణనలోకి వస్తాయి. అటువంటి ఒప్పందం లేనప్పుడు, ఫ్యాక్టరీ పరీక్షలకు బేస్ రకంపై (దృఢమైనది లేదా సరళమైనది) ఎలాంటి పరిమితులు లేవు.
ఫ్యాన్ బ్యాలెన్సింగ్
సాధారణ నిబంధనలు
ఫ్యాన్ తయారీదారు బాధ్యత వహిస్తారు బ్యాలెన్సింగ్ సంబంధిత నియంత్రణ పత్రం ప్రకారం ఫ్యాన్లను. ఈ ప్రమాణం యొక్క అవసరాలపై ఆధారపడి ఉంటుంది ISO 1940-1. బ్యాలెన్సింగ్ సాధారణంగా అత్యంత సున్నితమైన, ప్రత్యేకంగా రూపొందించిన బ్యాలెన్సింగ్ మెషీన్లు, ఖచ్చితమైన అంచనాను అనుమతించేవి అవశేష అసమతుల్యత.
ఫ్యాన్ బ్యాలెన్సింగ్ ఖచ్చితత్వ తరగతులు
ఫ్యాన్ చక్రాల బ్యాలెన్సింగ్ ఖచ్చితత్వ తరగతులు పట్టిక 2 ప్రకారం వర్తిస్తాయి. ఫ్యాన్ తయారీదారు చక్రంతో పాటు షాఫ్ట్, కప్లింగ్, పుల్లీ మొదలైనవి కలిగిన అనేక భాగాల అసెంబ్లీని కలిపి బ్యాలెన్స్ చేయవచ్చు. అదనంగా, అసెంబ్లీలోని వ్యక్తిగత భాగాలకు కూడా బ్యాలెన్సింగ్ అవసరం కావచ్చు.
టేబుల్ 2 – బ్యాలెన్సింగ్ ఖచ్చితత్వ తరగతులు
ఫ్యాన్ వర్గం
రోటర్ (చక్రం) బ్యాలెన్సింగ్ ఖచ్చితత్వ తరగతి
BV-1
G16
BV-2
G16
BV-3
G6.3
BV-4
G2.5
BV-5
G1.0
గమనిక: BV-1 వర్గంలోని ఫ్యాన్లలో 224 g కంటే తక్కువ బరువున్న చిన్న ఫ్యాన్లు ఉండవచ్చు. వాటిలో నిర్దేశించిన బ్యాలెన్సింగ్ ఖచ్చితత్వాన్ని కొనసాగించడం కష్టం. ఈ సందర్భంలో, ఫ్యాన్ భ్రమణ అక్షానికి సంబంధించి ద్రవ్యరాశి పంపిణీ ఏకరీతిగా ఉండేలా తయారీ సాంకేతికత ద్వారా నిర్ధారించాలి.
ఫ్యాన్ కంపన కొలత
కొలత అవసరాలు
సాధారణ నిబంధనలు
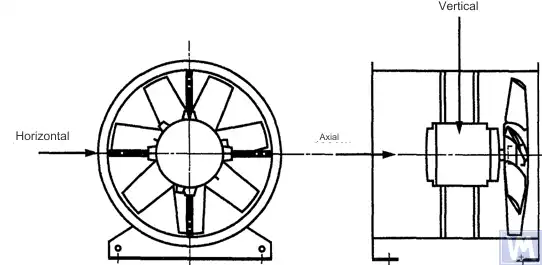
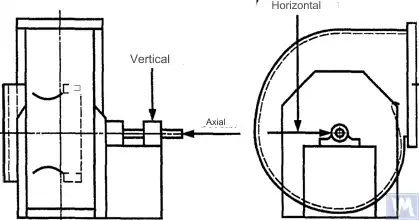
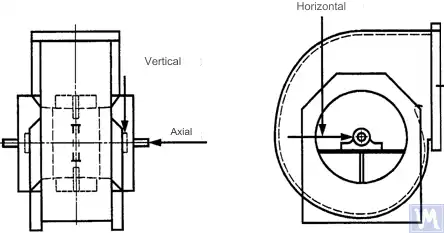
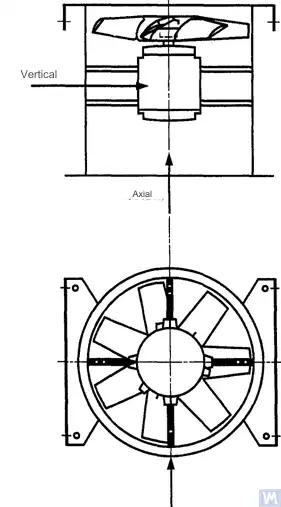
చిత్రాలు 1 – 4 ప్రతి ఫ్యాన్ బేరింగ్పై సాధ్యమయ్యే కొన్ని కొలత పాయింట్లను మరియు దిశలను చూపుతాయి. టేబుల్ 4లో ఇవ్వబడిన విలువలు భ్రమణ అక్షానికి లంబ దిశలో కొలతలకు సంబంధించినవి. ఫ్యాక్టరీ పరీక్షలు మరియు ఆన్-సైట్ కొలతలు రెండింటికీ కొలత పాయింట్ల సంఖ్య మరియు స్థానం తయారీదారు యొక్క విచక్షణ మేరకు లేదా కస్టమర్తో ఒప్పందం ద్వారా నిర్ణయించబడతాయి. ఫ్యాన్ వీల్ షాఫ్ట్ (ఇంపెల్లర్) బేరింగ్లపై కొలవడం సిఫార్సు చేయబడింది. ఇది సాధ్యం కాకపోతే, సెన్సార్ను దానికి మరియు బేరింగ్కు మధ్య అతి తక్కువ యాంత్రిక అనుసంధానం ఉండేలా ఒక చోట అమర్చాలి. సెన్సార్ను మద్దతు లేని ప్యానెల్స్, ఫ్యాన్ హౌసింగ్, ఎన్క్లోజర్ ఎలిమెంట్స్ లేదా బేరింగ్కు నేరుగా అనుసంధానించని ఇతర ప్రదేశాలలో అమర్చకూడదు (అటువంటి కొలత ఫలితాలను ఉపయోగించవచ్చు, కానీ ఫ్యాన్ యొక్క వైబ్రేషనల్ స్థితిని అంచనా వేయడానికి కాదు, డక్ట్ లేదా బేస్కు ప్రసారమైన వైబ్రేషన్ గురించి సమాచారం పొందడానికి – ISO 14695 (GOST 31351) మరియు ISO 5348 చూడండి.
చిత్రం 1. హారిజోంటల్గా మౌంట్ చేయబడిన అక్సియల్ ఫ్యాన్ కోసం మూడు-కార్డినేట్ సెన్సర్ స్థానం
చిత్రం 2. సింగిల్-సక్షన్ రేడియల్ ఫ్యాన్ కోసం మూడు-కార్డినేట్ సెన్సర్ స్థానం
చిత్రం 3. డబుల్-సక్షన్ రేడియల్ ఫ్యాన్ కోసం మూడు-కార్డినేట్ సెన్సర్ స్థానం
చిత్రం 4. వెర్టికల్గా మౌంట్ చేయబడిన అక్సియల్ ఫ్యాన్ కోసం మూడు-కార్డినేట్ సెన్సర్ స్థానం
హారిజోంటల్ దిశలో కొలతలు షాఫ్ట్ అక్షానికి లంబకోణంలో నిర్వహించబడాలి. వెర్టికల్ దిశలో కొలతలు హారిజోంటల్ కొలత దిశకు లంబకోణంలో మరియు ఫ్యాన్ షాఫ్ట్కు లంబంగా నిర్వహించబడాలి. లాంగిట్యూడినల్ దిశలో కొలతలు షాఫ్ట్ అక్షానికి సమాంతరంగా నిర్వహించబడాలి.
జడత్వ-రకం సెన్సార్లతో కొలతలు
ఈ ప్రమాణంలో పేర్కొన్న అన్ని కంపన విలువలు ఇనర్షియా-టైప్ సెన్సర్లను ఉపయోగించి తీసుకున్న కొలతలకు సంబంధించినవి, వాటి సిగ్నల్ బేరింగ్ హౌసింగ్ యొక్క చలనాన్ని పునరుత్పత్తి చేస్తుంది.
ఉపయోగించే సెన్సర్లు యాక్సిలరోమీటర్లు లేదా కంపన వేగం సెన్సర్లు కావచ్చు. సెన్సర్లను సరిగ్గా అమర్చడంపై ప్రత్యేక శ్రద్ధ పెట్టాలి: సపోర్ట్ ఉపరితలంపై ఖాళీలు లేకుండా, ఊగిసలాటలు మరియు రెసొనెన్స్లు లేకుండా. కొలిచే కంపనంలో గణనీయమైన మార్పులు రాకుండా ఉండటానికి సెన్సర్ల మరియు అమరిక వ్యవస్థ యొక్క పరిమాణం మరియు ద్రవ్యరాశి మరీ పెద్దవిగా ఉండకూడదు. సెన్సర్ను అమర్చే పద్ధతి మరియు కొలత వ్యవస్థ క్రమాంకనం వల్ల కలిగే మొత్తం లోపం కొలిచిన విలువలో +/- 10% మించకూడదు.
స్పర్శరహిత సెన్సార్లతో కొలతలు
వినియోగదారు మరియు తయారీదారు మధ్య ఒప్పందం ప్రకారం, స్లైడింగ్ బేరింగ్లలో గరిష్ట అనుమతించదగిన షాఫ్ట్ డిస్ప్లేస్మెంట్ (ISO 7919-1 చూడండి) కోసం అవసరాలను స్థాపించవచ్చు. సంబంధిత కొలతలను నాన్-కంటాక్ట్ సెన్సర్లను ఉపయోగించి నిర్వహించవచ్చు.
ఈ సందర్భంలో, కొలత సిస్టమ్ బేరింగ్ హౌసింగ్కు సంబంధించి షాఫ్ట్ ఉపరితలం యొక్క డిస్ప్లేస్మెంట్ను నిర్ణయిస్తుంది. డిస్ప్లేస్మెంట్ల అనుమతించదగిన అంప్లిట్యూడ్ బేరింగ్ క్లీయరెన్స్ విలువను మించకూడదు అని స్పష్టమే. క్లీయరెన్స్ విలువ బేరింగ్ యొక్క పరిమాణం మరియు రకం, లోడ్ (రేడియల్ లేదా అక్సియల్), మరియు కొలత దిశపై ఆధారపడి ఉంటుంది (కొన్ని బేరింగ్ డిజైన్లకు ఎలిప్టికల్ హోల్ ఉంటుంది, దీనికి హారిజోంటల్ దిశలో క్లీయరెన్స్ వెర్టికల్ దిశలో కంటే ఎక్కువగా ఉంటుంది). పరిగణించాల్సిన అంశాల వైవిధ్యం ఏకరూప షాఫ్ట్ డిస్ప్లేస్మెంట్ పరిమితులను సెట్ చేయడానికి అనుమతించదు, కానీ కొన్ని సిఫార్సులు పట్టిక 3 లో ఇవ్వబడ్డాయి. ఈ పట్టికలో ఇచ్చిన విలువలు ప్రతి దిశలో బేరింగ్లోని మొత్తం రేడియల్ క్లీయరెన్స్ విలువ యొక్క శాతాన్ని సూచిస్తాయి.
పట్టిక 3 – బేరింగ్ లోపల గరిష్ట సాపేక్ష షాఫ్ట్ డిస్ప్లేస్మెంట్
ఫ్యాన్ కంపన స్థితి
గరిష్ట సిఫార్సు చేయబడిన డిస్ప్లేస్మెంట్, క్లీయరెన్స్ విలువ యొక్క శాతం (ఏదైనా అక్షం వెంబడి)
కమిషనింగ్/సంతృప్తికర స్థితి
25% కంటే తక్కువ
జాగ్రత్త
+50%
షట్డౌన్
+70%
1) నిర్దిష్ట బేరింగ్ కోసం రేడియల్ మరియు అక్సియల్ క్లీయరెన్స్ విలువలను దాని సప్లయర్ నుండి పొందాలి.
ఇచ్చిన విలువలు షాఫ్ట్ ఉపరితలం యొక్క “తప్పుడు” డిస్ప్లేస్మెంట్లను పరిగణనలోకి తీసుకుంటాయి. ఈ “తప్పుడు” డిస్ప్లేస్మెంట్లు కొలత ఫలితాలలో కనిపిస్తాయి, ఎందుకంటే షాఫ్ట్ కంపనంతో పాటు, షాఫ్ట్ వంగి ఉంటే లేదా గుండ్రంగా లేని ఆకారం ఉంటే యాంత్రిక రనౌట్లు కూడా ఈ ఫలితాలపై ప్రభావం చూపుతాయి. నాన్-కాంటాక్ట్ సెన్సర్ను ఉపయోగించినప్పుడు, కొలత బిందువు వద్ద షాఫ్ట్ పదార్థం యొక్క మాగ్నెటిక్ మరియు ఎలక్ట్రికల్ లక్షణాలచే నిర్ణయించబడే ఎలక్ట్రికల్ రనౌట్లు కూడా కొలత ఫలితాలలో ఉంటాయి. ఫ్యాన్ కమిషనింగ్ సమయంలో మరియు తదుపరి సాధారణ ఆపరేషన్ సమయంలో, కొలత బిందువు వద్ద యాంత్రిక మరియు ఎలక్ట్రికల్ రనౌట్ల మొత్తం పరిధి రెండు విలువలలో పెద్దదాన్ని మించకూడదని భావిస్తారు: 0.0125 mm లేదా కొలిచిన డిస్ప్లేస్మెంట్ విలువలో 25%. రనౌట్లను షాఫ్ట్ను నెమ్మదిగా తిప్పడం ద్వారా (25 నుండి 400 rpm వేగంతో) నిర్ణయిస్తారు, అప్పుడు రోటర్పై అసమతుల్యత వల్ల కలిగే బలాల ప్రభావం చాలా స్వల్పంగా ఉంటుంది. నిర్దేశించిన రనౌట్ టాలరెన్స్ను పాటించడానికి షాఫ్ట్కు అదనపు మెషినింగ్ అవసరం కావచ్చు. నాన్-కాంటాక్ట్ సెన్సర్లను వీలైతే నేరుగా బేరింగ్ హౌసింగ్పై అమర్చాలి.
ఇచ్చిన పరిమితి విలువలు దాని నామినల్ మోడ్లో పనిచేసే ఫ్యాన్కు మాత్రమే వర్తిస్తాయి. ఫ్యాన్ డిజైన్ వేరియబుల్ రొటేషనల్ స్పీడ్ తో పనిచేయడానికి అనుమతిస్తే, రెసొనెనెస్ల యొక్క అనివార్య ప్రభావం వల్ల ఇతర వేగాల వద్ద అధిక కంపన స్థాయిలు సాధ్యమే.
ఫ్యాన్ డిజైన్ ఇంటేక్ పోర్ట్ వద్ద ఎయిర్ఫ్లోకు సంబంధించి బ్లేడ్ స్థానాలను మార్చడానికి అనుమతిస్తే, ఇచ్చిన విలువలను బ్లేడ్లు పూర్తిగా తెరిచిన పరిస్థితులకు వర్తింపజేయాలి. ఇంటేక్ ఎయిర్ఫ్లోకు సంబంధించి పెద్ద బ్లేడ్ కోణాల వద్ద ముఖ్యంగా గమనించదగిన ఎయిర్ఫ్లో స్టాల్, అధిక కంపన స్థాయిలకు దారితీయవచ్చు అని గమనించాలి.
ఫ్యాన్ మద్దతు వ్యవస్థ
మౌంట్ చేసిన తర్వాత ఫ్యాన్ల యొక్క కంపన స్థితి సపోర్ట్ స్టిఫ్నెస్ను పరిగణనలోకి తీసుకుని నిర్ణయించబడుతుంది. “ఫ్యాన్ – సపోర్ట్” సిస్టమ్ యొక్క మొదటి సహజ పౌనఃపున్యం భ్రమణ వేగాన్ని మించినప్పుడు సపోర్ట్ రిజిడ్గా పరిగణించబడుతుంది. సాధారణంగా, పెద్ద కాంక్రీట్ ఫౌండేషన్లపై మౌంట్ చేసినప్పుడు, సపోర్ట్ను రిజిడ్గా పరిగణించవచ్చు, మరియు వైబ్రేషన్ ఐసోలేటర్లపై మౌంట్ చేసినప్పుడు – కాంప్లైయంట్. ఫ్యాన్లను మౌంట్ చేయడానికి తరచుగా ఉపయోగించే స్టీల్ ఫ్రేమ్, రెండు సపోర్ట్ రకాలలో ఏదైనా ఒకదానికి చెందవచ్చు. ఫ్యాన్ సపోర్ట్ రకం గురించి సందేహం ఉన్నప్పుడు, సిస్టమ్ యొక్క మొదటి సహజ పౌనఃపున్యాన్ని నిర్ణయించడానికి లెక్కలు లేదా పరీక్షలు నిర్వహించవచ్చు. కొన్ని సందర్భాలలో, ఫ్యాన్ సపోర్ట్ను ఒక దిశలో రిజిడ్గా మరియు మరొక దిశలో కాంప్లైయంట్గా పరిగణించాలి.
ఫ్యాక్టరీ పరీక్షల సమయంలో అనుమతించదగిన ఫ్యాన్ కంపన పరిమితులు
టేబుల్ 4లో ఇచ్చిన పరిమితి కంపన స్థాయిలు అసెంబుల్ చేయబడిన ఫ్యాన్లకు వర్తిస్తాయి. ఇవి ఫ్యాక్టరీ పరీక్షల సమయంలో ఉపయోగించిన భ్రమణ పౌనఃపున్యం వద్ద, బేరింగ్ సపోర్ట్ల వద్ద నారో-బ్యాండ్ కంపన వేగం కొలతలకు సంబంధించినవి.
పట్టిక 4 – ఫ్యాక్టరీ పరీక్షల సమయంలో పరిమితి కంపన విలువలు
ఫ్యాన్ వర్గం
RMS కంపన వేగ పరిమితి, mm/s
దృఢమైన మద్దతు
కంప్లైంట్ మద్దతు
BV-1
9.0
11.2
BV-2
3.5
5.6
BV-3
2.8
3.5
BV-4
1.8
2.8
BV-5
1.4
1.8
గమనికలు
1 ఇరుకైన బ్యాండ్ వైబ్రేషన్ కోసం వైబ్రేషన్ వెలాసిటీ యూనిట్లను స్థానభ్రంశం లేదా యాక్సిలరేషన్ యూనిట్లుగా మార్చే నియమాలు అనుబంధం Aలో పేర్కొనబడ్డాయి.
2 ఈ పట్టికలోని విలువలు ఓపెన్ ఇన్లెట్ గైడ్ వ్యాన్లతో మోడ్లో పనిచేసే ఫ్యాన్ నామమాత్రపు లోడ్ మరియు నామమాత్రపు భ్రమణ ఫ్రీక్వెన్సీకి వర్తిస్తాయి. ఇతర లోడింగ్ షరతుల కోసం పరిమితి విలువలు తయారీదారు మరియు కస్టమర్ మధ్య అంగీకరించబడాలి, అయితే అవి పట్టిక విలువలను 1.6 రెట్లు మించకూడదని సిఫార్సు చేయబడింది.
ఆన్-సైట్ టెస్టింగ్ సమయంలో అనుమతించదగిన ఫ్యాన్ వైబ్రేషన్ పరిమితులు
ఆపరేటింగ్ సైట్లో ఏ ఫ్యాన్ కంపనమైనా దాని బ్యాలెన్సింగ్ నాణ్యతపై మాత్రమే ఆధారపడదు. సపోర్ట్ సిస్టమ్ యొక్క ద్రవ్యరాశి మరియు దృఢత్వం వంటి ఇన్స్టాలేషన్కు సంబంధించిన అంశాలు కూడా ప్రభావం చూపుతాయి. అందువల్ల, ఒప్పందంలో పేర్కొనకపోతే, ఆపరేటింగ్ సైట్లో ఫ్యాన్ కంపన స్థాయికి ఫ్యాన్ తయారీదారు బాధ్యత వహించడు.
టేబుల్ 5 వివిధ కేటగిరీల ఫ్యాన్ల సాధారణ ఆపరేషన్ కోసం సిఫార్సు చేయబడిన పరిమితి విలువలను (బేరింగ్ హౌసింగ్లపై బ్రాడ్బ్యాండ్ కంపనానికి, కంపన వేగం యూనిట్లలో) అందిస్తుంది.
టేబుల్ 5 – ఆపరేటింగ్ సైట్లో పరిమితి కంపన విలువలు
ఫ్యాన్ కంపన స్థితి
ఫ్యాన్ వర్గం
RMS కంపన వేగ పరిమితి, mm/s
దృఢమైన మద్దతు
కంప్లైంట్ మద్దతు
కమీషనింగ్
BV-1
10
11.2
BV-2
5.6
9.0
BV-3
4.5
6.3
BV-4
2.8
4.5
BV-5
1.8
2.8
జాగ్రత్త
BV-1
10.6
14.0
BV-2
9.0
14.0
BV-3
7.1
11.8
BV-4
4.5
7.1
BV-5
4.0
5.6
షట్డౌన్
BV-1
__1)
__1)
BV-2
__1)
__1)
BV-3
9.0
12.5
BV-4
7.1
11.2
BV-5
5.6
7.1
1) BV-1 మరియు BV-2 వర్గాల ఫ్యాన్ల కోసం షట్డౌన్ స్థాయి వైబ్రేషన్ కొలత ఫలితాల దీర్ఘకాలిక విశ్లేషణ ఆధారంగా నిర్ణయించబడుతుంది.
కమీషనింగ్ చేయబడుతున్న కొత్త ఫ్యాన్ల కంపనం “కమీషనింగ్” స్థాయిని మించకూడదు. ఫ్యాన్ పనిచేసే కొద్దీ, అరుగుదల ప్రక్రియలు మరియు ప్రభావితం చేసే కారకాల సంచిత ప్రభావం కారణంగా దాని కంపన స్థాయి పెరుగుతుందని ఆశించవచ్చు. కంపనంలో ఇటువంటి పెరుగుదల సాధారణంగా సహజమైనది, అది “హెచ్చరిక” స్థాయికి చేరుకునే వరకు ఆందోళన కలిగించకూడదు.
"హెచ్చరిక" కంపన స్థాయికి చేరుకున్న తర్వాత, పెరిగిన కంపనం యొక్క కారణాలను పరిశోధించడం మరియు దానిని తగ్గించే చర్యలను నిర్ణయించడం అవసరం. ఈ స్థితిలో ఫ్యాన్ ఆపరేషన్ నిరంతరం పర్యవేక్షణలో ఉండాలి మరియు పెరిగిన కంపనం యొక్క కారణాలను తొలగించడానికి చర్యలను గుర్తించడానికి అవసరమైన సమయానికి పరిమితం చేయాలి.
వైబ్రేషన్ స్థాయి “షట్డౌన్” స్థాయికి చేరుకున్నట్లయితే, పెరిగిన కంపనానికి కారణాలను తొలగించే చర్యలు తక్షణమే తీసుకోవాలి, లేకపోతే ఫ్యాన్ను ఆపివేయాలి. కంపన స్థాయిని ఆమోదయోగ్యమైన స్థాయికి తీసుకురావడంలో ఆలస్యం చేస్తే బేరింగ్లు దెబ్బతినవచ్చు, రోటర్లో మరియు ఫ్యాన్ హౌసింగ్ వెల్డింగ్ పాయింట్ల వద్ద పగుళ్లు ఏర్పడవచ్చు, చివరకు ఫ్యాన్ నాశనమవుతుంది.
ఫ్యాన్ వైబ్రేషనల్ స్థితిని అంచనా వేసేటప్పుడు, కాలక్రమేణా వైబ్రేషన్ స్థాయిలలో మార్పులను పర్యవేక్షించడం చాలా అవసరం. వైబ్రేషన్ స్థాయిలో ఆకస్మిక మార్పు తక్షణ ఫ్యాన్ తనిఖీ మరియు నిర్వహణ చర్యల అవసరాన్ని సూచిస్తుంది. కంపన మార్పులను పర్యవేక్షించేటప్పుడు, ఉదాహరణకు, కందెన భర్తీ లేదా నిర్వహణ విధానాల వల్ల సంభవించే పరివర్తన ప్రక్రియలను పరిగణించరాదు.
అసెంబ్లీ ప్రక్రియ యొక్క ప్రభావం
చక్రాలతో పాటు, ఫ్యాన్లు ఫ్యాన్ వైబ్రేషన్ స్థాయిని ప్రభావితం చేసే ఇతర భ్రమణ అంశాలను కలిగి ఉంటాయి: డ్రైవ్ పుల్లీలు, బెల్ట్లు, కప్లింగ్లు, మోటార్ రోటర్లు లేదా ఇతర డ్రైవ్ పరికరాలు. ఆర్డర్ షరతులకు డ్రైవ్ పరికరం లేకుండా ఫ్యాన్ సరఫరా అవసరమైతే, కంపన స్థాయిలను నిర్ణయించడానికి తయారీదారు అసెంబ్లీ పరీక్షలను నిర్వహించడం అసాధ్యమైనది. అటువంటప్పుడు, తయారీదారు ఫ్యాన్ వీల్ని బ్యాలెన్స్ చేసినప్పటికీ, ఫ్యాన్ షాఫ్ట్ డ్రైవ్కు కనెక్ట్ చేయబడి, కమీషన్ సమయంలో మొత్తం మెషీన్ వైబ్రేషన్ కోసం పరీక్షించబడే వరకు ఫ్యాన్ సజావుగా నడుస్తుందని ఖచ్చితంగా చెప్పలేము.
సాధారణంగా, అసెంబ్లీ తర్వాత, కంపన స్థాయిని ఆమోదయోగ్యమైన స్థాయికి తగ్గించడానికి అదనపు బ్యాలెన్సింగ్ అవసరం. BV-3, BV-4 మరియు BV-5 వర్గాలకు చెందిన అన్ని కొత్త ఫ్యాన్ల కోసం, కమీషనింగ్కు ముందు అసెంబుల్ చేసిన యంత్రానికి కంపనాన్ని కొలవాలని సిఫార్సు చేయబడింది. ఇది బేస్లైన్ను ఏర్పరుస్తుంది మరియు తదుపరి నిర్వహణ చర్యలను వివరిస్తుంది.
ఫ్యాక్టరీ పరీక్ష తర్వాత ఇన్స్టాల్ చేయబడిన డ్రైవ్ భాగాల వైబ్రేషన్పై ప్రభావానికి ఫ్యాన్ తయారీదారులు బాధ్యత వహించరు.
వైబ్రేషన్ మెజర్మెంట్ టూల్స్ మరియు కాలిబ్రేషన్
కొలత సాధనాలు
ఉపయోగించిన కొలత సాధనాలు మరియు బ్యాలెన్సింగ్ యంత్రాలు తప్పనిసరిగా ధృవీకరించబడాలి మరియు విధి అవసరాలను తీర్చాలి. ధృవీకరణల మధ్య విరామం కొలత (పరీక్ష) సాధనాల కోసం తయారీదారు సిఫార్సుల ద్వారా నిర్ణయించబడుతుంది. కొలత సాధనాల పరిస్థితి పరీక్ష వ్యవధిలో వాటి సాధారణ ఆపరేషన్ను నిర్ధారించాలి.
కొలత సాధనాలతో పనిచేసే సిబ్బంది సంభావ్య లోపాలను మరియు కొలత సాధనాల నాణ్యతలో క్షీణతను గుర్తించడానికి తగిన నైపుణ్యాలు మరియు అనుభవం కలిగి ఉండాలి.
క్రమాంకనం
అన్ని కొలత సాధనాలు ప్రమాణాల ప్రకారం క్రమాంకనం చేయాలి. అమరిక ప్రక్రియ యొక్క సంక్లిష్టత సాధారణ భౌతిక తనిఖీ నుండి మొత్తం వ్యవస్థ యొక్క అమరిక వరకు మారవచ్చు. ISO 1940-1 ప్రకారం అవశేష అసమతుల్యతను నిర్ణయించడానికి ఉపయోగించే దిద్దుబాటు ద్రవ్యరాశిని కొలత సాధనాలను క్రమాంకనం చేయడానికి కూడా ఉపయోగించవచ్చు.
డాక్యుమెంటేషన్
బ్యాలెన్సింగ్
అభ్యర్థన మేరకు, కాంట్రాక్ట్ నిబంధనల ద్వారా అందించబడినట్లయితే, కస్టమర్కు ఫ్యాన్ బ్యాలెన్సింగ్ టెస్ట్ రిపోర్ట్ అందించబడుతుంది, ఇందులో కింది సమాచారాన్ని చేర్చాలని సిఫార్సు చేయబడింది: – బ్యాలెన్సింగ్ మెషిన్ తయారీదారు పేరు, మోడల్ నంబర్; – రోటర్ ఇన్స్టాలేషన్ రకం: సపోర్ట్ల మధ్య లేదా కాంటిలివర్ (ఓవర్హంగ్); – బ్యాలెన్సింగ్ పద్ధతి: స్టాటిక్ లేదా డైనమిక్; - రోటర్ అసెంబ్లీ యొక్క భ్రమణ భాగాల ద్రవ్యరాశి; – ప్రతి దశలో అవశేష అసమతుల్యత కరెక్షన్ ప్లేన్ (మా అవశేష అన్బ్యాలెన్స్ కాల్క్యులేటర్ (ISO 21940-11) అనుమతించదగిన విలువలను నిర్ణయించడానికి); – ప్రతి కరెక్షన్ తలంలో అనుమతించదగిన అవశేష అసమతుల్యత; - బ్యాలెన్సింగ్ ఖచ్చితత్వం తరగతి; - అంగీకార ప్రమాణాలు: అంగీకరించబడినవి/తిరస్కరించబడినవి; - బ్యాలెన్సింగ్ సర్టిఫికేట్ (అవసరమైతే).
వైబ్రేషన్
అభ్యర్థనపై, ఒప్పంద నిబంధనల ద్వారా అందించబడినట్లయితే, కస్టమర్కు ఫ్యాన్ వైబ్రేషన్ పరీక్ష నివేదిక అందించబడుతుంది, ఈ క్రింది సమాచారాన్ని చేర్చాలని సిఫార్సు చేయబడింది: - ఉపయోగించిన కొలత సాధనాలు; - వైబ్రేషన్ సెన్సార్ అటాచ్మెంట్ పద్ధతి; – ఫ్యాన్ ఆపరేటింగ్ పారామితులు (గాలి ప్రవాహం, పీడనం, శక్తి); - ఫ్యాన్ భ్రమణ ఫ్రీక్వెన్సీ; – మద్దతు రకం: దృఢమైన లేదా కంప్లైంట్; - కొలిచిన కంపనం: 1) వైబ్రేషన్ సెన్సార్ స్థానాలు మరియు కొలత అక్షాలు, 2) కొలత యూనిట్లు మరియు కంపన సూచన స్థాయిలు, 3) కొలత ఫ్రీక్వెన్సీ పరిధి (ఇరుకైన లేదా విస్తృత ఫ్రీక్వెన్సీ బ్యాండ్); - అనుమతించదగిన కంపన స్థాయి(లు); – కొలిచిన కంపన స్థాయి(లు); - అంగీకార ప్రమాణాలు: అంగీకరించబడినవి/తిరస్కరించబడినవి; - వైబ్రేషన్ స్థాయి సర్టిఫికేట్ (అవసరమైతే).
బ్యాలెన్సింగ్ మెషిన్లో ఫ్యాన్లను బ్యాలెన్స్ చేసే పద్ధతులు
B.1. డైరెక్ట్ డ్రైవ్ ఫ్యాన్
B.1.1. సాధారణ నిబంధనలు
అసెంబ్లీ సమయంలో మోటార్ షాఫ్ట్పై నేరుగా మౌంట్ చేయబడిన ఫ్యాన్ చక్రం, మోటార్ షాఫ్ట్ కోసం కీవే ప్రభావాన్ని లెక్కించడానికి ఒకే నియమం ప్రకారం బ్యాలెన్స్ చేయబడాలి.
గత సంవత్సరాల ఉత్పత్తికి చెందిన మోటార్లను పూర్తి కీవే ఉపయోగించి బ్యాలెన్స్ చేయవచ్చు. ప్రస్తుతం, ISO 8821 (GOST 31322గా స్వీకరించబడింది) ప్రకారం మోటార్ షాఫ్ట్లను హాఫ్-కీవే ఉపయోగించి బ్యాలెన్స్ చేస్తారు, మరియు వాటిని H అక్షరంతో గుర్తిస్తారు (ISO 8821 చూడండి).
B.1.2. పూర్తి కీవే (keyway) తో బ్యాలెన్స్ చేయబడిన మోటార్లు
ఫుల్ కీవే తో బ్యాలెన్స్ చేయబడిన మోటార్ షాఫ్ట్పై మౌంట్ చేయబడిన ఫ్యాన్ చక్రం, టేపర్డ్ ఆర్బర్పై కీ లేకుండా బ్యాలెన్స్ చేయబడాలి.
B.1.3. అర్ధ-కీవే (half-keyway) తో బ్యాలెన్స్ చేయబడిన మోటార్లు
హాఫ్-కీవే తో బ్యాలెన్స్ చేయబడిన మోటార్ షాఫ్ట్పై మౌంట్ చేయబడిన ఫ్యాన్ చక్రం కోసం, క్రింది ఎంపికలు సాధ్యమే: a) చక్రం స్టీల్ హబ్ను కలిగి ఉంటే, బ్యాలెన్సింగ్ తర్వాత దానిలో కీవే కట్ చేయాలి; b) కీవేలో చొప్పించబడిన హాఫ్-కీ తో టేపర్డ్ ఆర్బర్పై బ్యాలెన్స్ చేయాలి; c) ఒకటి లేదా అంతకంటే ఎక్కువ కీవేలతో ఆర్బర్పై బ్యాలెన్స్ చేయాలి (B.3 చూడండి), ఫుల్ కీలను ఉపయోగించి.
B.2. మరొక షాఫ్ట్ ద్వారా నడిచే ఫ్యాన్లు
సాధ్యమైనంత వరకు, ఫ్యాన్ షాఫ్ట్ మరియు పులీ సహా అన్ని భ్రమణ భాగాలను ఒకే యూనిట్గా బ్యాలెన్స్ చేయాలి. ఇది అసాధ్యమైతే, షాఫ్ట్ కోసం ఒకే కీవే లెక్కాన్ని ఉపయోగించి ఆర్బర్పై (B.3 చూడండి) బ్యాలెన్సింగ్ నిర్వహించాలి.
B.3. ఆర్బర్
బ్యాలెన్సింగ్ సమయంలో ఫ్యాన్ చక్రం మౌంట్ చేయబడిన ఆర్బర్ క్రింది అవసరాలను పాటించాలి: a) వీలైనంత తేలికగా ఉండాలి; b) సరైన మెయింటెనెన్స్ మరియు నియమిత పరిశీలనల ద్వారా నిర్ధారించబడిన బ్యాలెన్స్డ్ స్థితిలో ఉండాలి; c) హబ్ హోల్ మరియు ఆర్బర్ డైమెన్షన్స్ యొక్క టాలరెన్స్ల వల్ల కలిగే ఎకెంట్రిసిటీ తో సంబంధం ఉన్న లోపాలను తగ్గించడానికి ప్రాధాన్యతగా టేపర్డ్గా ఉండాలి. ఆర్బర్ టేపర్డ్గా ఉంటే, అసమతౌల్యత లెక్కలలో బేరీంగ్లకు సంబంధించి కరెక్షన్ ప్లేన్ల యొక్క నిజమైన స్థానాన్ని పరిగణనలోకి తీసుకోవాలి.
సిలిండరికల్ ఆర్బర్ను ఉపయోగించాల్సిన అవసరం ఉంటే, దానిలో కీవే కట్ చేయబడి ఉండాలి, దానికి ఫుల్ కీ చొప్పించబడి ఆర్బర్ నుండి ఫ్యాన్ చక్రం వరకు టార్క్ బదిలీ చేయబడుతుంది.
మరొక ఎంపిక షాఫ్ట్ డయామీటర్ యొక్క వ్యతిరేక చివరలలో రెండు కీవేలను కట్ చేయడం, ఇది రివర్స్ బ్యాలెన్సింగ్ పద్ధతిని ఉపయోగించడానికి అనుమతిస్తుంది. ఈ పద్ధతి క్రింది దశలను కలిగి ఉంటుంది. మొదట, ఒక కీవేలో ఫుల్ కీని మరియు మరొకదానిలో హాఫ్-కీని చొప్పించి చక్రం అసమతౌల్యతను కొలవాలి. తర్వాత చక్రాన్ని ఆర్బర్ కి సంబంధించి 180° తిప్పి దాని అసమతౌల్యతను మళ్లీ కొలవాలి. రెండు అసమతౌల్యత విలువల మధ్య తేడా ఆర్బర్ మరియు యూనివర్సల్ డ్రైవ్ జాయింట్ యొక్క రెసిడ్యువల్ అసమతౌల్యత వల్ల కలుగుతుంది. నిజమైన రోటర్ అసమతౌల్యత విలువను పొందడానికి, ఈ రెండు కొలతల తేడాలో సగం తీసుకోవాలి.
ఫ్యాన్ కంపన మూలాలు
ఫ్యాన్ లోపల కంపనానికి అనేక మూలాలు ఉన్నాయి, మరియు నిర్దిష్ట పౌనఃపున్యాల వద్ద కంపనం యంత్రం యొక్క నిర్దిష్ట డిజైన్ లక్షణాలతో నేరుగా సంబంధం కలిగి ఉండవచ్చు. ఈ అనుబంధం అత్యంత సాధారణ కంపన మూలాలను మాత్రమే కవర్ చేస్తుంది, ఇవి అత్యధిక రకాల ఫ్యాన్లలో గమనించబడతాయి. సాధారణ నియమం ఏమిటంటే, సపోర్ట్ సిస్టమ్లో ఏదైనా లూజ్నెస్ ఫ్యాన్ యొక్క కంపన స్థితిలో దిగజారడానికి దారితీస్తుంది.
ఫ్యాన్ అసమతుల్యత
ఇది ఫ్యాన్ vibration యొక్క ప్రాథమిక మూలం; ఇది భ్రమణ పౌనఃపున్యం (మొదటి హార్మోనిక్). అసమతుల్యతకు కారణం ఏమిటంటే, భ్రమణ మాస్ అక్షం భ్రమణ అక్షానికి విపరీతంగా లేదా కోణీయంగా ఉంటుంది. హబ్ రంధ్రం మరియు షాఫ్ట్ పరిమాణాలపై అసమాన మాస్ పంపిణీ, తాకిడి మొత్తాలు, షాఫ్ట్ వంపు, లేదా ఈ కారకాల కలయిక దీనికి కారణమవుతాయి. అసమతుల్యత వల్ల ఏర్పడే vibration ప్రధానంగా రేడియల్ దిశలో పని చేస్తుంది.
అసమాన యాంత్రిక వేడి – భ్రమణ మరియు స్థిర భాగాల మధ్య ఘర్షణ వల్ల – లేదా విద్యుత్ స్వభావం వల్ల తాత్కాలిక షాఫ్ట్ వంపు కలిగి ఉండవచ్చు. శాశ్వత వంపు పదార్థ లక్షణాలలో మార్పులు లేదా ఫ్యాన్ మరియు మోటార్ వేరుగా మౌంట్ చేయబడినప్పుడు షాఫ్ట్ మరియు ఫ్యాన్ చక్రం యొక్క మిసాలైన్మెంట్ వల్ల కలిగి ఉండవచ్చు.
పనితీరు సమయంలో, ఫ్యాన్ చక్రం అసమతౌల్యత ఎయిర్ నుండి కణాల నిక్షేపణ వల్ల పెరగవచ్చు. అగ్రెసివ్ పరిసరాలలో పనిచేసేటప్పుడు, చక్రం యొక్క అసమాన ఎరోజన్ లేదా కరోజన్ వల్ల అసమతౌల్యత కలిగి ఉండవచ్చు.
అసమతౌల్యతను సరైన తలాలలో అదనపు బ్యాలెన్సింగ్ ద్వారా సవరించవచ్చు, కానీ బ్యాలెన్సింగ్ ప్రక్రియను నిర్వహించే ముందు, అసమతౌల్యత మూలాలను గుర్తించి, తొలగించి, యంత్రం యొక్క కంపన స్థిరత్వాన్ని తనిఖీ చేయాలి.
ఫ్యాన్ మరియు మోటార్ మిస్అలైన్మెంట్
ఈ లోపం మోటార్ మరియు ఫ్యాన్ షాఫ్ట్లు బెల్ట్ డ్రైవ్ లేదా ఫ్లెక్సిబుల్ కప్లింగ్ ద్వారా కనెక్ట్ చేయబడినప్పుడు సంభవించవచ్చు. మిసాలైన్మెంట్ను కొన్నిసార్లు లక్షణ కంపన పౌనఃపున్య భాగాల ద్వారా గుర్తించవచ్చు, సాధారణంగా భ్రమణ పౌనఃపున్యం యొక్క మొదటి మరియు రెండవ హార్మోనిక్లు. షాఫ్ట్ల సమాంతర మిసాలైన్మెంట్ సందర్భంలో, కంపనం ప్రధానంగా రేడియల్ దిశలో సంభవిస్తుంది, అయితే షాఫ్ట్లు ఒక కోణంలో ఖండించుకుంటే, లాంగిట్యూడినల్ కంపనం ప్రధానంగా మారవచ్చు.
షాఫ్ట్లు కోణంలో కనెక్ట్ చేయబడి ఉంటే మరియు రిజిడ్ కపిలింగ్లు ఉపయోగించబడితే, యంత్రంలో ఆల్టర్నేటింగ్ ఫోర్సెస్ పనిచేయడం ప్రారంభమవుతాయి, ఇది షాఫ్ట్లు మరియు కపిలింగ్ల యొక్క అధిక ధరింపుకు దారితీస్తుంది. ఫ్లెక్సిబుల్ కపిలింగ్లను ఉపయోగించడం ద్వారా ఈ ప్రభావాన్ని గణనీయంగా తగ్గించవచ్చు.
ఏరోడైనమిక్ ఎక్సైటేషన్ వల్ల ఫ్యాన్ కంపనం
గైడ్ వేన్లు, మోటారు, లేదా బేరింగ్ సపోర్ట్లు వంటి డిజైన్ యొక్క స్థిర అంశాలతో ఫ్యాన్ వీల్ యొక్క పరస్పర చర్య వల్ల, తప్పుడు గ్యాప్ విలువలు వల్ల, లేదా సరిగ్గా రూపొందించబడని గాలి తీసుకోవడం మరియు విడుదల నిర్మాణాల వల్ల vibration ఉత్తేజితం కావచ్చు. ఈ మూలాల యొక్క విశిష్ట లక్షణం ఏమిటంటే, గాలితో వీల్ బ్లేడ్ల పరస్పర చర్య యొక్క యాదృచ్ఛిక హెచ్చుతగ్గులు నేపథ్యంలో, వీల్ యొక్క భ్రమణ పౌనఃపున్యంతో అనుబంధించిన ఆవధిక vibration సంభవించడం. Vibration అనేది బ్లేడ్ పౌనఃపున్య హార్మోనిక్స్, ఇది వీల్ యొక్క భ్రమణ పౌనఃపున్యం మరియు వీల్ బ్లేడ్ల సంఖ్య యొక్క లబ్ధం.
బ్లేడ్ ఉపరితలం నుండి గాలి ప్రవాహం స్టాల్ అవ్వడం మరియు తర్వాత వార్టెక్స్ ఏర్పడటం వల్ల కలిగే ఎయిరోడైనమిక్ అస్థిరత బ్రాడ్బ్యాండ్ కంపనానికి కారణమవుతుంది, దీని స్పెక్ట్రం ఆకారం ఫ్యాన్ లోడ్పై ఆధారపడి మారుతుంది.
ఎయిరోడైనమిక్ శబ్దం యొక్క లక్షణం ఏమిటంటే, ఇది చక్రం యొక్క భ్రమణ పౌనఃపున్యంతో సంబంధం లేదు మరియు భ్రమణ పౌనఃపున్యం యొక్క సబ్హార్మోనిక్స్ వద్ద (అంటే, భ్రమణ పౌనఃపున్యం కంటే తక్కువ పౌనఃపున్యాల వద్ద) సంభవించవచ్చు. ఈ సందర్భంలో, ఫ్యాన్ హౌసింగ్ మరియు డక్ట్లలో గణనీయమైన కంపనం గమనించవచ్చు.
ఫ్యాన్ యొక్క ఎయిరోడైనమిక్ వ్యవస్థ దాని లక్షణాలతో సరిగ్గా మ్యాచ్ అయ్యేలా లేకపోతే, అందులో తీవ్రమైన ప్రభావాలు సంభవించవచ్చు. ఈ ప్రభావాలు చెవుతో సులభంగా గుర్తించవచ్చు మరియు ఫ్యాన్ సపోర్ట్ వ్యవస్థకు ఇంపల్స్లుగా బదిలీ అవుతాయి.
పైన పేర్కొన్న కారణాలు బ్లేడ్ కంపనానికి దారితీస్తే, నిర్మాణం యొక్క వివిధ భాగాల్లో సెన్సార్లను స్థాపించడం ద్వారా దాని స్వభావాన్ని పరిశీలించవచ్చు.
ఆయిల్ వర్ల్ (oil whirl) వల్ల ఫ్యాన్ కంపనం
స్లైడింగ్ బేరింగ్ల లూబ్రికేషన్ పొరలో సంభవించే వార్ల్స్, ఫ్యాన్ మొదటి క్రిటికల్ వేగం కంటే ఎక్కువ వేగంతో పనిచేయకపోతే, రోటర్ యొక్క భ్రమణ పౌనఃపున్యం కంటే కొంచెం తక్కువ లక్షణ పౌనఃపున్యం వద్ద గమనించబడతాయి. తర్వాతి సందర్భంలో, మొదటి క్రిటికల్ వేగం వద్ద ఆయిల్ వెడ్జ్ అస్థిరత గమనించబడుతుంది, మరియు కొన్నిసార్లు ఈ ప్రభావాన్ని రెసొనెంట్ వార్ల్ అని పిలుస్తారు.
విద్యుత్ స్వభావం కలిగిన ఫ్యాన్ కంపన మూలాలు
మోటార్ రోటర్ యొక్క అసమాన వేడి దానిని వంచడానికి కారణమవుతుంది, ఇది అసమతౌల్యానికి దారితీస్తుంది (మొదటి హార్మోనిక్ వద్ద ప్రకటించబడుతుంది).
అసింక్రోనస్ మోటార్ సందర్భంలో, భ్రమణ పౌనఃపున్యం రోటర్ ప్లేట్ల సంఖ్యతో గుణించబడిన పౌనఃపున్యం వద్ద ఒక భాగం ఉండటం స్టేటర్ ప్లేట్లకు సంబంధించిన లోపాలను సూచిస్తుంది, మరియు విపరీతంగా, భ్రమణ పౌనఃపున్యం రోటర్ ప్లేట్ల సంఖ్యతో గుణించబడిన పౌనఃపున్యం వద్ద భాగాలు రోటర్ ప్లేట్లకు సంబంధించిన లోపాలను సూచిస్తాయి.
విద్యుత్ స్వభావం యొక్క అనేక కంపన భాగాలు పవర్ సప్లై ఆఫ్ చేసినప్పుడు వెంటనే అదృశ్యమయ్యే వాటితో లక్షణీయమై ఉంటాయి.
బెల్ట్ డ్రైవ్ ఎక్సైటేషన్ వల్ల ఫ్యాన్ కంపనం
సాధారణంగా, బెల్ట్ డ్రైవ్లకు సంబంధించిన రెండు రకాల సమస్యలు ఉన్నాయి: డ్రైవ్ పనితీరు బాహ్య లోపాలచే ప్రభావితమయ్యే సందర్భం మరియు లోపాలు బెల్ట్లోనే ఉన్న సందర్భం.
మొదటి సందర్భంలో, బెల్ట్ కంపించినప్పటికీ, ఇది ఇతర మూలాల నుండి ఫోర్సింగ్ ఫోర్సెస్ వల్ల కలిగింది, కాబట్టి బెల్ట్ను మార్చడం కావలసిన ఫలితాలను ఇవ్వదు. ఈ రకమైన బలాల సాధారణ మూలాలు డ్రైవ్ వ్యవస్థలో అసమతౌల్యం, పులీ ఎక్సెంట్రిసిటీ, మిసాలైన్మెంట్, మరియు విడిపోయిన మెకానికల్ కనెక్షన్స్. కాబట్టి, బెల్ట్లను మార్చే ముందు, ప్రేరణ మూలాన్ని గుర్తించడానికి కంపన విశ్లేషణ చేయబడాలి.
బెల్ట్లు బాహ్య ఫోర్సింగ్ ఫోర్సెస్కు ప్రతిస్పందిస్తే, వాటి కంపన పౌనఃపున్యం అత్యధికంగా ప్రేరణ పౌనఃపున్యంతో ఒకేలా ఉంటుంది. ఈ సందర్భంలో, స్ట్రోబోస్కోపిక్ లాంప్ ఉపయోగించి ప్రేరణ పౌనఃపున్యాన్ని నిర్ణయించవచ్చు, బెల్ట్ లాంప్ కాంతిలో స్థిరంగా కనిపించేలా దానిని సర్దుబాటు చేయడం ద్వారా.
మల్టీ-బెల్ట్ డ్రైవ్ సందర్భంలో, అసమాన బెల్ట్ టెన్షన్ బదిలీ అయ్యే కంపనంలో గణనీయమైన పెరుగుదలకు దారితీయవచ్చు.
కంపన మూలాలు బెల్ట్లు తమే అయిన సందర్భాలు వాటి భౌతిక లోపాలతో సంబంధం ఉంటాయి: పగుళ్లు, కఠిన మరియు మృదు స్థానాలు, బెల్ట్ ఉపరితలంపై మలినాలు, దాని ఉపరితలం నుండి పదార్థం లేకపోవడం, మొదలైనవి. V-బెల్ట్ల కోసం, వాటి వెడల్పులో మార్పులు బెల్ట్ను పులీ ట్రాక్పై పైకి మరియు కిందకు ప్రయాణించేలా చేస్తాయి, దాని టెన్షన్ మారడం వల్ల కంపనాన్ని సృష్టిస్తాయి.
కంపన మూలం బెల్ట్ తానే అయితే, కంపన పౌనఃపున్యాలు సాధారణంగా బెల్ట్ యొక్క భ్రమణ పౌనఃపున్యం యొక్క హార్మోనిక్స్ అవుతాయి. ఒక నిర్దిష్ట సందర్భంలో, ప్రేరణ పౌనఃపున్యం లోపం స్వభావం మరియు పులీల సంఖ్యపై (టెన్షనర్లు సహితం) ఆధారపడి ఉంటుంది.
కొన్ని సందర్భాలలో, కంపన యాంప్లిట్యూడ్ అస్థిరంగా ఉండవచ్చు. ఇది మల్టీ-బెల్ట్ డ్రైవ్లకు ముఖ్యంగా వర్తిస్తుంది.
మెకానికల్ మరియు ఎలక్ట్రికల్ లోపాలు కంపన మూలాలు, తర్వాత ఇవి ఎయిర్బోర్న్ శబ్దంగా మారుతాయి. మెకానికల్ శబ్దం ఫ్యాన్ లేదా మోటార్ అసమతౌల్యం, బేరింగ్ శబ్దం, అక్ష సమలేఖనం, డక్ట్ గోడ మరియు హౌసింగ్ ప్యానెల్ కంపనాలు, డాంపర్ బ్లేడ్ కంపనాలు, బ్లేడ్, డాంపర్, పైప్, మరియు సపోర్ట్ కంపనాలు, అలాగే నిర్మాణం గుండా మెకానికల్ కంపనాల బదిలీతో సంబంధం ఉండవచ్చు. ఎలక్ట్రికల్ శబ్దం వివిధ రకాల విద్యుత్ శక్తి మార్పిడితో సంబంధం ఉంటుంది: 1) మాగ్నెటిక్ ఫోర్సెస్ మాగ్నెటిక్ ఫ్లక్స్ డెన్సిటీ, పోల్ల సంఖ్య మరియు ఆకారం, మరియు ఎయిర్ గ్యాప్ జ్యామితి ద్వారా నిర్ణయించబడతాయి; 2) యాదృచ్ఛిక ఎలక్ట్రికల్ శబ్దం బ్రష్లు, ఆర్కింగ్, ఎలక్ట్రికల్ స్పార్క్స్, మొదలైన వాటి ద్వారా నిర్ణయించబడుతుంది.
ఎయిరోడైనమిక్ శబ్దం వార్టెక్స్ ఏర్పడటం, పీడన పల్సేషన్స్, ఎయిర్ రెసిస్టెన్స్, మొదలైన వాటితో సంబంధం ఉండవచ్చు, మరియు ఇది బ్రాడ్బ్యాండ్ మరియు నార్రోబ్యాండ్ స్వభావాన్ని కలిగి ఉండవచ్చు. బ్రాడ్బ్యాండ్ శబ్దానికి కారణాలు: a) బ్లేడ్లు, డాంపర్లు, మరియు గాలి ప్రవాహ మార్గంలో ఇతర అడ్డంకులు; b) ఫ్యాన్ భ్రమణం మొత్తం, బెల్ట్లు, స్లిట్స్, మొదలైనవి; c) గాలి ప్రవాహ దిశ లేదా డక్ట్ క్రాస్-సెక్షన్లో అకస్మాత్తుగా మార్పులు, ప్రవాహ వేగాలలో తేడాలు, బౌండరీ ప్రభావాల వల్ల ప్రవాహ వేర్పాటు, ప్రవాహ సంపీడన ప్రభావాలు, మొదలైనవి. నార్రోబ్యాండ్ శబ్దానికి కారణాలు: a) రెసొనెన్స్లు (ఆర్గన్ పైప్ ప్రభావం, తాడు కంపనాలు, ప్యానెల్, నిర్మాణ భాగం కంపనాలు, మొదలైనవి); b) తీవ్ర అంచులపై వార్టెక్స్ ఏర్పడటం (ఎయిర్ కాలమ్ ప్రేరణ); c) భ్రమణాలు (సైరెన్ ప్రభావం, స్లిట్స్, రంధ్రాలు, భ్రమణ భాగాలపై స్లాట్స్).
నిర్మాణంలోని వివిధ యాంత్రిక మూలకాల మధ్య సంపర్కం వల్ల కలిగే ఆఘాతాలు సుత్తి దెబ్బ, ఉరుము శబ్దం, ప్రతిధ్వనించే ఖాళీ పెట్టె మొదలైన వాటి వంటి శబ్దాన్ని ఉత్పత్తి చేస్తాయి. గేర్ పళ్ల ఆఘాతాలు మరియు లోపభూయిష్ట బెల్ట్ చప్పుళ్ల నుండి ఇంపాక్ట్ శబ్దాలు వినబడతాయి. ఇంపాక్ట్ ఇంపల్స్లు ఎంత క్షణికమైనవి అంటే, ఆవర్తన ఇంపాక్ట్ ఇంపల్స్లను తాత్కాలిక ప్రక్రియల నుండి వేరు చేయడానికి ప్రత్యేక హై-స్పీడ్ రికార్డింగ్ పరికరాలు అవసరం. అనేక ఇంపాక్ట్ ఇంపల్స్లు సంభవించే ప్రాంతంలో, వాటి శిఖరాల అధ్యారోపణ స్థిరమైన హమ్ ప్రభావాన్ని సృష్టిస్తుంది.
ఫ్యాన్ సపోర్ట్ రకంపై వైబ్రేషన్ ఆధారపడటం
ఫ్యాన్ సపోర్ట్ లేదా ఫౌండేషన్ డిజైన్ను సరిగ్గా ఎంచుకోవడం దాని సజావైన, సమస్యలు లేని పనితీరుకు అవసరం. ఫ్యాన్, మోటార్ మరియు ఇతర డ్రైవ్ పరికరాలను ఇన్స్టాల్ చేసేటప్పుడు తిరిగే భాగాల అలైన్మెంట్ను నిర్ధారించడానికి స్టీల్ ఫ్రేమ్ లేదా రీన్ఫోర్స్డ్ కాంక్రీట్ బేస్ ఉపయోగిస్తారు. కొన్నిసార్లు సపోర్ట్ నిర్మాణంలో ఖర్చు ఆదా చేసే ప్రయత్నం వల్ల యంత్ర భాగాల అవసరమైన అలైన్మెంట్ను కొనసాగించలేని పరిస్థితి ఏర్పడుతుంది. కంపనం అలైన్మెంట్ మార్పులకు సున్నితంగా ఉన్నప్పుడు ఇది ముఖ్యంగా ఆమోదయోగ్యం కాదు, ప్రత్యేకించి లోహపు ఫాస్టెనర్లతో అనుసంధానించబడిన ప్రత్యేక భాగాలతో కూడిన యంత్రాలకు.
బేస్ వేయబడిన ఫౌండేషన్ కూడా ఫ్యాన్ మరియు మోటార్ కంపనాన్ని ప్రభావితం చేయగలదు. ఫౌండేషన్ సహజ పౌనఃపున్యం ఫ్యాన్ లేదా మోటార్ భ్రమణ పౌనఃపున్యానికి దగ్గరగా ఉంటే, ఫ్యాన్ పనిచేసేటప్పుడు ఫౌండేషన్ రెసొనెన్స్లోకి వెళ్తుంది. ఫౌండేషన్, చుట్టుపక్కల నేల మరియు ఫ్యాన్ సపోర్ట్లపై అనేక పాయింట్ల వద్ద కంపనాన్ని కొలవడం ద్వారా దీన్ని గుర్తించవచ్చు. రెసొనెన్స్ పరిస్థితులలో తరచుగా నిలువు కంపన భాగం క్షితిజ సమాంతర భాగాన్ని గణనీయంగా మించిపోతుంది. ఫౌండేషన్ను మరింత దృఢంగా చేయడం లేదా దాని ద్రవ్యరాశిని పెంచడం ద్వారా కంపనాన్ని తగ్గించవచ్చు. అసమతుల్యత మరియు మిసాలైన్మెంట్ తొలగించబడి, బలవంతపు బలాలు తగ్గినప్పటికీ, గణనీయమైన కంపనానికి ముందస్తు పరిస్థితులు ఇంకా ఉండవచ్చు. అంటే, ఫ్యాన్ తన సపోర్ట్తో కలిసి రెసొనెన్స్కు దగ్గరగా ఉంటే, ఆమోదయోగ్యమైన కంపన విలువలను సాధించడానికి అటువంటి యంత్రాలకు సాధారణంగా అవసరమైన దానికంటే మరింత ఖచ్చితమైన బ్యాలెన్సింగ్ మరియు మరింత ఖచ్చితమైన షాఫ్ట్ అలైన్మెంట్ అవసరం. ఈ పరిస్థితి అవాంఛనీయమైనది; సపోర్ట్ లేదా కాంక్రీట్ బ్లాక్ ద్రవ్యరాశిని మరియు/లేదా దృఢత్వాన్ని పెంచడం ద్వారా దీన్ని నివారించాలి.
వైబ్రేషన్ కండిషన్ మానిటరింగ్ మరియు డయాగ్నోస్టిక్స్ గైడ్
మెషిన్ వైబ్రేషన్ కండిషన్ మానిటరింగ్ (ఇకపై స్థితి అని సూచిస్తారు) యొక్క ప్రధాన సూత్రం ఏమిటంటే, కంపన స్థాయిలు పెరిగే ధోరణిని గుర్తించడానికి సరిగ్గా ప్రణాళిక చేయబడిన కొలతల ఫలితాలను గమనించడం మరియు సంభావ్య సమస్యల కోణం నుండి పరిగణించడం. నష్టం నెమ్మదిగా అభివృద్ధి చెందే సందర్భాల్లో పర్యవేక్షణ వర్తిస్తుంది, మరియు మెకానిజం స్థితి క్షీణత కొలవగల భౌతిక సంకేతాల ద్వారా వ్యక్తమవుతుంది.
ఫ్యాన్ వైబ్రేషన్, భౌతిక లోపాల అభివృద్ధి ఫలితంగా, నిర్దిష్ట వ్యవధిలో పర్యవేక్షించబడుతుంది మరియు కంపన స్థాయి పెరుగుదల గుర్తించబడినప్పుడు, పరిశీలన ఫ్రీక్వెన్సీని పెంచవచ్చు మరియు వివరణాత్మక స్థితి విశ్లేషణను నిర్వహించవచ్చు. ఈ సందర్భంలో, వైబ్రేషన్ ఫ్రీక్వెన్సీ విశ్లేషణ ఆధారంగా వైబ్రేషన్ మార్పులకు గల కారణాలను గుర్తించవచ్చు, ఇది అవసరమైన చర్యలను నిర్ణయించడానికి మరియు నష్టం తీవ్రంగా మారడానికి చాలా కాలం ముందు వాటి అమలును ప్లాన్ చేయడానికి అనుమతిస్తుంది. సాధారణంగా, వైబ్రేషన్ స్థాయి బేస్లైన్ స్థాయితో పోలిస్తే 1.6 రెట్లు లేదా 4 dB పెరిగినప్పుడు చర్యలు అవసరమని భావిస్తారు.
కండిషన్ మానిటరింగ్ ప్రోగ్రామ్ అనేక దశలను కలిగి ఉంటుంది, వీటిని క్లుప్తంగా ఈ క్రింది విధంగా రూపొందించవచ్చు:
ఎ) ఫ్యాన్ పరిస్థితిని గుర్తించి, బేస్లైన్ వైబ్రేషన్ స్థాయిని నిర్ణయించండి (వివిధ ఇన్స్టాలేషన్ పద్ధతుల కారణంగా ఫ్యాక్టరీ పరీక్షల సమయంలో పొందిన స్థాయికి భిన్నంగా ఉండవచ్చు);
బి) వైబ్రేషన్ కొలత పాయింట్లను ఎంచుకోండి;
సి) పరిశీలన (కొలత) ఫ్రీక్వెన్సీని నిర్ణయించండి;
d) సమాచార నమోదు విధానాన్ని ఏర్పాటు చేయండి;
ఇ) ఫ్యాన్ యొక్క కంపన స్థితిని అంచనా వేయడానికి ప్రమాణాలను నిర్ణయించండి, సంపూర్ణ కంపనం మరియు కంపన మార్పుల కోసం విలువలను పరిమితి చేయండి, ఇలాంటి యంత్రాల నిర్వహణ అనుభవాన్ని సంగ్రహించండి.
ఫ్యాన్లు సాధారణంగా క్రిటికల్ వేగానికి చేరువ కాని వేగాలలో ఎటువంటి సమస్యలు లేకుండా పనిచేస్తాయి కాబట్టి, వేగం లేదా లోడ్ స్వల్పంగా మారినప్పుడు కంపన స్థాయి గణనీయంగా మారకూడదు. అయితే ఫ్యాన్ వేరియబుల్ భ్రమణ వేగంతో పనిచేసేటప్పుడు, నిర్ణయించిన కంపన పరిమితి విలువలు గరిష్ట ఆపరేటింగ్ భ్రమణ వేగానికి వర్తిస్తాయని గమనించడం ముఖ్యం. నిర్ణయించిన కంపన పరిమితిలో గరిష్ట భ్రమణ వేగాన్ని చేరుకోలేకపోతే, ఇది తీవ్రమైన సమస్య ఉనికిని సూచించవచ్చు మరియు ప్రత్యేక పరిశోధన అవసరం.
అనుబంధం Cలో అందించబడిన కొన్ని రోగనిర్ధారణ సిఫార్సులు ఫ్యాన్ ఆపరేషన్ అనుభవంపై ఆధారపడి ఉంటాయి మరియు పెరిగిన వైబ్రేషన్ కారణాలను విశ్లేషించేటప్పుడు సీక్వెన్షియల్ అప్లికేషన్ కోసం ఉద్దేశించబడ్డాయి.
నిర్దిష్ట ఫ్యాన్ యొక్క కంపనాన్ని గుణాత్మకంగా అంచనా వేయడానికి మరియు తదుపరి చర్యల కోసం మార్గదర్శకాలను నిర్ణయించడానికి, ISO 10816-1 ద్వారా ఏర్పాటు చేయబడిన వైబ్రేషన్ కండిషన్ జోన్ సరిహద్దులను ఉపయోగించవచ్చు.
కొత్త ఫ్యాన్ల కంపన స్థాయిలు టేబుల్ 3లో ఇవ్వబడిన పరిమితి విలువల కంటే తక్కువగా ఉంటాయని అంచనా. ఈ విలువలు ISO 10816-1 ప్రకారం కంపన స్థితి జోన్ A సరిహద్దుకు అనుగుణంగా ఉంటాయి. హెచ్చరిక మరియు షట్డౌన్ స్థాయిలకు సిఫార్సు చేయబడిన విలువలు నిర్దిష్ట రకాల ఫ్యాన్లపై సేకరించిన సమాచార విశ్లేషణ ఆధారంగా నిర్ణయించబడతాయి.
సమ్మతి సమాచారం
ఈ ప్రమాణంలో ప్రామాణిక సూచనలుగా ఉపయోగించిన రెఫరెన్స్ అంతర్జాతీయ ప్రమాణాలు
పట్టిక H.1
రిఫరెన్స్ ఇంటర్స్టేట్ స్టాండర్డ్ యొక్క హోదా
రెఫరెన్స్ ఇంటర్నేషనల్ స్టాండర్డ్ యొక్క హోదా మరియు శీర్షిక మరియు రెఫరెన్స్ ఇంటర్స్టేట్ స్టాండర్డ్తో దాని సమ్మతి డిగ్రీ యొక్క షరతులతో కూడిన హోదా
GOST ISO 1940-1-2007
ISO 1940-1:1986. కంపనం. దృఢమైన రోటర్ల బ్యాలెన్సింగ్ నాణ్యత కోసం అవసరాలు. పార్ట్ 1. అనుమతించదగిన అసమతుల్యత నిర్ధారణ (IDT)
GOST ISO 5348-2002
ISO 5348:1999. వైబ్రేషన్ మరియు షాక్. యాక్సిలెరోమీటర్ల మెకానికల్ మౌంటు (IDT)
GOST ISO 7919-1-2002
ISO 7919-1:1996. నాన్-రెసిప్రొకేటింగ్ మెషీన్ల వైబ్రేషన్. రొటేటింగ్ షాఫ్ట్లపై కొలతలు మరియు మూల్యాంకనం కోసం ప్రమాణాలు. పార్ట్ 1. సాధారణ మార్గదర్శకాలు (IDT)
GOST ISO 10816-1-97
ISO 10816-1:1995. కంపనం. నాన్-రొటేటింగ్ పార్ట్లపై వైబ్రేషన్ కొలతల ద్వారా మెషిన్ కండిషన్ యొక్క మూల్యాంకనం. పార్ట్ 1. సాధారణ మార్గదర్శకాలు (IDT)
GOST ISO 10816-3-2002
ISO 10816-3:1998. కంపనం. నాన్-రొటేటింగ్ పార్ట్లపై వైబ్రేషన్ కొలతల ద్వారా మెషిన్ కండిషన్ యొక్క మూల్యాంకనం. పార్ట్ 3. 15 kW కంటే ఎక్కువ నామమాత్రపు శక్తి మరియు 120 నుండి 15000 rpm నామమాత్రపు వేగంతో పారిశ్రామిక యంత్రాలు, ఇన్-సిటు కొలతలు (IDT)
GOST 10921-90
ISO 5801:1997. పారిశ్రామిక ఫ్యాన్లు. ప్రామాణిక డక్ట్లను ఉపయోగించి పనితీరు పరీక్ష (NEQ)
GOST 19534-74
ISO 1925:2001. కంపనం. బ్యాలెన్సింగ్. పదజాలం (NEQ)
GOST 24346-80
ISO 2041:1990. వైబ్రేషన్ మరియు షాక్. పదజాలం (NEQ)
GOST 31322-2006 (ISO 8821:1989)
ISO 8821:1989. కంపనం. బ్యాలెన్సింగ్. షాఫ్ట్లు మరియు అమర్చిన భాగాలను బ్యాలెన్స్ చేసేటప్పుడు కీవే ప్రభావాన్ని లెక్కించడానికి మార్గదర్శకాలు (MOD)
GOST 31351-2007 (ISO 14695:2003)
ISO 14695:2003. పారిశ్రామిక ఫ్యాన్లు. వైబ్రేషన్ కొలత పద్ధతులు (MOD)
గమనిక: ఈ పట్టికలో ప్రామాణిక సమ్మతి డిగ్రీ యొక్క క్రింది షరతులతో కూడిన హోదాలు ఉపయోగించబడ్డాయి: IDT – ఒకే ప్రమాణాలు;
Nikolai Shelkovenko వైబ్రేషన్ విశ్లేషణ ఇంజనీర్, అలాగే Vibromera స్థాపకుడు మరియు ముఖ్య కార్యనిర్వహణాధికారి.
15 ఏళ్లకు పైగా ఆయన తిరిగే యంత్రాలను టెస్ట్ బెంచ్ మీద కాకుండా, పని జరిగే చోటే బ్యాలెన్స్ చేస్తూ వచ్చారు: మల్చర్లు, పారిశ్రామిక ఫ్యాన్లు, క్రషర్లు, సెంట్రిఫ్యూజ్లు, షాఫ్ట్లు మరియు స్పిండిల్స్. ఈ పని నుంచే Balanset పరికరాలు పుట్టుకొచ్చాయి — నిపుణుడు యంత్రం దగ్గరికి తీసుకెళ్లి అక్కడే ఒక్కడే ఉపయోగించగలిగే సాధనంగా వీటిని రూపొందించారు, ప్రయోగశాల పరికరంగా కాదు.
Vibromera 2017లో స్థాపించబడింది, 2023 నుంచి పోర్చుగల్లోని పోర్తో నగరంలో ఉంది. Balanset శ్రేణి అభివృద్ధి, అసెంబ్లీ, మద్దతు అన్నీ ఇక్కడే జరుగుతాయి. ప్రధాన పరికరం Balanset-1A — ఒకటి మరియు రెండు తలాలలో బ్యాలెన్సింగ్కు, వైబ్రేషన్ డయాగ్నస్టిక్స్కు ఉపయోగపడే పోర్టబుల్ ఎనలైజర్.
Nikolai స్వయంగా కస్టమర్ మద్దతులో, కష్టమైన బ్యాలెన్సింగ్ కేసులను పరిష్కరించడంలో మరియు సాఫ్ట్వేర్ అభివృద్ధిలో పాల్గొంటారు. ఆయన ప్రపంచవ్యాప్తంగా ఉన్న కస్టమర్లతో, ఏ భాషలోనైనా పని చేస్తారు.

0 వ్యాఖ్యలు