Balansiranje CNC vretena & Balansiranje držača alata
Referenca alatničara za uravnoteživanje vretena na mjestu i korekciju držača alata — od provjere da li je neravnoteža zaista problem do provjere da rezultat zadovoljava ISO ciljeve. Pokriva glodalica, tokarilica i brušenja vretena.
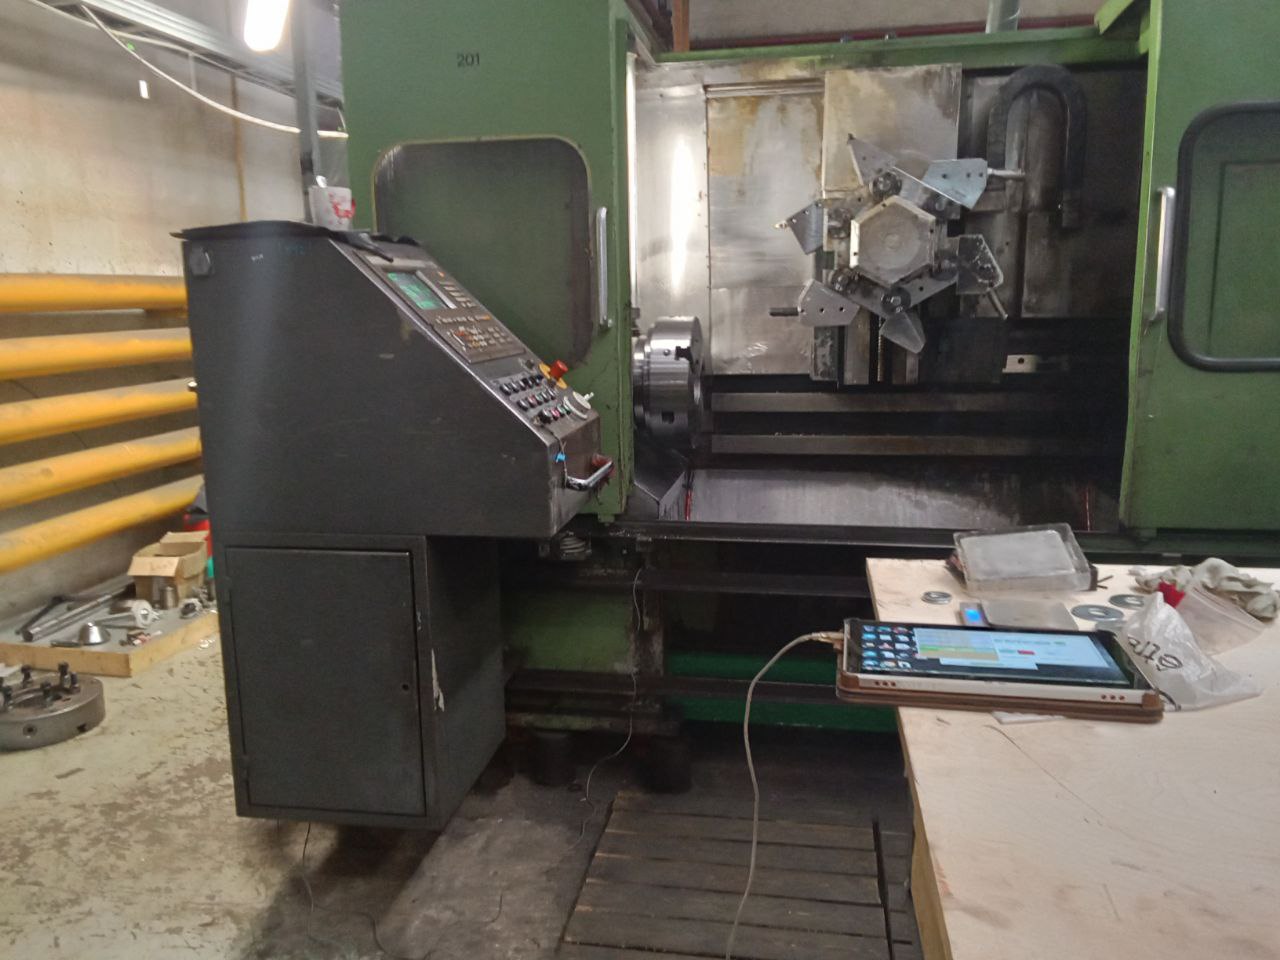
Pravi troškak neuravnotežene vretene
Vreteno koje se rotira na 12.000 okretaja u minuti čini 200 revolucija u sekundi. Ako je centar mase pomaknut samo 5 mikrona od ose rotacije, rezultujuća centrifugalna sila udara u ležajeve 200 puta u sekundi — a ta sila se povećava sa kvadratom brzine. Udvostručite broj okretaja, četverostruka se sila. Ovo nije metafora; to je fizika koja upravlja svakim vretenom u svakoj CNC mašini.
Efekti se pojavljuju brzo i na merljive načine:
Talasavost, tragovi vibriranja, facetiranje. Dijelovi koji bi trebalo da imaju Ra 0,4 µm mjere Ra 0,6 µm ili gore.
Vibracije izazivaju mikro-lomljenje na ivicama od karbida. Alati koji bi trebali da traju 60 minuta traju samo 20–30 minuta.
Precizni ugaoni kontaktniSetovi (P4/P2 klasa) + rad + 1–4 nedelje zastoja mašine.
Ležaji vretena su najskuplija žrtva. Tipičan duplex ili triplex set ležaja za vreteno od 12.000+ okretaja po minuti košta 2.000–6.000 € samo za delove. Dodajte rad, poravnanje, upuštanje i zastoj mašine — ukupan iznos često dostiže 8.000–25.000 €. A ležaji se ne razvaljivaju od preopterećenja, već od cikličnog udarnog opterećenja koje stvara neuravnoteženost. Svaka revolucija, svaki udar, svaki čas rada mašine.
Najskuplija posledica nije ležaj — to su otpaci. Vreteno koje radi 0,5 mm/s iznad prihvatljive vibracije može proizvesti delove koji izgledaju dobro, ali padaju dimenzionalne provere. Ako to ulovite nakon 200 delova umesto 20, odbacili ste 10× više materijala i vremena mašine.
ISO razredi uravnoteženosti: koju metu postaviti
Pre nego što preuzmete uravnotežavač, definirajte šta "uravnoteženo" znači za vašu vretenu. Odgovor zavisi od brzine, klase ležaja i onoga što radite.
Razredi uravnoteženosti (ISO 1940-1 / ISO 21940-11)
Kvalitet balansiranja izražava se kao klasa G (mm/s) — dozvoljena brzina rezidualnog pomjeraja centra mase pri radnoj brzini. Niži G = strožija tolerancija = manje vibracija.
| Klasa | Primjena | Tipična upotreba CNC-a |
|---|---|---|
| G 6.3 | Industrijska vratila općenito, remenice, pumpe | Rijetko dovoljno za vretena — marginalno samo pri niskim brojevima okretaja |
| G 2.5 | Elektromotori, standardna vretena mašina | Većina CNC glodalica i tokarilica ispod 12.000 okretaja u minuti |
| G 1.0 | Precizna vratila, brzohodne mašine | HSC vretena za glodanje iznad 12.000 okretaja u minuti, precizne tokarilice |
| G 0.4 | Ultraprecizna vratila | Brusioca vretena, precizne bušilice, ultrabrzohodna obrada |
Proračun tolerancije
Dozvoljena rezidualna neuravnoteženost (U_{mathrm{per}}) (u g·mm) izračunava se na osnovu mase rotora i radne brzine:
Primjer: Vreteno od 20 kg pri 10.000 okretaja, kvaliteta G 2,5:
(U_{mathrm{per}}) = 9549 × 2,5 × 20 / 10.000 = 47,7 g·mm
To je ekvivalentno s 0,48 g pri polumjeru od 100 mm — manje od pola grama.
Pri G 1,0, isto vreteno pada na 19,1 g·mm — oko 0,2 g pri 100 mm. Pri 24.000 okretaja, tolerancija je čak 4 puta stroža.
Za vretena iznad 15.000 okretaja u minuti, brojevi postaju vrlo mali. Čahura alata od 5 kg pri 20.000 okretaja i G 2,5 ima toleranciju od samo 5,97 g·mm — česticu metala. To je razlog zašto brzohodna obrada zahtijeva i vreteno i uravnoteživanje čahure alata kao odvojene korake.
Uravnoteživanje vretene na mjestu — korak po korak
In-situ znači "na mjestu" — vreteno ostaje u stroju, radi u svojim ležajima. Ovo je standardna metoda za CNC vretena jer obuhvaća sve što utječe na vibracije: pogon, ležaje, stezanje, toplinsko stanje i stvarnu brzinu vrtnje. Vretena uravnotežena na strojevima za uravnotežavanje mjerena na ležajima stroja često vibriraju nakon reinstalacije jer su uvjeti drugačiji.
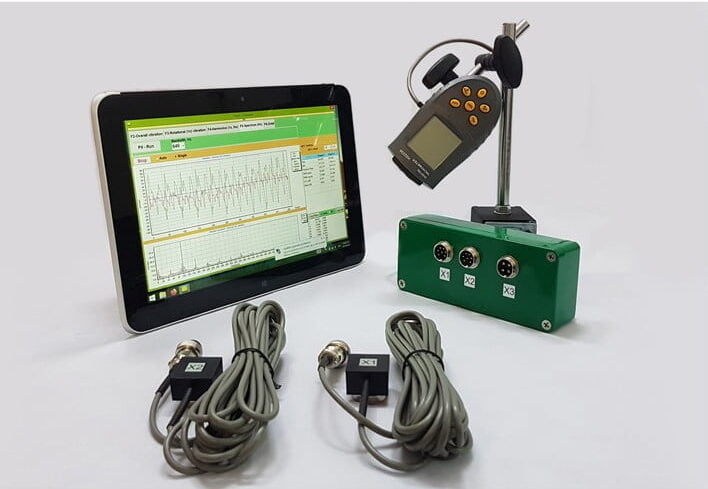
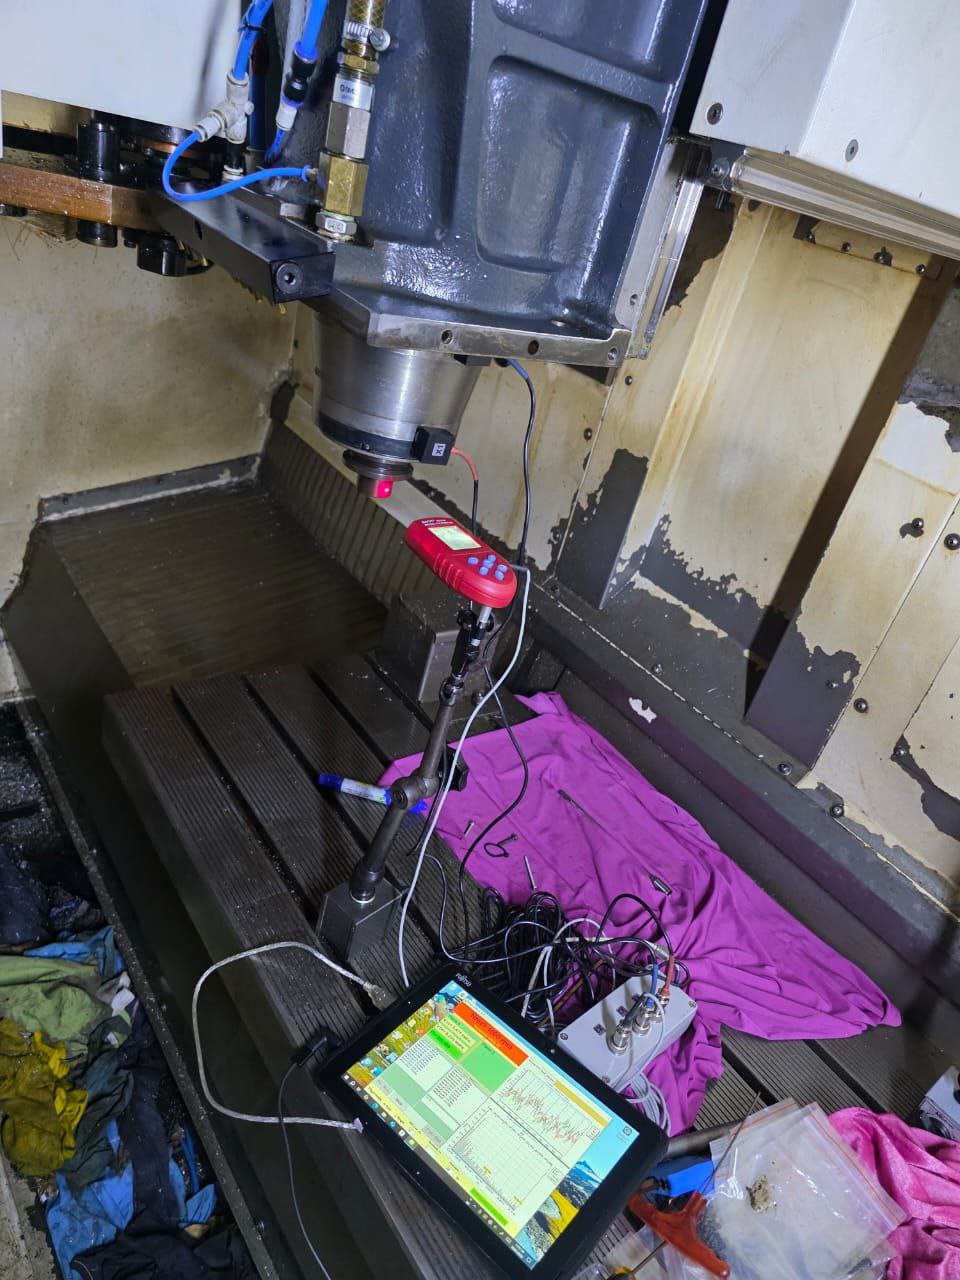
Oprema: Balanset-1A prijenosni uravnotežavač, laptop, akcelerometar, laserski tahometar, probne težine, korekcijske težine ili vijci za podešavanje, mjerač hoda (za provjeru runout).
Provjera prije: Je li to zaista neuravnoteženost?
Prije uravnotežavanja, potvrdite da je neuravnoteženost dominantni izvor vibracija. Dvije brze provjere:
Provjera radijalnog bacanja. Postavite mjerač hoda protiv vretenika i rotirajte rukom. Hod vretenika trebao bi biti u skladu sa specifikacijom proizvođača stroja — tipično < 0,002 mm za HSK, < 0,005 mm za BT/CAT. Ako je hod izvan specifikacije, vretenika je oškođena ili kontaminirana. Prvo je očistite.
FFT spektar. Pokrenite vreteno na radnoj brzini i snimite spektar vibracija pomoću Balanset-1A. Dominantan vrh pri 1× RPM = neuravnoteženost. Snažna energija pri 2× RPM = nesosnost. Vrhovi na frekvencijama defekta ležaja (BPFO, BPFI) = oštećenje ležaja. Balansiranje ispravlja samo komponentu 1×. Ako uočite druge dominantne frekvencije, prvo riješite njih.
Instalirajte senzor i tahometar
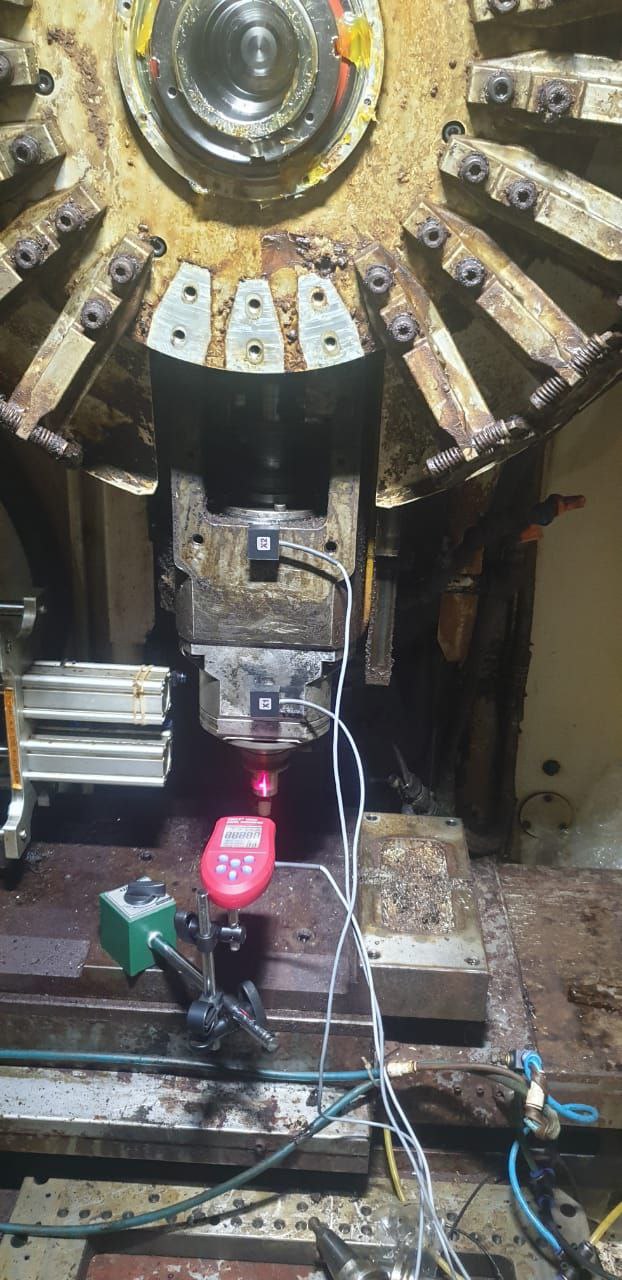
Postavite akcelerometar na kućište vretena što bliže prednjoj ležajnici. Koristite magnetnu montažu (preporučena) ili montažu s vijkom za nemagnetne kućišta. Senzor mora biti čvrsto spregnut — bilo kakva labavost unosi grešku u mjerenje.
Postavite reflektivnu traku na rotirajuću površinu vidljivu laserskom tahometru. Na CNC vretenima, prirubnica držača alata ili kraj vučne šipke često su pogodni. Postavite tahometar na magnetni stalak s jasnom linijom vida. Provjerite stabilan odabir RPM prije nastavka.
Spojite oboje na Balanset-1A jedinicu, USB na laptop, pokrenite softver.
Trostepeno balansiranje: početno → probno → korekciono
Pokus 1 — Bazna vrijednost. Pokrenite vreteno na radnoj brzini (ili brzini gdje su vibracije najveće). Snimite amplitudu i fazu vibracija. Ovo je vaš "prije" broj.
Pokus 2 — Probna težina. Zaustavite vreteno. Instalirajte poznatu probnu težinu na dostupnoj lokaciji — na navojnoj radi za uravnotežavanje na prirubnici vretena ili magnetnoj težini na uravnotežavajućem arboru. Pokrenite vreteno, snimite novi vektor vibracija. Amplituda ili faza moraju se promijeniti za najmanje 20–30% od bazne vrijednosti. Ako nije, povećajte probnu težinu ili je premjestite na veću radijalnu udaljenost.
Proračun. Softver Balanset-1A izračunava masu korekcije i kut iz dva podatkovne točke. Primjer rezultata: "14,2 g na 237°" — što znači da trebate 14,2 grama korekcije na 237° od položaja probne težine, u smjeru vrtnje.
Primjena korekcije i provjera
Uklonite probnu težinu. Instalirajte izračunanu korekciju koristeći jednu od ovih metoda:
Zavrtnji za fiksiranje — najčešće se koristi za CNC vretena s namjenskim rupama za balansiranje na prirubnici ili nosaču. Uvrnite kalibrirane mase pod izračunatim kutom.
Prsteni za balansiranje — dva ekscentrična prstena koji se klize jedan nasuprot drugom. Okretanjem ih relativno jedan prema drugom kreira se vektorska korekcija. Česti na brušenju vretena i balansirnim čahurama.
Uklanjanje materijala — bušenje metala na težoj strani. Nepovratno, ali precizno. Koristi se kada vreteno nema balansirnih posebnih rješenja.
Pokus 3 — Provjera. Pokrenite vreteno, izmjerite ostatnu vibraciju. Za standardno CNC glodalice vreteno na 12.000 okr/min, cilj je ispod 0,5 mm/s. Za precizno brušenje, ispod 0,1 mm/s. Ako je rezultat iznad cilja, softver predlaže korekciju trimanja — malu dodatnu masu za finim prilagođavanjem.

Glodanje, Tokarenje i Brušenje: Napomene specifične za vretena
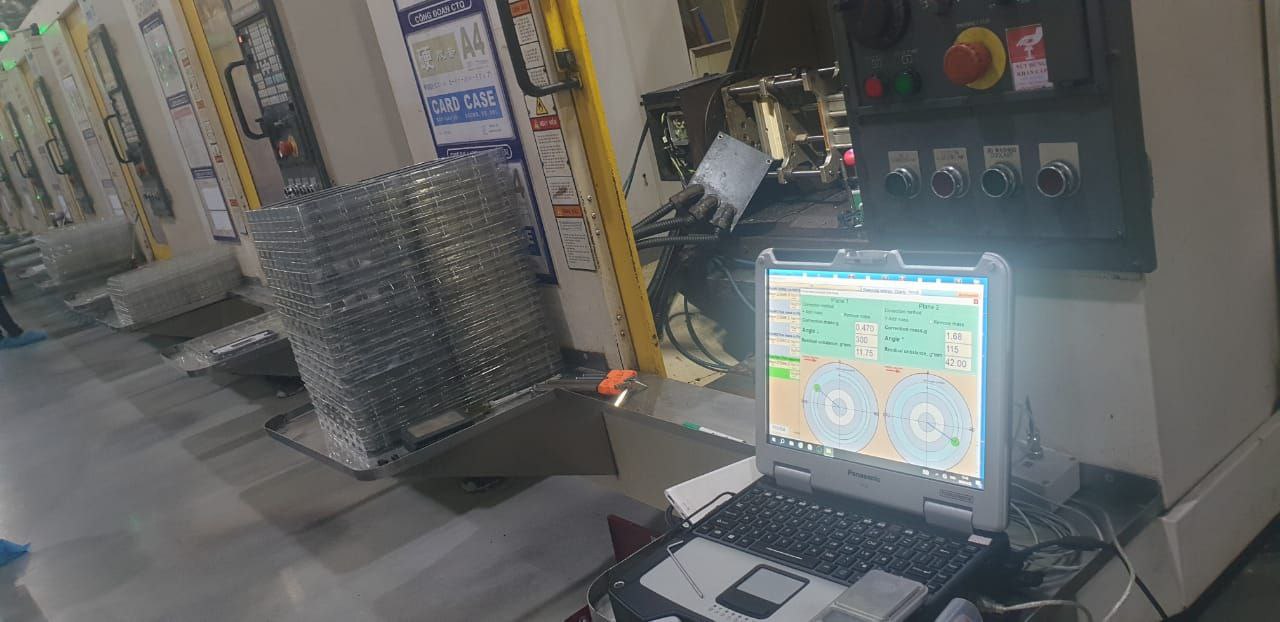
Metoda pokusne mase je ista za sve vrste vretena. Što se mijenja je pristup, metoda korekcije i klasa balansiranja koju ciljaš.
Vretena za glodanje
Visoki broj okretaja, varijabilna rezna opterećenja. Mnoga vretena imaju ugrađene rupe za balansiranje u nosačem prirubnice. Iznad 15.000 okr/min, ekspanzija konusa pod centrifugalnom silom utječe na hvatanje alata — HSK sučelja nadmašuju BT/CAT jer imaju dvokontaktnu vezu (konus + čelo). Alat je često dominantni izvor nebalansiranosti.
Vretena strugova
Kompleksnost: znoj. Teški napravci s pomičnim čeljustima stvaraju varijabilnu nebalansiranost ovisno o položaju čeljusti i sili stezanja dijelova. Balansirajte vreteno s instaliranim napravom. Mnogi napravci imaju rupe za balansiranje — koristite ih. Za pod-vretena na multi-osnih tokarilica, pristup je teži; planirajte postavljanje senzora unaprijed.
Vretena za brušenje
Najtješće tolerancije. Brusne ploče mijenjaju balans kako se troše. Mnoge brusne mašine koriste automatske glave za balansiranje — ekscentrične mase unutar vretena koje se kontinuirano kompenziraju. Ako mašina nema auto-balanser, koristite prirubnice ploče s kliznim masama u prstenastom žlijebu, ili korigirajte s Balanset-1A i fiksnim masama.
Balansiranje držača alata
Iznad 8.000 okr/min, nosač alata postaje primarni izvor nebalansiranosti. Vreteno može biti savršeno balansirano, a vibracija će biti neprihvatljiva ako je skup alata izvan specifikacije. Na 20.000+ okr/min, ovo nije prijedlog — to je fizika situacije.
Odakle dolazi nebalanseriranost držača alata?
Asimetrični dizajn. Weldon pljosnatine, bočne zaključne vijke, utore za ključeve i geometrije za lomljenje čipova sve kreiraju inherentnu asimetriju mase. Weldon držač sa bočnim vijkom je mjerljivo nebalanseriran po dizajnu — nikad nije bio namijenjen za brzine veće od 5.000 o/min.
Ekscentričnost proizvodnje. Os konusa i os otvora nikad nisu savršeno koncentrične. Niti je os otvora savršeno koncentrična sa stablom alata. Svaki interfejs dodaje otskočenost i pomeranje mase.
Stezna čahura i matica. ER collet matice često nose ekscentričnost od navoja. Pri visokim brzinama, sama matica postaje izvor vibracija. Koristite precizno obrađene balansirane matice za HSC rad.
Rezni alat. Jednooštri rezni noževi, asimetrični umetni alati i alati sa ekscentričnom geometrijom dodaju nebalanseriranost koju nijedna korekcija držača ne može eliminirati. Ovi alati imaju praktičnu granicu brzine određenu njihovom distribucijom mase.
Metode balansiranja
Balansirni vijci
Kalibrirani vijci različitih masa zavijeni u dedicirane rupe u telu držača. Najčešća metoda. Fleksibilna — možete ponovno balansirati za različite alate u istom držaču. Većina HSC držača dolazi sa pre-bušenim rupama za balansiranje.
Ekscentrični prstenovi za balansiranje
Dva prstena sa masom van centra. Rotiranjem jedan u odnosu na drugi kreira se neto vektor korekcije u bilo kojem smjeru. Brzo podešavanje, bez uklanjanja metala. Česta na collet čakovima i modularnim sistemima alata.
Uklanjanje materijala (bušenje)
Nepovratno — izbušite masu na teškoj tački. Precizno i trajno. Praktično samo za držače namijenjene jednom alatu. Nije pogodno ako često zamjenjujete alate.
Shrink-fit držači
Prirodno simetrični — držač je solidan cilindar bez mehanizama stiskanja. Obično zahtijeva minimalnu korekciju. Najbolji izbor za HSC iznad 20.000 o/min kada se kombinuje sa balansiranim alatima.
Korak 1: Balansirajte goli vreteno in-situ (Balanset-1A). Korak 2: Balansirajte svaki držač alata + montažu alata na vertikalnoj balansnoj mašini. Korak 3: Nakon što unesete balansiranu montažu u vreteno, provjerite finalnu vibraciju na mjestu. Ako su oba pojedinačno u specifikaciji, kombinirani rezultat je gotovo sigurno u specifikaciji.
Terenske podatke: HSC vretena za glodanje na 24.000 okretaja po minuti
Podizvođač u zrakoplovnoj industriji u zapadnoj Evropi obrađivao je aluminijske strukturne komponente na 5-osnom HSC centru — mašini sa direktno pogonjenim vretenom brzine 24.000 o/min. Nakon planirane zamjene ležaja, vreteno je prošlo prijemni test proizvođača mašine, ali je pogon primijetio dvije stvari: kvaliteta površinske obrade na kritičnim licima opala je sa Ra 0,4 na Ra 0,7 µm, a karbidne glodalice su trajale 25 minuta umjesto uobičajenih 55.
Servisni tim proizvođača mašine provjerio je poravnanje i predopterećenje ležaja — oba u specifikaciji. Problem je bila rezidualna neubalansiranost od zamjene ležaja. Novi ležaji imaju malo drugačiju distribuciju mase od starog seta, a ponovno sastavljeno vreteno nije više bilo balansirano na suo originalno stanje.
Postavili smo Balanset-1A na kućište vretena, izvršili FFT na 24.000 RPM-a, i potvrdili čist 1× RPM vrh — udžbenička neubalansiranost. Početna vibracija: 4,2 mm/s na prednjoj kuglici ležaja. Za vreteno na ovoj brzini, cilj je ispod 0,5 mm/s (G 1,0).
Jedno probno pokretanje, jedna korekcija — zavrtanj za fiksiranje mase 3,8 g ugrađen pod uglom od 194° u rupi za balansiranje na nosu vretena. Ukupno vrijeme postupka: 55 minuta uključujući pripremu.
5-osni HSC centar — vreteno sa direktnim pogonom od 24.000 RPM-a
Obrada avionskog aluminijuma. Skok vibracije nakon planirane zamjene ležaja. Prihvatni test proizvođača mašine prošao je, ali kvaliteta površine i vijek alata su bili degradirani.
Nakon korekcije, kvaliteta površinske obrade vratila se na Ra 0,38 µm. Vijek trajanja alata vratio se na preko 50 minuta. Pogon sada mjeri vibracije vretena nakon svakog servisa ležaja — provjera od 55 minuta koja sprječava sedmice smanjene proizvodnje.
Kada uravnoteživanje ne rešava probleme vibracija
Slijedili ste postupak, instalirali korekciju, a vibracija je i dalje visoka. Prije nego što pretpostavite da je instrument pogrešan, provjerite ova četiri česta blokera:
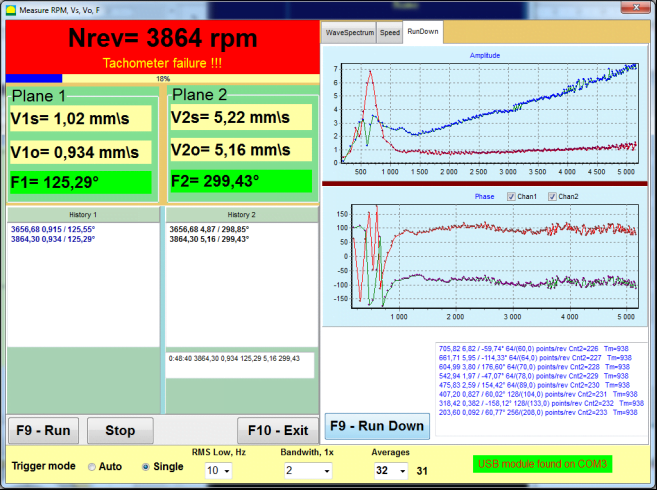
1. Strukturna rezonancija. Ako se brzina rada vretena poklapa sa prirodnom frekvencijom strukture mašine, vibracija se pojačava bez obzira na kvalitetu balansiranja. Test: izvršite spor porast broja okretaja od niskog RPM-a do broja okretaja rada dok bilježite vibraciju. Ako vidite oštar skok na specifičnom broju okretaja koji pada gore i ispod njega, to je rezonancija. Rješenje nije balansiranje — to je ili promjena broja okretaja za 5–10%, ojačavanje strukture, ili dodavanje prigušenja.
2. Problemi sa čahuram / Belleville oprugama. Ako su Belleville opruge koje stežu držač alata umorne ili prekinute, alat se ne siedli kruto u konus. To stvara "plutajuću" neubalansiranost — ona se pomjera svaki put kada otpustite i ponovno stegnete. Vibracija se nasumično mijenja između pokretanja. Nikakvo balansiranje ne može kompenzirati mehaničko priliježivanje koje nije ponovljivo.
3. Zagađenje konusa. Čestice, ostatci rashladnog sredstva, ili mikro-rebra u konusu vretena sprečavaju da se držač alata u potpunosti siedli. Rezultat: visok izlaz iz centara i vibracija koja se mijenja sa svakom promjenom alata. Očistite konus sa uklanjačem konusa i provjerite sa pruskim plavim (obrazac kontakta trebao bi biti >80% oko obima).
4. Greška u konvenciji spoja. Kada se balansira vreteno koje se poganja kroz spoj (starije mašine, vretena pogonjena remenom), konvencija pola-spoja mora biti slijeđena: rotor se balansira pretpostavljajući da nosi polovicu spoja, a odgovarajući dio (remenica, spajač) nosi drugu polovicu. Ako jedna strana pretpostavlja puni spoj a druga pretpostavlja nikakav spoj, kombinirana montaža će biti neubalansirana.
Pokrenite test opadanja broja okretaja: neka vreteno prirodno usporava od radne brzine dok se bilježe vibracije u odnosu na broj obrtaja (RPM). Ako vibracije glatko opadaju sa brzinom → neuravnoteženost (dobar kandidat za balansiranje). Ako vibracije naglo skoče pri određenom broju obrtaja tokom usporavanja → rezonanca. Ako su vibracije nepravilne i neponovljive → mehanička labavost ili problem sa stezanjem. Balanset-1A automatski bilježi podatke o usporavanju (coast-down).
Oprema: Specifikacije Balanset-1A
Gornji postupak koristi Balanset-1A prenosiv sistem za balansiranje. Relevantne specifikacije za rad vretena:
Komplekt uključuje dva akcelerometra, laserski tahometar, reflektivnu traku, magnetne nosače, softver na USB-u i torbu za nošenje. Nema pretplata. Nema ponavljajućih licencnih naknada.
Vibracije vretena koštaju vas obrade površine i trajanja alata?
Balanset-1A pokriva svako CNC vreteno od 100 do 100.000 RPM. Jedan uređaj. Nema ponavljajućih naknada. Garancija od 2 godine.
Često postavljana pitanja
Gotovi sa nagađanjem — spremni za mjerenje?
Balanset-1A. Jedan uređaj za svaki vreteno — od CNC glodalice do preciznog brusilica. Dostava širom svijeta kroz DHL / UPS. Bez pretplate.
Procedure opisane na ovoj stranici razvio je i terenski testirao tim Vibromera koristeći Balanset-1A, prenosivi dvokanalni balanser i analizator vibracija za balansiranje rotora na licu mjesta.

Nikolai Shelkovenko
Nikolai Shelkovenko je inženjer analize vibracija te osnivač i izvršni direktor kompanije Vibromera. Više od 15 godina balansira rotacionu opremu na terenu, a ne na ispitnom stolu: malčere, industrijske ventilatore, drobilice, centrifuge, vratila i vretena. Upravo je iz tog rada nastala serija instrumenata Balanset — osmišljeni su kao alat koji stručnjak može ponijeti do mašine i njime raditi sam, na licu mjesta, a ne kao laboratorijska oprema. Vibromera je osnovana 2017. godine, a od 2023. sjedište joj je u Portu u Portugalu. Ovdje se odvijaju razvoj, sklapanje i podrška za liniju Balanset. Vodeći instrument je Balanset-1A, prijenosni analizator za balansiranje u jednoj i dvije ravni te za vibracijsku dijagnostiku. Nikolai lično učestvuje u podršci korisnicima, u rješavanju složenih slučajeva balansiranja i u razvoju softvera. Radi s korisnicima širom svijeta, na bilo kojem jeziku.


0 Comments