Balanceo de rotores de desvaradoras de martillos y trituradoras forestales: La guía completa de campo
Sus rodamientos de trituradora duran dos semanas en lugar de dos años. La cabina del tractor tiembla tanto que los paneles del tablero traquetean. Ha probado rodamientos más baratos, pernos más apretados, incluso refuerzos soldados: nada funciona. El rotor está desbalanceado. Esta guía le muestra exactamente cómo solucionarlo, con cifras reales de campo.
¿Prefiere que lo hagamos nosotros? Servicio de balanceo en sitio de trituradoras forestales — precio y reservación.
Qué hace realmente el balanceo de rotores
Todo objeto giratorio tiene una distribución de masa. Si esa masa no es simétrica alrededor del eje de rotación, el rotor tira hacia un lado al girar. A 2,000 RPM —una velocidad típica de la toma de fuerza (TDF)—, incluso un desplazamiento de 35 gramos a 15 cm de radio genera más de 22 kg de fuerza centrífuga sobre los rodamientos, una vez por revolución, 33 veces por segundo.
Balanceo de rotores significa ajustar esa distribución de masa —agregando o retirando pequeños pesos— hasta que las fuerzas centrífugas se cancelen entre sí. El rotor gira alrededor de su centro geométrico en lugar de tambalearse alrededor de sus puntos pesados. La vibración disminuye, las cargas en los rodamientos disminuyen y la máquina deja de intentar desarmarse.
En las desvaradoras de martillos y las trituradoras forestales, el rotor es un tambor de acero largo que lleva de 20 a 80 martillos oscilantes o dientes fijos. Estos rotores son grandes, pesados y casi imposibles de fabricar con perfección. Cada cordón de soldadura, cada soporte de martillo, cada variación en el espesor de la pared crea una pequeña asimetría de masa. La suma de esas asimetrías es el desbalance.
Por qué importa: fuerzas, fallas y dinero
El desbalance no es una molestia: es una fuerza destructiva. La fuerza centrífuga de un rotor desbalanceado crece con el cuadrado de las RPM. Al duplicar la velocidad, la fuerza se cuadruplica. A la velocidad de operación, un desbalance moderado somete a cada componente de la máquina a una carga cíclica de martilleo.
Qué se rompe primero (y cuánto cuesta)
- Cojinetes reciben el golpe directo. Un rotor desbalanceado puede reducir la vida útil de los rodamientos en un 30 % o más. Los juegos de rodamientos de calidad cuestan €50–€100 cada uno, pero el daño real son las 2–4 horas de tiempo de inactividad por cada reemplazo. Algunos operadores reemplazan rodamientos cada pocos días.
- Chumaceras se ensanchan por el exceso de holgura. Una vez que el alojamiento se ovala, ni siquiera un rodamiento nuevo girará bien. Reparación o reemplazo de la chumacera: €200–€500.
- Pernos y elementos de fijación se aflojan continuamente. Cada perno de una máquina vibrante intenta desenroscarse. Los pernos flojos significan martillos perdidos, protecciones perdidas, producción perdida y un riesgo de seguridad.
- Las soldaduras del chasis se agrietan. La fatiga por vibración prolongada agrieta el cuerpo de la desvaradora. Empieza a ver placas de refuerzo soldadas sobre placas de refuerzo anteriores: una máquina Frankenstein que pierde integridad estructural con cada reparación.
- Los conectores hidráulicos tienen fugas. La vibración afloja las conexiones y endurece por deformación las superficies de sellado. La pérdida de fluido conduce al sobrecalentamiento y al daño de la bomba.
- El tractor también sufre. La vibración viaja a través del eje de la toma de fuerza (TDF) y el enganche de tres puntos hacia el tractor. Los soportes de la cabina, las juntas universales de la línea de transmisión e incluso los cuerpos de válvulas hidráulicas del tractor pueden deteriorarse.
- El operador lo paga físicamente. La exposición prolongada a la vibración de cuerpo completo está vinculada a lesiones musculoesqueléticas. Algunos operadores reportan sentir vibraciones en las manos durante horas después de terminar el trabajo.
Estándares ISO de vibración para rotores agrícolas
Dos estándares importan aquí. ISO 1940-1 define grados de calidad de balanceo: cuánto desbalance residual es aceptable para un tipo de rotor dado. ISO 10816-3 (ahora ISO 20816-3) define zonas de severidad de vibración: cuánta vibración es aceptable en los soportes de los rodamientos.
| Grado ISO 1940 | Aplicación | Ejemplo de equipo |
|---|---|---|
| G40 | Maquinaria agrícola pesada | Máquinas accionadas por cigüeñal, rotores rígidos con bajas RPM |
| G16 | Maquinaria agrícola, en general | Desvaradoras de martillos, trituradoras forestales, molinos de martillos |
| G6.3 | Maquinaria agrícola, funcionamiento suave | Trituradoras de altas RPM, bombas centrífugas, ventiladores |
| G2.5 | Motores eléctricos, transmisiones de precisión | Ventiladores de proceso, impulsores de bombas, armaduras de motores |
| Zona | Vibración (mm/s RMS) | Significado | Acción requerida |
|---|---|---|---|
| A | < 2.8 | Condición de máquina nueva | Ninguno — excelente |
| B | 2.8 – 7.1 | Aceptable para operación a largo plazo | Monitorear periódicamente |
| C | 7.1 – 11.2 | Solo aceptable por períodos cortos | Planificar mantenimiento pronto |
| D | > 11.2 | Peligroso: riesgo de daños | Detener la máquina. Reparar inmediatamente |
Un solo reemplazo de rodamiento en una desvaradora de martillos toma de 2 a 3 horas y cuesta €50–€100 en refacciones. Si la vibración lo obliga a realizar reemplazos cada 2 semanas en lugar de cada 12 meses, eso equivale a aproximadamente 24 reemplazos adicionales por año: €1,200–€2,400 en refacciones más 48–72 horas de tiempo de trabajo perdido.
Un día de tiempo de inactividad durante la temporada de contratos puede costar €500–€1,000 en ingresos perdidos. Una falla catastrófica (eje agrietado, rotor destruido) significa €1,500–€3,000+ en refacciones de reemplazo y semanas de espera.
Un Balanset-1A cuesta €1,975 una sola vez. Una o dos fallas de rodamiento evitadas lo pagan. Cada trabajo después de eso es ahorro puro.
Tipos de equipo y sus particularidades de balanceo
No todas las desvaradoras o trituradoras se comportan de la misma manera. La geometría del rotor, el tipo de martillo y las RPM de operación afectan cómo se desarrolla el desbalance y cómo se corrige.
Desvaradora de martillos (accionada por TDF)
El tipo más común. Tambor horizontal con cuchillas en Y o martillos oscilantes en soportes pivotantes. El desbalance suele provenir del desgaste desigual de los martillos, de martillos faltantes o de acumulación de lodo. Se requiere balanceo en dos planos para tambores de más de 1.2 m. Reemplace los martillos desgastados en pares opuestos antes de balancear.
Trituradora forestal (montada en excavadora)
Rotores más pesados con dientes fijos de carburo. El desbalance se desarrolla cuando los dientes se desgastan de manera desigual o se rompen al impactar piedras y metal enterrado. Estos rotores funcionan con accionamientos hidráulicos: las RPM pueden variar, así que mantenga la velocidad constante durante la medición. Se necesitan pesos de prueba más grandes (típicamente 100–200 g).
Desvaradora de martillos para orillas de carretera
RPM más altas para un corte fino, lo que las hace más sensibles al desbalance. Suelen tener un rotor más ligero con muchos martillos pequeños. Incluso un desbalance leve produce una vibración notable. Apunte al grado G6.3 para un funcionamiento suave. Los tambores huecos pueden acumular residuos en su interior: límpielos antes de balancear.
Trituradora de tocones / tambor de desmonte
Los rotores más pesados de esta categoría. RPM bajas, pero fuerzas centrífugas enormes debido al peso. Desbalance por dientes rotos y reparaciones de soldadura. A menudo se requieren dos operadores: uno para operar la máquina y otro para monitorear el Balanset. Los pesos de corrección pueden ser de 200–500 g por plano.
Desbalance estático vs. dinámico: por qué el método “sobre cuchillas” se queda corto
El enfoque tradicional es simple: apoyar el rotor sobre dos cuchillas de apoyo (o un par de barras redondas), dejarlo girar libremente y contrapesar el lado pesado. Cuando el rotor ya no gira por sí solo, está “balanceado”. Esto funciona para el desbalance estático — donde el centro de masa está desplazado del eje de rotación.
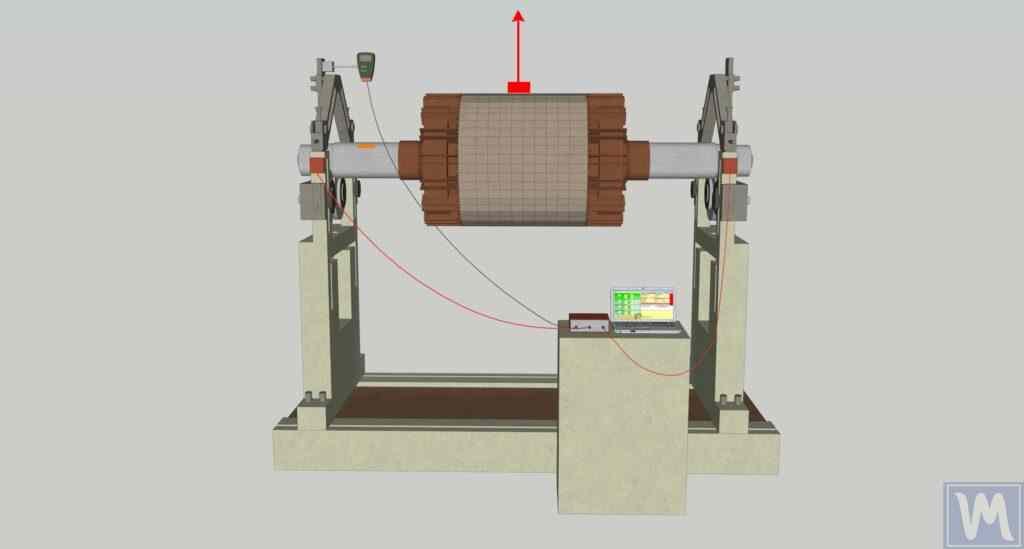
Para rotores cortos (longitud menor a aproximadamente el 25 % del diámetro), el balanceo estático puede ser suficiente. Piense en una polea de correa única o una rueda abrasiva: el error de distribución de peso está esencialmente en un plano.
Los tambores de las desvaradoras de martillos son largos. Un tambor de 1.5 m en una desvaradora típica accionada por TDF tiene una relación longitud-diámetro de 3:1 o más. Imagine que un extremo del tambor tiene un punto pesado en la posición de las 12 en punto y el otro extremo tiene un punto pesado en la posición de las 6 en punto. Sobre las cuchillas de apoyo, esos dos puntos se contrarrestan entre sí: el rotor se queda nivelado y parece “balanceado”.
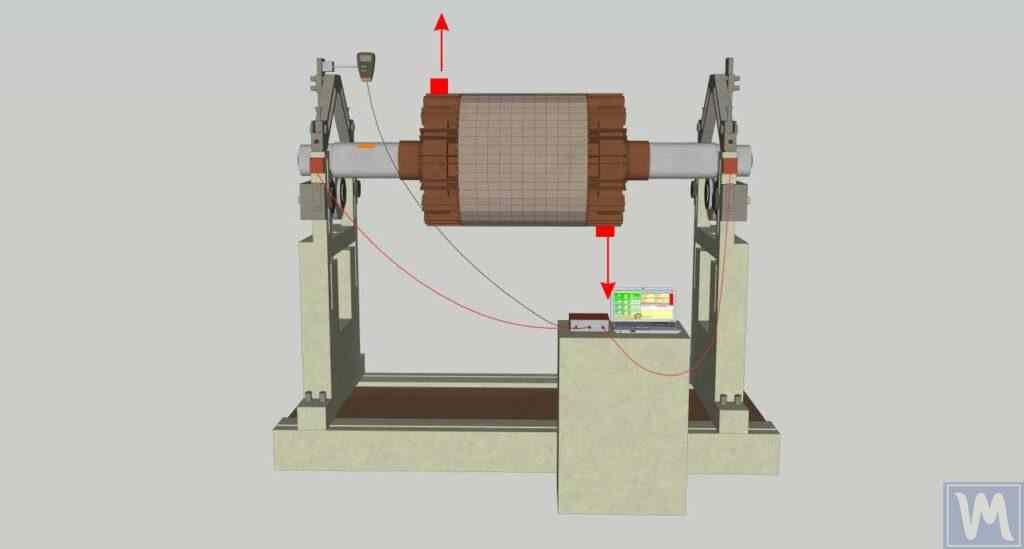
Haga girar ese mismo rotor a 2,000 RPM y cada punto pesado genera una fuerza centrífuga que tira hacia afuera en su propia dirección. El resultado es un par — una fuerza de torsión que hace oscilar el rotor de extremo a extremo. Esto es desbalance dinámico, y es invisible cuando el rotor está estacionario.
Regla general: Si la longitud del rotor es mayor que el 25 % de su diámetro, asuma que hay desbalance dinámico y use balanceo en dos planos. Para prácticamente todos los tambores de desvaradoras de martillos, tambores de trituradoras forestales y rotores de trituradoras, esto significa que el balanceo dinámico es el único enfoque efectivo.
Por qué el balanceo en taller no es suficiente
Algunos operadores envían sus rotores a un taller mecánico para balanceo en banco. El taller monta el rotor en una balanceadora con sus propios rodamientos de precisión y mide el desbalance. Agregan pesos, verifican y lo devuelven. El rotor regresa “perfectamente balanceado”.
Lo reinstala. Sigue vibrando. ¿Por qué?
- Rodamientos diferentes. La balanceadora del taller tiene rodamientos de precisión con un juego casi nulo. Los rodamientos de su desvaradora tienen juego de trabajo, cierto desgaste y pueden estar en alojamientos ensanchados. El rotor gira en un centro ligeramente diferente en su máquina que en la del taller.
- Tolerancias de ajuste. Cuando vuelve a atornillar el rotor, el ajuste eje-rodamiento, la alineación del cuñero y la posición de la polea o el acoplamiento pueden no ser idénticos a los del montaje en el taller. Incluso 0.01 mm de excentricidad en el acoplamiento introduce desbalance.
- Condiciones de operación. Bajo carga, los martillos se abren hacia afuera y su distribución de masa cambia. La dilatación térmica del tubo del rotor a la temperatura de operación desplaza el punto de balance. La alineación del eje de la toma de fuerza (TDF) y la tensión de la correa de transmisión afectan las cargas de los rodamientos.
Balanceo in situ (balancear el rotor mientras está instalado en su máquina) tiene en cuenta todos estos factores del mundo real. Los sensores miden lo que los rodamientos experimentan realmente bajo condiciones de operación reales. Por eso los resultados in situ suelen ser mejores que los del taller, y además el rotor nunca tiene que salir de la máquina.
Preparación: lista de verificación previa al balanceo
El balanceo corrige la distribución de masa. No puede reparar piezas rotas. Cada minuto invertido en preparación ahorra diez minutos de solución de problemas después.
- Limpie el rotor. Retire todo el barro endurecido, alambre enrollado, vegetación y escombros: desde el exterior y el interior (tambores huecos). Incluso 50 g de barro seco actúan como un contrapeso no intencional.
- Inspeccione los rodamientos. Sujete el eje del rotor cerca de cada rodamiento y verifique el juego: cualquier holgura radial o axial significa que primero hay que reemplazar el rodamiento. Escuche si hay chirridos o clics durante la rotación lenta.
- Revise cada cuchilla y cada martillo. Todos deben estar presentes, oscilar libremente y tener aproximadamente el mismo peso. Si uno está roto o muy desgastado, reemplácelo junto con su pareja diametralmente opuesta. Los martillos faltantes son la causa número 1 de desbalance en las desvaradoras de martillos.
- Inspeccione en busca de grietas. Observe el tubo del rotor, las placas extremas, los soportes de los martillos y las soldaduras del bastidor. Un rotor agrietado producirá una vibración errática que no se puede balancear: la grieta cambia de forma bajo carga centrífuga.
- Verifique la tensión de la correa / la alineación de la toma de fuerza (TDF). Una correa floja patina y da RPM inconsistentes. Un eje de la TDF desalineado introduce vibración que no proviene del desbalance. Corrija esto primero.
- Verifique que no haya pata floja. ¿Están apretados todos los pernos de montaje? ¿Está nivelada la desvaradora? Un montaje desigual crea una condición de resonancia que amplifica la vibración.
- Bloquee y etiquete (Lockout/Tagout) el motor antes de tocar el rotor. Retire la llave. Active el freno de la toma de fuerza (TDF) si cuenta con él.
- Use protección ocular al soldar, esmerilar o durante cualquier prueba de funcionamiento.
- Durante las pruebas de funcionamiento (rotor girando), todo el personal debe mantenerse alejado del plano de rotación. Un peso de prueba suelto a 2,000 RPM es un proyectil.
- Use protección auditiva: los tambores de las desvaradoras de martillos al descubierto superan fácilmente los 95 dB a las RPM de operación.
- Nunca meta la mano en el área del rotor mientras la toma de fuerza (TDF) está acoplada. Use una cuerda o un palo para colocar cinta reflectante, si es necesario, con el rotor detenido.
Procedimiento de balanceo en campo en 7 pasos con Balanset-1A
Este es el método de coeficientes de influencia, que el Balanset-1A automatiza. Realizará tres corridas de medición y luego instalará pesos de corrección permanentes. El software se encarga de toda la trigonometría.
Inspección previa y preparación
Complete la lista de verificación anterior. Marque el Plano 1 (cerca del rodamiento 1, típicamente el extremo de accionamiento) y el Plano 2 (cerca del rodamiento 2, el extremo libre). Ahí colocará los pesos de prueba y las correcciones permanentes.
Pese su peso de prueba en una balanza de precisión. Un buen punto de partida es 1–3 % de la masa de la sección del rotor. Para un tambor de 30 kg, eso son 300–900 g. Para una sección de rotor de 5 kg, 50–150 g. El objetivo es provocar un cambio medible del 20–30 % en la amplitud de vibración.
Monte los sensores y el tacómetro
Fije el sensor de vibración 1 a la chumacera del Plano 1 y el sensor 2 a la del Plano 2. Use las bases magnéticas y oriente los sensores perpendicular al eje del rotor (la dirección horizontal suele dar la señal más fuerte). Limpie la superficie de montaje: el aceite y la pintura reducen la sujeción magnética.
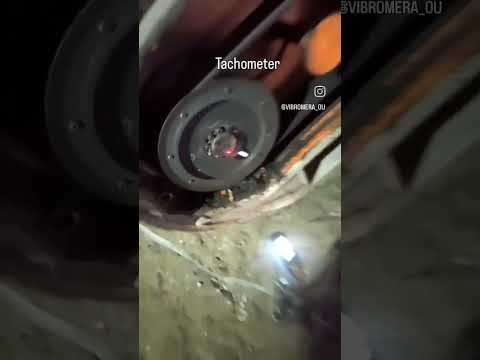
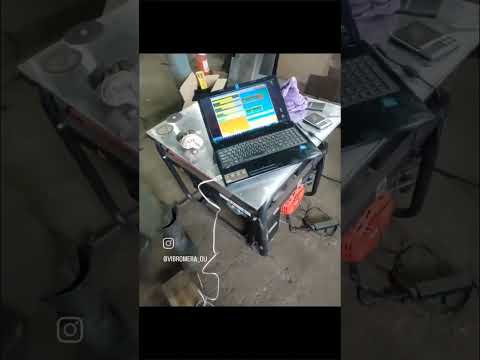
Pegue cinta reflectante en el rotor o la polea. Monte el tacómetro láser en su soporte magnético, apuntado de modo que el láser incida sobre la cinta durante toda la rotación. Conecte los sensores a las entradas del Balanset-1A (X1, X2, X3 para el tacómetro). Conecte a la laptop por USB.
Corrida 0 — registrar la vibración inicial
Inicie el software Balanset. Seleccione el modo Balanceo en dos planos . Cree un nuevo registro. Inicie el rotor a las RPM de operación (típicamente 2,000 RPM mediante la TDF). Espere 5–10 segundos para que la velocidad se estabilice. Registre la amplitud de vibración de referencia (mm/s) y el ángulo de fase en ambos sensores.
Anote estos valores: son sus números de "antes". Cualquier valor superior a 7 mm/s indica un desbalance grave. Por encima de 11 mm/s se entra en la zona de peligro según la norma ISO 10816-3.
Corrida 1 — peso de prueba en el Plano 1
Detenga el rotor. Ingrese la masa del peso de prueba (gramos) y el radio (mm) en el software. Fije el peso de prueba firmemente con pernos a un soporte de martillo o suéldelo temporalmente al tambor en Plano 1. Marque la posición angular (mida desde la marca de cinta reflectante, en la dirección de rotación).
Inicie el rotor. Registre la vibración con el peso de prueba instalado. Detenga el rotor. Retire el peso de prueba.
Verifique: ¿la amplitud de vibración o la fase cambiaron al menos un 20 %? Si no, use un peso de prueba más pesado y repita esta corrida.
Corrida 2 — peso de prueba en el Plano 2
Instale el mismo peso de prueba en Plano 2 (cerca del otro rodamiento). Marque la posición angular. Haga funcionar el rotor, registre las lecturas. Deténgalo. Retire el peso de prueba.
Después de esta corrida, el software tiene todos los datos que necesita: tres mediciones de vibración (Corrida 0, Corrida 1, Corrida 2) con posiciones conocidas del peso de prueba. Calcula los coeficientes de influencia y determina las masas de corrección exactas.
Instale los pesos de corrección permanentes
El software muestra dos resultados: masa y ángulo del peso de corrección para el Plano 1, y masa y ángulo del peso de corrección para el Plano 2. Corte piezas de acero a las masas calculadas (use una báscula: la precisión importa). Mida los ángulos desde su marca de referencia en la dirección de rotación.
Suelde los pesos de corrección en las posiciones calculadas. Use soldaduras con buena penetración: estos pesos deben soportar años de vibración de la TDF y de impactos.
Verifique y documente
Haga funcionar el rotor una vez más. El software compara la nueva vibración con la original. Objetivo: menos de 2.8 mm/s para excelente (Zona A), menos de 4.5 mm/s para bueno. Si la vibración residual es demasiado alta, el software ofrece un balanceo de ajuste — una corrida adicional para afinar las correcciones.
Guarde el informe en el software Balanset. Escriba la fecha del balanceo y la vibración residual en una etiqueta adherida a la máquina. Esto se convierte en su valor de referencia de mantenimiento.
Listo. Todo el procedimiento suele tomar de 45 a 90 minutos una vez que lo ha hecho unas cuantas veces. La máquina ahora debería funcionar notablemente más suave; los operadores a menudo dicen que se siente como otra máquina.
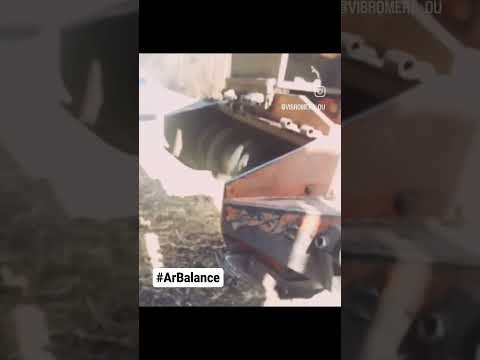
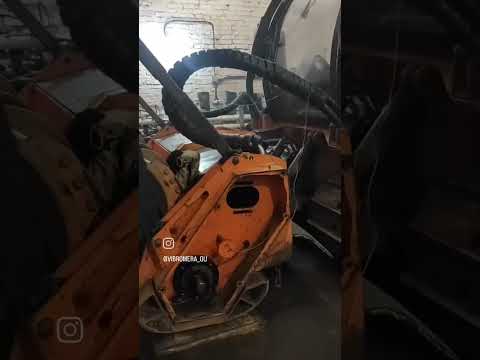
Informe de campo: trituradora forestal, centro de Portugal
Máquina: Trituradora forestal hidráulica montada en una excavadora de 20 toneladas. Diámetro del rotor 500 mm, longitud 1,200 mm, aproximadamente 380 kg. 48 dientes fijos de carburo. Funciona a 1,800 RPM mediante un motor hidráulico.
Problema: El operador llevaba tres meses reemplazando los rodamientos principales cada 10–14 días. El chasis de la trituradora tenía grietas visibles en los puntos de montaje, ya soldadas dos veces. El operador de la excavadora reportó vibración excesiva en la cabina. El contratista perdía en promedio €400 a la semana en costos de rodamientos y tiempo de inactividad.
Lo que encontramos: Faltaban dos dientes en un extremo del tambor (impacto con concreto enterrado). Un diente estaba agrietado y parcialmente desprendido. Después de reemplazar los tres dientes y limpiar el barro seco del interior del tambor hueco, la vibración inicial medida fue de 12.8 mm/s en el rodamiento del extremo de accionamiento y 9.4 mm/s en el extremo libre — de lleno en la Zona D de la ISO (peligrosa).
Procedimiento de balanceo: Balanceo dinámico en dos planos con Balanset-1A. Peso de prueba: perno de 120 g. Pesos de corrección: 85 g a 142° en el Plano 1, 110 g a 267° en el Plano 2. Soldados a las placas de los extremos del tambor.
Resultado: La vibración residual bajó a 1.2 mm/s en el extremo de accionamiento y 1.6 mm/s en el extremo libre — firmemente en la Zona A. Tiempo total del trabajo, incluido el reemplazo de dientes: 2.5 horas. Solo el procedimiento de balanceo: 55 minutos.
Solución de problemas: ¿aún vibra después del balanceo?
Siguió el procedimiento, instaló los pesos de corrección y la vibración apenas cambió. Antes de cuestionar el equipo, revise sistemáticamente estas tres categorías.
1. Problemas mecánicos (los más comunes)
- Rodamientos desgastados o dañados — incluso los rodamientos baratos nuevos pueden tener un juego interno excesivo. Verifique el juego después de la instalación.
- Eje doblado — un eje doblado crea una vibración de 1× RPM que parece desbalance pero no se puede corregir agregando pesos. Verifique la excentricidad de giro del eje con un indicador de reloj: más de 0.05 mm TIR (excentricidad de giro total indicada) es un problema.
- Martillos faltantes o desiguales — un solo martillo faltante de 500 g a 200 mm de radio crea 500 g × 200 mm = 100,000 g·mm de desbalance — potencialmente más de lo que tenía todo el rotor antes del balanceo.
- Residuos dentro del tambor — la suciedad, la grava o la vegetación atrapadas dentro de un rotor hueco se desplazan con la rotación, lo que vuelve erráticas y no repetibles las lecturas de vibración.
- Estructura o montaje agrietados — las grietas cambian la rigidez de la máquina y pueden crear resonancia. Presione la estructura en diferentes puntos y escuche cambios en el tono de la vibración.
- Pernos flojos en cualquier lugar — verifique cada elemento de fijación en la desvaradora, el enganche de tres puntos y la conexión de la toma de fuerza (TDF).
2. Condiciones durante el balanceo
- Resonancia — si las RPM de operación coinciden con una frecuencia natural de la máquina (resonancia estructural), incluso un rotor perfectamente balanceado produce alta vibración. Intente balancear a unas RPM ligeramente diferentes (±10%) si es posible.
- RPM inconsistentes — la velocidad del motor del tractor debe permanecer estable en las tres corridas. Si la velocidad de la toma de fuerza (TDF) varía más del 5 %, los datos de fase no son confiables.
- Algo cambió entre corridas — se movió un sensor, se movió el tractor, se cayó un martillo, patinó la correa. Si cambió alguna condición de medición, comience de nuevo desde la Corrida 0.
3. Errores en el procedimiento de balanceo
- Peso de prueba demasiado ligero — si el cambio de vibración entre la Corrida 0 y la Corrida 1 es menor al 20 %, la precisión del cálculo del software disminuye. Use un peso de prueba más pesado.
- Se olvidó de retirar el peso de prueba — antes de instalar correcciones permanentes, verifique que se haya retirado el peso de prueba. Este es el error más común.
- Ángulo medido incorrectamente — los ángulos deben medirse desde la marca de cinta reflectante en la dirección de rotación. La medición en sentido contrario coloca el peso 180° fuera de lugar.
- Desalineación del tacómetro — si el láser se desplazó entre corridas, las lecturas de fase son erróneas. Fíjelo rígidamente.
- Interferencia de la luz solar — los tacómetros ópticos pueden perder disparos bajo luz solar directa. Dé sombra al sensor.
- Peso de corrección colocado a un radio incorrecto — el software calcula para un radio específico. Si suelda el peso a un radio diferente, la corrección efectiva cambia proporcionalmente.







Preguntas frecuentes
¿Puedo balancear el rotor sin retirarlo de la desvaradora?
Sí, y es el método preferido. El balanceo in situ (en sitio) significa que el rotor permanece en la máquina. Usted fija los sensores a las chumaceras, hace girar el rotor con la toma de fuerza (TDF) y el Balanset-1A calcula las correcciones. El resultado suele ser mejor que el balanceo en taller porque tiene en cuenta los juegos reales de los rodamientos, la alineación de las chumaceras y las cargas de operación. La mayoría de los trabajos de campo toman de 45 a 90 minutos.
¿Qué grado de balanceo ISO 1940 necesita mi desvaradora?
La mayoría de las desvaradoras de martillos y trituradoras forestales se clasifican en el Grado G16 (maquinaria agrícola en general). Las desvaradoras de orillas de carretera de RPM más altas y las trituradoras de precisión pueden beneficiarse de G6.3. El software del Balanset-1A calcula el desbalance residual permisible exacto en gramos basado en la masa de su rotor y las RPM — no necesita buscar tablas manualmente.
¿Con qué frecuencia debo volver a balancear el rotor?
Depende de su entorno de trabajo. En trabajos forestales y de desmonte (piedras, escombros enterrados, trabajo de alto impacto), verifique el balanceo cada 100–200 horas de operación o cada vez que reemplace los dientes. En trabajos más ligeros, como el corte de pastizales, una vez por temporada suele ser suficiente. Siempre vuelva a hacer el balanceo después de reemplazar los martillos, los rodamientos o realizar cualquier cambio mecánico en el rotor.
¿Por qué mi desvaradora sigue vibrando después de que el taller balanceó el rotor?
El taller balanceó el rotor en su balanceadora, con sus rodamientos de precisión, no con los suyos. Cuando reinstala el rotor, las diferencias en el ajuste del rodamiento, el desgaste de la chumacera, la alineación del cuñero y la excentricidad de giro de la TDF reintroducen un desbalance que no existía en el banco. El balanceo in situ (en sitio) después de la reinstalación generalmente reduce aún más la vibración porque corrige todo en el entorno real de operación.
¿Es seguro usar pesos de prueba a las RPM de operación?
Sí, siempre que esté bien sujeto. El peso de prueba debe estar atornillado o soldado — nunca sujeto con cinta o alambre. Dimensione el peso al 1–3 % de la masa de la sección del rotor. El Balanset-1A muestra la vibración en tiempo real durante cada prueba, por lo que puede monitorear si el peso de prueba está mejorando o empeorando la situación y detenerse inmediatamente si es necesario. Todo el personal debe mantenerse fuera del plano de rotación durante las pruebas.
¿Necesito capacitación especial para usar el Balanset-1A?
No se requiere certificación formal. El software lo guía paso a paso: monte los sensores, haga funcionar el rotor, coloque el peso de prueba, vuelva a hacerlo funcionar, instale las correcciones. La mayoría de los operadores se sienten seguros después de 2–3 trabajos de práctica. Vibromera proporciona tutoriales en video, un manual detallado y soporte técnico directo por WhatsApp. El dispositivo realiza todos los cálculos; usted sigue las indicaciones y suelda donde le indique.
Su desvaradora no tiene por qué vibrar
Un rotor desbalanceado es una fuente constante de daños: a los rodamientos, soldaduras, pernos, el tractor y el operador. Pero es un problema solucionable. Con la preparación adecuada y un balanceador portátil como el Balanset-1A, puede llevar una máquina de 12.8 mm/s de vibración a 1.2 mm/s en menos de una hora, directamente en el campo, sin desmontar el rotor.
La inversión se paga sola después de prevenir una o dos fallas de rodamientos. El verdadero retorno son los meses de operación sin problemas que siguen: ni más cambios diarios de rodamientos, ni más bastidores agrietados, ni más paneles de la cabina que vibren.
Balancee el rotor. Solucione el problema en la fuente. Todo lo demás viene solo.
Los procedimientos descritos en esta página fueron desarrollados y probados en campo por el equipo de Vibromera utilizando el Balanset-1A, un balanceador portátil de doble canal y analizador de vibraciones para el balanceo de rotores en sitio.

Nikolai Shelkovenko
Nikolai Shelkovenko es ingeniero en análisis de vibraciones y fundador y director general de Vibromera. Desde hace más de 15 años balancea equipos rotativos en campo y no en un banco de pruebas: desbrozadoras, ventiladores industriales, trituradoras, centrífugas, ejes y husillos. De ese trabajo nacieron los instrumentos Balanset — se concibieron como una herramienta que el especialista puede llevar hasta la máquina y usar solo, en sitio, y no como equipo de laboratorio. Vibromera se fundó en 2017 y desde 2023 tiene su sede en Oporto, Portugal. Aquí se realizan el desarrollo, el ensamblaje y el soporte de la línea Balanset. El instrumento insignia es el Balanset-1A, un analizador portátil para el balanceo en uno y dos planos y para el diagnóstico de vibraciones. Nikolai participa personalmente en la atención al cliente, en la resolución de casos difíciles de balanceo y en el desarrollo del software. Trabaja con clientes de todo el mundo, en cualquier idioma.


0 comentario