Балансировка шпинделей станков с ЧПУ & балансировка держателей инструмента
Практическое руководство по балансировке шпинделя на месте и коррекции держателей инструмента — от проверки, действительно ли проблема в дисбалансе, до подтверждения того, что результат соответствует целям ISO. Охватывает шпиндели фрезерных, токарных и шлифовальных станков.
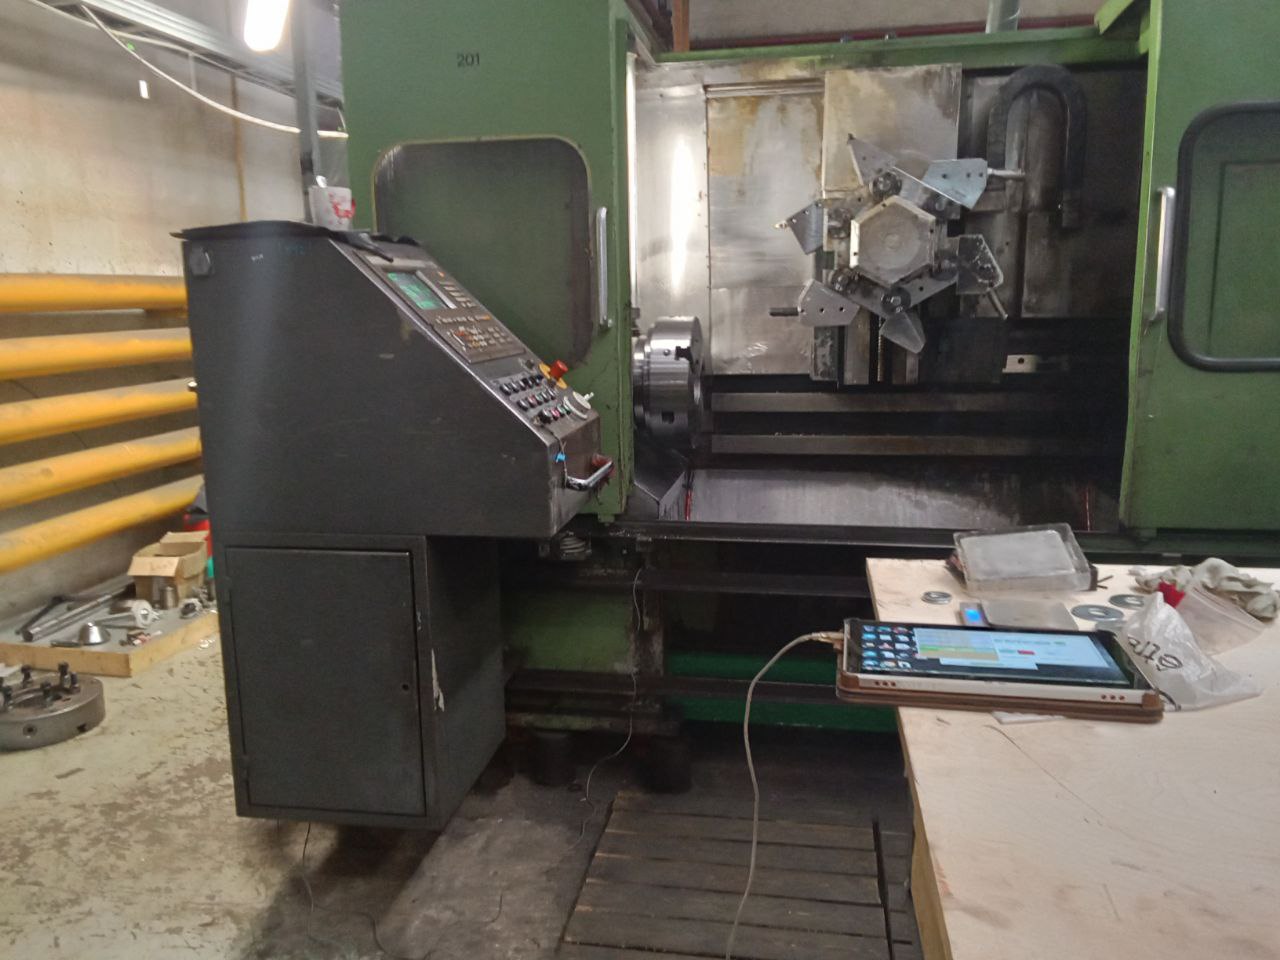
Реальная стоимость несбалансированного шпинделя
Шпиндель, вращающийся со скоростью 12 000 об/мин, совершает 200 оборотов в секунду. Если центр масс смещен всего на 5 микрон относительно оси вращения, результирующая центробежная сила воздействует на подшипники 200 раз в секунду — и эта сила возрастает пропорционально квадрату скорости. Удвоение оборотов в минуту приводит к учетверению силы. Это не метафора; это физические законы, управляющие каждым шпинделем в каждом станке с ЧПУ.
Последствия проявляются быстро и поддаются измерению:
Волнистость, следы обработки, огранка. Детали, которые должны иметь Ra 0,4 мкм, имеют Ra 0,6 мкм или хуже.
Вибрация вызывает микросколы на твердосплавных кромках. Инструменты, которые должны служить 60 минут, служат 20–30 минут.
Комплекты прецизионных радиально-упорных подшипников (класса P4/P2) + оплата труда + 1–4 недели простоя оборудования.
Подшипники шпинделя — самая дорогая жертва. Типовой комплект прецизионных спаренных или строенных подшипников для шпинделя с частотой вращения свыше 12 000 об/мин стоит €2,000–6,000 только за детали. Добавьте работу, юстировку, обкатку и простой станка — и общая сумма часто достигает €8,000–25,000. Причем подшипники выходят из строя не из-за перегрузки, а из-за циклических ударных нагрузок, создаваемых дисбалансом. Каждый оборот, каждый удар, каждый час работы станка.
Самое дорогостоящее последствие — это не подшипник, а брак. Шпиндель с вибрацией на 0,5 мм/с выше допустимой, может производить детали, которые выглядят нормально, но не проходят проверку размеров. Если вы обнаружите это после 200 деталей вместо 20, вы потеряете в 10 раз больше материала и машинного времени.
Классы баланса ISO: к какому целевому показателю следует стремиться
Прежде чем брать в руки балансировочный прибор, определите, что значит "сбалансирован" для вашего шпинделя. Ответ зависит от скорости, класса подшипников и того, что вы обрабатываете.
Классы баланса (ISO 1940-1 / ISO 21940-11)
Качество балансировки выражается в виде класса G (мм/с) — допустимой скорости остаточного смещения центра масс при рабочей скорости. Чем ниже значение G, тем жестче допуск и тем меньше вибрация.
| Класс | Применение | Типичное применение в станках с ЧПУ |
|---|---|---|
| G 6.3 | Валы, шкивы, насосы общего промышленного назначения | Для шпинделей подходит редко — лишь на низких оборотах, на пределе допустимого |
| G 2.5 | Электродвигатели, стандартные шпиндели станков | Большинство фрезерных и токарных центров с ЧПУ ниже 12 000 об/мин |
| G 1.0 | Прецизионные роторы, высокоскоростное оборудование | Фрезерные HSC-шпиндели выше 12 000 об/мин, прецизионные токарные станки |
| G 0.4 | Сверхпрецизионные роторы | Шлифовальные шпиндели, координатно-расточные станки, сверхвысокоскоростная обработка |
Расчет допуска
Допустимый остаточный дисбаланс (U_{mathrm{per}}) (в г-мм) рассчитывается исходя из массы ротора и рабочей скорости:
Пример: Шпиндель массой 20 кг при 10 000 об/мин, класс G 2.5:
(U_{mathrm{per}}) = 9549 × 2,5 × 20 / 10,000 = 47,7 г·мм
Это эквивалентно 0,48 г при радиусе 100 мм — меньше половины грамма.
При G 1.0 тот же шпиндель снижается до 19,1 г·мм — около 0,2 г на 100 мм. При 24 000 об/мин допуск становится еще в 2,4× жестче.
Для шпинделей выше 15 000 об/мин эти значения становятся очень малыми. Для держателя инструмента массой 5 кг при 20 000 об/мин и G 2.5 допуск составляет всего 5,97 г·мм — это всего лишь крупинка металла. Вот почему для высокоскоростной обработки требуется балансировка и шпинделя и держателя инструмента как отдельных этапов.
Балансировка шпинделя на месте — пошаговая инструкция
In-situ означает "на месте" — шпиндель остается в станке и вращается на собственных подшипниках. Это стандартный метод для шпинделей станков с ЧПУ, потому что он учитывает все, что влияет на вибрацию: привод, подшипники, зажим, тепловое состояние и фактическую рабочую скорость. Шпиндели, отбалансированные в цехе и измеренные на подшипниках балансировочного станка, после повторной установки часто вибрируют, потому что условия отличаются.
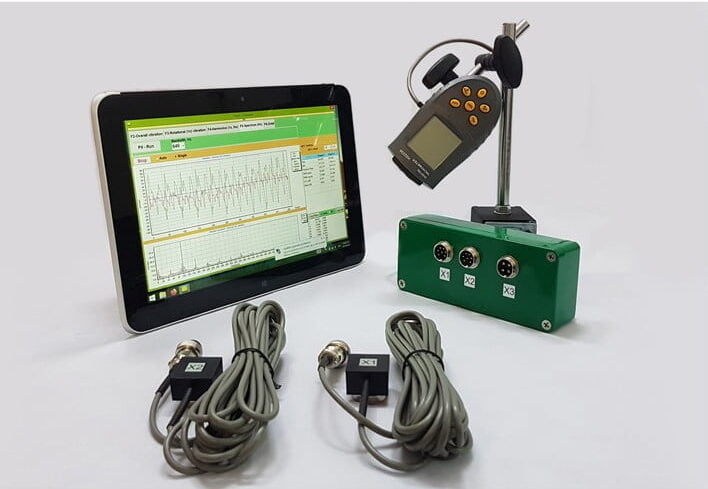
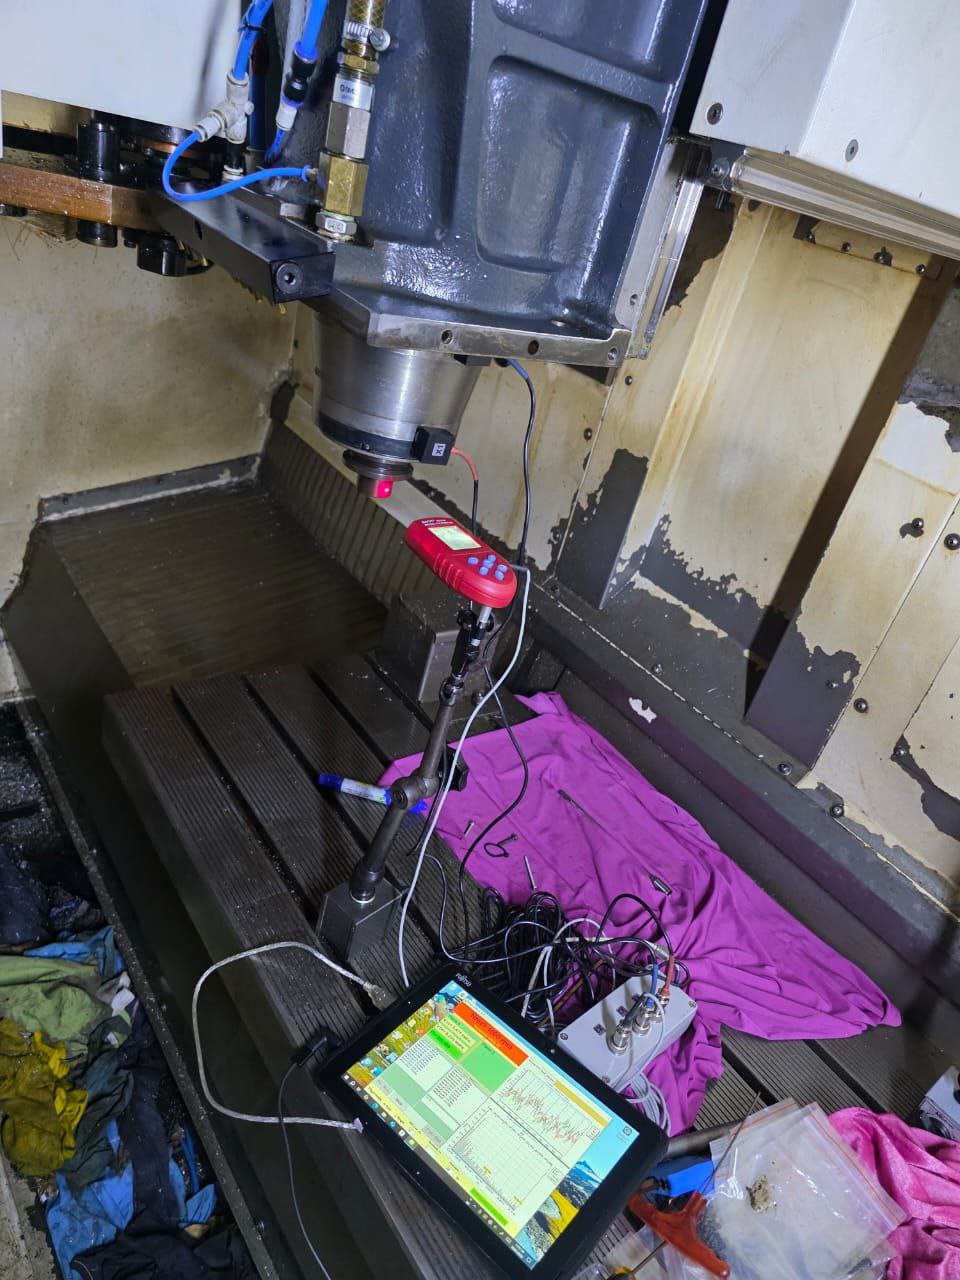
Оборудование: Balanset-1A портативный балансировочный прибор, ноутбук, акселерометр, лазерный тахометр, пробные грузы, корректирующие грузы или установочные винты, индикатор часового типа (для проверки биения).
Предварительная проверка: действительно ли это дисбаланс?
Перед балансировкой убедитесь, что дисбаланс является основным источником вибрации. Две быстрые проверки:
Проверка биения. Установите индикатор часового типа на конус шпинделя и вращайте его вручную. Биение конуса должно соответствовать спецификации производителя станка — обычно < 0.002 мм для HSK, < 0.005 мм для BT/CAT. Если биение выходит за пределы допуска, конус поврежден или загрязнен. Сначала очистите его.
Спектр БПФ. Запустите шпиндель на рабочей скорости и зафиксируйте спектр вибраций с помощью Balanset-1A. Доминирующий пик на частоте 1× об/мин = дисбаланс. Сильная энергия на частоте 2× об/мин = несоосность. Пики на частотах дефектов подшипников (BPFO, BPFI) = повреждение подшипников. Балансировка устраняет только компонент 1×. Если вы наблюдаете другие доминирующие частоты, сначала устраните их.
Установите датчик и тахометр
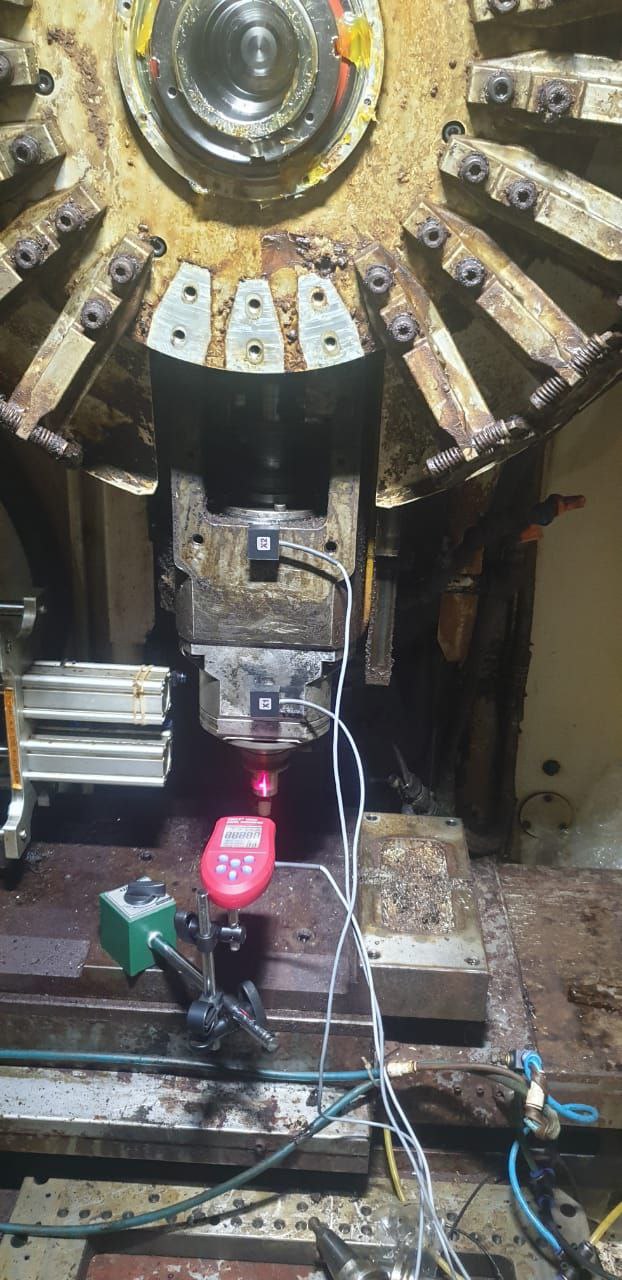
Установите акселерометр на корпус шпинделя как можно ближе к переднему подшипнику. Используйте магнитное крепление (предпочтительно) или крепление на шпильке для немагнитных корпусов. Датчик должен быть жестко закреплен — любая слабина вносит погрешность измерения.
Прикрепите светоотражающую ленту к вращающейся поверхности, видимой для лазерного тахометра. На шпинделях станков с ЧПУ часто подходят фланец держателя инструмента или конец тяги. Установите тахометр на магнитной стойке с прямой видимостью. Перед продолжением убедитесь, что показания частоты вращения стабильны.
Подключите оба устройства к блоку Balanset-1A, подключите USB к ноутбуку, запустите программное обеспечение.
Трехэтапная балансировка: начальная → пробная → коррекция
Запуск 1 — Исходное состояние. Запустите шпиндель на рабочей скорости (или на скорости, где вибрация максимальна). Запишите амплитуду и фазу вибрации. Это будет ваше значение "до".
Запуск 2 — Пробный груз. Остановите шпиндель. Установите известный пробный груз в доступном месте — в резьбовое балансировочное отверстие на фланце шпинделя или как магнитный груз на балансировочную оправку. Запустите шпиндель и запишите новый вектор вибрации. Амплитуда или фаза должны измениться как минимум на 20–30% относительно исходного уровня. Если этого не произошло, увеличьте пробный груз или переместите его на больший радиус.
Расчет. Программное обеспечение Balanset-1A вычисляет корректирующую массу и угол по двум точкам данных. Пример результата: "14,2 г при 237°" — то есть вам нужно 14,2 g корректирующей массы под углом 237° от положения пробного груза, по направлению вращения.
Внесите корректировку и проверьте
Снимите пробный груз. Установите рассчитанную коррекцию одним из следующих способов:
установочные винты — самый распространенный вариант для шпинделей станков с ЧПУ со специальными балансировочными отверстиями во фланце или носовом кольце. Вверните калиброванные грузы под вычисленным углом.
Балансировочные кольца — два эксцентриковых кольца, которые смещаются относительно друг друга. Поворачивая их относительно друг друга, получают результирующий вектор коррекции. Распространены на шлифовальных шпинделях и балансировочных оправках.
Удаление материала — высверливание металла в тяжелой точке. Необратимо, но точно. Используется, когда в шпинделе не предусмотрены средства балансировки.
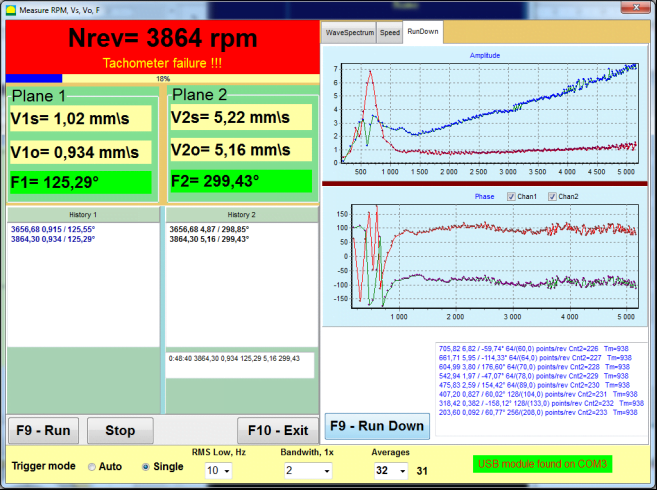
Запуск 3 — Проверка. Запустите шпиндель, измерьте остаточную вибрацию. Для стандартного фрезерного шпинделя с ЧПУ при 12 000 об/мин целевое значение должно быть ниже 0,5 мм/с. Для прецизионного шлифования — ниже 0,1 мм/с. Если результат выше целевого, программное обеспечение предложит подстроечную коррекцию — небольшой дополнительный груз для точной доводки.

Фрезерование, токарная обработка и шлифование: особенности разных шпинделей
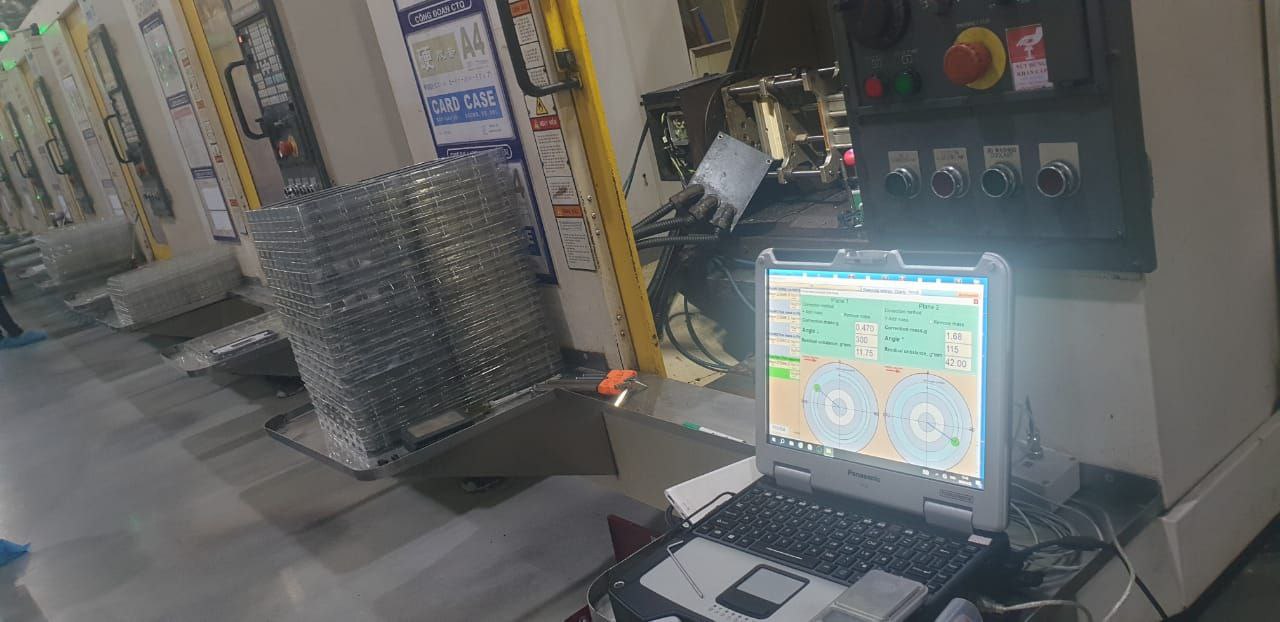
Метод пробного груза одинаков для всех типов шпинделей. Меняются доступ, способ коррекции и целевой класс балансировки.
Фрезерные шпиндели
Высокие обороты, переменные нагрузки резания. Многие шпиндели имеют встроенные балансировочные отверстия во фланце носовой части. Выше 15 000 об/мин расширение конуса под действием центробежной нагрузки влияет на посадку инструмента — интерфейсы HSK превосходят BT/CAT благодаря двойному контакту (конус + торец). Оснастка часто становится основным источником дисбаланса.
Шпиндели токарного станка
Сложность — патрон. Тяжелые патроны с подвижными кулачками создают переменный дисбаланс в зависимости от положения кулачков и силы зажима детали. Балансируйте шпиндель с установленным патроном. Многие патроны имеют балансировочные отверстия — используйте их. Для субшпинделей на многоосевых токарных станках доступ хуже; заранее продумайте размещение датчика.
Шлифовальные шпиндели
Здесь самые жесткие допуски. Шлифовальные круги меняют баланс по мере износа. Многие шлифовальные станки используют автоматические балансировочные головки — эксцентриковые массы внутри шпинделя, которые непрерывно компенсируют дисбаланс. Если на станке нет автоматического балансировочного устройства, используйте фланцы круга со скользящими грузами в кольцевой канавке или выполняйте коррекцию с помощью Balanset-1A и фиксированных грузов.
Балансировка держателя инструмента
Выше 8000 об/мин держатель инструмента становится основным источником дисбаланса. Шпиндель может быть идеально отбалансирован, но вибрация все равно будет неприемлемой, если инструментальная сборка вне допуска. При 20 000+ об/мин это уже не рекомендация, а физика процесса.
Откуда берется дисбаланс держателя инструмента?
Асимметричная конструкция. Лыски Weldon, боковые прижимные винты, шпоночные пазы и геометрия стружколома создают врожденную асимметрию массы. Держатель Weldon с боковым винтом конструктивно имеет заметный дисбаланс — он никогда не предназначался для скоростей выше 5000 об/мин.
Производственный эксцентриситет. Ось конуса и ось отверстия никогда не бывают идеально соосными. И ось отверстия также не бывает идеально соосной с хвостовиком инструмента. Каждый интерфейс добавляет биение и смещение массы.
Цанга и гайка. Гайки цанг ER часто несут эксцентриситет от резьбы. На высокой скорости сама гайка становится источником вибрации. Для HSC-обработки используйте прецизионно шлифованные сбалансированные гайки.
Режущий инструмент. Однолезвийные концевые фрезы, асимметричная инструментальная оснастка со сменными пластинами и инструменты с эксцентричной геометрией добавляют дисбаланс, который невозможно устранить коррекцией держателя. Практический предел по оборотам у таких инструментов определяется распределением их собственной массы.
Методы балансировки
Балансировочные винты
Калиброванные винты разной массы, которые ввинчиваются в специальные отверстия в корпусе держателя. Самый распространенный метод. Гибкий — можно заново балансировать держатель под разные инструменты. Большинство HSC-держателей поставляются с заранее просверленными балансировочными отверстиями.
Эксцентриковые балансировочные кольца
Два кольца со смещенным центром масс. Поворачивая их относительно друг друга, можно создать результирующий вектор коррекции в любом направлении. Быстрая регулировка, без удаления металла. Часто используются в цанговых патронах и модульных инструментальных системах.
Удаление материала (сверление)
Необратимый метод — высверливание массы в тяжелой точке. Точно и навсегда. Практичен только для держателей, предназначенных под один инструмент. Не подходит, если вы часто меняете инструменты.
Термоусадочные держатели
Естественно симметричны — держатель представляет собой сплошной цилиндр без зажимных механизмов. Обычно требует минимальной коррекции. Лучший выбор для HSC выше 20 000 об/мин в сочетании со сбалансированным инструментом.
Шаг 1: Сбалансируйте пустой шпиндель методом in-situ (Balanset-1A). Шаг 2: Сбалансируйте каждую сборку держатель инструмента + инструмент на вертикальном балансировочном станке. Шаг 3: После установки сбалансированной сборки в шпиндель проверьте итоговую вибрацию методом in-situ. Если по отдельности оба узла в допуске, совокупный результат почти всегда тоже будет в допуске.
Полевой отчет: шпиндель высокоскоростного фрезерования при 24 000 об/мин
Аэрокосмический субподрядчик в Западной Европе обрабатывал алюминиевые конструкционные компоненты на 5-осевом высокоскоростном центре — станке с прямым приводом шпинделя со скоростью вращения 24 000 об/мин. После плановой замены подшипников шпиндель прошел приемочные испытания производителя, но в цехе заметили две вещи: качество обработки критически важных поверхностей ухудшилось с Ra 0,4 до Ra 0,7 мкм, а твердосплавные концевые фрезы служили 25 минут вместо обычных 55.
Сервисная команда производителя станка проверила соосность и преднатяг подшипников — оба параметра были в допуске. Проблема заключалась в остаточном дисбалансе после замены подшипников. У новых подшипников распределение массы немного отличается от старого комплекта, и после сборки шпиндель уже не был сбалансирован так, как изначально.
Мы установили Balanset-1A на корпус шпинделя, выполнили FFT при 24 000 об/мин и подтвердили чистый пик 1× RPM — классический дисбаланс. Начальная вибрация: 4,2 мм/с на переднем подшипнике. Для шпинделя на такой скорости целевое значение — ниже 0,5 мм/с (G 1.0).
Один пробный запуск, одна корректировка — установочный винт весом 3,8 г, установленный под углом 194° в балансировочное отверстие шпинделя. Общее время процедуры: 55 минут, включая подготовку.
5-осевой HSC-центр — шпиндель с прямым приводом на 24 000 об/мин
Обработка алюминия для аэрокосмической отрасли. Всплеск вибрации после плановой замены подшипников. Приемочный тест производителя станка был пройден, но качество поверхности и стойкость инструмента ухудшились.
После коррекции шероховатость поверхности вернулась к значению Ra 0,38 мкм. Срок службы инструмента увеличился до более чем 50 минут. Теперь в цехе измеряют вибрацию шпинделя после каждого обслуживания подшипников — 55-минутная проверка, которая предотвращает недели простоя в производстве.
Когда балансировка не устраняет вибрацию
Вы выполнили процедуру, установили коррекцию, а вибрация все еще высока. Прежде чем считать, что прибор ошибается, проверьте эти четыре типичных препятствия:
1. Структурный резонанс. Если рабочая скорость шпинделя совпадает с собственной частотой конструкции станка, вибрация усиливается независимо от качества балансировки. Проверка: медленно разгоните шпиндель от низких оборотов до рабочей скорости, записывая вибрацию. Если вы видите резкий пик на определённых оборотах, который уменьшается выше и ниже этой точки, это резонанс. Решение здесь не в балансировке — нужно либо изменить рабочую скорость на 5–10%, либо повысить жесткость конструкции, либо добавить демпфирование.
2. Проблемы с тягой / пружинами Бельвилля. Если пружины Бельвилля, которые зажимают держатель инструмента, устали или сломаны, инструмент не садится в конус жестко. Это создает "плавающий" дисбаланс — он смещается каждый раз при разжиме и повторном зажиме. Вибрация случайным образом меняется между пусками. Никакая балансировка не компенсирует механическую посадку, если она не повторяется одинаково.
3. Загрязнение конуса. Стружка, остатки СОЖ или микрозаусенцы в конусе шпинделя не дают держателю инструмента полностью сесть на место. Результат: высокое биение и вибрация, которая меняется при каждой смене инструмента. Очистите конус очистителем конуса и проверьте его с помощью берлинской лазури (контрольной краски) (пятно контакта должно быть >80% по окружности).
4. Ошибка в соблюдении правила полушпонки. При балансировке шпинделя со шпоночным приводом (старые станки, шпиндели с ременным приводом) нужно соблюдать правило полушпонки: ротор балансируют, предполагая половину шпонки на своей стороне, а ответная деталь (шкив, муфта) несет вторую половину. Если одна сторона рассчитана на полную шпонку, а другая — вообще без шпонки, собранный узел окажется разбалансированным.
Запустите тест выбега Дайте шпинделю естественным образом замедлиться от рабочей скорости, регистрируя при этом вибрацию в зависимости от частоты вращения. Если вибрация плавно снижается со скоростью → дисбаланс (хороший кандидат на балансировку). Если вибрация резко возрастает при определенной частоте вращения во время замедления → резонанс. Если вибрация нерегулярна и не повторяется → механическое ослабление или проблемы с зажимом. Balanset-1A автоматически записывает данные о замедлении вращения.
Оборудование: технические характеристики Balanset-1A
В приведенной выше процедуре используется Balanset-1A Портативный балансировочный прибор. Основные характеристики для работы со шпинделями:
В комплект входят два акселерометра, лазерный тахометр, светоотражающая лента, магнитные крепления, программное обеспечение на USB-накопителе и сумка для переноски. Без подписок. Без периодических лицензионных платежей.
Вибрация шпинделя ухудшает качество обработки поверхности и сокращает срок службы инструмента?
Balanset-1A подходит для любого шпинделя ЧПУ в диапазоне от 0,5 до 99 999 об/мин. Одно устройство. Без регулярных платежей. Гарантия 2 года.
Часто задаваемые вопросы
Хватит гадать — готовы измерять?
Balanset-1A. Одно устройство для любого шпинделя — от фрезерного станка с ЧПУ до прецизионного шлифовального. Доставка по всему миру через UPS. Без подписок.
Процедуры, описанные на этой странице, были разработаны и опробованы в полевых условиях командой Vibromera с использованием Balanset-1A — портативного двухканального балансировочного прибора и анализатора вибрации для балансировки роторов на месте эксплуатации.

Nikolai Shelkovenko
Nikolai Shelkovenko — инженер по вибрационному анализу, основатель и генеральный директор Vibromera. Более 15 лет он балансирует вращающееся оборудование в полевых условиях, а не на испытательном стенде: мульчеры, промышленные вентиляторы, дробилки, центрифуги, валы и шпиндели. Именно из этой работы выросли приборы Balanset — они задумывались как инструмент, который специалист может принести к машине и применить самостоятельно, прямо на месте, а не как лабораторное оборудование. Vibromera основана в 2017 году, а с 2023 года базируется в Порту, Португалия. Здесь происходят разработка, сборка и поддержка линейки Balanset. Флагманский прибор — Balanset-1A, портативный анализатор для одно- и двухплоскостной балансировки и вибродиагностики. Nikolai лично участвует в поддержке клиентов, в разборе сложных случаев балансировки и в разработке программного обеспечения. Он работает с клиентами по всему миру, на любом языке.


Комментарии 0