భ్రమణ యంత్రాలలో రేడియల్ వైబ్రేషన్ను అర్థం చేసుకోవడం
రేడియల్ కంపనం భ్రమణ శాఫ్ట్ యొక్క భ్రమణ అక్షానికి లంబంగా ఉండే చలనం, చక్రం యొక్క అద్దాల వలె కేంద్రం నుండి బయటకు వికిరణం చెందుతుంది. “రేడియల్” అనే పదం శాఫ్ట్ మధ్యరేఖ నుండి దూరంగా ఉండే ఏ దిశనైనా కవర్ చేస్తుంది, కాబట్టి ఇది క్షితిజ సమాంతర (పక్కకు-పక్కకు) మరియు నిలువు (పైకి-కిందికి) చలనం రెండింటినీ కలిగి ఉంటుంది. ఇది ఇంజినీర్లు పిలిచే అదే పరిమాణం పార్శ్వ కంపనం లేదా అడ్డు వైబ్రేషన్, మరియు ఇది భ్రమణ యంత్రాలలో అత్యంత సాధారణంగా కొలవబడే మరియు ట్రెండ్ చేయబడే రూపం వైబ్రేషన్ భ్రమణ యంత్రాలలో — ఒక విశ్వసనీయత సాంకేతిక నిపుణుడు మొదటగా చూసే సంఖ్య, మరియు చాలా అంతర్జాతీయ ప్రమాణాలు దాని చుట్టూ రాయబడ్డాయి. ఆచరణలో ఇది ప్రతి బేరింగ్లో రెండు లంబ దిశలలో కొలవబడుతుంది, తద్వారా శాఫ్ట్ యొక్క పూర్తి మార్గాన్ని పునర్నిర్మించవచ్చు.
1. నిర్వచనం మరియు కొలత దిశలు
శాఫ్ట్ దాని అక్షానికి లంబ తలంలో ఏ దిశలోనైనా కదలగలదు కాబట్టి, ఒక్క సెన్సర్ మాత్రమే పూర్తి చిత్రాన్ని చెప్పదు. ప్రతి బేరింగ్ వద్ద 90° విరామంతో అమర్చిన రెండు ప్రోబ్లు పూర్తి రేడియల్ చిత్రాన్ని సంగ్రహిస్తాయి, మరియు వాటి రీడింగ్లు సాధారణంగా విడిగా మరియు కలిపి నివేదించబడతాయి.
క్షితిజ సమాంతర రేడియల్ కంపనం
క్షితిజ సమాంతర వైబ్రేషన్ అనేది శాఫ్ట్ యొక్క పక్కకు-పక్కకు చలనం:
- శాఫ్ట్ అక్షానికి లంబంగా మరియు నేలకు సమాంతరంగా ఉంటుంది.
- క్షితిజ సమాంతర యంత్రంపై చాలా సులభంగా అందుబాటులో ఉండే కొలత స్థానం.
- గురుత్వాకర్షణ, పునాది దృఢత్వ అసమానత మరియు క్షితిజ సమాంతర బలపు ఫంక్షన్లను ప్రతిబింబిస్తుంది.
- చాలా సాధారణ పర్యవేక్షణ కార్యక్రమాలకు ప్రామాణిక కొలత దిశ.
నిలువు రేడియల్ కంపనం
నిలువు వైబ్రేషన్ అనేది శాఫ్ట్ యొక్క పైకి-కిందికి చలనం:
- శాఫ్ట్ అక్షానికి లంబంగా మరియు నేలకు లంబంగా ఉంటుంది.
- గురుత్వాకర్షణ మరియు రోటర్ యొక్క స్థిర బరువు ద్వారా నేరుగా ప్రభావితమవుతుంది.
- రోటర్ బరువు అసమాన మద్దతు దృఢత్వాన్ని సృష్టించడం వల్ల తరచుగా క్షితిజ సమాంతరం కంటే అధిక వ్యాప్తి కలిగి ఉంటుంది.
- నిలువు పంపులు మరియు మోటార్లు వంటి నిలువుగా ఆధారపడే యంత్రాలను నిర్ధారించడానికి కీలకం, ఇక్కడ “క్షితిజ సమాంతర” మరియు “నిలువు” వాటి సాధారణ అర్థాన్ని కోల్పోతాయి మరియు రెండు రేడియల్ అక్షాలు కేవలం లంబ కోణంలో ఉంటాయి.
మొత్తం రేడియల్ కంపనం
రెండు దిశాత్మక రీడింగ్లు కొన్నిసార్లు ఒకే వెక్టర్ మొత్తంగా కలపబడతాయి:
రేడియల్ మొత్తం = √(క్షితిజ సమాంతర² + నిలువు²)
- ట్రెండింగ్ కోసం అనుకూలమైన ఇన్-హౌస్ మెట్రిక్గా ఉపయోగపడుతుంది, ఇది రెండు దిశలను ఒకే సంఖ్యగా కుదిస్తుంది.
- ప్రామాణిక తీవ్రత సంఖ్య కాదు: ISO 20816 (దీనికి ముందు ISO 10816 లాగే) మూల్యాంకనం చేస్తుంది ఎక్కువ వ్యక్తిగతంగా కొలిచిన రెండు ఆర్తోగోనల్ రేడియల్ విలువలను దాని జోన్ హద్దులకు వ్యతిరేకంగా — మీరు అనుసరించే ప్రమాణం లేదా ప్రక్రియ అటువంటి కలిపిన మెట్రిక్ను స్పష్టంగా నిర్వచించకపోతే, ఈ కలిపిన మొత్తాన్ని నేరుగా ISO 20816 పరిమితులతో పోల్చవద్దు లేదా దీన్ని ISO-ఆధారిత అలారం సెట్టింగ్ కోసం ఉపయోగించవద్దు.
- రెండు అక్షాలు అరుదుగా ఒకే సమయంలో గరిష్ట విలువకు చేరుతాయి కాబట్టి, షాఫ్ట్ గీసే కక్ష్య సాధారణంగా వృత్తం కాకుండా దీర్ఘవృత్తంగా ఉంటుంది — ఇది కక్ష్య విశ్లేషణలో ముఖ్యమైన అంశంగా మారుతుంది.
2. రేడియల్ వైబ్రేషన్ యొక్క ప్రాథమిక కారణాలు
షాఫ్ట్ అక్షానికి లంబంగా పనిచేసే ఏ శక్తి అయినా రేడియల్ వైబ్రేషన్ను ఉత్పత్తి చేస్తుంది. ప్రధాన పౌనఃపున్యాన్ని గుర్తించడం రోగనిర్ధారణ యొక్క మూలసూత్రం, ఎందుకంటే ప్రతి లోపం ఒక విలక్షణ సంతకాన్ని వదిలిపెడుతుంది.
1. అన్బ్యాలెన్స్ (ప్రధాన కారణం)
అసమతుల్యత తిరిగే యంత్రాలలో రేడియల్ వైబ్రేషన్కు అత్యంత సాధారణ మూలం:
- ఇది ఒక కేంద్రాపసారక బలం షాఫ్ట్తో పాటు తిరుగుతూ, నడుస్తున్న వేగం (1X).
- అన్బ్యాలెన్స్ ద్రవ్యరాశి, దాని వ్యాసార్థం మరియు — అత్యంత ముఖ్యంగా — వేగం యొక్క వర్గంతో శక్తి పెరుగుతుంది, కాబట్టి RPM పెరిగేకొద్దీ చిన్న బరువైన మచ్చ తీవ్రమైన సమస్యగా మారుతుంది.
- ఇది విస్తృతంగా వృత్తాకార లేదా దీర్ఘవృత్తాకార కక్ష్యను ఉత్పత్తి చేస్తుంది షాఫ్ట్ కక్ష్య.
- దీన్ని సరిచేయవచ్చు బ్యాలెన్సింగ్ భాగాలు మార్చకుండా సాధారణంగా పరిష్కరించగలిగే ఏకైక లోపం.
2. తప్పు అమరిక (Misalignment)
షాఫ్ట్ మిస్అలైన్మెంట్ అనుసంధానించిన యంత్రాల మధ్య రేడియల్ మరియు అక్షసంబంధ కంపనం:
- ఇది ప్రధానంగా 2X (ప్రతి భ్రమణానికి రెండుసార్లు) రేడియల్ కంపనంగా కనిపిస్తుంది.
- ఇది 1X, 3X మరియు అధిక హార్మోనిక్స్.
- రేడియల్ సిగ్నల్తో పాటు అధిక అక్షీయ వైబ్రేషన్ ఒక బలమైన సూచన.
- దశ రెండు బేరింగుల మధ్య సంబంధం మిస్అలైన్మెంట్ కోణీయంగా ఉందా, సమాంతరంగా (ఆఫ్సెట్) ఉందా, లేదా రెండూ కలిసి ఉన్నాయా అని తెలుపుతుంది.
3. యాంత్రిక లోపాలు
అనేక యాంత్రిక సమస్యలు విశిష్టమైన రేడియల్ నమూనాలను ఉత్పత్తి చేస్తాయి:
- బేరింగ్ లోపాలు: అధిక-పౌనఃపున్య దెబ్బలు బేరింగ్ లోపం పౌనఃపున్యాలు.
- వంగిన లేదా వంపు తిరిగిన షాఫ్ట్: అన్బ్యాలెన్స్ను పోలిన 1X వైబ్రేషన్ కానీ నెమ్మదిగా తిరిగేటప్పుడు కూడా ఉంటుంది — చూడండి షాఫ్ట్ వంపు.
- వదులుదనం: అరేఖీయ, తరచుగా దిశాత్మక ప్రవర్తనతో కూడిన బహుళ హార్మోనిక్లు (1X, 2X, 3X మరియు అంతకుమించి).
- పగుళ్లు: స్టార్ట్-అప్ మరియు షట్డౌన్ సమయంలో మారే 1X మరియు 2X వైబ్రేషన్ — ఒక పగిలిన రోటర్.
- ఘర్షణలు: సబ్-సింక్రోనస్ మరియు సింక్రోనస్ భాగాల మిశ్రమం, లక్షణంగా రోటర్ రబ్.
4. వాయుగతిక మరియు హైడ్రాలిక్ శక్తులు
పంపులు, ఫ్యాన్లు మరియు కంప్రెసర్లలోని ప్రక్రియా శక్తులు తమదైన రేడియల్ బలవంతాన్ని అమలు చేస్తాయి:
- బ్లేడ్ పాసింగ్ పౌనఃపున్యం (బ్లేడ్ల సంఖ్య × RPM).
- అసమాన ప్రవాహం వల్ల కలిగే హైడ్రాలిక్ అన్బ్యాలెన్స్.
- వోర్టెక్స్ షెడ్డింగ్ మరియు ప్రవాహ అల్లకల్లోలం.
- రీసర్క్యులేషన్ మరియు డిజైన్-వెలుపల నిర్వహణ, వీటితో సహా కావిటేషన్ పంపులలో.
5. అనునాద పరిస్థితులు
యంత్రం ఒక క్రిటికల్ స్పీడ్, రేడియల్ కంపన వ్యాప్తి బాగా పెరుగుతుంది:
- సహజ పౌనఃపున్యం బలవంత పౌనఃపున్యంతో సమానంగా ఉంటుంది, ఇది ప్రతిధ్వని.
- అప్పుడు వ్యాప్తి వ్యవస్థ యొక్క చే మాత్రమే పరిమితమవుతుంది డ్యాంపింగ్.
- స్థాయిలు ఒక ఇరుకైన వేగ పరిధిలో వినాశకర విలువల వైపు పెరుగుతాయి.
- అందువల్ల డిజైన్కు నిర్వహణ వేగం మరియు క్రిటికల్ స్పీడ్ల మధ్య తగిన వేర్పాటు మార్జిన్లు అవసరం.
3. కొలత ప్రమాణాలు మరియు పారామీటర్లు
కొలత యూనిట్లు
రేడియల్ వైబ్రేషన్ను మూడు సంబంధిత పారామీటర్లలో వ్యక్తపరచవచ్చు, ఒక్కొక్కటి వేర్వేరు పౌనఃపున్య పరిధికి అనుకూలంగా ఉంటుంది:
- స్థానచలనం: వాస్తవ దూరం కదిలింది (మైక్రోమీటర్లు µm, లేదా mils). తక్కువ-వేగం యంత్రాలకు మరియు ప్రాక్సిమిటీ-ప్రోబ్ షాఫ్ట్ కొలతలు.
- వేగం: డిస్ప్లేస్మెంట్ మారే రేటు (mm/s, in/s). సాధారణ పారిశ్రామిక యంత్రాలకు అత్యంత సాధారణ పారామీటర్ మరియు ISO తీవ్రత ప్రమాణాల ఆధారం.
- త్వరణం: వేగం మారే రేటు (m/s², g). బేరింగ్ లోప గుర్తింపు వంటి అధిక-పౌనఃపున్య పనికి ఉపయోగిస్తారు.
ఎంపిక ముఖ్యం ఎందుకంటే అదే భౌతిక చలనం ఒక యూనిట్లో నిరపాయంగా మరియు మరొకదానిలో ఆందోళనకరంగా కనిపిస్తుంది — చాలా తిరిగే-యంత్ర లోపాలు ఉండే మధ్య-పౌనఃపున్య బ్యాండ్లో వేగం స్పెక్ట్రాన్ని చదును చేసే ధోరణి ఉంటుంది, ఇది ISO పరిమితులకు ఆధారంగా ఉండటానికి కారణం.
అంతర్జాతీయ ప్రమాణాలు
ISO 20816 సిరీస్ రేడియల్-వైబ్రేషన్ తీవ్రత పరిమితులను అందిస్తుంది. (ఇది పాత ISO 10816 కుటుంబాన్ని మరియు మునుపటి ISO 2372ని రద్దు చేస్తుంది; ISO 20816ని అధికారికంగా ఉదహరించండి.)
- ISO 20816-1: యంత్రాల కంపనాన్ని అంచనా వేయడానికి సాధారణ మార్గదర్శకాలు.
- ISO 20816-3: 15 kW కంటే ఎక్కువ సామర్థ్యం గల పారిశ్రామిక యంత్రాలకు నిర్దిష్ట ప్రమాణాలు.
- తీవ్రత మండలాలు: A (మంచి), B (ఆమోదయోగ్యం), C (అసంతృప్తికరం), D (అనంగీకార్యం).
- కొలత స్థానం: సాధారణంగా రేడియల్ దిశలలో బేరింగ్ హౌసింగ్లపై.
పరిశ్రమ-నిర్దిష్ట ప్రమాణాలు
- API 610: సెంట్రిఫ్యుగల్ పంపులకు రేడియల్-కంపన పరిమితులు.
- API 617: సెంట్రిఫ్యుగల్ కంప్రెసర్లకు కంపన ప్రమాణాలు.
- API 684: రేడియల్ కంపనాన్ని అంచనా వేయడానికి రోటర్-డైనమిక్స్ విశ్లేషణ విధానాలు.
- NEMA MG-1: విద్యుత్ మోటార్లకు కంపన పరిమితులు.
4. పర్యవేక్షణ మరియు రోగనిర్ధారణ పద్ధతులు
రొటీన్ పర్యవేక్షణ
ప్రామాణిక కార్యక్రమాలు షెడ్యూల్ ప్రకారం రేడియల్ కంపనాన్ని ట్రాక్ చేస్తాయి:
- మార్గం-ఆధారిత సేకరణ: నిర్ణీత విరామాలలో (మాసికంగా, త్రైమాసికంగా) క్రమానుగత రీడింగులు.
- మొత్తం స్థాయి ట్రెండింగ్: కాలక్రమేణా మొత్తం amplitude పెరుగుదలను గమనించడం.
- అలారం పరిమితులు: ISO లేదా పరికరం-నిర్దిష్ట ప్రమాణాల ఆధారంగా నిర్ణయించబడతాయి.
- పోలిక: ప్రస్తుత vs బేస్లైన్, మరియు క్షితిజ సమాంతర వర్సెస్ నిలువు.
అధునాతన విశ్లేషణ
సమస్య అనుమానించినప్పుడు, లోతైన సాధనాలు దాని స్వభావాన్ని వెల్లడిస్తాయి:
- FFT విశ్లేషణ: ఒక ఫ్రీక్వెన్సీ స్పెక్ట్రం కంపనాన్ని దాని భాగాలుగా వేరు చేయడం.
- కాల తరంగరూపం: కాలక్రమేణా ముడి సంకేతం, క్షణిక మార్పులు మరియు మాడ్యులేషన్ను బహిర్గతం చేస్తుంది.
- దశ విశ్లేషణ: కొలత పాయింట్ల మధ్య సమయ సంబంధాలు.
- ఆర్బిట్ విశ్లేషణ: రేడియల్ కొలతలపై నేరుగా మ్యాప్ అయ్యే షాఫ్ట్-సెంటర్లైన్ మార్గం.
- ఎన్వలప్ విశ్లేషణ: బేరింగ్ లోపాలను ముందుగా గుర్తించడానికి హై-ఫ్రీక్వెన్సీ డీమాడ్యులేషన్.
నిరంతర పర్యవేక్షణ
క్రిటికల్ పరికరాలు సాధారణంగా శాశ్వతంగా పర్యవేక్షించబడతాయి:
- షాఫ్ట్ కదలికను నేరుగా కొలవడానికి ప్రాక్సిమిటీ ప్రోబ్లు.
- శాశ్వతంగా అమర్చబడిన యాక్సిలరోమీటర్లు బేరింగ్ హౌసింగ్లపై.
- రియల్-టైమ్ ట్రెండింగ్ మరియు అలారమింగ్.
- స్వయంచాలక వ్యవస్థతో అనుసంధానం యంత్ర-రక్షణ వ్యవస్థలు.
5. క్షితిజ సమాంతర మరియు నిలువు తేడాలు
సాధారణ వ్యాప్తి సంబంధాలు
చాలా యంత్రాలలో నిలువు రీడింగ్ క్షితిజ సమాంతర రీడింగ్ను మించిపోతుంది:
- గురుత్వాకర్షణ ప్రభావం: రోటర్ బరువు ఒక స్థిర విక్షేపాన్ని సృష్టిస్తుంది, ఇది నిలువు దిశలో దృఢత్వాన్ని పెంచుతుంది.
- అసమాన దృఢత్వం: పునాదులు మరియు మద్దతు నిర్మాణాలు తరచుగా క్షితిజ సమాంతరంగా మరింత దృఢంగా ఉంటాయి.
- సాధారణ నిష్పత్తి: క్షితిజ సమాంతర విలువకు 1.5–2× అయిన నిలువు కంపనం సాధారణం.
- బ్యాలెన్స్-వెయిట్ ప్రభావం: రోటర్ దిగువ భాగంలో (అత్యంత సులభమైన యాక్సెస్ పాయింట్) అమర్చిన కరెక్షన్ వెయిట్లు ముఖ్యంగా నిలువు కంపనాన్ని తగ్గించే ధోరణిని కలిగి ఉంటాయి.
రోగనిర్ధారణ తేడాలు
- అసమతుల్యత: హెవీ స్పాట్ ఎక్కడ ఉందో దానిపై ఆధారపడి ఒక దిశలో మరింత స్పష్టంగా చదవబడవచ్చు.
- సడలింపు: తరచుగా నిలువు దిశలో దాని నాన్-లీనియారిటీని మరింత స్పష్టంగా చూపిస్తుంది.
- పునాది సమస్యలు: నిలువు కంపనం పునాది క్షీణతకు మరింత సంవేదనశీలంగా ఉంటుంది.
- అసమరేఖీకరణ: మిస్అలైన్మెంట్ రకాన్ని బట్టి క్షితిజ సమాంతర మరియు నిలువు రీడింగ్లలో భిన్నంగా కనిపించవచ్చు.
6. రోటర్ డైనమిక్స్తో సంబంధం
రేడియల్ కంపనం కేంద్రంలో ఉంటుంది రోటర్ డైనమిక్స్ విశ్లేషణలో, ఎందుకంటే షాఫ్ట్ యొక్క రేడియల్ వంగు ప్రవర్తన — ఎక్కడ మరియు ఎలా — అది అవ్యవస్థగా ప్రవర్తిస్తుందో నిర్ణయిస్తుంది.
క్రిటికల్ వేగాలు
- రేడియల్ నేచురల్ ఫ్రీక్వెన్సీలు క్రిటికల్ స్పీడ్లను నిర్ణయిస్తాయి.
- మొదటి క్రిటికల్ స్పీడ్ సాధారణంగా మొదటి రేడియల్ బెండింగ్ మోడ్కు అనుగుణంగా ఉంటుంది.
- కాంప్బెల్ రేఖాచిత్రాలు వేగం యొక్క ఫంక్షన్గా రేడియల్ ప్రవర్తనను అంచనా వేయడం.
- క్రిటికల్ స్పీడ్ల నుండి సెపరేషన్ మార్జిన్లు రేడియల్ వైబ్రేషన్ను అదుపులో ఉంచుతాయి.
మోడ్ ఆకృతులు
- ప్రతి రేడియల్ మోడ్కు ఒక విలక్షణమైన విక్షేపణ ఆకృతి.
- మొదటి మోడ్: ఒక సాధారణ చాప.
- రెండవ మోడ్: S-ఆకారపు వక్రరేఖతో ఒక నోడ్ బిందువు.
- అధిక మోడ్లు: క్రమంగా మరింత సంక్లిష్టమైన నమూనాలు.
బ్యాలెన్సింగ్ పరిగణనలు
- బ్యాలెన్సింగ్ అనేది 1X ఫ్రీక్వెన్సీ వద్ద రేడియల్ వైబ్రేషన్ను తగ్గించడానికి లక్ష్యంగా పనిచేస్తుంది.
- ప్రభావ గుణకాలు ప్రతి కరెక్షన్ వెయిట్ను రేడియల్ వైబ్రేషన్లో వచ్చే మార్పుతో అనుసంధానించండి.
- ఉత్తమమైన కరెక్షన్-ప్లేన్ స్థానాలు రేడియల్ మోడ్ షేప్ల ఆధారంగా నిర్ణయించబడతాయి.
7. దిద్దుబాటు, నియంత్రణ మరియు ఫీల్డ్ అభ్యాసం
అసమతుల్యత కోసం
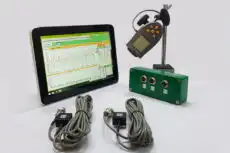
- ఫీల్డ్ బ్యాలెన్సింగ్ పోర్టబుల్ అనలైజర్ ఉపయోగించి. వంటి రెండు-చానల్ పరికరం Balanset-1A ప్రతి బేరింగ్ వద్ద 1X రేడియల్ అంప్లిట్యూడ్ మరియు ఫేజ్ను కొలుస్తుంది, ఇన్ఫ్లుయెన్స్ కోఎఫిషియెంట్లను గణిస్తుంది, మరియు ఒక ఇంజనీర్ ఆపరేటింగ్ స్పీడ్లో స్వంత బేరింగ్లలో రోటర్ను బ్యాలెన్స్ చేయగలిగేలా చేస్తుంది — డిస్అసెంబ్లీ అవసరం లేదు మరియు బ్యాలెన్సింగ్ మెషిన్ అవసరం లేదు. కొలిచిన స్థాయిని కరెక్టివ్ మాస్గా మార్చడానికి మీరు ఇలాంటిదాన్ని కూడా ఉపయోగించవచ్చు ట్రయల్-వెయిట్ క్యాల్క్యులేటర్.
- సింగిల్-ప్లేన్ లేదా ద్వి-తలం బ్యాలెన్సింగ్ విధానాలు, రోటర్ జ్యామితి ప్రకారం ఎంపిక చేయబడతాయి.
- ఒక యంత్రంపై ప్రిసిషన్ షాప్ బ్యాలెన్సింగ్ బ్యాలెన్సింగ్ యంత్రం అత్యంత క్రిటికల్ భాగాల కోసం.
యాంత్రిక సమస్యలకు
- మిస్అలైన్మెంట్ను సరిదిద్దడానికి ప్రిసిషన్ అలైన్మెంట్.
- బేరింగ్ లోపాల కోసం బేరింగ్ మార్పిడి.
- వదులైన భాగాలను బిగించడం.
- నిర్మాణ సమస్యల కోసం ఫౌండేషన్ మరమ్మతులు.
- వంగిన షాఫ్ట్ల కోసం షాఫ్ట్ సూటి చేయడం లేదా మార్చడం.
అనునాద సమస్యలకు
- క్రిటికల్-స్పీడ్ పరిధులను నివారించడానికి స్పీడ్ మార్పులు.
- దృఢత్వ మార్పులు (షాఫ్ట్ వ్యాసం, బేరింగ్ స్థాన మార్పులు).
- తగ్గింపు మెరుగుదలలు, ఉదాహరణకు స్క్వీజ్-ఫిల్మ్ డ్యాంపర్లు లేదా సవరించిన బేరింగ్ ఎంపిక.
- ఆపరేటింగ్ స్పీడ్ నుండి నేచురల్ ఫ్రీక్వెన్సీలను దూరంగా మార్చడానికి మాస్ మార్పులు.
8. ప్రిడిక్టివ్ మెయింటెనెన్స్లో ప్రాముఖ్యత
రేడియల్-వైబ్రేషన్ మానిటరింగ్ అనేది ప్రెడిక్టివ్ మెయింటెనెన్స్:
- ముందస్తు లోపం గుర్తింపు: రేడియల్ వైబ్రేషన్లో మార్పులు వైఫల్యాలకు వారాలు లేదా నెలల ముందే కనిపిస్తాయి.
- ట్రెండింగ్: క్రమంగా పెరుగుతున్న విలువలు అభివృద్ధి చెందుతున్న సమస్యను సూచిస్తాయి.
- లోప నిర్ధారణ: ఫ్రీక్వెన్సీ కంటెంట్ నిర్దిష్ట లోప రకాన్ని గుర్తిస్తుంది.
- తీవ్రత అంచనా: అంప్లిట్యూడ్ సమస్య ఎంత తీవ్రంగా మరియు అత్యవసరంగా ఉందో సూచిస్తుంది.
- నిర్వహణ షెడ్యూలింగ్: పని క్యాలెండర్ కాకుండా కండిషన్ ఆధారంగా నిర్వహించబడుతుంది.
- వ్యయ ఆదా: విపత్కర వైఫల్యాలు నివారించబడతాయి మరియు మెయింటెనెన్స్ విరామాలు సరైనవిగా చేయబడతాయి.
తిరిగే యంత్రాలపై ప్రాథమిక వైబ్రేషన్ కొలతగా, రేడియల్ వైబ్రేషన్ పరికర పరిస్థితి యొక్క అవసరమైన ఆధారాన్ని అందిస్తుంది — పారిశ్రామిక తిరిగే పరికరాల విశ్వసనీయమైన, సురక్షితమైన మరియు సమర్థవంతమైన నిర్వహణకు ఇది అనివార్యంగా చేస్తుంది.