Нова индустриска фабрика се подготвуваше да започне со производство, а роторот на нејзината дробилка со чекани требаше да се балансира пред линијата да премине во континуирана работа. Работата ја извршивме на лице место, во сопствените лежишта на дробилката, со преносниот балансер Balanset-1A и лаптоп. Оваа страница ја прикажува машината, секој чекор што го направивме со инструментот и што доби фабриката од тоа.
Машината и задачата
Дробилката е млин со чекани. Редови нишачки чекани висат на осовини помеѓу челични дискови, а целиот ротор се придвижува директно преку спојка со мотор AC-Motoren. Натписната плочка покажува 55 kW и 2970 rpm при 50 Hz, па роторот се врти со речиси 3000 rpm.
При таа брзина дури и мала грешка во масата на роторот станува голема ротациона сила врз лежиштата, рамката и темелот; силата расте со квадратот на брзината. Фабриката сакаше мазно пуштање во работа. Небалансиран ротор работи неефикасно, предизвикува механички проблеми и може да го наруши производството наскоро по пуштањето во погон. Затоа роторот беше балансиран пред да започне фабриката, а не по првиот дефект.


Како го употребивме Balanset-1A, чекор по чекор
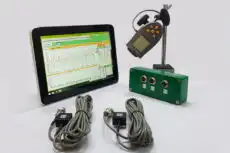
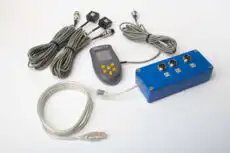
Balanset-1A го мери роторот во сопствените лежишта на неговата работна брзина. Програмата ве води низ циклусите и самата ја пресметува корекцијата; лицето на терен ги монтира сензорите и ги прицврстува теговите.
Сензори и тахометар
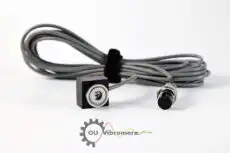
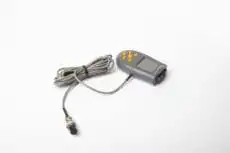
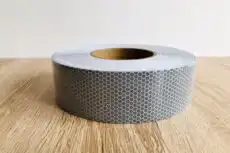
Сензорите за вибрации се поставуваат на куќиштата на лежиштата, строго радијално, под прав агол во однос на вратилото, и на масивен метал, а не на заштитници или капаци. Парче рефлексивна лента на вратилото е фазната референца: ласерскиот тахометар ја чита еднаш по вртење. Отсега ниту сензорите ниту лентата смеат да се поместуваат, бидејќи програмата ги брои сите агли од таа ознака.
Run 0: почетната вибрација
Дробилката се пушта со вградени чекани и се носи до работна брзина. Еден притисок на F7 ги запишува амплитудата, фазата и брзината на вибрацијата на фреквенцијата на вртење. Ова е сликата "пред" на дисбалансот.
Пробен тег и Run 1
При запрена и блокирана машина, пробен тег со позната маса се прицврстува на роторот на познат радиус, а неговата положба се означува. Масата се бира според силата: на работна брзина нејзината центрифугална сила треба да биде околу 7 % од тежината на роторот (5–10 % е разумен опсег).
"First trial weight estimate" во програмата, или нашиот бесплатен калкулатор за пробен тег, ја дава вредноста за дадена маса, радиус и брзина на роторот.
Потоа роторот работи повторно. Ако пробниот тег премалку ја менува вибрацијата, програмата не го прифаќа циклусот и бара потежок тег.
Пресметка
Од разликата помеѓу Run 0 и Run 1 програмата ги пресметува коефициентите на влијание и ја покажува корекцијата: масата во грамови и аголот, броен од положбата на пробниот тег во насока на вртењето. Поларниот дијаграм покажува каде оди тегот.
Тег за корекција
Пробниот тег се симнува, а тегот за корекција се прицврстува на истиот радиус и под назначениот агол. Радиусот е важен: пресметаната маса важи само на радиусот каде што стоеше пробниот тег.
Дотерувачко мерење
Уште еден циклус на иста брзина ги покажува преостанатата вибрација и преостанатиот дисбаланс. Со зададена толеранција според ISO 21940-11, програмата го означува резултатот зелено или црвено. Ако е потребна уште мала корекција, програмата веднаш го пресметува додатокот; не е потребен нов пробен циклус.

Проверки на дробилка според упатството за Balanset-1A
- Балансирајте само со вградени чекани. Без нив дисбалансот се враќа штом ќе се вградат.
- Нишачките чекани можат да се сместат во нова положба помеѓу циклусите. Тест на запирање/пуштање, два циклуса без никаква промена, покажува дали мерењата се повторуваат.
- Многу хармоници со мала компонента на фреквенцијата на вртење обично значат проблем во погонот, а не дисбаланс. Проверете го погонскиот склоп, вклучително и спојката, пред да додадете тег.

Резултат
По корекцијата ја пуштивме дробилката повторно и ја проверивме според работните стандарди. Вибрацијата беше значително помала, роторот ги исполнуваше стандардите, а дробилката беше одобрена за континуирана работа од првиот ден на производство.
Што запишува програмата по контролниот циклус
- Вибрација пред и по, и намалувањето во проценти.
- Почетен и преостанат дисбаланс во g·mm, проверен според толеранцијата ISO 21940-11: положено или не.
- Готов HTML-извештај и архивски запис за роторот, со зачувани коефициенти на влијание за следното балансирање.
Што доби фабриката
- Дробилката влезе во производство веќе балансирана, наместо да се балансира по првиот дефект на лежиште.
- Работата беше извршена на лице место, во сопствените лежишта на машината: роторот не беше извадет ниту испратен во работилница за балансирање.
- Запис кон кој може да се вратите: зачуваната сесија е почеток за идни проверки на истиот ротор.
За инструментот
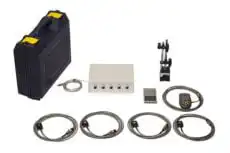
Balanset-1A е преносен балансер со два канала и анализатор на вибрации. Ги балансира роторите во една или две рамнини во сопствените лежишта, а истиот комплет работи како мерач на вибрации и анализатор на спектар. Дробилка, вентилатор, сепаратор или машина за мулчирање се балансираат по истата постапка како на оваа страница.
Nikolai Shelkovenko
Nikolai Shelkovenko е инженер за анализа на вибрации, основач и извршен директор на Vibromera. Повеќе од 15 години тој балансира ротирачка опрема на терен, а не на испитен стол: мулчери, индустриски вентилатори, дробилки, центрифуги, вратила и вретена. Токму од таа работа настанаа инструментите Balanset — тие се замислени како алат што специјалистот може да го однесе до машината и да го користи сам, на самото место, а не како лабораториска опрема. Vibromera е основана во 2017 година, а од 2023 година е со седиште во Порто, Португалија. Овде се одвиваат развојот, склопувањето и поддршката на линијата Balanset. Водечки инструмент е Balanset-1A — преносен анализатор за балансирање во една и во две рамнини и за вибродијагностика. Nikolai лично учествува во поддршката на клиентите, во решавањето на сложени случаи на балансирање и во развојот на софтверот. Работи со клиенти ширум светот, на кој било јазик.

