Memahami Penyelewengan Aci dalam Jentera Berputar







Salah jajaran aci adalah keadaan di mana garis pusat putaran dua atau lebih aci yang tersambung tidak sejajar ketika mesin beroperasi di bawah keadaan pengoperasian normal. Bersama dengan ketidakseimbangan, ia merupakan salah satu penyebab paling umum kegagalan mesin dini, yang mendorong naik getaran, merusak galas dan segel, dan membuang energi. Tujuan penyelarasan presisi adalah untuk membawa garis pusat aci sedekat mungkin agar sejalan, dalam toleransi yang ditentukan, pada suhu dan beban yang sebenarnya dijalankan mesin.
1. Jenis-jenis Ketidakselarasan
Penyelewengan dikategorikan kepada dua jenis utama, walaupun dalam kebanyakan kes dunia nyata, gabungan kedua-duanya wujud.
Salah Jajaran Selari (Offset)
Ketidakselarasan sejajar terjadi ketika kedua garis pusat aci berjalan sejajar satu sama lain tetapi tergeser oleh beberapa jarak. Bayangkan satu aci duduk lebih tinggi atau lebih rendah daripada yang lain (pergeseran vertikal), atau bergeser ke satu sisi (pergeseran horizontal). Garis pusat tidak pernah bertemu; mereka hanya berjalan beriringan.
Kesilapan Sudut
Ketidakselarasan sudut terjadi ketika kedua aci duduk pada sudut satu sama lain. Garis pusat mereka berpotongan di kopel tetapi tidak terletak pada garis yang sama, yang membuka “celah” di kopel yang lebih lebar di satu sisi daripada yang lain.
Salah Jajaran Gabungan
Ini adalah skenario paling umum dalam praktik: aci mengalami pergeseran sejajar dan ketidakselarasan sudut secara bersamaan. Mesin nyata hampir tidak pernah menampilkan satu jenis dalam isolasi murni, itulah mengapa penyelarasan dikoreksi di bidang vertikal dan horizontal secara bersamaan.
2. Tanda Tangan Getaran Ketidakselarasan
Ketidakselarasan menghasilkan tanda tangan yang sangat khas yang dapat diidentifikasi analis dalam FFT spektrum:
- Penunjuk utama (2×): tanda klasik adalah puncak amplitudo tinggi pada tepat 2× kecepatan putaran (urutan ke-2). Gaya ketidakselarasan membebani aci dan gandingan untuk dua siklus pembengkokan per revolusi, sehingga energi terkonsentrasi pada dua kali kelajuan kendalian.
- Getaran paksi tinggi: salah jajaran sering menghasilkan getaran kuat getaran paksi (sejajar dengan aci). Puncak 2× tinggi dalam arah aksial adalah salah satu indikator terkuat dari semua.
- Harmonik lain (1×, 3×, 4×): meskipun 2× adalah yang utama, ketidakselarasan juga dapat menaikkan komponen 1×, dan kasus parah — terutama pergeseran sejajar — menghasilkan harmonik seperti 3× dan 4×.
- Frekuensi khusus gandingan: beberapa kopel, ketika aus atau terganggu oleh ketidakselarasan, menghasilkan getaran pada frekuensi karakteristik mereka sendiri.
Spektrum yang menunjukkan puncak 2× yang 50% atau lebih besar daripada puncak 1×, terutama jika disertai dengan getaran aksial tinggi, adalah kes klasik ketidaksejajaran. Kerana komponen 1× juga boleh meningkat, ketidaksejajaran mudah disalahkira dengan ketidakseimbangan; petunjuk penentu ialah saiz relatif puncak 2× dan kekuatan bacaan aksial. Mengesahkan diagnosis dengan fasa pengukuran melintasi gandingan menyelesaikan kekaburan — mesin yang tidak sejajaran biasanya menunjukkan perbezaan fasa aksial kira-kira 180° dari satu sisi gandingan ke sisi yang lain.
3. Punca-Punca Umum Ketidaksejajaran
Ketidaksejajaran boleh hadir sejak hari pemasangan atau berkembang secara beransur-ansur semasa operasi.
- Pemasangan tidak betul: Punca yang paling biasa ialah kekurangan penjajaran ketepatan semasa persediaan mesin awal.
- Pertumbuhan termal: apabila mesin dipanaskan daripada suhu ambien ke suhu operasi, komponen mereka mengembang. Motor mungkin bertambah tinggi, atau kelongsong pam mungkin mengembang, menyeret aci keluar daripada keselarasan. Penjajaran sejuk yang baik dengan sengaja mengimbangi mesin supaya mereka datang ke dalam keselarasan sekali panas — inilah sebabnya pampasan pertumbuhan terma dibina ke dalam angka sasaran.
- Terikan paip: daya daripada paip masuk atau keluar yang tidak disokong dengan baik boleh menyeret pam atau pemampat keluar daripada keselarasan dengan penggeraknya — isu yang sangat umum dalam industri proses.
- Masalah yayasan: asas yang lemah atau retak, atau bolt penambat yang longgar, memungkinkan mesin berubah seiring masa. Tidak mencukupi kekakuan asas juga memungkinkan jajaran hanyut di bawah beban.
- Kaki lembut: keadaan di mana satu kaki pemasangan tidak duduk rata di atas papan asas, memuntir atau memesongkan kerangka mesin apabila bolt dikencangkan. Kaki lembut mesti dibetulkan sebelum keselarasan boleh bertahan.
4. Mengapa Membetulkan Ketidaksejajaran Adalah Kritikal
Menjalankan mesin yang salah jajaran membawa akibat teruk:
- Kegagalan galas dan segel: beban kitaran tinggi pada aci melewat terus ke dalam galas dan pengedap, menyebabkan ia gagal lebih awal — punca utama yang kerap di sebalik kegagalan berulang kecacatan galas.
- Kegagalan gandingan: gandingan menanggung sejumlah kecil ketidaksejajaran mengikut reka bentuk, tetapi ketidaksejajaran berlebihan melecahkan mereka dan menyebabkan kegagalan yang cepat.
- Keletihan aci: lenturan berulang aci boleh memulai keletihan retak dan membawa kepada kegagalan aci yang akhirnya.
- Peningkatan penggunaan tenaga: kuasa yang ketara dibazirkan sebagai haba dan getaran daripada melakukan kerja berguna.
5. Membetulkan dan Mengesahkan Keselarasan
Jajaran ketepatan — menggunakan penunjuk dail atau penjajaran aci laser sistem — ialah sudut asas mana-mana program keandalan dan penyelenggaraan yang berkesan. Pembetulan biasanya dibuat dengan menambah atau mengeluarkan syim terkalibrasi di bawah kaki dan dengan menggerakkan mesin secara mendatar, dengan langkah yang diperlukan dikira daripada sesaran dan keanguleran yang diukur; satu kalkulator ketebalan shim mengubah bacaan penunjuk menjadi timbunan pengganjal tepat untuk setiap kaki, dan suatu toleransi jajaran rujukan mengesahkan sama ada hasil itu boleh diterima untuk kecepatan tersebut.
Kerja tidak berakhir pada sambungan. Selepas penjajaran, mesin harus diperiksa semula dengan tinjauan getaran untuk mengesahkan bahawa puncak 2× dan tahap paksi telah menurun. Di sinilah alat dua saluran mudah alih penganalisis getaran seperti Balanset-1A amat berharga: ia menangkap spektrum sebelum dan sesudah serta fasa gandingan silang, mengesahkan bahawa pembetulan itu benar-benar mengurangkan daya salah jajaran dan bukannya semata-mata mengalihkannya. Oleh kerana ketidakseimbangan dan salah jajaran sering berlaku bersama, alat yang sama boleh kemudian mengurangkan sebarang ketidakseimbangan sisa 1× dengan pengimbangan medan apabila sambungan itu betul — keterukan keseluruhan dinilai terhadap ISO 20816-3 had (piawaian yang menggantikan ISO 10816-3).
6. Mengesahkan salah jajaran dengan Balanset-1A
Balanset-1A menunjukkan sama ada getaran membawa corak misalignment sebelum anda menjajarkan mesin, dan sama ada corak itu telah hilang selepas itu.
- Dengan mesin dihentikan dan dikunci (lockout), pasang kedua-dua penderia secara jejarian pada rumah galas di kedua-dua belah gandingan dan lekatkan penanda pemantul pada aci untuk takometer laser.
- Jalankan mesin pada kelajuan normal dan buka pengukur getaran (F5). Jika nilai 1× V1o jelas lebih kecil daripada nilai keseluruhan V1s, sebahagian besar tenaga terletak pada harmonik dan bukan pada ketakseimbangan.
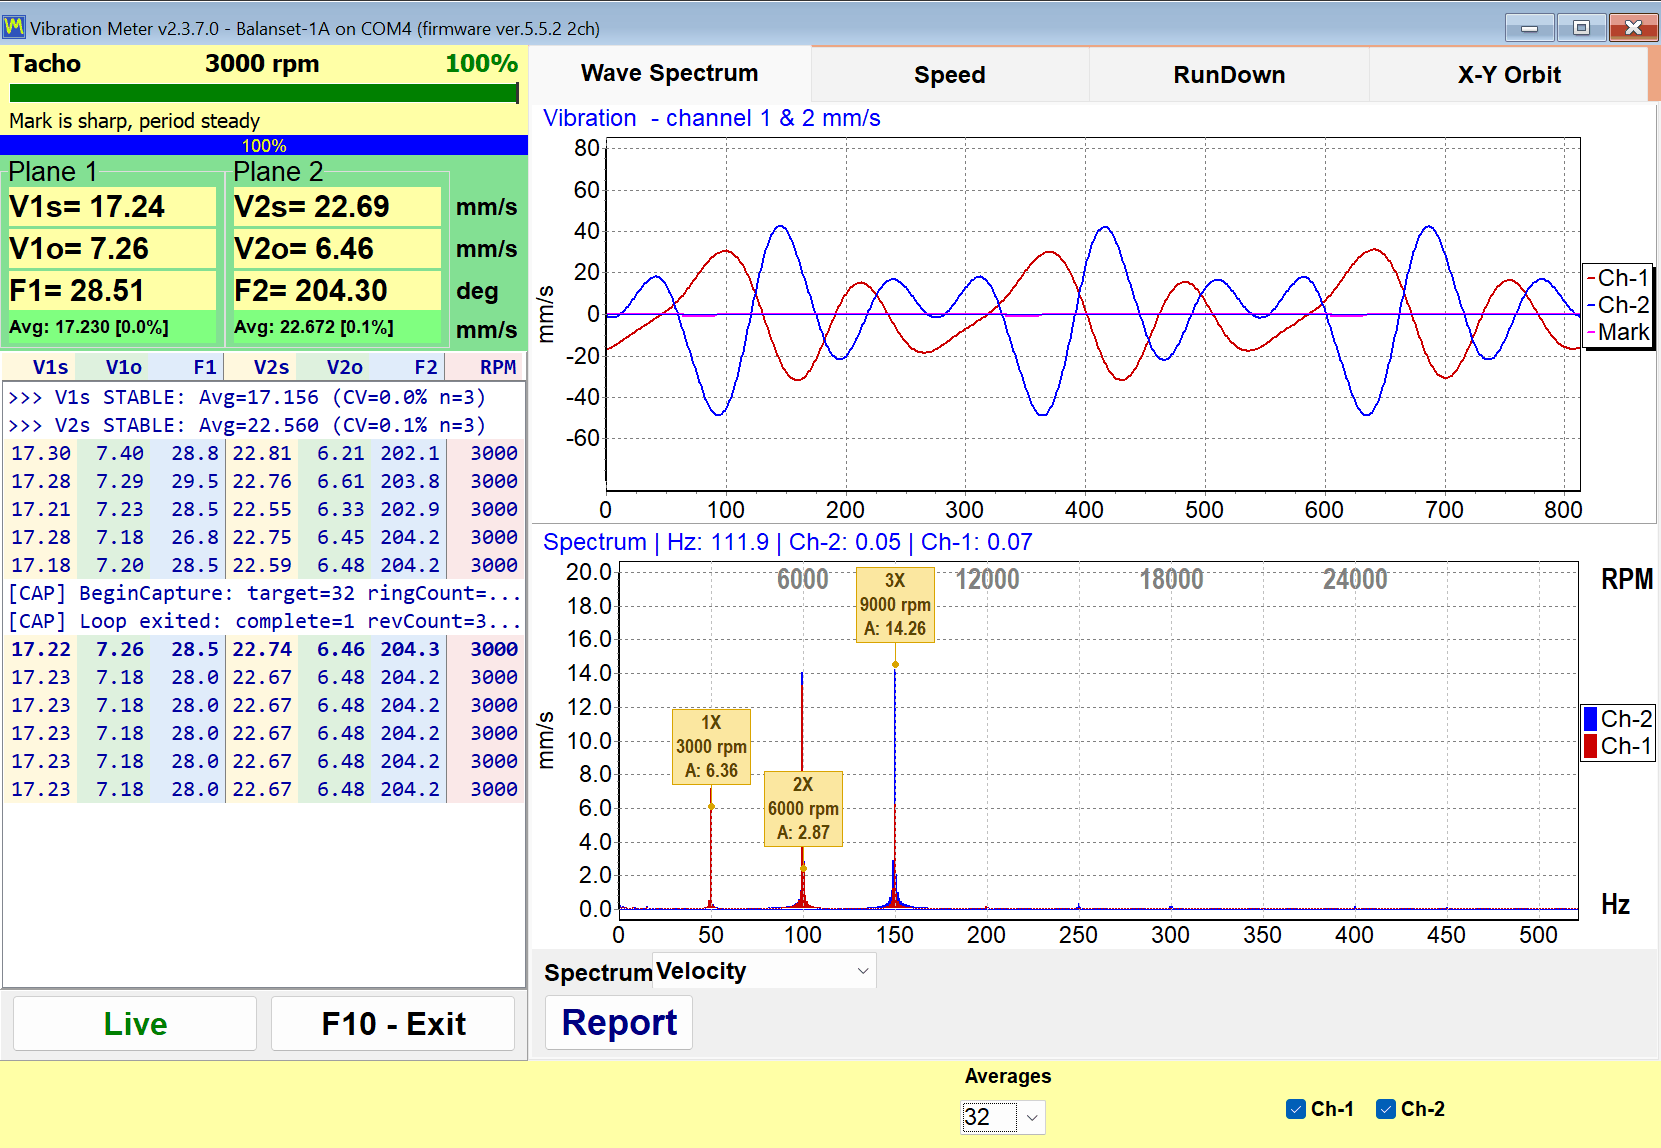
- Tekan F9 dan baca spektrum yang dibekukan, di mana garis panduan putus-putus terletak tepat pada 1×, 2×, 3×. Untuk paparan kedua, buka penganalisis daripada tetingkap utama dengan F7, tukar ke tab "F5 - Spectrum (Hz)" dan letakkan kursor di atas puncak 2× untuk membaca amplitudnya dalam tajuk carta.
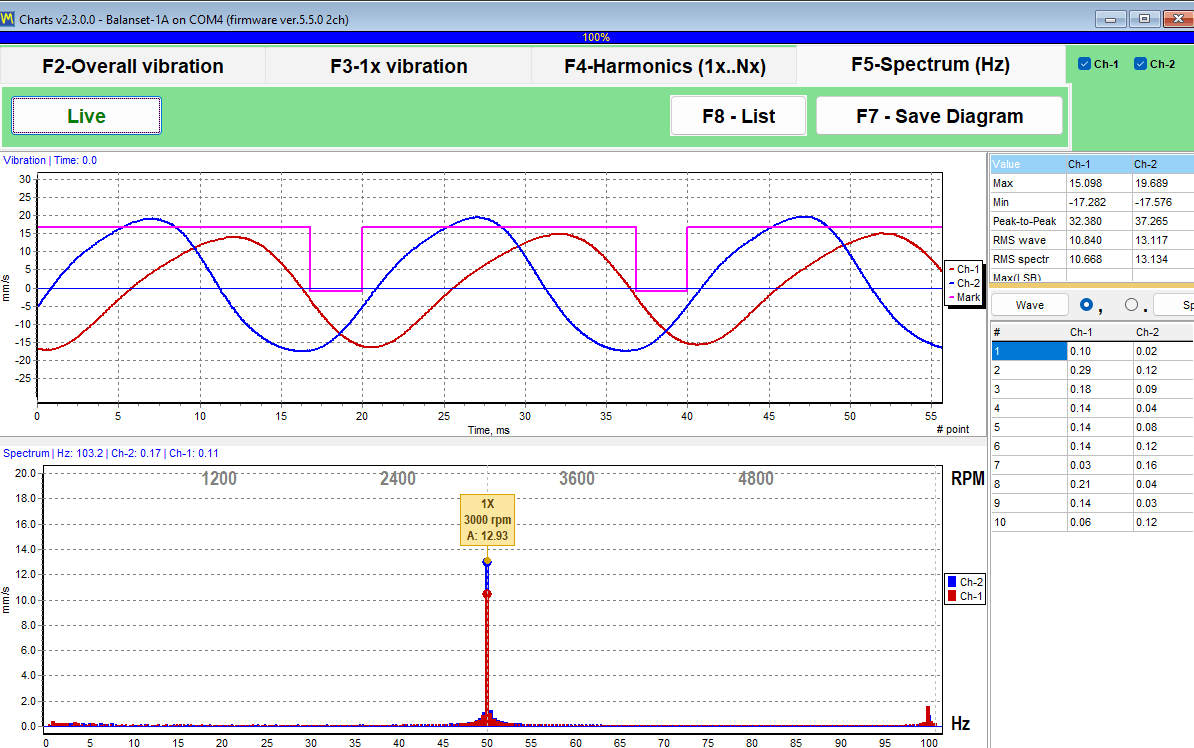
- Untuk semakan fasa, hentikan dan kunci (lockout) mesin, pusingkan kedua-dua penderia ke arah paksi menghadap arah yang sama, dan ukur semula. F1 dan F2 berkongsi rujukan takometer yang sama, jadi perbezaan antara keduanya ialah perbezaan fasa 1× merentasi gandingan. Perbezaan hampir 180° menyokong misalignment; perbezaan hampir 0° bermakna kedua-dua rumah galas bergerak secara paksi bersama-sama.
- Tekan Report pada tab Wave Spectrum selepas setiap pengukuran untuk menyimpannya. Selepas penjajaran, ulangi pada titik yang sama; skala paksi-Y yang tetap (klik kanan pada carta) memastikan kedua-dua spektrum boleh dibandingkan.
Dengan mesin dihentikan dan dikunci (lockout), kembalikan penderia ke arah jejarian sebelum pengimbangan: berat pembetulan dikira daripada bacaan 1× jejarian. Lakukan pengimbangan selepas puncak 2× menurun dan komponen 1× mendominasi.

