घूर्णन मशीनरी में शाफ्ट मिसलिग्न्मेंट को समझना
शाफ्ट का गलत संरेखण एक ऐसी स्थिति है जिसमें दो या अधिक युग्मित शाफ्ट की घूर्णन केंद्रीय रेखाएँ तब समान्तर नहीं होती हैं जब मशीन सामान्य परिचालन स्थितियों के तहत चल रही हो। इसके साथ असंतुलित होना, यह मशीनरी विफलता के सबसे आम कारणों में से एक है, जो कंपन बढ़ाता है, बीयरिंग और सील को नष्ट करता है, और ऊर्जा बर्बाद करता है। परिशुद्धता संरेखण का लक्ष्य शाफ्ट केंद्रीय रेखाओं को उस तापमान और भार पर निर्दिष्ट सहिष्णुता के भीतर यथासंभव समान्तर के रूप में करीब लाना है जिस पर मशीन वास्तव में चलती है।
1. विसंरेखण के प्रकार
मिसलिग्न्मेंट को दो प्राथमिक प्रकारों में वर्गीकृत किया जाता है, हालांकि अधिकांश वास्तविक मामलों में दोनों का संयोजन मौजूद होता है।
समांतर गलत संरेखण (ऑफसेट)
समानांतर गलत संरेखण तब होता है जब दोनों शाफ्ट की केंद्र रेखाएं एक-दूसरे के समानांतर चलती हैं लेकिन कुछ दूरी से ऑफसेट होती हैं। एक शाफ्ट को दूसरे से ऊंचा या नीचा होने की कल्पना करें (ऊर्ध्वाधर ऑफसेट), या एक ओर स्थानांतरित होने की (क्षैतिज ऑफसेट)। केंद्र रेखाएं कभी नहीं मिलती; वे केवल एक-दूसरे के बगल में चलती हैं।
कोणीय मिसलिग्न्मेंट
कोणीय गलत संरेखण तब होता है जब दोनों शाफ्ट एक-दूसरे के संबंध में एक कोण पर बैठते हैं। उनकी केंद्र रेखाएं युग्मन पर प्रतिच्छेद करती हैं लेकिन एक ही रेखा पर नहीं होती हैं, जो युग्मन पर एक “अंतराल” खोलती है जो एक ओर दूसरी ओर से चौड़ी होती है।
संयुक्त गलत संरेखण
यह व्यावहारिक रूप से सबसे सामान्य परिदृश्य है: शाफ्ट समानांतर ऑफसेट और कोणीय गलत संरेखण दोनों का अनुभव करते हैं। वास्तविक मशीनें लगभग कभी भी एक प्रकार को शुद्ध अलगाव में प्रस्तुत नहीं करती हैं, यही वजह है कि संरेखण को ऊर्ध्वाधर और क्षैतिज दोनों तलों में एक साथ सुधारा जाता है।
2. गलत संरेखण का कंपन हस्ताक्षर
गलत संरेखण एक बहुत ही विशिष्ट हस्ताक्षर उत्पन्न करता है जिसे एक विश्लेषक एक में चुन सकते हैं FFT स्पेक्ट्रम:
- प्राथमिक सूचक (2×): उत्कृष्ट संकेत बिल्कुल पर एक उच्च-आयाम शिखर है 2× घूर्णन गति (दूसरा क्रम)। गलत संरेखण बलें शाफ्ट को और युग्मन प्रति क्रांति दो झुकने वाले चक्रों के अधीन करते हैं, इसलिए ऊर्जा दुगुनी पर केंद्रित होती है परिचालन गति.
- उच्च अक्षीय कंपन: गलत संरेखण अक्सर तीव्र उत्पन्न करता है अक्षीय कंपन (शाफ्ट के समानांतर)। अक्षीय दिशा में उच्च 2× शिखर सभी के सबसे मजबूत संकेतकों में से एक है।
- अन्य हार्मोनिक्स (1×, 3×, 4×): जबकि 2× प्राथमिक है, गलत संरेखण 1× घटक को भी बढ़ा सकता है, और गंभीर मामले — विशेष रूप से समानांतर ऑफसेट — उच्च उत्पन्न करते हैं हार्मोनिक्स जैसे 3× और 4×।
- युग्मन-विशिष्ट आवृत्तियाँ: कुछ युग्मन, जब पहने हुए या गलत संरेखण द्वारा तनावग्रस्त, अपनी स्वयं की विशेषता आवृत्तियों पर कंपन उत्पन्न करते हैं।
एक स्पेक्ट्रम जो 2× शिखर दिखाता है जो 1× शिखर का 50% या अधिक है, विशेष रूप से उच्च अक्षीय कंपन के साथ होने पर, गलत संरेखण का एक पाठ्यपुस्तक मामला है। क्योंकि 1× घटक को भी ऊंचा किया जा सकता है, गलत संरेखण को असंतुलन के साथ भ्रमित करना आसान है; निर्णायक सुराग 2× शिखर का सापेक्ष आकार और अक्षीय पढ़ने की ताकत हैं। निदान की पुष्टि करना चरण युग्मन के पार माप अस्पष्टता को हल करते हैं — गलत संरेखित मशीनें आम तौर पर युग्मन के एक ओर से दूसरी ओर लगभग 180° अक्षीय चरण अंतर दिखाती हैं।
3. गलत संरेखण के सामान्य कारण
गलत संरेखण स्थापन के दिन से ही मौजूद हो सकता है या सेवा में धीरे-धीरे विकसित हो सकता है।
- अनुचित स्थापना: सबसे आम कारण प्रारंभिक मशीन सेटअप के दौरान सटीक संरेखण की कमी है।
- तापीय वृद्धि: जैसे-जैसे मशीनें परिवेशी तापमान से संचालन तापमान तक गर्म होती हैं, उनके घटक विस्तारित होते हैं। एक मोटर ऊंचा हो सकता है, या एक पंप केसिंग फूल सकता है, शाफ्ट को संरेखण से बाहर खींच सकता है। अच्छा ठंड संरेखण जानबूझकर मशीनों को ऑफसेट करता है ताकि वे आ सकें में गर्म में संरेखण — यही कारण है कि तापीय विस्तार क्षतिपूर्ति लक्ष्य आंकड़ों में निर्मित है।
- पाइप तनाव: खराब समर्थित इनलेट या आउटलेट पाइपिंग से बल एक पंप या कम्प्रेसर को इसके ड्राइवर के साथ संरेखण से बाहर खींच सकता है — प्रक्रिया उद्योगों में एक बहुत ही सामान्य समस्या।
- नींव की समस्याएँ: कमजोर या दरार वाली नींव, या ढीले लंगर बोल्ट, मशीन को समय के साथ स्थानांतरित होने देते हैं। अपर्याप्त आधार की कठोरता भार के तहत संरेखण को भी बहाव देता है।
- सॉफ्ट फुट (मशीन के पाए का असमान संपर्क): एक ऐसी स्थिति जहाँ एक माउंटिंग पैर बेसप्लेट पर सपाट नहीं बैठता, बोल्ट कसने पर मशीन फ्रेम को मोड़ता या विकृत करता है। सॉफ़्ट फ़ुट संरेखण स्थिर हो सकने से पहले इसे ठीक किया जाना चाहिए।
4. गलत संरेखण को ठीक करना क्यों महत्वपूर्ण है
गलत संरेखित मशीन चलाना गंभीर परिणाम ले जाता है:
- बेयरिंग और सील की विफलता: शाफ्ट पर उच्च चक्रीय भार सीधे असरों और सील में जाता है, जिससे वे समय से पहले विफल हो जाते हैं — आवर्ती बेयरिंग दोष.
- युग्मन विफलता: युग्मन डिजाइन के आधार पर गलत संरेखण की एक छोटी मात्रा को सहन करते हैं, लेकिन अत्यधिक गलत संरेखण उन्हें जल्दी पहनता है और विफल करता है।
- शाफ़्ट थकान: शाफ्ट का बार-बार झुकना बीज डाल सकता है थकान दरारें और अंततः शाफ्ट विफलता की ओर ले जा सकता है।
- बढ़ी हुई ऊर्जा खपत: महत्वपूर्ण शक्ति गर्मी और कंपन के रूप में बर्बाद हो जाती है उपयोगी कार्य करने के बजाय।
5. संरेखण को ठीक करना और सत्यापित करना
सटीक संरेखण — डायल संकेतक या का उपयोग करना लेज़र शाफ्ट संरेखण प्रणालियाँ — किसी भी प्रभावी विश्वसनीयता और रखरखाव कार्यक्रम की नींव है। सुधार आमतौर पर पैरों के नीचे कैलिब्रेटेड शिम जोड़ने या हटाने से और मशीन को क्षैतिज रूप से स्थानांतरित करके किया जाता है, आवश्यक चाल मापी गई ऑफसेट और कोणीयता से गणना की जाती है; एक शिम मोटाई कैलकुलेटर संकेतक रीडिंग को प्रत्येक पैर के लिए सटीक शिम स्टैक में बदल देता है, और एक संरेखण सहिष्णुता संदर्भ पुष्टि करता है कि क्या परिणाम गति के लिए स्वीकार्य है।
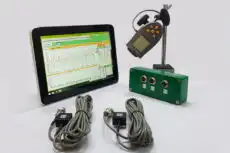
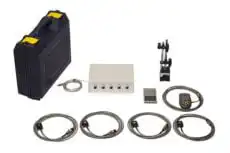
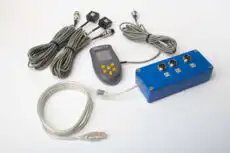
काम युग्मन पर समाप्त नहीं होता। संरेखण के बाद, मशीन को एक कंपन सर्वेक्षण के साथ फिर से जांचा जाना चाहिए ताकि पुष्टि की जा सके कि 2× शिखर और अक्षीय स्तर गिर गए हैं। यह वह जगह है जहाँ एक पोर्टेबल दो-चैनल कंपन विश्लेषक जैसे कि Balanset-1A अमूल्य है: यह सुधार से पहले और बाद का स्पेक्ट्रम और क्रॉस-कपलिंग चरण को कैप्चर करता है, जो सत्यापित करता है कि सुधार ने वास्तव में गलतसंरेखण बलों को कम किया है, न कि बस उन्हें स्थानांतरित किया है। क्योंकि असंतुलन और गलतसंरेखण अक्सर एक साथ मौजूद होते हैं, वही उपकरण तब किसी भी अवशिष्ट 1× को काट सकता है क्षेत्र संतुलन एक बार कपलिंग सही हो जाने के बाद — समग्र गंभीरता का मूल्यांकन आधुनिक ISO 20816-3 सीमाओं के विरुद्ध (वह मानक जिसने ISO 10816-3 को प्रतिस्थापित किया)।
6. Balanset-1A से मिसअलाइनमेंट की पुष्टि
Balanset-1A मशीन को अलाइन करने से पहले दिखाता है कि कंपन में मिसअलाइनमेंट का पैटर्न है या नहीं, और अलाइनमेंट के बाद यह पैटर्न समाप्त हुआ या नहीं।
- मशीन रुकी हुई और लॉक-आउट की गई अवस्था में दोनों सेंसर कपलिंग के दोनों ओर बेयरिंग हाउसिंग पर रेडियल दिशा में लगाएँ और लेज़र टैकोमीटर के लिए शाफ़्ट पर रिफ़्लेक्टिव मार्क चिपकाएँ।
- मशीन को सामान्य गति पर चलाएँ और वाइब्रेशन मीटर (F5) खोलें। यदि 1× मान V1o कुल मान V1s से स्पष्ट रूप से कम है, तो ऊर्जा का बड़ा भाग असंतुलन के बजाय हार्मोनिक्स में है।
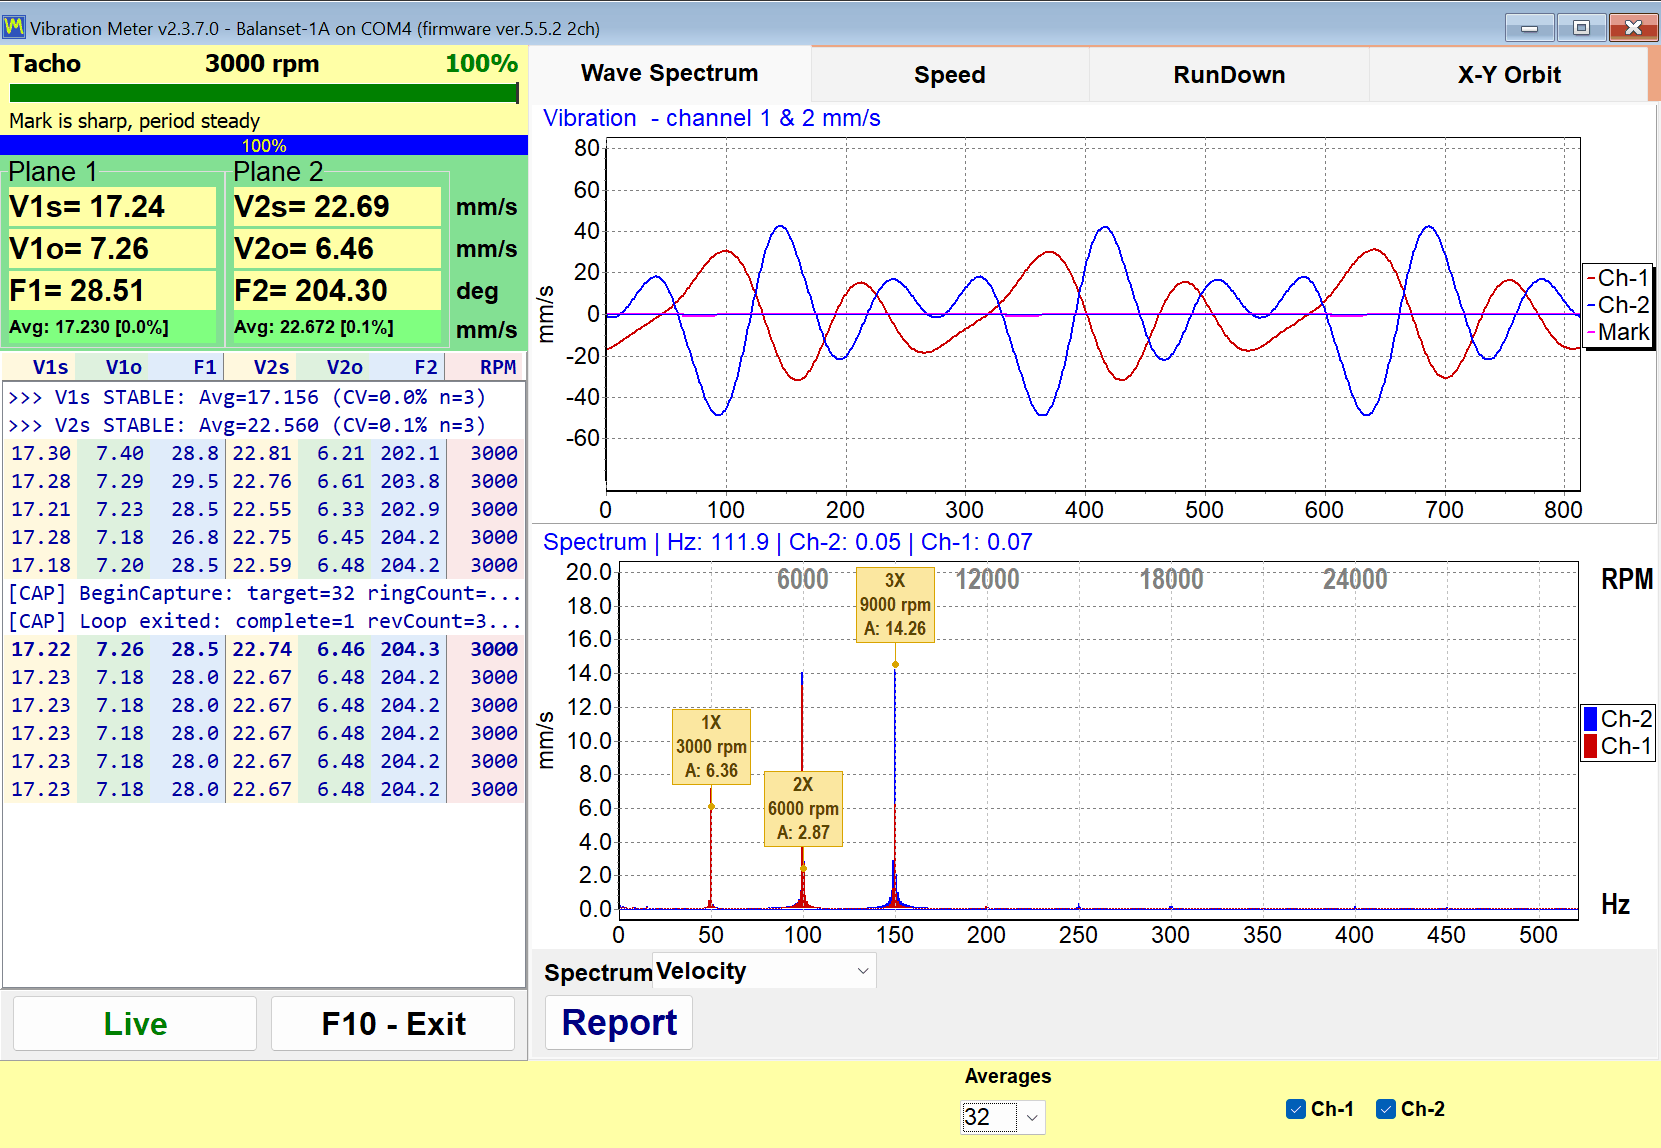
- F9 दबाएँ और फ़्रीज़ किया गया स्पेक्ट्रम पढ़ें, जिसमें डैश वाली गाइड रेखाएँ ठीक 1×, 2×, 3× पर होती हैं। दूसरे दृश्य के लिए मुख्य विंडो से F7 द्वारा एनालाइज़र खोलें, "F5 - Spectrum (Hz)" टैब पर जाएँ और 2× पीक पर कर्सर ले जाकर चार्ट शीर्षक में उसका आयाम पढ़ें।
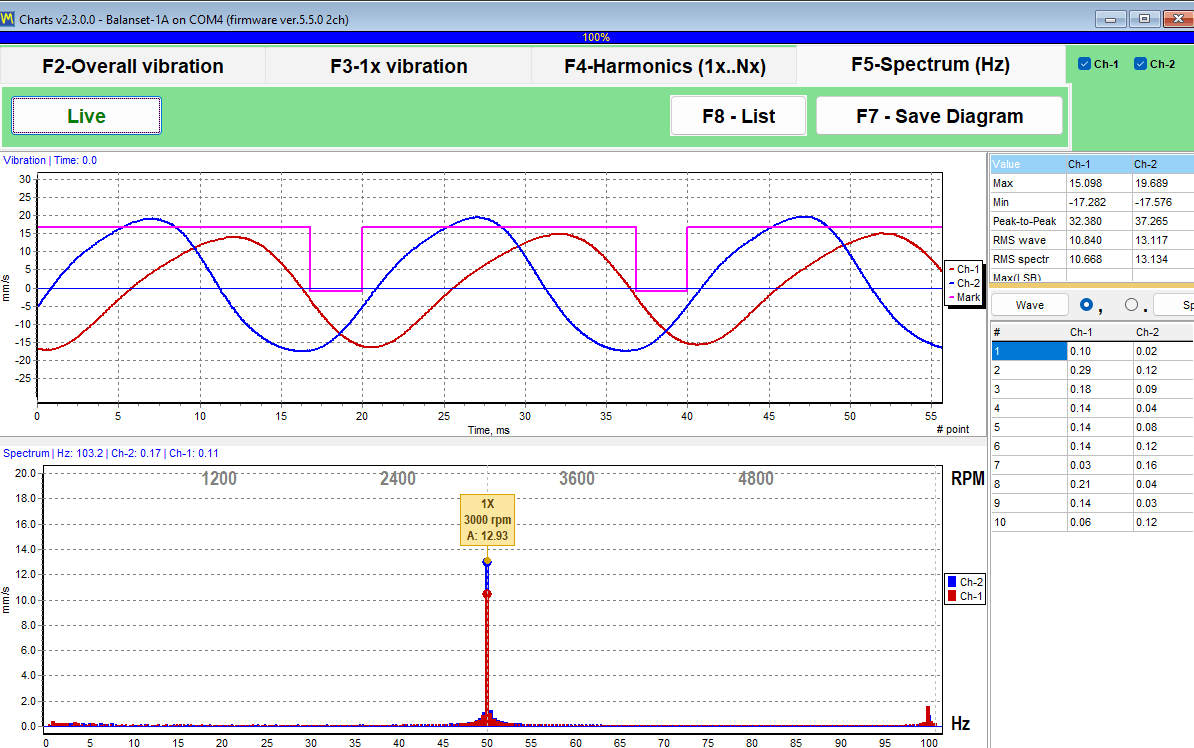
- फ़ेज़ जाँच के लिए मशीन को रोकें और लॉक-आउट करें, दोनों सेंसरों को अक्षीय (axial) दिशा में, एक ही ओर मुँह करके घुमाएँ और फिर से मापें। F1 और F2 का टैकोमीटर संदर्भ एक ही है, इसलिए उनका अंतर कपलिंग के आर-पार 1× फ़ेज़ अंतर है। 180° के आसपास का अंतर मिसअलाइनमेंट का समर्थन करता है; 0° के आसपास का अंतर बताता है कि दोनों हाउसिंग अक्षीय दिशा में साथ-साथ हिल रही हैं।
- हर माप के बाद उसे सहेजने के लिए Wave Spectrum टैब पर Report दबाएँ। अलाइनमेंट के बाद उन्हीं बिंदुओं पर माप दोहराएँ; चार्ट पर राइट-क्लिक करके तय किया गया स्थिर Y-अक्ष स्केल दोनों स्पेक्ट्रमों को तुलना योग्य बनाए रखता है।
मशीन रुकी हुई और लॉक-आउट की गई अवस्था में बैलेंसिंग से पहले सेंसरों को वापस रेडियल दिशा में लगाएँ: सुधार भार रेडियल 1× रीडिंग से निकाले जाते हैं। 2× पीक घटने और 1× घटक के प्रबल होने के बाद ही बैलेंस करें।

