Pochopení nesouososti hřídelí u rotačních strojů







Nesouosost hřídele je stav, při němž osy otáčení dvou nebo více spojených hřídelů nejsou souosé při normálním provozu stroje. Spolu s nevyváženost, patří k nejčastějším příčinám předčasných poruch strojů, zvyšuje vibrace, ničí ložiska a těsnění a plýtvá energií. Cílem přesného ustavení je přiblížit osy hřídelů co nejvíce souososti v rámci stanovené tolerance při teplotě a zatížení, při nichž stroj skutečně pracuje.
1. Typy nesouososti
Nesprávné zarovnání se dělí na dva hlavní typy, ačkoli ve většině reálných případů je přítomna kombinace obou.
Paralelní nevyosení (ofset)
Paralelní nesouosost nastává tehdy, když osy otáčení dvou hřídelů probíhají rovnoběžně, ale jsou vzájemně posunuty o určitou vzdálenost. Představte si, že jeden hřídel leží výše nebo níže než druhý (svislé posunutí), nebo je posunut do strany (vodorovné posunutí). Osy se nikdy neprotínají; jednoduše probíhají souběžně.
Úhlová nesouosost
Úhlové nesouosost nastává, když obě hřídele svírají vzájemně určitý úhel. Jejich osy se protínají v místě spojky, ale neleží na téže přímce, čímž se na spojce vytvoří “mezera”, která je na jedné straně širší než na druhé.
Kombinované nevyosení
Jedná se o nejčastější případ v praxi: hřídele trpí současně paralelním posunem i úhlovou nesouosostí. Skutečné stroje téměř nikdy nevykazují pouze jeden typ v čisté podobě, a proto se souosost koriguje zároveň ve vertikální i horizontální rovině.
2. Vibrační charakteristika nesouososti
Nesouosost vytváří velmi výrazný vzor, který analytik dokáže rozpoznat v Rychlá Fourierova transformace (FFT) spektrum:
- Primární indikátor (2×): klasickým příznakem je výrazný amplitudový vrchol přesně na 2× otáčkové frekvenci (2. řád). Síly způsobené nesouosostí vystavují hřídele a spojka dvěma ohybovým cyklům za otáčku, takže energie se soustřeďuje na dvojnásobku provozní otáčky.
- Silné axiální vibrace: nevyosení často způsobuje výrazné axiální vibrace (rovnoběžně s hřídelí). Vysoký vrchol na 2× v axiálním směru je jedním z nejsilnějších indikátorů vůbec.
- Ostatní harmonické (1×, 3×, 4×): přestože 2× je primární složka, nesouosost může rovněž zvýšit složku 1× a v závažných případech — zejména u paralelního posuvu — generuje vyšší harmonické jako 3× a 4×.
- Frekvence specifické pro spojku: některé spojky, jsou-li opotřebené nebo namáhané nesouosostí, generují vibrace na vlastních charakteristických frekvencích.
Spektrum vykazující vrchol na 2×, který dosahuje 50 % nebo více hodnoty vrcholu na 1×, zejména je-li doprovázen vysokými axiálními vibracemi, je učebnicovým příkladem nesouososti. Protože může být zvýšená i složka 1×, je nesouosost snadno zaměnitelná s nevývažkem; rozhodujícím vodítkem je relativní velikost vrcholu na 2× a intenzita axiálního signálu. Potvrzení diagnózy pomocí fáze měření přes spojku odstraní tuto nejednoznačnost — stroje s nesouosostí zpravidla vykazují axiální fázový rozdíl přibližně 180° na obou stranách spojky.
3. Běžné příčiny nesouososti
Nesouosost může být přítomna od prvního dne provozu nebo se postupně rozvíjet během používání.
- Nesprávná instalace: nejčastější příčinou je prostě nedostatečná přesnost seřízení souososti při počátečním uvádění stroje do provozu.
- Tepelná dilatace: jak se stroje zahřívají z okolní teploty na provozní teplotu, jejich součásti se roztahují. Motor může vyrůst do výšky nebo těleso čerpadla se může vydout, čímž dojde k vychýlení hřídelí ze souososti. Správné seřízení za studena záměrně nastaví stroje s předsunutím tak, aby se dostaly do do souososti po zahřátí — proto je kompenzace tepelné roztažnosti zahrnut do cílových hodnot.
- Namáhání od potrubí: síly z nedostatečně podepřeného vstupního nebo výstupního potrubí mohou vytáhnout čerpadlo nebo kompresor z přesného vyrovnání s poháněcím strojem — velmi častý problém v procesním průmyslu.
- Problémy se základem: slabý nebo prasklý základ, případně uvolněné kotevní šrouby, umožní stroji postupné vychýlení. Nedostatečná tuhost základů také umožňuje, aby se vyosení pod zatížením postupně zvětšovalo.
- Měkké chodidlo: stav, kdy jedna montážní patka neleží rovně na základové desce, čímž při utahování šroubů dochází ke kroucení nebo deformaci rámu stroje. Měkká noha musí být odstraněna, než může být vyrovnání trvalé.
4. Proč je oprava nesouososti kritická
Provoz stroje s nevyosením má závažné důsledky:
- Porucha ložiska a těsnění: vysoká cyklická zatížení hřídelí přecházejí přímo do ložisek a těsnění, což způsobuje jejich předčasné selhání — častá základní příčina opakovaného vady ložisek.
- Selhání spojky: spojky jsou konstrukčně navrženy tak, aby tolerovaly malou míru nesouososti, avšak nadměrná nesouosost je rychle opotřebuje a způsobí jejich selhání.
- Únava hřídele: opakované ohýbání hřídelí může iniciovat únava trhliny a vést k postupnému lomu hřídele.
- Zvýšená spotřeba energie: značné množství energie se ztrácí ve formě tepla a vibrací místo toho, aby konalo užitečnou práci.
5. Oprava a ověření souososti
Přesné ustavení — pomocí číselníkových úchylek nebo laserové vyrovnání hřídelí systémů — je základním kamenem každého efektivního programu spolehlivosti a údržby. Oprava se obvykle provádí přidáváním nebo odebíráním kalibrovaných podložek pod patky a posouváním stroje ve vodorovném směru; požadované posuny se vypočítají z naměřeného osového přesazení a úhlové odchylky; Kalkulátor tloušťky podložky převede naměřené hodnoty indikátoru na přesnou výšku stohu podložek pro každou patku tolerance ustavení referenční hodnota potvrdí, zda je výsledek přijatelný pro danou otáčkovou rychlost.
Práce nekončí u spojky. Po vyrovnání by měl být stroj znovu zkontrolován měřením vibrací, aby se potvrdilo snížení amplitudy na násobku 2× a axiálních hladin. Zde je přenosný dvoukanálový analyzátor vibrací jako je Balanset-1A neocenitelný: zachytí spektrum před opravou a po ní a fázi křížové vazby, čímž ověří, že oprava skutečně snížila síly způsobené nesouosostí, a nikoliv je pouze přesunula. Protože nevyváženost a nesouosost tak často existují souběžně, může tentýž přístroj následně doladit jakoukoli zbytkovou složku 1× pomocí vyvažování na místě jakmile je spojka v přesné poloze — celková závažnost se posuzuje podle moderní normy ISO 20816-3 limity (norma, která nahradila ISO 10816-3).
6. Potvrzení vyosení pomocí Balanset-1A
Balanset-1A ukáže, zda vibrace nese obraz nesouososti ještě před centrováním stroje a zda tento obraz po něm zmizel.
- Při zastaveném a zajištěném stroji upevněte oba snímače radiálně na ložiskové skříně po obou stranách spojky a nalepte na hřídel reflexní značku pro laserový otáčkoměr.
- Spusťte stroj na běžné otáčky a otevřete vibrometr (F5). Je-li hodnota 1× V1o zřetelně menší než celková hodnota V1s, leží velká část energie v harmonických, nikoli v nevývaze.
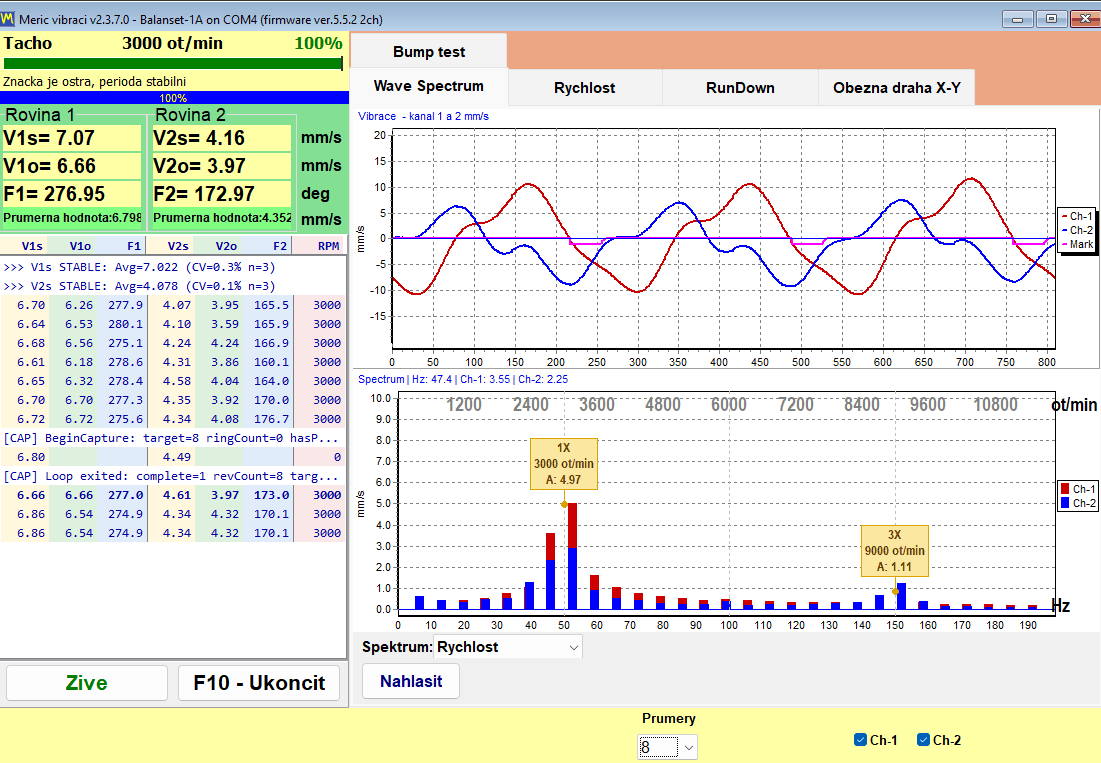
- Stiskněte F9 a odečtěte zmrazené spektrum, v němž čárkovaná vodítka leží přesně na 1×, 2×, 3×. Pro druhý pohled otevřete analyzátor z hlavního okna klávesou F7, přepněte na záložku „F5 - Spectrum (Hz)“ a najetím na špičku 2× si přečtěte její amplitudu v nadpisu grafu.
- Pro kontrolu fáze stroj zastavte a zajistěte, otočte oba snímače do axiálního směru, orientované stejným směrem, a měřte znovu. F1 a F2 sdílejí stejnou referenci otáčkoměru, takže jejich rozdíl je fázový rozdíl 1× přes spojku. Rozdíl blízký 180° svědčí pro nesouosost; rozdíl blízký 0° znamená, že se obě skříně pohybují axiálně společně.
- Po každém měření stiskněte na záložce Wave Spectrum tlačítko Report a měření uložte. Po centrování opakujte měření ve stejných bodech; pevné měřítko osy Y (pravé tlačítko na grafu) zachová srovnatelnost obou spekter.
Při zastaveném a zajištěném stroji vraťte před vyvažováním snímače do radiálního směru: korekční hmotnosti se počítají z radiálních hodnot 1×. Vyvažujte, až když špička 2× poklesla a dominuje složka 1×.

