Понимание причин смещения валов во вращающихся механизмах







Несоосность валов — это состояние, при котором оси вращения двух или более соединенных валов не лежат на одной прямой при работе машины в нормальном режиме. Наряду с дисбаланс, это одна из наиболее распространённых причин преждевременного выхода оборудования из строя, что приводит к вибрация, что приводит к выходу из строя подшипников и уплотнений, а также к ненужным энергозатратам. Цель точного центрирования заключается в том, чтобы максимально приблизить оси валов друг к другу в пределах установленного допуска при температуре и нагрузке, при которых оборудование фактически работает.
1. Виды перекосов
Несоосность подразделяется на два основных типа, хотя в большинстве реальных случаев присутствует сочетание обоих.
Параллельное смещение (сдвиг)
Параллельное смещение возникает, когда оси двух валов проходят параллельно друг другу, но смещены на некоторое расстояние. Представьте себе, что один вал расположен выше или ниже другого (вертикальное смещение) или смещен в одну из сторон (горизонтальное смещение). Оси никогда не пересекаются; они просто проходят рядом друг с другом.
Угловая несоосность
Угловое смещение возникает, когда два вала расположены под углом друг к другу. Их оси пересекаются в месте соединения, но не лежат на одной прямой, в результате чего в месте соединения образуется «зазор», который с одной стороны шире, чем с другой.
Комбинированный перекос
На практике чаще всего встречается следующий сценарий: валы имеют одновременно параллельное смещение и угловой перекос. На реальных станках практически никогда не встречается только один из этих видов смещения в чистом виде, поэтому выравнивание осуществляется одновременно в вертикальной и горизонтальной плоскостях.
2. Вибрационная характеристика перекоса
Несоосность создает очень характерный след, который аналитик может обнаружить в БПФ спектр:
- Основной показатель (2×): классическим признаком является пик с большой амплитудой, расположенный точно в 2× скорость вращения (второго порядка). Силы, возникающие вследствие несоосности, действуют на валы и муфта до двух циклов изгиба на один оборот, поэтому энергия концентрируется в два раза рабочая скорость.
- Высокая осевая вибрация: несоосность часто приводит к сильному осевая вибрация (параллельно валу). Высокий пик 2× в осевом направлении является одним из самых явных признаков.
- Другие гармоники (1×, 3×, 4×): хотя 2× является основным, смещение может также усилить компонент 1×, а в тяжелых случаях — особенно при параллельном смещении — приводит к более высоким гармоники например, 3× и 4×.
- Частоты, характерные для конкретных муфт: Некоторые муфты при износе или нагрузке, вызванной несоосностью, генерируют вибрацию на своих собственных характерных частотах.
Спектр, на котором наблюдается пик 2×, амплитуда которого составляет 50 % или более от амплитуды пика 1×, особенно в сочетании с сильной осевой вибрацией, является классическим примером несоосности. Поскольку амплитуда пика 1× также может быть повышенной, несоосность легко спутать с дисбалансом; решающими признаками являются относительный размер пика 2× и величина показаний осевой вибрации. Подтверждение диагноза с помощью фаза Измерение по всей длине муфты позволяет устранить неоднозначность — у несоосно установленных машин обычно наблюдается разность фаз по оси примерно в 180° между одной стороной муфты и другой.
3. Распространенные причины несоосности
Несоосность может наблюдаться с самого дня установки или возникать постепенно в процессе эксплуатации.
- Неправильная установка: Наиболее частая причина заключается просто в неточном выравнивании при первоначальной настройке станка.
- Тепловой рост: По мере нагрева оборудования от температуры окружающей среды до рабочей температуры его детали расширяются. Двигатель может стать выше, а корпус насоса — разбухнуть, что приведет к смещению валов. При правильной холодной центровке оборудование специально смещают так, чтобы оно в выравнивание после нагрева — вот почему компенсация теплового расширения учтено в целевых показателях.
- Напряжение труб: Усилие, возникающее в трубопроводах на входе или выходе с недостаточной опорой, может привести к смещению насоса или компрессора относительно привода — это весьма распространённая проблема в перерабатывающей промышленности.
- Проблемы с фундаментом: Слабый или треснувший фундамент, а также ослабленные анкерные болты со временем приводят к смещению машины. Недостаточная жёсткость фундамента а также допускает смещение выравнивания под нагрузкой.
- Мягкая лапа: состояние, при котором одна из опорных лап не прилегает плоско к опорной плите, что приводит к скручиванию или деформации рамы станка при затягивании болтов. Мягкая лапа (перекос установки) необходимо исправить, чтобы выравнивание сохранилось.
4. Почему устранение перекосов имеет решающее значение
Эксплуатация станка с нарушенной центровкой чревата серьезными последствиями:
- Выход из строя подшипников и уплотнений: высокие циклические нагрузки на валы передаются непосредственно на подшипники и уплотнения, приводя к их преждевременному выходу из строя — это часто является основной причиной повторяющихся дефектов подшипников.
- Отказ муфты: Соединения по конструкции допускают небольшое несовпадение осей, однако чрезмерное несовпадение приводит к их износу и быстрому выходу из строя.
- Усталость вала: Многократные изгибы валов могут привести к усталость трещины и в конечном итоге привести к выходу вала из строя.
- Увеличение энергопотребления: значительная часть энергии расходуется в виде тепла и вибрации, вместо того чтобы выполнять полезную работу.
5. Корректировка и проверка выравнивания
Точная центровка — с помощью часовых индикаторов или лазерная центровка валов систем — является основой любой эффективной программы обеспечения надежности и технического обслуживания. Корректировка обычно осуществляется путем добавления или удаления откалиброванных прокладок под опорами и перемещения станка по горизонтали, при этом необходимые перемещения рассчитываются на основе измеренных значений смещения и углового отклонения; а Калькулятор толщины прокладок преобразует показания датчиков в точные данные о толщине прокладок для каждого фута, а также допуск по выравниванию Ссылка подтверждает, является ли результат приемлемым с точки зрения скорости.
Работа не заканчивается на соединении. После выравнивания машину следует повторно проверить с помощью вибрационного обследования, чтобы убедиться, что пик на 2× и осевые уровни снизились. Именно здесь пригодится портативный двухканальный виброанализатор такие как Balanset-1A имеет неоценимое значение: он фиксирует спектр «до» и «после», а также фазу перекрёстной связи, подтверждая, что корректировка действительно уменьшила силы расцентровки, а не просто перенесла их в другую точку. Поскольку дисбаланс и расцентровка часто сопутствуют друг другу, с помощью того же прибора можно затем устранить любой остаточный дисбаланс на 1× путём балансировка на месте как только эта связь подтвердится — общий уровень вибрации оценивается с учётом современных ISO 20816-3 пределы (стандарт, заменивший ISO 10816-3).
6. Подтверждение расцентровки с помощью Balanset-1A
Balanset-1A показывает, есть ли в вибрации признаки расцентровки до центровки машины и исчезли ли они после неё.
- На остановленной машине с заблокированным пуском установите два датчика радиально на корпуса подшипников по обе стороны муфты и наклейте на вал отражающую метку для лазерного тахометра.
- Запустите машину на рабочей частоте вращения и откройте виброметр (F5). Если значение 1× V1o заметно меньше общего значения V1s, значительная часть энергии приходится на гармоники, а не на дисбаланс.
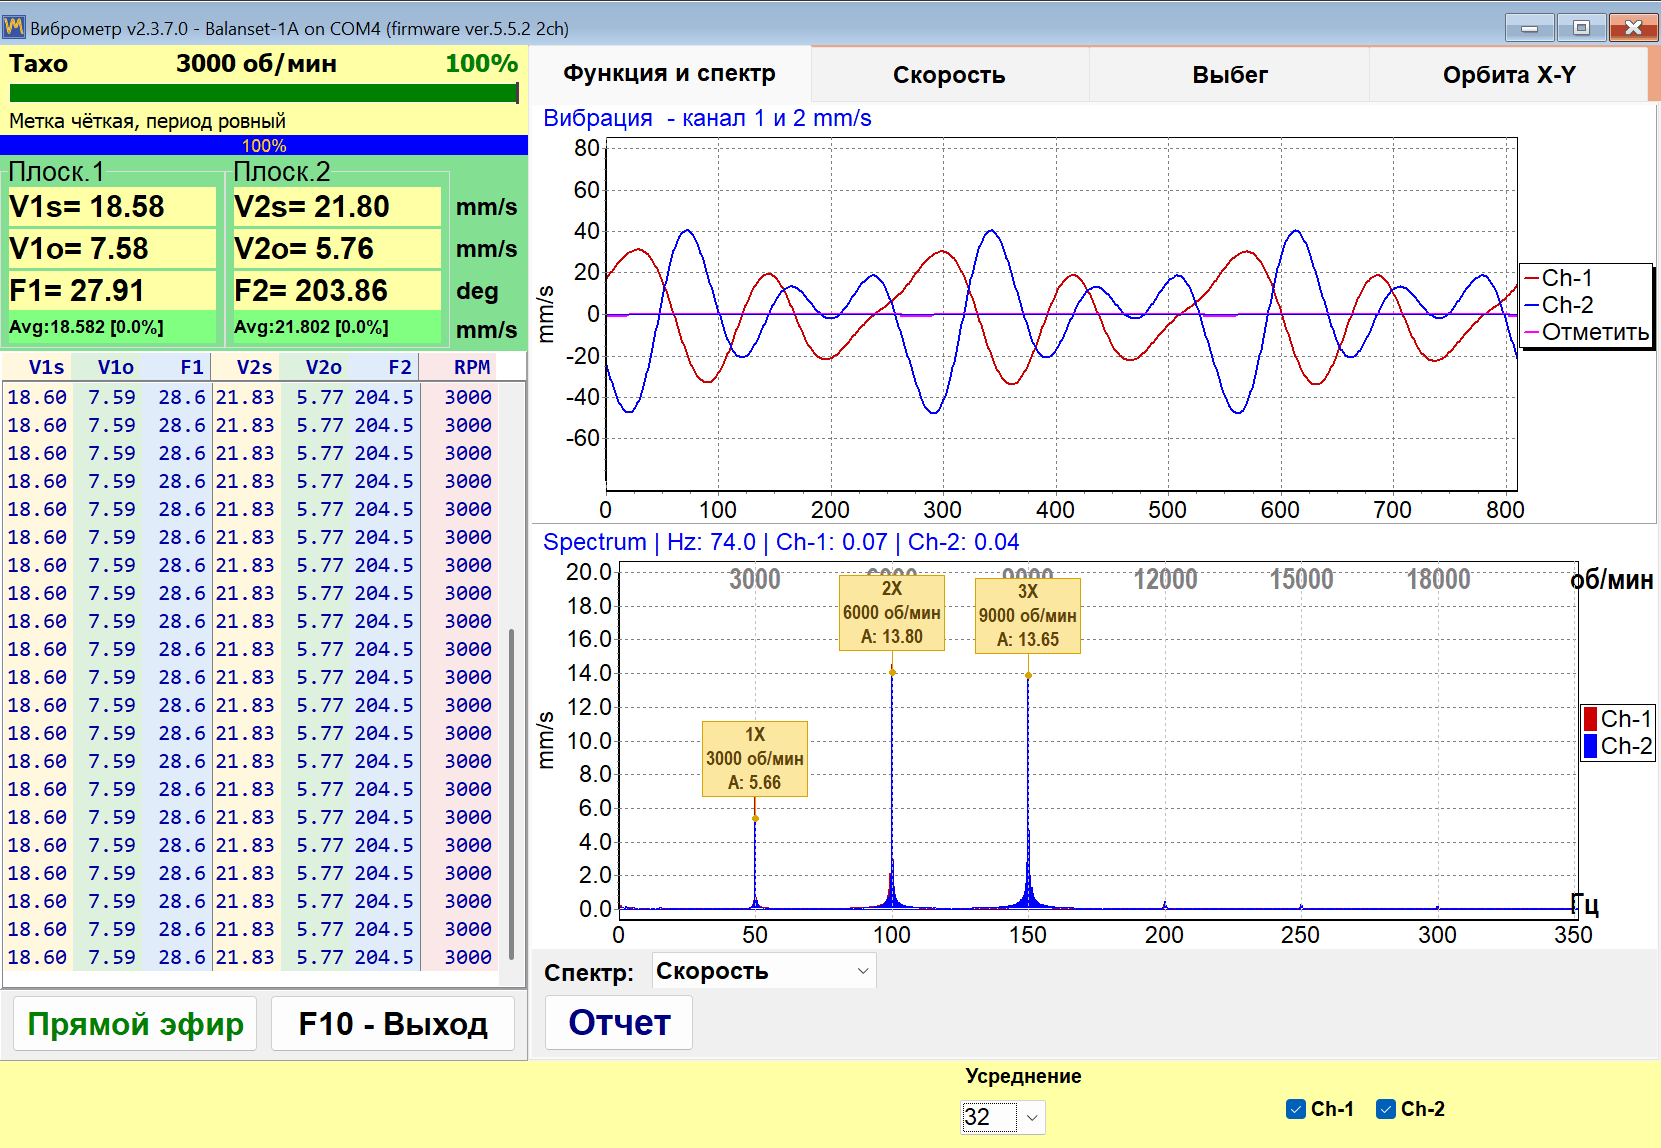
- Нажмите F9 и изучите «замороженный» спектр, на котором пунктирные метки точно совпадают с 1×, 2×, 3×. Для второго представления откройте анализатор из главного окна клавишей F7, перейдите на вкладку «F5 - Spectrum (Hz)» и наведите курсор на пик 2×, чтобы прочитать его амплитуду в заголовке графика.
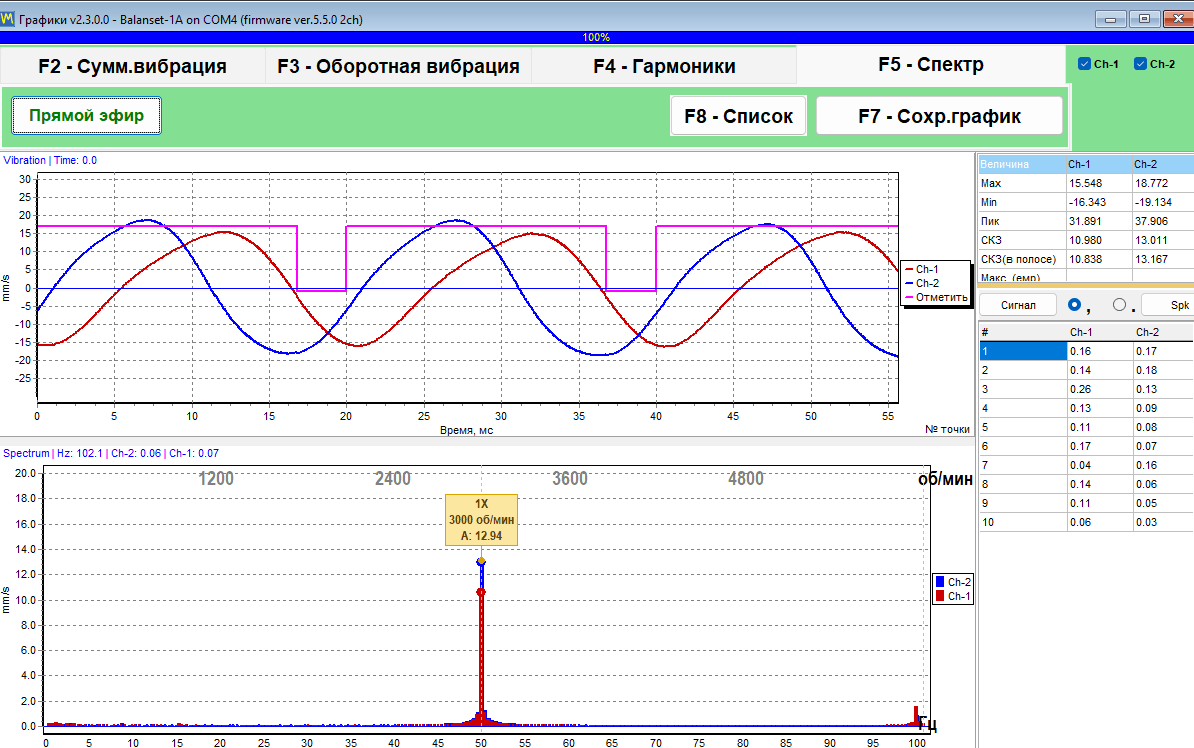
- Для проверки фазы остановите машину и заблокируйте пуск, поверните оба датчика в осевое положение в одну сторону и измерьте снова. F1 и F2 используют один и тот же опорный сигнал тахометра, поэтому их разность — это разность фаз 1× через муфту. Разность около 180° говорит в пользу расцентровки; разность около 0° означает, что оба корпуса движутся в осевом направлении синфазно.
- После каждого измерения нажимайте Report на вкладке Wave Spectrum, чтобы сохранить его. После центровки повторите измерения в тех же точках; фиксированный масштаб оси Y (правая кнопка мыши на графике) позволяет сравнивать оба спектра.
На остановленной машине с заблокированным пуском верните датчики в радиальное положение перед балансировкой: массы коррекции рассчитываются по радиальным значениям 1×. Балансируйте, когда пик 2× уменьшился и преобладает составляющая 1×.

