درک ناهمراستایی شفت در ماشین آلات دوار







ناهمراستایی شفت شرایطی است که در آن خطوط مرکزی چرخشی دو یا چند شفت متصلشده همخط نیستند، زمانی که دستگاه تحت شرایط عملکردی عادی کار میکند. علاوه بر عدم تعادل، یکی از شایعترین دلایل خرابی زودرس ماشینها است که منجر به افزایش لرزش، از بینرفتن بلبرینگها و سیلها، و تلفشدن انرژی میشود. هدف ترازسازی دقیق این است که خطوط مرکزی شفتها را تا حد ممکن همخط و در محدودۀ مشخصشده، در دمای واقعی و بار کاری که دستگاه تحت آن کار میکند، درآوریم.
1. انواع بدونترازسازی
ناهمترازی به دو نوع اصلی طبقهبندی میشود، اگرچه در بیشتر موارد دنیای واقعی، ترکیبی از هر دو وجود دارد.
بدونترازسازی موازی (اختلاف موقعیت)
بدونترازسازی موازی زمانی رخ میدهد که خطوط مرکزی دو شفت موازی یکدیگر باشند، اما با فاصلهای تغییرمکان داده شدهاند. تصور کنید یک شفت بالاتر یا پایینتر از شفت دیگر قرار گیرد (اختلاف موقعیت عمودی)، یا به یک سو منتقل شود (اختلاف موقعیت افقی). خطوط مرکزی هرگز یکدیگر را قطع نمیکنند؛ آنها صرفاً بطور موازی در کنار یکدیگر قرار میگیرند.
ناهمترازی زاویهای
بدونترازسازی زاویهای زمانی رخ میدهد که دو شفت در زاویهای نسبت به یکدیگر قرار گیرند. خطوط مرکزی آنها در محل اتصالکننده یکدیگر را قطع میکنند، اما روی یک خط قرار نمیگیرند، که «شکاف» در اتصالکننده ایجاد میکند که در یک طرف از طرف دیگر بزرگتر است.
بدونترازسازی ترکیبی
این رایجترین حالت در عمل است: شفتها به طور همزمان دچار اختلاف موقعیت موازی و بدونترازسازی زاویهای میشوند. دستگاههای واقعی تقریباً هرگز فقط یک نوع را به شکل خالص ارائه نمیدهند، به همین دلیل ترازسازی در صفحات عمودی و افقی به طور همزمان اصلاح میشود.
2. امضای لرزش بدونترازسازی
بدونترازسازی امضای بسیار متمایزی تولید میکند که یک تحلیلگر میتواند آن را در یک FFT طیف:
- نشانگر اولیه (2×): نشانهی کلاسیکی یک قلهی دامنهی بالا در دقیقاً 2× سرعت چرخشی (مرتبه دوم) است نیروهای بدونترازسازی شفتها و کوپلینگ را دو سیکل خمش در هر دور قرار میدهند، بنابراین انرژی در دو برابر سرعت کارکرد.
- ارتعاش محوری زیاد: بدونترازسازی اغلب لرزش قویای تولید میکند ارتعاش محوری (موازی با شفت). یک قلهی 2× بالا در جهت محوری یکی از قویترین نشانگرهای تمام است.
- هارمونیکهای دیگر (1×، 3×، 4×): درحالیکه 2× اولویت دارد، عدم ترازبندی میتواند مؤلفه 1× را نیز بالا برد، و در موارد شدید — بهخصوص جابهجایی موازی — فرکانسهای بالاتر تولید میکند هارمونیک ها مانند 3× و 4×.
- فرکانسهای مختص کوپلینگ: برخی کوپلینگها، زمانی که فرسودهشده یا تحت فشار عدم ترازبندی قرار گیرند، بر اساس فرکانسهای مشخصه خود تغییرات لرزشی تولید میکنند.
طیفی که یک پیک 2× نشان دهد که ۵۰ درصد یا بیشتر از پیک 1× است، بهخصوص زمانی که همراه با لرزش محوری بالا باشد، یک نمونه کتابوار از عدم ترازبندی است. چون مؤلفه 1× میتواند ارتفاع یافته باشد، عدم ترازبندی به آسانی قابل اشتباه با عدم توازن است؛ سرنخهای تعیینکننده اندازه نسبی پیک 2× و قدرت خوانش محوری هستند. تأیید تشخیص با فاز اندازهگیریهای دو طرف کوپلینگ، ابهام را حل میکنند — ماشینهای عدم ترازشده معمولاً تفاوت فاز محوری تقریباً ۱۸۰° را از یک طرف کوپلینگ به طرف دیگر نشان میدهند.
۳. علل رایج عدم ترازبندی
عدم ترازبندی میتواند از روز نصب موجود باشد یا بهتدریج در طول کار ایجاد شود.
- نصب نادرست: شایعترین علت، عدم تنظیم دقیق در هنگام راهاندازی اولیه دستگاه است.
- رشد حرارتی: زمانی که ماشینها از دمای محیط به دمای کاری گرم شوند، اجزای آنها منبسط میشوند. یک الکتروموتور ممکن است قدبلندتر شود، یا محفظه یک پمپ ممکن است پخش شود و شفتها را از ترازبندی خارج کند. ترازبندی صحیح سرد عمداً ماشینها را جابهجا میکند تا در حالت داغ به درون ترازبندی شوند — به همین دلیل جبران رشد حرارتی در اعداد هدف تعبیهشده است.
- تنش لوله: نیروهای ناشی از لولههای ورودی یا خروجی پشتیبانینشده میتوانند یک پمپ یا کمپرسور را از ترازبندی با درایور خود خارج کنند — یک مسئله بسیار رایج در صنایع فرآیندی.
- مشکلات پی: یک بنیاد ضعیف یا شکستهشده، یا پیچهای تثبیت شلشده، اجازه میدهند ماشین در طول زمان جابهجا شود. ناپایداری سختی پایه همچنین اجازه میدهد ترازبندی تحت بار تغییر یابد.
- پای نرم: شرایطی که در آن یک پای تثبیتکننده بهطور کامل بر صفحه پایه نشستگی ندارد، ماشین چارچوب را هنگام محکم کردن پیچها پیچ یا تحریف میکند. پای نرم باید قبل از اینکه ترازبندی بتواند پایدار بماند اصلاح شود.
۴. چرا اصلاح عدم ترازبندی حیاتی است
اجرای یک ماشین عدم ترازشده دارای عواقب شدیدی است:
- خرابی بلبرینگ و واشر: بارهای چرخشی بالا روی شافت مستقیماً به بلبرینگ و واشرها منتقل میشوند و باعث شکست زودرس آنها میشوند — علت ریشهای مکرر عیوب یاتاقان.
- خرابی کوپلینگ: کوپلینگها به طراحی خود مقدار کمی بیترازایی را تحمل میکنند، اما بیترازایی بیش از حد آنها را فرسایش داده و سریعاً خراب میکند.
- خستگی شفت: خم خوردگی مکرر شافت میتواند خستگی ترکهایی ایجاد کند و به شکست نهایی شافت منجر شود.
- مصرف انرژی افزایش یافته: قدرت قابلتوجهی به جای انجام کار مفید، به عنوان گرما و ارتعاش تلف میشود.
۵. تصحیح و تایید ترازبندی
ترازبندی دقیق — با استفاده از نشانگرهای صفحهای یا تراز لیزری شفت سیستمهای — سنگ بنای هر برنامه قابلیت اطمینان و نگهداری موثر است. تصحیح معمولاً با افزودن یا برداشتن واشرهای معایرهشده زیر پایهها و جابهجایی ماشین به صورت افقی انجام میشود، با حرکات لازم محاسبهشده از اساس اندازهگیری شده و زاویهدار بودن؛ ماشینحساب ضخامت واشر خواندههای نشانگر را به دقتترین پشته واشر برای هر پایه تبدیل میکند، و تحمل ترازبندی مرجع تایید میکند که آیا نتیجه برای سرعت قابلقبول است.
کار در کوپلینگ پایان نمییابد. پس از ترازبندی، ماشین را باید دوباره با یک بررسی ارتعاش کنترل کرد تا تایید شود که سطح بالای ۲× و محوری کاهش یافتهاند. اینجا یک آنالایزر ارتعاش چون Balanset-1A دو کاناله قابلحمل بسیار ارزشمند است: طیف قبل و بعد و فاز اتصال متقاطع را ثبت میکند، و تایید میکند که تصحیح واقعاً نیروهای بیترازایی را کاهش داده و نه صرفاً آنها را جابهجا کردهاست. چون بیترازایی و بیترازایی هندسی بسیار اغلب همزمان وجود دارند، همان ابزار میتواند سپس هر ۱× باقیمانده را هرس کند بالانس میدانی هنگامی که کوپلینگ درست است — شدت کلی بر اساس ISO 20816-3 محدودیتهای معاصر (استاندارد جانشین ISO 10816-3) قضاوت میشود.
۶. تأیید ناهممحوری (Misalignment) با Balanset-1A
Balanset-1A نشان میدهد آیا ارتعاش الگوی ناهممحوری را دارد یا نه، پیش از هممحورسازی ماشین و نیز پس از آن که آیا این الگو از بین رفته است.
- با ماشین متوقف و قفلشده، دو حسگر را بهصورت شعاعی روی پوسته یاتاقانها در دو طرف کوپلینگ نصب کنید و برچسب بازتابنده را برای تاکومتر لیزری روی شفت بچسبانید.
- ماشین را با سرعت عادی راهاندازی کنید و Vibration Meter را (F5) باز کنید. اگر مقدار 1× یعنی V1o آشکارا کوچکتر از مقدار کلی V1s باشد، بخش زیادی از انرژی در هارمونیکهاست نه در نابالانسی.
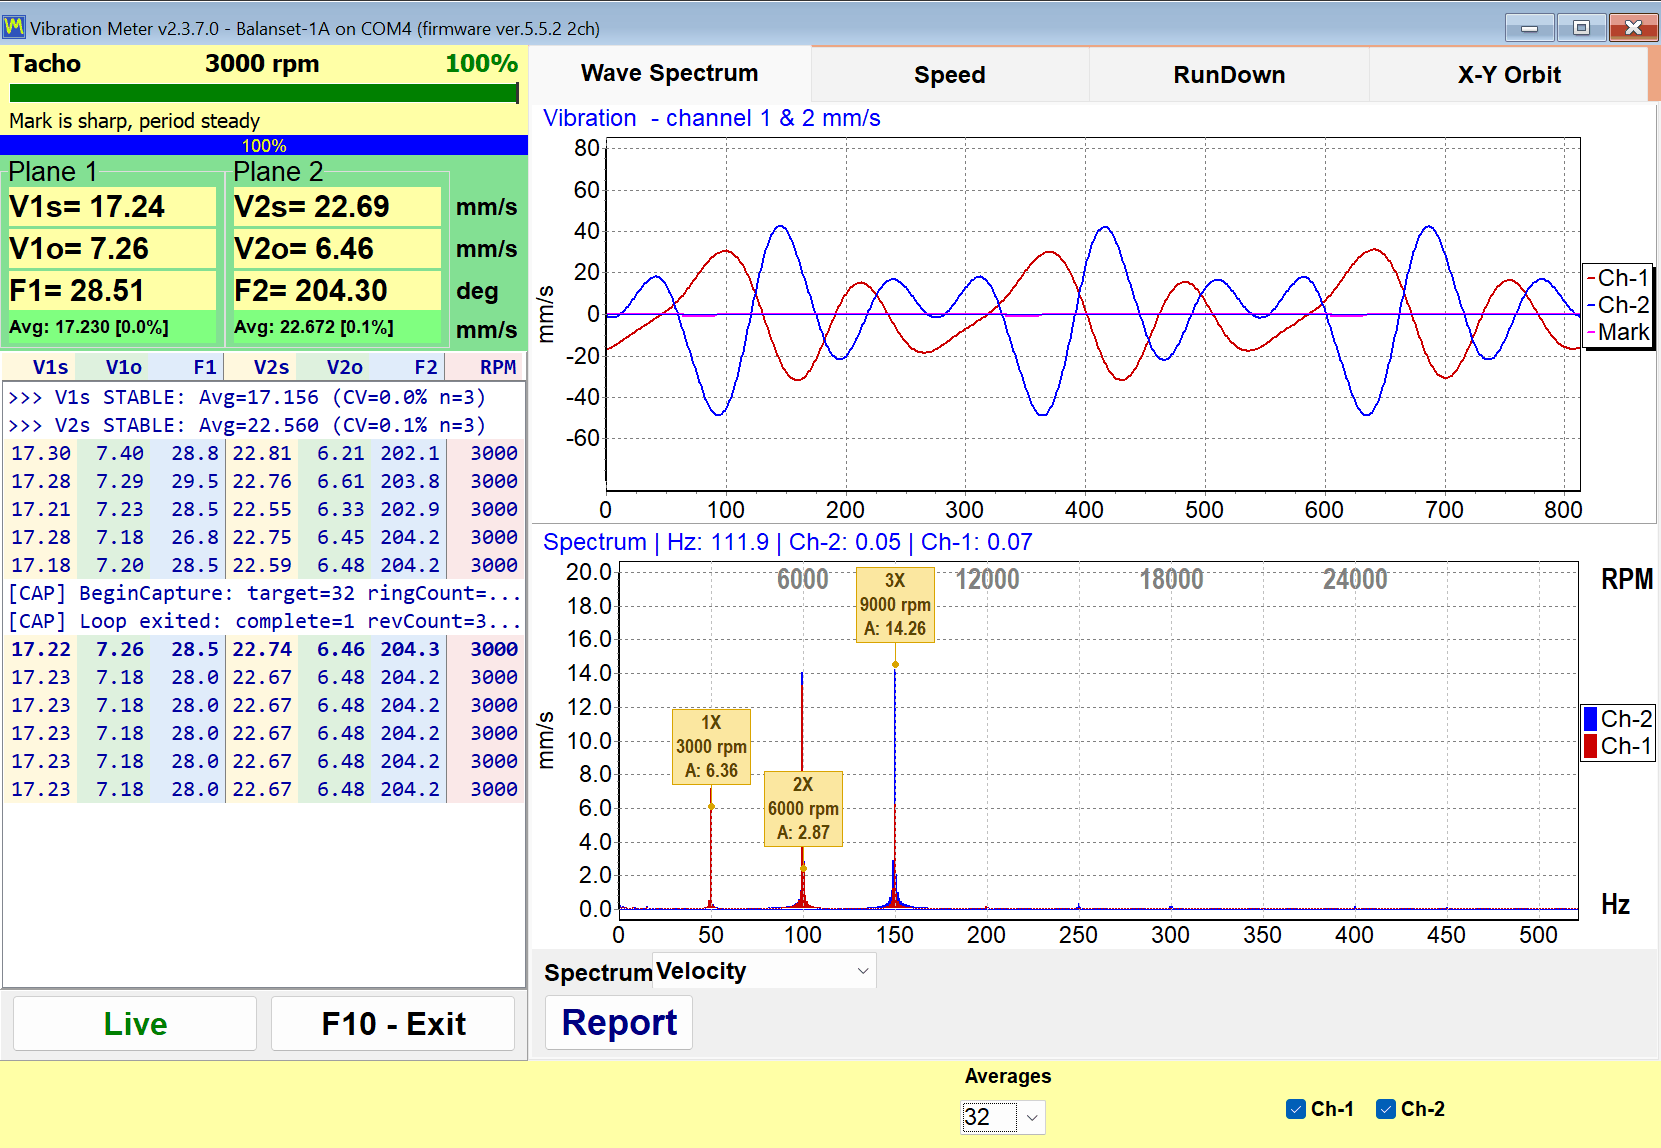
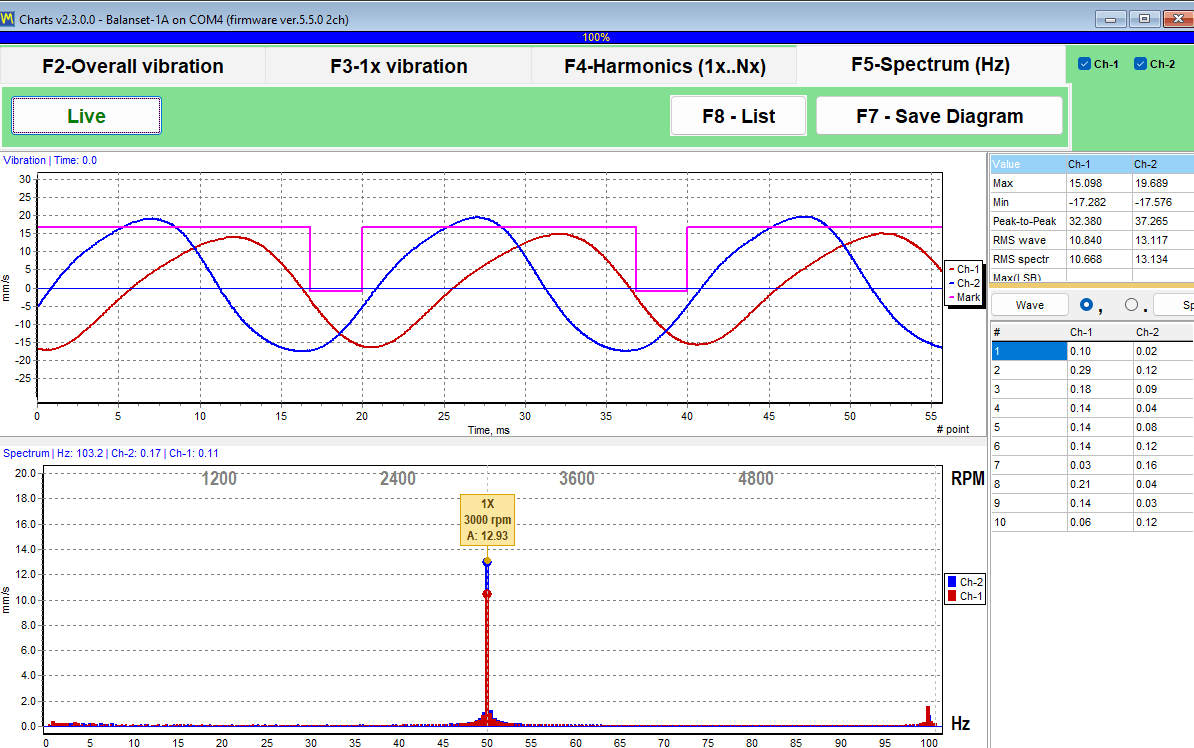
- F9 را بزنید و طیف ثابتشده را بخوانید، جایی که خطوط راهنمای خطچین دقیقاً روی 1×، 2×، 3× قرار دارند. برای نمای دوم، تحلیلگر را با F7 از پنجره اصلی باز کنید، به زبانه «F5 - Spectrum (Hz)» بروید و نشانگر را روی قله 2× ببرید تا دامنه آن در عنوان نمودار نمایش داده شود.
- برای بررسی فاز، ماشین را متوقف و قفل کنید، هر دو حسگر را محوری و رو به یک جهت قرار دهید و دوباره اندازهگیری کنید. F1 و F2 مرجع تاکومتر یکسانی دارند، بنابراین تفاضل آنها اختلاف فاز 1× در دو سوی کوپلینگ است. اختلاف نزدیک به 180° ناهممحوری را تأیید میکند؛ اختلاف نزدیک به 0° یعنی هر دو پوسته یاتاقان بهطور محوری با هم حرکت میکنند.
- پس از هر اندازهگیری در زبانه Wave Spectrum دکمه Report را بزنید تا ذخیره شود. پس از هممحورسازی، در همان نقاط تکرار کنید؛ مقیاس ثابت محور Y (راستکلیک روی نمودار) مقایسه دو طیف را ممکن میسازد.
با ماشین متوقف و قفلشده، پیش از بالانس کردن حسگرها را به جهت شعاعی برگردانید: وزنههای اصلاحی از قرائتهای شعاعی 1× محاسبه میشوند. وقتی قله 2× کاهش یافت و مؤلفه 1× غالب شد، بالانس کنید.

