తిరిగే యంత్రాల్లో అసంతులనాన్ని (ఇంబాలెన్స్ను) అర్థం చేసుకోవడం
అసమతుల్యత — పర్యాయంగా వాడతారు అసమతుల్యత — అనేది ఒక పరిస్థితి, దీనిలో ఒక రోటర్‘యొక్క ద్రవ్యరాశి కేంద్రం దాని భ్రమణ అక్షంతో సమపాతులో ఉండదు. శాఫ్ట్ చుట్టూ ద్రవ్యరాశి అసమానంగా పంపిణీ అవుతుంది, కాబట్టి రోటర్ తిరిగేటప్పుడు ఆఫ్సెట్ ద్రవ్యరాశి ఒక నికర కేంద్రాపసారక బలం ను ఉత్పత్తి చేస్తుంది, అది రోటర్ను దాని కేంద్రం నుండి దూరంగా లాగి మొత్తం యంత్రాన్ని కంపిస్తుంది. జ్యామితీయ కేంద్రం నుండి ద్రవ్యరాశి కేంద్రం యొక్క ఈ విచలనమే రోటర్ యొక్క ఎక్స్సెంట్రిసిటీ, మరియు దాని వల్ల ఉత్పన్నమయ్యే కంపనం, అసంతులనాన్ని తిరిగే యంత్రాల్లో అత్యంత సాధారణ లోపంగా చేస్తుంది — మరియు సాధారణంగా నిర్ధారణ నిపుణుడు మొదట తనిఖీ చేసేది ఇదే.
1. నిర్వచనం: బలం ఎందుకు ఉత్పన్నమవుతుంది
అంతరాయ బలం కేంద్రపలాయన శక్తి: F = m·r·ω², ఇక్కడ m·r అనేది అసంతులనం (ఆఫ్సెట్ ద్రవ్యరాశి దాని వ్యాసార్థంతో గుణకారం) మరియు ω అనేది కోణీయ వేగం. రెండు పర్యవసానాలు వెంటనే కనిపిస్తాయి. మొదటిది, బలం శాఫ్ట్తో పాటు తిరుగుతుంది, కాబట్టి ప్రతి భ్రమణంలో ఒకసారి బేరింగ్లపై నెట్టివేస్తుంది. రెండవది, ఇది వేగం యొక్క చతురస్రం తో స్కేల్ అవుతుంది — చేతితో నెమ్మదిగా తిప్పినప్పుడు సరిగా అనిపించే రోటర్ పూర్తి RPM వద్ద శ్రమదాయకంగా మారవచ్చు, అందుకే బ్యాలెన్సింగ్ నాణ్యత అవసరాలు సర్వీస్ వేగం పెరిగే కొద్దీ గట్టిగా బిగుసుకుంటాయి. అసంతులనాన్ని ద్రవ్యరాశి × వ్యాసార్థంగా పరిమాణీకరిస్తారు, సాధారణంగా గ్రామ్-మిల్లీమీటర్లలో (g·mm), ఎందుకంటే ఎంత ద్రవ్యరాశి కేంద్రం బయట ఉంది మరియు అది అక్షం నుండి ఎంత దూరంలో ఉంది అనే రెండూ బలాన్ని నిర్ణయిస్తాయి.
2. అసంతులనాన్ని నిర్ధారించడం: క్లాసిక్ సంకేతం
అసంతులనం గుర్తించడం సాపేక్షంగా సులభం, ఎందుకంటే దాని వైబ్రేషన్ సంకేతం చాలా స్థిరంగా ఉంటుంది — ఇది వైబ్రేషన్ విశ్లేషణ:
- ఫ్రీక్వెన్సీ: కంపనం సరిగ్గా 1× వద్ద ఉంటుంది భ్రమణ వేగంలో 1× (ఆ ఆపరేటింగ్ వేగం). యంత్రాన్ని వేగం పెంచినా తగ్గించినా శిఖరం అనుసరిస్తుంది.
- దిశ: శక్తి ప్రధానంగా రేడియల్ — అడ్డంగా మరియు నిలువుగా — సాధారణంగా తక్కువ అక్షీయ (థ్రస్ట్) కంపనం.
- అమ్ప్లిట్యూడ్: భ్రమణ వేగం యొక్క వర్గానికి అనుపాతంలో ఉంటుంది, కాబట్టి వేగాన్ని రెట్టింపు చేస్తే అసంతులన బలం మరియు ఫలితంగా వచ్చే కంపనం సుమారు నాలుగు రెట్లు పెరుగుతుంది.
- ఫేజ్: 1× దశ రీడింగ్ స్థిరంగా మరియు పునరావృతంగా ఉంటుంది, అందుకే హెవీ స్పాట్ను గుర్తించవచ్చు.
ప్రధాన 1× శిఖరం కూడా వేరే కారణాల వల్ల రావచ్చు కాబట్టి అసమరేఖనం, ఒక వంగిన షాఫ్ట్ లేదా ప్రతిధ్వని, జాగ్రత్తగల విశ్లేషకుడు అసమతుల్యతను దాని ద్వారా నిర్ధారిస్తాడు మొత్తం నమూనా: అధిక 1×, తక్కువ హార్మోనిక్స్, ఎక్కువగా రేడియల్ శక్తి మరియు స్థిరమైన దశ. పెద్ద 2× భాగం, దీనికి విరుద్ధంగా, రోగనిర్ధారణను ఇలా మళ్లిస్తుంది: తప్పు సమలేఖన లేదా మెకానికల్ లూజ్నెస్.
3. అసమతుల్యత యొక్క మూడు రకాలు
స్టాటిక్ అసమతుల్యత
“బల అసమతుల్యత” అని కూడా పిలుస్తారు, ఇది సరళమైన రకం, ఇక్కడ ద్రవ్యరాశి ఒకే తలంలో వ్యత్యాసంగా ఉంటుంది — సన్నని డిస్క్పై ఒక భారమైన బిందువు అని ఆలోచించండి. ఇది “స్థిర” ఎందుకంటే ఇది విశ్రాంతి సమయంలో వెల్లడవుతుంది: ఘర్షణ రహిత కత్తి అంచులపై సమతుల్యం చేయబడినప్పుడు, రోటర్ భారమైన బిందువు దిగువకు వేలాడే వరకు దొర్లుతుంది. భారమైన బిందువుకు 180° వ్యతిరేకంగా ఉంచిన ఒకే బరువు దాన్ని సరిచేస్తుంది, ఇది సింగిల్-ప్లేన్ బ్యాలెన్సింగ్.
కపుల్ అసమతుల్యత
రోటర్ యొక్క రెండు వ్యతిరేక చివరలలో 180° అంతరంతో రెండు సమాన భారమైన బిందువులు, నికర బలంగా రద్దయినప్పటికీ ఒక కపుల్ — రోటర్ను చివరి నుండి చివర వరకు తిప్పే ఒక రాకింగ్ మూమెంట్. అలాంటి రోటర్ స్థిరంగా సమతుల్యమై ఉంటుంది (అది కత్తి అంచులపై దొర్లదు) అయినప్పటికీ నడుస్తున్నప్పుడు తీవ్రంగా కంపిస్తుంది, మరియు మూమెంట్ను రద్దు చేయడానికి రెండు వేర్వేరు తలాలలో రెండు దిద్దుబాటు బరువులు అవసరం.
డైనమిక్ అసమతుల్యత
దాదాపు అన్ని నిజమైన యంత్రాలలో కనిపించే స్థితి, డైనమిక్ అసమతుల్యత స్థిర మరియు కపుల్ ప్రభావాలను కలిపి ఉంటుంది. దాన్ని సరిచేయడానికి రోటర్ వెంట కనీసం రెండు తలాలలో ద్రవ్యరాశి మార్పులు అవసరం — డైనమిక్ (టూ-ప్లేన్) బ్యాలెన్సింగ్. స్థిర మరియు కపుల్ భాగాలు కోణీయంగా సమలేఖనమైనప్పుడు, ఆ ప్రత్యేక స్థితిని ఇలా అంటారు: క్వాసీ-స్టాటిక్ అన్బ్యాలెన్స్.
4. సాధారణ కారణాలు
అసమతుల్యత తయారీ సమయంలో ఉండవచ్చు లేదా ఆపరేషన్ సమయంలో అభివృద్ధి చెందవచ్చు. సాధారణ కారణాలు:
- తయారీలో లోపాలు: కాస్టింగ్లలో రంధ్రాలు, అసమాన పదార్థ సాంద్రత మరియు మెషీనింగ్ టాలరెన్సులు.
- అసెంబ్లీ లోపాలు: తప్పుగా అమర్చిన భాగాలు, అసమానంగా బిగించిన బోల్ట్లు లేదా తప్పు అమరికలో ఉన్న కీలు.
- అరుగుదల మరియు నాశనం: అసమాన అరుగుదల, తుప్పు లేదా అరిగిపోవడం ఫ్యాన్ బ్లేడ్లు మరియు పంప్పై ఇంపెల్లర్లు.
- మెటీరియల్ పేరుకుపోవడం: అభిమాన యంత్రాలు, బ్లోయర్లు మరియు సెంట్రిఫ్యూజ్ల రోటర్లపై మట్టి, దుమ్ము లేదా ఉత్పత్తి పేరుకుపోవడం.
- భాగం వైఫల్యం: విడిపోయిన బ్యాలెన్సింగ్ వెయిట్ లేదా విరిగిన బ్లేడ్ తక్షణమే తీవ్రమైన అసమతుల్యతను సృష్టిస్తుంది.
5. అసమతుల్యతను సరిచేయడం ఎందుకు కీలకం
గణనీయమైన అసమతుల్యతతో యంత్రం నడవడం దాన్ని నిరంతరం హాని చేస్తుంది, ఎందుకంటే చక్రీయ బలం ప్రతి భ్రమణంలో నిర్మాణాన్ని లోడ్ చేస్తుంది:
- అకాల బేరింగ్ వైఫల్యం: బేరింగ్లు అధిక డైనమిక్ లోడ్లను అనుభవిస్తాయి మరియు త్వరగా అరిగిపోతాయి.
- అలసట మరియు పగుళ్లు: పదే పదే ఒత్తిడి చేరుకుంటుంది ఫాటీగ్ షాఫ్ట్, ఫౌండేషన్ మరియు చుట్టుపక్కల భాగాలలో నష్టం.
- తగ్గిన సామర్థ్యం: శక్తి ఉపయోగకరమైన అవుట్పుట్ బదులుగా కంపనం మరియు వేడిగా వృధా అవుతుంది.
- భద్రతా ప్రమాదాలు: తీవ్రమైన సందర్భాలలో, తీవ్రమైన అసమతుల్యత వినాశకరమైన వైఫల్యానికి దారితీయవచ్చు.
6. క్షేత్రంలో అసమతుల్యతను సరిచేయడం
అసమతుల్యతను క్రమపద్ధతిలో బ్యాలెన్సింగ్ విధానం ద్వారా నయం చేయవచ్చు — యంత్రాల విశ్వసనీయతను మెరుగుపరచడానికి అత్యంత సమర్థవంతమైన ఒకే దశలలో ఒకటి. లక్ష్యం సున్నా అసమతుల్యత కాదు, చిన్న, నిర్వచించబడిన అవశేష అసమతుల్యత అనుమతించదగిన పరిమితుల లోపల. ఆమోదించబడిన పరిమితులు G-గ్రేడ్ వ్యవస్థ ISO 21940-11 (ఇది పాత ISO 1940-1ను గ్రహించింది) నుండి వస్తాయి; ఫలితంగా వచ్చే కంపనాన్ని తర్వాత ISO 20816 (ISO 10816 యొక్క ఆధునిక వారసుడు) లో తీవ్రత పరిమితులతో అంచనా వేస్తారు. ఒక ఉచిత అవశేష అసమతుల్యత కాలిక్యులేటర్ (ISO 21940-11) ఎంచుకున్న గ్రేడ్ మరియు ఆపరేటింగ్ వేగాన్ని అనుమతించదగిన g·mm ప్రతి తలానికి మారుస్తుంది.
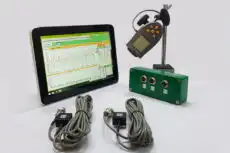
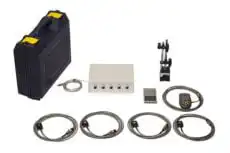
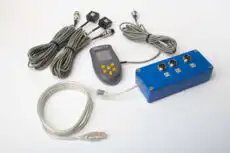
సమావేశమైన యంత్రంలో పని ఆన్-సైట్లోనే జరుగుతుంది, కాదు బ్యాలెన్సింగ్ యంత్రం. Balanset-1A వంటి పోర్టబుల్ టూ-చానెల్ అనాలైజర్ Balanset-1A 1× వైశాల్యం మరియు దశను కొలుస్తుంది, రోటర్ యొక్క ఇన్ఫ్లుయెన్స్ కోఎఫిషియెంట్లు ఒక ట్రయల్ వెయిట్ను నిర్ణయిస్తుంది, మరియు ప్రతి దిద్దుబాటు బరువు యొక్క ద్రవ్యరాశి మరియు కోణాన్ని ఒకే-తలం లేదా రెండు-తలం ఫీల్డ్ బ్యాలెన్సింగ్ కోసం గణిస్తుంది. ఇది యంత్రం యొక్క స్వంత బేరింగ్లలో నడుస్తున్న వేగంలో పని చేస్తున్నందున, ఇది అసమతుల్యతను సరిచేయడమే కాకుండా అవశేష అసమతుల్యత ఎంచుకున్న ISO గ్రేడ్ లోపల ఉందని ధృవీకరిస్తుంది.