హోమ్ → బ్యాలెన్సింగ్ సిద్ధాంతం & ప్రమాణాలు
రోటర్ బ్యాలెన్సింగ్ సిద్ధాంతం: ISO నార్మ్లు, G గ్రేడ్లు, ఫార్ములాలు మరియు గణనలు
ప్రమాణాలు నిజంగా చెప్పేదంతా, గణితంతో సహా చూపబడింది: అసమతుల్యత అంటే సాధారణ మాటల్లో ఏమిటి, సెంట్రిఫ్యూగల్-ఫోర్స్ ఫార్ములా, స్టాటిక్ vs డైనమిక్ అసమతుల్యత, RMS వైబ్రేషన్ వెలాసిటీ, ISO 10816 వైబ్రేషన్ జోన్లు (పంపులతో సహా), ISO 1940 / ISO 21940-11 బ్యాలెన్స్ క్వాలిటీ గ్రేడ్లు అనుమతించదగిన-రెసిడ్యువల్-అసమతుల్యత గణనతో, mm/s ↔ dB కన్వర్షన్, నేచురల్ ఫ్రీక్వెన్సీలు మరియు రెసొనెన్స్ — మరియు వీటిలో ప్రతి ఒక్కటి నిజమైన ఫీల్డ్ బ్యాలెన్సింగ్ పరికరం.







- సరళమైన మాటల్లో రోటర్ అసమతుల్యత
- అసమతుల్యత వల్ల కలిగే సెంట్రిఫ్యుగల్ బలం
- స్టాటిక్ vs డైనమిక్ అసమతుల్యత
- అసమతుల్యత బేరింగ్ జీవితకాలాన్ని ఎలా తగ్గిస్తుంది
- RMS వైబ్రేషన్ వెలాసిటీ — అది ఏమిటి
- ISO 10816 వైబ్రేషన్ నార్మ్లు (పంపులతో సహా)
- G గ్రేడ్ల టేబుల్ (ISO 1940 / 21940-11)
- అనుమతించదగిన రెసిడ్యువల్ అసమతుల్యత: గణన
- నేచురల్ ఫ్రీక్వెన్సీ మరియు రెసొనెన్స్
- mm/s ను dB కు మార్చడం
- తరచుగా అడిగే ప్రశ్నలు
1. రోటర్ అసమతుల్యత అంటే ఏమిటి, సరళమైన మాటల్లో
ఆదర్శంగా, రోటర్ యొక్క ద్రవ్యరాశి భ్రమణ అక్షంపై సరిగ్గా ఉండేలా పంపిణీ చేయబడుతుంది. వాస్తవంలో అది ఎప్పుడూ సరిగ్గా అలా ఉండదు: కాస్టింగ్ పోరోసిటీ, మెషినింగ్ టాలరెన్స్లు, వెల్డ్ చేసిన రిపేర్లు, అరిగిన లేదా మార్చిన బ్లేడ్లు, పేరుకుపోయిన మురికి, కీవేలో కూర్చున్న ఒక కీ — అన్నీ కొన్ని గ్రాముల ద్రవ్యరాశిని ఒక వైపుకు మారుస్తాయి. ఆ ద్రవ్యరాశి ఆఫ్సెట్ అసమతుల్యత.
రోటర్ నిశ్చలంగా ఉన్నప్పుడు, అసమతుల్యత కనిపించదు. అది తిరగడం ప్రారంభించగానే, ఆఫ్సెట్ ద్రవ్యరాశి వృత్తంలో ప్రయాణించవలసి వస్తుంది, మరియు న్యూటన్ నియమాల ప్రకారం అది షాఫ్ట్ను బయటకు లాగుతుంది — ప్రతి భ్రమణానికి ఒకసారి, ఎల్లప్పుడూ “హెవీ స్పాట్” వైపు. బేరింగ్లు తిరిగే బలాన్ని అందుకుంటాయి; హౌసింగ్ సరిగ్గా భ్రమణ ఫ్రీక్వెన్సీ వద్ద వైబ్రేషన్ను అందుకుంటుంది ( 1× భాగంపై). ఆ ఒక్క వాక్యం బ్యాలెన్సింగ్ పరికరం చేసేదానిలో చాలా భాగాన్ని వివరిస్తుంది: ఇది ప్రతి-భ్రమణానికి-ఒకసారి వచ్చే లాగుడు ఎంత పెద్దదో (యాంప్లిట్యూడ్) మరియు హెవీ స్పాట్ ఎటు చూపుతుందో (దశ).
అసమతుల్యత ద్రవ్యరాశి × దాని రేడియస్గా లెక్కించబడుతుంది:
U — అసమతుల్యత [g·mm]; m — ఆఫ్సెట్ ద్రవ్యరాశి [g]; r — అది ఉన్న రేడియస్ [mm]. 100 mm వద్ద 10 g = 1,000 g·mm — 50 mm వద్ద 20 g అంత హానికరం.
U ను రోటర్ ద్రవ్యరాశితో భాగించడం దీన్ని ఇస్తుంది స్పెసిఫిక్ అసమతుల్యత e = U/M [g·mm/kg = µm] — ఇది ద్రవ్యరాశి కేంద్రం మరియు భ్రమణ అక్షం మధ్య దూరం తప్ప మరేమీ కాదు. ఈ చిన్న పరిమాణం ISO గ్రేడ్లకు వారధి సెక్షన్ 7: ఒక “బాగా బ్యాలెన్స్ చేయబడిన” పారిశ్రామిక రోటర్ సాధారణంగా దాని ద్రవ్యరాశి కేంద్రం కొన్ని డజన్ల లోపల ఉంటుంది మైక్రాన్లు అక్షం యొక్క.
2. అసమతుల్యత నుండి సెంట్రిఫ్యూగల్ ఫోర్స్ — ఫార్ములా మరియు లెక్కించిన సంఖ్యలు
అసమతుల్యత సృష్టించే తిరిగే లాగుడు సాధారణ సెంట్రిఫ్యూగల్ ఫోర్స్:
F — బలం [N]; m — అసమతుల్యత ద్రవ్యరాశి [kg]; r — రేడియస్ [m]; U — అసమతుల్యత [kg·m]; ω — కోణీయ వేగం [rad/s]; n — రోటర్ వేగం [rpm].
ప్రజలు తక్కువ అంచనా వేసే భాగం ఇది చతురస్రం ω పై. 100 g·mm యొక్క మామూలు అసమతుల్యతను తీసుకోండి (10 mm వద్ద 10 g, లేదా 100 mm వద్ద 1 g) మరియు వేగం దానికి ఏమి చేస్తుందో చూడండి:
| రోటర్ స్పీడ్ | ω | 100 g·mm నుండి సెంట్రిఫ్యూగల్ ఫోర్స్ | ఈక్వివలెంట్ స్టాటిక్ వెయిట్ |
|---|---|---|---|
| 500 rpm | 52.4 rad/s | 0.27 N | ~28 g |
| 1,500 rpm | 157 rad/s | 2.5 N | ~0.25 kg |
| 3,000 rpm | 314 rad/s | 9.9 N | ~1 kg |
| 6,000 rpm | 628 rad/s | 39.4 N | ~4 kg |
| 12,000 rpm | 1,257 rad/s | 158 N | ~16 kg |
మరింత పారిశ్రామిక ఉదాహరణ: ఒక రిపేర్ షాప్ మల్చర్ డ్రమ్పై కొత్త హామర్ బ్రాకెట్ను వెల్డ్ చేసి దాన్ని 200 mm రేడియస్ వద్ద 50 g బరువుగా వదిలేస్తుంది — అది U = 10,000 g·mm. పని వేగం 1,500 rpm వద్ద డ్రమ్ యొక్క బేరింగ్లు ఇప్పుడు అదనపు తిరిగే బలాన్ని మోస్తున్నాయి F = 0.01 kg·m × 157² ≈ 246 N ≈ 25 kg — సెకనుకు 25 సార్లు షాఫ్ట్ చుట్టూ ఊగుతున్న ఒక సిమెంట్ బ్యాగ్. 2,000 rpm వద్ద అదే తప్పు ~44 kg తో లాగుతుంది.
ω² నియమం నుండి రెండు ఆచరణాత్మక పరిణామాలు నేరుగా వస్తాయి:
- వేగంతో టాలరెన్స్లు కఠినమవుతాయి. 500-rpm క్రషర్లో హానిరహితంగా ఉండే అదే రెసిడ్యువల్ అసమతుల్యత 12,000-rpm స్పిండిల్లో వినాశకరం — సరిగ్గా అలాగే G గ్రేడ్లు నిర్మించబడతాయి;
- “ఇది పూర్తి వేగంలో మాత్రమే కంపిస్తుంది” అనేది ఊహించదగిన ఫిజిక్స్, ఒక రహస్యం కాదు: సగం వేగంలో బలం పావు వంతు. (వైబ్రేషన్ అయితే దూకుతుంది ఒక ఇరుకైన RPM బ్యాండ్లో అసమానంగా, అది వేరే దృగ్విషయం — ప్రతిధ్వని.)
3. స్టాటిక్ vs డైనమిక్ అసమతుల్యత — ఒక ప్లేన్ సరిపోతుందా లేక రెండు కావాలా అని నిర్ణయించే తేడా
అసమతుల్యత రెండు ప్రాథమిక రూపాల్లో వస్తుంది, మరియు ఈ తేడా కేవలం అకడమిక్ కాదు: ఇది ఒక కరెక్షన్ వెయిట్ సరిపోతుందా లేదా రెండు ప్లేన్లు అవసరమా అని నిర్ణయిస్తుంది.
- స్టాటిక్ అన్బ్యాలెన్స్ — హెవీ స్పాట్ వాస్తవంగా ఒకే ఆక్సియల్ లొకేషన్లో ఉంటుంది; ద్రవ్యరాశి కేంద్రం పక్కకు మారుతుంది. ఫ్రీ సపోర్టులపై ఆగిన రోటర్ దానంతట అదే హెవీ-సైడ్-డౌన్గా దొర్లుతుంది (అందుకే “స్టాటిక్” — తిప్పకుండానే మీరు దాన్ని కనుగొనవచ్చు). ఒక ప్లేన్లో ఒక వెయిట్ దాన్ని సరిచేస్తుంది (స్థిర / సింగిల్-ప్లేన్ బ్యాలెన్సింగ్).
- కప్ల్ / డైనమిక్ అసమతుల్యత — రోటర్ యొక్క వ్యతిరేక చివరల్లో, 180° దూరంలో ఉన్న రెండు సమాన హెవీ స్పాట్లు. విశ్రాంతిలో అవి రద్దవుతాయి: రోటర్ స్టాటిక్గా బ్యాలెన్స్ అయి దొర్లదు. భ్రమణంలో ప్రతి చివర దాని సొంత దిశలో లాగుతుంది, అర్ధ తిరుగుడు అడుగు తప్పి — రోటర్ వాబుల్, సపోర్టులు వ్యతిరేక ఫేజ్లో కంపిస్తాయి. ఇది కపుల్ అన్బ్యాలెన్స్ గుర్తించదగినది భ్రమణంలో మాత్రమే మరియు సరిచేయదగినది రెండు ప్లేన్లలో వెయిట్లతో మాత్రమే. నిజమైన రోటర్లు రెండు రూపాల మిశ్రమాన్ని కలిగి ఉంటాయి, అందుకే పొడవైన రోటర్లు ఒకే కంబైన్డ్ గణనగా రెండు ప్లేన్లలో బ్యాలెన్స్ చేయబడతాయి — పూర్తి మెథడ్ దీనిలో కవర్ చేయబడింది డైనమిక్ బ్యాలెన్సింగ్ వివరణ.
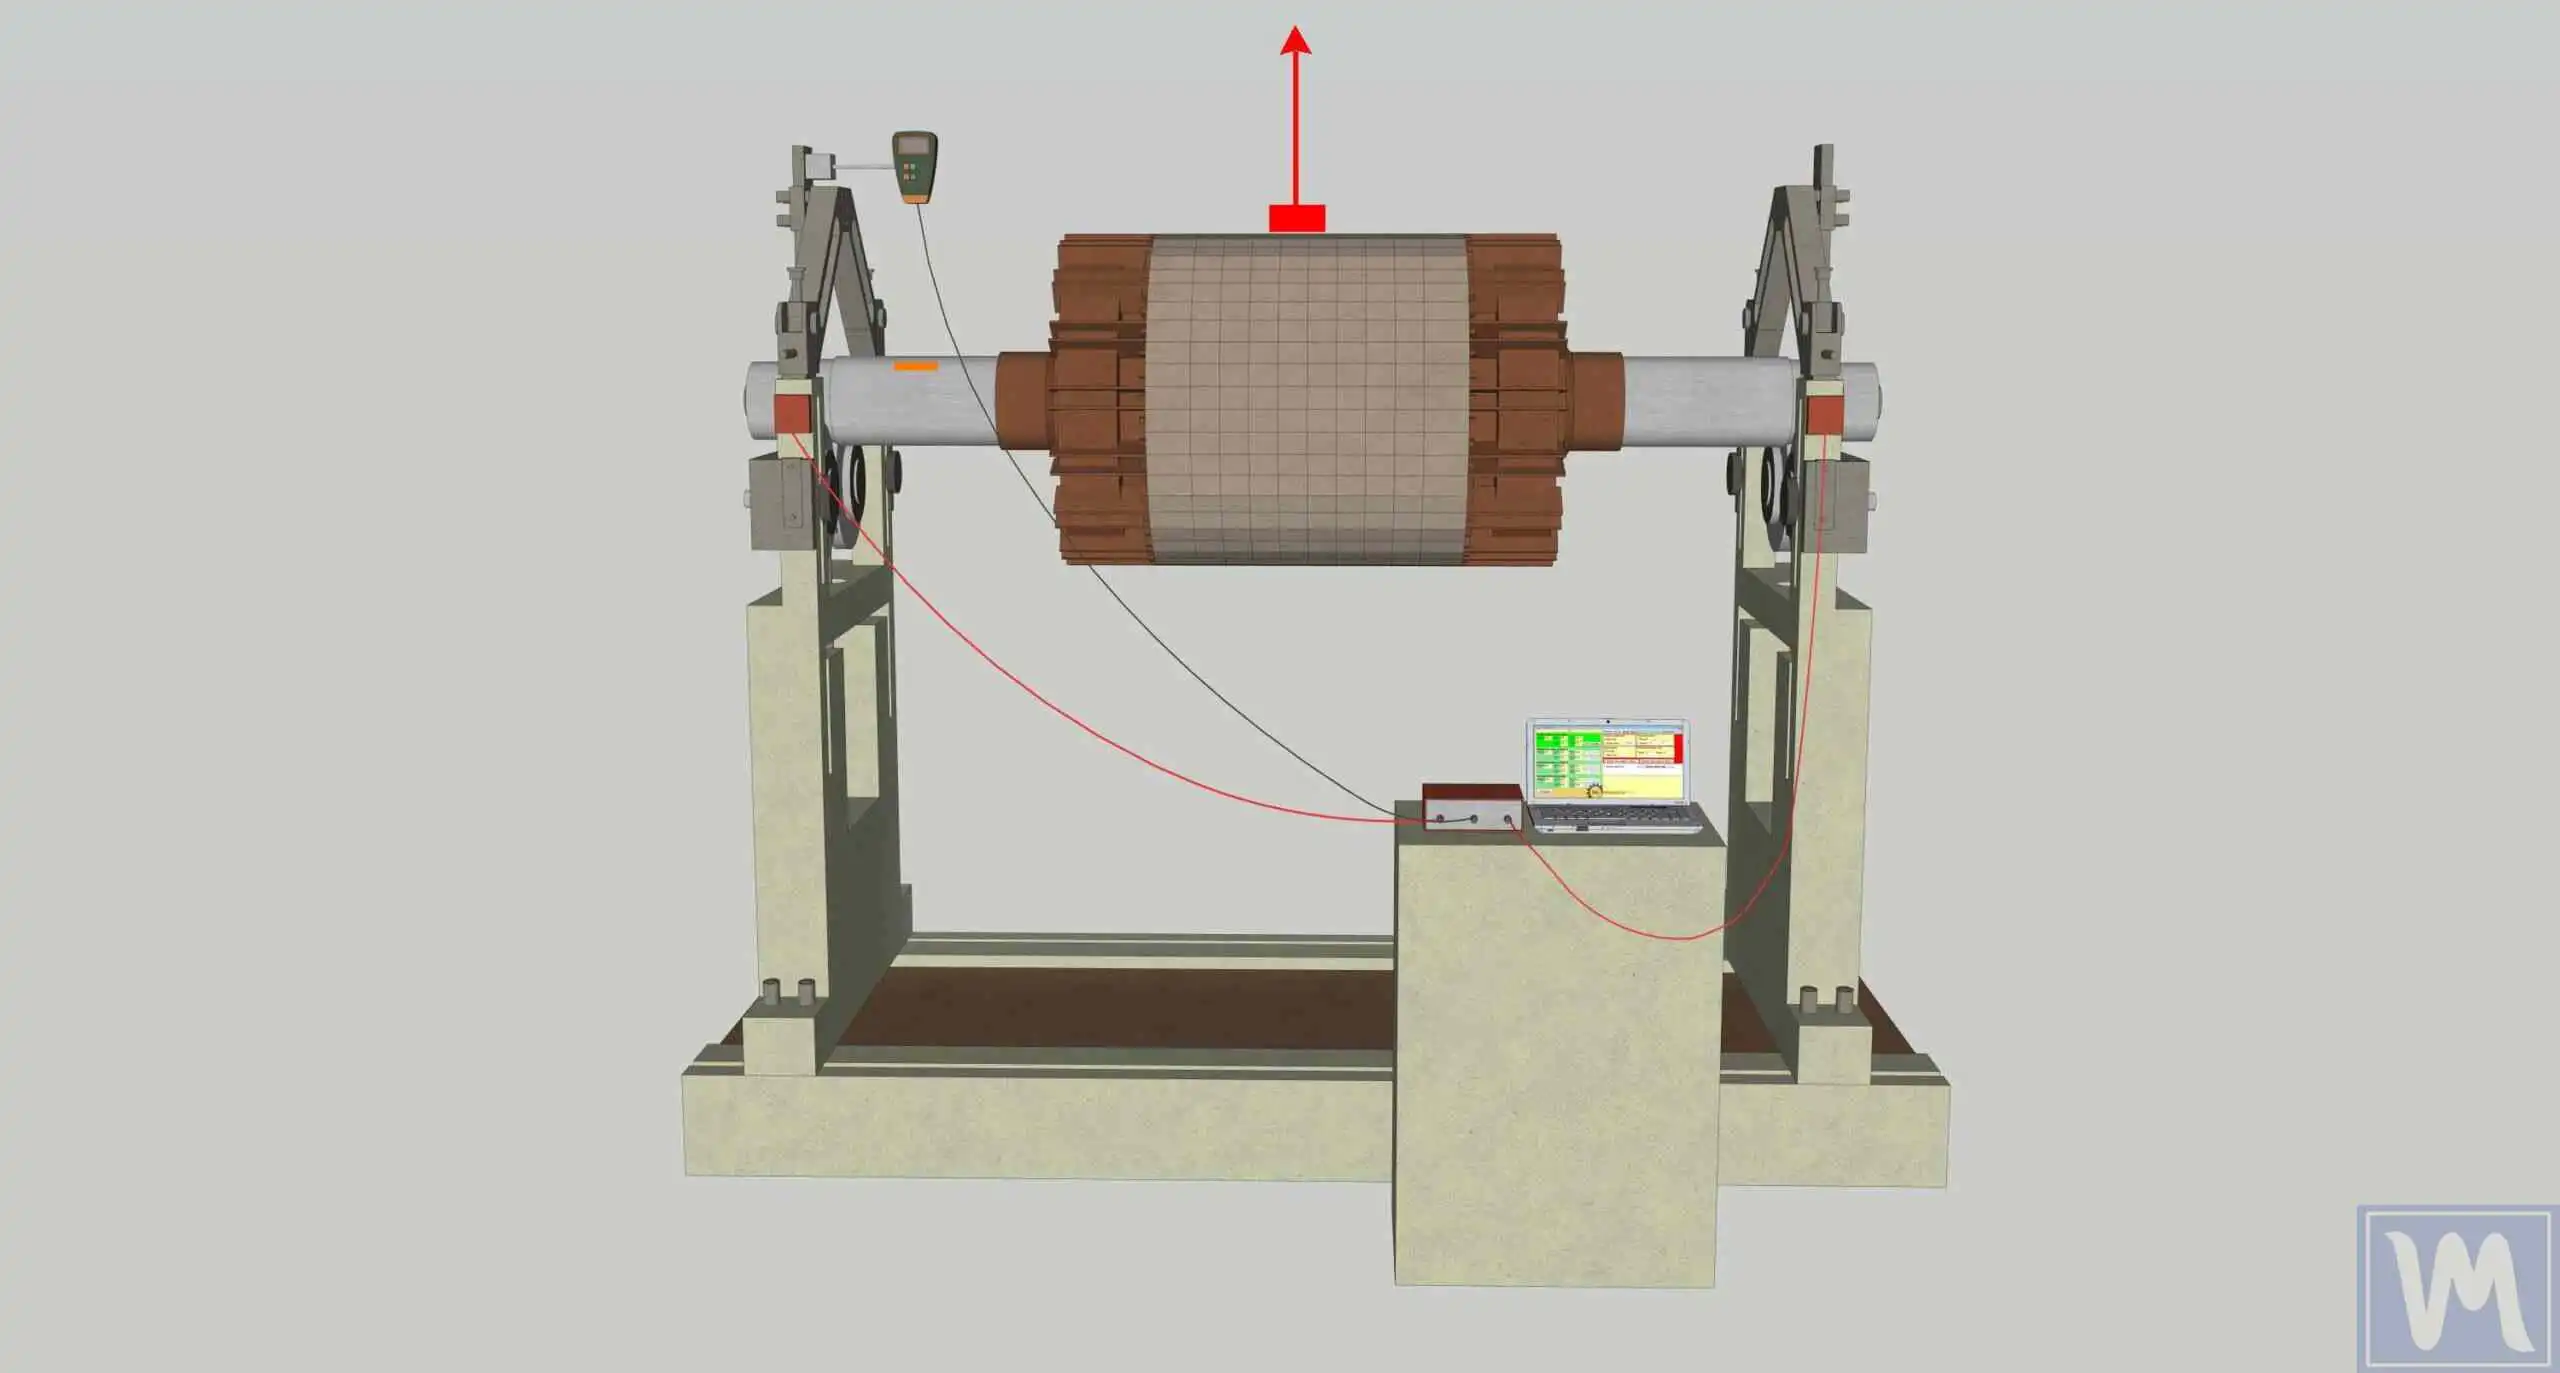
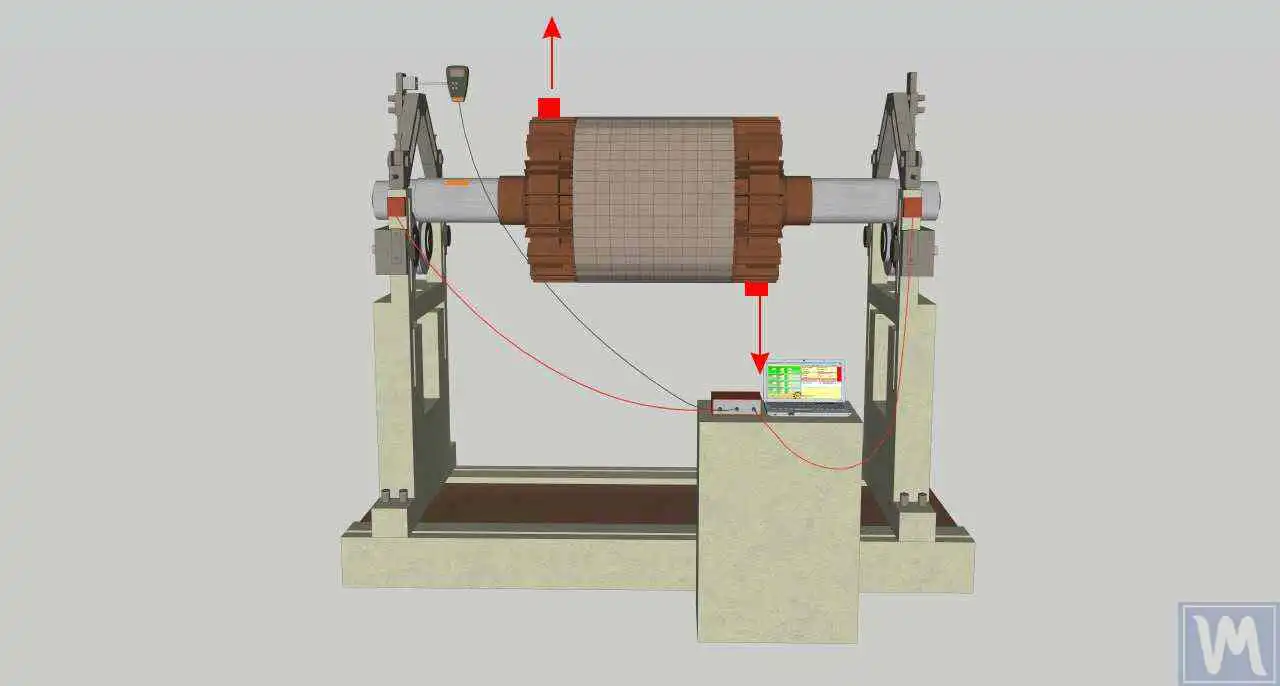
| స్టాటిక్ అన్బ్యాలెన్స్ | డైనమిక్ (కపుల్) అన్బ్యాలెన్స్ | |
|---|---|---|
| నిశ్చల స్థితిలో గుర్తించవచ్చా? | అవును — రోటర్ హెవీ-సైడ్-డౌన్గా దొర్లుతుంది | కాదు — భ్రమణంలో మాత్రమే కనిపిస్తుంది |
| సపోర్ట్ వైబ్రేషన్ | రెండు సపోర్టులు ఫేజ్లో | సపోర్టులు ఫేజ్ నుండి బయట (రోటర్ “వాబుల్”) |
| సవరణ | 1 బరువు, 1 తలం | 2 వెయిట్లు, 2 ప్లేన్లు, కలిసి పరిష్కరించబడతాయి |
| సాధారణ సూత్రం | రోటర్ వెడల్పు వ్యాసంలో ~1/2 కంటే తక్కువ (ఆచరణలో 1/3) → సాధారణంగా ఒక తలం సరిపోతుంది; పొడవైతే → రెండు తలాలు (ISO 21940-11) | |
4. అసమతుల్యత బేరింగ్లకు ఏమి చేస్తుంది: జీవితకాలం యొక్క క్యూబిక్ నియమం
నుండి సెంట్రిఫ్యూగల్ ఫోర్స్ సెక్షన్ 2 మాయం కాదు — అది బేరింగ్లలో అదనపు తిరిగే లోడ్గా వస్తుంది, బేరింగ్ కోసం లెక్కించిన బరువు మరియు ప్రాసెస్ లోడ్లపై అదనంగా జోడించబడుతుంది. రోలింగ్-బేరింగ్ ఫెటీగ్ లైఫ్ క్లాసిక్ రేటింగ్ సమీకరణాన్ని అనుసరిస్తుంది:
C — బేరింగ్ యొక్క డైనమిక్ లోడ్ రేటింగ్; P — వాస్తవంగా వర్తింపజేసిన ఈక్వివలెంట్ డైనమిక్ లోడ్.
ఎందుకంటే లోడ్ ప్రవేశిస్తుంది క్యూబ్డ్ (లేదా అంతకంటే ఘోరంగా), మామూలుగా కనిపించే అసమతుల్యత బలాలు నాటకీయ జీవితకాల నష్టంగా మారతాయి:
| అసమతుల్యత నుండి అదనపు డైనమిక్ లోడ్ | మిగిలిన బేరింగ్ జీవితకాలం (బాల్, p = 3) |
|---|---|
| +10 % | ≈ 75 % |
| +26 % | ≈ 50 % |
| +50 % | ≈ 30 % |
| +100% (లోడ్ రెట్టింపు) | ≈ 12 % |
పైన మల్చర్ ఉదాహరణలో, మర్చిపోయిన 50 g 200 mm వద్ద ~250 N తిరిగే లోడ్ను జోడించింది. ఉదాహరణకు 1 kN లోడ్ ఉన్న డ్రమ్ బేరింగ్కు అది +25% — ఒక అజాగ్రత్త రిపేర్తో జీవితకాలం సుమారు సగానికి తగ్గుతుంది. మరియు బేరింగ్లు మొదటి బాధితులు మాత్రమే; అదే కుదుపు బోల్ట్లను వదులుస్తుంది, వెల్డ్లు మరియు హౌసింగ్లలో పగుళ్లను తెరుస్తుంది, కప్లింగ్లు మరియు బెల్ట్లను అరిగిస్తుంది, మరియు మెషిన్ టూల్స్ యొక్క మెషినింగ్ ఫినిష్ను దెబ్బతీస్తుంది. ఆ చైన్ — అసమతుల్యత → బలం → అలసట — బ్యాలెన్సింగ్ కాస్మెటిక్స్ కాదు, నిర్వహణ అని చూపిస్తుంది.
5. RMS వైబ్రేషన్ వెలాసిటీ: వాస్తవంగా ఏమి కొలవబడుతోంది
వైబ్రేషన్ను డిస్ప్లేస్మెంట్ (µm), వెలాసిటీ (mm/s) లేదా ఏక్సిలరేషన్ (m/s²) ద్వారా వివరించవచ్చు. మెషిన్-కండిషన్ ప్రమాణాలు దీనిపై స్థిరపడ్డాయి కంపన వేగం, ఎందుకంటే ఇది వినాశకరమైన మిడ్-ఫ్రీక్వెన్సీ శ్రేణిని అత్యంత సమానంగా తూకం వేస్తుంది — మరియు ప్రత్యేకంగా దాని RMS విలువ (root mean square) — మూల-సగటు-వర్గం:
RMS అనేది కొలత విండోపై సిగ్నల్ యొక్క “ఎనర్జీ యావరేజ్” — ISO 10816/20816 పరిమితులు సూచించే పరిమాణం.
పీక్ కాకుండా RMS ఎందుకు? నిజమైన వైబ్రేషన్ సిగ్నల్ ఒక కాక్టెయిల్: 1× అసమతుల్యత సైన్ ప్లస్ హార్మోనిక్స్, బేరింగ్ నాయిస్ మరియు రాండమ్ స్పైక్లు. పీక్లు అటూఇటూ దూకుతాయి; RMS సిగ్నల్ యొక్క నిజమైన ఎనర్జీ కంటెంట్ను ఇంటిగ్రేట్ చేసి కొలత నుండి కొలతకు నమ్మకంగా పునరావృతమవుతుంది — దీన్నే మీరు ఒక నార్మ్తో లేదా “before” విలువతో పోల్చాలి. (షాక్ అనాలిసిస్లో పీక్ విలువలు ఇప్పటికీ ముఖ్యమే; బ్యాలెన్సింగ్ మరియు కండిషన్ అసెస్మెంట్ కోసం, RMS పాలిస్తుంది.)
ఇది ఆచరణలో ఎలా కొలవబడుతుంది: బేరింగ్ హౌసింగ్పై (రేడియల్ దిశలో, శుభ్రమైన ఫ్లాట్ స్పాట్పై మ్యాగ్నెట్ మౌంట్) ఒక ఏక్సెలరోమీటర్, సిగ్నల్ వెలాసిటీగా ఇంటిగ్రేట్ చేయబడింది, ప్రామాణిక 10–1,000 Hz శ్రేణికి బ్యాండ్-లిమిటెడ్, కొన్ని డజన్ల సగటు భ్రమణాలపై RMS లెక్కించబడింది. Balanset-1A వైబ్రోమీటర్ స్క్రీన్లో మీరు ముఖ్యమైన మూడు సంఖ్యలను పక్కపక్కనే చూస్తారు: మొత్తం RMS (అన్ని కారణాలు కలిపి), 1× భాగంపై (బ్యాలెన్సింగ్ తొలగించగల భాగం — దాని ఫేజ్తో సహా), మరియు RPM. మొత్తం 6 mm/s అయినా 1× భాగం కేవలం 1 mm/s అయితే, బ్యాలెన్సింగ్ ఆ మెషీన్ను సరిచేయదు — అసమతుల్యత కాకుండా వేరేదో దాన్ని కుదిపేస్తోంది.
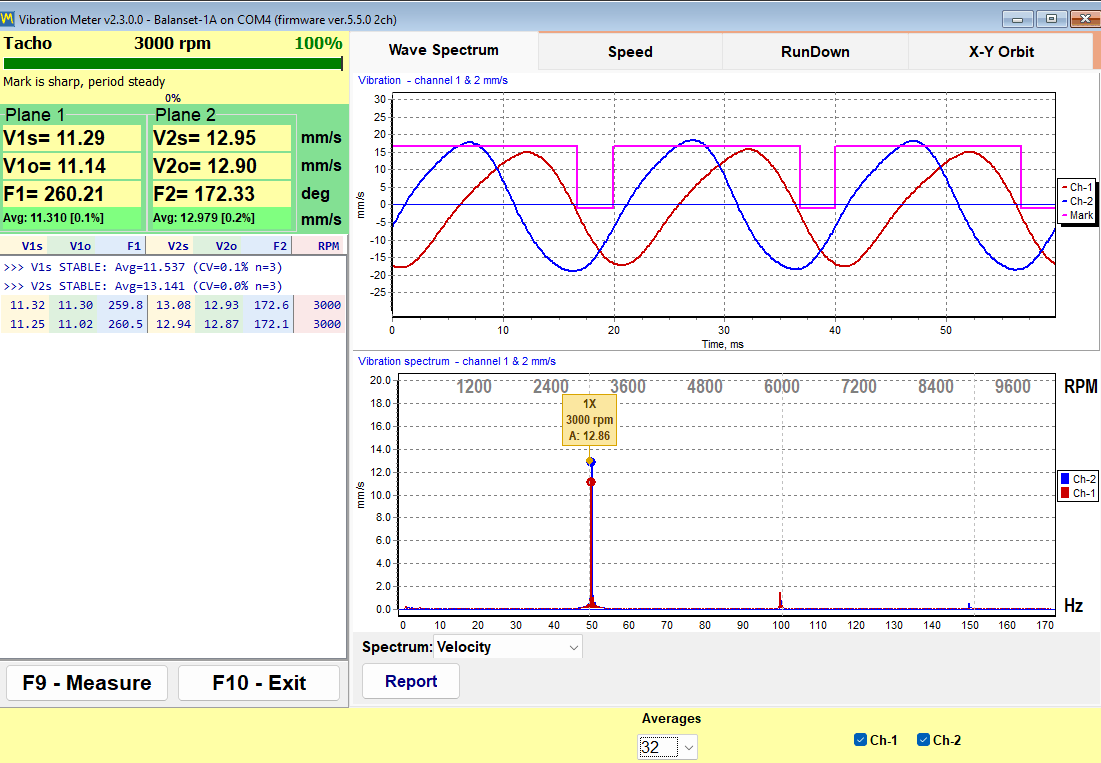
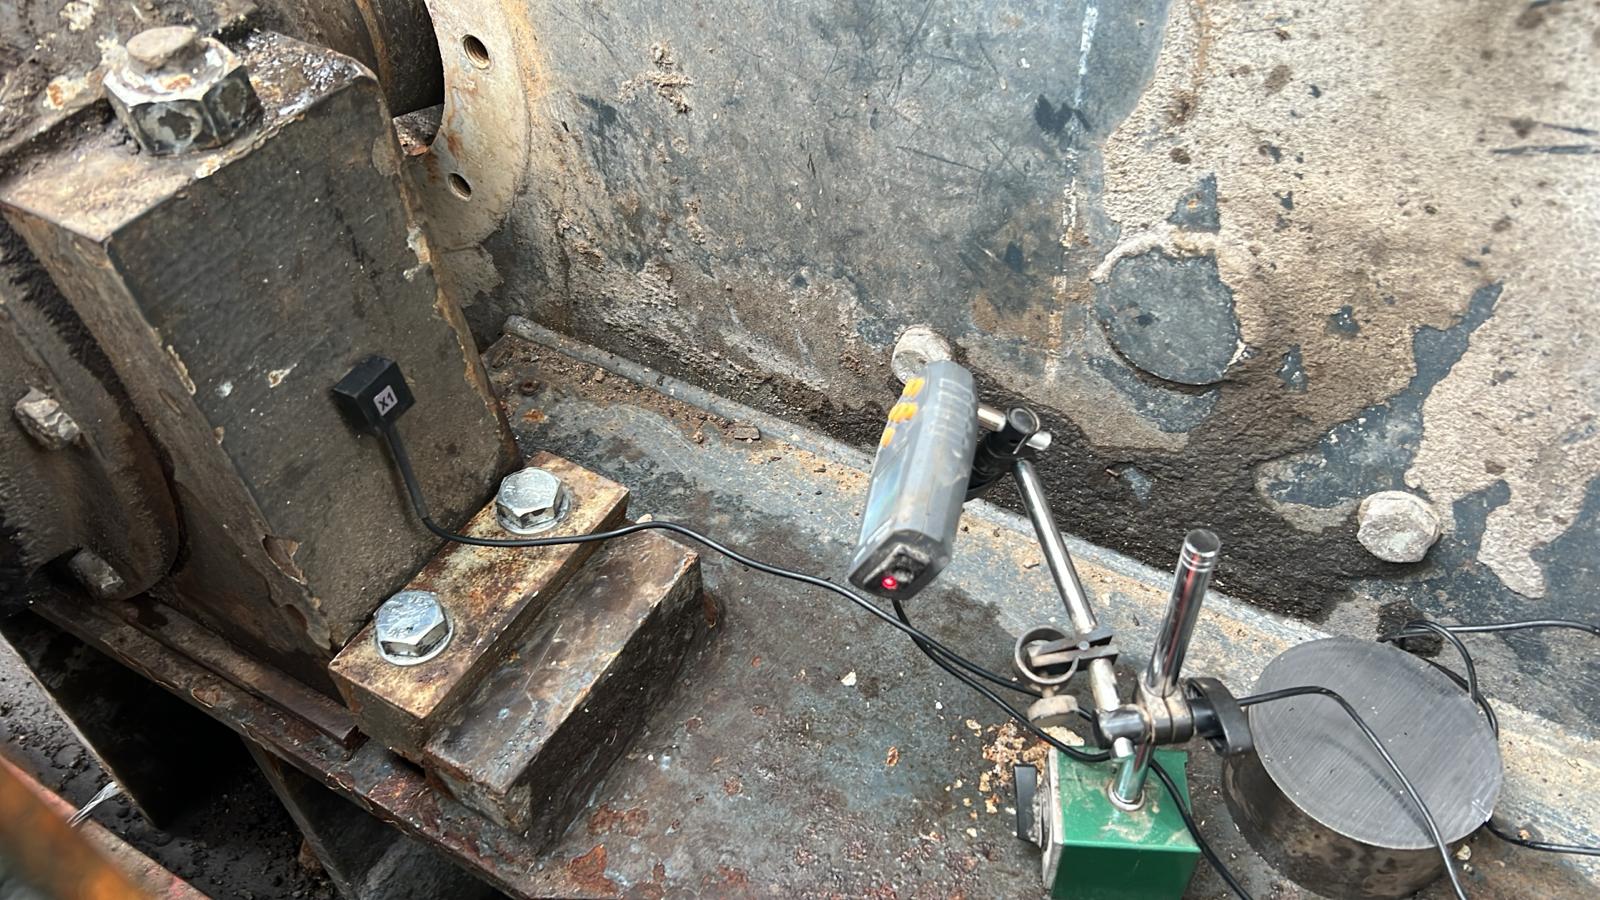
6. ISO 10816 / 20816 ప్రకారం వైబ్రేషన్ నార్మ్లు — పంపులతో సహా
ISO 10816 (ఇప్పుడు ISO 20816 లోకి ఏకీకృతం చేయబడుతోంది) ఆపరేటర్ ప్రశ్నకు సమాధానం ఇస్తుంది: “ఇంత వైబ్రేషన్ ఆమోదయోగ్యమేనా?” ఇది బేరింగ్ హౌసింగ్ల వంటి తిరగని భాగాలపై కొలిచిన RMS వైబ్రేషన్ వెలాసిటీ ద్వారా అసెంబుల్ చేసిన మెషీన్ను మూల్యాంకనం చేసి ఫలితాన్ని నాలుగు జోన్లుగా వర్గీకరిస్తుంది:
| జోన్ | అర్థం | సాధారణ మార్గదర్శకం (మధ్యస్థ మెషీన్లు) |
|---|---|---|
| A | కొత్త-యంత్రం స్థితి | ~1.4 mm/s వరకు |
| B | పరిమితి లేని దీర్ఘకాలిక నిర్వహణకు అనుకూలం | 1.4 – 2.8 mm/s |
| C | దీర్ఘకాలిక ఆపరేషన్కు అసంతృప్తికరం — దిద్దుబాటును ప్లాన్ చేయండి | 2.8 – 4.5 mm/s |
| D | నష్టం కలిగించే వైబ్రేషన్ — ఇప్పుడే చర్య తీసుకోండి | 4.5 mm/s కంటే ఎక్కువ |
ప్రత్యేకంగా పంపుల కోసం (ISO 10816-3 Group 2: 15–300 kW మెషీన్లు, మరియు రోటోడైనమిక్ పంపుల కోసం ISO 10816-7), జోన్ హద్దులు ఫౌండేషన్ రకంపై ఆధారపడతాయి — రిజిడ్ లేదా ఫ్లెక్సిబుల్:
| పంపు ఉన్నది… | జోన్ A/B సరిహద్దు | జోన్ B/C సరిహద్దు | జోన్ C/D సరిహద్దు |
|---|---|---|---|
| రిజిడ్ సపోర్టులు (గ్రౌటెడ్ బేస్ప్లేట్) | 1.4 mm/s | 2.8 mm/s | 4.5 mm/s |
| ఫ్లెక్సిబుల్ సపోర్టులు (ఫ్రేమ్, స్ప్రింగ్ మౌంట్లు) | 2.3 mm/s | 4.5 mm/s | 7.1 mm/s |
పెద్ద మెషీన్లకు (>300 kW, ISO 10816-3 Group 1) అనుపాతంలో మృదువైన పరిమితులు ఉంటాయి (2.3 / 4.5 / 7.1 mm/s రిజిడ్, 3.5 / 7.1 / 11 mm/s ఫ్లెక్సిబుల్). తయారీదారు స్వంత పరిమితి పేర్కొంటే ఎల్లప్పుడూ దాన్ని తనిఖీ చేయండి — అది సాధారణ పట్టికను భర్తీ చేస్తుంది.
పట్టికలను అకడమిక్గా కాకుండా ఉపయోగకరంగా చేసే మూడు ఫీల్డ్ నియమాలు:
- బేరింగ్ల వద్ద, మూడు దిశల్లో కొలవండి సాధ్యమైన చోట (హారిజాంటల్, వర్టికల్, ఏక్సియల్) — నార్మ్ అత్యధిక రీడింగ్కు వర్తిస్తుంది;
- సంపూర్ణ విలువను మాత్రమే కాకుండా ధోరణిని అంచనా వేయండి. సంవత్సరాలుగా 1.8 mm/s వద్ద ఉన్న ఒక పంపు ఇప్పుడు 3.4 mm/s చూపిస్తే, అది ఇప్పటికీ “ఆమోదయోగ్యం” అయినప్పటికీ శ్రద్ధ అవసరం;
- వ్యవసాయ మరియు మొబైల్ యంత్రాలు మృదువుగా అంచనా వేయబడతాయి — స్వాభావికంగా ఫ్లెక్సిబుల్ ఫ్రేమ్లపై ఉన్న మల్చర్లు మరియు మోవర్లు ~7 mm/s వరకు బాగానే ఉన్నట్లు పరిగణించబడతాయి; అక్కడ పంప్-గ్రేడ్ సంఖ్యలను వెంబడించడం వృథా ప్రయత్నం (వివరాలు టాలరెన్స్ల అధ్యాయం).
7. బ్యాలెన్స్ క్వాలిటీ గ్రేడ్లు G — ISO 1940 / ISO 21940-11 టేబుల్
ISO 10816 నడుస్తున్న మెషీన్ను అంచనా వేస్తుండగా, ISO 1940-1 (ISO 21940-11 ద్వారా భర్తీ చేయబడింది, కంటెంట్ ప్రధానంగా మారలేదు) దీన్ని అంచనా వేస్తుంది రోటర్ స్వయంగా: బ్యాలెన్సింగ్ తర్వాత ఎంత రెసిడ్యువల్ అసమతుల్యత మిగిలి ఉండవచ్చు. టాలరెన్స్ ఇలా వ్యక్తీకరించబడుతుంది బ్యాలెన్స్ క్వాలిటీ గ్రేడ్ G, స్పెసిఫిక్ అసమతుల్యత మరియు కోణీయ వేగం యొక్క గుణకారంగా నిర్వచించబడింది:
e_per — అనుమతించదగిన స్పెసిఫిక్ అసమతుల్యత (ద్రవ్యరాశి-కేంద్రం ఆఫ్సెట్) [mm]; ω — కోణీయ వేగం [rad/s]. గుణకారం ఒక వెలాసిటీ — అందుకే గ్రేడ్లు mm/s యూనిట్లను కలిగి ఉంటాయి.
ఈ నిర్వచనం యొక్క సొగసు: ఒకే G సంఖ్య అన్ని వేగాలను కవర్ చేస్తుంది. G 6.3 కు బ్యాలెన్స్ చేయబడిన రోటర్ యొక్క ద్రవ్యరాశి కేంద్రం అక్షానికి తగినంత దగ్గరగా ఉంటుంది కాబట్టి అసమతుల్యత-ఆధారిత వెలాసిటీ 6.3 mm/s — దాని RPM ఏదైనా సరే. వేగవంతమైన రోటర్ → ω పెద్దది → అనుమతించిన ఆఫ్సెట్ e_per అనుపాతంలో చిన్నది. ప్రామాణిక గ్రేడ్లు మరియు వాటి సాంప్రదాయిక అనువర్తనాలు:
| గ్రేడ్ | సాధారణ రోటర్ రకాలు (ISO 21940-11 ప్రకారం) |
|---|---|
| G 40 | కార్ వీల్స్, వీల్ రిమ్లు, తక్కువ-వేగం వాహనాల డ్రైవ్ షాఫ్ట్లు |
| G 16 | కార్డాన్/డ్రైవ్ షాఫ్ట్లు, వ్యవసాయ యంత్రాల రోటర్లు, క్రషర్ల భాగాలు, వ్యక్తిగత ఇంజిన్ కాంపోనెంట్లు |
| G 6.3 | పారిశ్రామిక డిఫాల్ట్: ఫ్యాన్లు, బ్లోవర్లు, పంపులు, సాధారణ ఎలక్ట్రిక్ మోటార్లు, మెషిన్ భాగాలు, డ్రమ్లు, పుల్లీలు, ఫ్లైవీల్లు, సెంట్రిఫ్యూజ్లు |
| G 2.5 | గ్యాస్ మరియు స్టీమ్ టర్బైన్లు, రిజిడ్ టర్బో-జనరేటర్ రోటర్లు, మెషిన్-టూల్ డ్రైవ్లు, ప్రత్యేక అవసరాలున్న మధ్యస్థ/పెద్ద ఎలక్ట్రిక్ మోటార్లు |
| G 1 | గ్రైండింగ్-మెషిన్ డ్రైవ్లు, టేప్ రికార్డర్ మరియు ఫోనోగ్రాఫ్ డ్రైవ్లు, చిన్న ప్రెసిషన్ ఆర్మేచర్లు |
| G 0.4 | ప్రెసిషన్ గ్రైండర్ స్పిండిల్స్, గైరోస్కోప్లు |
గ్రేడ్ భౌతికంగా అంటే ఏమిటో e_per ద్వారా అర్థం చేసుకోవడం చాలా సులభం. 3,000 rpm వద్ద (ω = 314 rad/s), గ్రేడ్ G 6.3 e_per = 6.3 / 314 = ను అనుమతిస్తుంది 0.02 mm = 20 µm: ఒక “సాధారణంగా బ్యాలెన్స్ చేయబడిన” 3,000-rpm రోటర్ యొక్క ద్రవ్యరాశి కేంద్రం దాని అక్షం నుండి 0.02 మిల్లీమీటర్ల (మిల్లీమీటర్లో వందో వంతుకు రెండింతలు) లోపల ఉంటుంది. అదే వేగంలో G 1 కేవలం 3 µm ను మాత్రమే అనుమతిస్తుంది. అందుకే బ్యాలెన్సింగ్ టూలింగ్, ఆర్బర్లు మరియు టాకోమీటర్-మార్క్ పొజిషన్ కూడా ఇంత జాగ్రత్తగా నిర్వహించబడతాయి — ఈ ఆఫ్సెట్ల వద్ద, ప్రతిదీ ముఖ్యమే.
8. అనుమతించదగిన రెసిడ్యువల్ అసమతుల్యత: ISO 1940 గణన, స్టెప్ బై స్టెప్
ప్రతి జాబ్ ముగిసే ఆచరణాత్మక ప్రశ్న: “ఎన్ని గ్రామ్-మిల్లీమీటర్లు మిగలవచ్చు?” గ్రేడ్ నిర్వచనం నుండి, ఒక ఫార్ములా దీనికి సమాధానం ఇస్తుంది:
G — గ్రేడ్ [mm/s]; M — రోటర్ ద్రవ్యరాశి [kg]; n — సర్వీస్ వేగం [rpm]. కాన్స్టాంట్ 9549 = 1000 × 60/2π యూనిట్లను కన్వర్ట్ చేస్తుంది. టూ-ప్లేన్ బ్యాలెన్సింగ్ కోసం ఫలితం ప్లేన్ల మధ్య విభజించబడుతుంది — సిమెట్రిక్ రోటర్లకు సాధారణంగా 50/50.
-
గ్రేడ్ను ఎంచుకోండి
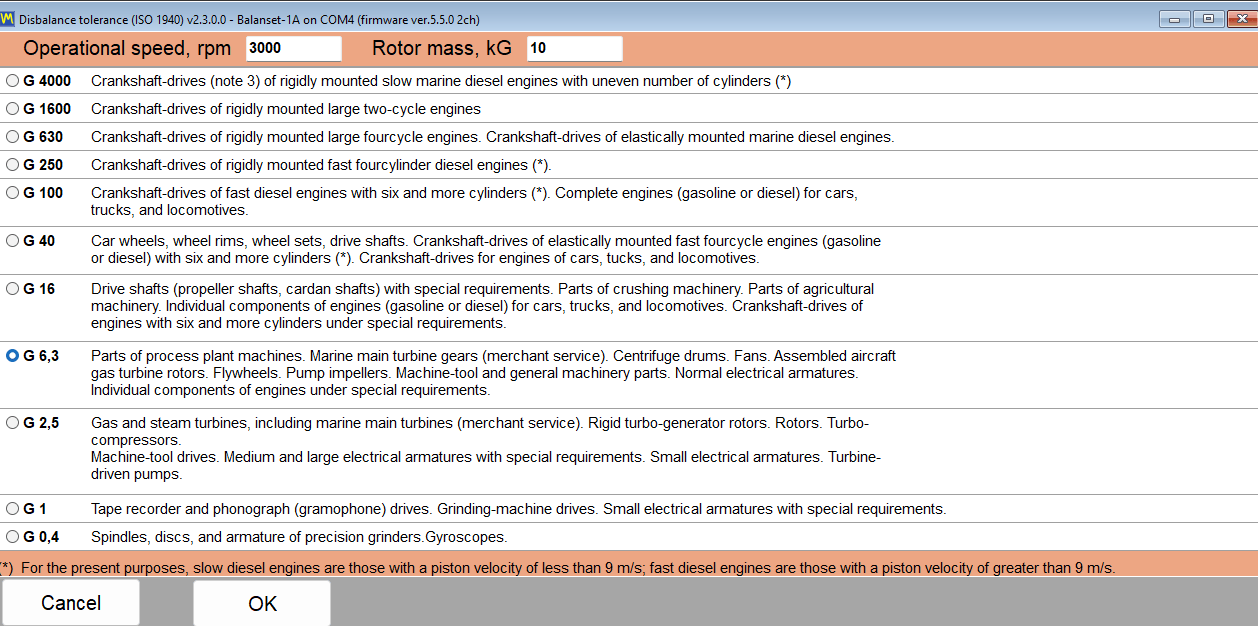
పైన ఉన్న ISO 21940-11 అప్లికేషన్ టేబుల్ నుండి — ఉదా. ఒక పారిశ్రామిక ఫ్యాన్ ఇంపెల్లర్ → G 6.3.
-
ద్రవ్యరాశి మరియు సర్వీస్ వేగాన్ని ఇన్సర్ట్ చేయండి
ఫ్యాన్ రోటర్ M = 80 kg, n = 3,000 rpm: U_per = 9549 × 6.3 × 80 / 3000 = ≈ మొత్తం 1,604 g·mm.
-
కరెక్షన్ ప్లేన్ల మధ్య విభజించబడింది
సిమెట్రిక్ రోటర్, రెండు ప్లేన్లు → ≈ ఒక్కో ప్లేన్కు 802 g·mm. (అదే రోటర్ను వ్యవసాయ గ్రేడ్ G 16 కు బ్యాలెన్స్ చేస్తే ఒక్కో ప్లేన్కు ≈ 2,037 g·mm అనుమతించబడుతుంది — గ్రేడ్లు లీనియర్గా స్కేల్ అవుతాయి.)
-
మీ రేడియస్ వద్ద గ్రాములలోకి మార్చండి
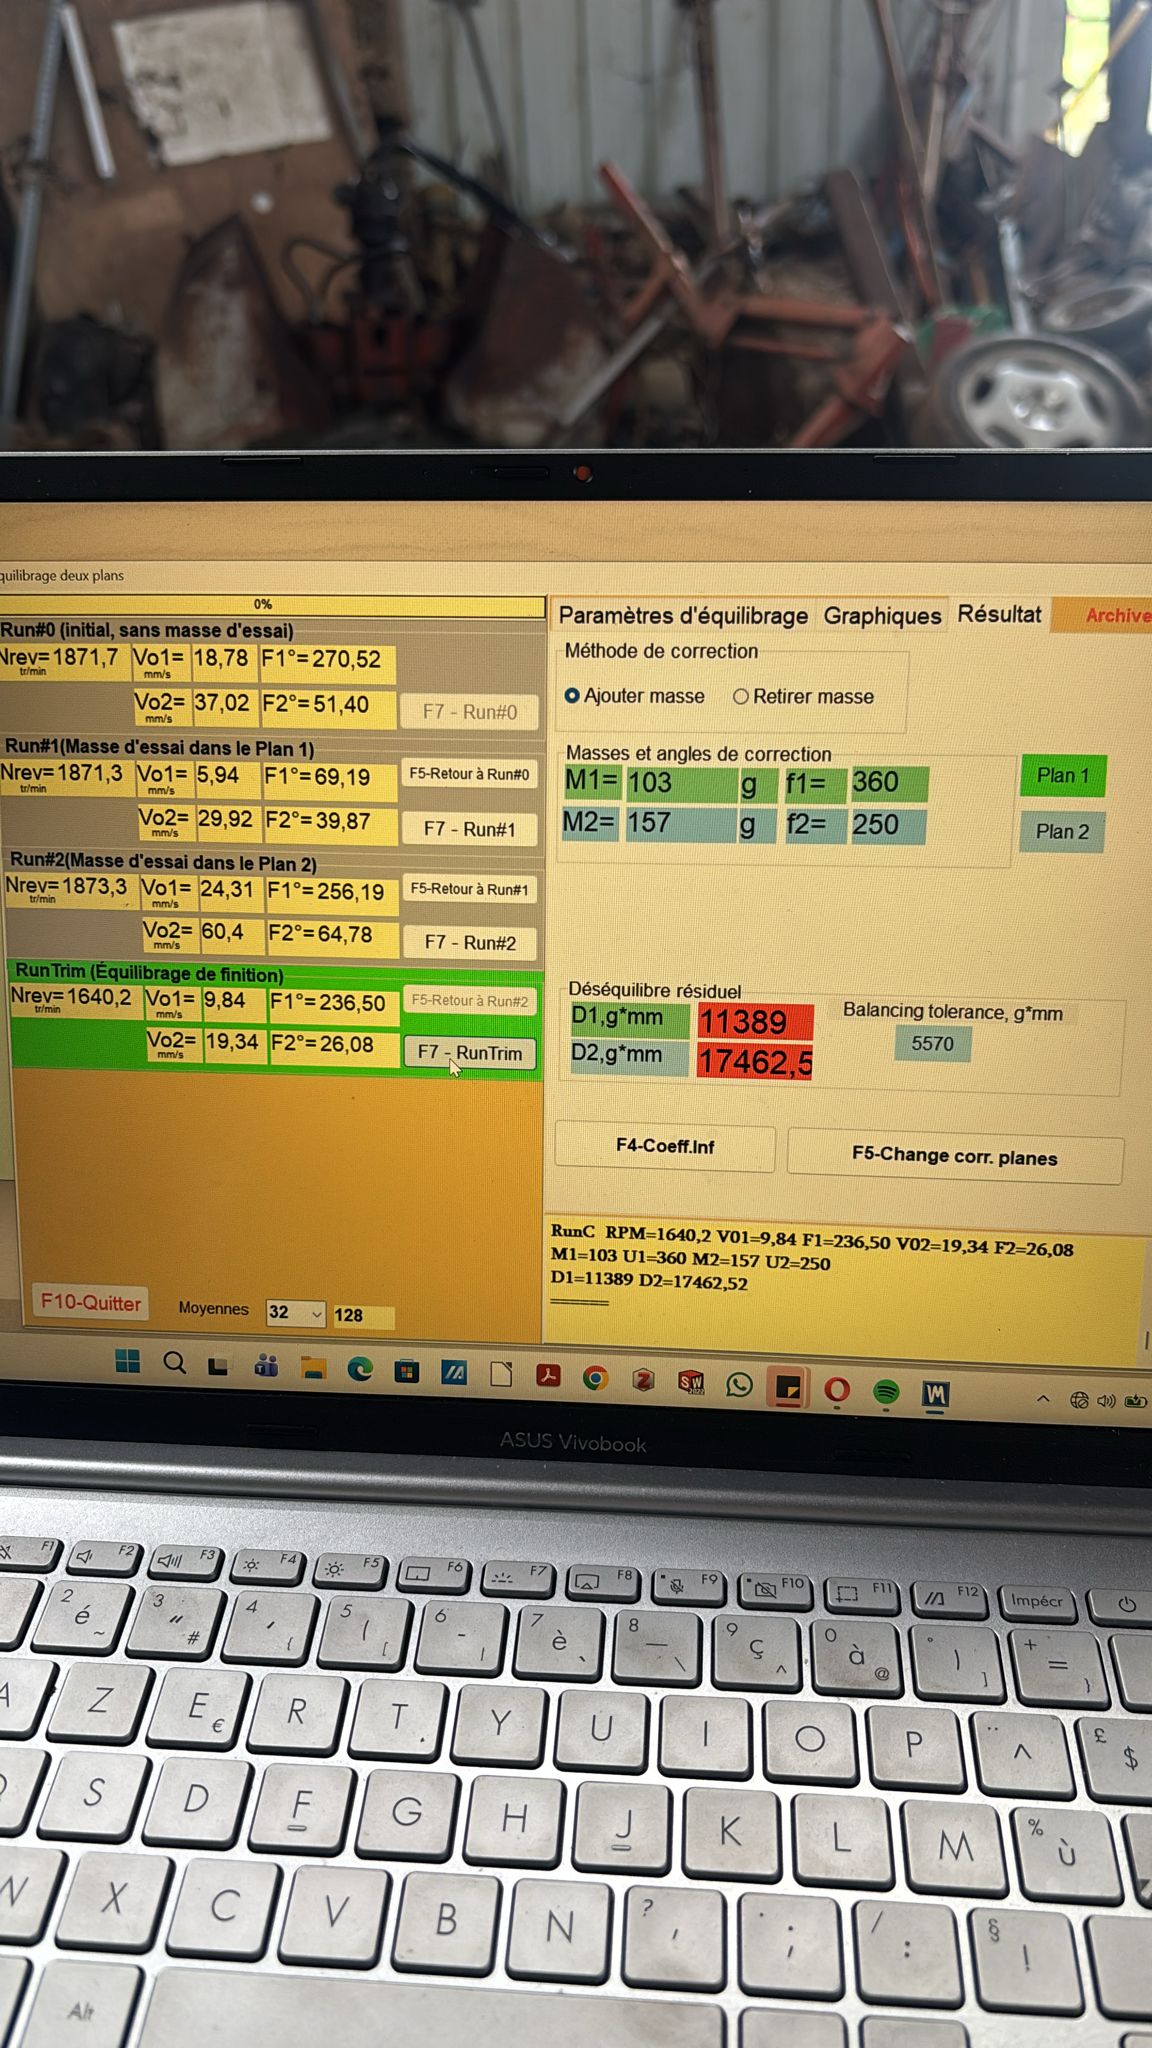
కరెక్షన్ రేడియస్ 250 mm → రెసిడ్యువల్ హెవీ స్పాట్ తప్పనిసరిగా 802 / 250 ≈ కంటే తక్కువగా ఉండాలి 3.2 g ఒక్కో ప్లేన్కు. ట్రిమ్ రన్ తర్వాత పరికరం రిపోర్ట్ చేసేదానితో పోల్చాల్సిన సంఖ్య అదే.
మెషీన్ వద్ద దీన్ని చేతితో చేయాల్సిన అవసరం లేదు: అదే కాలిక్యులేటర్ Balanset సాఫ్ట్వేర్లో బిల్ట్-ఇన్గా ఉంది — ద్రవ్యరాశి, వేగం మరియు గ్రేడ్ను ఎంటర్ చేయండి, రిజల్ట్స్ విండోలో కొలిచిన రెసిడ్యువల్ అసమతుల్యత పక్కన టాలరెన్స్ కనిపిస్తుంది. ఒక ఉచిత ఆన్లైన్ వెర్షన్ ఇక్కడ ఉంది: ISO 21940-11 రెసిడ్యువల్ అసమతుల్యత కాలిక్యులేటర్.
పరికరం మీ కోసం ఈ గణనలను నడుపుతుంది
Balanset-1A రెండు ఛానెళ్లు + ఫేజ్ను కొలుస్తుంది, ఇన్ఫ్లుయెన్స్-కోఎఫిషియెంట్ మెథడ్ ద్వారా కరెక్షన్ ద్రవ్యరాశులను గణిస్తుంది, ఫలితాన్ని ISO 21940-11 టాలరెన్స్లతో తనిఖీ చేసి రిపోర్టును ప్రింట్ చేస్తుంది — దీని కోసం €1,975, సాఫ్ట్వేర్ అప్డేట్లు జీవితకాలం ఉచితం. ఈ పేజీలోని సిద్ధాంతం దాని స్క్రీన్లు అమలు చేసేదానికి సరిగ్గా సరిపోతుంది.
9. నేచురల్ ఫ్రీక్వెన్సీ మరియు రెసొనెన్స్ — ప్రతి బ్యాలెన్సర్ ఎదుర్కొనే ఉచ్చు
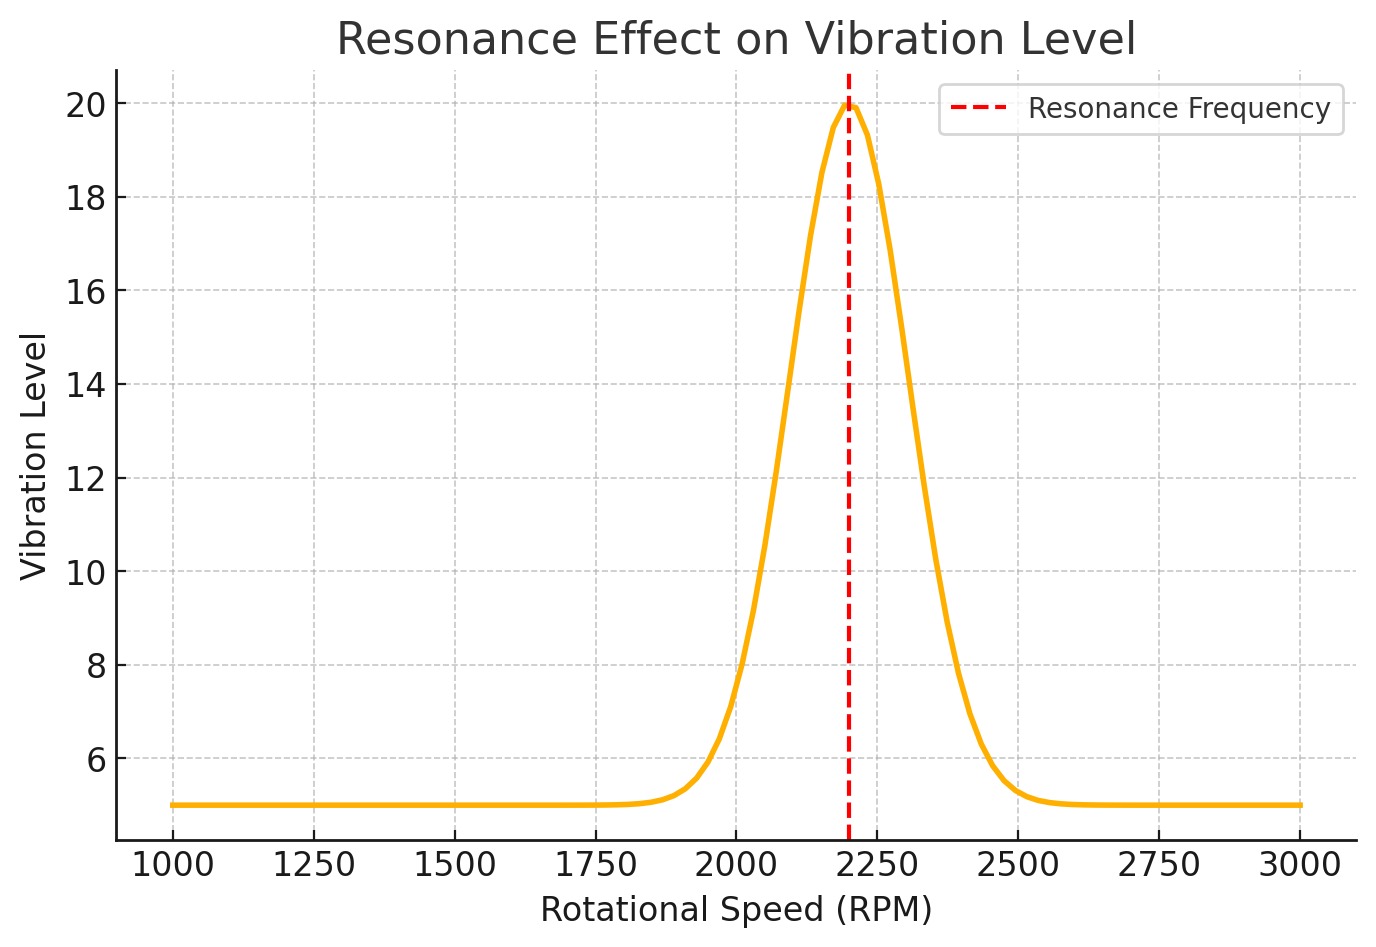
ప్రతి నిర్మాణం — రోటర్, సపోర్టులు, ఫ్రేమ్, ఫౌండేషన్ — కలిగి ఉంటుంది సహజ పౌనఃపున్యాలు: ఒక దెబ్బ తర్వాత అది “కోరుకునే” ఆసిలేషన్ రేట్లు, దాని స్టిఫ్నెస్ మరియు ద్రవ్యరాశి ద్వారా నిర్ణయించబడతాయి (సరళమైన మోడల్ కోసం, f_n = (1/2π)·√(k/m)). రోటర్ వేగం ఒక నేచురల్ ఫ్రీక్వెన్సీకి దగ్గరవుతున్నప్పుడు, ప్రతి-భ్రమణానికి-ఒకసారి వచ్చే అసమతుల్యత బలం నిర్మాణం యొక్క సొంత ఊగిసలాటతో అడుగులో అడుగు వేస్తూ వస్తుంది, ప్రతి తోపు మునుపటిదానికి కలుస్తుంది. అదే ప్రతిధ్వని: యాంప్లిట్యూడ్ గుణించబడుతుంది (డాంపింగ్ ద్వారా మాత్రమే పరిమితం), ఫేజ్ విపరీతంగా ఊగుతుంది, మరియు బ్యాలెన్సింగ్ ఆధారపడే లీనియర్ అరిథ్మెటిక్ కుప్పకూలుతుంది.
బ్యాలెన్సింగ్ పని సమయంలో రెసొనెన్స్ తనను తాను ఎలా బయటపెడుతుంది:
- ఒక చిన్న RPM మార్పు (50–100 rpm) వైబ్రేషన్ను చాలా రెట్లు మారుస్తుంది;
- ఫేజ్ రీడింగ్ స్థిరపడటానికి నిరాకరిస్తుంది, లేదా వేగం కొన్ని rpm డ్రిఫ్ట్ అయినప్పుడు దూకుతుంది;
- లెక్కించిన వెయిట్ను ఇన్స్టాల్ చేసిన తర్వాత, వైబ్రేషన్ పెరుగుతూ ఉంటే — మరియు తర్వాతి రన్ మరింత ఎక్కువ ద్రవ్యరాశిని అడుగుతుంది;
- వైబ్రేషన్ ఎక్కువగా ఉంటుంది దూరంగా రోటర్ (ఒక నిచ్చెన, ఒక గార్డ్, ఒక క్యాబిన్) కంటే బేరింగ్ల వద్ద — ఒక నిర్మాణాత్మక ఎలిమెంట్ రెసొనేట్ అవుతోంది, రోటర్ కాదు.
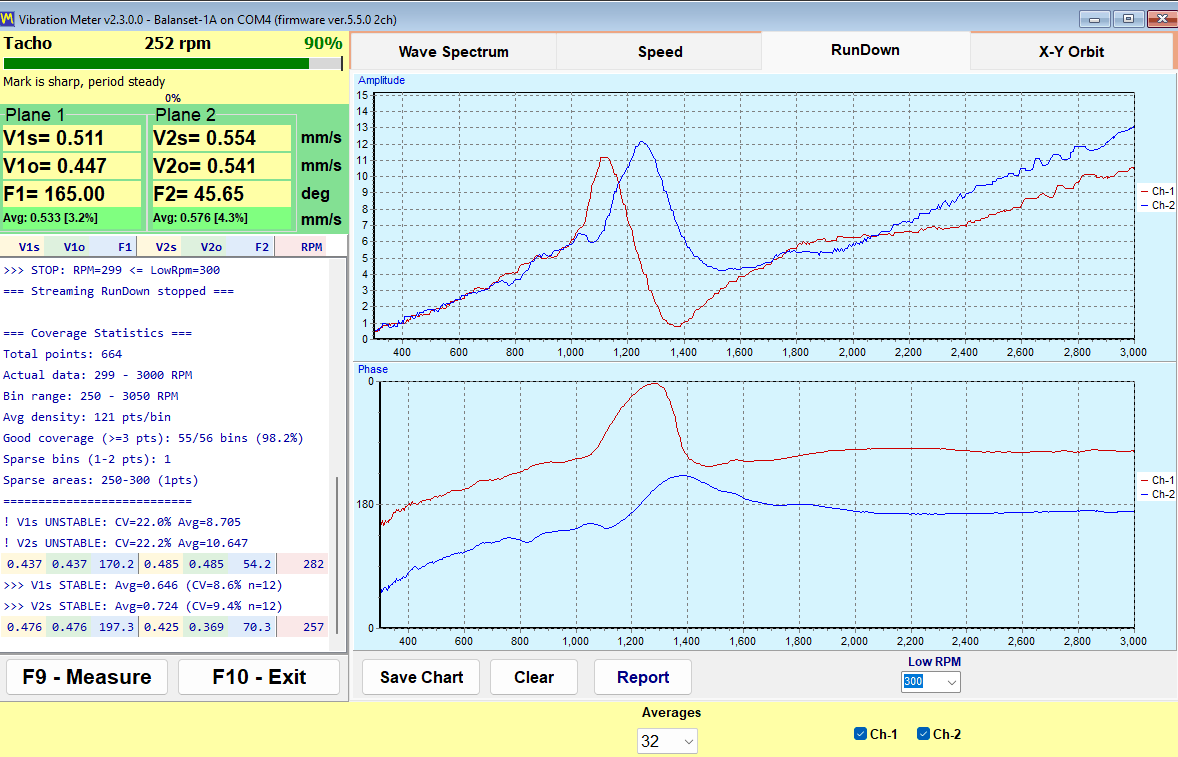
పరికరంతో నేచురల్ ఫ్రీక్వెన్సీని ఎలా కనుగొనాలి: RunDown చార్ట్
అత్యంత వేగవంతమైన ఫీల్డ్ మెథడ్కు అదనపు పరికరం అవసరం లేదు: మెషీన్ను పని వేగానికి తిప్పండి, డ్రైవ్ను కట్ చేయండి, మరియు రోటర్ ఉన్నంతసేపు పరికరం యాంప్లిట్యూడ్ మరియు ఫేజ్ను నిరంతరం రికార్డ్ చేయనివ్వండి, రోటర్ కోస్ట్ డౌన్ అవుతుంది మొత్తం వేగ శ్రేణి అంతటా. Balanset సాఫ్ట్వేర్ రెండింటినీ RPMకు వ్యతిరేకంగా ప్లాట్ చేస్తుంది (RunDown చార్ట్). దీన్ని చదవడానికి ఒక చూపు చాలు:
- ప్రతి యాంప్లిట్యూడ్ పీక్ కిందికి వెళ్తున్న దారిలో రోటర్ దాటిన నేచురల్ ఫ్రీక్వెన్సీని సూచిస్తుంది;
- అదే వేగంలో ఫేజ్ ట్రేస్ ఒక పదునైన మలుపు తీసుకుంటుంది (~180° రెసొనెన్స్ అంతటా స్వింగ్) — ఇది లోడ్ ఎఫెక్ట్ కాదని నిజమైన రెసొనెన్స్ అని క్లాసిక్ నిర్ధారణ;
- ఆ పీక్ల మధ్య నిశ్శబ్ద లోయలు మీ సురక్షిత బ్యాలెన్సింగ్ వేగాలు.
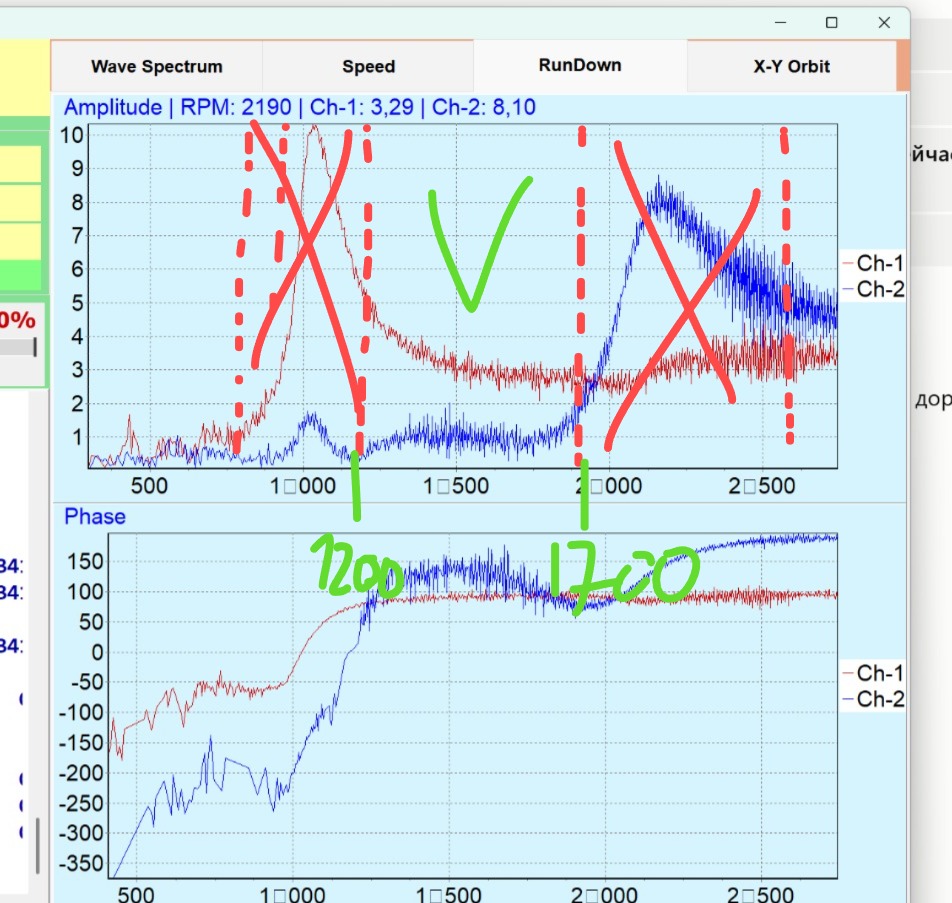
ఈ జ్ఞానంతో ఏమి చేయాలి:
- రెసొనెన్స్ జోన్ల బయట బ్యాలెన్స్ చేయండి — సాధారణంగా మొదటి పీక్ కంటే స్పష్టంగా తక్కువగా లేదా పీక్ల మధ్య లోయలో. మల్చర్ ప్రాక్టీస్: 600–900 rpm వద్ద రఫ్-బ్యాలెన్స్ చేసి, తర్వాత పని వేగంలో వెరిఫై చేయండి;
- ఒక సిరీస్లోని ప్రతి రన్ను అదే వేగంలో ఉంచండి (±100 rpm) — రెసొనెన్స్ దగ్గర కేవలం 2–3 rpm డ్రిఫ్ట్ కూడా యాంప్లిట్యూడ్ మరియు ఫేజ్ను గమనించదగ్గంతగా మారుస్తుంది;
- టెస్ట్ రిగ్లు మరియు DIY స్టాండ్ల కోసం, జ్యామితిని ఉద్దేశపూర్వకంగా డిజైన్ చేయండి: ఒక మృదువైన (బిలో-రెసొనెన్స్) స్టాండ్కు దాని నేచురల్ ఫ్రీక్వెన్సీ 2–3× క్రింద బ్యాలెన్సింగ్ వేగం — చేత్తో కదిలిస్తే కనిపించేలా ఊగే స్ప్రంగ్ సపోర్టులు సరిగ్గా అదే సాధిస్తాయి;
- పని వేగం స్వయంగా ఒక రెసొనెన్స్పై ఉంటే, బ్యాలెన్సింగ్ ఒక పాలియేటివ్ — నిజమైన పరిష్కారం స్టిఫ్నెస్ లేదా ద్రవ్యరాశిని మార్చడం (ఫ్రేమ్ను బ్రేసింగ్ చేయడం, వేరే మౌంట్లు) నేచురల్ ఫ్రీక్వెన్సీని దూరంగా జరపడానికి.
10. mm/s ను dB కు మార్చడం (వైబ్రేషన్ వెలాసిటీ లెవెల్)
వైబ్రేషన్ డేటా కొన్నిసార్లు డెసిబెల్స్లో వస్తుంది — పాత తూర్పు-యూరోపియన్ నార్మ్లు, కొన్ని అనలైజర్లు మరియు బిల్డింగ్-వైబ్రేషన్ రిపోర్టులు లాగరిథమిక్ స్కేల్ను వాడతాయి. ఈ కన్వర్షన్ ఒక నిర్వచనం, కొలత కాదు:
v — కొలిచిన RMS వెలాసిటీ; v₀ — రిఫరెన్స్ వెలాసిటీ. 5·10⁻⁸ m/s అనేది వైబ్రేషన్-డయాగ్నస్టిక్స్ ప్రాక్టీస్లో వాడే రిఫరెన్స్ (GOST/లెగసీ ISO సంప్రదాయం); ISO 1683 కొన్ని అకౌస్టిక్స్ వాడకాల కోసం 10⁻⁹ m/s ను కూడా జాబితా చేస్తుంది — dB ను పేర్కొనేటప్పుడు ఎల్లప్పుడూ రిఫరెన్స్ను తెలియజేయండి.
సాధారణ రిఫరెన్స్ v₀ = 5·10⁻⁸ m/s వద్ద అనువైన కన్వర్షన్లు:
| RMS వేగం | స్థాయి | మీరు దీన్ని ఎక్కడ ఎదుర్కొంటారు |
|---|---|---|
| 0.5 mm/s | 80 dB | అద్భుతమైన చిన్న మెషీన్ |
| 1.0 mm/s | 86 dB | జోన్ A, మంచి స్థితి |
| 2.8 mm/s | 95 dB | జోన్ A/B → B/C హద్దు ప్రాంతం |
| 4.5 mm/s | 99 dB | జోన్ C/D హద్దు (మధ్యస్థ మెషీన్లు) |
| 7.1 mm/s | 103 dB | ఫ్లెక్సిబుల్-సపోర్ట్ C/D హద్దు |
| 10 mm/s | 106 dB | తీవ్రం — నష్టం ప్రాంతం |
రెండు థంబ్ రూల్స్ స్కేల్ను సహజంగా అర్థమయ్యేలా చేస్తాయి: +6 dB = వెలాసిటీ రెట్టింపు, +20 dB = పది రెట్లు వెలాసిటీ. కాబట్టి బ్యాలెన్సింగ్ తర్వాత 99 dB నుండి 86 dB కు వచ్చిన మెషీన్ దాని వైబ్రేషన్ను ~4.5× తగ్గించింది — లాగరిథమిక్ స్కేల్ పెద్ద మెరుగుదలలను మామూలుగా కనిపించే సంఖ్యలుగా కుదిస్తుంది, అందుకే కస్టమర్ల కోసం సర్వీస్ రిపోర్టులు mm/s లో స్పష్టంగా ఉంటాయి.
11. తరచుగా అడిగే ప్రశ్నలు
సరళమైన మాటల్లో రోటర్ అసమతుల్యత అంటే ఏమిటి?
అసమతుల్యత అంటే రోటర్ యొక్క ద్రవ్యరాశి కేంద్రం దాని భ్రమణ అక్షంపై సరిగ్గా ఉండదు — కొంత అదనపు ద్రవ్యరాశి ఒక వైపు ఉంటుంది. విశ్రాంతిలో ఇది కనిపించదు; భ్రమణంలో ఆఫ్సెట్ ద్రవ్యరాశి ప్రతి భ్రమణానికి ఒకసారి షాఫ్ట్ను బయటకు లాగుతుంది, ఇది భ్రమణ ఫ్రీక్వెన్సీ వద్దే (1× కాంపోనెంట్) మెషీన్ను కుదిపే తిరిగే సెంట్రిఫ్యూగల్ ఫోర్స్ను సృష్టిస్తుంది. దీన్ని ద్రవ్యరాశి × రేడియస్ (g·mm) గా కొలుస్తారు మరియు వెయిట్లను జోడించడం లేదా తీసివేయడం ద్వారా సరిచేస్తారు.
అసమతుల్యత నుండి సెంట్రిఫ్యూగల్ ఫోర్స్ కోసం ఫార్ములా ఏమిటి?
F = m·r·ω² = U·ω², ఇక్కడ U = m·r అసమతుల్యత మరియు ω = 2πn/60 కోణీయ వేగం. బలం RPM యొక్క వర్గంతో పెరుగుతుంది: 100 g·mm 3,000 rpm వద్ద ~1 kg తిరిగే బలాన్ని ఉత్పత్తి చేస్తుంది కానీ 12,000 rpm వద్ద ~16 kg. ఈ క్వాడ్రాటిక్ నియమం వల్లనే వేగం పెరిగేకొద్దీ బ్యాలెన్సింగ్ టాలరెన్స్లు కఠినమవుతాయి.
స్టాటిక్ మరియు డైనమిక్ బ్యాలెన్సింగ్ మధ్య తేడా ఏమిటి?
స్టాటిక్ అసమతుల్యత అనేది ఒకే ఎఫెక్టివ్ హెవీ స్పాట్: ఆగిన రోటర్ ఫ్రీ సపోర్టులపై హెవీ-సైడ్-డౌన్గా దొర్లుతుంది, మరియు ఒక ప్లేన్లో ఒక వెయిట్ దాన్ని సరిచేస్తుంది. డైనమిక్ (కప్ల్) అసమతుల్యత అనేది వ్యతిరేక చివరల్లో, 180° దూరంలో ఉన్న హెవీ స్పాట్లు: రోటర్ విశ్రాంతిలో బ్యాలెన్స్గా ఉంటుంది కానీ భ్రమణంలో వాబుల్ అవుతుంది, మరియు దీన్ని తిరుగుతున్నప్పుడు మాత్రమే గుర్తించి రెండు ప్లేన్లలో వెయిట్లతో సరిచేయవచ్చు. నిజమైన రోటర్లు రెండింటినీ కలిగి ఉంటాయి, అందుకే పొడవైన రోటర్లు ఒకే గణనగా రెండు ప్లేన్లలో బ్యాలెన్స్ చేయబడతాయి.
అసమతుల్యత బేరింగ్ సర్వీస్ లైఫ్ను ఎలా ప్రభావితం చేస్తుంది?
సెంట్రిఫ్యూగల్ ఫోర్స్ బేరింగ్ యొక్క డైనమిక్ లోడ్ Pకి కలుస్తుంది, మరియు బాల్ బేరింగ్లకు రోలింగ్-బేరింగ్ జీవితకాలం L₁₀ = (C/P)³ ను అనుసరిస్తుంది — లోడ్ క్యూబ్గా ప్రవేశిస్తుంది. సుమారుగా: +10% లోడ్ ≈ −25% జీవితకాలం, +26% ≈ −50%, లోడ్ను రెట్టింపు చేస్తే జీవితకాలంలో ~12% మిగులుతుంది. బేరింగ్లకు మించి, అదే తిరిగే బలం ఫాస్టెనర్లను వదులుస్తుంది, పగుళ్లను వ్యాపింపజేస్తుంది మరియు కప్లింగ్లను అరిగిస్తుంది.
RMS వైబ్రేషన్ వెలాసిటీ అంటే ఏమిటి మరియు అది ఎలా కొలవబడుతుంది?
RMS (root mean square) వైబ్రేషన్ వెలాసిటీ అనేది mm/s లో వెలాసిటీ సిగ్నల్ యొక్క ఎనర్జీ-యావరేజ్ — ఇది ISO 10816/20816 యొక్క ప్రామాణిక పరిమాణం. స్వచ్ఛమైన సైన్ వేవ్ కోసం ఇది పీక్లో 0.707కు సమానం. దీన్ని బేరింగ్ హౌసింగ్పై (రేడియల్ దిశలో) ఒక ఏక్సెలరోమీటర్తో కొలుస్తారు, సిగ్నల్ను 10–1,000 Hz బ్యాండ్లో వెలాసిటీగా ఇంటిగ్రేట్ చేసి అనేక భ్రమణాలపై సగటు తీస్తారు; టూ-ఛానల్ పరికరాలు రెండు బేరింగ్లను ఒకేసారి చదివి, బ్యాలెన్సింగ్ తొలగించగల 1× కాంపోనెంట్ను కూడా వేరు చేస్తాయి.
పంపుల కోసం ISO 10816 వైబ్రేషన్ నార్మ్లు ఏమిటి?
15–300 kW పంపుల కోసం (ISO 10816-3 Group 2), జోన్ హద్దులు రిజిడ్ సపోర్టులపై 1.4 / 2.8 / 4.5 mm/s RMS మరియు ఫ్లెక్సిబుల్ సపోర్టులపై 2.3 / 4.5 / 7.1 mm/s — జోన్ A మొదటి విలువ వరకు, జోన్ B రెండో విలువ వరకు (దీర్ఘకాలిక వాడకానికి ఆమోదయోగ్యం), జోన్ C మూడో విలువ వరకు (త్వరలో సరిచేయండి), జోన్ D దానికి పైన (నష్టం ప్రమాదం). పెద్ద మెషీన్లకు అనుపాతంలో ఎక్కువ పరిమితులు ఉంటాయి; తయారీదారు పేర్కొన్న పరిమితి సాధారణ పట్టికను భర్తీ చేస్తుంది.
ISO 1940 లోని G బ్యాలెన్స్ క్వాలిటీ గ్రేడ్లు అంటే ఏమిటి?
గ్రేడ్ G (mm/s లో) అనుమతించదగిన స్పెసిఫిక్ అసమతుల్యతను కోణీయ వేగంతో గుణించిన దానికి సమానం: G = e_per·ω. సాధారణ కేటాయింపులు: G 40 — కార్ వీల్స్; G 16 — కార్డాన్ షాఫ్ట్లు మరియు వ్యవసాయ రోటర్లు; G 6.3 — ఫ్యాన్లు, పంపులు, సాధారణ మోటార్లు మరియు డ్రమ్లు (పారిశ్రామిక డిఫాల్ట్); G 2.5 — టర్బైన్లు మరియు మెషిన్ టూల్స్; G 1–G 0.4 — ప్రెసిషన్ స్పిండిల్స్. ω నిర్వచనంలో ఉన్నందున, వేగం పెరిగేకొద్దీ అదే గ్రేడ్ తక్కువ g·mm ను అనుమతిస్తుంది.
ISO 1940 ప్రకారం అనుమతించదగిన రెసిడ్యువల్ అసమతుల్యతను ఎలా లెక్కించాలి?
U_per = 9549 · G · M / n, ఇక్కడ G గ్రేడ్ mm/s లో, M రోటర్ ద్రవ్యరాశి kg లో మరియు n వేగం rpm లో — ఫలితం g·mm లో ఉంటుంది, ఇది రెండు కరెక్షన్ ప్లేన్ల మధ్య విభజించబడుతుంది (సాధారణంగా 50/50). ఉదాహరణ: 3,000 rpm వద్ద 80 kg ఫ్యాన్, G 6.3 → 9549×6.3×80/3000 ≈ 1,604 g·mm మొత్తం ≈ ఒక్కో ప్లేన్కు 802 g·mm; 250 mm కరెక్షన్ రేడియస్ వద్ద అది సుమారు 3.2 g. ఆన్లైన్ టూల్: vibromera.eu లో ISO 21940-11 కాలిక్యులేటర్.
బ్యాలెన్సింగ్ చేసేటప్పుడు నేచురల్ ఫ్రీక్వెన్సీని ఎలా కనుగొని రెసొనెన్స్ను ఎలా నివారించాలి?
కోస్ట్-డౌన్ (RunDown) చార్ట్ రికార్డ్ చేయండి: మెషీన్ను వేగానికి తీసుకెళ్లి, డ్రైవ్ను కట్ చేసి, పడిపోతున్న RPM కు వ్యతిరేకంగా యాంప్లిట్యూడ్ మరియు ఫేజ్ను లాగ్ చేయండి. పదునైన ఫేజ్ మలుపుతో కూడిన ప్రతి యాంప్లిట్యూడ్ పీక్ ఒక నేచురల్ ఫ్రీక్వెన్సీని సూచిస్తుంది; పీక్ల మధ్య లోయలు సురక్షితమైన బ్యాలెన్సింగ్ వేగాలు. మీరు రెసొనెన్స్పై ఉన్నారని సూచించే సంకేతాలు: 50–100 rpm మార్పు వైబ్రేషన్ను చాలా రెట్లు మారుస్తుంది, ఫేజ్ స్థిరపడదు, మరియు లెక్కించిన వెయిట్లు పరిస్థితిని మరింత దిగజారుస్తాయి. జోన్ల బయట బ్యాలెన్స్ చేయండి, లేదా రెసొనెన్స్ను దూరంగా జరపడానికి నిర్మాణం యొక్క స్టిఫ్నెస్ను మార్చండి.
వైబ్రేషన్ కోసం mm/s ను dB కు ఎలా మార్చాలి?
L_v = 20·log₁₀(v/v₀) ఇక్కడ రిఫరెన్స్ v₀ = 5·10⁻⁸ m/s వైబ్రేషన్-డయాగ్నస్టిక్స్ ప్రాక్టీస్లో వాడబడుతుంది: 1 mm/s ≈ 86 dB, 4.5 mm/s ≈ 99 dB, 10 mm/s ≈ 106 dB. గుర్తుంచుకోండి +6 dB అంటే వెలాసిటీ రెట్టింపు మరియు +20 dB అంటే పది రెట్లు; మరియు ఎల్లప్పుడూ రిఫరెన్స్ విలువను పేర్కొనండి, ఎందుకంటే కొన్ని అకౌస్టిక్స్ ప్రమాణాలు బదులుగా 10⁻⁹ m/s ను వాడతాయి.

