← Balanset-1A నాలెడ్జ్ బేస్ — అన్ని అధ్యాయాలు
బటన్లు నొక్కడం మాత్రమే కాకుండా, Balanset-1A తో అవగాహనతో పనిచేయడానికి అవసరమైన కనీస సిద్ధాంతం ఈ అధ్యాయంలో ఉంది.
వైబ్రేషన్ అంటే ఏమిటి మరియు యంత్రం ఎందుకు వణుకుతుంది
ఏదైనా తిరిగే రోటర్కు (మల్చర్ డ్రమ్, ఫ్యాన్ ఇంపెల్లర్, షాఫ్ట్) ఆదర్శంగా దాని ద్రవ్యరాశి కేంద్రం భ్రమణ అక్షంపైనే ఉండాలి. వాస్తవానికి ఎల్లప్పుడూ కొంచెం ద్రవ్యరాశి విచలనం ఉంటుంది — అసమతుల్యత. రోటర్ తిరుగుతున్నప్పుడు, ప్రతి భ్రమణంలో “హెవీ స్పాట్” దానిని పక్కకు లాగుతుంది, ఇది భ్రమణ ఫ్రీక్వెన్సీ వద్ద యంత్రాన్ని వణికించే కేంద్రాపసార బలాన్ని సృష్టిస్తుంది.
ముఖ్యమైనది: అన్బ్యాలెన్స్ అనేది ఒక్కటే వైబ్రేషన్కు గల కారణాలలో. యంత్రం ఈ కారణాల వల్ల కూడా వణుకుతుంది:
- బేరింగ్ ప్లే మరియు అరుగుదల,
- షాఫ్ట్ మిస్అలైన్మెంట్ (కప్లింగ్లు, బెల్ట్లు),
- పగుళ్లు మరియు వదులైన ఫాస్టెనర్లు (బోల్ట్లు, ఫ్రేమ్),
- వంగిన షాఫ్ట్,
- నిర్మాణ ప్రతిధ్వని (resonance),
- ఏరోడైనమిక్ మరియు విద్యుదయస్కాంత బలాలు (ఫ్యాన్లు, వేరియబుల్-ఫ్రీక్వెన్సీ డ్రైవ్లు).
బ్యాలెన్సింగ్ కేవలం అన్బ్యాలెన్స్ను మాత్రమే తొలగిస్తుంది. మిగతావన్నీ బ్యాలెన్స్ చేయకుండా, రిపేర్ చేయాలి. కాబట్టి బంగారు నియమం: పరికరం విరిగిపోయిన యంత్రాన్ని “బ్యాలెన్స్ చేసి సరిచేయలేదు”.
వైబ్రేషన్ను దేనిలో కొలుస్తారు
Balanset-1A కొలుస్తుంది కంపన వేగం — దీని RMS విలువను mm/sలో కొలుస్తారు. పని ఫ్రీక్వెన్సీ శ్రేణిలో యంత్ర స్థితిని అంచనా వేయడానికి ఇది ప్రామాణిక పరిమాణం.
ఒక స్థూలమైన శీఘ్ర-అంచనా స్కేల్ (ISO 10816/20816 ఆధారంగా, వివరాలు అధ్యాయం 06):
| వైబ్రేషన్ వేగం (RMS) | అంచనా |
|---|---|
| 1.4 mm/s వరకు | అద్భుతం |
| 1.4 – 2.8 mm/s | మంచిది |
| 2.8 – 4.5 mm/s | ఆమోదయోగ్యం |
| 4.5 mm/s కంటే ఎక్కువ | చెడ్డది — చర్య అవసరం |
వ్యవసాయ యంత్రాల (మల్చర్లు, మోవర్లు) కోసం పరిమితులు కొంచెం సడలింపుగా ఉంటాయి: 4.8 mm/s వరకు బాగానే ఉంటుంది, మృదువైన సపోర్టులపై 7.1 mm/s వరకు, మరియు పని పరిస్థితులను పరిగణనలోకి తీసుకుంటే “8 mm/s కంటే తక్కువ ఇప్పటికే బాగుంది”.
ఫ్రీక్వెన్సీ, RPM మరియు హార్మోనిక్స్
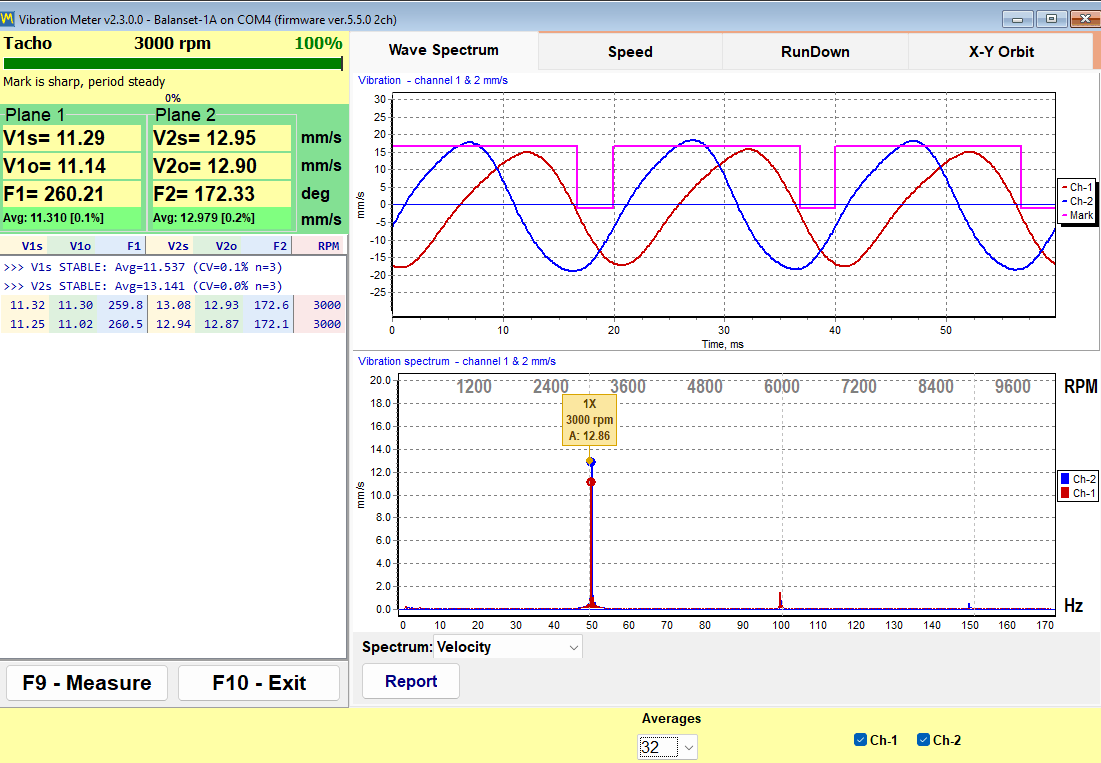
ఉదాహరణకు ఒక రోటర్ 3000 rpm వద్ద తిరుగుతోందని అనుకుందాం. అంటే సెకనుకు 50 భ్రమణాలు = 50 Hz. వైబ్రేషన్ ఫ్రీక్వెన్సీ భాగాలుగా విభజించబడుతుంది — స్పెక్ట్రమ్ (FFT). స్పెక్ట్రమ్ “ఎవరు వణికిస్తున్నారు” అని చూపిస్తుంది:
- 1x (భ్రమణ ఫ్రీక్వెన్సీ) — దీనికి క్లాసిక్ సంకేతం అసమతుల్యత. బ్యాలెన్సింగ్ తగ్గించే భాగం ఇదే.
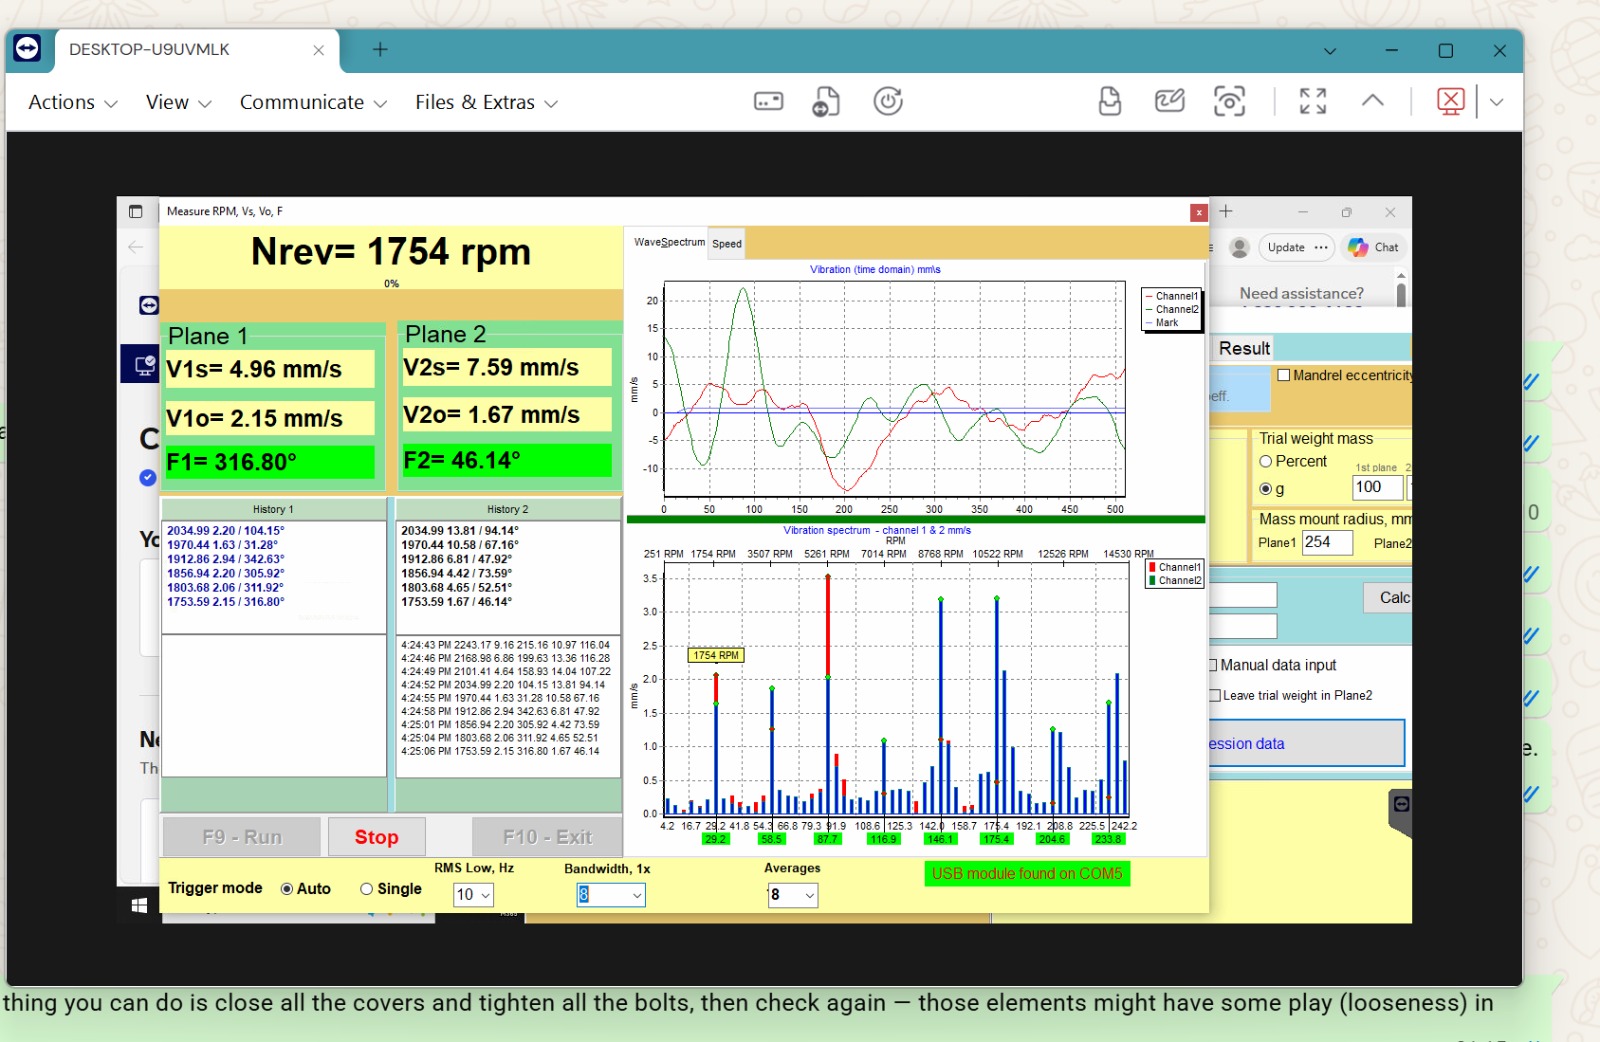
- 2x, 3x (రెండవ, మూడవ హార్మోనిక్) — తరచుగా షాఫ్ట్ మిస్అలైన్మెంట్, వదులైన ఫాస్టెనర్లు, వంగిన షాఫ్ట్ను సూచిస్తాయి. 2x, 1x కంటే ఎక్కువగా ఉంటే — బ్యాలెన్స్ చేయడానికి ఇంకా తొందర; ముందుగా మిస్అలైన్మెంట్/లూజ్నెస్ కోసం చూడండి.
- అధిక ఫ్రీక్వెన్సీలు, “నాయిస్” — బేరింగ్ మరియు గేర్-మెష్ లోపాలు.
- RPMతో సంబంధం లేని తక్కువ ఫ్రీక్వెన్సీలు — వదులైన పునాది/మౌంట్లు, ఏరోడైనమిక్స్.
- మెయిన్స్ ఫ్రీక్వెన్సీ యొక్క గుణిజాలు (ఉదా. 6 × 50 Hz = 300 Hz) — వేరియబుల్-ఫ్రీక్వెన్సీ డ్రైవ్ నుండి విద్యుదయస్కాంత జోక్యం. పరీక్ష: కోస్ట్-డౌన్ సమయంలో VFDని ఆపివేయండి — పీక్ మాయమైతే, అది విద్యుత్ సంబంధమైనది, యాంత్రికమైనది కాదు.
టెక్ సపోర్ట్ నుండి ఒక ఆచరణాత్మక నియమం: ఒక స్పెక్ట్రమ్ పీక్ అనుపాతంగా మారితే మీరు RPM మార్చినప్పుడు — అది భ్రమణ హార్మోనిక్; అది స్థిరంగా ఉంటే — అది నిర్మాణ ప్రతిధ్వని లేదా బాహ్య మూలం.
స్క్రీన్పై ఇది ఎలా కనిపిస్తుంది:
ఫేజ్ — “హెవీ స్పాట్ ఎటు చూపిస్తుంది”
యాంప్లిట్యూడ్తో పాటు పరికరం కొలుస్తుంది దశ — టాకోమీటర్ పల్స్ (లేజర్ దాటుతున్న రిఫ్లెక్టివ్ మార్క్) మరియు వైబ్రేషన్ గరిష్టం మధ్య కోణం. అన్బ్యాలెన్స్ ఎక్కడ ఉందో ఫేజ్ మీకు చెబుతుంది. ట్రయల్ వెయిట్ అమర్చిన తర్వాత యాంప్లిట్యూడ్ మరియు ఫేజ్ మార్పు నుండి, పరికరం కరెక్షన్ వెయిట్ యొక్క ద్రవ్యరాశి మరియు కోణాన్ని లెక్కిస్తుంది — ప్రభావ-గుణకం పద్ధతి.
ఆచరణాత్మక పర్యవసానాలు:
- రన్ల మధ్య టాకో మార్క్ను మళ్లీ అంటించకూడదు — ఫేజ్ “జీరో” మారిపోతుంది. టాకోమీటర్ను కూడా కదిలించకూడదు లేదా మళ్లీ గురిపెట్టకూడదు;
- ఒక సిరీస్లోని అన్ని రన్లలో RPM ఒకేలా ఉండాలి;
- ఫేజ్ రన్ నుండి రన్కు స్థిరంగా ఉండాలి (వ్యాప్తి ~10–20° కంటే ఎక్కువ ఉండకూడదు). ఫేజ్ అటూఇటూ మారితే — కొలత నమ్మదగినది కాదు; యాంత్రిక కారణం లేదా ప్రతిధ్వని కోసం చూడండి.
ప్రతిధ్వని — బ్యాలెన్సింగ్కు అతిపెద్ద శత్రువు
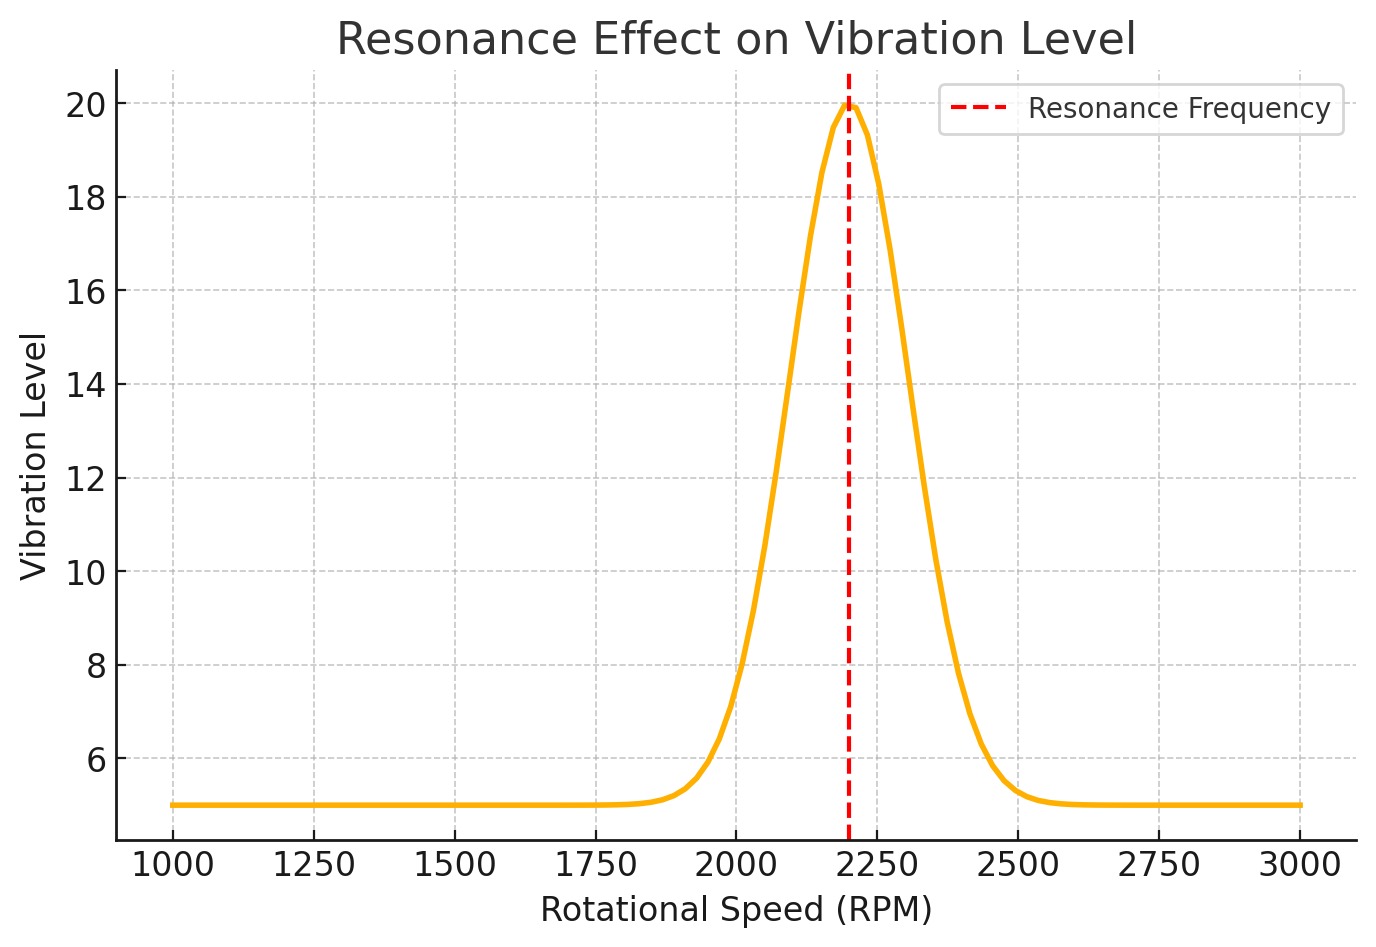
ప్రతి నిర్మాణానికి (రోటర్ + సపోర్టులు + ఫ్రేమ్) సహజ ఫ్రీక్వెన్సీలు ఉంటాయి. పని చేసే RPM సహజ ఫ్రీక్వెన్సీతో సరిపోతే, ప్రతిధ్వని ప్రతిధ్వని సంభవిస్తుంది: వైబ్రేషన్ ఒక్కసారిగా పెరుగుతుంది, ఫేజ్ అటూఇటూ దూకుతుంది, పరికరం లెక్కలు కుదురుకోవడం మానేస్తాయి, మరియు “పరికరం మరింత వెయిట్ అడుగుతూనే ఉంటుంది”.
ప్రతిధ్వని సంకేతాలు:
- చిన్న RPM మార్పు వైబ్రేషన్ను చాలా రెట్లు మారుస్తుంది;
- లెక్కించిన వెయిట్ అమర్చిన తర్వాత, వైబ్రేషన్ తగ్గకుండా పెరుగుతుంది;
- పరిస్థితులు మారకపోయినా యాంప్లిట్యూడ్ మరియు ఫేజ్ అస్థిరంగా ఉంటాయి.
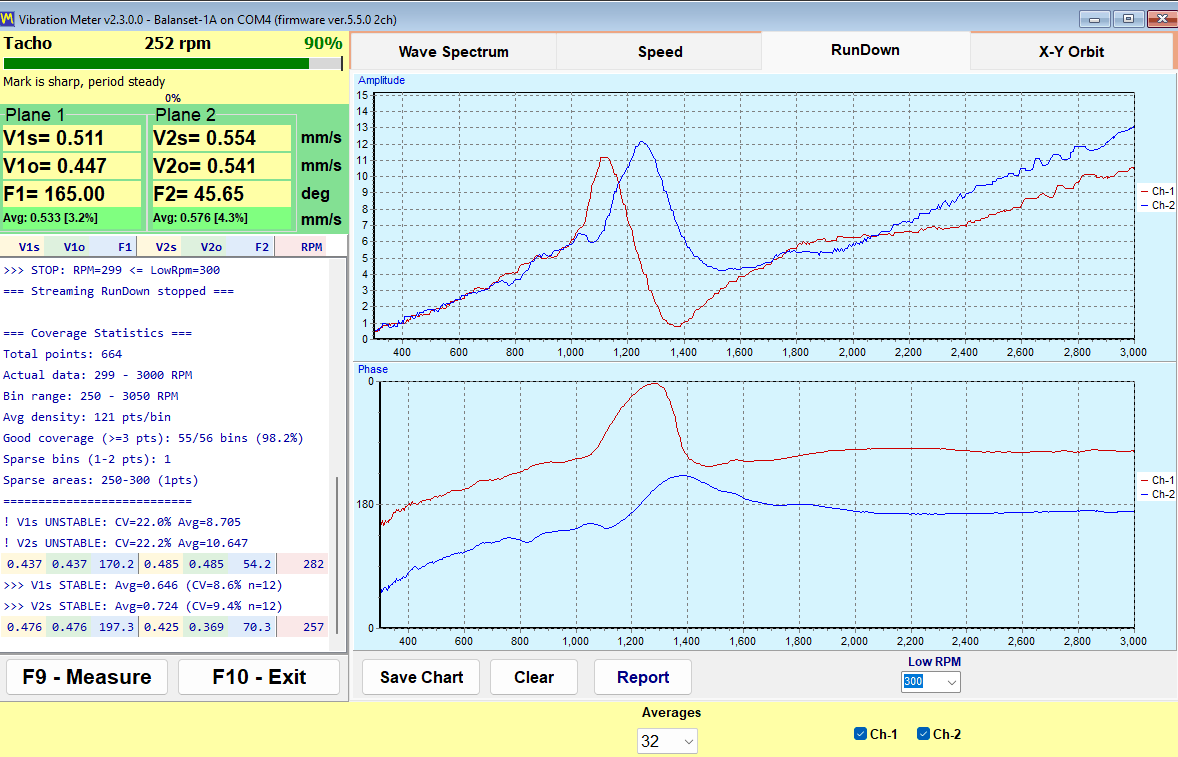
ఏం చేయాలి: వేరే RPM వద్ద బ్యాలెన్స్ చేయండి — సాధారణంగా క్రింద ప్రతిధ్వనిని తప్పించడానికి. సాధారణ మల్చర్ పద్ధతి: 600–900 rpm వద్ద స్థూల బ్యాలెన్సింగ్, తర్వాత పని RPMకి మారడం. ఇటీవలి సాఫ్ట్వేర్ వెర్షన్లలో ఒక RunDown (coast-down) చార్ట్ ఉంది — రోటర్ను తిప్పి, డ్రైవ్ను కట్ చేసి కోస్ట్-డౌన్ను రికార్డ్ చేయండి: పీక్లు ప్రతిధ్వని ఫ్రీక్వెన్సీలను వెల్లడిస్తాయి, మరియు వాటి మధ్య బ్యాలెన్సింగ్ RPMని ఎంచుకోవచ్చు.
నిజ ఉదాహరణ: ఒక కస్టమర్ రోటర్ 1600 rpm వద్ద బ్యాలెన్స్ కాలేదు కానీ 1000 rpm వద్ద బాగా బ్యాలెన్స్ అయింది. కారణం — 1600కు సమీపంలో ప్రతిధ్వని.
లీనియారిటీ, మరియు మీరు సగం ద్రవ్యరాశిని ఎందుకు అమర్చాలి
పరికరం యొక్క గణన వ్యవస్థ ఇలా ఉంటుందని భావిస్తుంది లీనియర్: వెయిట్ రెట్టింపు — స్పందన రెట్టింపు. మంచి పునాది ఉన్న దృఢమైన యంత్రాలలో ఇది దాదాపు నిజం. కానీ ట్రాక్టర్పై మల్చర్, మృదువైన సపోర్టులపై యంత్రం, లేదా ప్లే మరియు పగుళ్లు ఉన్న నిర్మాణం నాన్లీనియర్గా ప్రవర్తిస్తుంది: వెయిట్కు స్పందన తరచుగా అనుపాతంగా ఉండదు.
కాబట్టి ఆచరణలో నిరూపితమైన నియమం: లెక్కించిన ద్రవ్యరాశిలో 1/2 (చెడు యంత్రాలపై 1/3) అమర్చండి మరియు ఒక చెక్ రన్ తీసుకోండి. అప్పుడు పరికరం మిగిలిన దానిని సరిచేస్తుంది. లక్ష్యాన్ని “మించిపోయిన” భారీ వెయిట్ను మళ్లీ వెల్డింగ్ చేయడం కంటే ఇది వేగవంతమైనది.
స్టాటిక్ మరియు డైనమిక్ అన్బ్యాలెన్స్
స్థిర — హెవీ స్పాట్ రోటర్ యొక్క ఒక వైపున ఉంటుంది. ఫ్రీ సపోర్టులపై ఆపిన రోటర్ దానంతట అదే హెవీ-సైడ్ కిందికి తిరుగుతుంది. ఒక ప్లేన్లో ఒకే వెయిట్తో సరిచేయవచ్చు.
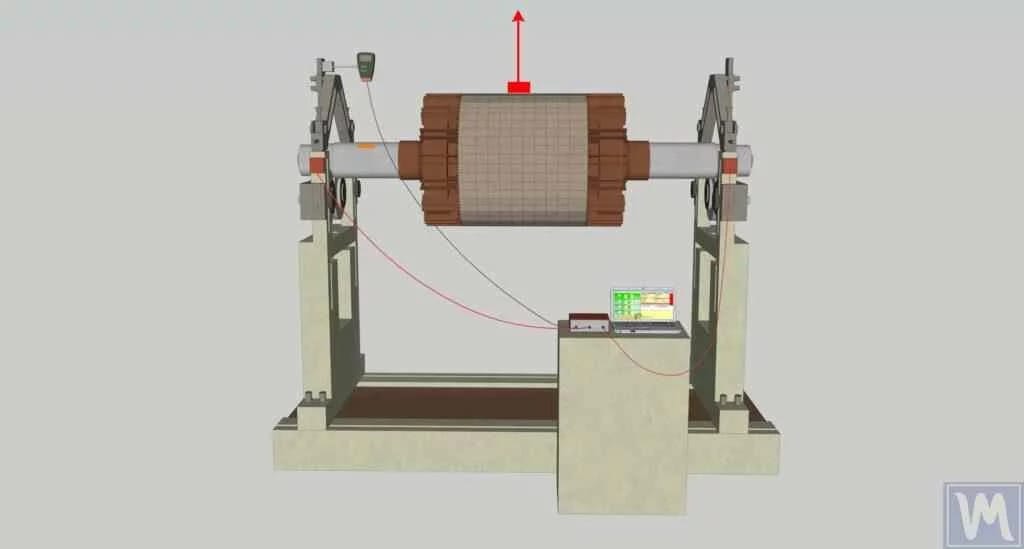
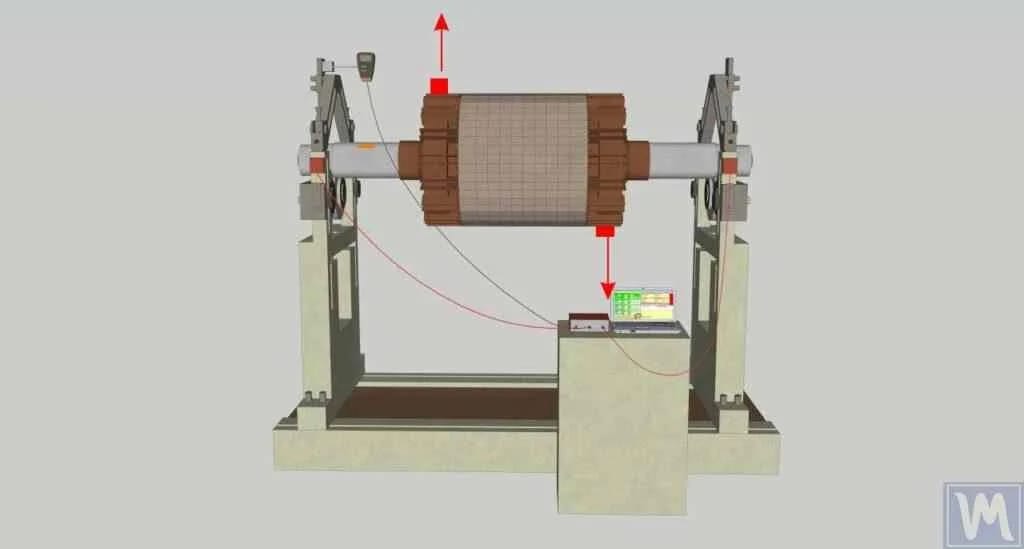
డైనమిక్ — రోటర్ యొక్క వేర్వేరు చివరలలో మరియు వేర్వేరు వైపులా హెవీ స్పాట్లు ఉంటాయి. రోటర్ కేవలం వణకడమే కాదు, తిరుగుతున్నప్పుడు “wobble” అవుతుంది. రెండు ప్లేన్లలో వెయిట్లు అవసరం. దీన్ని స్టాటిక్గా గుర్తించలేరు: రోటర్ను 90° తిప్పితే రెండు వెయిట్లు ఒకదానికొకటి బ్యాలెన్స్ చేసుకున్నట్టు కనిపిస్తాయి, కానీ కదలికలో ప్రతి హెవీ స్పాట్ తనదైన వైపుకు లాగుతుంది.
ఒక ప్లేనా, రెండు ప్లేన్లా?
- ఒక ప్లేన్ — ఇరుకైన రోటర్లు (డిస్క్లు, పుల్లీలు, ఇరుకైన ఇంపెల్లర్లు). ISO 21940-11 సాధారణ నియమం: రోటర్ వెడల్పు దాని వ్యాసంలో సగం కంటే తక్కువగా ఉంటే (నిష్పత్తి ~1:2; ఆచరణలో సపోర్ట్ 1:3 సిఫారసు చేస్తుంది) — ఒక ప్లేన్ సరిపోతుంది.
- రెండు ప్లేన్లు — పొడవైన రోటర్లు (మల్చర్ డ్రమ్లు, షాఫ్ట్లు, కంబైన్ రోటర్లు, 3000 rpm మరియు అంతకంటే ఎక్కువ వద్ద ఫ్యాన్లు). రెండు రోటర్ చివరల వద్ద అన్బ్యాలెన్స్ ఒకదానినొకటి ప్రభావితం చేస్తుంది, కాబట్టి పరికరం రెండు ఛానెల్లను (సెన్సార్లు X1 మరియు X2) ఏకకాలంలో కొలిచి రెండు వెయిట్లను ఒకేసారి లెక్కిస్తుంది.
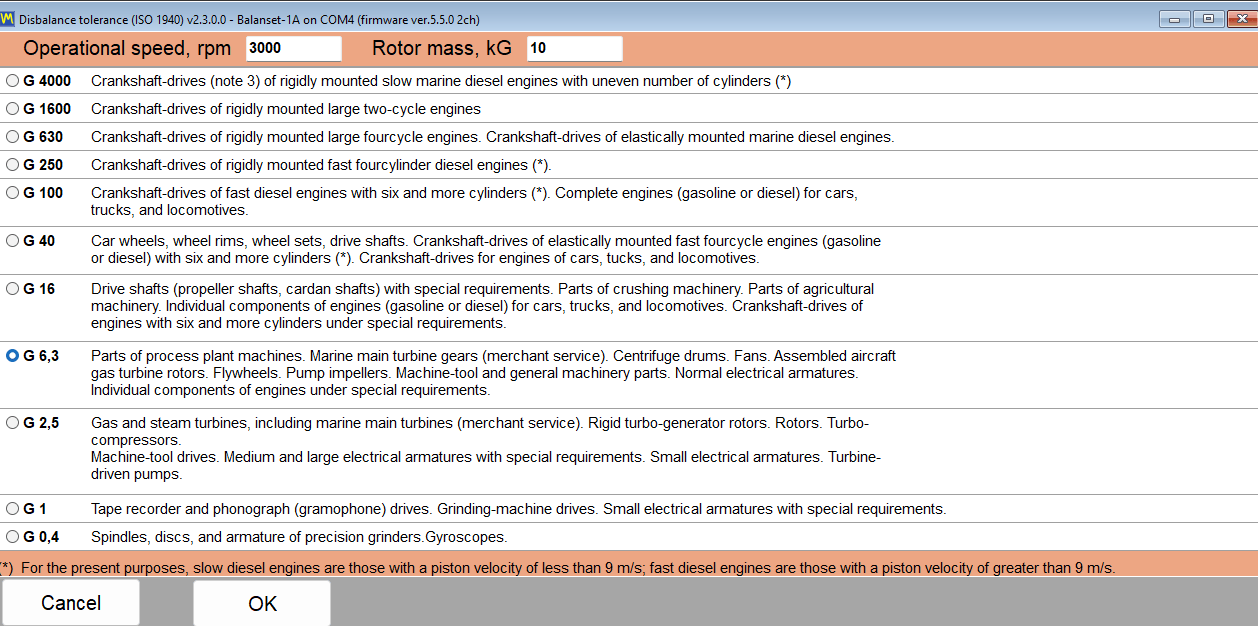
G బ్యాలెన్స్-క్వాలిటీ గ్రేడ్లు (ISO 1940 / ISO 21940-11)
అవశేష అన్బ్యాలెన్స్ను దీనిలో నిర్దేశిస్తారు g·mm G గ్రేడ్ల ద్వారా:
| గ్రేడ్ | సాధారణ వినియోగం |
|---|---|
| G16 | వ్యవసాయ యంత్రాలు, కార్డాన్ షాఫ్ట్లు |
| G6.3 | ఫ్యాన్లు, డ్రమ్లు, పుల్లీలు, సాధారణ రోటర్లు — అత్యంత సాధారణ గ్రేడ్ |
| G2.5 | టర్బైన్లు, విద్యుత్ మోటార్లు, మెషిన్ టూల్స్ |
| G1 – G0.4 | స్పిండిల్స్, ప్రెసిషన్ రోటర్లు |
RPM ఎంత ఎక్కువగా ఉంటే మరియు రోటర్ ఎంత చిన్నదిగా ఉంటే — గ్రేడ్ అంత కఠినంగా ఉంటుంది. Balanset సాఫ్ట్వేర్లో టాలరెన్స్ కాలిక్యులేటర్ ఉంది: రోటర్ ద్రవ్యరాశి, RPM మరియు G గ్రేడ్ను నమోదు చేయండి — ఇది ప్రతి ప్లేన్కు అనుమతించదగిన అవశేష అన్బ్యాలెన్స్ను g·mmలో అందిస్తుంది. నిజ ఉదాహరణ: 3000 rpm వద్ద 80 kg రోటర్, G6.3 → టాలరెన్స్ ≈ ప్రతి ప్లేన్కు 802 g·mm.
రెండు అంచనా వ్యవస్థలను గందరగోళపరచకండి:
- mm/s (వైబ్రేషన్ వేగం) — ISO 10816/20816 ప్రకారం అమర్చిన యంత్రాన్ని దాని స్థానంలో అంచనా వేయడం;
- g·mm (అవశేష అన్బ్యాలెన్స్) — ISO 1940/21940 ప్రకారం రోటర్నే అంచనా వేయడం. బ్యాలెన్సింగ్ మెషిన్లు g·mmలో పనిచేస్తాయి; ఫీల్డ్ బ్యాలెన్సింగ్ సాధారణంగా mm/sను గమనిస్తుంది.
మినీ-గ్లాసరీ
| పదం | సరళ మాటల్లో |
|---|---|
| అసమతుల్యత | రోటర్ యొక్క భ్రమణ అక్షానికి సంబంధించి ద్రవ్యరాశి విచలనం |
| RMS | “సగటు” వైబ్రేషన్ పరిమాణం — అంచనా ప్రమాణం |
| 1x, 2x, 3x | భ్రమణ ఫ్రీక్వెన్సీ యొక్క 1వ, 2వ, 3వ గుణిజాల వద్ద వైబ్రేషన్ భాగాలు |
| FFT / స్పెక్ట్రమ్ | ఫ్రీక్వెన్సీ ప్రకారం విభజించిన వైబ్రేషన్ — “ఎవరు వణికిస్తున్నారు” |
| దశ | అన్బ్యాలెన్స్ను గుర్తించే కోణం |
| ట్రయల్ వెయిట్ | పరికరం యంత్రం యొక్క స్పందనను “నేర్చుకోవడానికి” అమర్చిన తెలిసిన ద్రవ్యరాశి |
| ప్రభావ గుణకాలు | గణన పద్ధతి: తెలిసిన వెయిట్కు వైబ్రేషన్ ఎలా మారింది → ఎంత అమర్చాలి మరియు ఎక్కడ |
| ప్రతిధ్వని | సహజ ఫ్రీక్వెన్సీతో సరిపోలే RPM; వైబ్రేషన్ ఒక్కసారిగా పెరుగుతుంది |
| రన్డౌన్ (కోస్ట్-డౌన్) | రోటర్ స్వేచ్ఛగా తిరగడం ఆగిపోతున్నప్పుడు వైబ్రేషన్ను రికార్డ్ చేయడం — ప్రతిధ్వనులను కనుగొనే మార్గం |
| g·mm | అన్బ్యాలెన్స్ యూనిట్: ద్రవ్యరాశి × దాని స్థానం యొక్క వ్యాసార్థం |

