Restunwucht verstehen







Restunwucht ist die Menge an Unwucht das bleibt in einem Rotor nach dem Auswuchten . Es handelt sich um den kleinen, bewusst tolerierten Restbetrag der Unwucht, der im Rotor verbleiben darf, weil eine weitere Reduzierung keinen praktischen Nutzen brächte. Mit anderen Worten: Restunwucht ist kein Versagen des Wuchtens – sie ist das Ziel des Auswuchtens.
1. Definition: Was ist eine Restunwucht?
Jeder reale Rotor trägt eine gewisse Unwucht. Perfekte Wucht – eine Massenachse, die exakt mit der Wellenachse zusammenfällt – ist nicht erreichbar, und sie anzustreben ist wirtschaftlich sinnlos. Die Aufgabe des Wuchtens besteht daher nicht darin, die Unwucht zu beseitigen, sondern sie unter ein Niveau zu senken, bei dem die Vibration die sie erzeugt, für die Maschine unschädlich ist. Die Unwucht, die nach Erreichen dieses Niveaus verbleibt, ist die Restunwucht.
Restunwucht wird als Masse multipliziert mit einem Radius angegeben – üblicherweise in Gramm-Millimeter (g·mm) oder Gramm-Zoll – da die Fliehkraft, die ein Rotor erfährt, sowohl von der außermittig liegenden Masse als auch von ihrem Abstand zur Achse abhängt. Ein 1 g schwerer Punkt bei einem Radius von 100 mm (100 g·mm) ist in seiner Wirkung einem 2 g schweren Punkt bei 50 mm gleichwertig.
2. Wuchttoleranz – Wie viel ist zulässig?
Die maximal zulässige Restunwucht ergibt sich aus einer Ausgleichstoleranz. Die international anerkannte Methode stammt von ISO 1940-1, die nun in die moderne ISO 21940-11 Reihe aufgegangen ist. Sie definiert Auswuchtgüteklassen (G-Klassen) — G6.3, G2.5, G1.0 und so weiter — wobei die Zahl die zulässige Bahngeschwindigkeit des Rotorschwerpunkts in mm/s angibt.
- A eine niedrigere G-Zahl bedeutet eine engere Toleranz und einem kleineren zulässigen Restunwucht. Pumpen- und Lüfterlaufräder liegen in der Regel bei G6.3; Präzisionsspindeln für Werkzeugmaschinen erfordern G1.0 oder besser.
- Die zulässige Restunwucht steigt mit der Rotormasse und sinkt mit zunehmender Betriebsdrehzahl — ein schnell laufender Rotor muss weitaus genauer ausgewuchtet werden als ein gleich schwerer langsamer.
Die Berechnung — aus einer G-Güte und einer Betriebsdrehzahl einen zulässigen g·mm-Wert zu ermitteln und diesen auf die beiden Korrekturebenen — ist von Hand leicht fehleranfällig. Mit unserem kostenlosen Rechner für Restunwucht (ISO 21940-11), der eine G-Güte und Betriebsdrehzahl direkt in den zulässigen g·mm-Wert je Ebene umrechnet, erhalten Sie das Ergebnis sofort.
3. Warum Restunwucht immer vorhanden ist
Mehrere praktische Gegebenheiten stellen sicher, dass eine gewisse Unwucht stets verbleibt:
- Auflösung des Messgeräts: Jede Wuchtmaschine und jeder Feldanalysator hat eine kleinste Unwucht, die sie zuverlässig auflösen können.
- Werkzeug- und Einspannfehler: Aufnahmedorne, Spanndorne und Adapter bringen eigene kleine Exzentrizitäten mit sich.
- Montageversatz: Passfeder, Kupplungen und Befestigungselemente verschieben die Masse eines Rotors geringfügig, wenn die Maschine nach dem Wuchten wieder zusammengebaut wird.
- Betriebsbedingte Veränderungen: Wärmedehnung, Verschleiß, Erosion und Produktablagerungen verändern den Wuchtzustand eines Rotors im Betrieb.
- Sinkende Erträge: Die Halbierung der Restunwucht kann die Wuchtzeit verdoppeln, daher gibt es einen sinnvollen Punkt, an dem man aufhört.
4. Messen und Überprüfen der Restunwucht
Wuchten ist ein iterativer Prozess: die aktuelle Unwucht messen, ein Korrekturgewicht, erneut messen und wiederholen, bis der Messwert unter den Toleranzwert fällt. Ein vollständiger Wuchtbericht sollte stets sowohl die anfänglich Unwucht und die endgültige Rest Unwucht je Ebene angeben — beispielsweise: “0,5 g·mm linke Ebene, 0,8 g·mm rechte Ebene, innerhalb G2.5 bei 3000 U/min.”
Bei montierten Maschinen erfolgt diese Überprüfung vor Ort und nicht auf einer Auswuchtmaschine. Ein tragbares Zweikanal-Schwingungsanalysegerät wie das Balanset-1A misst die 1× Amplitude und Phase vor und nach der Korrektur, berechnet die Einflusskoeffizienten des Rotors und bestätigt, dass die Restschwingung – und damit die Restunwucht – innerhalb der gewählten Gütestufe gemäß ISO 21940-11 liegt. Da es in den eigenen Lagern der Maschine bei Betriebsdrehzahl arbeitet, erfasst es den tatsächlichen Restzustand, unter dem der Rotor betrieben wird, einschließlich Montage- und Temperatureinflüssen, die eine Auswuchtmaschine nicht erfassen kann.
5. Restunwucht vs. Anfangsunwucht
Es ist hilfreich, zwei Begriffe klar voneinander zu unterscheiden. Anfangsunwucht ist das, was der Rotor vor jeglicher Korrektur aufweist – oft erheblich und der eigentliche Grund, weshalb die Vibration überhaupt aufgefallen ist. Restunwucht ist das, was nach der Korrektur absichtlich verbleibt und gegen den Toleranzwert geprüft wird. Das Verhältnis zwischen beiden ist ein nützliches Maß für die Effizienz des Wuchtvorgangs: Die Reduzierung eines Rotors von 250 g·mm auf 4 g·mm entspricht einer Verbesserung von mehr als 98 % und einem einwandfreien Ergebnis für die meisten industriellen Güteklassen.
Von der G-Gütestufe zu einer Zahl auf dem Bildschirm
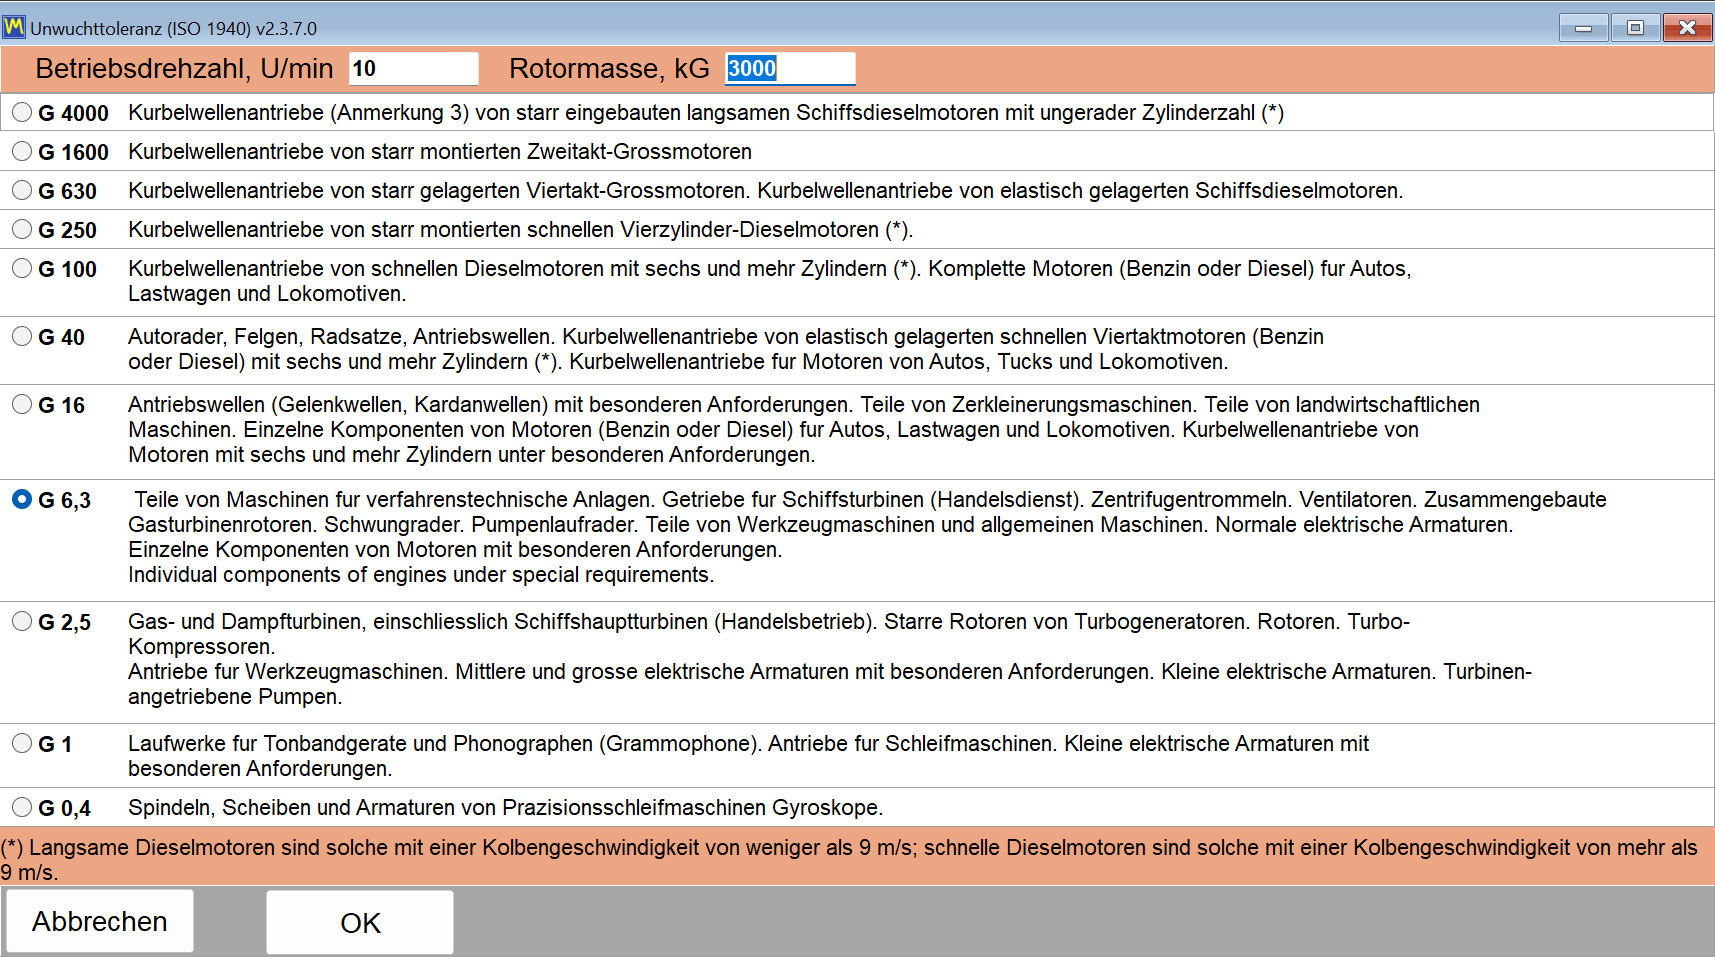
In der Balanset-Software wird die oben genannte Toleranz nicht aus einer auswendig gelernten Tabelle eingetippt. Die Schaltfläche „ISO 1940…“ neben dem Toleranzfeld öffnet einen Dialog mit einer Liste der G-Gütestufen zusammen mit ihren typischen Rotorfamilien; wählen Sie eine Gütestufe, geben Sie die Betriebsdrehzahl und die Rotormasse ein, und „OK“ überträgt die berechnete zulässige Restunwucht direkt in das Toleranzfeld.
Die Berechnung ist das übliche Uper = 1000 · G · M / (2π · f) in g·mm, wobei G in mm/s, M in kg und f die Drehfrequenz in Hz ist — G 6,3 bei 3000 U/min bei einem 10-kg-Rotor ergibt ≈ 200 g·mm. Bei einer Zwei-Ebenen-Aufgabe wird die Toleranz gleichmäßig aufgeteilt, je zur Hälfte pro Ausgleichsebene; bei Auswahl imperialer Einheiten wird der Wert in oz·in angezeigt und geprüft.
Nach der Korrektur vergleicht das Programm die erreichte Restunwucht mit dieser Toleranz und färbt das Ergebnis grün (eingehalten) oder rot (überschritten); die Toleranz wird mit dem Archivdatensatz gespeichert und im HTML-Bericht wiederholt, sodass das Bestanden/Nicht-bestanden-Urteil über den Tag des Einsatzes hinaus erhalten bleibt.