Rotorbalansering för slaghack & skogsfräs: Den kompletta praktiska guiden
Lagren i slaghacken håller i två veckor i stället för två år. Traktorhytten skakar så kraftigt att instrumentpanelen skallrar. Du har provat billigare lager, hårdare åtdragna bultar, till och med påsvetsade förstärkningar – inget hjälper. Rotorn är obalanserad. Den här guiden visar exakt hur du åtgärdar det, med verkliga siffror från fältet.
Vad rotorbalansering faktiskt gör
Varje roterande kropp har en massfördelning. Är massan inte symmetriskt fördelad kring rotationsaxeln drar rotorn åt ena sidan när den snurrar. Vid 2 000 varv/min – ett typiskt kraftuttagsvarvtal – ger redan en obalans på 35 gram vid 15 cm radie över 22 kg centrifugalkraft på lagren, en gång per varv, 33 gånger i sekunden.
Rotorbalansering innebär att man justerar massfördelningen – lägger till eller tar bort små vikter – tills centrifugalkrafterna tar ut varandra. Rotorn snurrar kring sitt geometriska centrum i stället för att vingla kring sina tunga punkter. Vibrationerna sjunker, lagerbelastningen sjunker och maskinen slutar försöka skaka sönder sig själv.
I slaghackar och skogsfräsar är rotorn en lång ståltrumma med mellan 20 och 80 pendlande slagor eller fasta tänder. Rotorerna är stora, tunga och i praktiken omöjliga att tillverka helt perfekt. Varje svetssträng, varje slagfäste, varje variation i godstjocklek ger en liten massasymmetri. Summan av dessa asymmetrier är obalansen.
Varför det spelar roll: krafter, haverier och pengar
Obalans är inget litet irritationsmoment – det är en nedbrytande kraft. Centrifugalkraften från en obalanserad rotor växer med kvadraten på varvtalet. Dubbla varvtalet, fyrdubbla kraften. Vid arbetsvarvtal utsätter redan en måttlig obalans varje komponent i maskinen för en hamrande, cyklisk belastning.
Vad går sönder först (och vad det kostar)
- Lager tar första smällen. En obalanserad rotor kan korta lagrens livslängd med 30 % eller mer. Lagersatser av god kvalitet kostar 50–100 € styck, men den verkliga kostnaden är 2–4 timmars stillestånd per byte. En del förare byter lager med några dagars mellanrum.
- Lagerhusen slits ovala av för stort glapp. När lagersätet väl är ovalt går inte ens ett nytt lager rent. Reparation eller byte av lagerhus: 200–500 €.
- Bultar och fästelement lossnar hela tiden. Varje bult på en vibrerande maskin försöker skruva loss sig själv. Lösa bultar betyder tappade slagor, tappade skydd, förlorad produktion – och en säkerhetsrisk.
- Ramsvetsarna spricker. Långvariga vibrationer ger utmattningssprickor i slaghackens stomme. Man börjar se förstärkningsplåtar svetsade ovanpå tidigare förstärkningsplåtar – en Frankenstein-maskin som tappar hållfasthet för varje reparation.
- Hydraulkopplingar läcker. Vibrationer lossar anslutningar och deformationshärdar tätningsytorna. Vätskeförlust leder till överhettning och pumpskador.
- Traktorn tar också stryk. Vibrationerna går via kraftuttagsaxeln och trepunktslyften in i traktorn. Hyttfästen, drivlinans kardanknutar och till och med hydraulventilhus på traktorn kan ta skada.
- Föraren betalar med kroppen. Långvarig exponering för helkroppsvibrationer kopplas till skador i muskler och skelett. En del förare berättar att de känner vibrationerna i händerna i flera timmar efter avslutat arbete.
ISO-vibrationsstandarder för rotorer i lantbruksmaskiner
Två standarder spelar roll här. ISO 1940-1 definierar balanskvalitetsklasser – hur stor restobalans som är acceptabel för en viss rotortyp. ISO 10816-3 (numera ISO 20816-3) definierar vibrationszoner – hur mycket vibration som är acceptabel vid lagerhusen.
| ISO 1940-klass | Tillämpning | Exempel på maskiner |
|---|---|---|
| G40 | Grova lantbruksmaskiner | Vevaxeldrivna maskiner, styva rotorer med lågt varvtal |
| G16 | Lantbruksmaskiner, allmänt | Slaghackar, skogsfräsar, hammarkvarnar |
| G6.3 | Lantbruksmaskiner, jämngående | Högvarviga finhackar, centrifugalpumpar, fläktar |
| G2.5 | Elmotorer, precisionsdrivningar | Processfläktar, pumphjul, motorankare |
| Zon | Vibration (mm/s RMS) | Betydelse | Åtgärd |
|---|---|---|---|
| A | < 2,8 | Nyskick | Ingen – utmärkt |
| B | 2,8 – 7,1 | Godtagbart för långvarig drift | Övervaka regelbundet |
| C | 7.1 - 11.2 | Godtagbart endast under kortare tid | Planera underhåll snart |
| D | > 11,2 | Farligt – risk för skador | Stoppa maskinen. Åtgärda omedelbart |
Ett enda lagerbyte på en slaghack tar 2–3 timmar och kostar 50–100 € i delar. Tvingar vibrationerna dig att byta var 2:a vecka i stället för var 12:e månad blir det ungefär 24 extra byten per år – 1 200–2 400 € i delar plus 48–72 timmars förlorad arbetstid.
En dags stillestånd mitt i entreprenadsäsongen kan kosta 500–1 000 € i uteblivna intäkter. Ett totalhaveri (sprucken axel, förstörd rotor) betyder 1 500–3 000+ € i reservdelar och veckor av väntan.
En Balanset-1A kostar €1,975 en gång. Ett eller två undvikna lagerhaverier betalar hela instrumentet. Varje jobb därefter är ren besparing.
Maskintyper och deras egenheter vid balansering
Alla slaghackar och skogsfräsar beter sig inte likadant. Rotorns geometri, typen av slagor och driftvarvtalet påverkar alla hur obalansen uppstår och hur du korrigerar den.
Slaghack (kraftuttagsdriven)
Den vanligaste typen. Horisontell trumma med Y-knivar eller hammarslagor på ledade fästen. Obalansen kommer oftast från ojämnt slitna slagor, tappade slagor eller fastbakad lera. Trummor längre än 1,2 m kräver tvåplansbalansering. Byt slitna slagor parvis, mitt emot varandra, innan du balanserar.
Skogsfräs (grävmaskinsmonterad)
Tyngre rotorer med fasta hårdmetalltänder. Obalans uppstår när tänderna slits ojämnt eller slås av mot sten och nedgrävd metall. Rotorerna drivs hydrauliskt – varvtalet kan variera, så håll det stadigt under mätningen. Större provvikter krävs (typiskt 100–200 g).
Slaghack för vägkanter och vägrenar
Högre varvtal för fin klippning gör dem känsligare för obalans. Ofta en lättare rotor med många små slagor. Redan en liten obalans ger kännbara vibrationer. Sikta på klass G6.3 för jämn gång. Ihåliga trummor kan samla skräp invändigt – rengör före balansering.
Stubbfräs / markröjningstrumma
De tyngsta rotorerna i kategorin. Lågt varvtal men enorma centrifugalkrafter på grund av vikten. Obalans från avbrutna tänder och svetslagningar. Kräver ofta två personer – en som kör maskinen och en som sköter Balanset. Korrigeringsvikterna kan ligga på 200–500 g per plan.
Statisk kontra dynamisk obalans: varför ”knivseggsmetoden” inte räcker till
Den traditionella metoden är enkel: lägg rotorn på två knivseggar (eller ett par runda stänger), låt den rulla fritt och sätt motvikt mot den tunga sidan. När rotorn inte längre vill vrida sig av sig själv är den ”balanserad”. Det fungerar för statisk obalans – när masscentrum ligger förskjutet från rotationsaxeln.
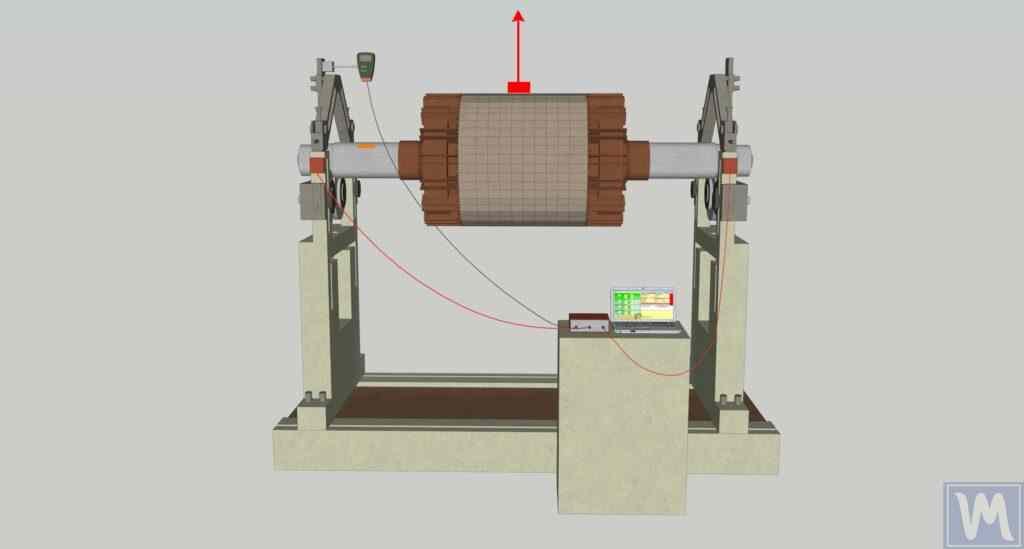
För korta rotorer (längd under cirka 25 % av diametern) kan statisk balansering räcka. Tänk på en enkel remskiva eller en slipskiva – felet i massfördelningen ligger i princip i ett enda plan.
Trummor i slaghackar är långa. En 1,5 m trumma på en vanlig kraftuttagsdriven slaghack har ett längd/diameter-förhållande på 3:1 eller mer. Tänk dig att trummans ena ände har en tung punkt i läge klockan 12 och den andra änden en tung punkt i läge klockan 6. På knivseggar tar de två punkterna ut varandra – rotorn ligger plant och verkar ”balanserad”.
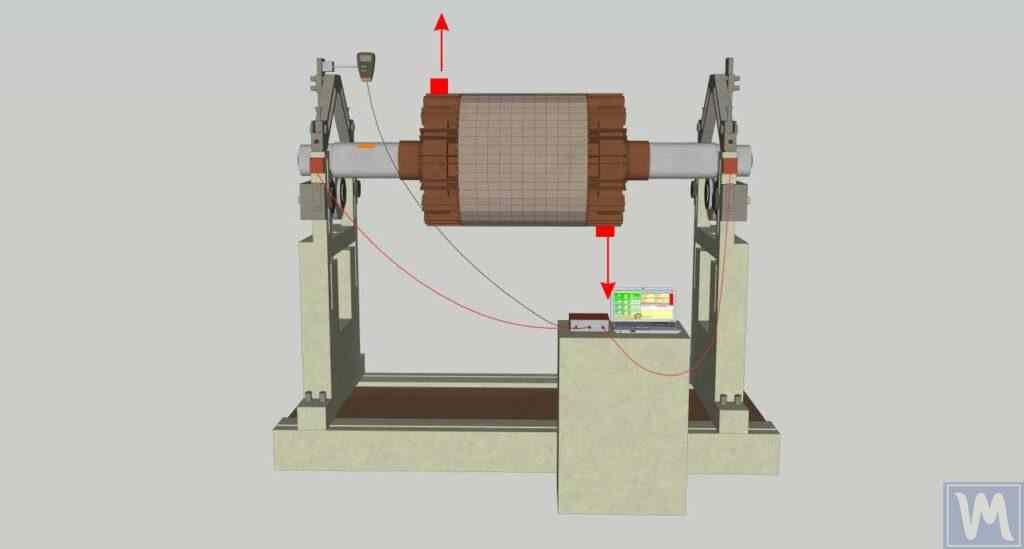
Snurrar du samma rotor i 2 000 varv/min ger varje tung punkt en centrifugalkraft som drar utåt åt sitt håll. Resultatet blir ett par – ett kraftpar, alltså ett vridande moment som gungar rotorn från ände till ände. Detta är dynamisk obalans, och den syns inte när rotorn står stilla.
Tumregel: Är rotorns längd mer än 25 % av diametern, räkna med dynamisk obalans och använd tvåplansbalansering. För så gott som alla trummor i slaghackar och skogsfräsar och rotorer i finhackar betyder det att dynamisk balansering är den enda metod som fungerar.
Varför verkstadsbalansering inte räcker
En del förare skickar sina rotorer till en mekanisk verkstad för bänkbalansering. Verkstaden spänner upp rotorn i en balanseringsmaskin med egna precisionslager och mäter obalansen. De sätter på vikter, kontrollerar och skickar tillbaka den. Rotorn kommer hem ”perfekt balanserad”.
Du monterar tillbaka den. Den vibrerar fortfarande. Varför?
- Andra lager. Verkstadens balanseringsmaskin har precisionslager med nästan noll spel. Lagren i din slaghack har driftspel, en del slitage och sitter kanske i lagerhus som slitits ovala. Rotorn går kring ett något annat centrum i din maskin än i deras.
- Passningstoleranser. När du bultar tillbaka rotorn är passningen mellan axel och lager, kilspårets läge och remskivans eller kopplingens position kanske inte exakt som i verkstadens uppställning. Redan 0,01 mm excentricitet vid kopplingen ger obalans.
- Driftförhållanden. Under belastning svänger slagorna utåt och massfördelningen ändras. Rotorrörets värmeutvidgning vid drifttemperatur flyttar balanspunkten. Kraftuttagsaxelns uppriktning och remspänningen påverkar lagerbelastningen.
Balansering på plats (balansering av rotorn medan den sitter monterad i din egen maskin) tar hänsyn till alla dessa verkliga faktorer. Givarna mäter det lagren faktiskt utsätts för under riktiga driftförhållanden. Därför blir resultatet på plats normalt bättre än verkstadens – och rotorn behöver aldrig lämna maskinen.
Förberedelser: checklista före balansering
Balansering rättar till massfördelningen. Den lagar inga trasiga delar. Varje minut du lägger på förberedelser sparar tio minuters felsökning senare.
- Rengör rotorn. Ta bort all fastbakad lera, upplindad ståltråd, växtrester och skräp – utvändigt och invändigt (ihåliga trummor). Redan 50 g torkad lera fungerar som en oavsiktlig motvikt.
- Inspektera lagren. Ta tag i rotoraxeln intill varje lager och känn efter glapp – allt radiellt eller axiellt glapp betyder att lagret måste bytas först. Lyssna efter skrapande eller knäppande ljud när du vrider rotorn långsamt.
- Kontrollera varje slaga och hammare. Alla ska sitta på plats, svänga fritt och väga ungefär lika mycket. Är en trasig eller hårt sliten, byt den och den som sitter diametralt mitt emot. Saknade slagor är orsak nr 1 till obalans i slaghackar.
- Leta efter sprickor. Granska rotorröret, gavlarna, slagfästena och ramens svetsar. En sprucken rotor ger oregelbundna vibrationer som inte går att balansera bort – sprickan ändrar form under centrifugalbelastningen.
- Kontrollera remspänning / kraftuttagsaxelns uppriktning. En slak rem slirar och ger ojämnt varvtal. En snett uppriktad kraftuttagsaxel ger vibrationer som inte kommer från obalans. Åtgärda detta först.
- Kontrollera mjukfot. Är alla fästbultar åtdragna? Står slaghacken plant? Ojämn montering skapar resonans som förstärker vibrationerna.
- Lås ut och märk upp motorn (lockout/tagout) innan du rör rotorn. Ta ur nyckeln. Koppla in kraftuttagsbromsen om maskinen har en.
- Använd skyddsglasögon vid svetsning, slipning och vid varje provkörning.
- Under provkörningar (när rotorn snurrar) ska alla hålla sig utanför rotationsplanet. En lös provvikt i 2 000 varv/min är en projektil.
- Använd hörselskydd – frilagda trummor i slaghackar överstiger lätt 95 dB vid driftvarvtal.
- Sträck dig aldrig in i rotorutrymmet medan kraftuttaget är inkopplat. Behöver du sätta reflextejp, använd ett rep eller en pinne – och bara med rotorn stillastående.
Balansering i fält i 7 steg med Balanset-1A
Det här är influenskoefficientmetoden, som Balanset-1A automatiserar. Du gör tre mätkörningar och monterar sedan permanenta korrigeringsvikter. Programvaran sköter all trigonometri.
Förkontroll och förberedelser
Gå igenom checklistan ovan. Märk ut plan 1 (vid lager 1, normalt drivänden) och plan 2 (vid lager 2, den fria änden). Det är här du fäster provvikter och de permanenta korrigeringsvikterna.
Väg provvikten på en precisionsvåg. En bra utgångspunkt är 1–3 % av rotorsektionens massa. För en trumma på 30 kg blir det 300–900 g, för en rotorsektion på 5 kg 50–150 g. Målet är en mätbar ändring av vibrationsamplituden på 20–30 %.
Montera givare och varvräknare
Sätt vibrationsgivare 1 på lagerhuset vid plan 1 och givare 2 vid plan 2. Använd magnetfötterna och rikta givarna vinkelrätt mot rotoraxeln (horisontellt ger oftast starkast signal). Rengör anliggningsytan – olja och färg försämrar magnetfästet.
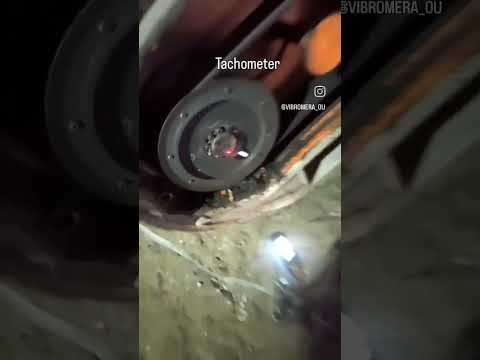
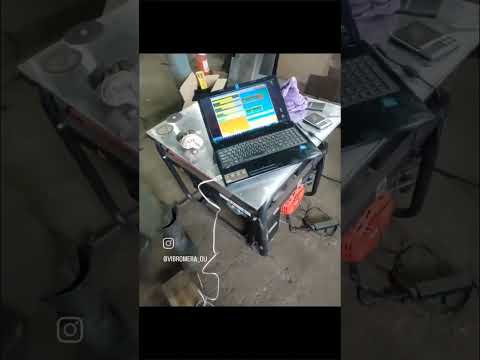
Sätt reflextejp på rotorn eller remskivan. Montera laservarvräknaren på magnetstativet, riktad så att strålen träffar tejpen under hela varvet. Anslut givarna till ingångarna på Balanset-1A (X1, X2, X3 för varvräknaren). Anslut till en bärbar dator via USB.
Körning 0 – Registrera utgångsvibrationen
Starta Balanset-programvaran. Välj Tvåplansbalansering som läge. Skapa en ny post. Kör upp rotorn till driftvarvtal (normalt 2 000 varv/min via kraftuttaget). Vänta 5–10 sekunder tills varvtalet har stabiliserats. Registrera utgångsvärdena för vibrationsamplitud (mm/s) och fasvinkel vid båda givarna.
Anteckna värdena – det är dina ”före”-siffror. Allt över 7 mm/s tyder på allvarlig obalans. Allt över 11 mm/s ligger i farozonen enligt ISO 10816-3.
Körning 1 – Provvikt i plan 1
Stoppa rotorn. Ange provviktens massa (gram) och radie (mm) i programvaran. Bulta fast provvikten ordentligt i ett slagfäste eller häftsvetsa fast den tillfälligt på trumman i Plan 1. Markera vinkelläget (mät från reflextejpens märke, i rotationsriktningen).
Starta rotorn. Registrera vibrationen med provvikten monterad. Stoppa rotorn. Ta bort provvikten.
Kontrollera: ändrades vibrationsamplituden eller fasen med minst 20 %? Om inte, ta en tyngre provvikt och gör om körningen.
Körning 2 – Provvikt i plan 2
Installera samma provvikt på Plan 2 (nära det andra lagret). Markera vinkelläget. Kör rotorn och registrera mätvärdena. Stoppa. Ta bort provvikten.
Efter den här körningen har programvaran alla data den behöver – tre vibrationsmätningar (körning 0, körning 1, körning 2) med kända provviktslägen. Den beräknar influenskoefficienterna och tar fram de exakta korrigeringsmassorna.
Montera permanenta korrigeringsvikter
Programvaran visar två resultat: korrigeringsviktens massa och vinkel för plan 1 samt korrigeringsviktens massa och vinkel för plan 2. Kapa stålbitar till de beräknade massorna (väg dem på våg – noggrannheten spelar roll). Mät ut vinklarna från ditt referensmärke i rotationsriktningen.
Svetsa fast korrigeringsvikterna i de beräknade lägena. Svetsa med god inträngning – vikterna ska hålla för år av vibrationer och slag från kraftuttaget.
Verifiera och dokumentera
Kör rotorn en sista gång. Programvaran jämför den nya vibrationen med utgångsvärdet. Mål: under 2,8 mm/s för utmärkt (zon A), under 4,5 mm/s för bra. Är restvibrationen för hög erbjuder programvaran en trimbalans – en extra körning för att finjustera korrigeringarna.
Spara rapporten i Balanset-programvaran. Skriv balanseringsdatum och restvibration på en etikett och sätt den på maskinen. Det blir din referens för framtida underhåll.
Klart. Hela proceduren tar normalt 45–90 minuter när du har gjort den några gånger. Maskinen ska nu gå märkbart jämnare – förarna säger ofta att det känns som en annan maskin.
Fältrapport: skogsfräs, mellersta Portugal
Maskin: Hydraulisk skogsfräs monterad på en 20-tons grävmaskin. Rotordiameter 500 mm, längd 1 200 mm, vikt cirka 380 kg. 48 fasta hårdmetalltänder. Driftvarvtal 1 800 varv/min via hydraulmotor.
Problem: Föraren hade bytt huvudlager var 10–14:e dag i tre månader. Skogsfräsens ram hade synliga sprickor vid fästpunkterna – redan svetsad två gånger. Grävmaskinisten rapporterade kraftiga vibrationer i hytten. Entreprenören förlorade i snitt 400 €/vecka i lagerkostnader och stillestånd.
Vad vi hittade: Två tänder saknades i ena änden av trumman (slag mot nedgrävd betong). En tand var sprucken och hade delvis lossnat. Efter byte av alla tre tänderna och rengöring av intorkad lera inne i den ihåliga trumman mättes utgångsvibrationen till 12,8 mm/s vid lagret på drivsidan och 9,4 mm/s i den fria änden – djupt inne i ISO-zon D (farligt).
Balanseringsprocedur: Dynamisk tvåplansbalansering med Balanset-1A. Provvikt: 120 g bult. Korrigeringsvikter: 85 g vid 142° i plan 1, 110 g vid 267° i plan 2. Svetsade på trummans gavlar.
Resultat: Restvibrationen sjönk till 1,2 mm/s på drivsidan och 1,6 mm/s i den fria änden – stabilt i zon A. Total arbetstid inklusive tandbyte: 2,5 timmar. Enbart balanseringen: 55 minuter.
Felsökning: vibrerar den fortfarande efter balansering?
Du följde proceduren, monterade korrigeringsvikterna – och vibrationen ändrades knappt. Innan du skyller på utrustningen, gå systematiskt igenom de här tre kategorierna.
1. Mekaniska fel (vanligast)
- Slitna eller skadade lager – även helt nya billiga lager kan ha för stort inre glapp. Kontrollera glappet efter montering.
- Böjd axel – en böjd axel ger en vibration vid 1× varvtalet som ser ut som obalans men inte går att rätta till med vikter. Kontrollera axelkastet med mätklocka: mer än 0,05 mm TIR (totalt indikerat kast) är ett problem.
- Saknade eller ojämna slagor – en enda saknad hammare på 500 g vid 200 mm radie ger 500 g × 200 mm = 100 000 g·mm obalans – potentiellt mer än hela rotorn hade före balanseringen.
- Skräp inuti trumman – jord, grus eller växtrester som fastnat inne i en ihålig rotor flyttar sig under rotationen och gör vibrationsvärdena ostadiga och icke repeterbara.
- Sprucken ram eller spruckna fästen – sprickor ändrar maskinens styvhet och kan ge resonans. Tryck på ramen på olika ställen och lyssna efter förändringar i vibrationstonen.
- Lösa bultar var som helst – kontrollera varje skruvförband på slaghacken, trepunktslyften och kraftuttagsanslutningen.
2. Förhållanden under balanseringen
- Resonans – om driftvarvtalet sammanfaller med en egenfrekvens hos maskinen (strukturresonans) ger även en perfekt balanserad rotor höga vibrationer. Prova om möjligt att balansera vid ett något annat varvtal (±10 %).
- Ojämnt varvtal – traktorns motorvarvtal måste hållas stabilt under alla tre körningarna. Varierar kraftuttagsvarvtalet mer än 5 % blir fasdata opålitliga.
- Något ändrades mellan körningarna – en givare flyttade sig, traktorn rullade, en slaga föll av, remmen slirade. Har något mätförhållande ändrats, börja om från körning 0.
3. Fel i balanseringsproceduren
- För lätt provvikt – om vibrationsändringen mellan körning 0 och körning 1 är mindre än 20 % sjunker noggrannheten i programvarans beräkning. Ta en tyngre provvikt.
- Glömt att ta bort provvikten – kontrollera att provvikten är borttagen innan du monterar de permanenta korrigeringsvikterna. Det här är det vanligaste felet.
- Fel uppmätt vinkel – vinklarna ska mätas från reflextejpen i rotationsriktningen. Mäter du mot rotationsriktningen hamnar vikten 180° fel.
- Varvräknaren har rubbats – om lasern har flyttat sig mellan körningarna blir fasavläsningarna fel. Fäst den stadigt.
- Störningar från solljus – optiska varvräknare kan missa triggpulser i direkt solljus. Skugga givaren.
- Korrigeringsvikt på fel radie – programvaran räknar med en bestämd radie. Svetsar du vikten på en annan radie ändras den verkliga korrigeringen proportionellt.







Vanliga frågor
Kan jag balansera rotorn utan att demontera den ur slaghacken?
Ja – och det är den metod vi rekommenderar. Vid balansering på plats (in situ) sitter rotorn kvar i maskinen. Du fäster givarna på lagerhusen, kör rotorn via kraftuttaget och Balanset-1A räknar fram korrigeringen. Resultatet blir ofta bättre än vid verkstadsbalansering, eftersom verkliga lagerspel, lagerhusens uppriktning och driftlaster räknas in. De flesta jobb i fält tar 45–90 minuter.
Vilken balansklass enligt ISO 1940 behöver min slaghack?
De flesta slaghackar och skogsfräsar hamnar i klass G16 (lantbruksmaskiner, allmänt). Slaghackar för vägkanter med högre varvtal och finhackar kan ha nytta av G6.3. Programvaran i Balanset-1A räknar fram den exakta tillåtna restobalansen i gram utifrån rotorns massa och varvtal – du behöver inte slå i några tabeller själv.
Hur ofta ska jag balansera om rotorn?
Det beror på arbetsmiljön. Vid skogsarbete och markröjning (sten, nedgrävt skrot, hårda slag) bör du kontrollera balansen var 100–200:e drifttimme eller varje gång du byter tänder. Vid lättare betesputsning är en gång per säsong oftast tillräckligt. Balansera alltid om efter byte av slagor eller lager och efter alla mekaniska ingrepp i rotorn.
Varför vibrerar slaghacken fortfarande efter att verkstaden balanserat rotorn?
Verkstaden balanserade rotorn i sin maskin, i sina precisionslager – inte i dina. När rotorn monteras tillbaka återkommer obalans som inte fanns på bänken: skillnader i lagerpassning, slitage i lagerhusen, kilspårets läge och kast i kraftuttaget. Balansering på plats efter återmonteringen sänker normalt vibrationerna ytterligare, eftersom den korrigerar för allt i den verkliga driftmiljön.
Är det säkert att använda provvikter vid driftvarvtal?
Ja, om den sitter ordentligt fast. Provvikten måste vara bultad eller svetsad – aldrig tejpad eller fäst med ståltråd. Dimensionera den till 1–3 % av rotorsektionens massa. Balanset-1A visar vibrationen i realtid under varje körning, så du ser direkt om provvikten gör saken bättre eller sämre och kan stoppa omedelbart om det behövs. Alla ska hålla sig utanför rotationsplanet under körningarna.
Behöver jag särskild utbildning för att använda Balanset-1A?
Ingen formell certifiering behövs. Programvaran leder dig steg för steg: montera givarna, kör rotorn, sätt på provvikten, kör igen, montera korrigeringsvikterna. De flesta operatörer känner sig säkra efter 2–3 övningsjobb. Vibromera tillhandahåller videoguider, en utförlig manual och direkt teknisk support via WhatsApp. Instrumentet sköter all matematik – du följer anvisningarna och svetsar där det säger till.
Din slaghack behöver inte skaka
En obalanserad rotor är en ständig skadekälla – för lager, svetsar, bultar, traktorn och föraren. Men problemet går att lösa. Med rätt förberedelser och ett bärbart balanseringsinstrument som Balanset-1A, kan du ta en maskin från 12,8 mm/s vibration ner till 1,2 mm/s på under en timme, direkt ute i fält, utan att demontera rotorn.
Investeringen betalar sig redan efter ett eller två förhindrade lagerhaverier. Den verkliga vinsten är månaderna av problemfri drift som följer – inga fler dagliga lagerbyten, inga fler spruckna ramar, inga fler skramlande hyttpaneler.
Balansera rotorn. Åtgärda problemet vid källan. Resten följer av sig självt.
Metoderna som beskrivs på den här sidan har utvecklats och fälttestats av Vibromera-teamet med Balanset-1A, ett bärbart tvåkanaligt balanseringsinstrument och vibrationsanalysator för rotorbalansering på plats.

Nikolai Shelkovenko
Nikolai Shelkovenko är vibrationsanalysingenjör samt grundare och vd för Vibromera. I mer än 15 år har han balanserat roterande utrustning ute i fält i stället för i en provbänk: slaghackar, industrifläktar, krossar, centrifuger, axlar och spindlar. Det är ur det arbetet Balanset-instrumenten har vuxit fram — de utformades som ett verktyg som en specialist kan bära med sig till maskinen och använda på egen hand på plats, inte som laboratorieutrustning. Vibromera grundades 2017 och har sedan 2023 sin bas i Porto i Portugal. Utveckling, montering och support av Balanset-serien sker här. Flaggskeppet är Balanset-1A, en bärbar analysator för balansering i ett och två plan och för vibrationsdiagnostik. Nikolai deltar personligen i kundsupporten, i arbetet med svåra balanseringsfall och i utvecklingen av programvaran. Han arbetar med kunder över hela världen, på vilket språk som helst.


0 Kommentarer