తిరిగే యంత్రాల్లో Shaft Misalignment అవగాహన







షాఫ్ట్ మిస్అలైన్మెంట్ అనేది రెండు లేదా అంతకంటే ఎక్కువ అనుసంధానించబడిన shafts యొక్క భ్రమణ కేంద్రరేఖలు యంత్రం సాధారణ పని పరిస్థితులలో నడుస్తున్నప్పుడు సరిరేఖలో లేని స్థితి. పాటుగా అసమతుల్యత, ఇది యంత్రాల అకాల వైఫల్యానికి అత్యంత సాధారణ కారణాలలో ఒకటి, దీని వల్ల వైబ్రేషన్, బేరింగులు మరియు సీళ్ళు దెబ్బతింటాయి, మరియు శక్తి వృథా అవుతుంది. సూక్ష్మ అలైన్మెంట్ లక్ష్యం ఏమిటంటే, యంత్రం నిజంగా పని చేసే ఉష్ణోగ్రత మరియు లోడ్ వద్ద, నిర్దిష్ట అనుమతి హద్దులలో, రెండు షాఫ్ట్ మధ్యరేఖలను వీలైనంత వరకు సమాంతరంగా తీసుకురావడం.
1. తప్పు అమరిక రకాలు
తప్పు అమరికను రెండు ప్రధాన రకాలుగా వర్గీకరిస్తారు, అయినప్పటికీ చాలా వాస్తవ సందర్భాలలో రెండింటి కలయిక ఉంటుంది.
సమాంతర మిస్అలైన్మెంట్ (ఆఫ్సెట్)
సమాంతర తప్పు అమరిక అనేది రెండు షాఫ్ట్ మధ్యరేఖలు పరస్పరం సమాంతరంగా ఉన్నప్పటికీ కొంత దూరం వరకు జరిగినప్పుడు సంభవిస్తుంది. ఒక షాఫ్ట్ మరొకదాని కంటే పైన లేదా కింద ఉండటం (నిలువు జారిక), లేదా ఒక వైపుకు జరగడం (అడ్డ జారిక) అని చిత్రించుకోండి. మధ్యరేఖలు ఎప్పుడూ కలవక పక్కపక్కనే నడుస్తాయి.
కోణీయ మిస్అలైన్మెంట్
కోణీయ తప్పు అమరిక అనేది రెండు షాఫ్ట్లు ఒకదానికొకటి ఒక కోణంలో ఉన్నప్పుడు సంభవిస్తుంది. వాటి మధ్యరేఖలు కప్లింగ్ వద్ద ఖండించుకుంటాయి కానీ ఒకే రేఖపై ఉండవు, దీని వల్ల కప్లింగ్ వద్ద “అంతరం” ఏర్పడుతుంది — ఒక వైపు మరొక వైపు కంటే వెడల్పుగా ఉంటుంది.
సంయుక్త మిస్అలైన్మెంట్
ఇది ఆచరణలో అత్యంత సాధారణ దృశ్యం: షాఫ్ట్లు ఏకకాలంలో సమాంతర జారిక మరియు కోణీయ తప్పు అమరికతో బాధపడతాయి. నిజమైన యంత్రాలు దాదాపు ఎన్నడూ ఒక రకాన్ని మాత్రమే చూపవు, అందుకే అలైన్మెంట్ను నిలువు మరియు అడ్డ విమానాలు రెండింటిలోనూ ఒకేసారి సరిదిద్దుతారు.
2. తప్పు అమరిక యొక్క కంపన లక్షణం
తప్పు అమరిక చాలా విలక్షణమైన లక్షణాన్ని ఉత్పత్తి చేస్తుంది, దాన్ని ఒక విశ్లేషకుడు FFT స్పెక్ట్రం:
- ప్రాథమిక సూచిక (2×): క్లాసిక్ సంకేతం అనేది సరిగ్గా 2× భ్రమణ వేగం (2వ క్రమం) వద్ద అధిక-వ్యాప్తి శిఖరం. తప్పు అమరిక బలాలు షాఫ్ట్లు మరియు కప్లింగ్ ని ప్రతి భ్రమణానికి రెండు వంపు చక్రాలకు గురిచేస్తాయి, కాబట్టి శక్తి రెట్టింపు ఆపరేటింగ్ వేగం.
- అధిక అక్షసంబంధ కంపనం: మిస్అలైన్మెంట్ తరచుగా బలమైన అక్షసంబంధ కంపనం (షాఫ్ట్కు సమాంతరంగా). అక్షసంబంధ దిశలో అధిక 2× శిఖరం అత్యంత బలమైన సూచికలలో ఒకటి.
- ఇతర హార్మోనిక్స్ (1×, 3×, 4×): 2× ప్రాథమికమైనప్పటికీ, తప్పు అమరిక 1× భాగాన్ని కూడా పెంచవచ్చు, మరియు తీవ్రమైన సందర్భాలలో — ముఖ్యంగా సమాంతర జారిక — అధిక హార్మోనిక్స్ 3× మరియు 4× వంటి క్రమాలు ఉత్పన్నమవుతాయి.
- కప్లింగ్-నిర్దిష్ట పౌనఃపున్యాలు: కొన్ని కప్లింగులు, అరిగిపోయినప్పుడు లేదా తప్పు అమరికతో ఒత్తిడికి గురైనప్పుడు, తమకు ప్రత్యేకమైన లక్షణ పౌనఃపున్యాల వద్ద కంపనాన్ని ఉత్పత్తి చేస్తాయి.
1× శిఖరంలో 50% లేదా అంతకంటే ఎక్కువగా ఉన్న 2× శిఖరాన్ని చూపే స్పెక్ట్రమ్, ముఖ్యంగా అధిక అక్షసంబంధ కంపనంతో కూడినప్పుడు, తప్పు అమరికకు పాఠ్యపుస్తక ఉదాహరణ. 1× భాగం కూడా పెరగవచ్చు కాబట్టి తప్పు అమరికను అసమతుల్యతగా గుర్తించడం సులభం; నిర్ణయాత్మక ఆధారాలు 2× శిఖరం యొక్క సాపేక్ష పరిమాణం మరియు అక్షసంబంధ రీడింగ్ బలం. దీన్ని దశ కప్లింగ్ అంతటా కొలతలతో నిర్ధారించడం అస్పష్టతను తొలగిస్తుంది — తప్పుగా అమర్చబడిన యంత్రాలు సాధారణంగా కప్లింగ్ యొక్క ఒక వైపు నుండి మరొక వైపుకు దాదాపు 180° అక్షసంబంధ దశ వ్యత్యాసాన్ని చూపుతాయి.
3. తప్పు అమరికకు సాధారణ కారణాలు
తప్పు అమరిక స్థాపన రోజు నుండే ఉండవచ్చు లేదా సేవలో క్రమంగా అభివృద్ధి చెందవచ్చు.
- అసమగ్ర అమర్పు: అత్యంత సాధారణ కారణం ప్రారంభ యంత్ర అమరిక సమయంలో సూక్ష్మ అలైన్మెంట్ చేయకపోవడం.
- ఉష్ణ విస్తరణ: యంత్రాలు పరిసర ఉష్ణోగ్రత నుండి పని ఉష్ణోగ్రతకు వేడెక్కినప్పుడు వాటి భాగాలు వ్యాకోచిస్తాయి. ఒక మోటార్ ఎత్తు పెరగవచ్చు, లేదా పంప్ కేసింగ్ ఉబ్బిపోయి షాఫ్ట్లను అలైన్మెంట్ నుండి బయటకు లాగవచ్చు. మంచి కోల్డ్ అలైన్మెంట్ యంత్రాలను ఉద్దేశపూర్వకంగా సర్దుబాటు చేస్తుంది, తద్వారా అవి లోకి వేడెక్కిన తర్వాత అలైన్మెంట్కు వస్తాయి — ఇందుకే ఉష్ణ వ్యాప్తి పరిహారం లక్ష్య విలువలలో పొందుపరచబడింది.
- పైప్ స్ట్రెయిన్: సరిగ్గా మద్దతు లేని ఇన్లెట్ లేదా అవుట్లెట్ పైపింగ్ నుండి వచ్చే శక్తులు పంప్ లేదా కంప్రెషర్ను దాని డ్రైవర్తో అలైన్మెంట్ నుండి లాగగలవు — ఇది ప్రక్రియ పరిశ్రమలలో చాలా సాధారణమైన సమస్య.
- పునాది సమస్యలు: బలహీనమైన లేదా పగుళ్ళు ఉన్న పునాది, లేదా వదులైన యాంకర్ బోల్టులు, యంత్రం కాలక్రమేణా కదలడానికి అనుమతిస్తాయి. తగిన పునాది దృఢత్వం లోడ్ కింద అలైన్మెంట్ దిశ మారడానికి కూడా అనుమతిస్తుంది.
- సాఫ్ట్ ఫుట్: ఒక మౌంటింగ్ ఫుట్ బేస్ప్లేట్పై సమతలంగా కూర్చోని, బోల్ట్లు బిగించినప్పుడు యంత్ర ఫ్రేమ్ను వంచడం లేదా వక్రీకరించడం జరుగుతుంది — ఇది ఒక స్థితి. సాఫ్ట్ ఫుట్ అలైన్మెంట్ నిలబడేముందు దీన్ని సరిచేయాలి.
4. తప్పు అలైన్మెంట్ను సరిచేయడం ఎందుకు కీలకం
మిస్అలైన్మెంట్తో యంత్రాన్ని నడపడం వల్ల తీవ్రమైన పరిణామాలు ఏర్పడతాయి:
- బేరింగ్ మరియు సీల్ వైఫల్యం: షాఫ్ట్లపై అధిక చక్రీయ భారాలు నేరుగా బేరింగ్లు మరియు సీళ్ళలోకి వెళ్ళి వాటిని అకాలంగా విఫలమయ్యేలా చేస్తాయి — ఇది పునరావృతమయ్యే సమస్యల వెనుక తరచుగా ఉండే మూల కారణం బేరింగ్ లోపాలు.
- కప్లింగ్ వైఫల్యం: కప్లింగ్లు డిజైన్ ద్వారా కొద్దిపాటి తప్పు అలైన్మెంట్ను తట్టుకోగలవు, అయితే అధిక తప్పు అలైన్మెంట్ వాటిని త్వరగా అరగదీసి విఫలమయ్యేలా చేస్తుంది.
- షాఫ్ట్ అలసట: షాఫ్ట్లు పదే పదే వంగడం వల్ల ఫాటీగ్ పగుళ్ళు ఏర్పడి చివరికి షాఫ్ట్ విఫలమవుతుంది.
- శక్తి వినియోగం పెరగడం: గణనీయమైన శక్తి ఉపయోగకరమైన పని చేయడానికి బదులు వేడి మరియు కంపనంగా వృధా అవుతుంది.
5. అలైన్మెంట్ను సరిచేయడం మరియు ధృవీకరించడం
ఖచ్చితమైన అలైన్మెంట్ — డయల్ ఇండికేటర్లు లేదా లేజర్ షాఫ్ట్ అలైన్మెంట్ వ్యవస్థలు — ఏ ఫలప్రదమైన విశ్వసనీయత మరియు నిర్వహణ కార్యక్రమానికైనా ఇది మూలస్తంభం. సాధారణంగా కాళ్ళ కింద కాలిబ్రేటెడ్ షిమ్లను జోడించడం లేదా తొలగించడం ద్వారా మరియు యంత్రాన్ని అడ్డంగా కదిలించడం ద్వారా సరిచేత చేయబడుతుంది; కొలిచిన ఆఫ్సెట్ మరియు కోణీయత నుండి అవసరమైన కదలికలు గణించబడతాయి; ఒక షిమ్ మందం కాలిక్యులేటర్ సూచిక రీడింగ్లను ప్రతి ఫుట్కు ఖచ్చితమైన షిమ్ స్టాక్గా మారుస్తుంది, మరియు ఒక అలైన్మెంట్ టాలరెన్స్ రిఫరెన్స్ వేగానికి ఫలితం ఆమోదయోగ్యమైనదా అని నిర్ధారిస్తుంది.
పని కప్లింగ్తో ముగియదు. అలైన్మెంట్ తర్వాత, 2× పీక్ మరియు అక్షసంబంధ స్థాయులు తగ్గాయని నిర్ధారించడానికి యంత్రాన్ని కంపన సర్వే తో తిరిగి పరీక్షించాలి. ఇక్కడ పోర్టబుల్ టూ-చానల్ వైబ్రేషన్ అనలైజర్ వంటి Balanset-1A అమూల్యమైనది: ఇది ముందు-తర్వాత స్పెక్ట్రమ్ను మరియు క్రాస్-కప్లింగ్ ఫేజ్ను క్యాప్చర్ చేస్తుంది, తద్వారా దిద్దుబాటు వాటిని కేవలం మార్చకుండా నిజంగా తప్పు అలైన్మెంట్ శక్తులను తగ్గించిందా అని ధృవీకరిస్తుంది. అన్బ్యాలెన్స్ మరియు తప్పు అలైన్మెంట్ తరచుగా కలిసి ఉంటాయి కాబట్టి, అదే పరికరం తర్వాత ఏదైనా అవశేష 1×ని ట్రిమ్ చేయగలదు ఫీల్డ్ బ్యాలెన్సింగ్ కప్లింగ్ సరిగ్గా ఉన్న తర్వాత — మొత్తం తీవ్రతను ఆధునిక ISO 20816-3 పరిమితులతో అంచనా వేస్తారు (ISO 10816-3ని భర్తీ చేసిన ప్రమాణం).
6. Balanset-1A తో మిస్అలైన్మెంట్ను నిర్ధారించడం
Balanset-1A షాఫ్ట్ ఆఫ్సెట్ లేదా కోణీయతను కొలవదు, కాబట్టి డయల్ ఇండికేటర్లకు లేదా లేజర్ అలైన్మెంట్ వ్యవస్థకు ప్రత్యామ్నాయం కాదు. అలైన్ చేసే ముందు వైబ్రేషన్లో మిస్అలైన్మెంట్ లక్షణం ఉందా, ఆ తర్వాత అది పోయిందా అని అది చూపిస్తుంది.
- యంత్రాన్ని ఆపి లాక్అవుట్ చేసిన తర్వాత, కప్లింగ్కు ఇరువైపులా ఉన్న బేరింగ్ హౌసింగ్లపై రెండు సెన్సార్లను అమర్చండి, లేజర్ టాకోమీటర్ కోసం షాఫ్ట్పై రిఫ్లెక్టివ్ మార్క్ అంటించండి.
- యంత్రాన్ని సాధారణ వేగంతో నడిపి వైబ్రేషన్ మీటర్ను (F5) తెరవండి. 1× విలువ V1o మొత్తం విలువ V1s కంటే స్పష్టంగా చిన్నదైతే, శక్తిలో ఎక్కువ భాగం అసమతుల్యతలో కాకుండా హార్మోనిక్స్లో ఉంది.
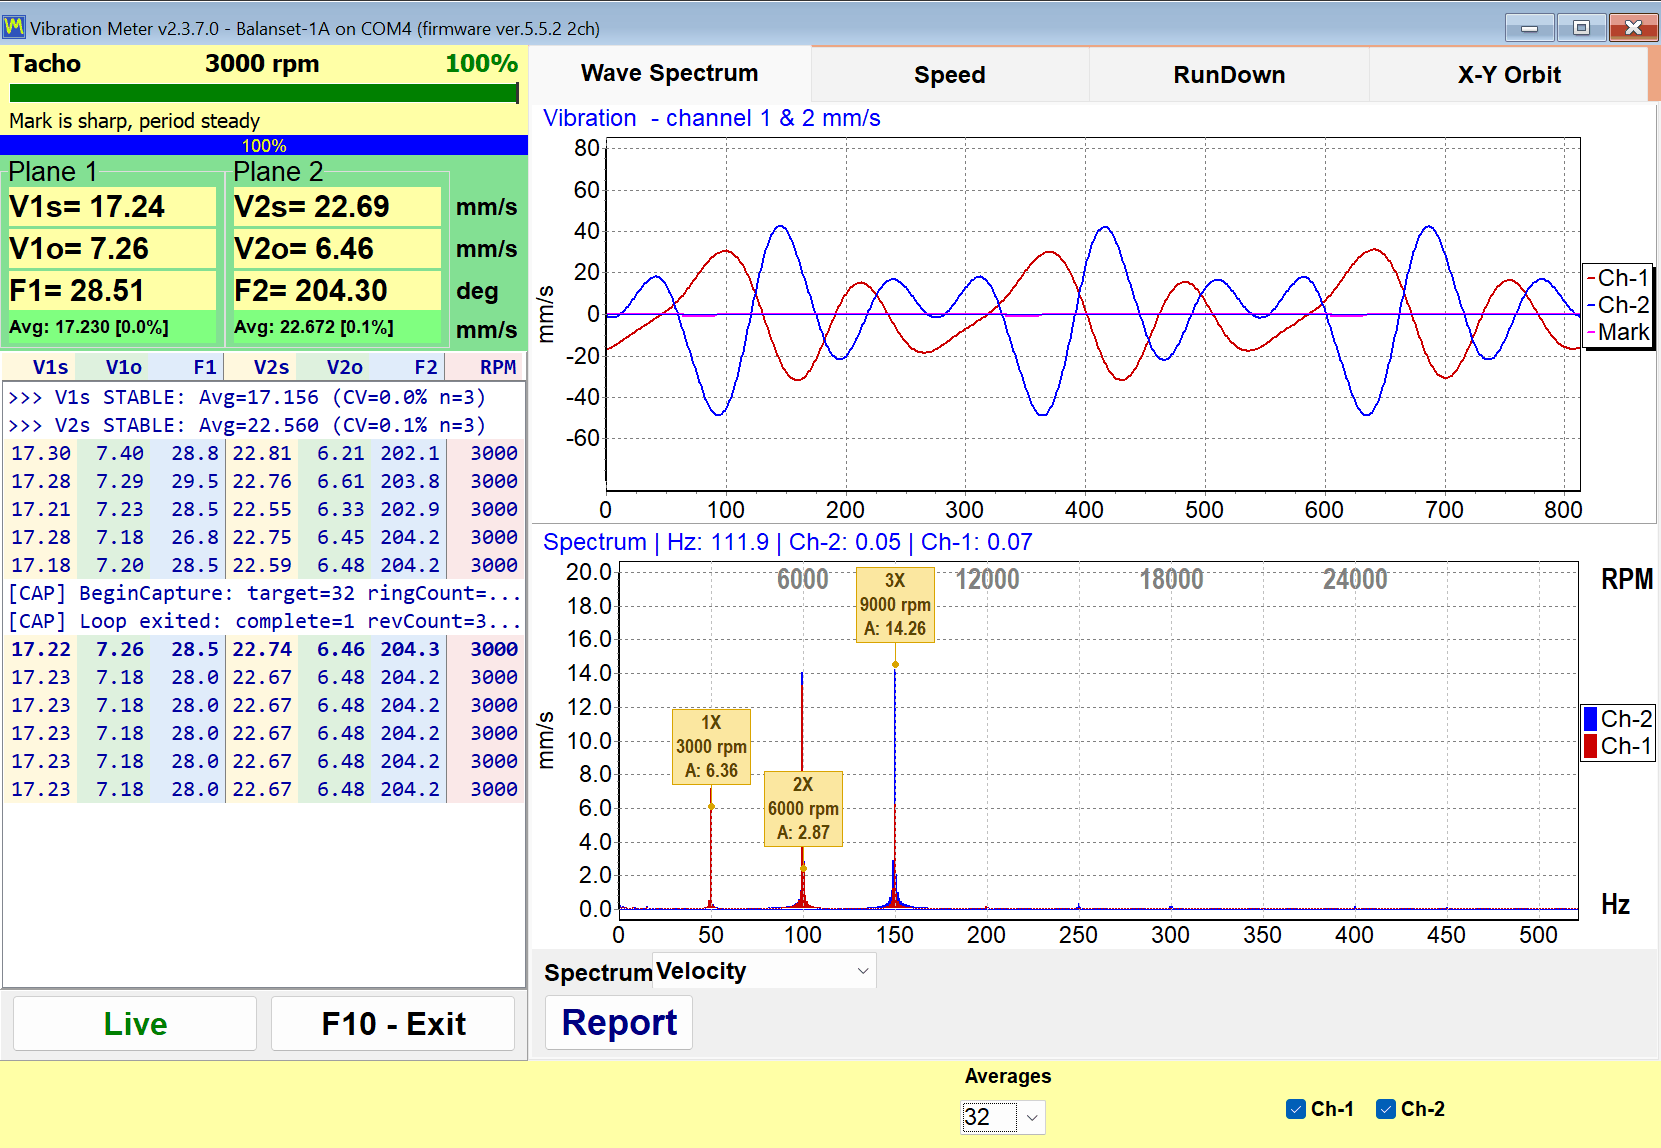
- F9 నొక్కి, డాష్ గైడ్లు సరిగ్గా 1×, 2×, 3× పై ఉన్న ఫ్రీజ్ చేసిన స్పెక్ట్రమ్ను చదవండి. లేదా ఎనలైజర్ను (F7) తెరిచి, F5 స్పెక్ట్రమ్ ట్యాబ్లో 2× శిఖరంపై కర్సర్ ఉంచి, చార్ట్ శీర్షికలో దాని ఆంప్లిట్యూడ్ను చదవండి. సంఖ్యలను స్పెక్ట్రమ్ శిఖరాల నుండి తీసుకోండి, F4 హార్మోనిక్స్ పట్టిక నుండి కాదు.
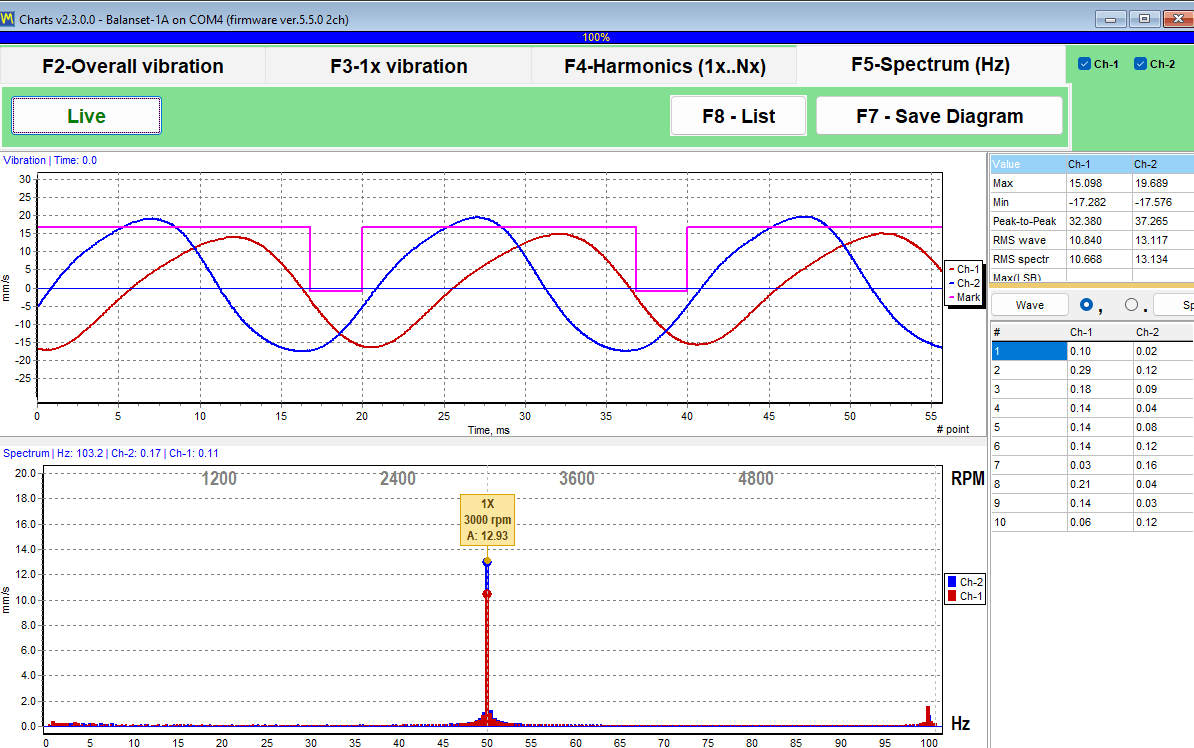
- ఫేజ్ తనిఖీ కోసం, యంత్రాన్ని ఆపి లాక్అవుట్ చేసి, రెండు సెన్సార్లను ఒకే దిశలో చూసేలా అక్షీయంగా తిప్పి, మళ్లీ కొలవండి. F1, F2 ఒకే టాకోమీటర్ రిఫరెన్స్ను పంచుకుంటాయి, కాబట్టి వాటి భేదం కప్లింగ్ అంతటా 1× ఫేజ్ భేదం.
- ఫలితాన్ని సేవ్ చేయడానికి Wave Spectrum ట్యాబ్లో Report నొక్కండి. అలైన్మెంట్ తర్వాత అవే పాయింట్ల వద్ద పునరావృతం చేయండి; స్థిరమైన Y-అక్షం స్కేల్ (చార్ట్పై రైట్-క్లిక్ చేయండి) రెండు స్పెక్ట్రమ్లను పోల్చదగినవిగా ఉంచుతుంది.
బ్యాలెన్సింగ్కు ముందు సెన్సార్లను రేడియల్ దిశకు తిరిగి మార్చండి: వెయిట్లు రేడియల్ 1× రీడింగ్ల నుండి లెక్కించబడతాయి, ఎండ్ ఫేస్పై ఉన్న సెన్సార్లు బ్యాలెన్సింగ్ను విఫలం చేస్తాయి. 2× శిఖరం తగ్గిన తర్వాత ఆధిపత్య 1× మిగిలి ఉంటేనే బ్యాలెన్స్ చేయండి, ఎందుకంటే వెయిట్లు మిస్అలైన్మెంట్ను తొలగించవు.

