బ్యాలెన్సింగ్ సేవలు › యంత్ర కంపనాన్ని తగ్గించండి
యంత్రాల కంపనాన్ని ఎలా తొలగించాలి — నిర్ధారణ చేయండి, తర్వాత పరిష్కరించండి
తిరిగే యంత్రాల్లో అధిక కంపనం బేరింగ్ జీవితకాలాన్ని తగ్గిస్తుంది, సీల్స్ను నాశనం చేస్తుంది, వెల్డ్లలో పగుళ్లు కలిగిస్తుంది మరియు ఆకస్మిక షట్డౌన్లను ప్రేరేపిస్తుంది. బ్యాలెన్స్ వెయిట్ జోడించే ముందు, కారణం ఏమిటో మీరు తెలుసుకోవాలి అన్బ్యాలెన్స్, మిస్అలైన్మెంట్, లూజ్నెస్, బేరింగ్ దెబ్బతినడం లేదా రెసొనెన్స్ — ప్రతి లోపానికి ఒక విభిన్న ఫ్రీక్వెన్సీ ఫింగర్ప్రింట్ ఉంటుంది. అన్బ్యాలెన్స్ నిర్ధారించబడిన తర్వాత, పనిచేసే వేగంతో ఫీల్డ్ బ్యాలెన్సింగ్ ద్వారా దాన్ని ఎలా తొలగించాలో ఈ పేజీ మీకు చూపిస్తుంది.
సంక్షిప్తంగా: తిరిగే యంత్రంలో కంపనాన్ని తగ్గించడానికి, మొదట ప్రధాన ఫ్రీక్వెన్సీని గుర్తించడానికి FFT స్పెక్ట్రాన్ని కొలవండి. స్థిరమైన ఫేజ్ కోణంతో సరిగ్గా 1× RPM వద్ద ఒక శిఖరం అన్బ్యాలెన్స్ను సూచిస్తుంది — అత్యంత సాధారణమైన మరియు సరిదిద్దగలిగే కారణం. Balanset-1A తో ఫీల్డ్ బ్యాలెన్సింగ్ నడుస్తున్న యంత్రానికి కంపన సెన్సార్లు మరియు లేజర్ టాకోమీటర్ను అమర్చి, రెండు లేదా మూడు చిన్న కొలత రన్లలో ఖచ్చితమైన కరెక్షన్ మాస్ మరియు కోణాన్ని లెక్కించి, రోటర్ను బేరింగ్ల నుండి తీయకుండా అన్బ్యాలెన్స్ను తొలగిస్తుంది. సాధారణంగా ఒక పని గంటలోపు పూర్తవుతుంది మరియు సాధారణంగా కంపనాన్ని 70 % లేదా అంతకంటే ఎక్కువ తగ్గిస్తుంది, బేరింగ్ జీవితకాలాన్ని 10× వరకు పొడిగిస్తుంది.
చర్య తీసుకునే ముందు కారణాన్ని నిర్ధారించండి
వివిధ లోపాలు వివిధ ఫ్రీక్వెన్సీలలో మరియు వివిధ దిశలలో కంపనం చేస్తాయి. ఏదైనా జోక్యానికి ముందు అంప్లిట్యూడ్, ఫేజ్ మరియు FFT స్పెక్ట్రాన్ని కొలవడం మీరు ఏమి వ్యవహరిస్తున్నారో ఖచ్చితంగా తెలియజేస్తుంది. దిగువ పట్టిక ఒక శీఘ్ర సూచిక — ఒక్క బోల్ట్ ముట్టుకునే ముందు దీన్ని చదవండి.
| లోపం | ప్రధాన ఫ్రీక్వెన్సీ | దిశ | ప్రధాన సంకేతం | మొదటి చర్య |
|---|---|---|---|---|
| అసమతుల్యత | 1× RPM మాత్రమే | రేడియల్ | ఫేజ్ స్థిరంగా ఉంటుంది; ట్రయల్ వెయిట్ వ్యాప్తి & ఫేజ్ను కలిసి మారుస్తుంది | క్షేత్రస్థాయి బ్యాలెన్సింగ్ (దిగువన చూడండి) |
| అసమరేఖనం | 1× + బలమైన 2× RPM | అక్షీయ కంపనం ఎక్కువ | కప్లింగ్ వేడెక్కుతోంది; అక్షసంబంధ మరియు రేడియల్ నిష్పత్తి అధికంగా ఉంది | మొదట షాఫ్ట్ శ్రేణిని పునరలైన్మెంట్ చేయండి |
| బేరింగ్ నష్టం | BPFO / BPFI / BSF (RPM యొక్క నాన్-ఇంటీజర్) | రేడియల్ | వారాలపాటు మొత్తం స్థాయి పెరుగుతూనే ఉంది; వేగం మార్పుతో సంబంధం లేదు | బేరింగ్ను మార్చండి, తర్వాత బ్యాలెన్స్ చేయండి |
| నిర్మాణ వదులుతనం | 0.5×, 1×, 1.5×, 2×… (అనేక హార్మోనిక్లు) | రేడియల్ లేదా అక్షసంబంధ | పాక్షిక లోడ్లో గోలచేస్తుంది; శబ్దకరమైన కాంబ్ స్పెక్ట్రమ్ | సడలిన భాగాన్ని బిగించండి / మరమ్మతు చేయండి |
| ప్రతిధ్వని | సహజ పౌనఃపున్యం వద్ద స్పైక్ | చరరాశి | రెసొనెంట్ వేగం గుండా ఫేజ్ ~180° మారుతుంది | నిర్మాణాన్ని డీట్యూన్ చేయండి లేదా దృఢపరచండి; బ్యాలెన్సింగ్ ద్వారా ఉత్తేజనను తగ్గించండి |
| సంయుక్త లోపాలు | బహుళ శిఖరాలు, అస్థిర ఫేజ్ | మిశ్రమం | ఒకేసారి రెండు లేదా మూడు లోపాలు ఉన్నాయి | ముందుగా యాంత్రిక సమస్యలను పరిష్కరించండి; చివరగా బ్యాలెన్సింగ్ చేయండి |
సూత్రప్రాయ నియమం: 1× RPM భాగం మొత్తం కంపన శక్తిలో 80 % కంటే ఎక్కువ కలిగి ఉంటే మరియు ఫేజ్ కోణం ±5° లోపల పునరావృతంగా ఉంటే, అన్బ్యాలెన్స్ ప్రధాన కారణం మరియు ఫీల్డ్ బ్యాలెన్సింగ్ తదుపరి సరైన అడుగు. ఇతర ఫ్రీక్వెన్సీలు ముఖ్యంగా ఉంటే, వాటిని ముందు పరిష్కరించండి, లేదా తదుపరి మెయింటెనెన్స్ స్టాప్లో బ్యాలెన్స్ కరెక్షన్ మారిపోతుంది.
అన్బ్యాలెన్స్ను గుర్తించడం — అత్యంత సాధారణమైన మరియు పరిష్కరించగలిగే కారణం
తిరిగే పరికరాల్లో కంపన సమస్యలకు అన్బ్యాలెన్స్ అత్యధిక శాతం బాధ్యత వహిస్తుంది. దీని లక్షణ సంకేతాలు:
అసమతుల్యత ఎందుకు సంభవిస్తుంది — మరియు దాని వ్యయం ఎంత
ప్రతి రోటర్ చిన్న అవశేష అసమతుల్యతతో కర్మాగారం నుండి వస్తుంది — ISO 21940-11 గ్రేడ్లు నియంత్రించడానికి రూపొందించిన సూక్ష్మమైన ద్రవ్యరాశి అసమవర్తిత్వం. సేవలో, ఆ సమతుల్యత మారుతుంది: కోత మరియు కావిటేషన్ ఇంపెల్లర్ వేన్లను అసమానంగా తాకుతుంది, ఫౌలింగ్ మరియు స్కేల్ ఫ్యాన్ బ్లేడ్లపై అసమాన రీతిలో చేరుకుంటాయి, వెల్డ్ చేసిన మరమ్మత్తు లేదా భర్తీ వేన్ అసమాన ద్రవ్యరాశిని జోడిస్తుంది, మరియు ప్రారంభం లేదా నిలిపివేత సమయంలో ఉష్ణ వైకల్యం షాఫ్ట్ కేంద్ర రేఖలను వంచుతుంది.
సెంట్రిఫ్యూగల్ శక్తి దాని వర్గానికి అనుగుణంగా పెరుగుతుంది కాబట్టి చతురస్రం భ్రమణ వేగానికి సంబంధించి, 750 rpm వద్ద కొన్ని గ్రాముల సెంటర్ ఆఫ్సెట్ 3,000 rpm వద్ద పదుల కిలోన్యూటన్ల కంపన బలంగా మారుతుంది. ఆ చక్రీయ రేడియల్ భారం రోలింగ్ ఎలిమెంట్ బేరింగ్లను అలసిపోయేలా చేస్తుంది, మెకానికల్ సీళ్ళను సళ్ళిపోయేలా చేస్తుంది, గ్రౌట్ను పగులగొడుతుంది మరియు హోల్డ్-డౌన్ బోల్టులను వదులు చేస్తుంది — ఇవి అప్పుడు సళ్ళిపోవడాన్ని ప్రవేశపెట్టి ప్రతి ఇతర కంపన వనరును విస్తరింపజేస్తాయి. వరుస కంపన నష్టం వల్ల కలిగే అనియోజిత మూసివేత సాధారణంగా ఒక గంట క్షేత్ర-సమతుల్య పని కంటే ఉత్పత్తి నష్టం మరియు అత్యవసర కార్మిక వ్యయంలో చాలా ఎక్కువ అవుతుంది.
కంపనం సగానికి తగ్గించడం బేరింగ్ జీవితకాలాన్ని ఎందుకు రెట్టింపు చేస్తుంది
క్షేత్ర సమతుల్యత ద్వారా కంపనాన్ని తొలగించే విధానం — దశల వారీగా
ఏదైనా నిర్దిష్ట పరిష్కారానికి కట్టుబడే ముందు Balanset-1A తో ఈ నిర్ధారణ క్రమాన్ని అనుసరించండి. దశలను దాటవేయడం సమతుల్యత “పని చేయదు” అనడానికి అత్యంత సాధారణ కారణం:
- బేస్లైన్ వైబ్రేషన్ను కొలవండి. మొత్తం స్థాయిని (mm/s RMS), 1× RPM భాగం వ్యాప్తి మరియు దశ, మరియు పూర్తి FFT స్పెక్ట్రమ్ను రికార్డ్ చేయండి. ఇది ఆధిపత్య శక్తి 1× (అసమతుల్యత) వద్ద ఉందా లేదా ఇతర పౌనఃపున్యాల వద్ద (ఇతర లోపాలు) ఉందా అని చెబుతుంది. 1× ఆధిపత్యంగా లేకపోతే సమతుల్యతకు కొనసాగవద్దు.
- ముందుగా మెకానికల్ లోపాలను పరిష్కరించండి. వదులు హోల్డ్-డౌన్ బోల్టులు, అరిగిన బేరింగ్ హౌసింగ్లు, షాఫ్ట్ తప్పు అమరిక మరియు స్పష్టమైన యాంత్రిక నష్టం కోసం తనిఖీ చేయండి. అవసరమైన విధంగా బిగించండి, సమలేఖనం చేయండి మరియు భర్తీ చేయండి, ఆపై తిరిగి కొలవండి. యాంత్రిక లోపాలు ప్రభావ గుణాంక లెక్కలను చెడగొడతాయి.
- ట్రయల్ వెయిట్తో అసమతుల్యతను నిర్ధారించండి. ఒక తెలిసిన trial mass ను ఎంచుకున్న కోణీయ స్థానంలో rotor కి అమర్చి మళ్ళీ నడపండి. 1× వద్ద amplitude మరియు phase లో స్పష్టమైన మార్పు rotor మాస్ కరెక్షన్కు స్పందిస్తుందని నిర్ధారిస్తుంది — మీరు imbalance తో వ్యవహరిస్తున్నారు, మరేదైనా కాదు.
- పరికరం correction ను లెక్కించనివ్వండి. Balanset-1A ఒక లేదా రెండు planes కోసం సరైన correction mass మరియు కోణీయ స్థానాన్ని గణించడానికి influence-coefficient algorithm ను వర్తింపజేస్తుంది. లెక్కించిన కోణంలో correction weight (వెల్డ్, బోల్ట్ లేదా క్లిప్) ను అమర్చండి.
- ISO 20816 ప్రకారం ధృవీకరించండి. తుది కొలత రన్ machine class కోసం ISO 20816 అంగీకార జోన్ పరిధిలో residual vibration ఉందని మరియు residual unbalance ISO 21940-11 G-grade సహనశీలత పరిధిలో ఉందని నిర్ధారిస్తుంది. Balanset-1A ఒక నమోదు చేయబడిన నివేదికను సేవ్ చేస్తుంది.
కంపనాన్ని తగ్గించడానికి మేము balance చేసే పరికరాలు
- పారిశ్రామిక fan impellers మరియు centrifugal blowers
- Pump rotors మరియు centrifugal impellers
- విద్యుత్ మోటార్ rotors మరియు generator rotors
- Compressor impellers మరియు screw-compressor rotors
- డ్రైవ్షాఫ్ట్లు మరియు కార్డాన్ షాఫ్ట్లు
- కంబైన్ హార్వెస్టర్ మరియు వ్యవసాయ యంత్రాల drums
- ప్రాసెస్ rolls, drums మరియు cylinders
- CNC స్పిండిల్స్ మరియు టూల్హోల్డర్లు
- Turbine rotors మరియు turbocharger impellers
- Crushers, separators మరియు centrifuge rotors
- sensors మరియు trial weights అమర్చి సురక్షితంగా నడపగల ఏదైనా rigid rotor
వైబ్రేషన్ ప్రమాణాలు & బ్యాలెన్సింగ్ టాలరెన్సులు
ISO 20816 (మరియు దాని పూర్వ ప్రమాణం ISO 10816) ఆపరేటింగ్ వేగంలో భ్రమణం చేయని భాగాలపై కొలిచే కంపన-తీవ్రత మూల్యాంకన మండలాలు A–D ను నిర్వచిస్తుంది. Zone A అనేది కొత్త యంత్ర నాణ్యత; Zone D అంటే వెంటనే నిలిపివేయాలి. మండల సరిహద్దులు యంత్ర గుంపు, శక్తి మరియు మద్దతు వశ్యతపై ఆధారపడి ఉంటాయి — ఉదాహరణకు, కఠిన మద్దతులపై ఉన్న మధ్యస్థ యంత్రాల (15–300 kW, Group 2) కోసం Zone B/C సరిహద్దు 2.8 mm/s RMS కాగా, కఠిన మద్దతులపై ఉన్న పెద్ద యంత్రాల (>300 kW, Group 1) కోసం అది 4.5 mm/s RMS. తీవ్రతను నిర్ణయించే ముందు ప్రమాణం నుండి వర్తించే గుంపు మరియు మద్దతు తరగతిని ఎంచుకోండి; అన్ని యంత్రాలకు ఒకే సాధారణ పరిమితిని వర్తింపజేయవద్దు.
ISO 21940-11 (గతంలో ISO 1940-1) residual-unbalance G-grades ని G0.4 (precision grinding spindles) నుండి G40 (వ్యవసాయ drives) వరకు నిర్వచిస్తుంది. సాధారణ పారిశ్రామిక లక్ష్యాలు: fans మరియు blowers G6.3, pumps మరియు compressors G2.5, విద్యుత్ మోటార్లు G2.5–G1.0, precision spindles G1.0 లేదా అంతకంటే కఠినంగా. మీ పరికర తయారీదారు పేర్కొన్న grade కు మేము balance చేస్తాము మరియు balancing నివేదికలో నమోదు చేయబడిన residual-unbalance గణాంకాలు సరఫరా చేస్తాము. మా అవశేష అసమతుల్యత కాలిక్యులేటర్ ప్రారంభించే ముందు మీ అనుమతించదగిన సహనశీలతను కనుగొనడానికి.
| పరికర రకం | సాధారణ G-grade | G విలువ = eప్రతి × ω (mm/s) |
|---|---|---|
| ప్రెసిషన్ గ్రైండింగ్ స్పిండిల్స్, గైరోస్కోప్లు | G0.4 | 0.4 mm/s |
| గ్యాస్-టర్బైన్ రోటర్లు, టర్బోచార్జర్లు | G1.0–G2.5 | 1–2.5 mm/s |
| సెంట్రిఫ్యూగల్ పంప్ ఇంపెల్లర్లు, ఎలెక్ట్రిక్ మోటార్లు | G2.5 | 2.5 mm/s |
| ఇండస్ట్రియల్ ఫ్యాన్లు, బ్లోయర్లు, సెంట్రిఫ్యూజ్లు | G6.3 | 6.3 mm/s |
| ప్రాసెస్ రోల్స్, డ్రమ్స్, జనరల్ మెషినరీ | G6.3–G16 | 6.3–16 mm/s |
| వ్యవసాయ మరియు off-road యంత్రాలు | G16–G40 | 16–40 mm/s |
గమనిక: G సంఖ్య స్వయంగా e గుణితంప్రతి × ω ని mm/s లో సూచిస్తుంది. అనుమతించదగిన అవశిష్ట నిర్దిష్ట అసంతులనం సేవా వేగంపై ఆధారపడి ఉంటుంది: eప్రతి [g·mm/kg] = 9549 × G / n, ఇక్కడ n అనేది rpm లో ఉంటుంది — ఉదా., 3000 rpm వద్ద G6.3 ఇస్తుంది eప్రతి ≈ 20 g·mm/kg.
Balanset-1A — మీ సంపూర్ణ ఫీల్డ్-బ్యాలన్సింగ్ కిట్
ఈ పేజీలోని ప్రతిదీ ఒకే పోర్టబుల్ పరికరంతో చేయబడుతుంది: Balanset-1A. ఇది ఒక two-channel dynamic balancer మరియు vibration analyzer, ఇది ఏదైనా rigid rotor ను balance చేస్తుంది దాని స్వంత bearings లో, నిర్వహణ వేగంలో, 3-రన్ ఇన్ఫ్లుయెన్స్ కోఎఫిషియెంట్ పద్ధతిని ఉపయోగించి — సాఫ్ట్వేర్ సరైన కరెక్షన్ మాస్ మరియు కోణాన్ని లెక్కించి రిపోర్ట్ సేవ్ చేస్తుంది.
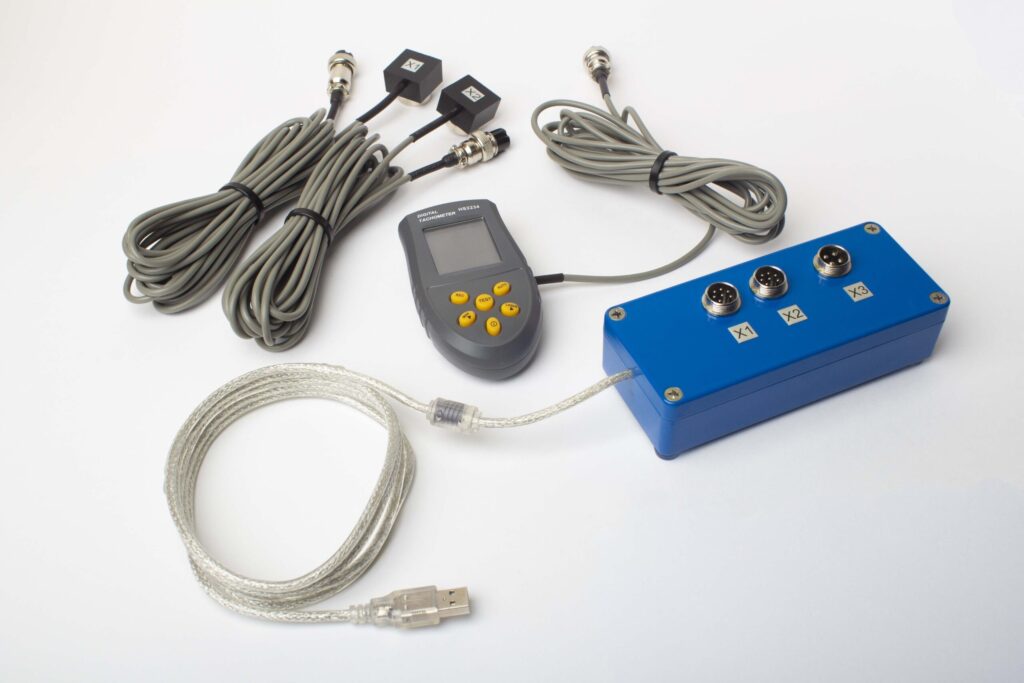
పూర్తి కిట్లో ఏముంది
€1,975 · పూర్తి కిట్, స్టాక్లో ఉంది, VAT ఇన్వాయిస్
- ఇంటర్ఫేస్ మెజర్మెంట్ యూనిట్ (USB, 2 చానెల్లు)
- రెండు వైబ్రేషన్ యాక్సెలెరోమీటర్లు (4 m కేబుల్, 10 m ఐచ్ఛికం)
- లేజర్ టాకోమీటర్ / ఆప్టికల్ ఫేజ్ సెన్సర్ (50–500 mm)
- సెన్సార్ కోసం మాగ్నెటిక్ స్టాండ్
- ట్రయల్ & కరెక్షన్ వెయిట్ల కోసం డిజిటల్ స్కేల్
- Windows బ్యాలెన్సింగ్ & అనాలిసిస్ సాఫ్ట్వేర్
- ప్లాస్టిక్ ట్రాన్స్పోర్ట్ కేస్
పూర్తి కిట్
యూనిట్ · 2 సెన్సార్లు · లేజర్ టాకోమీటర్ · మాగ్నెటిక్ స్టాండ్ · డిజిటల్ స్కేల్ · సాఫ్ట్వేర్ · ట్రాన్స్పోర్ట్ కేస్. బాక్స్ తెరిచిన వెంటనే బ్యాలన్సింగ్ ప్రారంభించడానికి అవసరమైనదంతా.
OEM సెట్
యూనిట్ · 2 సెన్సార్లు · లేజర్ టాకోమీటర్ · సాఫ్ట్వేర్. ఇప్పటికే స్టాండ్, స్కేల్ మరియు కేస్ ఉన్న ఇంటిగ్రేటర్లకు, లేదా యూనిట్ను బ్యాలన్సింగ్ మెషీన్లో పొందుపరచాలనుకున్నవారికి.
| పరామితి | విలువ |
|---|---|
| మెజర్మెంట్ చానెల్లు | 2 (సింగిల్-ప్లేన్ & టూ-ప్లేన్ బ్యాలెన్సింగ్) |
| వైబ్రేషన్ వేగం పరిధి | 0.02–80 mm/s RMS |
| పౌనఃపున్య పరిధి | 5–1000 Hz (550 Hz పైన ≤10% యాంప్లిట్యూడ్ దోషం) |
| కొలత ఖచ్చితత్వం | పూర్తి స్కేల్లో ±5% |
| విధానం | 3-రన్ ఇన్ఫ్లుయెన్స్-కో఼ఎఫిషియెంట్ (1 లేదా 2 ప్లేన్లు) |
| విశ్లేషణ | 1× వద్ద ఆంప్లిట్యూడ్ & ఫేజ్, FFT స్పెక్ట్రమ్ & వేవ్ఫారమ్, సేవ్ అయిన రిపోర్టులు |
| ల్యాప్టాప్ | చేర్చబడలేదు (Windows PC, అభ్యర్థన మేరకు అందుబాటులో) |
వాస్తవ వైబ్రేషన్ తగ్గింపు కేసులు
balancing సహాయపడనప్పుడు
balance corrections vibration ను తగ్గించడంలో విఫలమైన యంత్రం యొక్క క్రమబద్ధమైన నిర్ధారణ — మరియు అసలు కారణం ఏమిటో.
ఎంత తరచుగా తనిఖీ చేయాలి
వివిధ యంత్ర రకాలు మరియు నిర్వహణ వాతావరణాల కోసం సిఫార్సు చేయబడిన vibration పర్యవేక్షణ విరామాలు.
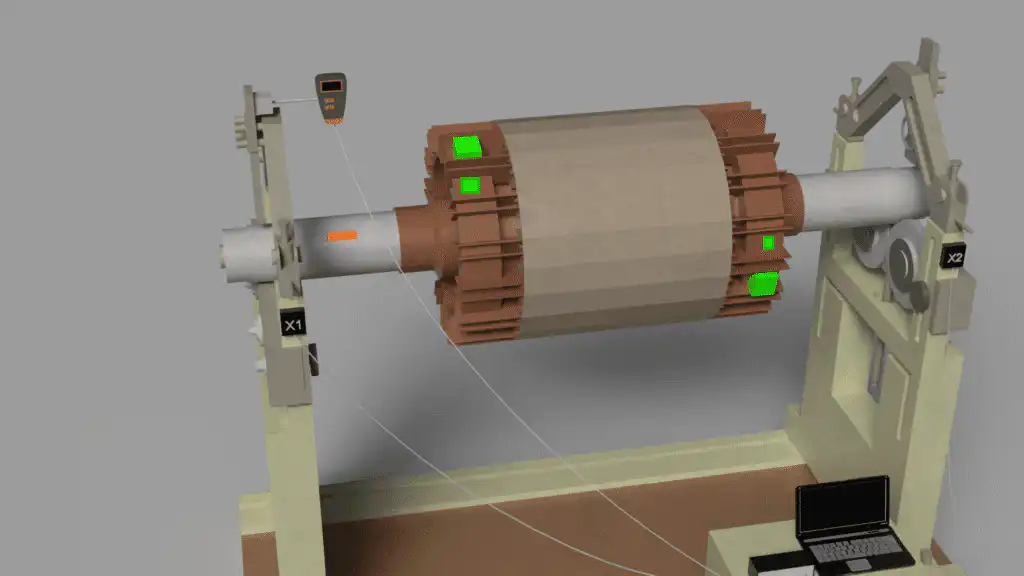
ఫీల్డ్ బ్యాలెన్సింగ్ గైడ్
Balanset-1A పరికరంతో field rotor balancing కోసం సిద్ధాంతం, ఆచరణ మరియు సమస్య పరిష్కారం.
ఉచిత vibration & balancing calculators
వైబ్రేషన్ తగ్గింపు తరచుగా అడిగే ప్రశ్నలు
నేను rotor ను balance చేశాను కానీ యంత్రం ఇంకా కంపిస్తోంది — ఎందుకు?
సమస్య అన్బ్యాలెన్స్ వల్లనా లేదా మిస్అలైన్మెంట్ వల్లనా అని ఎలా తెలుసుకోవాలి?
బేరింగ్ దెబ్బతినిన యంత్రాన్ని బ్యాలెన్స్ చేయవచ్చా?
ISO 20816 ప్రకారం ఆమోదయోగ్యమైన కంపన స్థాయి ఏమిటి?
తిరిగే పరికరాల కంపనాన్ని తనిఖీ చేసి, బ్యాలెన్స్ చేయడం ఎంత తరచుగా చేయాలి?
బ్యాలెన్సింగ్ తర్వాత కంపనం త్వరగా తిరిగి వస్తే ఏమి చేయాలి?
సిద్ధాంతం నేర్చుకోండి
లోపాన్ని నిర్ధారించండి — తర్వాత దాన్ని తొలగించండి
Balanset-1A వైబ్రేషన్ యాంప్లిట్యూడ్, ఫేజ్ మరియు పూర్తి FFT స్పెక్ట్రమ్ను కొలుస్తుంది, తద్వారా మీరు దిద్దుబాటు చేయడానికి నిర్ణయించుకునే ముందు మూల కారణాన్ని నిర్ధారించవచ్చు, ఆపై ఆపరేటింగ్ వేగంలో స్వంత బేరింగ్లలో ఏదైనా రిజిడ్ రోటర్ను బ్యాలెన్స్ చేసి, ISO 20816 మరియు ISO 21940-11 ప్రకారం ఫలితాన్ని డాక్యుమెంట్ చేస్తుంది.

