Çekiçli Parçalama Makinesi & Orman Tipi Parçalayıcı Rotor Balansı: Eksiksiz Saha Kılavuzu
Parçalayıcınızın rulmanları iki yıl yerine iki hafta dayanıyor. Traktör kabini o kadar şiddetli sarsılıyor ki gösterge paneli parçaları tıkırdıyor. Daha ucuz rulmanlar, daha sıkı cıvatalar, hatta takviye kaynakları denediniz — hiçbiri işe yaramadı. Rotor dengesiz. Bu kılavuz, sahadan gerçek rakamlarla, bunu tam olarak nasıl gidereceğinizi gösteriyor.
Rotor Balansı Gerçekte Ne İşe Yarar
Dönen her cismin bir kütle dağılımı vardır. Bu kütle dönme ekseni etrafında simetrik değilse, rotor dönerken bir tarafa doğru çekilir. Tipik bir PTO hızı olan 2.000 dev/dk hızında, 15 cm yarıçapta 35 gramlık bir ağırlık sapması bile şu kuvveti doğurur: rulmanlara binen 22 kg'ın üzerinde merkezkaç kuvveti, devir başına bir kez, saniyede 33 kez.
Rotor dengeleme merkezkaç kuvvetleri birbirini götürene kadar bu kütle dağılımını, yani küçük ağırlıklar ekleyerek veya çıkararak ayarlamak demektir. Rotor, ağır noktaları etrafında sallanmak yerine geometrik merkezi etrafında döner. Titreşim azalır, rulman yükleri düşer ve makine kendini parçalamaya çalışmayı bırakır.
Çekiçli parçalama makinelerinde ve orman tipi parçalayıcılarda rotor, 20 ila 80 adet sallanan çekiç veya sabit diş taşıyan uzun bir çelik tamburdur. Bu rotorlar büyük ve ağırdır; kusursuz üretilmeleri neredeyse imkansızdır. Her kaynak dikişi, her çekiç braketi, et kalınlığındaki her fark küçük bir kütle asimetrisi yaratır. Bu asimetrilerin toplamı dengesizliktir.
Neden Önemli: Kuvvetler, Arızalar ve Para
Dengesizlik bir rahatsızlık değil, yıkıcı bir kuvvettir. Dengesiz bir rotorun merkezkaç kuvveti, devir sayısıyla kare orantılı olarak artar. Hızı iki katına çıkarırsanız kuvvet dört katına çıkar. Çalışma hızında orta düzeyde bir dengesizlik bile makinedeki her bileşeni çekiç darbesi gibi döngüsel bir yüke maruz bırakır.
İlk Ne Bozulur (ve Maliyeti Ne Kadar)
- Rulmanlar doğrudan darbeyi alır. Dengesiz bir rotor rulman ömrünü yüzde 30 veya daha fazla kısaltabilir. Kaliteli rulman setlerinin tanesi 50–100 €, ancak asıl zarar, her değişimde 2–4 saatlik duruş süresidir. Bazı operatörler rulmanları birkaç günde bir değiştirir.
- Rulman yuvaları aşırı boşluk nedeniyle aşınıp genişler. Yuva ovalleştikten sonra yeni bir rulman bile düzgün dönmez. Yuvanın onarımı veya değişimi: 200–500 €.
- Cıvatalar ve bağlantı elemanları sürekli gevşer. Titreşimli bir makinedeki her cıvata kendi kendini sökmeye çalışır. Gevşek cıvatalar; kaybolan çekiçler, kaybolan koruyucular, üretim kaybı ve bir güvenlik riski demektir.
- Şasi kaynakları çatlar. Uzun süreli titreşim, makinenin gövdesinde yorulma çatlaklarına yol açar. Eski takviye plakalarının üzerine kaynaklanmış yeni takviye plakaları görmeye başlarsınız — her onarımla yapısal bütünlüğünü kaybeden bir Frankenstein makinesi.
- Hidrolik bağlantı parçaları sızdırır. Titreşim bağlantıları gevşetir ve sızdırmazlık yüzeylerini deformasyonla sertleştirir. Sıvı kaybı aşırı ısınmaya ve pompa hasarına yol açar.
- Traktör de zarar görür. Titreşim, PTO milinden ve üç nokta bağlantı sisteminden traktöre iletilir. Kabin takozları, aktarma organlarındaki kardan mafsalları ve hatta traktördeki hidrolik valf gövdeleri bile bozulabilir.
- Bedelini operatör fiziksel olarak öder. Uzun süreli tüm vücut titreşimine maruz kalmak, kas-iskelet sistemi yaralanmalarıyla ilişkilidir. Bazı operatörler, işi bitirdikten sonra saatlerce ellerinde titreşim hissettiklerini bildiriyor.
Tarım Rotorları İçin ISO Titreşim Standartları
Burada iki standart önemlidir. ISO 1940-1 balans kalitesi sınıflarını tanımlar — belirli bir rotor tipi için ne kadar artık dengesizliğin kabul edilebilir olduğunu belirler. ISO 10816-3 (artık ISO 20816-3) titreşim şiddeti bölgelerini tanımlar — rulman yuvalarında ne kadar titreşimin kabul edilebilir olduğunu belirler.
| ISO 1940 Sınıfı | Uygulama | Örnek Makineler |
|---|---|---|
| G40 | Kaba tarım makineleri | Krank mili tahrikli makineler, düşük devirli rijit rotorlar |
| G16 | Tarım makineleri, genel | Çekiçli parçalama makineleri, orman tipi parçalayıcılar, çekiçli değirmenler |
| G6.3 | Tarım makineleri, düzgün çalışan | Yüksek devirli doğrayıcılar, santrifüj pompalar, fanlar |
| G2.5 | Elektrik motorları, hassas sürücüler | Proses fanları, pompa çarkları, motor armatürleri |
| Bölge | Titreşim (mm/s RMS) | Anlam | Gerekli İşlem |
|---|---|---|---|
| A | < 2,8 | Yeni makine durumu | Yok — mükemmel |
| B | 2,8 – 7,1 | Uzun süreli çalışma için kabul edilebilir | Düzenli olarak izleyin |
| C | 7,1 – 11,2 | Yalnızca kısa süreler için kabul edilebilir | Bakımı yakında planlayın |
| D | > 11,2 | Tehlikeli — hasar riski | Makineyi durdurun. Hemen onarın |
Bir çekiçli parçalama makinesinde tek bir rulmanın değiştirilmesi 2–3 saat sürer ve maliyeti 50 € - 100 € (yalnızca parçalar için). Titreşim yüzünden rulmanları 12 ayda bir yerine 2 haftada bir değiştirmek zorunda kalıyorsanız, bu kabaca şu anlama gelir: yılda 24 ek değişim — parça olarak 1.200–2.400 € artı 48–72 saat kaybedilen çalışma süresi.
Sözleşmeli iş sezonunda bir günlük duruş 500 € - 1.000 € kadar gelir kaybına yol açabilir. Ağır arıza (çatlak mil, tahrip olmuş rotor) ise 1.500 € - 3.000 €+ tutarında yedek parça ve haftalarca bekleme demektir.
Bir Balanset-1A cihazının maliyeti €1,975 tutarındadır ve yalnızca bir kez ödenir. Önlenen bir veya iki rulman arızası maliyetini karşılar. Sonrasındaki her iş saf tasarruftur.
Makine Türleri ve Balans Özellikleri
Her çekiçli parçalama makinesi veya parçalayıcı aynı şekilde davranmaz. Rotor geometrisi, çekiç tipi ve çalışma devri; dengesizliğin nasıl oluştuğunu ve nasıl giderileceğini etkiler.
Çekiçli parçalama makinesi (PTO tahrikli)
En yaygın tip. Pivotlu braketler üzerinde Y bıçaklı veya çekiçli yatay tambur. Dengesizlik genellikle çekiçlerin düzensiz aşınmasından, kaybolan çekiçlerden veya çamur birikmesinden kaynaklanır. 1,2 m üzerindeki tamburlar için iki düzlemli balans gerekir. Balanstan önce aşınmış çekiçleri karşılıklı çiftler halinde değiştirin.
Orman Tipi Parçalayıcı (ekskavatöre monte)
Sabit karbür dişli, daha ağır rotorlar. Dengesizlik, dişler düzensiz aşındıkça veya taşlara ve gömülü metallere çarpma sırasında koptukça gelişir. Bu rotorlar hidrolik tahrikle çalışır; devir sayısı değişebilir, bu yüzden ölçüm sırasında hızı sabit tutun. Daha büyük deneme ağırlıkları gerekir (tipik olarak 100–200 g).
Yol Kenarı Çekiçli Parçalama Makinesi
Hassas kesim için daha yüksek devir, bunları dengesizliğe karşı daha hassas kılar. Çoğunlukla çok sayıda küçük çekiç taşıyan daha hafif bir rotora sahiptir. Hafif bir dengesizlik bile belirgin titreşim üretir. Sorunsuz çalışma için G6.3 sınıfını hedefleyin. İçi boş tamburların içinde kalıntı birikebilir; balanstan önce temizleyin.
Kütük Frezesi / Arazi Temizleme Tamburu
Bu kategorideki en ağır rotorlar. Devir düşüktür, ancak ağırlık nedeniyle merkezkaç kuvvetleri çok büyüktür. Dengesizlik kırık dişlerden ve kaynaklı onarımlardan kaynaklanır. Genellikle iki operatör gerekir: biri makineyi çalıştırır, diğeri Balanset cihazını izler. Düzeltme ağırlıkları düzlem başına 200–500 g olabilir.
Statik ve Dinamik Dengesizlik: “Bıçak Ağzı” Yöntemi Neden Yetersiz Kalıyor
Geleneksel yaklaşım basittir: rotoru iki bıçak ağzı mesnede (veya bir çift yuvarlak çubuğa) oturtun, serbestçe dönmesine izin verin ve ağır tarafa karşı ağırlık ekleyin. Rotor artık kendiliğinden dönmek istemediğinde “balanslanmış” sayılır. Bu yöntem şu durumda işe yarar: statik dengesizlik — kütle merkezinin dönme ekseninden kaçık olduğu durum.
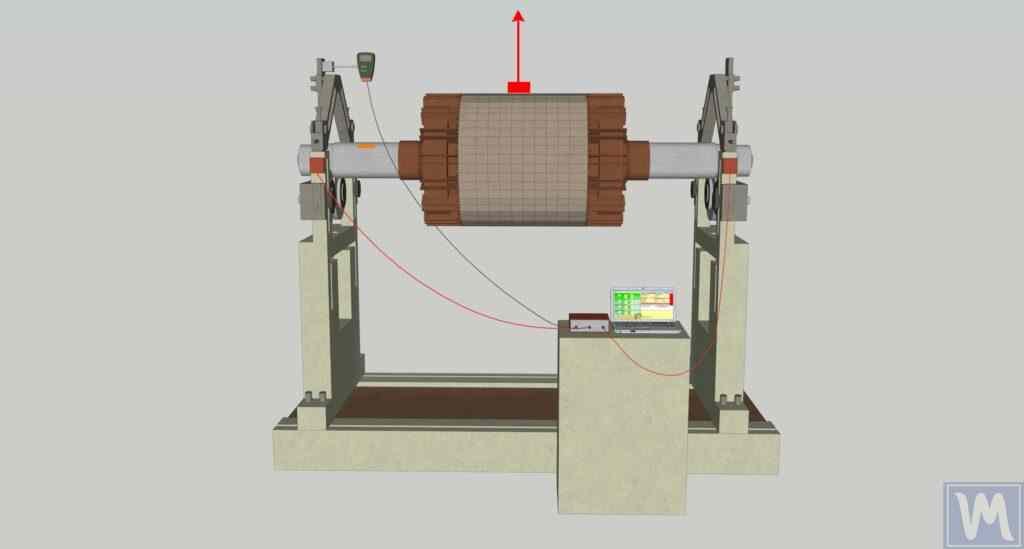
Kısa rotorlarda (uzunluğu çapının yaklaşık yüzde 25 değerinden azsa) statik balans yeterli olabilir. Tek kayışlı bir kasnağı veya bir taşlama diskini düşünün — ağırlık dağılımı hatası esasen tek bir düzlemdedir.
Çekiçli parçalama makinelerinin tamburları uzundur. Tipik bir PTO tahrikli makinedeki 1,5 m uzunluğundaki bir tamburun uzunluk-çap oranı 3:1 veya daha fazladır. Tamburun bir ucunda saat 12 konumunda, diğer ucunda saat 6 konumunda ağır bir nokta olduğunu düşünün. Bıçak ağzı mesnetlerinde bu iki nokta birbirini dengeler — rotor yatay durur ve “balanslı” görünür.
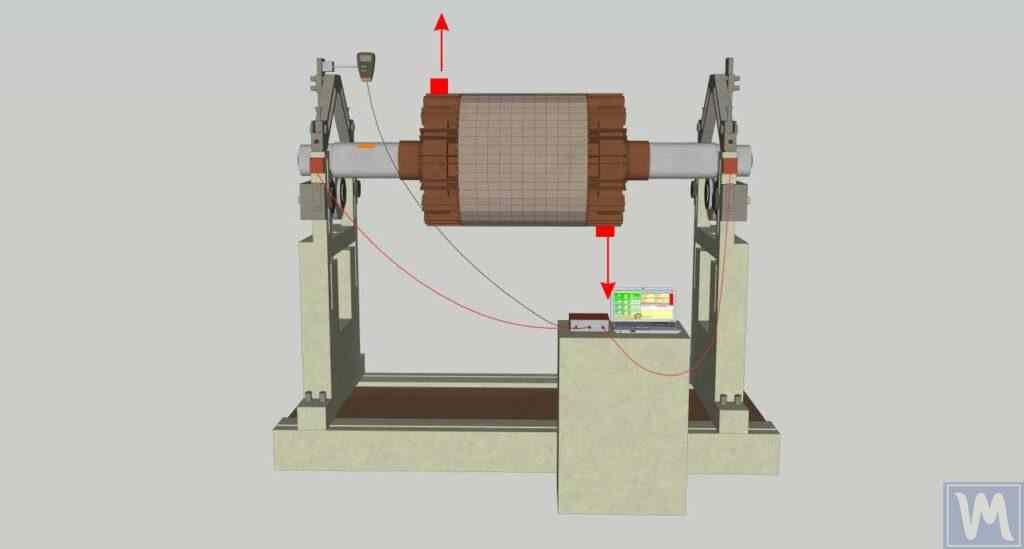
Aynı rotoru 2.000 dev/dk hızında döndürdüğünüzde, her ağır nokta kendi yönünde dışa doğru bir merkezkaç kuvveti üretir. Sonuçta bir çift (kuvvet çifti) oluşur — rotoru uçtan uca sallayan bir burulma kuvveti. Bu, dinamik dengesizlikdurumudur ve rotor dururken görünmez.
Pratik kural: Rotor uzunluğu çapının yüzde 25 değerinden fazlaysa, dinamik dengesizlik olduğunu varsayın ve iki düzlemli balans kullanın. Hemen hemen tüm çekiçli parçalama makinesi tamburları, orman tipi parçalayıcı tamburları ve doğrayıcı rotorları için bu, dinamik balansın tek etkili yöntem olduğu anlamına gelir.
Atölyede Balans Ayarı Neden Yeterli Değil
Bazı operatörler rotorlarını tezgâhta balans için bir atölyeye gönderir. Atölye rotoru kendi hassas rulmanlarına sahip bir balans makinesine bağlar ve dengesizliği ölçer. Ağırlık ekler, doğrular ve geri gönderir. Rotor “mükemmel balanslı” olarak döner.
Yeniden takarsınız. Yine titrer. Neden?
- Farklı rulmanlar. Atölyedeki balans makinesinin rulmanları hassastır ve boşluğu neredeyse sıfırdır. Sizin makinenizin rulmanlarında çalışma boşluğu ve bir miktar aşınma vardır, üstelik yuvaları ovalleşmiş olabilir. Rotor sizin makinenizde, atölyedekinden biraz farklı bir merkezde döner.
- Geçme toleransları. Rotoru geri cıvatalarken mil-rulman geçmesi, kama yuvası hizası ve kasnak veya kaplin konumu atölyedeki düzenle aynı olmayabilir. Kaplinde 0,01 mm eksantriklik bile dengesizlik yaratır.
- Çalışma koşulları. Yük altında çekiçler dışa doğru savrulur ve kütle dağılımları değişir. Rotor borusunun çalışma sıcaklığındaki ısıl genleşmesi denge noktasını kaydırır. PTO mili hizası ve tahrik kayışı gerginliği rulman yüklerini etkiler.
Yerinde dengeleme (rotorun makinenize takılıyken balanslanması) tüm bu gerçek dünya etkenlerini hesaba katar. Sensörler, rulmanların gerçek çalışma koşullarında fiilen neye maruz kaldığını ölçer. Bu yüzden yerinde balans sonuçları genellikle atölye sonuçlarından daha iyidir — üstelik rotorun makineden hiç çıkarılması gerekmez.
Hazırlık: Balans Öncesi Kontrol Listesi
Balans, kütle dağılımını düzeltir. Kırık parçaları onarmaz. Hazırlığa harcanan her dakika, sonradan arıza aramada on dakika kazandırır.
- Rotoru temizleyin. Kurumuş çamurun, sarılmış telin, bitki kalıntılarının ve döküntülerin tamamını dıştan ve içten (içi boş tamburlarda) temizleyin. 50 g kuru çamur bile istenmeyen bir karşı ağırlık gibi davranır.
- Rulmanları kontrol edin. Rotor milini her rulmanın yakınından tutup boşluk olup olmadığına bakın — radyal veya eksenel herhangi bir gevşeklik, önce rulmanın değiştirilmesi gerektiği anlamına gelir. Yavaş döndürürken sürtme veya tıkırtı sesi olup olmadığını dinleyin.
- Her çekici ve bıçağı kontrol edin. Hepsi yerinde olmalı, serbestçe sallanmalı ve yaklaşık aynı ağırlıkta olmalıdır. Biri kırılmış veya fazla aşınmışsa, onu ve tam karşısındaki eşini değiştirin. Eksik çekiçler, çekiçli parçalama makinelerinde dengesizliğin 1 numaralı nedenidir.
- Çatlak kontrolü yapın. Rotor borusuna, uç plakalarına, çekiç braketlerine ve şasi kaynaklarına bakın. Çatlak bir rotor, balansla giderilemeyen düzensiz titreşim üretir — çatlak, merkezkaç yükü altında şekil değiştirir.
- Kayış gerginliğini / PTO hizasını kontrol edin. Gevşek bir kayış kayar ve devri düzensizleştirir. Hizası bozuk bir PTO mili, dengesizlikten kaynaklanmayan titreşim yaratır. Önce bunları giderin.
- Yumuşak ayak (soft foot) durumunu kontrol edin. Tüm bağlantı cıvataları sıkı mı? Makine düz mü duruyor? Düzgün olmayan bağlantı, titreşimi güçlendiren bir rezonans durumu yaratır.
- Rotora dokunmadan önce motora kilitleme/etiketleme (Lockout/Tagout) uygulayın. Anahtarı çıkarın. Varsa PTO frenini devreye alın.
- Kaynak, taşlama sırasında veya herhangi bir deneme çalıştırması sırasında göz koruması kullanın.
- Deneme çalıştırmaları sırasında (rotor dönerken) tüm personel dönme düzleminin dışında durmalıdır. 2.000 dev/dk hızında gevşek bir deneme ağırlığı mermi gibi fırlar.
- İşitme koruyucusu kullanın — çalışma devrinde açıkta kalan çekiçli parçalama makinesi tamburları kolayca 95 dB değerini aşar.
- PTO devredeyken asla rotor bölgesine el uzatmayın. Gerekirse yansıtıcı bandı, rotor dururken bir ip veya çubukla uygulayın.
Balanset-1A ile 7 Adımlı Yerinde Balans Prosedürü
Bu, etki katsayısı yöntemidir; bu yöntemi Balanset-1A otomatikleştirir. Üç ölçüm çalıştırması yapacak, ardından kalıcı düzeltme ağırlıklarını takacaksınız. Tüm trigonometriyi yazılım halleder.
Ön Muayene ve Hazırlık
Yukarıdaki kontrol listesini tamamlayın. Düzlem 1 (1 numaralı rulmanın yakını, genellikle tahrik ucu) ve Düzlem 2 (2 numaralı rulmanın yakını, serbest uç) konumlarını işaretleyin. Deneme ağırlıklarını ve kalıcı düzeltmeleri buralara takacaksınız.
Deneme ağırlığınızı hassas bir terazide tartın. İyi bir başlangıç noktası: rotor kesiti kütlesinin yüzde 1–3 kadarı. 30 kg tambur için bu 300–900 g eder. 5 kg rotor kesiti için 50–150 g. Amaç, titreşim genliğinde ölçülebilir, yüzde 20–30 düzeyinde bir değişim yaratmaktır.
Sensörleri ve Takometreyi Monte Edin
Düzlem 1 konumundaki rulman yuvasına 1 numaralı titreşim sensörünü, Düzlem 2 konumuna 2 numaralı sensörü takın. Manyetik tabanları kullanın ve sensörleri rotor eksenine dik yönlendirin (yatay yön genellikle en güçlü sinyali verir). Montaj yüzeyini temizleyin — yağ ve boya manyetik tutuşu zayıflatır.
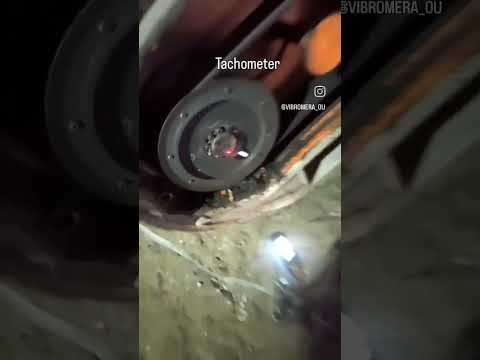
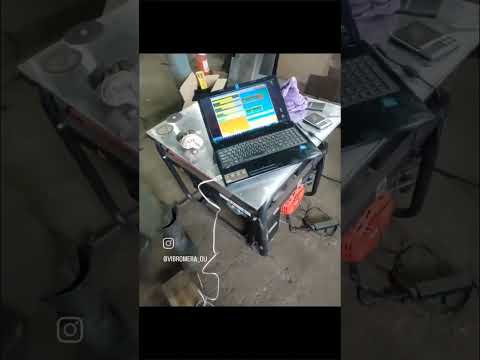
Rotora veya kasnağa yansıtıcı bant yapıştırın. Lazerli takometreyi manyetik ayağına monte edin ve lazer dönüş boyunca banda gelecek şekilde yönlendirin. Sensörleri Balanset-1A girişlerine bağlayın (takometre için X1, X2, X3). USB ile dizüstü bilgisayara bağlayın.
Çalıştırma 0 — İlk Titreşimi Kaydedin
Balanset yazılımını başlatın ve İki Düzlemli Balans modunu seçin. Yeni bir kayıt oluşturun. Rotoru çalışma devrinde (genellikle PTO üzerinden 2.000 dev/dk) çalıştırın. Hızın oturması için 5–10 saniye bekleyin. Her iki sensörde de temel titreşim genliğini (mm/s) ve faz açısını kaydedin.
Bu değerleri not edin — bunlar “önce” değerlerinizdir. 7 mm/s üzerindeki her değer ciddi dengesizliğe işaret eder. ISO 10816-3 uyarınca 11 mm/s üzeri tehlike bölgesindedir.
Çalıştırma 1 — Düzlem 1 Üzerinde Deneme Ağırlığı
Rotoru durdurun. Deneme ağırlığının kütlesini (gram) ve yarıçapını (mm) yazılıma girin. Deneme ağırlığını şu düzlemde bir çekiç braketine sağlam şekilde cıvatalayın veya tambura geçici olarak kaynaklayın: Düzlem 1. Açısal konumu işaretleyin (yansıtıcı bant işaretinden, dönüş yönünde ölçün).
Rotoru çalıştırın. Deneme ağırlığı takılıyken titreşimi kaydedin. Rotoru durdurun. Deneme ağırlığını çıkarın.
Kontrol: titreşim genliği veya fazı en az yüzde 20 değişti mi? Değişmediyse daha ağır bir deneme ağırlığı kullanın ve bu çalıştırmayı tekrarlayın.
Çalıştırma 2 — Düzlem 2 Üzerinde Deneme Ağırlığı
Şunu kurun: aynı deneme ağırlığı -de Düzlem 2 (diğer rulmanın yakınında). Açısal konumu işaretleyin. Rotoru çalıştırın, değerleri kaydedin. Durdurun. Deneme ağırlığını çıkarın.
Bu çalıştırmadan sonra yazılım, ihtiyaç duyduğu tüm verilere sahiptir: deneme ağırlığı konumları bilinen üç titreşim ölçümü (Çalıştırma 0, Çalıştırma 1, Çalıştırma 2). Etki katsayılarını hesaplar ve tam düzeltme kütlelerini belirler.
Kalıcı Düzeltme Ağırlıklarını Takın
Yazılım iki sonuç gösterir: Düzlem 1 için düzeltme ağırlığı kütlesi ve açısı, Düzlem 2 için düzeltme ağırlığı kütlesi ve açısı. Çelik parçaları hesaplanan kütlelere göre kesin (terazi kullanın — hassasiyet önemlidir). Açıları referans işaretinizden dönüş yönünde ölçün.
Düzeltme ağırlıklarını hesaplanan konumlara kaynaklayın. Nüfuziyeti iyi kaynaklar yapın — bu ağırlıklar yıllarca PTO titreşimine ve darbelere dayanmalıdır.
Doğrulayın ve Belgeleyin
Rotoru son bir kez çalıştırın. Yazılım yeni titreşimi ilk değerle karşılaştırır. Hedef: mükemmel için 2,8 mm/s altı (A Bölgesi), iyi için 4,5 mm/s altı. Artık titreşim çok yüksekse yazılım bir trim balansı önerir — düzeltmelere ince ayar yapmak için ek bir çalıştırma.
Raporu Balanset yazılımında kaydedin. Makineye iliştirilmiş bir etikete balans tarihini ve artık titreşimi yazın. Bu, bakım için başlangıç referansınız olur.
Tamam. Birkaç kez yaptıktan sonra tüm prosedür genellikle 45–90 dakika sürer. Makine artık gözle görülür biçimde daha düzgün çalışmalıdır — operatörler çoğu zaman başka bir makine gibi hissettirdiğini söyler.
Saha Raporu: Orman Tipi Parçalayıcı, Orta Portekiz
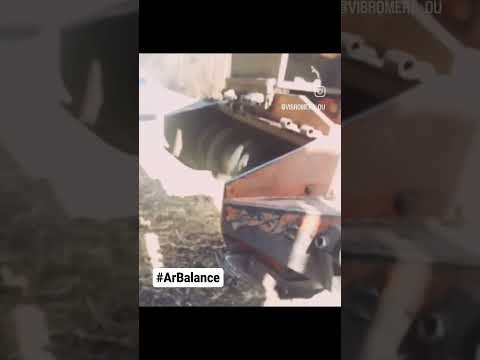
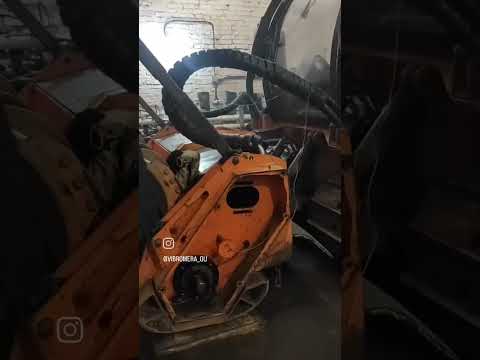
Makine: 20 tonluk bir ekskavatöre monte hidrolik orman tipi parçalayıcı. Rotor çapı 500 mm, uzunluğu 1.200 mm, yaklaşık 380 kg. 48 adet sabit karbür diş. Hidrolik motorla 1.800 dev/dk hızında çalışıyor.
Sorun: Operatör üç aydır ana rulmanları her 10–14 günde bir değiştiriyordu. Parçalayıcı şasisinin bağlantı noktalarında, daha önce iki kez kaynak yapılmış, gözle görülür çatlaklar vardı. Ekskavatör operatörü kabinde aşırı titreşim olduğunu bildirdi. Müteahhit, rulman maliyetleri ve duruş nedeniyle ortalama haftada 400 € kaybediyordu.
Bulgularımız: Tamburun bir ucunda iki diş eksikti (gömülü betona çarpma). Bir diş çatlamış ve kısmen kopmuştu. Üç dişin tamamı değiştirilip içi boş tamburun içindeki kurumuş çamur temizlendikten sonra ölçülen ilk titreşim: 12,8 mm/s (tahrik ucu rulmanı) ve 9,4 mm/s (serbest uç) — ISO D Bölgesinin çok içinde (tehlikeli).
Balans prosedürü: Balanset-1A ile iki düzlemde dinamik balans. Deneme ağırlığı: 120 g ağırlığında cıvata. Düzeltme ağırlıkları: Düzlem 1 üzerinde 142° konumunda 85 g, Düzlem 2 üzerinde 267° konumunda 110 g. Tambur uç plakalarına kaynaklandı.
Sonuç: Artık titreşim şu değere düştü: 1,2 mm/s (tahrik ucu) ve 1,6 mm/s (serbest uç) — sağlam biçimde A Bölgesinde. Dişlerin değiştirilmesi dahil toplam iş süresi: 2,5 saat. Yalnızca balans prosedürü: 55 dakika.
Sorun Giderme: Balanstan Sonra Hâlâ Titreşiyor mu?
Prosedürü uyguladınız, düzeltme ağırlıklarını taktınız ve titreşim neredeyse hiç değişmedi. Ekipmandan şüphe etmeden önce şu üç kategoriyi sistematik olarak gözden geçirin.
1. Mekanik Sorunlar (En Sık Görülenler)
- Aşınmış veya hasarlı rulmanlar — yepyeni ucuz rulmanların bile iç boşluğu fazla olabilir. Montajdan sonra boşluğu kontrol edin.
- Eğilmiş mil — eğilmiş mil, dengesizlik gibi görünen ancak ağırlık eklenerek düzeltilemeyen 1× devir frekansında titreşim oluşturur. Mil salgısını komparatörle kontrol edin: 0,05 mm TIR (toplam gösterge salgısı) değerinden fazlası sorundur.
- Eksik veya düzensiz çekiçler — 200 mm yarıçapta tek bir eksik 500 g çekiç, 500 g × 200 mm = 100.000 g·mm dengesizlik yaratır — bu, rotorun balanstan önceki toplam dengesizliğinden potansiyel olarak daha fazla olabilir.
- Tamburun içindeki kalıntılar — içi boş bir rotorun içinde sıkışan kir, çakıl veya bitki kalıntıları dönüşle birlikte yer değiştirir ve titreşim ölçümlerini düzensiz ve tekrarlanamaz hale getirir.
- Çatlak şasi veya bağlantı — çatlaklar makinenin rijitliğini değiştirir ve rezonans yaratabilir. Şasiye farklı noktalardan bastırın ve titreşim sesindeki değişimi dinleyin.
- Herhangi bir yerde gevşek cıvatalar — makinedeki, üç nokta bağlantı sistemindeki ve PTO bağlantısındaki her bağlantı elemanını kontrol edin.
2. Balans Sırasındaki Koşullar
- Rezonans — çalışma devri makinenin doğal frekansıyla (yapısal rezonans) çakışırsa, kusursuz balanslı bir rotor bile yüksek titreşim üretir. Mümkünse biraz farklı bir devirde (yüzde ±10) balans yapmayı deneyin.
- Tutarsız devir — traktör motor devri üç çalıştırmanın tamamında sabit kalmalıdır. PTO devri yüzde 5 değerinden fazla değişirse faz verileri güvenilmez olur.
- Çalıştırmalar arasında bir şey değişti — bir sensör kaydı, traktör hareket etti, bir çekiç düştü, kayış kaydı. Herhangi bir ölçüm koşulu değiştiyse Çalıştırma 0 aşamasından yeniden başlayın.
3. Balans Prosedürü Hataları
- Deneme ağırlığı çok hafif — Çalıştırma 0 ile Çalıştırma 1 arasındaki titreşim değişimi yüzde 20 değerinden azsa yazılımın hesaplama hassasiyeti düşer. Daha ağır bir deneme ağırlığı kullanın.
- Deneme ağırlığını çıkarmayı unutmak — kalıcı düzeltmeleri takmadan önce deneme ağırlığının çıkarıldığını doğrulayın. Bu en sık yapılan hatadır.
- Açının yanlış ölçülmesi — açılar yansıtıcı bant işaretinden dönüş yönünde ölçülmelidir. Dönüşe ters yönde ölçüm, ağırlığı 180° kaydırır.
- Takometre hizasızlığı — lazer çalıştırmalar arasında kayarsa faz okumaları hatalı olur. Sağlam şekilde sabitleyin.
- Güneş ışığı girişimi — optik takometreler doğrudan güneş ışığında tetikleri kaçırabilir. Sensörü gölgeleyin.
- Düzeltme ağırlığının yanlış yarıçapa yerleştirilmesi — yazılım belirli bir yarıçap için hesap yapar. Ağırlığı farklı bir yarıçapa kaynaklarsanız etkin düzeltme orantılı olarak değişir.







Sıkça Sorulan Sorular
Rotoru makineden sökmeden balans ayarı yapabilir miyim?
Evet — ve tercih edilen yöntem de budur. Yerinde balans, rotorun makinede kalması demektir. Sensörleri rulman yuvalarına takarsınız, rotoru PTO ile çalıştırırsınız ve Balanset-1A düzeltmeleri hesaplar. Sonuç, gerçek rulman boşluklarını, yuva hizasını ve çalışma yüklerini hesaba kattığı için çoğu zaman atölyede balanstan daha iyidir. Çoğu saha işi 45–90 dakika sürer.
Çekiçli parçalama makinem için hangi ISO 1940 balans sınıfı gerekir?
Çoğu çekiçli parçalama makinesi ve orman tipi parçalayıcı G16 sınıfına (genel tarım makineleri) girer. Daha yüksek devirli yol kenarı çekiçli parçalama makineleri ve hassas doğrayıcılar şu sınıftan yarar sağlayabilir: G6.3. Balanset-1A yazılımı, rotor kütlenize ve devrinize göre izin verilen artık dengesizliği gram cinsinden tam olarak hesaplar — tabloları elle aramanıza gerek yok.
Rotoru ne sıklıkla yeniden balanslamalıyım?
Çalışma ortamınıza bağlıdır. Ormancılıkta ve arazi temizlemede (taşlar, gömülü kalıntılar, yüksek darbeli iş) balansı her 100–200 çalışma saatinde veya dişleri her değiştirdiğinizde kontrol edin. Daha hafif mera biçiminde ise sezonda bir kez genellikle yeterlidir. Çekiçleri, rulmanları değiştirdikten veya rotorda herhangi bir mekanik değişiklik yaptıktan sonra mutlaka yeniden balans yapın.
Atölye rotoru balansladıktan sonra çekiçli parçalama makinem neden hâlâ titriyor?
Atölye rotoru kendi hassas rulmanlarıyla, kendi makinesinde balansladı — sizinkilerle değil. Rotoru geri taktığınızda rulman geçmesindeki, yuva aşınmasındaki, kama yuvası hizasındaki ve PTO salgısındaki farklar, tezgâhta var olmayan dengesizliği yeniden ortaya çıkarır. Yeniden takmanın ardından yapılan yerinde balans, gerçek çalışma ortamındaki her şeyi düzelttiği için titreşimi genellikle daha da azaltır.
Çalışma devrinde deneme ağırlıkları kullanmak güvenli mi?
Evet, doğru sabitlendiğinde. Deneme ağırlığı cıvatalanmış veya kaynaklanmış olmalıdır — asla bantla veya telle bağlanmamalıdır. Boyutunu rotor kesiti kütlesinin yüzde 1–3'ü kadar seçin. Balanset-1A her çalıştırmada anlık titreşimi gösterir; böylece deneme ağırlığının durumu iyileştirdiğini mi yoksa kötüleştirdiğini mi izleyebilir ve gerekirse hemen durdurabilirsiniz. Çalıştırmalar sırasında tüm personel dönme düzleminin dışında durmalıdır.
Balanset-1A cihazını kullanmak için özel bir eğitime ihtiyacım var mı?
Resmi bir sertifika gerekmez. Yazılım sizi her adımda yönlendirir — sensörleri takın, rotoru çalıştırın, deneme ağırlığını takın, yeniden çalıştırın, düzeltmeleri uygulayın. Çoğu operatör 2–3 uygulama işinden sonra kendine güvenir. Vibromera video eğitimleri, ayrıntılı bir kılavuz ve WhatsApp üzerinden doğrudan teknik destek sağlar. Cihaz tüm hesapları kendisi yapar — istemleri izler, belirtilen yere kaynak yaparsınız.
Makinenizin Sallanması Şart Değil
Dengesiz bir rotor; rulmanlara, kaynaklara, cıvatalara, traktöre ve operatöre sürekli zarar veren bir kaynaktır. Ama bu çözülebilir bir sorundur. Doğru hazırlıkla ve taşınabilir bir balans cihazıyla (örneğin Balanset-1A), bir makineyi 12,8 mm/s titreşimden 1,2 mm/s değerine bir saatten kısa sürede, doğrudan sahada, rotoru sökmeden düşürebilirsiniz.
Yatırım, önlenen bir veya iki rulman arızasının ardından kendini öder. Asıl getiri, sonrasındaki aylarca süren sorunsuz çalışmadır — artık günlük rulman değişimi, çatlak şasi, tıkırdayan kabin panelleri yok.
Rotoru balanslayın. Sorunu kaynağında çözün. Gerisi kendiliğinden gelir.
Bu sayfada anlatılan prosedürler, sahada rotor balansı için taşınabilir, çift kanallı bir balans cihazı ve titreşim analizörü olan Balanset-1A kullanılarak Vibromera ekibi tarafından geliştirilmiş ve sahada denenmiştir.

Nikolai Shelkovenko
Nikolai Shelkovenko, titreşim analizi mühendisi ve Vibromera şirketinin kurucusu ile genel müdürüdür. 15 yılı aşkın süredir dönen ekipmanları test tezgâhında değil, sahada balanslıyor: malçlayıcılar, endüstriyel fanlar, kırıcılar, santrifüjler, miller ve iş milleri. Balanset cihazları işte bu çalışmadan doğdu — bir uzmanın makinenin yanına götürüp sahada tek başına kullanabileceği bir alet olarak tasarlandılar, laboratuvar ekipmanı olarak değil. Vibromera 2017 yılında kuruldu ve 2023 yılından bu yana Portekiz'in Porto şehrinde faaliyet gösteriyor. Balanset serisinin geliştirilmesi, montajı ve desteği burada yapılıyor. Amiral gemisi cihaz, tek ve iki düzlemli balanslama ile titreşim teşhisi için taşınabilir bir analizör olan Balanset-1A'dır. Nikolai müşteri desteğine, zor balanslama vakalarının çözülmesine ve yazılımın geliştirilmesine bizzat katılıyor. Dünyanın her yerinden müşterilerle, her dilde çalışıyor.


0 Yorum