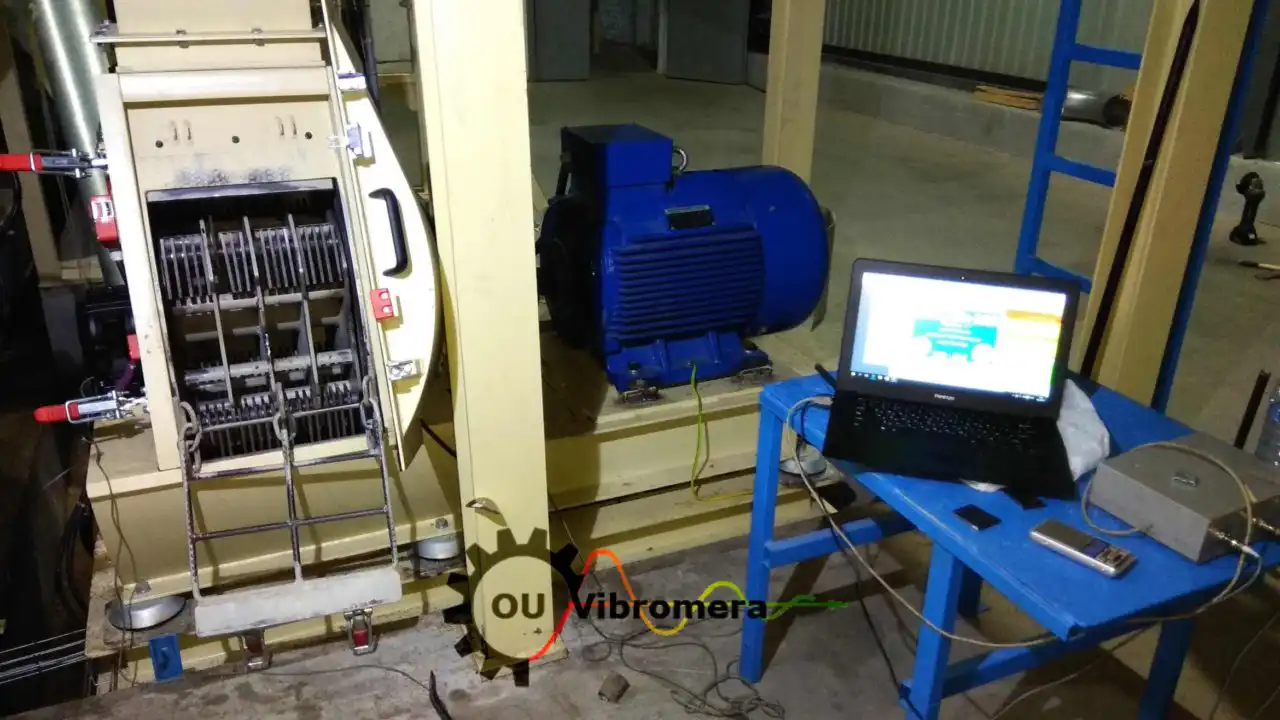
Một nhà máy công nghiệp mới đang chuẩn bị bắt đầu sản xuất, và rôto của máy nghiền búa phải được cân bằng trước khi dây chuyền đi vào hoạt động liên tục. Chúng tôi thực hiện công việc tại chỗ, trong chính ổ trục của máy nghiền, bằng máy cân bằng cầm tay Balanset-1A và một máy tính xách tay. Trang này trình bày máy, từng bước chúng tôi thực hiện với thiết bị và những gì nhà máy đạt được.
Máy và nhiệm vụ
Máy nghiền là một máy nghiền búa. Các hàng búa lắc treo trên chốt giữa các đĩa thép, và toàn bộ rôto được động cơ AC-Motoren dẫn động trực tiếp qua khớp nối. Biển thông số ghi 55 kW và 2970 rpm ở 50 Hz, nên rôto quay gần 3000 rpm.
Ở tốc độ đó, ngay cả một sai lệch khối lượng nhỏ trên rôto cũng trở thành một lực quay lớn tác động lên ổ trục, khung và nền móng; lực tăng theo bình phương tốc độ. Nhà máy muốn khởi động êm. Rôto mất cân bằng chạy kém hiệu quả, gây ra các sự cố cơ khí và có thể làm gián đoạn sản xuất ngay sau khi đưa vào vận hành. Vì vậy rôto được cân bằng trước khi nhà máy khởi động, chứ không phải sau sự cố đầu tiên.


Chúng tôi dùng Balanset-1A như thế nào, từng bước
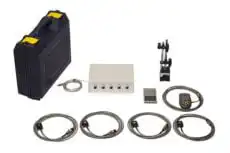
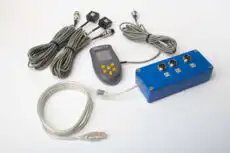
Balanset-1A đo rôto trong chính ổ trục của nó ở tốc độ làm việc. Chương trình hướng dẫn bạn qua các lần chạy và tự tính toán hiệu chỉnh; người tại hiện trường lắp cảm biến và cố định các khối lượng.
Cảm biến và tốc kế
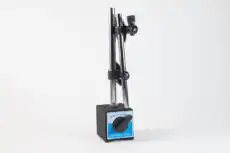
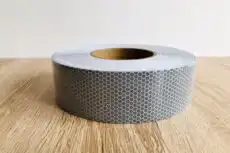
Các cảm biến rung được đặt trên vỏ ổ trục, đúng theo hướng kính, vuông góc với trục, và trên kim loại đặc, không đặt trên nắp che hay vỏ bảo vệ. Một dải băng phản quang trên trục là tham chiếu pha: tốc kế laser đọc nó mỗi vòng quay một lần. Từ lúc này cả cảm biến lẫn băng phản quang đều không được di chuyển, vì chương trình tính mọi góc từ vạch đó.
Run 0: độ rung ban đầu
Máy nghiền được khởi động khi đã lắp các búa và được đưa đến tốc độ làm việc. Chỉ cần nhấn F7 một lần là ghi lại biên độ, pha và tốc độ của dao động ở tần số quay. Đây là bức tranh "trước" của mất cân bằng.
Khối lượng thử và Run 1
Khi máy đã dừng và được khóa an toàn để không thể khởi động, một khối lượng thử có khối lượng đã biết được gắn vào rôto tại bán kính đã biết, và vị trí của nó được đánh dấu. Khối lượng được chọn theo lực: ở tốc độ làm việc, lực ly tâm của nó nên vào khoảng 7 % trọng lượng rôto (khoảng 5–10 % là hợp lý).
Chức năng "First trial weight estimate" trong chương trình, hoặc máy tính khối lượng thử miễn phí của chúng tôi, cho con số ứng với khối lượng rôto, bán kính và tốc độ đã cho.
Sau đó rôto chạy lại. Nếu khối lượng thử làm thay đổi độ rung quá ít, chương trình không chấp nhận lần chạy và yêu cầu khối lượng nặng hơn.
Tính toán
Từ sự khác biệt giữa Run 0 và Run 1, chương trình tính các hệ số ảnh hưởng và hiển thị hiệu chỉnh: khối lượng theo gam và góc, tính từ vị trí khối lượng thử theo chiều quay. Biểu đồ cực cho thấy khối lượng cần đặt ở đâu.
Trọng lượng hiệu chỉnh
Khối lượng thử được tháo ra, và khối lượng hiệu chỉnh được cố định tại cùng bán kính và góc được chỉ định. Bán kính rất quan trọng: khối lượng đã tính chỉ có giá trị tại bán kính nơi khối lượng thử được đặt.
Lần chạy hiệu chỉnh tinh
Thêm một lần chạy ở cùng tốc độ cho thấy độ rung còn dư và độ mất cân bằng còn dư. Khi đã đặt dung sai theo ISO 21940-11, chương trình đánh dấu kết quả màu xanh lá hoặc đỏ. Nếu cần hiệu chỉnh thêm một chút, nó tính phần bổ sung ngay lập tức; không cần lần chạy thử mới.

Các kiểm tra cho máy nghiền theo sổ tay Balanset-1A
- Chỉ cân bằng khi các búa đã được lắp. Nếu không có chúng, mất cân bằng sẽ quay lại ngay khi chúng được lắp vào.
- Các búa lắc có thể ổn định ở vị trí mới giữa các lần chạy. Phép thử dừng/khởi động, hai lần chạy mà không thay đổi gì, cho biết các số đọc có lặp lại hay không.
- Nhiều sóng hài với thành phần nhỏ ở tần số quay thường có nghĩa là sự cố ở hệ dẫn động, không phải mất cân bằng. Hãy kiểm tra chuỗi truyền động, kể cả khớp nối, trước khi thêm khối lượng.
kết quả
Sau khi hiệu chỉnh, chúng tôi chạy lại máy nghiền và kiểm tra theo các tiêu chuẩn vận hành. Độ rung thấp hơn đáng kể, rôto đáp ứng các tiêu chuẩn, và máy nghiền được cho phép làm việc liên tục từ ngày sản xuất đầu tiên.
Chương trình ghi lại gì sau lần chạy tinh chỉnh (trim run)
- Độ rung trước và sau, cùng mức giảm tính theo phần trăm.
- Mất cân bằng ban đầu và còn dư theo g·mm, được kiểm tra theo dung sai ISO 21940-11: đạt hoặc không đạt.
- Báo cáo HTML sẵn có và bản ghi lưu trữ của rôto, với các hệ số ảnh hưởng được lưu cho lần cân bằng tiếp theo.
Nhà máy nhận được gì
- Máy nghiền đi vào sản xuất khi đã được cân bằng, thay vì được cân bằng sau lần hỏng ổ trục đầu tiên.
- Công việc được thực hiện tại chỗ, trong chính ổ trục của máy: rôto không bị tháo ra hay gửi đến xưởng cân bằng.
- Một bản ghi để quay lại: phiên đã lưu là điểm xuất phát cho các lần kiểm tra sau này của cùng rôto.
Về thiết bị
Balanset-1A là máy cân bằng cầm tay hai kênh kiêm máy phân tích rung. Nó cân bằng rôto trên một hoặc hai mặt phẳng trong chính ổ trục của chúng, và cùng bộ này hoạt động như máy đo rung và máy phân tích phổ. Máy nghiền, quạt, máy phân loại hay máy băm thực vật đều được cân bằng bằng cùng quy trình như trên trang này.

Nikolai Shelkovenko
Nikolai Shelkovenko là kỹ sư phân tích rung động, đồng thời là người sáng lập và tổng giám đốc của Vibromera. Hơn 15 năm qua, ông cân bằng thiết bị quay ngay tại hiện trường chứ không phải trên bàn thử: máy nghiền thực bì, quạt công nghiệp, máy nghiền đá, máy ly tâm, trục và trục chính. Chính từ công việc đó mà các thiết bị Balanset ra đời — chúng được thiết kế như một công cụ mà chuyên gia có thể mang tới tận máy và sử dụng một mình ngay tại chỗ, chứ không phải thiết bị phòng thí nghiệm. Vibromera được thành lập năm 2017 và từ năm 2023 đặt trụ sở tại Porto, Bồ Đào Nha. Toàn bộ việc phát triển, lắp ráp và hỗ trợ dòng Balanset đều diễn ra tại đây. Thiết bị chủ lực là Balanset-1A, máy phân tích cầm tay dùng cho cân bằng một và hai mặt phẳng và cho chẩn đoán rung động. Nikolai trực tiếp tham gia hỗ trợ khách hàng, xử lý các ca cân bằng khó và phát triển phần mềm. Ông làm việc với khách hàng trên toàn thế giới, bằng bất kỳ ngôn ngữ nào.

