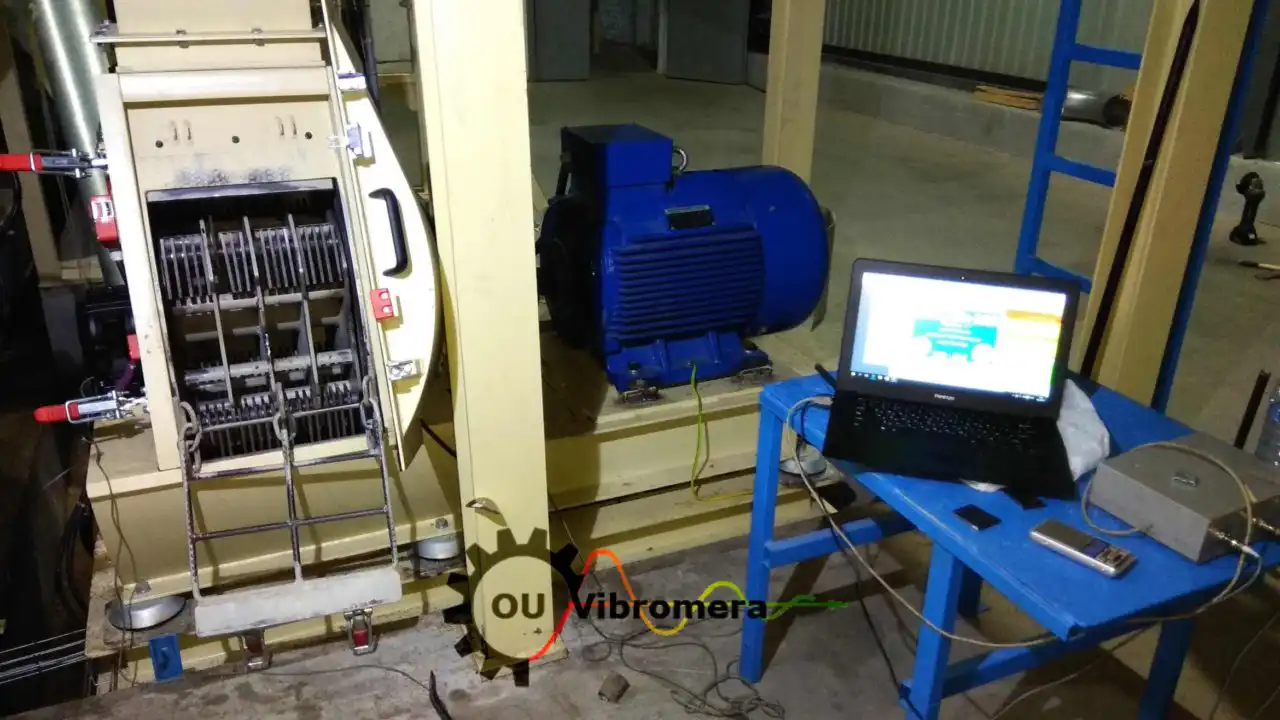
Sebuah kilang perindustrian baharu bersiap sedia untuk memulakan pengeluaran, dan rotor penghancur tukulnya perlu diimbangi sebelum barisan beroperasi secara berterusan. Kami melakukan kerja itu di tapak, dalam galas penghancur itu sendiri, dengan pengimbang mudah alih Balanset-1A dan komputer riba. Halaman ini menunjukkan mesin, setiap langkah yang kami ambil dengan instrumen, dan apa yang diperoleh kilang.
Mesin dan tugas
Penghancur ialah pengisar tukul. Baris tukul berayun tergantung pada pin antara cakera keluli, dan keseluruhan rotor dipacu terus melalui gandingan oleh motor AC-Motoren. Papan nama memberikan 55 kW dan 2970 rpm pada 50 Hz, jadi rotor berputar pada hampir 3000 rpm.
Pada kelajuan itu, walaupun ralat jisim yang kecil pada rotor menjadi daya berputar yang besar pada galas, rangka dan asas; daya meningkat mengikut kuasa dua kelajuan. Kilang mahukan permulaan yang lancar. Rotor yang tidak seimbang beroperasi dengan tidak cekap, menyebabkan masalah mekanikal dan boleh mengganggu pengeluaran sejurus selepas pentauliahan. Itulah sebabnya rotor diimbangi sebelum kilang bermula, bukan selepas kerosakan pertama.


Bagaimana kami menggunakan Balanset-1A, langkah demi langkah
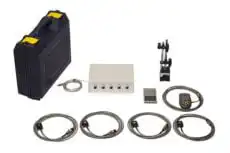
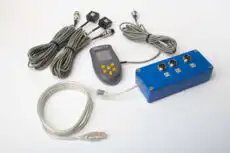
Balanset-1A mengukur rotor dalam galasnya sendiri pada kelajuan kerjanya. Program membimbing anda melalui larian dan mengira pembetulan sendiri; orang di tapak memasang penderia dan memasang pemberat.
Penderia dan takometer
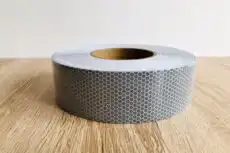
Penderia getaran dipasang pada perumah galas, benar-benar jejari, bersudut tepat dengan aci, dan pada logam padat, bukan pada pengawal atau penutup. Jalur pita pantulan pada aci ialah rujukan fasa: takometer laser membacanya sekali setiap putaran. Mulai saat ini, penderia mahupun pita tidak boleh bergerak, kerana program mengira setiap sudut dari tanda itu.
Run 0: getaran awal
Penghancur dihidupkan dengan tukul terpasang dan dibawa ke kelajuan kerja. Satu tekanan F7 merekodkan amplitud, fasa dan kelajuan getaran pada frekuensi putaran. Inilah gambaran ketidakseimbangan "sebelum".
Pemberat percubaan dan Run 1
Dengan mesin dihentikan dan dikunci daripada dihidupkan, pemberat percubaan berjisim diketahui dipasang pada rotor pada jejari yang diketahui, dan kedudukannya ditandakan. Jisim dipilih mengikut daya: pada kelajuan kerja daya emparannya hendaklah kira-kira 7 % daripada berat rotor (5–10 % ialah julat yang munasabah).
Nombor untuk jisim rotor, jejari dan kelajuan tertentu diberikan oleh "First trial weight estimate" dalam program, atau kalkulator pemberat percubaan percuma kami.
Kemudian rotor beroperasi semula. Jika pemberat percubaan mengubah getaran terlalu sedikit, program tidak menerima larian itu dan meminta pemberat yang lebih berat.
Pengiraan
Daripada perbezaan antara Run 0 dan Run 1, program mengira pekali pengaruh dan menunjukkan pembetulan: jisim dalam gram dan sudut, dikira dari kedudukan pemberat percubaan mengikut arah putaran. Gambar rajah polar menunjukkan di mana pemberat diletakkan.
Berat pembetulan
Pemberat percubaan ditanggalkan, dan pemberat pembetulan dipasang pada jejari yang sama dan sudut yang ditunjukkan. Jejari adalah penting: jisim yang dikira hanya sah pada jejari tempat pemberat percubaan berada.
Larian trim
Satu lagi larian pada kelajuan yang sama menunjukkan getaran baki dan ketidakseimbangan baki. Dengan toleransi ISO 21940-11 ditetapkan, program menandakan keputusan hijau atau merah. Jika sedikit lagi pembetulan diperlukan, ia mengira tambahan itu serta-merta; larian percubaan baharu tidak diperlukan.

Semakan penghancur daripada manual Balanset-1A
- Imbangkan hanya dengan tukul terpasang. Tanpanya, ketidakseimbangan kembali sebaik sahaja tukul dipasang.
- Tukul berayun boleh mendap ke kedudukan baharu antara larian. Ujian henti/mula, dua larian tanpa apa-apa perubahan, menunjukkan sama ada bacaan berulang.
- Banyak harmonik dengan komponen kecil pada frekuensi putaran biasanya bermaksud masalah pemacu, bukan ketidakseimbangan. Periksa rantai pemacu, termasuk gandingan, sebelum menambah pemberat.
hasil
Selepas pembetulan kami menjalankan penghancur semula dan memeriksanya mengikut piawaian operasi. Getaran jauh lebih rendah, rotor memenuhi piawaian, dan penghancur dibenarkan untuk operasi berterusan sejak hari pertama pengeluaran.
Apa yang direkodkan program selepas larian semakan
- Getaran sebelum dan selepas, dan pengurangan dalam peratus.
- Ketidakseimbangan awal dan baki dalam g·mm, disemak berdasarkan toleransi ISO 21940-11: lulus atau gagal.
- Laporan HTML siap dan rekod arkib rotor, dengan pekali pengaruh disimpan untuk pengimbangan seterusnya.
Apa yang diperoleh kilang
- Penghancur memasuki pengeluaran dalam keadaan seimbang, bukannya diimbangi selepas kegagalan galas pertama.
- Kerja dilakukan di tapak, dalam galas mesin itu sendiri: rotor tidak dikeluarkan atau dihantar ke bengkel pengimbangan.
- Rekod untuk dirujuk semula: sesi yang disimpan ialah titik permulaan untuk semakan masa depan bagi rotor yang sama.
Tentang instrumen
Balanset-1A ialah pengimbang mudah alih dua saluran dan penganalisis getaran. Ia mengimbangi rotor dalam satu atau dua satah dalam galasnya sendiri, dan kit yang sama berfungsi sebagai meter getaran dan penganalisis spektrum. Penghancur, kipas, pemisah atau mesin pemulsa diimbangi dengan prosedur yang sama seperti pada halaman ini.

Nikolai Shelkovenko
Nikolai Shelkovenko ialah jurutera analisis getaran serta pengasas dan Ketua Pegawai Eksekutif (CEO) Vibromera. Selama lebih 15 tahun, beliau telah mengimbangi peralatan berputar terus di lapangan berbanding di bangku ujian: mulcher, kipas industri, penghancur, sentrifug, aci dan gelendong. Kerja inilah yang menjadi asal usul instrumen Balanset — ia direka sebagai alat yang boleh dibawa oleh pakar terus ke mesin dan digunakan bersendirian, di tapak, bukan sebagai peralatan makmal. Vibromera diasaskan pada 2017 dan telah berpangkalan di Porto, Portugal, sejak 2023. Pembangunan, pemasangan dan sokongan siri Balanset semuanya dijalankan di sini. Instrumen unggulan kami ialah Balanset-1A, penganalisis mudah alih untuk pengimbangan satu dan dua satah serta diagnostik getaran. Nikolai terlibat secara peribadi dalam sokongan pelanggan, menyelesaikan kes pengimbangan yang sukar, dan dalam pembangunan perisian. Beliau bekerja dengan pelanggan di seluruh dunia, dalam apa jua bahasa.

