← Balanset-1A kunskapsbas — alla kapitel
Två bedömningssystem — blanda inte ihop dem
| System | Enhet | Vad den bedömer | När man ska använda |
|---|---|---|---|
| ISO 10816/20816 | mm/s (vibrationshastighet RMS) | Den monterade maskinen på sina stöd | Fältbalansering, godkännande av maskin |
| ISO 1940 / 21940-11 | g-mm (restobalans), G-klasser | Själva rotorn | Balanseringsmaskiner, rotorns datablad |
Enheten visar båda: vibration i mm/s och kvarvarande obalans i g·mm.
Bedömning utifrån vibration (mm/s)
Den allmänna skalan (typiska industrimaskiner):
| Zon | RMS, mm/s | Betydelse |
|---|---|---|
| A | upp till 1,4 | utmärkt — som en ny maskin |
| B | 1,4 – 2,8 | bra — lämplig för långvarig drift |
| C | 2,8 – 4,5 | acceptabelt under begränsad tid — planera åtgärder |
| D | över 4,5 | oacceptabelt — risk för skada |
Fältjusteringar:
- Mulchermaskiner/slåttermaskiner: upp till 4,8 mm/s är normalt; på mjuka (fjädrande) stöd upp till 7,1 mm/s; med jordbruksfaktorn 1,2–1,3 är “under 8 mm/s redan bra”. Att jaga 0,5 mm/s på en mulchermaskin är meningslöst.
- Fläktar (ISO 14694): flexibel montering (gummiupplag) har sina egna gränsvärden — en maskin med en 1x-komponent på 3.05 mm/s på gummiupplag klassas som “Good”. Ibland sätter tillverkaren en egen gräns (ett verkligt exempel: 2.78 mm/s).
- Titta inte bara på den totala vibrationen utan på 1x-komponenten: balansering minskar just den. Om totalen är 5 mm/s men 1x bara är 1 mm/s, ger ytterligare balansering nästan ingenting — resten orsakas av andra faktorer.
Bedömning utifrån restobalans (g·mm, G-klasser)
En G-klass anger den tillåtna ”specifika obalansen” med hänsyn till varvtalet. Ju snabbare rotorn snurrar, desto mindre är toleransen.
| Kvalitet | Typisk användning |
|---|---|
| G16 | kardanaxlar, jordbruksrotorer |
| G6.3 | fläktar, trummor, remskivor, elmotorer för allmänt bruk — standardvalet |
| G2.5 | turbiner, verktygsmaskiner, precisionsrotorer |
| G1.0 / G0.4 | spindlar, högprecisionsrotorer |
Programmet har en ISO 1940-toleransberäknare: rotormassa + varvtal + klass → den tillåtna restobalansen per plan. Fältet “balancing tolerance” är valfritt — det är endast informativt.
Exempel från verklig support:
- en ~80 kg rotor vid 3000 rpm: G6.3 ≈ 802 g·mm per plan, G16 ≈ 2037 g·mm;
- spindlar balanseras till G1.0–G0.4 (i supportens praktik har man nått G0.1);
- en marin/industriell fläkt efter balansering: 0.5–0.6 mm/s är ett utmärkt resultat.
Så ser resultatet av ett normalt arbete ut
”Före → efter”: referensvärden från verkliga fall:
- en mulchermaskin: 25 → 3 mm/s och 40 → 11 mm/s (en kraftigt böjd rotor — 11 mm/s är gränsen för vad som går att uppnå där);
- en Seppi-mulchermaskin: >50 mm/s → ”går mycket tyst”;
- en 4500 kg krossrotor: 6 och 8 → 0,9 och 1,3 mm/s;
- en universitetsfläkt: 4 och 7 → 0.5 och 0.6 mm/s;
- en 24-tons sockerfiberiserare: 3,2 → 0,47 mm/s;
- en kardanaxel: slutresultat 0.5 mm/s.
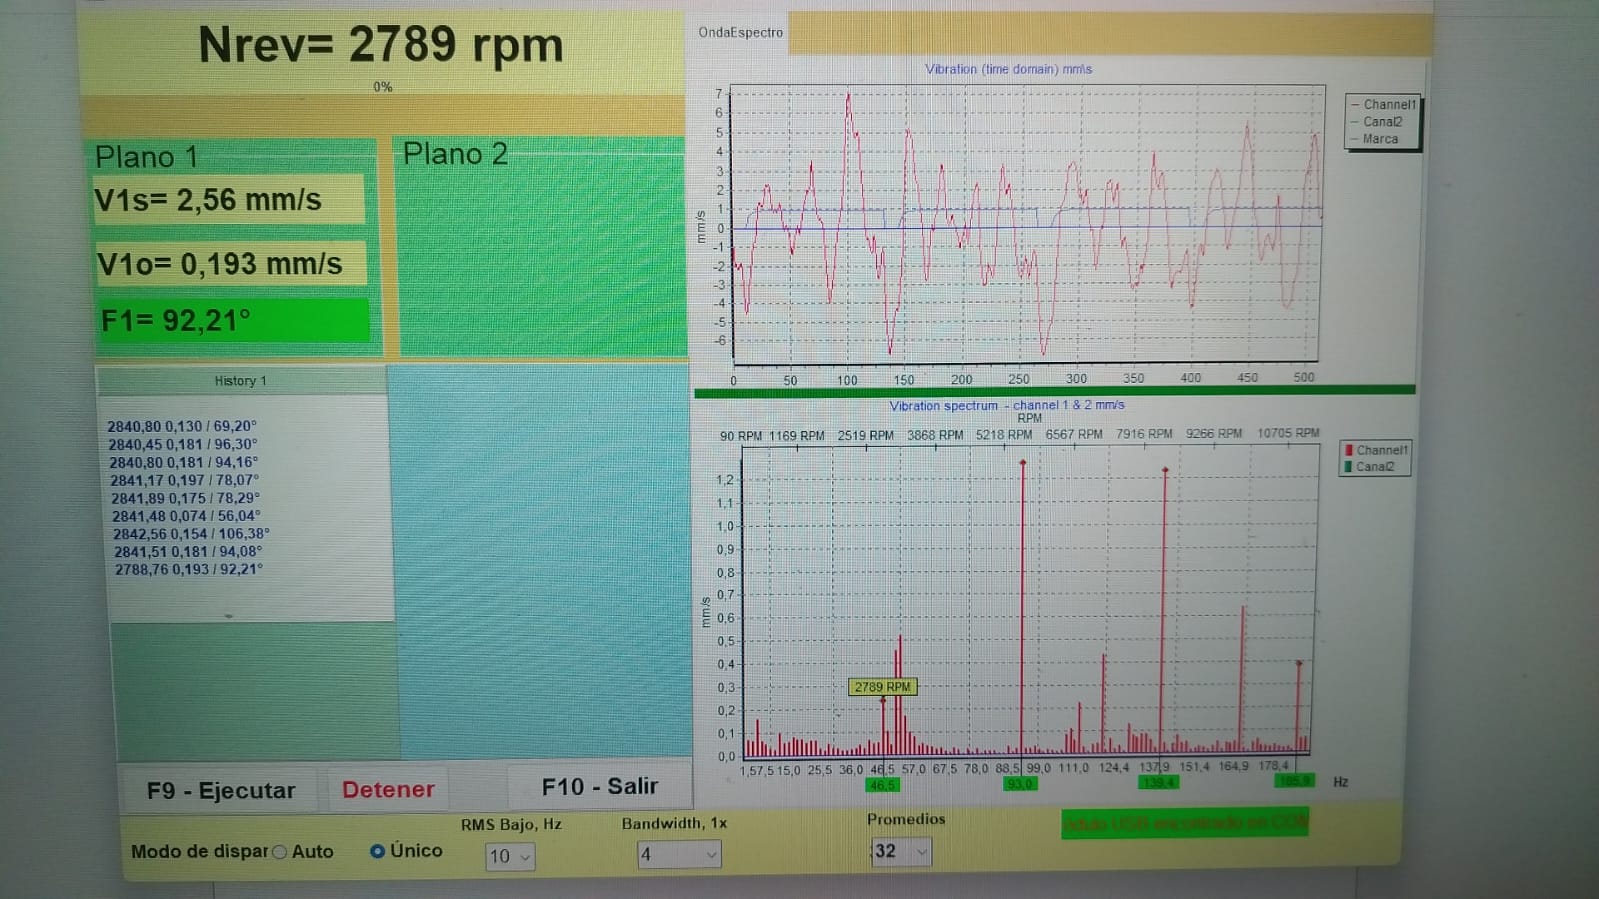
En minskning på 3–10× inom 1–2 iterationer är normalt för en sund maskin. Ingen minskning efter två iterationer — svetsa inte på mer; övergå till att söka grundorsaken (kapitel 07).
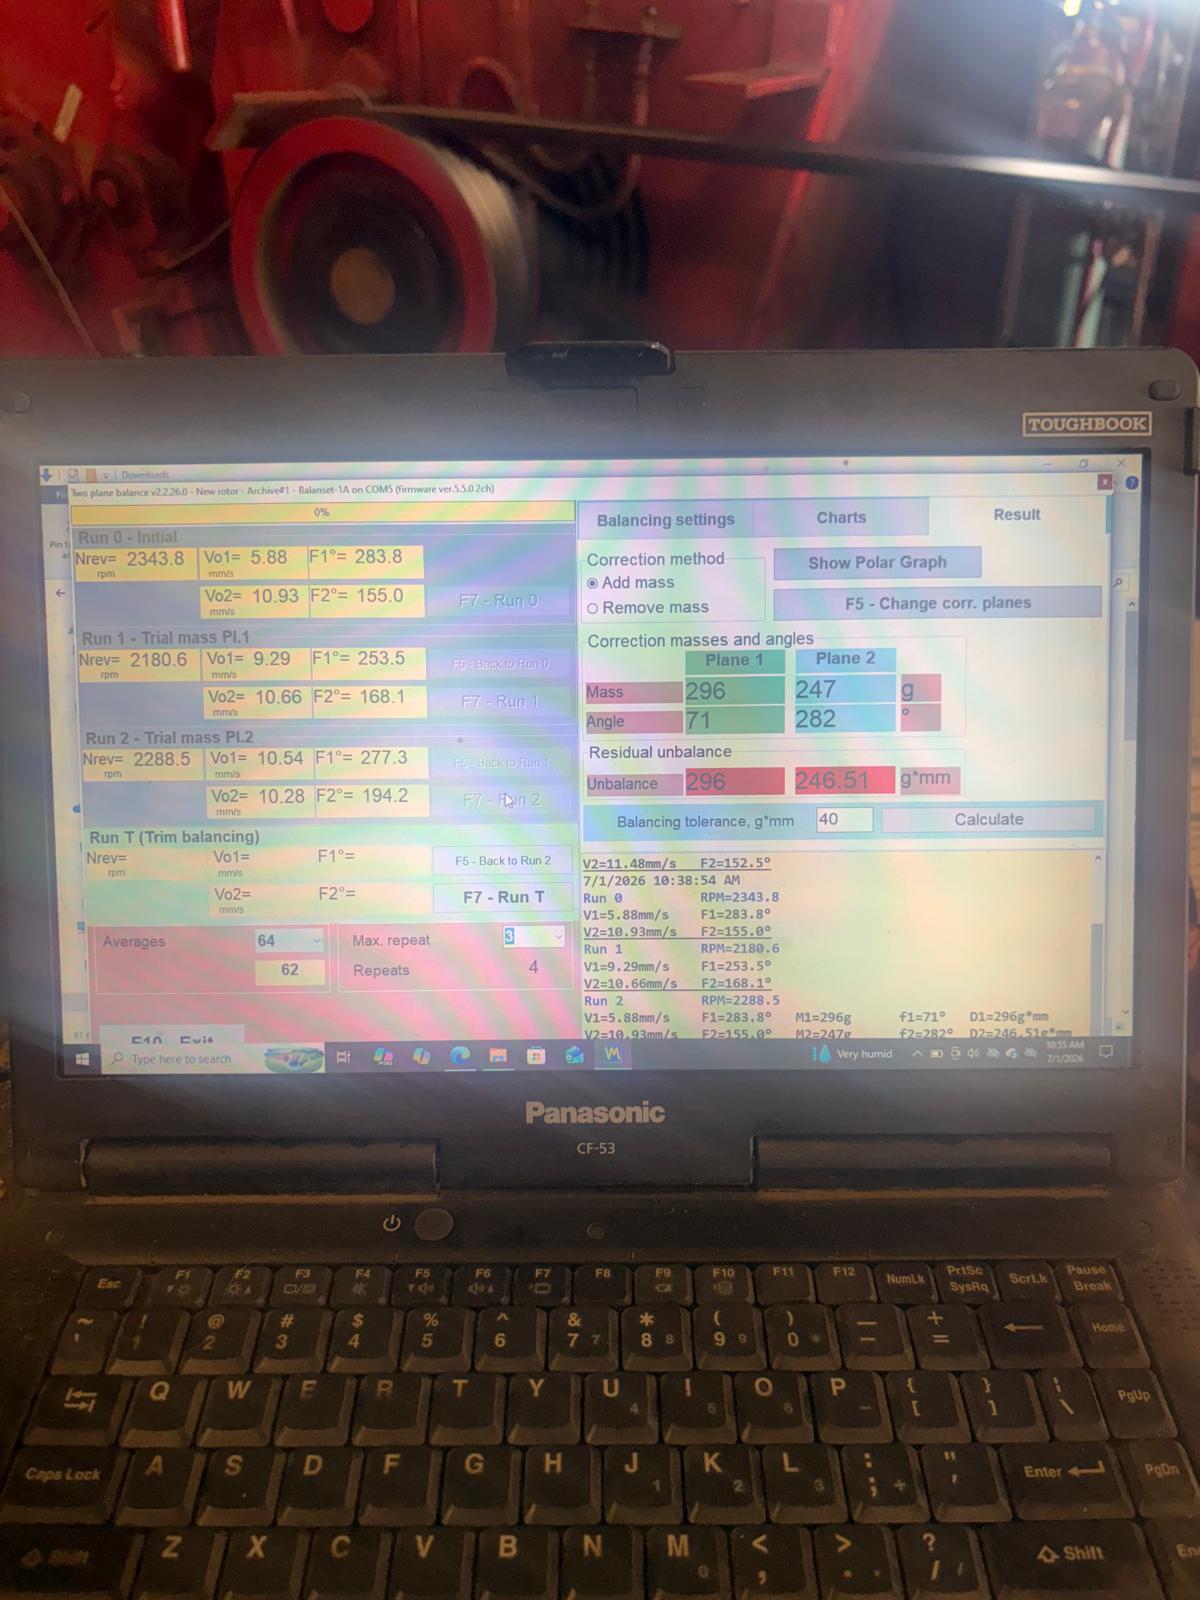
Rapporten
Programmet genererar en balanseringsrapport (mallar i mappen reporttpl — du kan ersätta med ditt eget brevhuvud): initial och slutlig vibration, varvtal, viktmassor och vinklar, restobalans. För kunden räcker detta som ett arbetsintyg.
Om ”certifikat”: enheten levereras med tillverkarens kalibreringscertifikat. Om kunden kräver ett certifikat från ett ackrediterat laboratorium (ISO/IEC 17025) utför ett lokalt laboratorium detta mot en separat avgift. Själva enheten behöver ingen årlig kalibrering.