Szárzúzó és erdészeti mulcsozó rotor kiegyensúlyozása: A teljes gyakorlati útmutató
A mulcsozó csapágyai két hétig bírják két év helyett. A traktorfülke úgy rázkódik, hogy zörögnek a műszerfal burkolatai. Próbált már olcsóbb csapágyat, erősebben meghúzott csavarokat, sőt hegesztett merevítéseket is – semmi sem segít. A rotor kiegyensúlyozatlan. Ez az útmutató pontosan megmutatja, hogyan hozza rendbe – valós, terepen mért számokkal.
Szívesebben bízná ránk? Mulcsozógépek helyszíni kiegyensúlyozása — ár és időpontfoglalás.
Mire való valójában a rotor kiegyensúlyozása
Minden forgó testnek van tömegeloszlása. Ha ez a tömeg nem szimmetrikus a forgástengely körül, a rotor forgás közben az egyik oldal felé húz. 2 000 ford/perc – tipikus TLT-fordulatszám – mellett már egy 35 grammos, 15 cm sugáron lévő tömegeltérés is több mint 22 kg centrifugális erőt fejt ki a csapágyakra, fordulatonként egyszer, másodpercenként 33-szor.
Rotor kiegyensúlyozás azt jelenti, hogy ezt a tömegeloszlást – kis súlyok felhelyezésével vagy eltávolításával – addig igazítjuk, amíg a centrifugális erők ki nem oltják egymást. A rotor így a geometriai középpontja körül forog, nem pedig a nehéz pontjai körül imbolyog. Csökken a rezgés, csökken a csapágyterhelés, és a gép nem próbálja többé szétrázni magát.
Szárzúzóknál és erdészeti mulcsozóknál a rotor egy hosszú acélhenger, amelyen 20–80 lengőkés vagy fix fog ül. Ezek a rotorok nagyok, nehezek, és gyakorlatilag lehetetlen tökéletesre gyártani őket. Minden hegesztési varrat, minden késtartó, a falvastagság minden eltérése kis tömegaszimmetriát okoz. Ezek összege a kiegyensúlyozatlanság.
Miért fontos: erők, meghibásodások és pénz
A kiegyensúlyozatlanság nem kellemetlenség, hanem romboló erő. A kiegyensúlyozatlan rotor centrifugális ereje a fordulatszámmal négyzet szerint nő: kétszeres fordulatszám – négyszeres erő. Üzemi fordulatszámon már egy közepes kiegyensúlyozatlanság is kalapácsütésszerű, ciklikus terhelésnek teszi ki a gép minden alkatrészét.
Mi megy tönkre először (és mennyibe kerül)
- Csapágyak – ezek kapják a közvetlen ütést. A kiegyensúlyozatlan rotor 30%-kal vagy még többel rövidítheti a csapágyak élettartamát. Egy minőségi csapágykészlet 50–100 €, de az igazi kár a cserénkénti 2–4 óra állásidő. Van, aki néhány naponta cseréli a csapágyakat.
- Csapágyházak – a túlzott holtjáték kiveri őket. Ha a csapágyfészek egyszer ovális lett, az új csapágy sem fog pontosan futni. Csapágyház javítása vagy cseréje: 200–500 €.
- Csavarok és rögzítőelemek – folyamatosan lazulnak. Egy rázkódó gépen minden csavar ki akar csavarodni. A laza csavar elveszett késeket, elveszett védőburkolatot, kiesett munkaidőt jelent – és balesetveszélyt.
- Megrepednek a váz hegesztései. A tartós rezgés kifárasztja és megrepeszti a szárzúzó vázát. Megjelennek a korábbi merevítőlemezekre hegesztett újabb merevítőlemezek – egy Frankenstein-gép, amely minden javítással veszít a szilárdságából.
- Szivárognak a hidraulikacsatlakozók. A rezgés meglazítja a kötéseket és felkeményíti a tömítőfelületeket. Az olajveszteség túlmelegedéshez és szivattyúkárosodáshoz vezet.
- A traktor is megsínyli. A rezgés a kardántengelyen és a hárompont-függesztésen át a traktorba jut. Tönkremehet a fülke felfüggesztése, a hajtáslánc kardáncsuklói, sőt a traktor hidraulika-szeleptömbjei is.
- A kezelő a saját testével fizet. A tartós egésztest-rezgésterhelés mozgásszervi sérülésekkel hozható összefüggésbe. Egyes kezelők a munka végeztével még órákig érzik a rezgést a kezükben.
ISO rezgési szabványok mezőgazdasági rotorokhoz
Két szabvány számít itt. ISO 1940-1 meghatározza a kiegyensúlyozási minőségi fokozatokat – mekkora maradó kiegyensúlyozatlanság fogadható el egy adott rotortípusnál. ISO 10816-3 (jelenleg ISO 20816-3) meghatározza a rezgés erősségi zónáit – a csapágyházaknál elfogadható rezgésszintet.
| ISO 1940 fokozat | Gyakorlati alkalmazás | Jellemző gépek |
|---|---|---|
| G40 | Durva mezőgazdasági gépek | Főtengelyes hajtású gépek, merev rotorok alacsony fordulatszámmal |
| G16 | Mezőgazdasági gépek, általános | Szárzúzók, erdészeti mulcsozók, kalapácsos darálók |
| G6.3 | Mezőgazdasági gépek, sima járású | Nagy fordulatszámú aprítók, centrifugálszivattyúk, ventilátorok |
| G2.5 | Villanymotorok, precíziós hajtások | Technológiai ventilátorok, szivattyú járókerekek, motor armatúrák |
| Zóna | Rezgés (mm/s RMS) | Jelentés | Szükséges intézkedés |
|---|---|---|---|
| A | < 2,8 | Új gép állapota | Nincs – kiváló |
| B | 2,8 – 7,1 | Hosszú távú működésre elfogadható | Rendszeres ellenőrzés |
| C | 7,1 – 11,2 | Csak rövid ideig elfogadható | Hamarosan tervezze meg a karbantartást |
| D | > 11,2 | Veszélyes – károsodás veszélye | Állítsa le a gépet. Azonnal javítsa meg. |
Egy csapágycsere a szárzúzón 2–3 órát vesz igénybe, és 50–100 € alkatrészköltséggel jár. Ha a rezgés miatt 12 hónap helyett 2 hetente kell cserélni, az nagyjából évi 24 plusz csere – 1 200–2 400 € alkatrészköltség, plusz 48–72 óra kiesett munkaidő.
Egyetlen állásnap a bérmunkaszezonban akár 500–1 000 € kiesett bevételt is jelenthet. A katasztrofális meghibásodás (repedt tengely, tönkrement rotor) azt jelenti: 1 500–3 000+ € alkatrészköltség és hetekig tartó várakozás.
A Balanset-1A ára €1,975 – egyszeri kiadás. Egy-két megelőzött csapágytörés már behozza az árát. Utána minden munka tiszta megtakarítás.
Géptípusok és kiegyensúlyozási sajátosságaik
Nem minden szárzúzó vagy mulcsozó viselkedik egyformán. A rotor geometriája, a kések típusa és az üzemi fordulatszám egyaránt befolyásolja, hogyan alakul ki a kiegyensúlyozatlanság, és hogyan kell korrigálni.
Szárzúzó (TLT-hajtású)
A leggyakoribb típus. Vízszintes dob, rajta Y-kések vagy kalapácsok lengő késtartókon. A kiegyensúlyozatlanság jellemzően az egyenetlenül kopott vagy elveszett késekből, illetve a rárakódott sárból ered. Az 1,2 m-nél hosszabb dobokhoz kétsíkú kiegyensúlyozás kell. A kopott késeket kiegyensúlyozás előtt cserélje, mindig átellenes párban.
Erdészeti mulcsozó (kotrógépre szerelhető)
Nehezebb rotorok fix keményfém fogakkal. A kiegyensúlyozatlanság akkor alakul ki, amikor a fogak egyenetlenül kopnak, vagy kőnek, földben rejtőző fémnek ütközve letörnek. Ezek a rotorok hidraulikus hajtásúak – a fordulatszám ingadozhat, ezért mérés közben tartsa egyenletesen. Nagyobb próbasúly kell (jellemzően 100–200 g).
Rézsűkasza / útszéli szárzúzó
A finom vágás miatt magasabb a fordulatszám, ezért érzékenyebb a kiegyensúlyozatlanságra. Rotorja gyakran könnyebb, sok kis lengőkéssel. Már csekély kiegyensúlyozatlanság is érezhető rezgést okoz. A sima járáshoz a G6.3 fokozatot célozza meg. Az üreges dobban belül is felgyűlhet a törmelék – kiegyensúlyozás előtt tisztítsa ki.
Tuskómaró / tereptisztító dob
A kategória legnehezebb rotorjai. Alacsony fordulatszám, de a nagy tömeg miatt hatalmas centrifugális erők. A kiegyensúlyozatlanságot törött fogak és hegesztett javítások okozzák. Gyakran két ember kell hozzá – az egyik a gépet kezeli, a másik a Balanset kijelzőjét figyeli. A korrekciós súly síkonként 200–500 g is lehet.
Statikus vagy dinamikus kiegyensúlyozatlanság: miért kevés a „késélű” módszer
A hagyományos módszer egyszerű: a rotort két késélű támaszra (vagy egy pár kerek rúdra) fektetik, hagyják szabadon elgördülni, és a nehéz oldalt ellensúlyozzák. Ha a rotor már nem fordul el magától, „ki van egyensúlyozva”. Ez a módszer statikus kiegyensúlyozatlanság esetén működik – amikor a tömegközéppont eltolódott a forgástengelytől.
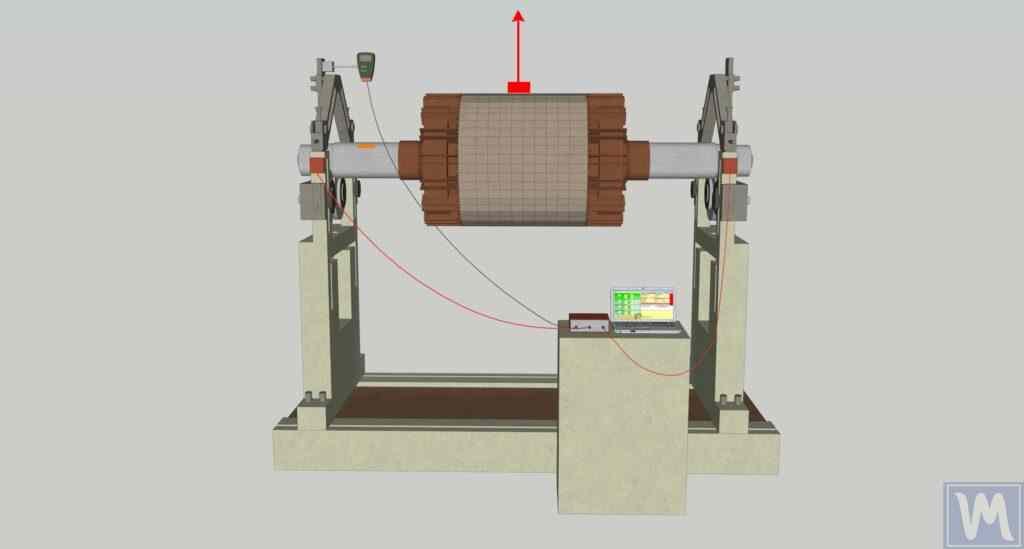
Rövid rotoroknál (ha a hossz az átmérő kb. 25%-ánál kisebb) a statikus kiegyensúlyozás elegendő lehet. Gondoljon egy ékszíjtárcsára vagy egy köszörűkorongra – ott a tömegeloszlás hibája lényegében egy síkban van.
A szárzúzó dobja hosszú. Egy átlagos TLT-hajtású szárzúzó 1,5 m-es dobjának hossz–átmérő aránya 3:1 vagy nagyobb. Képzelje el, hogy a dob egyik végén 12 óránál, a másik végén 6 óránál van egy nehéz pont. A késélű támaszokon ez a két pont kiegyenlíti egymást – a rotor vízszintesen áll, és „kiegyensúlyozottnak” tűnik.
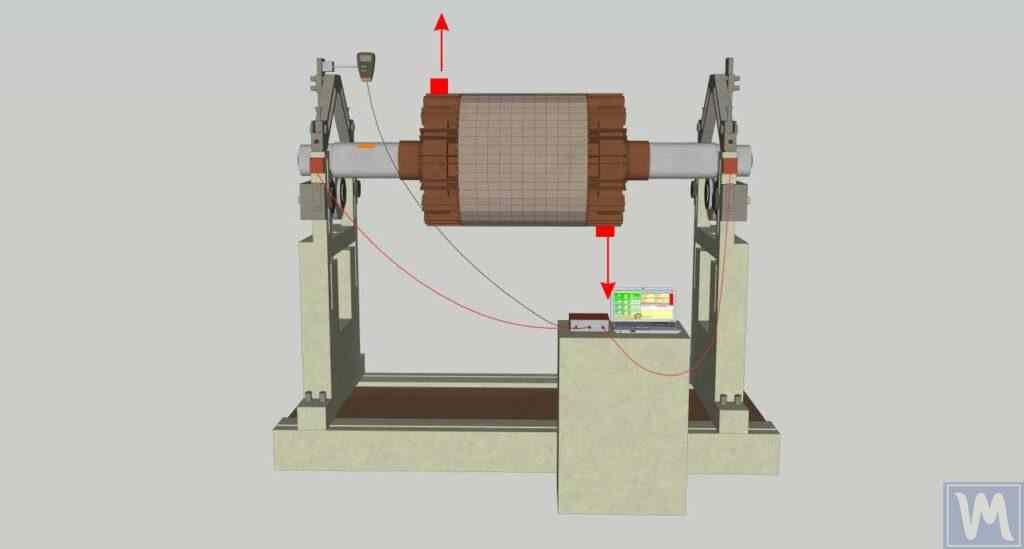
Pörgesse fel ugyanezt a rotort 2 000 ford/perc fordulatszámra: mindkét nehéz pont a saját irányába kifelé húzó centrifugális erőt kelt. Az eredmény egy erőpár – csavaró hatás, amely a rotort a két vége között billegteti. Ez a dinamikus kiegyensúlyozatlanság, és álló rotoron láthatatlan.
Ökölszabály: Ha a rotor hossza meghaladja az átmérő 25%-át, számítson dinamikus kiegyensúlyozatlanságra, és alkalmazzon kétsíkú kiegyensúlyozást. Gyakorlatilag minden szárzúzódobnál, erdészeti mulcsozó dobnál és aprítórotornál ez azt jelenti, hogy egyedül a dinamikus kiegyensúlyozás hatékony.
Miért nem elég a műhelyi kiegyensúlyozás
Egyes üzemeltetők gépműhelybe küldik a rotort padi kiegyensúlyozásra. A műhely saját precíziós csapágyazású kiegyensúlyozó gépbe fogja a rotort, és megméri a kiegyensúlyozatlanságot. Súlyokat tesznek rá, ellenőrzik, visszaküldik. A rotor „tökéletesen kiegyensúlyozva” érkezik vissza.
Visszaszereli. Még mindig rezeg. Miért?
- Különböző csapágyak. A műhely kiegyensúlyozó gépében precíziós, szinte nulla hézagú csapágyak vannak. A szárzúzó csapágyaiban üzemi hézag van, némi kopás, és előfordulhat, hogy kivert csapágyházban ülnek. A rotor az Ön gépében kicsit más középpont körül forog, mint a műhelyben.
- Illesztési tűrések. Amikor visszacsavarozza a rotort, a tengely–csapágy illesztés, a reteszhorony helyzete, valamint a szíjtárcsa vagy a tengelykapcsoló pozíciója nem feltétlenül egyezik a műhelyi beállítással. Már 0,01 mm excentricitás a tengelykapcsolónál is kiegyensúlyozatlanságot okoz.
- Üzemi körülmények. Terhelés alatt a kések kifelé lendülnek, és megváltozik a tömegeloszlásuk. A rotorcső hőtágulása üzemi hőmérsékleten eltolja az egyensúlyi pontot. A kardántengely beállítása és a hajtószíj feszessége befolyásolja a csapágyterhelést.
Helyszíni kiegyensúlyozás (a rotor kiegyensúlyozása az Ön gépébe szerelt állapotban) mindezeket a valós tényezőket figyelembe veszi. Az érzékelők azt mérik, amit a csapágyak valódi üzemi körülmények között ténylegesen elszenvednek. Ezért a helyszíni eredmény általában jobb a műhelyinél – és a rotort ki sem kell szerelni a gépből.
Előkészítés: ellenőrzőlista kiegyensúlyozás előtt
A kiegyensúlyozás a tömegeloszlást korrigálja. Törött alkatrészt nem javít meg. Minden előkészítésre szánt perc tíz percnyi későbbi hibakeresést takarít meg.
- Tisztítsa meg a rotort. Távolítson el minden rászáradt sarat, feltekeredett drótot, növényi maradványt és törmeléket – kívülről és belülről is (üreges dobnál). Már 50 g száraz sár is akaratlan ellensúlyként hat.
- Vizsgálja meg a csapágyakat. Fogja meg a rotortengelyt az egyes csapágyak mellett, és ellenőrizze a játékot – bármilyen radiális vagy axiális lötyögés azt jelenti, hogy előbb a csapágyat kell cserélni. Lassú forgatás közben figyeljen a csikorgó vagy kattogó hangra.
- Ellenőrizze valamennyi kést és kalapácsot. Mindegyik legyen a helyén, lendüljön szabadon, és nagyjából azonos tömegű legyen. Ha egy törött vagy erősen kopott, cserélje ki az átellenes párjával együtt. A szárzúzóknál a hiányzó kés a kiegyensúlyozatlanság 1. számú oka.
- Keressen repedéseket. Nézze át a rotorcsövet, a véglapokat, a késtartókat és a váz hegesztési varratait. A repedt rotor szabálytalan rezgést kelt, amelyet nem lehet kiegyensúlyozni – a repedés centrifugális terhelés alatt változtatja az alakját.
- Ellenőrizze a szíjfeszességet / a kardántengely beállítását. A laza szíj megcsúszik, és ingadozó fordulatszámot ad. A rosszul beállított kardántengely olyan rezgést kelt, amely nem kiegyensúlyozatlanságból ered. Előbb ezeket javítsa ki.
- Ellenőrizze a felfekvést („lágy láb”). Minden rögzítőcsavar meg van húzva? Vízszintesen áll a szárzúzó? Az egyenetlen felfekvés rezonanciát okoz, ami felerősíti a rezgést.
- Mielőtt a rotorhoz nyúl, állítsa le és biztosítsa a motort újraindítás ellen (lockout/tagout). Vegye ki a kulcsot. Ha van, kapcsolja be a TLT-féket.
- Hegesztéskor, köszörüléskor és minden próbafutás alatt viseljen védőszemüveget.
- Próbafutás (forgó rotor) közben mindenkinek távol kell maradnia a forgás síkjától. A 2 000 ford/perc mellett meglazult próbasúly lövedékként repül.
- Használjon hallásvédőt – a szabadon lévő szárzúzó dobok üzemi fordulatszámon könnyen meghaladják a 95 dB-t.
- Bekapcsolt TLT mellett soha ne nyúljon a rotor környezetébe. A fényvisszaverő szalagot szükség esetén álló rotornál, kötél vagy bot segítségével ragassza fel.
7 lépéses helyszíni kiegyensúlyozási eljárás Balanset-1A-val
Ez a befolyásolási együtthatók módszere, amelyet a Balanset-1A automatizál. Három mérési futást végez, majd felszereli a végleges korrekciós súlyokat. A trigonometriát a szoftver számolja.
Előzetes ellenőrzés és előkészítés
Menjen végig a fenti ellenőrzőlistán. Jelölje meg az 1. síkot (az 1. csapágy közelében, jellemzően a hajtásoldalon) és a 2. síkot (a 2. csapágy közelében, a szabad végen). Ide kerülnek a próbasúlyok és a végleges korrekciós súlyok.
Mérje le a próbasúlyt precíziós mérlegen. Jó kiindulópont a rotorszakasz tömegének 1–3%-a. Egy 30 kg-os dobnál ez 300–900 g, egy 5 kg-os rotorszakasznál 50–150 g. A cél, hogy a rezgésamplitúdó mérhetően, 20–30%-kal változzon.
Érzékelők és fordulatszámmérő felszerelése
Rögzítse az 1. rezgésérzékelőt a csapágyházra az 1. síkban, a 2. érzékelőt a 2. síkban. Használja a mágneses talpakat, és az érzékelőket a rotor tengelyére merőlegesen állítsa be (általában a vízszintes irány adja a legerősebb jelet). Tisztítsa meg a felfekvő felületet – az olaj és a festék gyengíti a mágneses tapadást.
Ragasszon fényvisszaverő szalagot a rotorra vagy a szíjtárcsára. Szerelje a lézeres fordulatszámmérőt a mágneses állványára úgy, hogy a lézer a teljes körülfordulás alatt a szalagra mutasson. Csatlakoztassa az érzékelőket a Balanset-1A bemeneteire (X1, X2; a fordulatszámmérőhöz X3). A műszert USB-n kösse a laptophoz.
0. futás – a kiindulási rezgés rögzítése
Indítsa el a Balanset szoftvert. Válassza a Két síkú kiegyensúlyozás módot. Hozzon létre egy új mérést. Pörgesse fel a rotort üzemi fordulatszámra (TLT-ről jellemzően 2 000 ford/perc). Várjon 5–10 másodpercet, amíg a fordulatszám beáll. Rögzítse a kiindulási rezgésamplitúdót (mm/s) és a fázisszöget mindkét érzékelőnél.
Jegyezze fel ezeket az értékeket – ezek az „előtte” számok. 7 mm/s felett már komoly kiegyensúlyozatlanságról van szó. 11 mm/s felett az ISO 10816-3 szerint a veszélyzónában jár.
1. futás – próbasúly az 1. síkban
Állítsa le a rotort. Adja meg a szoftverben a próbasúly tömegét (gramm) és sugarát (mm). Csavarozza a próbasúlyt szorosan egy késtartóra, vagy hegessze ideiglenesen a dobra, az 1. síkszerinti helyen. Jelölje meg a szöghelyzetet (a fényvisszaverő szalag jelétől mérve, forgásirányban).
Indítsa el a rotort. Rögzítse a rezgést a felszerelt próbasúllyal. Állítsa le a rotort. Távolítsa el a próbasúlyt.
Ellenőrizze: változott-e a rezgés amplitúdója vagy fázisa legalább 20%-kal? Ha nem, vegyen nehezebb próbasúlyt, és ismételje meg ezt a futást.
2. futás – próbasúly a 2. síkban
Szerelje fel ugyanazt a próbasúlyt a 2. sík szerinti helyre (a másik csapágy közelében). Jelölje meg a szöghelyzetet. Járassa a rotort, rögzítse az értékeket. Állítsa le. Távolítsa el a próbasúlyt.
E futás után a szoftver minden szükséges adattal rendelkezik – három rezgésmérés (0., 1. és 2. futás) ismert próbasúly-helyzetekkel. Ebből kiszámítja a befolyásolási együtthatókat, és megadja a pontos korrekciós tömegeket.
Végleges korrekciós súlyok felszerelése
A szoftver két eredményt ad: a korrekciós súly tömegét és szögét az 1. síkhoz, valamint a korrekciós súly tömegét és szögét a 2. síkhoz. Vágjon acéldarabokat a kiszámított tömegre (használjon mérleget – a pontosság számít). A szögeket a referenciajeltől mérje, forgásirányban.
Hegessze fel a korrekciós súlyokat a kiszámított helyekre. Jó beolvadású varratot készítsen – ezeknek a súlyoknak évekig bírniuk kell a TLT-hajtás rezgését és az ütéseket.
Ellenőrzés és dokumentálás
Járassa meg a rotort még egyszer, utoljára. A szoftver összeveti az új rezgést az eredetivel. Cél: 2,8 mm/s alatt kiváló (A zóna), 4,5 mm/s alatt jó. Ha a maradó rezgés még túl magas, a szoftver felajánlja a következőt: trim-kiegyensúlyozás – egy további futás a korrekciók pontosítására.
Mentse el a jegyzőkönyvet a Balanset szoftverben. Írja fel a kiegyensúlyozás dátumát és a maradó rezgést egy, a gépre ragasztott címkére. Ez lesz a karbantartási kiindulási érték.
Kész. Néhány alkalom után az egész eljárás jellemzően 45–90 percet vesz igénybe. A gépnek most érezhetően simábban kell járnia – a kezelők gyakran mondják, mintha egy másik gép lenne.
Terepi beszámoló: erdészeti mulcsozó, Közép-Portugália
Gép: Hidraulikus erdészeti mulcsozó 20 tonnás kotrógépen. Rotorátmérő 500 mm, hossz 1 200 mm, tömeg kb. 380 kg. 48 fix keményfém fog. Üzemi fordulatszám 1 800 ford/perc, hidromotoros hajtással.
Probléma: A kezelő három hónapon át 10–14 naponta cserélte a főcsapágyakat. A mulcsozó vázán a rögzítési pontoknál látható repedések voltak – korábban már kétszer hegesztették. A kotrógép kezelője erős rezgésre panaszkodott a fülkében. A vállalkozó csapágyköltségben és állásidőben átlagosan heti 400 eurót veszített.
Amit találtunk: A dob egyik végéről két fog hiányzott (földbe temetett betonnak ütköztek). Egy fog megrepedt és részben levált. Mindhárom fog cseréje és az üreges dob belsejében rászáradt sár kitisztítása után megmérték a kiindulási rezgést: 12,8 mm/s a hajtásoldali csapágynál és 9,4 mm/s a szabad végén – mélyen az ISO D zónában (veszélyes).
Kiegyensúlyozási eljárás: Kétsíkú dinamikus kiegyensúlyozás Balanset-1A-val. Próbasúly: 120 g-os csavar. Korrekciós súlyok: 85 g 142°-nál az 1. síkon, 110 g 267°-nál a 2. síkon. A dob véglapjaira hegesztve.
Eredmény: A maradó rezgés a következőre csökkent: 1,2 mm/s a hajtásoldalon és 1,6 mm/s a szabad végen – stabilan az A zónában. Teljes munkaidő a fogcserével együtt: 2,5 óra. Csak a kiegyensúlyozási eljárás: 55 perc.
Hibaelhárítás: Kiegyensúlyozás után is rezeg?
Végigcsinálta az eljárást, felhegesztette a korrekciós súlyokat, a rezgés mégis alig változott. Mielőtt a műszerben keresné a hibát, menjen végig módszeresen ezen a három csoporton.
1. Mechanikai problémák (leggyakoribb)
- Kopott vagy sérült csapágyak – még a vadonatúj olcsó csapágyaknak is lehet túl nagy a belső hézaguk. Beszerelés után ellenőrizze a holtjátékot.
- Hajlott tengely – a görbe tengely 1× fordulatszámú rezgést kelt, ami kiegyensúlyozatlanságnak látszik, de súlyokkal nem javítható. Mérje meg a tengely ütését mérőórával: 0,05 mm-nél nagyobb TIR (teljes mért ütés) már hiba.
- Hiányzó vagy egyenetlen kések – egyetlen hiányzó 500 g-os kalapács 200 mm-es sugáron 500 g × 200 mm = 100 000 g·mm kiegyensúlyozatlanságot okoz – ez akár több is lehet, mint amennyi az egész rotorban volt a kiegyensúlyozás előtt.
- Törmelék a dob belsejében – az üreges rotorba szorult föld, kavics vagy növényi maradvány forgás közben elmozdul, ettől a rezgésértékek ugrálnak és nem ismételhetők.
- Repedt keret vagy rögzítés – a repedés megváltoztatja a gép merevségét, és rezonanciát okozhat. Nyomja meg a vázat több ponton, és figyelje, változik-e a rezgés hangja.
- Laza csavarok bárhol – ellenőrizze a szárzúzó, a hárompont-függesztés és a TLT-csatlakozás minden kötőelemét.
2. Feltételek a kiegyensúlyozás során
- Rezonancia – ha az üzemi fordulatszám egybeesik a gép valamelyik sajátfrekvenciájával (szerkezeti rezonancia), a tökéletesen kiegyensúlyozott rotor is erősen rezeg. Ha lehet, próbálja kissé más fordulatszámon (±10%) kiegyensúlyozni.
- Ingadozó fordulatszám – a traktor motorfordulatának mindhárom futás alatt stabilnak kell lennie. Ha a TLT fordulatszáma 5%-nál többet változik, a fázisadatok megbízhatatlanok.
- Valami megváltozott a futások között – elmozdult egy érzékelő, odébb állt a traktor, leesett egy kés, megcsúszott a szíj. Ha bármelyik mérési feltétel megváltozott, kezdje újra a 0. futástól.
3. Hibák a kiegyensúlyozás menetében
- A próbasúly túl könnyű – ha a 0. és az 1. futás közötti rezgésváltozás 20%-nál kisebb, a szoftver számítási pontossága romlik. Használjon nehezebb próbasúlyt.
- Fent maradt a próbasúly – a végleges korrekciós súlyok felszerelése előtt győződjön meg róla, hogy a próbasúlyt levette. Ez a leggyakoribb hiba.
- Rosszul mért szög – a szögeket a fényvisszaverő szalag jelétől, forgásirányban kell mérni. Forgásiránnyal szemben mérve a súly 180°-kal rossz helyre kerül.
- Elmozdult fordulatszámmérő – ha a lézer a futások között elmozdult, a fázisértékek hamisak. Rögzítse mereven.
- Napfény zavarása – az optikai fordulatszámmérő közvetlen napfényben kihagyhat impulzusokat. Árnyékolja le az érzékelőt.
- Korrekciós súly rossz sugáron – a szoftver egy adott sugárra számol. Ha a súlyt ettől eltérő sugáron hegeszti fel, a tényleges korrekció arányosan változik.







Gyakran ismételt kérdések
Kiegyensúlyozhatom a rotort anélkül, hogy kiszerelném a szárzúzóból?
Igen – sőt, ez az ajánlott módszer. Helyszíni (gépen végzett) kiegyensúlyozásnál a rotor a gépben marad. Az érzékelőket a csapágyházakra rögzíti, a rotort a TLT-ről megforgatja, a Balanset-1A pedig kiszámítja a korrekciós súlyokat. Az eredmény gyakran jobb, mint a műhelyi kiegyensúlyozásé, mert figyelembe veszi a valós csapágyhézagokat, a csapágyházak beállítását és az üzemi terhelést. A legtöbb helyszíni munka 45–90 percet vesz igénybe.
Melyik ISO 1940 kiegyensúlyozási fokozat kell a szárzúzómhoz?
A legtöbb szárzúzó és erdészeti mulcsozó besorolása: G16 fokozat (általános mezőgazdasági gépek). A nagyobb fordulatszámú rézsűkaszáknál és precíziós aprítóknál érdemes a G6.3fokozatot is megcélozni. A Balanset-1A szoftvere a rotor tömege és fordulatszáma alapján grammban kiszámítja a megengedett maradó kiegyensúlyozatlanságot – nem kell táblázatokban keresgélnie.
Milyen gyakran kell újra kiegyensúlyozni a rotort?
A munkakörnyezettől függ. Erdészeti munkánál és területtisztításnál (kövek, földben rejlő törmelék, nagy ütésterhelés) ellenőrizze a kiegyensúlyozottságot 100–200 üzemóránként vagy valahányszor fogat cserél. Könnyebb legelőzúzásnál szezononként egyszer általában elég. A kések vagy a csapágyak cseréje, illetve a rotoron végzett bármilyen mechanikai beavatkozás után mindig egyensúlyozza ki újra.
Miért rezeg a szárzúzóm még azután is, hogy a műhelyben kiegyensúlyozták a rotort?
A műhely a saját gépén, a saját precíziós csapágyaival egyensúlyozta ki a rotort – nem az Önén. Amikor a rotort visszaszereli, a csapágyillesztés, a csapágyház kopása, a reteszhorony helyzete és a TLT-hajtás ütése miatt olyan kiegyensúlyozatlanság jelenik meg újra, amely a próbapadon nem létezett. A visszaszerelés utáni helyszíni kiegyensúlyozás rendszerint tovább csökkenti a rezgést, mert mindent a valós üzemi környezetben korrigál.
Biztonságos próbasúlyokat használni üzemi fordulatszámon?
Igen, ha megfelelően van rögzítve. A próbasúlyt csavarozni vagy hegeszteni kell – soha ne ragasztószalaggal vagy dróttal rögzítse. A próbasúly a rotorszakasz tömegének 1–3%-a legyen. A Balanset-1A minden futás alatt élőben mutatja a rezgést, így látja, hogy a próbasúly javít vagy ront-e a helyzeten, és szükség esetén azonnal leállíthat. Futás közben mindenkinek távol kell maradnia a forgás síkjától.
Szükségem van speciális képzésre a Balanset-1A használatához?
Nincs szükség hivatalos tanúsítványra. A szoftver lépésről lépésre végigvezeti: érzékelők felszerelése, rotor futtatása, próbasúly felhelyezése, újabb futás, korrekciós súlyok felszerelése. A legtöbb kezelő 2–3 gyakorló munka után magabiztosan dolgozik. A Vibromera oktatóvideókat, részletes kézikönyvet és közvetlen műszaki támogatást biztosít WhatsAppon. A számolást a műszer végzi – Ön követi az utasításokat, és oda hegeszt, ahová a műszer mutatja.
A szárzúzónak nem kell rázkódnia
A kiegyensúlyozatlan rotor folyamatosan rombol – a csapágyakat, a hegesztéseket, a csavarokat, a traktort és a kezelőt is. Pedig a probléma megoldható. Megfelelő előkészítéssel és egy hordozható kiegyensúlyozóval, mint a Balanset-1A, a gép rezgését 12,8 mm/s-ról 1,2 mm/s-ra csökkentheti egy órán belül, közvetlenül a helyszínen, a rotor kiszerelése nélkül.
A beruházás egy-két megelőzött csapágytörés után megtérül. Az igazi hozam a hónapokon át tartó zavartalan üzem – nincs többé napi csapágycsere, repedt váz és zörgő fülkeburkolat.
Egyensúlyozza ki a rotort. Szüntesse meg a problémát a forrásánál. Minden más ebből következik.
Az ezen az oldalon leírt eljárásokat a Vibromera csapata dolgozta ki és tesztelte a terepen a Balanset-1A-val – egy hordozható, kétcsatornás kiegyensúlyozó és rezgéselemző műszerrel, amelyet rotorok helyszíni kiegyensúlyozására terveztek.

Nikolai Shelkovenko
Nikolai Shelkovenko rezgésanalízis-mérnök, valamint a Vibromera alapítója és ügyvezetője. Több mint 15 éve nem próbapadon, hanem a helyszínen egyensúlyoz ki forgó berendezéseket: mulcsozókat, ipari ventilátorokat, törőgépeket, centrifugákat, tengelyeket és orsókat. Ebből a munkából nőttek ki a Balanset műszerek — olyan eszköznek szánták őket, amelyet a szakember magával vihet a géphez, és egyedül, a helyszínen használhat, nem pedig laboratóriumi berendezésnek. A Vibromera 2017-ben alakult, és 2023 óta a portugáliai Portóban működik. A Balanset sorozat fejlesztése, összeszerelése és támogatása itt zajlik. A zászlóshajó műszer a Balanset-1A, egy hordozható analizátor egy- és kétsíkú kiegyensúlyozáshoz, valamint rezgésdiagnosztikához. Nikolai személyesen részt vesz az ügyfélszolgálatban, a nehéz kiegyensúlyozási esetek megoldásában és a szoftver fejlesztésében. A világ minden tájáról érkező ügyfelekkel dolgozik, bármilyen nyelven.


0 Megjegyzések