Balanset-1A · Vibromera · rotorok terepi kiegyensúlyozása
Terepi kiegyensúlyozás Balanset-1A-val, lépésről lépésre: A teljes útmutató
A gyors útmutató bővített változata. Hozzáteszi, amit a rövid utasítások kihagynak: azokat a technikákat és szabályokat, amelyeket Nikolai újra és újra elmagyaráz az ügyfeleknek a beszélgetéseiben (≈650 ügyfélszolgálati beszélgetés), valamint a pontos eljárásokat a hivatalos szoftverkézikönyv (mindkét kiadás — 2.2.x és 2.3.x). Igyekeztünk a lehető legalaposabban és legközérthetőbben megírni: az útmutatót olvashatod végig, mint egy tankönyvet, vagy belelapozhatsz szakaszonként, mint egy kézikönyvbe.
A fél szabály
Hibamentes szögreferencia
~40 probléma megoldással
Tipikus gépek
ISO 1940 · ISO 10816/20816
A lényeg — Nyolc szabály, amely mindent eldönt
Ha csak ezeket jegyzed meg, a legtöbb kiegyensúlyozási munka sikeres lesz
Nikolai tapasztalata szerint az „nem akar kiegyensúlyozódni” esetek 50–90%-a csapágy, repedés vagy rezonancia — nem kiegyensúlyozatlanság. Vedd le a szíjakat, mozgasd meg a tengelyt feszítővassal két irányban, vizsgáld át a hegesztési varratokat, húzd meg a csavarokat. A legkisebb csapágy-holtjáték is teljesen kizárja a kiegyensúlyozást.
Soha ne szereld fel egyszerre a műszer által kiszámított teljes tömeget. Szereld fel a felét (majdnem kiegyensúlyozott rotornál a harmadát), végezz egy finombeállító futtatást, és figyeld a reakciót. A valós gép nemlineáris — a teljes tömeg gyakran túlkompenzál, és 180°-kal átfordítja a szöget.
A korrekciós súly szögét attól a ponttól kell mérni, ahol az adott sík próbasúlyát felszerelték, a rotor forgásirányában. Nem a fényvisszaverő jelöléstől! Ez az első számú kezdő hiba. Minden síknak saját nullpontja van.
Egy érvényes próbafuttatás az 1×-es amplitúdót 20–30%-kal, vagy a fázist 20–30°-kal változtatja meg. Ennél kevesebb esetén a műszernek nincs miből dolgoznia — a számítás használhatatlan lesz: növeld a súlyt, és ismételd meg. A kétszeresnél nagyobb változás is rossz.
Kiegyensúlyozás előtt nyisd meg a Vibration Meter (F5) ablakot, és figyeld: az amplitúdónak és a fázisnak ismétlődnie kell (szórás akár 10–15%-ig, fázis akár 10°-ig). A „vándorló” értékek rezonancia vagy mechanikai probléma jelei: ne kiegyensúlyozz.
Éles rezgésugrás a fordulatszám 100–200 ford./perc-es változásánál, ~180°-os fáziscsere, a korrekciós súlyok „körbe-körbe járása” — ez rezonancia. Keresd meg kifutási görbével vagy ütőteszttel, és a görbe sík „fennsíkján” egyensúlyozz ki, 20–30%-os fordulatszám-tartalékkal.
A fordulatszámnak, az érzékelők, a tachométer és a jelölés helyzetének, a szíjfeszességnek — mindennek azonosnak kell lennie minden futtatásban. Ha bármi is megváltozott (akár a merevség hegesztés után), kezdd elölről az eljárást a Run 0 és a próbatömegeket.
A finombeállítási lépéseknek soha nincs vége — a műszer mindig javasol még egy kis súlyt. Viszonyítási pontok: ~5 mm/s alatt jó terepi eredmény; 2 mm/s alatt egy érme megáll az élén. Egy egészséges gép 4–5 futtatás alatt kiegyensúlyozódik; ha sok futtatást végeztél eredmény nélkül, keress mechanikai okot.
Hogyan használd ezt az útmutatót. Ha ez az első kiegyensúlyozási munkád, olvasd el a szakaszokat sorrendben — kb. egy órát vesz igénybe, és egy napot spórol a terepen. Ha már dolgozol a műszerrel, tartsd meg a „Hibaelhárítás” és „Gépek” szakaszok és az ellenőrzőlisták kéznél vannak. Az ellenőrzőlista pipái megmaradnak a fájl bezárása és újranyitása után is.
Hogyan működik — elmélet közérthetően
Öt perc elmélet, amely megmagyarázza az eljárás minden „furcsaságát”
Mi a kiegyensúlyozatlanság
Az ideális rotor tömege egyenletesen oszlik el, súlypontja pedig pontosan a forgástengelyen fekszik. A valós rotornak mindig van egy „nehéz pontja”: hegesztési varrat, kopás, rárakódott szennyeződés, gyártási pontatlanság. A rotor forgása közben ez a többlettömeg magához húzza azt — fordulatonként egyszer. Az eredmény pontosan a forgási frekvencián jelentkező rezgés: ezt nevezik 1×-es komponens („egy-x”), vagy fordulatonkénti rezgés. A kiegyensúlyozás feladata egy súly hozzáadása (vagy eltávolítása), hogy az kompenzálja a nehéz pontot.
n — fordulatszám, ford./perc. Példa: 1500 ford./perc → 1× = 25 Hz. A kiegyensúlyozatlanságból eredő erő a négyzet a fordulatszámmal: 3000 ford./perc-nél ugyanaz a nehéz pont négyszer erősebben rázkódtat, mint 1500-nál.
Három szám a képernyőn: V1s, V1o és F1
| Leolvasás | Mit jelent | Mire szolgál |
|---|---|---|
| V1s / V2s — össz-rezgés | A teljes rezgésszint (RMS) a teljes frekvenciasávban, mm/s-ben. Mindent egyszerre tartalmaz: kiegyensúlyozatlanságot, csapágyakat, tengelyeltolódást, szíjakat, zavarokat. | Értékeld a gép általános állapotát, és hasonlítsd össze az ISO 10816/20816 határértékekkel. |
| V1o / V2o — 1×-es komponens | Rezgés szigorúan a rotor forgási frekvenciáján, mm/s-ben. Pontosan ezt hozza létre a kiegyensúlyozatlanság. | A kulcsfontosságú kiegyensúlyozási paraméter: a műszer az 1×-es amplitúdóból és fázisból számítja ki a súlyokat. |
| F1 / F2 — 1×-es fázis | A rezgésvektor szöge a tachométer által látott fényvisszaverő jelöléshez viszonyítva. | Mit mond ahol a nehéz pont húz, nem csak mennyire kemény. |
A legfontosabb gyorsteszt: hasonlítsd össze Vo-t Vs-sel. Az 1×-es komponens fizikailag nem lehet nagyobb, mint az össz-rezgés. Ha Vo ≈ Vs, a rezgés szinte teljes egészében kiegyensúlyozatlanságból ered, és a kiegyensúlyozás segít. Ha Vo észrevehetően kisebb, mint Vs (például V1s = 12 mm/s, de V1o = 1 mm/s), akkor nem a rotor rezeg: az energia felharmonikusokban és zajban ül (csapágyak, tengelyeltolódás, holtjáték), és a kiegyensúlyozás hiábavaló, amíg meg nem találjuk a valódi okot. Ellenőrizd a spektrum.
A befolyásolási együttható módszer — miért van szükség próbatömegre
A műszer semmit nem tud a gépedről: sem a rotor tömegét, sem a csapágytartók merevségét, sem a szíjak és a váz hatását. Ezért lehetetlen tömeget kiszámítani pusztán a kezdeti rezgésből. Az eljárás „kérdés a géphez” elven épül fel:
- Run 0 — mérd meg a kezdeti rezgésvektort (amplitúdó és fázis) súlyok nélkül.
- Run 1 — szerelj fel egy próbasúly ismert tömegű, ismert helyzetben, és mérd meg hogyan változott a vektor. Ez a „kérdés”: a rendszer válaszol arra, hogy mennyire érzékeny a súlyra, és melyik irányba tolódik el a fázis. A választ úgy hívják: befolyásossági együttható.
- A többi már aritmetika: az ismert súlyra adott válasz ismeretében a műszer kiszámítja, milyen súly és milyen szögben kompenzálja teljesen a kezdeti vektort.
Miért nem működik „egy lövésre” — a nemlinearitás
A műszer számítása azt feltételezi, hogy a rendszer lineáris: kétszer akkora tömeget adsz hozzá, és a rezgés is kétszer akkorát változik. A valós gép nemlineáris: holtjáték, az alátámasztás rugalmassága, súrlódás, aerodinamika. Egyszerűen fogalmazva, Nikolai szavaival: hozzáadsz 100 g-ot, és a rezgés 10 mm/s-mal nő; hozzáadsz még 100 g-ot, és a számítás szerint +20-nak kellene lennie, de +34 vagy +14 jön ki. A műszer egyenes vonalat rajzol, de a valóság görbe.
Két gyakorlati következmény adódik:
- A „fél szabály”: szereld fel a kiszámított tömeg felét, és ellenőrizd egy finombeállító futtatással. Ha pontosan a felére csökkent, a rendszer lineáris — folytasd, és add hozzá a maradékot. Ha „elcsúszott”, haladj tört lépésekben (részletek a „Kiegyensúlyozás” szakasz).
- A kiegyensúlyozás iteratív folyamat, nem egyetlen pontos lövés. Két vagy három finombeállító futtatás normális, nem annak jele, hogy valami elromlott.
Két szabvány — ok és okozat
A kiegyensúlyozás két különböző mennyiségkészletet foglal magában, és ezeket állandóan összekeverik:
- g·mm és G-fokozatok (ISO 1940 / ISO 21940-11) - a ok: mennyi felesleges tömeg ül magában a rotorban, és milyen sugáron. Ez a rotor tulajdonsága, függetlenül attól, hova van beszerelve.
- mm/s (ISO 10816 / ISO 20816) - a hatás: mennyire rázkódik a gép. Ez az alátámasztásoktól, az alapozástól és a rezonanciáktól függ.
Terepen mm/s-ben dolgozol; g·mm-re kiegyensúlyozó gépeken van szükség, és amikor egy szabvány G fokozatú jelentést ír elő. A szoftverben van egy ISO 1940 tűréskalkulátor — lásd a „Finombeállító futtatások és az eredmény kiértékelése” szakasz.
Előkészítés: biztonság és mechanika
Fél óra szemrevételezés egy nap kiegyensúlyozást spórol meg
Biztonság
Érzékelők vagy súlyok felszerelése előtt állítsd le a gépet, és győződj meg róla, hogy nem indulhat el véletlenül. Amit kézzel csinálsz, csak álló gépen csináld.
- Ne állj a rotor forgási síkjában futtatások közben — a leszakadt súly pontosan oda repül. 2000 ford./perc felett a laptopot tartó asztalt is tedd el az útból.
- A súlyokat úgy rögzítsd, hogy garantáltan ne szakadjanak le üzemi fordulatszámon: „a leszakadt súly valódi lövedék.” A súlyként használt mágnesek üzemi fordulatszámon mindig leszakadnak.
- A rotoron és a szíjhajtásokon lévő szabványos védőburkolatok maradjanak a helyükön; tartsd távol a szerszámokat a forgó alkatrészektől.
- Ne egyensúlyozz ki repedt, sérült lapátú vagy látható ütéssel (excentricitással) rendelkező rotort — előbb javítsd meg.
- Ne üzemeltesd olyan fordulatszámon, ahol a gép instabilan viselkedik vagy rezonanciába kerül.
- Ne helyezd a tachométert a ventilátor beszívó légáramlata közelébe — volt már eset, hogy beszívta a járókerék.
Gépvizsgálat: a diagnosztikai sorrend
A kiegyensúlyozás csak a kiegyensúlyozatlanságot szünteti meg. Mindent mást — repedéseket, csapágyjátékot, laza kötőelemeket, tengelyeltolódást, rezonanciát — nem javít, sőt gyakran elfedi. Egy bevált keresési sorrend: 1) csapágyak → 2) repedések → 3) csavarok → 4) rezonancia.
Ellenőrzőlista álló géphez
0 / 10
„Fülre és kézre” diagnosztizálás — érdemes megtanulni
- Hallgasd meg a gépet. Sétálj végig az alkatrészek mentén felfutás és lefutás közben: a csörgés, kopogás vagy susogás pontosabban rámutat a hibás alkatrészre, mint bármelyik műszer. Lefutáskor figyeld meg azt a pillanatot, amikor a hang eltűnik.
- Kézzel, ellenőrizz minden rögzítést és fedelet — ami zörög, az laza.
- Elektromos vagy mechanikai? Kapcsold le az áramot működés közben: az elektromágneses rezgés azonnal eltűnik, a mechanikai rezgés fokozatosan, a fordulatszámmal együtt csillapodik. Az 50/100 Hz-es (vagy frekvenciaváltónál 300 Hz-es) csúcsok elektromosak, nem kiegyensúlyozatlanságból erednek.
- Két rotor egy vázon amelyek azonos fordulatszámon futnak, nem egyensúlyozhatók ki egyszerre — a műszer nem tudja szétválasztani a hozzájárulásukat. Vedd le a szíjakat, és egyesével dolgozz.
- A rezgés a rotortól távolodva nő (egy létra, fülke vagy tükör rázkódik, miközben a csapágytartók nyugodtak) — ez egy laza szerkezeti elem rezonanciája, nem kiegyensúlyozatlanság: helyezd az érzékelőt közvetlenül a rázkódó elemre, és találd meg a frekvenciáját.
Eszköz, csatlakoztatás és szoftver
Csatornák, tachométer, firmware, beállítások — minden, amire az első mérés előtt szükséged van
A készlet tartalma és csatornák
- Balanset-1A: USB-egység, két rezgésérzékelők (gyorsulásmérők), lézeres fordulatszámmérő, fényvisszaverő szalag, mágneses állvány, mérleg, hordtáska. A teljes készlet a laptop USB-portjáról kapja az áramot — egyáltalán nincs benne elem.
- 1. érzékelő → Ch-1 csatlakozó (régebbi házaknál X1) → 1. sík; 2. érzékelő → Ch-2 (X2) → 2. sík. Egysíkos kiegyensúlyozás az 1. csatornát használja. A tachométer a Tacho csatlakozóba (X3) kerül. Minden csatornát külön kalibrálnak — ne keverd össze őket.
- A csatornaszínek a szoftverben mindenhol azonosak: Ch-1 — sötétvörös, Ch-2 — kék, tachométer — lila.
A tachométer bekapcsolásához háromszor kell nyomni
ON → AUTO → LASER. A LASER gomb megnyomása nélkül a fénysugár halvány, és a jelölés kimaradásokkal olvasható be. A tachométerben nincs elem — a kábelen keresztül kapja az áramot; ne nyisd ki az elemtartó fedelét, és ne nyisd ki a házat. Amikor a rotor forog, a tachométer kijelzőjén meg kell jelennie a fordulatszámnak ford./perc-ben.
Csatlakoztatás a számítógéphez
- Csatlakoztasd az érzékelőket és a tachométert az egységhez, az egységet pedig a számítógép USB-portjához. A sorrend nem szigorú: a szoftver bármikor önállóan megtalálja az eszközt.
- Indítsd el a szoftvert, és várd meg a zöld állapotsor a főablak alján: USB-modul megtalálva a COMx-en. A készülék „Arduino Due” COM-portként jelenik meg a rendszerben.
- A sárgán villogó vonal azt jelenti, hogy az eszközt nem találta meg (még keresi); a narancssárga azt, hogy a kábel ki van húzva, vagy a portot egy másik program foglalja. Magára az állapotsorra kattintva azonnali újracsatlakozási kísérlet indul.
- Ha a kábel kihúzódik egy munkamenet közben, csak dugd vissza: a kapcsolat és az élő adatfolyam magától helyreáll, de a megszakadt mérést meg kell ismételni.
Szoftver: verziók és a felület két „korszaka”
- Az 1.71/1.72-es kiadás — a régi klasszikus. Mai napig azt javasoljuk, hogy frissíts a 2.x verzióra: már kijött egy stabil kiadás, amiben van kifutási görbe.
- A 2.x kiadás — újraírt mag: folyamatos adatfolyam, kifutási (lefutási) görbe, ütőteszt, pályagörbék (orbitok), adaptív mérés, automatikus frissítés, munkamenet-helyreállítás. A jelenlegi 2.3.x verziók eszközfirmware-t igényelnek 5.5.0+ — régebbi firmware-nél a mérések blokkolva vannak, és a szoftver maga ajánlja fel a frissítést (15–30 másodperc, ne húzd ki a kábelt).
- Figyelem: a gyorsbillentyűk generációnként eltérnek! Az új kiadásban: F6 — Balancing, F7 — Charts, F8 — Reports. A régiben: F6 — Reports, F7 — Balancing, F8 — Charts. A gombfeliratok alapján tájékozódj — a billentyű mindig fel van tüntetve közvetlenül a gombon.
- Két kiegyensúlyozási űrlap van — Classic (külön ablakok 1 és 2 síkhoz) és Modern (egy ablak futtatási kártyákkal és élő jellel). Válaszd ki a F4 – Beállítások → Kiegyenlítési forma. A matematika ugyanaz — használd, amelyik kényelmesebb.
Kalibrációs együtthatók — ne veszítsd el őket!
Minden eszköznek megvan a saját, egyedi csatorna-kalibrációs együtthatója (általában 16–25 közötti számok). Ezek duplikálva vannak a címke az eszköz alján és a dobozon, és egy fájlban a készletben lévő USB-flashmeghajtón. Régebbi szoftververziók újratelepítésekor vagy frissítésekor át kell vinni őket (a F4 – Beállítások → Rezgésérzékenység fülben); az új 5.x firmware-ben magában az eszközben tárolódnak, és túlélik a frissítéseket. Az együtthatók csak az abszolút mm/s-értékekre vannak hatással — a kiegyensúlyozás pontatlan együtthatókkal is konvergál, de a rezgéshatárokhoz viszonyított értékelés pontatlan lesz.
Apró dolgok, amelyek megmentik a napot a terepen
- Munkamenet-helyreállítás. A szoftver minden kiegyensúlyozási lépést automatikusan ment. Összeomlás vagy véletlen bezárás után válaszolj „Yes”-sel a helyreállítási kérdésre, és minden futtatás visszatér. A Menü → Munkamenet visszaállítása gomb kézzel is működik. Vigyázat: Új rotor véglegesen törli a mentett munkamenetet.
- COM-port hiba / PurgeComm Error 22 a Windows 11 frissítések után ismert, elterjedt probléma: frissítsd a szoftvert 2.x verzióra (a hiba csak ott van javítva), húzd ki és dugd vissza a kábelt, és szükség esetén állítsd vissza a munkamenetet.
- Telepítés: használd a telepítővarázslót anélkül, hogy kikapcsolnád az adatbázis-összetevőket és illesztőprogramokat; a Windows újraindítást fog kérni — ne fogadd el, amíg a telepítés be nem fejeződik; ne tedd a programmappát OneDrive-ba; a SmartScreen blokkolást a „További információ → Futtatás mindenképp” útvonalon lehet megkerülni.
- Zavar a frekvenciaváltótól (VFD): ferritgyűrűk a kábeleken (elsősorban a motorhoz vezető kimeneti kábeleken), meghúzott „csengő” csatlakozóanyák az érzékelő-csatlakozóknál (az árnyékolás rajtuk fut át — a laza anya 50 Hz-es zavart kap fel), és a laptopot akkumulátorról üzemeltesd. Maga a frekvenciaváltó egyébként hasznos: kényelmes eszköz a fordulatszám fokozatos változtatására és a rezonanciától való eltávolodásra.
- F12 bármelyik ablakban képernyőképet ment a Documents\Bs1A\Screenshots mappába: hasznos a jelentéshez és a támogatásnak feltett kérdésekhez. Jelentés elküldéséhez a támogatásnak, használd F1 – Névjegy → Probléma bejelentése… (csatold a képernyőképeket és a teljes naplót).
- Tartalék alkatrészek: a tachométer a legtörékenyebb rész, ezért vigyél magaddal tartalékot; az érzékelők szinte elpusztíthatatlanok; a gyenge pont a kábelek és csatlakozók.
Eszközspecifikáció (röviden)
| Rezgési sebesség (RMS) | 0.02–80 mm/s |
| Munkafrekvencia-sáv | 5–1,000 Hz (amplitúdóhiba ≤10% 5–550 Hz között, legfeljebb 20% 550–1,000 Hz között) |
| Sebesség | 100–100,000 rpm (a gyakorlatban kiegyensúlyozás ~300-tól ~60,000 rpm-ig) |
| Fázis pontosság | ±1° |
| Érzékelők | MEMS gyorsulásmérők ±3g, öntőgyantába ágyazva; kábelek 4–5 m (kérésre akár 10–15 m) |
| Fordulatszámmérő | lézer, munkatávolság 10–500 mm |
| Teljesítmény | a laptop USB-portjáról, az egész készlet |
| OS | Windows 7–11 (macOS/Android nem támogatott); a szoftverhez nincs licenc vagy előfizetés, a frissítések ingyenesek |
A előrehaladott csapágyhibák láthatók a spektrumban.
A rezgésérzékelők felszerelése
A „nem akar kiegyensúlyozódni” gépek fele az érzékelők helyes felszerelésével gyógyítható
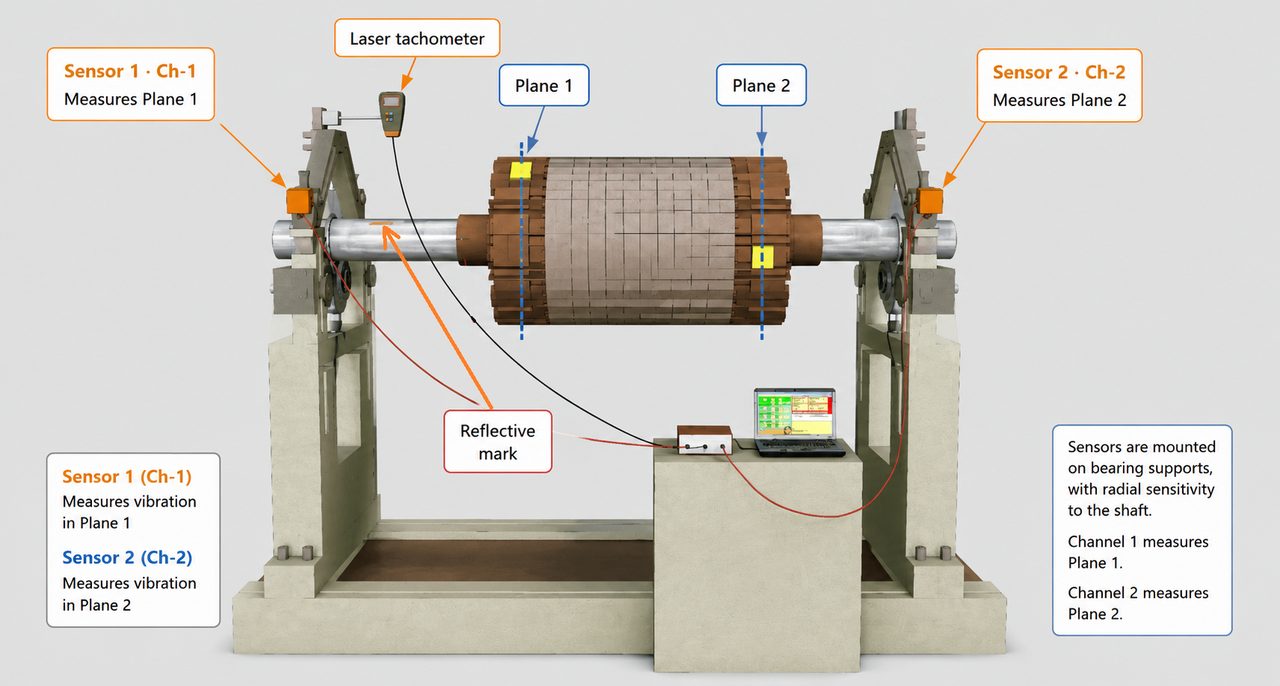
Hova és hogyan szereld fel
- Szigorúan radiális — merőlegesen a forgástengelyre; a mérési tengely áthalad a mágneson. Soha a gép véglapján: ez axiális rezgés, és a kiegyensúlyozás „nem fog működni.” Valódi eset: egy zúzógép kétszer „nem akart kiegyensúlyozódni”, amíg az érzékelők a véglapon ültek; áthelyezték őket a tetejére — azonnal 5 és 7 mm/s lett, és elcsendesedett. „Néha minden az alapokon múlik.”
- Csak merev, szilárd alkatrészen, a lehető legközelebb a csapágyhoz — a csapágyházon, a vázon, merevítő bordák mellett. Ne laza fedeleken, ne lemezburkolatokon, ne tömítéssel vagy gumival elválasztott alkatrészeken. Ha a jel „szaggatott”, nem hasonlít szinuszgörbére, vagy az össz-rezgés jóval magasabb az 1×-es komponensnél, az érzékelő olyan alkatrészen ül, amely önállóan mozog — helyezd át.
- Merev módon rögzített gépeken (alaplemez, alapozás) a függőleges merevség gyakran olyan magas, hogy a jel „elvész” — szereld fel az érzékelőt vízszintesen: a gép abban az irányban engedékenyebb. Puha/rugós alátámasztásoknál a tetejére szereld. Az érzékelő tájolásának megváltoztatása jogos módja a rezonanciától való eltávolodásnak, de utána az egész eljárást elölről kell kezdeni.
- Csak a mágnesen keresztüli érintkezés, a teljes felületén: az érzékelő oldalai nem érhetnek a házhoz. Ne tegyél lapos mágnest hengeres felületre — az érintkezés csak egyetlen pontban jön létre, és az érzékelő imbolyog. A mágnes alatt M4-es menet van: kényelmetlen helyeken csavarral vagy adapterrel rögzíts; alumínium házaknál (ahol a mágnes nem tart) használj hosszú kábelkötegelőt körbehurkolva, vagy M4-es csavart.
- Ne a rugós elemen a kiegyensúlyozó állványé: a rugó deformálódik, és torzítja a jelet. Az érzékelő az alátámasztás mozgó részére kerül, a lehető legközelebb a csapágyhoz.
- Kábelek: soha ne húzd az érzékelőt a kábelénél fogva, és úgy vezesd a kábeleket, hogy ne tekeredhessenek fel a rotorra (ez a leggyakoribb módja annak, hogy egy készlet tönkremenjen). Húzd meg a csatlakozók „harang” anyáit: az árnyékolás rajtuk fut át, és egy laza anya 50 Hz-es hálózati zavart kap fel.
- Hegesztés felszerelt érzékelőkkel megengedett – hagyja az érzékelőket a helyükön, de csatlakoztassa le őket a műszerről, és helyezze a hegesztő testkapcsát a forgórészre a hegesztés mellé, hogy a hegesztőáram ne az elektronikán keresztül folyjon.
Az érzékelők és csatornák gyors ellenőrzése
- Nyisd meg a Vibration Meter ablakot, és rázd meg kézzel az érzékelőt: egy kb. 30–100 mm/s amplitúdójú szinuszgörbének kell megjelennie a diagramon. Egy állandó 0,0X mm/s a zajszint: az érzékelő, kábel vagy csatlakozó nem működik.
- Lokalizáld a hibát cserével: cseréld fel az érzékelőket a műszer csatlakozóinál, majd a gépnél is. Ha a „nulla” követi az érzékelőt, az érzékelő/kábel a hibás; ha a csatornán marad, akkor a csatlakozó vagy a műszer csatornája.
Tachométer és fényvisszaverő jelölés
A jelölés a fázisreferencia: bármi, ami zavarja, zavarja a számítást is
Ne érintsd meg a tachométert vagy a jelölést a teljes eljárás alatt. A jelölés a fázis nulla pontja. Ha a szalagot elmozdítják, vagy a tachométert eltolják a futtatások között, a műszer az eltolódást a próbatömeg hatásának fogja tekinteni, és hibásan számítja ki a súlyokat. Ez egy valódi eset: egy ügyfél az eljárás közepén áthelyezte a jelölést, és „elrontotta” a számítást.
A jelölés
- Egy jelölés a kerületen, 10–20 mm széles (magas fordulatszámnál szélesebb: 14 000+ ford./perc-nél a tachométer nem érzékeli a keskeny jelölést). A készletben lévő fehér fényvisszaverő szalag működik a legjobban.
- A jelölés körüli háttérnek mattnak és sötétnek kell lennie. Feketítsd be a fényes tengelyt fekete filctollal, vagy takard le matt szalaggal, különben a tachométer a fénytükröződést is jelölésként számolja.
- Hova ragaszd: az agyon vagy a tengelyen — olyan alkatrészen, amely szigorúan a rotor fordulatszámával forog. Ne egy lapáton (különben a műszer mind a négy lapátot látni fogja). Ha a rotor egy hajtómű mögött van, a jelölés magára a rotorra kerül, nem a bemeneti tengelyre.
A tachométer
- Bekapcsolás: ON → AUTO → LASER; a jelölés távolsága 10–500 mm (általában 20–50 cm); ha van tükröződés, döntsd meg a sugarat kb. 45°-ban a felülethez.
- A fordulatszám 2-3-szor magasabbnak mutatkozik a valóságosnál? A lézer „extra jelöléseket” lát: fényes foltokat, csavarokat, lyukakat, hegesztési varratokat, olajfoltokat. A diagnózis egyszerű: 8695 / 2856 ≈ 3, tehát három „jelölés” van. Csiszold le vagy takard le a fényes foltokat, változtasd meg a szöget és a távolságot.
- A napfény és az erős fény elvakítja a fotocellát — még közvetlen napfény nélkül is. Tünet: odalépsz a tachométerhez (kitakarod a fényt), és működik; elhúzódsz, és leáll. Megoldás: árnyékold be bármivel — egy darab kartonpapírral, a kezeddel, egy ronggyal, egy esernyővel. „Semmi sem működik jobban, mint egy egyszerű darab kartonpapír.”
- A „12 vagy 6 óra” trükk: ha a traktor hidraulikáján lévő munkaeszköz lassan süllyed, irányítsd a sugarat a kerület felső vagy alsó pontjára — süllyedés közben a lézer egyszerűen elveszti a jelölést (ami nyilvánvaló), ahelyett hogy észrevétlenül eltolná a fázist.
- „Tachométer-hiba” annak ellenére, hogy a fordulatszám helyesen jelenik meg — a tachométer szűrője túl szigorú egy „lebegő” fordulatszámú géphez (szíjhajtás, mezőgazdasági gép). Standard megoldás: állítsd be Tachométer-egyenetlenség = 200 (régebbi verziók) vagy lazítsd meg a Tachométer-szűrő ban F4 – Beállítások (újabb verziók: Auto / Fine 1% … Rough 20%). De ha lehet, inkább az instabilitás okát szüntesd meg, mintsem hogy lazítanál a szűrőn.
- ~45 000–60 000 ford./perc felett a szalag elkezd leválni, és önmaga is kiegyensúlyozatlanságot okoz — válts Hall-érzékelőre (a műszerhez csatlakozik).
- A tachométer ellenőrzése gép nélkül: irányítsd egy bekapcsolt, hálózatról üzemelő izzólámpára: egy működő eszköz kb. 6000 ford./perc-et mutat 50 Hz-es hálózaton, vagy kb. 7200 ford./perc-et 60 Hz-es hálózaton (a szál a hálózati frekvencia kétszeresével villog).
Kiegyensúlyozás előtt: rezgésmérő, spektrum, rezonancia
Három ellenőrzés, amely eldönti, egyáltalán lehetséges-e a kiegyensúlyozás
1. ellenőrzés. Egy perc a Vibration Meter ablakban: stabilitás
- Nyisd meg a Vibration Meter ablakot: F5 – Rezgésmérő. Pörgesd fel a gépet üzemi fordulatszámra.
- Figyeld egy percig. Az értékeknek ismételd meg: az amplitúdó szórása 10–15%-on belül, a fázisé 10°-on belül. Az újabb verziókban egy színes sáv segít az értékek alatt: zöld STABIL azt jelenti, mérhetsz, narancssárga INSTABIL azt jelenti, nem tudsz.
- Ha az értékek ennél jobban „vándorolnak”, még korai a kiegyensúlyozás: az ok rezonancia, instabil fordulatszám vagy mechanikai hiba. A műszer a véletlenszerű ingadozásokat a próbatömeg hatásának fogja tekinteni, és a számítás használhatatlan lesz.
- Ha az értékek instabilak, növelheted az átlagolást (Átlagok: alapértelmezetten 32, instabilitás esetén 64–128), de ne feledd: az átlagolás elrejti a tünetet, nem gyógyítja az okot.
2. ellenőrzés. Vo és Vs, valamint a spektrum
Hasonlítsd össze V1o-t V1s-sel (lásd a elmélet). Ha az 1×-es komponens csak kis részét teszi ki az össz-rezgésnek, nyisd meg az Analyzer (F7 – Diagramok, F8 a régi verzióban), és nézd meg a spektrumot:
| Mit mutat a spektrum | Mit jelent |
|---|---|
| Egy domináns csúcs pontosan az 1×-nél | Valószínűleg kiegyensúlyozatlanság — a mechanika ellenőrzése után kiegyensúlyozhatsz. |
| Kifejezett csúcs a 2×-nél | Tengelyeltolódás, tengelykapcsoló, elgörbült tengely, geometria. A kiegyensúlyozás nem javítja. |
| Felharmonikusok „erdeje”: 2×, 3×, 4×… | Laza kötőelemek, holtjáték, érintkező alkatrészek. Húzz meg mindent, és ezeket javítsd elsőként. |
| Csúcsok 50/100 Hz-en (vagy frekvenciaváltónál 300 Hz-en), nem az üzemi fordulatszám többszörösei | Elektromos/zavar eredetű, nem mechanikai. Teszt: kapcsold le az áramot — az elektromos rezgés azonnal eltűnik. |
| Egy csúcs széles, „elkenődött” alappal | Instabil fordulatszám vagy közeli rezonancia. |
| A csúcs a helyén marad, amikor a fordulatszám változik | Szerkezeti rezonancia. Ha a csúcs a fordulatszámmal együtt mozog, az egy forgó elem (szíjtárcsa, szíj, belső tengely): irányítsd a lézeres tachométert a gyanús alkatrészre, és hasonlítsd össze a frekvenciákat. |
3. ellenőrzés. Rezonancia
A rezonancia az, amikor az üzemi fordulatszám egybeesik a szerkezet sajátfrekvenciájával. Rezonanciánál és annak közelében (±20–30% fordulatszám) a kiegyensúlyozás lehetetlen: az értékek ugrálnak, a fázis átfordul, és a műszer folyamatosan „körbe-körbe” kér súlyokat a rotoron.
- Jelek: a rezgés többszörösére változik mindössze 100–200 ford./perc-es fordulatszám-változásnál (5 mm/s-ből 15 mm/s lesz); a fázis ~180°-kal átfordul, ahogy áthaladsz a csúcson; a szerkezet élesen reagál apró dolgokra (egy rongyra, egy dúcra).
- Kifutási (lefutási) görbe a fő eszköz a megtalálásához: Vibration Meter → Kifutás fülre → pörgesd fel a rotort fordulatszámra → F9 → kapcsold ki a hajtást, és hagyd szabadon kifutni. A program az amplitúdót és a fázist a fordulatszám függvényében ábrázolja: rezonancia = egy csúcs plusz fáziscsere. Egyensúlyozz ki egy „fennsíkon”, jó messze a csúcsoktól.
- Bump teszt azoknak a gépeknek szól, amelyeket nem lehet rezonancián keresztül felpörgetni: leállított géppel kapcsold be a Bump teszt fül (jelölőnégyzet a F4 – Beállítások → Kísérleti), nyomd meg a Start gombot, és üss rá egy gumikalapáccsal (vagy egy kalapáccsal, egy fadarabon keresztül — soha csupasz acéllal) mellett az érzékelő, nem rajta. A spektrumcsúcsok a sajátfrekvenciák; hasznos átváltás: 1 Hz = 60 ford./perc.
- Lépcsőzetes átfutás: indulj a minimális fordulatszámról, és emelkedj 50–100 ford./perc-es lépésekben, minden lépésnél félpercig tartva és 3–4 mérést végezve — az amplitúdó és fázis táblázata megmutatja a veszélyzónákat és a „völgyeket”, ahol a kiegyensúlyozás biztonságos.
- Hogyan lehet eltávolodni a rezonanciától: változtasd meg az üzemi fordulatszámot (néha elég egy 200–300 ford./perc eltolás); változtasd meg a merevséget — merevítő bordák, sarokvasak, egy dúc (klasszikus eset: egy ventilátor 9 napig nem akart kiegyensúlyozódni; a ventilátorházat egy emelővel megtámasztották, és azonnal sikerült); változtasd meg az érzékelők mérési irányát. Minden változtatás után kezdd elölről az eljárást.
Milyen fordulatszámon egyensúlyozz ki
- Üzemi fordulatszámon — az a fordulatszám, amelyen a gép ténylegesen üzemel. „Elméletileg egy merev rotor alacsony fordulatszámon is kiegyensúlyozható, de elméletben nincs különbség elmélet és gyakorlat között, gyakorlatban viszont van”: mindig ellenőrizd az eredményt üzemi fordulatszámon.
- Ne azt a fordulatszámot válaszd, „ahol a legjobban rázkódik” — rezonanciánál rázkódik a legjobban, és pont ott nem lehet kiegyensúlyozni.
- Rezgés 30–50 mm/s felett? Két lépésben egyensúlyozz ki: először egy durva menetet minimális fordulatszámon (500–900 ford./perc), majd az egész eljárást újra üzemi fordulatszámon. Nagyon erős rezgésnél a burkolat „zselészerűen deformálódik”, és a befolyásolási együtthatók elcsúsznak.
- Ha a gépen három fordulatszám-fokozat van, kezdje a legalacsonyabbal.
Kiegyensúlyozás: síkok, próbatömeg, futtatások
A teljes eljárás — a mód kiválasztásától a korrekciós súlyok felszereléséig
Egy sík vagy kettő
- L/D < 0.5 — egy sík (Nikolai biztonságosan játszik, és 1/3-ot használ határértékként). Egy tárcsa, szíjtárcsa vagy keskeny járókerék úgy viselkedik, mint egy „palacsinta”: egyetlen tömeg elég.
- L/D ≥ 0,5 — két sík. Hosszú rotornál a végek ellentétes irányba húzhatnak (párkiegyensúlyozatlanság) — ezt egyetlen tömeg nem javítja.
- Használj két síkot még egy keskeny rotornál is, ha az 2800–3000+ ford./perc-en fut, vagy G 2.5-es vagy finomabb fokozatot igényel.
- Helyszíni figyelmeztető jel: egy síkban kiegyensúlyoztál, de a második csapágytartónál a rezgés magas maradt — válts két síkra.
- Ára: egy sík 3 futtatást igényel (Run 0 → Run 1 → finombeállító futtatás), két sík 4-et igényel (Run 2 hozzáadva).
- Egy tipp kiegyensúlyozás után: ha a súlyszögek mindkét síkban megegyeznek, statikus kiegyensúlyozatlanság volt; ha a súlyok 0°-nál és 180°-nál kötöttek ki különböző síkokban, párkiegyensúlyozatlanság dominált.
Próbatömeg: tömeg és elhelyezkedés
- Durva tömegbecslés – a próbasúly centrifugális erejének a forgórész súlyának szerény hányadát kell kitennie (a beépített becslés ≈7%-ot céloz). Csak egy elfogadási kritérium van: a próbafuttatás után az 1×-es amplitúdónak meg kell változnia 20-30% vagy a fázist 20–30° (ha az értékek „vándorolnak” — 50%-kal vagy annál többel, de legfeljebb kétszeresen). Ha a változás kisebb, növeld a súlyt 1,5–2-szeresére, és ismételd meg a futtatást. A program maga is elutasítja a túl gyenge választ: A próbasúly túl kicsi.
- A túl nehéz súly is árt — nemlinearitásba tolja a rendszert, és veszélyes. Konkrét eset: egy törőgépnél, ahol a rezgés 1 mm/s alatt volt, az ügyfél 3–4 kg-ot hegesztett fel — a rezgés élesen romlott; 1 kg bizonyult ideálisnak. Minél közelebb van a rotor a kiegyensúlyozott állapothoz, annál érzékenyebb minden egyes grammra.
- Hova tedd: bárhová, ahol kényelmes. Ez a pont lesz a síkjának szögbeli nullpontja. Két síkban a súlyoknak nem kell egy vonalban lenniük. Jelöld meg a helyet krétával vagy filctollal — egy sor futtatás után könnyen elveszíted a fonalat.
- A próbatömeget áthelyezik, nem hozzáadják: utána Run 1 eltávolítják, és áthelyezik a 2. síkba a Run 2. Ne szereld fel egyszerre mindkét próbatömeget — a műszer nem tudja szétválasztani a síkokat. És mindenképp vedd le a próbatömeget a korrekciós súlyok felszerelése előtt — az emberek ezt folyton elfelejtik. Ha nem lehet eltávolítani (fel van hegesztve) — pipáld ki Hagyja a rotoron és a számítás figyelembe fogja venni.
- Mérd le a próbatömeget, és add meg a tömegét pontosan — az egyik azon kevés szám közül, amelynek pontosnak kell lennie. A szerelési sugár közelítőleg is megadható (lásd lent).
Tipikus próbatömeg-tömegek gép szerint (terepi tapasztalat)
| Gép | Tipikus próbatömeg |
|---|---|
| Kis ventilátor | ~10 g |
| Ventilátor, 900–1500 ford./perc | 40-80 g |
| Nagy ventilátor | ~100 g |
| Szalmaaprító / kombájn kidobó gyorsító | 50-100 g |
| Kasza | 200-400 g |
| mulcsozó | 400-500 g |
| Erdészeti zúzógép, nagy törőgép | 500-700 g |
| Törőgép ~1,7 tonnás rotorral | ~1 kg |
| Nehéz dob | 800–1000 g |
| Kis turbina, orsó | 3-50 g |
Ezek gyakorlati tájékoztató értékek, nem szabályok: a 20–30%-os kritérium dönt. A programban van egy Az első próbatömeg-becslés ablak — a tömeg és a „könnyű” oldal becslése a Run 0 adatai alapján (ehhez az érzékelőknek egy vonalban kell lenniük a tachométerrel).
A sugárról: nem befolyásolja a súlyszámítást. A korrekciós tömeg és szög enélkül is kiszámítható; a sugárra csak a maradék kiegyensúlyozatlanság g·mm-ben és az eredmény grammban való megjelenítéséhez van szükség. Ha nem ismered pontosan — adj meg egy közelítő értéket, de mindenképp adj meg valamit: üres sugár (vagy soha meg nem adott próbatömeg) esetén az eredmény a próbatömeg százalékában jelenik meg, ami a kezdőket rendszeresen megijeszti. 150% egy 100 g-os próbatömegből = 150 g. Az egyetlen szabály: szereld fel a korrekciós súlyt ugyanazon a sugáron, mint a próbatömeget; ha a sugár más — számítsd újra magad: tömeg × (próbasugár / új sugár). A súly elmozdítása a rotor tengelye mentén rendben van — nem befolyásolja a szöget.
Eljárás a programban (Modern űrlap; a lépések ugyanazok a Classic-ban)
- Előkészítés. Tab F2 – Egysíkú vagy F3 – Kétsíkú → F6 – Kiegyenlítés (F7 a régi verzióban). A síkok számát az első futtatás előtt válaszd ki, add meg a próbatömeg tömegét (Tömeg, g) és sugár (Sugár, mm) minden síkhoz; ellenőrizd a mértékegység-jelzőt: „g”-nek kell lennie, nem narancssárga „%”-nak.
- Run 0 — kezdeti mérés. Pörgesd fel a rotort üzemi fordulatszámra, várj a stabil tachojelre, és nyomd meg F7 Run. A kártya rögzíti az amplitúdót, a fázist és a fordulatszámot. Állítsd le a gépet.
- Run 1 — próbatömeg az 1. síkban. Szereld fel a lemért próbatömeget (a helye = az 1. sík 0°-a), futtasd a gépet ugyanazon a fordulatszámon, nyomd meg F7 Run. Ellenőrizd a választ (20–30%). Állj meg, vedd le a súlyt (kivéve, ha Hagyja a rotoron be van pipálva).
- Run 2 — próbatömeg a 2. síkban (csak kétsíkosnál). Ugyanúgy, mint korábban: súly a 2. síkban, futtatás, mérés, eltávolítás.
- A számítás automatikusan megtörténik az utolsó próbafuttatás után: a sík-oszlopok a tömeget (g) és a szöget (°) mutatják, plusz a műveletet — hozzáadás vagy eltávolítás. Nyisd meg Polárdiagram megjelenítése — a poláris diagram megmutatja a súly helyét és egy nyilat a forgásirányhoz.
- Szereld fel a korrekciós súlyokat — az (alábbi) „fél szabály” szerint, a szöget az adott sík próbatömeg-helyétől mérve, a forgásirányban, ugyanazon a sugáron.
- Run T — finombeállító futtatás. Indítsd el a gépet, és nyomd meg F7 Run. A program megjeleníti a maradék rezgést és kiegyensúlyozatlanságot, és összehasonlítja a tűréssel (zöld — tűréshatáron belül, piros — nem). Ezután jönnek a finombeállítási lépések (a „Finombeállító futtatások és az eredmény kiértékelése”).
F5 Back gomb visszavonja az utolsó lépést; Menü → Új rotor teljes visszaállítás (ez törli az automatikusan mentett munkamenetet is!). Hibák, amelyeket a program önállóan felismer: túl kicsi próbatömeg, az értékek nem változtak („valóban felszerelted a súlyt?”), érzékelő túlvezérlés (levágás), instabil fordulatszám a futtatások között.
A „fél szabály” — a legfontosabb terepi technika. Tegyük fel, a műszer 240 g-ot számított 135°-nál. Ne akaszd fel egyszerre az egészet:
1) Szereld fel fél (120 g) a kiszámított szögben, és végezz egy finombeállító futtatást.
2) A rezgés kb. a felére csökkent, és a szög nem „csúszott el” — a rendszer lineáris: add hozzá a maradékot, és fejezd be.
3) Ennél kicsit többet vagy kevesebbet csökkent, vagy a szög elmozdult — folytasd tört lépésekben (1/3, 1/4 minden új számításból), és minden futtatás után hagyd, hogy a műszer újraszámoljon.
4) A rezgés már közel van a nullához — haladj harmadonkénti lépésekben: a nulla közelében a rendszer különösen érzékeny.
Miért: a teljes tömeg egy nemlineáris gépen túlkompenzál — a rezgés ugyanaz marad, de a szög ~180°-kal átfordul, és a kezdő elkezdi „kergetni a saját farkát”. Ha azt látod, hogy a szög 180°-kal átfordul egy súly felszerelése után — túlkompenzáltál: vegyél le a feléből.
A szög mérése — itt történnek a leggyakoribb hibák
- 0° ott van, ahol ennek a síknak a próbatömege volt. Nem a fényvisszaverő jelölés, nem az utoljára felszerelt súly, nem egy közeli karcolásjel. Minden síknak megvan a saját nullpontja.
- A szöget a rotor forgásirányával megegyező irányban mérik.
- Hogyan mérd a szöget: a legpontosabb módszer az ívhossz szerint: hossz = π × D × (szög/360), mérőszalaggal mérve a nullától a forgásirányba. Vagy használj szögmérő alkalmazást a telefonodon, vagy dolgozz „szemre”, 45–90°-os szektorokban, mint a torta szeletei. A ±5°-os hiba nem kritikus; mezőgazdasági gépeknél még a ±15–30° eltérés is normális a futtatások között.
- A „tömeg eltávolítása” művelet ugyanaz a korrekció, de a pont 180°-kal elmozdul (fúrd meg vagy köszörüld le a nehéz oldalt). A módszernek mindkét síkban azonosnak kell lennie. Fúrás előtt érdemes egy ideiglenes súllyal, a szemközti oldalon ellenőrizni a számítást.
- Ugyanaz a nullpont marad érvényes az összes finombeállító futtatásnál is — ezért jelöld meg tartósan a próbatömeg helyét.
Korrekciós súlyok: mit használj, és hogyan rögzítsd
Hegesztés, csavarok, bilincsek — és mennyit nyom maga a hegesztési varrat
Hegesztés — a fő módszer
- Először ponthegesztés, a végén teljes hegesztés. Ponthegeszd fel a súlyt legalább 3–4 helyen, 1 cm vagy hosszabb varratokkal — ez elég a finombeállító futtatásokhoz. Csak az eredmény megerősítése után hegeszd fel teljesen, majd végezz még egy finombeállító futtatást: a hegesztés tömeget ad hozzá.
- Egy hegesztési varrat 30–100 g-ot nyom, bőséges hegesztésnél pedig akár 300–400 g-ig. Egy hasznos trükk: az utolsó lépésben szerelj fel 50–100 g-mal kevesebbet a számítottnál „a hegesztésre való ráhagyásként”, és a teljes hegesztés után szükség esetén köszörülj le egy kicsit sarokcsiszolóval, vagy adj hozzá egy kis ellensúlyt a szemközti oldalon.
- Anyag: lágy, alacsony széntartalmú acél (a magas széntartalmú acél repedezik ütés hatására) és ütésálló elektródák. Érdemes magaddal vinni: 20×20 mm-es szögacél, széles testű (sárvédő) alátétek (akár ~100 g-ig), nagy anyák. Vigyél magaddal 2 kg-os mérleget — egy zúzógép súlyai meghaladhatják a kilogrammot.
- A súlyok nem nyúlhatnak túl a külső átmérőn, ha bármi átmegy rajta (egy szíj, egy görgő).
Hegesztés nélkül
- Alátétek a kés rögzítőcsavarjain (kombájnok) — hegesztés nélkül; alátétek alumínium szegecseken a ventilátor-járókerék hátlapján.
- Csőbilincsek a kardántengelyen + csavarrögzítő; klipek a lapátokon — csak rozsdamentes rugóacél, recézéssel (a hétköznapi klipek leszakadnak).
- Öntapadós autókerék-súlyok — csak a belső a felni felületén (a centrifugális erő rájuk nyomja őket ahelyett, hogy letépné), és ragassz szalagot rájuk. Kisebb alkatrészeknél zsugorcső és erősített (szálas) ragasztószalag segít.
- Ne használj mágneseket súlyként — üzemi fordulatszámon garantáltan leszakadnak.
Józan ész a mennyiséggel kapcsolatban
- Ne távolítsd el a régi és a gyári súlyokat — a műszer automatikusan figyelembe veszi őket (már „be vannak építve” a kezdeti vektorba). Csak akkor vedd le őket, ha fizikailag nincs több hely újakhoz.
- Nem baj, ha a rotor végül „úgy néz ki, mint egy sündisznó” — a lényeg, hogy a rezgés eltűnjön. Könnyebb új súlyt hozzáadni, mint egy régit áthelyezni.
- Egy nagy gépen kis kiszámított tömeg figyelmen kívül hagyható: „egy beszorult gally 10 g-ot nyom.” Nehéz rotorokon a ~50 g alatti súlyok értelmetlenek.
Speciális szerelési módok a programban: Fixed positions, Circular groove, Drill
- Rögzített pozíciók — járókerekekhez és rögzített helyzetű elemekkel (lapátok, csavarok) rendelkező rotorokhoz: add meg a helyzetek számát, és a program szétosztja a korrekciót a két legközelebbi helyzet között (Z1/Z2 sorok helyzetszámokkal és tömegekkel). Ellenőrizd a szétosztást a poláris diagramon.
- Kör alakú horony — három egyenlő tömegű súly egy gyűrűs hornyban (a köszörűkorongok T-hornyában): a program úgy helyezi el őket, hogy az eredő vektor egyenlő legyen a korrekcióval.
- Fúrás / tömeg eltávolítása — kiegyensúlyozás fúrással: megadod a fúró átmérőjét, a maximális mélységet és az anyag sűrűségét — a program kiszámítja a mélységet, a szöget (a nehéz oldal = 180°-kal a súly felszerelési szögétől) és a lyukak számát.
- A korrekciós módszernek (hozzáadás/eltávolítás) minden síkban azonosnak kell lennie.
Finombeállító futtatások és az eredmény kiértékelése
Finombeállító futtatások, mikor állj meg, és mi számít „jónak”
Finombeállítás (finomító iterációk)
- A finombeállító futtatás után, nincs szükség új próbafuttatásra — a befolyásolási együtthatók már ismertek. A program kiszámít egy további súlyt; szereld fel (a „fél szabály” szerint) a már felszerelt súlyok eltávolítása nélkül, és ismételd meg a finombeállító futtatást. Általában 2–3 iteráció elég.
- Figyeld a trendet. Ha a rezgés folyamatosan csökken, akár csak kicsit is — folytasd. Ha megnőtt — állj meg: ne halmozz tovább súlyokat, keresd az okot (szög? mechanika? rezonancia?). Segít, ha minden futtatást összehasonlítasz Run 0 a naplóban: néha a legjobb eredmény egy közbenső lépésnél volt — visszatérhetsz ahhoz a súlykonfigurációhoz.
- A finombeállítási szakasz eredendően végtelen — a műszer mindig javasol még egy kis súlyt. Te döntöd el, mikor állsz meg, a tűrés alapján. Minél közelebb kerülsz a nullához, annál jobban „vándorol” a kiszámított tömeg és szög — a nulla közelében már csak a zaj marad; a mérési szórásra vonatkozó figyelmeztetés alacsony rezgésnél normális, nem hiba.
- Egy egészséges gép 4–5 futtatás alatt kiegyensúlyozódik. Elsőre „nullát” találni csak laboratóriumi állványokon fordul elő. De ha már sok futtatást végeztél eredmény nélkül — ez egy diagnózis: keress mechanikai okot.
- Ismételhetőségi ellenőrzés: vedd le a súlyokat — a rezgésnek vissza kell térnie a kezdeti szintre. Ha nem — valami elmozdul a gép belsejében (homok van bent, laza kalapácsok, a csapágy kipörög a foglalatában); nincs ismételhetőség.
Három különböző „tűrés” — ne keverd össze őket
| Mit értékelünk | Paraméter | Alap |
|---|---|---|
| Kiegyensúlyozási eredmény a programban | Maradék 1×-es rezgés és maradék kiegyensúlyozatlanság | Beállítod a célértéket (ISO 1940 kalkulátor a programban) |
| A gép állapota egészében véve | Össz-rezgés VΣ, mm/s RMS | ISO 10816 / 20816 — mérések a csapágyházakon |
| Rotor kiegyensúlyozási minőség | Maradék kiegyensúlyozatlanság, g·mm/kg, G kiegyensúlyozási minőségi fokozatok | ISO 1940-1 / ISO 21940-11 |
A program „within tolerance” üzenete a maradék 1×-es összetevőre vonatkozik; az összrezgést az ISO szerint, a kiegyensúlyozási minőségi osztályt (G) pedig külön kell értékelni. Szerződéses jelentéshez rögzítse a szabványt, annak kiadását, a mérési pontokat, a frekvenciasávot és az üzemmódot.
Hozzávetőleges össz-rezgés zónák
Csapágyházakon mért szélessávú rezgés, mm/s RMS (a történeti ISO 10816-1 szerinti osztályozás; iránymutatás, nem ítélet – a támasz típusa megváltoztatja a határértéket):
B — elfogadható hosszú távú üzemeltetésre
C — korlátozott, javítsd az okot
D — elfogadhatatlan
| Gépcsoport | A zóna | B zóna | C zóna | D zóna |
|---|---|---|---|---|
| I. osztály — kis gépek 15 kW-ig | ≤ 0,71 | 0,71–1,80 | 1,80–4,50 | > 4,50 |
| II. osztály — közepes gépek 15–75 kW | ≤ 1,12 | 1,12–2,80 | 2,80–7,10 | > 7,10 |
| III. osztály — nagy gépek, merev alapozás | ≤ 1,80 | 1,80–4,50 | 4,50–11,20 | > 11,20 |
| IV. osztály — nagy gépek, rugalmas alapozás | ≤ 2,80 | 2,80–7,10 | 7,10–18,00 | > 18,00 |
Nikolai gyakorlati ökölszabályai: minden, ami ~5 mm/s alatt van, jó eredmény; mezőgazdasági gépeknél, puha alátámasztáson akár ~7-ig elfogadható; 2 mm/s alatt — „egy érme megáll az élén” (egyébként ez a legjobb módja annak, hogy megmutasd az ügyfélnek az eredményt — és a legjobb tartalom is: „rázkódás → súlyok → csend → érme”). Nehéz rotornál, könnyű vázon vidd 1 mm/s alá. A ventilátoroknak saját külön szabványuk van, az ISO 14694.
ISO 1940 tűrés a programban
- A kiegyensúlyozási ablakban kattints ISO 1940… (régebbi verziókban — Számítsa ki a címet.).
- Add meg a rotor tömegét (kg) és az üzemi fordulatszámot; válaszd ki a fokozatot: G 6,3 — ventilátorok, járókerekek, hajtótengelyek, mezőgazdasági rotorok (az általános ipari választás); G 2,5 — nagysebességű és precíziós gépek; G 16 — durva mezőgazdasági egységek és zúzógépek. Nagyságrend érzékeltetéséhez: egy 80 kg-os rotor 3000 ford./perc-nél — G 6.3 ≈ 800 g·mm, G 16 ≈ 2000 g·mm síkonként.
- Kattints az „OK”-ra — a tűrés bekerül a Tolerancia mezőt. A kiegyensúlyozó futtatás után a program PASS/FAIL eredményt mutat.
A kiegyensúlyozás akkor befejezett, ha az alábbiak mindegyike igaz:
0 / 6
Újbóli kiegyensúlyozás, archívum és jelentések
Másodszorra ugyanaz a rotor egyetlen méréssel kiegyensúlyozható
Mentett befolyásolási együtthatók
A befolyásolási együtthatók — egy adott gép „jelleme” — automatikusan mentésre kerülnek az archívumba a Balanset szoftver minden kiegyensúlyozási munkával. Ugyanannak a rotornak (vagy egy azonos típusúnak) az újbóli kiegyensúlyozása nem igényel próbafuttatást:
- Nyisd meg az archívumot: F8 – Jelentések (F6 a régebbi verzióban), válaszd ki a pipával jelölt rekordot a Coeff oszlop, és nyomd meg F5 – Együtthatók alkalmazása (F5-nek kell lennie — az „OK” gomb nem tölti be az együtthatókat!). Vagy a kiegyensúlyozási űrlapból: Menü → Együtthatók betöltése.
- Csak akkor végezd el Run 0 — a korrekció azonnal kiszámításra kerül.
- Szereld fel a súlyokat, és végezz egy finombeállító futtatást. A szöget az eredeti kiegyensúlyozás próbatömeg-helyzetétől mérik — ezért jelöld meg tartósan a rotoron.
Az együtthatók csak addig érvényesek, amíg semmi sem változott: ugyanaz a gép, ugyanazok az érzékelő-elhelyezések és -irányok, ugyanaz a fordulatszám, ugyanaz a merevség. Ha kicserélted a csapágyakat, újrahegesztetted a vázat, vagy elmozdítottad az érzékelőt — az együtthatók elavultak, és a teljes eljárást újra kell futtatni. Azonos típusú rotorok sorozatgyártásos kiegyensúlyozásánál a próbatömegeket a fényvisszaverő jelöléshez igazítva helyezd el — így minden darab nullpontja egybeesik.
Archívum és jelentések
- Minden kiegyensúlyozási munka automatikusan bekerül az archívumba (az ablak bezárásakor bekéri a rotor nevét). Az archívum itt található: Documents\BalSoft\Bs1A és túléli a frissítéseket; másik PC-re való átvitelhez elég ezt a mappát átmásolni.
- Jelentés: a Report gomb a kiegyensúlyozási ablakban vagy az archívumból (F9 – Jelentés). Exportálás — PDF, HTML, RTF; a ReportTpl mappában lévő sablonok a saját cégedre márkázhatók.
- Vibration Meter és kifutási görbe jelentések — a Report gomb a megfelelő Vibration Meter füleken: hasznos egy „előtte/utána” hibajelentéshez csatolni.
Hibaelhárítás: problémák és megoldások
Tünet → mit kell ellenőrizni. A keresés az összes táblázatot szűri ebben a szakaszban
A kiegyensúlyozás nem konvergál
| Tünet | Ok és teendő |
|---|---|
| A műszer folyamatosan „körbe-körbe” kér súlyokat, egyre nagyobbat és nagyobbat | Rezonancia vagy csapágyjáték (nemlinearitás). Változtasd meg a fordulatszámot vagy a merevséget, ellenőrizd a mechanikát. Egyébként „a rotor végül csupa súlyból fog állni.” |
| A súlyok egyáltalán nem változtatják meg a rezgést | Túlzott rezgés — esetleg rezonancia miatt: csökkentsd a fordulatszámot, egyensúlyozz ki két lépésben (először durva kiegyensúlyozás alacsony fordulatszámon, majd üzemi fordulatszámon). Egyébként tönkrement csapágyak vagy repedés. |
| A súly felszerelése után a szög ~180°-kal átfordult | Túlkorrekció: a tömeg nagyobb az optimálisnál. Vegyél le a feléből, és ismételd meg a finombeállító futtatást. |
| A kiszámított tömegek aránytalanul ugrálnak (500 g → 200 g → 1,5 kg) | Csapágyjáték. Állj meg, és ellenőrizd a csapágyilleszkedéseket. |
| Hatalmas kiszámított tömeg (kilogrammok egy közepes méretű rotoron) | Eljárási hiba (szögek? el lett távolítva a próbatömeg?), vagy az eredmény a próbatömeg tömegének százalékában jelenik meg, nem grammban. |
| Rendellenesen kicsi tömeg, magas rezgés mellett | Ellenőrizd az 1×-es komponenst, az össz-rezgést és a spektrumot — lehet, hogy a probléma nem kiegyensúlyozatlanság. Vagy az érzékelők rossz helyen vannak (véglap, „billegő” alkatrész): helyezd át az érzékelőket, és kezdd elölről. |
| Eredmény százalékban grammok helyett | A próbatömeg tömege (vagy sugara) nem lett megadva. Add meg — az eredmény grammra átszámítódik; 150% egy 100 g-os próbatömegből = 150 g. |
| Levetted a súlyokat — a rezgés nem tért vissza a kezdeti értékre | Valami elmozdul belül: homok/víz a rotorban, laza kalapácsok, egy csapágy forog a fészkében. Nincs ismételhetőség — a kiegyensúlyozás lehetetlen. |
| A rezgés fokozatosan nő üzem közben | Folyamatos emelkedés — valami elmozdul (egy csapágy a fészkében, egy kerék a tengelyen); hullámokban — lebegés két forrás között. Ellenőrizd, hogy a csapágyak melegednek-e. |
| A fázis magától elcsúszik (±10° vagy több egy méréshez viszonyítva) | Csapágyjáték. Ritkábban — hőmérsékleti elcsúszás: hasonlítsd össze a gépet hidegen és bemelegedve. |
| Az egyik sík konvergál, a másik nem | Helyi probléma a második csapágytartó oldalán: csapágy, rezonancia, meglazulás. Ellenőrizd kifejezetten azt a tartót. |
| Tökéletesen kiegyensúlyozva, mégis rázkódik a gép | Nézd meg a spektrumot: a forrás nem a rotor (erőleadó tengely, szíj, szomszédos egység, elektromos ok). V1o kicsi, míg V1s nagy — a kiegyensúlyozás úgysem segített volna. |
| Az összeállítás visszaszerelése után a kiegyensúlyozatlanság hatalmasra nőtt vissza | Az alkatrész két helyzetben szerelhető össze (180°-kal elforgatva), és szétszerelés után fordítva került visszaszerelésre — a nehéz pont a szemközti oldalra került. Szétszerelés előtt jelöld meg az alkatrészek egymáshoz viszonyított helyzetét központfúróval vagy filctollal. |
| „A mérési eltérés >30%” hiba nulla közeli rezgésnél | Ez normális: minél közelebb a nullához, annál kevésbé stabil az amplitúdó és fázis értéke. Ez jel arra, hogy itt az idő megállni, nem hiba. |
Tachométer és fordulatszám
| Tünet | Ok és teendő |
|---|---|
| A fordulatszám 2-3-szor magasabbnak mutatkozik a valóságosnál | A lézer „extra jelöléseket” lát: fényes foltokat, csavarokat, lyukakat, hegesztési varratokat. Oszd el az értéket a tényleges fordulatszámmal — így megtudod, hány „jelölés” van. Csiszold le / ragaszd le őket, változtasd meg a sugár szögét. |
| A fordulatszám megjelenik, de a program „Tachométer-hiba” üzenetet ír | Egyenetlen forgás (szíjak, mezőgazdasági gépek): lazítsd meg a szűrőt — Tacho unevenness = 200 (régebbi verziók) vagy Tacho filter az F4 – Settings menüben (újabb verziók). Magas fordulatszámnál — szélesítsd ki a jelölést. |
| Kötőjelek “— RPM”, nincs fordulatszám-leolvasás | Bekapcsolási sorrend: ON → AUTO → LASER (LASER nélkül a sugár halvány); fel van szerelve a jelölés? 10–500 mm a távolság? A tachométer kijelzőjén meg kell jelennie a fordulatszámnak. |
| Nincs fordulatszám-kijelzés kültéren / erős napfényben (a műhelyben működik) | Az erős napfény túlterheli a tachométert. Csinálj árnyékot: egy darab kartonpapírral, a kezeddel, egy esernyővel. Árulkodó jel: takard el a fényt a testeddel, és elkezd működni. |
| A fordulatszám „megfagyott”, nem változik | A kapcsolat megszakadt a műszerrel, vagy a jelölés nincs felszerelve. Ellenőrizd az USB állapotsort és a jelölést. |
| A tachométer „nem kapcsol be”, elemeket keresel | Nincsenek elemek benne — a kábelen keresztül kapja az áramot. Ne nyisd ki. Teszt: hálózatról üzemelő izzólámpa → kb. 6000 ford./perc (50 Hz-es hálózat) vagy 7200 ford./perc (60 Hz). |
Érzékelők és csatornák
| Tünet | Ok és teendő |
|---|---|
| Egy csatorna 0,0X mm/s-t mutat egy rázkódó gépen | Szakadt vezeték/csatlakozó: rázd meg az érzékelőt (30–100 mm/s-os szinuszgörbét kell látnod), cseréld fel az érzékelőket a csatlakozóknál és a gépnél — a „nulla” vagy követi az érzékelőt, vagy a csatornán marad. |
| Csúcs pontosan 50 Hz-en a spektrumban | Zavarforrás: laza csatlakozóanya (az árnyékolás rajta fut át), közeli frekvenciaváltó. Húzd meg az anyákat, tegyél ferritgyűrűket a kábelekre, üzemeltesd a laptopot akkumulátorról. |
| „Szaggatott” jel, nem szinuszgörbe; Vs sokkal nagyobb, mint Vo | Az érzékelő egy „billegő” alkatrészen van (védőburkolat, fedél) vagy a véglapon — helyezd át egy merev alátámasztásra, radiális irányban. Vagy a probléma nem kiegyensúlyozatlanság — nézd meg a spektrumot. |
| Az értékek „lebegnek” egy betonpadlón álló gépen | Mikroütközések a padlóval: helyezd rezgéscsillapítóra a gépet, vagy rögzítsd a betonhoz; érzékelők vízszintesen, növeld a próbatömeget. |
Szoftver és kommunikáció
| Tünet | Ok és teendő |
|---|---|
| COM-port hiba, PurgeComm Error 22 | Ismert probléma a Windows 11 frissítések után: frissítsd a programot 2.x verzióra (a hiba csak ott van javítva), húzd ki és dugd vissza a kábelt, állítsd vissza a munkamenetet (Restore Session). |
| „USB-modul nincs csatlakoztatva” (sárga vonal) | Kábel, másik USB-port, illesztőprogram (az Eszközkezelőnek egy „Arduino Due” COM-portot kell mutatnia). Kattints az állapotsorra — azonnali újrapróbálkozás. |
| „Nem válaszol” / a port ott van, de nincs kommunikáció | A portot egy másik program foglalja (egy második példány, egy terminál) — zárd be; vagy húzd ki és dugd vissza a kábelt. |
| „A firmware nem támogatott” — a mérések blokkolva vannak | A 2.3.x program 5.5.0+ firmware-t igényel: fogadd el a frissítési kérdést (15–30 s, ne érintsd meg a kábelt). |
| A PC szakaszosan látja a műszert; a műszer „elhalt” egy ütés után | A belső panelek esetleg leváltak egymásról: vedd le a 4 burkolati csavart, és illeszd vissza a belső csatlakozókat. Néha maga az USB-kábel a hibás. |
| A program összeomlott / a laptop újraindult a munka közepén | Nyisd meg újra a kiegyensúlyozási űrlapot, és válaszolj „Yes”-sel a munkamenet-helyreállítási kérdésre — minden futtatás visszatér (akár 7 napig). |
| A beállítások nem mentődtek újraindítás után | Az F4 beállítások a Save megnyomásakor vagy normál kilépéskor íródnak ki. Ha így sem mentődnek – futtassa a programot rendszergazdaként. |
| Az archívum nem működik (hordozható telepítés) | Hiányzik az adatbázis-összetevő: futtasd egyszer a telepítőt úgy, hogy a „DB setup” és az illesztőprogram bekapcsolva marad. Ne telepítsd a programot OneDrive mappába. |
| Nem lehet tört tömeget megadni | Tizedesjelölő (pont/vessző) a Windows területi beállításaiból: adj meg egész grammokat, vagy változtasd meg a területi beállítást. Javítva a 2.x verzióban. |
| Gyanú, hogy „a műszer téved” | Épelméjűségi ellenőrzés: erősíts fel egy ismert súlyt, és figyeld a választ — a változásnak arányosnak és ismételhetőnek kell lennie. Két műszert is összehasonlíthatsz ugyanazon a gépen, egyszerre. |
Programüzenetek
| Üzenet | Mit jelent, és mit kell tenni |
|---|---|
| A próbasúly túl kicsi | Amplitúdóban ~10%-nál, fázisban ~5–10°-nál kisebb válasz: növeld a próbatömeget 1,5–2-szeresére, vagy mozdítsd el (lehet, hogy egy „csomópontra” esett), majd ismételd meg a futtatást. |
| A mérés változatlan az előző futtatáshoz képest | Az értékek nem változtak: valóban felszerelted/elmozdítottad a próbatömeget? Ellenőrizd, és ismételd meg. |
| Jelvágás (ADC-túlvezérlés) észlelve | Túlvezérelt érzékelő: csökkentsd a fordulatszámot/próbatömeget; vagy kapcsold be a kísérleti „Recover clipped 1x” helyreállítást (az eredmény közelítő). |
| Nem sikerült kiszámítani a befolyásolási együtthatókat | A síkválaszok lineárisan függőnek adódtak: változtasd meg a próbatömeg tömegét vagy szögét, és ismételd meg a próbafuttatásokat. |
| A további átlagolás nem javítja a pontosságot | A pontosság „fennsíkra” ért — ez mechanikai probléma jele (holtjáték, instabil fordulatszám). Elfogadhatod az eredményt, de érdemes megkeresni az okot. |
| A fordulatszám jelentősen megváltozott | A fordulatszám megváltozott a futtatások között (vagy a tachométer kétszer indult). Minden futtatásnak azonos fordulatszámon kell lennie. |
| TÚL NEHÉZ a 3 súlyos hornyos módszerhez! | A korrekció nem állítható össze három, egyenként a próbatömeg 1/3-át kitevő súlyból: használj Free positions módot, vagy csökkentsd előbb a kiegyensúlyozatlanságot. |
| Nincs tachó – csak RMS | Tachojel nélkül csak az össz-rezgés áll rendelkezésre: az 1×-es amplitúdó és fázis fényvisszaverő jelölés nélkül nem számítható ki. |
Tipikus gépek: sajátosságok és buktatók
~1000 gép gyakorlati tapasztalatából: mit kell ellenőrizni és mire számítani az egyes típusoknál
- Egyensúlyozd ki őket felemelve a talajról (a munkaeszköz szabadon lóg) és felszerelt kések/kalapácsokkal: nélkülük a kiegyensúlyozatlanság visszatér, amint felszerelik őket.
- Cseréld a kalapácsokat párban, egymással szemben (egy új és egy kopott kalapács akár 100 g-mal is eltérhet) vagy teljes készletként; hiányos készlet esetén rendezd el a megmaradt kalapácsokat szimmetrikusan.
- Ideiglenesen ponthegeszd vagy szorítsd le a zörgő elülső ponyvát és a nyomóvázat a házhoz — a laza csuklópántok rezonálnak, és rontják a méréseket.
- Az erdészeti zúzógépek fő problémás pontja a csapágyak; a forgókaszáknál a hosszú, elgörbült tengelyek. A szabadon lengő kalapácsokat a centrifugális erő kifelé húzza forgás közben, és nem zavarnak.
- Fogaskerekes hajtású rotornál a jelölést magára a rotortengelyre ragaszd (vedd le az oldalfedelet).
- Ne vidd át a befolyásolási együtthatókat aprítógépek között — minden alkalommal futtasd le a teljes eljárást.
- Több, eltérő fordulatszámon futó dobot egymás után egyensúlyoznak ki; a sorrendet a spektrum legmagasabb csúcsa határozza meg.
- Két rotor egy vázon, azonos fordulatszámon — vedd le a szíjakat, és egyesével egyensúlyozd ki őket.
- A szalmaaprítók a legproblémásabbak; a kidobó gyorsítón használj 50–100 g-os alátéteket a kés csavarjain, és a legalacsonyabb fordulatszám-lépcsőről indulj.
- Ha a fülke/létra/tükör rázkódik, miközben a rotorok nyugodtak — ez egy meglazult elem rezonanciája: helyezd rá az érzékelőt közvetlenül, és a csúcsfrekvencia rámutat a forrásra (általában csavarokra).
- Miután a dobokat egy kiegyensúlyozó gépen G 6.3-ra kiegyensúlyozták, a betakarítógép gyakran még mindig rázkódik — a helyszíni utólagos kiegyensúlyozás, a saját csapágyaikban, rutinfeladat.
- Az örökös probléma — a ventilátorház (csigaburkolat) és a váz rezonanciái: egy emelős dúc vagy merevítő bordák megoldják a „kiegyensúlyozhatatlan” eseteket.
- Alátámasztások: betonba rögzített horgonyok vagy rugós rezgéscsillapítók — nem „csak a padlón állva”.
- Eltömődött szűrők = aerodinamikai rezgés (a szívóhatás „beszívja” a házat): a tisztítás megszünteti a maradékot, amit a kiegyensúlyozás nem tud eltávolítani.
- Szíjhajtás: először futtasd a motort önmagában, szíjak nélkül.
- Helyezd a súlyt oda, ahol nincs erős légáramlás (általában a járókerék hátlapjára), különben fütyülni fog.
- Ha az 1× kicsi, de az össz-rezgés nagy — leggyakrabban a csapágyak a bűnösök, nem a kiegyensúlyozatlanság.
- Csak a felszerelt kalapácsokkal. A lengő kalapácsok (verőlapátok) futtatások között új helyzetbe rendeződnek — ellenőrizd egy „állj/indíts” teszttel.
- Felharmonikusok „erdeje” kis 1× mellett — kövesd végig a hajtásláncot: vedd le a szíjat, hallgatózz; egy valódi esetben a bűnös egy törött tengelykapcsoló volt, amit „kézzel nem lehetett érezni.”
- Összeépített rotorok (tárcsák) — szakaszosan: először minden tárcsa külön, majd az egész összeállítás.
- A rezgés oka leggyakrabban egy kopott kardántengely-kereszt: először javítsd meg, csak utána egyensúlyozz ki. Axiális holtjáték elfogadható, radiális nem.
- Súlyok — csőbilincsek csavarrögzítővel, ha a hegesztés nem kívánatos.
- Az állványon lévő, középső támcsapágyakkal ellátott hajtótengely már háromsíkú feladat: 3–4 síkhoz használja a Balanset-4-et.
- Egy tokmányos orsó — általában egy sík (a tokmány okozza a kiegyensúlyozatlanságot); az érzékelő oldalt, vízszintesen.
- A merev gépágy „elnyeli” a jelet: emeld a fordulatszámot (az erő a sebesség négyzetével nő), mérj vízszintesen, állítsd az átlagolást 64-re, végezz érzékenységi tesztet ismert hozzáadott súllyal.
- A tüske ütése a 180°-os módszerrel távolítható el: Excentricitás / Run E módban — mérj, fordítsd el a rotort a tüskén 180°-kal, mérj újra; a program levonja a tüske hozzájárulását.
- A CNC-orsókat közvetlenül a gépben egyensúlyozzák ki akár 18 000–24 000 ford./perc-nél is; akár G 1 fokozat is elérhető.
Házilag készített kiegyensúlyozó állványok (röviden)
- Puha csapágyazású (rezonancia felett) — rugókon lévő alátámasztások: a sajátfrekvencia 2-3-szor alacsonyabb az üzemi fordulatszámnál, és az állvány kézzel megmozdítható. A szabványos Balanset-1A érzékelők megfelelőek. A kiegyensúlyozási fordulatszámnak közel kell lennie a rotor üzemi fordulatszámához.
- Kemény csapágyazású (rezonancia alatt) – a sajátfrekvencia az üzemi fordulatszám 2–3-szorosa; erőérzékelők szükségesek. Nehéz tengelyekhez kell, amelyeket veszélyes rugókon felpörgetni. Kemény csapágyas állványon alacsony fordulatszámon is lehet egyensúlyozni.
- Egy tipikus hiba — „minél merevebb, annál jobb”: leszorítják az állványt egy masszív asztalhoz, és csodálkoznak, miért nem egyensúlyozódik ki. A puha csapágyazású állványnak mozgásszabadságra van szüksége.
- Egy elektronikájában elhalt régi kiegyensúlyozó gép feltámasztása: a Balanset mint új mérőrendszer — bevett gyakorlat.
Referencia
Gyorsbillentyűk, mini szótár, hasznos programfunkciók
Főablak gyorsbillentyűi
Az F6–F8 hozzárendelések programgenerációnként eltérnek! A megbízható útmutató a gomb felirata: a billentyű közvetlenül rá van írva. A szürke gomb = az a billentyű nem csinál semmit.
| Billentyű | Új verzió (2.3.x) | Régi verzió (2.2.x és 1.7x) |
|---|---|---|
| F1 | Névjegy (verziók, frissítések, támogatás) | Névjegy |
| F2 / F3 | fülek: egysíkos / kétsíkos | azonos |
| F4 | Settings — program beállítások | azonos |
| F5 | Vibration Meter — rezgésmérő ablak | azonos |
| F6 | Balancing — kiegyensúlyozási ablak | Reports — archívum |
| F7 | Charts — analizátor | Balancing — kiegyensúlyozási ablak |
| F8 | Reports — archívum | Charts — analizátor |
| F9 | Route Inspection (ha engedélyezve van) | azonos |
| F10 | Exit | azonos |
| F12 | az aktív ablak képernyőképe (bármelyik programablakban) | |
A kiegyensúlyozási ablakokban: F7 — az aktuális lépés futtatása, F5 — egy lépés vissza, F10/Esc — bezárás. A Vibration Meter és az Analyzer ablakban: F9 — Measure/Stop/Live.
Programfunkciók, amelyeket gyakran figyelmen kívül hagynak
- Kifutás (kifutási görbe) és Bump teszt — rezonanciák megtalálása (a 6).
- Az első próbatömeg-becslés — a tömeg és az első próbatömeg oldalának becslése a Run 0 alapján.
- Rögzített pozíciók / Körkörös horony / Fúrás — súlyok elhelyezése lapátokon, három súly egy hornyban, kiegyensúlyozás fúrással (a 8).
- Kézi bevitel — amplitúdó és fázis kézi bevitele (adatátvitel egy másik műszerből vagy egy régebbi munkamenetből).
- Korrekciós síkok módosítása — a súlyok más síkokra való átszámítása, ha a kiszámítottakba nem lehet elhelyezni őket.
- Tükör a poláris diagramon — a nézet „a gép másik oldaláról.”
- Kalkulátorok: ISO 1940 tűrés, próbatömeg; jelentések márkázható sablonokkal; korlátlan archívum; a program tetszőleges számú számítógépre telepíthető — nincs licenc, nincs előfizetés.
Mini szótár
| 1×-es komponens (fordulatonkénti rezgés) | Rezgés a rotor forgási frekvenciáján. Pontosan ezt hozza létre a kiegyensúlyozatlanság, és kizárólag erre épül a kiegyensúlyozási számítás. |
| Fázis | A rezgésvektor szöge a tachométer-jelöléshez viszonyítva. Önmagában nem egyenlő a „nehéz pont helyzetével” — csak egy próbafuttatáson keresztül értelmezhető. |
| Befolyásolási együttható | Egy adott gép válasza egy ismert súlyra: hány mm/s-mal és milyen fázisirányban tolja el az értéket 1 g. Próbafuttatással határozzák meg, és csak addig érvényes, amíg a körülmények változatlanok maradnak. |
| Run 0 / Run 1 / Run 2 / Run T | Kezdeti futtatás → próbafuttatás az 1. síkban → próbafuttatás a 2. síkban → finombeállító (ellenőrző) futtatás. |
| Statikus / párkiegyensúlyozatlanság | A nehéz pont az egész rotort elmozdítja / a rotor végei ellentétes irányba húznak. Az első egyetlen síkban javítható, a második csak kettőben. |
| Rezonancia | Az üzemi fordulatszám egybeesik a szerkezet sajátfrekvenciájával: amplitúdócsúcs + ~180°-os fázisváltás. Rezonanciánál a kiegyensúlyozás nem lehetséges. |
| G kiegyensúlyozási minőségi fokozat (ISO 1940) | Határérték a rotor maradék kiegyensúlyozatlanságára: G 6.3 — általános ipari, G 2.5 — precíziós, G 16 — durva mezőgazdasági gép. |
| A–D zónák (ISO 10816) | A gép össz-rezgésének besorolása: A — kiváló, B — elfogadható, C — korlátozott, D — elfogadhatatlan. |
| Puha talp | Egy alátámasztás, amely nem fekszik síkban az alapon: a gép „lélegzik”, a merevség egyenetlen, az értékek elcsúsznak. |
Kiegyensúlyozási jegyzőkönyv
Töltsd ki helyszínen, vagy nyomtasd ki (a menüben található „Print” gomb). A program a Report gombbal saját jelentést is készít — ez az űrlap kényelmes terepi munkalapként
Objektum
Vizsgálat kiegyensúlyozás előtt
Mérési mód
Kezdeti mérőjáratás (0. járatás)
Próba súlyok
Korrekciós súlyok (ténylegesen felszerelve)
Finombeállító futtatás (Run T)
Merre tovább
A Balanset-1A dokumentációjának és eszközeinek többi része
- Balanset-1A készlet — mi van a kofferben, ár és szállítás.
- Használati utasítás — a hivatalos szoftverkézikönyv, amelyre ez az útmutató épül.
- Kiegyensúlyozó szoftver Windowsra — rezgésmérő, egy- és kétsíkos kiegyensúlyozás, spektrumok, jelentések.
- Kiegyensúlyozási elmélet — statikus és párkiegyensúlyozatlanság, G-fokozatok, a számok mögötti képletek.
- Maradék kiegyensúlyozatlanság-kalkulátor és rezgéssebesség-határértékek — ISO 1940-1 és ISO 10816/20816 egy képernyőn.
- Gyors válaszok és teljes tudásbázis — a leggyakoribb kérdések a támogatásnak.
- Amikor a kiegyensúlyozás nem csökkenti a rezgést — tengelyeltolódás, meglazulás, rezonancia és csapágyhibák.
- Technikai fórum és közvetlen alátámasztás — küldd el a spektrumaidat és fotóidat, és kapj választ.