Динамик голын тэнцвэржүүлэлтийн заавар: Статик vs Динамик, Ажлын байрны арга болон ISO 21940 Ангиллууд
Талбайн инженерт роторыг газар дээр нь тэнцвэржүүлэхэд шаардлагатай бүх зүйл — тэнцвэргүй байдлын физикээс эцсийн шалгах ажиллагаа хүртэл. Долоон алхамт журам, туршилтын жингийн томьёо, засварын өнцгийн хэмжилт, ISO хүлцлийн хүснэгтүүд. 2,000 гаруй роторон дээр сэнс, мульчлагч, бутлуур, вал зэрэгт туршигдсан.
Динамик тэнцвэржүүлэлт гэж юу вэ?
Динамик тэнцвэржүүлэлт нь ажиллагааны хурдтайгаар эргэх үедээ эргэлдэгч биеийн (ротор) жингийн жигд бус тархалтыг хэмжиж, засварлах процесс юм. Нэг хавтгайд жингийн шилжилтийг засварладаг статик тэнцвэржүүлэлтээс ялгаатай нь динамик тэнцвэржүүлэлт нь хоёр эсвэл түүнээс дээш хавтгайг зэрэгцэн, холхивчийн чичиргээг үүсгэх төвдөө тэмүүлэх хүч болон хэлбэлзэх хос хүчийг арилгана.
200 кг бутлуурын ротороос 5 г эмнэлгийн алчуур хүртэлх бүх эргэлдэгч хэсэг нь зарим үлдэгдэл тэнцвэргүйдэлтэй байдаг. Үйлдвэрлэлийн толеранс, материалын жигд бус байдал, элэгдэл, хуримтлагдсан хуримтлал нь жингийн төвийг геометрийн эргэлтийн тэнхлэгээс холдуулдаг. Үр дүнд нь хурдны квадраттайгаа өсдөг төвдөө тэмүүлэх хүч үүснэ: RPM-ийг хоёр дахин нэмэгдүүлбэл хүч дөрөв дахин нэмэгдэнэ.
3,000 RPM-ээр эргэж буй ротор 150 мм радиустай 10 г тэнцвэргүйдэлтэй байхад ойролцоогоор 150 Н эргэлдэх хүч үүсгэдэг — энэ нь холхивчийг хэдэн долоо хоногийн дотор эвдэрүүлэхэд хангалттай. Динамик тэнцвэржүүлэлт нь энэ хүчийг олон улсын стандартуудаар (ISO 21940‑11, өмнө нь ISO 1940) заасан түвшинд хүртэл бууруулж, холхивчийн ашиглалтын хугацааг сараас жил рүү сунгаж, чичиргээтэй холбоотой зогсолтын хугацааг бууруулдаг.
Статик vs Динамик тэнцвэр
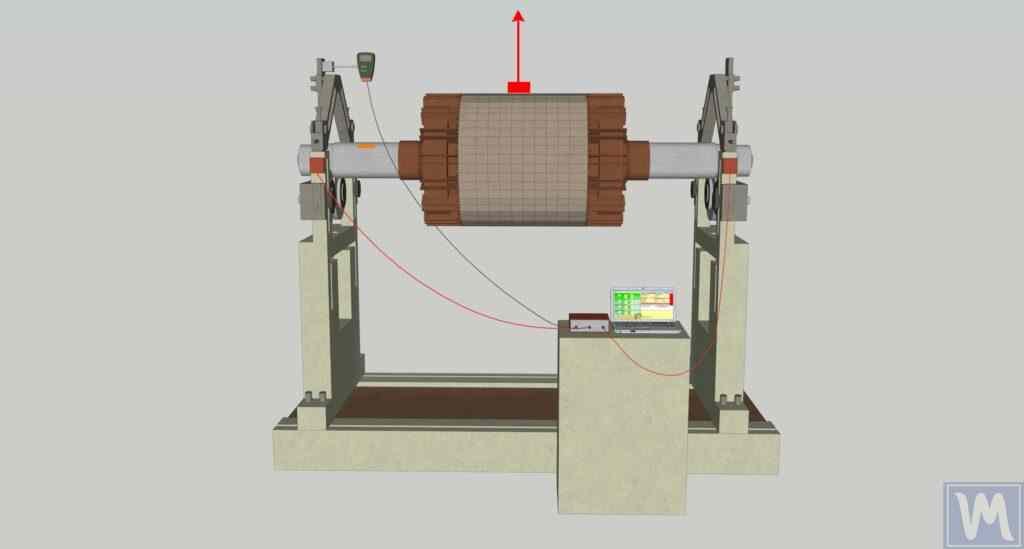
Роторын жингийн төв нь эргэлтийн тэнхлэгээс шилжсэн нэг хавтгайд. Хүнд тал нь доош унахад хутганы ирмэг дээрх дэмжлүүр дээр байрлуулсан үед — эргүүлэхгүйгээр илрүүлж болно.
Засвар: хүнд цэгтэй эсрэг нэг өнцгийн байрлалд масс нэмэх эсвэл хасах. Нэг засварын хавтгай хангалттай.
Applies to: диаметр нь өргөнөөс > 7 дахин их нарийн диск хэлбэртэй эд анги — дугуй, зүлгүүр, нэг дискт импеллер, хөрөө ир, тоормосны диск.
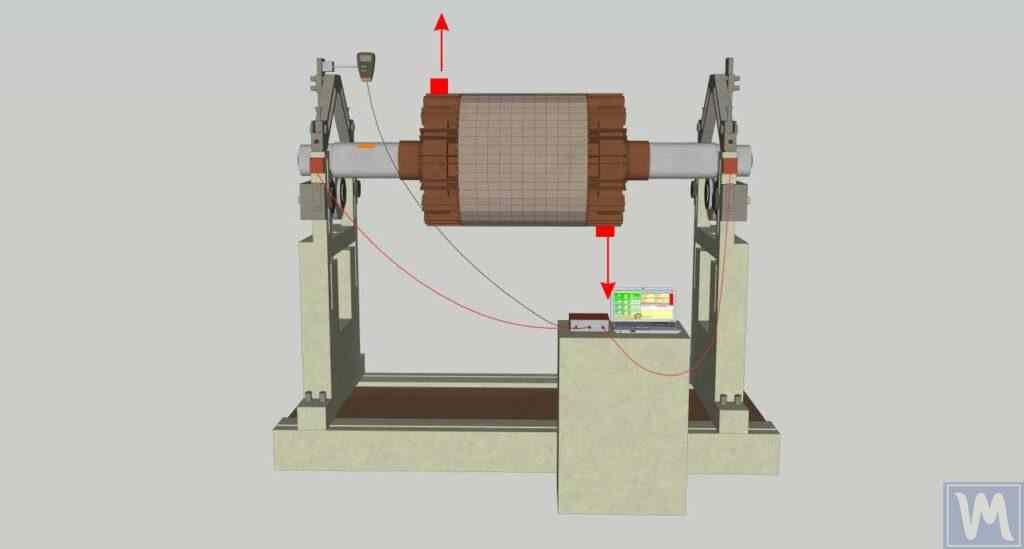
Хоёр (эсвэл түүнээс дээш) массын шилжилт өөр өөр хавтгайд роторын уртаар байрладаг. Тэд статикээр бие биенээ цуцалж болно — ротор хутганы ирмэг дээр тогтмол байна — гэхдээ эргэх үед хэлбэлзэх хос хүч үүсгэдэг. Энэ хос хүчийг эргэлтгүйгээр илрүүлэх эсвэл засах боломжгүй.
Засвар: хоёр тусдаа хавтгайд хоёр тэнцвэржүүлэх жин. Төхөөрөмж нь нөлөөллийн коэффициентийн матрицаас хавтгай бүрийн масс болон өнцгийг тооцоолно.
Applies to: урт роторууд — голууд, өргөн ажлын хүртэй сэнснүүд, бутлуурын роторууд, дугуйруулагч, олон шатны насосны ажлын хүрднүүд, турбинууд.
Тэнцвэргүйдлийн дөрвөн төрөл
ISO 21940‑11 дөрвөн үндсэн тэнцвэргүйдлийн загварыг ялгадаг. Аль нь давамгайлж байгааг ойлгох нь зөв тэнцвэржүүлэх стратеги сонгоход тусална.
Бодит амьдрал дээр ажлын байран дээр та таарч буй бараг бүх ротор нь динамик тэнцвэргүйдэлтэй — хүч болон хос хүчний бүрэлдэхүүн хэсгүүдийн хослол. Иймээс нимгэн диск биш ротор бүрийн хувьд хоёр хавтгайн тэнцвэржүүлэлт нь үндсэн арга болдог.
Нэг хавтгай эсвэл хоёр хавтгайн тэнцвэржүүлэлтийг хэзээ ашиглах вэ
Шийдвэрлэх хүчин зүйл бол роторын L/D геометрийн харьцаа (тэнхлэгийн урт ба гадаад диаметр) нь ажиллагааны хурдтайгаа хосолсон.
| Критерий | Нэг хавтгай (1 мэдрэгч) | Хоёр хавтгай (2 мэдрэгч) |
|---|---|---|
| L/D харьцаа | L/D < 0.14 (диаметр нь өргөнөөс 7 дахин их) | L/D ≥ 0.14 |
| Ерөнхий хэсгүүд | Алчуур, инерцийн диск, нэг дисктэй ажлын хүрд, хөдөлгүүр, зогсоох диск, хэрчээний хөдөлгүүр | Сэнсийн ротор, бутлуур, гол, дугуй, олон шаттай насос, турбин, бутлуур |
| Засварлагдсан тэнцвэргүйдлийн төрлүүд | Зөвхөн статик (хүч) | Статик + момент + динамик (хүч + момент) |
| Засварын хавтгайнууд | 1 | 2 |
| Хэмжилтийн давталт | 2 (эхлэл + 1 туршилт) | 3 (эхлэл + 2 туршилт, хавтгай бүрт нэг) |
| Ажлын байран дээрх хугацаа | 15–20 мин | 30–45 мин |
ISO 21940‑11 Тэнцвэржүүлэлтийн чанарын ангилал
ISO 21940‑11 (ISO 1940‑1-ийн орлогч) эргэдэг машин бүрийн ангилалд тэнцвэржүүлэлтийн чанарын ангилал G, нь роторын массын төвийн зөвшөөрөгдөх хамгийн их хурдыг мм/с-ээр тодорхойлсон. Зөвшөөрөгдөх үлдэгдэл тусгай тэнцвэргүйдэл eper (г·мм/кг-ээр) нь ангилал болон ажиллагааны хурднаас гаргаж авна:
G — тэнцвэржүүлэлтийн чанарын ангилал (жишээ нь 6.3 нь 6.3 мм/с гэсэн үг)
ω — өнцгийн хурд, рад/с
эрг/мин — ажиллагааны хурд, эрг/мин
| Зэрэглэл | e·ω, мм/с | Машин types |
|---|---|---|
G 0.4 |
0.4 | Жироскоп, нарийвчлалтай алхлагч машин шпинделүүд |
G 1.0 |
1.0 | Турбокомпрессор, хийн турбин, тусгай шаардлагатай жижиг цахилгаан ялтас |
G 2.5 |
2.5 | Цахилгаан хөдөлгүүр, генератор, дунд/том турбин, тусгай шаардлагатай насос |
G 6.3 |
6.3 | Сэнс, насос, үйлдвэрлэлийн машин, инерцийн дугуй, төвлөрсөн сепаратор, ерөнхий үйлдвэрийн машин |
G 16 |
16 | Хөдөө аж ахуйн машин, бутлуур, дамжуулах гол (кардан), бутлах машин хэсгүүд |
G 40 |
40 | Зорчигч автомашин дугуй, хэлбэлзэх хөдөлгүүрийн цуглуулга (сэрийн үйлдвэрлэл) |
G 100 |
100 | Том, удаан эргэлттэй далайн дизель хөдөлгүүрийн коленвалын угсралт |
Ажилласан жишээ: Сэнсний ротор
Төвлөрсөн сэнсний ротор 80 кг жинтэй, 1,450 RPM-ээр ажилладаг бөгөөд засварын радиус нь 250 мм. Шаардлагатай ангилал: G 6.3.
Засварын радиус 250 мм үед: хамгийн их үлдэгдэл масс = 3320 / 250 = 13.3 г хавтгай тус бүрд
Энэ нь засварын хавтгай тус бүрд 13.3 г-аас илүүгүй тэнцвэргүй байдал үлдэж болно гэсэн үг — ойролцоогоор гурван M6 шайбны жинтэй тэнцүү.
Холбогдох стандартууд: ISO 21940‑11 (хатуу роторууд), ISO 21940‑12 (уян хатан роторууд), ISO 10816‑3 (чичиргээний эрчмийн хязгаар), ISO 1940 (өмнөх хувилбар).
Ажлын байран дээр тэнцвэржүүлэх 7 алхамт арга
Энэ нь хоёр засварын хавтгайд ажлын байран дээр тэнцвэржүүлэх нөлөөллийн коэффициентийн арга бөгөөд Balanset‑1A зэрэг хөнгөн цахилгаан багаж ашиглан хэрэглэнэ. Ижил логик нь дурын хоёр сувгат тэнцвэржүүлэх анализатор дээр ажиллана.

Mt = Mr × K / (Rt × (N/100)²) энд Mr = роторын масс (г), K = тулгуурын хатуулгийн коэффициент (1–5, дунджаар 3 ашигла), Rt = роторын масс (г), K = дэмжлэгийн хөшүүн чанарын коэффициент (1–5, дундаж нь 3), R онлайн туршилтын жингийн тооцоолуур онлайн туршилтын жингийн тооцоолуур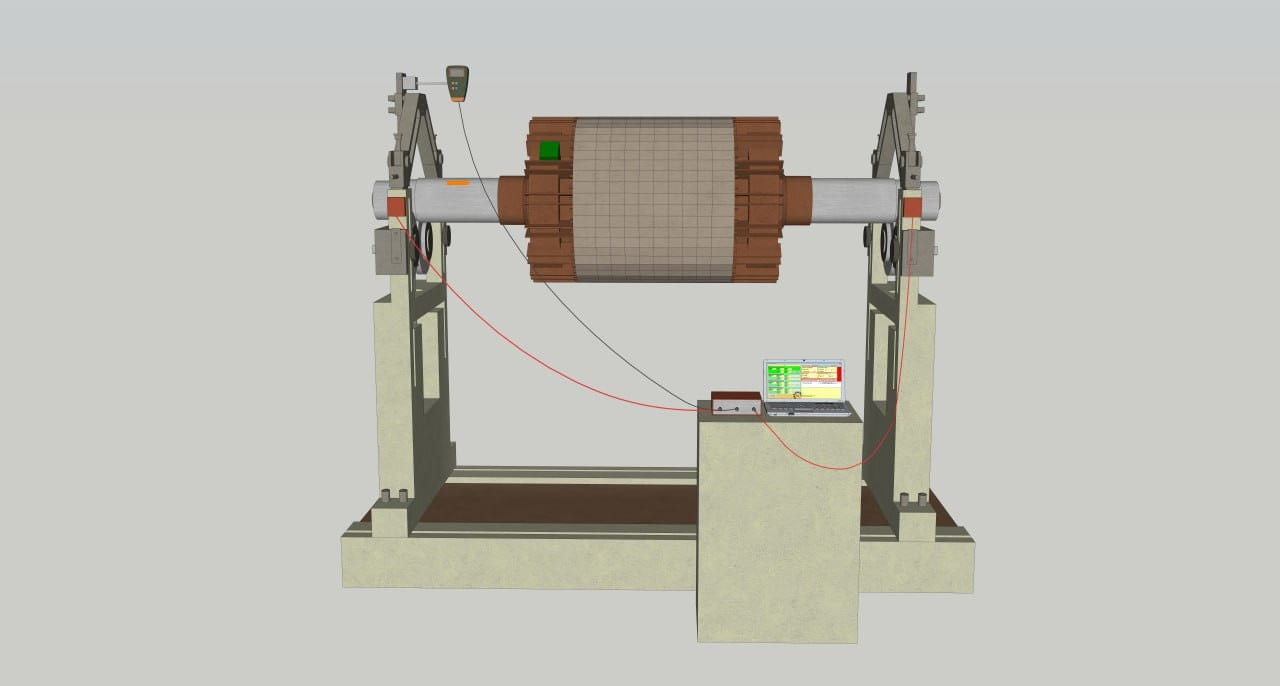

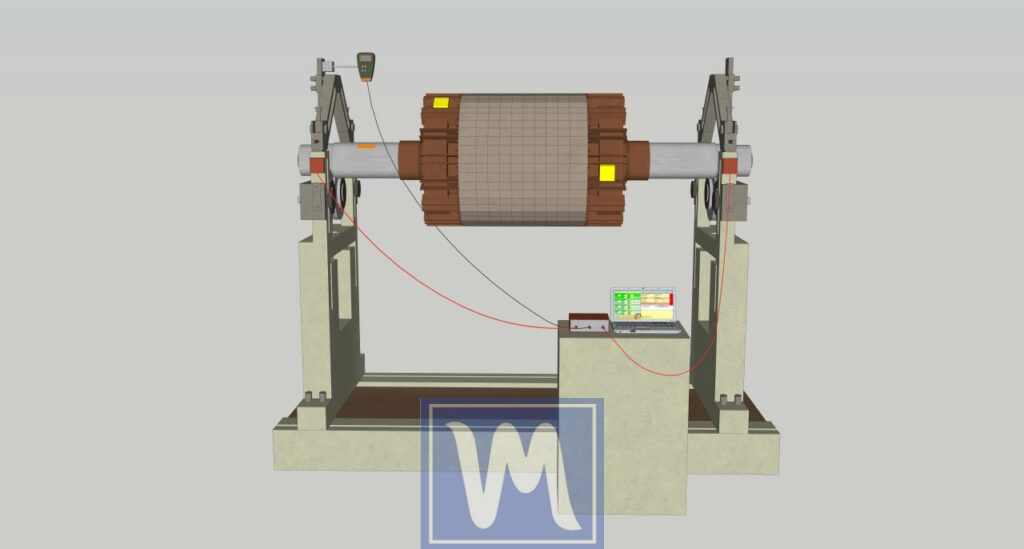
Туршилтын жингийн тооцоо
Туршилтын жин нь мэдрэгдэхүйц чичиргээний өөрчлөлт үүсгэхэд хангалттай хүнд, гэхдээ холхивчуудыг ачаалалдуулахгүй, аюултай нөхцөл үүсгэхгүй хангалттай хөнгөн байх ёстой. Стандарт эмпирик томьёо нь роторын масс, засварын радиус, ажиллагааны хурд, дэмжлэгийн хөшүүн чанарыг харгалзана:
Mr — роторын масс, грамм
K — дэмжлэгийн хөшүүн чанарын коэффициент (1 = зөөлөн суурилуулга, 3 = дундаж, 5 = хатуу суурь)
Rt — туршилтын жин суурилуулах радиус, см
N — ажиллагааны хурд, RPM
Гарынхаа хүчээр тооцоо хийхгүй байна уу? Манай онлайн туршилтын жингийн тооцоолуур ↗ — роторын параметр, дэмжлэгийн төрөл, чичиргээний түвшинг оруулж, зөвлөж буй массыг шууд авна уу.
Ажилласан жишээнүүд (K = 3, дундаж хөшүүн чанар)
| Машин | Роторын жин | эрг/мин | Радиус | Туршилтын жин (K = 3) |
|---|---|---|---|---|
| Мульчерийн ротор | 120 кг | 2,200 | 30 см | 360,000 / (30 × 484) ≈ 25 г |
| Үйлдвэрийн сэнс | 80 кг | 1,450 | 40 см | 240,000 / (40 × 210.25) ≈ 29 г |
| Центрифугийн сав | 45 кг | 3,000 | 15 см | 135,000 / (15 × 900) = 10 г |
| Бутлуурын гол | 250 кг | 900 | 25 см | 750,000 / (25 × 81) ≈ 370 г |
Засварын өнцгийг хэмжих
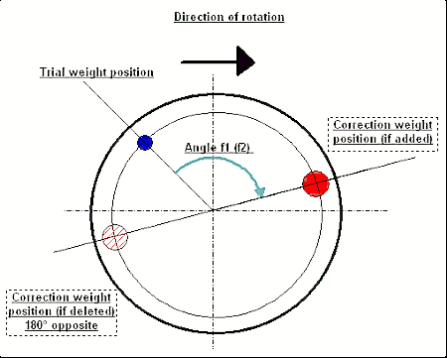
Тэнцвэржүүлэх багаж нь хавтгай бүрт хоёр тоог гаргана: масс (хэдэн жин) болон өнцөг (хаана байрлуулах вэ). Өнцөг нь үргэлж туршилтын жингийн байрлалд харьцуулагддаг.
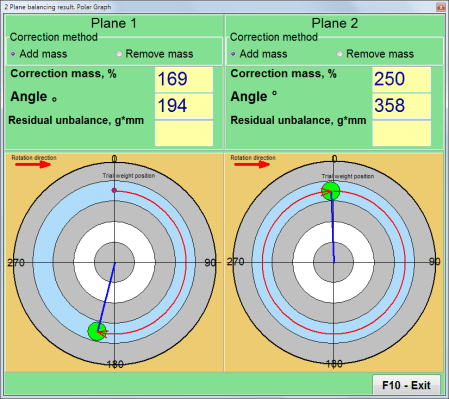
Өнцгийг хэрхэн хэмжих вэ
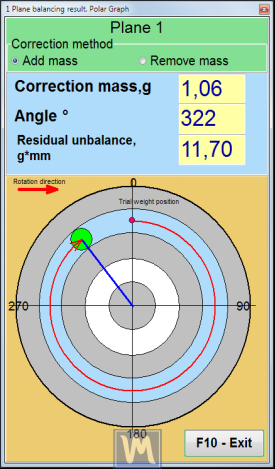
- Харьцуулалтын цэг (0°): туршилтын жинг байрлуулсан өнцгийн байрлал. Туршилтын эргэлтийн өмнө ротор дээр тодорхой тэмдэглэнэ үү.
- Хэмжилтийн чиглэл: үргэлж роторын эргэлтийн чиглэлд.
- Өнцгийг унших: хэрэгсэл нь Хавтгай 1-ийн f₁ болон Хавтгай 2-ийн f₂ өнцгийг харуулдаг. Туршилтын жингийн тэмдэгтээс эргэлтийн чиглэлд тэр хэмжээний градусыг тоолно — энэ бол залруулах жинг байрлуулах газар.
- Массыг хасах үед: засварыг заасан "нэмэх" байрлалаас эсрэг 180°-д байрлуулна.
Жинг тогтмол байрлалд хуваах
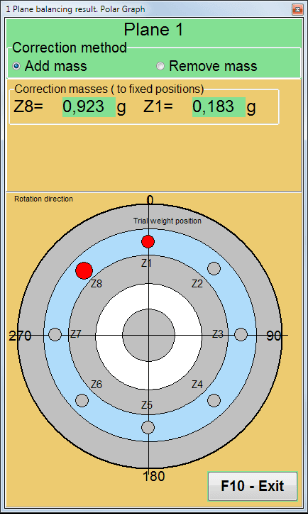
Ротор нь урьдчилан нүхлэсэн нүхнүүд эсвэл тогтмол суурилуулах байрлалтай (жишээ нь, сэнсний хөдөөний болтуу) байх үед та тооцоолсон яг өнцөгт жин байрлуулах боломжгүй байж болно. Balanset‑1A нь жин хуваах функц-ийг агуулдаг: та хамгийн ойрхон хоёр байрлалын өнцгүүдийг оруулж, програм нь нэг засварын векторыг тэр байрлалууд дээрх хоёр жижиг жинд задлана. Нийлмэл нөлөө нь анхны вектортой тохирч байна.
Засварын хавтгайнууд болон мэдрэгчийн байрлал
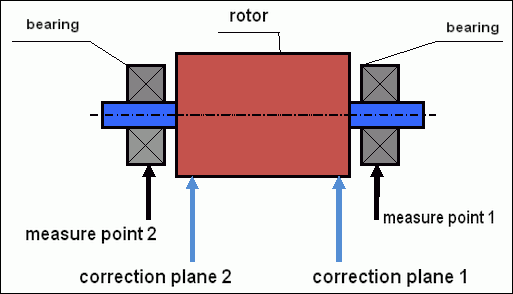
Засварын хавтгай гэдэг нь ротор дээр масс нэмэх эсвэл хасах тэнхлэгийн байрлал юм. Мэдрэгч нь хамгийн ойрын холхивч дээр чичиргээг хэмждэг. Хэд хэдэн гол дүрэм:
- Мэдрэгчийг холхивчийн их бие дээр — холхивчийн төв шугамд хамгийн ойр, радиал чиглэлд (хэвтээ нь илүү дээр) байрлуулна.
- Хавтгай 1 нь Мэдрэгч 1-тэй, Хавтгай 2 нь Мэдрэгч 2-той тохирч байна. Дугаарлалтыг нийцтэй байлгана уу, эсрэг тохиолдолд програм засварын хавтгайнуудыг солих болно.
- Хавтгайнуудын зайг хамгийн ихтэй болгох: хоёр засварын хавтгайнууд илүү хол байх тусам моментийн нарийвчлал илүү сайн байна. Хамгийн бага практик зай нь холхивчийн хоорондын зайн ⅓ байна.
- Хандалттай байрлалуудыг сонгоно уу: засварын хавтгай нь та жинг бие даан бэхлэх боломжтой байрлал байх ёстой — фланцын ирмэг, болтын тойрог, зах, эсвэл үүсгэх гадаргуу.
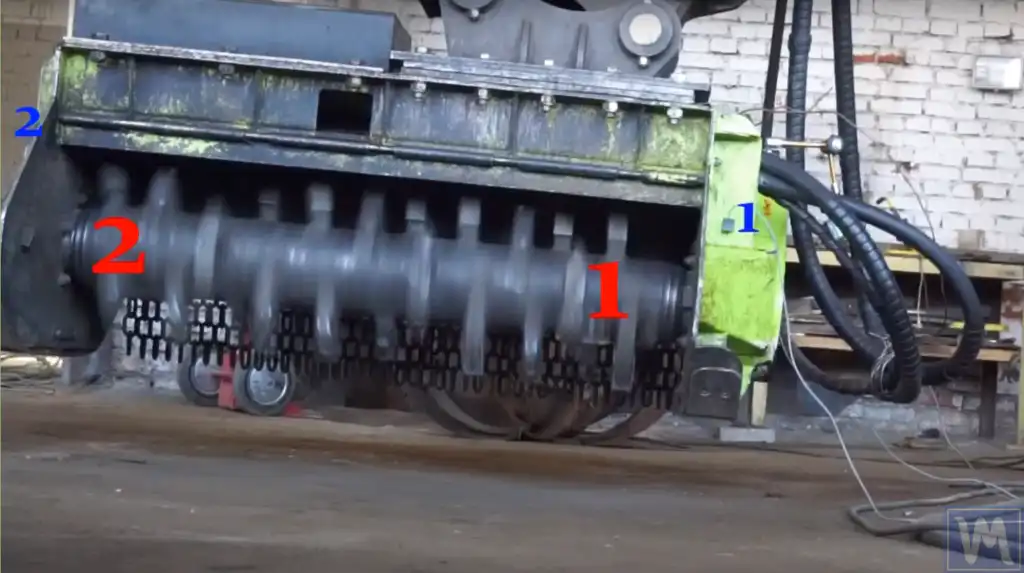
Дээрх зурагт бутлуурын роторыг хоёр хавтгайн тэнцвэржүүлэлтэд бэлтгэсэн байна. Цэнхэр тэмдэгтүүд 1 ба 2 нь холхивчийн их бие дээрх мэдрэгчийн байрлалуудыг зааж байна. Улаан тэмдэгтүүд 1 ба 2 нь засварын хавтгайнуудыг харуулж байна — энэ тохиолдолд жинг үүсгэх роторын биеийн фланцтай төгсгөлүүд.
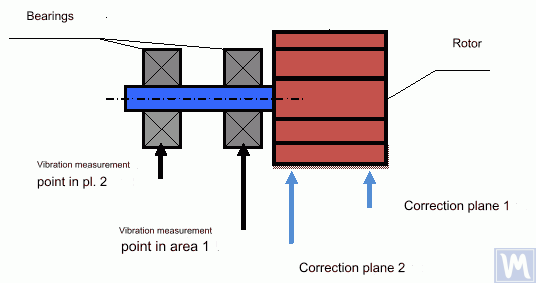
Консоль (Гадна талын) Ротор
Консоль роторууд — сэнсийн ажлын хүрднүүд, холхивчийн хоорондын зайн гадна талд суурилуулсан хурдны дугуй, насосны ажлын хүрднүүд — өөр мэдрэгч болон хавтгайн зохион байгуулалтыг шаарддаг. Хоёр засварын хавтгай нь холхивчнуудын нэг талд байрладаг бөгөөд мэдрэгчийн байрлал нь гадна талын масс хос хүчний тэнцвэргүйдлийг нэмэгдүүлэхийг тооцох ёстой.
Машин төрлөөр ангилсан хэрэглээ
Жинг бэхлэх аргууд
| Арга | Бэхлэлт | Хамгийн тохиромжтой | Хязгаарууд |
|---|---|---|---|
| Нийлэгч | Роторын захад хайлж бэхлэгдсэн гангийн шилбүүр эсвэл хавтан | Бутлуур, хүнд үйлдвэрийн роторууд | Тогтмол. Тусгай саваагүйгээр хөнгөн цагаан эсвэл зэвэлдэггүй ган дээр ашиглах боломжгүй |
| Боолт ба гай | Урьдчилан нүхлэсэн нүхээр боолт болон баригч гай | Сэнсний ажлын хүрд, инерцийн диск, муфтын фланец | Өмнө нь нүхлэсэн нүх эсвэл шинэ нүх шаардлагатай |
| Уусгын хавчуурга | Жинг дундуур нь хавчуулсан зэвэлдэггүй гангийн уусгын хавчуурга | Ажлын байран дахь гол, дугуй, цилиндр хэлбэрийн ротор | Түр зуур эсвэл хагас тогтмол. Хавчуургын чангалах моментийг шалгах |
| Бэхлэх саваатай хавчуулах | Урьдчилан бэлтгэсэн хавчуулах жин (унааны дугуйны жин шиг) | Сэнсний хөвч, нимгэн зах, хөнгөн ротор | Хязгаарлагдмал массын муж. Өндөр RPM-д гулсах боломжтой |
| Наалдац (эпоксид) | Жинг гадаргуу дээр нааж бэхлэх | Нарийвчлалтай ротор, цэвэр орчин | Цэвэр, хуурай гадаргуу шаардлагатай. Температурын хязгаар ~120°C |
| Материалыг хасах | Хүнд талын материалаас нүхлэх эсвэл ширэмлэх замаар зайлуулах | Турбокомпрессор, өндөр хурдны шпиндель, ажлын хүрд | Тогтмол, нарийвчлалтай боловч буцаах боломжгүй. Жин нэмэх нь аюултай үед ашиглах |
Ажлын байран дээр тэнцвэржүүлэхэд гардаг түгээмэл алдаанууд
| # | Алдаа | Үр дагавар | Засвар |
|---|---|---|---|
| 1 | Мэдрэгчийг хамгаалалт эсвэл хучуур дээр суурилуулсан | Хучуурын резонанс нь далайц болон фазын уншилтыг гажуудуулна → буруу засвар | Үргэлж холхивчийн их биеийн ган гадаргуу дээр суурилуулна |
| 2 | Туршилтын жин хэт хөнгөн | Фаз болон далайцын өөрчлөлт дуу чимээний хүрээнд байна → нөлөөллийн коэффициентүүд найдваргүй | Наад зах нь нэг мэдрэгч дээр ≥30% далайцын өөрчлөлт эсвэл ≥30° фазын шилжилт байгааг баталгаажуул |
| 3 | Ажиллагааны хоорондын хурдны хэлбэлзэл | 1× чичиргээ RPM²-тэй хамт өөрчлөгдөнө — 5% хурдны өөрчлөлт ч мэдээллийг гэмтээдэг | Нарийвчлалтай RPM хяналтын тулд тахометр ашиглах. Хурд тогтворжих хүртэл хүлээх |
| 4 | Туршилтын жинг авахыг мартаж үлдэх | Залруулах тооцоололд туршилтын жингийн нөлөө багтана → үр дүн утгагүй | Хатуу дэглэмийг дагах: залруулах жинг суурилуулахын өмнө туршилтын жинг авах |
| 5 | 1-р хавтгай болон 2-р хавтгайг андуурч хольх | Залруулах жинг буруу хавтгайд тавина → чичиргээ нэмэгдэнэ | Мэдрэгч болон хавтгайг тодорхой тэмдэглэх. Мэдрэгч 1 → 1-р хавтгай, Мэдрэгч 2 → 2-р хавтгай |
| 6 | Эргэлтийн эсрэг өнцөг хэмжих | Залруулалт нь f-ийн оронд 360° − f хийгдэнэ → роторын эсрэг талд | Эхлэхээс өмнө эргэлтийн чиглэлийг баталгаажуулна. Үргэлж эргэлтийн чиглэлд хэмжинэ |
| 7 | Ажиллах явц дахь дулааны тэлэлт | Хүйтэн эхлэлтийн ажиллагааны хооронд холхивчийн завсар өөрчлөгдөнө → хэмжилт шилжих | 0-р ажиллагаанаас өмнө тогтвортой төлөвт хүртэл халаах, эсвэл бүх ажиллагааг хурдан гүйцэтгэх (<5 мин хооронд) |
| 8 | Урт ротор дээр нэг хавтгай ашиглах | Моментийн тэнцвэргүйдэл засагдахгүй үлдэнэ → хол холхивч дээр чичиргээ нэмэгдэх магадлалтай | L/D ≥ 0.14 буюу хавтгай хоорондын зай мэдэгдэхүйц ямар ч роторт хоёр хавтгайн тэнцвэржүүлэлт ашигла |
Талбайн тайлан: Зүсэгч роторын тэнцвэржүүлэлт
Машин: Maschio Bisonte 280 зүсэгч машин, 165 кг ротор, 2,100 RPM PTO хурд. 8 зүсэгчийг солисны дараа харилцагч хүчтэй чичиргээг мэдэгдсэн.
Тохиргоо: Хоёр акселерометр холхивчийн их бие дээр, PTO гол дээр лазер тахометр. Balanset-1A хоёр хавтгайн горим.
Цикл 0: Мэдрэгч 1 = 12.4 мм/с @ 47°, Мэдрэгч 2 = 8.9 мм/с @ 213°. ISO 10816-3 D бүс (аюултай).
Туршилтын ажиллагаанууд: Хоёр хавтгайд 500 г туршилтын жин ашигласан. Тодорхой хариу — хоёр мэдрэгч дээр далайц өөрчлөлт >60%.
Засвар: 1-р хавтгай: 340 г 128°-д үүрэгдсэн. 2-р хавтгай: 215 г 276°-д үүрэгдсэн.
Баталгаажуулалт: Мэдрэгч 1 = 0.8 мм/с, Мэдрэгч 2 = 0.6 мм/с. ISO A бүс (сайн). Нэмэлт засварын ажиллагаа шаардлагагүй.
Сэнсний хоёр хавтгайн динамик тэнцвэржүүлэлт
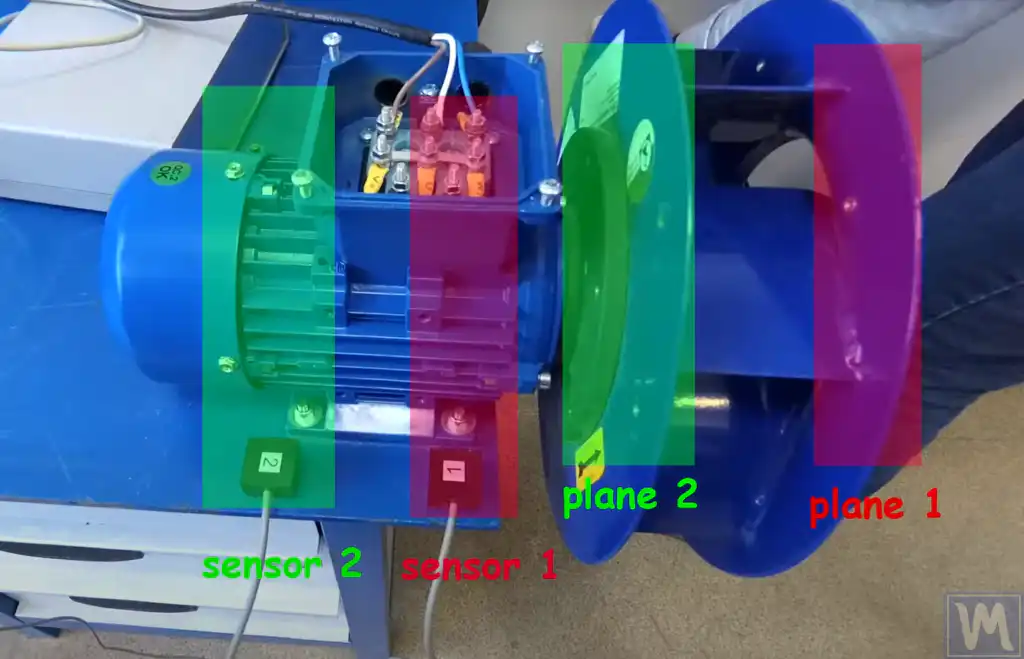
Аж үйлдвэрийн сэнснүүд — төвдөө түлхэх, тэнхлэгт, хольц урсгал — нь талбайд тэнцвэржүүлэгддэг хамгийн түгээмэл роторуудын нэг юм. Доорх заавар нь Balanset‑1A-г ашиглан радиаль сэнс дээрх бодит хоёр хавтгайн ажлыг алхам алхмаар тайлбарлана.
Засварын хавтгайг тодорхойлох, мэдрэгч суурилуулах
Мэдрэгч суурилуулах гадаргууг тоос, тосоос цэвэрлэнэ. Мэдрэгчид холхивчийн их биеийн металл гадаргуу дээр шиг хатгах ёстой — хөшүүрэг, хамгаалалт, эсвэл дэмжлэггүй хавтангийн хэсгүүд дээр хэзээ ч суурилуулж болохгүй.
- Мэдрэгч 1 (улаан): Сэнсний урд талд ойртуулж суурилуул (Plane 1 тал).
- Мэдрэгч 2 (ногоон): Сэнсний хойд талд ойртуулж суурилуул (Plane 2 тал).
- Хавтгай 1 (улаан бүс): Ажлын хүрдний диск дээрх засварын хавтгай, урд талд ойрхон.
- Хавтгай 2 (ногоон бүс): Хойд хавтан эсвэл төвд ойрхон засварын хавтгай.
Хоёр чичиргээний мэдрэгч болон лазер тахометрийг Balanset‑1A-д холболт. RPM-ийн зэрэгцээ гол эсвэл төвд тусгалттай лент наалтуулна.
Тэнцвэржүүлэлтийн үйл явц
Сэнсийг ажиллуулж, эхний чичиргээ хэмжилтийг авна уу (Run 0). Plane 1 дээр дурын цэгт мэдэгдэж буй массатай туршилтын жин суурилуулж, сэнсийг ажиллуулж, чичиргээний өөрчлөлтийг тэмдэглэнэ үү (Run 1). Туршилтын жинг Plane 2 дээр дурын цэгт шилжүүлж, сэнсийг дахин ажиллуулж, тэмдэглэнэ үү (Run 2). Balanset‑1A программ хангамж хавтгай тус бүрийн засварын масс, өнцгийг тооцоолохын тулд гурван хэмжилтийг бүгдийг нь ашигладаг.
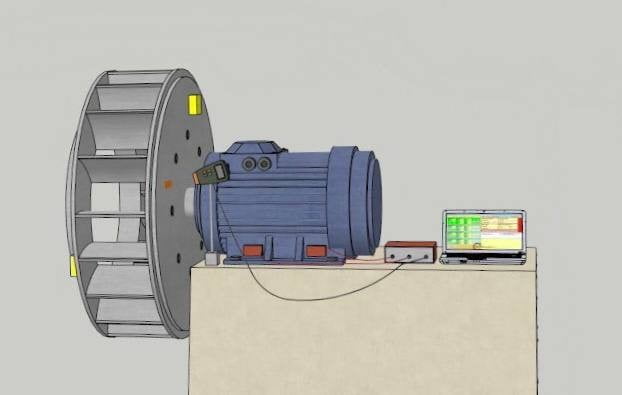
Сэнсийн залруулах жингийн өнцгийг хэмжих
Өнцгийг туршилтын жингийн байрлалаас сэнсийн эргэлтийн чиглэлд хэмждэг — дээрх Засварын өнцгийг хэмжих хэсэгт тодорхойлсончлан. Туршилтын жин байрлуулсан газрыг тэмдэглэнэ (0° суурь), дараа нь заасан өнцгийг эргэлтийн чиглэл дагуу тоолж залруулах жингийн байрлалыг олно.

Программ тооцоолсон өнцөг, массуудад үндэслэн Plane 1 болон Plane 2 дээр залруулах жинг суурилуулна. Сэнсийг дахин нэг удаа ажиллуулж чичиргээ ISO 21940‑11 (ихэвчлэн ерөнхий зориулалтын сэнсний хувьд G 6.3) зөвшөөрөгдөх түвшинд буурсныг шалгана. Хэрэв үлдэгдэл чичиргээ зорилтот түвшнээс дээш байвал нэг залруулах ажиллагаа хийнэ.
Түгээмэл асуудаг асуултууд
Ажлын байран дээр тэнцвэржүүлэхэд зориулсан тоног төхөөрөмж
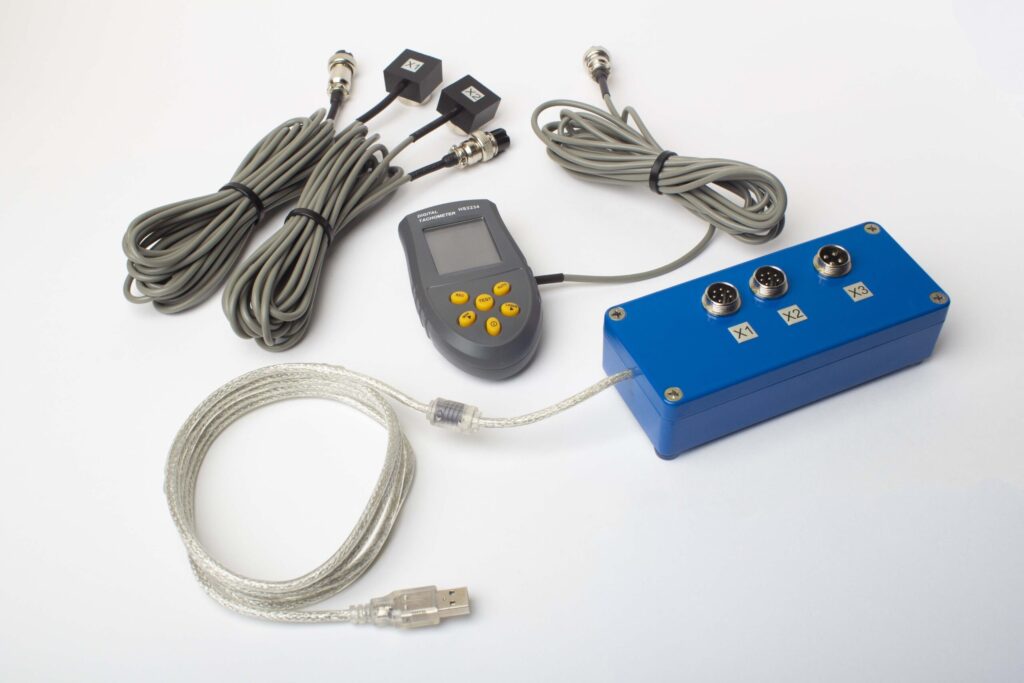
Balanset‑1A нь нэг хавтгай болон хоёр хавтгайн динамик тэнцвэржүүлэлт, мөн чичиргээний шинжилгээ (нийт хурд, спектр, долгионы хэлбэр)-г хийдэг хоёр сувгийн гүйлгэмэр багаж юм. Бүрэн багц хэлбэрээр нийлүүлдэг:
- 2× соронзон бэхэлгээтэй пьезоэлектрик чичиргээний мэдрэгч
- Лазер тахометр (холбоогүй RPM мэдрэгч) тусгалтай ленттэй
- USB хэмжилтийн нэгж (аливаа Windows лаптопт холбогдоно)
- Программ: тэнцвэржүүлэлтийн удирдагч, чичиргээний хэмжигч, спектрийн шинжилгээний багаж
- Бүх кабель, нэмэлт хэрэгслүүдтэй зөөврийн хайрцаг
Эргэлтийн хурдны хэмжилтийн муж: 250–90,000 rpm. RMS чичиргээний хурдны хэмжилтийн муж (1× чичиргээ): 0.2–80 мм/с. Фазын нарийвчлал: ±1°. Жин хуваарилалт, тохируулах ажиллуулга, хазайлт шалгах, тайлан үүсгэх нь программ хангамжид багтсан. Бүрэн иж бүрдлийн масс 5 кг-аас бага. Дэлгэрэнгүйг үзнэ үү ашиглалтын гарын авлага, 2-р хэсэг, техникийн үзүүлэлтийн хувьд.

Nikolai Shelkovenko
Nikolai Shelkovenko бол чичиргээний шинжилгээний инженер бөгөөд Vibromera компанийн үүсгэн байгуулагч, гүйцэтгэх захирал юм. Тэрээр 15 гаруй жилийн турш эргэлдэх тоног төхөөрөмжийг туршилтын суурин дээр биш, ажлын байран дээр нь тэнцвэржүүлж ирсэн: мульчер, үйлдвэрийн сэнс, бутлуур, центрифуг, гол ба шпиндель. Яг энэ ажлаас Balanset хэмжих хэрэгслүүд төрөн гарсан — тэдгээрийг мэргэжилтэн машин руугаа авч явж, газар дээр нь ганцаараа ашиглах боломжтой багаж болгон бүтээсэн бөгөөд лабораторийн тоног төхөөрөмж биш юм. Vibromera 2017 онд байгуулагдсан бөгөөд 2023 оноос хойш Португалийн Порту хотод байрладаг. Balanset цувралын хөгжүүлэлт, угсралт, дэмжлэг бүгд эндээ хийгддэг. Тэргүүлэх хэрэгсэл нь Balanset-1A — нэг ба хоёр хавтгайд тэнцвэржүүлэх болон чичиргээний оношлогоонд зориулсан зөөврийн анализатор юм. Nikolai үйлчлүүлэгчийн дэмжлэг, төвөгтэй тэнцвэржүүлэлтийн тохиолдлуудыг шийдвэрлэх, программ хангамжийг хөгжүүлэх ажилд биечлэн оролцдог. Тэрээр дэлхийн өнцөг булан бүрийн үйлчлүүлэгчидтэй, ямар ч хэлээр ажилладаг.


0 Comments