← Balanset-1A నాలెడ్జ్ బేస్ — అన్ని అధ్యాయాలు
రెండు అంచనా వ్యవస్థలు — వాటిని కలగలపవద్దు
| వ్యవస్థ | యూనిట్ | ఇది ఏమి అంచనా వేస్తుంది | ఎప్పుడు ఉపయోగించాలి |
|---|---|---|---|
| ISO 10816 / 20816 | mm/s (వైబ్రేషన్ వేగం RMS) | సపోర్టులపై అమర్చిన యంత్రం | ఫీల్డ్ బ్యాలెన్సింగ్, యంత్ర అంగీకారం |
| ISO 1940 / 21940-11 | g·mm (అవశేష అన్బ్యాలెన్స్), G గ్రేడ్లు | రోటర్ స్వయంగా | బ్యాలెన్సింగ్ మెషిన్లు, రోటర్ డేటా షీట్ |
పరికరం రెండింటినీ చూపిస్తుంది: mm/sలో వైబ్రేషన్ మరియు g·mmలో అవశేష అన్బ్యాలెన్స్.
వైబ్రేషన్ ద్వారా అంచనా (mm/s)
సాధారణ స్కేల్ (సాధారణ పారిశ్రామిక యంత్రాలు):
| జోన్ | RMS, mm/s | అర్థం |
|---|---|---|
| A | 1.4 వరకు | అద్భుతం — కొత్త యంత్రం లాగా |
| B | 1.4 – 2.8 | మంచిది — దీర్ఘకాలిక ఆపరేషన్కు అనుకూలం |
| C | 2.8 – 4.5 | పరిమిత సమయానికి ఆమోదయోగ్యం — చర్యలను ప్లాన్ చేయండి |
| D | 4.5 కంటే ఎక్కువ | ఆమోదయోగ్యం కాదు — నష్టం ప్రమాదం |
ఫీల్డ్ సర్దుబాట్లు:
- మల్చర్లు/మోవర్లు: 4.8 mm/s వరకు సాధారణం; మృదువైన (స్ప్రింగ్) సపోర్టులపై 7.1 mm/s వరకు; 1.2–1.3 వ్యవసాయ కారకంతో, “8 mm/s కంటే తక్కువ ఇప్పటికే బాగుంది”. మల్చర్పై 0.5 mm/s వెంబడి పడటం అర్థరహితం.
- ఫ్యాన్లు (ISO 14694): ఫ్లెక్సిబుల్ మౌంటింగ్ (రబ్బర్ సపోర్టులు)కు దాని స్వంత పరిమితులు ఉన్నాయి — రబ్బర్ మౌంట్లపై 3.05 mm/s 1x భాగం ఉన్న యంత్రం “Good”గా రేట్ అవుతుంది. కొన్నిసార్లు తయారీదారు తన స్వంత పరిమితిని నిర్దేశిస్తారు (నిజ ఉదాహరణ: 2.78 mm/s).
- మొత్తం వైబ్రేషన్ను మాత్రమే కాక దీన్ని కూడా గమనించండి 1x భాగం: బ్యాలెన్సింగ్ సరిగ్గా దానినే తగ్గిస్తుంది. మొత్తం 5 mm/s ఉంటే కానీ 1x కేవలం 1 mm/s ఉంటే, మరింత బ్యాలెన్సింగ్ దాదాపు ఏమీ లాభం చేకూర్చదు — మిగిలింది ఇతర కారణాల వల్ల “వణుకుతోంది”.
అవశేష అన్బ్యాలెన్స్ ద్వారా అంచనా (g·mm, G గ్రేడ్లు)
G గ్రేడ్ అనేది RPMను పరిగణనలోకి తీసుకుని అనుమతించదగిన “నిర్దిష్ట అన్బ్యాలెన్స్”. అది ఎంత వేగంగా తిరిగితే — టాలరెన్స్ అంత చిన్నదిగా ఉంటుంది.
| గ్రేడ్ | సాధారణ వినియోగం |
|---|---|
| G16 | కార్డాన్ షాఫ్ట్లు, వ్యవసాయ రోటర్లు |
| G6.3 | ఫ్యాన్లు, డ్రమ్లు, పుల్లీలు, సాధారణ-ప్రయోజన విద్యుత్ మోటార్లు — డిఫాల్ట్ ఎంపిక |
| G2.5 | టర్బైన్లు, మెషిన్ టూల్స్, ప్రెసిషన్ రోటర్లు |
| G1.0 / G0.4 | స్పిండిల్స్, అత్యంత ఖచ్చితమైన రోటర్లు |
ప్రోగ్రామ్లో ఉంది ISO 1940 టాలరెన్స్ కాలిక్యులేటర్: రోటర్ ద్రవ్యరాశి + RPM + గ్రేడ్ → ప్రతి ప్లేన్కు అనుమతించదగిన అవశేష అన్బ్యాలెన్స్. “బ్యాలెన్సింగ్ టాలరెన్స్” ఫీల్డ్ ఐచ్ఛికం — ఇది సమాచార ప్రయోజనం కోసం.
నిజమైన సపోర్ట్ నుండి ఉదాహరణలు:
- 3000 rpm వద్ద ~80 kg రోటర్: G6.3 ≈ 802 g·mm ప్రతి ప్లేన్కు, G16 ≈ 2037 g·mm;
- స్పిండిల్స్ G1.0–G0.4కు బ్యాలెన్స్ చేయబడతాయి (సపోర్ట్ ఆచరణ G0.1కు చేరుకుంది);
- బ్యాలెన్సింగ్ తర్వాత మెరైన్/పారిశ్రామిక ఫ్యాన్: 0.5–0.6 mm/s అద్భుతమైన ఫలితం.
సాధారణ పని ఫలితం ఎలా కనిపిస్తుంది
నిజ కేసుల నుండి “ముందు → తర్వాత” రిఫరెన్స్ పాయింట్లు:
- ఒక మల్చర్: 25 → 3 mm/s మరియు 40 → 11 mm/s (బాగా వంగిన రోటర్ — అక్కడ 11 mm/s అనేది గరిష్ట పరిమితి);
- ఒక Seppi మల్చర్: >50 mm/s → “చాలా నిశ్శబ్దంగా నడుస్తుంది”;
- ఒక 4500 kg క్రషర్ రోటర్: 6 మరియు 8 → 0.9 మరియు 1.3 mm/s;
- ఒక యూనివర్సిటీ ఫ్యాన్: 4 మరియు 7 → 0.5 మరియు 0.6 mm/s;
- ఒక 24-టన్ను చక్కెర ఫైబరైజర్: 3.2 → 0.47 mm/s;
- ఒక కార్డాన్ షాఫ్ట్: తుది 0.5 mm/s.
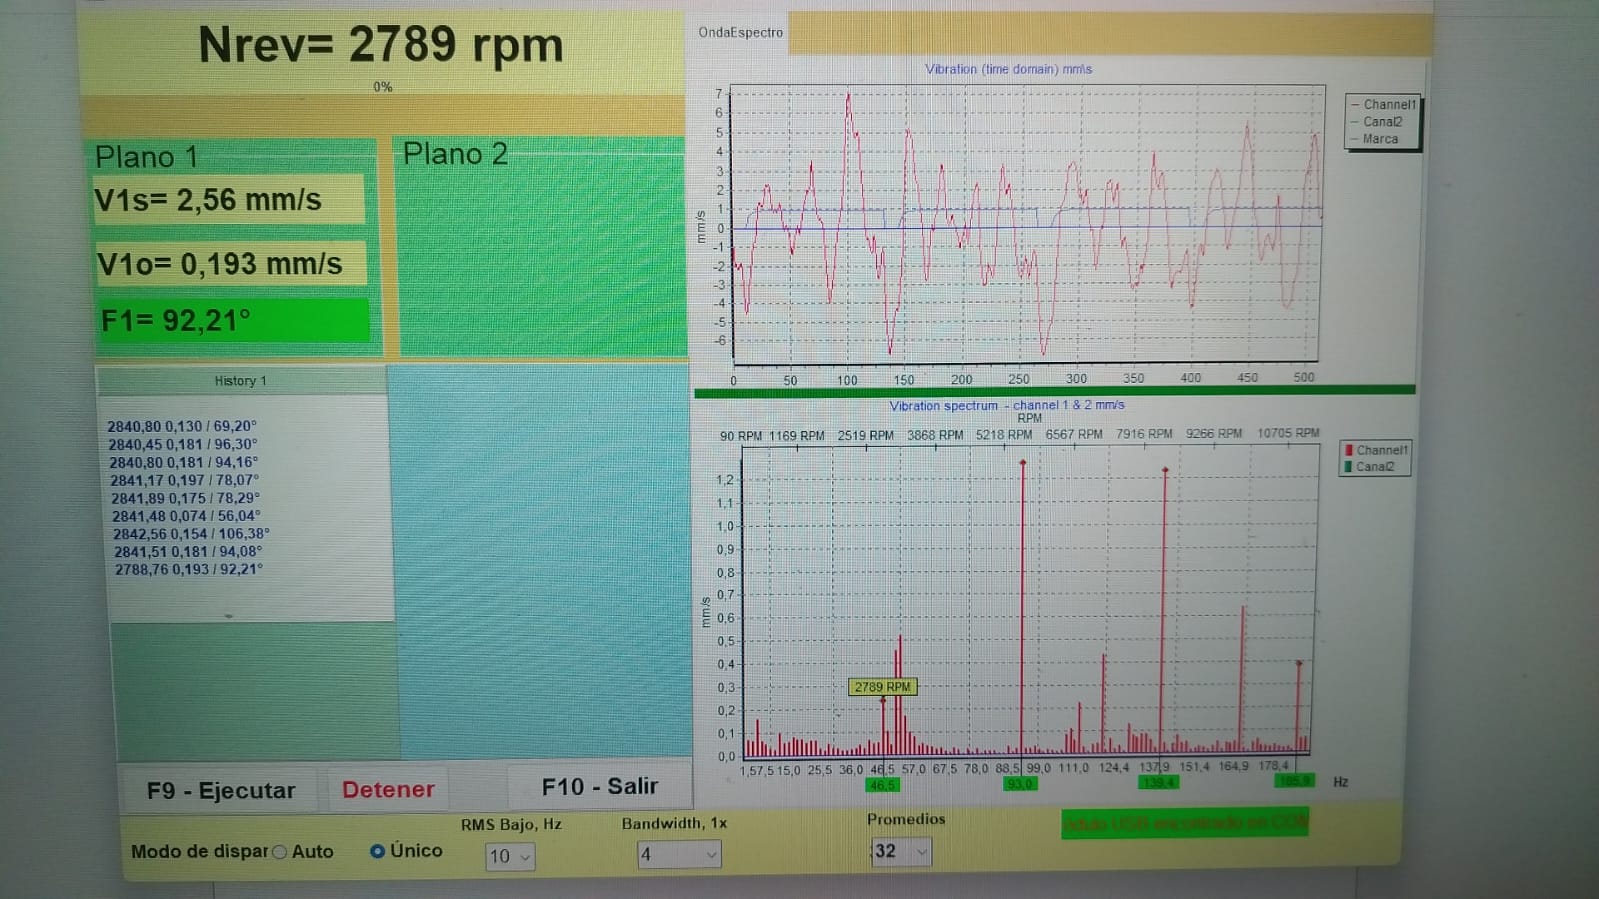
1–2 పునరావృత్తుల్లో 3–10× తగ్గుదల మంచి యంత్రానికి సాధారణం. రెండు పునరావృత్తుల తర్వాత తగ్గుదల లేకపోతే — మరింత వెల్డింగ్ చేయవద్దు; మూల-కారణ అన్వేషణకు మారండి (అధ్యాయం 07).
రిపోర్ట్
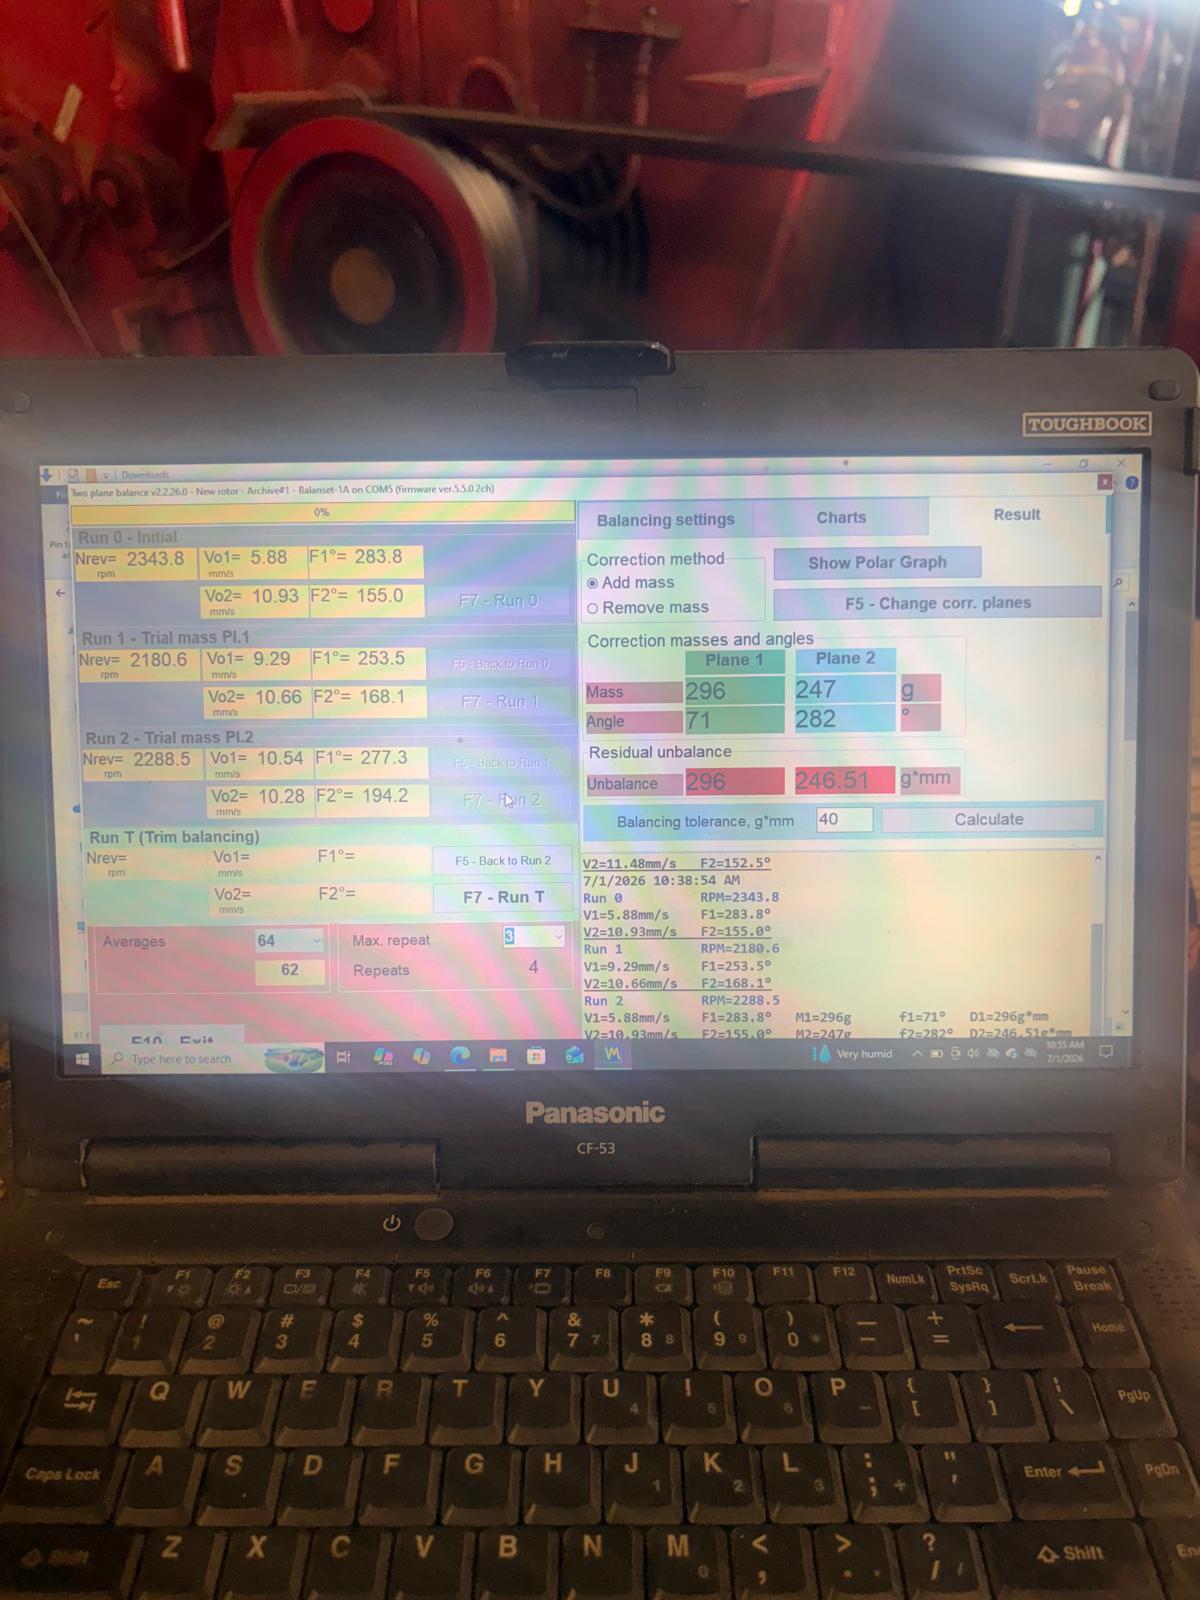
ప్రోగ్రామ్ ఒక బ్యాలెన్సింగ్ రిపోర్ట్ను రూపొందిస్తుంది (టెంప్లేట్లు ఇక్కడ ఉన్నాయి reporttpl ఫోల్డర్లో — మీరు మీ లెటర్హెడ్ను ప్రత్యామ్నాయం చేసుకోవచ్చు): ప్రారంభ మరియు తుది వైబ్రేషన్, RPM, వెయిట్ ద్రవ్యరాశులు మరియు కోణాలు, అవశేష అన్బ్యాలెన్స్. కస్టమర్కు ఇది పని-పూర్తి డాక్యుమెంట్గా సరిపోతుంది.
“సర్టిఫికెట్ల” గురించి: పరికరం తయారీదారు యొక్క క్యాలిబ్రేషన్ సర్టిఫికెట్తో వస్తుంది. కస్టమర్కు అక్రిడిటెడ్-లేబొరేటరీ సర్టిఫికెట్ (ISO/IEC 17025) అవసరమైతే, అది స్థానిక ల్యాబ్లో వేరే ఫీజుతో చేస్తారు; పరికరానికి స్వయంగా వార్షిక క్యాలిబ్రేషన్ అవసరం లేదు.

