అవశేష అసమతుల్యతను అర్థం చేసుకోవడం







అవశేష అసమతుల్యత అనేది పరిమాణం అసమతుల్యత లో మిగిలి ఉన్న రోటర్ ఆ తరువాత బ్యాలెన్సింగ్ ప్రక్రియ పూర్తయిన తర్వాత. ఇది రోటర్లో ఉండటానికి అనుమతించబడిన చిన్న, ఉద్దేశపూర్వక అసమతుల్యత మొత్తం, ఎందుకంటే దాన్ని మరింత తగ్గించడం ఆచరణాత్మక ప్రయోజనం ఇవ్వదు. మరో మాటలో చెప్పాలంటే, అవశేష అసమతుల్యత అనేది బ్యాలెన్సింగ్ వైఫల్యం కాదు — ఇది లక్ష్య బ్యాలెన్సింగ్ యొక్క.
1. నిర్వచనం: అవశేష అసమతుల్యత అంటే ఏమిటి?
ప్రతి వాస్తవ రోటర్ కొంత అసమతుల్యతను కలిగి ఉంటుంది. పరిపూర్ణ బ్యాలెన్స్ — షాఫ్ట్ అక్షంతో సరిగ్గా సమానమైన ద్రవ్యరాశి అక్షం — సాధించడం సాధ్యం కాదు, మరియు దాని వెంట పడటం ఆర్థికంగా అర్థరహితం. అందువల్ల బ్యాలెన్సింగ్ పని అసమతుల్యతను తొలగించడం కాదు, బదులుగా దాన్ని ఒక స్థాయి కంటే తక్కువకు తీసుకెళ్ళడం, దాని వద్ద వైబ్రేషన్ అది ఉత్పత్తి చేసే కంపనం యంత్రానికి హానిరహితంగా ఉంటుంది. ఆ స్థాయి చేరుకున్న తర్వాత మిగిలిపోయే అసమతుల్యతే అవశేష అసమతుల్యత.
అవశేష అసమతుల్యత ద్రవ్యరాశి మరియు వ్యాసార్థం యొక్క గుణకారంగా వ్యక్తీకరించబడుతుంది — సాధారణంగా గ్రామ్-మిల్లీమీటర్లు (g·mm) లేదా గ్రామ్-ఇంచులలో — ఎందుకంటే రోటర్ అనుభవించే కేంద్రాపసారి బలం, కేంద్రం నుండి ఎంత ద్రవ్యరాశి దూరంగా ఉందో మరియు అది అక్షం నుండి ఎంత దూరంలో ఉందో రెండింటిపై ఆధారపడుతుంది. 100 mm వ్యాసార్థంలో 1 g భారీ స్థానం (100 g·mm) దాని ప్రభావంలో, 50 mm వద్ద 2 g భారీ స్థానానికి సమానం.
2. బ్యాలెన్సింగ్ సహనం — ఎంత అనుమతించబడుతుంది?
గరిష్ట అనుమతించదగిన అవశేష అసమతుల్యత ఒక బ్యాలెన్సింగ్ సహన పరిమితి. అంతర్జాతీయంగా ఆమోదించబడిన పద్ధతి ISO 1940-1, ఇప్పుడు ఆధునికంలో చేర్చబడిన ISO 21940-11 శ్రేణి. ఇది నిర్వచిస్తుంది బ్యాలెన్స్ నాణ్యత గ్రేడ్లు (G-గ్రేడ్లు) — G6.3, G2.5, G1.0 మొదలైనవి — ఇక్కడ సంఖ్య అనేది రోటర్ యొక్క ద్రవ్యరాశి కేంద్రం యొక్క అనుమతించదగిన కక్ష్యా వేగాన్ని mm/s లో సూచిస్తుంది.
- A తక్కువ G సంఖ్య అంటే కఠినమైన సహన పరిమితి మరియు తక్కువ అనుమతించదగిన రెసిడ్యువల్ అన్బ్యాలెన్స్. పంప్ మరియు ఫ్యాన్ రోటర్లు సాధారణంగా G6.3 గ్రేడ్కు చెందినవి; ప్రిసిషన్ మెషిన్-టూల్ స్పిండిల్లు G1.0 లేదా అంతకంటే మెరుగైన గ్రేడ్ను డిమాండ్ చేస్తాయి.
- అనుమతించదగిన రెసిడ్యువల్ అన్బ్యాలెన్స్ రోటర్ ద్రవ్యరాశితో పెరుగుతుంది మరియు సేవా వేగం పెరిగేకొద్దీ తగ్గుతుంది — అదే ద్రవ్యరాశి ఉన్న నెమ్మదిగా తిరిగే రోటర్ కంటే వేగంగా తిరిగే రోటర్ను చాలా ఖచ్చితత్వంతో బ్యాలెన్స్ చేయాల్సి ఉంటుంది.
అంకగణితం — ఒక G-గ్రేడ్ మరియు సేవా వేగాన్ని అనుమతించదగిన g·mm విలువగా మార్చడం, తర్వాత దానిని రెండు దిద్దుబాటు తలాలు — చేత్తో లెక్కించడం సులభంగా తప్పవుతుంది. మా ఉచిత అవశేష అసమతుల్యత కాలిక్యులేటర్ (ISO 21940-11), ఇది ఒక G-గ్రేడ్ మరియు సేవా వేగాన్ని నేరుగా ప్రతి ప్లేన్ కోసం అనుమతించదగిన g·mm గా మారుస్తుంది.
3. రెసిడ్యువల్ అన్బ్యాలెన్స్ ఎందుకు ఎల్లప్పుడూ ఉంటుంది
కొన్ని ఆచరణాత్మక వాస్తవాలు కొంత అన్బ్యాలెన్స్ ఎల్లప్పుడూ మిగిలిపోవడాన్ని నిర్ధారిస్తాయి:
- పరికర రిజల్యూషన్: ప్రతి బ్యాలెన్సింగ్ మెషిన్ మరియు ఫీల్డ్ అనలైజర్కు విశ్వసనీయంగా గుర్తించగలిగే కనీస అన్బ్యాలెన్స్ ఉంటుంది.
- టూలింగ్ మరియు మౌంటింగ్ లోపాలు: ఆర్బర్లు, మాండ్రెల్లు మరియు అడాప్టర్లు తమకు తాముగా చిన్న ఎక్సెంట్రిసిటీలను ప్రవేశపెడతాయి.
- అసెంబ్లీ స్థానభ్రంశం: కీలు, కప్లింగ్లు మరియు ఫాస్టెనర్లు బ్యాలెన్సింగ్ తర్వాత మెషిన్ను తిరిగి అసెంబుల్ చేసినప్పుడు రోటర్ యొక్క ద్రవ్యరాశిని కొద్దిగా కదిలిస్తాయి.
- కార్యాచరణ మార్పు: థర్మల్ వ్యాప్తి, అరుగుదల, కోత మరియు ఉత్పత్తి నిర్మాణం అన్నీ సేవలో రోటర్ యొక్క బ్యాలెన్స్ స్థితిని మారుస్తాయి.
- తగ్గుముఖ ప్రయోజనాలు: రెసిడ్యువల్ అన్బ్యాలెన్స్ను సగానికి తగ్గించడం బ్యాలెన్సింగ్ సమయాన్ని రెట్టింపు చేయవచ్చు, కాబట్టి ఆపడానికి ఒక సరైన బిందువు ఉంటుంది.
4. రెసిడ్యువల్ అన్బ్యాలెన్స్ను కొలవడం మరియు ధృవీకరించడం
బ్యాలెన్సింగ్ అనేది ఒక పునరావృత చక్రం: ప్రస్తుత అన్బ్యాలెన్స్ను కొలవడం, ఒక దిద్దుబాటు బరువు, తిరిగి కొలవడం, మరియు రీడింగ్ టాలరెన్స్ కంటే తగ్గే వరకు పునరావృతం చేయడం. పూర్తి బ్యాలెన్సింగ్ నివేదిక ఎల్లప్పుడూ రెండూ పేర్కొనాలి ప్రారంభ అసమతుల్యత మరియు చివరి అవశిష్ట ప్రతి ప్లేన్ కోసం అన్బ్యాలెన్స్ — ఉదాహరణకు, “0.5 g·mm లెఫ్ట్ ప్లేన్, 0.8 g·mm రైట్ ప్లేన్, 3000 rpm వద్ద G2.5 లోపల.”
అసెంబుల్ అయిన మెషిన్లపై ఈ ధృవీకరణ బ్యాలెన్సింగ్ మెషిన్పై కాకుండా సైట్లోనే జరుగుతుంది. వంటి పోర్టబుల్ టూ-చానల్ అనలైజర్ Balanset-1A 1× కొలుస్తుంది వ్యాప్తి మరియు దశ దిద్దుబాటుకు ముందు మరియు తర్వాత, రోటర్ యొక్క ఇన్ఫ్లుయెన్స్ కోఎఫిషియంట్లను గణిస్తుంది, మరియు రెసిడ్యువల్ వైబ్రేషన్ — అందువల్ల రెసిడ్యువల్ అన్బ్యాలెన్స్ — ఎంచుకున్న ISO 21940-11 గ్రేడ్ లోపల ఉందని నిర్ధారిస్తుంది. ఇది మెషిన్ యొక్క స్వంత బేరింగ్లలో ఆపరేటింగ్ వేగంతో పని చేస్తుంది కాబట్టి, బ్యాలెన్సింగ్ మెషిన్ చూడలేని అసెంబ్లీ మరియు థర్మల్ ఎఫెక్ట్లతో సహా రోటర్ వాస్తవంగా నడవబోయే నిజమైన రెసిడ్యువల్ స్థితిని అది సంగ్రహిస్తుంది.
5. అవశేష అసమతుల్యత వర్సెస్ ప్రారంభ అసమతుల్యత
రెండు పదాలను స్పష్టంగా వేరు చేసుకోవడం సహాయకరంగా ఉంటుంది. ప్రారంభ అసమతుల్యత ఏదైనా దిద్దుబాటుకు ముందు రోటర్కు ఉన్నది — తరచుగా పెద్దదిగా ఉంటుంది మరియు మొదట వైబ్రేషన్ గమనించడానికి కారణమవుతుంది. అవశేష అసమతుల్యత దిద్దుబాటు తర్వాత ఉద్దేశపూర్వకంగా వదిలిపెట్టేది, టాలరెన్స్కు వ్యతిరేకంగా ధృవీకరించబడుతుంది. వాటి మధ్య నిష్పత్తి బ్యాలెన్సింగ్ పని ఎంత ప్రభావవంతంగా జరిగిందో కొలవడానికి ఉపయోగపడుతుంది: ఒక రోటర్ను 250 g·mm నుండి 4 g·mm కి తగ్గించడం 98% కంటే ఎక్కువ తగ్గింపును మరియు చాలా పారిశ్రామిక గ్రేడ్లకు స్పష్టమైన అర్హతను సూచిస్తుంది.
G గ్రేడ్ నుండి స్క్రీన్పై సంఖ్యకు
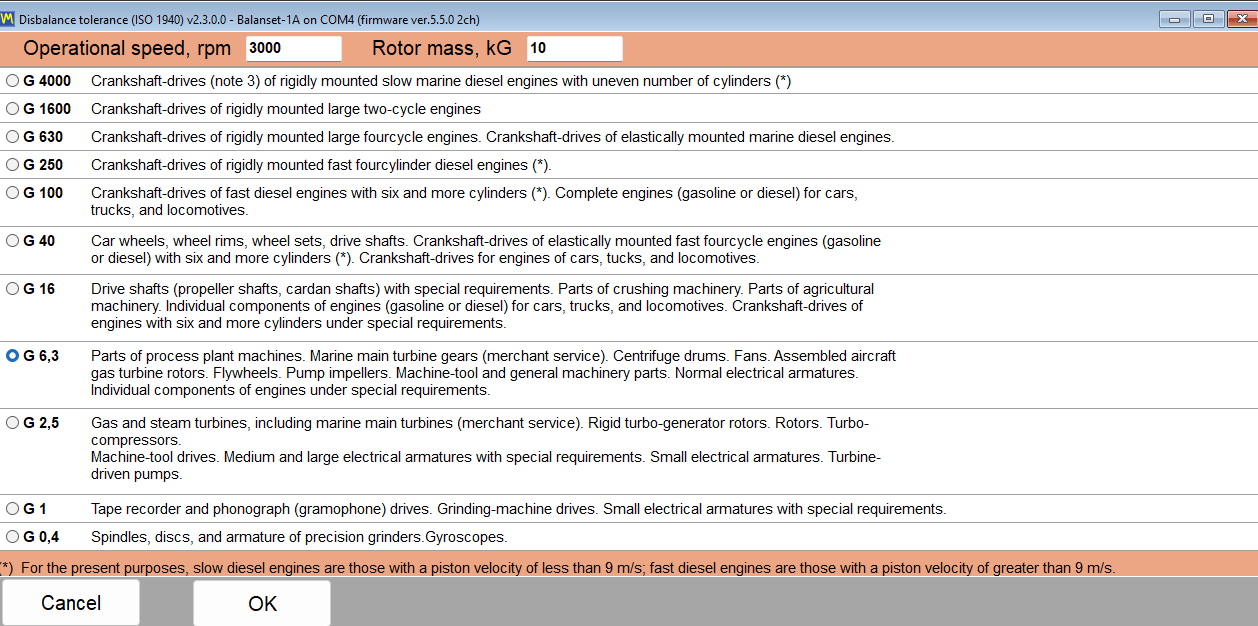
Balanset సాఫ్ట్వేర్లో పైన ఉన్న టాలరెన్స్ ఒక గుర్తుంచుకున్న పట్టిక నుండి టైప్ చేయబడదు. టాలరెన్స్ ఫీల్డ్ పక్కన ఉన్న “ISO 1940…” బటన్ G గ్రేడ్లను వాటి సాధారణ రోటర్ కుటుంబాలతో పాటు జాబితా చేసే డైలాగ్ను తెరుస్తుంది; ఒక గ్రేడ్ను ఎంచుకోండి, సర్వీస్ స్పీడ్ మరియు రోటర్ మాస్ను ఎంటర్ చేయండి, మరియు “OK” లెక్కించిన అనుమతించదగిన అవశేష అసమతుల్యతను నేరుగా టాలరెన్స్ ఫీల్డ్లోకి బదిలీ చేస్తుంది.
గణన ప్రామాణిక Uప్రతి = 1000 · G · M / (2π · f), g·mmలో, G అనేది mm/sలో, M kgలో మరియు f రొటేషన్ ఫ్రీక్వెన్సీ Hzలో — 10 kg రోటర్పై 3000 rpm వద్ద G 6.3 ≈ 200 g·mm ఇస్తుంది. టూ-ప్లేన్ జాబ్ కోసం టాలరెన్స్ సమానంగా విభజించబడుతుంది, ప్రతి కరెక్షన్ ప్లేన్కు సగం; ఇంపీరియల్ యూనిట్లు ఎంపిక చేసినప్పుడు విలువ oz·inలో చూపబడుతుంది మరియు తనిఖీ చేయబడుతుంది.
కరెక్షన్ తర్వాత ప్రోగ్రామ్ సాధించిన అవశేష అసమతుల్యతను ఈ టాలరెన్స్తో పోల్చి ఫలితాన్ని ఆకుపచ్చ (లోపల) లేదా ఎరుపు (మించింది) రంగులో చూపిస్తుంది; టాలరెన్స్ ఆర్కైవ్ రికార్డ్తో పాటు నిల్వ చేయబడుతుంది మరియు HTML రిపోర్ట్లో పునరావృతమవుతుంది, కాబట్టి పాస్/ఫెయిల్ తీర్పు జాబ్ రోజు దాటి కూడా మిగిలి ఉంటుంది.