← Base de conocimientos de Balanset‑1A: todos los capítulos
El hecho clave de años de soporte técnico: en aproximadamente el 90 % de los casos en que «no se consigue equilibrar», la causa es un fallo mecánico de la máquina o una resonancia, no el equipo ni el desequilibrio. El dispositivo mide con honestidad, pero el equilibrado no puede curar una holgura, una grieta o una resonancia.
El árbol de diagnóstico
Recorra los pasos de arriba abajo.
Paso 1. ¿Son estables las lecturas en absoluto?
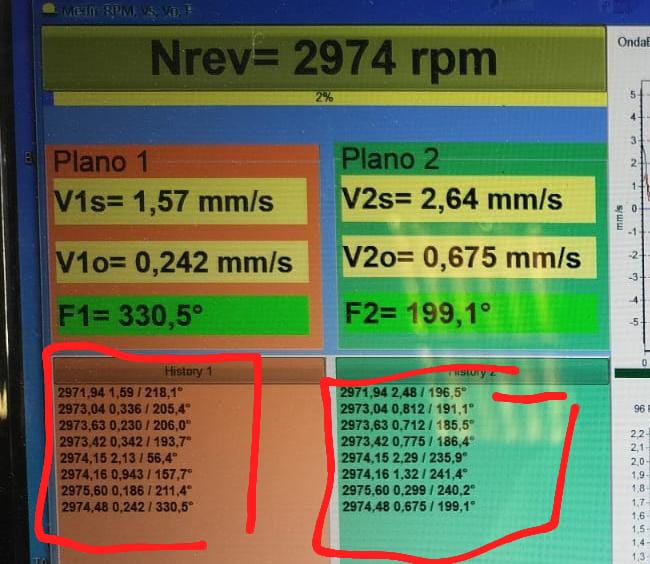
Tome 2–3 mediciones seguidas al mismo régimen, sin cambiar nada. La amplitud debe repetirse dentro de ~10–20 %, la fase dentro de ~10–20°.
Las lecturas fluctúan → es demasiado pronto para equilibrar. Causas de inestabilidad:
- Holgura del rodamiento — mueva el rotor con una palanca, correas desmontadas.
- Una estructura con holgura — grietas, tornillos sin apretar, soportes que se mueven, tapas/bastidores colgando libremente.
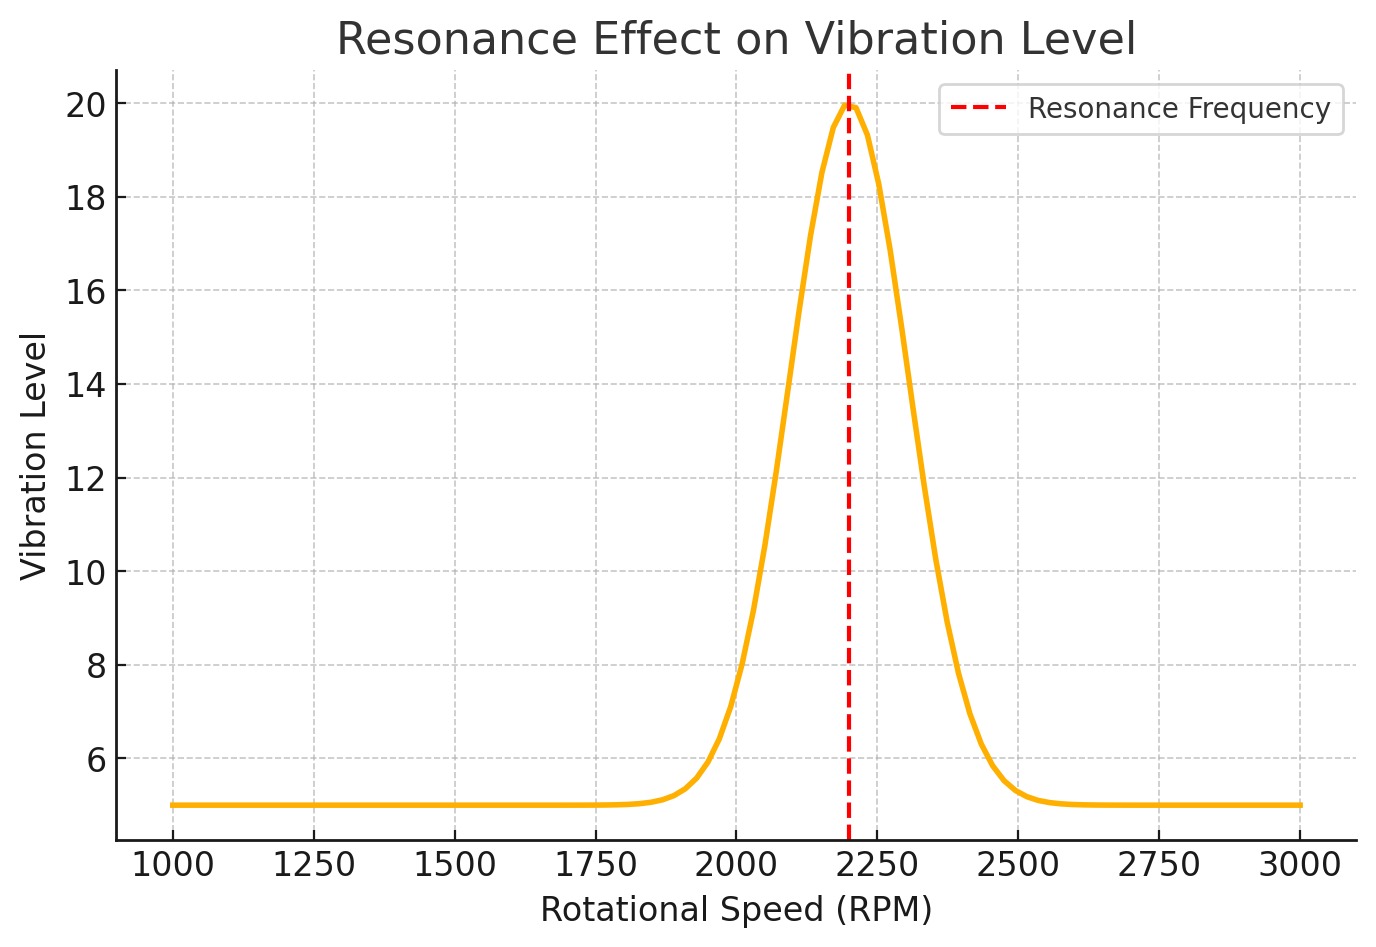
- Resonancia — cambie el régimen en 50–100: si la vibración cambia varias veces, está en o cerca de una resonancia.
- Material acumulado o desprendiéndose en el rotor, cuchillas libres oscilantes.
- Problemas del tacómetro: disparos dobles, reflejos (véase capítulo 08): la fase salta a causa de marcas falsas.
Paso 2. Observe el espectro (FFT): ¿quién está vibrando?
| Imagen del espectro | Causa probable | Qué hacer |
|---|---|---|
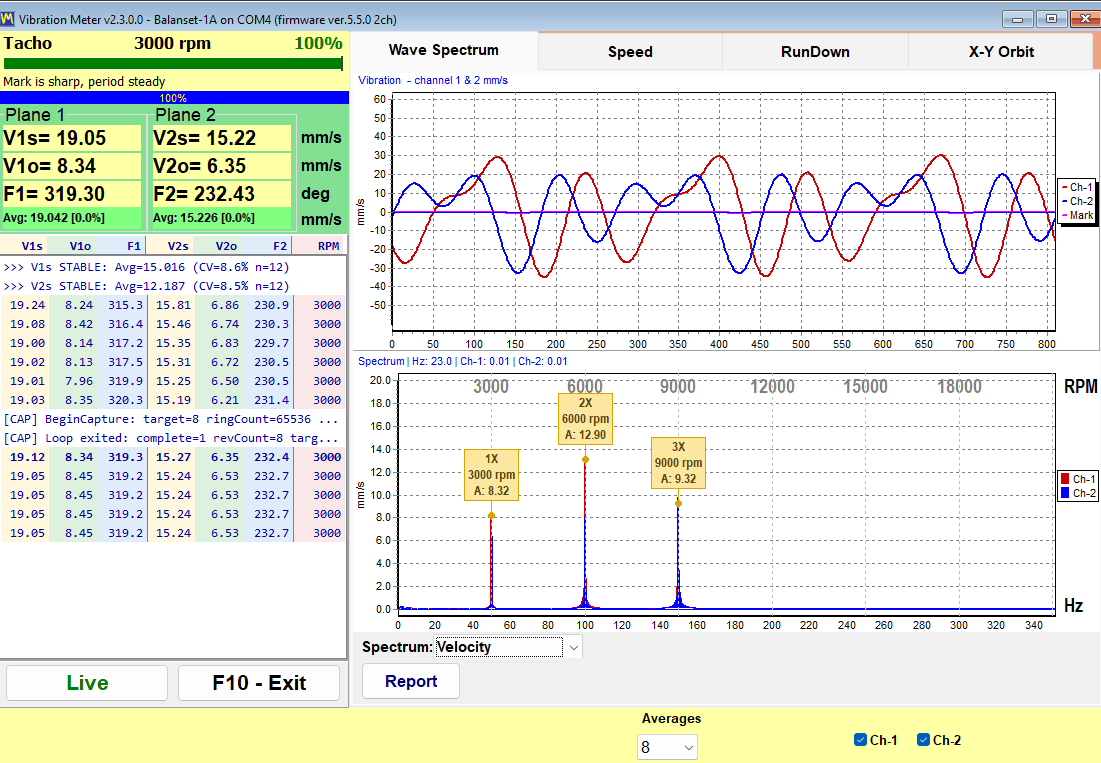
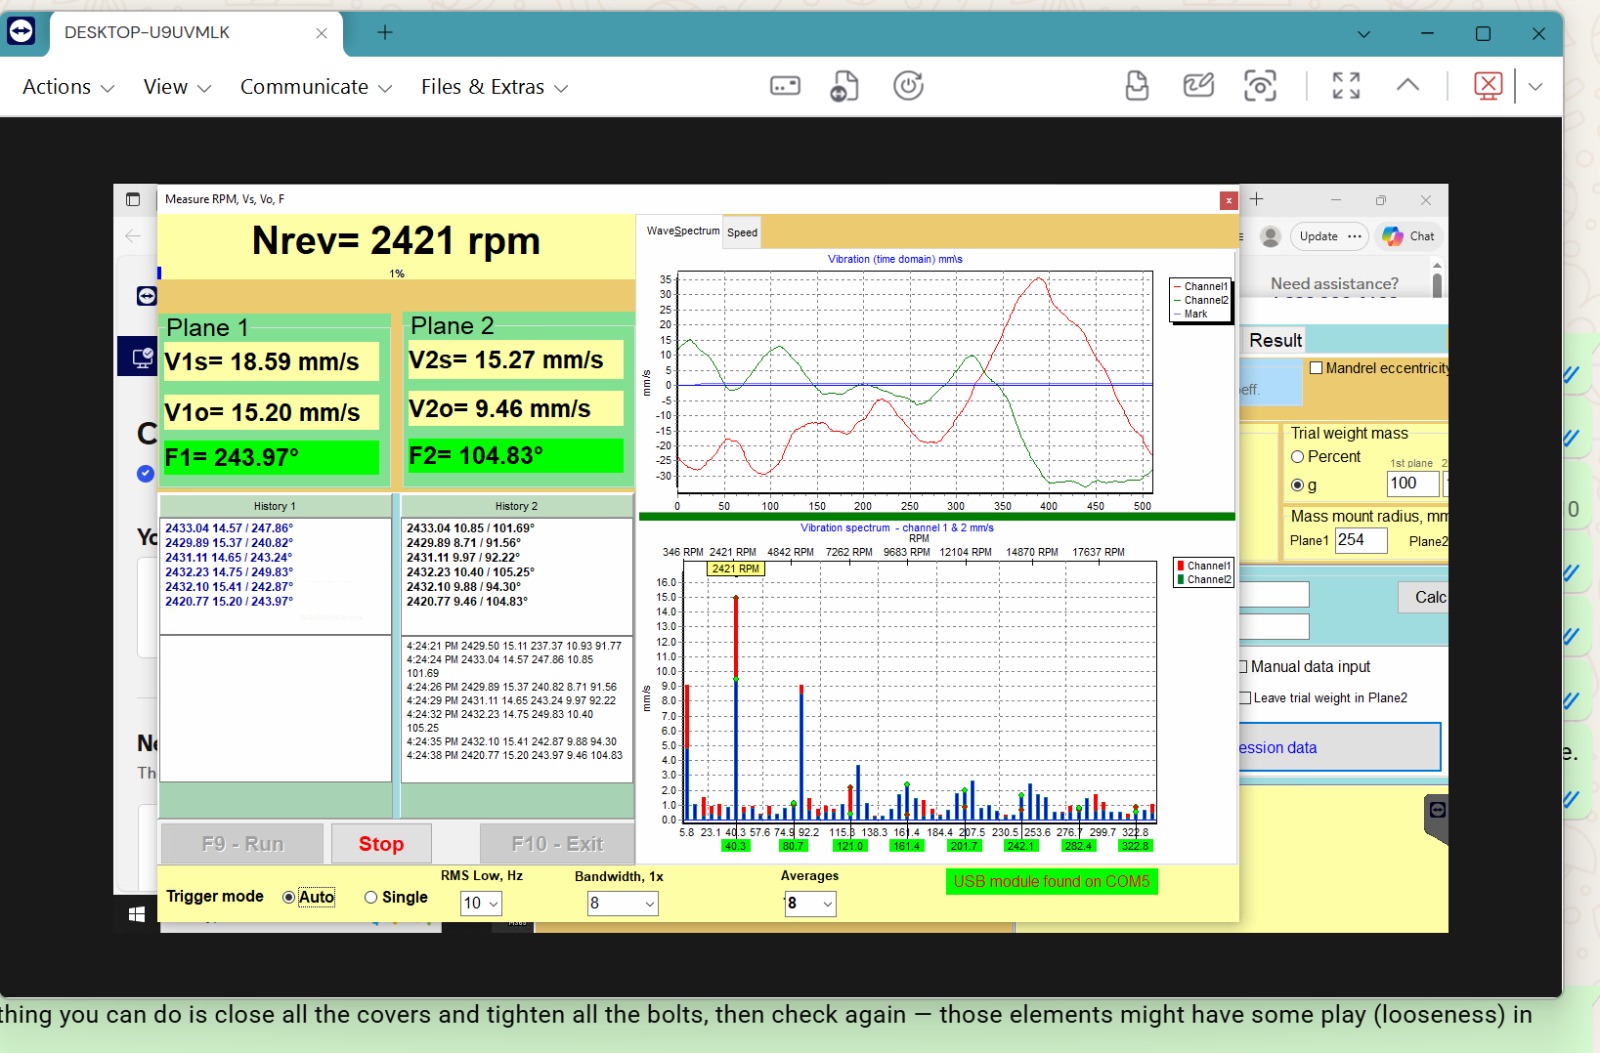
| 1x domina | Desequilibrio | Equilibre: va por buen camino |
| 2x por encima de 1x | Desalineación del eje (60–70 %), holgura (20–30 %) | Compruebe los acoplamientos/la alineación y los elementos de fijación. Equilibre solo después de corregir |
| Un «bosque» de armónicos 3x, 5x y 6x | Holgura mecánica: tornillos, ajustes, juego en los soportes, una grieta | Revisión general de la máquina |
| Un pico grande alejado de la frecuencia de rotación | Otra fuente: un eje vecino, una transmisión por correa, una caja de engranajes | Averigüe qué gira a esa frecuencia |
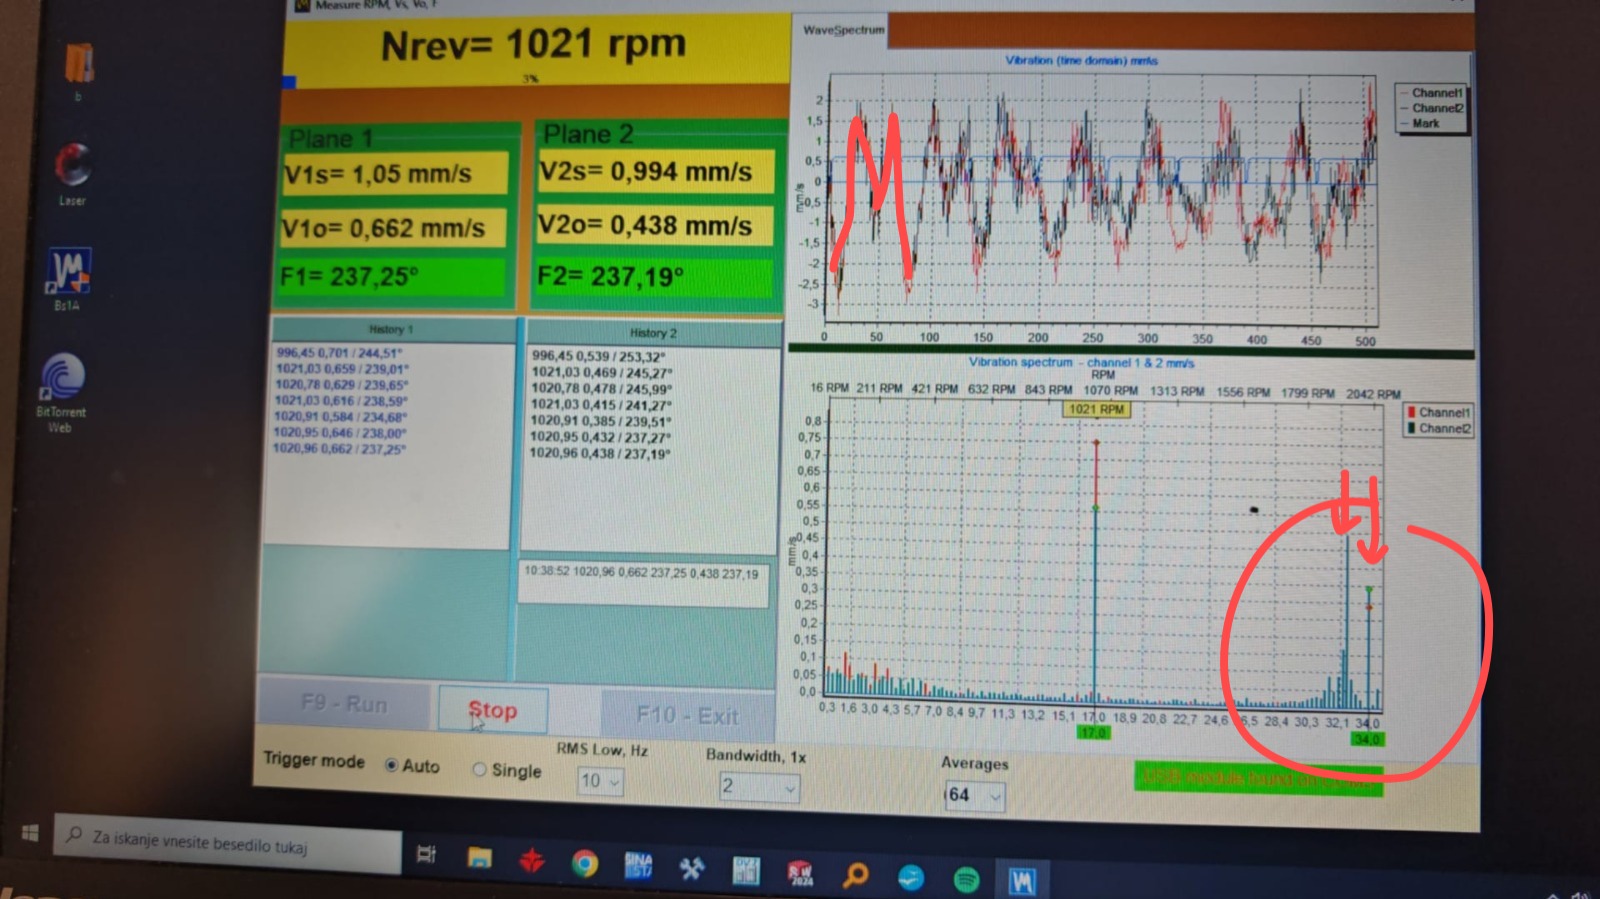
| Un pico en un múltiplo de la red eléctrica (300 Hz = 6×50) | Interferencia electromagnética del variador de frecuencia | Apague el variador de frecuencia durante la parada por inercia: si el pico desaparece, es de origen eléctrico. Puesta a tierra, anillos de ferrita, filtros |
| El pico se mantiene fijo cuando cambia el régimen | Resonancia estructural o una fuente externa | RunDown, cambiar el régimen de equilibrado |
| Una «alfombra» de altas frecuencias | Cojinetes | Reemplace los rodamientos |
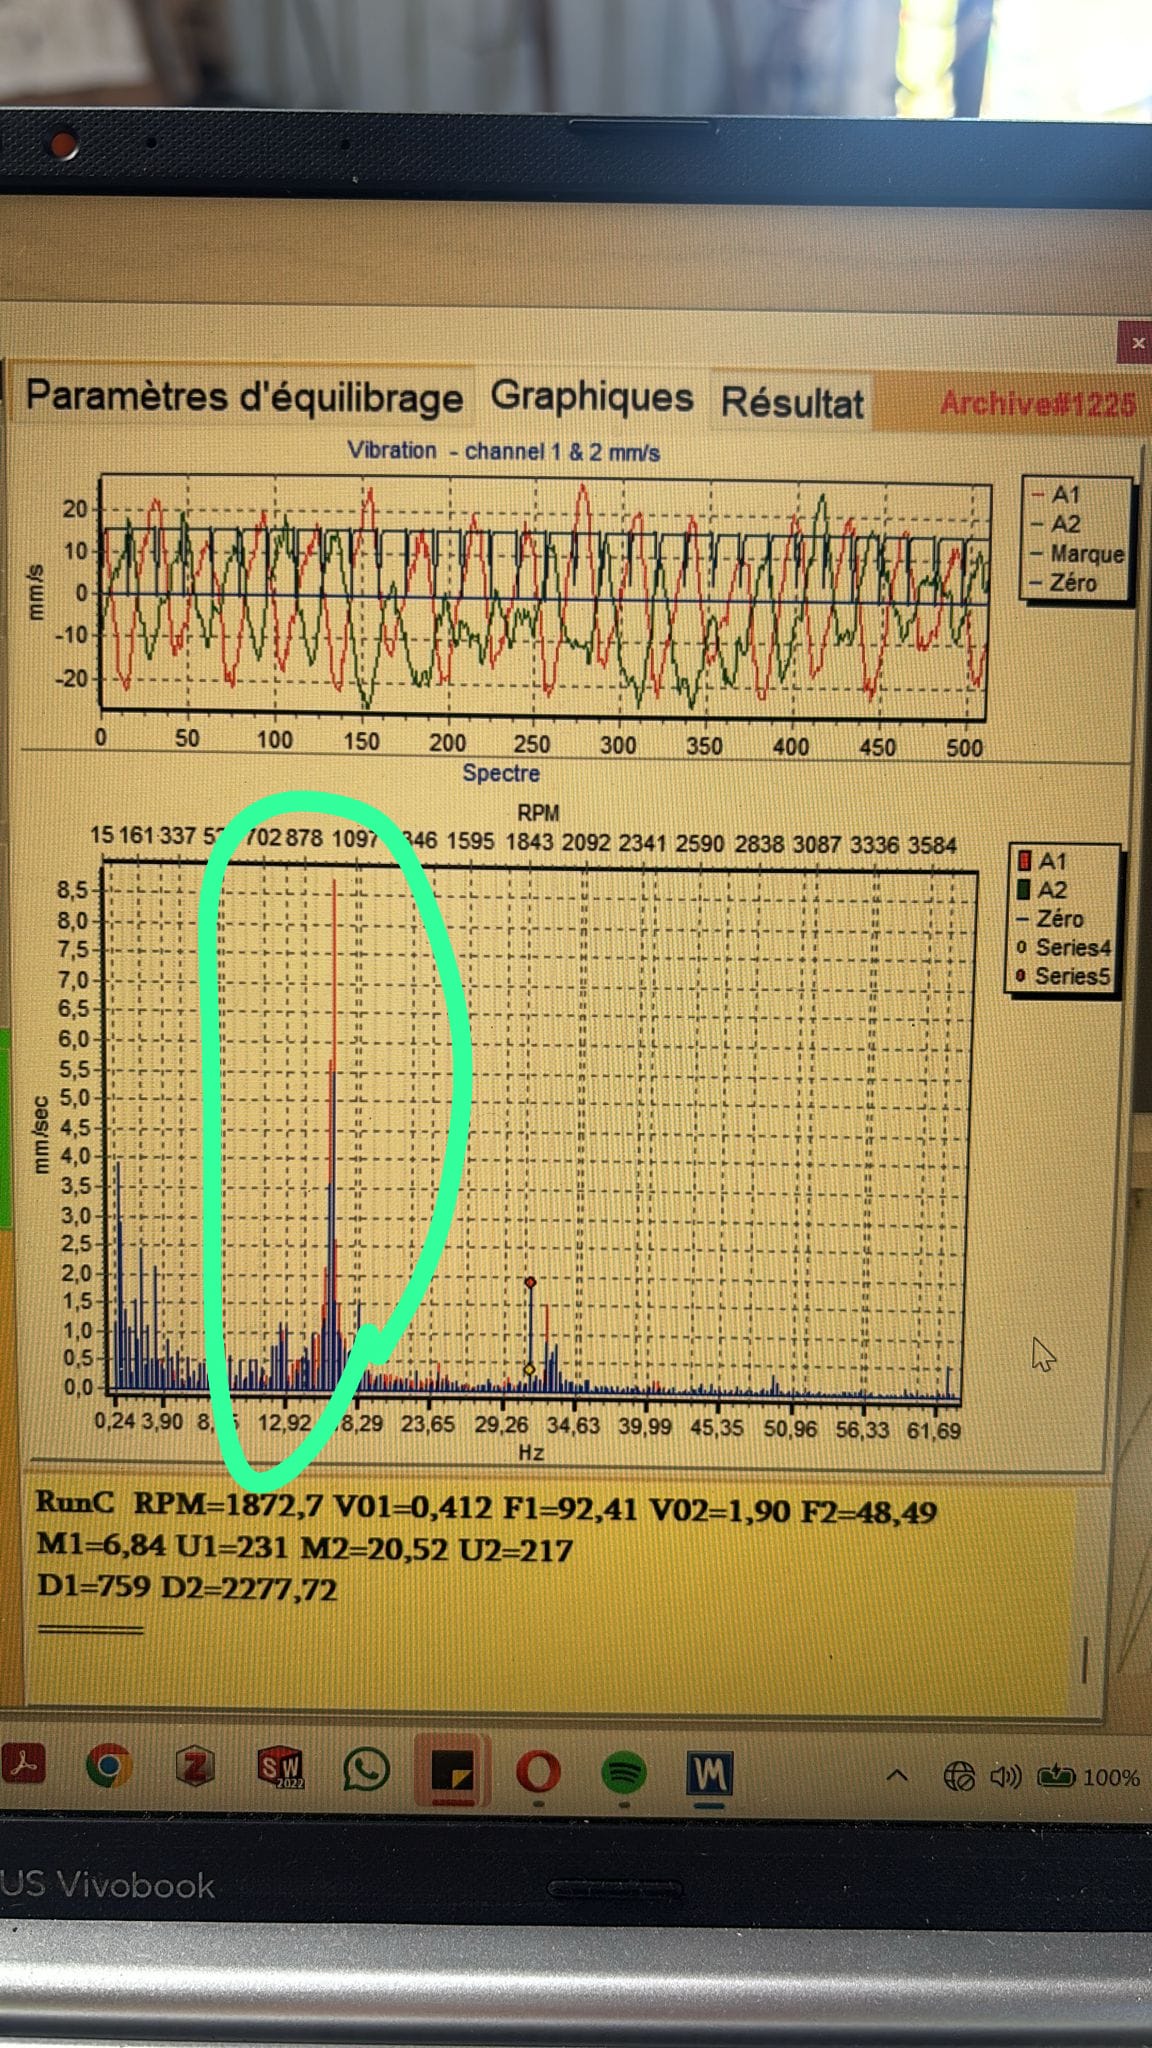
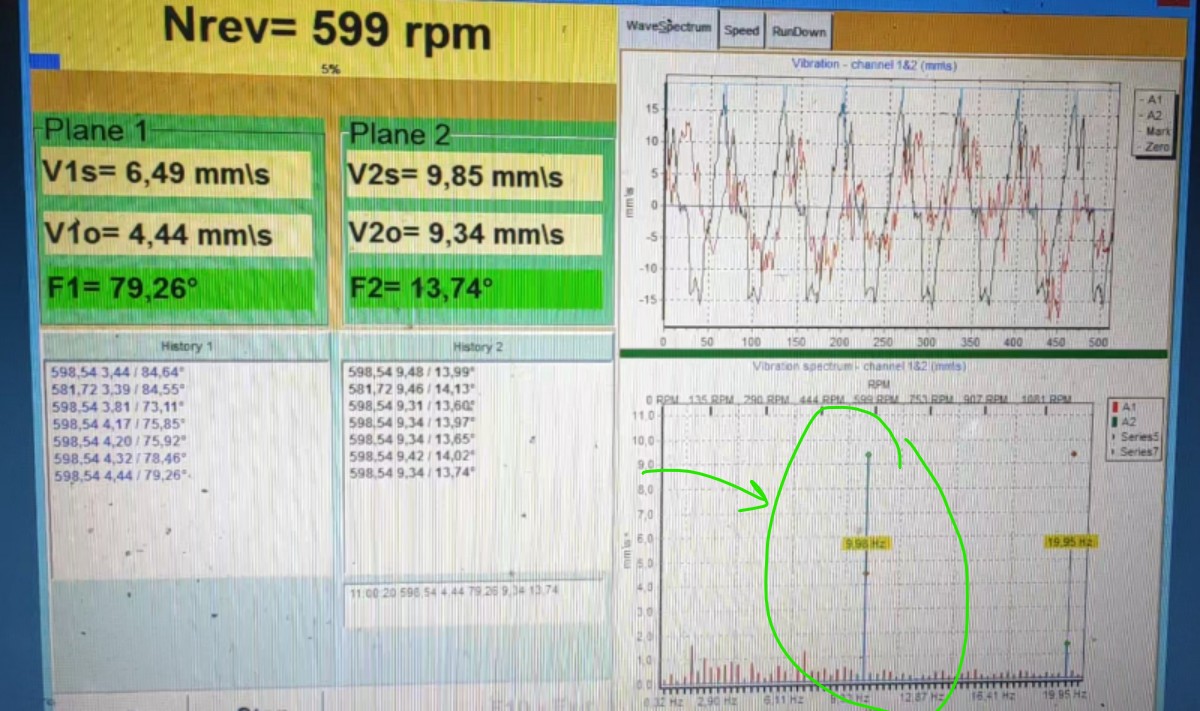
| Un pico de baja frecuencia, de pocos Hz, que no es 1x | Aerodinámica/cimentación | Ejemplo: un ventilador dominado por ~10 Hz: aerodinámica del conducto, no desequilibrio |
Paso 3. Señales de resonancia
- Tras instalar la masa calculada, la vibración aumentó;
- el equipo pide cada vez más masa en cada iteración;
- un pequeño cambio de régimen → un gran cambio de vibración;
- la fase oscila bruscamente cuando cambia el régimen.
Solución:
-
Registre un Gráfico de RunDown (parada por inercia): aumente el régimen → corte la transmisión → el dispositivo registra la amplitud y la fase frente a las RPM. Los picos = zonas de resonancia; en una zona de resonancia la fase hace un “quiebre” brusco.
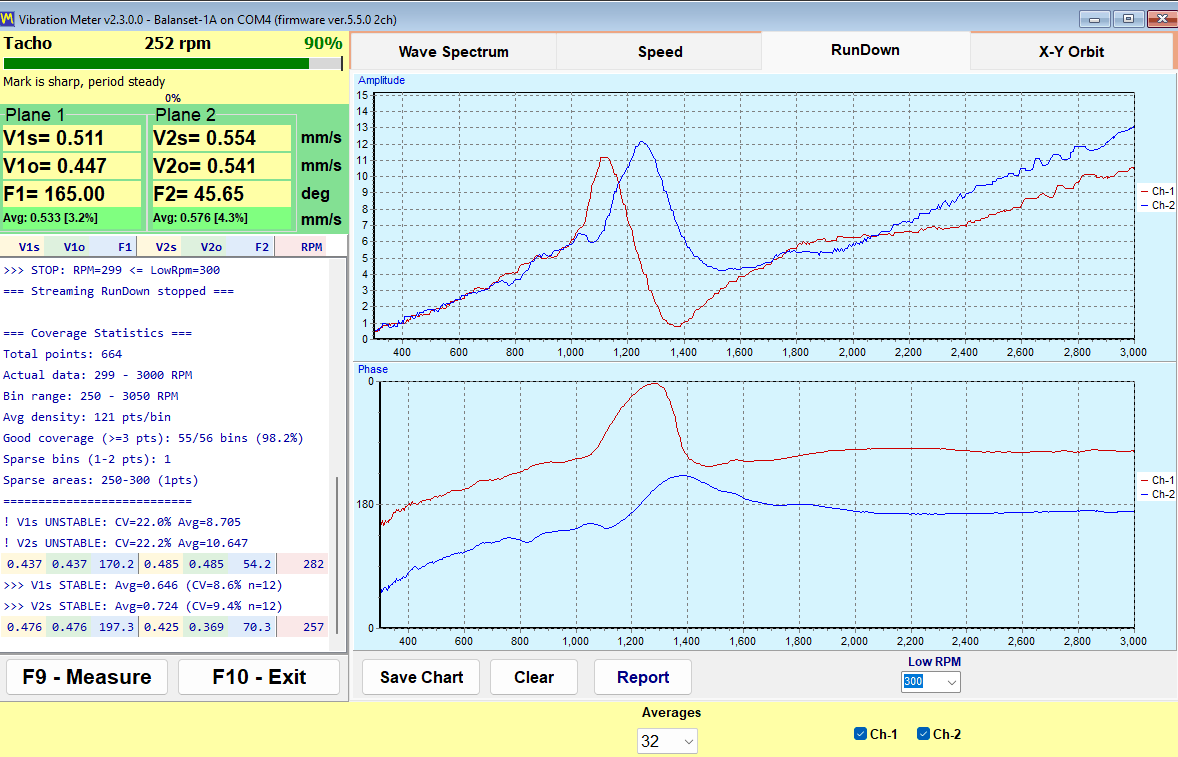
La pantalla de RunDown: gráfico superior, amplitud; inferior, fase. El pico en ~1100–1300 RPM con un cambio brusco de fase es una zona de resonancia; equilibre fuera de ella. 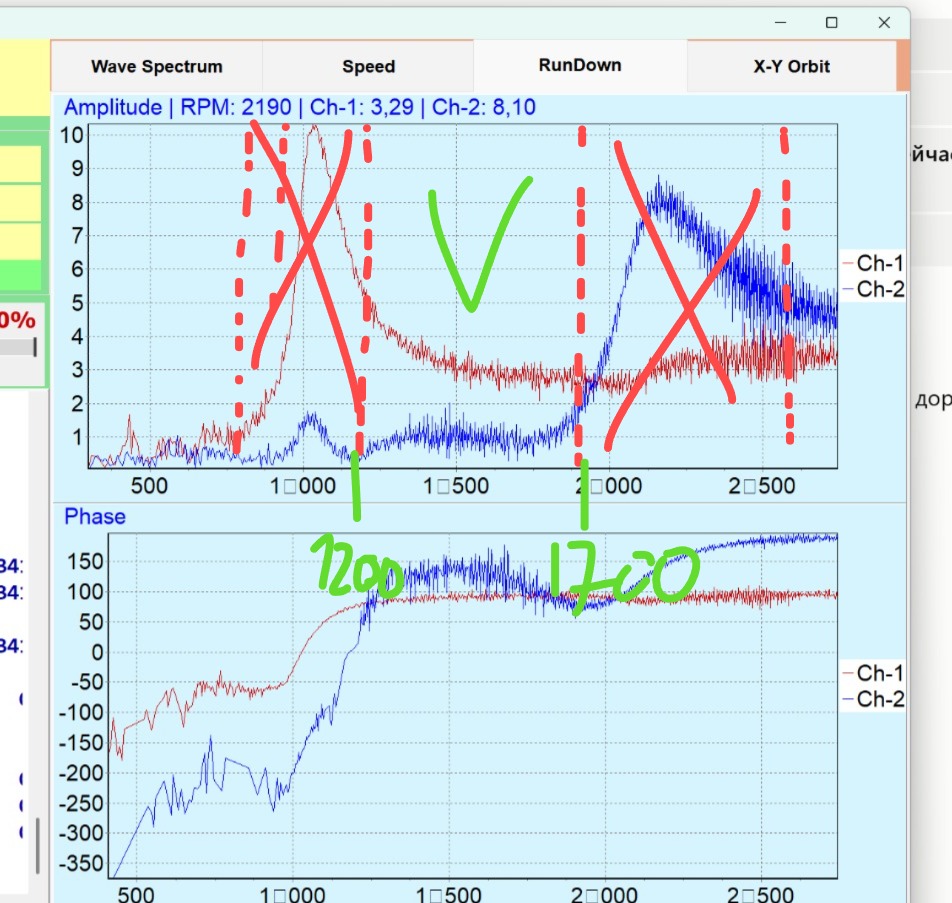
Sin RunDown, busque las resonancias con el vibrómetro: partiendo de un régimen bajo, auméntelo en pasos de 50–100 RPM y observe la vibración; un aumento brusco en algún paso revela la zona de resonancia. Ejemplo real: de 650 a 750 RPM la vibración se multiplicó por cinco → resonancia cerca de 755. Otro: 70 mm/s a 1300 RPM pero 50 a 1400 → resonancia cerca de 1300; equilibrar a 800.
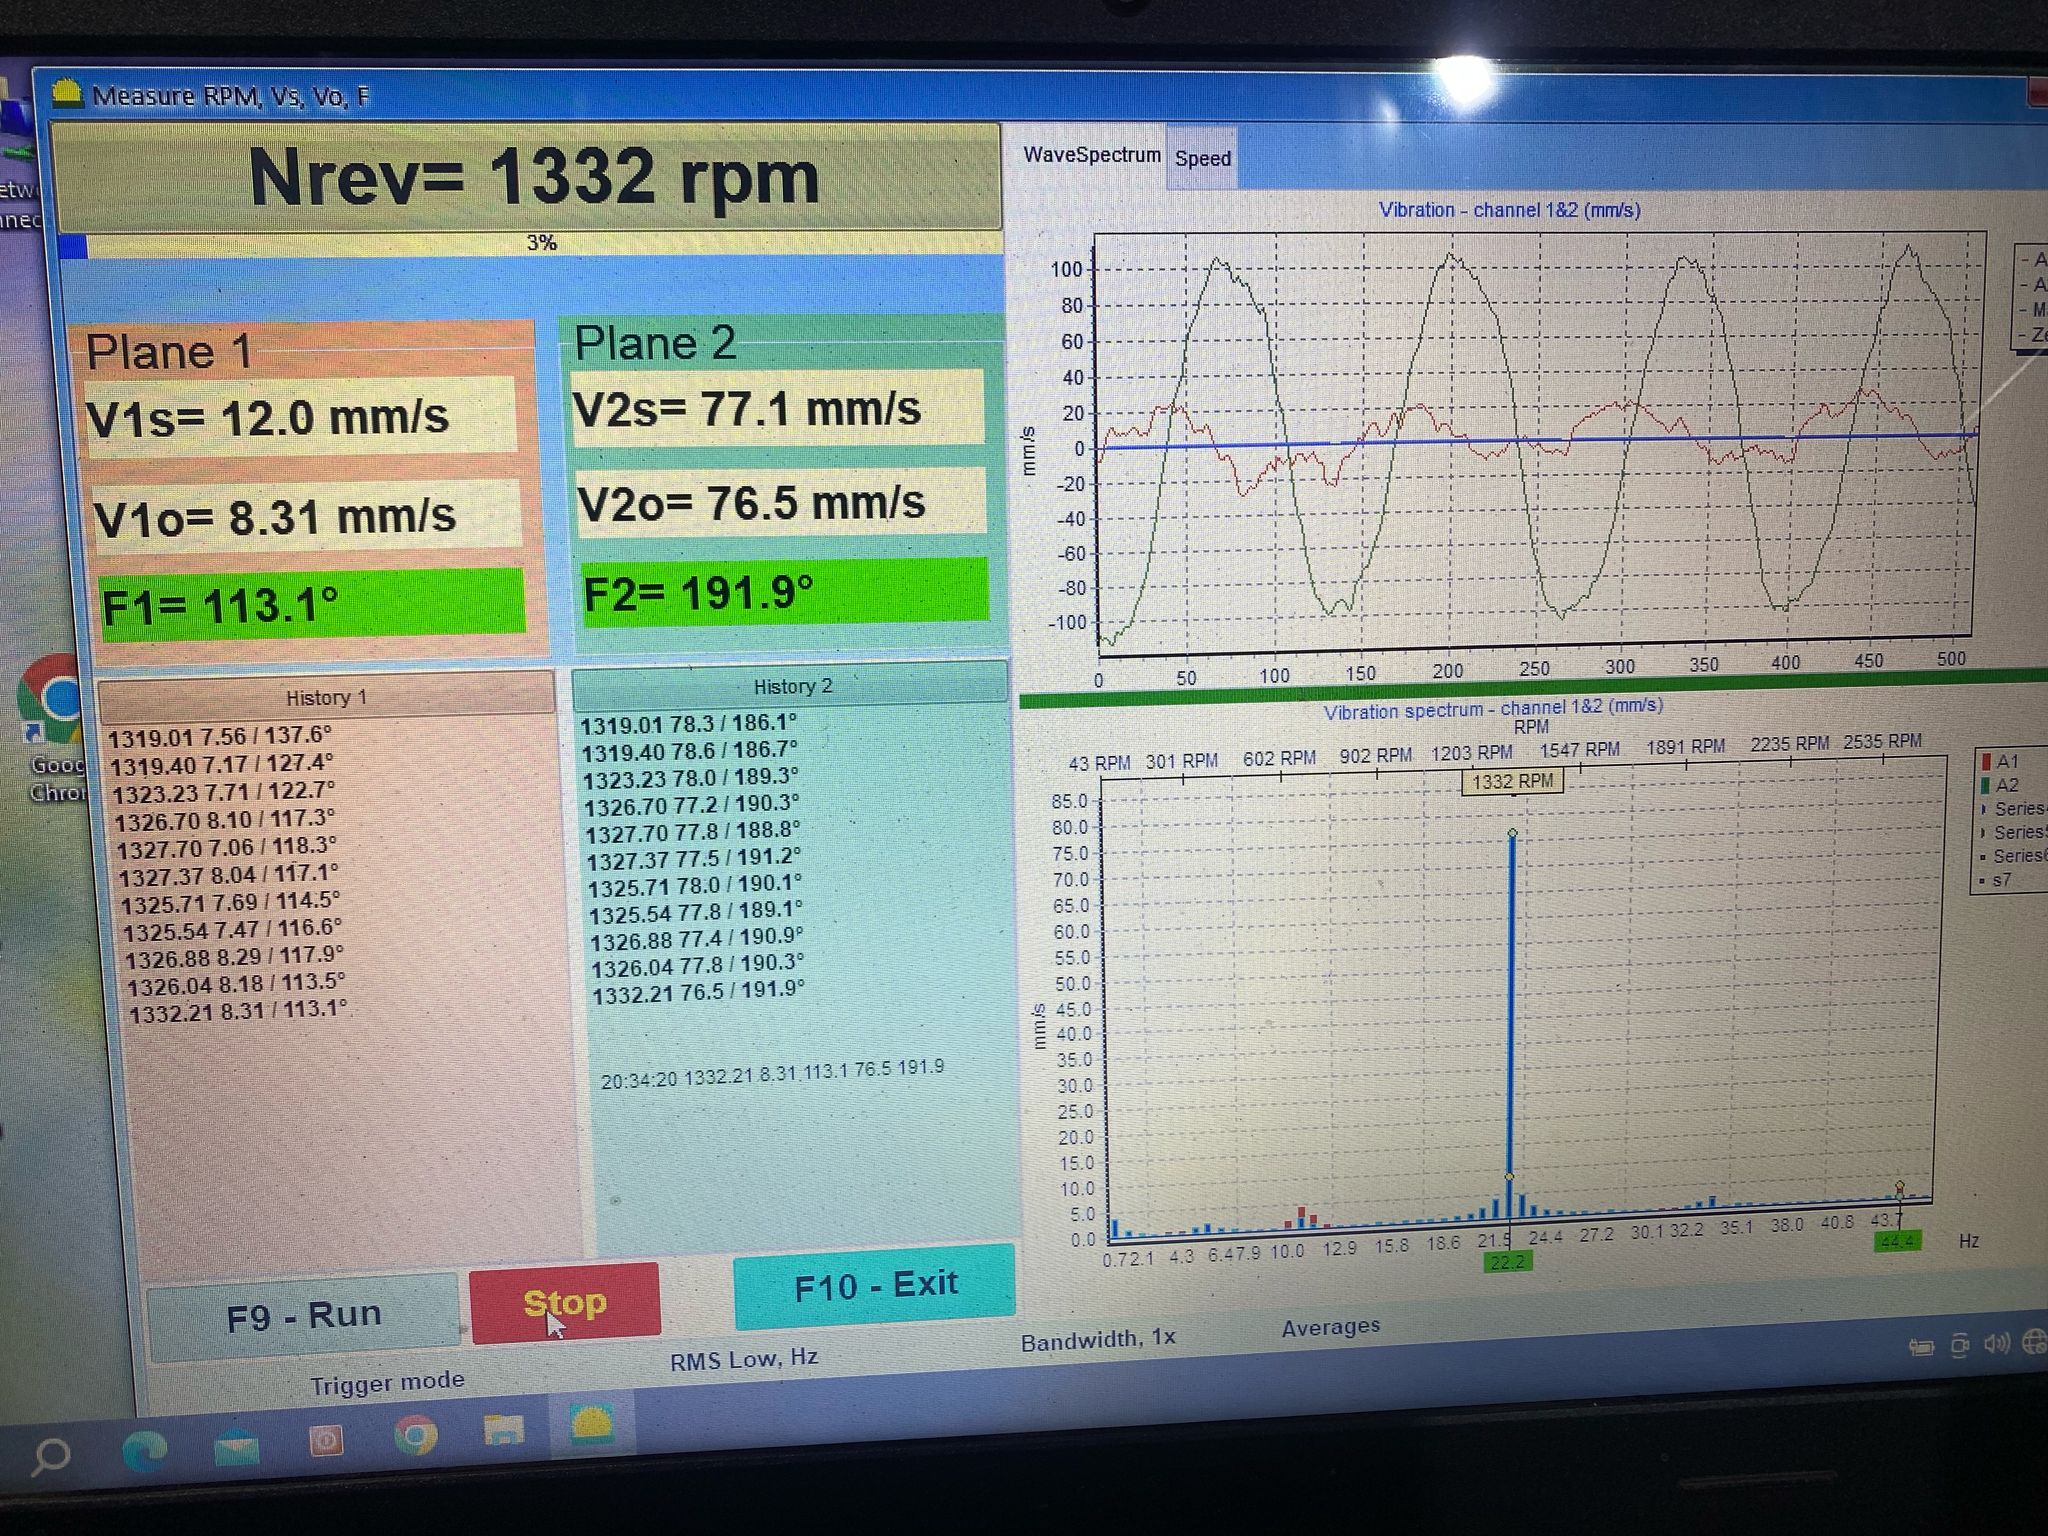
Trabajando cerca de una resonancia: 77 mm/s. - Elija unas RPM de equilibrado fuera de las zonas de resonancia, normalmente bastante por debajo (600–900 rpm para trituradoras). Ejemplo: resonancias a ~420 y ~644 rpm → equilibrado a ~844 rpm; en otro caso, sin éxito a 1600 rpm y buen resultado a 1000 rpm.
- Una vez equilibrado a unas RPM sin resonancia, suba a las RPM de trabajo y realice el ajuste final.
- La solución radical: cambie la rigidez de la estructura (refuerce el bastidor, apuntálelo o cambie los apoyos). Una máquina que apoya el metal directamente sobre el hormigón suele comportarse mal; los soportes antivibratorios o los muelles ayudan.
Paso 4. No linealidad: «instalo el peso, pero la respuesta no es la esperada»
Señales: la respuesta a una masa es desproporcionada; al retirar la masa la vibración no vuelve al valor inicial (algo en la máquina se desplaza/queda colgando).
- Instale la mitad o un tercio de la masa calculada por iteración.
- Compruebe si la masa de prueba es demasiado grande: el cambio que provoca debería ser del 20–30 %, pero no más de ~100 %. Una masa de prueba excesiva rompe el modelo lineal y provoca una sobrecorrección.
- Si la vibración inicial es muy baja (<1 mm/s), incluso 100–200 g pueden provocar un aumento brusco. Reduzca la masa de prueba.
- Si la vibración no vuelve al valor inicial al retirar los pesos, busque un defecto mecánico: algo se desplaza en un ajuste, una chaveta o una grieta.
Paso 5. Revise sus propios errores
Recórralo capítulo 09. Los más frecuentes:
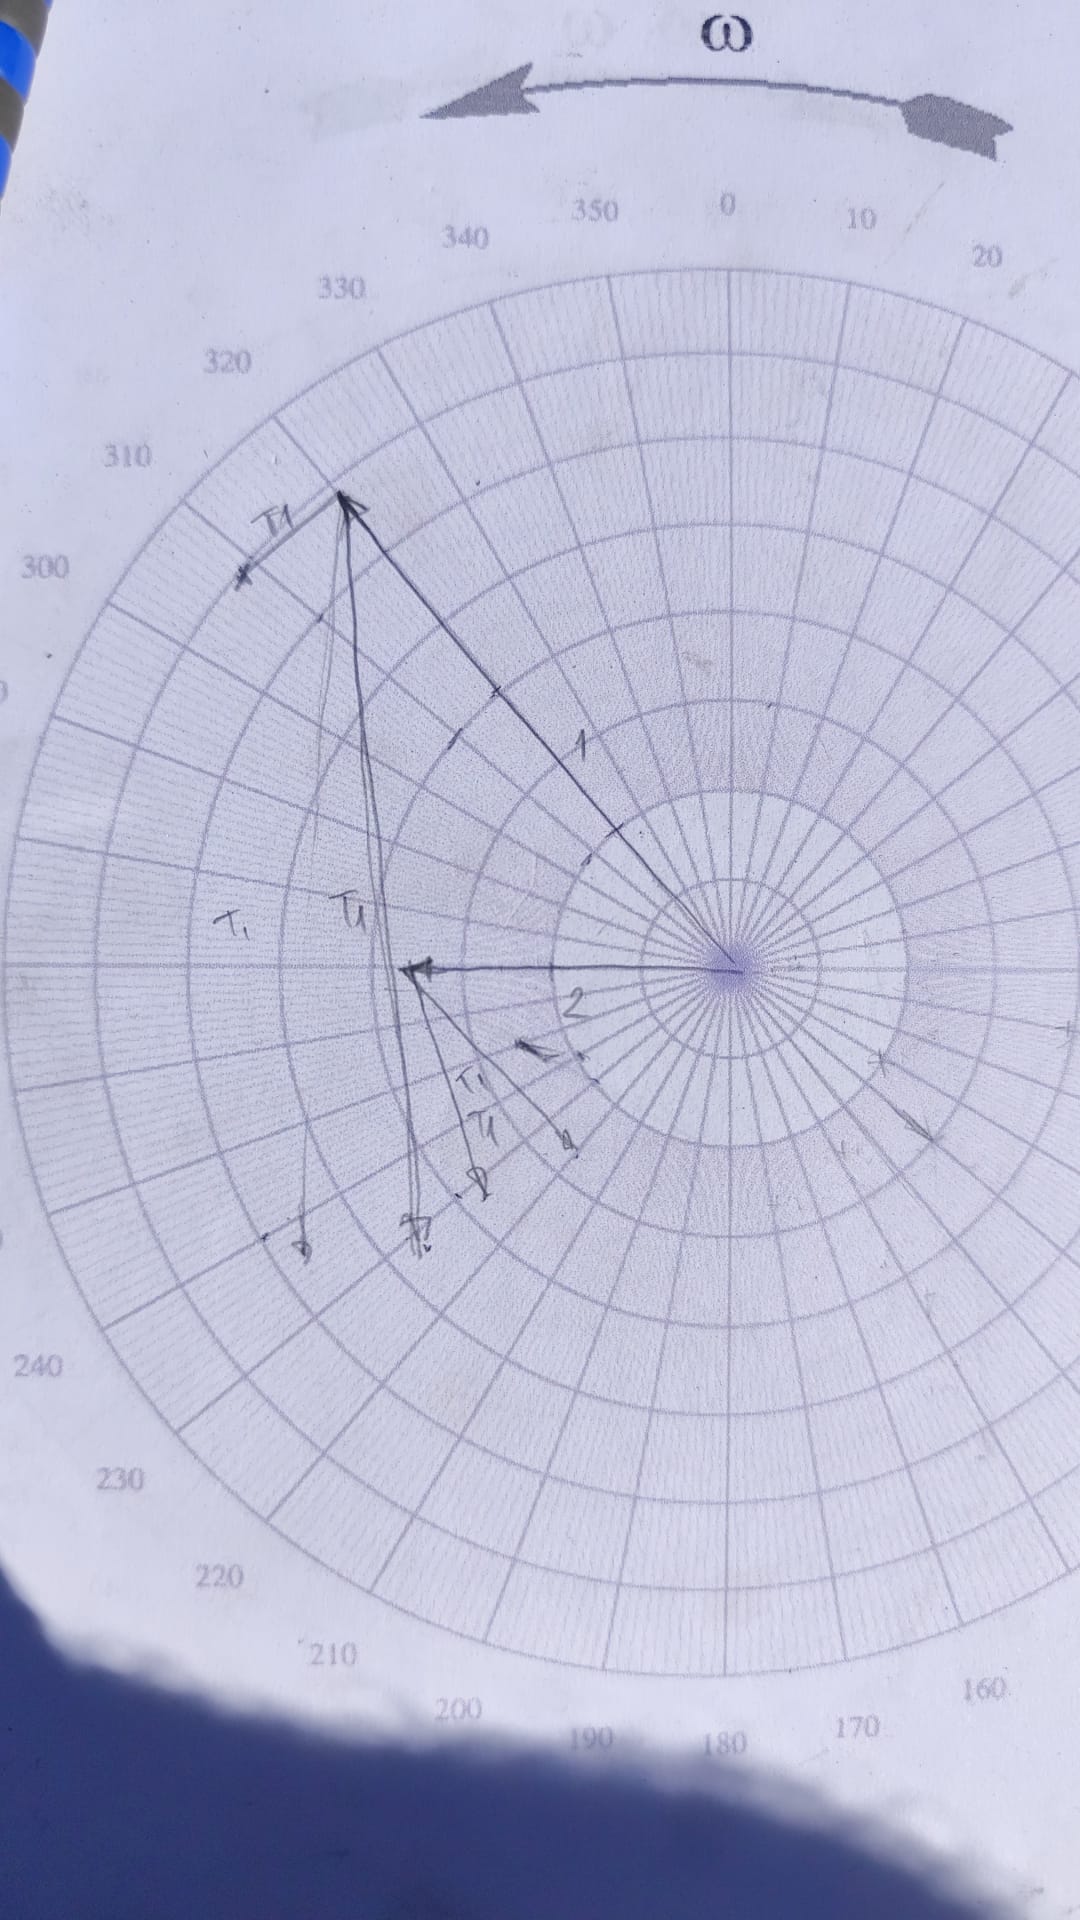
- ángulo medido en sentido contrario al de rotación (síntoma: la vibración aproximadamente se duplicó en vez de disminuir);
- porcentaje en lugar de gramos (radio no introducido);
- la casilla «quitar masa» marcada mientras se añaden pesos mediante soldadura;
- la marca del tacómetro se movió entre pasadas;
- sensores montados axialmente o X1/X2 intercambiados;
- el régimen cambió a mitad de la serie;
- la masa de prueba no se retiró cuando el programa suponía que sí;
- equilibrado sin las cuchillas/martillos que se montaron después.
Paso 6. Defectos encontrados en casos reales
Causas reales encontradas en la práctica cuando no se conseguía equilibrar:
- un embrague destruido (disco doble): piezas rotas por dentro, invisibles desde fuera; vibración inestable;
- un eje doblado — de 4 a 20 mm de excentricidad de giro; el equilibrado solo compensa parcialmente, el resultado es peor de lo habitual (11 mm/s en vez de 3);
- holgura en el rodamiento trasero del motor — un pico de ~85 Hz; se esperó a un motor nuevo;
- una grieta en una polea;
- soportes/anclajes de la trituradora rotos que se agrietaron de nuevo tras la reparación;
- un asiento de rodamiento desgastado — se solucionó con recargue por soldadura y rectificado del muñón;
- el tacómetro cuenta 2 orificios de la polea como 2 marcas — las RPM se duplicaban y los cálculos perdían el sentido;
- aerodinámica — aspiración del conducto con rigidez insuficiente: no hay nada que equilibrar; limpie los filtros y refuerce la estructura;
- el variador de frecuencia — un pico de 300 Hz (6×50) que desaparece al apagar el variador de frecuencia.
Paso 7. Cuándo detenerse
Algunas máquinas no se pueden equilibrar en campo hasta que se reparen. Incluso el soporte técnico con más experiencia ha tenido un puñado de rechazos en más de 10 años (un picador de cosechadora, una desbrozadora de 2,5 m, una trituradora forestal montada en excavadora). Si la mecánica está defectuosa, dígaselo al cliente con honestidad: primero reparar (rodamientos, eje, bastidor), luego equilibrar. Esa es una conclusión profesional, no un fracaso.
Guía rápida: «¿por qué aumentó la vibración después de instalar el peso?»
- Dirección de conteo de ángulo incorrecta → compruebe que contó en el sentido de rotación.
- La casilla «quitar masa» marcada mientras se añaden pesos mediante soldadura → invierte el resultado.
- Resonancia → RunDown, cambiar de régimen.
- Paso demasiado grande (masa completa en una máquina no lineal) → use la mitad de la masa.
- Mecánica (holgura/grieta) → revisión general.
- Marcas falsas del tacómetro → la fase es incorrecta, véase capítulo 08.