← Base de connaissances Balanset‑1A — tous les chapitres
Le fait clé après des années de support technique : dans environ 90 % des cas où l’équilibrage échoue, la cause est un défaut mécanique de la machine ou une résonance, et non l’appareil ou le balourd. L'appareil mesure honnêtement, mais l'équilibrage ne peut pas guérir un jeu, une fissure ou une résonance.
L'arbre de diagnostic
Parcourez les étapes de haut en bas.
Étape 1. Les mesures sont-elles stables, ne serait-ce qu'un peu ?
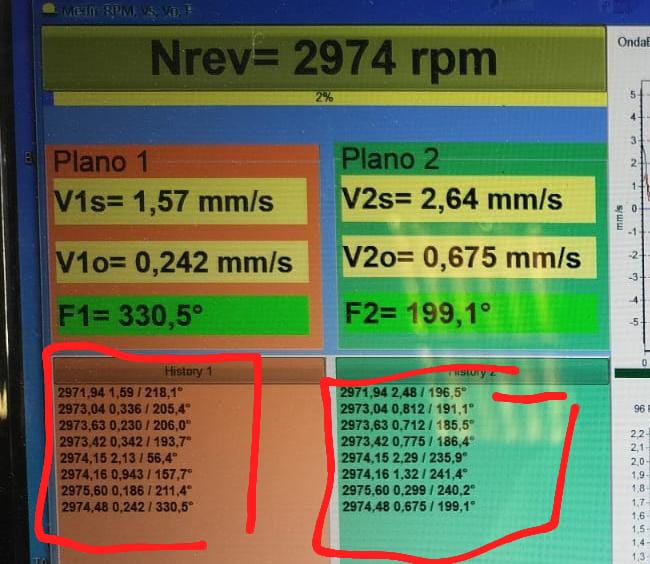
Effectuez 2–3 mesures successives au même régime, sans rien changer. L'amplitude doit se reproduire à ~10–20 % près, la phase à ~10–20° près.
Les mesures fluctuent → il est trop tôt pour équilibrer. Causes d'instabilité :
- Jeu de roulement — faites bouger le rotor avec un pied-de-biche, courroies retirées.
- Une structure desserrée — fissures, boulons desserrés, supports qui bougent, volets/châssis pendant librement.
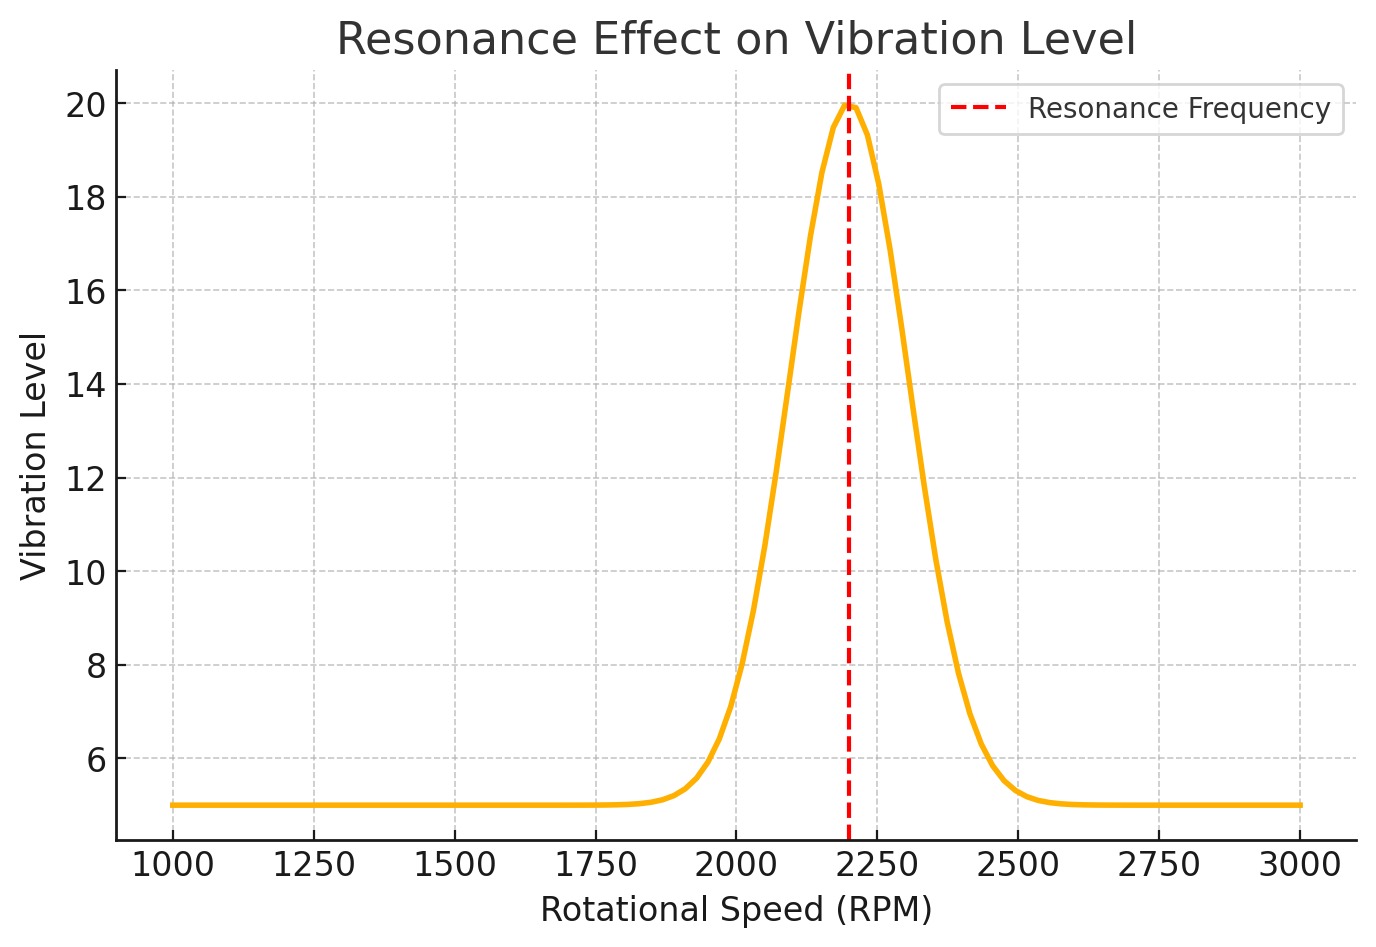
- Résonance — modifiez le régime de 50–100 : si la vibration change de plusieurs fois, vous êtes sur ou près d'une résonance.
- Matière accumulée ou qui se détache sur le rotor, lames libres qui oscillent.
- Problème de tachymètre — doubles déclenchements, reflets (voir chapitre 08) : la phase saute à cause de faux repères.
Étape 2. Regardez le spectre (FFT) : qui vibre ?
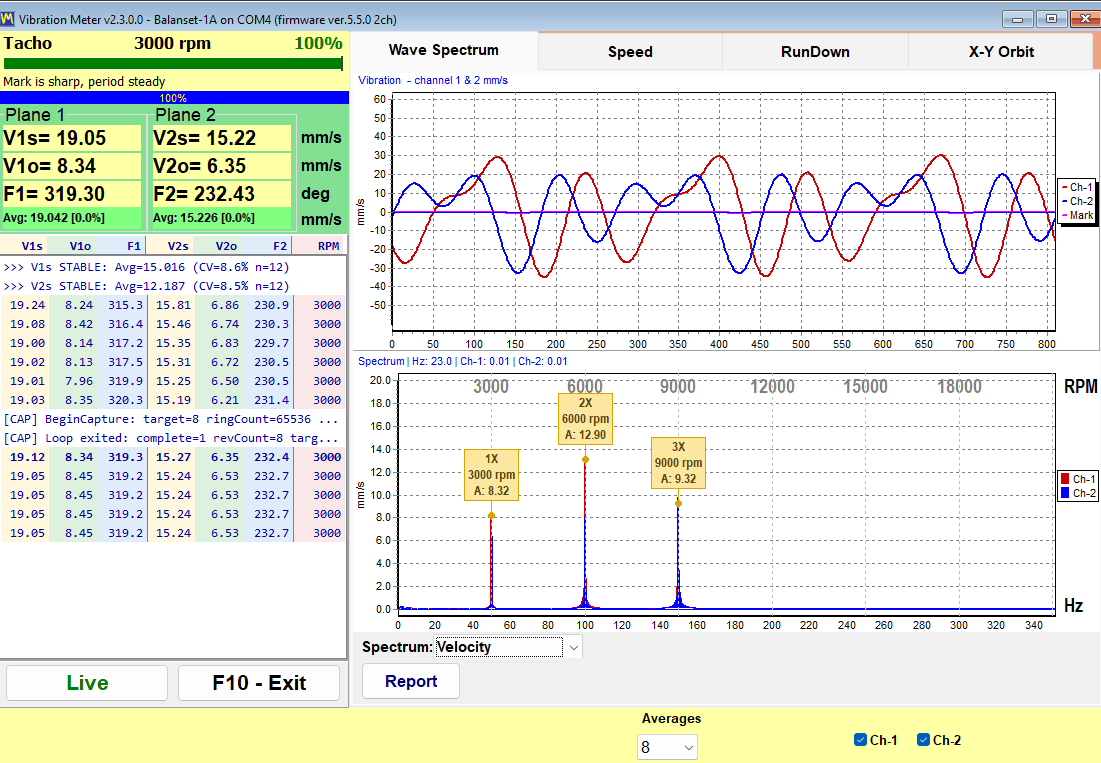
| Image du spectre | Cause probable | Que faire |
|---|---|---|
| 1x domine | Déséquilibre | Équilibrez : vous êtes sur la bonne voie |
| 2x au-dessus de 1x | Désalignement d'arbre (60–70 %), jeu (20–30 %) | Vérifiez les accouplements/l'alignement, les éléments de fixation. Équilibrez seulement après avoir corrigé |
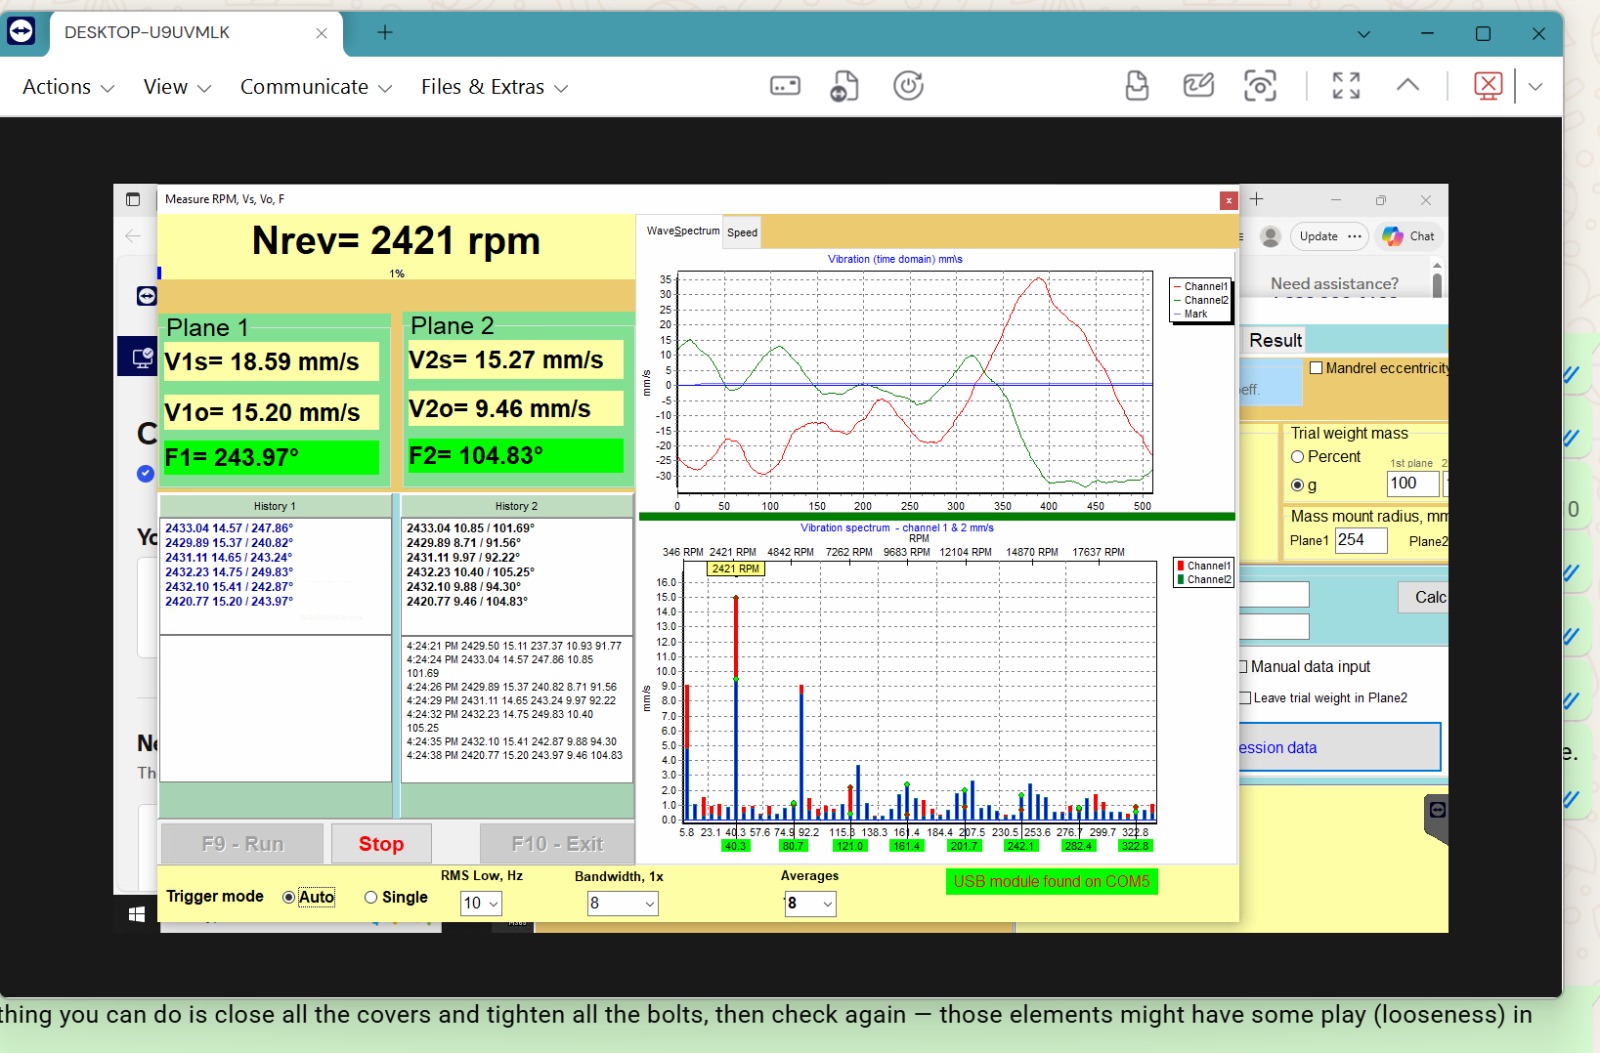
| Une multitude d’harmoniques à 3x, 5x et 6x | Jeu mécanique : boulons, ajustements, jeu dans les paliers, une fissure | Révision générale de la machine |
| Un grand pic éloigné de la fréquence de rotation | Autre source : un arbre voisin, une transmission par courroie, un réducteur | Trouvez ce qui tourne à cette fréquence |
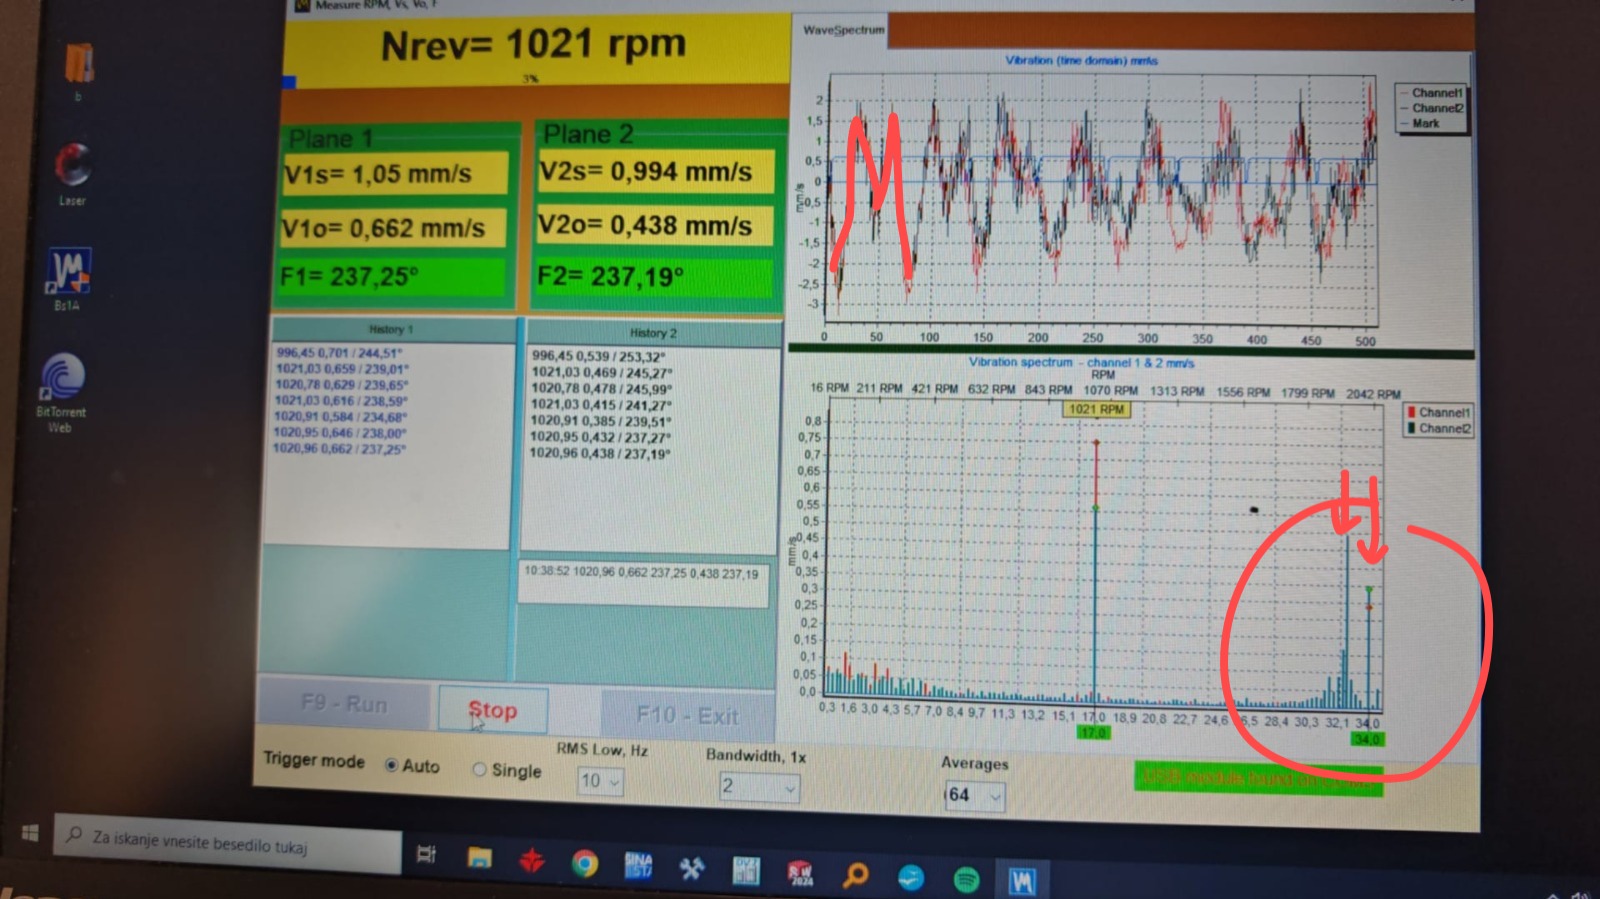
| Un pic à un multiple du secteur (300 Hz = 6×50) | Interférence électromagnétique du variateur de fréquence | Coupez le variateur de fréquence pendant le ralentissement en roue libre : si le pic disparaît, il est d'origine électrique. Mise à la terre, tores de ferrite, filtres |
| Le pic reste fixe quand le régime change | Résonance structurelle ou source externe | RunDown, changer le régime d'équilibrage |
| Un « tapis » de hautes fréquences | Roulements | Remplacez les roulements |
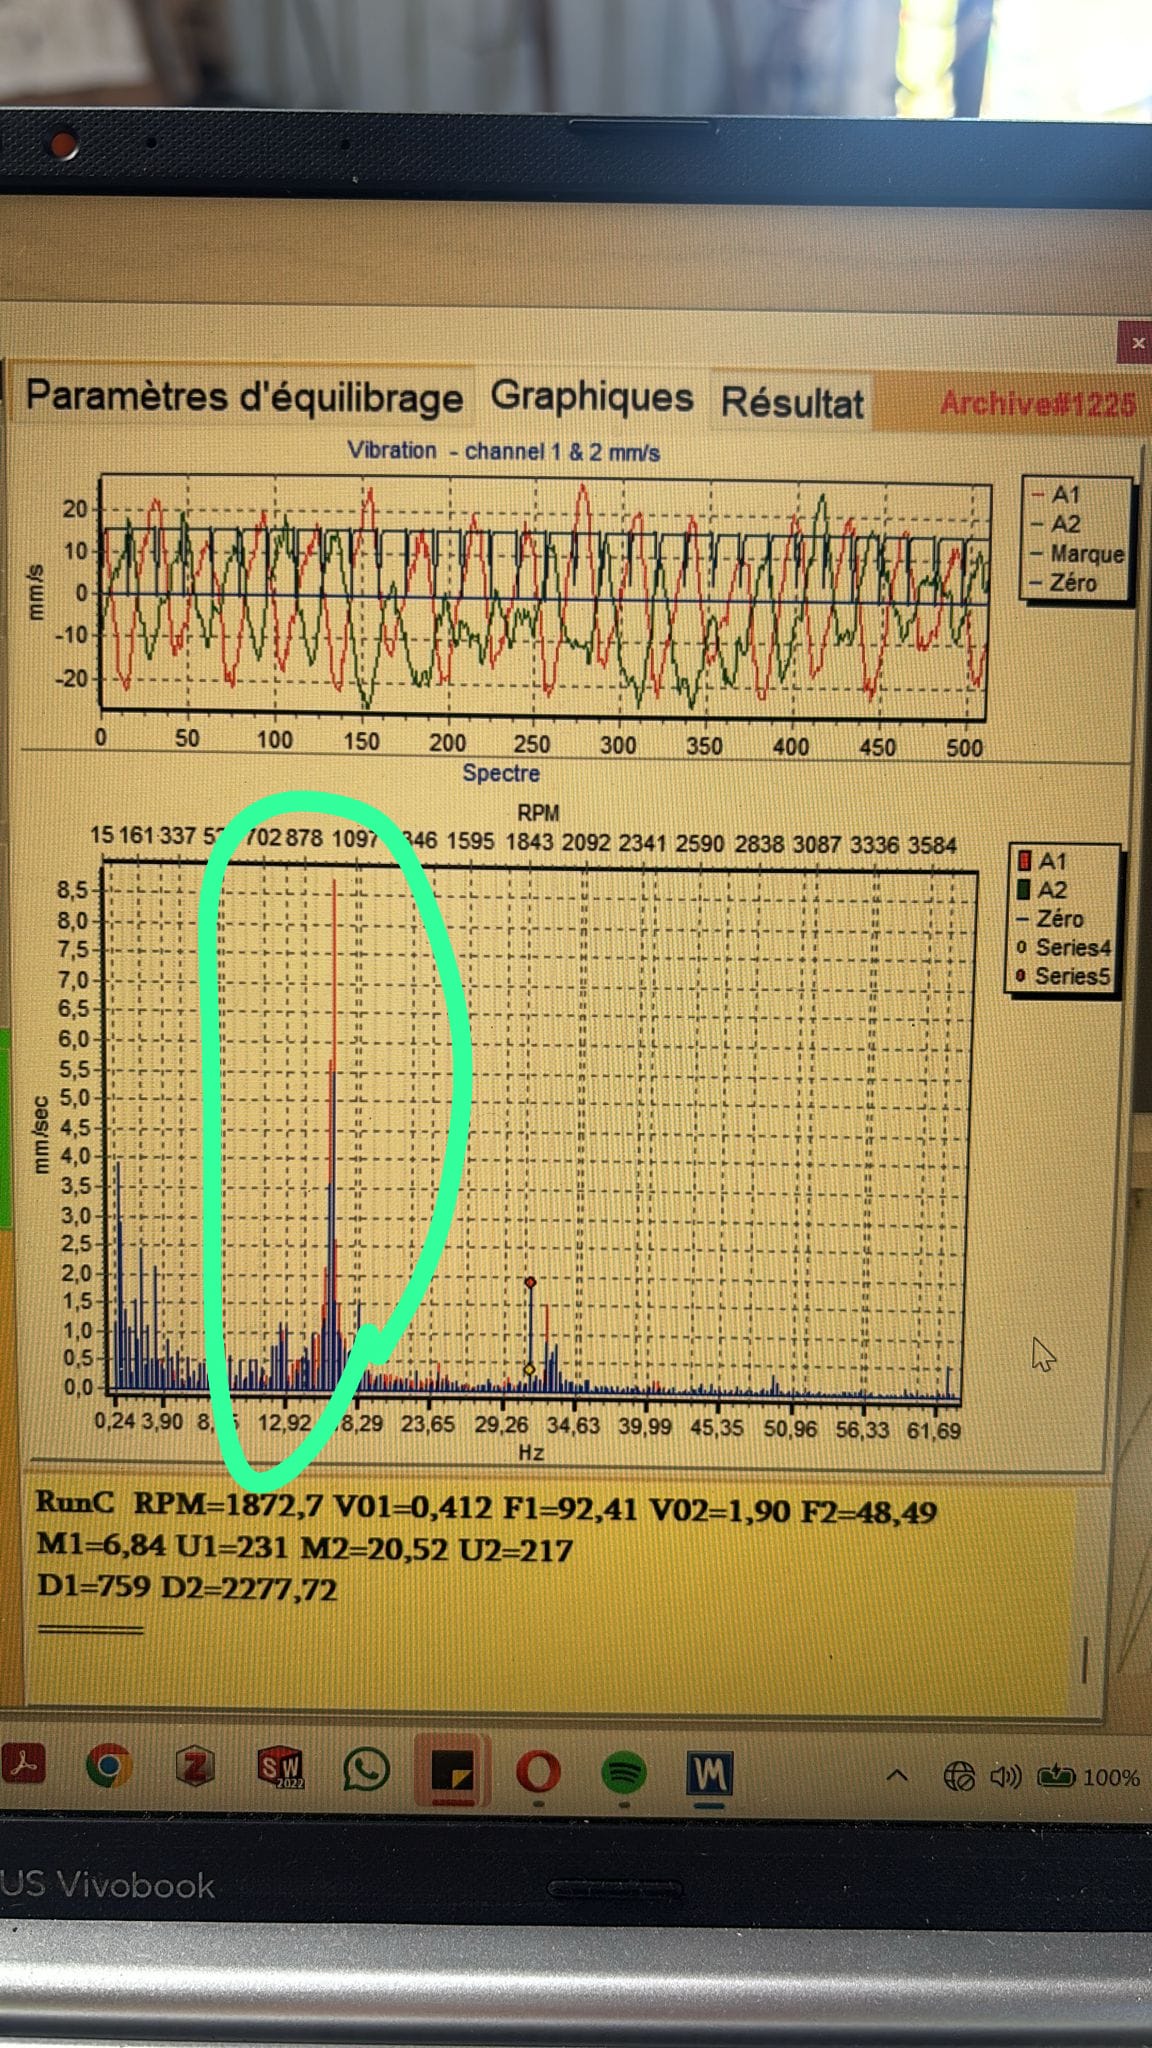
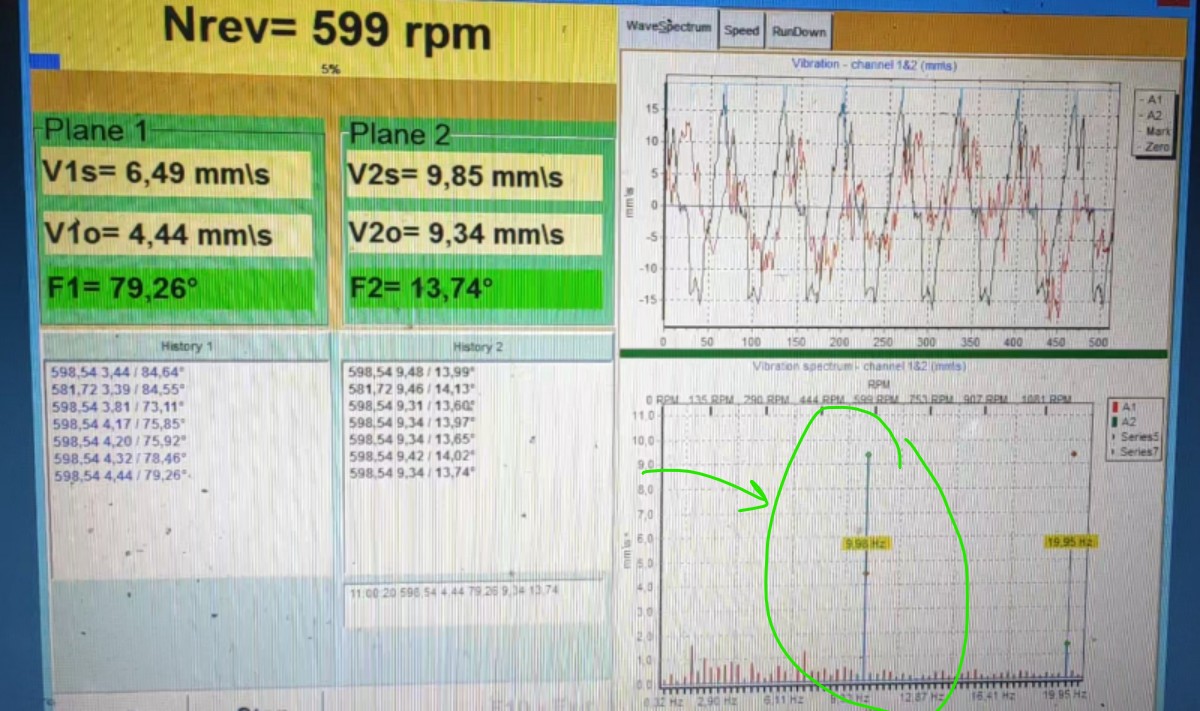
| Un pic basse fréquence, de quelques Hz, qui n'est pas 1x | Aérodynamique/fondation | Exemple : un ventilateur dominé par ~10 Hz — aérodynamique de la gaine, pas du balourd |
Étape 3. Signes de résonance
- Après installation de la masse calculée, la vibration a augmenté;
- l’appareil demande une masse toujours plus importante à chaque itération ;
- un petit changement de régime → un grand changement de vibration ;
- la phase varie brutalement quand le régime change.
Solution :
-
Enregistrez un Graphique RunDown (ralentissement en roue libre): montez en régime → coupez l'entraînement → l'appareil enregistre l'amplitude et la phase en fonction des RPM. Les pics = zones de résonance ; dans une zone de résonance la phase fait un “décrochage” brusque.
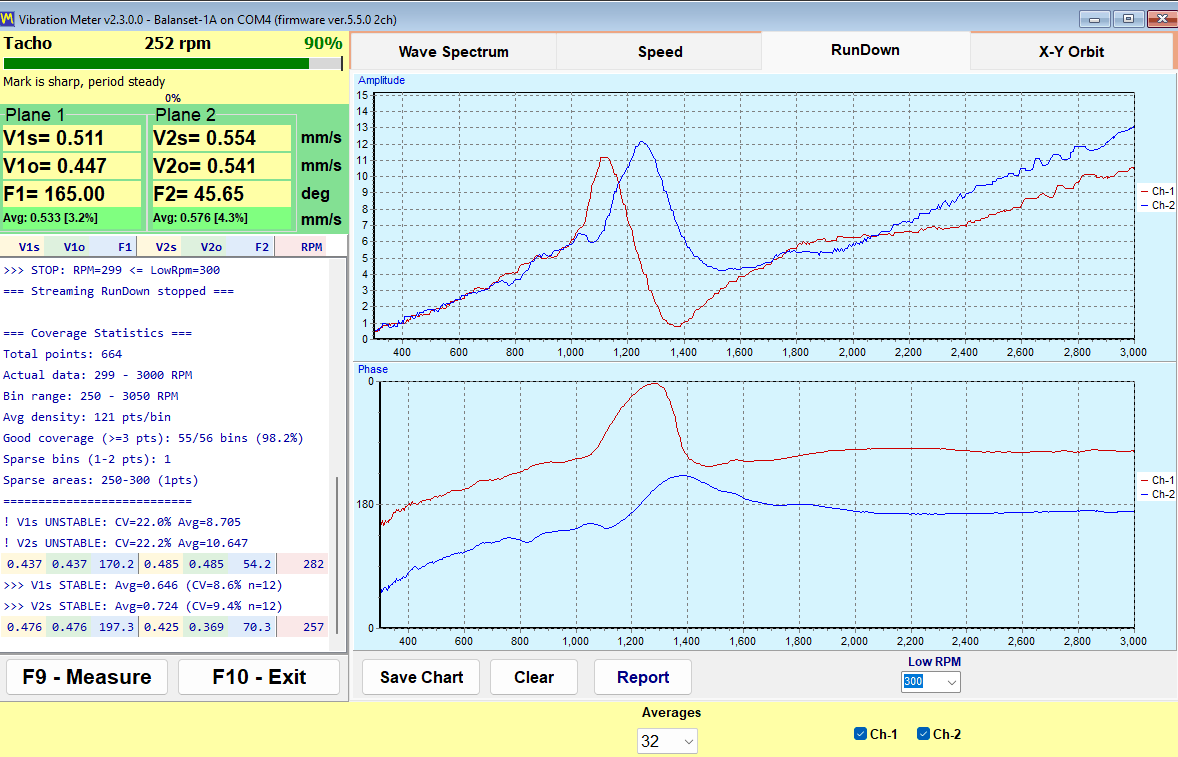
L'écran RunDown : graphique du haut — amplitude, du bas — phase. Le pic vers ~1100–1300 RPM avec un changement de phase brutal est une zone de résonance ; équilibrez en dehors. 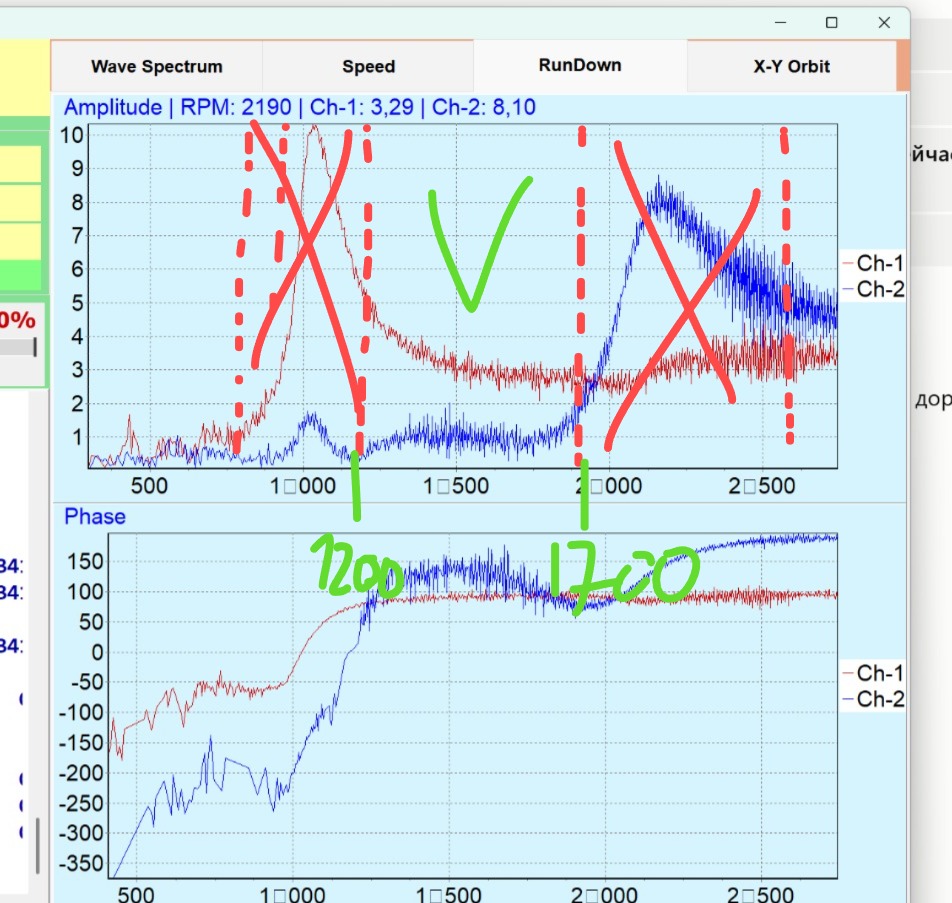
Sans RunDown, recherchez les résonances avec le vibromètre : en partant d'un régime bas, augmentez-le par paliers de 50–100 RPM et observez la vibration — une hausse brutale à un palier révèle la zone de résonance. Exemple réel : de 650 à 750 RPM la vibration a été multipliée par cinq → résonance vers 755. Autre cas : 70 mm/s à 1300 RPM mais 50 à 1400 → résonance vers 1300 ; équilibrer à 800.
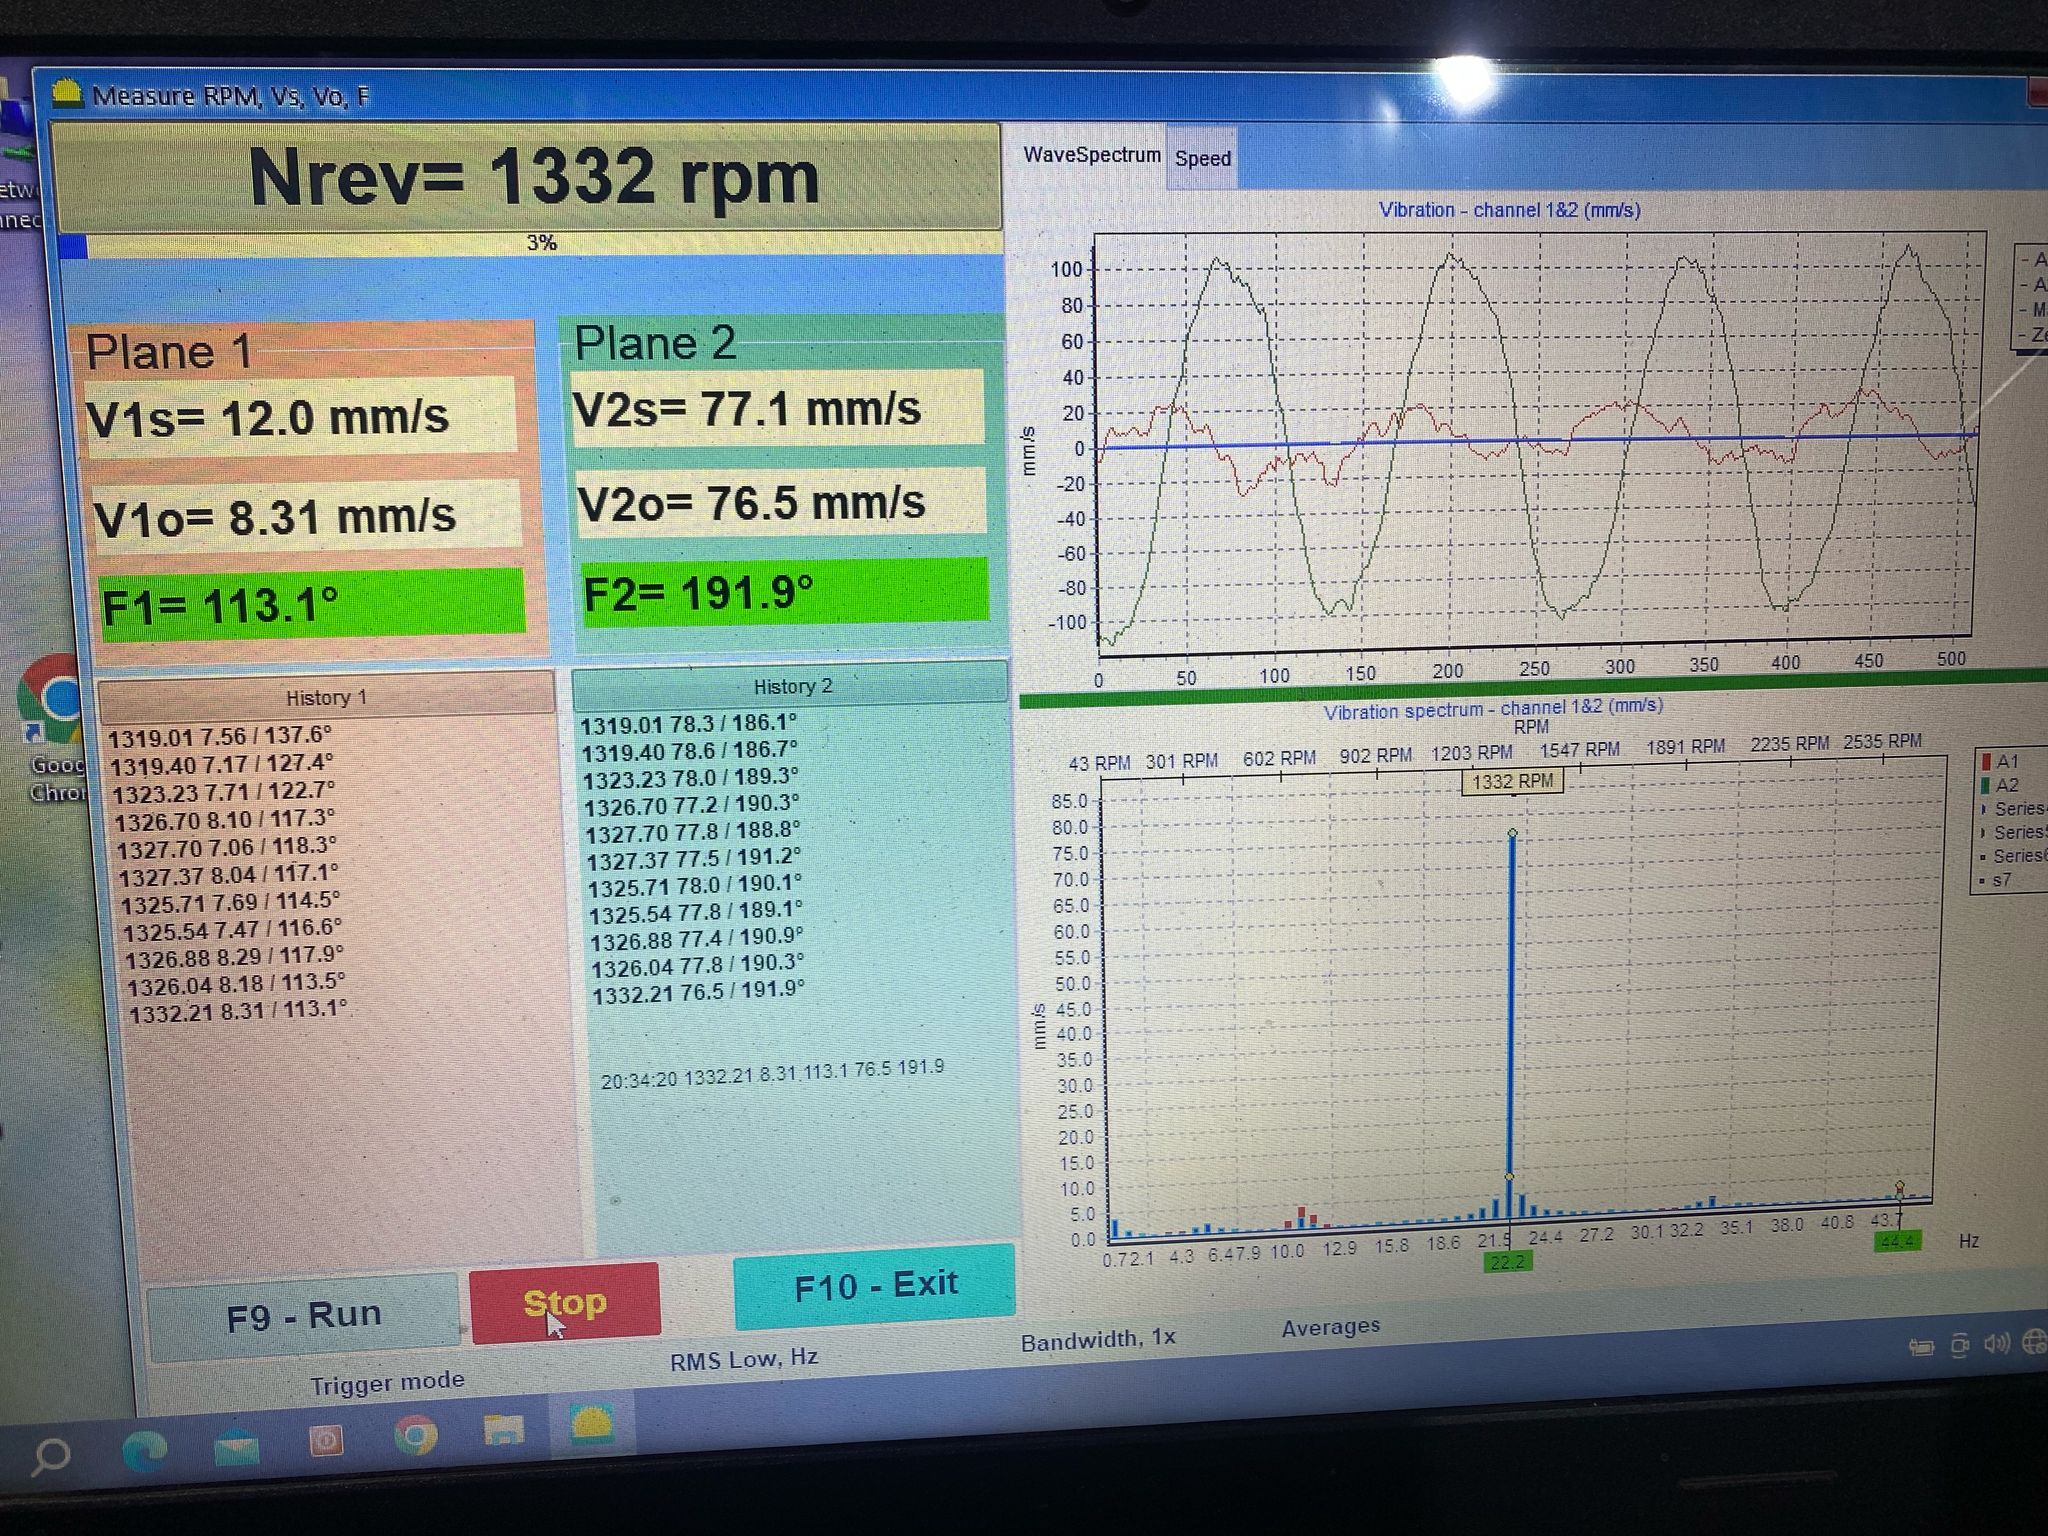
En fonctionnement près d'une résonance : 77 mm/s. - Choisissez le régime d'équilibrage en dehors des zones de résonance — généralement nettement en dessous (600–900 RPM pour les broyeurs). Exemple : résonances à ~420 et ~644 RPM → équilibrage à ~844 RPM ; autre cas : rien à 1600, correct à 1000 RPM.
- Une fois l’équilibrage réalisé à un régime sans résonance, montez au régime de travail et affinez la correction.
- La solution radicale consiste à modifier la rigidité de la structure : renforcez le châssis, ajoutez un appui ou changez les supports. Une machine posée directement sur le béton, métal contre béton, se comporte souvent mal ; des supports antivibratoires ou des ressorts peuvent aider.
Étape 4. Non-linéarité : « J’installe la masse, mais la réponse ne correspond pas »
Signes : la réponse à une masse est disproportionnée ; en retirant la masse, la vibration ne revient pas à la valeur initiale (quelque chose dans la machine se déplace/pend).
- Installer la moitié ou un tiers de la masse calculée par itération.
- Vérifiez si la masse d'essai est trop importante : le changement qu'elle provoque devrait être de 20–30 %, mais pas plus de ~100 %. Une masse d'essai excessive rompt le modèle linéaire et entraîne une surcorrection.
- Si la vibration initiale est très faible (<1 mm/s), même 100–200 g peuvent provoquer une forte hausse. Réduisez la masse d’essai.
- Si la vibration ne revient pas à sa valeur initiale après le retrait des masses, recherchez un défaut mécanique : un élément se déplace au niveau d’un ajustement, d’une clavette ou d’une fissure.
Étape 5. Vérifiez vos propres erreurs
Parcourez le chapitre 09. Les erreurs les plus fréquentes :
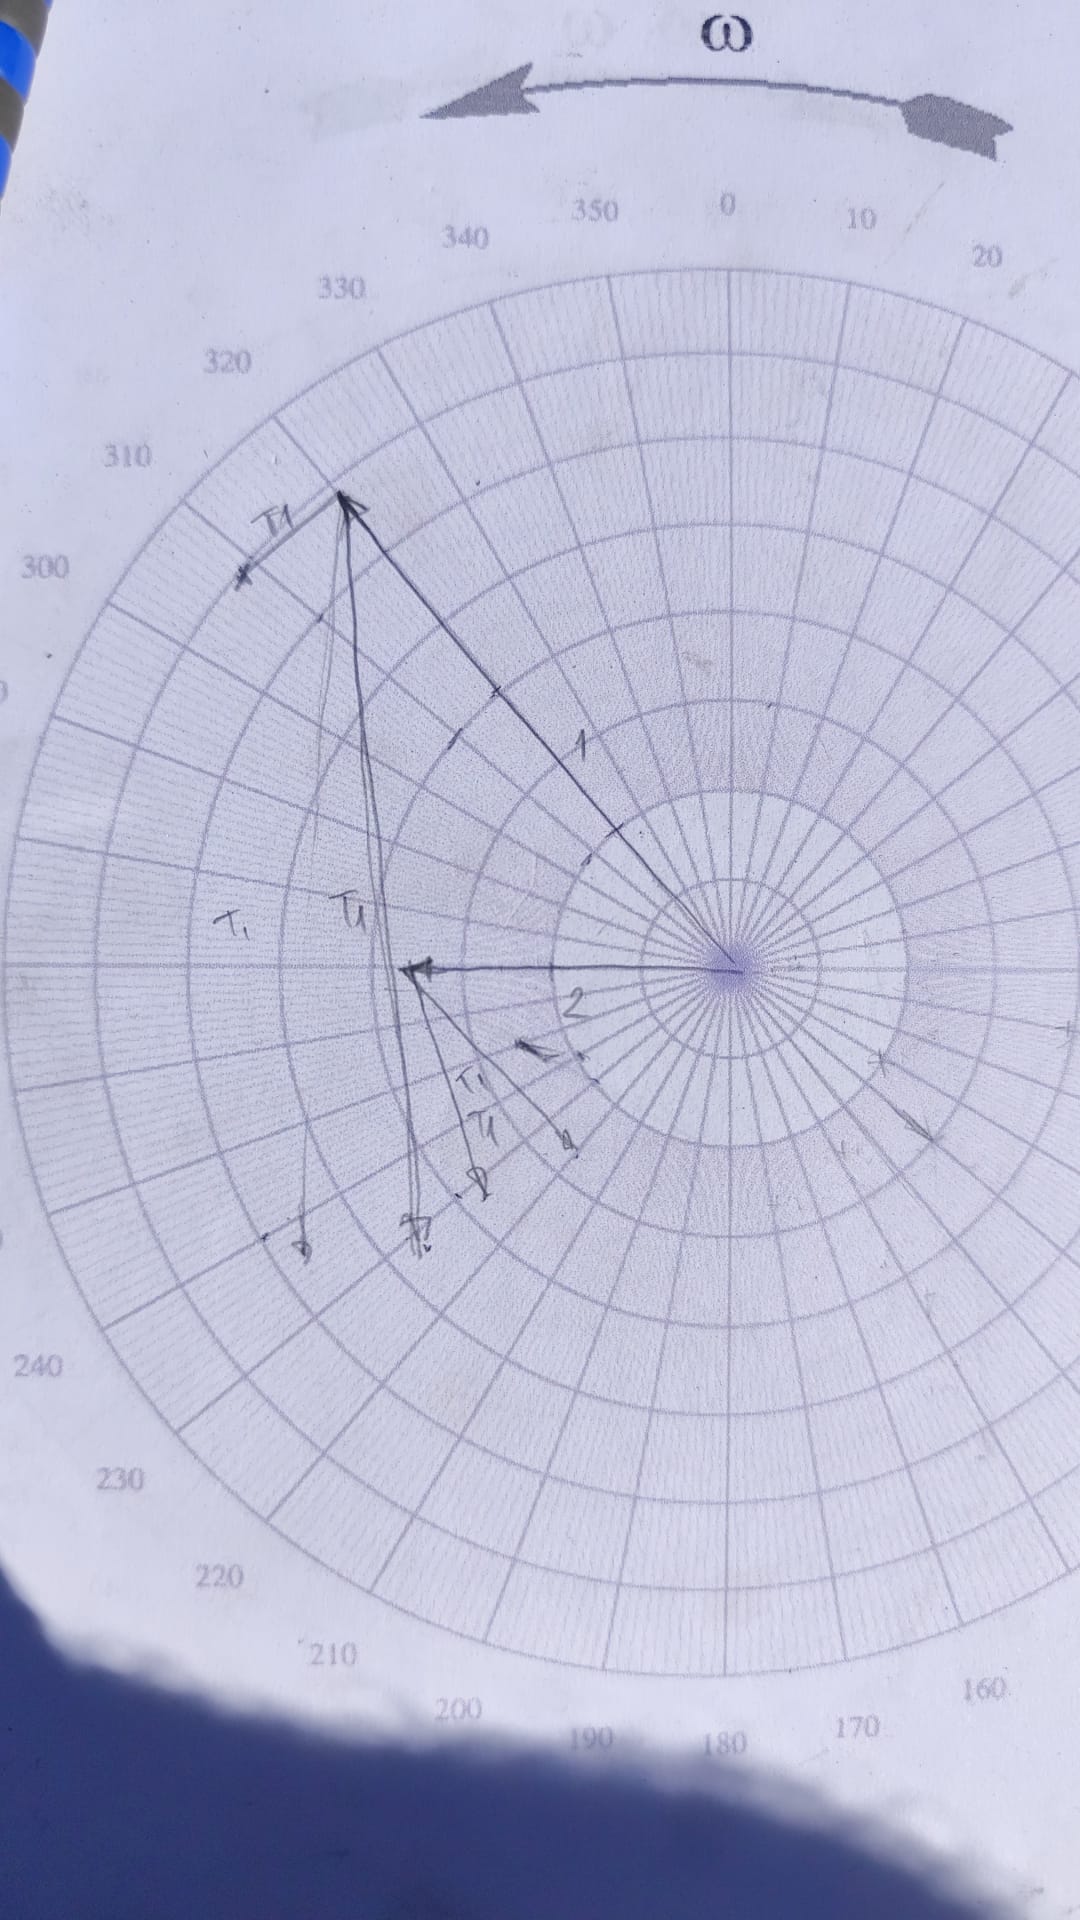
- l'angle compté dans le sens inverse de la rotation (symptôme : la vibration double presque au lieu de diminuer) ;
- pourcentage au lieu de grammes (rayon non saisi) ;
- la case « retirer de la matière » cochée alors que les masses sont soudées ;
- le repère tachymétrique a bougé entre les essais ;
- capteurs montés axialement ou X1/X2 inversés ;
- le régime a changé en cours de série ;
- la masse d'essai non retirée alors que le logiciel pensait qu'elle l'était ;
- équilibrage sans les lames/marteaux montés par la suite.
Étape 6. Défauts constatés dans des cas réels
Causes réelles constatées en pratique lorsque l’équilibrage échouait :
- un embrayage détruit (disque double) — pièces cassées à l'intérieur, invisibles de l'extérieur ; vibration instable ;
- un arbre courbé — 4 à 20 mm de faux-rond ; l'équilibrage ne compense que partiellement, le résultat est pire qu'à l'ordinaire (11 mm/s au lieu de 3) ;
- jeu dans le roulement arrière du moteur — un pic à ~85 Hz ; on a attendu un nouveau moteur ;
- une fissure dans une poulie;
- supports/fixations de broyeur cassés qui se sont refissurés après la réparation ;
- une portée de roulement usée — corrigé par rechargement par soudure et réusinage du tourillon ;
- le tachymètre compte 2 trous de poulie comme 2 repères — régime « doublé », calculs sans signification ;
- aérodynamique — aspiration de gaine avec une rigidité insuffisante : rien à équilibrer ; nettoyez les filtres et rigidifiez la structure ;
- le variateur de fréquence — un pic à 300 Hz (6×50) qui disparaît quand on coupe le variateur de fréquence.
Étape 7. Quand s'arrêter
Certaines machines ne peuvent pas être équilibrées sur le terrain tant qu'elles n'ont pas été réparées. Même le support technique le plus expérimenté a essuyé une poignée de refus en plus de 10 ans (un hacheur de moissonneuse-batteuse, un broyeur de 2,5 m, un broyeur forestier monté sur excavatrice). Si la mécanique est défectueuse, dites-le honnêtement au client : réparer d'abord (roulements, arbre, châssis), puis équilibrer. C'est une conclusion professionnelle, pas un échec.
Aide-mémoire : pourquoi la vibration a-t-elle augmenté après l’installation de la masse ?
- Sens de comptage des angles incorrect → vérifiez que vous avez compté dans le sens de la rotation.
- Case « retirer de la matière » cochée alors qu’on soude une masse → le résultat est inversé.
- Résonance → RunDown, changer de régime.
- Pas de correction trop grand (masse complète sur une machine non linéaire) → utilisez la moitié de la masse.
- Mécanique (jeu/fissure) → révision générale.
- Faux repères tachymétriques → la phase est fausse, voir chapitre 08.