Usluge balansiranja › Valjci & Bobni
Balansiranje Valjaka & Bobni — In-Situ, pri Brzini Proizvodnje
Valjci papirne mašine, cilindri za štampu, valjci kalendera, sušilišni valjci i transportni bobni dijele jednu karakteristiku: čak i mala ekscentričnost mase stvara ogroman centrifugalni silu pri brzini proizvodnje. Mi ih balansiramo na mjestu, pri radnoj brzini — bez demontaže, bez transporta u radionicu — eliminišući uzrok greške u proizvodu, kvarova ležaja i prekida mreže u jednoj on-site sesiji.
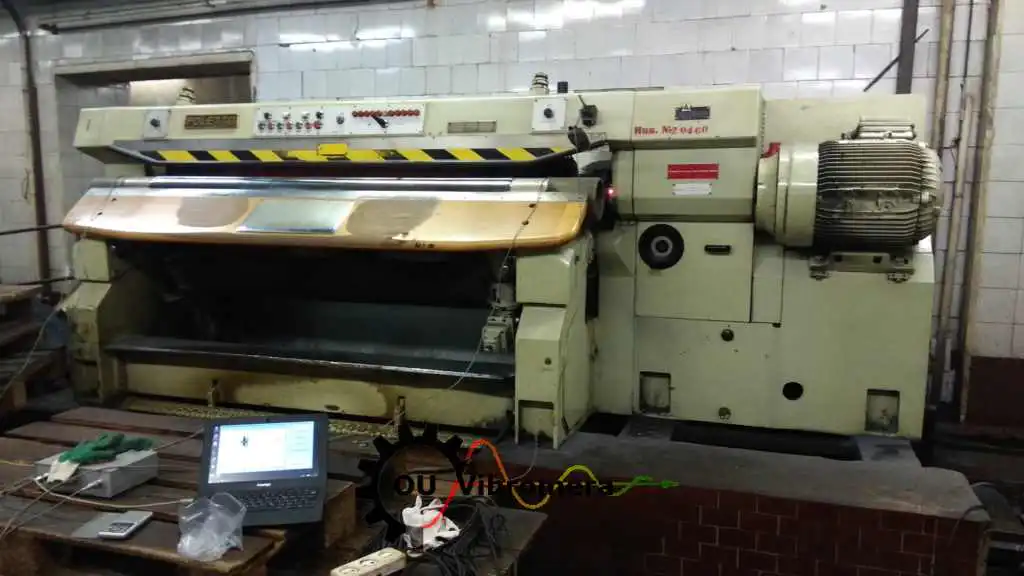
Ukratko: Balansiranje valjaka i bobni se vrši in-situ pri normalnoj brzini proizvodnje koristeći metodu utjecajnog koeficijenta s dva nivoa. Vibratori senzori na oba kućišta ležaja i laserski tahometar na vratilu bilježe stanje neubalansiranoga; Balanset-1A izračunava točnu masu korekcije i kut za svaki kraj valjka. Bez demontaže, bez zaustavnog perioda linije osim postavljanja senzora — većina poslova je dovršena u roku od sata vremena i smanjuje vibraciju za 70 % ili više, eliminirajući greške u kvaliteti proizvoda i množeći život ležaja za faktor od osam ili više.
Znakovi da je valjak ili bobni neubalansirani
Valjci i bobni često rade satima prije nego što operater primijeti da nešto nije u redu. Evo signala da neubalansiranost radi:
Zašto rolne i bubnjevi gube balans — i koliko to košta
Novosmještena rolna napušta radionici u okviru uskih tolerancija balansa, ali uslovi u pogonu kontinuirano napada to stanje. Neravnomerno prevlačenje ili habanje gume na površini rolne postepeno redistribuira masu; nakupljanje proizvoda i osušeni ostaci akumuliraju se asimetrično unutar šupljih sušnih bubnjeva; operacije presvlačenja ili resmještanja nejednoobrazno uklanjaju materijal; a termalna distorzija tokom vrućeg glačanja može promeniti efektivni centar mase između smjena proizvodnje. Pošto se centrifugalna sila skalira sa kvadrat kvadratom ugaone brzine, ekscentričnost od submilimetarskog reda koja izgleda bezazlena na malom broju okretaja postaje destruktivno dinamičko opterećenje na punoj brzini proizvodnje.
Nižestruki trošak zanemarivanja neubalansirane rolne naglo se akumulira: rasipane rolne proizvoda ispod specifikacija, neplanirani zastoji za zamenu ležaja, ciklusi resmještanja koji skraćuju vek trajanja rolne, i strukturni umor u okviru mašine. Balansiranje u pogonu rešava sve ove probleme na izvoru i obično se isplati pri prvom sprečavanju neplanirane zaustavljanja.
Zašto polavljenje vibracija mnogostruko produžava vijek trajanja ležaja
Kako balansiramo rolnu ili bubanj — korak po korak
Balanset-1A primenjuje metodu koeficijenta uticaja prilagođenu geometriji i ograničenjima pristupa instalacija rolni i bubnjeva. Ista sistematična procedura može se provesti od strane vaše vlastite timove održavanja na licu mjesta:
- Montaža senzora. Akcelerometri za vibracije su pričvršćeni na oba kućišta ležaja na krajevima i laserski tahometar je usmeran na reflektivnu traku na osovini ili čelnoj ploči. Mašina radi na normalnoj brzini proizvodnje tokom celog vremena — bez demontaže, bez uklanjanja cevi ili okvira.
- Izmjerite baznu vrijednost. Pokretanje na punoj brzini proizvodnje beleži amplitudu vibracija i ugao faze na oba ravnika ležaja, uspostavljajući trenutno stanje nebalansirane rotacije po veličini i smeru na svakom kraju rolne.
- Dodajte probnu masu. Poznata testna masa se učvrsti ili zakovita na određenom kutnom položaju na jednoj čeličnoj ploči, vodiču ili vratilu. Drugi prolaz pokazuje kako svaka korekcijska ravan odgovara na tu poznatu perturbaciju — koeficijent uticaja za tu čeličnu valjčinu i brzinu.
- Dozvoli uređaju da izračuna. Balanset-1A rešava dvoplanske jednačine koeficijenta uticaja i daje masu korekcije i ugao na satu za svaki kraj čeličnog valjka ili bubnja.
- Ugradite mase korekcije. Mase korekcije se zakovičavaju, zavarivaju ili učvršćuju na izračunatim pozicijama na oba kraja bubnja ili vratila čeličnog valjka. Testna masa se uklanja osim ako ne predstavlja deo rešenja.
- Provjerite i dokumentirajte. Konačan prolaz pri proizvodnoj brzini potvrđuje da je zaostala neubalansiranost unutar ISO 21940-11 stepena potrebnog za klasu čeličnog valjka i radnu brzinu. Balanset-1A generiše izveštaj koji dokumentuje vrednosti neubalansiranosti pre i posle za vaše zapise održavanja.
Što balansiramo
- Valci za papirnu mašinu: presovani, sušarski i kalenderski valci
- Cilindri za štampanje i fleksografsku reprodukciju
- Valci za premaz i laminiranje
- Bubnjevi za glavu i rep transportera
- Valci obloženi gumom i poliuretanom
- Cilindri za obradu kože i embosiranje
- Čelični i liveni industrijski procesni bubnjevi
- Tekstilni kalenderski i završni valci
- Rotacioni sušarski bubnjevi i peći
- Prilagođeni šuplji cilindri i čahure
Tolerancije i standardi
ISO 21940-11 (ranije ISO 1940-1) definiše granice zaostale specifične neubalansiranosti za krute rotore kao funkciju radne brzine i stepena kvalitete balansiranja G. Valci za papirnu mašinu (presovani i sušarski) uobičajeno se balansiraju na G 1.0 ili G 2.5 jer čak i mala vibracijska oscilacija pri proizvodnoj brzini prouzrokuje merljive greške proizvoda; teški transportni i procesni bubnjevi mogu biti prihvaćeni na G 6.3.
Posebno za valjke papirnih mašina, TAPPI TIP serija pruža dodatne smjernice o dozvoljenim granicama vibracija valjaka pri radnoj brzini, uključujući margine kritične brzine i zahtjeve za ujednačenost pritiska u nipu; valjci koji rade iznad svoje prve kritične brzine dodatno potpadaju pod kriterije balansiranja fleksibilnog rotora prema ISO 21940-12 (ranije ISO 11342). Postignuti razred potvrđujemo u dokumentovanom izvještaju o preostaloj neuravnoteženosti koji se dostavlja na kraju svakog posla. Koristite naš Kalkulator za balansiranje valjaka papirne mašine da unaprijed izračunate dopuštenu rezidualnu neuravnoteženost za vaše dimenzije valjka i brzinu prije početka rada.
Balanset-1A — vaš kompletan komplet za balansiranje na terenu
Sve što je na ovoj stranici obavljeno je jednim prenosivim instrumentom: sa Balanset-1A. Radi se o dvokanalno dinamičkom balanseru i analizatoru vibracija koji balansira valjke i bubnjeve u njihovim vlastitim ležajima, pri brzini proizvodnje, koristeći metodu koeficijenta utjecaja od tri mjerenja — softver izračunava točnu korigirajuću masu i kut za svaki kraj valjka i sprema dokumentirani izvještaj.
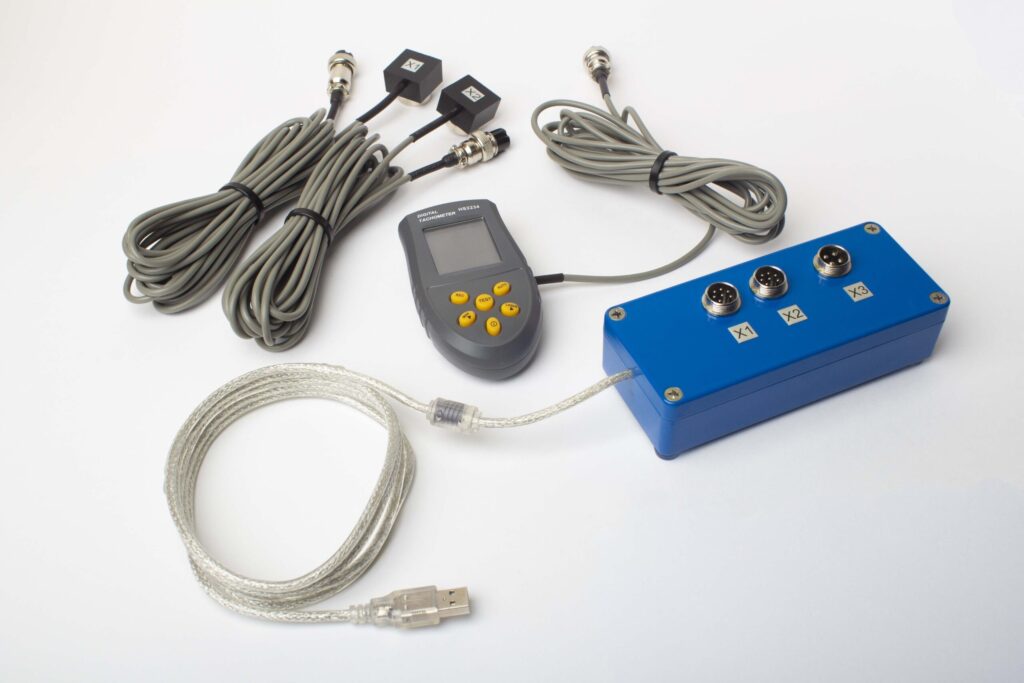
Šta se nalazi u kompletu
€1.975 · Kompletan komplet, dostupan, račun sa PDV-om
- Interfejsna mjerna jedinica (USB, 2 kanala)
- Dva akcelerometra za vibracije (4 m kabel, 10 m opciono)
- Laserski tahometar / optički senzor faze (50–500 mm)
- Magnetni stalak za senzor
- Digitalna vaga za probne i korektivne težine
- Windows softver za balansiranje i analizu
- Plastični transportni kofer
Kompletan set
Jedinica · 2 senzora · laserski tahometar · magnetni stalak · digitalna vaga · softver · transportni kofer. Sve što je potrebno za početak balansiranja valjaka i bubnjeva iz kutije.
OEM set
Jedinica · 2 senzora · laserski tahometar · softver. Za integratore koji već imaju stalak, vagu i kofer, ili koji ugrađuju jedinicu u namjensku mašinu za balansiranje valjaka.
| Parametar | Vrijednost |
|---|---|
| Kanali mjerenja | 2 (jednoplanski i dvoplanski balans) |
| Raspon brzine vibracije | 0.02–80 mm/s RMS |
| Raspon frekvencije | 5–1000 Hz (≤10% greška amplitude iznad 550 Hz) |
| Tačnost mjerenja | ±5% pune skale |
| Metoda | 3-prolazni koeficijent uticaja (1 ili 2 ravni) |
| Analiza | Amplituda i faza na 1×, FFT spektar i talasni oblik, sačuvana izvještaja |
| Laptop | Nije uključeno (Windows PC, dostupno na zahtjev) |
Balansiranje na terenu u odnosu na balansirnu mašinu — koja je prava za vaš valjak?
| Faktor | Balansiranje u pogonu (Balanset-1A) | Stroj za balansiranje (radionica) |
|---|---|---|
| Valjak uklonjen sa linije? | Ne — radi na licu mjesta | Da — potrebno je potpuno demontiranje |
| Gašenje proizvodne linije? | Samo ugradnja senzora (<15 min) | Sati do dana (ukloniti, transportirati, balansirati, ponovno instalirati) |
| Brzina balansiranja | Stvarna brzina proizvodnje i temperatura | Odvojeno niskobrzo vreteno, sobna temperatura |
| Računa na toplinsku distorziju | Da — valjak balansiran pri radnoj temperaturi | Ne — samo u hladnom stanju |
| Računa na fleksibilnost osovine/spojke | Da — kompletan sklop balansiran u vlastitim ležajima | Samo tijelo valjka |
| Ispunjeni standardi | ISO 21940-11, TAPPI TIP | ISO 21940-11 |
| Cijena opreme | €1,975 (Kompletna oprema) | €15.000 – €80.000+ |
| Tipično vrijeme posla | <1 sat na terenu | 1–3 dana ukupno |
Balansiranje u pogonu je preporučeni izbor kad god valjak može raditi i kada je ispunjen kriterij krutosti rotora. Mašina u radionici ostaje odgovarajuća za nove valjke gdje nema vremena rada, ili za valjke sa toplotnom nestabilnošću toliko ozbiljnom da ne mogu dostići stabilno stanje balansa na radnoj temperaturi bez prethodne strukturne popravke.
Primeri balansiranja valjaka iz prakse
Slobodni kalkulator za valjke & bubneve
Naučite teoriju
Često postavljana pitanja o balansiranju valjaka & bubneva
Može li se valjak balansirati bez skidanja sa mašine?
Zašto novooporavljen valjak vibrira više nego stari?
Koji stepen balansa je potreban za cilindar za štampu?
Naš bubanj konvejera vibrira ali je remen izgleda u redu — da li je to bubanj?
Koliko dugo traje tipičan posao balansiranja valjka?
Možemo li to sami uraditi sa Balanset-1A?
Balansirajte svoje valjke i bubnjeve — na mjestu, pri brzini proizvodnje
Balanset-1A izvršava balansiranje u dvije ravni na mjestu za bilo koji valjak ili bubanj pri brzini proizvodnje, izračunava tačnu masu korekcije i kut za svaki kraj, i daje dokumentovani rezultat preostale nebalansiranosi prema ISO 21940-11. Bez demontaže, bez slanja u radionicu, bez izgubljene proizvodnje — samo konzistentna kvalitet proizvoda, tiši strojevi i ležajevi koji traju duže.

