Servizi di bilanciamento ' Mandrini e portautensili
Bilanciamento dei mandrini e dei portautensili CNC - A velocità operativa, in macchina
I mandrini per lavorazioni ad alta velocità sono strumenti di precisione: anche un milligrammo di sbilanciamento a 24.000 giri/min genera una forza centrifuga dannosa. Bilanciamo mandrini CNC e gruppi portautensili HSK/BT/CAT a velocità di esercizio, nella macchina, in questo modo la finitura superficiale migliora, la durata degli utensili si allunga e i cuscinetti del mandrino durano molto di più.
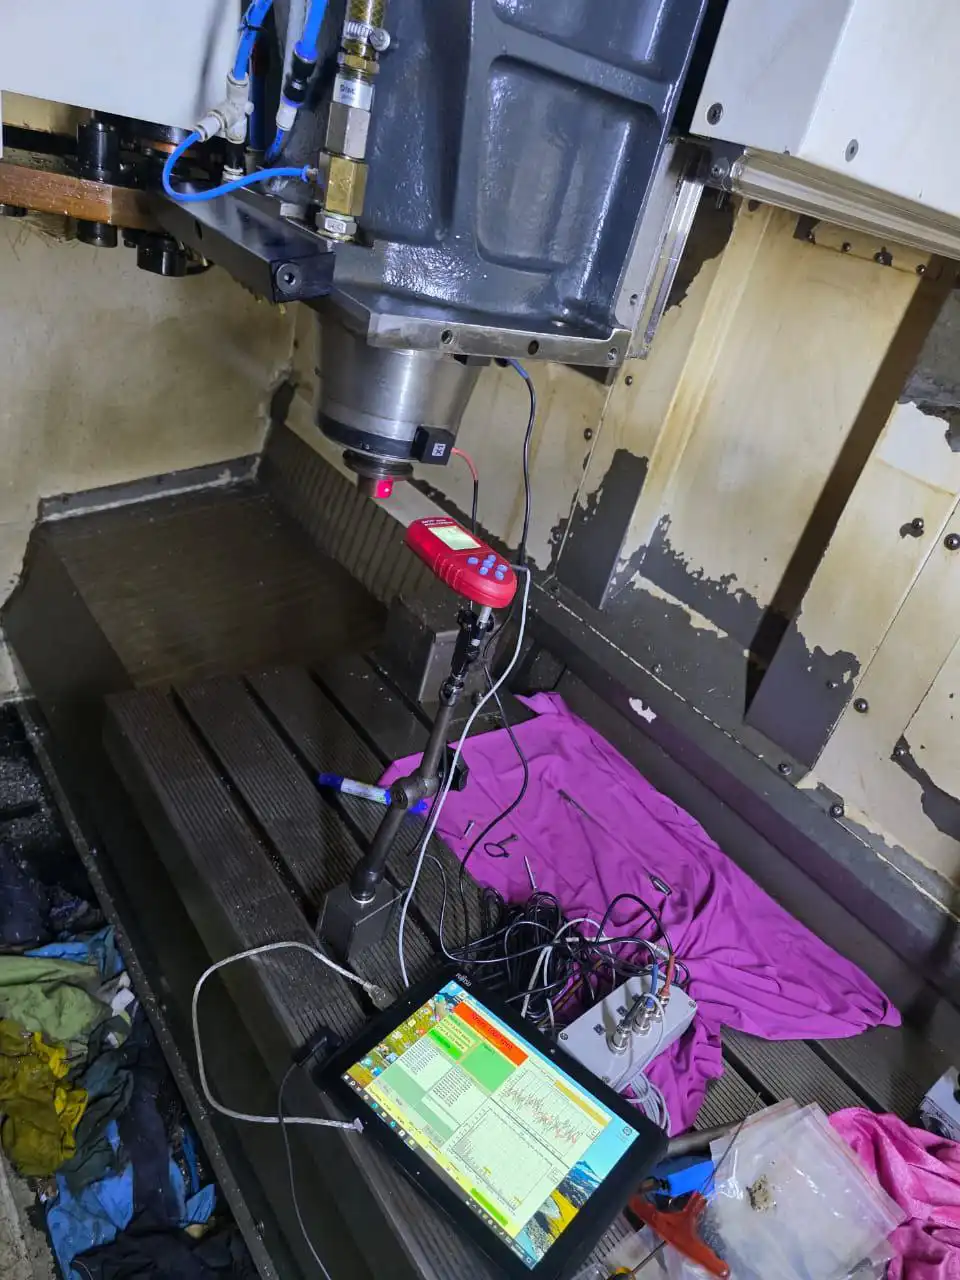
In breve: Il bilanciamento del mandrino e del portautensili CNC viene eseguito in situ alla velocità di lavorazione effettiva: nessuna rimozione del mandrino, nessun fermo macchina oltre alla sessione di bilanciamento. Un sensore di vibrazioni sull'alloggiamento del mandrino e un tachimetro laser sul gruppo rotante forniscono dati al Balanset-1A, che applica il metodo del coefficiente di influenza per calcolare l'esatta massa di correzione e la posizione angolare. Il gruppo completo - portautensili, pinza e utensile da taglio insieme - viene bilanciato come un'unica unità, ottenendo il grado G1.0 o più fine della norma ISO 21940-11, riducendo le vibrazioni residue del 70 % o più e moltiplicando la durata dei cuscinetti del mandrino fino a otto volte.
Segni di sbilanciamento del mandrino o del portautensili
Lo squilibrio del mandrino ad alta velocità si manifesta attraverso il pezzo lavorato e il gruppo del mandrino stesso. Sapere cosa cercare:
Perché mandrini e portainserti perdono l'equilibrio e quanto costa
Un gruppo mandrino è una pila di componenti tollerati - albero del mandrino, tirante, cono del portautensili, pinza e utensile da taglio - ognuno dei quali contribuisce con la propria piccola asimmetria di massa. Lo squilibrio combinato ha un'importanza critica perché la forza centrifuga cresce con il quadrato della velocità di rotazione. A 10.000 giri/min. uno sbilanciamento di appena 1 g-mm produce circa 1 N di forza radiale in rotazione; a 30.000 giri/min. la forza radiale è di circa 1 N. stesso 1 g-mm produce 9 N. Queste forze caricano i cuscinetti anteriori a contatto obliquo in modo continuo in un settore, comprimendo le piste a sfere a ogni giro. Nel corso di un turno di produzione, i danni da fatica sono gravi: i cuscinetti del mandrino, che dovrebbero durare anni, si rompono in pochi mesi e il precarico di precisione impostato durante l'assemblaggio si esaurisce.
I costi della qualità delle superfici si accumulano altrettanto rapidamente. Le vibrazioni alla frequenza del mandrino introducono ondulazioni superficiali che richiedono ulteriori passaggi di finitura, aumentano i tassi di scarto e limitano le tolleranze ottenibili. Per i componenti aerospaziali, medicali e ottici, il bilanciamento del mandrino non è una manutenzione opzionale, ma una fase obbligatoria dell'impostazione del processo. Il bilanciamento dell'intero gruppo con Balanset-1A prima di una produzione richiede meno di un'ora e l'investimento si ripaga in un solo giorno di risparmio sugli utensili.
Perché dimezzare le vibrazioni moltiplica la durata dei cuscinetti
Come bilanciare un mandrino CNC - passo dopo passo
L'equilibratura in campo di un mandrino CNC con il Balanset-1A segue il metodo dei coefficienti di influenza alla velocità effettiva di lavorazione, all'interno della macchina, senza bisogno di smontaggio:
- Montare i sensori. Un accelerometro per le vibrazioni è fissato all'alloggiamento del mandrino nella zona del cuscinetto anteriore e un tachimetro laser è puntato su una striscia di fase riflettente sul portautensili o sul naso del mandrino. La macchina rimane assemblata e in condizioni operative normali per tutto il tempo.
- Misurare la linea di base. Una corsa alla velocità di lavorazione desiderata acquisisce l'ampiezza delle vibrazioni e l'angolo di fase, stabilendo lo stato di squilibrio attuale sia in termini di ampiezza che di direzione per l'intero gruppo rotante.
- Aggiungere un peso di prova. Una piccola massa calibrata viene fissata all'anello di bilanciamento sul portautensili o a una flangia di bilanciamento appositamente realizzata sul naso del mandrino. Una seconda corsa alla stessa velocità quantifica la risposta del mandrino - il coefficiente di influenza - a un disturbo noto in quella posizione angolare.
- Lasciate che il dispositivo calcoli. Il Balanset-1A risolve le equazioni del coefficiente di influenza e fornisce la massa di correzione e la sua precisa posizione angolare. Per gli assiemi lunghi o quando sono accessibili sia il piano del portautensile che quello del naso del mandrino, il bilanciamento su due piani elimina lo squilibrio di coppia e lo squilibrio statico.
- Adattare la correzione. Le viti di regolazione su un anello di bilanciamento, la rettifica di precisione della flangia del portautensili o i pesi a clip appositamente realizzati applicano la correzione calcolata all'angolo indicato. Il peso di prova viene rimosso a meno che non faccia parte della correzione finale.
- Verificare e documentare. Una misurazione finale a velocità operativa conferma che lo squilibrio residuo rientra nella tolleranza G2,5 o G1,0 per la massa e la velocità del mandrino. Il Balanset-1A salva un rapporto con data e ora, con i valori prima e dopo, per i vostri registri di qualità.
Cosa bilanciamo
- Gruppi portautensili HSK (da HSK-A25 a HSK-A100) con utensile
- Portautensili conici BT e CAT / ISO (BT30, BT40, BT50, CAT40, CAT50)
- Mandrino porta pinze e pinze ER
- Perni di fresatura frontale e adattatori per frese a tazza
- Teste di alesatura e barre di alesatura di precisione
- Alberi dei mandrini per la lavorazione CNC
- Gruppi mandrino per mola
- Mandrini di fresatura e incisione ad alta frequenza
- Unità con utensili motorizzati per centri di tornitura
- Mandrini motorizzati a presa diretta (prove di equilibratura fino a ~60.000 rpm, entro l'intervallo di misura dello strumento di 5–1000 Hz; migliore accuratezza fino a ~33.000 rpm)
Tolleranze e standard
ISO 21940-11 (ex ISO 1940-1) definisce i gradi di qualità dell'equilibrio da G0,4 a G4000 per i rotori rigidi. Per i mandrini e i portautensili da lavorazione i gradi applicabili sono G2.5 (lavorazione generale fino a ~10.000 giri/min) e G1.0 (mandrini di precisione e ad alta velocità superiori a 10.000 giri/min). Lo squilibrio residuo ammissibile Uper = eper × m (g-mm), dove eper è lo squilibrio specifico derivato dal grado G e dalla velocità di rotazione e m è la massa del rotore in kg.
Per i gruppi di lavorazione ad alta velocità, i criteri di accettazione oltre alla tolleranza di equilibratura ISO 21940-11 sono stabiliti dalle specifiche dei produttori del mandrino e del portautensile. Una buona pratica richiede che il gruppo completo - Il portautensile, la pinza di serraggio e l'utensile da taglio montato devono essere bilanciati come un'unità, perché ogni elemento contribuisce con la propria asimmetria di massa indipendente. Misuriamo e documentiamo lo squilibrio residuo in g-mm e forniamo un rapporto di equilibratura con la qualità richiesta dalla vostra applicazione. Utilizzate il nostro Calcolatore di sbilancio residuo per trovare la tolleranza ammissibile prima di iniziare.
Il Balanset-1A: il vostro kit completo di bilanciamento in campo
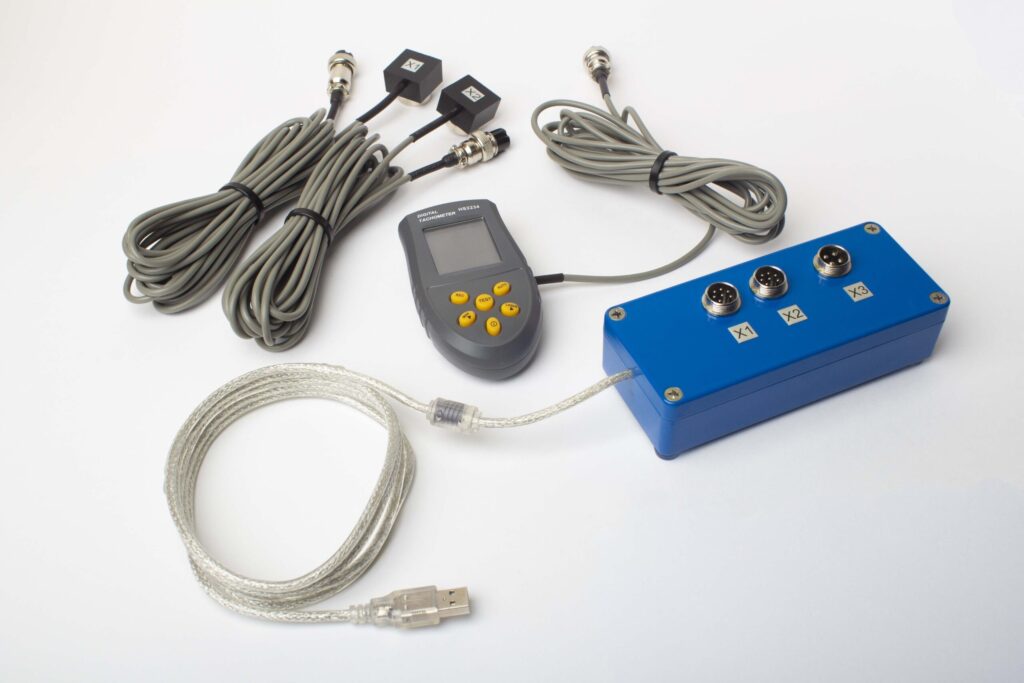
Tutto ciò che viene presentato in questa pagina è realizzato con un unico strumento portatile: il Balanset-1A. Si tratta di un bilanciatore dinamico a due canali e di un analizzatore di vibrazioni che bilancia mandrini e portautensili CNC. nei propri cuscinetti, alla velocità di esercizio, utilizzando il metodo del coefficiente di influenza a 3 corse - il software calcola la massa e l'angolo di correzione esatti e salva un rapporto.
Cosa contiene il kit completo
€1,975 - Kit completo, in stock, fattura IVA
- Unità di misurazione con interfaccia (USB, 2 canali)
- Due accelerometri per vibrazioni (cavo da 5 m, 10 m opzionale)
- Tachimetro laser / sensore ottico di fase (50-500 mm)
- Supporto magnetico per il sensore
- Bilancia digitale per pesi di prova e correzione
- Software di bilanciamento e analisi in Windows
- Valigia di trasporto in plastica
Kit completo
Unità · 2 sensori · tachimetro laser · supporto magnetico · bilancia digitale · software · custodia per il trasporto. Tutto il necessario per iniziare subito a equilibrare, appena aperta la custodia.
Set OEM
Unità - 2 sensori - tachimetro laser - software. Per gli integratori che dispongono già di un supporto, di una bilancia e di una custodia, o che incorporano l'unità in una macchina di bilanciamento.
| Parametro | Valore |
|---|---|
| Canali di misura | 2 (bilanciamento a un piano e a due piani) |
| Gamma di velocità di vibrazione | 0.02–80 mm/s RMS |
| Gamma di frequenza | 5–1000 Hz (errore di ampiezza ≤10% da 5 a 550 Hz; fino al 20% da 550 a 1000 Hz) |
| Accuratezza della misura | ±5% del fondo scala |
| Metodo | Coefficienti di influenza a 3 lanci (1 o 2 piani) |
| Analisi | Ampiezza e fase a 1×, spettro e forma d'onda FFT, rapporti salvati |
| Computer portatile | Non incluso (PC Windows, disponibile su richiesta) |
Equilibratura in situ o macchina di equilibratura: qual è la scelta giusta per il vostro mandrino?
| Fattore | Bilanciamento sul campo (Balanset-1A) | Supporto di bilanciamento dedicato (officina) |
|---|---|---|
| Mandrino rimosso dalla macchina? | No — resta montato in sede | Sì - è necessario lo smontaggio completo |
| Riflette le reali condizioni di funzionamento? | Sì — cuscinetti effettivi, precarico termico, serraggio del tirante | No - emulazione del mandrino separata |
| Tempi di fermo macchina | Solo montaggio del sensore (<15 min) | Da ore a giorni (estrazione, spedizione, bilanciamento, reinstallazione) |
| Velocità di bilanciamento | Velocità di lavorazione effettiva | Velocità di prova separata, spesso inferiore |
| Tiene conto dell'assemblaggio completo (portautensile + pinza + utensile)? | Sì - gruppo completo bilanciato come un'unica unità | Dipende dallo stativo; spesso solo il portautensile |
| Standard soddisfatti | ISO 21940-11 G1.0 | ISO 21940-11 G1.0 |
| Costo dell'attrezzatura | 1.975 euro (Kit completo) | €5,000 - €30,000+ |
| Tempo di lavoro tipico per assemblaggio | <1 ora in loco | Da alcune ore a 1-2 giorni in totale |
L'equilibratura in campo è l'approccio preferito per i mandrini di produzione che possono funzionare, perché cattura la vera condizione di funzionamento assemblata — compresi il precarico termico e le forze di serraggio del tirante — che uno stativo separato non può riprodurre. Uno stativo dedicato rimane utile per i portautensili di nuova costruzione prima del primo utilizzo o per i mandrini ad altissima velocità la cui geometria impedisce il fissaggio diretto del sensore.
Veri e propri casi di bilanciamento del mandrino

Mandrino CNC e portautensili HSK
Bilanciamento in situ di un mandrino per centro di lavoro e di un gruppo portautensili HSK a velocità operativa, ottenendo uno squilibrio residuo di G1,0 ed eliminando i problemi di finitura superficiale.
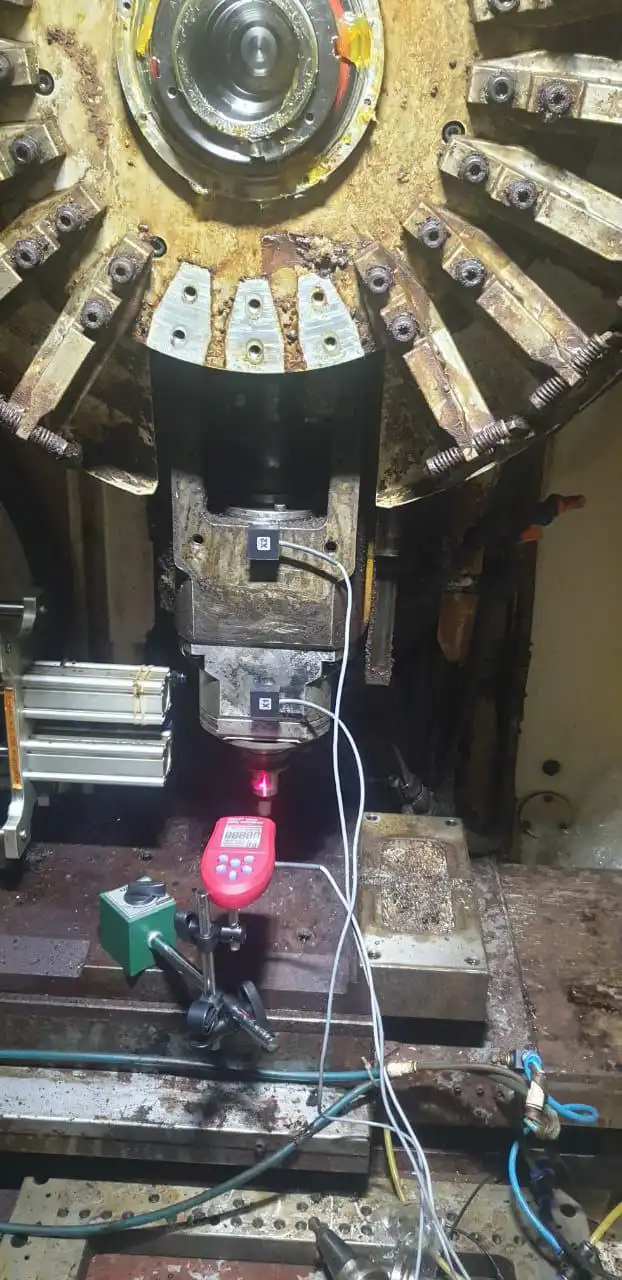
Assemblaggio completo e bilanciato come un'unica unità
Il gruppo completo - supporto, pinza e utensile - è bilanciato insieme nella macchina. Ogni componente contribuisce alla propria asimmetria di massa; il bilanciamento a livello di assieme è richiesto dalla norma ISO 21940-11.
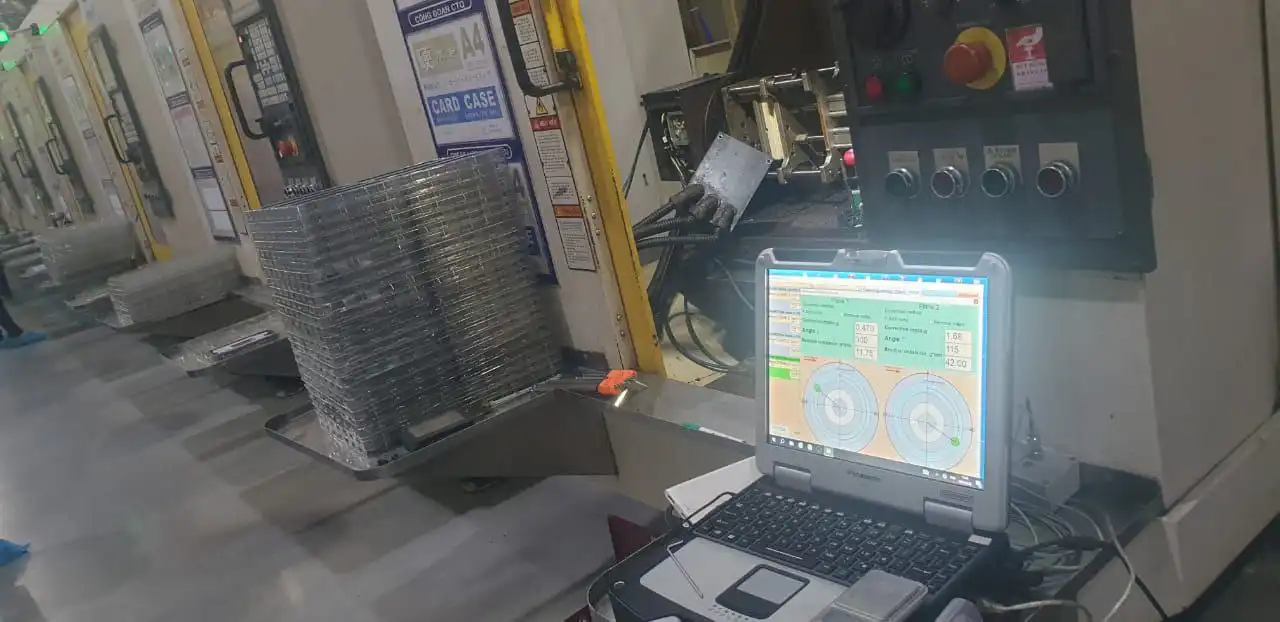
Sensore nella zona del cuscinetto anteriore
L'accelerometro delle vibrazioni è fissato direttamente all'alloggiamento del mandrino in corrispondenza del cuscinetto anteriore, misurando alla massima velocità di lavorazione, senza bisogno di smontare il mandrino.
Calcolatori gratuiti per mandrini e portautensili
Imparare la teoria
Bilanciamento del mandrino e del portautensili FAQ
Il mandrino deve essere rimosso dalla macchina per l'equilibratura?
Devo bilanciare il solo portautensili o l'intero gruppo?
Di quale grado di bilanciamento hanno bisogno i mandrini per la lavorazione?
Con quale frequenza devono essere bilanciati i gruppi di portautensili?
Il Balanset-1A può gestire velocità del mandrino superiori a 20.000 giri/min?
È sufficiente un piano di correzione o ne occorrono due?
Bilanciamento del gruppo mandrino CNC — a velocità operativa, in macchina
Il Balanset-1A misura e risolve lo squilibrio del mandrino alla velocità operativa senza smontaggio, raggiungendo le tolleranze ISO 21940-11 G1.0 e documentando il risultato per i vostri registri di qualità. Nessuna rimozione della macchina, nessuna perdita di produzione: solo un mandrino più silenzioso, una maggiore durata dei cuscinetti e una migliore finitura superficiale.

