బ్యాలెన్సింగ్ సేవలు › స్పిండిల్స్ & టూల్హోల్డర్లు
CNC స్పిండిల్ & టూల్హోల్డర్ బ్యాలెన్సింగ్ — పని వేగంతో, యంత్రంలోనే
అధిక వేగపు మెషీనింగ్ స్పిండిళ్ళు అత్యంత నిఖరమైన పరికరాలు — 24,000 rpm వద్ద ఒక మిల్లీగ్రామ్ అన్బ్యాలెన్స్ కూడా హానికరమైన సెంట్రిఫ్యుగల్ బలాన్ని ఉత్పత్తి చేస్తుంది. మేము CNC స్పిండిళ్ళు మరియు HSK/BT/CAT టూల్హోల్డర్ అసెంబ్లీలను బ్యాలెన్స్ చేస్తాము పని వేగంతో, యంత్రంలోనే, తద్వారా ఉపరితల ఫినిష్ మెరుగుపడుతుంది, టూల్ జీవితకాలం పొడిగించబడుతుంది మరియు స్పిండిల్ బేరింగ్లు గణనీయంగా ఎక్కువ కాలం మన్నుతాయి.
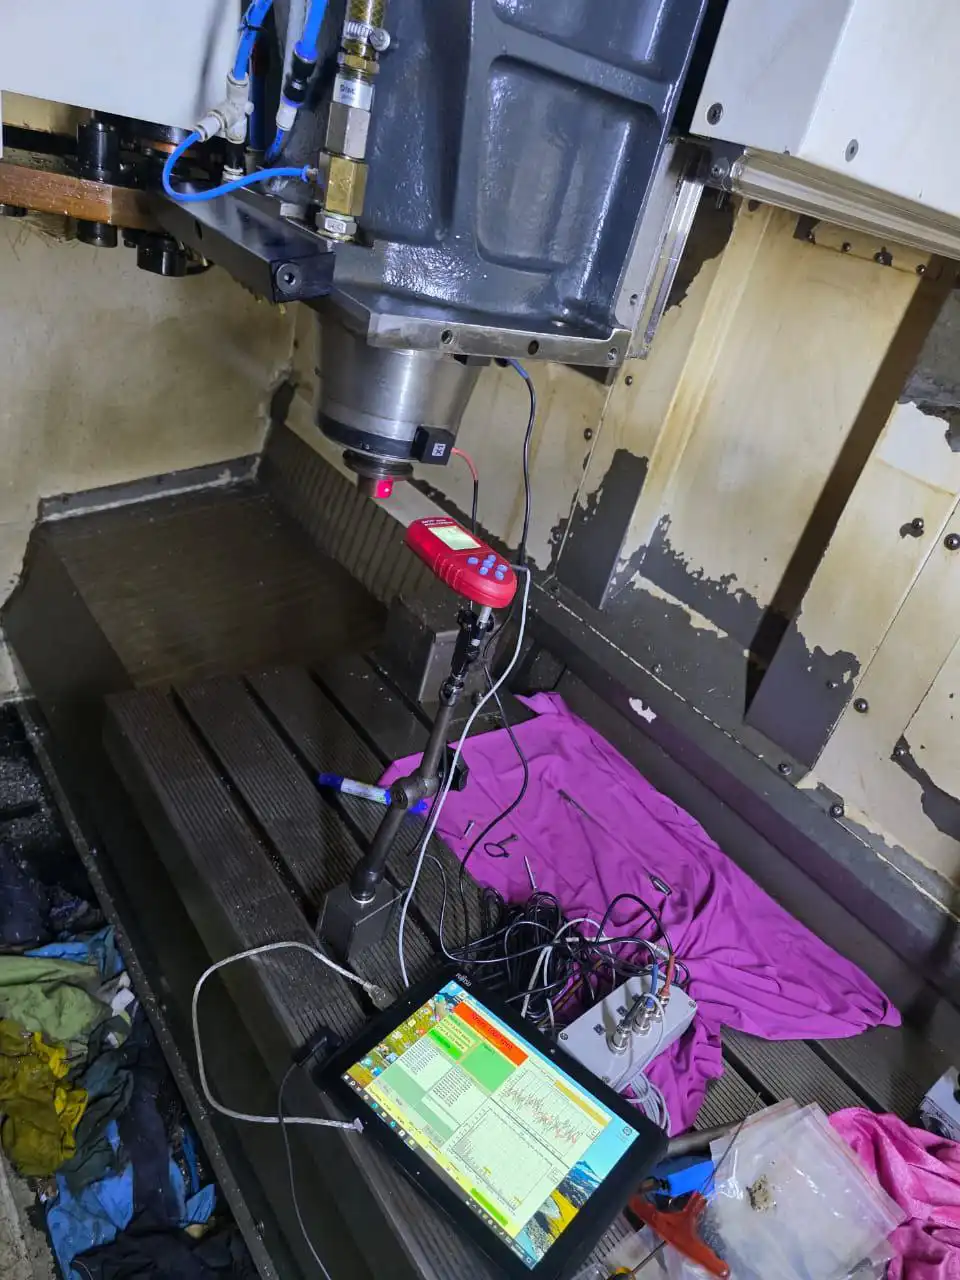
సంక్షిప్తంగా: CNC స్పిండిల్ మరియు టూల్హోల్డర్ బ్యాలెన్సింగ్ అసలు మెషీనింగ్ వేగంలో ఇన్-సిటు నిర్వహించబడుతుంది — స్పిండిల్ తొలగింపు అవసరం లేదు, బ్యాలెన్సింగ్ సెషన్కు మించిన మెషీన్ డౌన్టైమ్ ఉండదు. స్పిండిల్ హౌసింగ్పై ఒక వైబ్రేషన్ సెన్సార్ మరియు తిరిగే అసెంబ్లీపై ఒక లేజర్ టాకోమీటర్ Balanset-1A కు డేటాను అందిస్తాయి, ఇది ఖచ్చితమైన కరెక్షన్ మాస్ మరియు కోణీయ స్థానాన్ని లెక్కించడానికి ఇన్ఫ్లుయెన్స్-కోఎఫిషియంట్ పద్ధతిని వర్తింపజేస్తుంది. మొత్తం అసెంబ్లీ — టూల్హోల్డర్, కోలెట్ మరియు కటింగ్ టూల్ కలిసి — ఒక యూనిట్గా బ్యాలెన్స్ చేయబడుతుంది, ISO 21940-11 గ్రేడ్ G1.0 లేదా అంతకంటే మెరుగైన స్థాయిని సాధిస్తుంది, రెసిడ్యువల్ వైబ్రేషన్ను 70 % లేదా అంతకంటే ఎక్కువ తగ్గిస్తుంది మరియు స్పిండిల్-బేరింగ్ జీవితకాలాన్ని పది రెట్లు వరకు పెంచుతుంది.
మీ స్పిండిల్ లేదా టూల్హోల్డర్ అన్బ్యాలెన్స్లో ఉందని సంకేతాలు
అధిక వేగపు స్పిండిల్ అన్బ్యాలెన్స్ మెషీన్ చేయబడిన వర్క్పీస్ మరియు స్పిండిల్ అసెంబ్లీ ద్వారా వ్యక్తమవుతుంది. ఏమి గమనించాలో తెలుసుకోండి:
స్పిండిళ్ళు మరియు టూల్హోల్డర్లు బ్యాలెన్స్ కోల్పోవడానికి కారణాలు — మరియు దాని ఖర్చు
స్పిండిల్ అసెంబ్లీ అనేది టాలరెన్స్ చేయబడిన భాగాల స్టాక్ — స్పిండిల్ షాఫ్ట్, డ్రాబార్, టూల్హోల్డర్ టేపర్, కొలెట్, మరియు కటింగ్ టూల్ — ఒక్కొక్కటి తన స్వంత చిన్న ద్రవ్యరాశి అసమానతను కలిగి ఉంటుంది. మిళిత అన్బ్యాలెన్స్ అత్యంత కీలకంగా ముఖ్యమైనది ఎందుకంటే కేంద్రత్యాగ బలం చతురస్రం భ్రమణ వేగంతో పెరుగుతుంది. 10,000 rpm వద్ద కేవలం 1 g·mm అన్బ్యాలెన్స్ సుమారు 1 N భ్రమణ రేడియల్ బలాన్ని ఉత్పత్తి చేస్తుంది; 30,000 rpm వద్ద అదే అదే 1 g·mm 9 N ఉత్పత్తి చేస్తుంది. ఈ బలాలు ముందు యాంగ్యులర్-కాంటాక్ట్ బేరింగులను నిరంతరం ఒక సెక్టార్లో లోడ్ చేస్తాయి, ప్రతి విప్పణలో బాల్ ట్రాక్లను సంపీడనం చేస్తాయి. ఒక ఉత్పత్తి షిఫ్ట్లో అలసట నష్టం తీవ్రంగా ఉంటుంది: సంవత్సరాలు నిలవాల్సిన స్పిండిల్ బేరింగులు నెలలలోనే వైఫల్యమవుతాయి, మరియు అసెంబ్లీ సమయంలో సెట్ చేయబడిన ఖచ్చితమైన ప్రీలోడ్ క్షీణిస్తుంది.
ఉపరితల-నాణ్యత వ్యయాలు కూడా అంతే వేగంగా పెరుగుతాయి. స్పిండిల్ ఫ్రీక్వెన్సీ వద్ద వైబ్రేషన్ ఉపరితల వేవినెస్ను ప్రవేశపెడుతుంది, అదనపు ఫినిషింగ్ పాసులు అవసరమవుతాయి, స్క్రాప్ రేట్లు పెరుగుతాయి మరియు సాధించగలిగే టాలరెన్సులు పరిమితమవుతాయి. ఏరోస్పేస్, మెడికల్ మరియు ఆప్టికల్ పార్ట్లకు, స్పిండిల్ బ్యాలెన్సింగ్ ఐచ్ఛిక నిర్వహణ కాదు — ఇది ప్రక్రియ సెటప్లో తప్పనిసరి దశ. Balanset-1A తో ఉత్పత్తి రన్కు ముందు పూర్ణ అసెంబ్లీని బ్యాలెన్స్ చేయడం ఒక గంటలోపు పూర్తవుతుంది మరియు పెట్టుబడి సేవ్ చేయబడిన టూలింగ్లో ఒక్క రోజులోపే తిరిగి వస్తుంది.
కంపనం సగానికి తగ్గించడం బేరింగ్ జీవితకాలాన్ని ఎందుకు రెట్టింపు చేస్తుంది
మేము CNC స్పిండిల్ను ఎలా బ్యాలెన్స్ చేస్తాము — దశల వారీగా
Balanset-1A తో CNC స్పిండిల్ యొక్క ఫీల్డ్ బ్యాలెన్సింగ్ వాస్తవ మెషినింగ్ వేగంలో, మెషిన్ లోపలే, ఇన్ఫ్లుయెన్స్-కోఎఫిషియంట్ పద్ధతిని అనుసరిస్తుంది — అసెంబ్లీ డిస్అసెంబ్లీ అవసరం లేదు:
- సెన్సార్లను అమర్చండి. ఒక వైబ్రేషన్ యాక్సిలెరోమీటర్ ముందు-బేరింగ్ ప్రాంతంలో స్పిండిల్ హౌసింగ్కు అమర్చబడుతుంది మరియు లేజర్ టాకోమీటర్ టూల్హోల్డర్ లేదా స్పిండిల్ నోస్పై ప్రతిఫలించే ఫేజ్ స్ట్రిప్ను గురిపెడుతుంది. మెషిన్ అసెంబుల్గా మరియు దాని సాధారణ పని స్థితిలో మొత్తం సమయం ఉంటుంది.
- బేస్లైన్ కొలవండి. లక్ష్య మెషినింగ్ వేగంలో ఒక రన్ వైబ్రేషన్ ఆంప్లిట్యూడ్ మరియు ఫేజ్ యాంగిల్ను కైవసం చేసుకుంటుంది, పూర్ణ భ్రమణ అసెంబ్లీకి పరిమాణం మరియు దిశ రెండింటిలోనూ ప్రస్తుత అన్బ్యాలెన్స్ స్థితిని నిర్ణయిస్తుంది.
- ట్రయల్ వెయిట్ జోడించండి. ఒక చిన్న క్యాలిబ్రేటెడ్ మాస్ టూల్హోల్డర్పై బ్యాలెన్స్ రింగ్కు, లేదా స్పిండిల్ నోస్పై ప్రత్యేకంగా తయారుచేసిన బ్యాలెన్సింగ్ ఫ్లాంజ్కు జతచేయబడుతుంది. అదే వేగంలో రెండవ రన్ స్పిండిల్’s స్పందనను — ఇన్ఫ్లుయెన్స్ కోఎఫిషియంట్ — ఆ కోణ స్థానంలో తెలిసిన అవాంతరానికి లెక్కిస్తుంది.
- పరికరాన్ని గణన చేయనివ్వండి. Balanset-1A ఇన్ఫ్లుయెన్స్-కోఎఫిషియంట్ సమీకరణలను పరిష్కరిస్తుంది మరియు కరెక్షన్ మాస్ మరియు దాని ఖచ్చితమైన కోణ స్థానాన్ని అవుట్పుట్ చేస్తుంది. పొడవైన అసెంబ్లీలకు లేదా టూల్హోల్డర్ ప్లేన్ మరియు స్పిండిల్-నోస్ ప్లేన్ రెండూ అందుబాటులో ఉన్నప్పుడు, టూ-ప్లేన్ బ్యాలెన్సింగ్ స్టాటిక్ అన్బ్యాలెన్స్తో పాటు కపుల్ అన్బ్యాలెన్స్ను కూడా తొలగిస్తుంది.
- కరెక్షన్ వెయిట్ అమర్చండి. బ్యాలెన్స్ రింగ్పై అడ్జస్ట్మెంట్ స్క్రూలు, టూల్హోల్డర్ ఫ్లాంజ్ యొక్క ఖచ్చితమైన గ్రైండింగ్, లేదా ప్రత్యేకంగా తయారుచేసిన క్లిప్ వెయిట్లు సూచించిన కోణంలో లెక్కింపబడిన కరెక్షన్ను వర్తింపజేస్తాయి. ట్రయల్ వెయిట్ తుది కరెక్షన్లో భాగం కాకపోతే తొలగించబడుతుంది.
- ధృవీకరించి డాక్యుమెంట్ చేయండి. ఆపరేటింగ్ వేగంలో చివరి కొలత రన్ అవశేష అసమతుల్యత స్పిండిల్’స్ ద్రవ్యరాశి మరియు వేగానికి G2.5 లేదా G1.0 సహనం లోపల ఉందని ధృవీకరిస్తుంది. Balanset-1A మీ నాణ్యత రికార్డుల కోసం ముందు మరియు తర్వాత విలువలతో టైమ్స్టాంప్ చేసిన నివేదికను సేవ్ చేస్తుంది.
మేము ఏమి బ్యాలెన్స్ చేస్తాము
- సాధనంతో HSK టూల్హోల్డర్ అసెంబ్లీలు (HSK-A25 నుండి HSK-A100 వరకు)
- BT మరియు CAT / ISO టేపర్ టూల్హోల్డర్లు (BT30, BT40, BT50, CAT40, CAT50)
- కొలెట్ చక్ మరియు ER కొలెట్ అసెంబ్లీలు
- ఫేస్-మిల్లింగ్ ఆర్బర్లు మరియు షెల్-మిల్ అడాప్టర్లు
- బోరింగ్ హెడ్లు మరియు ప్రెసిషన్ బోరింగ్ బార్లు
- CNC మెషినింగ్ సెంటర్ స్పిండిల్ షాఫ్ట్లు
- గ్రైండింగ్ వీల్ స్పిండిల్ అసెంబ్లీలు
- అధిక-పౌనఃపున్య రూటర్ మరియు ఎంగ్రేవింగ్ స్పిండిళ్ళు
- టర్నింగ్ సెంటర్ లైవ్-టూలింగ్ యూనిట్లు
- డైరెక్ట్-డ్రైవ్ మోటరైజ్డ్ స్పిండిల్స్ (బ్యాలెన్సింగ్ రన్స్ ~60,000 rpm వరకు, పరికరం యొక్క 5–1000 Hz కొలత పరిధిలో; ఉత్తమ ఖచ్చితత్వం ~33,000 rpm వరకు)
సహనాలు & ప్రమాణాలు
ISO 21940-11 (గతంలో ISO 1940-1) రిజిడ్ రోటర్ల కోసం G0.4 నుండి G4000 వరకు బాలెన్స్ నాణ్యత గ్రేడ్లను నిర్వచిస్తుంది. మెషీనింగ్ స్పిండిళ్ళు మరియు టూల్హోల్డర్లకు వర్తించే గ్రేడ్లు G2.5 (సాధారణ మెషీనింగ్ ~10,000 rpm వరకు) మరియు G1.0 (10,000 rpm కంటే ఎక్కువ ప్రెసిషన్ మరియు హై-స్పీడ్ స్పిండిళ్ళు). అనుమతించదగిన అవశేష అసమతుల్యత Uప్రతి = eప్రతి × m (g·mm), ఇక్కడ eప్రతి G-గ్రేడ్ మరియు తిరుగుబాటు వేగం నుండి తీసుకోబడిన నిర్దిష్ట అసమతుల్యత, మరియు m అనేది kg లో రోటర్ ద్రవ్యరాశి.
హై-స్పీడ్ మెషినింగ్ అసెంబ్లీల కోసం, ISO 21940-11 బ్యాలెన్స్ టాలరెన్స్కు మించిన స్వీకరణ ప్రమాణాలను స్పిండిల్ మరియు టూల్హోల్డర్ తయారీదారుల’ స్వంత నిర్దేశాలు నిర్ణయిస్తాయి. మంచి ఆచరణ ప్రకారం సంపూర్ణ అసెంబ్లీ — టూల్హోల్డర్, కొలెట్ మరియు అమర్చిన కటింగ్ టూల్ — ఒక యూనిట్గా బాలెన్స్ చేయబడాలని అవసరం, ఎందుకంటే ప్రతి మూలకం దాని స్వంత స్వతంత్ర ద్రవ్యరాశి అసమరూపతకు దోహదం చేస్తుంది. మేము g·mm లో అవశేష అసమతుల్యతను కొలుస్తాము మరియు డాక్యుమెంట్ చేస్తాము మరియు మీ అప్లికేషన్ అవసరమైన గ్రేడ్కు బాలెన్సింగ్ నివేదికను అందిస్తాము. మా అవశేష అసమతుల్యత కాలిక్యులేటర్ ప్రారంభించే ముందు అనుమతించదగిన సహనాన్ని కనుగొనడానికి.
Balanset-1A — మీ సంపూర్ణ ఫీల్డ్-బ్యాలన్సింగ్ కిట్
ఈ పేజీలోని ప్రతిదీ ఒకే పోర్టబుల్ పరికరంతో చేయబడుతుంది: Balanset-1A. ఇది CNC స్పిండిల్ మరియు టూల్హోల్డర్ అసెంబ్లీలను బాలెన్స్ చేసే రెండు-ఛానల్ డైనమిక్ బాలెన్సర్ మరియు వైబ్రేషన్ అనలైజర్ వాటి స్వంత బేరింగ్లలో, ఆపరేటింగ్ వేగంతో, 3-రన్ ఇన్ఫ్లుయెన్స్ కోఎఫిషియెంట్ పద్ధతిని ఉపయోగించి — సాఫ్ట్వేర్ సరైన కరెక్షన్ మాస్ మరియు కోణాన్ని లెక్కించి రిపోర్ట్ సేవ్ చేస్తుంది.
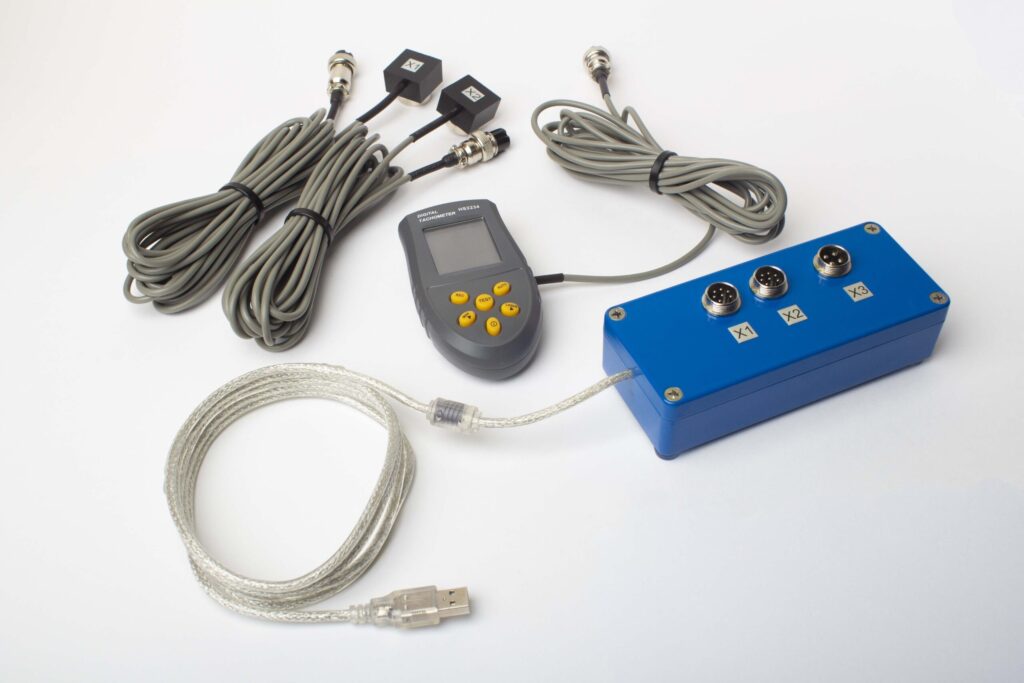
పూర్తి కిట్లో ఏముంది
€1,975 · పూర్తి కిట్, స్టాక్లో అందుబాటులో ఉంది, VAT ఇన్వాయిస్
- ఇంటర్ఫేస్ మెజర్మెంట్ యూనిట్ (USB, 2 చానెల్లు)
- రెండు వైబ్రేషన్ యాక్సెలెరోమీటర్లు (4 m కేబుల్, 10 m ఐచ్ఛికం)
- లేజర్ టాకోమీటర్ / ఆప్టికల్ ఫేజ్ సెన్సర్ (50–500 mm)
- సెన్సార్ కోసం మాగ్నెటిక్ స్టాండ్
- ట్రయల్ & కరెక్షన్ వెయిట్ల కోసం డిజిటల్ స్కేల్
- Windows బ్యాలెన్సింగ్ & అనాలిసిస్ సాఫ్ట్వేర్
- ప్లాస్టిక్ ట్రాన్స్పోర్ట్ కేస్
పూర్తి కిట్
యూనిట్ · 2 సెన్సార్లు · లేజర్ టాకోమీటర్ · మాగ్నెటిక్ స్టాండ్ · డిజిటల్ స్కేల్ · సాఫ్ట్వేర్ · ట్రాన్స్పోర్ట్ కేస్. బాక్స్ తెరిచిన వెంటనే బ్యాలన్సింగ్ ప్రారంభించడానికి అవసరమైనదంతా.
OEM సెట్
యూనిట్ · 2 సెన్సార్లు · లేజర్ టాకోమీటర్ · సాఫ్ట్వేర్. ఇప్పటికే స్టాండ్, స్కేల్ మరియు కేస్ ఉన్న ఇంటిగ్రేటర్లకు, లేదా యూనిట్ను బ్యాలన్సింగ్ మెషీన్లో పొందుపరచాలనుకున్నవారికి.
| పరామితి | విలువ |
|---|---|
| మెజర్మెంట్ చానెల్లు | 2 (సింగిల్-ప్లేన్ & టూ-ప్లేన్ బ్యాలెన్సింగ్) |
| వైబ్రేషన్ వేగం పరిధి | 0.02–80 mm/s RMS |
| పౌనఃపున్య పరిధి | 5–1000 Hz (550 Hz పైన ≤10% యాంప్లిట్యూడ్ దోషం) |
| కొలత ఖచ్చితత్వం | పూర్తి స్కేల్లో ±5% |
| విధానం | 3-రన్ ఇన్ఫ్లుయెన్స్-కో఼ఎఫిషియెంట్ (1 లేదా 2 ప్లేన్లు) |
| విశ్లేషణ | 1× వద్ద ఆంప్లిట్యూడ్ & ఫేజ్, FFT స్పెక్ట్రమ్ & వేవ్ఫారమ్, సేవ్ అయిన రిపోర్టులు |
| ల్యాప్టాప్ | చేర్చబడలేదు (Windows PC, అభ్యర్థన మేరకు అందుబాటులో) |
ఇన్-సిటు బాలెన్సింగ్ vs బాలెన్సింగ్ మెషీన్ — మీ స్పిండిల్కు ఏది సరైనది?
| కారకం | క్షేత్ర సమతుల్యత (Balanset-1A) | అంకితమైన బ్యాలెన్సింగ్ స్టాండ్ (వర్క్షాప్) |
|---|---|---|
| స్పిండిల్ మెషీన్ నుండి తొలగించబడిందా? | లేదు — స్థానంలోనే నడుస్తుంది | అవును — పూర్తి విడదీయడం అవసరం |
| వాస్తవ నిర్వహణ పరిస్థితులను ప్రతిబింబిస్తుందా? | అవును — నిజమైన బేరింగులు, థర్మల్ ప్రీలోడ్, డ్రాబార్ క్లాంపింగ్ | లేదు — వేర్పాటు స్పిండిల్ అనుకరణ |
| యంత్రం నిరుపయోగ సమయం | సెన్సార్ అమరిక మాత్రమే (<15 నిమి) | గంటల నుండి రోజుల వరకు (తీయడం, రవాణా, బాలెన్స్ చేయడం, తిరిగి అమర్చడం) |
| సమతుల్యత వేగం | వాస్తవ మెషీనింగ్ వేగం | వేర్పాటు, తరచుగా తక్కువ పరీక్ష వేగం |
| పూర్తి అసెంబ్లీని పరిగణిస్తుందా (హోల్డర్ + కొలెట్ + టూల్)? | అవును — సంపూర్ణ అసెంబ్లీ ఒక యూనిట్గా బ్యాలెన్స్ చేయబడింది | స్టాండ్పై ఆధారపడి; తరచుగా హోల్డర్ మాత్రమే |
| ప్రమాణాలు నెరవేర్చబడ్డాయి | ISO 21940-11 G1.0 | ISO 21940-11 G1.0 |
| పరికరాల ఖర్చు | €1,975 (పూర్తి కిట్) | €5,000 – €30,000+ |
| ప్రతి అసెంబ్లీకి సాధారణ పని సమయం | సైట్లో <1 గంట | మొత్తం అనేక గంటలు నుండి 1–2 రోజులు |
ఇన్-సిటు ఫీల్డ్ బాలెన్సింగ్ అనేది నడిచే ప్రొడక్షన్ స్పిండిళ్ళకు ప్రాధాన్య విధానం, ఎందుకంటే ఇది నిజమైన అసెంబ్ల్డ్ రన్నింగ్ కండీషన్ను — థర్మల్ ప్రీలోడ్ మరియు డ్రాబార్ క్లాంపింగ్ ఫోర్సెస్తో సహా — సేకరిస్తుంది, దీన్ని వేరే స్టాండ్ పునరావృతం చేయలేదు. అంకితమైన స్టాండ్ కొత్త-బిల్డ్ టూల్హోల్డర్ల కోసం మొదటి ఉపయోగానికి ముందు లేదా ప్రత్యక్ష సెన్సర్ అటాచ్మెంట్ను నిరోధించే జ్యామితి ఉన్న చాలా అధిక-వేగం స్పిండిళ్ళ కోసం ఉపయోగపడుతుంది.
నిజమైన స్పిండిల్ బ్యాలెన్సింగ్ కేసులు

CNC స్పిండిల్ & HSK టూల్హోల్డర్
ఆపరేటింగ్ వేగంలో మెషీనింగ్-సెంటర్ స్పిండిల్ మరియు HSK టూల్హోల్డర్ అసెంబ్లీ యొక్క ఇన్-సిటు బాలెన్సింగ్, G1.0 అవశేష అసమతుల్యతను సాధించడం మరియు సర్ఫేస్-ఫినిష్ సమస్యలను తొలగించడం.
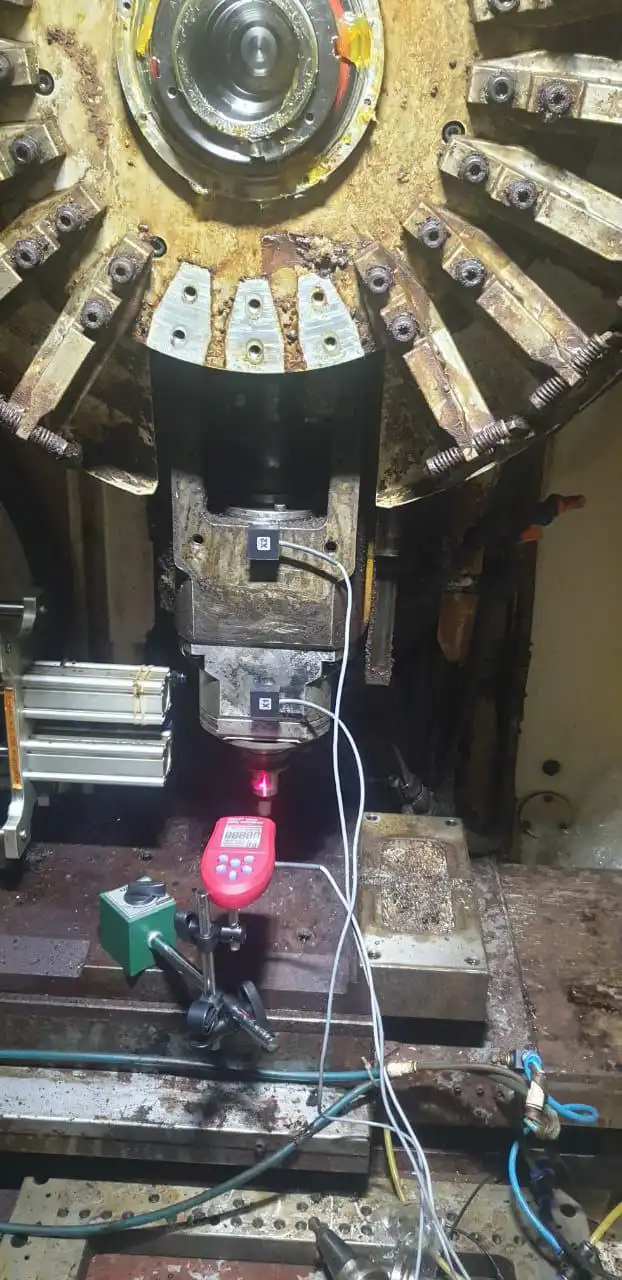
సంపూర్ణ అసెంబ్లీ ఒక యూనిట్గా బ్యాలెన్స్ చేయబడింది
పూర్తి అసెంబ్లీ — హోల్డర్, కొలెట్ మరియు టూల్ — మెషీన్లో కలిసి బాలెన్స్ చేయబడింది. ప్రతి భాగం దాని స్వంత ద్రవ్యరాశి అసమరూపతకు దోహదం చేస్తుంది; అసెంబ్లీ-స్థాయి బాలెన్సింగ్ ISO 21940-11 ద్వారా అవసరం.
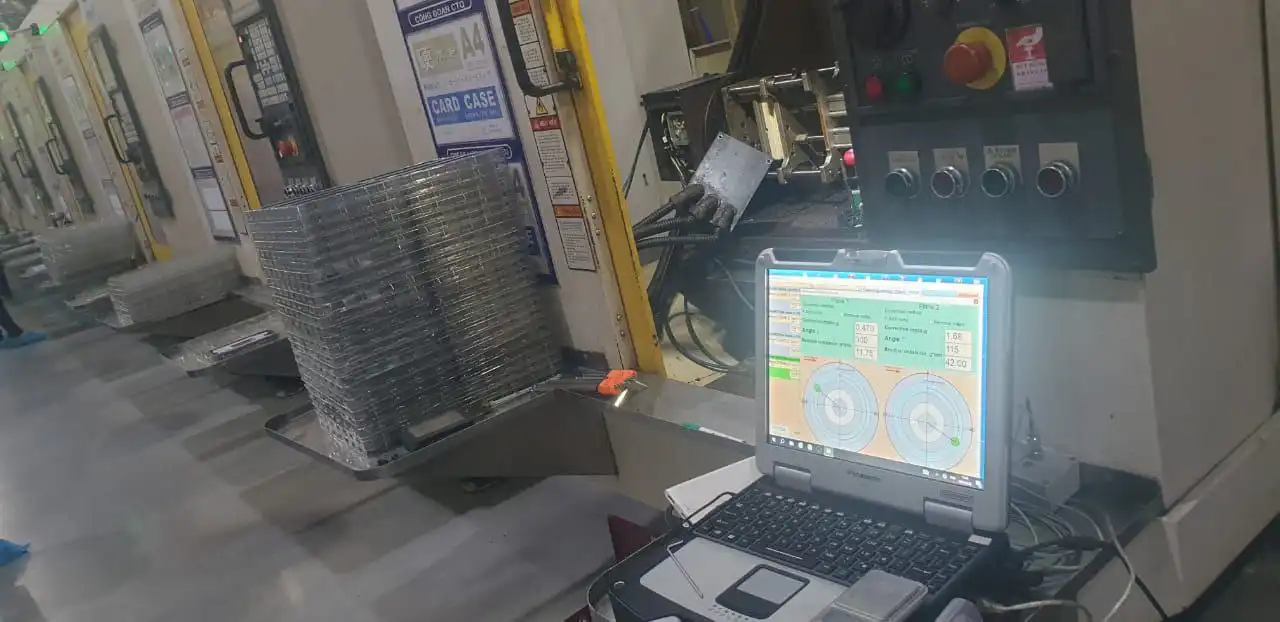
ముందు-బేరింగ్ ప్రాంతంలో సెన్సర్
వైబ్రేషన్ యాక్సెలెరోమీటర్ ముందు బేరింగ్ వద్ద స్పిండిల్ హౌసింగ్కు నేరుగా అమర్చబడుతుంది, పూర్తి మెషీనింగ్ వేగంలో కొలుస్తుంది — స్పిండిల్ డిసెంబ్లీ అవసరం లేదు.
ఉచిత స్పిండిల్ & టూల్హోల్డర్ కాలిక్యులేటర్లు
సిద్ధాంతం నేర్చుకోండి
స్పిండిల్ & టూల్హోల్డర్ బ్యాలెన్సింగ్ FAQ
బ్యాలెన్సింగ్ కోసం స్పిండిల్ను మెషీన్ నుండి తొలగించాల్సిన అవసరం ఉందా?
టూల్హోల్డర్ మాత్రమే బ్యాలెన్స్ చేయాలా, లేదా పూర్తి అసెంబ్లీనా?
మెషినింగ్ స్పిండిల్స్కు ఏ బ్యాలెన్స్ గ్రేడ్ అవసరం?
టూల్హోల్డర్ అసెంబ్లీలను ఎంత తరచుగా బ్యాలెన్స్ చేయాలి?
Balanset-1A 20,000 rpm కంటే ఎక్కువ స్పిండిల్ వేగాలను నిర్వహించగలదా?
ఒక కరెక్షన్ ప్లేన్ సరిపోతుందా, లేదా రెండు కావాలా?
మీ CNC స్పిండిల్ అసెంబ్లీని బ్యాలెన్స్ చేయండి — వేగంలో, మిషన్లోనే
Balanset-1A స్పిండిల్ అన్బ్యాలెన్స్ను విడగొట్టకుండా నిర్వహణ వేగంలో కొలిచి పరిష్కరిస్తుంది, ISO 21940-11 G1.0 టాలరెన్స్లను సాధించి మీ నాణ్యత రికార్డుల కోసం ఫలితాన్ని డాక్యుమెంట్ చేస్తుంది. మిషన్ తొలగింపు లేదు, ఉత్పత్తి నష్టం లేదు — కేవలం నిశ్శబ్దంగా పనిచేసే స్పిండిల్, దీర్ఘకాలిక బేరింగ్ జీవితకాలం మరియు మెరుగైన ఉపరితల ముగింపు.

