Yumuşak Ayağı Anlamak







Yumuşak ayak dönen makinelerde yaygın görülen bir durumdur; bu durumda makine'nin bir ya da daha fazla montaj ayağı, cıvatalandığı taban plakası ya da temel ile tam ve düz temas kuramaz. Sabitleme cıvataları sıkıldığında, makine'nin şasisi veya gövdesi, düzensiz montaj yüzeyine uymak için bükülmeye ve çarpılmaya zorlanır. Bu çarpılma önemli iç gerilimler doğurur ve bu gerilimler, şaşırtıcı derecede geniş bir güvenilirlik sorunu yelpazesinin gizli kök nedenidir — artan titreşim, erken rulman arızası ve hassasiyeti koruyamama hizalama aralarında.
Basit bir benzetme, bir ayağı biraz kısa olduğu için sallanan dört ayaklı bir sandalyedir. Birisi üzerine oturduğunda, sandalyenin çerçevesi dört ayağın da yere değmesine kadar burulur. Yumuşak ayaklı bir makine, her cıvatalanışında tam olarak bu tür bir şasi bozulmasına maruz kalır — tek fark, “sandalye”nin yatak delikleri ve mili milimetrenin kesirleri içinde doğruluğunu koruması gereken hassas bir düzenek olmasıdır.
1. Dört Tür Yumuşak Ayak
Yumuşak ayak, dört farklı türüyle karşımıza çıkar ve hangi türde olduğunuzu belirlemek, tedavinin nasıl yapılacağını belirler:
- Paralel yumuşak ayak: En yaygın tür; bu durumda bir ayak diğerlerinden daha kısadır ve ayak ile taban plakası arasında düz, paralel bir boşluk oluşur. Bu durum, ölçülen kalınlıkta altlık parçaları eklenerek düzeltilir.
- Açımsı yumuşak ayak: Bu durum, ayak büküldüğünde veya taban plakası eğimli olduğunda, ayağın zemine açılı bir şekilde temas etmesiyle ortaya çıkar. Cıvatayı sıkmak, ayağın tabana düz bir şekilde yapışmasını sağlar ve böylece çerçeve esner. Düz bir yığın yerine, konik bir ara parça veya yeniden işleme gereklidir.
- Yumuşak ayak (indüklenmiş): Aşırı korozyon, sıkışmış kalıntılar, boya veya bir ayak altında çok fazla şim (dört veya beşten fazla) bulunmasından kaynaklanır. Cıvata sıkıldığında, sıkıştırılabilir malzeme ezilir ve süngerimsi yumuşak bir ayak oluşur. Çözüm, yüzeyi temizlemek ve şim paketini sıkılaştırmaktır.
- Dış kuvvet kaynaklı ayak basış bozukluğu: Dış etkenler — boru gerilimi, kablo kanalı veya yapısal destekler — tarafından oluşturulan, çerçeveyi çeken veya iten ve bir ayağı tabandan kaldıran durum. Hiçbir şekilde altlık eklemekle bu sorun giderilemez; soruna neden olan dış yükün ortadan kaldırılması gerekir (bu durum, boru geriliminin neden olduğu deformasyonla yakından ilgilidir).
2. Yumuşak Ayak Neden Önemli Bir Sorundur?
Yumuşak ayakların neden olduğu çerçeve bozulması, pek çok makine arızasının belgelenmiş temel nedenidir:
- Artan titreşim: iç gerilimler ve deformasyon, titreşimi keskin bir şekilde artırabilen bir ön yükleme durumu yaratır; bu durum sıklıkla çalışma hızı (1×) ve onun harmonikler (2×, 3× vb.) — bu da onu balanssızlık ya da hizasızlıkla karıştırmayı kolaylaştırır. Deforme olmuş şasi ayrıca yapının sertliğini bir çerçeve rezonansı, sorunu daha da ağırlaştırıyor.
- Hizalama sorunları: Yumuşak bir ayak mevcutken hassas hizalama yapmak imkansızdır. Hizalama işlemi sırasında cıvatalar sıkılıp gevşetildiğinde şasi öngörülemez bir şekilde kayar, bu nedenle ölçüm sonuçları tekrarlanmaz. Yumuşak tabanın düzeltilmesi, hassas hizalama için zorunlu bir ön koşuldur — Her tekerlek ayarı işlemi, tekerleklerin sallanma kontrolüyle başlamalıdır.
- Rulman ve conta arızası: Gövdenin deforme olması, yatak deliklerini deforme eder, bu da yataklara dengesiz yükler bindirerek erken aşınmaya neden olur rulman aşınmasına yol açar ve arızaya neden olabilir. Ayrıca contaları açarak sızıntılara ve buna bağlı sürtünme izlerine yol açabilir conta kusurları.
- Mil ve kaplin gerilimi: Bu bozulma, yatakların iç hizasızlığına neden olur ve bu da milin bükülmesine yol açabilir (zorlanmış şaft eğilmesi) ve kuplajı aşırı yükleyerek hızlanarak bağlantı kusurları.
Yumuşak ayak sorunu da sıklıkla genel mekanik gevşeklik ve ayak kısmındaki gevşeklik; bu nedenle kapsamlı bir soruşturma, bu unsurları tek tek ele almak yerine üçünü birden bir arada değerlendirir.
3. Yumuşak Ayak Sorununu Tespit Etme ve Düzeltme
Ayak sallanması genellikle hassas hizalama işlemi sırasında tespit edilir ve giderilir; bu işlemde kadranlı göstergeler veya bir lazerle şaft hizalama sistem. İş akışı üç aşamadan oluşur:
- İlk kontrol: Tüm cıvataları gevşettikten sonra, her bir ayağın altına bir kalınlık ölçer sokarak gözle görülür boşluklar olup olmadığını kontrol edin. Bu hızlı kontrol, ölçüm aletleri kurulmadan önce bile en ciddi sorunları ortaya çıkarır.
- Sistematik ölçüm: kesin sonuç için, her ayağa bir komparatör (veya lazer sistem'inin soft-foot rutini) takın. Cıvata sıkıyken göstergiyi sıfırlayın, sonra yalnızca o cıvatayı gevşetip ayağın ne kadar yukarı sıçradığını okuyun. Yaklaşık 0,05 mm'den (0,002 in) büyük bir hareket, genellikle düzeltilmesi gereken bir yumuşak ayağa işaret eder. Her ayağın katkısını izole etmek için aynı anda yalnızca bir cıvatayı gevşetin.
- Düzeltme: Ölçülen boşluğu doldurmak için yumuşak ayağın altına yüksek kaliteli, önceden kesilmiş paslanmaz çelik şimler ekleyin, ardından tekrar kontrol edin. Herhangi bir cıvatayı gevşetmek tolerans sınırları içinde hareket sağlayana kadar tüm ayaklarda bu işlemi tekrarlayın. Şim sayısını az tutun — çok fazla şim istiflemek, ayağın yine yumuşak ve esnek hale gelmesine neden olur.
İşi hızlandıran hesap makineleri
Bu ölçümleri eyleme dönüştüren iki ücretsiz araç: bir yumuşak ayak hesaplayıcı gösterge değerlerinden elde edilen çerçeve bozulmasını ölçmeye yardımcı olur ve bir şim kalınlığı hesaplayıcı ölçülen boşluğu, takılacak tam uygun şim setine dönüştürür. Ayaklar düz durduğunda, bir mil hizalama toleransı hesaplayıcı takip eden hizalama için gerçekçi kayma ve açısallık sınırları belirler.
4. Titreşim Teşhisinde Yumuşak Ayak
Yumuşak ayak, spektrumda dengesizliği ve hizasızlığı taklit ettiği için — harmonikli güçlü bir 1× oluşturarak — dikkatsiz analist için klasik bir tuzaktır. Ayırt edici işaret, bir ayak cıvatası gevşetildiğinde belirtinin değişmesidir: bir cıvata serbest bırakıldığında 1× titreşimi belirgin biçimde düşüyorsa, bunun nedeni şasi bozulmasıdır (ağır nokta ya da bir bükülmüş şaft) söz konusudur. Bunun pratik bir doğrulaması, taşınabilir iki kanallı bir cihazla genlik ve fazı ölçmektir titreşim analizörü örneğin Balanset-1A her bir yatakta, ardından her ayak cıvatasını sırayla gevşetin ve 1× vektörünün nasıl kaydığına bakın; fazı çeviren ya da genliği çökerten ayak yumuşak ayaktır. Önce yumuşak ayağın giderilmesi, sonrasında yapılacak her balanslama veya hizalama işinin, bozulmuş bir şasi ve zarar görmüş bir temel sertliği.
5. Balanset-1A ile ayak gevşekliği (soft foot) kontrolü
Balanset-1A ile ayakların durumunun yataklardaki titreşimi değiştirip değiştirmediğini ve düzeltmenin titreşimi gerçekten azaltıp azaltmadığını görürsünüz.
- Makine durdurulmuş ve kilitlenmiş (LOTO) hâldeyken, iki sensörü şüpheli ayaklara en yakın yatak yuvalarına takın ve takometreyi yansıtıcı işaretin karşısına kurun. Tüm ölçümlerde sensörleri tam olarak aynı noktalarda tutun.
- Makineyi normal devirde çalıştırın, makineden uzak durun ve Vibration Meter penceresini (F5) açın. Yeşil STABLE çubuğunu bekleyin, ardından F9 ile referans (baseline) değeri dondurun: toplam seviye V1s/V2s, 1× genlik V1o/V2o ve 1× faz F1/F2.
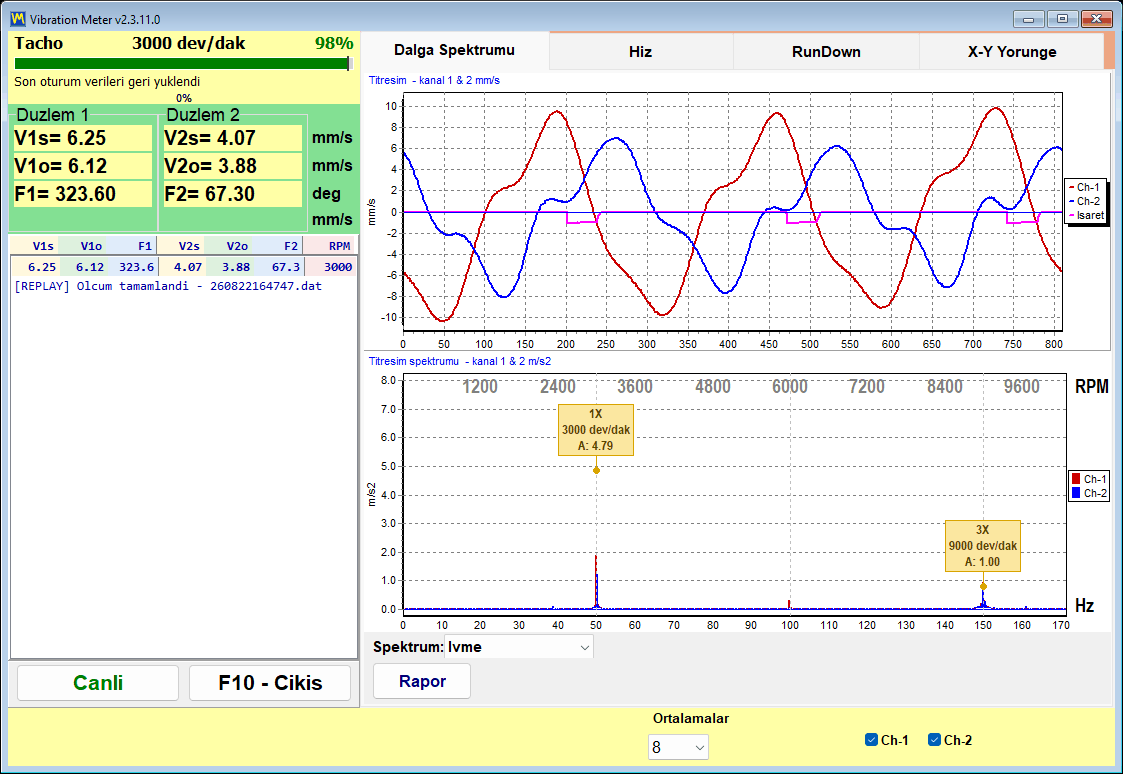
- Wave Spectrum sekmesinde kesikli çizgilerle gösterilen 1×, 2× ve 3× kılavuzlarındaki tepeleri okuyun. Vo, Vs değerine yakınsa titreşim ağırlıklı olarak 1× bileşenindedir; Vo, Vs değerinin belirgin biçimde altındaysa titreşimin büyük kısmı harmoniklerdedir. Bu örüntü ayak gevşekliği (soft foot), mekanik gevşeklik ve eksen kaçıklığında ortak görülür. İlk ayak değişikliğinden önce spektrumda sağ tıklayıp "Y axis: Manual..." seçeneğini seçin; böylece sonraki tüm ölçümler aynı ölçekte çizilir.
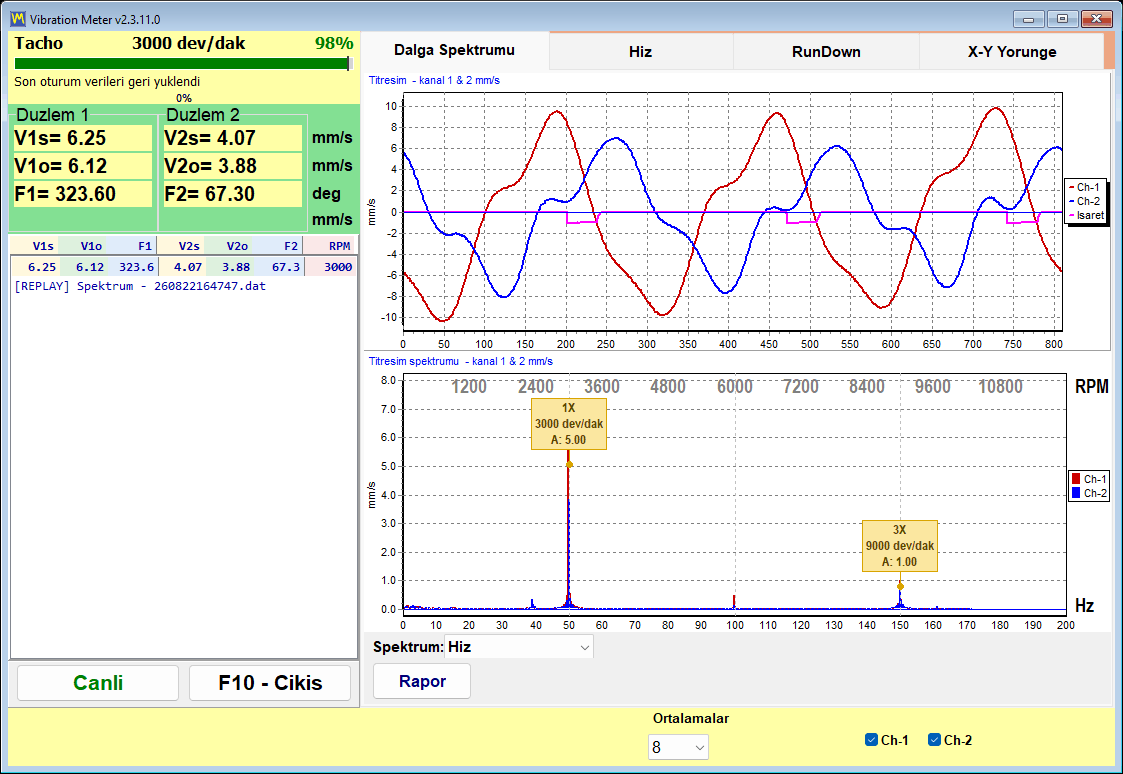
- Her değişiklik için makineyi durdurun ve kilitleyin: bir ayak cıvatasını gevşetin veya tüm cıvatalar tork değerinde olacak şekilde düzeltilmiş bir şim paketi takın. Aynı devirde yeniden çalıştırın ve F9'a tekrar basın.
- Karşılaştırın. Ölçümler arası normal saçılma genlikte –15'e, fazda yaklaşık 10°'ye kadardır; tek bir ayak değişikliğinden sonra bunun belirgin şekilde üstünde bir değişim o ayağı işaret eder. "Show 1x (Vo)" işaretliyken Trend sekmesi kaydedilen tüm okumaları zamana karşı çizer; böylece öncesi ve sonrası tek grafikte görünür.
Dengelemeyi ancak ayaklar düzeltildikten ve tekrarlanan ölçümler birbiriyle uyuştuktan sonra yapın. Ayaklar düzgün olduğu hâlde yüksek 1× devam ediyorsa RunDown sekmesinde bir yavaşlama (coast-down) kaydı alın: genlik tepesiyle birlikte yaklaşık 180°'lik faz dönüşü rezonansa işaret eder ve rotor bu devirde dengelenmemelidir.

