← Base de conocimientos de Balanset‑1A: todos los capítulos
La preparación es la mitad del trabajo. La mayoría de los equilibrados fallidos falla precisamente aquí: el equipo mide la vibración de una máquina con holgura en los rodamientos o un bastidor agrietado, y sus cálculos no convergen.
Lista de verificación universal (cualquier máquina)
- Holgura del rodamiento. Retire las correas / desacople la transmisión y mueva el rotor con una palanca. No debe haber holgura perceptible. Holgura = reemplazar primero los rodamientos, luego equilibrar. Caso real: 2 mm de holgura hicieron imposible el equilibrado hasta que se reemplazaron los rodamientos y se restauró el asiento (recargue por soldadura + rectificado del muñón).
- Grietas. Inspeccione la carcasa, el bastidor, las soldaduras y las poleas. Una grieta “respira” bajo carga y hace el sistema no lineal. Suelde las grietas. Se conoce un caso en el que una grieta en una polea bloqueó el equilibrado.
- Elementos de fijación. Todos los tornillos de soporte, motor y bastidor apretados.
- El rotor en condiciones de trabajo. Todas las cuchillas/martillos en su sitio. Reemplace los elementos desgastados en pares, uno frente al otro (a 180°), de lo contrario usted mismo crea un desequilibrio.
- El rotor está limpio. La suciedad acumulada, el material o el hielo también son desequilibrio, y uno “errante”.
- Régimen estable. La transmisión debe mantener su velocidad; entre pasadas de una misma serie, no más de ~100 RPM de diferencia.
Particularidades de trituradoras y cortacéspedes
La maquinaria más habitual entre los usuarios de Balanset‑1A. Las particularidades:
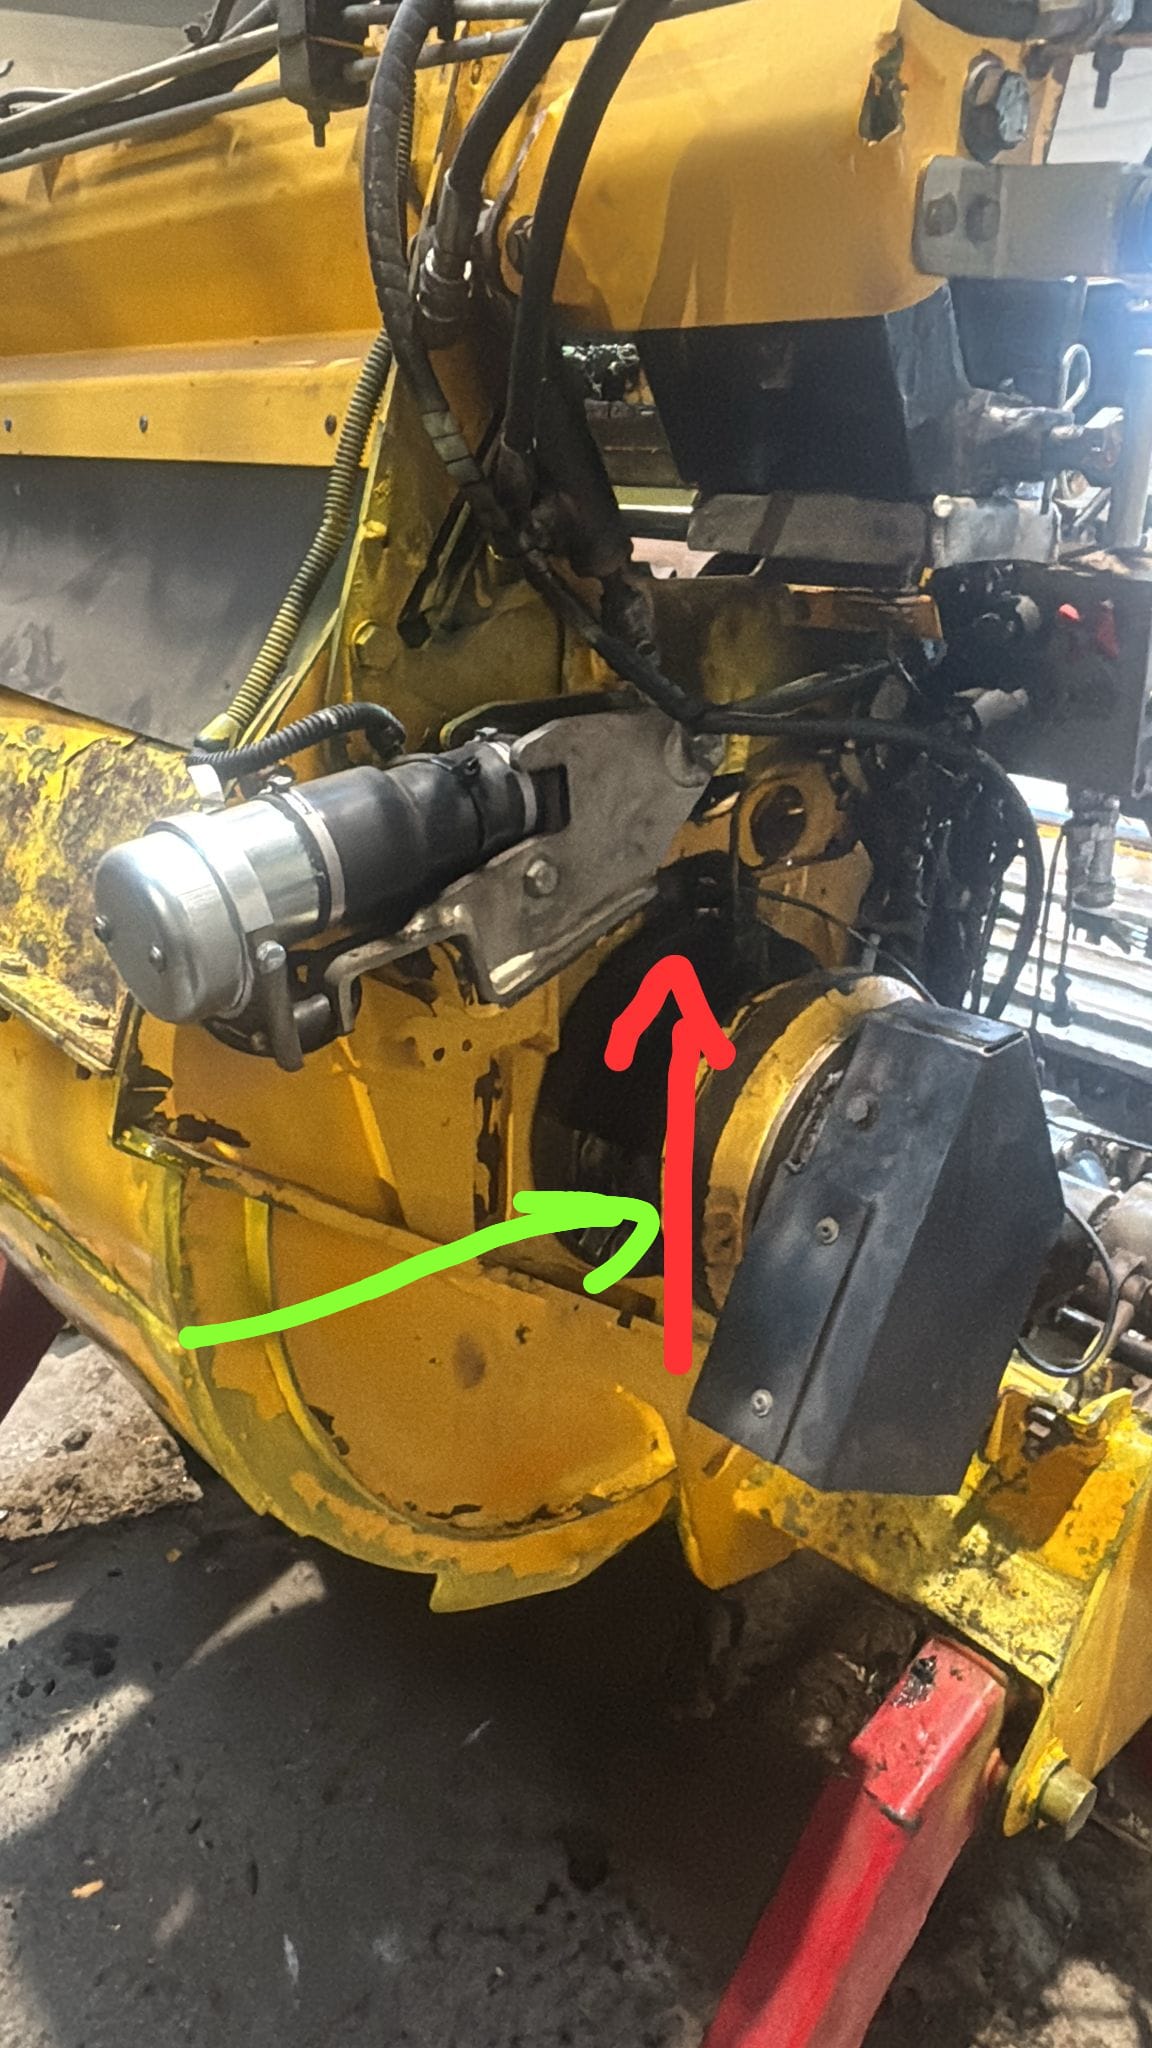
- Levante la trituradora (máquina levantada sobre la hidráulica): el rotor debe girar libremente; la máquina no debe apoyarse sobre su órgano de trabajo.
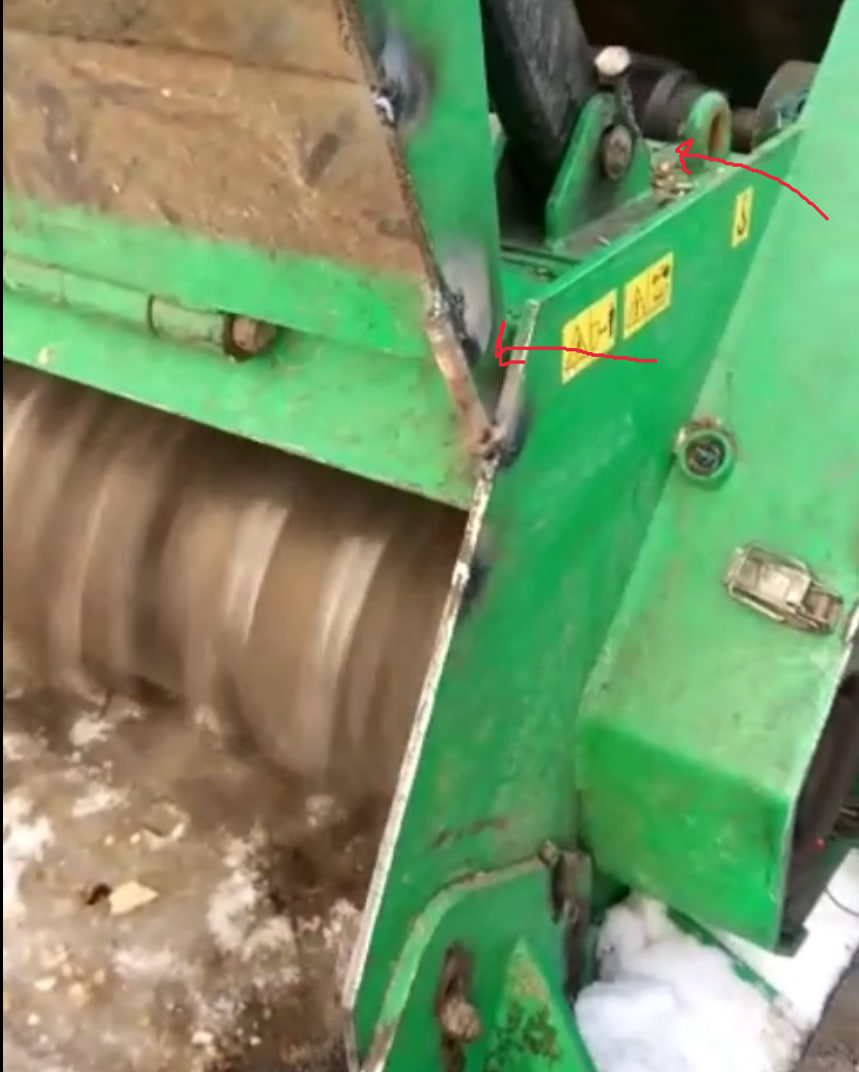
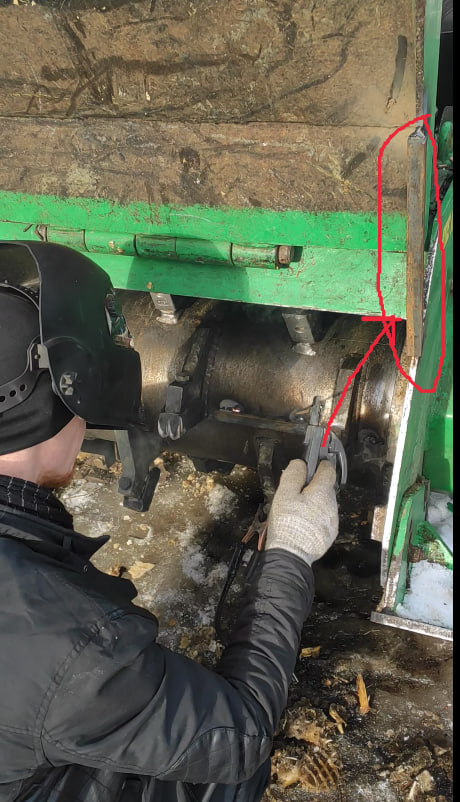
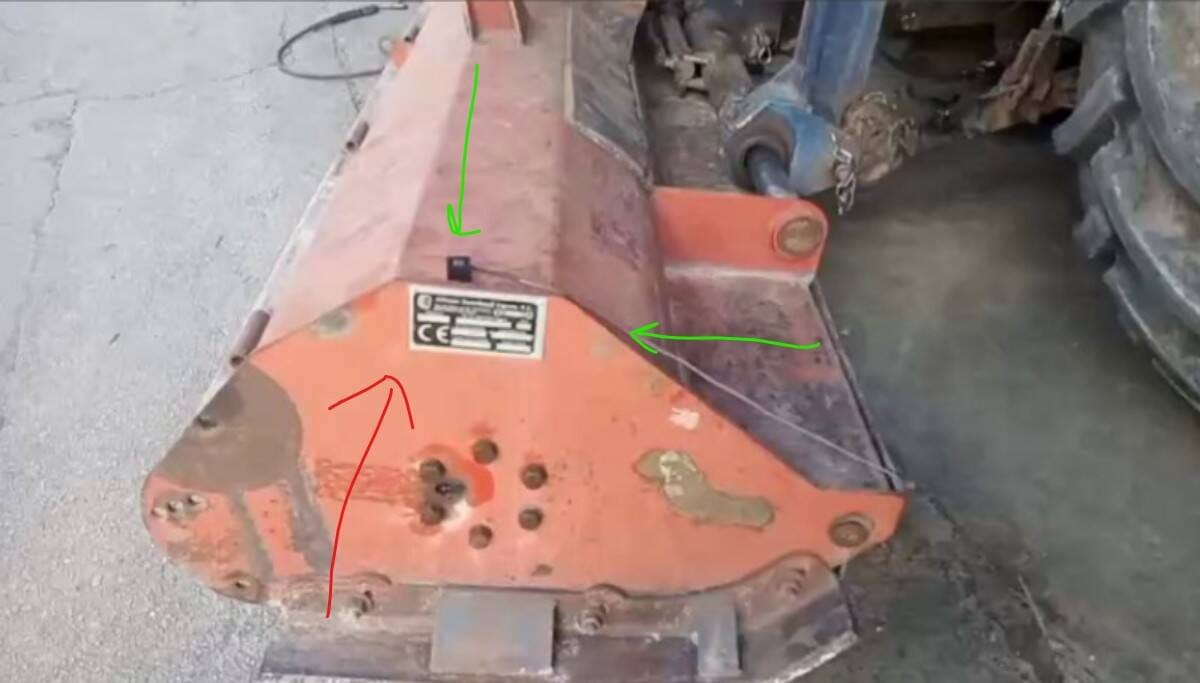
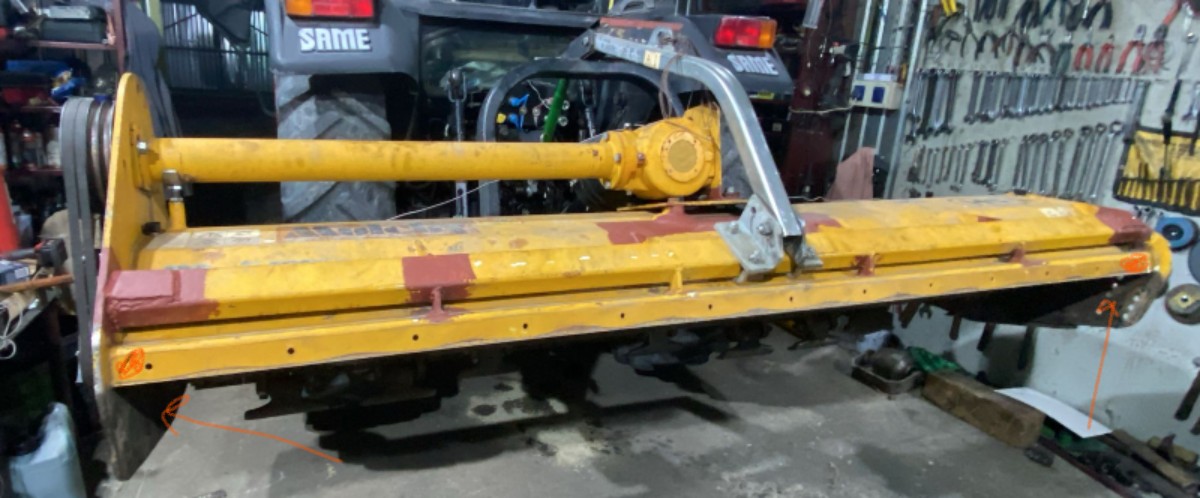
- La tapa/cortina delantera y el bastidor del empujador. Las piezas que cuelgan libremente traquetean y estropean las lecturas. Deben ser punteadas a la carcasa mediante separadores metálicos (mientras dure el equilibrado) o retirarse. Esta es una recomendación recurrente del soporte técnico: una tapa hidráulica sin asegurar de una trituradora forestal arruina el equilibrado. Según la experiencia, soldar la tapa “resuelve el problema en casi la mitad de los casos”.
- Martillos/cuchillas instalados (preferiblemente nuevas o en condiciones equivalentes). Equilibrar un rotor “desnudo” sin los elementos de trabajo es un error: con las cuchillas montadas el equilibrado será distinto.
- Cuchillas oscilantes libres (de cadena o articuladas) no interfieren en el equilibrado siempre que no estén agarrotadas. Una cuchilla agarrotada provoca desequilibrio.
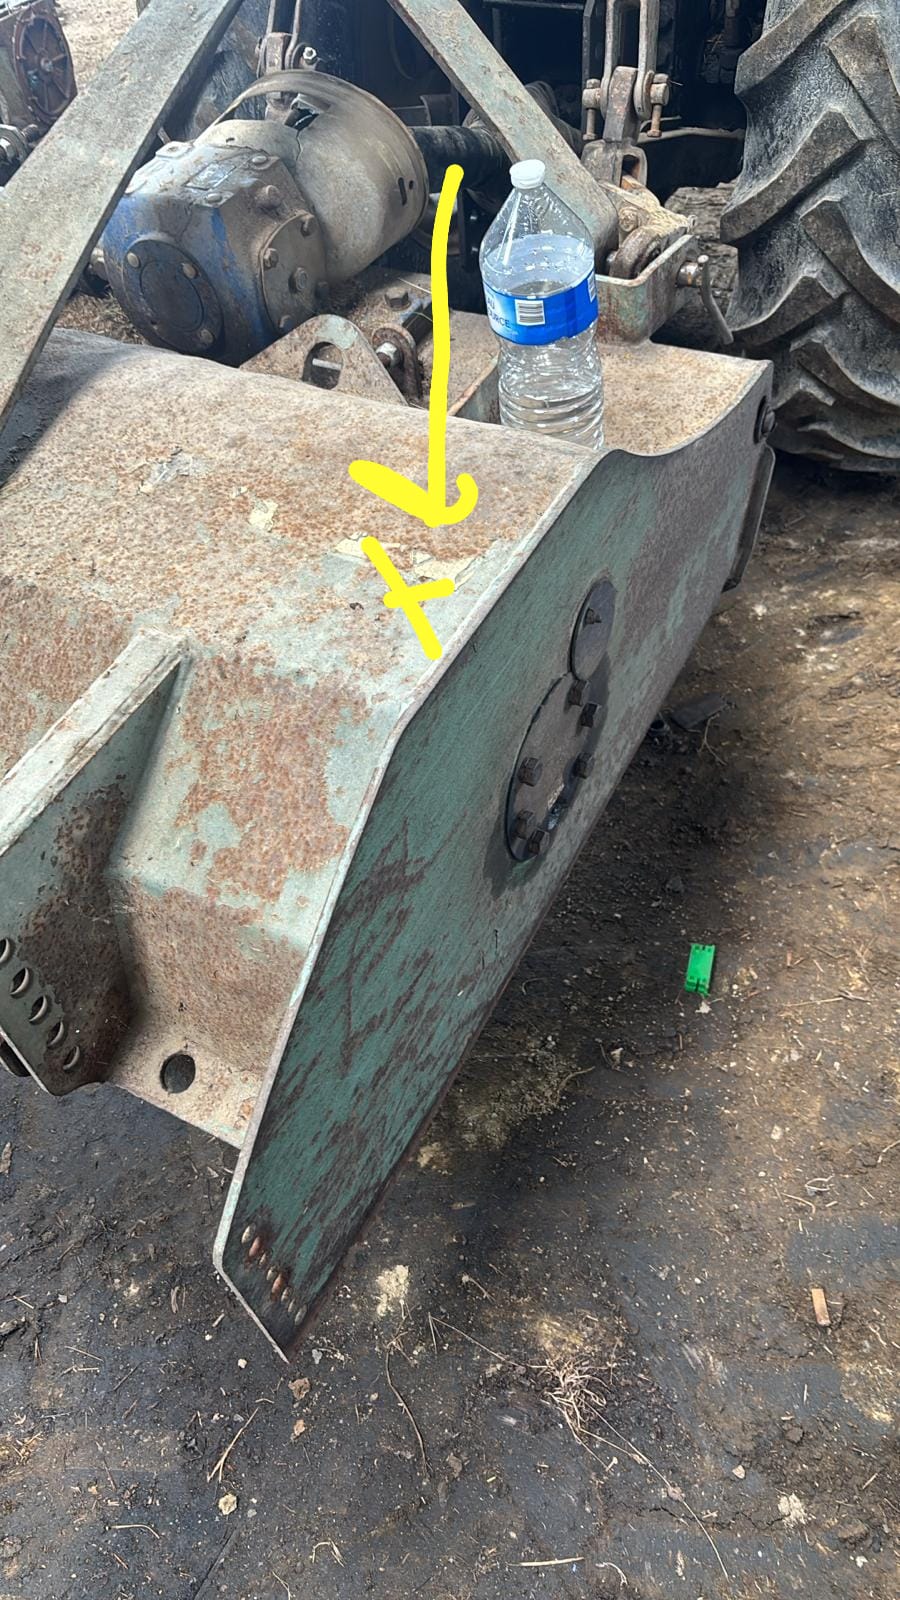
- Sensores — en la parte superior o lateral de las carcasas de los rodamientos, no en la cara frontal del rotor.
- Tenga en cuenta la masa del cordón de soldadura: soldar una masa añade ~100 g de metal de aporte, algo notable en la fase de ajuste fino.
Dónde montar los sensores
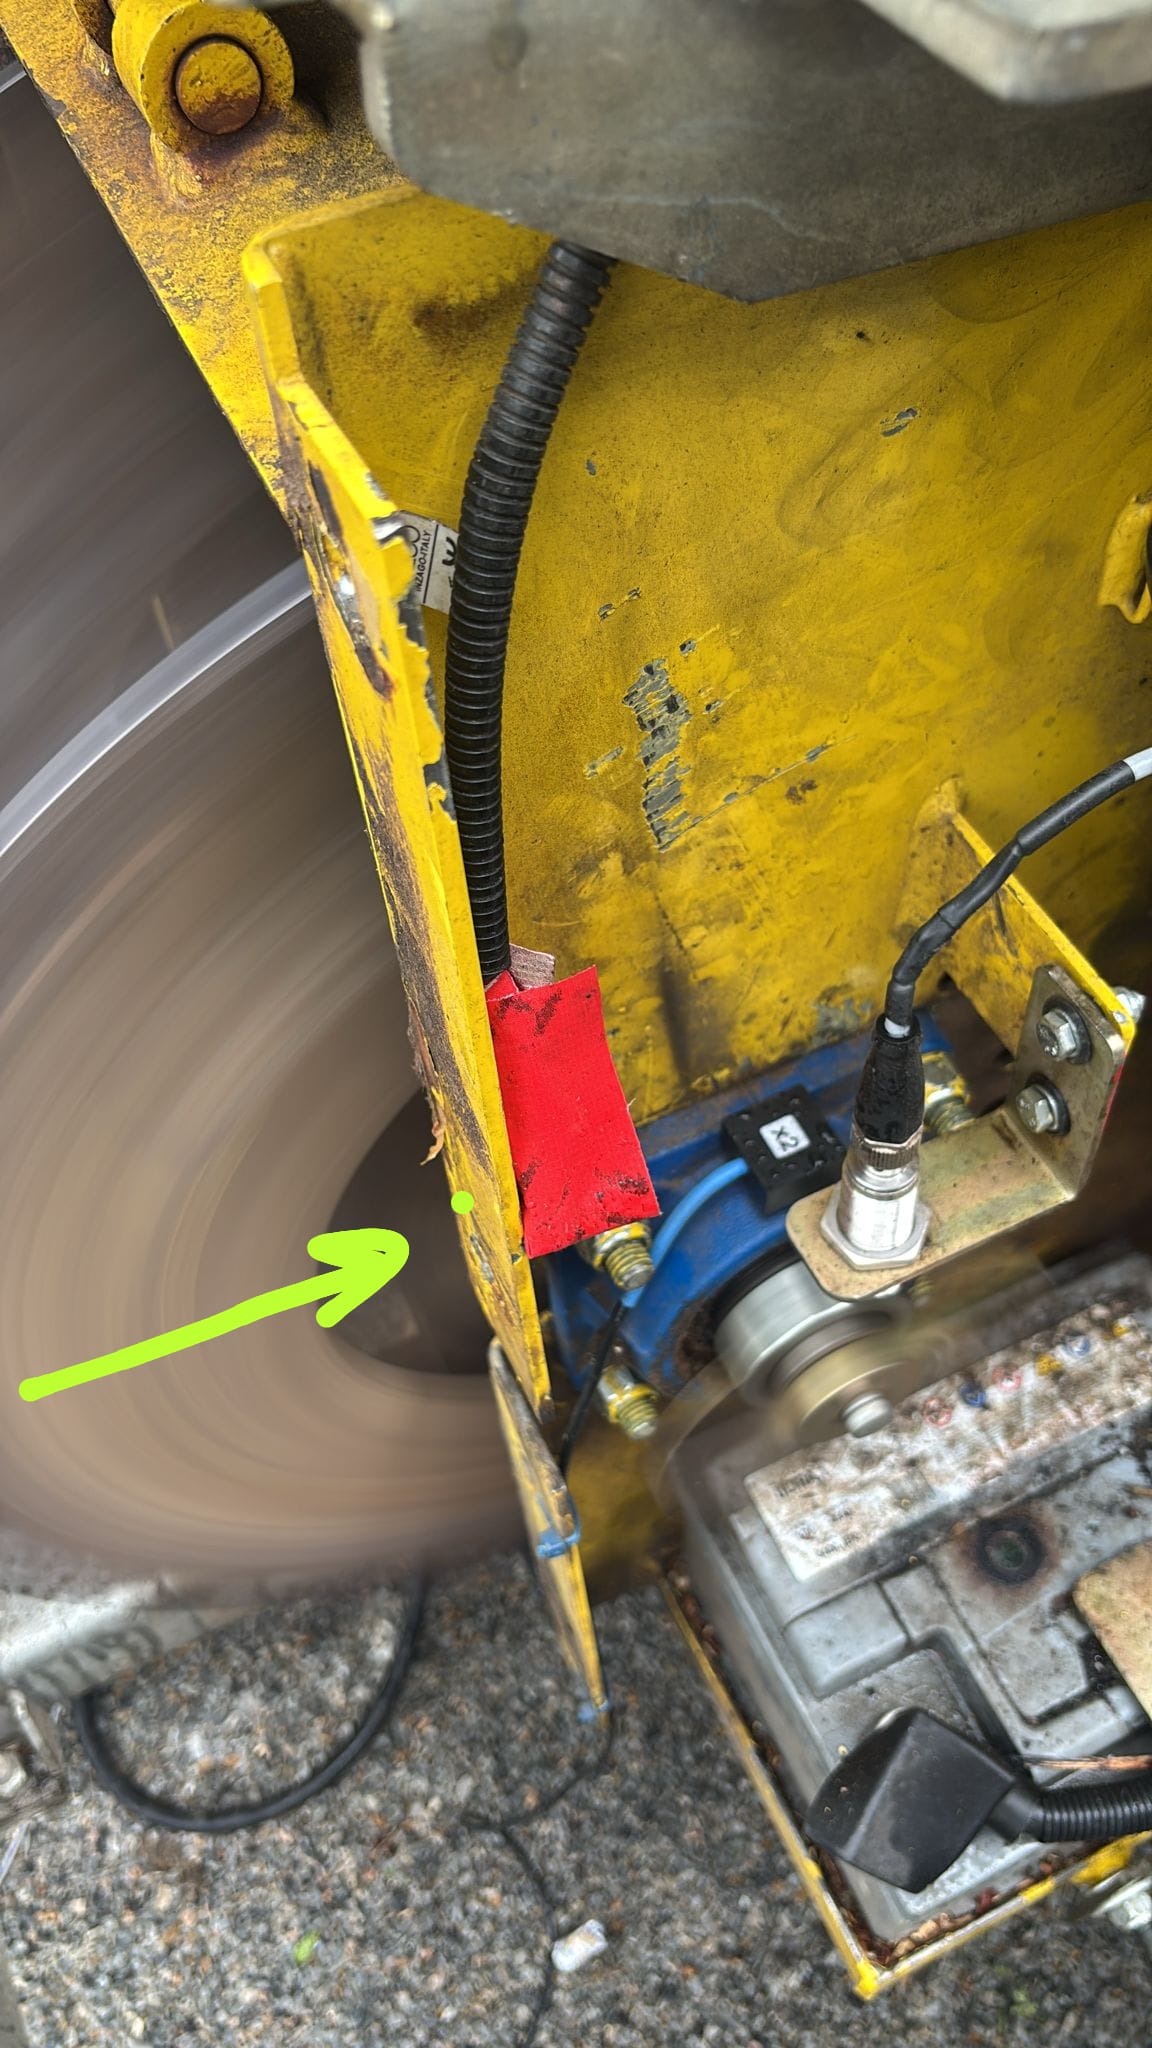
- El sensor va en la carcasa del rodamiento, lo más cerca posible del rodamiento, en un punto plano y limpio (el imán debe apoyarse por completo).
- Eje de medición — radial (normalmente horizontal, transversal al eje del rotor). La dirección horizontal suele ser más “blanda” y da una señal mayor.
- X1 — plano 1 (por ejemplo, el soporte izquierdo), X2 — plano 2 (el derecho). Recuerde cuál es cuál y no los intercambie hasta terminar el trabajo.
- Sujete los cables para que no puedan ser arrastrados hacia el rotor. Esa es la forma más habitual de destruir un sensor.
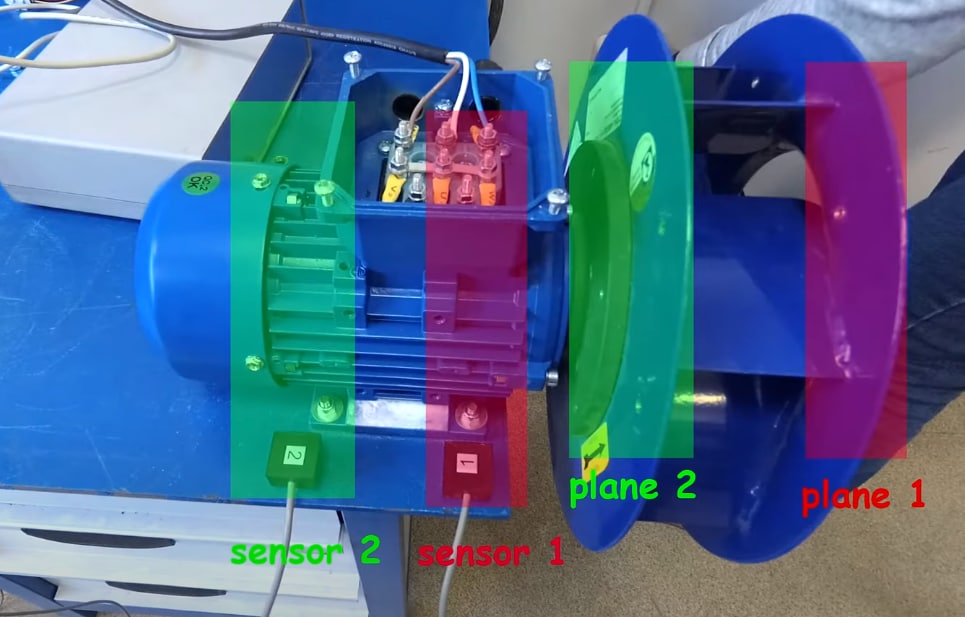
Rotores en voladizo (ventiladores en el eje del motor)
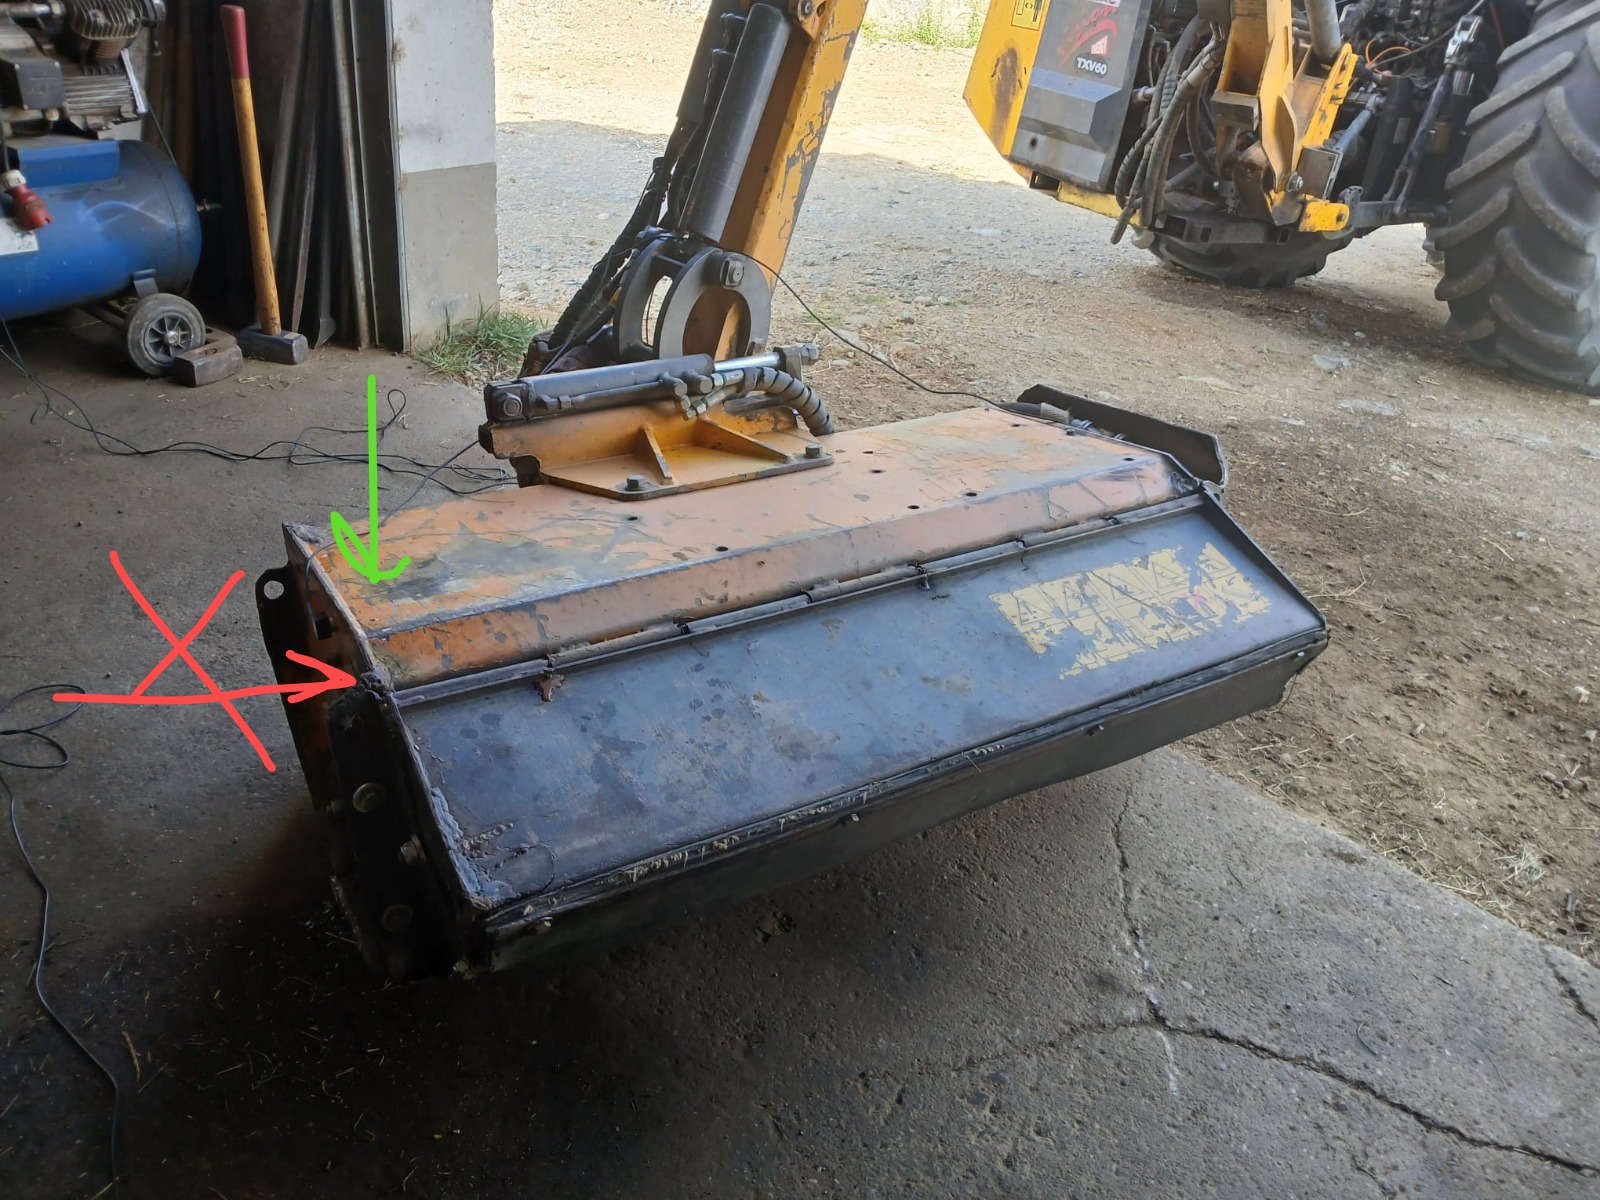
En un rotor en voladizo (el rodete queda suspendido en el extremo del eje, como en la mayoría de los ventiladores centrífugos), los planos de corrección están en el propio rodete, en los discos delantero y trasero, mientras que los sensores se colocan en los alojamientos de los rodamientos del motor. El diagrama indica mediante colores la correspondencia entre sensores y planos: el sensor 1 trabaja con el plano 1 (el disco exterior), y el sensor 2 con el plano 2 (el disco interior, más próximo al motor).
Tacómetro y la marca
- Pegue un trozo de cinta reflectante en el cubo o eje no sobre una cuchilla y no sobre una superficie brillante.
- Tacómetro en el soporte magnético, con el haz apuntando a la marca con un ligero ángulo, a la distancia indicada en el manual. Coloque el soporte sobre una superficie que no vibre.
- Compruebe: el régimen del programa debe coincidir con la realidad y ser estable. Las trampas habituales (sol, reflejos, marcas dobles): capítulo 08.
- Una vez iniciada la serie de mediciones, no vuelva a pegar la marca ni mueva el tacómetro.
Una pasada de prueba en modo vibrómetro
Antes de equilibrar, arranque la máquina y observe el modo vibrómetro:
- El régimen se lee y es estable.
-
La vibración total y la componente 1x son estables de una pasada a otra (dispersión de amplitud < 10–20 %, de fase < 10–20°).
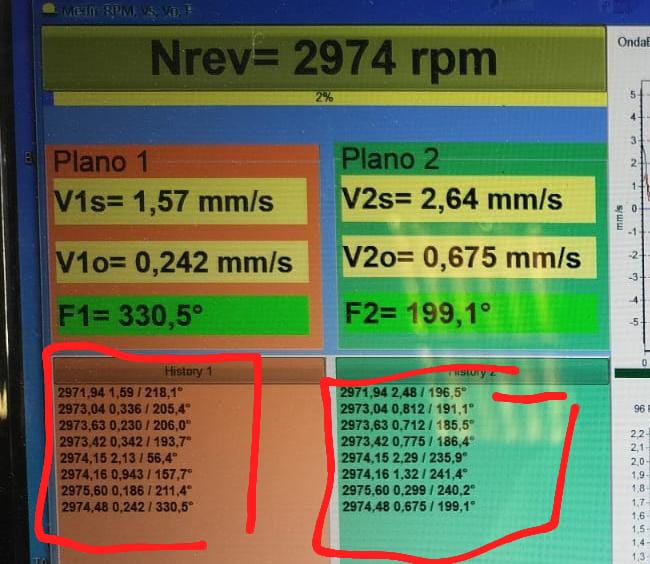
- Evalúe el nivel inicial: si la vibración total es enorme (30–50+ mm/s), lo más probable es que haya un problema mecánico o una resonancia; por encima de 50 mm/s el soporte técnico recomienda equilibrar en dos etapas, empezando a un régimen reducido.
- Observe el espectro: que predomine 1x es buena señal, es desequilibrio, el equilibrado ayudará. Que predomine 2x o superior, o picos alejados de la frecuencia de rotación: busque primero la causa (capítulo 07).
Elegir el régimen de equilibrado
- Idealmente, el régimen de trabajo. Pero si el régimen de trabajo cae en una resonancia o la vibración se sale de escala, empiece más bajo: para trituradoras, típicamente 600–900 rpm, luego vaya subiendo.
-
El gráfico de RunDown (parada por inercia) ayuda a encontrar RPM “limpias”: los picos de resonancia se ven inmediatamente; equilibre entre ellos. Ejemplo real: resonancias del banco de pruebas en ~420 y ~644 RPM → equilibrado en ~844 RPM.
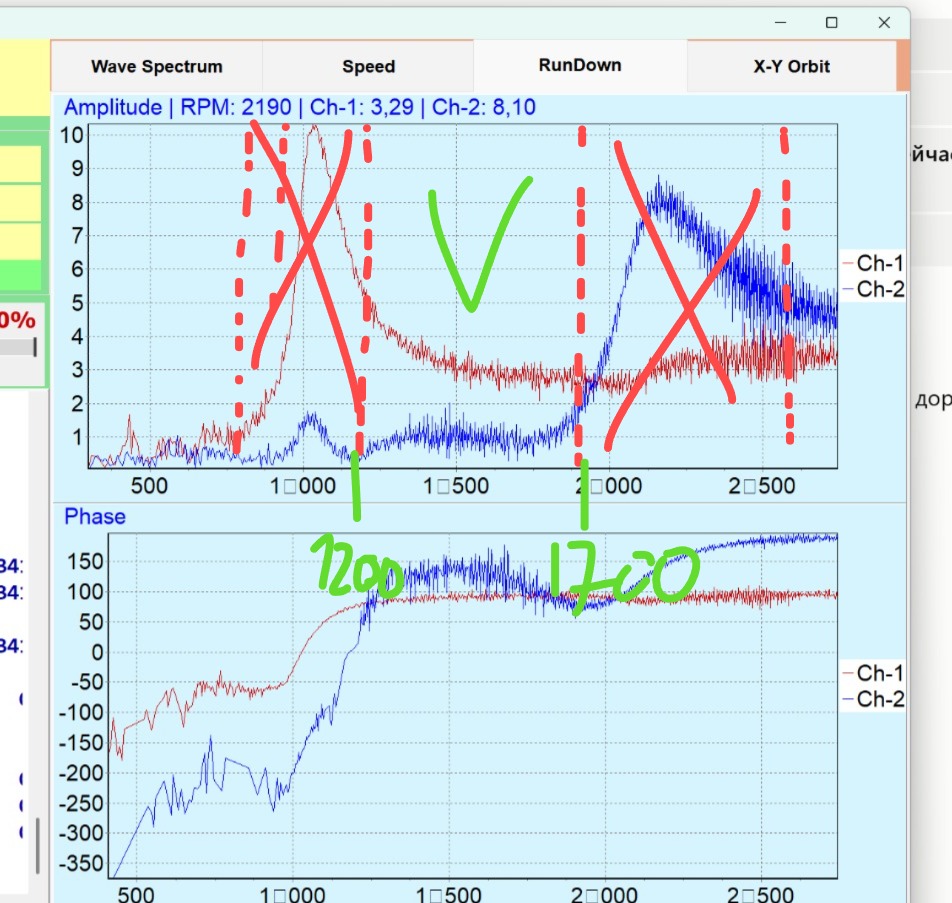
RunDown con marcado: zonas de resonancia tachadas, zona de trabajo marcada. 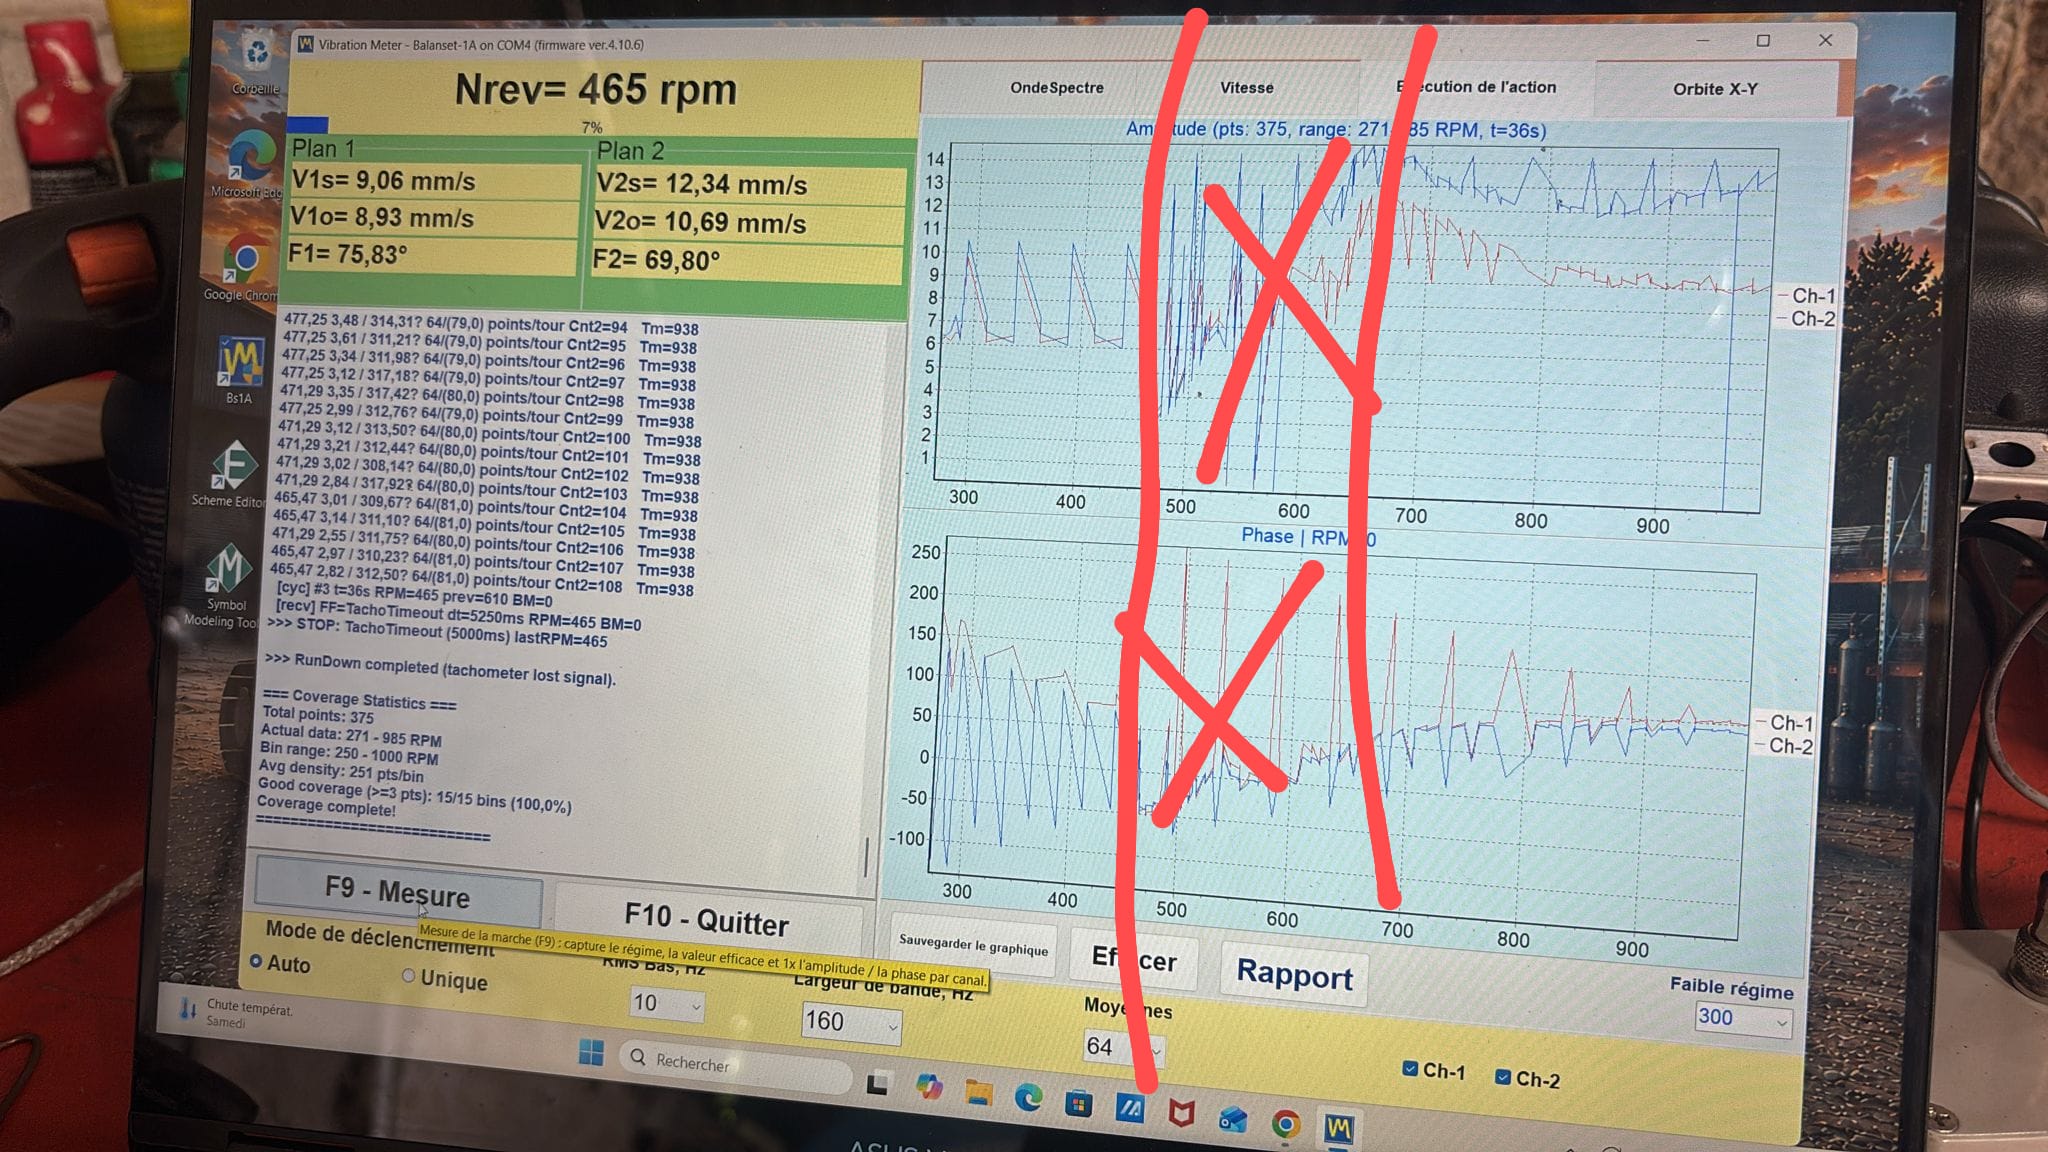
RunDown en el trabajo de campo. - Todas las pasadas de una misma serie deben ser al mismo régimen.
Elegir la masa de prueba
La masa de prueba debe cambiar la vibración; de lo contrario, el dispositivo no tiene con qué calcular. El criterio: un cambio de amplitud del 20–30 % o un cambio de fase de 20–30° después de instalar la masa de prueba.
Puntos de referencia de campo:
- cortacéspedes, trituradoras ligeras: 200–300 g;
- trituradoras forestales grandes: 500–700 g;
- un rotor de ~600 kg: 400–600 g;
- rotores muy grandes (toneladas): en kilogramos (un rotor de 1,7 t requirió ~1 kg).
La fórmula de estimación que da el soporte técnico (masa del rotor Mr en kg, radio de montaje Rp en m, RPM N):
Mp ≈ Mr / (Rp × (N/100))² [kg]El software también incluye una calculadora de masa de prueba (vibromera.eu/content/trial-weight-calculator/). Si la masa de prueba es demasiado pequeña, el cambio se pierde en el ruido (caso real: 3–7 g en una turbina casi no cambiaron nada; 5 g funcionaron cuando se redujo el ruido de fondo). Si es demasiado grande, lleva el sistema a la no linealidad.
Fije la masa con firmeza: una abrazadera, un tornillo, un imán a bajo régimen, pero de forma que no pueda salir despedida. Péselo en la balanza del kit.