Rotor kiegyensúlyozása esztergapadokon: A termékminőség javításának költséghatékony megoldása
A modern gyártásban, ahol a termékminőség kiemelt fontosságú, rotor kiegyensúlyozás a technológiai folyamat elengedhetetlen részévé válik. A speciális kiegyensúlyozó berendezések beszerzése azonban költséges lehet a kis- és középvállalkozások számára. Ebben a cikkben azt vizsgáljuk, hogy lehetséges-e esztergagépeket használni forgórész kiegyensúlyozás, amely jelentősen csökkentheti a berendezések költségeit és javíthatja a termelés hatékonyságát.
Az eszterga, mint kiegyensúlyozó eszköz
Az eszterga, kialakításának és funkcionalitásának köszönhetően, sikeresen használható különböző típusú és méretű rotorok kiegyensúlyozására. Ennek a megközelítésnek a fő előnye a költségmegtakarítás, mivel nincs szükség drága speciális berendezés vásárlására. Ezenkívül az eszterga használata lehetővé teszi a kiegyensúlyozás elvégzését közvetlenül a rotor gyártási folyamata során, ami lerövidíti a gyártási időt, és javítja a termék minőségét.
Kiegyensúlyozásra való felkészülés
A kiegyensúlyozási folyamat megkezdése előtt számos előkészítő lépést kell megtenni:
- A megfelelő eszterga kiválasztása: Az esztergának kellő merevséggel és pontossággal kell rendelkeznie a rotor megbízható rögzítéséhez és a pontos rezgésméréshez.
- A mérőrendszer telepítése: Ahhoz, hogy megmérjük a rotor rezgését rezgés az esztergán egy hordozható kiegyensúlyozó, például a Balanset-1A használható. Tartalmaz rezgésérzékelőket, egy fordulatszámmérő, valamint az adatelemzéshez és a korrekciós tömeg kiszámításához szükséges szoftverek.
- Az orsó saját kiegyensúlyozatlanságának kezelése: Nem kell magát az esztergaorsót kiegyensúlyoznia. Indítsa el az esztergát csak a tokmánnyal (rotor eltávolítva), és jegyezze fel a rezgésvektort: ez az orsó és a tokmány által hozzáadott alapszint. Ha ez a rotor mérésének jelentős részét teszi ki, vagy vonja le azt, vagy — jobb megoldásként — használja a 180°-os index-futást (a “Mandrel eccentricity elimination” funkciót, “F7 - Run Ecc”), amely automatikusan elkülöníti mindazt, ami nem forog együtt a rotorral.
- A rotor illesztése a géphez, nem az orsóhoz: Az számít, hogy a rotor kiegyensúlyozatlansági ereje mérhető választ hozzon létre a csapágyházakon. Egy nehéz, merev eszterga nagyon kis mértékben reagál grammonkénti kiegyensúlyozatlanságra, így egy nagyon könnyű rotornál a jel elvész a zajban, míg egy nagyon nehéz rotor meghaladhatja a tokmány vagy a csapágyak névleges terhelését. A gyakorlatban ellenőrizze, hogy egy megfelelően méretezett próbasúly tiszta, ismételhető amplitúdó- és fázisváltozást ad, mielőtt bármely influenciakoefficiensben megbízna.
- A gumiborítás kifutásának ellenőrzése kiegyensúlyozás előtt: Egy gumizott tengelyen a tömeg-kiegyensúlyozatlanság és a bevonat geometriai kifutása két különböző hiba. A kiegyensúlyozás megszünteti az 1× erőt; nem tudja körré tenni az excentrikus vagy ovális bevonatot. Helyezzen egy mérőórát a bevont felülethez, és forgassa el kézzel a tengelyt: ha a teljes jelzett kifutás meghaladja a termék tűrését, először csiszolja vagy esztergálja koncentrikusra a bevonatot — ugyanazon az esztergagépen —, és csak azután kiegyensúlyozzon. Egy kiegyensúlyozott, de még mindig kifutó tengely folyamatosan mérősávokat, csíkokat és nyomáseloszlás-ingadozást fog produkálni, függetlenül attól, hogy milyen alacsony a rezgésérték.
Ebben a cikkben részletesen bemutatom tapasztalatainkat és módszertanunkat a dinamikus kiegyensúlyozás gumírozott tengelyek egy esztergagépen – egy olyan megoldás, amellyel szemben, be kell valljam, kezdetben szkeptikus voltam az ilyen gépek eredendő merevsége és jelentős súlya miatt. Meglepő módon a művelet zökkenőmentesen lezajlott, elérve a G 6.3 kiegyensúlyozási minőségi osztályt (ISO 21940-11, korábban ISO 1940-1).
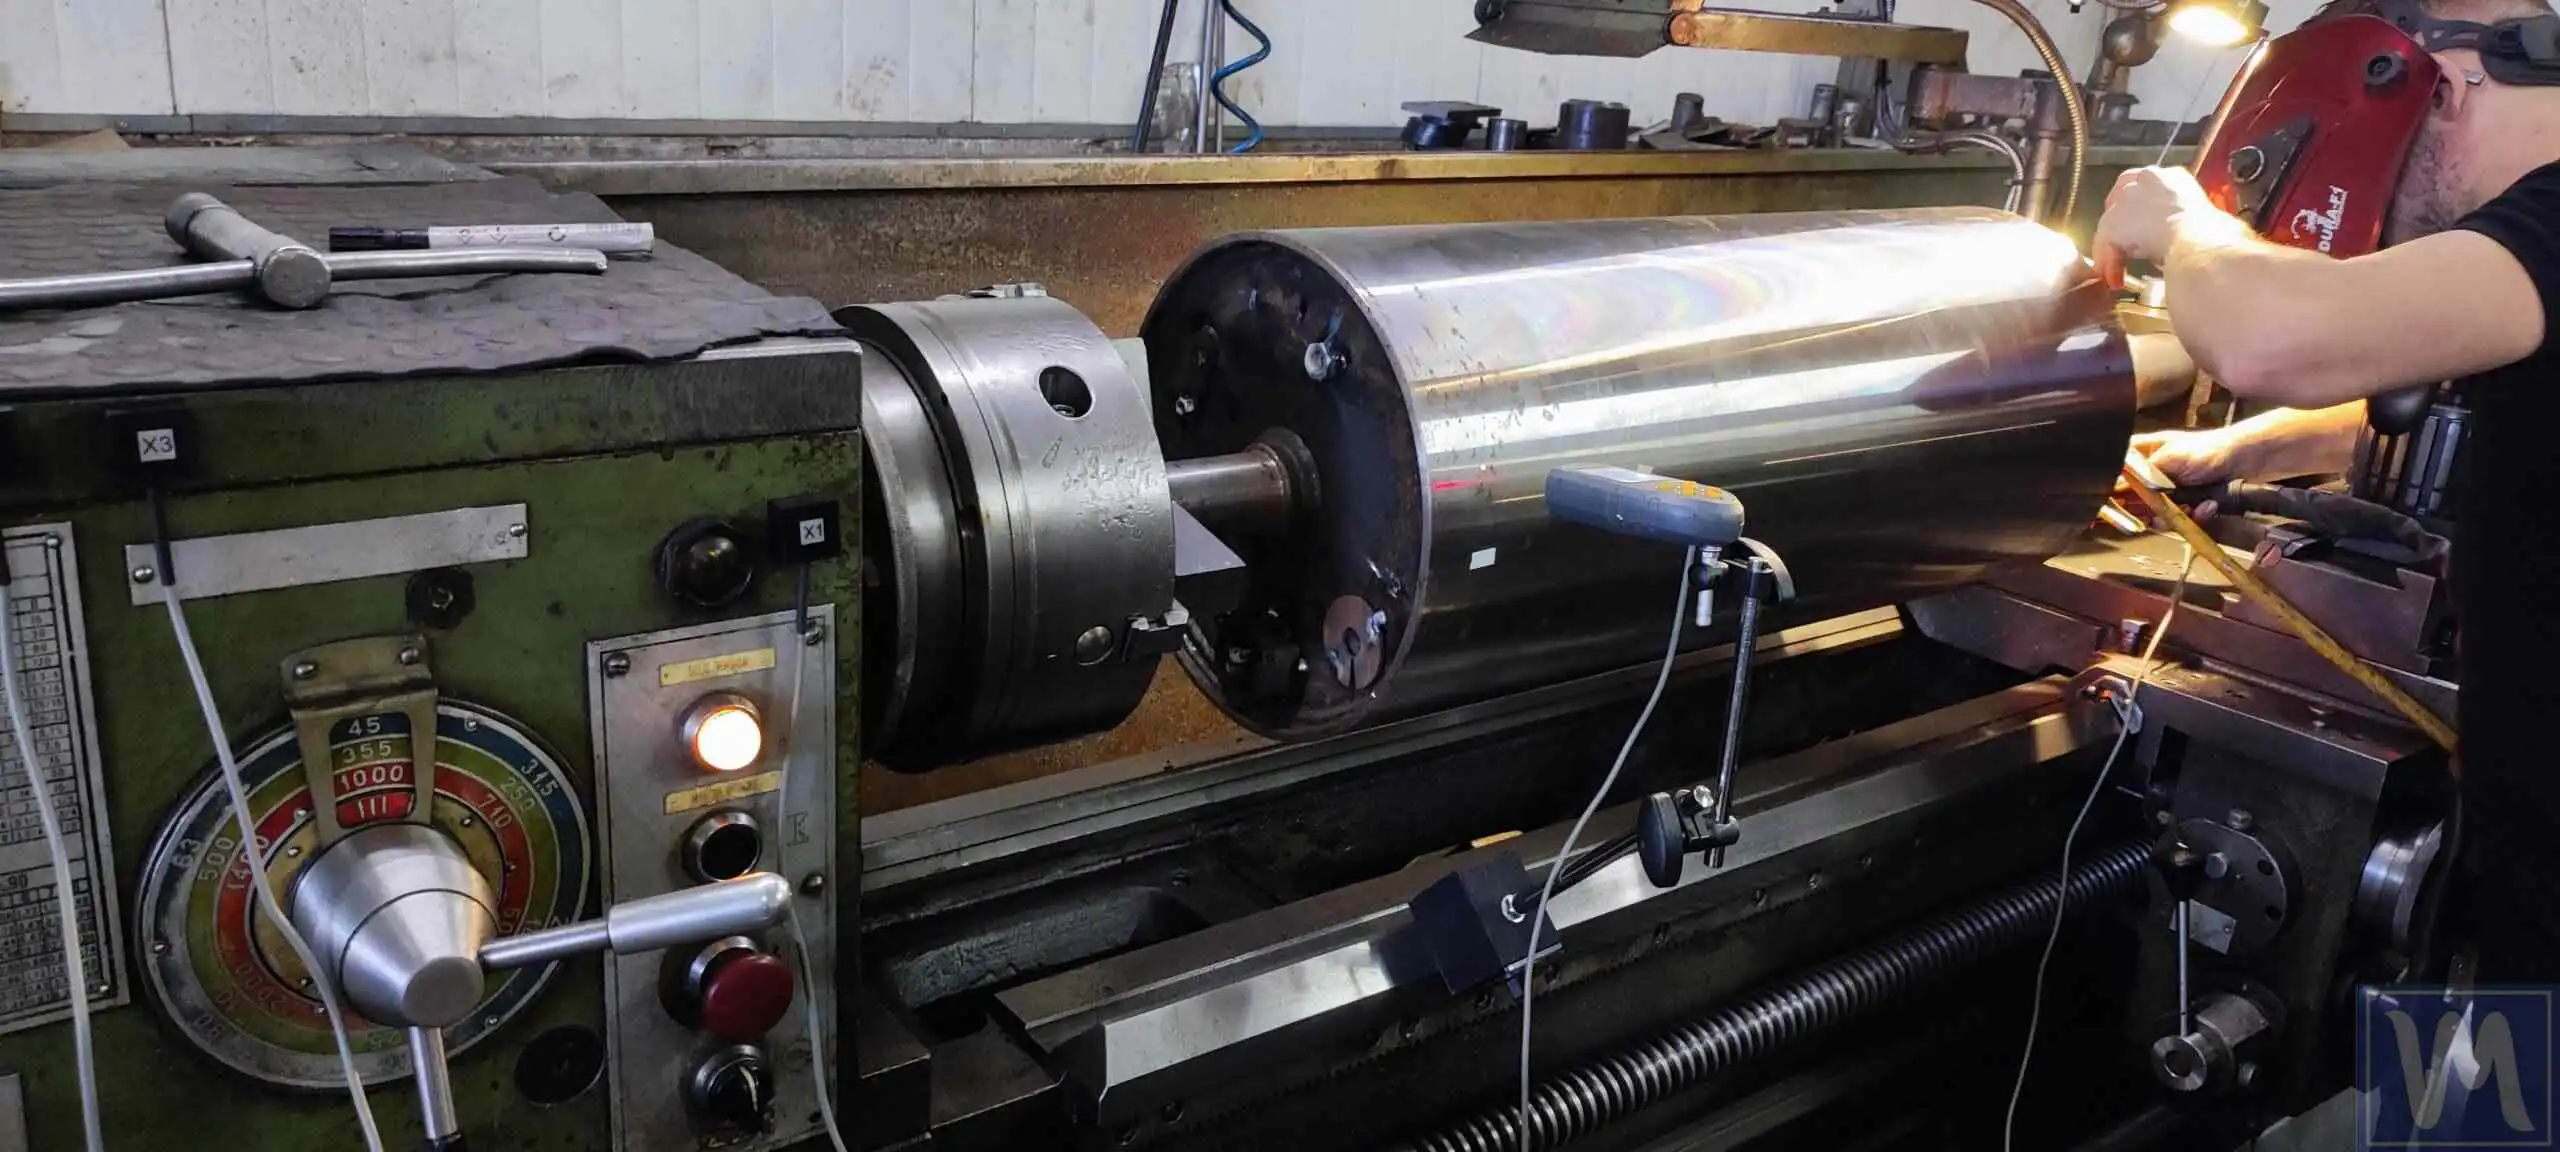
Rotor kiegyensúlyozási folyamat esztergapadon elméletben
A rotor esztergapadon történő kiegyensúlyozása a következő lépésekből áll:
A rotor rögzítése
A rotor biztonságosan be van szerelve az esztergapadba vagy a központokra, hogy a kiegyensúlyozási folyamat során biztosítsa a stabilitást.
Érzékelők telepítése
Szereljen fel egy rezgésérzékelőt korrekciós síkonként — egyet a meghajtó orsó csapágyházára, egyet pedig a szemközti végtámasz vagy az önbeálló (luneta) támasz csapágyházára — sugárirányban, amilyen közel csak lehet a csapágyhoz, egy tiszta, megmunkált fémfelületen, mágneses talp segítségével. Ne szereljen érzékelőket az eszterga ágyára, a kötényre vagy egy védőburkolatra: az ott mért 1× jel csillapított, és a szerkezet dominálja. Ragassza fel a fényvisszaverő szalag egy fém felületre (a tengely végére vagy a tokmányra), ne a gumiborításra, és a lézeres tachométert irányítsa arra merőlegesen.
A kezdeti rezgés mérése
A kezdeti rezgésszintet azon a fordulatszámon kell mérni, amelyet a teljes munka során használni fog. Minden futást — Run 0, a próbafutásokat és a trim run-t — ugyanazon a fordulatszámon kell végezni, mivel a hatástényezők csak azon a fordulatszámon érvényesek, amelyen mérték őket.
Excentricitás figyelembevétele (közvetlenül a Run 0 után)
Rögzítő szerszám és tüske excentricitás vektort ad a Run 0 méréshez, amely nem kiegyensúlyozatlanság, és ennek korrekciója hibás lenne. Kezelje ezt a próbasúly előtt, ne utána: pipálja be a “Mandrel eccentricity elimination” jelölőnégyzetet a Balanset-1A szoftverben, végezze el a Run 0-t, majd forgassa el a rotort 180°-kal a befogóban, és nyomja meg a “F7 - Run Ecc” gombot. A szoftver a vektor félösszegét veszi excentricitásnak, a vektor félkülönbségét pedig a valódi kiegyensúlyozatlanságnak, és csak ezután oldja fel a próbafutást. Ha ezt a korrekciós súlyok felhegesztése után végzi el, az újraszámolást és a súlyok újbóli elkészítését jelenti.
Mekkora legyen a próbasúly?
Biztonságos kiindulópont egy olyan súly, amelynek a centrifugális erő a rotor súlyának 5–10%-án belül maradjon. Képlet formájában:
mtrial = k · M · g / (R · ω²), k = 0,05–0,10
ahol M a rotor tömege (kg), g = 9,81 m/s², R a súly felszerelési sugara (m), és ω = 2π·RPM/60 (rad/s). Példa: egy 50 kg-os rotor 3000 rpm-en, a súllyal R = 0,2 m-nél, m ≈ 0,07·50·9,81/(0,2·314²) ≈ 1,7 g — grammok, nem száz grammok. Ez meglepően kicsinek tűnik egy 50 kg-os rotornál, de nézze meg az erőt: 3000 ford/percnél az az 1,7 g már F = m·R·ω² ≈ 34 N erővel húz — ez a rotor súlyának kb. 7%-a. A kicsiben kezdés a lényeg: a fokozatos növelés olcsó, míg egy túlméretezett súly valódi terhelést jelent a csapágyakra és a hegesztésekre. Ugyanez az erőellenőrzés fordítva is működik bármely súlyra, amelyet fel készül csavarozni.
Nem kell ezt kézzel kiszámolnia: a Balanset szoftver tartalmaz egy Első próbasúly becslő amely a rotor adatai alapján ajánlja mind a tömeget, mind a kezdő szöget, és egy Ütőteszt annak ellenőrzésére, hogy nem dolgozik-e a sajátfrekvencia közelében.
Egy jó próbasúly a leolvasott értéket ennyivel változtatja meg legalább 20–30% amplitúdóban vagy 20–30° fázisban. Ha a válasz kisebb, növelje a súlyt fokozatosan — soha ne ugorjon egyből egy nagy súlyra “hogy történjen valami.”
Próbasúly felszerelése
A próbasúly ismert tömegű súlyt szerelnek a rotorra, és a rezgést újra megmérik. Kétsíkú kiegyensúlyozásnál ezt egymás után minden síkban elvégzik — egy próbafutás a súllyal az 1. síkban (Run 1), majd egy próbafutás a súllyal a 2. síkban (Run 2) —, hogy a szoftver külön-külön mérhesse minden korrekciós sík hatását.
A korrekciós tömegek kiszámítása
A Balanset-1A szoftver elemzi a mérési eredményeket, és kiszámítja a szükséges korrekciós tömegeket és azok elhelyezési szögét.
A rotor tömegének korrekciója
A rotor kialakításától és az eszterga lehetőségeitől függően a tömegkorrekciót fúrással, marással, hegesztéssel vagy más módszerekkel lehet elvégezni.
A kiegyensúlyozás ellenőrzése
A korrekciók elvégzése után ellenőrző rezgésmérést végeznek. A folyamatot szükség esetén megismétlik, amíg a kívánt egyensúlyi szintet el nem érik.
Dinamikus kiegyensúlyozás a gyakorlatban
- Forgási frekvencia: Jellemzően ezeknek a tengelyeknek az üzemi fordulatszáma 300 és 500 fordulat/perc (rpm) között van. Ebben a konkrét esetben a kiegyensúlyozást 550 rpm-en végeztük.
- Beállítás: A gumírozott tengelyt az esztergagépre szerelték, majd az érzékelők stratégiai elhelyezése következett, ahogyan a mellékelt fényképeken látható.
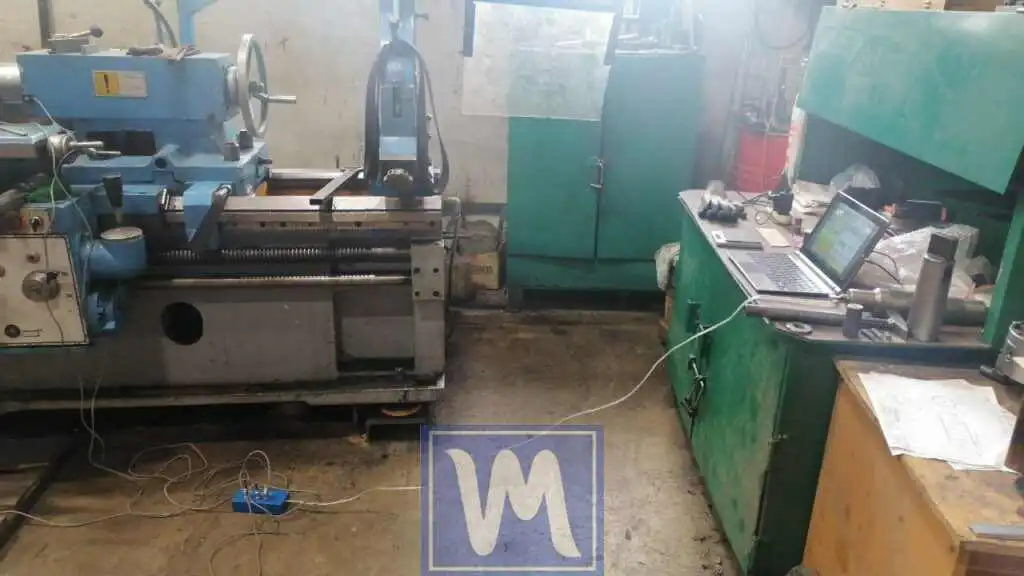
Gumírozott tengelyek helyszíni dinamikus kiegyensúlyozása esztergagéppel
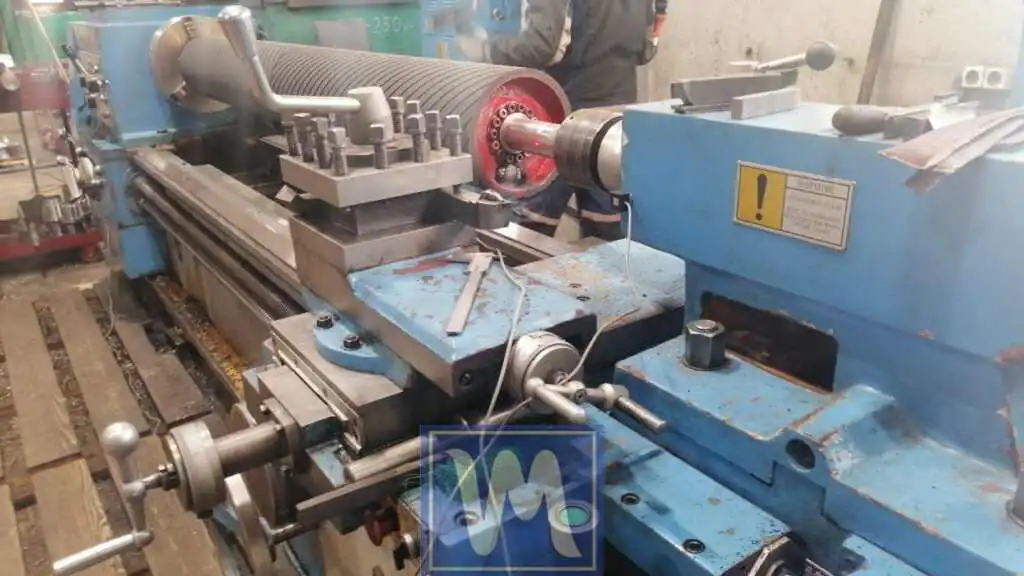
Gumírozott tengelyek dinamikus kiegyensúlyozása
- Kezdeti rezgésmérések: A kiegyensúlyozás előtt a kezdeti a rezgésértékek 9 mm/s és 17 mm/s voltak.
- Próbamérések: Egy kétsíkú munkához síkonként felváltva próbafutásra van szükség — Run 1 a súllyal az 1. síkban, majd Run 2 a súllyal a 2. síkban. Egy 340 grammos próbasúlyt hegesztettek fel; ez megváltoztatta a rezgést és fázis az értékeket nagyjából 10%-kal. Egy ilyen választ tekintse abszolút minimumnak: egy egyértelmű, megbízható méréshez általában olyan próbasúlyra törekszünk, amely 25–50%-kal módosítja a rezgésvektort, de egy nehéz, merev eszterga csak nagyon kis mértékben reagál grammonként a próbatömegre.
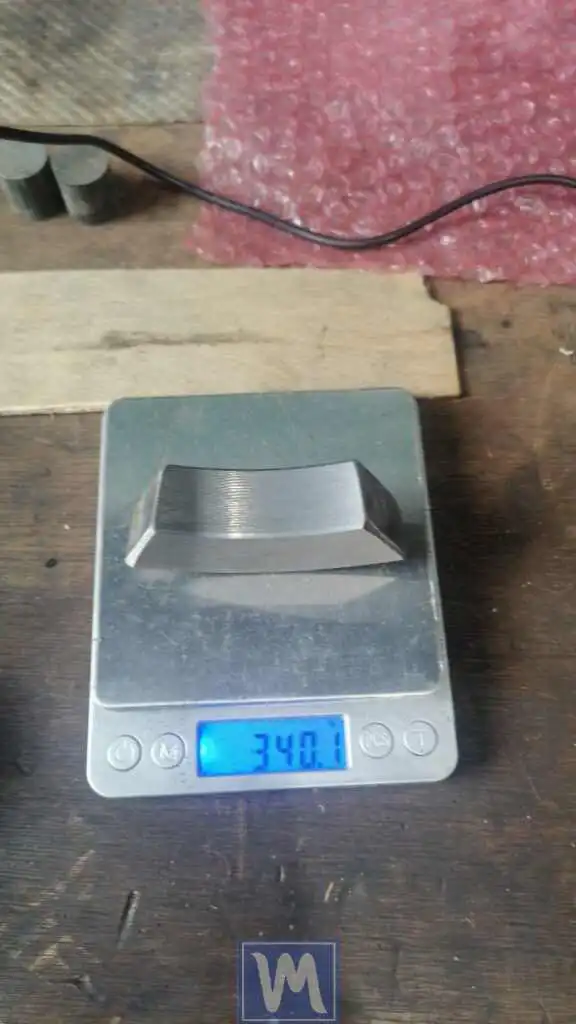
- Kiegyensúlyozási beállítások: A próbasúllyal végzett próbafutások után a Balanset-1A műszerünk 3100 gramm hozzáadásának szükségességét jelezte a tengely egyik oldalán, és 4300 grammét a másikon, ami a következő korrekcióknak felel meg: két sík. Ezen beállítások után a rezgésszintek 2 mm/s-re és 4 mm/s-re csökkentek.
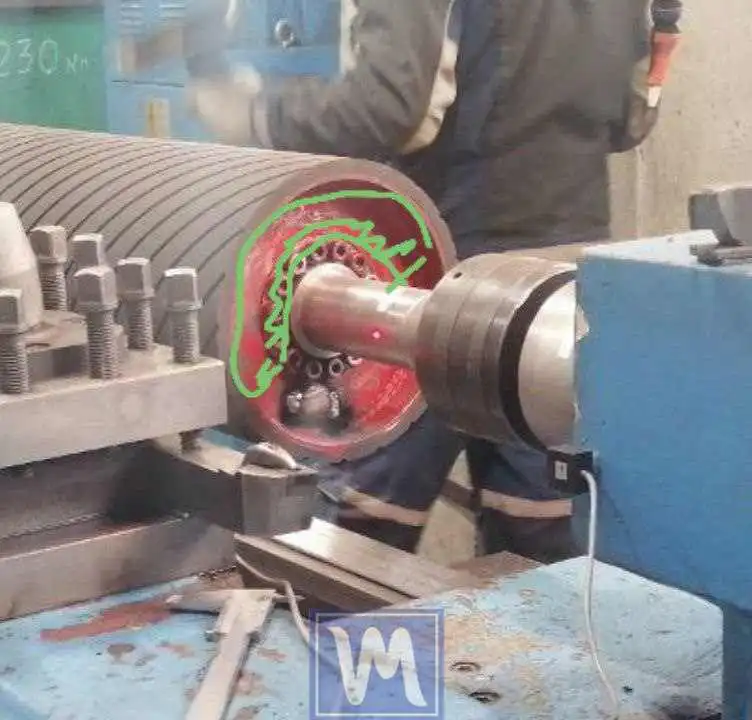
Gumírozott tengelyek helyszíni dinamikus kiegyensúlyozása esztergagéppel
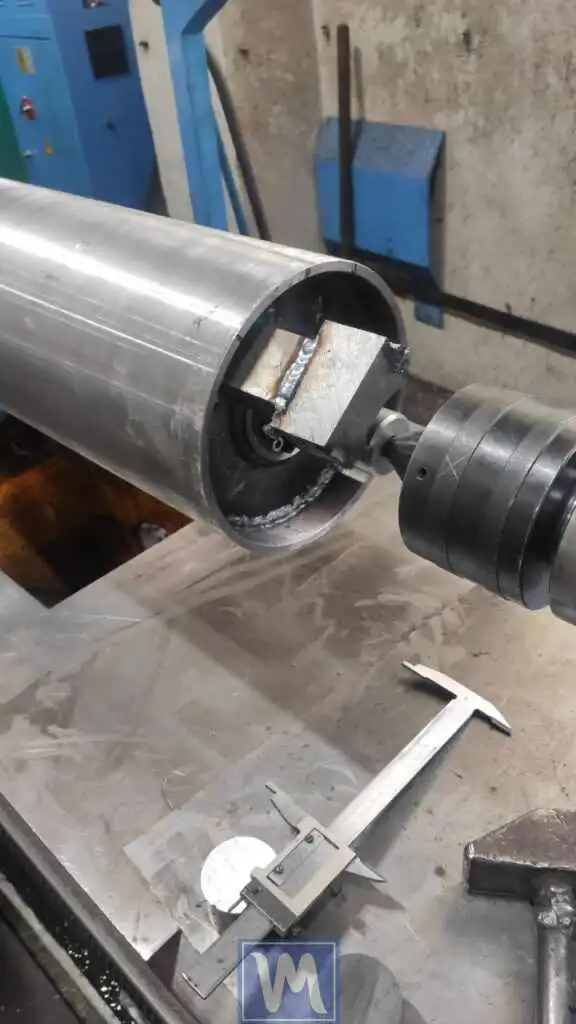
Gumírozott tengelyek helyszíni dinamikus kiegyensúlyozása esztergagéppel
- Finomhangolás: Az eredmények további optimalizálásához 400 grammos és 700 grammos súlyokat adtunk hozzá. Ezt követően egy újabb finomhangolási kört hajtottunk végre 200 gramm és 400 gramm hozzáadásával. A helyhiány miatt a súlyokat egymásra hegesztettük. Végül ezeket az ideiglenes súlyokat precíziósan vágott, esztétikus ellensúlyokkal cseréltük ki, amelyeket kifejezetten erre a tengelyre készítettek. A végleges rezgésértékek lenyűgözőek voltak: 0,1 mm/s mindkét síkban (ez egy kerekített érték — 1 mm/s alatt maga a műszer három tizedesjegy pontossággal jeleníti meg az értékeket).
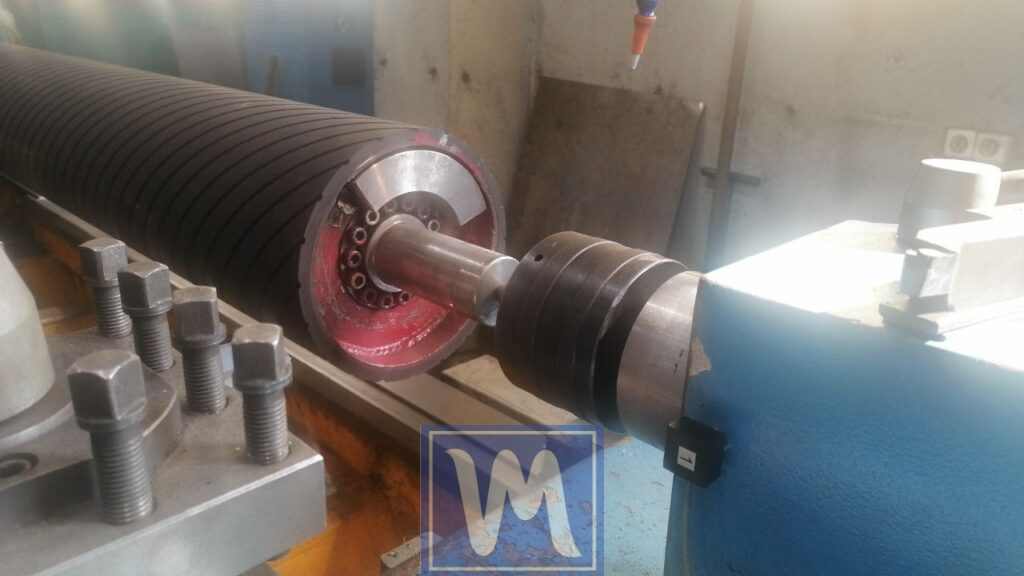
Gumírozott tengelyek helyszíni dinamikus kiegyensúlyozása esztergagéppel
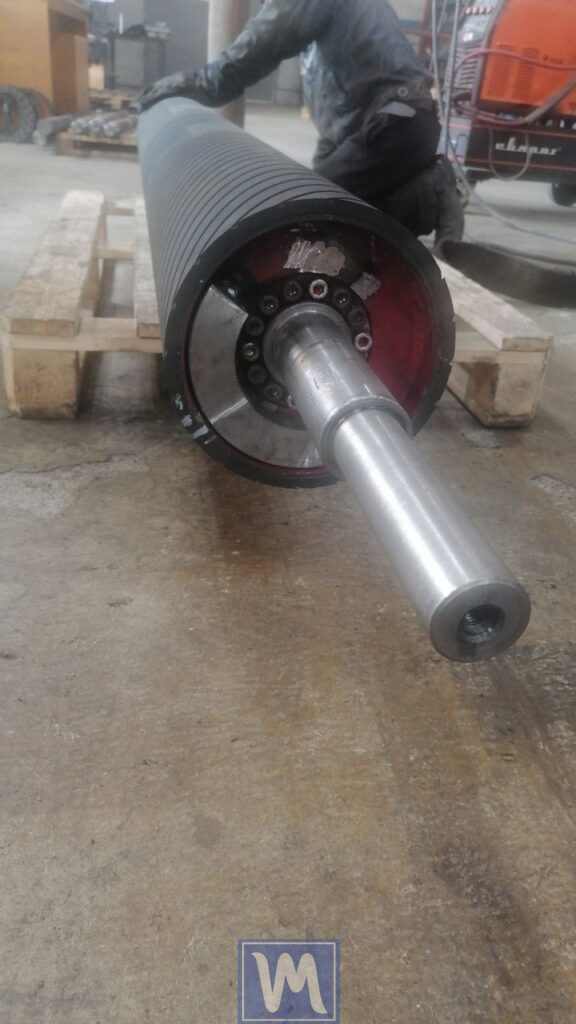
Gumírozott tengelyek helyszíni dinamikus kiegyensúlyozása esztergagéppel
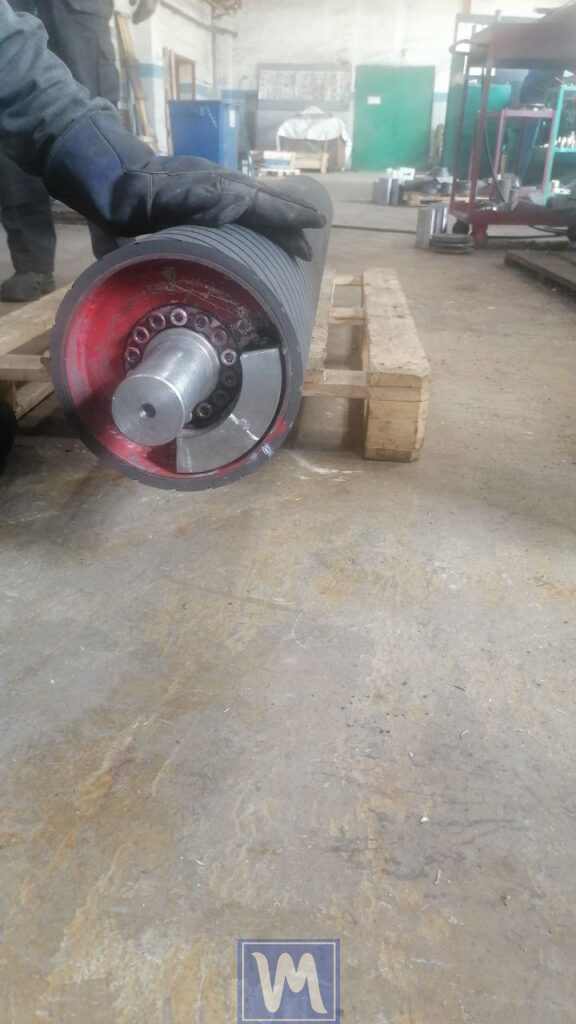
Gumírozott tengelyek helyszíni dinamikus kiegyensúlyozása esztergagéppel







Az esztergapadon történő rotor kiegyensúlyozás előnyei
Költséghatékonyság
Az esztergával történő kiegyensúlyozással elkerülhető a speciális kiegyensúlyozó berendezések beszerzésének költsége.
Kényelem
A kiegyensúlyozás közvetlenül a rotor gyártási folyamata során végezhető el, ami csökkenti a gyártási időt.
Kiváló minőség
A modern hordozható kiegyensúlyozó gépek, mint például a Balanset-1A, nagy kiegyensúlyozási pontosságot biztosítanak, ami alacsony rezgésszintet és jobb termékminőséget tesz lehetővé.
Következtetés
Az esztergapadokon történő rotor kiegyensúlyozás hatékony és gazdaságos megoldás a termékminőség javítására és a gyártási költségek csökkentésére törekvő vállalkozások számára. Az olyan hordozható kiegyensúlyozó gépek, mint a Balanset-1A, egyszerűvé és elérhetővé teszik ezt a folyamatot, még a kisebb műhelyek számára is.
Fontos emlékeztetők
- A legjobb eredmények elérése érdekében ajánlott kiváló minőségű mérőműszereket használni, és szigorúan betartani a kiegyensúlyozási eljárást. A megengedett értékeket meg lehet becsülni maradék kiegyensúlyozatlanság a rotorához a mi maradék egyensúlyhiány-számító (ISO 1940).
A forgórészek esztergákon történő kiegyensúlyozása egy lépés az Ön termelésének jövője felé, amely a termékminőség javulásában, a költségek csökkenésében és vállalkozása versenyképességének növekedésében térül meg.

Nikolai Shelkovenko
Nikolai Shelkovenko rezgésanalízis-mérnök, valamint a Vibromera alapítója és ügyvezetője. Több mint 15 éve nem próbapadon, hanem a helyszínen egyensúlyoz ki forgó berendezéseket: mulcsozókat, ipari ventilátorokat, törőgépeket, centrifugákat, tengelyeket és orsókat. Ebből a munkából nőttek ki a Balanset műszerek — olyan eszköznek szánták őket, amelyet a szakember magával vihet a géphez, és egyedül, a helyszínen használhat, nem pedig laboratóriumi berendezésnek. A Vibromera 2017-ben alakult, és 2023 óta a portugáliai Portóban működik. A Balanset sorozat fejlesztése, összeszerelése és támogatása itt zajlik. A zászlóshajó műszer a Balanset-1A, egy hordozható analizátor egy- és kétsíkú kiegyensúlyozáshoz, valamint rezgésdiagnosztikához. Nikolai személyesen részt vesz az ügyfélszolgálatban, a nehéz kiegyensúlyozási esetek megoldásában és a szoftver fejlesztésében. A világ minden tájáról érkező ügyfelekkel dolgozik, bármilyen nyelven.


0 Megjegyzések