లేత్లపై రోటర్ బ్యాలెన్సింగ్: ఉత్పత్తి నాణ్యతను మెరుగుపరచడానికి వ్యయ-సమర్థమైన పరిష్కారం
ఆధునిక తయారీలో, ఉత్పత్తి నాణ్యత అత్యంత ప్రాముఖ్యత కలిగి ఉన్న చోట, రోటర్ బ్యాలెన్సింగ్ సాంకేతిక ప్రక్రియలో ఒక అవసరమైన భాగంగా మారుతుంది. అయితే, ప్రత్యేకమైన బ్యాలెన్సింగ్ పరికరాలను కొనుగోలు చేయడం చిన్న మరియు మధ్యస్థ పరిశ్రమలకు వ్యయభరితంగా ఉండవచ్చు. ఈ వ్యాసంలో, మేము లేత్ మెషీన్లను రోటర్ బ్యాలెన్సింగ్ కోసం ఉపయోగించే అవకాశాన్ని పరిశీలిస్తున్నాం, ఇది పరికర వ్యయాన్ని గణనీయంగా తగ్గించగలదు మరియు ఉత్పత్తి సామర్థ్యాన్ని మెరుగుపరచగలదు.
బ్యాలెన్సింగ్ కోసం ఒక సాధనంగా లేత్ మెషీన్
లేత్, దాని డిజైన్, కార్యాచరణ కారణంగా, వివిధ రకాలు, పరిమాణాల రోటర్లను బ్యాలెన్స్ చేయడానికి విజయవంతంగా ఉపయోగించవచ్చు. ఈ విధానం యొక్క ప్రధాన ప్రయోజనం ఖర్చు ఆదా, ఎందుకంటే ఖరీదైన ప్రత్యేక పరికరాలను కొనుగోలు చేయవలసిన అవసరం లేదు. అదనంగా, లేత్ను ఉపయోగించడం రోటర్ యొక్క తయారీ ప్రక్రియ సమయంలోనే నేరుగా బ్యాలెన్సింగ్ను నిర్వహించడానికి అనుమతిస్తుంది, ఇది ఉత్పత్తి సమయాన్ని తగ్గించి ఉత్పత్తి నాణ్యతను మెరుగుపరుస్తుంది.
బ్యాలెన్సింగ్కు సన్నాహాలు
బ్యాలెన్సింగ్ ప్రక్రియను ప్రారంభించే ముందు, అనేక సన్నాహక చర్యలు తీసుకోవాలి:
- తగిన లేత్ మెషీన్ను ఎంచుకోవడం: విశ్వసనీయమైన రోటర్ మౌంటింగ్ మరియు ఖచ్చితమైన కంపన కొలతలను నిర్ధారించడానికి లేత్ మెషీన్కు తగిన దృఢత్వం మరియు ఖచ్చితత్వం ఉండాలి.
- కొలత వ్యవస్థను స్థాపించడం: రోటర్ను కొలవడానికి వైబ్రేషన్ లేత్ మెషీన్పై, వంటి పోర్టబుల్ బ్యాలెన్సర్ను ఉపయోగించవచ్చు Balanset-1A దీనిలో కంపన సెన్సర్లు, ఒక టాకోమీటర్ మరియు డేటా విశ్లేషణ మరియు సరిదిద్దే ద్రవ్యరాశి గణన కోసం సాఫ్ట్వేర్ ఉన్నాయి.
- స్పిండిల్ యొక్క స్వంత అసమతుల్యతను నిర్వహించడం: మీరు లేత్ స్పిండిల్ను స్వయంగా బ్యాలెన్స్ చేయనవసరం లేదు. చక్ మాత్రమే ఉండేలా లేత్ను నడపండి (రోటర్ తీసివేయబడింది), కంపన వెక్టర్ను నమోదు చేయండి: అదే స్పిండిల్ మరియు చక్ నుండి వచ్చే బేస్లైన్. అది రోటర్ రీడింగ్లో గణనీయమైన భాగం అయితే, దానిని తీసివేయండి, లేదా — మెరుగైనది — 180° ఇండెక్స్ రన్ను ఉపయోగించండి (“Mandrel eccentricity elimination” ఫంక్షన్, “F7 - Run Ecc”), ఇది రోటర్తో తిరగని ప్రతిదాన్ని స్వయంచాలకంగా వేరు చేస్తుంది.
- రోటర్ను స్పిండిల్తో కాకుండా మెషిన్తో సరిపోల్చడం: ముఖ్యమైన విషయం ఏమిటంటే రోటర్ యొక్క అసమతుల్యత బలం బేరింగ్ హౌసింగ్లపై కొలవదగిన ప్రతిస్పందనను ఉత్పత్తి చేస్తుంది. బరువైన, దృఢమైన లేత్ ప్రతి గ్రామ్ అసమతుల్యతకు చాలా తక్కువగా స్పందిస్తుంది, కాబట్టి చాలా తేలికైన రోటర్పై సిగ్నల్ శబ్దంలో అదృశ్యమవుతుంది, చాలా బరువైన రోటర్ చక్ లేదా బేరింగ్ల నిర్ధారిత లోడ్ను మించవచ్చు. ఆచరణలో, ఏదైనా ప్రభావ గుణకాన్ని నమ్మే ముందు, సరిగ్గా నిర్ణయించిన ట్రయల్ బరువు స్వచ్ఛమైన, పునరావృత వ్యాప్తి, ఫేజ్ మార్పును ఇస్తుందో తనిఖీ చేయండి.
- బ్యాలెన్సింగ్కు ముందు రబ్బరు కవర్ రన్అవుట్ను తనిఖీ చేయడం: రబ్బరైజ్డ్ షాఫ్ట్పై, ద్రవ్యరాశి అసమతుల్యత మరియు కవరింగ్ యొక్క జ్యామితీయ రన్అవుట్ రెండు వేర్వేరు లోపాలు. బ్యాలెన్సింగ్ 1× బలాన్ని రద్దు చేస్తుంది; ఇది ఎక్సెంట్రిక్ లేదా ఓవల్ కవర్ను గుండ్రంగా చేయలేదు. కప్పిన ఉపరితలానికి వ్యతిరేకంగా డయల్ ఇండికేటర్ను ఉంచి షాఫ్ట్ను చేతితో తిప్పండి: మొత్తం సూచించిన రన్అవుట్ ఉత్పత్తి సహనాన్ని మించితే, మొదట కవర్ను కేంద్రీకృతంగా గ్రైండ్ చేయండి లేదా టర్న్ చేయండి — అదే లేత్పై — అప్పుడే బ్యాలెన్స్ చేయండి. బ్యాలెన్స్ చేయబడినా ఇంకా రన్అవుట్ అయ్యే షాఫ్ట్, కంపన రీడింగ్ ఎంత తక్కువగా ఉన్నా గేజ్ బ్యాండ్లు, స్ట్రీక్లు, నిప్-ప్రెజర్ వైవిధ్యాన్ని ఉత్పత్తి చేస్తూనే ఉంటుంది.
ఈ వ్యాసంలో, నేను మా అనుభవం మరియు పద్ధతిని వివరంగా వివరిస్తాను డైనమిక్గా బ్యాలెన్స్ చేయడం లేత్ యంత్రంపై రబ్బరైజ్డ్ షాఫ్ట్లు – ఇటువంటి యంత్రాల స్వాభావిక దృఢత్వం మరియు గణనీయమైన బరువు కారణంగా నేను మొదట్లో సందేహించిన ఒక పరిష్కారం, ఒప్పుకోవాలి. ఆశ్చర్యకరంగా, ఆపరేషన్ నిరాటంకంగా అమలు చేయబడింది, G 6.3 బ్యాలెన్స్ నాణ్యత గ్రేడ్ను సాధించింది (ISO 21940-11, గతంలో ISO 1940-1).
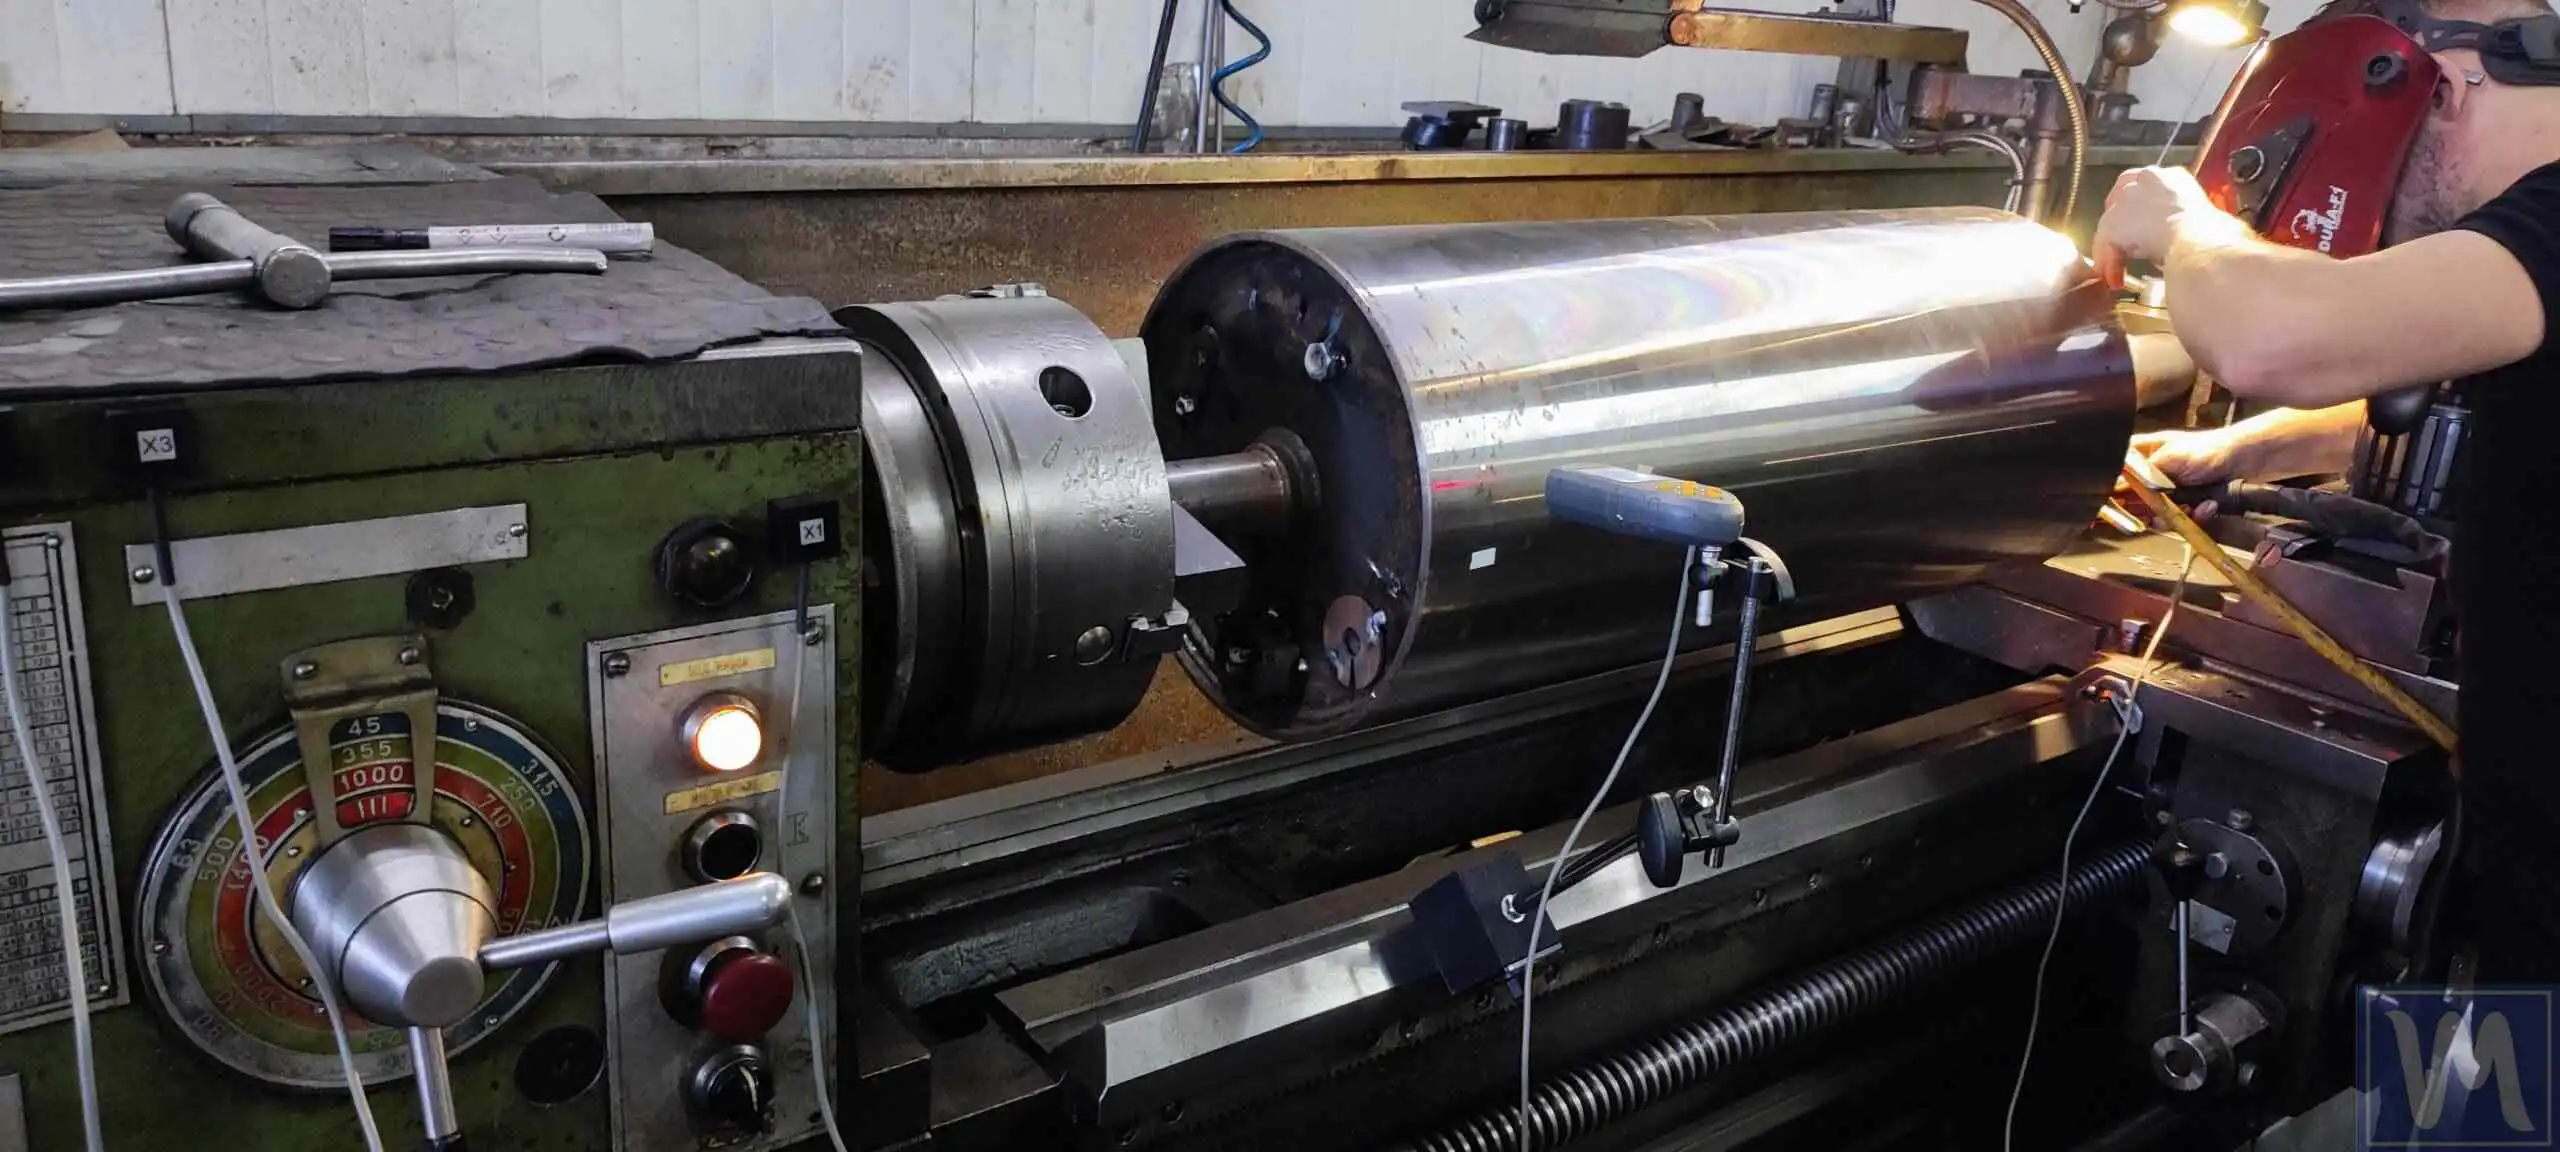
సిద్ధాంతంలో లేత్ మెషీన్పై రోటర్ బ్యాలెన్సింగ్ ప్రక్రియ
లేత్ మెషీన్పై రోటర్ బ్యాలెన్సింగ్ ప్రక్రియ క్రింది దశలను కలిగి ఉంటుంది:
రోటర్ను స్థిరపరచడం
బ్యాలెన్సింగ్ ప్రక్రియలో స్థిరత్వాన్ని నిర్ధారించడానికి రోటర్ను లేత్ చక్లో లేదా కేంద్రాలపై గట్టిగా అమర్చారు.
సెన్సర్లను అమర్చడం
ప్రతి కరెక్షన్ ప్లేన్కు ఒక కంపన సెన్సార్ను అమర్చండి — ఒకటి హెడ్స్టాక్ బేరింగ్ హౌసింగ్పై, ఒకటి టెయిల్స్టాక్ లేదా స్టెడీ-రెస్ట్ హౌసింగ్పై — రేడియల్గా, బేరింగ్కు వీలైనంత దగ్గరగా, మ్యాగ్నెటిక్ బేస్ ద్వారా శుభ్రమైన మెషిన్డ్ మెటల్ ఉపరితలంపై. లేత్ బెడ్, ఏప్రాన్ లేదా గార్డ్పై సెన్సార్లను అమర్చవద్దు: అక్కడ 1× సిగ్నల్ బలహీనమై నిర్మాణం ద్వారా ఆధిపత్యం చెలాయించబడుతుంది. అంటించండి రిఫ్లెక్టివ్ టేప్ ఒక మెటల్ ఉపరితలంపై (షాఫ్ట్ ముగింపు లేదా chuck), రబ్బరు కవరింగ్పై కాదు, మరియు లేజర్ tachometerను దానికి లంబంగా గురిపెట్టండి.
ప్రారంభ కంపనాన్ని కొలవడం
ప్రారంభ కంపన స్థాయిని మీరు మొత్తం పనికి ఉపయోగించే వేగంలో కొలుస్తారు. అన్ని రన్లు — Run 0, ట్రయల్ రన్లు మరియు ట్రిమ్ రన్ — ఒకే వేగంలో చేయాలి, ఎందుకంటే ఇన్ఫ్లుయెన్స్ కోఎఫీషియంట్లు అవి కొలిచిన వేగానికి మాత్రమే చెల్లుబాటు అవుతాయి.
ఎక్సెంట్రిసిటీ కోసం లెక్కింపు (Run 0 తర్వాత వెంటనే)
ఫిక్చర్ మరియు మాండ్రెల్ ఎక్స్సెంట్రిసిటీ Run 0 రీడింగ్కు అసమతుల్యత కాని వెక్టర్ను జోడిస్తుంది, దాని కోసం సరిదిద్దడం తప్పు అవుతుంది. ట్రయల్ బరువుకు ముందు దీన్ని పరిష్కరించండి, తర్వాత కాదు: Balanset-1A సాఫ్ట్వేర్లో “Mandrel eccentricity elimination” చెక్బాక్స్ను టిక్ చేయండి, Run 0ను పూర్తి చేయండి, తర్వాత ఫిక్చర్లో రోటర్ను 180° తిప్పి “F7 - Run Ecc” నొక్కండి. సాఫ్ట్వేర్ వెక్టర్ యొక్క సగం-మొత్తాన్ని ఎక్సెంట్రిసిటీగా, వెక్టర్ యొక్క సగం-వ్యత్యాసాన్ని నిజమైన అసమతుల్యతగా తీసుకుంటుంది, అప్పుడే ట్రయల్ రన్ను అన్లాక్ చేస్తుంది. దిద్దుబాటు బరువులు ఇప్పటికే వెల్డ్ చేయబడిన తర్వాత దీన్ని చేయడం అంటే మళ్లీ లెక్కించి మళ్లీ చేయాలి.
ట్రయల్ బరువు ఎంత పెద్దదిగా ఉండాలి?
సురక్షితమైన ప్రారంభ బిందువు అనేది బరువు, దాని అపకేంద్ర బలం రోటర్ బరువులో 5–10% లోపు ఉంటుంది. సూత్రంగా:
mట్రయల్ = k · M · g / (R · ω²), k = 0.05–0.10
ఇందులో M అనేది రోటర్ ద్రవ్యరాశి (kg), g = 9.81 m/s², R బరువు యొక్క మౌంటింగ్ వ్యాసార్థం (m), మరియు ω = 2π·RPM/60 (rad/s). ఉదాహరణ: 50 kg రోటర్ 3,000 rpm వద్ద, R = 0.2 m వద్ద బరువుతో m ≈ 0.07·50·9.81/(0.2·314²) ≈ వస్తుంది 1.7 g — గ్రాములు, వందల గ్రాములు కాదు. ఇది 50 kg రోటర్కు ఆశ్చర్యకరంగా చిన్నదిగా కనిపిస్తుంది, కానీ బలాన్ని తనిఖీ చేయండి: 3,000 rpm వద్ద ఆ 1.7 g ఇప్పటికే F = m·R·ω² ≈ 34 N తో లాగుతుంది — రోటర్ బరువులో దాదాపు 7%. చిన్నగా ప్రారంభించడమే ముఖ్యం: పెంచడం చౌక, కానీ అధిక పరిమాణపు బరువు బేరింగ్లు, వెల్డ్లపై నిజమైన లోడ్. మీరు బోల్ట్ చేయబోయే ఏ బరువుకైనా అదే బల తనిఖీ వ్యతిరేక దిశలో పనిచేస్తుంది.
దీన్ని చేత్తో లెక్కించాల్సిన అవసరం లేదు: Balanset సాఫ్ట్వేర్లో ఉంది ఒక మొదటి ట్రయల్ వెయిట్ అంచనా సాధనం ఇది మీ రోటర్ డేటా నుండి ద్రవ్యరాశి మరియు ప్రారంభ కోణం రెండింటినీ సూచిస్తుంది, మరియు బంప్ టెస్ట్ మీరు సహజ పౌనఃపున్యం దగ్గర పనిచేయడం లేదని నిర్ధారించుకోవడానికి.
మంచి ట్రయల్ బరువు రీడింగ్ను దీని ద్వారా మారుస్తుంది కనీసం 20–30% వ్యాప్తిలో లేదా 20–30° దశలో. ప్రతిస్పందన చిన్నదైతే, బరువును క్రమంగా పెంచండి — “ఏదైనా జరగడం చూడటానికి” ఎప్పుడూ నేరుగా భారీ బరువుకు దూకవద్దు.
ట్రయల్ బరువును అమర్చడం
A ట్రయల్ వెయిట్ తెలిసిన ద్రవ్యరాశి రోటర్పై అమర్చబడి, కంపనం మళ్లీ కొలవబడుతుంది. రెండు-ప్లేన్ బ్యాలెన్సింగ్ కోసం ఇది ప్రతి ప్లేన్లో వరుసగా చేయబడుతుంది — ప్లేన్ 1లో బరువుతో ఒక ట్రయల్ రన్ (Run 1), తర్వాత ప్లేన్ 2లో బరువుతో ఒక ట్రయల్ రన్ (Run 2) — తద్వారా సాఫ్ట్వేర్ ప్రతి కరెక్షన్ ప్లేన్ యొక్క ప్రభావాన్ని విడివిడిగా కొలవగలదు.
సరికొత్త ద్రవ్యరాశులను లెక్కించడం
Balanset-1A సాఫ్ట్వేర్ కొలత ఫలితాలను విశ్లేషించి, అవసరమైన కరెక్షన్ వెయిట్లు మరియు వాటి స్థాన కోణాలను గణిస్తుంది.
రోటర్ ద్రవ్యరాశిని సరిచేయడం
రోటర్ యొక్క రూపకల్పన మరియు లేత్ మెషీన్ సామర్థ్యాలను బట్టి, డ్రిల్లింగ్, మిల్లింగ్, వెల్డింగ్ లేదా ఇతర పద్ధతుల ద్వారా మాస్ కరెక్షన్ చేయవచ్చు.
బ్యాలెన్సింగ్ ధృవీకరణ
సరిదిద్దిన తర్వాత, నియంత్రణ కంపన కొలత నిర్వహించబడుతుంది. అవసరమైన బ్యాలెన్స్ స్థాయి సాధించే వరకు అవసరమైతే ప్రక్రియ పునరావృతమవుతుంది.
ఆచరణలో డైనమిక్ బ్యాలెన్సింగ్
- భ్రమణ పౌనఃపున్యం: సాధారణంగా, ఈ షాఫ్ట్ల పని భ్రమణ వేగం నిమిషానికి 300 నుండి 500 భ్రమణాల (rpm) మధ్య ఉంటుంది. ఈ ప్రత్యేక సందర్భంలో, మేము 550 rpm వద్ద బ్యాలెన్సింగ్ చేసాము.
- సెటప్: రబ్బరు పూతతో ఉన్న షాఫ్ట్ను లేత్ మెషీన్పై అమర్చారు, ఆ తర్వాత జతచేసిన ఫోటోలలో చూపినట్లుగా సెన్సార్లను వ్యూహాత్మకంగా ఉంచారు.
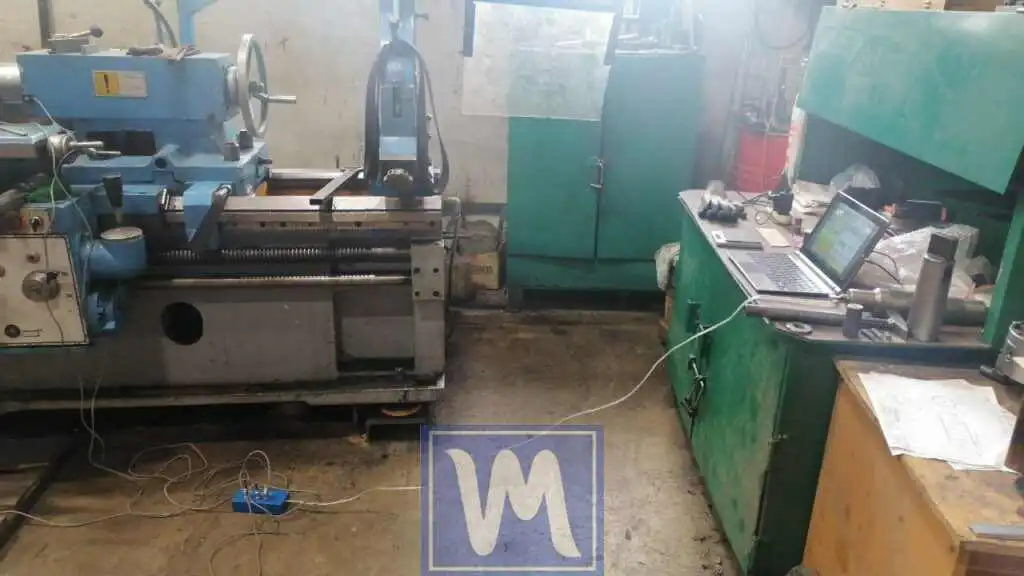
లేత్ యంత్రాన్ని ఉపయోగించి రబ్బరు పూత షాఫ్ట్ల ఆన్-సైట్ డైనమిక్ బ్యాలెన్సింగ్
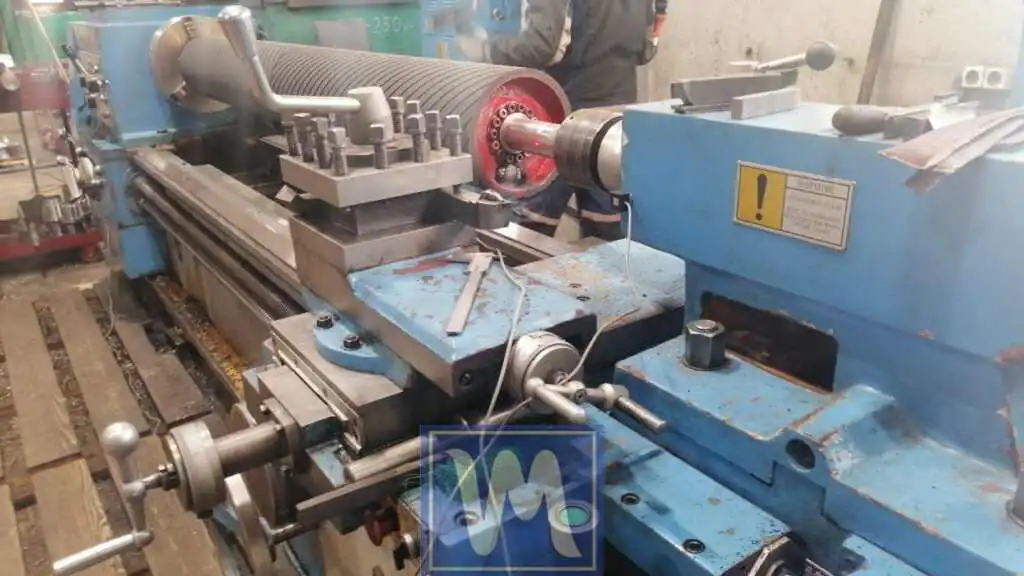
రబ్బరైజ్డ్ షాఫ్ట్ల డైనమిక్ బ్యాలెన్సింగ్
- ప్రారంభ కంపన రీడింగ్లు: బ్యాలెన్సింగ్ చేయడానికి ముందు, ప్రారంభ కంపన రీడింగులు 9 mm/s మరియు 17 mm/s వద్ద నిలిచాయి.
- ట్రయల్ రన్లు: రెండు-ప్లేన్ పనికి ప్రతి ప్లేన్లో వరుసగా ఒక ట్రయల్ రన్ అవసరం — ప్లేన్ 1లో బరువుతో Run 1, తర్వాత ప్లేన్ 2లో బరువుతో Run 2. 340 గ్రాముల ట్రయల్ బరువు వెల్డ్ చేయబడింది; ఇది కంపనాన్ని మార్చింది మరియు దశ రీడింగ్లను సుమారు 10% వరకు. ఇటువంటి ప్రతిస్పందనను కేవలం కనీసంగా పరిగణించండి: స్పష్టమైన, నమ్మకమైన కొలత కోసం మేము సాధారణంగా కంపన వెక్టర్ను 25–50% మార్చే ట్రయల్ బరువును లక్ష్యంగా పెట్టుకుంటాము, కానీ ఒక బరువైన, దృఢమైన లేత్ ఒక గ్రామ్ ట్రయల్ ద్రవ్యరాశికి చాలా తక్కువగా స్పందిస్తుంది.
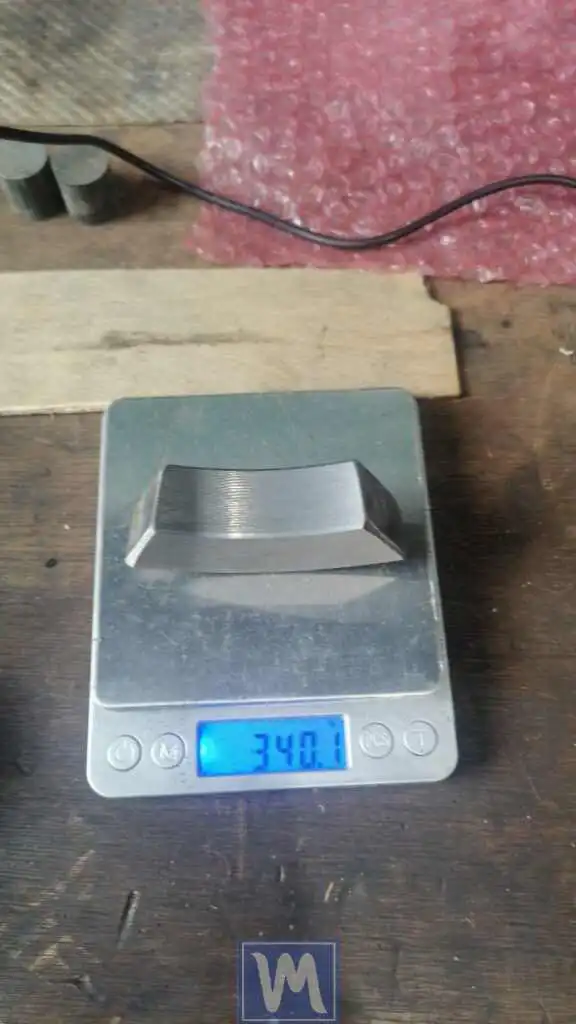
- బ్యాలెన్సింగ్ సర్దుబాట్లు: ట్రయల్ బరువుతో ట్రయల్ రన్ల తర్వాత, మా Balanset-1A పరికరం షాఫ్ట్ ఒక వైపు 3100 గ్రాములు మరియు మరో వైపు 4300 గ్రాములు జోడించాల్సిన అవసరాన్ని సూచించింది, ఇది దిద్దుబాట్లకు అనుగుణంగా ఉంది రెండు ప్లేన్లు. ఈ సర్దుబాట్ల తర్వాత, కంపన స్థాయిలు 2 mm/s మరియు 4 mm/sకు తగ్గాయి.
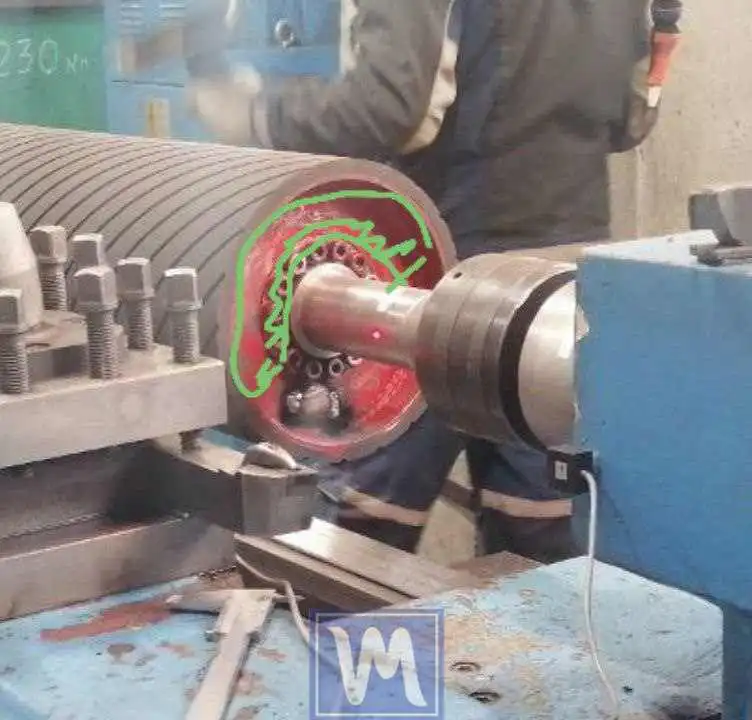
లేత్ యంత్రాన్ని ఉపయోగించి రబ్బరు పూత షాఫ్ట్ల ఆన్-సైట్ డైనమిక్ బ్యాలెన్సింగ్
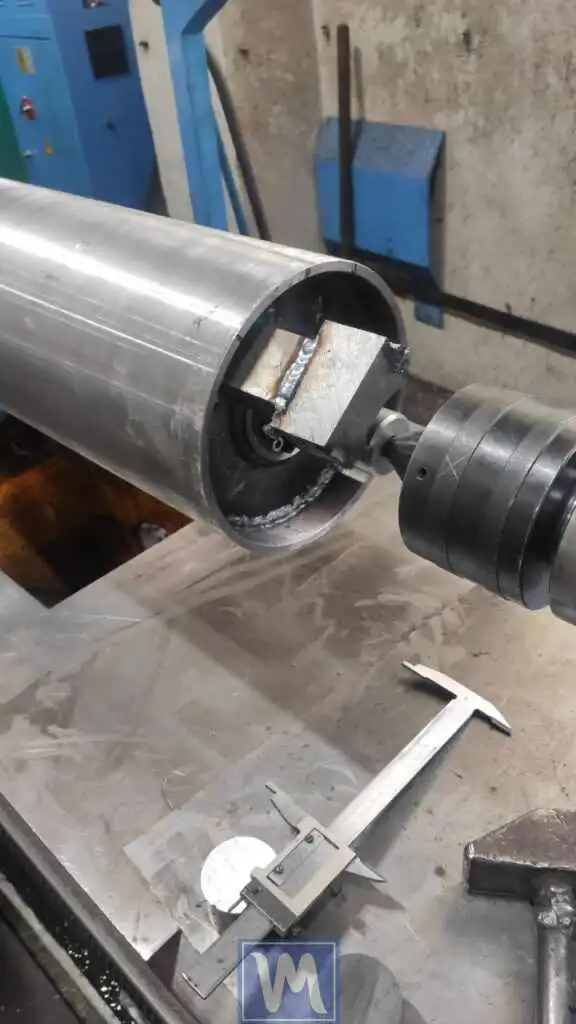
లేత్ యంత్రాన్ని ఉపయోగించి రబ్బరు పూత షాఫ్ట్ల ఆన్-సైట్ డైనమిక్ బ్యాలెన్సింగ్
- ఫైన్-ట్యూనింగ్: ఫలితాలను మరింత మెరుగుపరచడానికి, మేము 400 గ్రాములు మరియు 700 గ్రాముల బరువులను జోడించాము. తర్వాత, 200 గ్రాములు మరియు 400 గ్రాములు జోడించి మరో రౌండ్ ఫైన్-ట్యూనింగ్ నిర్వహించబడింది. స్థల పరిమితుల కారణంగా, బరువులు ఒకదానిపై ఒకటి వెల్డ్ చేయబడ్డాయి. చివరికి, ఈ తాత్కాలిక బరువులు ఈ షాఫ్ట్ కోసం ప్రత్యేకంగా రూపొందించిన ఖచ్చితంగా కత్తిరించిన, అందమైన కౌంటర్వెయిట్లతో భర్తీ చేయబడ్డాయి. తుది కంపన రీడింగ్లు రెండు ప్లేన్లలో అద్భుతమైన 0.1 mm/s (గుండ్రని సంఖ్య — 1 mm/s కంటే దిగువన పరికరమే మూడు దశాంశ స్థానాల వరకు రీడింగ్లను ప్రదర్శిస్తుంది).
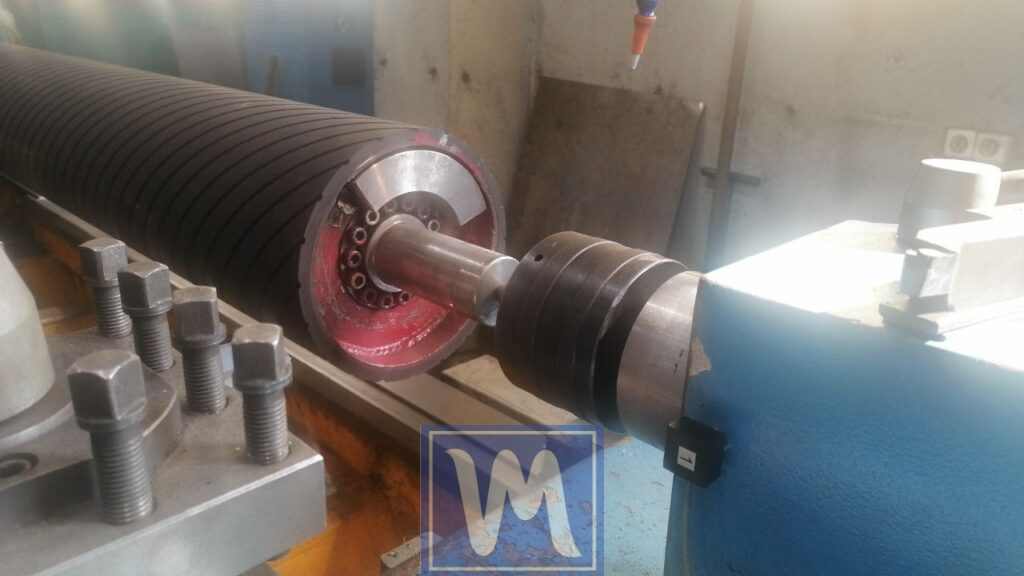
లేత్ యంత్రాన్ని ఉపయోగించి రబ్బరు పూత షాఫ్ట్ల ఆన్-సైట్ డైనమిక్ బ్యాలెన్సింగ్
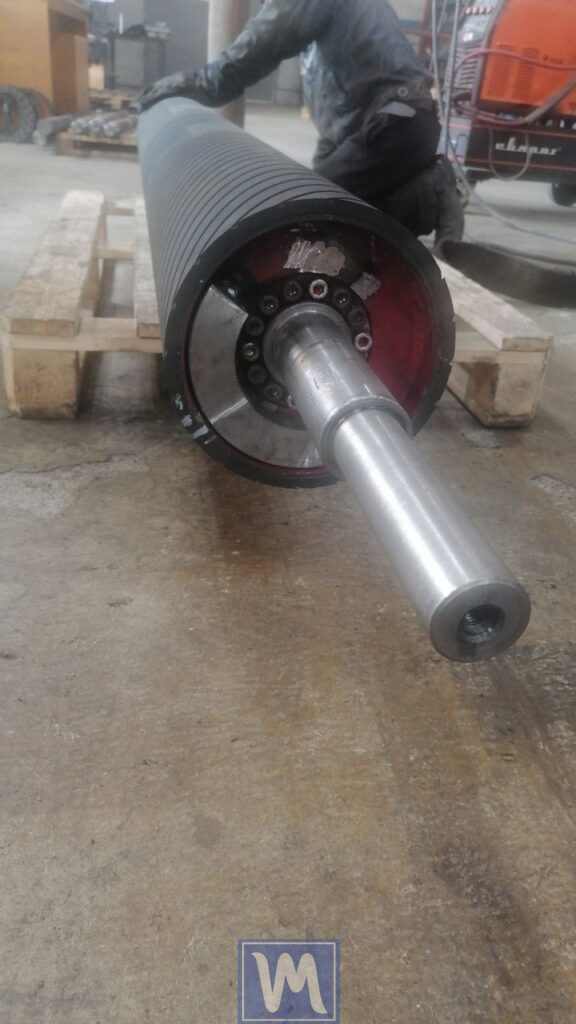
లేత్ యంత్రాన్ని ఉపయోగించి రబ్బరు పూత షాఫ్ట్ల ఆన్-సైట్ డైనమిక్ బ్యాలెన్సింగ్
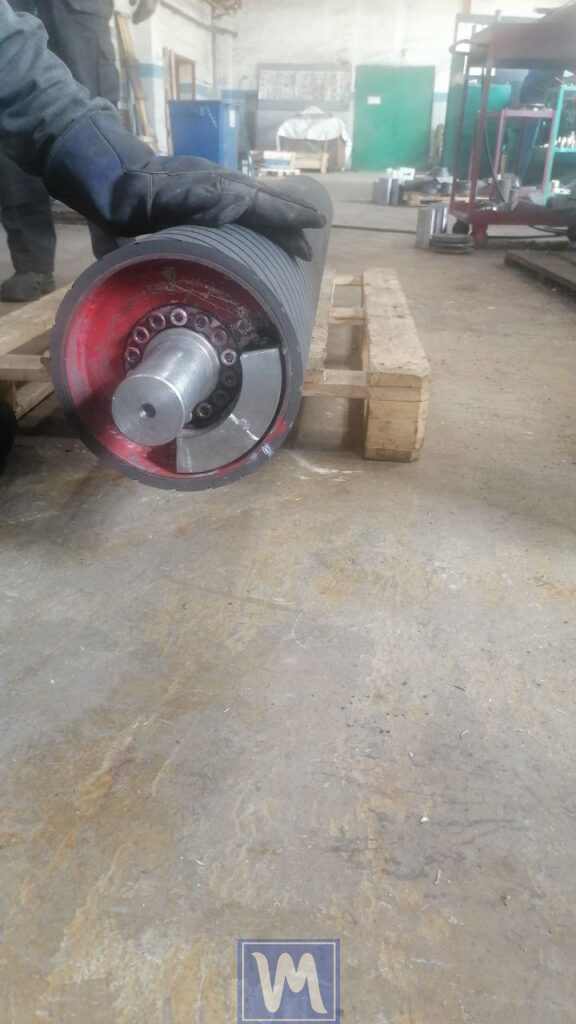
లేత్ యంత్రాన్ని ఉపయోగించి రబ్బరు పూత షాఫ్ట్ల ఆన్-సైట్ డైనమిక్ బ్యాలెన్సింగ్







లేత్లపై రోటర్ బ్యాలెన్సింగ్ యొక్క ప్రయోజనాలు
వ్యయ-సమర్థత
బ్యాలెన్సింగ్ కోసం లేత్ను ఉపయోగించడం వల్ల ప్రత్యేక బ్యాలెన్సింగ్ పరికరాలను కొనుగోలు చేసే ఖర్చు తప్పుతుంది.
సౌలభ్యం
రోటర్ తయారీ ప్రక్రియలో నేరుగా బ్యాలెన్సింగ్ చేయవచ్చు, తద్వారా ఉత్పత్తి సమయం తగ్గుతుంది.
అధిక నాణ్యత
Balanset-1A వంటి ఆధునిక పోర్టబుల్ బ్యాలెన్సర్లు అధిక బ్యాలెన్సింగ్ ఖచ్చితత్వాన్ని అందిస్తాయి, తక్కువ కంపన స్థాయిలు మరియు మెరుగైన ఉత్పత్తి నాణ్యతను సాధ్యం చేస్తాయి.
ముగింపు
లేత్లపై రోటర్ బ్యాలెన్సింగ్ అనేది ఉత్పత్తి నాణ్యతను మెరుగుపరచాలనుకుంటున్న మరియు ఉత్పత్తి వ్యయాలను తగ్గించాలనుకుంటున్న వ్యాపారాలకు సమర్థవంతమైన మరియు ఆర్థికమైన పరిష్కారం. Balanset-1A వంటి పోర్టబుల్ బ్యాలెన్సర్ల వినియోగం ఈ ప్రక్రియను చిన్న వర్క్షాప్లకు కూడా సరళంగా మరియు అందుబాటులో ఉండేలా చేస్తుంది.
ముఖ్యమైన రిమైండర్లు
- అత్యుత్తమ ఫలితాలు సాధించడానికి, అధిక నాణ్యత గల కొలత పరికరాలను ఉపయోగించడం మరియు బ్యాలెన్సింగ్ విధానాన్ని కఠినంగా అనుసరించడం సిఫార్సు చేయబడింది. మీరు అనుమతించదగిన అవశేష అసమతుల్యత మీ రోటర్ కోసం మా అవశేష అసమతుల్యత కాలిక్యులేటర్ (ISO 1940).
లేత్లపై రోటర్లను బ్యాలెన్స్ చేయడం మీ ఉత్పత్తి భవిష్యత్తు వైపు ఒక అడుగు, ఇది మెరుగైన ఉత్పత్తి నాణ్యత, తగ్గిన వ్యయాలు మరియు మీ వ్యాపారం యొక్క పెరిగిన పోటీతత్వం ద్వారా ప్రతిఫలం పొందుతుంది.

Nikolai Shelkovenko
Nikolai Shelkovenko వైబ్రేషన్ విశ్లేషణ ఇంజనీర్, అలాగే Vibromera స్థాపకుడు మరియు ముఖ్య కార్యనిర్వహణాధికారి. 15 ఏళ్లకు పైగా ఆయన తిరిగే యంత్రాలను టెస్ట్ బెంచ్ మీద కాకుండా, పని జరిగే చోటే బ్యాలెన్స్ చేస్తూ వచ్చారు: మల్చర్లు, పారిశ్రామిక ఫ్యాన్లు, క్రషర్లు, సెంట్రిఫ్యూజ్లు, షాఫ్ట్లు మరియు స్పిండిల్స్. ఈ పని నుంచే Balanset పరికరాలు పుట్టుకొచ్చాయి — నిపుణుడు యంత్రం దగ్గరికి తీసుకెళ్లి అక్కడే ఒక్కడే ఉపయోగించగలిగే సాధనంగా వీటిని రూపొందించారు, ప్రయోగశాల పరికరంగా కాదు. Vibromera 2017లో స్థాపించబడింది, 2023 నుంచి పోర్చుగల్లోని పోర్తో నగరంలో ఉంది. Balanset శ్రేణి అభివృద్ధి, అసెంబ్లీ, మద్దతు అన్నీ ఇక్కడే జరుగుతాయి. ప్రధాన పరికరం Balanset-1A — ఒకటి మరియు రెండు తలాలలో బ్యాలెన్సింగ్కు, వైబ్రేషన్ డయాగ్నస్టిక్స్కు ఉపయోగపడే పోర్టబుల్ ఎనలైజర్. Nikolai స్వయంగా కస్టమర్ మద్దతులో, కష్టమైన బ్యాలెన్సింగ్ కేసులను పరిష్కరించడంలో మరియు సాఫ్ట్వేర్ అభివృద్ధిలో పాల్గొంటారు. ఆయన ప్రపంచవ్యాప్తంగా ఉన్న కస్టమర్లతో, ఏ భాషలోనైనా పని చేస్తారు.


0 Comments