ఓవర్హంగ్ రోటర్లను అర్థం చేసుకోవడం







ఒక ఓవర్హంగ్ రోటర్ — కాంటిలీవర్ లేదా కాంటిలీవర్డ్ రోటర్ అని కూడా పిలువబడుతుంది — ఇది ఒక రోటర్ విన్యాసం, దీనిలో తిరిగే ద్రవ్యరాశి బయటికి విస్తరిస్తుంది మించి మద్దతు బేరింగ్లు మధ్యలో కాకుండా వాటి పక్కన ఉంటాయి. రోటర్ ఒక వైపు మాత్రమే మద్దతు పొందుతుంది, మరియు పని చేసే భాగం (ఇంపెల్లర్, ఫ్యాన్ వీల్, గ్రైండింగ్ వీల్ మొదలైనవి) డైవింగ్ బోర్డ్ లాగా బేరింగ్ సపోర్ట్ నుండి వేలాడుతుంది. ఈ అమరిక పారిశ్రామిక పరికరాలలో చాలా సాధారణంగా ఉంటుంది, మరియు ఇది ఒక విశిష్టమైన సమూహానికి సంబంధించిన బ్యాలెన్సింగ్ సవాళ్లను కలిగి ఉంటుంది, ఎందుకంటే క్యాంటిలీవర్ జ్యామితి ఏదైనా అసమతుల్యత యొక్క ప్రభావాన్ని ఓవర్హాంగ్ యొక్క లివరేజ్ ద్వారా వర్ధిల్లజేస్తుంది. ఆ వర్ధనను అర్థం చేసుకోవడం — మరియు దానితో ఎలా పని చేయాలో — ఓవర్హంగ్ యంత్రాలను మృదువుగా మరియు నమ్మదగినట్లుగా ఉంచడానికి కీలకం.
1. ఓవర్హంగ్ రోటర్ల సాధారణ ఉదాహరణలు
పారిశ్రామిక మరియు వాణిజ్య అనువర్తనాలలో ఓవర్హంగ్ డిజైన్లు విస్తృతంగా వ్యాపించి ఉన్నాయి. అదే క్యాంటిలీవర్ తర్కం చాలా వేర్వేరు యంత్రాలలో కనిపిస్తుంది:
HVAC మరియు పారిశ్రామిక ఫ్యాన్లు
- మోటర్ షాఫ్ట్ల నుండి విస్తరించే సెంట్రిఫ్యుగల్ బ్లోయర్ ఇంపెల్లర్లు.
- మోటర్ ఎండ్ బెల్స్పై అమర్చిన అక్షసంబంధ శీతలీకరణ అభిమానులు.
- పెడెస్టల్-మౌంటెడ్ పారిశ్రామిక ఫ్యాన్లు — తరచుగా ఎదురయ్యే ఫ్యాన్కు సంబంధించిన ఫ్యాన్ లోపాలు.
పంపులు
- సింగిల్-స్టేజ్ సెంట్రిఫ్యూగల్ పంప్ ఇంపెల్లర్లు.
- క్లోజ్-కపుల్డ్ పంప్లు, ఇక్కడ ఇంపెల్లర్ నేరుగా మోటర్ బేరింగ్ నుండి విస్తరిస్తుంది.
మెషిన్ టూల్స్
- ఓవర్హంగ్ స్పిండిల్స్పై గ్రైండింగ్ వీళ్లు.
- మిల్లింగ్ కటర్లు మరియు టూల్ హోల్డర్లు.
- లేథ్ చక్లు.
శక్తి ప్రసారం
- మోటర్ షాఫ్ట్లపై అమర్చిన పుల్లీలు మరియు షీవ్లు.
- పొడిగింపు షాఫ్ట్లపై గేర్ వీళ్లు.
- చైన్ స్ప్రాకెట్లు.
ప్రాసెసింగ్ పరికరాలు
- మిక్సర్ అజిటేటర్లు మరియు ఇంపెల్లర్లు.
- టర్బైన్ షాఫ్ట్లపై టర్బైన్ బ్లేడ్లు.
2. ఓవర్హంగ్ డిజైన్ ఎందుకు?
బ్యాలెన్సింగ్ సవాళ్లు ఉన్నప్పటికీ, ఓవర్హంగ్ రోటర్లు గణనీయమైన ఆచరణాత్మక ప్రయోజనాలను అందిస్తాయి — ఇది చక్కగా ఉన్నందుకే డిజైనర్లు వాటిని నిరంతరం ఎంచుకుంటూ ఉంటారు:
1. అందుబాటు
మొత్తం యంత్రాన్ని విడదీయకుండా లేదా బేరింగ్లను భంగపరచకుండా పరిశీలన, నిర్వహణ మరియు భర్తీ కోసం పని చేసే భాగాన్ని సులభంగా చేరుకోవచ్చు.
2. సరళత మరియు వ్యయం
ఒక బేరింగ్ సపోర్ట్ను తొలగించడం వల్ల యాంత్రిక సంక్లిష్టత, విడిభాగాల సంఖ్య మరియు తయారీ వ్యయం తగ్గుతాయి.
3. స్థల సామర్థ్యం
కాంపాక్ట్ అమరికకు బేరింగ్ల మధ్య డిజైన్ కంటే తక్కువ అక్షసంబంధ స్థలం అవసరం.
4. సులభమైన అమరిక
కస్టమ్ కప్లింగ్ అమరికలు లేకుండా భాగాలను తరచుగా నేరుగా ప్రామాణిక మోటర్ షాఫ్ట్లపై లేదా ఇప్పటికే ఉన్న యంత్రాలపై అమర్చవచ్చు.
5. ప్రక్రియ అవసరాలు
కొన్ని అనువర్తనాలలో — పంప్లు, మిక్సర్లు, రసాయన ప్రాసెసింగ్ — ప్రక్రియ ద్రవం లేదా పదార్థాన్ని చేరుకోవడానికి పని చేసే భాగం ఒక వైపు మాత్రమే ఉండటం అవసరం.
3. ప్రత్యేకమైన బ్యాలెన్సింగ్ సవాళ్లు
ఓవర్హంగ్ రోటర్లు అనేక బలపడే కారణాల వల్ల బేరింగ్ల మధ్య డిజైన్ల కంటే అసమతుల్యతకు సహజంగా మరింత సంవేదనశీలంగా ఉంటాయి:
1. మొమెంట్ వర్ధన
ఓవర్హంగ్ రోటర్లో ఏదైనా అసమతుల్యత కేవలం ఒక కేంద్రాపసారక బలం ను మాత్రమే కాకుండా బేరింగ్ సపోర్ట్ చుట్టూ ఒక మొమెంట్ (కపుల్) కూడా సృష్టిస్తుంది. ద్రవ్యరాశి బేరింగ్ల నుండి దూరంగా ఉన్నకొద్దీ, ఆ మొమెంట్ అంత పెద్దగా ఉంటుంది, కాబట్టి చిన్న అసమతుల్యత కూడా వర్ధిల్లబడుతుంది. ఇది నేరుగా లివర్-ఆర్మ్ సూత్రం నుండి అనుసరిస్తుంది: బలం × దూరం = మూమెంట్. భారీ ఓవర్హంగ్ ఇంపెల్లర్ మోసపూరితంగా నిరాడంబరమైన హెవీ స్పాట్ నుండి ఆందోళనకరమైన బేరింగ్ లోడ్లు ఎందుకు ఉత్పన్నం చేయగలదో మరియు ఒక అసమతుల్యత నుండి కేంద్రాపగామి బలం లెక్కింపు యంత్రం ఆ శక్తి యొక్క వేగం-వర్గ వృద్ధిని అర్థం చేసుకోవడాన్ని సులభతరం చేస్తుందో అదే కారణం.
2. బేరింగ్లపై అధిక భారం
క్యాంటిలీవర్ కాన్ఫిగరేషన్ బేరింగ్లపై, ముఖ్యంగా రోటర్కు అత్యంత దగ్గరగా ఉన్న దానిపై అధిక రేడియల్ మరియు మొమెంట్ లోడ్లు విధిస్తుంది. అసమతుల్యత ఈ లోడ్లను మరింత తీవ్రతరం చేసి వేగవంతం చేస్తుంది బేరింగ్ ధరింపు.
3. షాఫ్ట్ వంగుట మరియు విక్షేపం
క్యాంటిలీవర్ చేయబడిన షాఫ్ట్ వంగుటకు లోనవుతుంది, మరియు చిన్న అసమతుల్యత కూడా ఓవర్హంగ్ చివరలో గణనీయమైన విక్షేపాన్ని ఉత్పన్నం చేయగలదు — ముఖ్యంగా అధిక వేగాలలో లేదా ఎక్కువ ఓవర్హాంగ్తో. దీన్ని నిజమైన షాఫ్ట్ వంపు నుండి వేరు చేయడం డయాగ్నొస్టిక్ పనిలో భాగం.
4. కప్లింగ్ మరియు కీవే ప్రభావాలు
చాలా ఓవర్హంగ్ రోటర్లు కీలు, సెట్ స్క్రూలు లేదా కప్లింగుల ద్వారా మోటార్ షాఫ్ట్లపై అమర్చబడతాయి. ఈ కనెక్షన్లు అన్బ్యాలెన్స్ స్థితిని ప్రవేశపెట్టవచ్చు లేదా మార్చవచ్చు, మరియు ఏదైనా సడలింపు కంపనాన్ని గణనీయంగా మరింత దిగజారుస్తుంది.
5. ఇన్స్టాలేషన్కు సున్నితత్వం
సరికాని మౌంటింగ్ — షాఫ్ట్పై పూర్తిగా స్థిరపడకపోవడం, కోణంలో వంగడం, లేదా వదులుగా ఉన్న ఫాస్టెనర్లు — బేరింగ్ల మధ్య డిజైన్ కంటే ఓవర్హంగ్ రోటర్పై చాలా స్పష్టమైన ప్రభావాన్ని చూపుతుంది, ఎందుకంటే అలాంటి లోపాలు పాక్షికంగా ఎక్స్సెంట్రిసిటీ లివర్ ఆర్మ్ అత్యంత పొడవుగా ఉన్న సరిగ్గా ఆ స్థానంలో.
4. ఓవర్హంగ్ రోటర్ల బ్యాలెన్సింగ్ పరిగణనలు
సాధారణంగా ఒకే సమతలంలో బ్యాలెన్సింగ్ సరిపోతుంది
చాలా ఓవర్హంగ్ రోటర్లు అక్షసంబంధ దిశలో సాపేక్షంగా తక్కువగా ఉంటాయి మరియు వీటిని సమర్థవంతంగా బ్యాలెన్స్ చేయవచ్చు సింగిల్-ప్లేన్ బ్యాలెన్సింగ్. ఈ కరెక్షన్ ప్లేన్ సాధారణంగా రోటర్పైనే, అత్యంత అందుబాటులో ఉన్న స్థానంలో ఉంటుంది.
స్టాటిక్ vs డైనమిక్ బ్యాలెన్స్
- స్టాటిక్ బ్యాలెన్స్: రోటర్ యొక్క ద్రవ్యరాశి కేంద్రాన్ని భ్రమణ అక్షంపైకి తీసుకువస్తుంది. డిస్క్-ఆకారపు ఓవర్హంగ్ రోటర్ల కోసం, స్టాటిక్ బ్యాలెన్స్ తరచుగా సరిపోతుంది.
- డైనమిక్ బ్యాలెన్స్: పొడవైన ఓవర్హంగ్ రోటర్ల కోసం, లేదా గణనీయమైన అక్షసంబంధ మందం కలిగిన వాటి కోసం, రెండు-ప్లేన్ డైనమిక్ బ్యాలెన్సింగ్ అవసరమవుతుంది కపుల్ అన్బ్యాలెన్స్.
ఓవర్హ్యాంగ్ దూరం ముఖ్యమైనది
ఓవర్హంగ్ దూరం ఎంత ఎక్కువగా ఉంటే — సమీప బేరింగ్ నుండి రోటర్ యొక్క ద్రవ్యరాశి కేంద్రం వరకు దూరం — బ్యాలెన్స్ నాణ్యత అంత ముఖ్యమవుతుంది. సాధారణ నియమంగా, ఓవర్హంగ్ పొడవు L మరియు రోటర్ వ్యాసం D యొక్క నిష్పత్తి ద్వారా వ్యక్తీకరించబడినది:
- తక్కువ ఓవర్హ్యాంగ్ (L/D < 0.3): తక్కువ సున్నితత్వం; ప్రామాణిక బ్యాలెన్స్ సహనాలు వర్తిస్తాయి.
- మితమైన ఓవర్హంగ్ (0.3 < L/D < 0.7): అధిక సున్నితత్వం; మరింత కఠినమైన సహనాలను పరిగణించండి.
- పొడవైన ఓవర్హంగ్ (L/D > 0.7): అత్యంత సున్నితమైనది; జాగ్రత్తగా బ్యాలెన్సింగ్ అవసరం మరియు పూర్తి డైనమిక్ (రెండు-ప్లేన్) బ్యాలెన్స్ అవసరమవుతుంది.
ఇక్కడ L అనేది ఓవర్హంగ్ పొడవు మరియు D అనేది రోటర్ వ్యాసం.
5. ఓవర్హంగ్ రోటర్ బ్యాలెన్సింగ్ కోసం ఉత్తమ విధానాలు
1. సాధ్యమైనప్పుడు తుది ఇన్స్టాల్డ్ కాన్ఫిగరేషన్లో బ్యాలెన్స్ చేయండి
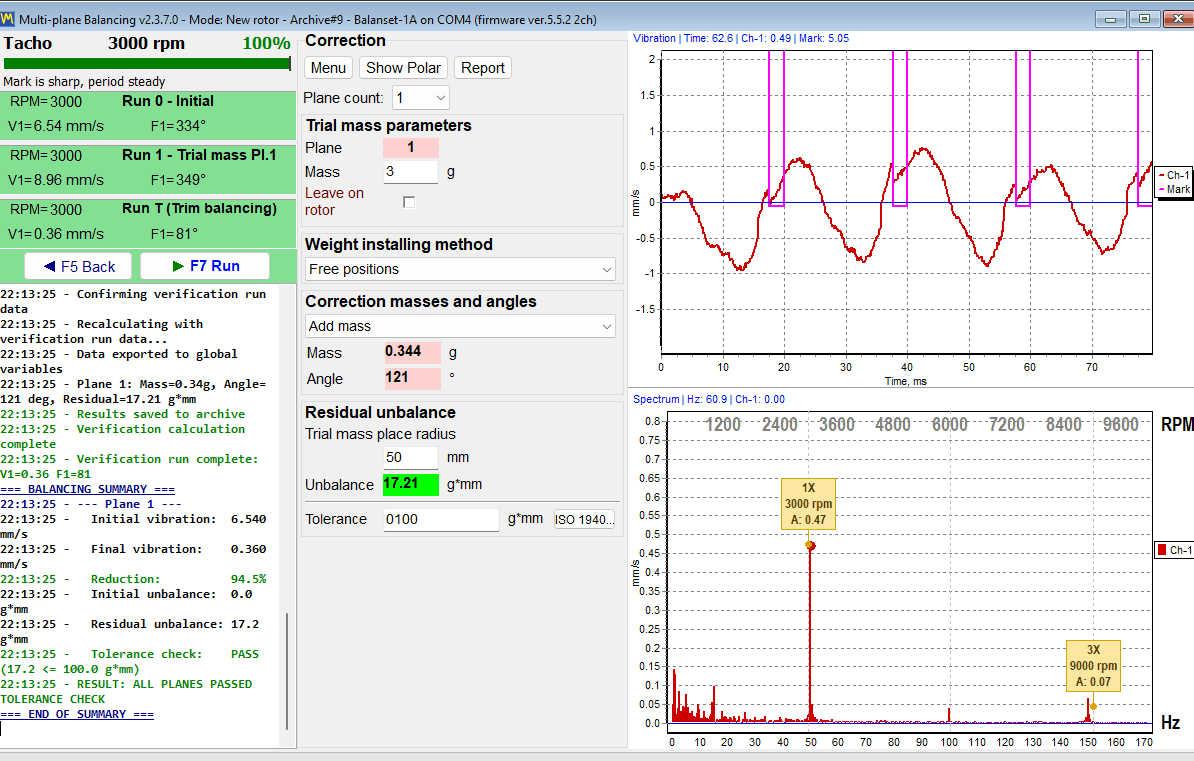
ఓవర్హంగ్ రోటర్లు అమర్చబడిన విధానానికి ముఖ్యంగా సున్నితంగా ఉంటాయి, కాబట్టి నిజమైన ఫలితం ఫీల్డ్ బ్యాలెన్సింగ్ రోటర్ను దాని తుది నిర్వహణ కాన్ఫిగరేషన్లో దాని స్వంత షాఫ్ట్పై ఇన్స్టాల్ చేసి వస్తుంది. పోర్టబుల్ రెండు-చానల్ సిస్టమ్ అయిన Balanset-1A దీనికి అనుకూలంగా ఉంటుంది: ఇది 1× వైబ్రేషన్ ఆంప్లిట్యూడ్ మరియు దశ బేరింగ్ వద్ద కొలుస్తుంది, ఇన్ఫ్లుయెన్స్ కోఎఫిషియెంట్లు, మరియు యంత్రం యొక్క స్వంత బేరింగ్లలో నిర్వహణ వేగంతో పని చేస్తుంది — కాబట్టి అసెంబ్లీ, మౌంటింగ్ మరియు ఉష్ణ ప్రభావాలు, ఓవర్హంగ్ రోటర్లు ఎంత సున్నితంగా ఉంటాయో అవన్నీ బ్యాలెన్స్లో సేకరించబడతాయి, బ్యాలెన్సింగ్ మెషీన్పై ఊహించబడవు.
2. సురక్షితమైన అమరికను ధృవీకరించండి
బ్యాలెన్సింగ్ ముందు నిర్ధారించుకోండి:
- అన్ని మౌంటింగ్ ఫాస్టెనర్లు (సెట్ స్క్రూలు, బోల్ట్లు, కీలు) సరిగ్గా బిగించబడ్డాయి.
- రోటర్ షాఫ్ట్పై పూర్తిగా స్థిరపడింది, ఖాళీలు లేవు.
- ఏదైనా కీవేలు అధిక క్లియరెన్స్ లేకుండా సరిగ్గా అమర్చబడ్డాయి.
- రోటర్ షాఫ్ట్కు లంబంగా ఉంది, వంగి లేదా కోణంలో లేదు.
3. తగిన దిద్దుబాటు వ్యాసార్థాన్ని ఉపయోగించండి
స్థానం కరెక్షన్ వెయిట్లు ఆచరణాత్మకంగా సాధ్యమయ్యే గరిష్ట వ్యాసార్థంలో, సాధారణంగా బాహ్య వ్యాసం సమీపంలో. ఇది ప్రతి గ్రాం దిద్దుబాటు వెయిట్ యొక్క ప్రభావాన్ని గరిష్టంగా చేస్తుంది, కాబట్టి తక్కువ వెయిట్ జోడింపులు పనిని చేస్తాయి. ఒక ట్రయల్-వెయిట్ క్యాల్క్యులేటర్ రోటర్ యొక్క ద్రవ్యరాశి మరియు వేగం కోసం మొదటి ట్రయల్ వెయిట్ను సరిగ్గా అంచనా వేయడంలో సహాయపడుతుంది.
4. రన్అవుట్ను తనిఖీ చేయండి
షాఫ్ట్ను కొలవండి రన్-అవుట్ బ్యాలెన్సింగ్ కు ముందు. అధిక రన్అవుట్ — ఎక్సెంట్రిసిటీ, వంకర తిరగడం, లేదా వంగిన షాఫ్ట్ — మంచి బ్యాలెన్స్ను నిరోధిస్తుంది మరియు ముందుగా దిద్దుబాటు చేయాలి.
5. వైబ్రేషన్ కొలతలో మొమెంట్ ప్రభావాలను పరిగణించండి
అతిక్రమణ (overhung) సంస్థాపనలో కంపనం కొలిచేటప్పుడు, అందుబాటులో ఉన్న చోట డ్రైవ్-ఎండ్ మరియు నాన్-డ్రైవ్-ఎండ్ బేరింగ్లు రెండింటిలోనూ రీడింగులు తీసుకోండి. అతిక్రమణ మాస్ వల్ల సృష్టించే మూమెంట్ కారణంగా, రెండు స్థానాల మధ్య కంపన నమూనా గణనీయంగా మారవచ్చు.
6. మరింత కఠినమైన సహనాలను ఉపయోగించండి
వర్ధన ప్రభావాల కారణంగా, ఒక G-గ్రేడ్ మీరు సమానమైన బేరింగ్ల మధ్య రోటర్కు నిర్దేశించే దానికంటే కఠినంగా ఉండేలా చూడండి — ఉదాహరణకు క్లిష్టమైన అనువర్తనాల కోసం G 6.3 బదులు G 2.5. అనుమతించదగిన అవశేష అసమతుల్యత (residual unbalance) ఒక అవశేష అసంతులన కాలిక్యులేటర్ (ISO 21940-11).
6. సాధారణ సమస్యలు మరియు పరిష్కారాలు
సమస్య: బ్యాలెన్సింగ్ తర్వాత కంపనం తిరిగి వస్తోంది
సాధ్యమైన కారణాలు:
- పనిలో వదులుగా అయిన మౌంటింగ్ హార్డ్వేర్.
- జరిగిపోయిన లేదా పడిపోయిన కరెక్షన్ వెయిట్లు.
- బ్యాలెన్స్ స్థితిని మార్చిన పదార్థ నిక్షేపణ లేదా కోత.
- థర్మల్ వృద్ధి అది స్థానభ్రంశానికి కారణమైంది.
పరిష్కారాలు: థ్రెడ్-లాకింగ్ సమ్మేళనాలను ఉపయోగించండి, కరెక్షన్ వెయిట్లను వెల్డ్ చేయండి లేదా శాశ్వతంగా అమర్చండి, మరియు క్రమబద్ధమైన తనిఖీ షెడ్యూల్ను ఏర్పాటు చేయండి.
సమస్య: అంగీకారయోగ్యమైన బ్యాలెన్స్ సాధించడం సాధ్యపడటం లేదు
సాధ్యమైన కారణాలు:
- షాఫ్ట్ రన్-అవుట్ లేదా వంగిన షాఫ్ట్.
- బేరింగ్ అరిగిపోవడం లేదా అధిక క్లియరెన్స్.
- నిర్మాణాత్మక అనుస్పందన (స్ట్రక్చరల్ రెసొనెన్స్) పని వేగంలో.
- రోటర్ సరిగ్గా అమర్చబడకపోవడం (వంగి లేదా పూర్తిగా అమర్చబడకుండా).
పరిష్కారాలు: బ్యాలెన్సింగ్కు ముందు యాంత్రిక సమస్యలను పరిష్కరించండి — షాఫ్ట్ సూటిదనాన్ని తనిఖీ చేయండి, అరిగిపోయిన బేరింగ్లను మార్చండి, మరియు సరైన మౌంటింగ్ను ధృవీకరించండి.
7. కొత్త పరికరాల కోసం డిజైన్ పరిగణనలు
అతిక్రమణ రోటర్లతో పరికరాలను డిజైన్ చేసేటప్పుడు:
- ఓవర్హాంగ్ను తగ్గించండి: అతిక్రమణ దూరాన్ని ఆచరణాత్మకంగా సాధ్యమైనంత తక్కువగా ఉంచండి.
- షాఫ్ట్ను దృఢపరచండి: వంగుదలను నిరోధించడానికి పెద్ద-వ్యాసం షాఫ్ట్లను ఉపయోగించండి.
- పటిష్టమైన బేరింగ్లను ఉపయోగించండి: తగినంత రేడియల్ మరియు మూమెంట్ లోడ్ సామర్థ్యం ఉన్న బేరింగ్లను నిర్దేశించండి.
- బ్యాలెన్స్ సామర్థ్యాన్ని అందించండి: బ్యాలెన్స్ వెయిట్లను జోడించడానికి లేదా తొలగించడానికి కరెక్షన్ ప్లేన్లు లేదా అందుబాటులో ఉండే స్థానాలను డిజైన్లో చేర్చండి.
- ముందస్తు బ్యాలెన్సింగ్ పరిగణించండి: సాధ్యమైన చోట సంస్థాపనకు ముందే రోటర్ మూలకాన్ని బ్యాలెన్స్ చేయండి, ఆదర్శంగా ఒక బ్యాలెన్సింగ్ యంత్రం.
- తగిన టాలరెన్స్లను నిర్దేశించండి: అతిగా నిర్దేశించకండి, కానీ అతిక్రమణ డిజైన్లకు మంచి బ్యాలెన్స్ అవసరమని గుర్తించండి.
8. పరిశ్రమ ప్రమాణాలు మరియు మార్గదర్శకాలు
అతిక్రమణ రోటర్లకు ప్రత్యేకమైన బ్యాలెన్సింగ్ ప్రమాణం లేదు; అవి సాధారణ బ్యాలెన్సింగ్ ప్రమాణాల పరిధిలో ఉంటాయి, కొన్ని ప్రత్యేక గమనికలతో:
- ISO 21940-11: అతిక్రమణ రోటర్లకు వర్తించే G-గ్రేడ్ ఎంపిక మార్గదర్శకాన్ని అందించే ఆధునిక ప్రమాణం (పూర్వపు ISO 1940-1ని చేర్చింది).
- API 610 (సెంట్రిఫ్యుగల్ పంపులు): అతిక్రమణ పంప్ ఇంపెల్లర్ల కోసం బ్యాలెన్స్ నాణ్యతను నిర్దేశిస్తుంది.
- ANSI/AGMA ప్రమాణాలు: అతిక్రమణ గేర్లు మరియు పుల్లీలను బ్యాలెన్స్ చేయడానికి మార్గదర్శకాన్ని అందిస్తాయి.
సాధారణ సూత్రం ఏమిటంటే, ప్రమాణ బ్యాలెన్స్ గ్రేడ్లను వర్తింపజేయడం, అయితే అతిక్రమణ కాన్ఫిగరేషన్లు తరచూ వర్ధన ప్రభావాలను తొలగించడానికి ఒక గ్రేడ్ కఠినంగా ఉపయోగించడం నుండి ప్రయోజనం పొందుతాయని గుర్తించడం — బ్యాలెన్సింగ్ సహన పరిమితి బేరింగ్ జీవితకాలం మరియు విశ్వసనీయతలో అనేక రెట్లు ప్రతిఫలం అందించే చిన్న సర్దుబాటు.
9. Balanset-1A తో ఓవర్హంగ్ రోటార్పై పని చేయడం
Balanset-1A పోర్టబుల్ బ్యాలెన్సర్ మరియు వైబ్రేషన్ ఎనలైజర్ ఓవర్హంగ్ పొడవును, L/D నిష్పత్తిని లేదా షాఫ్ట్ రన్-అవుట్ను కొలవదు; వాటికి ఇప్పటికీ టేప్ మరియు డయల్ ఇండికేటర్ అవసరం. దాని రెండు వైబ్రేషన్ ఛానెల్లు రెండు బేరింగ్లను ఒకేసారి చూపిస్తాయి మరియు రోటార్ను దాని స్వంత బేరింగ్లలో బ్యాలెన్స్ చేయడానికి అవసరమైన 1× ఆంప్లిట్యూడ్, ఫేజ్ను ఇస్తాయి.
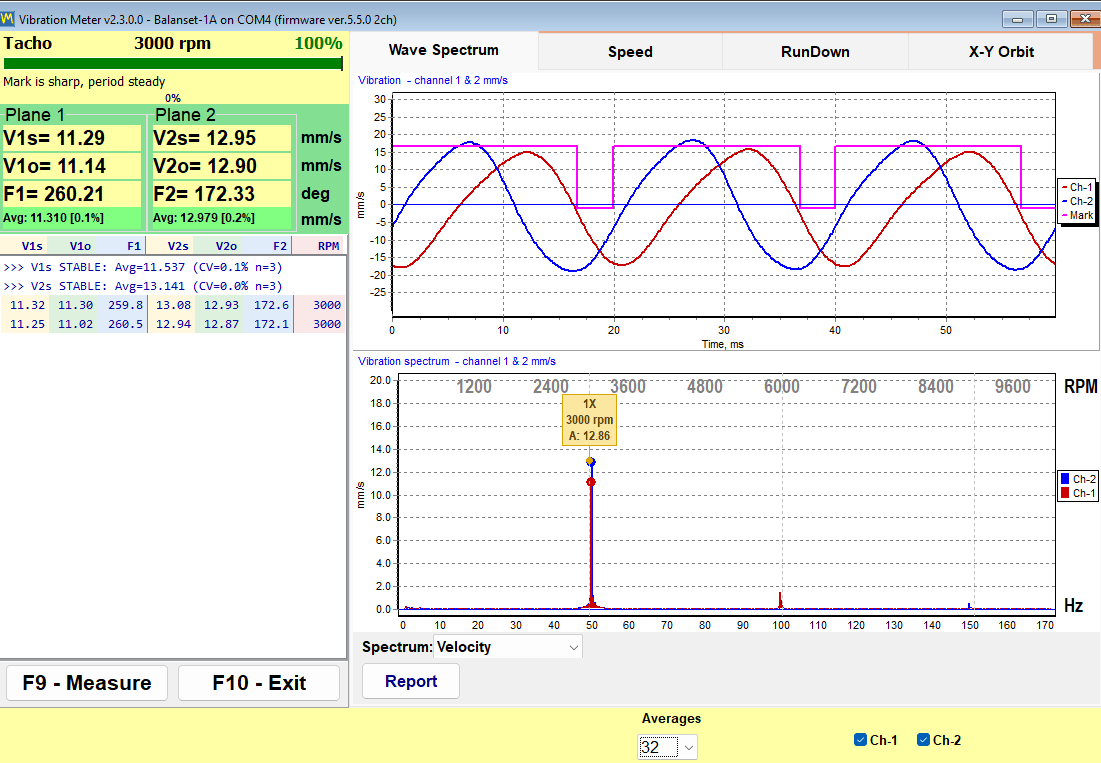
- యంత్రాన్ని ఆపి లాక్అవుట్ చేసిన తర్వాత, సెన్సార్ X1 ను ఓవర్హంగ్ భాగం పక్కన ఉన్న బేరింగ్పై రేడియల్గా, సెన్సార్ X2 ను దూరంగా ఉన్న బేరింగ్పై అదే దిశలో అమర్చండి. రిఫ్లెక్టివ్ మార్క్ను బ్లేడ్పై కాకుండా హబ్ లేదా షాఫ్ట్పై అంటించండి.
- ఆపరేటింగ్ వేగంలో నడిపి వైబ్రేషన్ మీటర్ను (F5) తెరవండి. ఒక నిమిషం పాటు V1o/F1 మరియు V2o/F2 ను గమనించండి: ఆంప్లిట్యూడ్లు 10–15 % లోపు, ఫేజ్లు 10° లోపు పునరావృతం కావాలి. రీడింగ్లు మారుతూ ఉంటే అది రెసొనెన్స్, అస్థిర వేగం లేదా యాంత్రిక లోపాన్ని సూచిస్తుంది; ఓవర్హంగ్ రోటార్పై మొదట షాఫ్ట్పై దాని ఫిట్ను తనిఖీ చేయండి.
- ప్రతి ఛానెల్లో V1o ను V1s తో పోల్చండి. 1× భాగం మొత్తం స్థాయికి దగ్గరగా ఉంటే, అసమతుల్యతే ఆధిపత్యం వహిస్తోంది. అది చాలా చిన్నదైతే, స్పెక్ట్రమ్ను పరిశీలించండి: బలమైన 2× శిఖరం మిస్అలైన్మెంట్, కప్లింగ్ సమస్య లేదా వంగిన షాఫ్ట్ను సూచిస్తుంది; హార్మోనిక్స్ వరుస కీ, సెట్ స్క్రూలు లేదా బోల్ట్ల వద్ద వదులును సూచిస్తుంది.
- RunDown ట్యాబ్లో కోస్ట్-డౌన్ రికార్డ్ చేయండి. ఆపరేటింగ్ వేగం దగ్గర సుమారు 180° ఫేజ్ మార్పుతో కూడిన ఆంప్లిట్యూడ్ శిఖరం రెసొనెన్స్, అక్కడ బ్యాలెన్సింగ్ స్థిరపడదు.
- ముందుగా ఒక ప్లేన్లో బ్యాలెన్స్ చేయండి (F2 – Single-plane, ఆ తర్వాత F6 – Balancing), కరెక్షన్ ప్లేన్ను రోటార్పై ఆచరణలో సాధ్యమైనంత పెద్ద వ్యాసార్థంలో ఉంచి. First trial weight అంచనాను ఉపయోగించి, Run 0 కు ముందు ISO 21940-11 టాలరెన్స్ను సెట్ చేయండి.
- ట్రిమ్ రన్ తర్వాత రెండు బేరింగ్లను మళ్లీ చదవండి. సమీప బేరింగ్ తగ్గి, దూర బేరింగ్ ఎక్కువగానే ఉంటే, కపుల్ భాగం మిగిలి ఉండవచ్చు; F3 ట్యాబ్లో రెండు-ప్లేన్ బ్యాలెన్సింగ్కు మారండి.